Kontakt mit TCPEL aufnehmen

Aktualisiert im Juli 2026 · Geprüft vom technischen Team von TCPEL
Ein Ballenzerkleinerer für Biomasse-Pelletieranlagen ist der erste Schritt, um Stroh, Maisstängel oder Gras in einen gleichmäßigen Rohstoff umzuwandeln, den eine Hammermühle und eine Pelletpresse verarbeiten können. Wird er im Verhältnis zur übrigen Pelletproduktionsanlage zu klein ausgelegt, wird er zum Engpass, der Verstopfungen, Verschleiß der Pressrollen und ungeplante Stillstände in nachgeschalteten Anlagenstufen verursacht – und damit den Unterschied zwischen einer Anlage, die gepresste Ernterückstände zuverlässig zu erneuerbarem Biomasse-Brennstoff verarbeitet, und einer Anlage, die in jeder Schicht mit ihrem eigenen Einlaufbereich kämpft.
Ein Ballenzerkleinerer für Biomasse-Pelletieranlagen bildet die erste Zerkleinerungsstufe und verarbeitet gepresste Strohballen zu einem gleichmäßigen Rohstoff, den Hammermühlen und Pelletpressen tatsächlich handhaben können. Wird er weggelassen oder im Verhältnis zur übrigen Anlage falsch ausgelegt, entscheidet dies darüber, ob eine neue Pelletieranlage ihre Nennleistung nie erreicht oder in jeder Schicht mit sich selbst kämpft.
Kernaussagen
- Ein großer Teil der unzureichenden Auslegung ist darauf zurückzuführen, dass Preisdruck die Sicherheitsreserve aufzehrt, und nicht darauf, dass Käufer vorsorglich überdimensionierte Maschinen verlangen.
- Prozessstufe 1 von 5 ist der Ballenzerkleinerer: Zerkleinerer → Puffer/Silo → Hammermühle → Trockner → Pelletpresse.
- Industrielle Scheiben-Scher-Ballenzerkleinerer und landwirtschaftliche, zapfwellengetriebene Wannenzerkleinerer sind unterschiedliche Maschinenklassen für unterschiedliche Aufgaben – nur der Suchbegriff überschneidet sich, nicht die Maschinen.
- Die Art des Rohstoffs verändert die Auslegungsberechnung: Die Schüttdichte von unbehandeltem Weizenstroh kann je nach Feuchtegehalt zwischen etwa 24 kg/m³ und 266 kg/m³ liegen.
- Die im Dezember 2024 veröffentlichte NFPA 660 regelt nun die Anforderungen für brennbare Stäube in mit Ballen beschickten Biomasseanlagen und ersetzt die vorherige Aufteilung auf NFPA 61/664.
Technische Daten im Überblick
| Position im Prozess | Prozessstufe 1 von 5, vor Puffer/Silo, Hammermühle, Trockner und Pelletpresse |
| Typische Austragsgröße nach der Vorzerkleinerung | 10–50 mm, zur Beschickung einer Hammermühle mit einem Sieb für etwa 4–6 mm bei der Pelletierung |
| Zwei Maschinenkategorien | Stationärer industrieller Scheiben-Scher-Ballenzerkleinerer gegenüber mobilem landwirtschaftlichem Wannenzerkleinerer mit Zapfwellenantrieb |
| Hier behandelte Rohstoffe | Reisstroh, Weizenstroh, Maisstängel, Gras und Ballen aus Energiepflanzen |
Was ist ein Ballenzerkleinerer? Industrielle Scheibenzerkleinerer gegenüber landwirtschaftlichen Wannenzerkleinerern
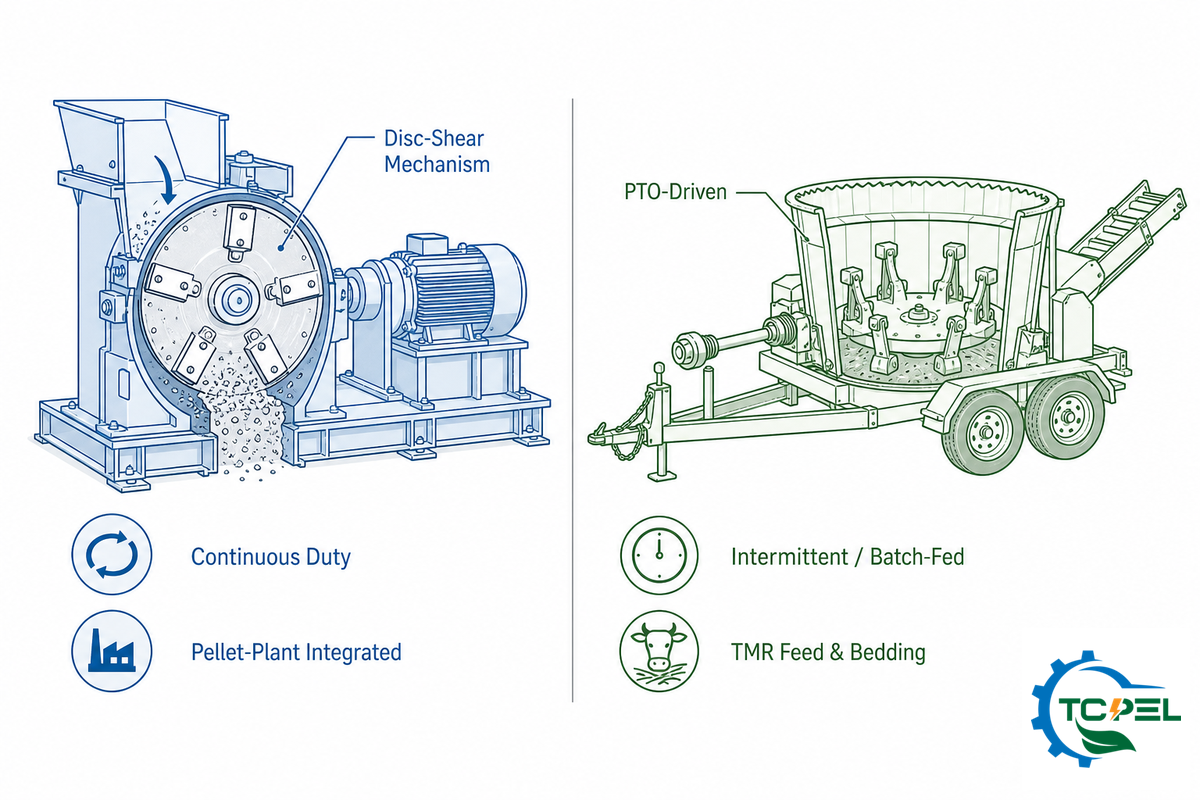
Der Begriff „Ballenzerkleinerer“ bezeichnet zwei verschiedene Arten spezialisierter Maschinen, deren Verwechslung den Beschaffungszeitplan verzögert. Ein stationärer industrieller Scheiben-Scher-Ballenzerkleinerer ist für die Integration in die Prozesslinie einer gewerblichen Biomasse-Pelletieranlage oder eines Futtermittelwerks konzipiert und verarbeitet den verdichteten Rohstoff – Strohballen – mithilfe einer hochfesten Scherscheibe zu einer gleichmäßigen, frei fließenden Fraktion, die für die nachgeschaltete Vermahlung in der Hammermühle bereit ist.
Eine solche Ballenverarbeitung ist eine eigenständige Prozessstufe und unterscheidet sich von allen Aufgaben, für die ein traktormontiertes Anbaugerät ausgelegt ist; zugleich bildet sie den Einstieg in eine vollständige Biomasse-Pelletproduktionsanlage.
Daneben gibt es landwirtschaftliche Wannenzerkleinerer oder Ballenauflöser: mobile, zapfwellengetriebene Systeme zum Zerkleinern von Heu- oder Strohballen für die Zubereitung von TMR-Rationen für Rinder oder für gewerblich genutzte Stalleinstreu. Diese Maschinen werden gewöhnlich von einem Traktor gezogen und im Aussetzbetrieb eingesetzt.
Diese Unterscheidung ist mechanisch relevant und nicht nur eine Frage der Begrifflichkeit. Ein US-Patent für Biomasse-Aufbereitungsanlagen beschreibt eine Maschinenkategorie dieser Gruppe als „Schredder-Scheren-Anlage“, bei der auf eine Schredderstufe rotierende Messerschneider folgen, die den unbehandelten Biomasse-Rohstoff vor dem Eintritt in die nachgeschaltete Umwandlungsstufe zerkleinern; die Konstruktion ähnelt damit eher einem industriellen Scheibenzerkleinerer als einem traktorgezogenen Wannenzerkleinerer. Beide Maschinen dürfen nicht mit einem Trommel- oder Scheibenhacker verwechselt werden, der saubere Holzstämme und Äste mit schnell laufenden Messern gegen einen feststehenden Amboss zu gleichmäßigen Hackschnitzeln verarbeitet, nicht jedoch gepresstes landwirtschaftliches Material oder allgemeine Altholzströme. Hacker verarbeiten Vollholz und keine Ballen aus landwirtschaftlichen Rückständen; TCPEL fertigt sie deshalb in einer separaten Produktlinie – jede Kategorie besitzt einen eigenen, auf den vorgesehenen Rohstoff abgestimmten Betriebszyklus und entsprechende Erwartungen an die Nutzungsdauer.
| Maschinentyp | Wirkprinzip | Typische Austragsgröße | Am besten geeigneter Rohstoff | Betriebsweise |
|---|---|---|---|---|
| Industrieller Scheiben-Ballenzerkleinerer | Scheren (auf einer Scheibe montierte Messer) | 10–50 mm | Gepresstes Stroh, Maisstängel, Gras | Dauerbetrieb, in eine stationäre Prozesslinie integriert |
| Landwirtschaftlicher Wannenzerkleinerer (PTO) | Prallzerkleinerung (Hammerschläger/Schlegel in einer rotierenden Wanne) | Variabel, Qualität für Futtermittel/Einstreu | Heu- und Strohballen für Nutztiere | Aussetzbetrieb, chargenweise Beschickung, mobil |
| Zweiwellenzerkleinerer | Langsames Scheren/Reißen mit hohem Drehmoment | 20–100 mm, grob | Gemischte oder verschmutzte Biomasse, vernagelte Paletten, ganze Rundballen | Dauerbetrieb, vorgeschaltete Primärzerkleinerung |
| Einwellenzerkleinerer | Schneiden gegen ein Sieb | 10–40 mm, durch das Sieb bestimmt | Saubere Verschnittreste, gleichmäßige Abfallströme | Dauerbetrieb, mittlere Beanspruchung |
| Trommelhacker | Schnell laufendes Messer gegen Amboss | 10–30 mm, gleichmäßig | Saubere Stämme, Äste, Vollholz | Dauerbetrieb |
| Scheibenhacker | Schnell laufendes Messer gegen Amboss | 10–30 mm, gleichmäßig | Saubere Stämme, Holz in Papierherstellungsqualität | Dauerbetrieb |
| Hammermühle | Prallzerkleinerung | 1–8 mm, breiteste Partikelgrößenverteilung der Gruppe | Bereits gehacktes oder vorzerkleinertes Material, ausschließlich als Sekundärstufe | Dauerbetrieb, immer als Sekundärstufe |
| Rotierender Scher-Zerkleinerer | Scheren | Engste Partikelgrößenverteilung der Gruppe (an Maisstroh getestet) | Fraktionierte landwirtschaftliche Rückstände | Dauerbetrieb, Forschungs-/Produktionsmaßstab |
| Schneidmühle | Schneiden | Spezifikationsgerechte Partikelgröße bei der geringsten Leistungsaufnahme der Gruppe (Maisstroh-Test) | Maisstrohfraktionen | Dauerbetrieb |
Für kontinuierlich beschickte Biomasse-Pelletierungsprozesse deckt die industrielle TCSC-Ballenzerkleinerer-Baureihe von TCPEL die entsprechende Kategorie der Scheiben-Scher-Maschinen ab. Die Durchsatzleistung der einzelnen Modelle und die FOB-Spezifikationen sind auf dieser Seite aufgeführt. Im Folgenden geht es um die weiterführende Frage, die dort nicht behandelt wird: die Integration der betreffenden Komponente in die umgebende Anlage und ihre sachgerechte Auslegung.
💡 Praxistipp
Jeder Suchtreffer oder jede Spezifikation mit Begriffen wie „PTO shafts“, „shear pins“ oder „towing hitch“ deutet darauf hin, dass das betreffende Produkt zur landwirtschaftlichen Kategorie gehört – diese Angaben können als Kontext hilfreich sein, sollten aber nicht für einen Spezifikationsvergleich mit einem Ballenzerkleinerer für industrielle Prozesse herangezogen werden.
Der 5-stufige Prozessablauf: die Position des Ballenzerkleinerers in einer Biomasse-Pelletieranlage
Wie integrieren Sie einen Ballenzerkleinerer in eine Pelletieranlage oder Brikettierlinie?
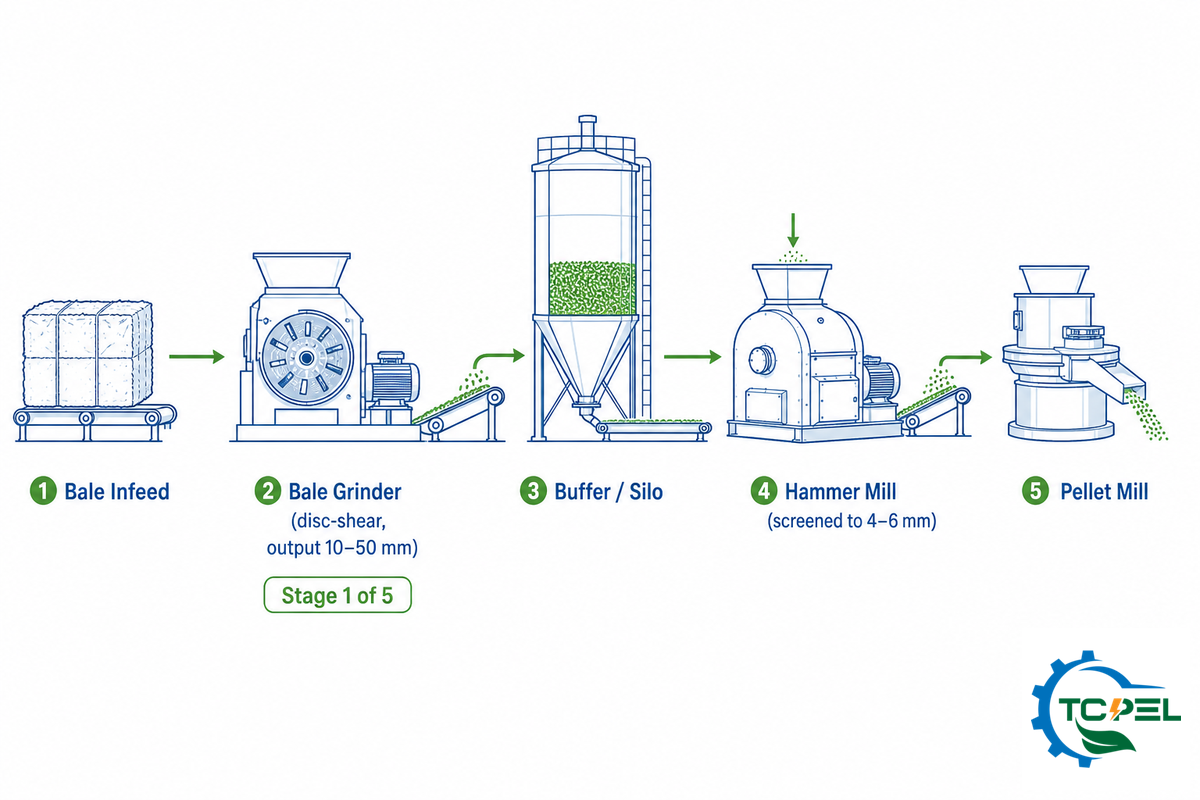
Die grundlegende Prozesslinie gewerblicher Biomasse-Pelletieranlagen besteht aus fünf Elementen: dem Ballenzerkleinerer, einem Puffer- oder Zwischenbehälter, einer Hammermühle, einem Trockner und der eigentlichen Pelletiereinheit; danach folgen ein Pelletkühler und eine Absackmaschine für Pellets. Die Aufgabe des Zerkleinerers ist eng umrissen, aber unverzichtbar – er muss einen unregelmäßig geformten, häufig verfilzten Ballen in wesentlich kleinere und gleichmäßigere Partikel zerlegen, die zuverlässig in die nachfolgenden Prozessstufen fließen.
Wenn alle Prozessstufen einer vollständigen Biomasse-Pelletproduktionsanlage richtig aufeinander abgestimmt sind, wird die Herstellung von Biomasse-Brennstoff aus unbehandelten Ballen zu einem reproduzierbaren Prozess statt zu täglicher Improvisation – die „Absackmaschine“ am Ende verpackt lediglich das, was der Einlaufbereich bereits richtig aufbereitet hat.
Eine wissenschaftlich begutachtete Übersicht über Lager- und Vorbehandlungssysteme für Bioenergie beschreibt dieselbe Förder- und Aufbereitungskette allgemeiner: Die physikalischen und mechanischen Herausforderungen summieren sich an jeder Übergabestelle zwischen den Prozessstufen, weshalb der Austrag jeder Stufe nicht nur dem eigenen Datenblatt, sondern auch den Eingangstoleranzen der nächsten Stufe entsprechen muss.
Zwischen Zerkleinerer und Hammermühle befindet sich ein Puffer- oder Zwischenbehälter, den man bei vorrangigem Kostendruck leicht wegplanen kann, dessen Fehlen sich im Betrieb jedoch kaum tolerieren lässt. Er gleicht die diskontinuierliche Beschickung des Ballenzerkleinerers aus – denn bei chargenweiser Aufgabe einzelner Ballen lässt sich kaum eine andere Maschine mit stabiler Durchsatzleistung und gleichmäßigem Feuchtegehalt betreiben – und versorgt den nachgeschalteten, üblicherweise kontinuierlich beschickten Trockner und die Hammermühle gleichmäßig. Betrachten Sie beispielsweise einen Trockner, der 25 Tonnen Material pro Stunde erhält, während die Anlagenauslegung einen maximalen Vorrat für 8 Stunden vorsieht. In diesem Fall muss der Puffer eine Kapazität von mindestens 25 × 8 = 200 Tonnen besitzen; dieser Wert sollte an Ihren Schichtplan und Ihre Risikobewertung angepasst werden, doch die Methode selbst – gewünschte Pufferstunden × Durchsatzleistung – lässt sich unmittelbar auf jede Anlagengröße übertragen.
Eine wirksame Kontrolle des Feuchtegehalts beginnt letztlich beim vorgeschalteten Zerkleinerer; eine effiziente Trocknung – üblicherweise mit einem Heißluft-Rotationstrockner oder Stromtrockner – senkt das Material nur dann gleichmäßig auf die gewünschte geringe Restfeuchte, bei der für die Holzpelletproduktion 10–15 Prozent auf Nassbasis recht üblich sind, wenn der zugeführte Rohstoff einen weitgehend einheitlichen Partikelquerschnitt besitzt – angestrebt wird dabei die sägemehlähnliche Fraktion, auf die die Hammermühle das Material schließlich zerkleinert; wird dagegen alles von großen Brocken bis hin zu Staub aufgegeben, entstehen außen verbrannte und innen feuchte Partikel, die bei einer Holzpelletpresse zu einer verklebten oder nachgiebigen Matrize führen – die Pelletqualität am Ende der Pelletproduktionsanlage hängt unmittelbar davon ab, wie gleichmäßig der Zerkleinerer seine Aufgabe am Anfang erfüllt. Eine weitere ernst zu nehmende Beobachtung eines bekannten Anlagenbetreibers stammt von Jason Kessler, dem Gründer des auf integrierte Pelletieranlagen spezialisierten Unternehmens KESCO, der sich wiederholt dagegen ausgesprochen hat, ein Pelletwerk als Abfolge unverbundener „Inseln“ aufzubauen –
“Die Holzpelletindustrie hat Projekte traditionell nach einer ‘Insel’-Philosophie entwickelt: die Trocknerinsel, die Insel für die Trockenvermahlung in der Hammermühle, die Pelletierinsel, der Holzlagerplatz und so weiter … Dies führte häufig zu stockenden Betriebsabläufen, die auf eine Reihe kleiner Einzelerfolge ausgerichtet waren – in einer Branche, die an einer einzigen Sache gemessen wird: an den versandfertigen Pellets.”
Genau hier liegt die Bedeutung des Ballenzerkleinerers: Er ist keine eigenständige Anschaffung, sondern die Prozessstufe, die den Takt für alle anderen Inseln vorgibt.
📐 Technischer Hinweis
Siebe für Pelletrohstoffe werden im Allgemeinen mit 4–6 mm betrieben; der Ballenzerkleinerer soll der Hammermühle ausreichend fein vorzerkleinertes Material zuführen – idealerweise im Bereich von 20–40 mm, wobei auch 10–50 mm brauchbar sind –, damit sie Grob- und Feinzerkleinerung nicht in einem einzigen Schritt bewältigen muss. Als Faustregel gilt: Schwankt die Stromaufnahme Ihrer Hammermühle unter normalen Bedingungen um etwa 20–30 %, ist die erste wahrscheinliche Ursache ein zu grober oder zu uneinheitlicher Austrag des Zerkleinerers.
Ausfallarten, wenn ganze Ballen die Vorzerkleinerung umgehen
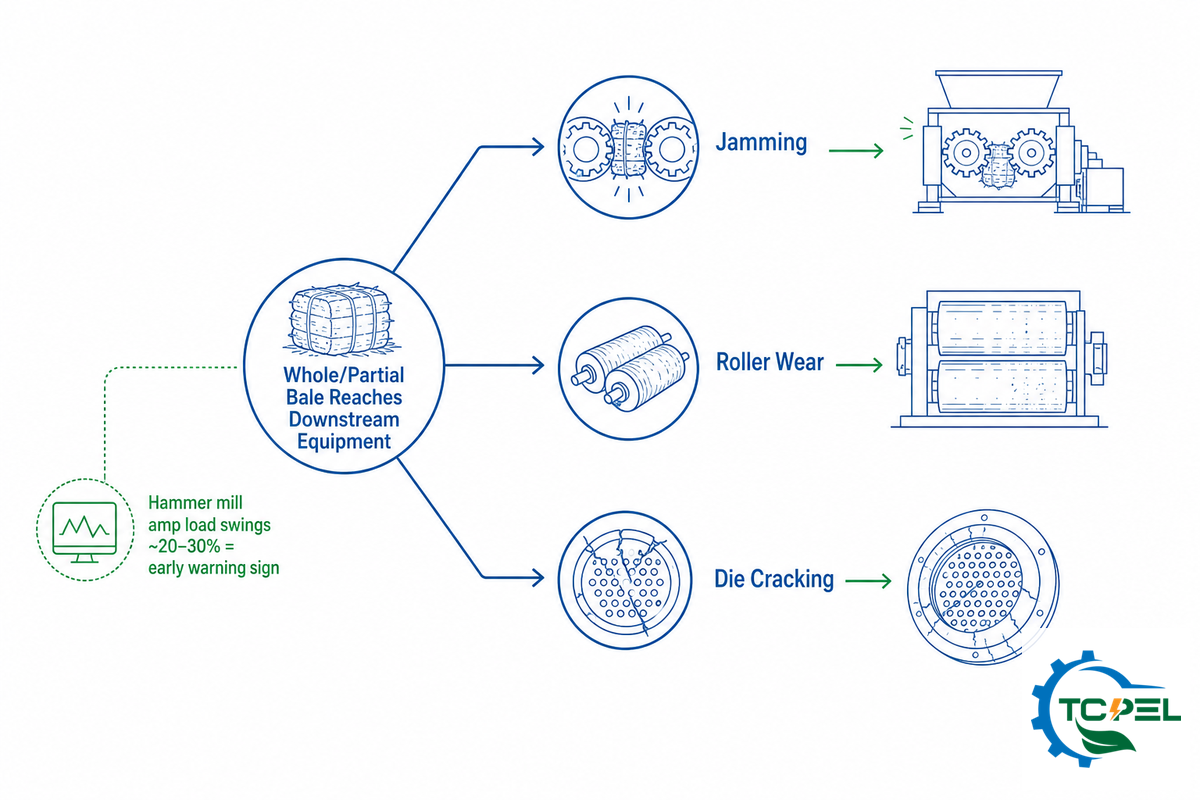
Wird die Vorzerkleinerungsstufe weggelassen oder zu klein ausgelegt, sind die Ausfallursachen physikalischer und nicht philosophischer Natur. Die Aufgabe ganzer oder angebrochener Ballen in eine Hammermühle oder Pelletpresse führt zu Verstopfungen am Einlauf, ungleichmäßiger Belastung der Pressrollen und – bei der Pelletpresse – zu Matrizenrissen, weil übergroßes Material durch eine für wesentlich gleichmäßigeres Material ausgelegte Matrize gedrückt wird. Kesslers Beschreibung von Verstopfungen in neuen Anlagen weist auf eine verwandte, weniger sichtbare Ausfallart hin: Auf dem Papier können vorzerkleinertes Material und Mikrohackschnitzel recht ähnlich erscheinen – hinsichtlich Partikelgröße, Schüttdichte und Feuchtegehalt –, doch beim Materialtransport kann sich das vorzerkleinerte Material „ineinander verschachteln“ und Verstopfungen an Austrägen und in Schurren verursachen, die bei feineren Mikrohackschnitzeln nicht auftreten würden. Dabei handelt es sich um ein Problem des Materialtransports und nicht der Vermahlung, obwohl die Zerkleinerungsmaschine dafür verantwortlich gemacht werden wird – und jede Stunde, die zur Beseitigung einer verstopften Schurre benötigt wird, ist eine verlorene Betriebsstunde, die sich für die Anlage nicht zurückgewinnen lässt.
Die zweite Ausfallart: brennbarer Staub. Hier geht es nicht um allgemeine Vorsichtsmaßnahmen; dafür gilt eine konkrete, kürzlich aktualisierte Norm. Im Dezember 2024 veröffentlichte die NFPA die NFPA 660, Norm für brennbare Stäube und partikelförmige Feststoffe, die frühere NFPA-Normen für verschiedene Staubkategorien – darunter spezielle Normen für Landwirtschaft (NFPA 61) und Holz (NFPA 664) sowie die übergreifende Norm für Staubgefahren (NFPA 652) – in einem Dokument zusammenfasst; branchenspezifische Anforderungen für Landwirtschaft und Lebensmittelindustrie stehen in Kapitel 21, für die Biomasseindustrie in Kapitel 24. NFPA 660 verpflichtet jede Anlage, die mit brennbarem Staub umgeht, zur Durchführung einer Staubgefahrenanalyse (DHA) – einer technischen Bewertung des „Explosionsfünfecks“ aus Brennstoff, Sauerstoff, Verteilung, Einschluss und Zündquelle. Diese Analyse muss mindestens alle fünf Jahre sowie nach jeder wesentlichen Änderung der Produktionsleistung, des Feuchtegehalts oder der Maschinen überprüft und aktualisiert werden.
“Die für die Pelletproduktion benötigten feinen Holzpartikel verhalten sich in Staubform ähnlich wie Benzin. Sie sind leicht entzündlich, verteilen sich schnell und können in der Luft explosionsfähige Konzentrationen erreichen … Der größte Teil des bei der Pelletproduktion anfallenden Holzstaubs liegt innerhalb gut dokumentierter Explosionsfähigkeitsbereiche. Feiner, trockener Holzstaub wird nach NFPA-Normen üblicherweise als ST1 eingestuft, was bedeutet, dass sein Kst-Wert zwischen 1 und 200 bar·m/s liegt.”
Das technische Handbuch der OSHA führt brennbaren Staub seit Langem als vorrangiges Inspektionsthema, und die Untersuchung des US Chemical Safety Board zur Getreidestaubexplosion bei Didion Milling im Jahr 2017 ist ein gut dokumentiertes Beispiel für die Folgen, wenn Staubablagerungen und Zündquellen in landwirtschaftlichen Anlagen zugelassen werden. Ein Ballenzerkleinerer, der trockene, fein zerkleinerte landwirtschaftliche Materialien erzeugt, fällt unmittelbar in diese Gefahrenklasse. Deshalb müssen Planer einer auf einen Ballenzerkleinerer ausgerichteten Anlage eine aktuelle DHA als entscheidende Auslegungsgrundlage berücksichtigen und dürfen sie nicht nur als regulatorisches Kontrollkästchen behandeln – dazu gehört auch, jeden Entstauber der Anlage nach der tatsächlich vom Zerkleinerer erzeugten Feinanteilbelastung und nicht nach einem pauschalen Katalogwert auszulegen.
Wie die Zerfaserung in einer Scheibenmühle nach dem Scherprinzip tatsächlich funktioniert
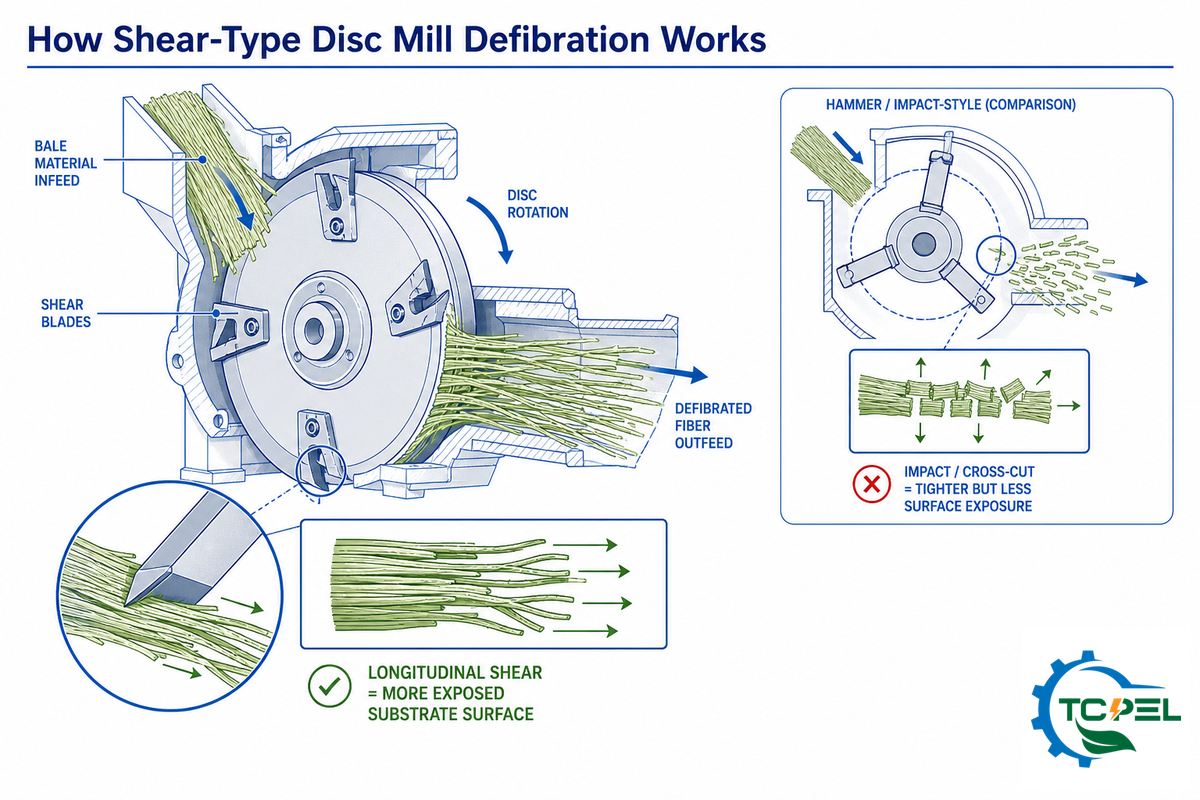
Die Funktionsweise einer Maschine ist nicht nur von akademischem Interesse – entscheidend ist, was am Austrag herauskommt. Laut einer Übersicht über mechanische Vorbehandlungsverfahren für lignocellulosehaltige Biomasse wird diese durch Schneiden, Scheren, Verdichten, Reißen und Brechen mechanisch vorbehandelt. Das in einer bestimmten Maschine vorherrschende Wirkprinzip beeinflusst unmittelbar die physikalischen Eigenschaften des Materials in den nachgeschalteten Prozessstufen.
Eine häufig zitierte Studie zur Widerstandsfähigkeit lignocellulosehaltiger Biomasse gegenüber dem Aufschluss zeigt, dass die Zerkleinerung den enzymatischen oder thermischen Zugang zur Cellulose in Pflanzenfasern verbessert; durch die Verringerung der Partikelgröße wird die abbauresistente Struktur buchstäblich „zerlegt“. Eine separate Untersuchung zur Partikelgrößenreduzierung und enzymatischen Hydrolyse hat gezeigt, dass bei einem Prozess mit hohem Feststoffgehalt deutliche Ertragssteigerungen eintreten, wenn lignocellulosehaltige Biomasse auf 2,5 mm oder weniger zerkleinert wird. Diese Grundsätze gelten nicht nur für die Pelletierung, sondern allgemein für lignocellulosehaltige Biomasse – von Holzbiomasse und landwirtschaftlichen Rückständen bis hin zu Rohstoffen für die Biokraftstoffproduktion. Sie erklären jedoch, warum das Scheren eines Biomassematerials entlang des Faserverlaufs vielfach eine gleichmäßigere und damit leichter verarbeitbare Fraktion erzeugt als das Zerschlagen des Materials durch Prallwirkung.
Dieser Unterschied zeigt sich unmittelbar in einem Vergleichstest mit Maisstroh, der in der Biomass Feedstock National User Facility des Idaho National Laboratory durchgeführt wurde und dasselbe Material in einem rotierenden Scher-Zerkleinerer, einer Schneidmühle, einer Hammermühle und einem Schredder prüfte. Ergebnis: „Die Hammermühle weist die breiteste Partikelgrößenverteilung auf, während der rotierende Scher-Zerkleinerer die engste erzielt“; bei diesem speziellen Rohstoff hielt die Schneidmühle den gewünschten Partikelgrößenbereich am besten ein und benötigte zugleich am wenigsten Energie. Einfach ausgedrückt: Das Prallprinzip der Hammermühle lieferte die uneinheitlichsten Ergebnisse, während Schermechanismen eine präzisere Kontrolle ermöglichten. Dies ist ein Ergebnis aus einer realen Forschungsinfrastruktur und keine Behauptung eines Anbieters; zudem gehört die Untersuchung zu den wenigen Veröffentlichungen, die unterschiedliche Wirkprinzipien direkt miteinander vergleichen, statt ihre Wirkung nur zu behaupten. Eine falsche Wahl ist nicht nur ein theoretisches Problem: Da Prallmühlen eine breitere Partikelgrößenverteilung erzeugen, versorgen sie den nachgeschalteten Trockner und die Presse mit uneinheitlicherem Material als ein Schermechanismus, der denselben Rohstoff verarbeitet. Genau aus diesem Grund setzt TCPEL bei seiner TCSC-Baureihe auf das Scherprinzip.
Ein Punkt muss ausdrücklich hervorgehoben werden: Die am leichtesten verfügbaren Daten zum durch Siliziumdioxid und Asche verursachten Verschleiß bei der Biomassevermahlung beziehen sich auf die abschließende Vermahlungsstufe in einer Hammermühle und nicht speziell auf die vorgelagerte Ballenauflösung. Aufgrund der zugrunde liegenden Mechanik ist bei einem Schermechanismus, der Fasern schneidet und keine Oberfläche abschleift, im Vergleich zu einem Prallmechanismus plausibel mit geringerem Verschleiß zu rechnen; spezifische, unabhängig ermittelte und veröffentlichte Verschleißraten ausschließlich für die Vorzerkleinerungsstufe liegen jedoch noch nicht vor. Betrachten Sie dies als eine aus dem Wirkprinzip abgeleitete Schlussfolgerung.
Unterschiedliche Rohstoffe: Warum Reisstroh, Weizenstroh, Maisstängel und Grasballen nicht austauschbar sind
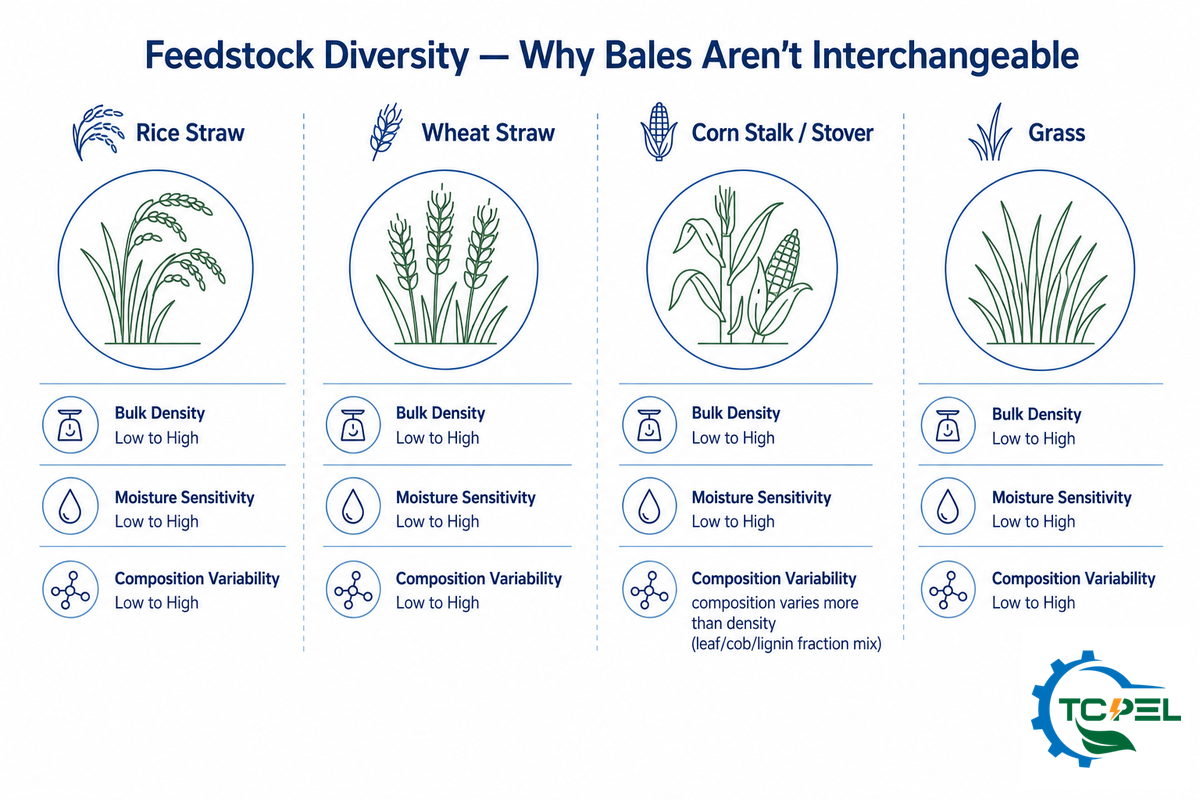
Welche Biomassearten kann ein Ballenzerkleinerer verarbeiten: Reisstroh, Maisstängel oder Weizen?
Ein für Stroh ausgelegter Ballenzerkleinerer kann in der Regel ein breites Spektrum an gepressten organischen Materialien verarbeiten, darunter landwirtschaftliche Reststoffe wie Reisstroh, Weizenstroh und Maisstängel sowie Ballen aus Energiepflanzen wie Miscanthus und gepresste Zuckerrohrreste. Doch “kann verarbeiten” und “wird auf genau dieselbe Weise verarbeitet” sind zwei sehr unterschiedliche Aussagen: Dichte und Feuchtegehalt schwanken bei jedem Rohstoff so stark, dass sich die Auslegungsberechnung ändert – unabhängig davon, ob das Endprodukt ein Pellet in Standardgröße oder ein kleines Pellet ist.
Eine veröffentlichte Studie zur Schüttdichte von feuchtem und trockenem Weizenstroh sowie Rutenhirse weist einen sehr breiten Bereich aus, der weitgehend vom Feuchtegehalt abhängt: etwa 24–266 kg/m³ bei unterschiedlicher Feuchte (höhere Feuchte, höhere Dichte); eine andere Studie zu einer bestimmten Weizensorte ergab bei 5–8 % Feuchte Dichten von 97,5–177,2 kg/m³. Diese Schwankungen verschwinden bei der Pelletierung des Rohstoffs – laut einer Vergleichsstudie zur Pelletdichte hatten Weizenstrohpellets unter den vier untersuchten Biomassearten die höchste Schüttdichte (495,8 kg/m³), doch das rohe Ballenmaterial besitzt beim Einlauf nicht diese Homogenität. Ein auf dem Feld mit 20 % Feuchte geernteter Ballen verhält sich bei der Verarbeitung deutlich anders als ein Ballen, der mit 12 % Feuchte unter einem Hallendach gelagert wurde, obwohl beide auf dem Papier dieselbe offizielle Schüttdichte aufweisen.
Maisstängel bringen neben der Feuchte eine zweite Schwankungsgröße ins Spiel: die Zusammensetzung, die eine Übersicht des U.S. Department of Energy über die Variabilität lignocellulosehaltiger Biomasse als zentralen Faktor bei der Planung der Zerkleinerung behandelt. Maisernterückstände – Stängel, Blätter, Kolben und Lieschblätter – belaufen sich in den USA auf rund 144 Millionen Trockentonnen pro Jahr, und eine Datenbank des Idaho National Laboratory weist Schwankungen in der Zusammensetzung aus: einen Blattanteil von 6 % bis 36 % der Gesamtmasse, einen Kolbenanteil von 9 % bis 34 % und einen Ligninanteil von 11,5 % bis 24 %. Diese Schwankungen sind so groß, dass sich zwei Lkw-Ladungen Maisernterückstände bei der Verarbeitung sehr unterschiedlich verhalten können. Untersuchungen zur Vormischung von Maisernterückständen auf eine gewünschte Zusammensetzung – laut einer Studie kann eine Mischung aus 40 % Kolben, 30 % Blättern, 15 % Stängeln und 15 % Lieschblättern den Gesamtkohlenhydratgehalt um 8 % erhöhen und den Gesamtaschegehalt um 66 % senken, sodass ein fertiges Pellet mit einer Schüttdichte von etwa 500 kg/m³ und einer mechanischen Festigkeit von 98,5 % entsteht – zeigen die potenziellen Vorteile. Ein Ballenzerkleinerer in einer Anlage für einen einzigen Rohstoff erfordert diese Komplexität nicht, dennoch lässt sich daraus etwas ableiten: Ballen mit Maisernterückständen aus unterschiedlichen Feldern, Erntezeitpunkten oder Anbauregionen sind keine austauschbaren Einsatzstoffe, und eine anhand einer einzelnen Probe getroffene Auslegungsentscheidung kann sich bei der nächsten als falsch erweisen. Diese Variabilität zu unterschätzen, ist ein häufiger und kostspieliger Fehler: Ein anhand einer einzelnen Dichteprobe spezifizierter Ballenzerkleinerer kann bereits bei der ersten dichteren Ernte aus einer anderen Region ernsthafte Probleme verursachen, da die Dichte der Rohballen aufgrund von Feuchte und Zusammensetzung weitaus stärker schwankt, als ein einzelnes Datenblatt vermuten lässt. TCPEL legt seine TCSC-Baureihe unter Berücksichtigung dieser Schwankungen aus – in der Praxis benötigt eine Futtermittel- oder Pelletieranlage mit Rohstoffen aus verschiedenen Regionen eine dokumentierte Dichte- und Feuchteprüfung bei der Annahme und keine einmalige Kalibrierung anhand der ersten Lkw-Ladung.
| Rohstoff | Schüttdichtebereich des Rohmaterials | Hauptursache der Schwankungen |
|---|---|---|
| Weizenstroh (roh) | ~24–266 kg/m³ (feuchteabhängig); ~97,5–177,2 kg/m³ bei 5–8 % Feuchte | Feuchtegehalt |
| Rutenhirse (roh) | ~49–266 kg/m³ (feuchteabhängig) | Feuchtegehalt |
| Maisernterückstände | Die Zusammensetzung schwankt stärker als die Dichte: Blätter 6–36 %, Kolben 9–34 %, Lignin 11,5–24 % | Mischungsverhältnis der Bestandteile (Blätter/Kolben/Stängel/Lieschblätter) |
| Weizenstroh (pelletiert) | 495,8 kg/m³ (höchste Dichte unter 4 Biomassearten in der zitierten Studie) | Nicht zutreffend – nach der Verarbeitung stabilisiert sich die Dichte |
Den Ballenzerkleinerer nach dem tatsächlichen Anlagendurchsatz auslegen, nicht nach seiner eigenen Höchstleistung
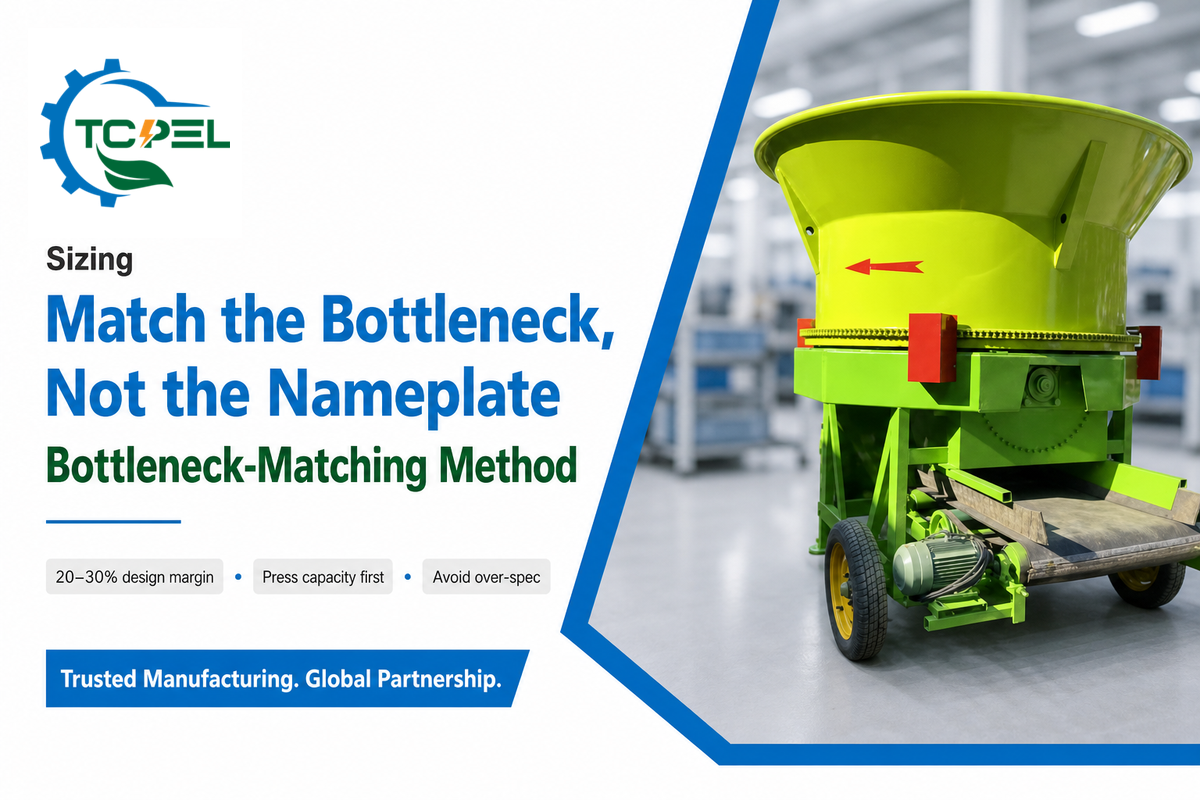
Dies ist die für die Spezifikation eines Ballenzerkleinerers wichtigste Forschungserkenntnis: Der bedeutendste Praxisfaktor für Engpässe im Prozessfluss ist nicht die Vorsicht des Käufers und eine überdimensionierte Auslegung, sondern das Gegenteil. Auf die Frage nach der Ursache von Engpässen im Prozessfluss neuer Anlagen stellte Jason Kessler von KESCO den Preis in den Mittelpunkt seiner Antwort:
“Produzenten können leicht fragen, warum Hersteller bei der Auslegung ihrer Maschinen nicht konservativer vorgehen; die kurze Antwort lautet: der Preis. Die meisten Kaufentscheidungen für Pelletieranlagen werden anhand des Preises getroffen… Die größten Kosten entstehen einer Pelletieranlage, wenn sie Pellets nicht mit der vorgesehenen Leistung, Qualität oder innerhalb eines Zeitrahmens produziert, der ihre vertraglichen Verpflichtungen erfüllt. Gemeinsam mit dem Kunden einen Sicherheitsfaktor für die Auslegung festzulegen, ist eine der wirksamsten Maßnahmen, um potenzielle Engpässe zu beseitigen und zugleich realistische Erwartungen an den Anlagenpreis zu schaffen.”
Das Problem besteht im Kern nicht darin, dass ein Käufer “nur für alle Fälle” versehentlich einen überdimensionierten Ballenzerkleinerer beschafft, sondern darin, dass der Wettbewerbsdruck bei Ausschreibungen die tatsächlichen Sicherheitsreserven der Anlage systematisch zugunsten niedrigerer Angebotspreise verringert. Beim Engpassabgleich wird der Ballenzerkleinerer anhand des tatsächlichen Engpasses der Anlage – normalerweise der Hammermühle oder des Trockners – und nicht anhand seiner maximalen Nennleistung ausgelegt; jede Reserve gilt dabei als bewusste Auslegungsentscheidung.
Rechenbeispiel: Auslegung eines Ballenzerkleinerers für eine Pelletpresse mit 1 t/h
- Konzentrieren Sie sich auf den tatsächlichen Engpass, nicht auf den Zerkleinerer. Nehmen wir beispielsweise an, Ihre Pelletpresse ist für 1,0 t/h Endprodukt ausgelegt.
- Planen Sie im vorgelagerten Bereich einen Sicherheitsfaktor ein. Anlagenintegratoren legen Zerkleinerungs- und Zuführtechnik üblicherweise mit einer Reserve von 20 % bis 30 % gegenüber der Kapazität der nachgeschalteten Presse aus – bei einer Presse mit 1,0 t/h sollten Ballenzerkleinerer und Zuführsystem daher etwa 1.2 bis 1,3 t/h in den Puffer fördern und nicht genau die zur Presse passenden 1,0 t/h.
- Auslegung des Puffer- bzw. Zwischenbehälters – maßgeblich ist die gewünschte Überbrückungsdauer, nicht die Zykluszeit des Zerkleinerers. Wenn Sie nach der Methode “Sollstunden × Durchsatzleistung” bei einer Zerkleinererleistung von 1,2 t/h eine Überbrückungsdauer von etwa 30 Minuten wünschen, muss Ihr Behälter ungefähr 0.6 Tonnen aufnehmen – in diesem Fall ein sehr kleiner Wert; handelt es sich statt 1,2 t/h jedoch um eine Produktionslinie mit 25 t/h und einer geforderten Pufferdauer von 8 Stunden, benötigen Sie rund 200 Tonnen Silolagerkapazität.
- Prüfen Sie, ob das Sieb Ihrer Hammermühle und der Trockner die maximale Durchsatzleistung des Zerkleinerers bewältigen können und nicht nur den Durchschnitt. Wenn Ihr Zerkleinerer durchschnittlich 1,2 t/h liefert, bei einem dichten Ballen jedoch kurzzeitig 2 t/h erreicht, wird er die anhand des durchschnittlichen Durchsatzes ausgelegte Hammermühle wahrscheinlich verstopfen.
Hinweis: Die oben genannte Auslegungsreserve von 20–30 % ist eine von den meisten Anlagenintegratoren verwendete Faustregel und keine veröffentlichte technische Norm. Betrachten Sie sie als Richtwert für das Gespräch mit Ihrem Maschinenlieferanten und nicht als unumstößliche Regel.
Konkrete Angaben zu Modelldurchsatz und FOB-Konditionen finden Sie nach Ermittlung Ihres maßgeblichen Engpasses in den Spezifikationen der TCSC-Scheibenzerkleinerer von TCPEL; sie decken bei drei Rahmengrößen einen Durchsatzbereich von 2–12 t/h ab.
4-Punkte-Protokoll zur Prüfung der Ballen vor der Zuführung zum Zerkleinerer
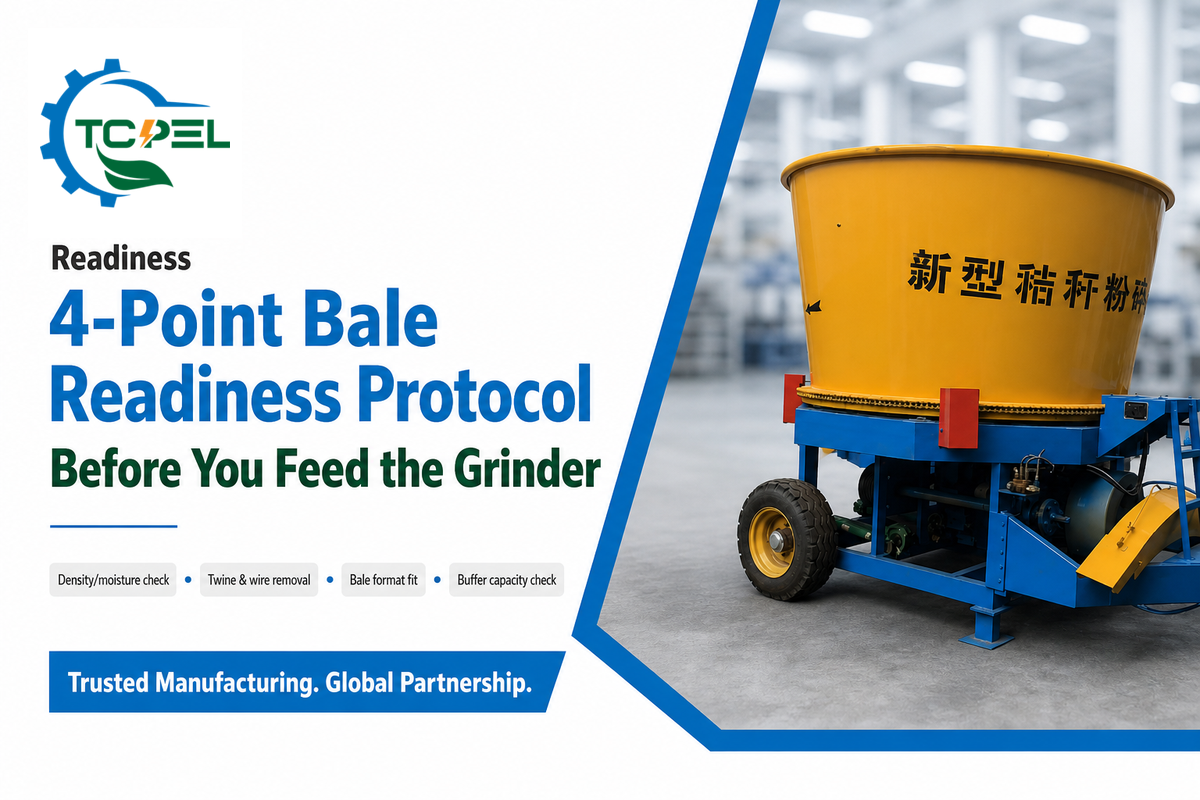
Die meisten vermeidbaren Probleme mit dem Zerkleinerer werden nicht durch die Maschine verursacht, sondern durch das zugeführte Material — selbst ein passend spezifizierter Direktantriebsmotor mit Getriebe blockiert bei einem ungeeigneten Ballen. Die folgenden vier Prüfungen sollten Sie am Einlauf vor jeder Ballenaufgabe durchführen, um die große Mehrheit potenzieller Probleme zu erkennen, bevor sie zu einer Blockade oder einem durch die Auslösung des Metalldetektors bedingten Maschinenausfall führen. Diese Prüfungen dauern nur wenige zusätzliche Sekunden und sorgen dafür, dass die gesamte Anlage problemlos läuft, statt ständig Störungen beheben zu müssen:
- Stichprobenprüfung von Dichte und Feuchtegehalt. Da die Schüttdichte von Rohstroh je nach Feuchte stark schwanken kann, sollten Sie die aktuelle Dichte vor der Zuführung zum Zerkleinerer mit der letzten bekannten Kalibrierung eines einwandfreien Ballens vergleichen. So erkennen Sie Ballen, die sich nach der Aufgabe in den Zerkleinerer unerwartet verhalten werden.
- Entfernung von Bindegarn, Draht und Netzfolie. Unerwünschtes Bindegarn und Netzfolie gehören zu den Hauptursachen dafür, dass sich Material um Rotoren und Wellen wickelt, während Ballendraht die Messer unmittelbar gefährdet und unter den Bedingungen, die in den OSHA-Hinweisen zu brennbaren Stäuben behandelt werden, möglicherweise als Zündquelle wirken kann.
- Kompatibilität des Ballenformats. Prüfen Sie die Abmessungen von Rund- und Quaderballen und stellen Sie sicher, dass sie die maximal zulässige Einlaufgröße Ihres Zerkleinerers einhalten. Ihre Maschine kann beispielsweise für eine bestimmte Rundballengröße spezifiziert sein, einen geringfügig größeren Quaderballen jedoch nicht verarbeiten, sodass der Einlauf verstopfen könnte.
- Prüfung von Bereitstellung und Puffer. Stellen Sie sicher, dass der dem Zerkleinerer nachgeschaltete Pufferbehälter über genügend Kapazität für den Austrag des nächsten Ballens verfügt; dieser Schritt verhindert häufig zahlreiche Probleme, bevor sie entstehen. Die Beschickung eines bereits vollen Puffers ist ein sehr häufiger und vollständig vermeidbarer Fehler.
Branchenausblick: Entwicklung hin zu Pelletieranlagen für mehrere Rohstoffe
Die Abhängigkeit von einem einzigen Rohstoff birgt ein Beschaffungs- und Preisrisiko, das sich inzwischen deutlich in der Auslegung neuer Pelletieranlagen zeigt. Zwei voneinander unabhängige Perspektiven bestätigen diese Entwicklung. Erstens berichtet eine aktuelle Branchenanalyse zu den Trends bei Mühlentechnik für 2026 von einer Entwicklung, die “eindeutig zu Anlagenkonzepten für mehrere Rohstoffe führt, mit denen sich Holzreste, landwirtschaftliches Stroh und Energiepflanzen verarbeiten lassen.” Zweitens stellt Jason Kessler von KESCO mit Blick auf aktuelle Holzpelletprojekte fest, dass “die Zerkleinerung frischer Hackschnitzel in die meisten neuen Holzpelletanlagen integriert wird”, wodurch eine Vorzerkleinerungsstufe hinzukommt, die eine flexiblere Rohstoffzufuhr ermöglicht. Wenn zwei Akteure mit unterschiedlichen Blickwinkeln – eine Trendanalyse und ein Anlagenintegrator – unabhängig voneinander dieselbe Entwicklung hervorheben, gewinnt das Signal an Aussagekraft. Eine Übersicht des U.S. Department of Energy über Schwankungen bei Biomasse-Rohstoffen liefert dafür die technische Grundlage: Dokumentierte Schwankungen der Zusammensetzung innerhalb einer einzigen Rohstoffkategorie sind genau das, was eine für mehrere Rohstoffe geeignete Anlage auffangen soll. Unabhängig von der späteren Verwendung — ob die Pellets für einen Heizkessel in einem Wohngebäude, ein Industriekraftwerk oder den Export als erneuerbarer Brennstoff bestimmt sind — ist eine Brennstoffproduktion mit einem flexiblen Ballenzerkleinerer besser aufgestellt als eine Anlage, die auf eine einzige Kultur festgelegt ist.
Daraus ergibt sich für die Auswahl eines Ballenzerkleinerers im Jahr 2026 eine praktische Erkenntnis: Eine für einen einzigen Rohstoff konzipierte Anlage setzt voraus, dass sich der Einsatzstoff während der Lebensdauer der Maschinen nicht ändert. Da selbst die Zusammensetzung einer einzelnen Rohstoffart erheblich schwanken kann – allein der Ligninanteil von Maisernterückständen kann je nach Herkunft beispielsweise zwischen 11,5 % und 24 % liegen –, bietet eine Anlage, die Stroh-, Stängel- und Grasballen ohne Umbauten verarbeiten kann, einen Vorteil, selbst wenn diese Möglichkeit tatsächlich nie genutzt wird. Obwohl das Volumen des weltweiten Marktes für Biomassepellets den meisten Prognosen zufolge bis in die 2030er-Jahre weiter wachsen dürfte, ist die Absicherung gegen beschaffungsseitige Risiken der eigentliche Grund für die Auslegung auf mehrere Rohstoffe und nicht nur die Bedienung des Marktwachstums.
Unsere Einschätzung
Dieser Leitfaden behandelt die System- und Auslegungsfragen, die uns wiederholt begegnen, nachdem sich ein Betreiber bereits für einen industriellen Ballenzerkleinerer entschieden hat: seine Position in der Anlage, die Auswirkungen schwankender Rohstoffe auf die Auslegungsberechnung und die Frage, warum der von Jason Kessler anhand der Projekterfahrung von KESCO beschriebene Zielkonflikt zwischen Preis und Sicherheitsfaktor mit den Erkenntnissen der breiteren Fachliteratur zur Vorbehandlung übereinstimmt. TCPEL fertigt die in der obigen Vergleichstabelle beschriebenen Scheibenzerkleinerer; die hier erläuterte Methodik für Prozessfluss und Auslegung soll Ihnen unabhängig davon helfen, ob Sie sich letztlich für diese Maschinen entscheiden.
Häufig gestellte Fragen
F: Was ist ein Ballenzerkleinerer, und worin unterscheidet er sich von einem Ballenschredder oder Ballenaufbereiter?
Antwort anzeigen
In der Praxis überschneiden sich die Begriffe Ballenzerkleinerer, Ballenschredder und Ballenaufbereiter stark und werden von Herstellern häufig synonym verwendet, weshalb auch die Suchergebnisse für diesen Begriff so uneinheitlich sind. Aussagekräftiger als die Bezeichnung ist die Maschinenkategorie: eine stationäre, für den industriellen Dauerbetrieb ausgelegte Maschine, die in den Prozess einer Biomasse-Pelletieranlage integriert ist, oder eine mobile, zapfwellengetriebene Maschine zur Aufbereitung von Rinderfutter oder Einstreu auf dem landwirtschaftlichen Betrieb. Beide zerkleinern oder schreddern Ballen; sie werden jedoch von völlig unterschiedlichen Käufern für völlig unterschiedliche Aufgaben spezifiziert, beschafft und betrieben.
F: Aus welchen Hauptkomponenten besteht ein System mit Biomasse-Schredder oder Ballenzerkleinerer?
Antwort anzeigen
Ein industrielles Ballenzerkleinerungssystem besteht nur selten allein aus dem Zerkleinerer. Sein kompletter Eingangsbereich umfasst üblicherweise ein Ballenzuführsystem (Plattenbandförderer oder hydraulischer Schieber für Rundballen und schwere Reststücke), den eigentlichen Zerkleinerer oder Schredder, einen Überband- oder Trommelmagneten zur Metallabscheidung unmittelbar nach dem Austrag, einen Gurtförderer zum Pufferbehälter sowie einen Zwischen- oder Pufferbehälter mit Austragsboden, der den zyklischen Betrieb des Zerkleinerers von der gleichmäßigen Materialzufuhr entkoppelt, die der nachgeschaltete Trockner und die Hammermühle benötigen. Aufgrund der Einstufung trockener landwirtschaftlicher Materialien als brennbare Stäube gemäß NFPA 660 gehören auch Entstaubungs- und Explosionsentlastungseinrichtungen zu einem regelkonformen System.
F: Warum erzeugt ein Ballenzerkleinerer eine ungleichmäßige Partikelgröße, und wie lässt sich das beheben?
Antwort anzeigen
Eine ungleichmäßige Partikelgröße am Austrag eines Ballenzerkleinerers ist meist ein Anzeichen für eine uneinheitliche Materialzufuhr und keinen Defekt der Maschine. Ballen mit unterschiedlicher Feuchte und Dichte (wie die obige Rohstofftabelle zeigt, kann allein die Dichte von rohem Weizenstroh ungefähr zwischen 24–266 kg/m³ liegen) werden selbst mit demselben Rotor unterschiedlich zerkleinert. Verschlissene Messer oder Hammerschläger verbreitern die Partikelgrößenverteilung unabhängig vom Rohstoff mit der Zeit; deshalb sollten Schermechanismen — die in Vergleichstests bei demselben Material eine engere Partikelgrößenverteilung als Schlagmechanismen erzielten — bereits bei der Spezifikation und nicht erst bei der Wartung berücksichtigt werden. Eine gleichbleibende Ballenbeschaffung, eine Dichte- und Feuchteprüfung vor der Zuführung sowie ein dokumentierter Austauschplan für verschlissene Messer beheben den größten Teil dieser Abweichungen.
F: Kann eine Biomasse-Pelletieranlage ohne eigene Vorzerkleinerungsstufe betrieben werden?
Antwort anzeigen
Technisch gesehen ja: Einige sehr kleine Betriebe führen loses oder bereits vorzerkleinertes Material direkt einer Hammermühle zu, bei einer mit Ballen beschickten Anlage ist dies jedoch eine bekannte Ausfallursache und keine konstruktive Abkürzung. Werden ganze oder nur teilweise aufgelöste Ballen direkt einer Hammermühle oder Pelletpresse zugeführt, verursachen übergroße Materialstücke, die durch eine feine Matrize gedrückt werden, Blockaden, eine ungleichmäßige Belastung der Pressrollen und Risse in der Matrize.
F: Welche Arten von Biomasseballen kann ein Ballenzerkleinerer verarbeiten?
Antwort anzeigen
Ein für landwirtschaftliche Reststoffe ausgelegter industrieller Ballenzerkleinerer verarbeitet üblicherweise Reisstroh, Weizenstroh, Maisstängel sowie Gras- oder Energiepflanzenballen als Rund- oder Quaderballen. Ballen aus Maisstängeln weisen tendenziell eine höhere Dichte und stärker schwankende Zusammensetzung als Strohballen auf und erfordern für dieselbe Durchsatzleistung häufig eine größere Rahmengröße.
F: Woran erkenne ich, dass mein Ballenzerkleinerer für meine Pelletieranlage zu klein ausgelegt ist?
Antwort anzeigen
Wiederkehrende Schwankungen der Stromaufnahme an der Hammermühle, häufige Leermeldungen des Pufferbehälters oder regelmäßiger Leerlauf der Pelletpresse bei Spitzenlast sind die praktischen Warnzeichen. Vergleichen Sie gemäß dem oben beschriebenen Engpassabgleich die tatsächlich gelieferte Durchsatzleistung Ihres Zerkleinerers — nicht den Wert auf dem Typenschild — mit der Nennkapazität Ihrer Pelletpresse zuzüglich einer Reserve; beträgt der Abstand weniger als etwa 10–15 %, sollten Sie die Auslegung prüfen, bevor es regelmäßig zu Stillständen kommt.
F: Beeinflusst der Feuchtegehalt der Ballen die Leistung des Ballenzerkleinerers?
Antwort anzeigen
Ja, und zwar messbar. Messungen zufolge steigt die Schüttdichte von rohem Weizenstroh und Rutenhirse mit zunehmendem Feuchtegehalt von etwa 24 kg/m³ auf bis zu 266 kg/m³; diese Dichteschwankung verändert das Zuführverhalten, die Durchsatzleistung und die Trocknungslast der nachgeschalteten Prozessstufe. Ballen mit uneinheitlichem Feuchtegehalt gehören zu den häufigsten Gründen dafür, dass selbst ein korrekt ausgelegter Zerkleinerer eine schwankende Durchsatzleistung liefert.
Literatur und Quellen
- Technisches Handbuch der OSHA, Abschnitt IV: Kapitel 6, brennbare StäubeU.S. Occupational Safety and Health Administration
- Consolidated Dust: NFPA 660, Norm für brennbare Stäube und partikelförmige FeststoffeNational Fire Protection Association
- Sachstandsbericht zur Untersuchung bei Didion MillingU.S. Chemical Safety and Hazard Investigation Board
- Auswirkungen der Variabilität lignocellulosehaltiger Biomasse auf die Zerkleinerung verstehenU.S. Department of Energy, Office of Scientific and Technical Information
- Lignocellulosehaltige Biomasse: Widerstandsfähigkeit verstehen und Hydrolyse vorhersagenNational Institutes of Health, PubMed Central
- Aktuelle Herausforderungen bei der kommerziellen Herstellung von Biokraftstoffen aus lignocellulosehaltiger BiomasseNational Institutes of Health, PubMed Central
- Übersicht über Bioenergie-Lagersysteme zur Konservierung und Vorbehandlung von BiomasseNational Institutes of Health, PubMed Central
- Mechanische Vorbehandlung lignocellulosehaltiger Biomasse für die enzymatische/fermentative VerwertungScienceDirect
- Einfluss der Partikelzerkleinerung auf die enzymatische Hydrolyse bei hoher FeststoffkonzentrationSN Applied Sciences / Springer
- Schüttdichte von feuchten und trockenen Weizenstroh- und RutenhirsepartikelnApplied Engineering in Agriculture / FAO AGRIS
- Physikalische Eigenschaften von Pellets aus Sorghumstängeln, Maisernterückständen, Weizenstroh und BartgrasScienceDirect
- Verbesserung der Pelletqualität: fortschrittliche Vorbehandlungstechniken für MaisernterückständeBiomass Magazine (Zachary P. Smith, Idaho National Laboratory)
- Fünf Fragen an KESCOBiomass Magazine
- Von reaktiv zu proaktiv: Staubgefahrenanalysen erhöhen die Sicherheit in PelletieranlagenBiomass Magazine (Alysha Yinger, RoboVent)
- ISO 17225-1:2021, Feste Biobrennstoffe, Brennstoffspezifikationen und -klassenInternational Organization for Standardization
- CA2902255C, Verarbeitung von BiomasseGoogle Patents
Verwandte Artikel
- Biomasse-Hammermühle: rohstofforientierter Leitfaden zur Vermahlung von Stroh, Spelzen, Bagasse und Holzdie nächste Prozessstufe nach dem Ballenzerkleinerer
- Hammermühle für Futtermittel: Leitfaden zur Partikelgröße für Futtermittelhersteller
- Biomasse-Pelletpresse: vollständiger technischer Leitfadenwohin das Material nach der Trocknung gelangt
- Rotationstrockner von TCPELProzessstufe 4 des oben beschriebenen Prozessablaufs
- Trommelhacker von TCPELdie entsprechende Zerkleinerungsstufe für sauberes Vollbaumholz anstelle gepresster Reststoffe
- Überblick über die Biomasseanlagen von TCPEL