Kontakt mit TCPEL aufnehmen

TCPEL TCF-Baureihe
Rinderfutter-Pelletpresse – TCF-Baureihe mit 11 Modellen, 150–6.000 kg/h, Preise in USD FOB Qingdao | TCPEL
Ein transparenter Anbieter. Elf Modelle für die Rinderfutterproduktion mit Schrägrollentechnik, Zwangszuführungen für Gras und Matrizen mit wählbaren Bohrungen von 2-10 mm. Vom kleinen Ranchbetrieb für $900 bis zum gewerblichen Mastbetrieb für $22,500, FOB Qingdao.
Einsatz in 60+ Ländern
CE-zertifiziert
ISO 9001:2015
Lieferung innerhalb von 15 Arbeitstagen
Standardkonditionen: 100 % T/T
Technische Übersicht
Warum universelle Pelletpressen bei Rinderbetrieben versagen – und welche Probleme eine Schrägrollenlösung behebt
Die Futterkosten machen bis zu 75 % der gesamten Produktionskosten in der Rindermast aus. Wenn dieser Kostenposten durch entmischtes Schrot, Brückenbildung im Trichter, Verschüttungen und faserreiche Rohstoffe, die eine gewöhnliche für Geflügel ausgelegte Pelletpresse nicht verdichten kann, ausufert, ist die Wirtschaftlichkeit ruiniert, bevor die Herde überhaupt von einem einzigen Pellet profitiert.
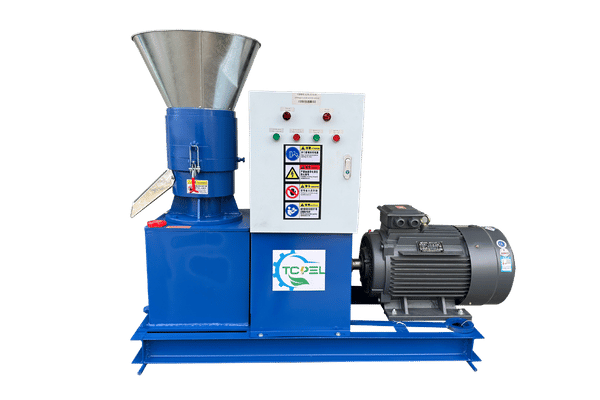
TCF Rinderfutter-Pelletpresse – Lösungsübersicht
11 Modelle
TCF150–TCF450 mit 2 Pressrollen (150–2.500 kg/h, Motorleistung 7,5–45 kW) und TCF550–TCF800 mit 3 Pressrollen (2,5–6 T/H, 75–132 kW)
Pelletdurchmesser
2 / 3 / 4 / 5 / 6 / 7 / 8 / 10 mm – Matrizenbohrungen werden vor der Fertigung an Ihre Rinderkategorie angepasst
Preisspanne
$900 (TCF150, 7,5 kW) bis $22.500 (TCF800, 132 kW) – Preise in USD FOB Qingdao, eine Zeile je Modell
Flexible Rohstoffverarbeitung
Luzerne, Stroh, Mais, Sojaschrot, Weizenkleie, Trockenschlempe, Rübenschnitzel, Sägemehl – keine Vortrocknung erforderlich
Standardkonditionen
100 % T/T nach Auftragsbestätigung; 15 Arbeitstage von der Fertigung bis zum Hafen; Bestätigung des Pelletdurchmessers vor Produktionsbeginn
Komponentenmarken
Elektromotor mit 100 % Kupferwicklung; elektrische Komponenten von CHINT und Delixi; Doppel-Kardangelenk in Automobilqualität; automatische Ölpumpe (ab TCF300)
Das typische Versagensmuster
Das typische Versagensmuster universeller Futtermittel-Pelletpressen bei Rinderrationen. Als „universell“ verkaufte Pelletpressen, die auf Geflügelfutter abgestimmt sind: kleinere Matrizenbohrungen, aggressiv voreingestellte Verdichtungsverhältnisse und für frei fließendes Getreide ausgewählte Zuführtrichter.
Wird eine Rinderration mit 40 % Gras durch dieses Matrizenprofil geführt, geschehen 3 Dinge: Die Produktionsleistung fällt 30-50 % unter den Katalogwert, die Flachmatrize verschleißt innerhalb von 90 Tagen wie ein Nocken an einem Cummins, und der Konditionierer zerhackt zu lange, weil die Dampfverweilzeit für feine Partikel ausgelegt wurde.
Die rindergerechte Konstruktion
Eine korrekt konstruierte Pelletpresse speziell für Rinderrationen unterscheidet sich in drei belastungsrelevanten Punkten von ihrem Pendant für Geflügelfutter, die sich auf die Futterverdaulichkeit auswirken. Die Zwangszuführung muss Gras- und Strohmehl – leichtes, hochelastisches Material, das in herkömmlichen Trichtern regelmäßig Brücken bildet – unter Überdruck in den Matrizenbereich drücken.
Der Bereich des Verdichtungsverhältnisses muss von 1:8 bis 1:12 reichen, damit innerhalb derselben Schicht sowohl stärkereiches Kraftfutter als auch grobes Raufutter verarbeitet werden können. Zudem muss der Konditionierer das Material lange genug über 80 °C halten, um Stärke zu verkleistern und Krankheitserreger einschließlich Salmonellen abzutöten – eine Wirkung, die unabhängige Studien bei diesem Temperaturprofil nachgewiesen haben.
Was „rindergerecht“ tatsächlich erfordert
Für Gras geeignete Materialzuführung
Zwangszuführung mit brückenverhinderndem Edelstahlrohr – keine Schwerkraftzuführung.
Unterschiedliche Rationen
Dieselbe Maschine. Dieselbe Schicht. Luzerneheu, Mais-Soja-Mischungen und Rationen mit Melasse, ohne dass dafür die Maschineneinstellungen geändert werden müssen.
Rationsintegrität
Verfütterung formstabiler pelletierter Rationen während einer zwölfstündigen Schicht. Ein Pellet Durability Index, der auch nach der dritten Stunde reproduzierbar ist – nicht nur, wenn tonnenweise Futter für eine Futterprobe zugeführt wurde.
Die TCPEL TCF-Baureihe verfolgt bei dieser Flachmatrizen-Pelletpresse einen konstruktiven Ansatz, den die meisten anderen kanadischen, europäischen und asiatischen Wettbewerber nicht nutzen. Die Schrägrollengeometrie überträgt das gesamte Motordrehmoment auf eine gegenläufig rotierende Pressrolle, die gegen eine feststehende Matrize arbeitet – das Gegenteil einer Flachmatrizenkonstruktion mit Fliehkraftwirkung – und ermöglicht es, mit demselben Grundrahmen in einer Woche eine 6-mm-Matrize für Milchviehfutter und in der nächsten eine 10-mm-Matrize für die Rindermast einzusetzen. Die Konstruktion erläutern wir in Abschnitt H2-5 und die betriebliche Wirtschaftlichkeit weiter unten im Beschaffungsleitfaden.
TCPEL TCF-Baureihe: 11 Modelle von Rinderfutter-Pelletpressen mit Preisen in USD FOB Qingdao
Die meisten englischsprachigen SERPs zum Begriff „cattle feed pellet machine“ nennen Kapazitätsbereiche ohne Preisangaben oder Preise ohne Kapazitätsbereiche. TCPEL veröffentlicht beides – für jedes einzelne Modell.
Vollständige TCF-Modellübersicht
| Modell | Produktionsleistung (kg/h) | Pressrollenausführung | Hauptmotorleistung | Spannung | Gewicht | Abmessungen (mm) | FOB Qingdao |
|---|---|---|---|---|---|---|---|
| TCF150 | 150–200 | 2 Schrägrollen | 7,5 kW | 380V / 50–60Hz / 3PH | 190 kg | 1220 × 620 × 840 | $900 |
| TCF200 | 300–400 | 2 Schrägrollen | 11 kW | 380V / 50–60Hz / 3PH | 270 kg | 1420 × 670 × 1100 | $1,600 |
| TCF250 | 600–800 | 2 Schrägrollen | 15 kW | 380V / 50–60Hz / 3PH | 480 kg | 1660 × 740 × 1220 | $2,400 |
| TCF300 | 800–1,000 | 2 Schrägrollen | 22 kW | 380V / 50–60Hz / 3PH | 650 kg | 1830 × 880 × 1560 | $2,700 |
| TCF350 | 1,000–1,200 | 2 Schrägrollen | 30 kW | 380V / 50–60Hz / 3PH | 750 kg | 1960 × 920 × 1680 | $3,600 |
| TCF400 | 1,400–2,000 | 2 Schrägrollen | 37 kW | 380V / 50–60Hz / 3PH | 900 kg | 2550 × 980 × 1600 | $4,300 |
| TCF450 | 2,000–2,500 | 2 Schrägrollen | 45 kW | 380V / 50–60Hz / 3PH | 1.500 kg | 2780 × 1100 × 1700 | $6,300 |
| TCF550 | 2,500–3,500 | 3 Schrägrollen | 75 kW | 380V / 50–60Hz / 3PH | 1.800 kg | 2900 × 1300 × 1900 | $9,500 |
| TCF650 | 3,000–4,000 | 3 Schrägrollen | 90 kW | 380V / 50–60Hz / 3PH | 2.100 kg | 2950 × 1500 × 2000 | $14,500 |
| TCF700 | 4,000–5,000 | 3 Schrägrollen | 110 kW | 380V / 50–60Hz / 3PH | 2.500 kg | 3000 × 1600 × 2100 | $18,800 |
| TCF800 | 5,000–6,000 | 3 Schrägrollen | 132 kW | 380V / 50–60Hz / 3PH | 2.900 kg | 3150 × 1800 × 2200 | $22,500 |
Alle Preise: Hafen FOB Qingdao, China – USD/Satz, Angebote vom Dezember 2024. Spannung auf Anfrage: 220V, einphasige Ausführung für Nachrüstungen der Modelle TCF150-250 verfügbar; 50Hz/60Hz sind beide verfügbar. Der Bohrungsdurchmesser der Pelletmatrize (2 / 3 / 4 / 5 / 6 / 7 / 8 / 10 mm) muss vor Produktionsbeginn bestätigt werden.
Modelle mit 2 Pressrollen
(TCF150–TCF450, 150–2.500 kg/h, $900–$6.300)
Die Ausbaustufe mit 2 Pressrollen versorgt kleine Ranchbetriebe, mittelgroße Landwirtschaftsbetriebe und Futtergenossenschaften mit einem Bedarf von unter 20 Tonnen pro Tag. Die Motorleistung reicht von 7,5 kW (TCF150 für einen Rindermastbetrieb mit 50 Tieren im Einschichtbetrieb) bis 45 kW (TCF450 für einen regionalen Futtermittelbetrieb im Zweischichtbetrieb). Alle Maschinen dieser Ausbaustufe verfügen ab TCF300 über eine automatische Ölpumpenschmierung, eine Doppel-Kardangelenkübertragung in Automobilqualität und verschleißbeständige Flachmatrizen über die gesamte Baureihe hinweg.
Modelle mit 3 Pressrollen
(TCF550–TCF800, 2.500–6.000 kg/h, $9.500–$22.500)
Ausbaustufe mit 3 Pressrollen für gewerbliche Mastbetriebe und regionale Futtermittelwerke. Die Laufbahn der dritten Pressrolle verteilt die Verdichtungsbelastung über die gesamte Matrizenfläche, verlängert bei Rationen mit hohem Faseranteil die Matrizenstandzeit und sorgt bei langen Produktionsläufen für eine gleichmäßige Durchsatzleistung. Die TCF800 – 132 kW, 6 Tonnen/h – wird in kontinuierlich betriebenen gewerblichen Produktionsanlagen für Rinderfutterpellets eingesetzt und hat ein Maschinengewicht von 2.900 kg.
Auswahl des Pelletmatrizen-Durchmessers
Jede TCPEL-Matrize wird vor der Fertigung an Ihre Rinderkategorie angepasst. In der Branche sind 3 mm für Kälber- und Starterrationen, 6 mm für Milchkühe, 6-7 mm für Zuchttiere und ein vorgegebener Bereich von 4-12 mm für Endmastrationen üblich, abhängig von den Anforderungen an die Futteraufnahme. Alle elf TCF-Modelle können mit derselben Matrizenaufnahme ausgestattet werden, sodass derselbe Grundrahmen in Q1 Kälberfutter mit 3 mm und in Q3 Endmastfutter mit 8 mm produzieren kann (hierfür ist eine andere Matrize erforderlich).
Rinderfutter-Pelletpresse mit 2 oder 3 Pressrollen – Entscheidungsmatrix nach Produktionsleistung
Die Investitionsentscheidung beim Kauf einer Rinderfutter-Pelletpresse lautet in diesem Fall nicht „wie viel kW“, sondern „2 oder 3 Pressrollen“. Der Break-even liegt ungefähr bei einer Produktionsleistung von 2,500kg/h, was im einschichtigen Betrieb von 8 Stunden etwa 20 Tonnen pro Tag entspricht. Unterhalb dieses Werts erreicht die Konstruktion mit 2 Pressrollen die volle Nennleistung bei niedrigeren Investitionskosten und geringerem Wartungsaufwand. Oberhalb dieses Werts amortisiert die dritte Pressrolle ihre zusätzlichen Investitionskosten im Verlauf des 1. Jahres durch geringere Matrizenkosten und eine stabilisierte Durchsatzleistung, insbesondere bei grasreichen Rationen.
| Merkmal | 2 Pressrollen (TCF150–TCF450) | 3 Pressrollen (TCF550–TCF800) |
|---|---|---|
| Kapazitätsbereich | 150–2.500 kg/h | 2.500–6.000 kg/h |
| Tagesproduktion (1 Schicht) | 1,2–20 Tonnen/Tag | 20–48 Tonnen/Tag |
| Hauptmotor | 7,5–45 kW | 75–132 kW |
| Aufstellfläche (m) | 1,2×0.6 bis 2,8×1.1 | 2,9×1.3 bis 3,2×1.8 |
| Kontaktfläche zwischen Pressrolle und Matrize | 2 Kontaktzonen, wechselnder Verschleiß | 3 Kontaktzonen, verteilte Verdichtung |
| Matrizenstandzeit bei einer Ration mit 40 % Gras | ~9–12 Monate im Einschichtbetrieb | ~14–18 Monate im Einschichtbetrieb |
| Typischer Betrieb | Kleiner Ranchbetrieb, mittelgroßer Landwirtschaftsbetrieb, Futtergenossenschaft | Gewerblicher Mastbetrieb, regionales Futtermittelwerk |
| Investitionsspanne (FOB) | $900–$6,300 | $9,500–$22,500 |

Wann sich die Ausführung mit 3 Pressrollen innerhalb von 18 Monaten amortisiert
Intuitiv leicht nachvollziehbar, aber nicht schnell zu berechnen. Eine Ausführung mit 3 Pressrollen kostet zunächst mehr, bietet jedoch zwei sich verstärkende wirtschaftliche Vorteile: längere Matrizenstandzeiten und eine höhere Pelletintegrität bei gesteigerter Durchsatzleistung. Eine TCF550 (deren Leistungsvermögen oben beschrieben ist), die beispielsweise 8 Stunden lang mit 3 Tonnen pro Stunde betrieben wird, produziert etwa 4.500 Tonnen pro Jahr. Würde dasselbe Material bei gleichen Produktionsplänen stattdessen auf drei TCF450-Linien verarbeitet (ohne sie über ihre Auslegungsleistung hinaus zu betreiben), und zwar mehr als 12 Stunden täglich, bei drastisch beschleunigtem Matrizenverschleiß, höherem Energieverbrauch pro Tonne und einem lediglich kosmetischen Austausch der Matrize nach nur eineinhalb Jahren, bietet sich eine größere Lösung mit 3 Pressrollen an und erzielt Einsparungen.
Unter 20 Tonnen/Tag kehrt sich die Rechnung um. Eine TCF300 mit 2 Pressrollen produziert bei 800 kg/h × 8 Stunden = 6.4 Tonnen – bequem innerhalb der Nennleistung –, kostet $2.700 und arbeitet mit 22 kW. Der Kauf einer TCF550 für dieselbe Menge verschwendet 75 kW installierte Motorleistung und den Großteil der Investitionssumme von $9.500.
Sie sind unsicher, welche Ausbaustufe zu Ihrer gewünschten Tagesleistung passt?
TCPEL-Entscheidungstool verwenden →Kundenergebnisse – Rinder- und Nutztierfutter-Pelletpressen im Einsatz in 60+ Ländern
TCPEL hat seit 2020 TCF-Rinderfutter-Pelletpressen an Betriebe in Deutschland, Finnland, Russland, Neuseeland, Südkorea, Pakistan, Indien, Bangladesch, Vietnam, Malaysia und der Türkei sowie in insgesamt mehr als 60 belieferten Ländern geliefert. Drei typische Einsatzprofile machen den Großteil der TCF-Lieferungen für Rinderfutter aus. Jedes wird nachfolgend anonymisiert zusammengefasst; projektspezifische Fallstudien sind auf Anfrage unter einer Vertraulichkeitsvereinbarung verfügbar.
TCF150–TCF250 (150–800 kg/h)
Profil
Rindermastbetriebe mit 50-200 Tieren und kleine gemischte Landwirtschaftsbetriebe, die 1,2-6,4 Tonnen pro Schicht produzieren.
Ration
35-45 % Luzerne- oder Grasmehl, 30 % Maismehl, 15 % Sojaschrot, Rest aus Stroh und Bindemittel.
Pellet-Sollwert
4-8 mm große Pellets für die Endmast; 3 mm, wenn dieselbe Maschine zusätzlich Starterfutter für Kälber produziert.
Warum diese Ausbaustufe
Investitionskosten unter $2,400, einphasige Nachrüstung verfügbar, Betrieb an einer üblichen landwirtschaftlichen Versorgung mit 380V 3PH.
TCF300–TCF450 (800–2.500 kg/h)
Profil
Milchvieh- und Rindermastbetriebe mit 200-1.000 Tieren sowie regionale Futtergenossenschaften, die 10-30 umliegende Landwirtschaftsbetriebe versorgen.
Ration
Milchviehrezepturen enthalten Luzerne, Mais-Soja-Kraftfutter, Rübenschnitzel, Trockenschlempe und Melasse als Bindemittel; die Rationen werden je nach Laktationsstadium neu abgestimmt.
Pellet-Sollwert
6 mm für die Milchviehfütterung; Matrizenwechsel auf 4 mm für Rationen von Nachzuchtfärsen.
Warum diese Ausbaustufe
Automatische Ölpumpe (ab TCF300), stärkeres Getriebe, schnellerer Matrizenwechsel.
TCF550–TCF800 (2.500–6.000 kg/h)
Profil
Regionale Futtermittelwerke und große Mastbetriebe mit einer Produktion von 20-48 Tonnen pro Schicht; integrierte Pelletproduktionsanlagen mit Pelletkühler und Absackung.
Ration
Gewerbliche Endmastrationen für Rinder mit kontrolliertem Verdichtungsverhältnis, vollständigem Dampfkreislauf des Konditionierers und nach SKU geplantem Matrizenwechsel.
Pellet-Sollwert
6-10 mm für die Rinderendmast; 6 mm in der Produktionslinie für Milchviehfutter.
Warum diese Ausbaustufe
Die dritte Pressrolle verteilt die Verdichtungskraft, verlängert bei grasreichen Rationen die Matrizenstandzeit und stabilisiert die Produktionsleistung während kontinuierlicher 12-Stunden-Schichten.
Die Pelletierung von Rinderfutter scheitert in der Praxis aus einem von zwei Gründen: Entweder kann der Konditionierer die Temperatur nicht halten, sobald der Grasanteil über 35 Prozent steigt, oder die Matrize verschleißt asymmetrisch und das Bedienpersonal versucht wochenlang, einen sich ständig verändernden Sollwert für den Feinanteil einzuhalten. Die Schrägrollengeometrie wurde speziell auf die zweite Fehlerursache abgestimmt, und der Konditionierer wurde so ausgelegt, dass die Verweilzeit auch dann oberhalb der Verkleisterungsschwelle bleibt, wenn sich die Ration während der Schicht ändert.
ROI-Indikator: Amortisation der Pelletpresse – Orientierungsrahmen
Praxisberichte zu TCPEL TCF-Anlagen weisen typischerweise auf eine Amortisationszeit der Rinderfutter-Pelletpresse von 2 bis 3 Produktionsjahren hin, abhängig von der Differenz zwischen den Kosten für handelsübliches pelletiertes Futter und den betriebseigenen Rohstoffkosten sowie von der Durchsatzleistung des jeweiligen Betriebs. Branchenanalysen zeigen, dass die Konditionierung von Pellets durch bessere Verdaulichkeit, gleichmäßigere Zutatenverteilung und geringere Entmischung die Futterverwertung verbessert – mit dokumentierten Steigerungen von bis zu 10 Prozentpunkten bei monogastrischen Tierarten sowie relevanten Verbesserungen der Futteraufnahme und Pansenfermentation bei Wiederkäuern.
Möchten Sie eine projektspezifische ROI-Schätzung für Ihre Futtermischung, Produktionsleistung und Energiekosten? Auf Grundlage Ihres Betriebsprofils können wir eine individuelle Analyse erstellen. Berechnen Sie einen Vergleich für Ihre Betriebsgröße. Fordern Sie eine TCF-Modellempfehlung an. Vergleichen Sie Gleiches mit Gleichem für Ihre Betriebsgröße. Fordern Sie eine TCF-Modellempfehlung an.
Vergleich für Ihre Betriebsgröße.
TCF-Modellempfehlung anfordern →Wie die Schrägrollentechnik Fliehkraftverluste, ungleichmäßigen Verschleiß und Druckabfall beseitigt
Die TCF-Baureihe besitzt eine Flachmatrizenkonstruktion mit Schrägrollen anstelle der üblichen geraden Pressrollen, die auf dem Markt für kleine bis mittelgroße Rinderfutter-Pelletpressen weitverbreitet sind. Diese konstruktive Entscheidung beruht auf vier technischen Faktoren – jeden davon erläutern wir nachfolgend vom ursprünglichen Problem über die daraus entstandene Konstruktion bis zu den anschließenden Praxisergebnissen.
01
Höhere mechanische Festigkeit durch Kegelrollenlager
Gerade Pressrollen dichten auf einer einzigen Ebene gegen die Matrizenfläche ab und nehmen Radiallasten an der Lagerachse auf. Die Schrägrollenkonstruktion verteilt diese Radiallast entlang eines Kegelrollenlagers, dichtet wirksamer gegen Staubverunreinigungen ab und wirkt dem ungleichmäßigen Verschleißbild entgegen, durch das eine Baugruppe mit geraden Pressrollen nach einigen Betriebsmonaten mit einer faserreichen Ration ihre Ausrichtung verliert.

02
Aufeinander abgestimmter Pressdruck und gleichmäßiger Matrizenverschleiß
Das Kegelrollenlager der geneigten konischen Zahnpressrolle hält an jedem Punkt der Drehbewegung einen gleichmäßigen Kontakt zur Matrizenoberfläche. Diese aufeinander abgestimmte Belastung verhindert Wärmenester und ungleichmäßigen Verschleiß der Matrize und verlängert die Standzeit der Pressrollen-Matrizen-Baugruppen. Bei einer Rinderration mit 40 Prozent Faseranteil führt dies zu weniger erforderlichen Matrizenwechseln pro Jahr, während die engeren Vorgaben für den Pelletdurchmesser bis weit in die zweite Hälfte des Matrizenzyklus eingehalten werden.
03
Verringerung der Fliehkraftwirkung
Bei geraden Pressrollen herkömmlicher Pelletpressen wirkt die Fliehkraft an der Pressrollenachse und erzeugt eine mechanische Wärmebelastung am Grundrahmen. Die Schrägrollenkonstruktion verringert diese Wirkung, da die Kraft über einen verstärkten Unterbau und ein größeres Untersetzungsgetriebe übertragen wird; dies sorgt für einen ruhigeren Betrieb und geringere mechanische Belastungen, wodurch ungeplante Zunahmen der Stillstandszeit minimiert werden. Die Größe des Untersetzungsgetriebes bei den Modellen ab TCF300 schafft außerdem Platz für den optionalen Ölpumpenmotor, der ohne Eingriff des Bedienpersonals Schmieröl über Hauptwelle und Untersetzungsgetriebe zirkulieren lässt.

04
Hoher Pressdruck und vielseitige Materialverarbeitung
Da die Matrize stillsteht, wird das Motordrehmoment auf die Pressrolle konzentriert und nicht wie bei einer gegenläufig rotierenden Matrizenbaugruppe gleichmäßig zwischen Matrize und Pressrolle aufgeteilt. Dieselbe Grundrahmenkonstruktion übt ihren Pressdruck innerhalb einer einzigen Schicht auf Rinderfutterkonzentrate, Sägemehl und sogar Kunststoff aus – ein multifunktionales Ergebnis, das für gemischte Landwirtschaftsbetriebe mit vielen Pellet-SKUs und für Futtermittelwerke wertvoll ist, die außerhalb der Saison zusätzliche Produktionsleistung für Biomassepellets nutzen möchten.
Die Konditioniererseite – Dampfkonditionierung bei 80°C ist nicht optional
Die Pelletkonditionierung ist im Hinblick auf die Kundenerfahrung eines der häufigsten Merkmale minderwertiger Pelletpressen. Professionelle Futtermittelhersteller verwenden tatsächlich Dampf mit Temperaturen über 80C, um hochwertige Futterpellets herzustellen, und veröffentlichte Forschungsergebnisse kommen zu dem Schluss, dass durch die Erhöhung der Konditionierungstemperatur von 71C auf 88 C die mechanische Festigkeit des pelletierten Futters abnahm und die Menge des dabei entstehenden Feinanteils um etwa 9 % sank. Ursache ist die Verkleisterung der Stärke: Hohe Temperatur und Feuchtigkeit beeinflussen die kristalline Struktur der Stärkekörner, die Wasser aufnehmen und aufquellen, sodass ein materialdichtes, hochfestes Pellet mit guter Verdaulichkeit im weiteren Pansenverlauf entsteht.
Ein zusätzlicher Effekt. Die Konditionierung bei höheren Temperaturen über 80 C beseitigt mikrobielle Verunreinigungen im Futter, beispielsweise Salmonellen. Dies ist für Betriebe relevant, die gewerbliche Milchviehbetriebe oder Mastanlagen mit modernen Seuchenschutzprotokollen mit pelletiertem Futter beliefern.
Unterstützende technische Komponenten
Doppel-Kardangelenkübertragung in Automobilqualität
Torsionsstabilität bei Änderungen der Rationsdichte während der Schicht.
Automatische Ölpumpe
(Standard ab TCF300) Kontinuierliche Schmierung von Hauptwelle und Untersetzungsgetriebe ohne manuelle Dosierung durch das Bedienpersonal.
Hochfeste, verschleißbeständige Flachmatrize
Bohrungsdurchmesser variabel von 2mm-10mm.
Elektromotor mit Kupferlegierung
Hält dem Drehmoment bei hoch belasteter Verdichtung von Grasmehl stand.
Elektrische Komponenten von CHINT/Delixi
Führende chinesische Industrieelektrik, die in allen TCF-Maschinen eingesetzt und über das gesamte TCF-Produktprogramm standardisiert ist.
Wärmeabfuhröffnung und Ölmessstab
Das Bedienpersonal kann die thermischen und schmierungstechnischen Betriebselemente ohne Demontage einsehen.
Untersetzungsgetriebe
Vergrößertes Getriebegehäuse zur Verringerung der Drehmomentübertragung auf die Pressrollenbaugruppe während des Betriebs.
Zertifizierungen, Komponenten und Qualitätsstandards
Die Qualität hochwertigen Rinderfutters wird häufig eher durch eine möglichst geringe Schwankung der Ration als durch die Zusammensetzung der Rezeptur bestimmt. Eine korrekt spezifizierte, umfassend kontrollierte Leistung verbessert die Reaktion der Tiere, benötigt weniger Futterrohstoffe und ist ein Kennzeichen der TCF-Baureihe.
CE-Zertifizierung
Konformität mit der EU-Maschinenrichtlinie 2006/42/EC – erforderlich für den Zugang zu europäischen Märkten.
ISO 9001:2015
Qualitätsmanagementsystem für Konstruktion, Produktion, Prüfung und Kundendienst.
20.000 m² große Fertigungsstätte
Produktion an einem Standort mit 100+ Fachkräften in der Fertigungshalle in Zhangqiu, Jinan, Shandong – Logistik über den Hafen Qingdao.
60+ Länder
Aktiver Einsatz in Europa, der GUS, Südasien, Südostasien, Ozeanien und Afrika.
Validierungen gemäß Richtlinie 2006/42/EC
Markentransparenz auf Komponentenebene
Datenblätter lassen sich leichter erstellen als verteidigen. TCPEL veröffentlicht die Marken der Komponentenhersteller in allen TCF-Anlagen, sodass jede Komponente direkt an der Quelle überprüft werden kann.
Elektromotor
Industrie-Elektromotor mit 100 % Kupferwicklung von einer führenden chinesischen Marke.
Elektrische Steuerungskomponenten
CHINT und Delixi, Chinas führende Hersteller elektrischer Niederspannungskomponenten.
Kraftübertragung
Doppel-Kardangelenkkupplung in Automobilqualität.
Schmiersystem
Automatische Ölpumpe (mindestens bei Modellen ab TCF300). Ölöffnung/Ölmessstab bei kleineren Modellen.
Flachmatrize
Hochfeste, verschleißbeständige Flachmatrizenmetallurgie; ausgewaschene Bohrungsdurchmesser sind vor der Fertigung nach Ihrer Spezifikation verfügbar.
Maschinenrahmen
Verstärkter Unterbau / HT-Nassbeständigkeit gegenüber Fliehkraft im Dauerbetrieb – modellabhängig.
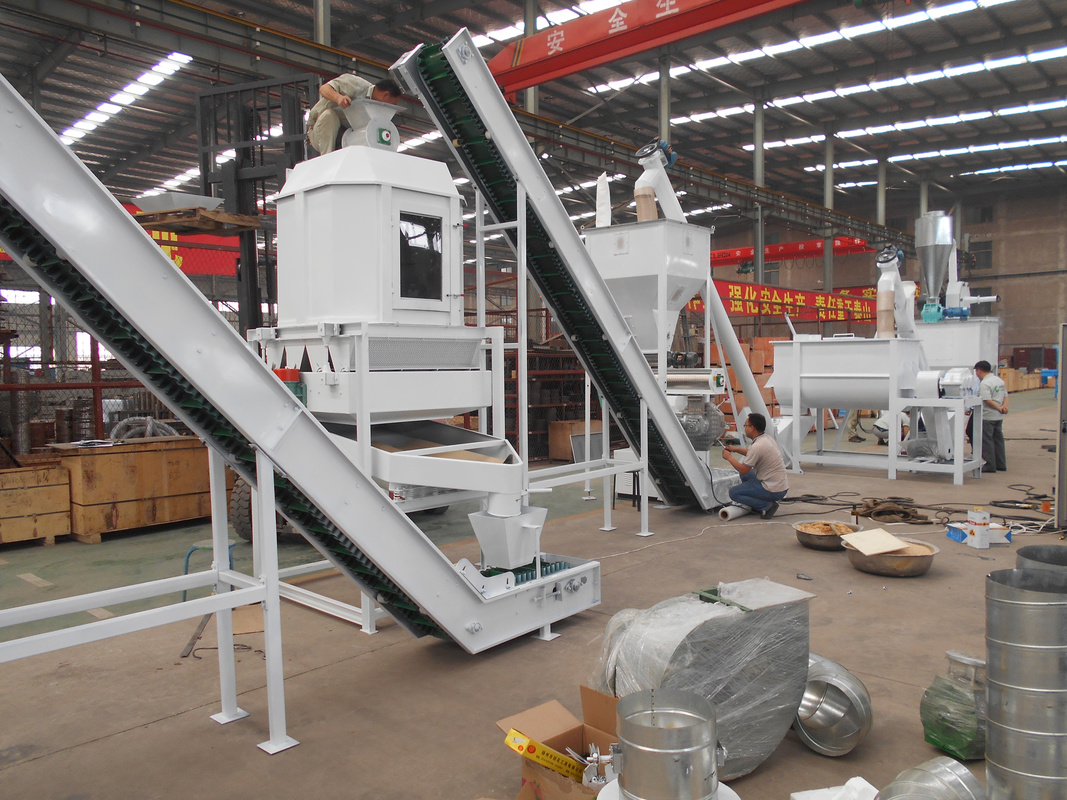
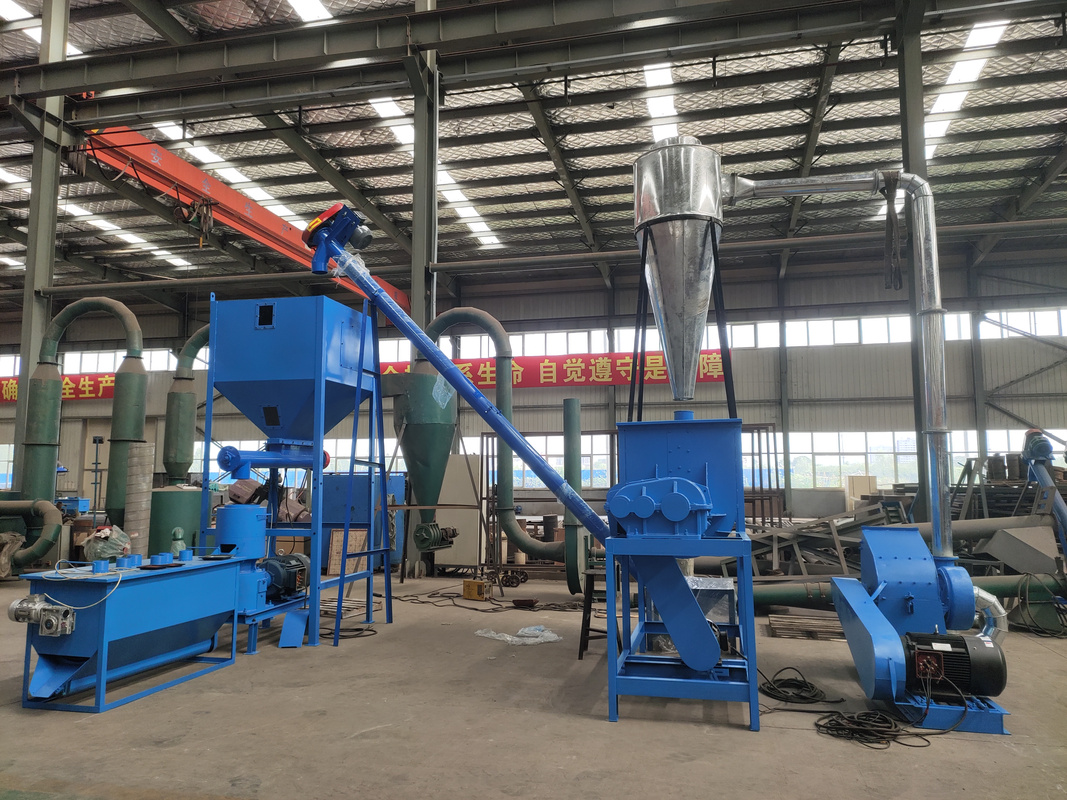
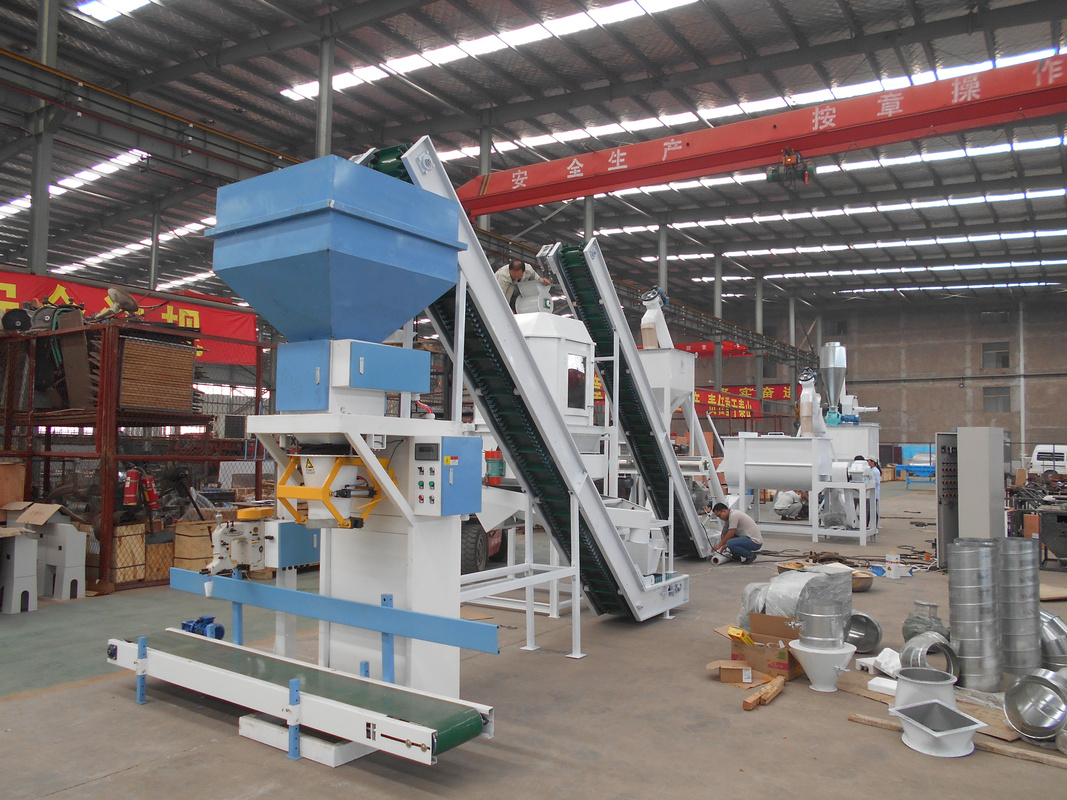
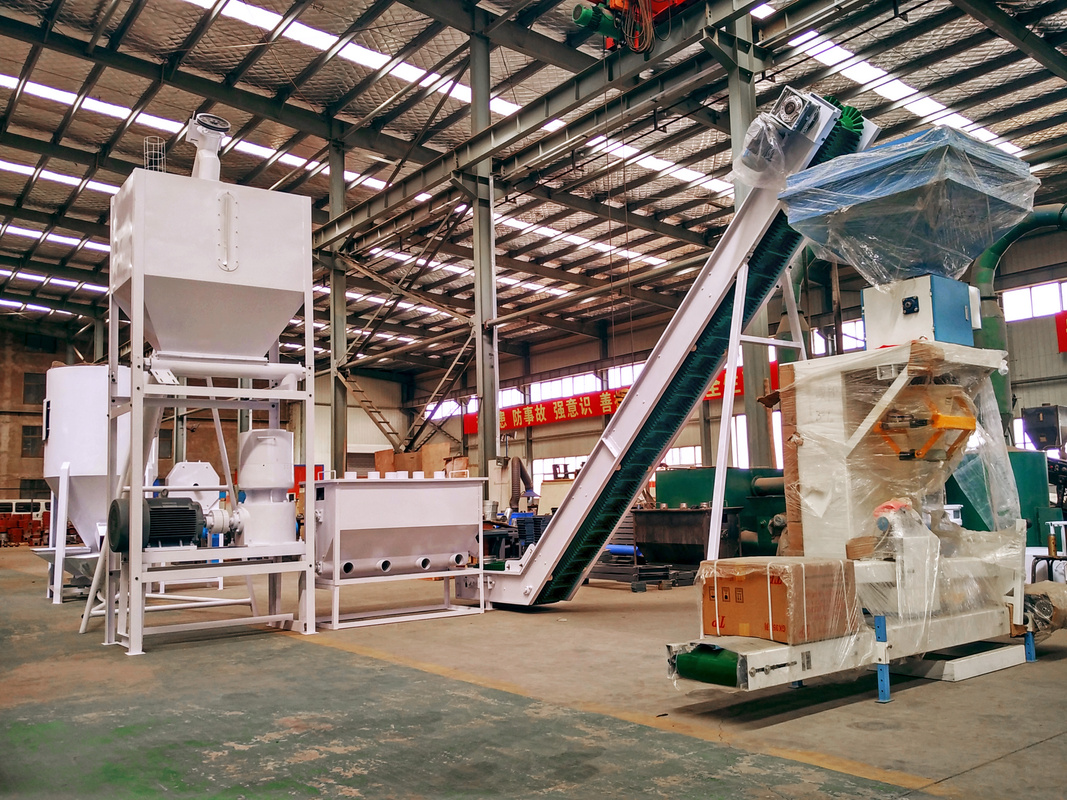
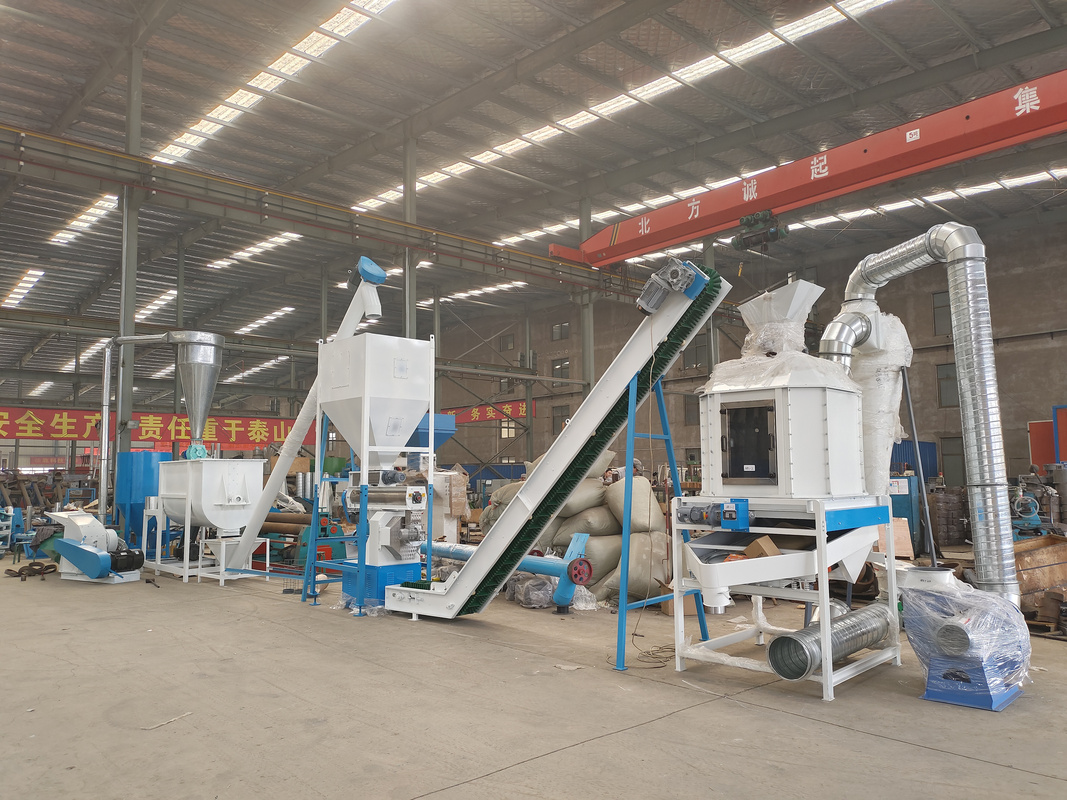
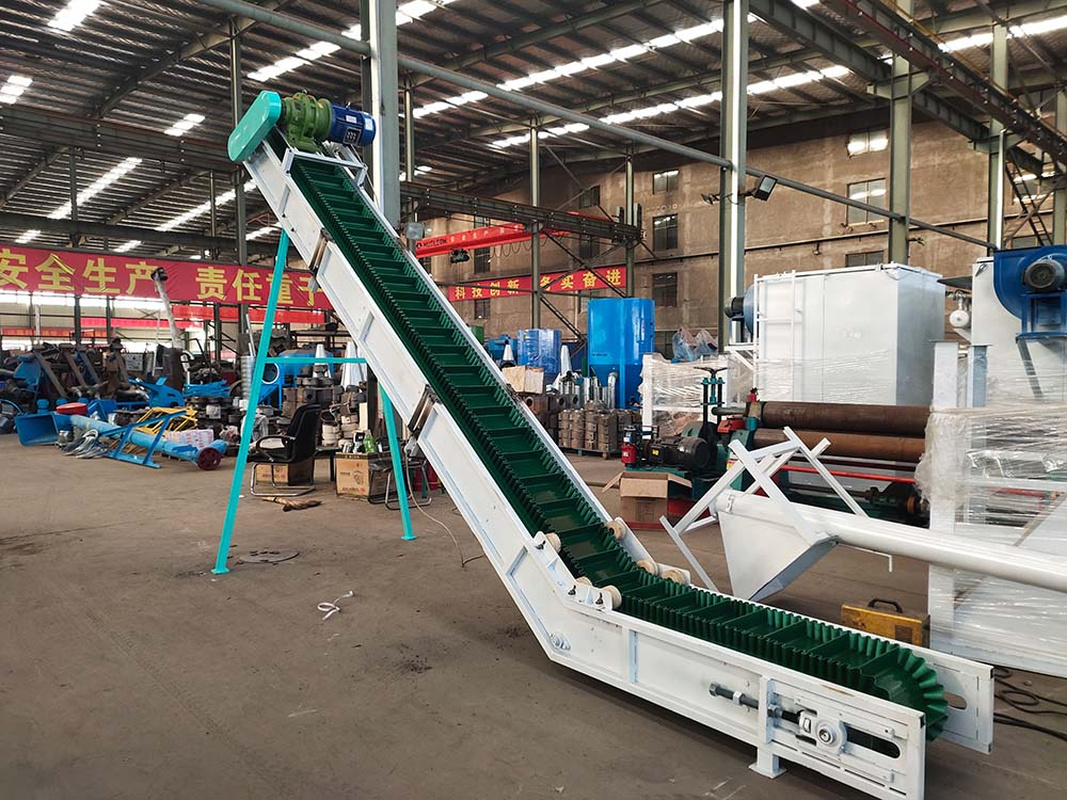
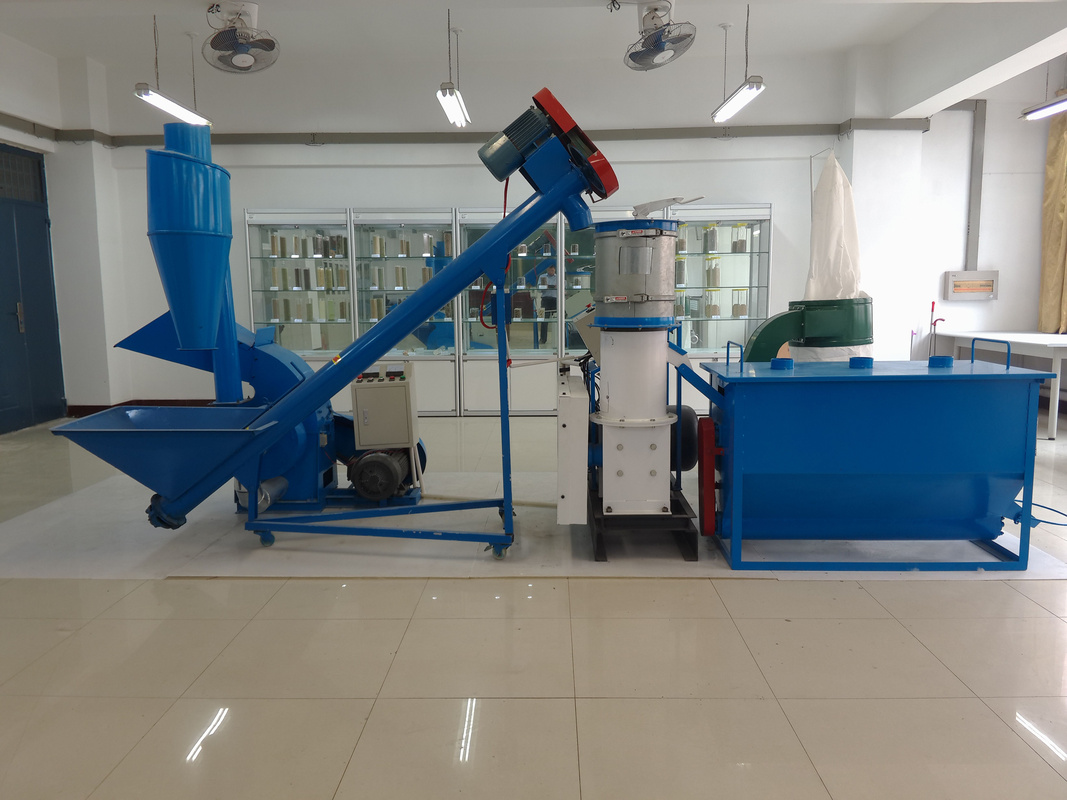
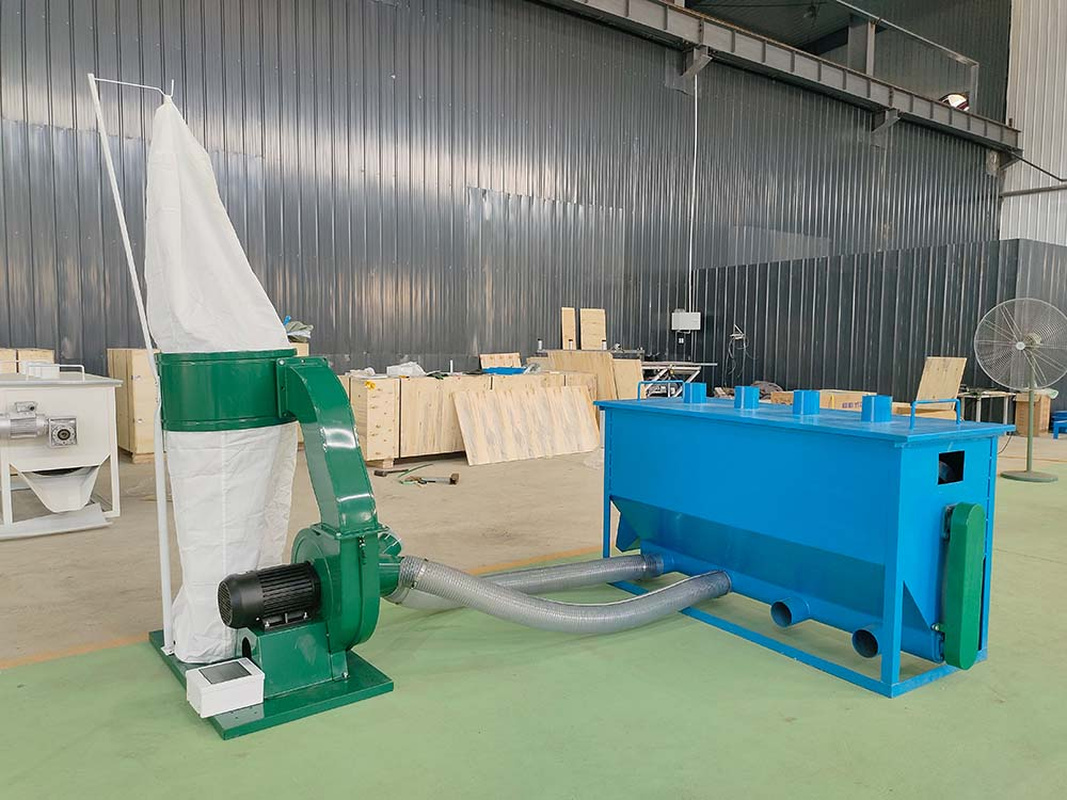
Fertigungsstätte und Maschinengalerie


Beschaffungsleitfaden — Preise FOB Qingdao, Lieferung in 15 Tagen, Zahlungsbedingungen
Die Gründe, aus denen Beschaffungsteams Mittel für billige, ineffiziente Rinderfutter-Pelletpressen aus China bereitstellen, sind: eine undurchsichtige Preisstruktur (Offenlegung gegenüber Käufern erst im Angebotsverfahren), unklare Lieferverpflichtungen und dokumentierbare Zahlungsbedingungen.
Preistransparenz — Preise der einzelnen Pelletpressenmodelle
Für jedes TCF-Modell ist in der obigen Tabelle H2-2 ein einzelner USD-Preis FOB Qingdao veröffentlicht, sodass keine Aufforderung zur Angebotsabgabe erforderlich ist. Der veröffentlichte Preis entspricht dem durchschnittlichen Verkaufspreis der Standardkonfiguration; Einzelrabatte, etwa für eine einphasige 220V-Umrüstung oder einen kundenspezifischen Matrizendurchmesser, werden vorab angeboten.
Einen Lieferanten allein anhand niedriger Anschaffungskosten auszuwählen, gehört zu den grundlegenden Beschaffungsfehlern, da die Entscheidung aus den Gesamtbetriebskosten über die Lebensdauer der Maschine (10–15 Jahre) abgeleitet werden muss. Beziehen Sie in diese TCO den unmittelbaren Energieverbrauch je Tonne, die Häufigkeit des Matrizenwechsels, die Arbeitsstunden für geplante und ungeplante Wartungen sowie die Marge zwischen den Kosten handelsüblicher pelletierter Futtermittel und denen der betriebseigenen Rohstoffe ein. TCPEL stellt die entsprechenden Einzelwerte auf Anfrage bereit.
Grundprinzip
TCO im Fokus: Bewerten Sie den Wert über die Lebensdauer statt fehlerhaft nur die Anschaffungskosten.
Zahlungsbedingungen
Die Standardbedingungen von TCPEL lauten ab Auftragsbestätigung 100 % T/T (telegrafische Überweisung). ALLWIN INTERNATIONAL CO.,LTD., ist der Zahlungsempfänger. SWIFT- und Bankleitzahlangaben werden auf der Pro-forma-Rechnung ausgewiesen.
Ein Akkreditiv wird akzeptiert. Eine Teilvorauszahlung kann vereinbart werden; bei etablierten Vertriebspartnern sind auch Verhandlungen möglich.
Zahlungsempfänger
ALLWIN
INTERNATIONAL CO.,LTD.
INTERNATIONAL CO.,LTD.
Liefer- und Fertigungszeit
Die Fertigung beginnt nach Zahlungseingang und wird voraussichtlich innerhalb von 15 Arbeitstagen bis zur Verladung FOB im Hafen Qingdao abgeschlossen. Für den Seetransport von Qingdao zu den üblichen Zielhäfen kommen je nach Route 20–35 Tage hinzu—Hamburg, Rotterdam, Long Beach, Mumbai, Karatschi, Ho-Chi-Minh-Stadt und Daressalam werden sämtlich durch direkte Hauptliniendienste bedient.
01
Anfrage
Durchsatzleistung + Rinderkategorie + Spannung
02
Bestätigung der Matrize
2 / 3 / 4 / 5 / 6 / 7 / 8 / 10 mm
03
T/T und Fertigung
100 % T/T → Fertigung in 15 Tagen
04
FOB Qingdao
Hafenverladung + Ausstellung des B/L
Checkliste zur Auftragsbestätigung
-
Pelletdurchmesser
Muss vor Fertigungsbeginn bestätigt werden (maßgeblich sind die Rinderkategorie und das gewünschte Merkmal).
-
Stromversorgung
Standard: 380V 50Hz oder 60Hz 3PH. Für TCF150-TCF250 ist optional eine einphasige 220V-Umrüstung verfügbar.
-
Zielhafen
Beeinflusst die Dauer des Seetransports, nicht jedoch das Angebot FOB.
-
Ersatzteilpaket
Bei der Bestellung weiterhin empfehlenswert: 1 x Ersatzmatrize, 1 x Satz Ersatzpressrollen und 1 Jahresbedarf an Ölfiltern.
Kundendienst
Der Kundendienst erfolgt über das Servicenetz von TCPEL in 60+ Ländern. Ersatzteile werden vom Werk in Zhangqiu an jeden bedienten Hafen versandt; technische Fernunterstützung ist über WhatsApp, E-Mail und Videoanruf verfügbar.
Beim TCF-Konzept stehen vom Bedienpersonal wartbare Komponenten im Vordergrund — Matrize, Pressrollen und Ölpumpenmodul lassen sich vor Ort mit Standardwerkzeug austauschen, ohne dass ein Werkstechniker entsandt werden muss.
Servicenetz
Weltweite Abdeckung in 60+ Ländern, direkt ab Zhangqiu.
Technische Berechnungs- und Entscheidungstools
Datengestützte Beschaffung für gewerbliche Rinderfutterbetriebe. Nutzen Sie unsere eigenen technischen Rechner, um Ihre Durchsatzleistung zu modellieren, die Zeit bis zum ROI abzuschätzen und die optimale Pressrollengeometrie für die Eigenschaften Ihrer spezifischen Ration festzulegen.
TCF-Modellfinder für Rinderfutter-Pelletpressen
Geben Sie Ihre gewünschte tägliche Tonnage, die Herdengröße und den Feuchtegehalt der Rohstoffe ein, um eine mathematisch auf Ihren Betrieb abgestimmte TCF-Modellspezifikation zu erstellen.
Tool starten →
Amortisationsrechner für Rinderfutter-Pelletpressen
Stellen Sie Ihre Investitionsausgaben den örtlichen Kosten für unverarbeitetes Futtermittel und den Preisaufschlägen für handelsübliche Pellets gegenüber, um den genauen Zeitraum bis zur betrieblichen Gewinnschwelle zu berechnen.
Tool starten →
Entscheidungstool für Rinderfutter-Pelletpressen mit 2 oder 3 Pressrollen
Bewerten Sie die Kapazitätsschwelle Ihres Betriebs. Vergleichen Sie die langfristige Entwicklung des Matrizenverschleißes mit der anfänglichen Kapitalstruktur, um die optimale Pressrollengeometrie zu bestimmen.
Tool starten →
Möchten Sie eine TCF-Rinderfutter-Pelletpresse spezifizieren?
Teilen Sie uns die Anzahl der Tiere je Charge, die benötigten Futterautomaten und die angenommenen Betriebsstunden mit. Unsere Exporttechnik antwortet innerhalb eines örtlichen Arbeitstages mit einem TCF-Lösungsvorschlag, einem Richtpreisangebot CIF Qingdao und einem Fertigungsplan über 15 Tage.
Technisches Fachwissen
Häufig gestellte Fragen
Lesen Sie wichtige technische, betriebliche und kaufmännische Fragen, die uns Kunden aus aller Welt bei der Bewertung von TCF-Rinderfutter-Pelletpressen gestellt haben.
TCPEL hat für jedes TCF-Modell einen verbindlichen Einzelpreis in USD – FOB Qingdao veröffentlicht. Das Modell TCF150 mit der kleinsten Spezifikation (150–200 kg/h; 7,5 kW) ist ab $900 erhältlich. Beim größten Modell TCF800 (5.000–6.000 kg/h; 132 kW) sinkt der Preis auf $22.500. Die vollständige Übersicht über Durchsatzleistung, Motorleistung, Gewicht, Abmessungen und Preis der jeweiligen Modelle finden Sie in der obigen Spezifikationstabelle. Einfuhrzölle und anfallende Bezugskosten übernehmen wir. Die Angaben zu den Gesamtkosten bis zum Bestimmungsort werden wir zu Ihrer Orientierung entsprechend ausweisen.
Branchenüblich sind Pellets mit 3 mm für Tiere bis zu 1 Woche, 4 mm für Tiere bis zu 3 Monaten, 6–7 mm für ausgewachsene große Tiere und 4–12 mm für Schlachtrinder, je nachdem, ob eine minimale oder maximale Wachstumsrate angestrebt wird, wie die Produktion geführt wird und wie Sie die Tiere füttern möchten. TCPEL fertigt Matrizen nach Ihren Materialspezifikationen von 2 mm bis 10 mm. Daher lässt sich dasselbe TCF-Chassis konstruktiv für alternative Futtermittel für Kälber oder die Rindermast über die Betriebsstunden eines Jahres anpassen.
Flachmatrizen (für den Einsatz in der TCF-Baureihe ausgelegt) führen das Futtermittel nach unten durch eine horizontale, feststehende Matrize—dies ist mechanisch einfacher, erfordert weniger CAPEX und erleichtert den Matrizenwechsel, wodurch sich die Bauart für kleine und mittlere Betriebe zur Kälberaufzucht oder Rindermast eignet (unter 6 Tonnen je Stunde). Die Maschine mit vertikal rotierender Ringmatrize wird für große kundenspezifische Module mit einer Produktionsleistung von mehr als 10 Tonnen je Stunde angeboten. Für die angestrebten Durchsatzleistungen der TCF-Baureihe ist die Flachmatrizenbauart im Hinblick auf die Anfangsinvestition sinnvoll. Erst bei einer Leistung von mehr als 80 Tonnen je Schicht kehrt ein Ringmatrizenmodul die Rechnung um.
Ja, die Geometrie der geneigten Pressrollen und die Zwangszuführung sind speziell auf grasbasierte Rationen zugeschnitten. Sämtliche TCPEL-Maschinen pelletieren auf demselben Chassis Luzerneheu, Grasmehl, Stroh, Maismehl, Soja, Weizen und Biomasse – ebenso wie Sägemehl. Keiner dieser Rohstoffe muss vorgetrocknet werden; das Bedienpersonal kann pulverförmige Zutaten direkt in den Einfülltrichter geben. Die beste Pelletqualität wird erreicht, wenn der Feuchtegehalt der Ration am Eintritt in die Presse zwischen 14 und 18 Prozent liegt.
Betriebsdaten aus Hunderten installierten Pelletieranlagen zeigen einen Nutzungszyklus von 10 bis 15 Jahren, sofern die planmäßige Wartung gemäß branchenüblichen Vorgaben für Verschleißteile erfolgt und Matrize, Pressrollen sowie Ölpumpenmodule vom Bedienpersonal gewartet werden. Bei einer Ration für Kuh-Kalb-Haltung mit 40 % Gras beträgt die Lebensdauer der Matrize bei Modellen mit 2 Pressrollen etwa 9 bis 12 Monate und bei Modellen mit 3 Pressrollen 14 bis 18 Monate; Ersatzmatrizen liegen im Werk für den Versand innerhalb derselben Woche bereit.
Den 3 häufigsten Ausfallarten – sinkende Durchsatzleistung bei faserreichen Rationen, ungleichmäßiger Matrizenverschleiß und die Verweiltemperatur im Konditionierer – wird bereits konstruktiv entgegengewirkt: durch eine verbesserte Förderwirkung der Zwangszuführung beim Einlauf des Grasmehls in die Hochleistungszuführung; durch eine gleichmäßige Lastverteilung über die Matrizenfläche an einzelnen Druckpunkten dank einer vergrößerten Kontaktfläche der geneigten Pressrollen; und durch eine Auslegung des Konditionierers für die mittlere Ration der Schicht, selbst wenn die Auslastung zur Schichtmitte ihren Höchstwert erreicht. Die Tätigkeiten des Bedienpersonals sind vergleichsweise einfach – Pelletquerschnitt vor jedem Durchlauf messen, Ölpeilstab zu Schichtbeginn prüfen und die Matrize austauschen, bevor der Pulveranteil steigt.
Die Standardbedingungen lauten 100 % T/T (telegrafische Überweisung) bei Bestätigung des Auftragszyklus; die Fertigung beginnt nach Zahlungseingang. Die Fertigungsdurchläufe für 20 Tonnen bis zum Hafenterminal FOB Qingdao dauern planmäßig 15 Arbeitstage. Der Seetransport zu weiter im Landesinneren gelegenen Zielhäfen dauert je nach gewählter Route 20 bis 35 Tage. Empfängerbank ist ALLWIN INTERNATIONAL CO.,LTD; die SWIFT-Nummern werden mit der Pro-forma-Rechnung übermittelt. Für etablierte internationale Vertriebspartner sind Akkreditivbedingungen verfügbar.
Maschinen mit 2 Pressrollen (TCF150 bis TCF450, $900 bis Vepolg) sind überschlägig für kleine bis mittlere Rinderbetriebe ausgelegt, die weniger als 20 Tonnen/Tag produzieren. Maschinen mit 3 Pressrollen (TCF550 bis TCF800, Moveqop-Indojag) können zusätzlich 12–18 Monate CAPEX im Voraus einsparen, indem sie den Matrizenverschleiß über Jahre senken und die Durchsatzleistung bei langen Produktionsläufen mit 2.500 bis 6.000 kg/h durch 3 gleichmäßig belastete, unabhängige Kontaktpunkte stabilisieren. Die Gewinnschwelle liegt bei etwa 20 Tonnen/Tag – darunter amortisiert sich die Ausführung mit 2 Pressrollen; darüber erwirtschaftet die Ausführung mit 3 Pressrollen die CAPEX innerhalb von 12 bis 18 Monaten zurück, indem sie 12 bis 18 Monate früher auf den Markt kommt.