Liên hệ với TCPEL

Cập nhật tháng Bảy 2026 · Được đội ngũ kỹ thuật TCPEL thẩm định
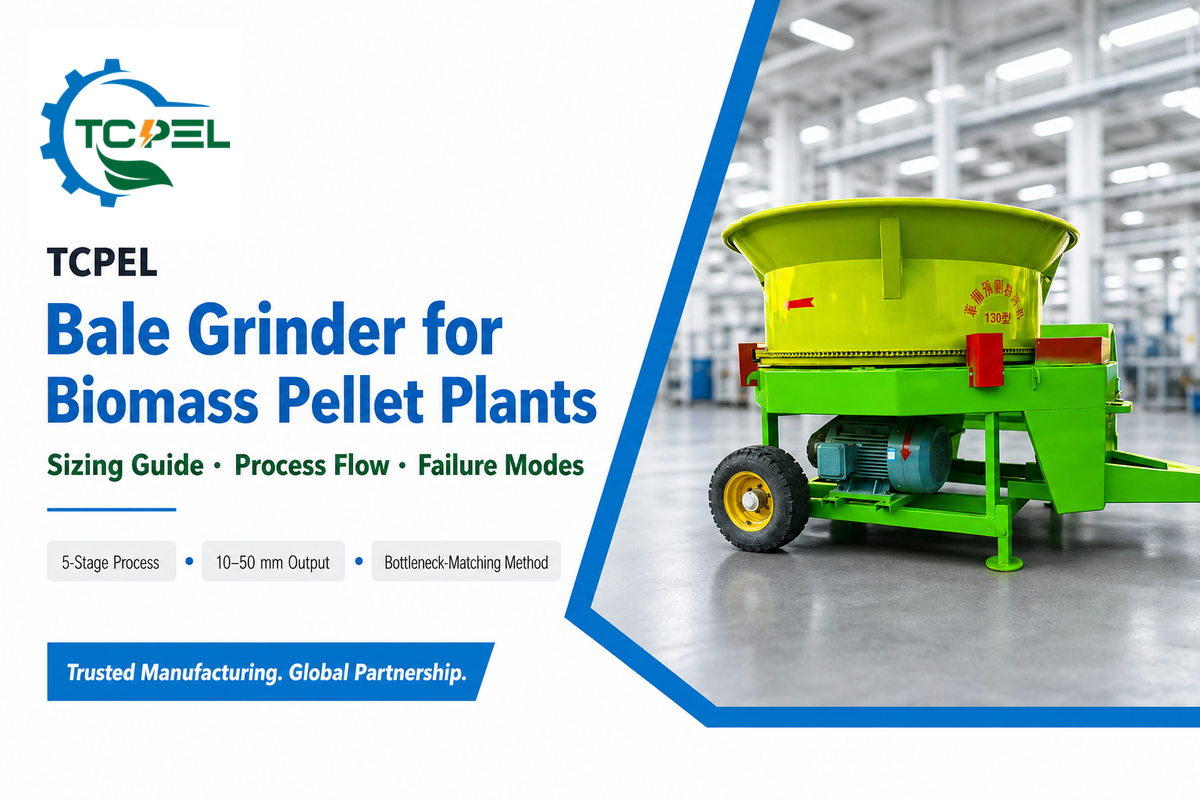
Máy nghiền kiện cho nhà máy sản xuất viên nén sinh khối là bước đầu tiên để biến rơm, thân cây ngô hoặc cỏ thành nguyên liệu đồng đều mà máy nghiền búa và máy ép viên có thể xử lý. Nếu máy bị tính chọn thiếu so với phần còn lại của dây chuyền sản xuất viên nén, nó sẽ trở thành điểm nghẽn gây kẹt liệu, mòn con lăn và dừng máy ngoài kế hoạch ở các công đoạn phía sau, tạo nên khác biệt giữa một nhà máy có thể ổn định chuyển phế phụ phẩm đóng kiện thành nhiên liệu sinh khối tái tạo và một nhà máy phải vật lộn với chính cụm đầu dây chuyền trong mọi ca sản xuất.
Máy nghiền kiện cho nhà máy sản xuất viên nén sinh khối là công đoạn giảm kích thước đầu tiên, biến các kiện rơm ép thành nguyên liệu đồng đều mà máy nghiền búa và máy ép viên thực sự có thể xử lý. Nếu bỏ qua hoặc tính chọn sai so với phần còn lại của dây chuyền, thiết bị này sẽ khiến nhà máy sản xuất viên nén mới không bao giờ đạt năng suất định mức hoặc phải liên tục tự xử lý sự cố trong mỗi ca.
Những điểm chính
- Phần lớn tình trạng tính chọn thiếu bắt nguồn từ việc ép giá làm thu hẹp biên an toàn, chứ không phải do người mua yêu cầu máy quá cỡ để đề phòng.
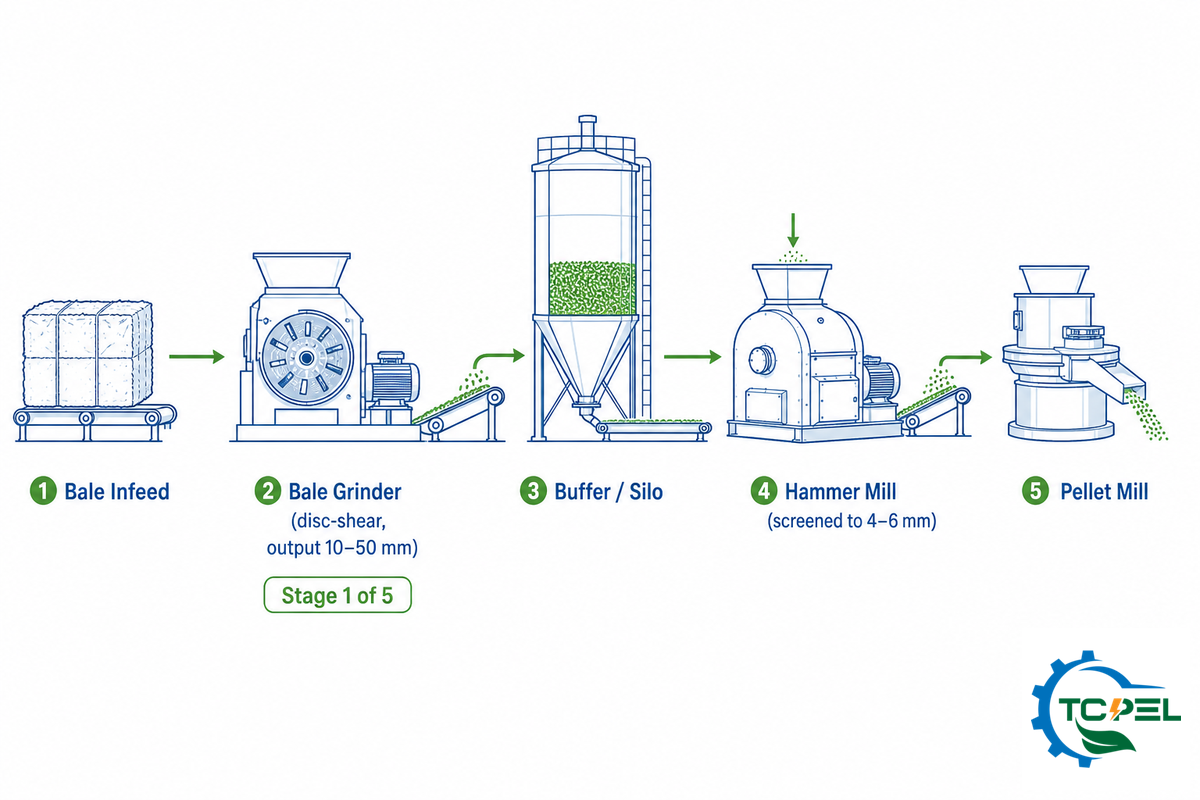
- Công đoạn 1 trong 5 là máy nghiền kiện: máy nghiền kiện → khoang đệm/silo → máy nghiền búa → máy sấy → máy ép viên.
- Máy nghiền kiện công nghiệp kiểu cắt xé bằng đĩa và máy nghiền kiện dạng bồn nông nghiệp dẫn động bằng PTO là hai nhóm thiết bị khác nhau, được chế tạo cho các nhiệm vụ khác nhau – từ khóa tìm kiếm có thể trùng nhau nhưng máy móc thì không.
- Loại nguyên liệu đầu vào làm thay đổi cách tính chọn thiết bị: khối lượng thể tích của rơm lúa mì thô có thể dao động từ khoảng 24 kg/m³ đến 266 kg/m³ tùy theo độ ẩm.
- NFPA 660, được ban hành vào tháng Mười Hai 2024, hiện quy định các tiêu chuẩn về bụi cháy đối với cơ sở sinh khối cấp liệu bằng kiện, thay thế hệ thống trước đây tách riêng giữa NFPA 61/664.
Thông số nhanh
| Vị trí trong quy trình | Công đoạn 1 trong 5, nằm trước khoang đệm/silo, máy nghiền búa, máy sấy và máy ép viên |
| Kích thước đầu ra điển hình sau tiền băm | 10–50 mm, cấp vào máy nghiền búa sử dụng sàng khoảng 4–6 mm để ép viên |
| Hai nhóm máy | Máy cắt xé bằng đĩa công nghiệp, cố định so với máy nghiền dạng bồn nông nghiệp, di động, dẫn động bằng PTO |
| Các nguyên liệu đầu vào được đề cập | Kiện rơm lúa, rơm lúa mì, thân cây ngô, cỏ và cây năng lượng |
Máy nghiền kiện là gì? Máy nghiền đĩa công nghiệp so với máy nghiền dạng bồn nông nghiệp
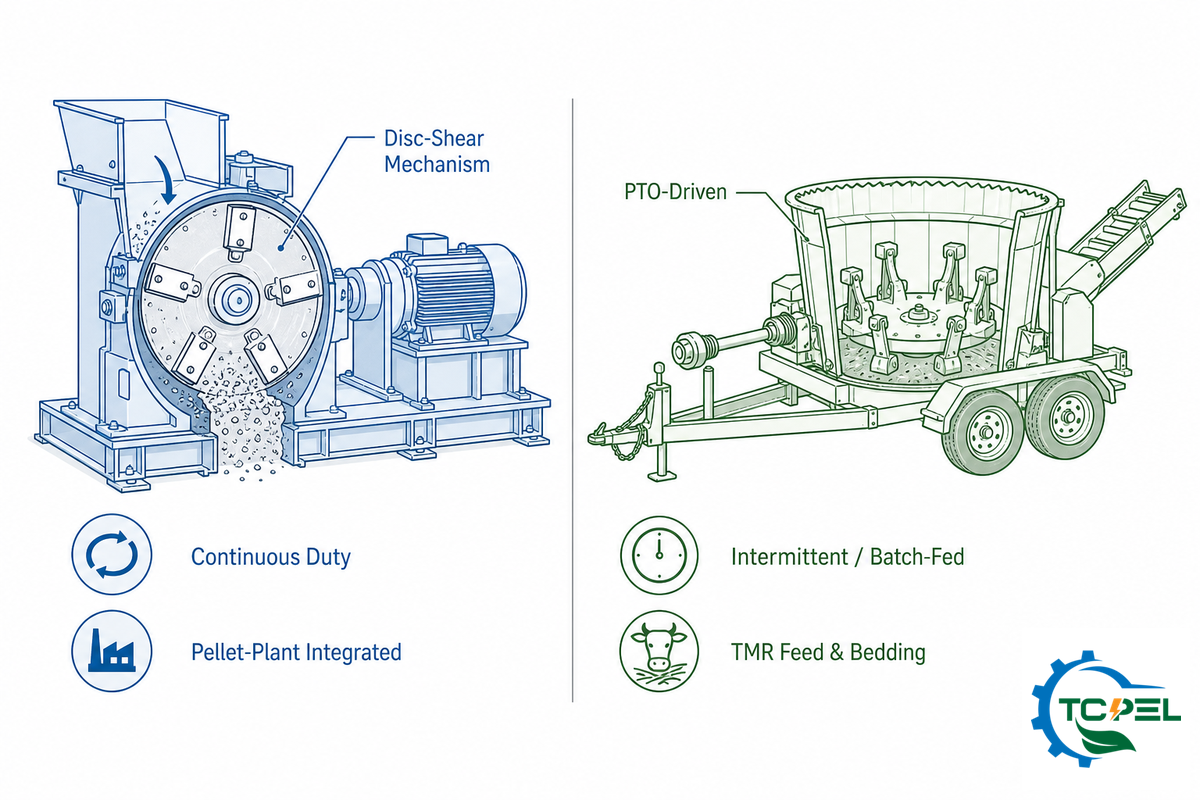
“Máy nghiền kiện” dùng để chỉ hai loại thiết bị chuyên dụng khác nhau và việc nhầm lẫn chúng sẽ làm chậm tiến độ mua sắm. Máy nghiền kiện công nghiệp cố định kiểu cắt xé bằng đĩa được thiết kế để tích hợp vào dây chuyền của nhà máy sản xuất viên nén sinh khối thương mại hoặc nhà máy thức ăn chăn nuôi, sử dụng đĩa cắt xé độ bền cao để biến nguyên liệu ép chặt — rơm đóng kiện — thành phần vật liệu đồng đều, tơi rời, sẵn sàng cho công đoạn nghiền búa phía sau.
Xử lý kiện theo cách này là một công đoạn hoàn toàn khác với mọi nhiệm vụ mà thiết bị gắn trên máy kéo được chế tạo để thực hiện, đồng thời là điểm đầu vào của một dây chuyền sản xuất viên nén sinh khối hoàn chỉnh.
Ngoài ra còn có máy nghiền dạng bồn hoặc máy xử lý kiện dùng trong nông nghiệp, một hệ thống di động dẫn động bằng PTO để băm kiện cỏ khô hoặc rơm nhằm chuẩn bị nguyên liệu cho phối trộn TMR của gia súc hoặc làm chất độn chuồng thương mại. Loại thứ hai thường được máy kéo kéo theo và vận hành gián đoạn.
Sự phân biệt này quan trọng về mặt cơ khí, chứ không chỉ là vấn đề thuật ngữ. Một bằng sáng chế của Hoa Kỳ về thiết bị xử lý sinh khối mô tả một loại trong nhóm này là “dây chuyền băm-cắt xé”, gồm bước băm rồi đến dao quay để giảm kích thước nguyên liệu sinh khối thô trước khi đi vào công đoạn chuyển đổi phía sau; xét về cấu trúc, loại này gần với máy nghiền đĩa công nghiệp hơn máy nghiền dạng bồn do máy kéo kéo theo. Không được nhầm cả hai loại máy này với máy băm dăm gỗ dạng trống hoặc dạng đĩa, vốn dùng dao tốc độ cao làm việc đối diện đe cố định để tạo dăm gỗ đồng đều từ thân và cành gỗ sạch, chứ không xử lý vật liệu nông nghiệp đóng kiện hoặc các dòng phế liệu gỗ thông thường. Máy băm dăm gỗ xử lý gỗ nguyên cây chứ không xử lý kiện phụ phẩm nông nghiệp, và TCPEL sản xuất chúng trong một dòng sản phẩm riêng để tránh chính sự nhầm lẫn này — mỗi nhóm có chu kỳ làm việc và tuổi thọ vận hành dự kiến riêng, được thiết kế theo loại vật liệu cần xử lý.
| Loại thiết bị | Cơ chế | Kích thước đầu ra điển hình | Nguyên liệu đầu vào phù hợp nhất | Chu kỳ làm việc |
|---|---|---|---|---|
| Máy nghiền kiện dạng đĩa công nghiệp | Cắt xé (lưỡi dao lắp trên đĩa) | 10–50 mm | Rơm, thân cây ngô và cỏ đóng kiện | Liên tục, tích hợp vào dây chuyền cố định |
| Máy nghiền dạng bồn nông nghiệp (PTO) | Va đập (búa/búa xích trong bồn quay) | Thay đổi, đạt cấp dùng làm thức ăn chăn nuôi/chất độn chuồng | Kiện cỏ khô và rơm dùng cho vật nuôi | Gián đoạn, cấp liệu theo mẻ, di động |
| Máy nghiền hai trục | Cắt xé/xé rách ở tốc độ thấp, mô-men xoắn cao | 20–100 mm, thô | Sinh khối hỗn hợp hoặc lẫn tạp chất, pallet có đinh, nguyên kiện tròn | Liên tục, giảm kích thước ở đầu dây chuyền/sơ cấp |
| Máy nghiền một trục | Cắt ép vật liệu qua sàng | 10–40 mm, kích thước được kiểm soát bằng sàng | Đầu mẩu sạch hơn, dòng phế liệu đồng nhất | Liên tục, tải trung bình |
| Máy băm dăm gỗ dạng trống | Dao tốc độ cao làm việc đối diện đe | 10–30 mm, đồng đều | Thân gỗ sạch, cành cây, gỗ nguyên cây | Liên tục |
| Máy băm dăm gỗ dạng đĩa | Dao tốc độ cao làm việc đối diện đe | 10–30 mm, đồng đều | Thân gỗ sạch, gỗ đạt cấp sản xuất giấy | Liên tục |
| Máy nghiền búa | Va đập | 1–8 mm, dải phân bố kích thước hạt rộng nhất trong nhóm | Vật liệu đã được băm thành dăm hoặc tiền băm, chỉ dùng cho công đoạn thứ cấp | Liên tục, luôn là công đoạn thứ cấp |
| Máy nghiền vụn cắt xé quay | Cắt xé | Dải phân bố kích thước hạt hẹp nhất trong nhóm (thử nghiệm trên phụ phẩm thân lá ngô) | Phụ phẩm nông nghiệp đã phân loại | Liên tục, quy mô nghiên cứu/sản xuất |
| Máy nghiền dao | Cắt | Kích thước đạt yêu cầu với mức tiêu thụ năng lượng thấp nhất trong nhóm (thử nghiệm trên phụ phẩm thân lá ngô) | Các phần phụ phẩm thân lá ngô | Liên tục |
Nếu quy trình của quý khách là quy trình sản xuất viên nén sinh khối cấp liệu liên tục, dòng máy nghiền kiện công nghiệp TCSC của TCPEL thuộc nhóm “cắt xé bằng đĩa” phù hợp. Năng suất theo từng model và thông số FOB được liệt kê trên trang đó. Phần sau đây tập trung vào vấn đề rộng hơn mà trang đó chưa đề cập: cách tích hợp thiết bị vào dây chuyền xung quanh và cách tính chọn bộ phận này cho phù hợp.
💡 Mẹo chuyên môn
Mọi kết quả tìm kiếm hoặc thông số có các thuật ngữ “trục PTO”, “chốt cắt” hoặc “móc kéo” đều cho thấy sản phẩm đang xét thuộc nhóm “nông nghiệp” — thông tin đó có thể hữu ích để tham khảo bối cảnh, nhưng không nên dùng làm thông số so sánh với máy nghiền kiện trong quy trình công nghiệp.
Quy trình 5 công đoạn: vị trí của máy nghiền kiện trong nhà máy sản xuất viên nén sinh khối
Làm thế nào để tích hợp máy nghiền kiện vào nhà máy sản xuất viên nén hoặc dây chuyền ép bánh nhiên liệu?
Dây chuyền cơ bản của một nhà máy sản xuất viên nén sinh khối thương mại gồm năm bộ phận: máy nghiền kiện, khoang đệm hoặc phễu cân bằng liệu, máy nghiền búa, máy sấy và chính cụm ép viên, sau đó là máy làm nguội viên nén và máy đóng bao viên nén. Dù phạm vi chức năng hẹp, máy nghiền kiện giữ vai trò thiết yếu — thiết bị phải phá vỡ một kiện có hình dạng không đều và vật liệu thường quấn rối thành phần nhỏ hơn nhiều, đồng đều hơn, có thể chảy ổn định vào các công đoạn phía sau.
Khi mọi công đoạn của một dây chuyền sản xuất viên nén sinh khối hoàn chỉnh được bố trí chính xác, việc sản xuất nhiên liệu sinh khối từ kiện nguyên liệu thô sẽ trở thành một quy trình có thể lặp lại thay vì phải ứng biến hằng ngày — “máy đóng bao” ở cuối dây chuyền chỉ đóng bao thành quả mà cụm đầu dây chuyền đã xử lý đúng.
Một bài tổng quan đã qua bình duyệt về các hệ thống lưu trữ và tiền xử lý năng lượng sinh học trình bày cùng chuỗi xử lý này theo cách khái quát hơn: các thách thức vật lý và cơ học cộng dồn tại mỗi điểm chuyển giao giữa các công đoạn, vì vậy đầu ra của từng công đoạn phải phù hợp với dung sai đầu vào của công đoạn tiếp theo, chứ không chỉ đáp ứng bảng thông số của chính thiết bị đó.
Giữa máy nghiền kiện và máy nghiền búa là khoang đệm hoặc phễu cân bằng liệu, một hạng mục dễ bị thiết kế đơn giản khi chi phí là ưu tiên hàng đầu nhưng lại khó chấp nhận khi đưa vào vận hành. Mục đích của nó là tiếp nhận đặc tính cấp liệu gián đoạn của máy nghiền kiện (rất khó để bất kỳ máy nào khác duy trì năng suất xử lý và độ ẩm ổn định khi được cấp từng mẻ kiện riêng biệt), đồng thời cấp liệu liên tục cho máy sấy và máy nghiền búa phía sau, vốn thường vận hành theo chế độ cấp liệu liên tục. Ví dụ, hãy xét một máy sấy nhận nguyên liệu ở mức 25 tấn mỗi giờ trong khi thiết kế nhà máy yêu cầu lượng tồn kho tối đa cho 8 giờ. Trong trường hợp này, khoang đệm phải có sức chứa ít nhất 25 × 8 = 200 tấn; quý khách nên điều chỉnh con số này theo lịch ca vận hành và đánh giá rủi ro của mình, nhưng phương pháp tính số giờ đệm mục tiêu × năng suất xử lý có thể áp dụng trực tiếp cho mọi quy mô.
Khả năng kiểm soát độ ẩm hiệu quả thực chất bắt đầu từ máy nghiền kiện ở phía trước; quá trình sấy hiệu quả (thường bằng máy sấy thùng quay dùng khí nóng hoặc máy sấy nhanh) chỉ có thể đưa vật liệu về mức độ ẩm thấp mục tiêu ổn định — con số khá phổ biến trong sản xuất viên nén gỗ là từ 10-15 phần trăm theo cơ sở ướt — với điều kiện nguyên liệu đưa vào có tiết diện hạt tương đối đồng đều – mục tiêu ở đây là phần vật liệu cỡ mùn cưa mà máy nghiền búa cuối cùng sẽ tạo ra – nếu đổ vào máy mọi thứ từ cục lớn như đá tảng đến bụi mịn, kết quả sẽ là lớp ngoài cháy nhưng bên trong còn ẩm, dẫn đến khuôn ép bị bám dính hoặc khuôn ép mềm trên máy ép viên nén gỗ — chất lượng tạo hạt ở cuối dây chuyền sản xuất viên nén phụ thuộc trực tiếp vào mức độ ổn định khi máy nghiền kiện thực hiện công việc ở đầu dây chuyền. Một nhận định khác đáng được xem xét nghiêm túc đến từ Jason Kessler, nhà sáng lập công ty KESCO chuyên về các nhà máy sản xuất viên nén tích hợp, người đã nhiều lần phản đối việc tổ chức nhà máy ép viên thành một chuỗi “ốc đảo” không kết nối –
“Ngành ép viên nén gỗ trước đây thường phát triển dự án theo triết lý ‘ốc đảo’: ốc đảo máy sấy, ốc đảo nghiền búa vật liệu khô, ốc đảo ép viên, bãi gỗ, v.v… Điều này thường dẫn đến hoạt động rời rạc, được thiết kế xoay quanh một loạt thành công nhỏ, trong một ngành chỉ được đánh giá bằng một điều: viên nén thành phẩm xuất xưởng.”
Và đó chính xác là vai trò của máy nghiền kiện: đây không phải một thiết bị mua riêng lẻ mà là công đoạn quyết định nhịp vận hành của mọi “ốc đảo” khác.
📐 Ghi chú kỹ thuật
Sàng vật liệu ép viên thường chạy với cỡ 4-6 mm; máy nghiền kiện được thiết kế để tạo ra vật liệu đủ mịn cấp cho máy nghiền búa (lý tưởng trong khoảng 20-40 mm, nhưng khoảng 10-50 mm cũng hữu ích), nhờ đó máy nghiền búa không phải thực hiện cả giảm kích thước thô lẫn mịn trong một bước. Theo kinh nghiệm thực tế, nếu tải dòng điện của máy nghiền búa dao động khoảng 20-30% trong điều kiện bình thường, nguyên nhân đầu tiên thường là vật liệu đầu ra từ máy nghiền kiện quá lớn hoặc có kích thước quá chênh lệch.
Các dạng sự cố khi nguyên kiện bỏ qua bước tiền băm
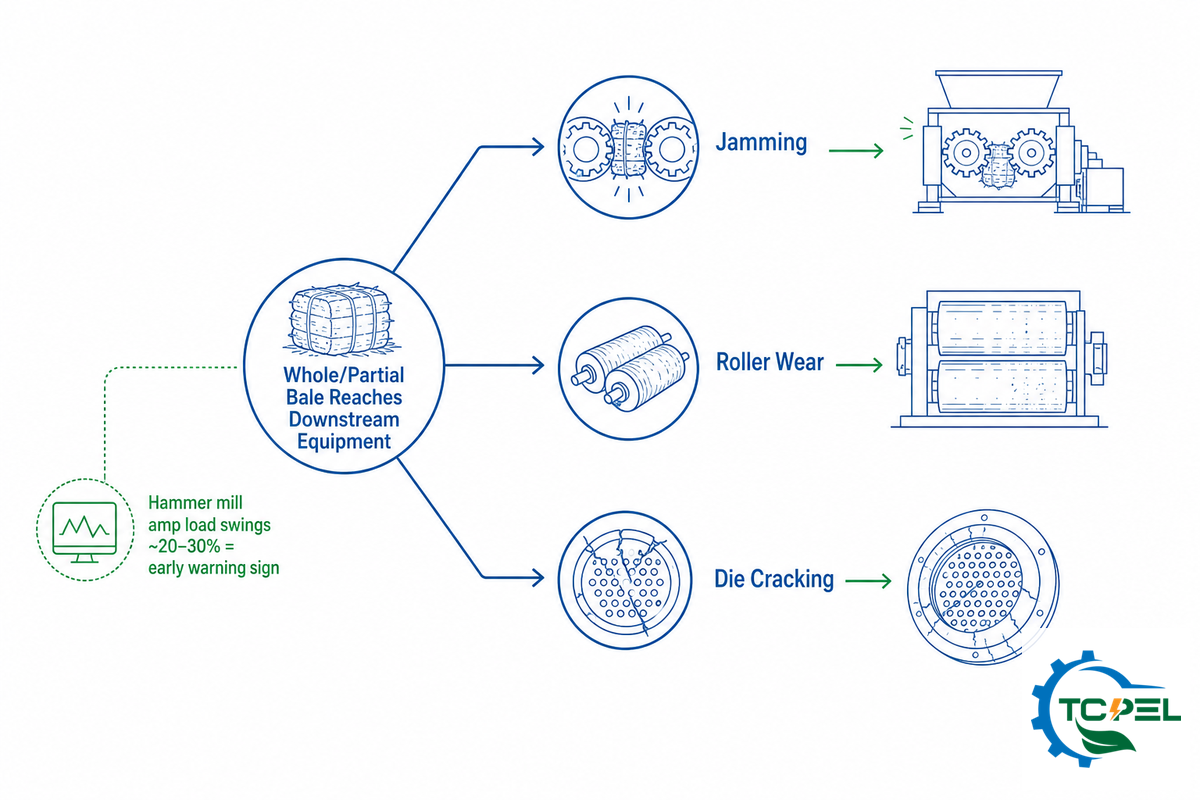
Nếu bỏ qua bước tiền băm hoặc tính chọn thiếu năng suất, các dạng sự cố phát sinh sẽ mang tính vật lý chứ không phải triết lý. Đưa nguyên kiện hoặc một phần kiện trực tiếp vào máy nghiền búa hay máy ép viên sẽ gây tắc tại cửa nạp, tải mất cân đối trên các con lăn và-trong trường hợp máy ép viên-nứt khuôn ép do vật liệu quá cỡ bị ép qua khuôn vốn được thiết kế cho nguyên liệu đồng đều hơn nhiều. Mô tả của Kessler về tình trạng tắc nghẽn trong các nhà máy mới cho thấy một dạng sự cố liên quan nhưng khó nhận thấy hơn: trên giấy tờ, vật liệu tiền băm và dăm siêu nhỏ có thể trông khá giống nhau (về kích thước hạt, khối lượng thể tích và độ ẩm), nhưng khi vận chuyển, vật liệu tiền băm “có thể đan kết vào nhau” và gây tắc cửa xả cùng máng trượt, trong khi dăm siêu nhỏ mịn hơn thì không. Đây là sự cố vận chuyển vật liệu chứ không phải sự cố nghiền, dù thiết bị nghiền sẽ bị quy trách nhiệm — và mỗi giờ dùng để thông tắc máng trượt là một giờ vận hành đã mất mà nhà máy không thể lấy lại.
Dạng sự cố thứ hai: bụi cháy. Đây không phải vấn đề chỉ cần áp dụng các biện pháp phòng ngừa chung; có một tiêu chuẩn cụ thể, mới được cập nhật gần đây, điều chỉnh trực tiếp vấn đề này. Vào tháng Mười Hai 2024, NFPA đã ban hành NFPA 660, Tiêu chuẩn về bụi cháy và chất rắn dạng hạt, hợp nhất các tiêu chuẩn NFPA trước đây dành cho nhiều nhóm bụi khác nhau, bao gồm bụi đặc thù trong nông nghiệp (NFPA 61), gỗ (NFPA 664) và tiêu chuẩn tổng hợp về nguy cơ bụi (NFPA 652), thành một tài liệu duy nhất, với các yêu cầu riêng cho ngành nông nghiệp và thực phẩm tại Chương 21 và cho ngành sinh khối tại Chương 24. NFPA 660 yêu cầu mọi cơ sở xử lý bụi cháy phải thực hiện Phân tích nguy cơ bụi (DHA) — một đánh giá kỹ thuật xem xét “ngũ giác nổ”: nhiên liệu, oxy, sự phân tán, không gian bao kín và nguồn bắt cháy. Phân tích này phải được rà soát và cập nhật ít nhất năm năm một lần hoặc bất cứ khi nào năng suất sản xuất, độ ẩm hay thiết bị thay đổi đáng kể.
“Các hạt gỗ mịn cần thiết cho sản xuất viên nén có đặc tính rất giống xăng ở dạng bụi. Chúng rất dễ bắt cháy, dễ phân tán và có thể đạt nồng độ gây nổ khi lơ lửng trong không khí… Phần lớn bụi gỗ dùng trong sản xuất viên nén nằm trong các khoảng có khả năng nổ đã được ghi nhận đầy đủ. Bụi gỗ khô, mịn thường được phân loại là ST1 theo các tiêu chuẩn NFPA, nghĩa là có giá trị Kst từ 1 đến 200 bar·m/s.”
Sổ tay kỹ thuật của OSHA từ lâu đã xác định bụi cháy là một nội dung kiểm tra ưu tiên cao, và cuộc điều tra của Ủy ban An toàn Hóa chất Hoa Kỳ về vụ nổ bụi ngũ cốc tại Didion Milling vào 2017 là một ví dụ được ghi nhận rõ về hậu quả của việc để bụi tích tụ và tồn tại nguồn bắt cháy trong cơ sở nông nghiệp. Máy nghiền kiện tạo ra vật liệu nông nghiệp khô, có kích thước mịn, trực tiếp thuộc phạm vi của nhóm sự cố này. Vì vậy, đơn vị thiết kế cơ sở sử dụng máy nghiền kiện làm thiết bị trọng tâm phải coi DHA hiện hành là dữ liệu đầu vào thiết kế thiết yếu chứ không chỉ là mục cần đánh dấu để tuân thủ quy định — điều này bao gồm việc tính chọn từng bộ thu bụi trên dây chuyền theo tải hạt vụn mịn thực tế do máy nghiền kiện tạo ra, thay vì dùng một con số chung trong catalogue.
Cơ chế tách xơ thực tế của máy nghiền đĩa kiểu cắt xé
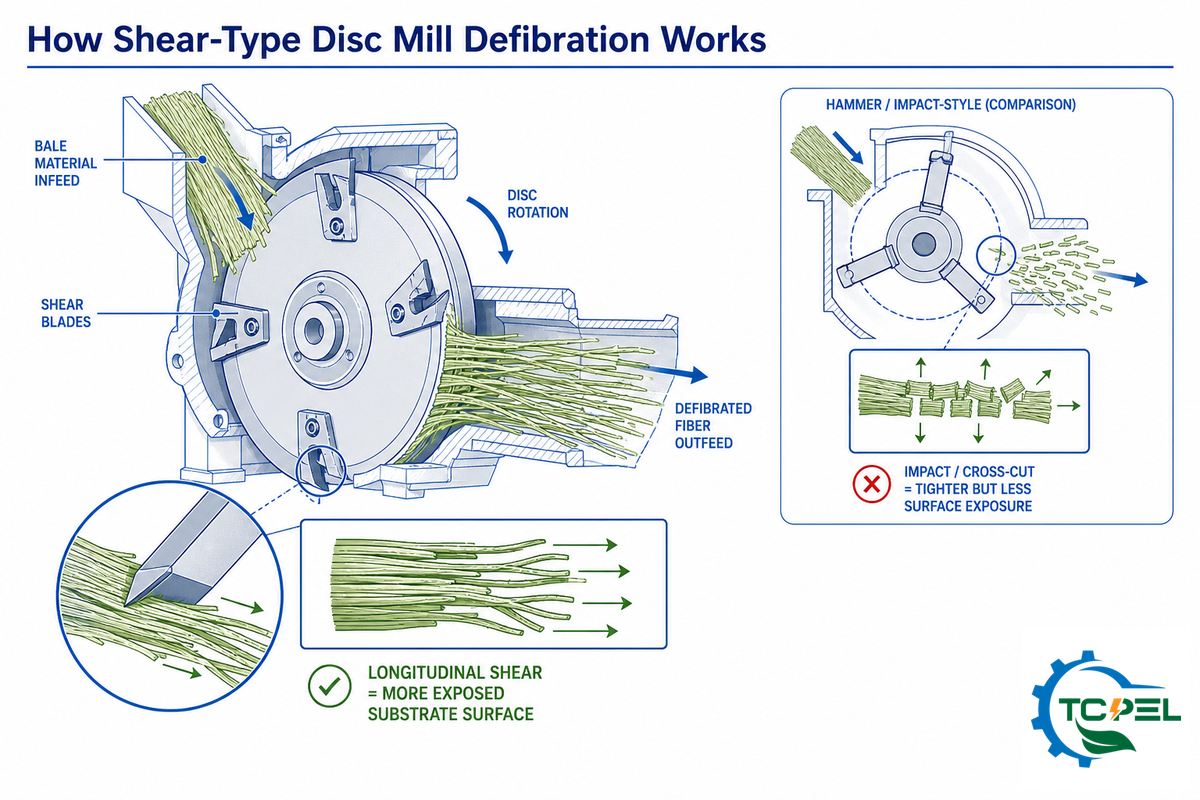
Nguyên lý hoạt động của máy không chỉ có ý nghĩa về mặt học thuật – điều quan trọng là vật liệu thu được ở đầu ra. Theo một bài tổng quan về các phương pháp tiền xử lý cơ học đối với sinh khối lignocellulose, loại vật liệu này trải qua quá trình tiền xử lý cơ học bằng các thao tác cắt, cắt xé, nén, xé rách và phá vỡ. Cơ chế chủ đạo trong từng loại máy trực tiếp định hình các đặc tính vật lý của vật liệu ở công đoạn phía sau.
Một nghiên cứu được trích dẫn rộng rãi về khả năng kháng phân giải của sinh khối lignocellulose cho thấy việc giảm kích thước hạt giúp enzyme hoặc nhiệt tiếp cận cellulose bên trong sợi thực vật tốt hơn; bằng cách giảm kích thước, cấu trúc có khả năng chống phân giải được “mổ tách” theo đúng nghĩa đen. Một nghiên cứu khác về giảm kích thước hạt và thủy phân bằng enzyme cho thấy năng suất của quy trình có hàm lượng chất rắn cao được cải thiện đáng kể khi sinh khối lignocellulose được giảm xuống 2,5 mm hoặc nhỏ hơn. Những nguyên lý này không chỉ áp dụng cho ép viên mà còn có phạm vi rộng trên toàn bộ nhóm sinh khối lignocellulose, từ sinh khối gỗ và phụ phẩm nông nghiệp đến nguyên liệu đầu vào nói chung cho sản xuất nhiên liệu sinh học. Tuy nhiên, chúng giải thích vì sao trong nhiều trường hợp, việc cắt xé vật liệu sinh khối dọc theo thớ sợi tạo ra phần vật liệu đồng đều và do đó dễ xử lý hơn so với việc dùng lực va đập để phá vỡ vật liệu.
Khác biệt đó được thể hiện trực tiếp trong một thử nghiệm so sánh trên phụ phẩm thân lá ngô tại Biomass Feedstock National User Facility thuộc Idaho National Laboratory, trong đó cùng một vật liệu được thử trên máy nghiền vụn cắt xé quay, máy nghiền dao, máy nghiền búa và máy nghiền. Kết quả: “máy nghiền búa có dải phân bố kích thước hạt rộng nhất, còn máy nghiền vụn cắt xé quay có dải hẹp nhất”, trong khi máy nghiền dao phù hợp nhất với cả khoảng kích thước hạt mục tiêu và mức tiêu thụ năng lượng thấp nhất đối với loại nguyên liệu đầu vào cụ thể đó. Nói đơn giản: cơ chế va đập (máy nghiền búa) cho kết quả kém đồng đều nhất, còn cơ chế cắt xé cho khả năng kiểm soát chặt chẽ hơn. Đây là kết quả từ một cơ sở hạ tầng nghiên cứu thực tế, không phải tuyên bố của nhà cung cấp, đồng thời là một trong số ít tài liệu đã công bố so sánh trực tiếp lựa chọn cơ chế thay vì chỉ đưa ra khẳng định. Lựa chọn sai không chỉ là vấn đề lý thuyết: do máy nghiền kiểu va đập tạo ra dải kích thước hạt rộng hơn, chúng cấp cho máy sấy và máy ép phía sau nguồn nguyên liệu kém đồng nhất hơn so với cơ chế cắt xé xử lý cùng loại nguyên liệu. Trên thực tế, TCPEL phát triển dòng TCSC dựa trên cơ chế cắt xé chính vì lý do này.
Có một điểm cần nhấn mạnh trực tiếp: dữ liệu dễ tiếp cận nhất về tình trạng mài mòn do silica và tro trong quá trình nghiền sinh khối liên quan đến công đoạn nghiền cuối bằng máy nghiền búa, chứ không dành riêng cho bước mở kiện diễn ra trước đó. Dựa trên cơ học nền tảng, có thể kỳ vọng cơ chế cắt xé (cắt sợi, không chà xát bề mặt) gây mài mòn ít hơn cơ chế va đập, nhưng hiện vẫn chưa có số liệu độc lập đã công bố về tốc độ mài mòn riêng của công đoạn tiền băm. Hãy xem đây là một suy luận dựa trên cơ chế.
Sự đa dạng của nguyên liệu đầu vào: vì sao kiện rơm lúa, rơm lúa mì, thân cây ngô và cỏ không thể thay thế lẫn nhau
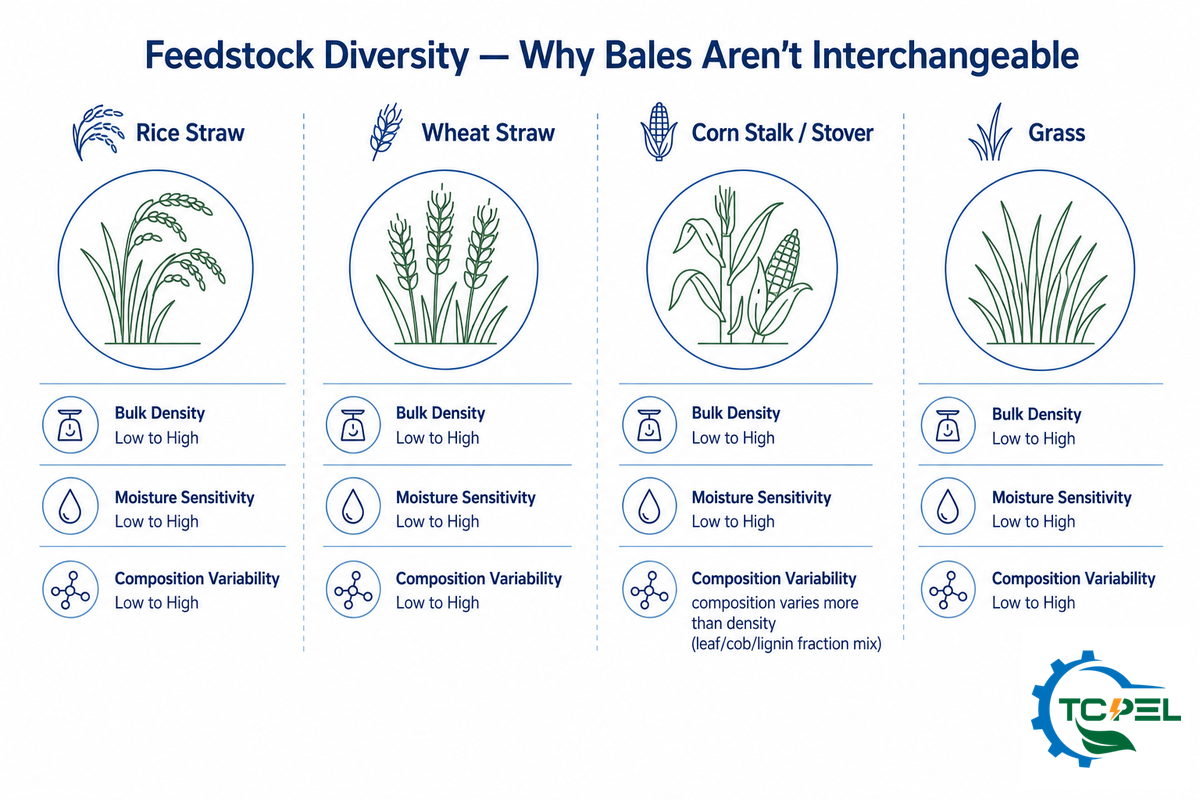
Máy nghiền kiện có thể xử lý những loại sinh khối nào: rơm lúa, thân cây ngô hay lúa mì?
Máy nghiền kiện được thiết kế cho rơm thường có thể xử lý nhiều loại vật liệu hữu cơ đóng kiện hơn, từ phụ phẩm nông nghiệp như rơm lúa, rơm lúa mì và thân ngô đến các kiện cây năng lượng như cỏ miscanthus và bã mía đóng kiện. Tuy nhiên, “có thể xử lý” và “xử lý theo cách hoàn toàn giống nhau” là hai nhận định rất khác nhau: mật độ và độ ẩm trong từng loại nguyên liệu đầu vào biến động đủ lớn để làm thay đổi phép tính chọn cỡ thiết bị, bất kể thành phẩm là viên nén kích thước tiêu chuẩn hay viên nén nhỏ.
Một nghiên cứu đã công bố về khối lượng thể tích của rơm lúa mì và cỏ switchgrass ướt và khô ghi nhận phạm vi rất rộng, chủ yếu phụ thuộc vào hàm lượng ẩm—xấp xỉ 24-266 kg/m³ khi độ ẩm thay đổi (độ ẩm tăng, mật độ cao hơn); một nghiên cứu khác về một giống lúa mì cụ thể ghi nhận mật độ 97,5-177,2 kg/m³ ở độ ẩm 5-8%. Sự biến động đó biến mất khi nguyên liệu đầu vào được ép viên—một nghiên cứu so sánh mật độ viên nén cho thấy viên nén rơm lúa mì có khối lượng thể tích cao nhất (495,8 kg/m³) trong 4 loại sinh khối được thử nghiệm, nhưng nguyên liệu thô đóng kiện của quý khách sẽ không đồng nhất đến mức đó khi được đưa vào máy. Kiện được thu hoạch ngoài đồng ở độ ẩm 20% sẽ được xử lý rất khác so với kiện được bảo quản trong nhà có mái che ở hàm lượng ẩm 12%, dù trên giấy tờ cả hai có cùng khối lượng thể tích danh nghĩa.
Thân ngô tạo thêm một yếu tố biến động thứ hai ngoài độ ẩm: thành phần, yếu tố được một báo cáo tổng quan của U.S. Department of Energy về biến động của sinh khối lignocellulose xem là trọng tâm trong việc lập kế hoạch giảm kích thước. Phụ phẩm cây ngô – gồm thân, lá, lõi và bẹ ngô – đạt tổng cộng khoảng 144 triệu tấn khô mỗi năm tại Hoa Kỳ, và một cơ sở dữ liệu của Idaho National Laboratory cho thấy những biến động về thành phần: tỷ lệ lá chiếm từ 6% đến 36% tổng khối lượng, tỷ lệ lõi ngô từ 9% đến 34% và tỷ lệ lignin từ 11,5% đến 24%. Mức biến động này đủ lớn để 2 xe tải phụ phẩm cây ngô có thể thể hiện đặc tính xử lý rất khác nhau. Nghiên cứu về phối trộn trước phụ phẩm cây ngô nhằm đạt thành phần mục tiêu – một bài báo cho thấy việc trộn 40% lõi ngô, 30% lá, 15% thân và 15% bẹ có thể tăng tổng lượng carbohydrate thêm 8% và giảm tổng lượng tro 66%, tạo ra viên nén cuối cùng có khối lượng thể tích khoảng 500 kg/m³ và độ bền viên nén 98,5% – cho thấy những lợi ích tiềm năng của phương pháp này. Máy nghiền kiện cho dây chuyền chỉ dùng một loại nguyên liệu đầu vào sẽ không cần mức độ phức tạp này, nhưng bài học vẫn rất rõ ràng: các kiện phụ phẩm cây ngô từ những cánh đồng khác nhau, được thu hoạch vào những thời điểm khác nhau hoặc trồng ở những vùng khác nhau không phải là nguyên liệu đầu vào có thể thay thế lẫn nhau, và quyết định chọn cỡ thiết bị dựa trên một mẫu có thể không phù hợp với mẫu tiếp theo. Đánh giá thấp sự biến động này là một sai lầm phổ biến và tốn kém: máy nghiền kiện được chọn theo một mẫu mật độ có thể gặp vấn đề thực sự ngay khi tiếp nhận vụ thu hoạch có mật độ cao hơn từ một vùng khác, vì mật độ kiện thô biến động theo độ ẩm và thành phần nhiều hơn rất nhiều so với những gì một bảng thông số đơn lẻ thể hiện. TCPEL tính chọn dòng TCSC có xét đến mức biến động đó — trên thực tế, nhà máy thức ăn chăn nuôi hoặc nhà máy sản xuất viên nén sử dụng nguồn nguyên liệu hỗn hợp từ nhiều vùng cần kiểm tra và ghi nhận mật độ cùng độ ẩm khi tiếp nhận, thay vì chỉ hiệu chuẩn một lần theo xe nguyên liệu đầu tiên.
| Nguyên liệu đầu vào | Phạm vi khối lượng thể tích của nguyên liệu thô | Yếu tố chính gây biến động |
|---|---|---|
| Rơm lúa mì (thô) | ~24–266 kg/m³ (phụ thuộc vào độ ẩm); ~97,5–177,2 kg/m³ ở độ ẩm 5–8% | Hàm lượng ẩm |
| Cỏ switchgrass (thô) | ~49–266 kg/m³ (phụ thuộc vào độ ẩm) | Hàm lượng ẩm |
| Phụ phẩm cây ngô | Thành phần biến động nhiều hơn mật độ: lá 6–36%, lõi ngô 9–34%, lignin 11,5–24% | Tỷ lệ phối trộn các thành phần (lá/lõi ngô/thân/bẹ) |
| Rơm lúa mì (đã ép viên) | 495,8 kg/m³ (cao nhất trong 4 loại sinh khối của nghiên cứu được trích dẫn) | Không áp dụng — sau khi chế biến, mật độ ổn định |
Tính chọn máy nghiền kiện theo năng suất thực tế của nhà máy, không theo năng suất tối đa của riêng máy
Đây là kết quả nghiên cứu phù hợp nhất khi xác định thông số cho máy nghiền kiện: Yếu tố thực tế quan trọng nhất gây ra điểm nghẽn trong dòng công nghệ không phải là việc người mua thận trọng và chọn thiết bị dư công suất, mà là điều ngược lại. Khi được đề nghị xác định nguyên nhân gây điểm nghẽn trong dòng công nghệ tại các cơ sở mới, câu trả lời của Jason Kessler thuộc KESCO tập trung vào giá cả:
“Các nhà sản xuất dễ đặt câu hỏi tại sao nhà chế tạo không thận trọng hơn khi tính chọn thiết bị, và câu trả lời ngắn gọn là giá cả. Phần lớn quyết định mua sắm của các nhà máy sản xuất viên nén đều dựa trên giá… Chi phí lớn nhất đối với một nhà máy sản xuất viên nén là không sản xuất được viên nén theo năng suất thiết kế, chất lượng yêu cầu hoặc trong thời hạn đáp ứng cam kết hợp đồng. Thống nhất hệ số an toàn thiết kế với khách hàng là một trong những cách hiệu quả nhất để loại bỏ các điểm nghẽn tiềm ẩn, đồng thời quản lý kỳ vọng về giá của hệ thống.”
Về bản chất, vấn đề không phải là người mua vô tình mua máy nghiền kiện dư công suất “để dự phòng”; mà là quy trình đấu thầu cạnh tranh làm hao hụt có hệ thống biên an toàn thực tế của nhà máy để đổi lấy mức giá chào thấp hơn. Cách tiếp cận mang tên Phương pháp Đồng bộ với Điểm nghẽn là tính chọn máy nghiền kiện dựa trên điểm thắt thực tế của dây chuyền – thường là máy nghiền búa hoặc máy sấy – chứ không dựa trên năng suất đầu ra tối đa định mức của máy nghiền kiện, đồng thời xem mọi mức dự phòng là một lựa chọn thiết kế có chủ đích.
Ví dụ tính toán: Tính chọn máy nghiền kiện cho máy ép viên 1 t/h
- Hãy tập trung vào nút thắt thực sự, không phải máy nghiền kiện. Ví dụ, giả sử máy ép viên của quý khách có năng suất định mức 1,0 t/h thành phẩm.
- Áp dụng hệ số an toàn cho công đoạn phía trước. Các đơn vị tích hợp thường thiết kế thiết bị băm xé và cấp liệu với mức dự phòng cao hơn năng suất của máy ép ở công đoạn phía sau từ 20% đến 30% – vì vậy, với máy ép 1,0 t/h, máy nghiền kiện và hệ thống cấp liệu nên cung cấp khoảng 1.2 đến 1,3 t/h vào kho đệm, thay vì 1,0 t/h vừa khớp chính xác với máy ép.
- Tính chọn kho đệm / kho chứa trung gian – quý khách cần tính chọn theo số giờ dự trữ cần thiết, không phải theo thời gian chu kỳ của máy nghiền kiện. Theo phương pháp “số giờ mục tiêu × năng suất xử lý”, nếu quý khách muốn dự trữ khoảng 30 phút với năng suất đầu ra của máy nghiền kiện là 1,2 t/h, kho cần có sức chứa khoảng 0.6 tấn – một con số rất nhỏ trong trường hợp này, nhưng nếu 1,2 t/h trở thành dây chuyền sản xuất 25 t/h với yêu cầu dự trữ 8 giờ, quý khách sẽ cần silo có sức chứa khoảng 200 tấn.
- Hãy xác minh rằng sàng của máy nghiền búa và máy sấy có thể xử lý năng suất đầu ra tối đa của máy nghiền kiện, không chỉ mức trung bình. Nếu máy nghiền kiện của quý khách đạt trung bình 1,2 t/h nhưng tăng vọt lên 2 t/h khi xử lý một kiện có mật độ cao, máy có thể sẽ làm tắc máy nghiền búa vốn được tính chọn theo năng suất xử lý trung bình.
Lưu ý: Biên thiết kế 20-30% nêu trên là quy tắc kinh nghiệm được hầu hết các đơn vị tích hợp áp dụng, không phải tiêu chuẩn kỹ thuật đã công bố. Hãy xem đây là hướng dẫn để trao đổi với nhà cung cấp thiết bị, không phải một quy tắc cứng nhắc.
Để biết dữ liệu về năng suất và FOB của từng model cụ thể (sau khi xác định điểm nghẽn mục tiêu), hãy tham khảo thông số kỹ thuật máy nghiền đĩa TCSC của TCPEL, bao gồm phạm vi năng suất 2-12 t/h với 3 kích cỡ khung máy.
Quy trình 4 điểm kiểm tra kiện trước khi cấp vào máy nghiền
Hầu hết các sự cố không đáng có của máy nghiền kiện không bắt nguồn từ máy mà từ vật liệu được cấp vào — ngay cả động cơ truyền động trực tiếp và hộp số được lựa chọn đúng thông số vẫn sẽ bị kẹt khi gặp kiện không đạt yêu cầu. Dưới đây là 4 bước kiểm tra tại đầu nạp trước khi đưa từng kiện vào máy, giúp phát hiện phần lớn vấn đề tiềm ẩn trước khi chúng gây kẹt hoặc hỏng thiết bị liên quan đến việc kích hoạt máy dò kim loại. Các bước này chỉ mất thêm vài giây và giúp toàn bộ dây chuyền vận hành thuận lợi thay vì liên tục xử lý sự cố:
- Kiểm tra nhanh mật độ và độ ẩm. Do khối lượng thể tích của rơm thô có thể biến động lớn theo độ ẩm, hãy đối chiếu mật độ hiện tại với dữ liệu hiệu chuẩn gần nhất của một kiện đạt yêu cầu trước khi cấp vào máy nghiền kiện. Việc này giúp nhận diện các kiện sẽ có đặc tính xử lý bất thường khi được đưa vào máy nghiền.
- Loại bỏ dây buộc, dây kim loại và lưới quấn kiện. Dây buộc và lưới quấn kiện không mong muốn là một trong những nguyên nhân chính gây quấn rôto và trục, trong khi dây kim loại buộc kiện đe dọa trực tiếp đến lưỡi dao và có thể trở thành nguồn gây cháy trong các điều kiện thuộc phạm vi hướng dẫn về bụi cháy nổ của OSHA.
- Khả năng tương thích với quy cách kiện. Hãy xác minh kích thước kiện tròn và kiện vuông, đồng thời bảo đảm chúng phù hợp với kích thước đầu vào tối đa định mức của máy nghiền kiện. Chẳng hạn, máy của quý khách có thể được thiết kế cho một kích thước kiện tròn cụ thể nhưng lại không xử lý được kiện vuông lớn hơn một chút, dẫn đến tắc nghẽn tại đầu nạp.
- Kiểm tra khu vực chờ và kho đệm. Hãy bảo đảm kho đệm phía sau máy nghiền kiện có đủ sức chứa lượng xả liệu của kiện sắp được xử lý; bước này thường ngăn chặn nhiều vấn đề trước khi chúng xảy ra. Tiếp tục cấp liệu vào kho đệm đã đầy là lỗi rất phổ biến và hoàn toàn có thể tránh được.
Triển vọng ngành, xu hướng chuyển sang nhà máy sản xuất viên nén đa nguyên liệu
Phụ thuộc vào một loại nguyên liệu đầu vào duy nhất tạo ra rủi ro về nguồn cung và giá cả, và rủi ro này hiện thể hiện rõ trong thiết kế của các nhà máy sản xuất viên nén mới. Hai góc nhìn độc lập xác nhận sự chuyển dịch này. Thứ nhất, một phân tích ngành gần đây về xu hướng thiết bị nghiền năm 2026 ghi nhận xu hướng “chuyển dịch dứt khoát sang thiết kế nhà máy đa nguyên liệu, có khả năng xử lý phế liệu gỗ, rơm phụ phẩm nông nghiệp và cây năng lượng.” Thứ hai, khi nhận xét về các dự án viên nén gỗ hiện nay, Jason Kessler thuộc KESCO cho biết “công đoạn băm xé dăm gỗ tươi đang được tích hợp vào phần lớn nhà máy sản xuất viên nén gỗ mới,” qua đó bổ sung công đoạn băm xé sơ bộ để tăng tính linh hoạt đối với nguyên liệu đầu vào. Khi 2 đơn vị có góc nhìn khác nhau – một bên phân tích xu hướng và một bên tích hợp hệ thống – đều độc lập nhấn mạnh cùng một xu hướng, tín hiệu đó càng đáng chú ý. Một báo cáo tổng quan của U.S. Department of Energy về biến động của nguyên liệu sinh khối cung cấp cơ sở kỹ thuật cho sự chuyển dịch này: những biến động thành phần đã được ghi nhận ngay trong một nhóm nguyên liệu đầu vào chính là điều mà dây chuyền có khả năng xử lý đa nguyên liệu được thiết kế để thích ứng. Bất kể mục đích sử dụng cuối cùng là gì — viên nén dùng cho nồi hơi dân dụng, nhà máy điện công nghiệp hay xuất khẩu dưới dạng nhiên liệu tái tạo — hoạt động sản xuất nhiên liệu khởi đầu bằng máy nghiền kiện linh hoạt sẽ có lợi thế hơn dây chuyền bị giới hạn ở một loại cây trồng.
Điều này cho thấy một bài học thực tế khi lựa chọn máy nghiền kiện vào năm 2026: nhà máy được thiết kế xoay quanh một loại nguyên liệu đầu vào duy nhất mặc định rằng đầu vào sẽ không thay đổi trong suốt tuổi thọ thiết bị. Vì ngay cả thành phần của một loại nguyên liệu đầu vào cũng có thể biến động đáng kể – chẳng hạn, riêng hàm lượng lignin trong phụ phẩm cây ngô có thể dao động từ 11,5% đến 24%, tùy theo nguồn cung – nhà máy có thể tiếp nhận các kiện rơm, thân cây và cỏ mà không cần cải tạo sẽ có lợi thế, bất kể khả năng đó có thực sự được sử dụng hay không. Mặc dù theo hầu hết dự báo, quy mô thị trường viên nén sinh khối toàn cầu được kỳ vọng tiếp tục tăng trong những năm 2030, động lực thực sự để xây dựng năng lực xử lý đa nguyên liệu là nhu cầu quản lý rủi ro phía nguồn cung, chứ không chỉ nhằm đáp ứng tăng trưởng thị trường.
Quan điểm của chúng tôi
Hướng dẫn này tập trung vào những câu hỏi về hệ thống và tính chọn thiết bị mà chúng tôi thường xuyên gặp sau khi một nhà máy đã quyết định sử dụng máy nghiền kiện công nghiệp, bao gồm vị trí của máy trong dây chuyền, tác động của biến động nguyên liệu đầu vào đến phép tính chọn cỡ thiết bị, và lý do mâu thuẫn giữa giá cả với hệ số an toàn trong chia sẻ của Jason Kessler về lịch sử dự án của KESCO phù hợp với những kết quả xuất hiện trong các tài liệu rộng hơn về tiền xử lý. TCPEL chế tạo thiết bị máy nghiền đĩa được mô tả trong bảng so sánh ở trên; phương pháp thiết kế dòng công nghệ và tính chọn thiết bị ở đây được xây dựng để vẫn hữu ích, dù cuối cùng quý khách có lựa chọn thiết bị đó hay không.
Câu hỏi thường gặp
Hỏi: Máy nghiền kiện là gì và khác máy băm xé kiện hoặc máy xử lý kiện như thế nào?
Xem câu trả lời
Trong thực tế, các thuật ngữ máy nghiền kiện, máy băm xé kiện và máy xử lý kiện có ý nghĩa chồng lấn đáng kể và thường được các nhà chế tạo dùng thay thế cho nhau, đây cũng là một phần nguyên nhân khiến kết quả tìm kiếm cho thuật ngữ này rất lẫn lộn. Cách phân biệt hữu ích hơn tên gọi là dựa vào nhóm thiết bị: một bên là máy công nghiệp cố định, làm việc liên tục và được tích hợp vào dây chuyền công nghệ của nhà máy sản xuất viên nén sinh khối; bên kia là máy di động dẫn động bằng PTO, được thiết kế để chuẩn bị thức ăn cho gia súc hoặc vật liệu lót chuồng tại trang trại. Cả hai đều nghiền hoặc băm xé kiện; nhưng được những nhóm người mua hoàn toàn khác nhau lựa chọn thông số, mua và vận hành cho những công việc hoàn toàn khác nhau.
Hỏi: Hệ thống máy băm xé sinh khối hoặc máy nghiền kiện gồm những bộ phận chính nào?
Xem câu trả lời
Hệ thống máy nghiền kiện công nghiệp hiếm khi chỉ gồm riêng máy nghiền. Cụm đầu dây chuyền hoàn chỉnh thường gồm hệ thống cấp kiện (băng tải tấm hoặc bộ đẩy thủy lực cho kiện tròn và phần phế liệu cắt bỏ nặng), cụm máy nghiền hoặc máy băm xé, nam châm treo trên băng tải hoặc nam châm tang trống để tách kim loại ngay sau cửa xả liệu, băng tải đến kho đệm, cùng kho đệm trung gian hoặc kho đệm đáy di động giúp tách chu kỳ hoạt động của máy nghiền khỏi dòng cấp liệu ổn định mà máy sấy và máy nghiền búa ở công đoạn phía sau yêu cầu. Do vật liệu nông nghiệp khô được NFPA 660 phân loại là bụi cháy nổ, thiết bị hút bụi và thoát áp nổ cũng là một phần của hệ thống tuân thủ quy định.
Hỏi: Tại sao máy nghiền kiện tạo ra kích thước hạt không đồng đều và cách khắc phục là gì?
Xem câu trả lời
Kích thước hạt không đồng đều sau máy nghiền kiện thường là dấu hiệu của việc cấp liệu thiếu ổn định, không phải lỗi của máy. Các kiện có độ ẩm và mật độ khác nhau (như bảng nguyên liệu đầu vào ở trên cho thấy, riêng mật độ rơm lúa mì thô có thể dao động khoảng 24–266 kg/m³) sẽ được băm xé khác nhau ngay cả khi đi qua cùng một rôto. Lưỡi dao hoặc búa nghiền bị mòn sẽ làm dải phân bố kích thước hạt rộng dần theo thời gian bất kể loại nguyên liệu đầu vào, vì vậy cơ cấu kiểu cắt — được đo trong thử nghiệm so sánh là duy trì dải phân bố kích thước hạt hẹp hơn cơ cấu kiểu va đập khi xử lý cùng một vật liệu — cần được tìm hiểu ngay từ công đoạn xác định thông số, không chỉ ở công đoạn bảo trì. Nguồn cung kiện đồng đều, kiểm tra mật độ/độ ẩm trước khi cấp liệu và lịch thay lưỡi dao theo mức hao mòn được ghi chép rõ ràng sẽ khắc phục phần lớn tình trạng sai lệch.
Hỏi: Nhà máy sản xuất viên nén sinh khối có thể vận hành mà không có công đoạn băm xé sơ bộ chuyên dụng không?
Xem câu trả lời
Về mặt kỹ thuật là có, một số cơ sở rất nhỏ cấp vật liệu rời hoặc đã được phá nhỏ trực tiếp vào máy nghiền búa, nhưng đối với nhà máy sử dụng nguyên liệu đóng kiện, đây là một dạng sự cố đã được biết đến chứ không phải phương án rút gọn thiết kế. Cấp trực tiếp kiện nguyên hoặc kiện chỉ được phá một phần vào máy nghiền búa hay máy ép viên sẽ gây kẹt, tải lên con lăn không đều và nứt khuôn ép do vật liệu quá cỡ bị ép qua khuôn ép có lỗ nhỏ.
Hỏi: Máy nghiền kiện có thể xử lý những loại kiện sinh khối nào?
Xem câu trả lời
Máy nghiền kiện công nghiệp có định mức phù hợp với phụ phẩm nông nghiệp thường xử lý được rơm lúa, rơm lúa mì, thân ngô và các kiện cỏ hoặc cây năng lượng ở dạng tròn hoặc vuông. Kiện thân ngô thường có mật độ cao hơn và thành phần biến động nhiều hơn rơm, nên thường cần kích cỡ khung máy lớn hơn để đạt năng suất xử lý tương đương.
Hỏi: Làm thế nào để biết máy nghiền kiện có kích cỡ quá nhỏ so với dây chuyền sản xuất viên nén của tôi?
Xem câu trả lời
Dòng điện của máy nghiền búa dao động lặp lại, cảnh báo kho đệm hết liệu thường xuyên hoặc máy ép viên liên tục bị thiếu liệu vào thời điểm nhu cầu cao là những dấu hiệu cảnh báo thực tế. Theo Phương pháp Đồng bộ với Điểm nghẽn ở trên, hãy so sánh năng suất thực tế mà máy nghiền kiện cung cấp — không phải định mức trên nhãn máy — với năng suất định mức của máy ép viên cộng thêm một mức dự phòng; chênh lệch dưới khoảng 10–15% cần được xem xét trước khi trở thành nguyên nhân gây dừng máy thường xuyên.
Hỏi: Độ ẩm của kiện có ảnh hưởng đến hiệu suất máy nghiền kiện không?
Xem câu trả lời
Có, và mức ảnh hưởng có thể đo được. Khối lượng thể tích của rơm lúa mì thô và cỏ switchgrass được ghi nhận tăng từ khoảng 24 kg/m³ lên gần 266 kg/m³ khi hàm lượng ẩm tăng, và sự biến động mật độ đó làm thay đổi đặc tính cấp liệu, năng suất xử lý và tải sấy ở công đoạn phía sau. Các kiện có độ ẩm không đồng đều là một trong những nguyên nhân phổ biến nhất khiến máy nghiền kiện được tính chọn đúng kích cỡ vẫn cho năng suất đầu ra thiếu ổn định.
Tài liệu tham khảo & nguồn
- Sổ tay kỹ thuật OSHA, Phần IV: Chương 6, Bụi cháy nổCơ quan Quản lý An toàn và Sức khỏe Nghề nghiệp Hoa Kỳ
- Consolidated Dust: NFPA 660, Tiêu chuẩn về bụi cháy nổ và chất rắn dạng hạtHiệp hội Phòng cháy chữa cháy Quốc gia Hoa Kỳ
- Bản cập nhật điều tra thực tế về Didion MillingỦy ban Điều tra An toàn và Nguy cơ Hóa chất Hoa Kỳ
- Tìm hiểu tác động của biến động sinh khối lignocellulose đến quá trình giảm kích thướcU.S. Department of Energy, Văn phòng Thông tin Khoa học và Kỹ thuật
- Sinh khối lignocellulose: Tìm hiểu tính kháng phân giải và dự đoán quá trình thủy phânViện Y tế Quốc gia Hoa Kỳ, PubMed Central
- Những thách thức hiện nay trong sản xuất nhiên liệu sinh học thương mại từ sinh khối lignocelluloseViện Y tế Quốc gia Hoa Kỳ, PubMed Central
- Tổng quan về các hệ thống lưu trữ năng lượng sinh học nhằm bảo quản và tiền xử lý sinh khốiViện Y tế Quốc gia Hoa Kỳ, PubMed Central
- Tiền xử lý cơ học sinh khối lignocellulose để nâng cao giá trị bằng enzyme/lên menScienceDirect
- Tác động của việc giảm kích thước hạt đến quá trình thủy phân bằng enzyme ở nồng độ chất rắn caoSN Applied Sciences / Springer
- Khối lượng thể tích của các hạt rơm lúa mì và cỏ switchgrass ướt và khôApplied Engineering in Agriculture / FAO AGRIS
- Tính chất vật lý của viên nén làm từ thân cao lương, phụ phẩm cây ngô, rơm lúa mì và cỏ big bluestemScienceDirect
- Nâng cao chất lượng viên nén: Kỹ thuật tiền xử lý tiên tiến cho phụ phẩm cây ngôBiomass Magazine (Zachary P. Smith, Idaho National Laboratory)
- 5 câu hỏi với KESCOBiomass Magazine
- Từ ứng phó sang chủ động: Phân tích nguy cơ bụi giúp tăng cường an toàn trong các nhà máy sản xuất viên nénBiomass Magazine (Alysha Yinger, RoboVent)
- ISO 17225-1:2021, Nhiên liệu sinh học rắn, thông số kỹ thuật và phân loại nhiên liệuTổ chức Tiêu chuẩn hóa Quốc tế
- CA2902255C, Xử lý sinh khốiGoogle Patents
Bài viết liên quan
- Máy nghiền búa sinh khối: Hướng dẫn nghiền rơm, vỏ trấu, bã mía & gỗ theo nguyên liệu đầu vàocông đoạn tiếp theo phía sau máy nghiền kiện
- Máy nghiền búa thức ăn chăn nuôi: Hướng dẫn về kích thước hạt cho nhà sản xuất thức ăn chăn nuôi
- Máy ép viên nén sinh khối: Hướng dẫn kỹ thuật toàn diệnnơi vật liệu được đưa đến sau khi sấy
- Máy sấy thùng quay TCPELcông đoạn 4 của dòng công nghệ mô tả ở trên
- Máy băm dăm gỗ dạng trống TCPELcông đoạn giảm kích thước tương đương dành cho gỗ nguyên cây sạch thay cho phụ phẩm đóng kiện
- Tổng quan thiết bị sinh khối TCPEL