Kontakt mit TCPEL aufnehmen

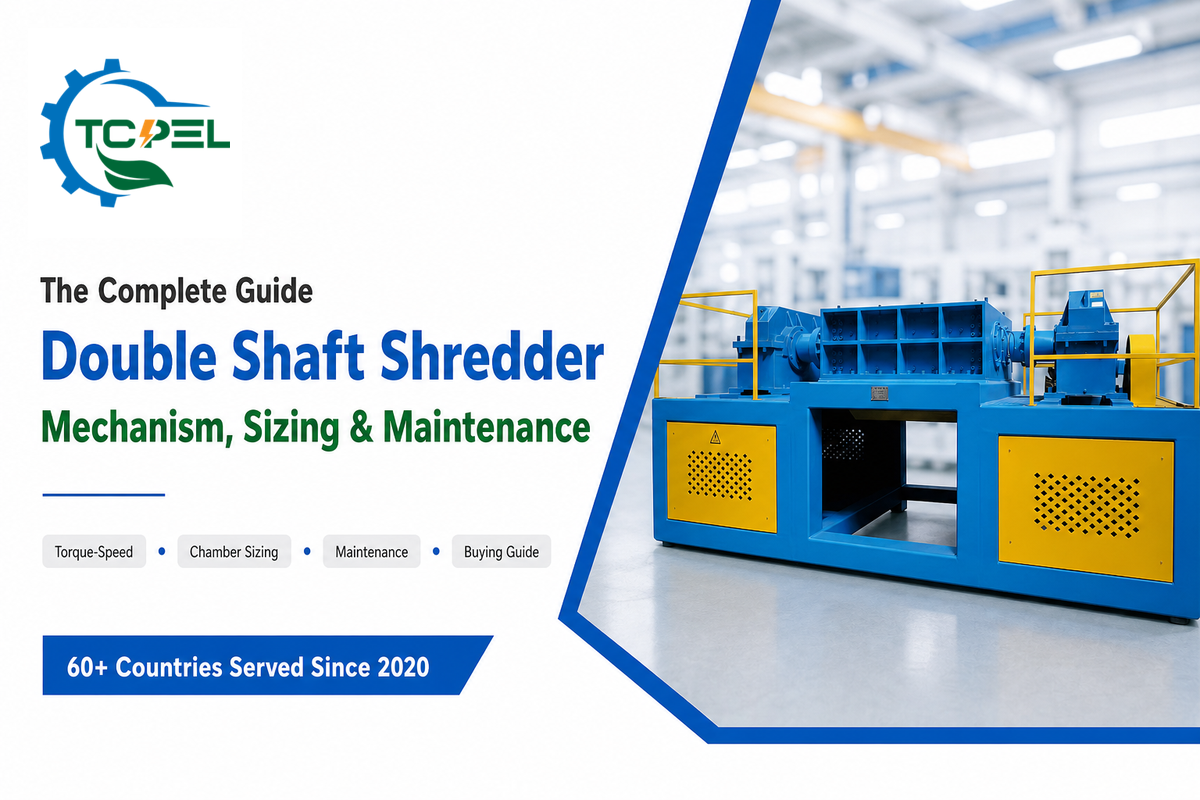
Ein Zweiwellenzerkleinerer ist eine industrielle Zerkleinerungsmaschine, die Material zwischen zwei gegenläufigen, langsam drehenden Schneidwellen mit hohem Drehmoment zerreißt, statt es wie ein Granulator oder Hacker bei hoher Drehzahl zu zerschneiden. Er ist für die Zerkleinerung verunreinigter, sperriger Aufgabematerialien ausgelegt, die eine weniger robuste Maschine sofort zum Stillstand bringen würden.
Diese eine Konstruktionsentscheidung erklärt nahezu alle weiteren Eigenschaften der Maschine — warum sie Fremdmetall verkraftet, das ein schnelleres Schneidwerk zerstören würde, warum ihr Austrag eher ungleichmäßigen Streifen als einheitlichen Pellets ähnelt und warum die Wahl der falschen Wellenanzahl bei dieser Maschinenkategorie der häufigste Einkaufsfehler #1 ist. In Lieferantenkatalogen werden die Begriffe uneinheitlich verwendet: Zweiwellenzerkleinerer, Zerkleinerungseinheiten mit zwei Wellen, Abfallzerkleinerer und allgemeine Zerkleinerungsanlagen erscheinen in derselben Produktlinie häufig synonym, weshalb Sie vor einer Angebotsanfrage den Mechanismus und nicht nur die Bezeichnung prüfen sollten.
💡 Kurz gesagt
Zweiwellenzerkleinerer arbeiten im Bereich von 5-45 RPM, wobei zwei gegenläufige Schneidwellen grobe Streifen statt feiner Partikel erzeugen. Sie eignen sich ideal für verunreinigte, sperrige und gemischte Materialien wie Metall, Elektroschrott, Reifenschnitzel, Kunststoff und Holz, die ein schnell laufendes Einwellen-Schneidwerk blockieren würden. Die Wahl der falschen Maschinenbauart ist weitaus häufiger als die Wahl des falschen konkreten Maschinenmodells; die meisten Interessenten gehen davon aus, dass mehr Wellen grundsätzlich eine bessere Maschine ergeben, doch jede der drei Bauarten (Einwellen-, Zweiwellen- und Vierwellenzerkleinerer) ist für eine eigene Problemgruppe ausgelegt.
Technische Daten im Überblick
| Wellendrehzahl | etwa 5–45 RPM (modellabhängig) |
| Schneidwirkung | langsames Reißen/Scheren mit hohem Drehmoment (kein Zerschneiden bei hoher Drehzahl) |
| Messermaterial | Werkzeugstahl der Werkstoffgruppe D2/SKD-11, HRC 55–62 |
| Typischer Austrag | grobe, unregelmäßige Streifen (ohne Sieb, anders als Einwellenzerkleinerer) |
| Motorleistung | etwa 15–200+ kW je Welle, modellabhängig, üblicherweise für den kontinuierlichen 24-Stunden-Betrieb ausgelegt |
| Besonders geeignet für | verunreinigte, sperrige oder gemischte Abfallströme — Metall, Reifen, Elektroschrott, Kunststoffe, Holz/Paletten |
Was ist ein Zweiwellenzerkleinerer? (Und wie unterscheidet er sich von Einwellen- und Vierwellenzerkleinerern?)
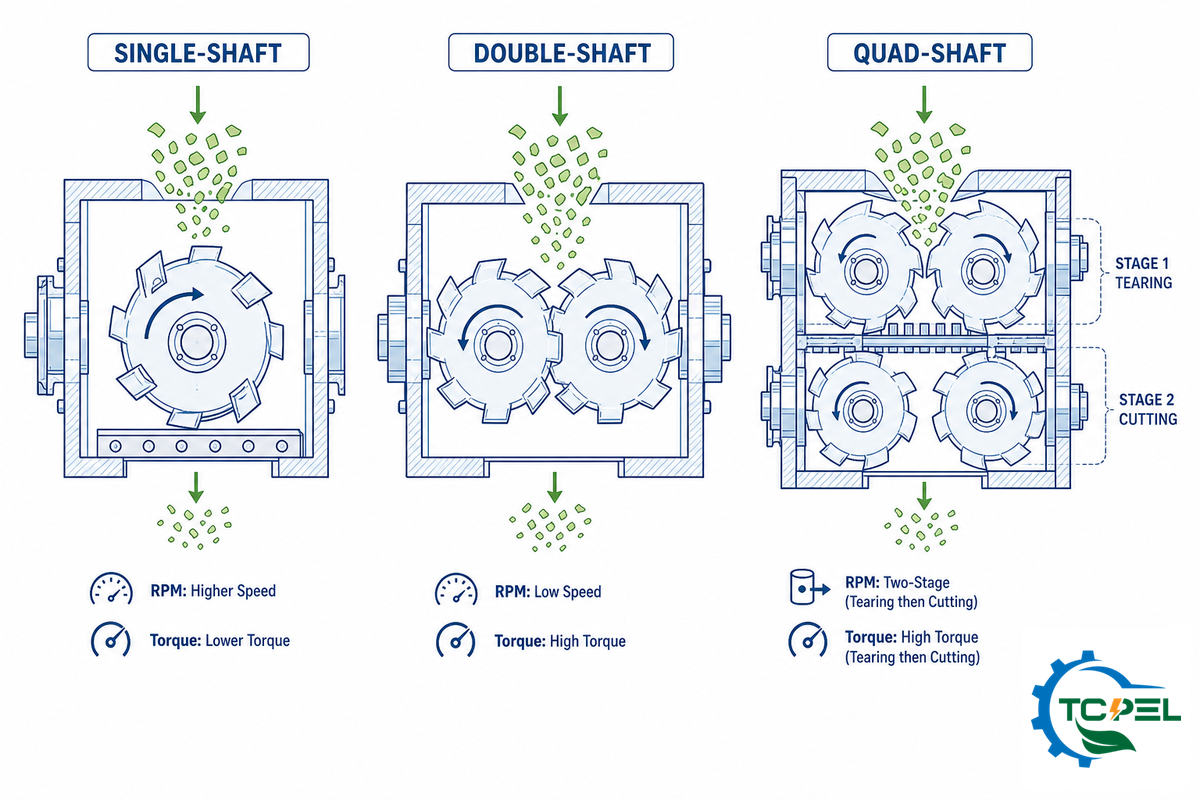
Ein Zweiwellenzerkleinerer (gelegentlich auch Doppelwellen- oder Zweiwellen-Schredder genannt) besteht aus zwei parallelen Wellen mit hakenförmigen oder ineinandergreifenden Schneidscheiben, die sich bei niedriger Drehzahl aufeinander zu bewegen. Das in die Schneidkammer aufgegebene Material wird aus entgegengesetzten Richtungen erfasst und unter hohem Drehmoment zerrissen, statt zerschnitten zu werden; dies entspricht dem im Patent für industrielle Zerkleinerer US20050242221A1 beschriebenen Mechanismus.
Seine beiden gegenläufigen Wellen, die jeweils mehrere Schneidwerkzeuge tragen, bieten eine breite Zerkleinerungsfläche und ermöglichen so die effiziente Zerkleinerung selbst widerstandsfähiger, verunreinigter Materialien. Dieser Zweiwellenmechanismus macht jedoch nur einen Teil der Leistungsmerkmale der Maschine aus, und die Wellenanzahl beeinflusst erheblich, welche Materialien sie verarbeiten kann; genau hier unterlaufen Käufern die meisten Fehler. „Keine einzelne Maschine eignet sich perfekt für alle Anwendungen“, erklärte David Wilson von SSI Shredding Systems gegenüber der Zeitschrift Recycling Today. Die drei am Markt verfügbaren Bauarten sind tatsächlich für grundlegend verschiedene Anwendungen bestimmt und nicht lediglich Varianten derselben Aufgabe in unterschiedlichen Preisklassen.
“Die spezifischen Anwendungsanforderungen des Kunden müssen vor der Bewertung jeder Art von Zerkleinerer klar identifiziert werden… Eine Haltung der Käufer-Vorsicht ist angesichts all der verschiedenen Arten von verfügbaren Geräten und ihrer scheinbar unbegrenzten Fähigkeiten angemessen.”
Unabhängige Maschinenratgeber zeigen, welche Auswirkungen die Wellenanzahl tatsächlich hat: Ein Einwellenzerkleinerer arbeitet deutlich schneller als andere Modelle, häufig mit 80-110 RPM. Bei dieser hohen Drehzahl drücken kleine, austauschbare Schneidwerkzeuge auf jeder Welle das Material gegen einen vorgegebenen Gegenkamm; zu große Stücke werden anschließend so lange in die Schneidkammer zurückgeführt, bis sie durch ein Kalibriersieb passen. Dieses Kalibriersieb ist das entscheidende Merkmal von Einwellenkonstruktionen: Sie erzeugen tatsächlich gleichmäßige Partikel. Diese Präzision geht jedoch zulasten der Robustheit, denn die Schneidwerkzeuge eines Einwellenzerkleinerers können durch Nägel oder Metallstücke beschädigt werden, während abrasive Materialien wie Teppichrücken häufigen Verschleiß verursachen können.
Ein Zweiwellenzerkleinerer verzichtet zugunsten hoher Robustheit auf diese gleichmäßige Auslegung des Austrags. Da kein Kalibriersieb vorhanden ist, stößt er Streifen unterschiedlicher Länge aus (je nach Material von wenigen Zoll bis zu mehreren Fuß); seine massiven, langsam laufenden Schneidscheiben und die integrierte automatische Drehrichtungsumkehr der Wellen sorgen jedoch dafür, dass die Maschine selbst bei Fremdstoffen oder Verunreinigungen weiterarbeitet, die einen Einwellenzerkleinerer vollständig zum Stillstand bringen würden. Ein Vierwellenzerkleinerer ist nicht einfach „eine stärkere Zweiwellenmaschine“ — er kombiniert die robuste primäre Reißstufe mit zwei Wellen mit einem Sieb und bietet dadurch sowohl Widerstandsfähigkeit gegen Stoßbelastungen als auch Kontrolle über die Austragsgröße, allerdings zu erheblich höheren Kosten und mit größerer Komplexität. Er eignet sich ideal, um stark gemischtes und verschmutztes Material in einen einigermaßen gleichmäßigen Zustand zu bringen; so werden Elektroschrott und medizinische Abfälle üblicherweise verarbeitet.
| Faktor | Einwellenzerkleinerer | Zweiwellenzerkleinerer | Vierwellenzerkleinerer |
|---|---|---|---|
| Typische Drehzahl | 80–110 RPM | etwa 5–45 RPM | langsam laufend, zweistufig |
| Austragskontrolle | gleichmäßig, durch Sieböffnung vorgegeben | unregelmäßige Streifen, kein Sieb | gleichmäßig, durch Sieböffnung vorgegeben |
| Verunreinigungstoleranz | gering — Metall/Splitt kann die Schneidwerkzeuge beschädigen | hoch — automatische Umkehr beseitigt Blockaden | hoch, mit Größenkontrolle |
| Am besten geeignetes Material | saubere Kunststoffe, Schaumstoff, Fasern, Papier | Metall, Reifen, Paletten, gemischte/sperrige Abfälle | Elektroschrott, medizinische Abfälle, stark vermischte Materialströme |
| Relative Kosten/Komplexität | niedriger | mittel | am höchsten |
Für die Modellgröße gelten dieselben Prinzipien, lediglich in kleinerem Maßstab. Ein kompakter oder kleiner Zweiwellenzerkleinerer arbeitet nach demselben Prinzip aus niedriger Drehzahl und hohem Drehmoment, jedoch mit geringerer Breite und Motorleistung für Betriebe, die keine Durchsatzleistung im industriellen Maßstab benötigen. Wenn Ihre Hauptanforderung eine bestimmte Partikelgröße ist und das Aufgabematerial relativ sauber vorliegt, suchen Sie wahrscheinlich keinen Zweiwellenzerkleinerer (dafür käme ein Einwellen- oder Vierwellenzerkleinerer infrage). Wenn Sie dagegen sperrige, gemischte Siedlungsabfälle oder auch etwas Stahlschrott verarbeiten müssen, kaufen Sie einen Zweiwellenzerkleinerer gerade wegen seiner hohen Widerstandsfähigkeit gegen solche Belastungen.
Einblick in die Maschine: Messer, Wellen und die Drehmoment-Drehzahl-Technik hinter dem Schnitt
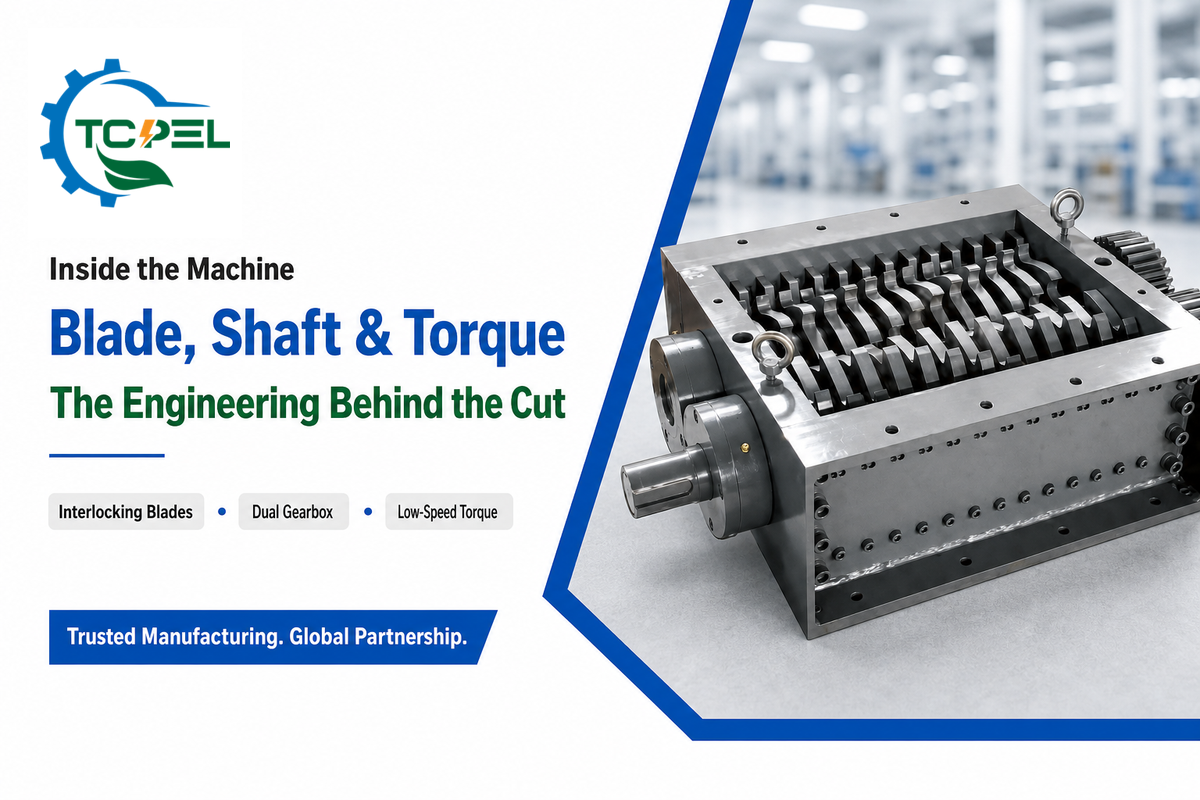
Dieses langsame Verfahren mit hohem Drehmoment ist kein Kompromiss, sondern beruht auf einer anderen Physik als das Hacken und Granulieren schnell laufender Systeme und entspricht den in der Forschung des DOE/Argonne zur Zerkleinerung von Biomasse beschriebenen Zerkleinerungsmechanismen. Perry’s Chemical Engineers’ Handbook definiert schnell laufende Schneidwerke als Systeme im Bereich von 500-3.500 RPM, deren Verfahren auf einer sauberen Schneidwirkung beruht. Bei einer um zwei Größenordnungen niedrigeren Drehzahl greifen die beiden Wellen des Zweiwellenzerkleinerers ineinander und üben kontinuierlich ein hohes Drehmoment aus, wodurch sie das Material wirksam erfassen und zerreißen, statt es mit scharfen Messerkanten zu zerschneiden. Deshalb kann ein Zweiwellenzerkleinerer Bewehrungsstahl oder den Deckel eines Stahlfasses zerreißen, ohne dass die Messer so beschädigt werden wie bei einem schnell laufenden Schneidwerk. Diese langsame Reißbewegung ist zudem deutlich leiser als ein schnell laufender Schneidvorgang; der geringe Geräuschpegel ist eine Folge des Mechanismus und kein nachträglich ergänztes Konstruktionsmerkmal.
📐 Technischer Hinweis
Die Messerbauart ist ebenso wichtig wie die Maschinenarchitektur. Schneidscheiben, auch Schermesser genannt, bestehen typischerweise aus wärmebehandelten Werkzeugstählen der Werkstoffgruppe D2/SKD11 und werden auf einen Wert zwischen HRC 55 und 62 gehärtet (ein von verschiedenen Messerherstellern bestätigter Bereich), wobei eine lange Standzeit über den gesamten Schneidbereich wichtiger ist als die reine Härte. Höhere Härtewerte (etwa 58-60 HRC) lassen sich üblicherweise durch Wärmebehandlung erreichen und können die Lebensdauer der Scheiben um 20-30 % erhöhen, ohne dass das Messer bei Stoßbelastungen zu Rissen oder Ausbrüchen neigt. Die Wellen sind meist formschlüssig ausgeführt (sechskantig oder in einer anderen unrunden Form) und nicht einfach rund, damit sich die Scheiben nicht gegeneinander verdrehen, wenn sich bei einer Blockade Drehmoment zwischen Welle und Material aufbaut; bei einer glatten Rundwelle ohne Passfedern besteht dieses Risiko. Die Scheibendicke liegt üblicherweise zwischen 20 mm und 40 mm, wobei größere Maschinen für schwere Einsätze Scheiben am oberen Ende dieses Bereichs verwenden.
Wie verhindert die automatische Umkehr Blockaden?
Bei den meisten Zweiwellenzerkleinerern überwacht die PLC den Motorstrom in Echtzeit. Wenn ein blockierendes Stück Aufgabematerial die Stromaufnahme über den zulässigen Grenzwert steigen lässt, kehrt die Steuerung die Drehrichtung der Wellen um, um die Belastung zurückzuführen und die Blockade zu lösen, und setzt die Zerkleinerung anschließend ohne Eingriff des Bedieners oder Auslösen des Leistungsschalters in Vorwärtsrichtung fort.
Diese Umkehrlogik bewältigt einen verknoteten Wurzelballen, ein umreiftes Palettenbündel oder einen mit Kabelbindern verschnürten Ballen jeweils auf dieselbe Weise: automatisch. Hinter dieser scheinbar einfachen Logik steckt ein großer Teil der Fähigkeit von Zweiwellenzerkleinerern, nahezu alles zu verarbeiten — ohne sie würde jede Blockade einen manuellen Stopp mit anschließender Räumung erfordern.
Auch hier bewähren sich die beiden unabhängig angetriebenen Wellen: Da jede Welle über ein eigenes Getriebe und einen eigenen Antriebsstrang verfügt, kann eine Welle auf eine lokale Blockade reagieren, ohne die andere abzubremsen, und ein reparaturbedürftiges Getriebe legt nicht die gesamte Maschine still. Eine robuste Messeraufnahme, häufig in einem geteilten Gehäuse, das sich für den direkten Zugang zur Schneidkammer öffnen lässt, ermöglicht den Austausch einer beschädigten Schneidscheibe mit geringerem Aufwand als der Ausbau der gesamten Welle; der Zeitbedarf wird in Stunden und nicht in Tagen gemessen.
Was ein Zweiwellenzerkleinerer zerkleinern kann (und was nicht)
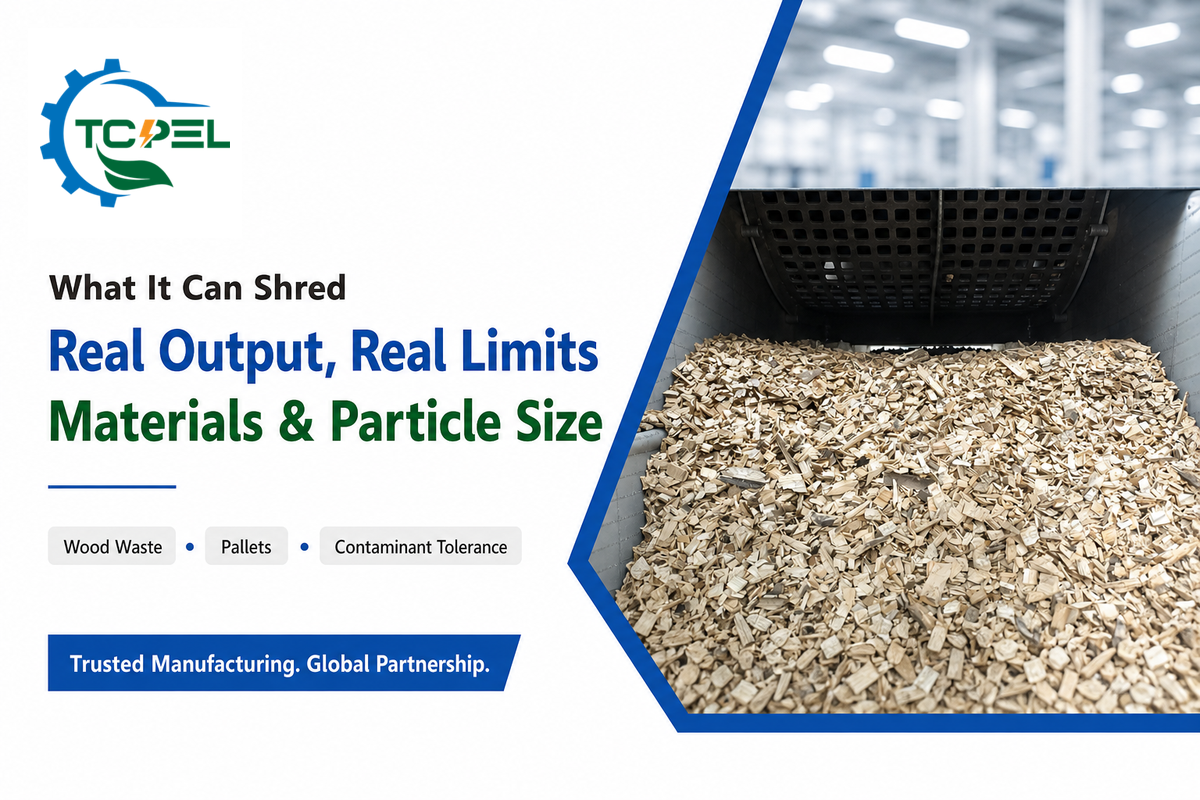
Zweiwellenzerkleinerer kommen in sehr unterschiedlichen industriellen Abfallströmen zum Einsatz, darunter häufig Reifen, Metallschrott, Elektroschrott, gemischte feste Siedlungsabfälle, Kunststoffe sowie Holz- oder Palettenabfälle — ein breiteres Spektrum, als einzelne Maschinenhersteller üblicherweise bewerben. Entscheidend ist nicht die Materialart, sondern der Zustand des Rohstoffs: Diese Bauart zerkleinert sperriges, unregelmäßiges und verunreinigtes Material und wird deshalb in so vielen Recyclingbetrieben eingesetzt.
Dieses breite Materialspektrum umfasst auch gefährliche Abfallströme — Fässer, IBCs und andere anspruchsvolle Materialien — sowie große Kunststoffteile und weitere sperrige Gegenstände, die eine kleinere Maschine aufgrund ihrer Abmessungen nicht aufnehmen kann; deshalb findet man diese Anlagen ebenso häufig in Recycling- und Waste-to-Energy-Betrieben mit hoher Kapazität wie in Biomasseanlagen.
| Materialart | Zu berücksichtigende Verunreinigungen | Typischer nachgeschalteter Prozessschritt |
|---|---|---|
| Reifen | eingebetteter Stahlgürtel/Stahlcord | Rückgewinnung von Gummigranulat, Brennstoff aus Altreifen |
| Metallschrott und Stahlfässer | Schweißnähte, Beschichtungen, Restinhalte | Metallrückgewinnung und Ballenpressung |
| Elektro- und Elektronikaltgeräte (WEEE) | Leiterplatten, gemischte Kunststoffe/Metalle | Rückgewinnung von Kupfer und Edelmetallen |
| Feste Siedlungsabfälle (MSW) | gemischte inerte Stoffe, Splitt | Aufbereitung für Waste-to-Energy-Anlagen oder Vermeidung der Deponierung |
| Kunststoffe und Folien | Etiketten, Verschlüsse, gemischte Kunststoffarten | Mahlgutgewinnung und Pelletierung |
| Holzpaletten (mit Nägeln) | Nägel, Klammern, Drahtumreifungen | Magnetabscheidung, Rohstoff für die Hammermühle |
| Saubere Biomasse/Holzabfälle | Rinde, Erdrückstände | Zerkleinerung in der Hammermühle auf die erforderliche Korngröße für Pellet-Rohstoff |
| Bau- und Abbruchabfälle | Bewehrungsstahl, Betonfragmente | sortierte Recyclingströme |
| Textil-/Gummiabfälle | gemischte Fasermischungen, gebundener Gummi | Rückgewinnung von Fasern oder Gummigranulat |
✔ Vorteile
- Verträgt eingebettetes Metall, Nägel und Drahtumreifungen ohne katastrophale Schäden
- Verarbeitet sperrige, unregelmäßig geformte Aufgabematerialien, an denen eine Maschine mit Kalibriersieb blockieren würde
- Die automatische Umkehr beseitigt Blockaden ohne Eingriff des Bedieners
- Große, langsam laufende Schneidscheiben sind bei nicht abrasiven Anwendungen häufig jahrelang in Betrieb
⚠ Einschränkungen
- Kein Kalibriersieb – der Austrag besteht aus unregelmäßigen Streifen statt einheitlichen Partikeln
- Schlecht geeignet für sehr nasse, klebrige oder faserige, strangförmige Materialien, die sich um die Welle wickeln
- Nicht die richtige Maschine für Aufgaben, die eine strenge Kontrolle der Partikelgröße erfordern
- Stark abrasive Rohstoffe wie Sand oder Splitt können selbst bei robusten Wellen die Messerkomponenten verschleißen
Die nach Volumen größte Anwendung dieser Maschinenfamilie umfasst Reifen und Metallschrott, gefolgt von der Verarbeitung von Holz und Biomasse, die in den Vertriebsunterlagen vieler Hersteller im Vordergrund steht. Insbesondere für das Recycling von Holzabfällen und Paletten wird häufig ein Zweiwellenzerkleinerer mit einem linearen Magnetabscheider kombiniert – eine Konfiguration als Palettenzerkleinerer, die oft zur Verarbeitung stark mit Nägeln belasteter Paletten eingesetzt wird; eine speziell für diese Anwendung entwickelte Variante finden Sie bei den Palettenzerkleinerern von TCPEL. Wenn die Maschine der primären Zerkleinerung von Biomasse vor einer Pelletpresse dient, muss das erzeugte Material nachgeschaltet weiter auf eine geeignete Korngröße gebracht werden, höchstwahrscheinlich mit einer Biomasse-Hammermühle, da die vom Zweiwellenzerkleinerer erzeugten Streifen für die direkte Pelletierung nicht klein genug wären.
So legen Sie einen Zweiwellenzerkleinerer aus (Kapazität, Kammerbreite, Motorleistung)
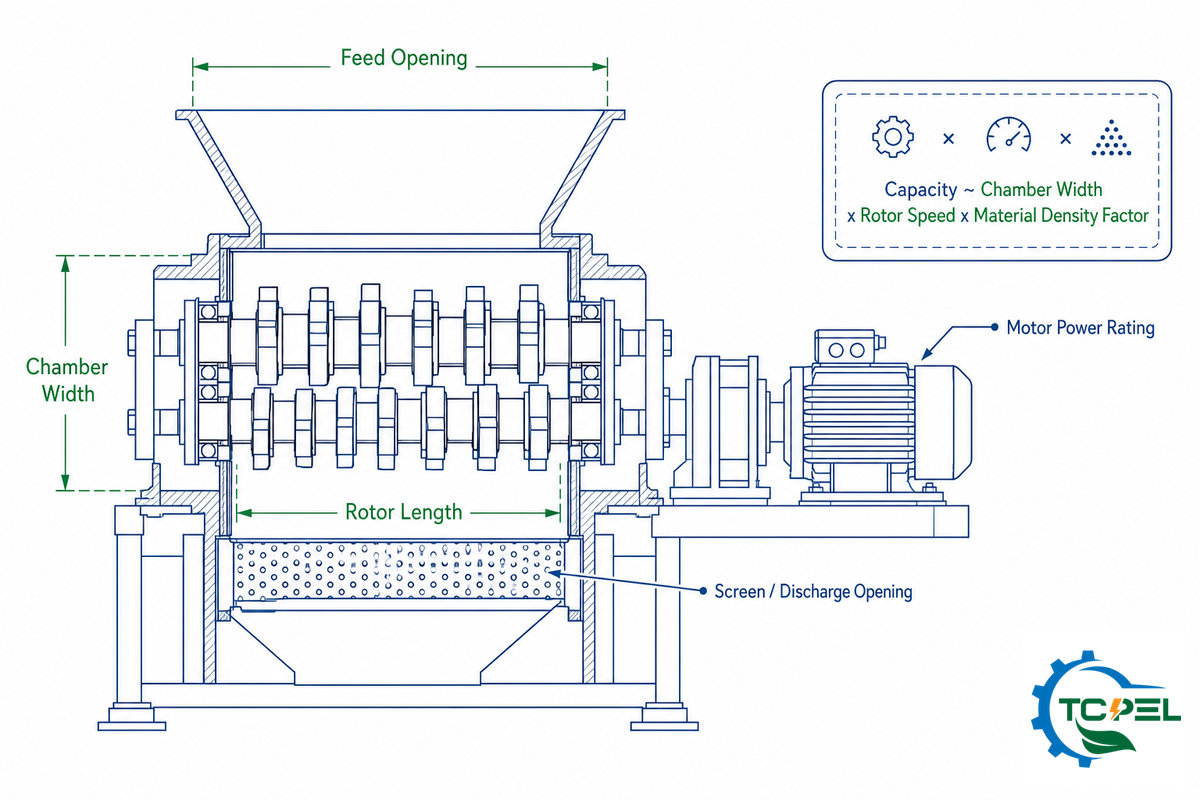
Auslegungsfehler folgen in dieser Maschinenkategorie einem vorhersehbaren Muster: Käufer geben eine „Partikelgröße“ häufig so an wie bei einer Maschine mit Kalibriersieb und übersehen dabei, dass die mit einem sieblosen Zweiwellenzerkleinerer erzielte Streifenbreite keine echte dreidimensionale Partikelgröße darstellt. David Wilson schreibt in einem Beitrag von SSI Shredding Systems für Recycling Today: Wenn Sie „einen Austrag von 50 Millimetern vorgeben, müssen Sie sicherstellen, dass ein 50 Millimeter breiter Materialstreifen nicht akzeptabel ist“. Die Spezifikationen sind nicht gleichwertig, und der nachträgliche Einbau eines Siebs zur Erfüllung einer echten Partikelgrößenvorgabe verändert die gesamte Auslegung grundlegend, da Siebe die Durchsatzleistung beeinträchtigen und durch nicht zerkleinerbares Material verstopfen können.
Die Kammerbreiten-Durchsatz-Regel
💡 Faustregel für die Auslegung
Bei einer bestimmten Materialdichte steigt der tatsächliche Durchsatz im Allgemeinen linear mit der Kammerbreite und der Wellendrehzahl. Breitere Kammern und höhere Drehzahlen erhöhen die theoretische maximale Durchsatzleistung in Tonnen pro Stunde. Die Angaben auf dem Motortypenschild entsprechen nicht der maximalen Durchsatzleistung; Faktoren wie Schüttdichte und Feuchtegehalt des Materials sind wesentlich stärkere Begrenzungen. Aufgrund von Faktoren wie einer schwankenden Materialzufuhr liegt die tatsächliche Leistung häufig 10-25 % unter der theoretischen maximalen Durchsatzleistung, und selbst die technische Analyse der U.S. EPA zu Waste-to-Energy-Anlagen stellt ausdrücklich fest, dass der Zusammenhang zwischen Nennleistung und tatsächlicher Anlagenkapazität „nicht immer eindeutig“ ist. Verwenden Sie die Tonnage im Datenblatt stets als obere Planungsgrenze und nicht als belastbaren Wert für die Kalkulation.
Ein Praxisbeispiel: Angenommen, Sie müssen pro Stunde 4 Tonnen gemischte Holzpaletten verarbeiten. Ein Lieferant bietet beispielsweise ein Modell mit einer Kapazität von 4-8 Tonnen pro Stunde und einer 1000-Millimeter-Kammer an. Unter Berücksichtigung der Leistungsminderung von 10-25 % können Sie am unteren Ende des Bereichs mit einer typischen dauerhaften Durchsatzleistung von 3-3,6 Tonnen pro Stunde rechnen, sobald Schwankungen beim Aufgabematerial, die Feuchtigkeit und die Bedienung berücksichtigt werden. Um in diesem Szenario eine Durchsatzleistung von 4 Tonnen pro Stunde sicherzustellen, müssen Sie die nächstgrößere Ausführung wählen und nicht das kleinste Modell eines angegebenen Leistungsbereichs. Dies ist mit Abstand die häufigste Ursache für Beschwerden, dass „meine Maschine ihre Leistungswerte nicht erreicht“, und stellt einen Planungsfehler und keinen Maschinenmangel dar.
Wartung und Ausfallarten, die diese Maschinen tatsächlich stilllegen
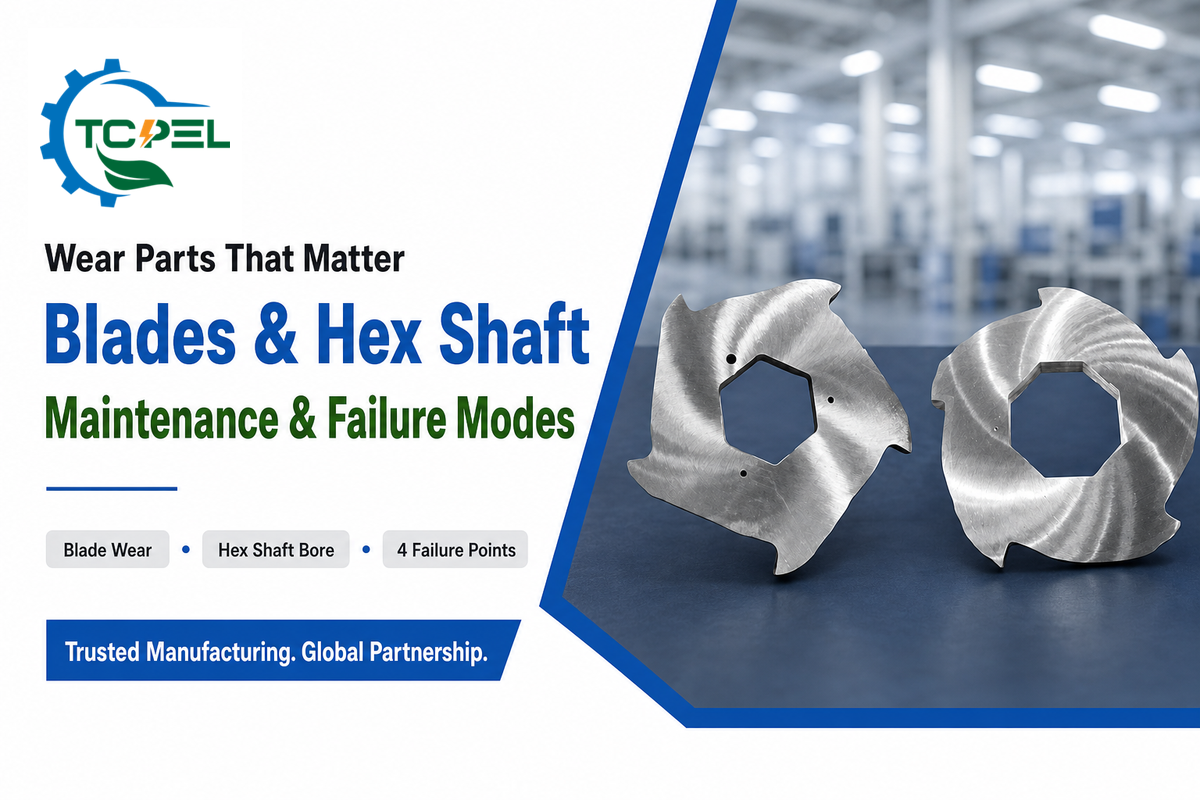
Bei einem Zweiwellenzerkleinerer hängt der Verschleiß der Schneidscheiben wesentlich stärker von den Verunreinigungen im Rohstoff ab als von der eigentlichen Härte des verarbeiteten Materials. Sauberes Hartholz und Kunststoff können die Schneidkanten weniger stark verschleißen als weichere Materialien mit eingebettetem Schmutz, Sand oder Befestigungselementen, weil Verunreinigungen eine Schneidkante schneller abnutzen als die reine Materialhärte. Dies erklärt, warum eine Vorabsiebung oder integrierte Magnetabscheidung für einen Materialstrom aus recycelten Paletten oder Abbruchabfällen ebenso entscheidend ist wie die Messerspezifikationen.
Das 4-Punkte-Modell für Ausfälle von Zweiwellenzerkleinerern
⚠️ Ursachen und Vorbeugung
- Durch Verunreinigungen verursachter Messerverschleiß — der Verschleiß durch Splitt, Sand und eingebettetes Metall schreitet schneller voran als der Verschleiß durch saubere, aber harte Materialien. Zu den Gegenmaßnahmen gehören, sofern praktikabel, eine Vorabsiebung sowie in den Austragsförderer integrierte Magnetabscheider.
- Fehlausrichtung der Wellen durch wiederholtes Beseitigen von Blockaden — entsteht infolge wiederkehrender Blockaderäumungen; passfederlose Rundwellenkonstruktionen, wie sie in Patentanmeldungen zu Schneidwerkzeugen und Distanzringen wie US5580009A beschrieben werden, sind besonders anfällig dafür, dass sich einzelne Schneidscheiben bei wiederholten Drehrichtungsumkehrungen unter hohem Drehmoment gegeneinander verdrehen. Gegenmaßnahmen: Verwenden Sie eine sechskantige oder formschlüssige Wellengeometrie und führen Sie regelmäßige Ausrichtungskontrollen durch.
- Verschleiß von Lagern und Getriebe durch anhaltende Stoßbelastung — dieselbe automatische Umkehrfunktion, die Blockaden beseitigt, belastet die Lager und die Verzahnung des Getriebes wiederholt. Vorbeugende Maßnahmen: regelmäßige Schmierung und Kontrollen des Getriebeöls als Präventivmaßnahme statt eines Betriebs bis zum Ausfall.
- Durch Bedienfehler verursachte Blockaden, die fälschlich als Maschinenstörung eingestuft werden — branchenweit ist die überwiegende Mehrheit der Blockaden auf Bedienfehler statt auf einen Maschinendefekt, eine Überbeschickung, nasses Material oder ignorierte Verriegelungswarnungen zurückzuführen. Wird jede Blockade als mechanischer Defekt behandelt, verzögert dies die Behebung der tatsächlichen Ursache, die meist in der Materialaufgabe liegt. Laut Leitfäden zur Fehlerbehebung bei industriellen Zerkleinerern entstehen die meisten Blockaden durch menschliche Fehler und nicht durch einen Defekt der Maschine selbst.
Bei nicht abrasivem Material wird häufig berichtet, dass große, langsam laufende Schneidscheiben jahrelang arbeiten, bevor eine der auf dem Wellenzapfen montierten Einheiten ersetzt werden muss; bei abrasiven oder verunreinigten Rohstoffen kann dasselbe Messer bereits nach einigen Monaten Aufmerksamkeit erfordern. Es gibt keinen allgemein gültigen Wert für einen „Austausch alle N Stunden“ bei sämtlichen Rohstoffen; die ehrlichste Antwort lautet, dass die Messerstandzeit von der Verunreinigungsbelastung bestimmt wird und eine Sichtprüfung während eines geplanten Stillstands zuverlässiger ist als jedes feste Zeitintervall.
Sicherheitsnormen und Konformitätsnachweise, die Käufer eines Zerkleinerers verlangen sollten
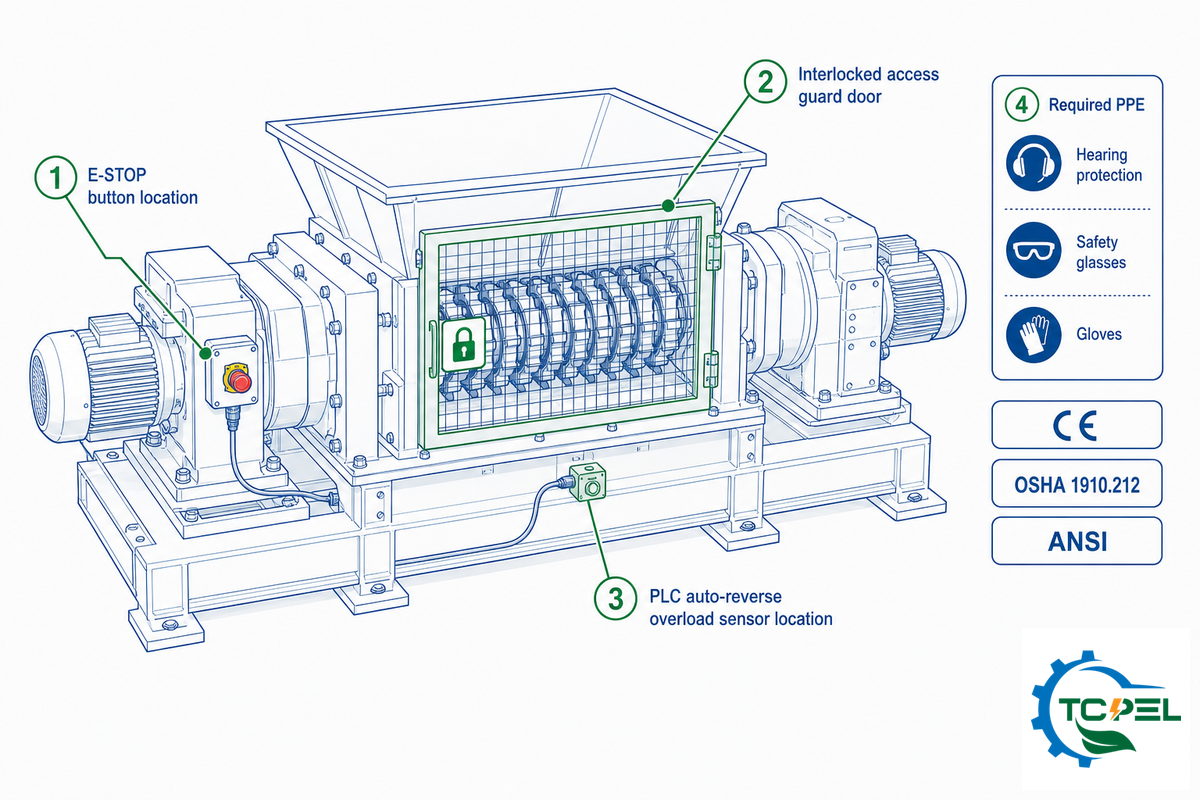
Einfach ausgedrückt: Es gibt keine spezifische US-Bundesnorm, die eigens für industrielle Zweiwellenzerkleinerer veröffentlicht wurde. In der Praxis unterliegt diese Maschine lediglich den allgemeinen OSHA-Anforderungen an Maschinenschutzeinrichtungen gemäß 29 CFR 1910.212, wonach „eine oder mehrere Methoden zur Maschinenabsicherung den Bediener wirksam vor Gefahren an der Arbeitsstelle schützen müssen“ — eine allgemeine Vorschrift, die für Zerkleinerer und praktisch alle industriellen Zerkleinerungsanlagen gilt, jedoch keine ausdrücklich für Zerkleinerer verfasste Verfahrensnorm darstellt. Aus den Vorschriften für verwandte Maschinenklassen lässt sich vieles ableiten: So verweist beispielsweise das OSHA-Sicherheitsbulletin Gefahren durch Holzhacker auf die in ANSI Z133.1 festgelegte Anforderung eines Not-Halts und einer Sicherheitsverriegelung an Hackmaschinen, während 1910.261 für Papiermaschinen einen Not-Halt vorschreibt, der eine ausreichende Bremswirkung auslöst. Keine der oben genannten Vorschriften wurde speziell für Zerkleinerer verfasst, doch zusammen beschreiben sie den Branchenkonsens: einen gut erreichbaren Not-Halt sowie einen verriegelten Brems- und Rücklaufmechanismus, der bei Überlast automatisch eingreift, statt abzuwarten, bis die Maschine manuell angehalten wird.
Für alle Maschinen, die für den Verkauf in der Europäischen Union bestimmt sind, bildet die CE-Konformitätskennzeichnung nach der Maschinenrichtlinie (2006/42/EC) seit Langem die maßgebliche Grundlage, doch derzeit findet ein Übergang statt: Die neue EU-Maschinenverordnung 2023/1230 wird die Richtlinie ablösen und die Anforderungen an die Maschinensicherheit von einer Richtlinie in eine unmittelbar und einheitlich in der gesamten EU geltende Verordnung überführen. In dieser Konformitätserklärung wird angegeben, ob der Anbieter die Richtlinie oder die Verordnung erfüllt; Kunden, die künftig Maschinen in die EU einführen, sollten daher gezielt nachfragen, statt davon auszugehen, dass weiterhin die alte Richtlinie gilt.
💡 Konformitäts-Checkliste
- ✔ Gut erreichbarer, geprüfter und dokumentierter Not-Halt-Kreis
- ✔ Verriegelte Schutzeinrichtungen am Trichterzugang und an den Wartungstüren
- • Automatischer Überlast- und Blockierschutz mit Rücklauf statt erforderlicher manueller Rückstellung
- • Für die Einfuhr in die EU: aktuelle Konformitätserklärung mit Angabe der Richtlinie 2006/42/EC oder der Verordnung 2023/1230
Kauf eines Zweiwellenzerkleinerers: Neu- oder Gebrauchtmaschine und die RFQ-Fragen, die seriöse Anbieter von bloßer Prospektware unterscheiden
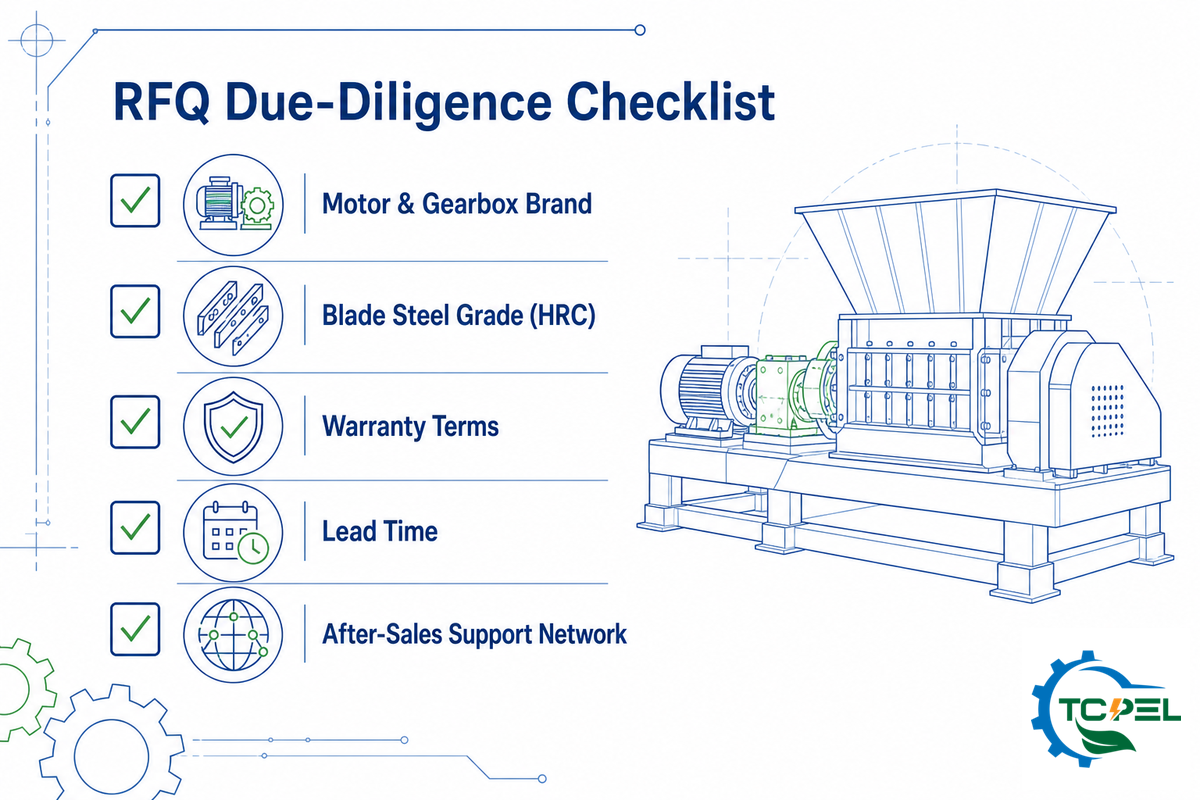
In den Datenblättern der Anbieter werden die Merkmale von Zerkleinerern nur selten direkt gegenübergestellt. Für einen aussagekräftigen Vergleich der Angebote müssen Sie allen Anbietern dieselben Fragen in denselben Einheiten stellen und dabei den Betrieb mit hohem Drehmoment, das Fassungsvolumen des Aufgabetrichters und den eigentlichen Zerkleinerungsprozess abdecken; am stärksten sollten Sie gewichten, ob ein Anbieter bereit ist, Ihr tatsächliches Material zu verarbeiten — dieselbe Sorgfaltspflicht nach dem Grundsatz „Käufer aufgepasst“, die David Wilson für diese gesamte Maschinenkategorie empfiehlt.
RFQ-Checkliste für die sorgfältige Anbieterprüfung
- • Partikelgröße des Austrags in mm — und klären Sie, ob damit die tatsächliche Partikelgröße (siebabhängig) oder die Streifenbreite (ohne Sieb) gemeint ist
- • Nenn-Durchsatzleistung auf Grundlage des tatsächlichen Feuchtegehalts und der Dichte Ihres Materials statt optimaler Datenblattwerte
- • Installierte Motorleistung und Konfiguration des Antriebssystems (elektrisch, hydraulisch oder hybrid)
- Wechselintervall der Verschleißteile und Werkstoffspezifikation der Messer (Legierung, Härte)
- CE- oder gleichwertige Konformitätsdokumentation sowie der Rechtsrahmen, nach dem die Zertifizierung erfolgte
- Lieferzeit für Standardkonfigurationen gegenüber kundenspezifischen Anlagenkonfigurationen
- Führt der Anbieter vor Ihrer verbindlichen Bestellung einen Test mit Ihrem tatsächlichen Rohstoff durch
Zum Vergleich zwischen Neu- und Gebrauchtmaschinen: Die Suche nach einem gebrauchten Zweiwellenzerkleinerer oder sogar einem angebotenen gebrauchten Einwellenzerkleinerer kann eine sinnvolle Möglichkeit sein, günstig in diese Maschinenkategorie einzusteigen, doch bei der Prüfung müssen bestimmte Punkte beachtet werden. Der Verschleiß von Messern und Lagern verursacht die beiden höchsten Kostenpositionen, wenn er erst nach dem Kauf erkannt wird — verlangen Sie Verschleißmessungen und verlassen Sie sich nicht nur auf die optische Zusicherung eines „guten Zustands“. Vergewissern Sie sich, dass die automatische Rücklauf- und Überlastfunktion unter Last weiterhin ordnungsgemäß arbeitet, denn eine Gebrauchtmaschine mit deaktivierter oder überbrückter Sicherheitsverriegelung ist ein Haftungsrisiko und kein Schnäppchen. Prüfen Sie außerdem, ob die Schutzeinrichtungen und Konformitätsunterlagen zusammen mit der Maschine übergeben wurden — bei einem gebrauchten Zerkleinerer ohne Konformitätserklärung kosten die nachträgliche vorschriftsgemäße Ausrüstung mit Schutzeinrichtungen und die Wiederherstellung der Dokumentation häufig mehr, als der Preisnachlass wert war.
Wenn Ihre Hauptanwendung in der Primärzerkleinerung von Biomasse oder Holzabfällen zur Beschickung einer Pelletieranlage besteht, bietet der Zweiwellenzerkleinerer der MS Series von TCPEL sieben Modelle mit einer Produktionsleistung von 0,5–20 t/h, die mit den oben beschriebenen Legierungsmessern und automatischen Rücklauffunktionen speziell für diesen Einsatz entwickelt wurden.
Warum Zerkleinerer schneller wachsen als andere Recyclingmaschinen
Der Nachfragedruck in dieser Maschinenkategorie ist nicht nur konjunkturbedingt, sondern regulatorisch getrieben. In den USA sieht das nationale Recyclingziel der EPA bis 2030 eine landesweite Recyclingquote von 50 % vor, wobei Bau- und Abbruchabfälle ausdrücklich in die Messung einbezogen werden — ein Ziel, das sich nur erreichen lässt, wenn mehr Bau- und Abbruchabfälle sowie gemischte Abfallströme zerkleinert und sortiert statt deponiert werden.
Nach Marktsegmenten betrachtet gelten Zerkleinerer als der am schnellsten wachsende Bereich der Recyclingmaschinen und liegen damit vor Ballenpressen, die zwar weiterhin einen größeren Gesamtmarktanteil halten, aber langsamer wachsen. Mehrere Branchenanalysten führen dies auf denselben Treiber zurück: Vorgaben zur Vermeidung der Deponierung und steigende Mengen an Kunststoff- und Metallabfällen begünstigen speziell Maschinen zur Vorzerkleinerung gegenüber dem alleinigen Sortieren oder Verpressen zu Ballen (nur als Hintergrundinformation; die Richtwerte unterscheiden sich je nach Quelle: Die Schätzungen für den Markt für Recyclingmaschinen im Jahr 2025 liegen bei etwa $31–35 Milliarden, mit prognostizierten mittleren einstelligen CAGR-Werten bis in die frühen 2030er-Jahre).
Diese Vielseitigkeit — mit Maschinen für alles von Reifen bis zu Elektroschrott — ist auch der Grund, warum Zweiwellen-Zerkleinerungslösungen in so vielen gängigen Anwendungen eingesetzt werden. Dabei geht es ebenso um lange Einsatzdauer wie um Wachstum: Ein für den jeweiligen Abfallstrom richtig ausgelegter Zerkleinerer kann ein Jahrzehnt oder länger im kontinuierlichen industriellen Zerkleinerungsbetrieb an vorderster Stelle eingesetzt werden.
Für Käufer, die eine Anschaffung im Jahr 2026 planen: Wenn Ihr Betrieb eine Recyclinglinie für Bau- und Abbruchabfälle, Elektroschrott oder Reifen ergänzt, um kommende Verwertungsvorgaben zu erfüllen, sind die Lieferzeiten für Zweiwellenzerkleinerer eine relevante Planungsgröße — neue Produkteinführungen mehrerer Hersteller im Zeitraum 2025–2026, darunter das Zweiwellenmodell mit 125 PS von Amos Manufacturing und der B2060T von Badger, deuten branchenweit auf gut gefüllte Auftragsbücher hin; dies sollten Sie bei der Frage berücksichtigen, wie früh Sie Angebote anfordern, statt grundsätzlich von einer kurzen Lieferzeit auszugehen.
Häufig gestellte Fragen
F: Worin unterscheidet sich ein Zweiwellenzerkleinerer von einem Einwellenzerkleinerer?
Antwort anzeigen
Bei dieser Bauart des Zweiwellenzerkleinerers arbeiten zwei gegenläufig rotierende Wellen mit ineinandergreifenden oder hakenförmigen Messern, die das Material zwischen zwei Rotorsätzen bei etwa 5–45 U/min zerreißen. Einwellenkonstruktionen verwenden dagegen einen Rotor, der gegen ein feststehendes Gegenmesser oder Sieb arbeitet; dies ermöglicht eine bessere Kontrolle der endgültigen Partikelgröße, verträgt jedoch übergroßes, gemischtes oder verunreinigtes Aufgabematerial weniger gut. In der Praxis übernehmen Zweiwellenmaschinen die Primärzerkleinerung von sperrigerem und stärker verunreinigtem Material, während Einwellenmaschinen häufig als nachgeschaltete, die Partikelgröße bestimmende Prozessstufe dienen.
F: Welche Materialien kann ein Zweiwellenzerkleinerer verarbeiten?
Antwort ansehen
Zweiwellenzerkleinerer sind für zähe, sperrige oder verunreinigte Materialien wie Metallschrott und Stahlfässer, Reifen, Kunststoffe und Folien, Elektro- und Elektronikaltgeräte (WEEE), feste Siedlungsabfälle sowie Holzabfälle wie Paletten und Biomasse ausgelegt. Das langsame Zerreißen mit hohem Drehmoment toleriert Metalleinschlüsse, schwankenden Feuchtegehalt und unregelmäßige Formen deutlich besser als schnell laufende Schneidzerkleinerer, eignet sich jedoch nicht für extrem nasses, klebriges oder langfaseriges Material, das sich um die Welle wickeln kann, statt sauber abgeschert zu werden.
F: Wie viel kostet ein Zweiwellenzerkleinerer?
Antwort einblenden
Für einen Zweiwellenzerkleinerer lässt sich kein einheitlicher Preis aus einer Tabelle ablesen — er hängt von der Maschinengröße (Breite der Zerkleinerungskammer und Motorgröße), der gewählten Messerart, Zusatzausstattungen wie Magnetabscheider oder hydraulischer Materialzuführung sowie davon ab, ob CE-konforme Schutzeinrichtungen gewünscht sind. Aufgrund der Unterschiede bei Materialart und erforderlicher Durchsatzleistung erstellen Anbieter üblicherweise individuelle Angebote auf RFQ-Basis, statt öffentliche Preislisten bereitzustellen. Fordern Sie von jedem Lieferanten möglichst eine Aufschlüsselung der einzelnen Positionen an, damit die Angebote tatsächlich vergleichbar sind und nicht nur einen Gesamtpreis nennen.
F: Wie häufig müssen die Messer ersetzt werden?
Antwort öffnen
Die Standzeit der Messer hängt hauptsächlich von der Verunreinigung und nicht von der Härte ab: Bei sauberem Kunststoff oder Holz können zwischen dem Wenden der Messer Jahre liegen, während nagelhaltige Paletten oder abrasiver Schrott dieses Intervall schnell verkürzen.
F: Kann ein Zweiwellenzerkleinerer nasses Material oder Material mit hohem Feuchtegehalt verarbeiten?
Antwort ausklappen
Ja, aber nicht in unbegrenzten Mengen. Obwohl der Feuchtegehalt den langsam laufenden Reißprozess weniger beeinträchtigt als einen schnell laufenden Schneidzerkleinerer, kann stark klebriges oder durchnässtes Aufgabematerial die Zerkleinerungskammer dennoch zusetzen. Fragen Sie den Anbieter stets, mit welchem Feuchtegehalt die angegebene Durchsatzleistung ermittelt wurde.
F: Auf welche Sicherheitsfunktionen sollte ich achten?
Details anzeigen
Die Maschine sollte mindestens über einen Not-Halt-Taster, verriegelte Schutzeinrichtungen an der Einfüllöffnung und den Wartungszugängen sowie eine automatische Rücklauf- und Überlastfunktion verfügen, die ein Blockieren des Elektromotors verhindert und die Wellen schützt. Wenn die Maschine nach Europa exportiert wird, prüfen Sie die Konformitätsdokumentation entweder anhand der Maschinenrichtlinie oder der neueren Maschinenverordnung.
F: Neu- oder Gebrauchtmaschine — was sollte ich bei einer Gebrauchtmaschine prüfen?
Antwort lesen
Die Kosten werden hauptsächlich durch den Verschleiß von Messern und Lagern, den beiden größten Verschleißpositionen, bestimmt, aber auch durch die Betriebsstunden von Elektromotor und Getriebe, die weiterhin ordnungsgemäße Funktion des automatischen Rücklaufs und Überlastschutzes sowie vor allem dadurch, ob die Maschine noch die einschlägigen Richtlinien erfüllt und über vorschriftsgemäße Schutzeinrichtungen und gültige Unterlagen verfügt. Ein günstigerer gebrauchter Zerkleinerer mit verschlissenem Messersatz und veraltetem Konformitätsstand verursacht durch Ersatzteile und die sicherheitstechnische Nachrüstung schnell höhere Kosten.
Auslegungsempfehlung anfordern →
Wenn die gewünschte Durchsatzleistung für die Primärzerkleinerung von Biomasse oder Holzabfällen vorgesehen ist, können unsere Ingenieure einen geeigneten Zweiwellenzerkleinerer der MS Series für Ihren Rohstoff und Ihre Durchsatzanforderungen auslegen.
Warum wir diesen Artikel verfasst haben
TCPEL fertigt Zweiwellenzerkleinerer als Bestandteil integrierter Anlagen zur Primärzerkleinerung und Pelletierung von Biomasse, die außerdem Trommelhacker, Hammermühlen und Pelletpressen umfassen. Dieser Artikel soll Käufer bei der Auswahl der Wellenanzahl, der Auslegung und der Wartungsfaktoren für diese Maschinenkategorie unterstützen und beschränkt sich nicht auf unsere MS Series, denn ein falsch ausgewählter Zerkleinerer verursacht durch Stillstandszeiten höhere Kosten als die Unterschiede beim Kaufpreis. Geprüft von ALLWIN INTERNATIONAL CO., LTD (TCPEL).
Literatur und Quellen
- 29 CFR 1910.212, Allgemeine Anforderungen an alle Maschinen — US-Arbeitsschutzbehörde
- Gefahren durch Holzhacker (Informationsbulletin zu Sicherheit und Gesundheitsschutz) — U.S. OSHA
- 29 CFR 1910.261, Zellstoff-, Papier- und Kartonfabriken — U.S. OSHA
- Richtlinie 2006/42/EC, Maschinenrichtlinie — EU-OSHA
- Technische und wirtschaftliche Analyse von Abfallverwertungssystemen zur Energiegewinnung — US-Umweltschutzbehörde
- US20050242221A1, industrieller Zweiwellenzerkleinerer — USPTO / Google Patents
- Grundlagen der Auswahl eines Zerkleinerers — David Wilson, Recycling Today
Verwandte Artikel
- Holzzerkleinerer, Holzschredder oder Holzhacker: vollständiger Kategorienvergleich
- Biomasse-Hammermühle: rohstofforientierter Leitfaden zur Vermahlung für Pellets
- Hammermühle für Futtermittel: Leitfaden zu Partikelgröße und Vermahlungsenergie
- Industrieller Trommelhacker der TC Series für Biomasseanlagen