Kontakt mit TCPEL aufnehmen

Wie werden Biomassepellets hergestellt? Schrittweiser Produktionsprozess

Aktualisiert im Juli 2026 · Technischer Prozessleitfaden
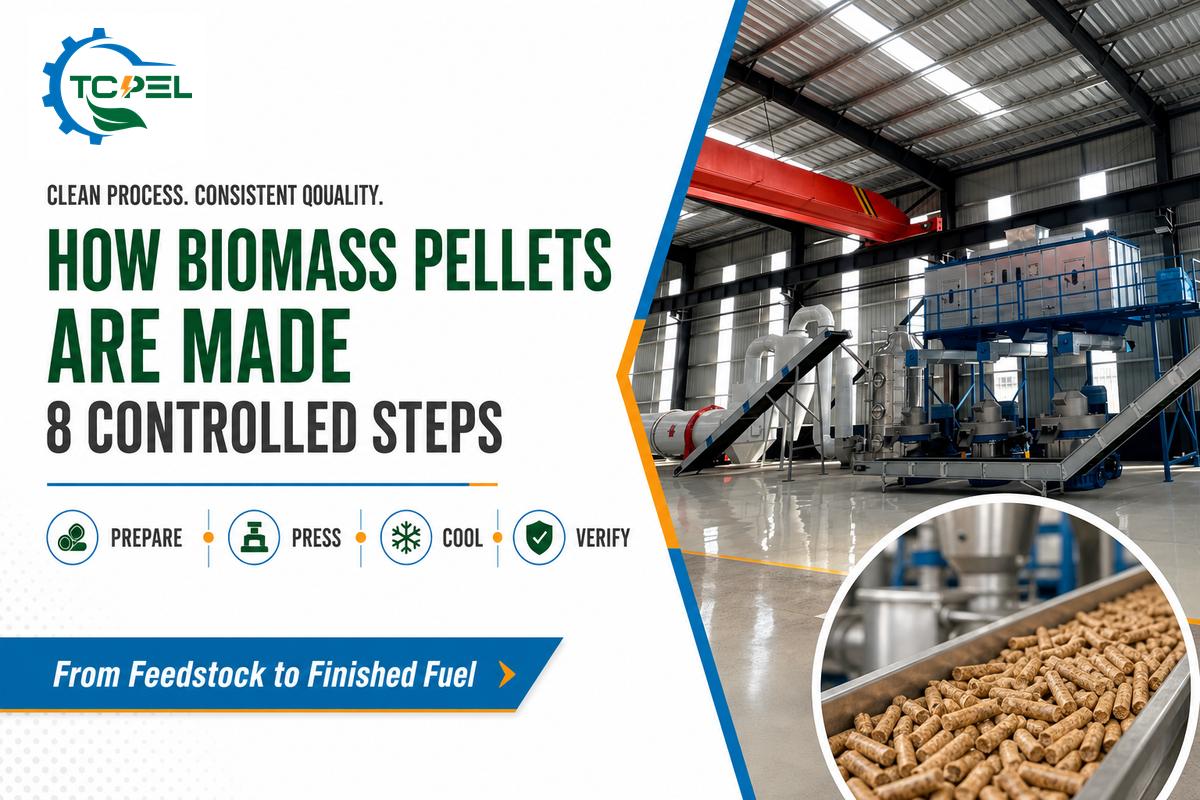
Wie werden Biomassepellets hergestellt? bedeutet als Suchanfrage: „Welche kontrollierte industrielle Prozessfolge wandelt aufbereitete Biomasse in verkaufsfähige Pellets um?“ Die aufbereitete Biomasse wird gereinigt, auf eine definierte Korngröße zerkleinert, getrocknet oder auf einen pressfähigen Feuchtebereich konditioniert, durch eine Matrize gepresst, gekühlt, abgesiebt, geprüft und abgesackt. Jede Übergabe ist entscheidend, da Rohstoff, Wasser, Partikel, Wärme und Durchsatzleistung einander beeinflussen.
Kurzantwort
Eine stabile Pelletproduktion beruht auf 8 Kontrollpunkten: Annahme, Vorzerkleinerung, Feuchteausgleich, Feinvermahlung, Konditionierung, Pelletierung, Kühlung und Absiebung sowie abschließende Qualitätsfreigabe. Es gibt keinen universell gültigen Sollwert für Feuchtegehalt oder Partikelgröße. Die richtigen Betriebsbereiche ergeben sich aus dem Rohstoff, der Kombination aus Presse und Matrize, der geforderten Spezifikation und den Ergebnissen von Versuchen.
Herstellung von Biomassepellets: technische Kurzdaten
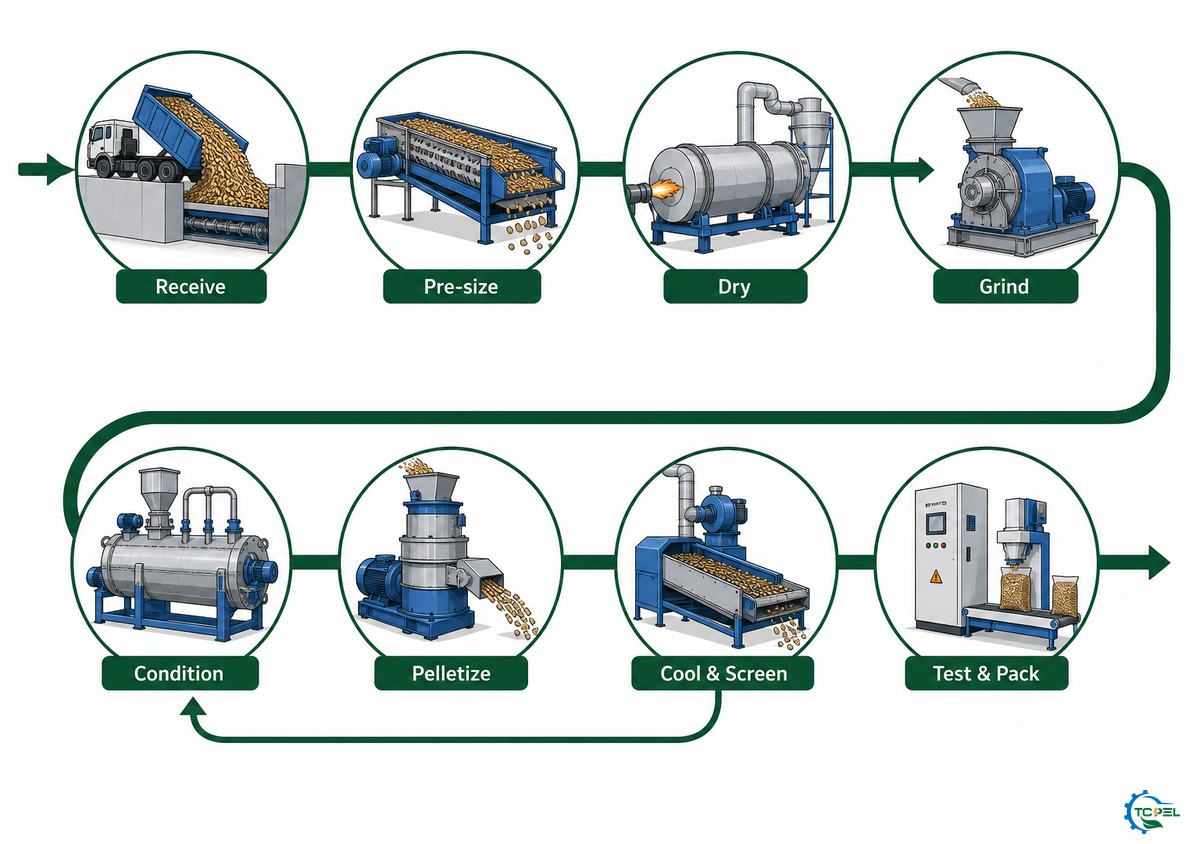
| Typische Anlagenreihenfolge | Reinigen → vorzerkleinern → trocknen → vermahlen → konditionieren → pelletieren → kühlen/absieben → prüfen/absacken |
|---|---|
| Wichtigste Eingangsgrößen für die Prozesssteuerung | Rohstoffart, Feuchtegehalt, Partikelgrößenverteilung, Aschegehalt/Verunreinigungen, gleichmäßiger Materialfluss |
| Wichtigste Prozessergebnisse | Durchsatzleistung, Energieverbrauch, Temperatur, Feinanteil, mechanische Festigkeit, Dichte, Feuchtegehalt, Aschegehalt |
| Wichtigste Auslegungsregel | Alle vor- und nachgeschalteten Maschinen einschließlich der Rückführung für denselben dauerhaft erzielbaren Massenstrom auslegen |
Technischer Hinweis: Legen Sie die Anlage anhand des dauerhaft erzielbaren verkaufsfähigen Massenstroms einschließlich abgesiebter Feinanteile und geplanter Rückführung aus. Die Nennleistung einer einzelnen Pelletpresse entspricht nicht der garantierten Durchsatzleistung der gesamten Fertigproduktlinie.
Wie Biomasse-Brennstoffpellets hergestellt werden und was sich im Produktionsprozess ändert
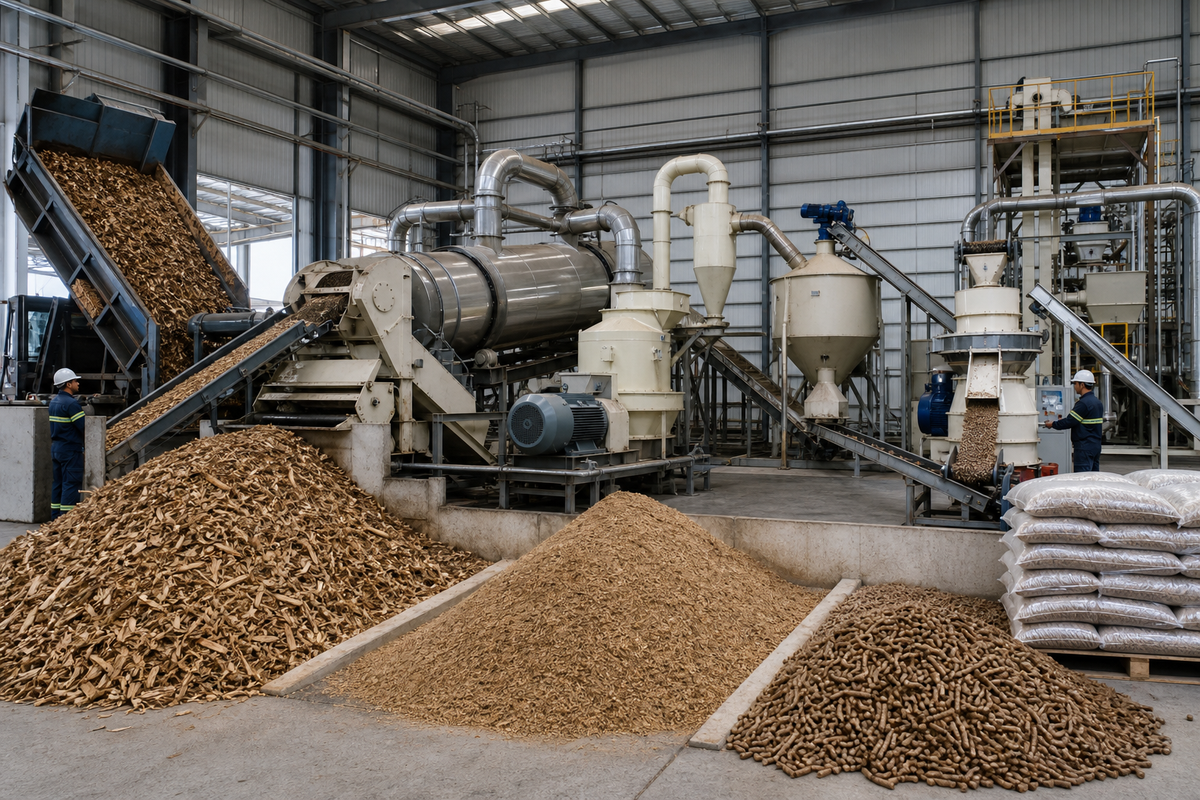
In vielen Anlagen ist die grundlegende Prozessfolge gleich, die Einstellungen sind es jedoch nicht. Penn State Extension beschreibt Aufbereitung, Feuchteanpassung, Vermahlung, Pelletformung, Kühlung, Absiebung und Lagerung als miteinander verknüpfte Vorgänge. Die Einrichtung weist außerdem darauf hin, dass Partikelgröße und Feuchtegehalt auf die gewählte Pelletpresse und den jeweiligen Rohstoff abgestimmt sein müssen. Dieser Unterschied ist entscheidend: Das Prozessschema kann standardisiert sein, während die Betriebsrezeptur rohstoffspezifisch bleibt.
Die Terminologie unterscheidet sich je nach Käufer und Region. Fachleute bezeichnen denselben Leistungsumfang unter anderem als Brennstoffpelletproduktion, Pelletherstellung oder Produktionsprozess für Brennstoffpellets. In diesem Leitfaden bezeichnet Produktionsleistung den dauerhaft erzielbaren verkaufsfähigen Ausstoß nach Kühlung und Abscheidung der Feinanteile – nicht allein die Nennleistung der Presse. Diese Definition verhindert irreführende Vergleiche zwischen Angeboten auf dem Pelletmarkt.
Trennen Sie die Aussage zur Energie von der Aussage zur Herstellung. In Diskussionen über Biomasse und Bioenergie können Pellets als erneuerbare Energiequelle, als Energiequelle für die Energieerzeugung oder als fester Biomassebrennstoff für die Energieproduktion bezeichnet werden. Dieser Prozessleitfaden belegt weder, dass eine bestimmte Lieferkette einen klimaneutralen Brennstoff bereitstellt oder die Ziele für erneuerbare Energien erfüllt, noch dass sie über den gesamten Lebenszyklus hinweg einen Vorteil bei den Kohlendioxidemissionen gegenüber Erdgas bietet. Diese Fragen erfordern jeweils eigene Systemgrenzen, Daten und politische Nachweise.
Pelletbrennstoff ist eine verdichtete Brennstoffform, die in erneuerbaren Energien und umfassenderen Bioenergiesystemen von der häuslichen Beheizung bis zu ausgewählten Kraftwerken eingesetzt wird. Anders als größere Briketts ermöglicht seine kleine, gleichmäßige Form eine automatisierte Zuführung. Bei Projekten kann Biomasse fossile Brennstoffe ersetzen oder mit ihnen gemischt werden, doch die Einstufung als erneuerbar macht nicht jeden Rohstoff für jede Feuerungsanlage geeignet. Auch Biomasseenergieprojekte benötigen eine festgelegte Brennstoffspezifikation.
In der Pelletpresse drücken Pressrollen die konditionierten Partikel unter hohem Druck in die Matrizenkanäle. Reibung und Wärme fördern die Bindung der Partikel. Natürliches Lignin trägt bei holzartigen Rohstoffen zur Bindung bei, gleicht eine mangelhafte Aufbereitung jedoch nicht aus. Verunreinigungen, eine schwankende Materialfeuchte, ungleichmäßige Dosierung oder eine ungeeignete Matrize können weiterhin weiche Pellets, verstopfte Kanäle, übermäßige Feinanteile oder einen starken Anstieg der Motorlast verursachen.
| Kontrollpunkt | Vorgang | Frage vor der Freigabe |
|---|---|---|
| 1 | Annehmen und reinigen | Ist diese Charge eindeutig identifiziert, beprobt und frei von schädlichen Verunreinigungen? |
| 2 | Vorzerkleinern | Können Trockner und Feinmühle das Material sicher aufnehmen? |
| 3 | Feuchtegehalt ausgleichen | Basiert die Entnahme oder Zugabe von Wasser auf einer gemessenen Massenbilanz? |
| 4 | Vermahlen und absieben | Ist die gesamte Partikelgrößenverteilung akzeptabel und nicht nur der Mittelwert? |
| 5 | Konditionieren und dosieren | Wird die Presse gleichmäßig genug beschickt, um eine stabile Last zu gewährleisten? |
| 6 | Durch die Matrize pressen | Gewährleistet die Kombination aus Rohstoff und Matrize Durchsatzleistung und Qualität? |
| 7 | Kühlen und absieben | Sind die Pellets vor der Lagerung stabil und wird der Kreislauf der Feinanteile kontrolliert? |
| 8 | Prüfen und freigeben | Erfüllt die Charge die festgelegte Brennstoffspezifikation des Käufers? |
Welcher Aufbereitungsweg eignet sich für Holzpellets, Biomasse-Holzpellets und landwirtschaftliche Reststoffe?
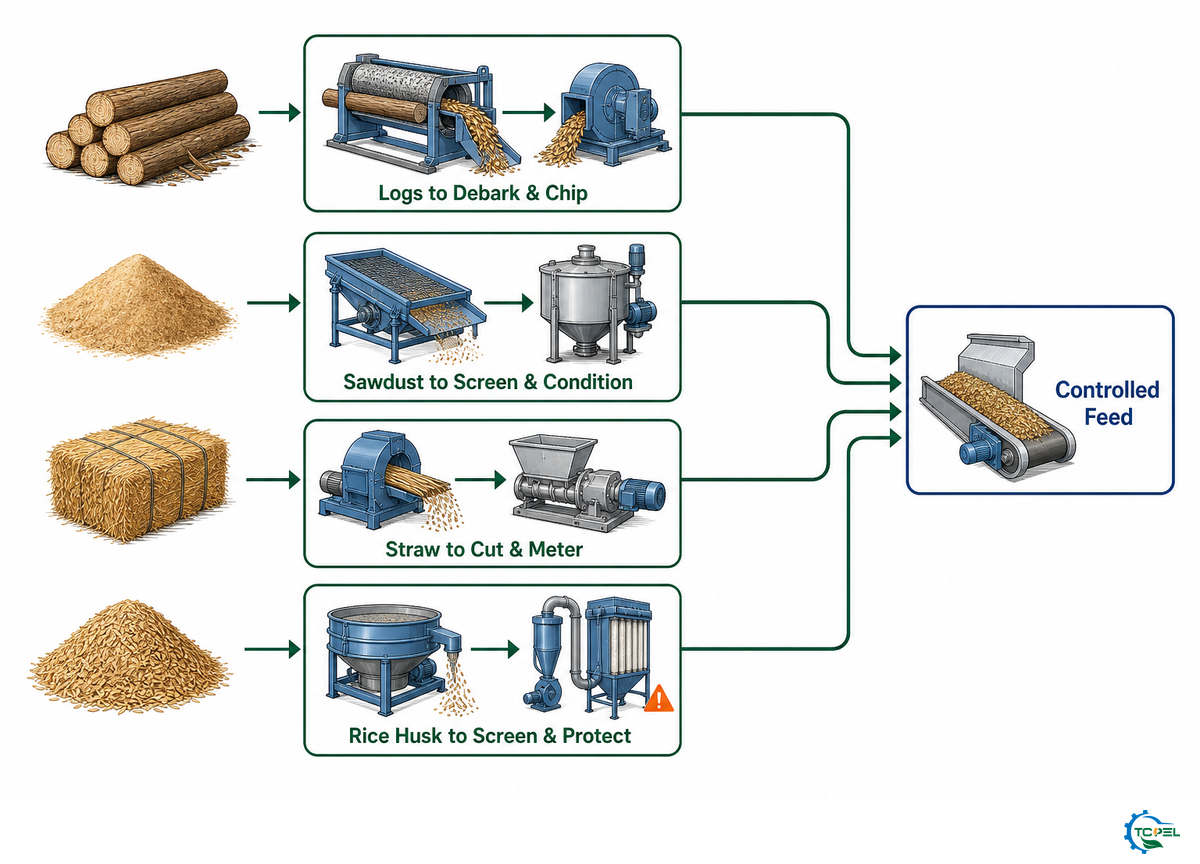
„Biomasse“ ist eine Kategorie und keine Rezeptur. Sauberes Sägemehl kann erst kurz vor der Feinvermahlung in den Prozess gelangen. Rundholz muss entrindet oder auf Verunreinigungen geprüft und zunächst zu Hackschnitzeln verarbeitet werden. Stroh muss geschnitten und zuverlässig dosiert werden. Reisspelzen sind bereits klein, stellen jedoch andere Anforderungen hinsichtlich Asche und abrasivem Verschleiß. Faserige Palmrückstände müssen möglicherweise geschreddert, getrocknet und mehrfach abgesiebt werden, bevor sie gleichmäßig fließen.
Die Rohstoffplanung beginnt zudem außerhalb des Werkstors. Holzabfälle, Energiepflanzen, grasbasierte Rohstoffe und Nebenprodukte anderer Biomasseproduktionssysteme können für die Biobrennstoffproduktion in Betracht kommen, jedoch erst, nachdem Herkunft, Verunreinigungen, saisonale Verfügbarkeit und Vertragsmenge festgelegt wurden. Die Rohstoffkosten sollten Sortierung, zurückgewiesene Lieferungen, Lagerverluste und Aufbereitung umfassen – nicht nur den Einkaufspreis. Material, das als Tiereinstreu verkauft wird, unterliegt einer anderen Verwendungsspezifikation und darf ohne geeignete Prüfung nicht als Brennstoff behandelt werden.
Im Jahr 2025 ergab ein Vergleich von 9 Rohstoffen nach einem einheitlichen Laborprotokoll weiterhin deutliche Unterschiede bei den Pelleteigenschaften. Die wesentliche Erkenntnis ist nicht die einzelne Aufbereitungseinstellung des Labors, sondern dass sich unterschiedliche Rohstoffe trotz identischer Behandlung nicht gleich verhalten. Daher sollte jede Pelletieranlage für jede Rohstoffgruppe einen eigenen Aufbereitungsweg und die erforderlichen Abnahmenachweise festlegen.
| Rohstoffweg | Erster Aufbereitungsschritt | Hauptrisiko bei der Übergabe | Zu dokumentierende Nachweise |
|---|---|---|---|
| Sauberes Nadelholz-Sägemehl | Absieben und beproben | Schwankender Feuchtegehalt | Chargenfeuchte und Siebprofil |
| Laubholz-Sägemehl | Holzartenmischung getrennt halten | Höhere Pressenlast | Verlauf von Motorlast und mechanischer Festigkeit |
| Hackschnitzel aus dem Sägewerk | Trocknen und in der Hammermühle vermahlen | Ungleichmäßige Hackschnitzelfeuchte | Feuchteproben an mehreren Stellen |
| Rundholz oder Äste | Bei Bedarf entrinden und hacken | Metall, Steine, Überkorn | Protokoll zu Verunreinigungen und Hackschnitzelgröße |
| Bauholz | Sortieren und unzulässiges Material entfernen | Beschichtungen und Metallteile | Herkunftserklärung und Inspektion |
| Weizen- oder Reisstroh | Schneiden und dosieren | Brückenbildung und schwankender Aschegehalt | Fließtest und Ergebnis der Aschebestimmung |
| Maisstängel oder Maisstroh | Ballen auflösen und schneiden | Feldverschmutzungen und Feuchtestreuung | Verteilung von Asche und Feuchtegehalt |
| Reisspelzen | Reinigen und dosieren | Siliziumdioxidbedingter Verschleiß | Verschleißprüfung und Ergebnis der Aschebestimmung |
| Bagasse | Entwässern und trocknen | Hoher, ungleichmäßiger Feuchtegehalt | Wasserbilanz am Ein- und Austritt |
| Palm-EFB-Fasern | Schreddern, trocknen, absieben | Lange Fasern und Verunreinigungen | Prüfung von Faserlänge und Verunreinigungen |
| Gras oder Luzerne | Schneiden und konditionieren | Elastische Fasern und saisonale Schwankungen | Versuchsprotokoll der saisonalen Charge |
| Gemischte Reststoffe | Jeden Materialstrom separat dosieren | Abweichung von der Rezeptur | Massenverhältnis und Kalibrierung der Dosiereinrichtung |
Legen Sie vor der Maschinenauswahl den Größenbereich und die Feuchteverteilung des Eingangsmaterials, die stündliche Verfügbarkeit, Verunreinigungen, den Aschegehalt, den gewünschten Pelletdurchmesser, die erforderliche Brennstoffklasse und die Verpackung für den Bestimmungsort fest. Mit dem Rohstoff-Eignungscheck von TCPEL können Sie diese Angaben vor einem Gespräch über die Anlage strukturieren.
Schritt 1: Biomasserohstoff annehmen, beproben, reinigen und lagern
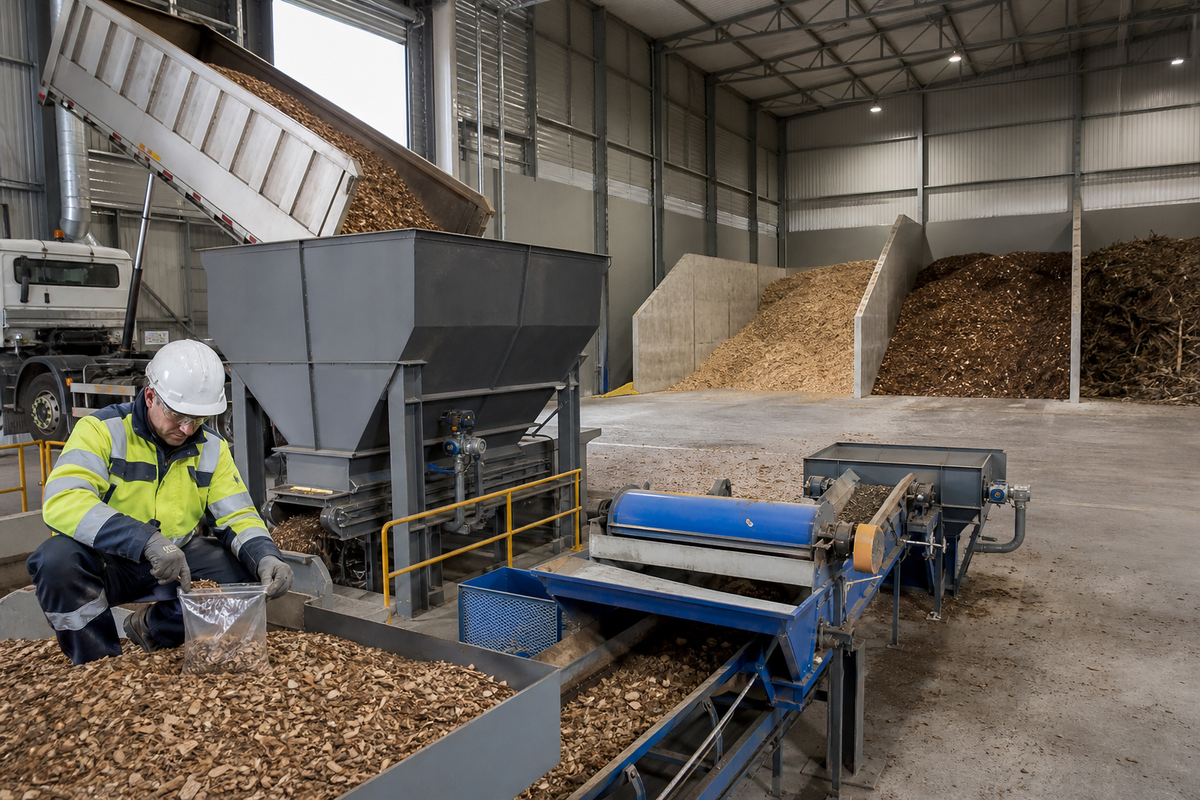
Die Pelletherstellung beginnt an der Fahrzeugwaage oder am Annahmetrichter, nicht an der Pelletpresse. Dokumentieren Sie Lieferant, Herkunft, Rohstoffgruppe, Anlieferungsmasse, sichtbaren Zustand und Probenahmestelle. Eine einzelne Oberflächenmessung ist bei feuchten Hackschnitzeln oder gepressten Reststoffballen wenig aussagekräftig, da der Wassergehalt innerhalb eines Haufens oder Ballens schwanken kann. Verwenden Sie einen Probenahmeplan, der unterschiedliche Tiefen und Positionen erfasst, und bewahren Sie bei Chargen mit möglicher wirtschaftlicher Beanstandung eine gekennzeichnete Gegenprobe auf.
Entfernen Sie Fremdmetalle, Steine, Erde, Kunststoff und übergroße Fremdkörper vor schnelllaufenden Maschinen. Magnete, Steinabscheider, Siebe und Sichtkontrollen schützen nicht nur die Matrize, sondern auch Hacker, Mühlen, Fördertechnik und Entstaubungsanlagen. Halten Sie fragliche oder ungewöhnlich feuchte Chargen getrennt, bis die Prüfung abgeschlossen ist. Wer zuerst mischt und erst danach untersucht, macht aus einem eingegrenzten Problem ein Problem des gesamten Siloinhalts.
Von Biomass Magazine befragte Qualitätsverantwortliche in Pelletieranlagen berichteten über interne Prüfungen, Rückstellproben, Vergleiche mit externen Prüflaboren und eine Nachverfolgung über Monate und Jahreszeiten hinweg. Dieses Vorgehen ist sinnvoll, weil ein „durchschnittliches“ Zertifikat eine plötzliche Änderung im Betrieb nicht erklären kann, wenn sich die Daten der Eingangscharge nicht den Daten der Presse und der fertigen Pellets zuordnen lassen.
Freigabeprotokoll für Kontrollpunkt 1
Geben Sie das Material erst frei, nachdem Identität, Probe, Feuchtegehalt, Verunreinigungen und Lagerort dokumentiert wurden. Wenn eine Pelletieranlage mehrere Rohstoffe annimmt, verwenden Sie getrennte Behälter oder einen kontrollierten Mischplan. Eine Lagerrotation nach dem Prinzip „zuerst eingelagert, zuerst entnommen“ und eine Brandüberwachung gehören zur Lagerauslegung, insbesondere wenn sich warmes Material, Staub oder biologische Aktivität ansammeln können.
Schritt 2: Übergroßes Material hacken, schneiden oder vorbrechen
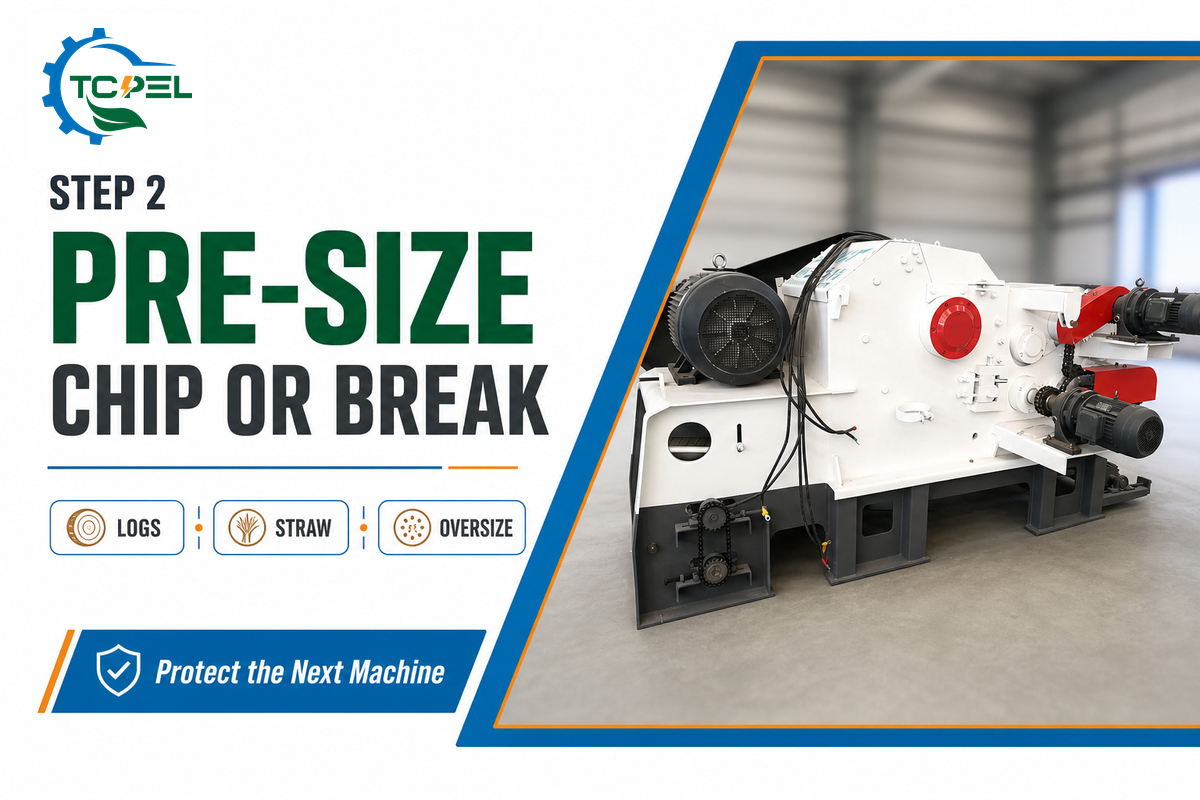
Bei der Primärzerkleinerung werden Stämme, Schwarten, Äste, Stängel oder faserige Reststoffe in Stücke zerkleinert, die von der nächsten Maschine aufgenommen werden können. Dies ist nicht die abschließende Vermahlung. Die Wahl der Maschine hängt von Form und Zähigkeit ab: Trommelhacker eignen sich für holzartige Stücke, während Ballenauflöser, Schredder oder Schneidmaschinen für Stroh und lange Fasern häufig besser geeignet sind.
Als Beispiel aus dem eigenen Produktportfolio führt TCPEL Trommelhacker-Konfigurationen mit einer Durchsatzleistung von 3–60 t/h und einer nominalen Hackschnitzelgröße von 30–50 mm auf. Diese Angaben beschreiben diese Produktfamilie und keine allgemeingültige Anforderung an Pelletieranlagen. Die tatsächlichen Sollwerte müssen auf die Einlassgrenzen des Trockners, die Belastung der Hammermühle, die Form des Rohstoffs und die dauerhaft erzielbare Durchsatzleistung der Anlage abgestimmt werden.
Bei einer aussagekräftigen Abnahmeprüfung reicht die Frage, ob „der Hacker gelaufen ist“, nicht aus. Prüfen Sie Überkornanteil, lange Stücke, Fremdstoffe, Stromaufnahme und gleichmäßigen Massenstrom. Maschinen können ihre nominale Tonnenleistung pro Stunde erreichen und dabei so viel Überkorn erzeugen, dass die nächste Prozessstufe überlastet wird. Vergleichen Sie für holzartige Rohstoffe industrielle Trommelhacker zur Primärzerkleinerung von Biomasse anhand der maximalen Abmessungen des Eingangsmaterials und der Öffnungsgröße der nachgeschalteten Maschine.
Schritt 3: Feuchtebilanz berechnen und nur so weit wie nötig trocknen
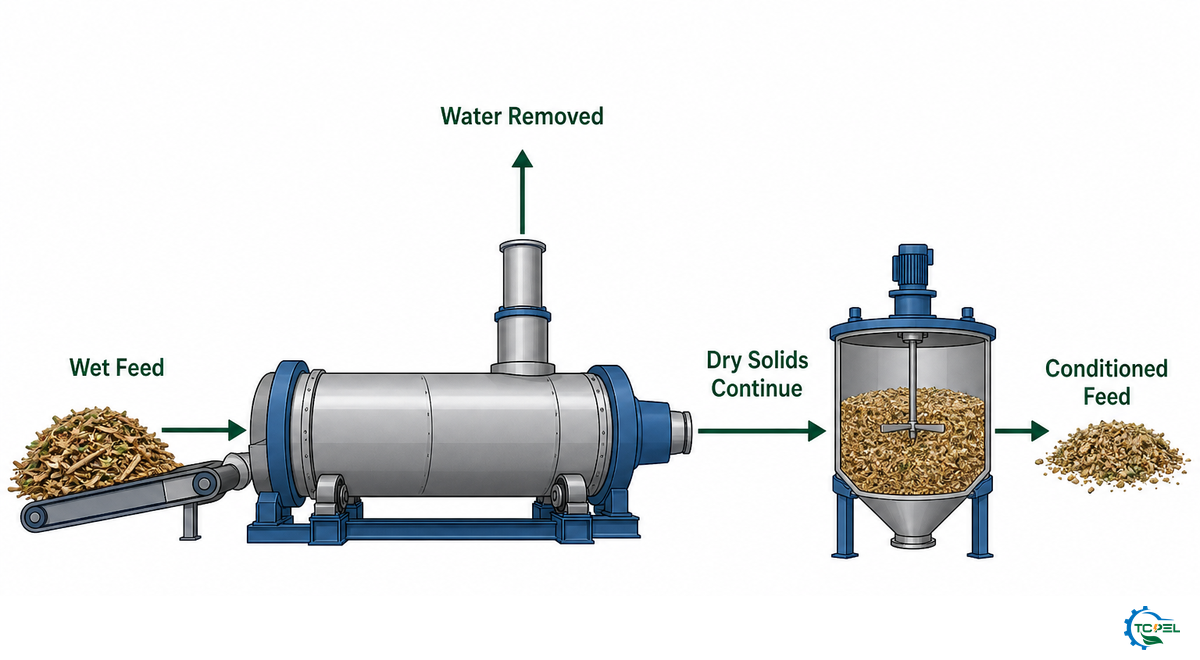
Die Auslegung des Trockners beginnt mit der Trockenmasse und nicht mit einem aus der Erinnerung übernommenen Feuchtewert. Der Feuchtegehalt auf Nassbasis entspricht der Wassermasse geteilt durch die gesamte Nassmasse. Wenn sich der Feuchtegehalt eines Eingangsstroms von 45 % auf 35 % ändert, verändert sich die Trocknerleistung selbst bei gleichbleibendem Eingangsmassenstrom. Nach der Trocknung kann außerdem eine abschließende Konditionierung erforderlich sein; deshalb dürfen „Feuchtegehalt am Trockneraustritt“ und „Zustand am Einlass der Pelletpresse“ nicht als eine einzige unkontrollierte Größe behandelt werden.
1.000 kg/hEingangsstrom bei 45 % Feuchtegehalt
550 kg/hweitergeführte Trockenmasse
375 kg/hentzogenes Wasser bis zum beispielhaften Wert von 12 %
Rechenbeispiel: Feuchtemassenbilanz
Hier ist die vollständige Berechnung. Bei 45 % Feuchtegehalt enthält ein Massenstrom von 1.000 kg/h 550 kg/h Trockenmasse und 450 kg/h Wasser. Werden 12 % lediglich als beispielhafter Sollwert nach der Konditionierung angesetzt, entspricht die Trockenmasse 88 % des austretenden Massenstroms: 550 ÷ 0.88 = 625 kg/h. Dieser Massenstrom enthält 75 kg/h Wasser, sodass vor Berücksichtigung von Leckagen, Verdunstung außerhalb des Trockners, Rückführung oder anderen Prozessverlusten theoretisch 450 − 75 = 375 kg/h Wasser entzogen werden müssen. Ersetzen Sie 12 % durch einen in Versuchen bestätigten Sollwert für den tatsächlichen Rohstoff und die jeweilige Presse.
Die zur Trocknung benötigte Wärme sollte daher anhand der erforderlichen Wasserentnahme und des zulässigen Temperaturbereichs des Materials ausgelegt werden. Ein niedriger Feuchtegehalt ist nicht automatisch besser: Eine Übertrocknung kann Energie verschwenden, die Staubentwicklung erhöhen und dazu führen, dass der Presse der für den gewählten Rohstoff und die Matrize erforderliche Materialzustand fehlt.
Veröffentlichte Forschungsergebnisse des Idaho National Laboratory veranschaulichen, warum allgemeingültige Feuchteregeln versagen. Bei dem beschriebenen Verfahren für Maisstroh mit Flachmatrize wurde Material mit einem Feuchtegehalt auf Nassbasis von 33 %, 36 % und 39 % pelletiert; anschließend wurden die geformten Pellets auf unter 9 % getrocknet. Dies ist keine Erlaubnis, eine industrielle Ringmatrizenanlage für Holz mit diesen Werten zu betreiben; es belegt vielmehr, dass die Abfolge der Feuchteeinstellung vom Rohstoff und von der Prozessauslegung abhängen kann.
Messen Sie den Feuchtegehalt am Ein- und Austritt häufig genug, um Abweichungen zu erkennen, und vergleichen Sie die Ergebnisse mit Trocknertemperatur, Verweilzeit, Brennstoffverbrauch und Durchsatzleistung. Übertrocknung verschwendet Energie und kann das Materialhandling oder das Verhalten in der Presse verschlechtern. Eine unzureichende Trocknung kann zu instabiler Zuführung, geringer mechanischer Festigkeit, Verstopfungen oder Lagerrisiken führen. Prüfen Sie für eine technisch fundierte Leistungsberechnung die industrielle Auslegung von Rotationstrocknern für Biomasserohstoffe anhand tatsächlicher Eingangsdaten und nicht allein anhand einer Katalogleistung.
Schritt 4: Auf eine kontrollierte Partikelgrößenverteilung vermahlen und absieben
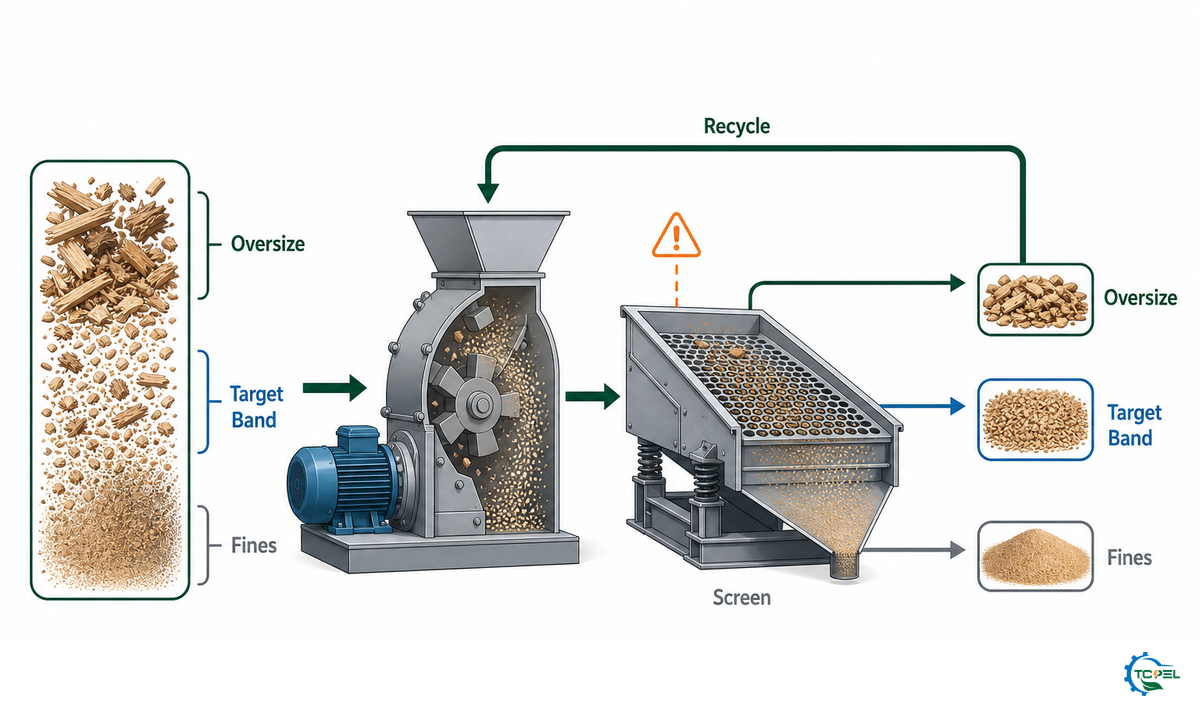
Die Feinvermahlung vergrößert die für die Verdichtung verfügbare Kontaktfläche und macht die Dosierung berechenbarer. Penn State nennt Partikelgrößen von weniger als etwa 3 mm als gängigen Richtwert für viele Pelletpressen, weist jedoch unmittelbar darauf hin, dass die geeignete Korngröße von Maschine und Rohstoff abhängt. Betrachten Sie diesen Wert als Ausgangspunkt und nicht als Beschaffungsspezifikation.
Eine 2012 in BioResources ausgewertete Forschungsarbeit erläutert den weniger offensichtlichen Zusammenhang: Kleinere Partikel können die Reibung erhöhen, und im Labor ermittelte Dichtewerte sagen das Verhalten in einer Industrieanlage nicht immer zuverlässig voraus. Ein übermäßiger Feinanteil kann zudem die Qualität beeinträchtigen. Betreiber müssen daher die gesamte Verteilung kennen – Überkorn, nutzbare Mittelfraktion und Feinanteil – und nicht nur eine einzige mittlere Partikelgröße.
Empfohlen
- Nach der Mühle bei stabiler Last Proben entnehmen
- Die vollständige Siebverteilung dokumentieren
- Siebverschleiß und Motorstrom überwachen
- Änderungen mit der vorgesehenen Matrize erproben
Nicht empfohlen
- Davon ausgehen, dass feineres Material immer festere Pellets ergibt
- Den Ausstoß anhand einer einzigen Handvoll beurteilen
- Lange Fasern wegen eines niedrigen Mittelwerts ignorieren
- Sieb und Feuchtegehalt gleichzeitig ändern
Ändern Sie bei der Fehlersuche jeweils nur eine kontrollierte Variable. Ein neues Sieb kann sowohl die Partikelgrößenverteilung als auch die Durchsatzleistung verändern; eine Anpassung des Feuchtegehalts kann das Verhalten der Mühle beeinflussen; zurückgeführte Feinanteile können die scheinbare Rezeptur verändern. Wenn sich alle 3 Größen gleichzeitig ändern, lässt sich die Ursache im Versuch nicht bestimmen. Informieren Sie sich über Biomasse-Hammermühlen für eine kontrollierte Partikelgrößenverteilung, wenn Sie Siebfläche und Motorleistung auf den Rohstoff abstimmen.
Schritt 5: Rohstoff vor der Pelletpresse konditionieren
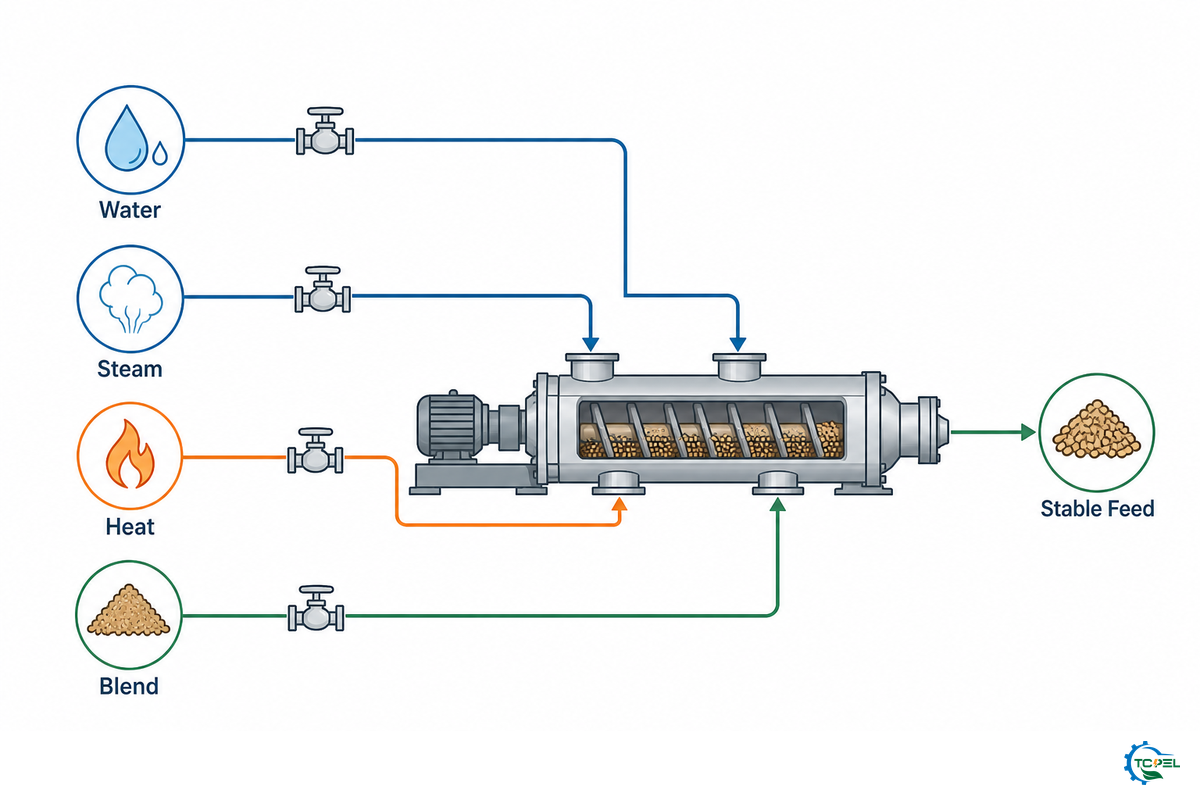
Die Konditionierung trägt dazu bei, der Presse einen möglichst gleichmäßigen und stabilen Rohstoff zuzuführen. Abhängig von Rohstoff, Prozessführung und verfügbarer Ausrüstung kann sie die Zugabe von Wasser oder Dampf, Erwärmung, Materialmischung, Zugabe eines Bindemittels, einfaches Mischen oder eine kontrollierte Verweilzeit vor der Presse umfassen. Entscheidend ist ein gleichmäßiger Materialfluss und nicht ein willkürlicher „Sollwert“, der die Pressenleistung beeinträchtigen kann.
Lignin im Holz fördert zwar unter Wärme und Druck die Bindung, doch die bloße Feststellung, dass „Holz Lignin enthält“, stellt keine brauchbare Prozesssteuerung dar. Verfügbarkeit und Verhalten des Lignins unterscheiden sich je nach Holzart, Rindenanteil, Lagerungsverlauf, Partikelgröße und Feuchtegehalt. Ebenso verhalten sich landwirtschaftliche Reststoffe aufgrund unterschiedlicher Faserstrukturen, Aschegehalte, Extraktstoffanteile und natürlicher Bindeeigenschaften anders als holzartige Rohstoffe. Bindemittel sollten ein gemessenes und in sorgfältig durchgeführten Versuchen bestätigtes Problem lösen und nicht Schmutz, Metall, eine ungeeignete Vermahlung oder instabile Trocknungsbedingungen kaschieren.
Kein einzelner Bestandteil hält die Pellets unter allen Bedingungen zusammen. Die Bindung entsteht durch das gemessene Zusammenwirken von Materialchemie, Partikelkontakt, Feuchtegehalt, Temperatur, Druck, Matrizenwiderstand und allen in der validierten Rezeptur zugelassenen Zusatzstoffen.
Im beschriebenen Flachmatrizenversuch mit Maisstroh und hohem Feuchtegehalt senkte die Zugabe von 4 % Maisstärke nach Gewicht den spezifischen Energieverbrauch gegenüber den Kontrollbedingungen um 20–40 %. Dieses Ergebnis gilt speziell für diesen Rohstoff, die verwendete Versuchsausrüstung und das angewandte Verfahren. Es liefert zwar eine Begründung für diesen Ansatz, ist jedoch keine Vorgabe für den Einsatz von Bindemitteln bei gemischten landwirtschaftlichen und holzartigen Rohstoffen in der industriellen Ringmatrizenproduktion.
Versuchsprotokoll zur Konditionierung
Dokumentieren Sie bei jedem Versuch folgende Angaben: Eingangsmaterial, Siebverteilung, Verfahren zur Bestimmung des Feuchtegehalts auf Nassbasis, Zugabemenge, Mischzeit, Materialtemperatur, sofern gemessen, Motorlast der Presse, produzierte Tonnen, Feinanteil nach der Kühlung und Prüfergebnisse der fertigen Pellets. Bewahren Sie die Ausgangsrezeptur zum Vergleich auf. Ohne Ausgangsdaten kann selbst ein scheinbar reibungsloser Kurzversuch eine geringere Durchsatzleistung oder eine stärkere Belastung durch die Rückführung verbergen.
Schritt 6: Biomasse durch eine Matrize pressen
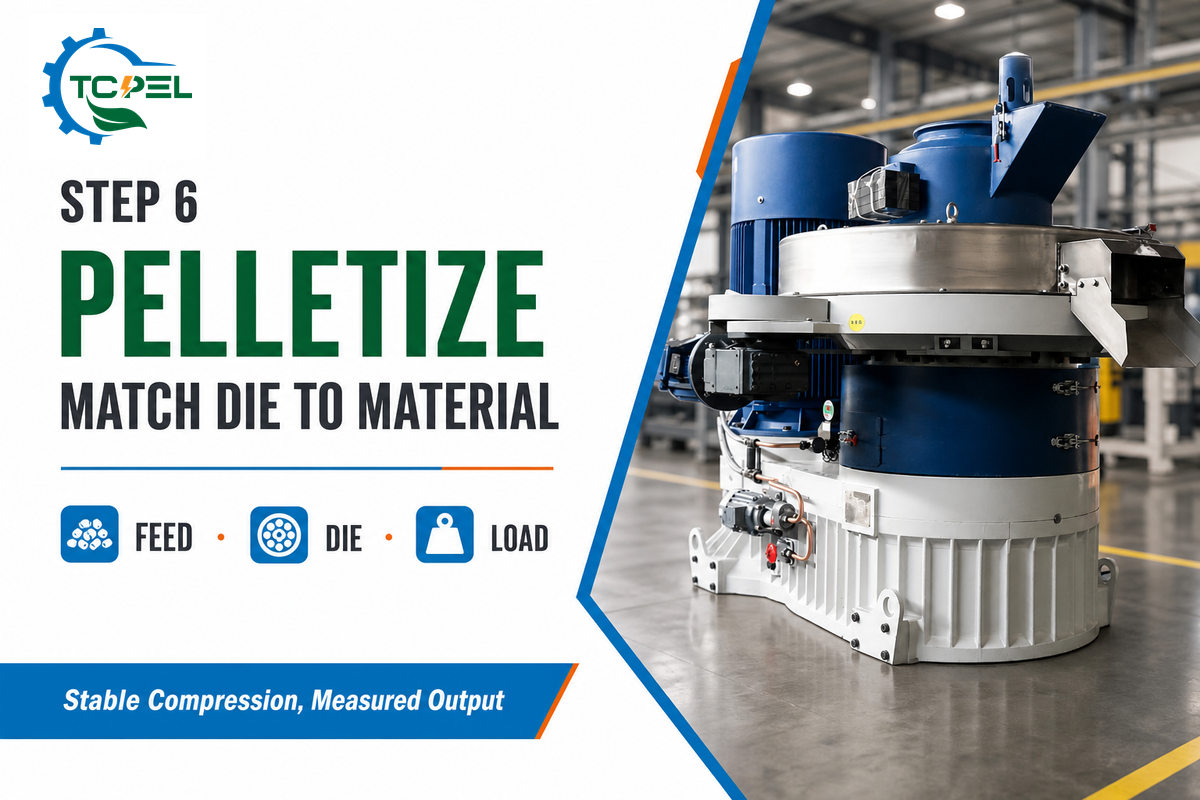
Die konditionierte Biomasse gelangt über eine Dosiereinrichtung in die Presse. Pressrollen bewegen das Material über eine Flach- oder Ringmatrize und drücken es durch Kanäle, die den Pelletdurchmesser und den Widerstandsweg bestimmen. Messer schneiden die austretenden Stränge auf Länge. Das Bedienpersonal überwacht Laststabilität, Zuführrate, Temperaturverlauf, Geräusche, Vibrationen, Verstopfungen und das Erscheinungsbild der frischen Pellets.
Die Wahl der Matrize hängt ebenso stark vom Rohstoff wie von der Produktionsleistung ab. Kanalgeometrie, wirksame Verdichtung, Bohrungsdurchmesser, Metallzustand, Pressrollenspalt und Verschleiß wirken mit dem Rohstoff zusammen. Eine für sauberes Nadelholz entwickelte Kombination aus Matrize und Konditionierungsrezeptur kann die Presse bei einem aschereichen Reststoff überlasten; Matrizen, die feste Pellets erzeugen, können bei übermäßigem Widerstand die Durchsatzleistung oder Energieeffizienz verringern.
Das aktuelle Sortiment von TCPEL umfasst Konfigurationen mit Ringmatrize, vertikaler Ringmatrize und Flachmatrize; mehrere Modelle bieten einen Pelletdurchmesser von 6 mm oder 8 mm sowie bei ausgewählten Konfigurationen weitere Durchmesser. Dabei handelt es sich um Produktspezifikationen des Herstellers. Vergleichen Sie für eine projektspezifische Auswahl Biomasse-Pelletpressen für unterschiedliche Rohstoffe und Anforderungen an die Durchsatzleistung und fordern Sie anschließend vor der endgültigen Auswahl einen Materialversuch sowie eine schriftlich festgelegte Betriebsgrundlage.
Prüfungen bei der Inbetriebnahme sollten lange genug dauern, um Wärmestau, Schwankungen bei der Zuführung, die Ansammlung von Rücklaufmaterial und Engpässe in vorgeschalteten Prozessstufen sichtbar zu machen. Dokumentieren Sie den verkaufsfähigen Ausstoß und nicht nur den Austrag der Presse. Wenn 1,0 t/h die Matrize verlassen, aber 12 % als Feinanteil zurückgeführt werden, erhält die Absackung keine 1,0 t/h Produkt. Die Kapazitäten von Fördertechnik, Pelletkühler, Siebmaschine und Entstaubungsanlage müssen am selben Betriebspunkt geprüft werden.
Schritt 7: Kühlen, absieben und den Kreislauf der Feinanteile steuern
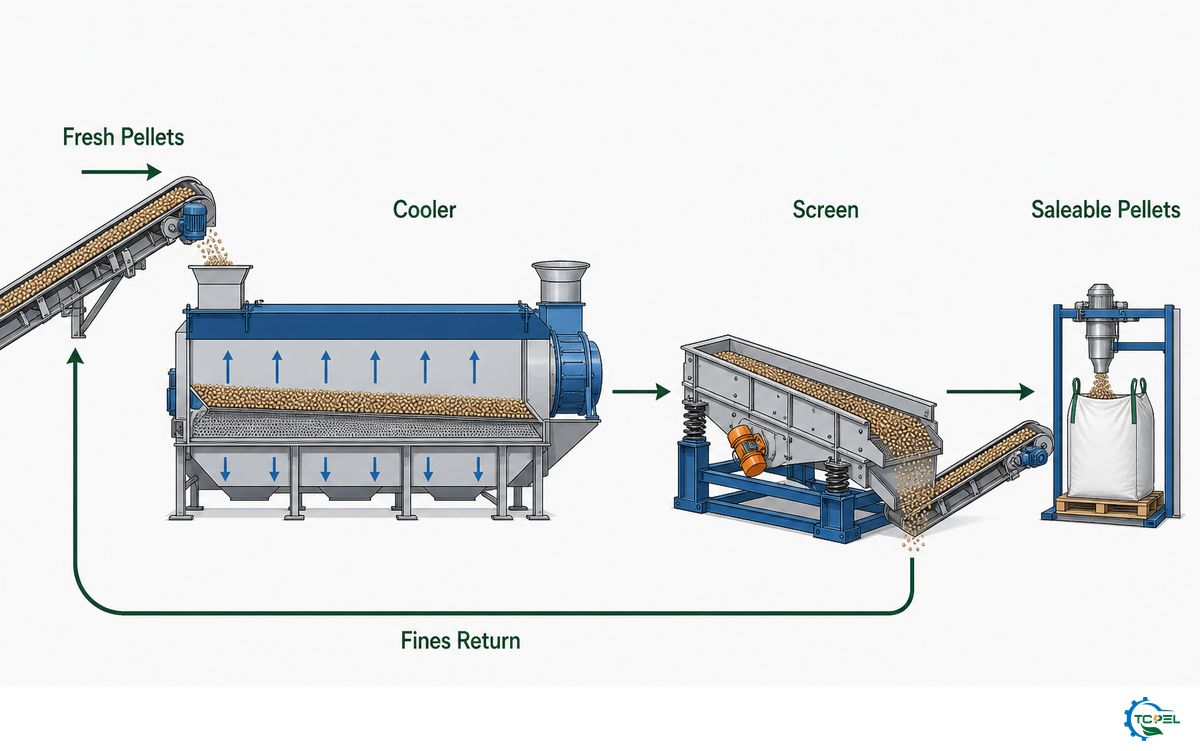
Frische Pellets sind heiß und mechanisch empfindlich. Eine 2025 an 2 schwedischen Anlagen durchgeführte Industriestudie berichtete von Temperaturen am Pressenaustritt von etwa 70–90 °C und beschrieb als übliches Kühlziel eine Temperatur von etwa 5 °C über der Umgebungstemperatur. Die Studie ergab, dass Lufttemperatur und Luftstrom die mechanische Festigkeit, Härte, Rissbildung und das Lagerverhalten beeinflussten. Diese Anlagenbeobachtungen sind begrenzte Nachweise und kein universell gültiger Sollwert für Pelletkühler.
Eine zu schonende Kühlung kann zu einem warmen, instabilen Produkt führen; ein sehr kalter oder intensiver Luftstrom kann die thermische Beanspruchung und Rissbildung erhöhen. Steuern Sie Verweilzeit, Luftstrom, Schütthöhe, Eintrittszustand und Austrittstemperatur als Gesamtsystem. Vergleichen Sie Proben am Ein- und Austritt des Pelletkühlers, statt anzunehmen, dass jedes zerbrochene Pellet aus der Presse stammt.
Nach der Kühlung entfernt eine Siebmaschine lose Feinanteile und Stücke außerhalb der Sollgröße. Ein Teil des abgesiebten Materials kann in den Prozess zurückgeführt werden, doch auch das zurückgeführte Material zählt zum Massenstrom. Ein nicht erfasster Rücklauf kann Konditionierer oder Presse unbemerkt überlasten, trockenes Material anreichern und die ausgewiesene Ausbeute verfälschen. Wenn fertige Pellets während der Handhabung übermäßig viele Feinanteile erzeugen, nehmen Sie vor und nach jeder Übergabestelle Proben, statt zunächst die Presse verantwortlich zu machen. Richten Sie eine Probenahmestelle ein und messen Sie entweder den Rücklaufstrom oder schätzen Sie ihn durch zeitlich definierte Massenkontrollen. Hinweise zur Anlagenanordnung finden Sie unter Gegenstrom-Pelletkühler zur Stabilisierung nach der Matrize.
Lagerung und Transport beginnen am Austrag des Pelletkühlers. Befüllen Sie kein Silo und keinen verschlossenen Sack mit Pellets, die noch warm oder feucht sind oder übermäßig viele Feinanteile abgeben. Dokumentieren Sie den Zustand am Austritt des Pelletkühlers und erneut bei der Absackung, damit Schäden durch Förderung oder Fallhöhe nicht der Presse zugeschrieben werden.
Fachleute aus der Industrie warnen, dass Fördertechnik, Be- und Entladung sowie Absiebung Stillstände verursachen können, selbst wenn die Aufmerksamkeit auf Trockner und Presse gerichtet ist. Führen Sie deshalb einen Kapazitätskettentest durch: Betreiben Sie Annahme, thermische Verarbeitung, Vermahlung, Pressen, Kühlung, Absiebung, Rücklauf und Absackung gemeinsam und ermitteln Sie die erste Prozessstufe, die den Sollwert nicht dauerhaft halten kann. Dieser Engpass bestimmt die dauerhaft erreichbare Durchsatzleistung der Pelletieranlage, nicht der höchste Wert auf einem Typenschild.
Schritt 8: Pelletqualität und emissionsrelevante Eigenschaften prüfen, absacken und lagern
Fertige Pellets werden anhand einer festgelegten Spezifikation für den Verwendungszweck freigegeben, nicht nach ihrem Aussehen. Die Anforderungen können sich für Brennstoffe zur Beheizung von Wohngebäuden, industrielle Kesselbrennstoffe, nicht holzartige Pellets, Exportladungen und private Verträge eines Käufers unterscheiden. Legen Sie vor der Produktion das maßgebende Dokument und das Probenahmeverfahren fest. Andernfalls optimiert die Anlage möglicherweise eine vom Käufer nicht verwendete Eigenschaft und verfehlt zugleich eine für die Abnahme entscheidende Anforderung.
Pellets werden üblicherweise für ein bestimmtes Heizsystem ausgewählt und häufig in Pelletkesseln, Heizkesseln für Wohngebäude und Industrieanlagen, Holzpelletöfen sowie ausgewählten Stromerzeugungsanlagen eingesetzt. Käufer, die Biomassepellets zum Kochen und Heizen verwenden, sollten prüfen, ob Brennstoffklasse, Geräteanleitung, örtliche Vorschriften und Lagerkonzept miteinander vereinbar sind; dass ein Pellet brennt, beweist nicht seine Eignung für jedes Gerät.
Verbrennungswirkungsgrad und Emissionen sind Eigenschaften des gesamten Nutzungssystems, nicht allein der Pelletform. Pellets können bei der Verbrennung Kohlendioxid und Feinstaub freisetzen, wobei Aschechemie und Betriebsbedingungen das Ergebnis verändern können. Jede Aussage über Produktion und Verwendung sollte daher Brennstoffklasse, Feuerungsanlage, Prüfverfahren und Vergleichsrahmen nennen.
Matrize PFI-Spezifikation von 2022 für verdichtete Holzbrennstoffe zur privaten und gewerblichen Nutzung umfasst verbindliche Eigenschaften wie Feinanteil, Schüttdichte, Durchmesser, Länge, Heizwert, Chloridgehalt, Feuchtegehalt, Festigkeitsindex, Asche und Schwermetalle. Dieser Geltungsbereich ist entscheidend: Die Spezifikation darf nicht als pauschale Norm für sämtliche landwirtschaftlichen oder industriellen Pellets dargestellt werden.
ISO 17225-2:2021 definiert abgestufte Qualitätsklassen für Holzpellets aus den aufgeführten holzartigen Rohstoffen und schließt thermisch behandelte Pellets vom Geltungsbereich dieses Teils aus. ENplus ST 1001:2022 wendet innerhalb des ENplus-Systems für Holzpellets das Klassensystem A1, A2 und B an. Lassen Sie sich die aktuelle vertraglich maßgebende Ausgabe und die genaue Klassentabelle vom Zertifizierer oder Käufer bestätigen, statt Grenzwerte von einer sekundären Webseite zu übernehmen.
| Freigabeentscheidung | Relevantes ISO-Dokument | Anwendung |
|---|---|---|
| Allgemeine Brennstoffklassifizierung | ISO 17225-1:2021 | Legen Sie die maßgebende Herkunft der Biomasse und die allgemeine Klasse fest, bevor Sie produktspezifische Grenzwerte auswählen. |
| Klasse für holzartige oder nicht holzartige Biomasse | ISO 17225-2:2021 für Holz; ISO 17225-6:2021 für klassifizierte nicht holzartige Pellets | Übertragen Sie eine Klassentabelle für Holzpellets nicht auf Gras, Früchte, aquatische Biomasse oder eine nicht deklarierte Mischung. |
| Routinemäßige Feuchtebestimmung | ISO 18134-2:2024 | Verwenden Sie für die Produktionskontrolle ein vereinbartes Verfahren auf Nassbasis und einen festgelegten Probenahmeplan. |
| Mechanische Festigkeit | ISO 17831-1:2025 | Prüfen Sie die Beständigkeit gegen Handhabung und Abrieb nach der vertraglich festgelegten Ausgabe. |
| Asche- und Energiegehalt | ISO 18122:2022 für Asche; ISO 18125:2017 für den Heizwert | Gleichen Sie die Laborergebnisse mit den vom Käufer festgelegten Eigenschaftsgrenzwerten und der vereinbarten Bezugsbasis ab. |
| Nebenbestandteile | ISO 16968:2015 | Anzuwenden, wenn die Brennstoffklasse oder der Vertrag einen Nachweis über Spurenelemente verlangt. |
Diese Zuordnung ist kein automatisch anzuwendendes Prüfpaket. Käufer, Zertifizierer oder das maßgebende Regelwerk müssen die geltenden Eigenschaften, Ausgaben, Grenzwerte, Probenahmeregeln und das zuständige qualifizierte Labor festlegen. Eine Pelletieranlage darf nicht allein deshalb Konformität beanspruchen, weil dieselbe Eigenschaft mit einem anderen Verfahren gemessen wurde.
Verwenden Sie kalibrierte Prüfverfahren und einen rückverfolgbaren Chargencode. Der Freigabeplan sollte die Probe mindestens mit Produktionszeit, Rohstoffcharge, Rezeptur, Matrize, Bedienpersonal und Verpackungscharge verknüpfen. Bewahren Sie die Ergebnisse lange genug auf, um Beanstandungen zur Lagerung oder von Kunden untersuchen zu können. Verpacken Sie ausschließlich gekühltes und abgesiebtes Produkt in einer für den Transportweg geeigneten Verpackung; schützen Sie Säcke oder Schüttgut vor Regen, Kondensation, beschädigten Paletten und Kreuzkontamination. Prüfen Sie Anlagen zur Pelletabsackung erst, nachdem Sackgröße, Wägetoleranz, Staubkontrolle und stündliche verkaufsfähige Durchsatzleistung festgelegt wurden.
Variable Rohstoffe erhöhen die Nachweisanforderungen: die 8-Punkte-Kontrollübersicht vom Rohstoff bis zum Pellet
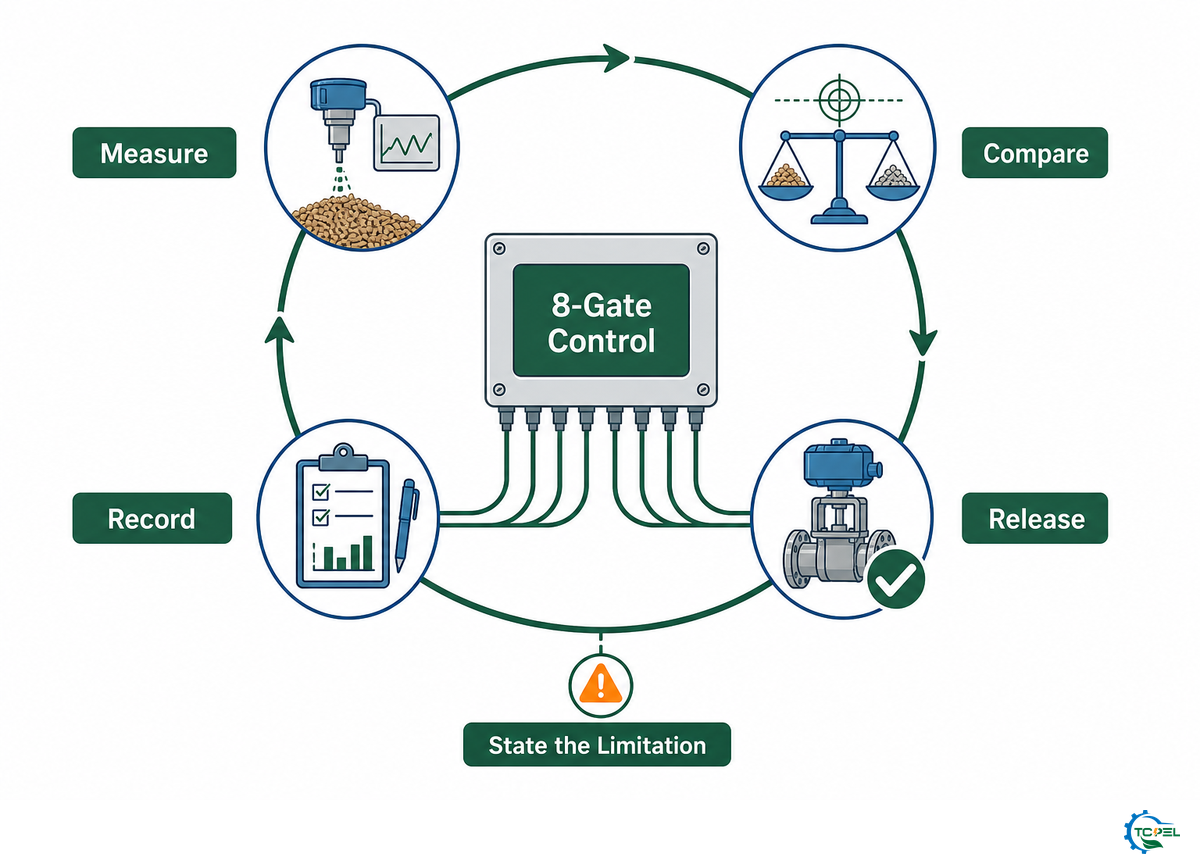
Belastbare Prozesskontrollpläne verknüpfen jeden Kontrollpunkt mit einer Messung, einer Freigabeentscheidung und einer ausdrücklich genannten Einschränkung. Dadurch lassen sich die Ergebnisse eines Versuchs auf Beschaffung und Betrieb übertragen. Zudem wird verhindert, dass die maximale Maschinenkapazität eines Lieferanten mit einer garantierten Anlagendurchsatzleistung für einen ungeprüften Reststoff verwechselt wird.
| Kontrollpunkt / Entscheidung | Messgröße | Freigabenachweis | Einschränkung |
|---|---|---|---|
| 1. Materialidentität | Herkunft und Zusammensetzung | Lieferanten- und Chargenprotokoll | Eine Bezeichnung bildet saisonale Schwankungen nicht ab |
| 1. Verunreinigung | Metall, Steine, Erde, unzulässige Stoffe | Kontroll- und Aussortierprotokoll | Sichtkontrollen erfassen keine chemischen Verunreinigungen |
| 2. Ausgangskorngröße | Anteil an Überkorn und Langteilen | Repräsentatives Siebergebnis | Eine einzelne Probe erfasst möglicherweise keine Lastspitzen am Dosierer |
| 3. Eingangsfeuchte | Verteilung auf Nassbasis | Mehrpunktprobe und Prüfverfahren | Oberflächenmessgeräte bilden den Haufen möglicherweise nicht repräsentativ ab |
| 3. Trocknerleistung | Entferntes Wasser in kg/h | Massenbilanz der Trockensubstanz | Die theoretische Leistung berücksichtigt keine Prozessverluste |
| 4. Feinpartikelgröße | Vollständige Siebverteilung | Profil aus Überkorn/Mittelfraktion/Feinanteil | Die mittlere Partikelgröße verdeckt die Randbereiche der Verteilung |
| 5. Konditionierung | Zugaberate und Mischstabilität | Kalibrierter Dosierer und Chargenprotokoll | Kurze Versuche erfassen möglicherweise keine schleichende Abweichung |
| 6. Pressenlast | Verlauf von Stromaufnahme, Durchsatzleistung und Temperatur | Protokoll eines stabilen Betriebs | Leerlauf-Nennwerte lassen keine Vorhersage des Materialverhaltens zu |
| 6. Eignung der Matrize | Geometrie, Verschleiß, Pelletverhalten | Rohstoffversuch mit eindeutig bezeichneter Matrize | Ein Ergebnis lässt sich möglicherweise nicht auf ein anderes Material übertragen |
| 7. Kühlung | Eintritts-/Austrittstemperatur und Luftstrom | Korrespondierende Proben und Pelletkühlerprotokoll | Umgebungsbedingungen verändern die Leistung |
| 7. Feinanteil-Rücklaufkreislauf | Rücklaufmasse pro Stunde | Zeitlich definierte Massenkontrolle | Ein intermittierender Rücklauf kann unentdeckt bleiben |
| 8. Chargenfreigabe | Vertraglich vereinbarte Brennstoffeigenschaften | Rückverfolgbares Laborergebnis und Chargencode | Ein Zertifikat gilt nur für die beprobte Charge |
Diese Übersicht kann in eine Werksabnahmeprüfung übernommen werden. Ergänzen Sie die vereinbarte Probenanzahl, das Prüfverfahren, den Annahmebereich, die verantwortliche Partei und die nach einem nicht bestandenen Ergebnis zu ergreifende Maßnahme. Betreiben Sie anschließend die gesamte Anlagenkonfiguration zur Biomassepelletproduktion dauerhaft unter den zugesagten Bedingungen. Versuche allein an der Pelletpresse können die Kapazität von Pelletkühler, Absiebung, Rücklauf oder Absackung nicht nachweisen.
Wichtigste Erkenntnis
Biomassepellets werden durch die Steuerung von 8 Übergabepunkten hergestellt; erfolgreich ist die Pelletieranlage, die mit dem tatsächlichen Rohstoff des Käufers eine verkaufsfähige Qualität und einen stabilen Massenstrom hält, nicht die Anlage mit der höchsten isoliert betrachteten Nennkapazität.
FAQ: Biomassepellets, Pelletöfen, Kesselbrennstoffe, Bindemittel und Herstellung zu Hause
Welche Rohstoffe werden zur Herstellung von Biomassepellets verwendet?
Antwort
Zu den gängigen Ausgangsmaterialien gehören sauberes Sägemehl, Hackschnitzel, forstwirtschaftliche Reststoffe, Stroh, Maisstroh, Reishülsen, Bagasse, Palmreststoffe, Gras und ausgewählte Mischungen. Welche Herkunft zulässig ist, hängt von der vorgesehenen Brennstoffspezifikation und dem Verbrennungssystem ab. Holzartige und landwirtschaftliche Materialien dürfen nicht als austauschbar behandelt werden: Aschechemie, Verunreinigungen, Faserform, Feuchteverhalten, Abrieb und das natürliche Bindungsverhalten können sich unterscheiden. Dokumentieren Sie vor der Anlagenauswahl die Herkunft des Materials, seine saisonale Schwankungsbreite, die stündlich verfügbare Menge, die Partikelgrößenverteilung, den Feuchtegehalt auf Nassbasis, den Aschegehalt, Verunreinigungen und die Anforderungen an die fertigen Pellets.
Benötigen Biomassepellets ein Bindemittel?
Antwort
Nicht immer. Viele holzartige Rohstoffe können durch Druck, Reibungswärme, mechanische Verzahnung und den Beitrag des natürlichen Lignins mechanisch feste Pellets bilden, sofern Aufbereitung und Matrizenbedingungen geeignet sind. Ein Bindemittel kann bei einem bestimmten schwer bindenden oder problematischen Reststoff hilfreich sein, sollte jedoch in einem kontrollierten Versuch bewertet und anhand der Brennstoffvorgaben des Käufers geprüft werden. Schließen Sie zunächst einen instabilen Feuchtegehalt, eine falsche Partikelverteilung, Verunreinigungen, eine mangelhafte Dosierung, verschlissene Werkzeuge oder eine ungeeignete Matrize aus. Dokumentieren Sie Art und Dosierung des Bindemittels, damit Qualität und emissionsrelevante Eigenschaften rückverfolgbar bleiben.
Kann ich Biomassepellets zu Hause herstellen?
Antwort
Kleine Flachmatrizen-Pelletpressen können Pellets im Werkstatt- oder landwirtschaftlichen Maßstab herstellen, doch die Presse ist nur ein Teil der Aufgabe. Das Material muss weiterhin sauber sein, auf die richtige Korngröße gebracht, auf seinen Feuchtegehalt geprüft, gleichmäßig zugeführt, gekühlt, abgesiebt und sicher gelagert werden. Staub, rotierende Maschinen, heiße Pellets, Brandgefahr, elektrische Lasten und ungeeignetes behandeltes Holz machen beiläufige Versuche gefährlich. Beginnen Sie mit einem bekanntermaßen sauberen Material und dem vom Maschinenhersteller dokumentierten Betriebsbereich. Wenn die Pellets verkauft oder in einer bestimmten Feuerungsanlage verbrannt werden sollen, prüfen Sie den fertigen Brennstoff, statt ihn nur nach seiner Form zu beurteilen.
Welcher Feuchtegehalt eignet sich am besten zur Herstellung von Biomassepellets?
Antwort
Einen allgemein gültigen Wert, der sich belastbar begründen ließe, gibt es nicht. Der geeignete Zustand am Eintritt hängt von Material, Partikelverteilung, Konditionierungsverfahren, Matrizenform, Pressengröße und angestrebter Qualität ab. Veröffentlichte Verfahren decken eine große Spanne ab, darunter eine Studie zur Pelletierung von Maisstroh mit hohem Feuchtegehalt in einer Flachmatrizen-Pelletpresse, bei der die Pellets vor der abschließenden Trocknung geformt wurden. Verwenden Sie zunächst einen vom Anlagenlieferanten und aus der Fachliteratur abgeleiteten begrenzten Optimalbereich und bestimmen Sie den Betriebsbereich anschließend durch Messversuche. Geben Sie bei jedem Wert an, ob er sich auf Nass- oder Trockenbasis bezieht, und unterscheiden Sie zwischen Trockneraustritt und konditioniertem Presseneintritt. Nehmen Sie für einen aussagekräftigen Versuch an mehreren Stellen Proben desselben Rohstoffstroms, nennen Sie das Prüfverfahren und ändern Sie jeweils nur eine Variable. Halten Sie Matrize, Sieb, Zuführrate und Rücklaufregelung konstant, während Sie den Feuchtegehalt ändern. Dokumentieren Sie Motorlast, stabile Durchsatzleistung, Aussehen der frischen Pellets, Feinanteil nach der Kühlung, mechanische Festigkeit und eventuelle Verstopfungen. Wiederholen Sie die erfolgreichste Einstellung mit einer neuen Materialcharge, bevor Sie sie als Betriebsbereich festlegen. Ein Wert, der während eines kurzen Versuchs bei warmem Wetter funktioniert, kann sich bei verändertem Lageralter, veränderter Umgebungsfeuchte, einer anderen Artenmischung oder einer anderen Reststoffquelle verschieben. Die Trocknersteuerung sollte daher einen gemessenen Bereich und einen Reaktionsplan verwenden, während die Kaufspezifikation den zur Bestätigung der Kapazität verwendeten Rohstoffbereich angeben sollte.
Warum zerfallen Biomassepellets nach dem Austritt aus der Pelletpresse?
Antwort
Der Zerfall kann in vorgelagerten Prozessstufen, in der Matrize oder während der Handhabung beginnen. Vergleichen Sie Proben am Pressenaustrag, am Austritt des Pelletkühlers und an der Absackstelle. Prüfen Sie anschließend Feuchteverteilung, Randbereiche der Partikelverteilung, Stabilität der Konditionierung, Matrizenverschleiß, Pressenlast, Luftstrom des Pelletkühlers, Fallhöhen, Siebfunktion und Rücklaufrate. Die erste Stelle, an der der Feinanteil zunimmt, zeigt die zu untersuchende Prozessstufe an.
Sind Holzpellets und Biomassepellets dasselbe?
Antwort
Nein. Holzpellets sind eine Kategorie von Biomassepellets. Landwirtschaftliche Reststoffe können sich hinsichtlich Aschegehalt, Chemie, mechanischer Festigkeit und Verbrennungsverhalten unterscheiden; stimmen Sie daher die angegebene Brennstoffklasse auf die Spezifikation des Ofens oder Kessels ab.
Über TCPEL
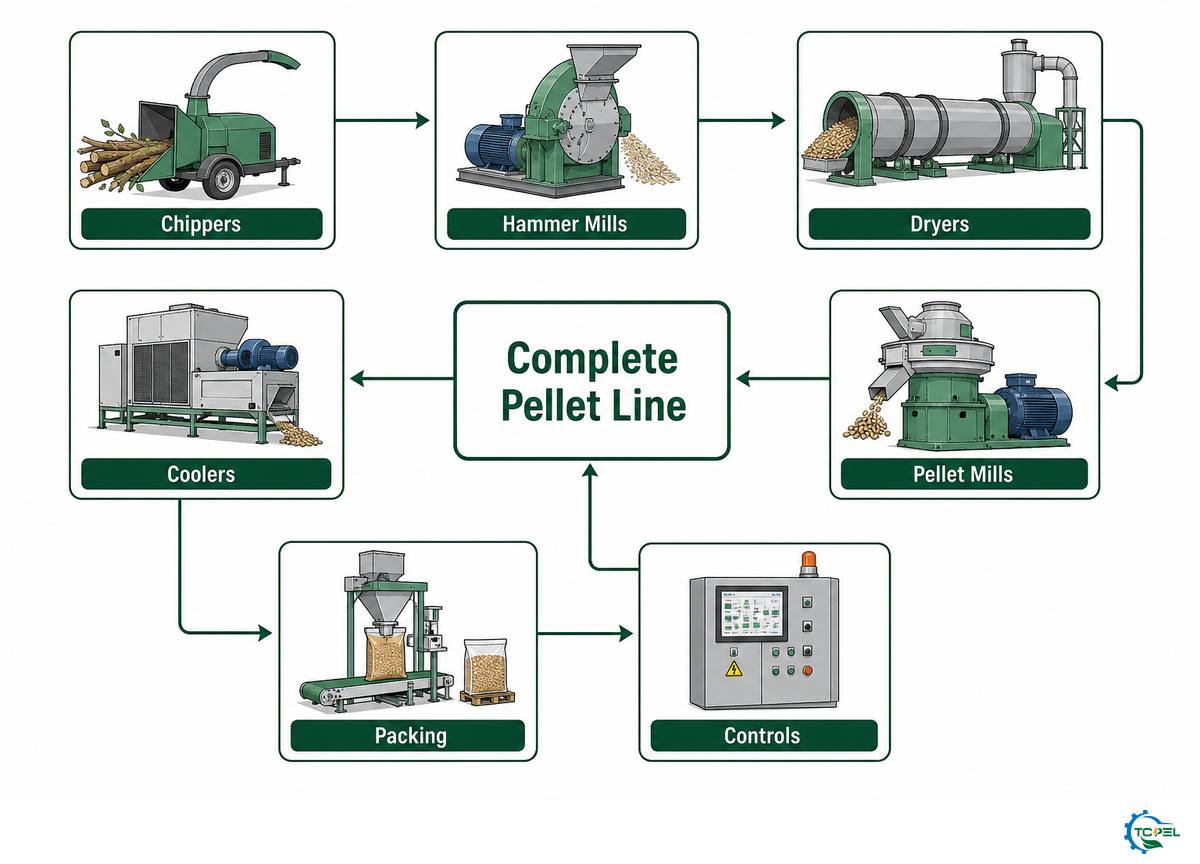
TCPEL ist die Maschinenmarke der ALLWIN INTERNATIONAL CO., LTD, eines in China ansässigen Herstellers von Pelletieranlagen, der seit 2020 tätig ist. Laut dem vom Nutzer bereitgestellten Unternehmensprofil betreibt das Unternehmen ein Werk mit 20.000 m² Fläche, beschäftigt mehr als 100 Mitarbeitende in der Fertigungshalle und exportiert in mehr als 60 Länder und Regionen. Das Anlagenspektrum umfasst Trommelhacker, Hammermühlen, Rotationstrockner, Pelletpressen, Futtermittel-Pelletpressen, Produktionslinien, Pelletkühler und Verpackungsmaschinen. Dieser Artikel trennt diese unternehmenseigenen Angaben von unabhängig belegten Prozess- und Normenquellen.
Planen Sie die Anlage passend zu Ihrem Material
Senden Sie eine repräsentative Rohstoffbeschreibung, den aktuellen und saisonalen Feuchtebereich, die stündlich verfügbare Menge, den gewünschten Pelletdurchmesser, die erforderliche Norm, die Spannung am Bestimmungsort, die gewünschte verkaufsfähige Durchsatzleistung und das Verpackungsformat. TCPEL kann anhand dieser Angaben mit Ihnen ein Aufbereitungsverfahren und die Prüfgrundlage abstimmen.
Verwandte Artikel
Literatur und Quellen
- Penn State Extension. Herstellung von Brennstoffpellets aus Biomasse.
- North Carolina State Extension. Energiepellets: ein Heizbrennstoff für landwirtschaftliche Betriebe und Haushalte in North Carolina.
- Stelte et al. Neuere Entwicklungen bei der Pelletierung von Biomasse. BioResources, 2012.
- Idaho National Laboratory research team. Studie zur Pelletierung von Maisstroh mit hohem Feuchtegehalt, 2016.
- BioResources. Einfluss von Kühllufttemperatur und Luftstrom auf Holzbrennstoffpellets, 2025.
- Agriculture. Vergleichsstudie zur Pelletierung von 9 Biomasserohstoffen, 2025.
- International Organization for Standardization. ISO 17225-2:2021.
- Pellet Fuels Institute. Standardspezifikation für verdichtete Brennstoffe zur privaten/gewerblichen Nutzung, 4. Oktober 2022.
- European Pellet Council. ENplus ST 1001:2022.
[DOC_01]
WARUM WIR DIES SCHREIBEN
TCPEL veröffentlicht technisch fundierte Kaufratgeber für Biomasse-, Holz- und Futtermittelpelletprojekte. Wir schreiben für Anlagenbetreiber, Beschaffungsteams, Projektingenieure und Händler, die vor der Auswahl von Pelletpressen, Trocknern, Hammermühlen, Kühlern oder einer kompletten Produktionslinie praktische Informationen benötigen. Unser Ziel ist es, die tatsächlichen Prozessvariablen hinter der Pelletproduktion zu erläutern, darunter Rohstoffgröße, Feuchtigkeitsgehalt, Zielkapazität, Pelletdurchmesser, Abstimmung der Linie, Planung von Ersatzteilen und langfristige Betriebsstabilität.
[DOC_02]
ÜBER UNSER UNTERNEHMEN
TCPEL ist die Marke für Pelletmaschinen von ALLWIN INTERNATIONAL CO., LTD., einem Hersteller mit Sitz im Zhangqiu District, Jinan, Shandong, China. Das 2020 gegründete Unternehmen betreibt eine 20.000 Quadratmeter große Fabrik mit eigener Forschung und Entwicklung, Produktion, Vertrieb und Koordination des Kundendienstes. Das Produktsortiment umfasst Holzpelletpressen, Biomasse-Pelletpressen, Futtermittelpelletpressen, Trommelhacker, Holzzerkleinerer, Hammermühlen, Rotationstrockner, Pelletkühler, Verpackungsmaschinen und komplette Pelletproduktionslinien. TCPEL gibt an, Kunden in mehr als 60 Ländern und Regionen beliefert zu haben.
[DOC_03]
UNSERE LEISTUNGEN
Wir unterstützen Käufer von der frühen Projektbewertung bis zur Nachverfolgung nach dem Versand. Dazu gehören die Prüfung der Rohstoffe, Kapazitätsabstimmung, die Empfehlung einer Maschinenzusammenstellung, die Konfiguration kompletter Linien, Anpassungen von Spannung und Exportdokumenten, Produktion und Tests, Versandkoordination, Unterstützung bei Installation und Inbetriebnahme sowie Ersatzteilservice. Käufer können das Team per E-Mail oder WhatsApp kontaktieren und erhalten laut der Kontaktseite des Unternehmens in der Regel innerhalb von 12 Arbeitsstunden eine Antwort.
BIOMASSEPELLETS
HOLZPELLETS
FUTTERPELLETS
SCHLÜSSELFERTIGE LINIE
FABRIK IN CHINA
EXPORTLIEFERANT
HERSTELLERPROFIL // SPEZIFIKATIONEN
NISCHE
Maschinen für Biomasse-, Holz- & Futterpellets
ROLLE
Hersteller von Pelletpressen / Lieferant schlüsselfertiger Pelletlinien
MARKE
TCPEL
UNTERNEHMEN
ALLWIN INTERNATIONAL CO., LTD.
STANDORT
Zhangqiu District, Jinan, Shandong, China
GEGRÜNDET
2020
FABRIKFLÄCHE
20.000 m²
TEAM
100+ Werkstattmitarbeiter
PRODUKTSPEKTRUM
Holzpelletmaschinen, Biomasse-Pelletpressen, Futtermittel-Pelletpressen, Trommelhacker, Holzzerkleinerer, Hammermühlen, Rotationstrockner, Pelletkühler, Verpackungsmaschinen, komplette Pelletproduktionslinien
KAPAZITÄTSBEREICH DER LINIE
0.5-20 T/H Durchsatzbereich kompletter Linien
EXPORTREICHWEITE
60+ Länder und Regionen
ANFRAGEANTWORT
Innerhalb von 12 Arbeitsstunden
ADRESSE
Ostseite, zweites Werk, Industriepark Zhangjia, Mingshui-Straße, Stadtbezirk Zhangqiu, Jinan, Provinz Shandong, China 250203
—SYSTEMPROTOKOLL//AKTION
Starten Sie Ihr Pelletprojekt
Kontaktieren Sie die TCPEL-Ingenieure für eine frühe Projektbewertung, Kapazitätsabstimmung, Konfiguration kompletter Linien und ein Angebot auf Basis Ihrer Rohstoffe.
Kontaktieren Sie uns ->