Kontakt mit TCPEL aufnehmen

Aktualisiert im Juli 2026 · Geprüft vom Technikteam von TCPEL.
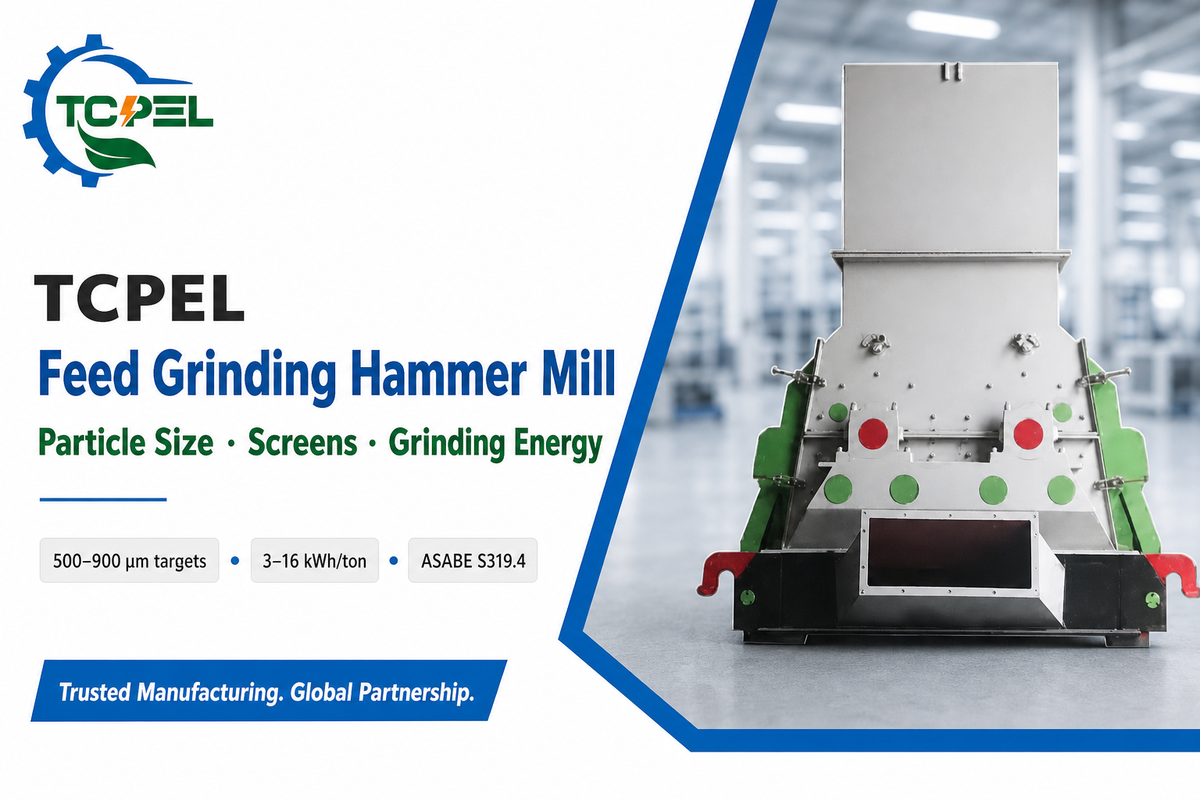
Eine Futtermittel-Hammermühle bestimmt die Partikelgröße Ihres Futters – und erfüllt damit genau die Aufgabe, die unauffällig über Ihre Futterkosten und die Leistung Ihrer Tiere entscheidet. Bei richtiger Vermahlung benötigen Sie je Kilogramm Zuwachs weniger Getreide; bei falscher Einstellung verschwenden Sie entweder Energie durch eine zu feine Vermahlung oder schöpfen den Futterwert wegen einer zu groben Vermahlung nicht aus. Dieser Leitfaden erläutert, wie die Mühle die Partikelgröße tatsächlich reduziert, wie Sie ein Sieb für einen bestimmten Mikron-Sollwert auswählen, welche Faktoren den Energieverbrauch je Tonne bestimmen und in welchen Fällen eine Hammermühle einer Walzenmühle überlegen ist – gestützt auf veröffentlichte tierwissenschaftliche Daten statt auf Herstellerangaben.
Kurzantwort: Eine Futtermittel-Hammermühle zerkleinert Getreide durch Hochgeschwindigkeitsprall – an einem Rotor pendelnd aufgehängte Hammerschläger treffen das Material, bis es durch ein Lochsieb passt, und ein Luftstrom führt die auf die entsprechende Korngröße gebrachten Partikel ab. Sieböffnung und Hammerschläger-Spitzengeschwindigkeit bestimmen gemeinsam die mittlere Partikelgröße, die bei den meisten Nutztieren zwischen 500 und 900 Mikron liegt.
Das Wichtigste in Kürze
- Feiner ist nicht immer besser: Unter ~500 µm steigt bei Schweinen das Risiko von Magengeschwüren, und der Energiebedarf für die Vermahlung verdoppelt sich bei immer geringerem Zusatznutzen mehr als.
- Jede Verringerung der Partikelgröße von Schweinefutter um 100 µm verbessert die Futterverwertung um etwa 1-1,2 % – bis zu einer tierartspezifischen Untergrenze.
- Die Größe der Sieböffnungen ist Ihre wichtigste Stellgröße für den Feinheitsgrad; die Spitzengeschwindigkeit dient der Feinabstimmung.
- Die Vermahlung kann ein Drittel der Stromkosten eines Futtermittelwerks verursachen, daher sind Zustand von Sieb und Hammerschlägern Kostenhebel und nicht nur Instandhaltungsthemen.
Technische Kurzdaten: Typischer Betriebsbereich einer Futtermittel-Hammermühle
| Hammerschläger-Spitzengeschwindigkeit | 16.000–23.000 ft/min (~81–117 m/s) |
| Sieböffnung (Futtermittel) | ~1,5–10 mm (1/16″ bis 3/8″) |
| Typische Partikelgröße am Austrag | 500–1.000 µm (tierartabhängig) |
| Mahlenergie | ~3–16 kWh/ton (steigt bei sinkender Mikrongröße stark an) |
| Feuchtegehalt des Futters vor der Vermahlung | ≤15 % (bei höheren Werten kann eine Trocknung erforderlich sein) |
| Antrieb | Elektromotor oder Zapfwelle |
Die Bereiche wurden aus Beratungsdaten zur Futtermittelverarbeitung der Kansas State University und aus der Praxis zusammengestellt; Ihre Werte variieren je nach Material, Sieb und Mühle.
Funktionsweise einer Futtermittel-Hammermühle
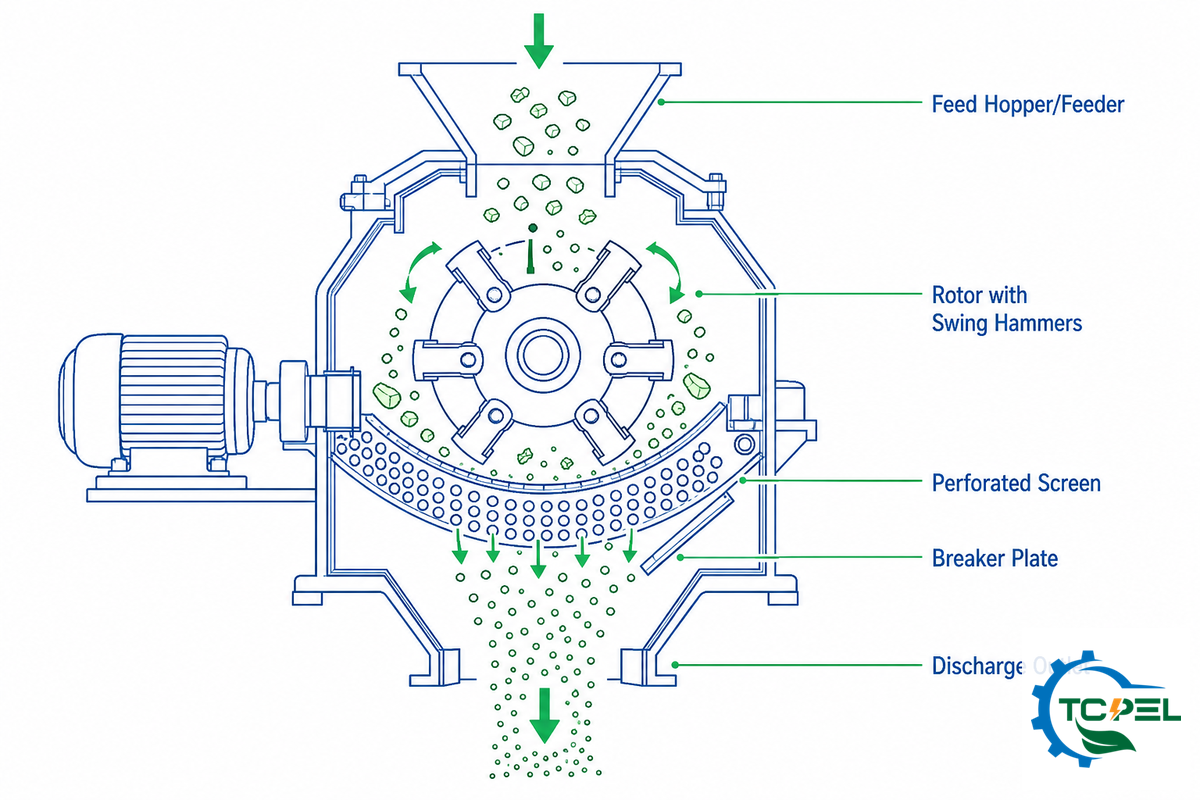
Eine Futtermittel-Hammermühle zerkleinert Getreide und Futterbestandteile durch Hochgeschwindigkeitsprall. Frei schwingende oder feststehende Hammerschläger an einem Rotor drehen sich mit hoher Geschwindigkeit und treffen auf das einlaufende Material; die Bruchstücke bleiben in der Mahlkammer, bis sie klein genug sind, um ein Lochsieb zu passieren, und ein natürlicher oder durch ein Absauggebläse erzeugter Luftstrom führt die auf die entsprechende Korngröße gebrachten Partikel ab.
Zwei Einstellungen übernehmen den größten Teil der Arbeit: Die Sieböffnung begrenzt die maximale Partikelgröße, und die Hammerschläger-Spitzengeschwindigkeit bestimmt, wie stark und wie oft die Partikel getroffen werden, bevor sie austreten.
Wie arbeitet eine industrielle Hammermühle Schritt für Schritt?
Das Futtermittel gelangt vorn über eine Dosiervorrichtung oder einen Trichter in die Mahlkammer, wo schnell rotierende Hammerschläger es gegen Prallplatten und ein Sieb schlagen. Ausreichend kleine Partikel passieren die Sieböffnungen; größere Stücke werden weiter zerkleinert, bis auch sie hindurchpassen. Das Ergebnis ist ein Größenbereich, der durch den geometrischen mittleren Durchmesser (GMD oder dgw) und eine Streuung statt durch einen einzelnen Wert beschrieben wird.
Sowohl der GMD als auch die geometrische Standardabweichung (Sgw) werden mit einem aus 13 Sieben bestehenden Siebsatz nach der Methode ANSI/ASAE S319.4 bestimmt. Bevor Sie einem Mikronwert vertrauen – unabhängig davon, ob er von Ihnen oder einem Lieferanten stammt –, gilt eine Einschränkung: Vergleichen Sie nur Werte, die mit derselben Methode gemessen wurden, da Siebanzahl, Siebdauer und Dispergiermittel das Ergebnis beeinflussen. Was Sie später auch einstellen: Sieb und Spitzengeschwindigkeit verschieben die gesamte Verteilung nach oben oder unten.
Mechanisch besteht eine Futtermittel-Hammermühle im Wesentlichen aus einem Rotor mit Hammerschlägern aus gehärtetem Stahl oder Edelstahl, einem Lochsieb, einer Dosiervorrichtung oder einem Trichter am Einlauf sowie einer Austragsschnecke oder einem Förderband, das das zerkleinerte Material zum Lager transportiert. Der Antrieb erfolgt über einen Elektromotor, üblicherweise per Riemenantrieb, oder über eine Zapfwelle; viele Modelle verfügen außerdem über eine hydraulische Tür für einen schnellen Siebwechsel. Es gibt mobile und stationäre Ausführungen, von kleinen landwirtschaftlichen Anlagen bis zu industriellen Hochleistungsmaschinen, und etablierte Hersteller geben die Produktionsleistung für jedes Modell an.
💡 Wichtigste Erkenntnis
Das Sieb begrenzt die größten Partikel, die Spitzengeschwindigkeit bestimmt die feinsten. Alle weiteren Faktoren – Energiebedarf, Gleichmäßigkeit und Tierleistung – ergeben sich aus diesen beiden Stellgrößen.
Die Partikelgröße ist das eigentliche Produkt: Vermahlungsgrad und Futterverwertungsquote
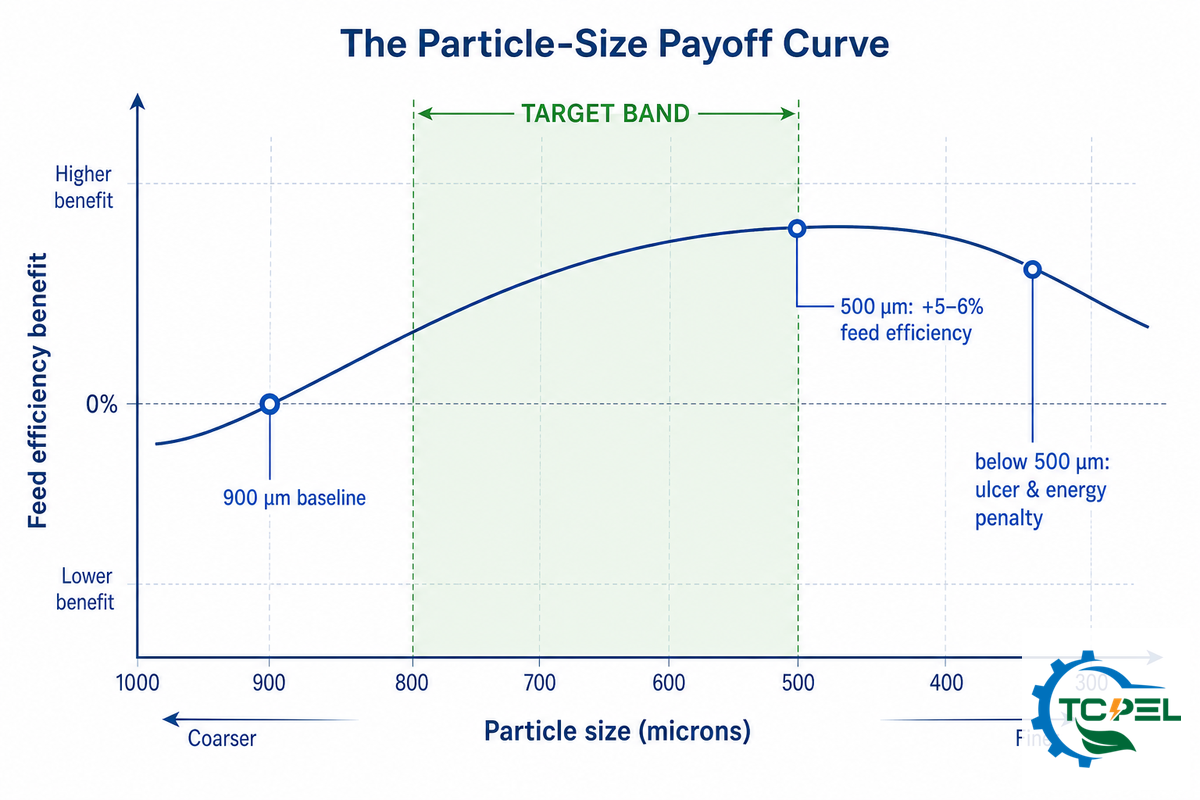
Die am Austrag erzielte Partikelgröße (dgw in Mikron) wirkt sich unmittelbar auf die Futterkosten aus. Eine feinere Vermahlung vergrößert die Oberfläche und verbessert dadurch Verdaulichkeit und Futterverwertungsquote (FCR), doch es gibt eine tierartspezifische Grenze, unterhalb derer Energieverbrauch und Kosten des Futtermittelwerks stark steigen, das Futter in Silos kaum noch zu handhaben ist und die Darmgesundheit Ihrer Tiere erheblich leidet. Dieser Zielkonflikt ist der wichtigste Grundsatz bei der Futtermittelvermahlung.
Der Zusammenhang zwischen Partikelgröße und Leistung ist gründlich untersucht. In gut dokumentierten Mastversuchen der Kansas State University verbesserte die Verringerung der Partikelgröße von etwa 900 Mikron auf rund 500 Mikron die FCR um ungefähr 5-6 %. Das entspricht einer Effizienzsteigerung von etwa 1-1,2 % bei jeder Verringerung um 100 Mikron. Obwohl diese KSU-Studien bereits vor Jahrzehnten durchgeführt wurden, gelten sie in der Branche weiterhin als maßgeblich und werden regelmäßig durch neuere Beratungsarbeiten bestätigt. Ein KSU-Merkblatt zur Partikelgröße zeigt jedoch, warum Sie nicht einfach „immer feiner und feiner mahlen“ sollten. Darin heißt es, dass das Risiko von Magengeschwüren und einer Keratinisierung der Speiseröhre zunimmt, wenn Futterrationen auf weniger als 500 Mikron vermahlen werden; zudem bildet das Futter Brücken in Silos und erzeugt Staub. Die FCR kann sich unterhalb von 500 Mikron weiter verbessern; Iowa State weist darauf hin, dass die Effizienz bei Mastschweinen weiter steigen könnte, während die Anfälligkeit für Geschwüre je nach Genetik und allgemeinem Gesundheitszustand variiert, doch das Geschwürsrisiko und die höheren Kosten im Futtermittelwerk übersteigen den Nutzen. Deshalb gelten etwa 500 Mikron als sinnvolle Untergrenze für den Vermahlungsgrad und nicht als Obergrenze für die Effizienz.
Matrize Nutzenkurve der Partikelgröße
Wenn Sie die FCR über der Partikelgröße auftragen, steigt die Kurve – was eine höhere Effizienz bedeutet –, je feiner Sie mahlen, bis sie wieder fällt. Diese „Nutzenkurve der Partikelgröße“ bildet das Gleichgewicht zwischen verbesserter Verdaulichkeit und Effizienz einerseits sowie steigendem Energiebedarf, schlechtem Fließverhalten des Futters, Staub und Problemen mit der Darmgesundheit andererseits ab. Ihr Ziel besteht nicht darin, so fein wie möglich zu mahlen, sondern die Soll-Partikelgröße für Ihre Tierart zu erreichen und dann aufzuhören.
Geflügel liefert das deutlichste Beispiel. Intuitiv könnte man annehmen, dass Vögel feines Futter benötigen, doch Beratungsarbeiten der Auburn University haben gezeigt, dass selbst bei gekrümeltem und pelletiertem Broilerfutter die Beimischung grober Partikel die besten Ergebnisse liefert und Legehennen keinen Nutzen daraus ziehen, wenn das Futter feiner als etwa 800 µm ist. Grobe Bestandteile unterstützen die Entwicklung des Muskelmagens. Der Grundsatz „feiner ist besser“ ist daher für mehrere der derzeit tatsächlich eingesetzten Fütterungsprogramme nachweislich falsch.
| Tierart / Klasse | Soll-dgw (µm) | Bei zu feiner Vermahlung | Bei zu grober Vermahlung |
|---|---|---|---|
| Schweine, Aufzucht/Starter | 500–700 | Geschwüre, Staub, Brückenbildung | Geringere Futtereffizienz |
| Schweine, Mast (Mais) | ~700 (600–800) | Mehr Geschwüre bei <500 | ~1 %/100µm Verlust bei der Futtereffizienz |
| Schweine, weizenbasierte Futterrationen | 800–900 | Teigig/mehlig, verringert die Futteraufnahme | Verringerte Verdaulichkeit |
| Broiler, Mehlfutter | 600–900 | Staub, schlechtes Fließverhalten | Ungleichmäßige Futteraufnahme |
| Broiler, gekrümeltes/pelletiertes Futter | Gröbere Partikel werden vertragen | Vorteil für den Muskelmagen geht verloren | Bei Pelletierung meist unproblematisch |
| Legehennen | ≥800 | Kein Nutzen, Energieverschwendung | Selektive Futteraufnahme |
| Mastrinder / Milchkühe (gemahlenes Getreide) | Gröber; Faserstruktur erhalten | Niedriger Pansen-pH-Wert, Azidose | Geringere Stärkeverdaulichkeit |
| Sauen / Trächtigkeit | ~600–700 | Geschwürsrisiko | Effizienzverlust |
| Kompromiss für ein Einheitsfutter | 550–650 | — | — |
Quellen: KSU-Merkblatt zur Partikelgröße aus Applied Swine Nutrition, Iowa State IPIC sowie Beratungsdienste von Mississippi State und Auburn. Die Empfehlung von 550–650 µm für ein Einheitsfutter beruht auf allgemeinen, häufig zitierten futtermittelwissenschaftlichen Richtlinien.
„Eine Verringerung der Partikelgröße vergrößert die Oberfläche des Getreides, verbessert die Verdaulichkeit und die Futtereffizienz, doch zu feines Mahlen erhöht die Energiekosten und das Risiko von Magengeschwüren.“.
Das richtige Sieb auswählen: Von der Lochgröße zum Mikron-Sollwert
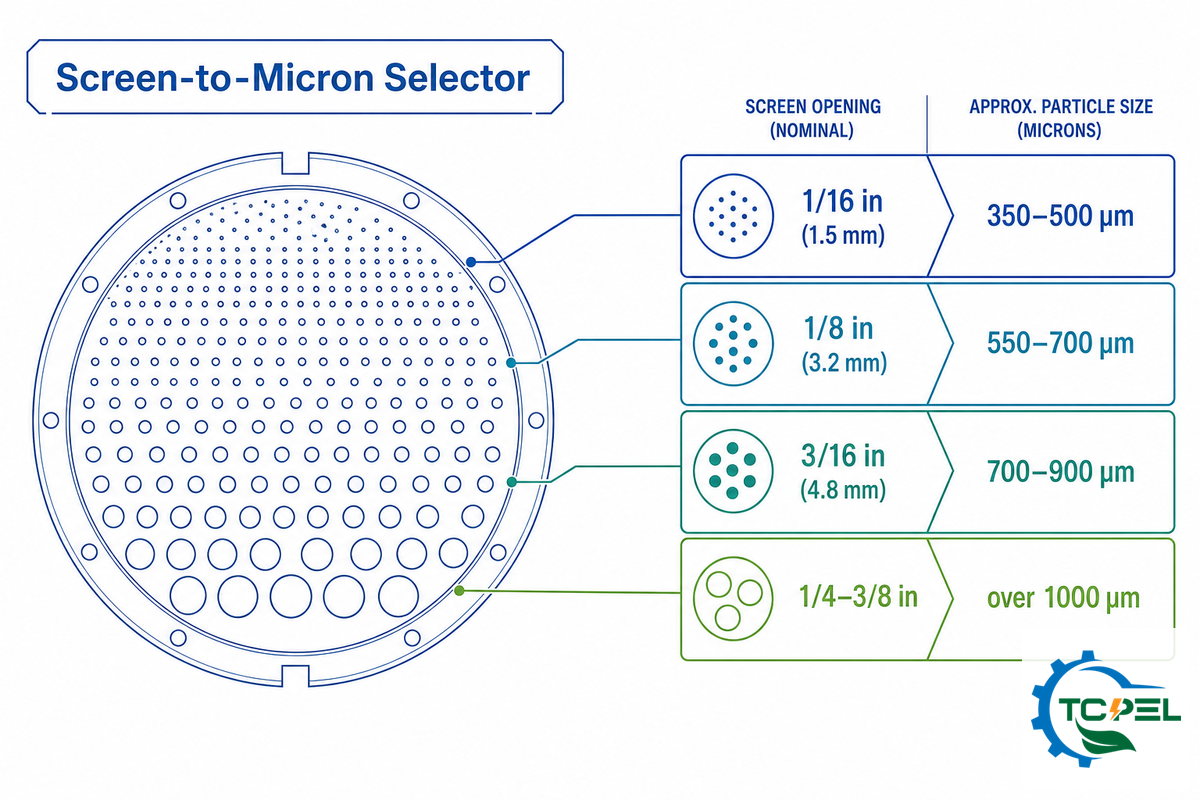
Das Sieb ist die wichtigste Vorrichtung zur Steuerung der Partikelgröße des Mahlguts. Kleinere Sieböffnungen halten die Partikel länger in der Mahlkammer, sodass sie häufiger getroffen und feiner vermahlen werden; durch größere Öffnungen passieren die Partikel das Sieb schneller, wodurch gröberes Mahlgut entsteht. Da der Zusammenhang zwischen Lochgröße und resultierender Mikrongröße nicht konstant ist, sondern von Faktoren wie Feuchtegehalt, Zustand der Hammerschlägerspitzen, Rotordrehzahl und Art des vermahlenen Getreides abhängt, sollten Sie die folgenden Richtbereiche nur als Näherungswerte betrachten und das Ergebnis stets durch eine Siebanalyse prüfen.
Wie wirkt sich die Siebgröße auf das Endprodukt aus?
Der Durchmesser der Sieböffnungen bestimmt das gröbste Ende der Partikelgrößenverteilung; als Faustregel auf Grundlage typischer Ergebnisse landwirtschaftlicher Hammermühlen erzeugt ein Sieb mit 1/8-inch (~3.2mm) Öffnungen Maispartikel von etwa 600 µm, während größere Siebe mit 3/16- oder 1/4-inch Öffnungen Partikel von deutlich über 800 µm ergeben.
Da sich die Partikelgröße am Austrag auch mit Spitzengeschwindigkeit und Hammerschlägerverschleiß verändert, wählen Sie ein Sieb, das Ihren Sollwert eingrenzt, statt es als bestimmte Bezugsgröße zu behandeln, und bestätigen Sie das Ergebnis anschließend durch eine Siebanalyse des tatsächlichen Mahlguts.
| Sieböffnung | ~GMD am Austrag (Mais) | Am besten geeignete Anwendung |
|---|---|---|
| 1/16″ (~1,5 mm) | ~350–500 µm | Feines Mehlfutter, vor der Pelletierung, Jungtiere |
| 1/8″ (~3,2 mm) | ~550–700 µm | Mastschweine, allgemeines Mehlfutter |
| 3/16″ (~4,8 mm) | ~700–900 µm | Broiler-Mehlfutter, Legehennenfutter |
| 1/4″–3/8″ (6,4–9,5 mm) | >1.000 µm | Grobe Mischungen für Wiederkäuer, Raufuttermischungen |
Die Richtbereiche entsprechen der tatsächlichen Praxis in landwirtschaftlichen Betrieben und den KSU-Studien zu Sieben und Spitzengeschwindigkeiten. Die genaue Partikelgröße am Austrag variiert unter anderem mit dem Feuchtegehalt des Futters, dem Verschleißzustand der Mühlenkomponenten und der Rotordrehzahl. Es wird stets empfohlen, die Ergebnisse durch eine Siebanalyse zu bestätigen.
📐 Technischer Hinweis
Neben der Größe der Sieböffnungen ist der gesamte freie Siebflächenanteil ein entscheidender Faktor. Ein Sieb mit einem höheren freien Flächenanteil lässt Partikel selbst bei feinerer Vermahlung schneller passieren und verringert dadurch Energiebedarf und Wärmeentwicklung während der Vermahlung. Siebe mit sehr hohem freien Flächenanteil und geringer Blechdicke können jedoch schneller verschleißen und sich verformen; stimmen Sie die Blechdicke des Siebs daher unbedingt auf die Abrasivität des zu vermahlenden Materials ab.
Spitzengeschwindigkeit, Hammerschlägeranordnung und Rotorkonfiguration
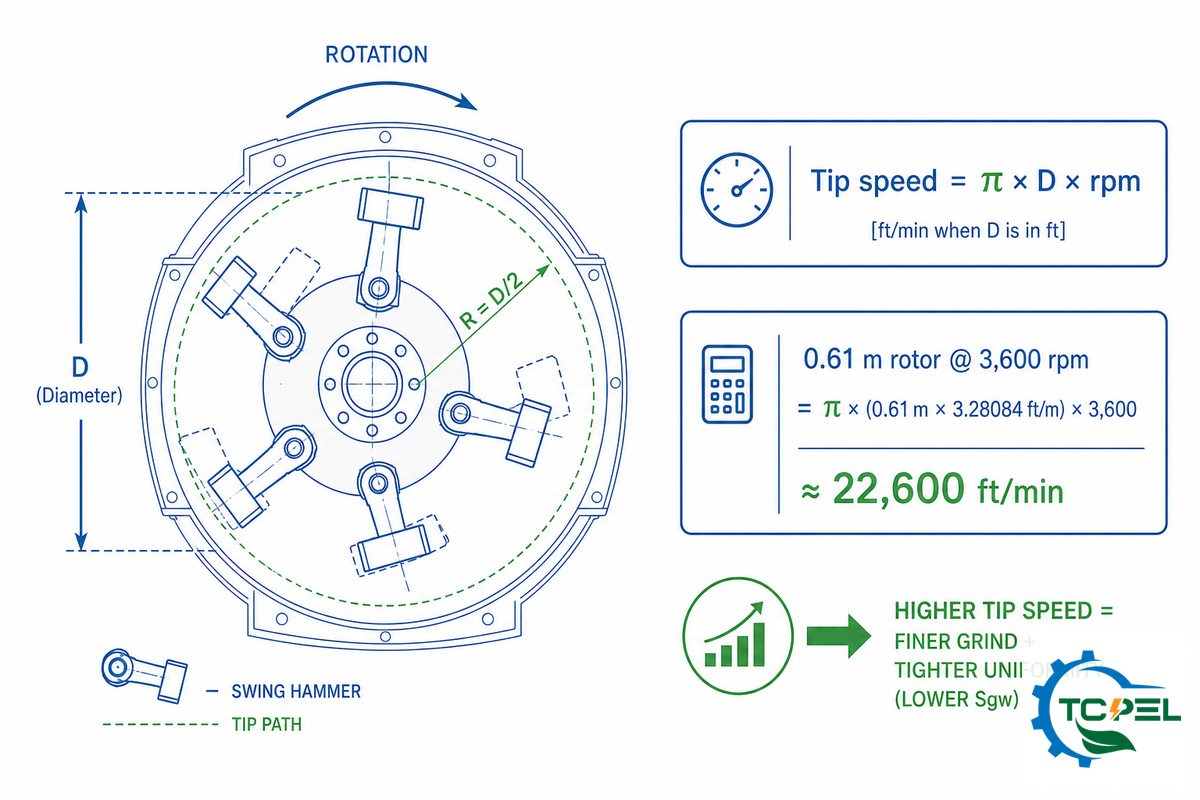
Während das Sieb die maximale Grobheit des Mahlguts begrenzt, können Sie mit der Spitzengeschwindigkeit und der Anordnung der Hammerschläger fein abstimmen, wo das Mahlgut innerhalb dieses Bereichs liegt. Die Spitzengeschwindigkeit, also die Geschwindigkeit an der äußersten Kante der Hammerschlägerspitzen, liegt bei der Futtermittelvermahlung im Allgemeinen im Bereich von 16.000-23.000 ft/min; höhere Geschwindigkeiten erfordern eine robuste und sorgfältig konstruierte mechanische Auslegung der Mühle.
Wie sind die Hammerschläger angeordnet?
Die Hammerschläger werden nach einem bestimmten Muster um den Rotor angeordnet, damit die gesamte Siebfläche effizient genutzt wird; mehr Hammerschläger und höhere Spitzengeschwindigkeiten erzeugen mehr Treffer pro Sekunde und führen so zu feinerem, gleichmäßigerem Mahlgut, erhöhen jedoch auch Energieverbrauch und Wärmeentwicklung.
Forschende der Kansas State University haben die Auswirkungen der Spitzengeschwindigkeit umfassend dokumentiert: In einer KSU-Studie verringerte eine Erhöhung der Spitzengeschwindigkeit von 10.250 auf 20.500 ft/min den geometrischen mittleren Durchmesser von Mais je nach Sieb um zwischen 233 und 305 µm und – möglicherweise noch bedeutsamer – die Gleichmäßigkeit des Mahlguts bei der geometrischen Standardabweichung um 0.13 bis 0.31. Die Gleichmäßigkeit, eine wichtige und in Einkaufsleitfäden häufig übersehene Kenngröße, wirkt sich erheblich auf die Qualität der fertigen Pellets und die Homogenität von Futtermischungen aus.
Ein häufiger und kostspieliger Fehler besteht darin, ein gröber werdendes Mahlergebnis dem Sieb zuzuschreiben, obwohl tatsächlich verschlissene Hammerschläger mit verringerter wirksamer Spitzengeschwindigkeit die Ursache sind – ein Siebwechsel verursacht dann Stillstand, ohne die Abweichung zu beheben. Nehmen wir eine Hammermühle für Schweinefutter, die monatelang mit demselben 3/16″-Sieb arbeitete, während die Partikelgröße des Mastfutters schleichend von 720 auf etwa 900 µm anstieg; der Betreiber bestellte immer feinere Siebe, bis eine Siebanalyse in Verbindung mit einer Amperemetermessung zeigte, dass die Hammerschläger abgerundet waren. Das Drehen auf eine frische Hammerschlägerkante stellte mit dem ursprünglichen Sieb wieder den Sollwert her und verbesserte sowohl Futtereffizienz als auch Durchsatzleistung. Spitzengeschwindigkeit und Zustand der Hammerschläger – nicht allein das Sieb – bestimmen, wo das Mahlergebnis innerhalb der Obergrenze tatsächlich liegt.
📐 Technischer Hinweis – Rechenbeispiel zur Spitzengeschwindigkeit
Spitzengeschwindigkeit = π × Rotordurchmesser × rpm. Ein Rotor mit 24″ (0,61 m) Durchmesser bei 3.600 rpm ergibt π × 0,61 × 3.600 ≈ 6.900 m/min ≈ 22.600 ft/min und liegt damit gut im Optimalbereich. Senken Sie die Drehzahl auf 3.000 rpm, ergeben sich ~18.800 ft/min – für ein gröberes Mahlergebnis mit geringerem Energieeintrag. Nutzen Sie dies als Prüfung: Erzeugt die angegebene Drehzahl der Maschine tatsächlich die mit Ihrem Sieb benötigte Feinheit?
Mahlenergie: Was Ihren Verbrauch in kWh je Tonne bestimmt
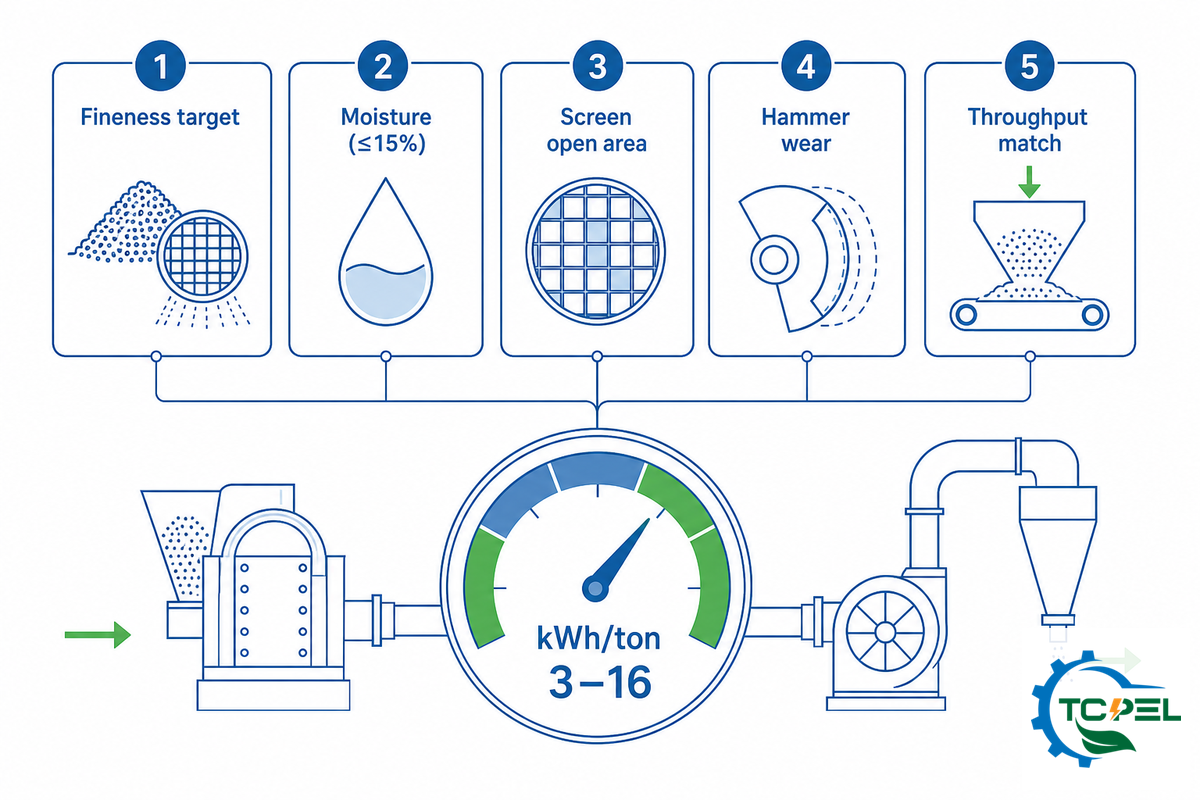
Die Vermahlung ist kein unbedeutender Kostenfaktor. Eine im Fachjournal Processes veröffentlichte, begutachtete Studie aus dem Jahr 2025 berichtete, dass die Vermahlung 34 % der gesamten Energiekosten in Futtermittelwerken verursachte und Prozessanpassungen bei der Vermahlung Energieeinsparungen von bis zu 18 % ermöglichten. Die Mahleinstellungen betreffen daher nicht nur die Durchsatzleistung, sondern fließen unmittelbar in Ihre Betriebskosten ein.
Der mit Abstand wichtigste Einflussfaktor ist der Feinheitsgrad. Die klassische KSU-Forschung zur Maisvermahlung (Wondra et al.) zeigt, dass die spezifische Energie bei feinerer Vermahlung von etwa 3.1 auf 8,1 kWh/ton steigt, während die Produktionsleistung sinkt und beim Wechsel von 700 auf 500 µm um ungefähr 43 % abnimmt. Anders ausgedrückt können die letzten 200 Mikron Feinheit fast die Hälfte Ihrer Durchsatzleistung kosten und Ihren Energiebedarf verdoppeln; die unten aufgeführten Betriebsdaten aus dem Jahr 2025 zeigen, dass dieser Zielkonflikt die Energiekosten bis heute maßgeblich bestimmt. Praxiswerte verorten die übliche Futtermittelvermahlung bei etwa 10–16 kWh/ton, bei harten Materialien mit einem Anstieg in Richtung 25. Der Feinheitsgrad ist innerhalb einer bestimmten Getreideart der größte Hebel, doch die Getreideart kann diesen Effekt überlagern: Mississippi State berichtet, dass auf 500 µm vermahlene Sorghumhirse weniger Mahlenergie (~3,4 kWh/ton) benötigte als gröber auf 900 µm vermahlener Mais (~4,8 kWh/ton). Vergleichen Sie den Energiebedarf daher innerhalb eines Rohstoffs und nicht zwischen verschiedenen Rohstoffen.
Die 5 Stellgrößen der Mahlenergie
- Feinheits-Sollwert – größte Stellgröße; vermeiden Sie eine feinere Vermahlung, als für die Tierart erforderlich ist.
- Feuchtegehalt – Getreide mit mehr als ~15 % Feuchtegehalt benötigt bei der Vermahlung mehr Energie und erzeugt mehr Wärme. Stellen Sie einen ausreichenden Trocknungsgrad sicher oder mischen Sie trockenes Material bei.
- Freier Siebflächenanteil – ermöglicht bei gleichem Feinheitsgrad einen schnelleren Materialdurchsatz.
- Hammerschlägerverschleiß – stumpfe Hammerschläger zertrümmern das Material eher, als es zu scheren, und erhöhen dadurch Energieverbrauch und Wärmeentwicklung.
- Abstimmung auf die Durchsatzleistung – die Effizienz verbessert sich, wenn ein Elektromotor nahe seiner Nennleistung betrieben wird.
Bei einem von uns in Südostasien für die Pelletproduktion geplanten neuen Futtermittelwerk mussten wir dies auf die harte Tour lernen: Die Vermahlung einer Mastration auf scheinbar sichere 500 µm verringerte die Durchsatzleistung der Mühle drastisch, sodass eine zweite Schicht erforderlich wurde. Durch die Anpassung des Sollwerts auf 650 µm stand die Produktionsleistung wieder zur Verfügung, ohne den Zuwachs zu beeinträchtigen. Die Erkenntnis ist einfach: Das Streben nach einem höheren Leistungsstandard verursacht häufig direkte Kosten, die am Stromzähler sichtbar werden.
Hammermühle oder Walzenmühle: Auswahl nach Futterqualität
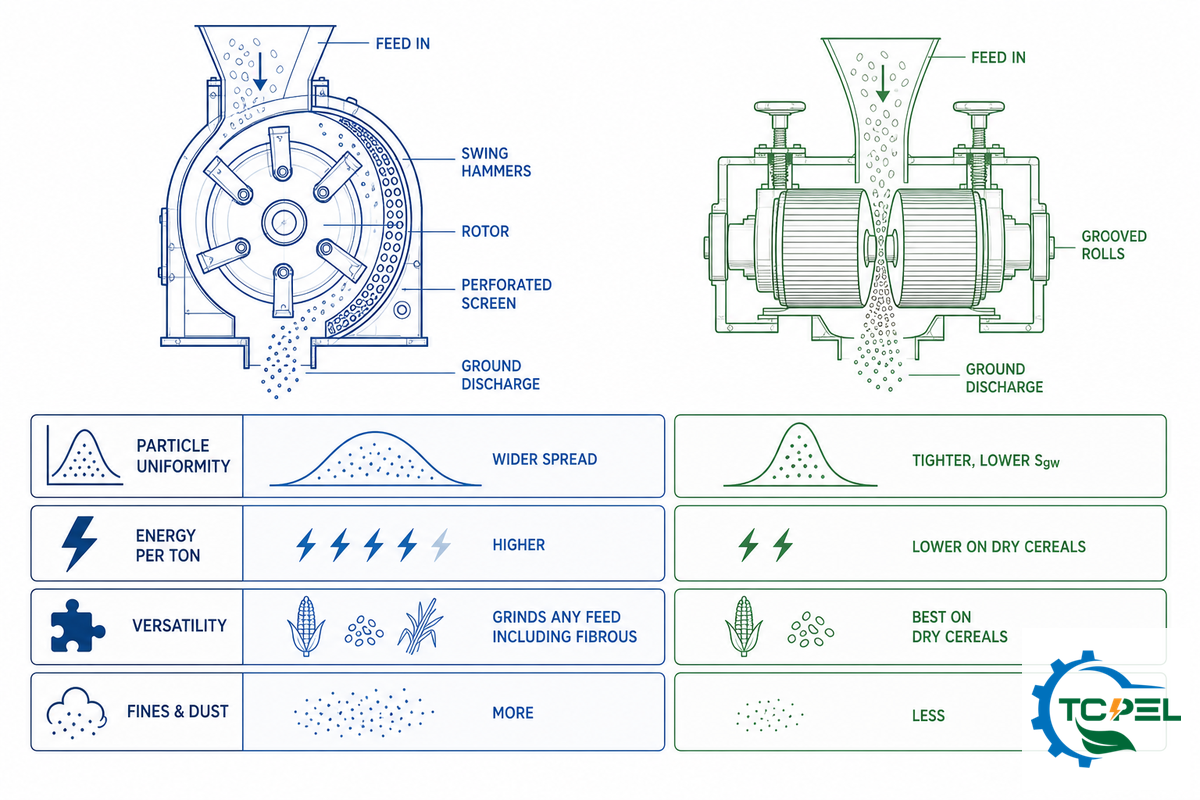
Die Auswahl sollte sich nach der Futterqualität und Ihren betrieblichen Anforderungen richten und nicht nach dem Verkauf eines bestimmten Produkts. Hammermühlen verarbeiten nahezu jeden Bestandteil und erzielen eine feine Vermahlung mit breiter Partikelverteilung, während Walzenmühlen effizienter arbeiten und bei trockenem Getreide gleichmäßigeres Mahlgut liefern, mit feuchten und faserigen Materialien jedoch Schwierigkeiten haben. Entscheiden Sie anhand Ihrer Anforderungen an Gleichmäßigkeit und Vielseitigkeit und ziehen Sie anschließend unsere TCPEL Futtermittel-Hammermühle als solide gewerbliche Lösung in Betracht.
✓ Stärken der Hammermühle
- Vermahlt nahezu jeden Bestandteil, einschließlich faseriger Materialien
- Erreicht feine Sollwerte problemlos
- Geringere Investitionskosten, einfache Siebe
- In einigen Studien bessere Verdaulichkeit bei auf 700 µm vermahlenem Mais
⚠ Wo die Walzenmühle überlegen ist
- Engere Größenverteilung (niedrigerer Sgw), weniger Feinanteil
- Weniger Energie je Tonne bei trockenem Getreide
- Weniger Staub und Wärme
- Schwächer bei faserigen / feuchten Futtermitteln
Dies ist die von K-State herangezogene Gegenüberstellung: Walzenmühlen erzeugen eine gleichmäßigere Partikelgröße und benötigen je Tonne verarbeitetem Material weniger Motorleistung, während Hammermühlen vielseitiger sind. Eine Teststudie von PorkGateway ergab, dass der Unterschied bei etwa 800 Mikron am größten ist und sich bei ungefähr 400 Mikron verringert. Wenn Ihre Rezeptur erhebliche Mengen an Fasern und Nebenprodukten enthält oder der Feuchtegehalt schwankt, ist die Flexibilität der Hammermühle im Allgemeinen überlegen.
Konstante Partikelgröße gewährleisten: Verschleiß von Hammerschlägern und Sieb
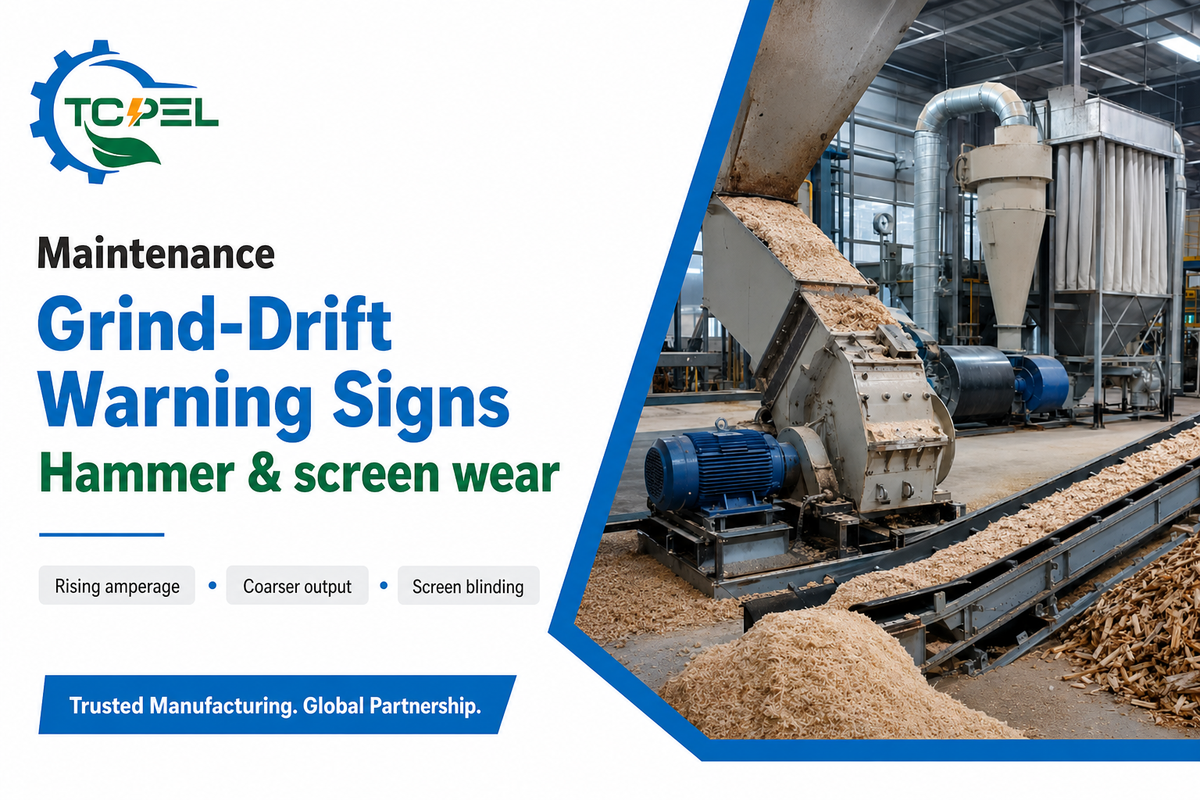
Das im ersten Monat eingestellte Mahlergebnis entspricht nicht dem Ergebnis im dritten Monat. Wenn die Hammerschläger abrunden und die Sieböffnungen sich mit der Zeit längen und glatter werden, steigt Ihre Durchsatzleistung, was häufig zu gröberem Material mit einem höheren Feinanteil und stets zu einer höheren Leistungsaufnahme führt. Wenn Sie diese Abweichung bereits bei ihrem Auftreten erkennen und darauf reagieren, können Sie eine gleichbleibende Futterqualität und stabile Kosten sicherstellen.
Wann und wie sollten Hammerschläger gewechselt werden?
Hammerschläger werden üblicherweise regelmäßig nach einem an der verarbeiteten Tonnage orientierten Plan gedreht oder gewendet, um eine frische Schlagkante zu nutzen, und zur Erhaltung der Rotorwuchtung satzweise ersetzt – das Mischen und Betreiben von Hammerschlägern mit unterschiedlichem Gewicht verursacht Schwingungen und verkürzt die Lebensdauer der Lager. Auf diese Abweichung werden Sie eher durch Ihr Amperemeter und Ihre Partikelgrößenmessungen als durch den Kalender aufmerksam.
Die futtermittelwissenschaftlichen Leitlinien der Kansas State University empfehlen Betreibern von Hammermühlen eine wöchentliche Siebanalyse mit einem kleinen Siebsatz zur Beurteilung der Partikelgröße, ergänzt durch eine monatliche vollständige Analyse mit 13 Sieben.
Warnzeichen für Abweichungen des Mahlergebnisses
- Langsam steigende Motorstromaufnahme bei konstanter Zuführleistung
- Gröber werdendes Material bei der wöchentlichen Siebanalyse
- Mehr Feinanteil / Staub als üblich
- Sinkende Durchsatzleistung (Tonnen/Stunde) bei festgelegter Stromaufnahme
- Verstopfung des Siebs oder sichtbare Vergrößerung der Sieböffnungen
- Höhere Austragstemperatur
Anlagenkonfiguration an den Rohstoff anpassen: Mais, Kleingetreide, Faserstoffe und Ölsaaten
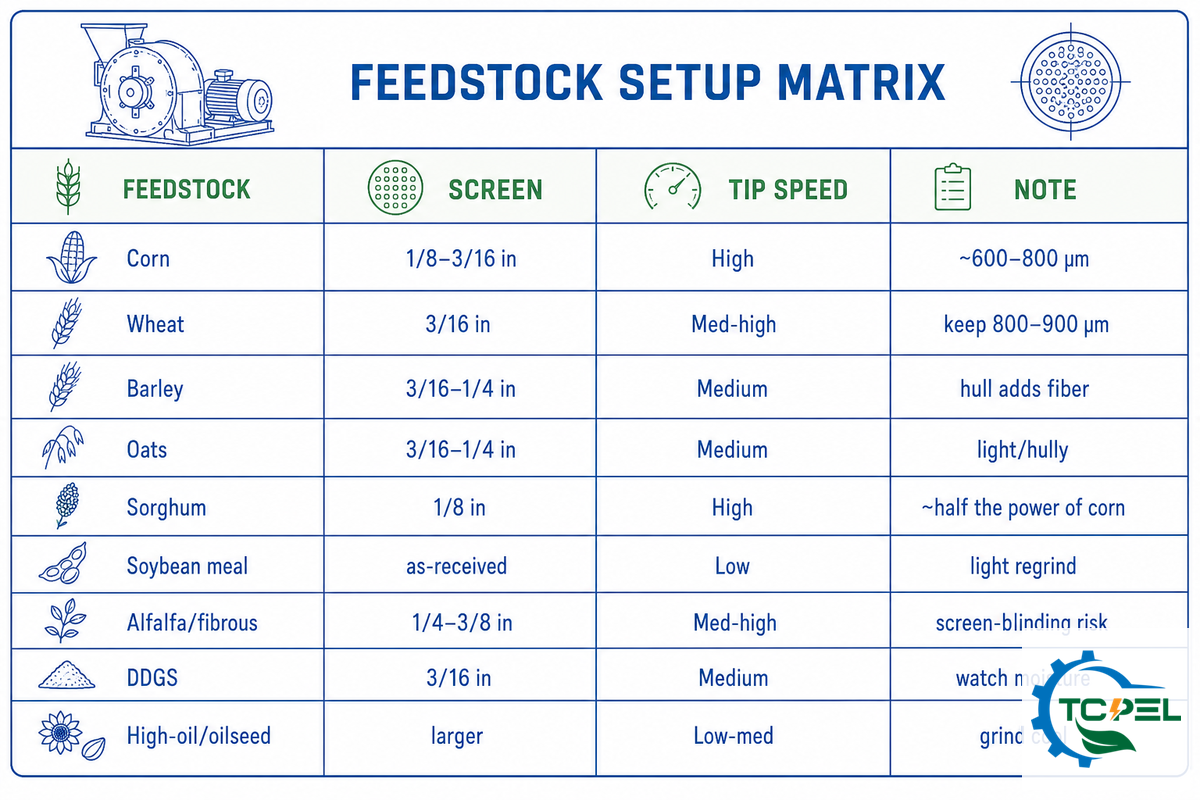
Es gibt weder eine einzige Sieböffnung noch eine einzige Drehzahleinstellung, die bei allen Rohstoffen optimale Ergebnisse liefert. Härte, Ölgehalt, Feuchtegehalt und Faseranteil beeinflussen sowohl die Effizienz der Vermahlung als auch die ideale Partikelgröße des jeweiligen Rohstoffs. Weizen sollte beispielsweise gemäß den Empfehlungen der landwirtschaftlichen Hochschulberatung mit 800–900 µm gröber bleiben, damit kein pastöses Mahlgut entsteht, das die Futteraufnahme verringert. Diese Matrix bietet einen Ausgangsrahmen, der vor der Verwendung jedes neuen Rohstoffs durch eine Siebanalyse bestätigt werden sollte.
In der Futtermittelproduktion versorgt derselbe Vermahlungsprozess Produktionslinien für Nutztierfutter, Geflügelfutter, Aquakulturfutter und Heimtierfutter, sodass eine Hammermühle häufig sowohl für die Grob- als auch für die Feinvermahlung eingesetzt wird. Auf kleineren Betrieben übernimmt eine kombinierte Mahl- und Mischanlage die Vermahlung und Mischung in einem automatischen Durchlauf, während größere Anlagen kontinuierlich arbeitende Hammermühlen mit rotierender Beschickung einsetzen, deren Modell nach der benötigten Leistung ausgewählt wird. Unabhängig von der Ausführung sorgt die Einhaltung der gewünschten Partikelgröße für eine gleichbleibende Qualität des zerkleinerten Futters von Charge zu Charge.
| Rohstoff | Sieböffnungsbereich | Schlägerspitzengeschwindigkeit | Hinweis |
|---|---|---|---|
| Mais | 1/8″–3/16″ | Hoch | Ausgangswert; ~600–800 µm üblich |
| Weizen | 3/16″ | Mittel bis hoch | Bei 800–900 µm halten; zu fein = pastös |
| Gerste | 3/16″–1/4″ | Mittel | Spelzen erhöhen den Faseranteil; nicht zu fein vermahlen |
| Hafer | 3/16″–1/4″ | Mittel | Leicht und spelzenreich; lässt sich einfach absieben |
| Sorghum / Milo | 1/8″ | Hoch | Benötigt bei der Vermahlung ~halb so viel Motorleistung wie Mais |
| Sojaextraktionsschrot | wie angeliefert | Niedrig | Häufig bereits passend zerkleinert; nur leicht nachvermahlen |
| Luzerne / Faserstoffe | 1/4″–3/8″ | Mittel bis hoch | Gefahr des Siebzusetzens; offene Siebfläche beibehalten |
| DDGS | 3/16″ | Mittel | Feuchtegehalt und Wärmeentwicklung überwachen |
| Hoher Ölgehalt / Expellerkuchen | größer | Niedrig bis mittel | Öl verschmiert die Siebe; bei niedriger Temperatur vermahlen |
Der Matrixrahmen basiert auf Erfahrungen aus der Futtermittelverarbeitung; ein durchschnittlicher Feuchtegehalt von 15 % (vor der Vermahlung) dient als allgemeiner Richtwert für alle Rohstoffe.
Branchenausblick: Futtermittelvermahlung bis 2026
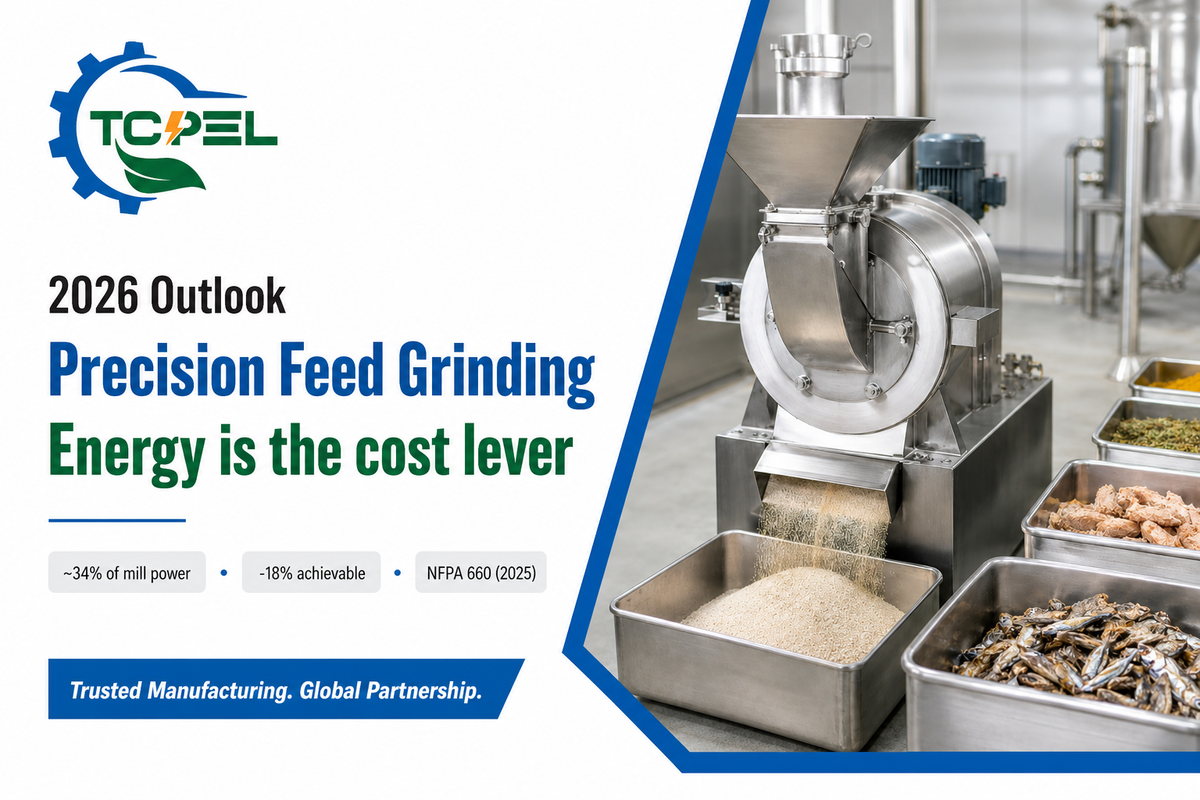
Bis 2026 werden voraussichtlich die Kosten und nicht technische Neuerungen der wichtigste Faktor bei Entscheidungen über die Futtermittelvermahlung sein. Da die Vermahlung etwa ein Drittel des Energieverbrauchs einer Futtermühle ausmacht und die derzeit schwankenden Futter- und Energiekosten die Gewinnmargen enorm belasten, ist die präzise Steuerung der Partikelgröße zu einem direkten Instrument für das Management der Futterkosten geworden. Eine Optimierungsinitiative aus dem Jahr 2025, bei der eine Senkung des Energieverbrauchs um 18 % dokumentiert wurde, veranschaulicht die Effizienzsteigerungen, die Futtermühlen durch Frequenzumrichter, die Echtzeitüberwachung des spezifischen Energieverbrauchs und vorausschauende Wartungspläne für den Austausch der Hammerschläger anstreben.
Bei der Einhaltung von Vorschriften ist brennbarer Staub bereits heute und nicht erst künftig ein relevantes Thema; der bestehende OSHA-Standard für den Umgang mit Getreidestaub (29 CFR 1910.272) gilt schon jetzt in Futtermühlen. Bis 2026 werden alle Regelwerke für brennbare Stäube in einem einzigen NFPA-Standard (NFPA 660) zusammengeführt, der die bestehenden Standards NFPA 61, 652 und 654 integriert. Betreiber von Futtermühlen müssen diese Entwicklungen zusätzlich zu den bestehenden OSHA-Anforderungen verfolgen. Das wachsende Marktinteresse an energieeffizienten Mahlsystemen mit hoher Präzision gilt weitgehend als anekdotische Marktinformation und sollte die Entscheidung über eine größere Anlageninvestition nur beeinflussen, wenn es direkt mit den prognostizierten Verbesserungen Ihrer Futterkosten und Betriebseffizienz zusammenhängt. Stellen Sie bei allen für 2026 geplanten neuen Projekten sicher, dass die Systeme den spezifischen Energieverbrauch (kWh/ton) messen und regeln sowie einen einfachen Zugang für Siebwechsel bieten, statt sich ausschließlich auf die Nennleistung zu verlassen.
Häufig gestellte Fragen
Welche Partikelgröße ist für Futtermittel ideal?
Antwort anzeigen
Die ideale Partikelgröße hängt von der Tierart ab; einen universellen Optimalwert gibt es nicht. Mastschweine entwickeln sich beispielsweise bei etwa 700 Mikrometern gut (die optimale Futterverwertung liegt bei 500 Mikrometern, allerdings treten dann häufiger Magengeschwüre auf), während sich 500–700 Mikrometer für Absetzferkel und 600–900 Mikrometer für Broilerrationen bewähren; bei Legehennenfutter ist unter etwa 800 Mikrometern kein Vorteil nachgewiesen. Wiederkäuer benötigen gröber vermahlenes Futter, damit die Faserbestandteile ihrer Ration wirksam bleiben. Viele Futtermühlen, die mit nur einer Mahleinstellung arbeiten müssen, wählen als Kompromiss 550–650 Mikrometer.
Welche Faktoren beeinflussen die Durchsatzleistung einer Hammermühle?
Antwort anzeigen
Die Durchsatzleistung hängt von der gewünschten Feinheit ab (feineres Mahlgut verringert den Durchsatz erheblich – bei Mais um etwa 43 %, wenn die Partikelgröße von 700 Mikrometern auf 500 Mikrometer reduziert wird), außerdem von der offenen Siebfläche, der Motorleistung und Motorauslastung, dem Zustand der Hammerschläger, der Härte und dem Feuchtegehalt des Rohstoffs sowie vom Luftstrom durch die Hammermühle. Aufgrund dieses Zusammenspiels kann dieselbe Hammermühle je nach geforderter Feinheit pro Stunde zwischen zwei- und zehnmal so viele Tonnen verarbeiten.
Was geschieht, wenn in einer Hammermühle Hammerschläger mit unterschiedlichem Gewicht verwendet werden?
Antwort anzeigen
Hammerschläger mit unterschiedlichem Gewicht führen zu einer Unwucht des Rotors, die Vibrationen und einen beschleunigten Verschleiß von Lagern und Sieben verursacht und schließlich die Hammermühle beschädigen kann. Tauschen Sie Hammerschläger stets als vollständige, aufeinander abgestimmte Sätze aus und ordnen Sie sie in einem ausgewuchteten Muster am Rotor an, damit sich der Siebverschleiß gleichmäßig verteilt und die Maschine ruhig läuft.
Wie beeinflusst der Luftstrom die Leistung einer Hammermühle?
Antwort anzeigen
Der Luftstrom zieht auf die gewünschte Korngröße zerkleinerte Partikel durch das Sieb und führt Wärme sowie Feuchtigkeit ab. Eine gute Aspiration erhöht den Durchsatz und hält das Mahlgut kühler; bei schwachem Luftstrom zirkuliert der Feinanteil erneut und das Material überhitzt.
Wie häufig sollten die Siebe einer Hammermühle ausgetauscht werden?
Antwort anzeigen
Tauschen Sie die Siebe aus, wenn Ihre wöchentliche Siebanalyse eine zu grobe Partikelgröße des Mahlguts zeigt, wenn die Stromaufnahme bei gleicher Beschickungsleistung steigt oder wenn sich die Sieböffnungen sichtbar vergrößert haben. Für Siebe gibt es keine allgemeingültige Standzeit – harte, abrasive Futtermittel verursachen einen wesentlich schnelleren Verschleiß als weiches Getreide.
Kann eine Hammermühle für Futtermittel sowohl Mehlfutter als auch Rohstoffe für eine Pelletieranlage vermahlen?
Antwort anzeigen
Ja – eine der Pelletieranlage vorgeschaltete Hammermühle ist sehr üblich, da für die Herstellung mechanisch fester Pellets eine sorgfältig kontrollierte, ausreichend feine Partikelgröße erforderlich ist. Der Wechsel des Siebs an der Hammermühle ist in der Regel das Verfahren, mit dem Sie zwischen einer gröberen Vermahlung für Mehlfutter und der feineren Vermahlung vor der Pelletierung wechseln. Auf unseren Seiten zur Hammermühle für Futtermittel und zur Futtermittel-Pelletpresse erfahren Sie, wie unsere Hammermühle richtig mit einer Pelletieranlage kombiniert wird.
Fachkundige Unterstützung bei der Auslegung Ihrer Hammermühle für Futtermittel
Wenn Sie uns die Tierart, die gewünschte Partikelgröße und die erwartete Produktionsleistung (t/h) nennen, empfehlen unsere Ingenieure die passende Hammermühle und den richtigen Siebsatz für Ihren Betrieb.
Empfehlung zur Vermahlung anfordern →Warum wir diesen Leitfaden verfasst haben
TCPEL (ALLWIN INTERNATIONAL CO., LTD) baut seit 2020 Maschinen für die Biomasse- und Futtermittelpelletierung und hat Anlagen in mehr als 60 Länder geliefert; bei nahezu jeder von uns ausgelieferten Futterpelletieranlage steht eine Hammermühle am Anfang des Prozesses. Wir haben diesen Leitfaden verfasst, weil die meisten Artikel zum Thema „Hammermühle für Futtermittel“ Angaben zu Partikelgrößen und Energieverbrauch ohne Quellen nennen; hier ist jeder Wert mit Forschungsergebnissen der Kansas State University und anderen veröffentlichten futtermittelwissenschaftlichen Studien belegt, sodass Sie ihn selbst überprüfen können.
Literatur und Quellen
- Partikelgröße und ihre Auswirkungen auf die Leistung von SchweinenKansas State University, Applied Swine Nutrition
- Futterpartikelgröße für SchweineIowa State University Extension (IPIC)
- Bedeutung der Partikelgröße in SchweinerationenMississippi State University Extension
- Auswirkungen der Partikelgröße in der Ration auf die Leistung von GeflügelAuburn University (Alabama Extension)
- Auswirkungen der Schlägerspitzengeschwindigkeit einer Hammermühle auf die PartikelgrößeKansas State University Research Reports
- Hammermühlen und Walzenmühlen (MF2048)Kansas State University
- Auswirkungen von Hammermühlen und Walzenmühlen auf MastschweinePorkGateway (US Pork Center of Excellence)
- Energieoptimierung bei der Futtermittelvermahlung (Processes, 2025)MDPI, begutachtet
- Partikelzerkleinerung, Richtlinien zur QualitätssicherungKansas State University Grain Science
- ANSI/ASAE S319.4 Verfahren zur Bestimmung des Feinheitsgrads von FuttermittelrohstoffenASABE
- Brennbare Stäube und NFPA 660National Fire Protection Association