Kontakt mit TCPEL aufnehmen


Technische Kurzdaten — Industrielle Biomasse-Pelletpresse
| Durchsatzbereich (Einzelpresse) | 100 kg/h bis 4 t/h (Werkstattmaßstab bis mittelindustriell); bis zu 20 t/h in vollständigen Anlagen mit zwei Pressen |
| Matrizengeometrien | Ringmatrize (horizontal), vertikale Ringmatrize, Flachmatrize — jeweils auf die Rohstoffchemie abgestimmt |
| Verdichtungsdruck | 200–400 MPa im Matrizenkanal |
| Verdichtungsverhältnis | 60 kg/m³ Rohbiomasse → 650 kg/m³ Pellets (≈10× geringeres Volumen) |
| Angestrebte Qualitätsnorm | ENplus A1 — Feuchtegehalt ≤10 %, Asche ≤0,7 %, mechanische Festigkeit ≥97,5 % |
| Typische Matrizenstandzeit | 800–2.400 Betriebsstunden bei Weichholz-Sägemehl; 600–900 Betriebsstunden bei Rückständen mit hohem Siliziumdioxidgehalt |
Was ist eine Biomasse-Pelletpresse? Die Verdichtungswissenschaft hinter festem Biobrennstoff
Eine Biomasse-Pelletpresse ist eine Industriepresse, die zerkleinertes organisches Material bei 200–400 MPa durch Kanäle einer gehärteten Stahlmatrize presst und dabei zylindrische Pellets mit einem typischen Durchmesser von 6 mm oder 8 mm erzeugt. Der Prozess funktioniert ohne synthetisches Bindemittel. Holz, Stroh und ähnliche Materialien enthalten Lignin, ein natürliches Polymer, das bei etwa 140 °C erweicht — die Reibungswärme in den Matrizenkanälen liefert die dafür erforderliche Temperatur. Das erweichte Lignin umfließt die Cellulosefasern und verfestigt sich erneut, sobald das Pellet austritt und abkühlt, wodurch die Struktur zusammengehalten wird. ANDRITZ beschreibt den daraus resultierenden Dichteanstieg von etwa 60 kg/m³ bei loser Biomasse auf 650 kg/m³ bei fertigen Pellets — dies entspricht einer etwa zehnfachen Verringerung des Transportvolumens.
📐 Technischer Hinweis
Die Bezeichnung einer Presse als Biomasse-Pelletpresse legt die erforderliche Matrizenbauart nicht fest, da auch andere Ausführungen gebräuchlich sind: eine eigenständige Biomasse-Pelletpresse oder eine vollständige Verdichtungslinie mit vorgeschalteter Konditionierung und nachgeschalteter Kühlung. Pellets werden gewöhnlich bei 80–95 °C produziert und sind dadurch zunächst so zerbrechlich wie Toffee; sie müssen vor der Absiebung in einem Gegenstrom-Pelletkühler gekühlt werden, da ihre Oberfläche sonst im Verlauf mehrerer Stunden Risse bekommt.
Das Erweichen von Lignin ist im werkstoffkundlichen Sinne ein Glasübergang und kein Schmelzvorgang. Die genaue Temperatur hängt vom Feuchtegehalt des Rohstoffs ab: Feuchte Biomasse kann bereits bei 120 °C erweichen, während getrocknetes, ligninarmes Stroh höhere Temperaturen oder eine vorgeschaltete Konditionierung mit Dampf benötigt, um zuverlässig zu binden. Aus diesem Grund verfügen die meisten industriellen Biomasse-Pelletpressen über eine der Matrize vorgeschaltete Konditionierungsstufe.
Bauarten von Biomasse-Pelletpressen: Technische Abwägungen zwischen Ringmatrize, Flachmatrize und vertikaler Ringmatrize
Derzeit sind am Markt nur drei Hauptgeometrien industrieller Biomasse-Pelletpressen vertreten: horizontale Ringmatrize, vertikale Ringmatrize und Flachmatrize. Die Wahl ist keine Frage der Markenpräferenz, sondern der jeweils grundlegend unterschiedlichen Physik der Druckaufbringung, da jede Geometrie die Antriebskraft auf andere Weise überträgt.
✔ Vorteile der Ringmatrize
- höhere spezifische Durchsatzleistung pro kW (etwa 80-120 kWh/t gegenüber 90-140 bei Flachmatrizen)
- Längere Matrizenstandzeit im Dauerbetrieb
- Konfiguration mit mehreren Pressrollen verteilt den Verschleiß
- Bevorzugt für die Produktion von Pellets in ENplus A1-zertifizierbarer Qualität
⚠ Einschränkungen der Ringmatrize
- Höhere Investitionskosten (etwa 2–³× so hoch wie bei einer vergleichbaren Flachmatrize)
- Größerer Platzbedarf und aufwendigere Bauarbeiten
- Anspruchsvollerer Matrizenwechsel (präzise Ausrichtung erforderlich)
- Bei einer kontinuierlichen Durchsatzleistung unter ~500 kg/h nicht wirtschaftlich
| Merkmal | Horizontale Ringmatrize | Vertikale Ringmatrize | Flachmatrize |
|---|---|---|---|
| Typische Durchsatzleistung | 500 kg/h–4 t/h | 800 kg/h–4 t/h | 50 kg/h–900 kg/h |
| Spezifischer Energiebedarf | 80–120 kWh/t | 85–125 kWh/t | 90–140 kWh/t |
| Matrizenstandzeit bei Weichholz | 1.800–2.400 h | 1.500–2.200 h | 800–1.200 h |
| Platzbedarf bei 1 t/h | ≈12 m² (nur Maschine) | ≈8 m² (kompakt) | ≈4 m² |
| Investitionsstufe | Mittelindustriell bis vollständige Pelletieranlage | Mittelindustriell | Werkstattmaßstab bis kleinindustriell |
| Am besten geeignete Rohstoffe | Sägemehl, saubere Hackschnitzel | EFB-Fasern, gemischte Biomasse | Gras, Stroh, landwirtschaftliche Abfälle |
Rohstoffchemie: Warum Feuchtegehalt, Lignin, Asche und Siliziumdioxid über Pelletqualität und Matrizenstandzeit entscheiden
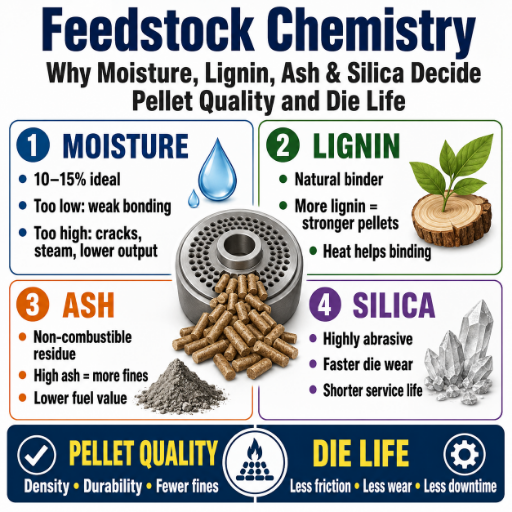 Der wichtigste Faktor für die Durchsatzqualität und Matrizenstandzeit einer Biomasse-Pelletpresse ist weder Hersteller noch Modell, sondern die Chemie der eingesetzten Rohstoffe. Relevant sind 4 Kennwerte: 1 Kennwert zum Feuchtegehalt (10-15 % an der Matrize), 1 Kennwert zum Ligningehalt (dem natürlichen Bindemittel für das Mahlgut), 1 Kennwert zum Aschegehalt (der den Heizwert des fertigen Pellets verringert) und 1 Kennwert zum Siliziumdioxidgehalt (der den Matrizenabrieb beschleunigt). Werden alle diese Faktoren richtig eingestellt, arbeitet eine mittelindustrielle Pelletpresse weit über 2000 Betriebsstunden zwischen zwei Matrizenwechseln. Werden sie falsch eingestellt, hält selbst ein großer Elektromotor keine 200 Betriebsstunden.
Ligningehalt nach Rohstoff — das Bindemittelbudget
Die Daten zeigen für Weichhölzer wie Kiefer und Fichte einen Ligningehalt von etwa 28 Gew.-%, für Harthölzer 20 Gew.-%, für Reishülsen 22.5 Gew.-% und für Weizenstroh 12-18 Gew.-%. Lignin ist wichtig, da es ohne den Einsatz synthetischer Bindemittel der einzige „Klebstoff“ ist. Bei Stroh sind eine Konditionierung mit Dampf und/oder die Zugabe einer kleinen Stärkemenge erforderlich, weil an der Matrize nicht genügend verfügbares Lignin vorhanden ist, um die Cellulose bei den üblicherweise verwendeten Matrizeneinstellungen zu binden.| Rohstoff | Lignin (Gew.-%) | Asche (Gew.-%) | Siliziumdioxidgehalt | Typische Matrizenstandzeit |
|---|---|---|---|---|
| Weichholz-Sägemehl | 25–30 | 0.3–0.7 | Sehr niedrig | 1.800–2.400 h |
| Hartholz (Eiche, Buche) | 18–22 | 0.4–1.0 | Niedrig | 1.200–1.800 h |
| Weizen-/Maisstroh | 12–18 | 4–8 | Mittel | 700–1.100 h |
| Reishülsen | ~22 | 15–22 | Sehr hoch | 600–900 h |
| Palm-EFB-Fasern | 18–24 | 3–6 | Niedrig–mittel | 900–1.400 h |
| Zuckerrohrbagasse | 18–22 | 3–5 | Niedrig | 1.000–1.500 h |
Wie lange hält die Matrize einer Pelletpresse?
Für eine Matrize, die unter optimalen Konditionierungsbedingungen sauberes Weichholz-Sägemehl verarbeitet, sind 1.800-2.400 Betriebsstunden ein realistischer Planungswert. Bei gemischten Hartholz-Hackschnitzeln sind etwa 1.200-1.800 Betriebsstunden zu erwarten, da die höhere Härte einen schnelleren Oberflächenverschleiß verursacht. Bei Reishülsen sinkt der Wert auf 600-900 Betriebsstunden, da der Materialfortschritt durch die Kanäle fast vollständig vom Anteil abrasiver Siliziumdioxidpartikel bestimmt wird. Vakuumgehärtete Matrizenlegierungen können die Standzeit bei Rohstoffen mit hohem Siliziumdioxidgehalt um 30-50 % verlängern, verursachen gegenüber den branchenüblichen Legierungsstählen 40Cr oder 4Cr13 jedoch Mehrkosten von 20-30 % — diese Rechnung geht gewöhnlich nur auf, wenn die Pelletpresse einen einzigen abrasiven Rohstoff verarbeitet. Praktiker weisen darauf hin, dass ausgemusterte Matrizen häufig nur 50 % ihrer prognostizierten Standzeit erreichten, weil der Endanwender Reishülsen durch eine auf Weichholz abgestimmte Matrize führte, ohne das Verdichtungsverhältnis anzupassen.
Das Entscheidungsdreieck aus Lignin × Siliziumdioxid × Durchsatzleistung
Prüfen Sie Ihre Rohstoffproben anhand dieses Dreiecks, bevor Sie ein Angebot anfordern. Das Programm Schnellprüfung von Rohstoff und Matrize von TCPEL berücksichtigt zwei weitere Eingangsgrößen (Feuchtegehalt und Partikelgröße).
Ein einfacher Ansatz zur Abstimmung von Matrizengeometrie und Konditionierung vor dem Kauf einer Biomasse-Pelletpresse:
- Ligninachse — bei einem natürlichen Ligningehalt über 20 % funktioniert das standardmäßige Verdichtungsverhältnis (1:5 bis 1:7); unter 18 % sollte eine Konditionierung mit Dampf oder die Zugabe eines Stärkebindemittels erwogen werden.
- Siliziumdioxidachse — der Standardmatrizensatz bei hohem SiO-Anteil und vakuumgehärtet — oberhalb von 5 % Asche gerechtfertigt, während unterhalb von 2 % eine Standardlegierung wirtschaftlicher ist.
- Die Durchsatzachse spricht oberhalb von 1 t/h für eine Ringmatrizengeometrie im Dauerbetrieb und unterhalb von 500 kg/h für eine Flachmatrize im Chargenbetrieb.
Bei den meisten von uns durchgeführten Anlagenprüfungen liegt der Fehler auf einer Achse und nicht auf allen drei.
Der vollständige Ablauf der Pelletproduktion: Von Rohbiomasse zu abgesackten Pellets
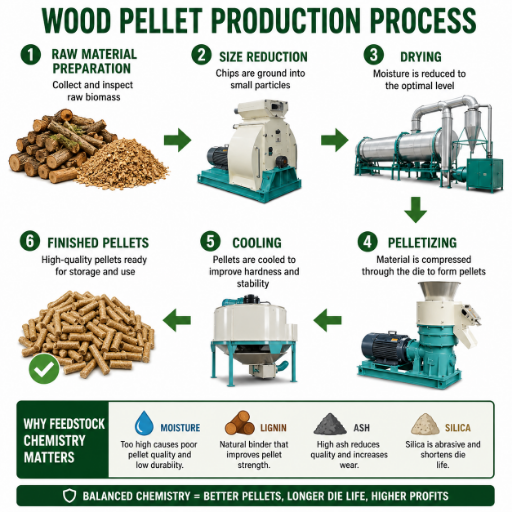 Ein fertiges, abgesacktes Biomassepellet entsteht nach sechs separaten Prozessstufen mit jeweils einem oder zwei CCPs (kritischen Kontrollpunkten). Bediener, die diese Prozesskette kennen, beheben Qualitätsprobleme innerhalb weniger Minuten; wer die Pelletpresse als Blackbox betrachtet, behebt nichts.
- Hacken und Vorzerkleinerung — Trommel- oder Scheibenhacker zerkleinern Stammholz zu etwa 8-12 mm großen Hackschnitzeln. Regelgröße: Messerschärfe (Feinanteil).
- Hammermühlenstufe — Grobe Hackschnitzel werden auf 3-5 mm zerkleinert. Die Partikelgröße am Ausgang der Hammermühle muss unter dem Durchmesser des Matrizenkanals liegen, da die Presse sonst verstopft.
- Trocknungsstufe — Rotationstrockner oder Rohrtrockner senken die Eingangsfeuchte der Biomasse von 40-55 % auf 10-12 %. Die Ausgangsfeuchte ist die am strengsten geregelte Größe einer Pelletieranlage. Ist das Material zu trocken, kann das Lignin nicht ausreichend erweichen und binden; ist es zu feucht, sprengt Dampf die Pellets am Matrizenaustritt auseinander.
- Konditionierung — Unmittelbar vor der Matrize wird die trockene Biomasse mit gesättigtem Dampf bei 80–90 °C beaufschlagt. Dadurch wird das Lignin vorgewärmt und die Temperatur vereinheitlicht, was den Unterschied zwischen einer ENplus A1-Anlage und einer Werkstattanlage ausmacht, die in einer Charge A1 und in der nächsten A2 erreicht.
- Pelletierung — Die konditionierte Biomasse wird nach und nach unter 200-400 MPs zwangsweise durch die Matrize geführt. Die Reibungswärme im Matrizenkanal bringt das Lignin auf seine Erweichungstemperatur. Die Matrizentemperatur sollte bei 80–95 °C überwacht werden; über 110 °C deutet darauf hin, dass die Pellets versengt austreten oder die Konditionierung beziehungsweise der Trocknungsraum zu trocken ist.
- Kühlung, Absiebung und Absackung — Die aus der Matrize austretenden Pellets haben eine Temperatur von 80–95 °C und müssen in einem Gegenstromkühler bis auf 5 °C über der aktuellen Umgebungstemperatur abgekühlt werden, bevor sie abgesiebt und abgesackt werden. Kurzschlussströmungen oder ein zu schneller Durchlauf durch den Kühler führen dazu, dass die Pellets während der Lagerung Feuchtigkeit aus der Umgebung aufnehmen und später zerfallen.
📐 Technischer Hinweis
Gegenstromkühler führen relativ kühle Raumluft entgegen der Bewegungsrichtung der Pellets. Beim Eintritt zur Kühlung an der Oberseite des Kühlerbetts treffen die heißesten Pellets auf die kühlste Außenluft und treten an der Unterseite vorgekühlt aus. Diese Gegenstromanordnung ist etwa doppelt so energieeffizient wie Kreuzstromkühler, weshalb nahezu jede industrielle Standard-Pelletpresse auf die Gegenstrombauart und nicht auf die Kreuzstrombauart verweist.
Unabhängig davon, was die weltweite kommerzielle Pelletindustrie als höchsten Standard bezeichnet, tritt ein Problem immer wieder auf: Bediener umgehen bei der Anlageneinrichtung den Kühler, sobald der Druck steigt. Heiß eingelagerte Pellets geben Feuchtigkeit an die Kühlerumgebung ab und erreichen den Kunden mit dem doppelten Feinanteil. Eine ausreichende Verweilzeit im Kühler ist unabhängig von der Kapazität des Kühlraums unverzichtbar und keine Option.Auf der TCPEL-Seite zur industriellen Biomassepelletproduktion finden Sie dieselbe Anlagenkonfiguration für eine große Pelletpresse, wobei der Schwerpunkt stärker auf der Maschinenauswahl und Unterstützungsleistungen wie der Rohstoffzuführung liegt.
Qualitätsnormen für Biomassepellets: ENplus A1/A2/B, DIN+ und ISO 17225 verständlich erklärt
Drei Qualitätsregelwerke bestimmen die Diskussion: ENplus (Bioenergy Europe), DIN+ (das ältere deutsche Regelwerk, das weitgehend von ENplus abgelöst wurde) und die technische Norm EN ISO 17225-2. ENplus und DIN+ zertifizieren die Qualität der fertigen Pellets und nicht die Maschine in der produzierenden Anlage, doch die Einrichtung der Pelletpresse und die Anpassung des Rohstoffs sind lediglich zwei Glieder einer Kontrollkette, mit der die erforderliche Endqualität erreicht wird. ENplus unterscheidet drei Qualitätsklassen für fertige Pellets. Jede Norm verschärft die Grenzwerte derselben physikalischen Parameter.| Parameter | ENplus A1 | ENplus A2 | ENplus B |
|---|---|---|---|
| Feuchtegehalt (M) | ≤ 10% | ≤ 10% | ≤ 10% |
| Asche (A) | ≤ 0.7% | ≤ 1.2% | ≤ 2.0% |
| Mechanische Festigkeit (DU) | ≥ 97.5% | ≥ 97.5% | ≥ 96.5% |
| Feinanteil bei Lieferung (F) | ≤ 1.0% | ≤ 1.0% | ≤ 1.0% |
| Unterer Heizwert (Q) | ≥ 16,5 MJ/kg | ≥ 16,5 MJ/kg | ≥ 16,5 MJ/kg |
| Chlor (Cl) | ≤ 0.02% | ≤ 0.02% | ≤ 0.03% |
| Schwefel (S) | ≤ 0.04% | ≤ 0.05% | ≤ 0.05% |
| Stickstoff (N) | ≤ 0.3% | ≤ 0.5% | ≤ 1.0% |
- Einige Zertifizierungssysteme verlangen einen strengeren Wert für die mechanische Festigkeit als ENplus A1, und DIN+ wird weiterhin für bestimmte ältere Lieferverträge in Deutschland und Österreich benötigt. Klären Sie die Anforderungen Ihres Endkunden, bevor Sie davon ausgehen, dass ENplus A1 ausreicht.
- Hinter den Zertifizierungssystemen steht EN ISO 17225-2 mit den eigentlichen Prüfverfahren und der umfassenderen Klassifizierung abgestufter Holzpelletqualitäten. ENplus und DIN+ sind Konformitätssysteme; ISO 17225 -2 ist das Referenzdokument.
Pelletdichte, mechanische Festigkeit und Heizwert: Was Käufer tatsächlich prüfen
 Keiner der oben genannten ENplus-Werte ist ohne standardisierte Prüfverfahren aussagekräftig. Kunden, die Proben zur Qualitätskontrolle untersuchen oder von einem Pellethersteller ein Werksprüfzeugnis anfordern, sollten vier grundlegende Laboranalysen erwarten, für die jeweils ein eigenes ISO- oder CEN-Verfahren gilt.
| Prüfung | Norm | Grenzwert zum Bestehen von ENplus A1 | Typische Fehlerursachen |
|---|---|---|---|
| Mechanische Festigkeit (PDI) | ISO 17831-1 | ≥ 97.5% | Unzureichendes Lignin, zu trockene Konditionierung, nicht vollständig ausgehärtete Pellets |
| Schüttdichte | EN ISO 17828 | ≥ 600 kg/m³ | Niedriges Verdichtungsverhältnis, übergroßer Feinanteil |
| Unterer Heizwert | EN ISO 18125 (ersetzt EN 14918) | ≥ 16,5 MJ/kg | Feuchtegehalt über 10 %, Verunreinigung durch Rinde oder Erde |
| Feinanteil | EN ISO 18846 | ≤ 1,0 % bei Lieferung | Unzureichende Kühlung, unsachgemäße Handhabung, zu kleines Sieb |
So funktioniert die PDI-Prüfung tatsächlich
Von den vier Prüfungen bereitet die PDI-Prüfung Erstkäufern am ehesten Schwierigkeiten. Beim Verfahren nach ISO 17831-1 wird eine Pelletprobe von 500 g in eine rotierende Trommel (den sogenannten “Tumbling-Kasten”) gegeben, 10 Minuten lang bei 50 U/min bewegt und anschließend abgesiebt. Der Index der mechanischen Festigkeit gibt den Anteil der Pellets an, die den Trommelvorgang unversehrt überstanden haben. Jeder Wert unter 97,5 % verfehlt ENplus A1; bei einer Produktion im Werkstattmaßstab sind Werte der mechanischen Festigkeit von 92-95 % üblich, wenn die Konditionierung entfällt. Prüfungen von Schüttdichte, Heizwert und Feinanteil sind technisch unkompliziert, erfordern jedoch kalibrierte Geräte; allein ein geeigneter Pellet-Festigkeitsprüfer kostet als CE-gekennzeichnetes Gerät €4.000–€7.000. Die meisten kleinen Anbieter vergeben die Prüfungen an ein örtliches Labor für Brennstoffqualität, wodurch sich auch die Produktkette eines ENplus-Systems nachweisen lässt. Die 80/20-Regel der Pelletqualität lautet: Die Pelletqualität wird zu etwa 80 % durch Rohstoffchemie und Konditionierung und nur zu 20 % durch die Pelletpresse bestimmt. Bei fast jeder fehlgeschlagenen Anlagenprüfung, die wir ausgewertet haben, wird dieses Verhältnis umgekehrt — die Verantwortlichen geben der Presse die Schuld, obwohl das Ligninbudget oder der Feuchtegehalt falsch war.Durchsatz- und Kapazitätsplanung: Auslegung Ihrer Pelletpresse auf die Marktnachfrage
Pelletieranlagen scheitern häufiger an einer falschen Auslegung als an technischen Defekten. Für eine sachgerechte Auslegung muss die gewünschte Zuführleistung anhand von drei Größen begründet werden: der innerhalb eines Radius von 50-100 km um die Anlage verfügbaren Rohstoffmenge, der Pelletmenge, die durch Ihre Abnahmevereinbarungen oder den örtlichen Wärmemarkt aufgenommen wird, und den Nachfrageschwankungen zwischen Heizsaison und Übergangsmonaten.
Auslegungsrahmen für Kapazitätsstufen
| Werkstattmaßstab | 100–900 kg/h. Jahresproduktion 200–2.000 t. Optimal für den lokalen Verkauf an Heizkunden innerhalb von 100 km — die Frachtkosten machen in diesem Radius jede größere Anlage unwirtschaftlich. |
| Mittelindustriell | 1–4 t/h. Jahresproduktion 6.000–25.000 t. Gängige Anlagenkonfiguration für regionale B2B-Händler und kleine ENplus-zertifizierte Hersteller. |
| Vollständige Pelletieranlage | 5–20 t/h. Jahresproduktion 30.000–140.000 t. Exportqualität, nahezu immer ENplus A1, mit vor der Inbetriebnahme ausgehandelten Abnahmeverträgen. |
Ist die Herstellung von Biomassepellets rentabel?
Die Rentabilität wird nicht durch die Wahl der Biomasse-Pelletpresse, sondern durch drei Variablen bestimmt: die dominierenden Rohstoffkosten (im eigenen Betrieb anfallendes Sägemehl verschafft einem Sägewerksbetreiber einen Wettbewerbsvorteil gegenüber allen anderen Anbietern in der Region), den Verkaufspreis der Pellets (hochwertige ENplus A1-Pellets werden in Nordeuropa üblicherweise für €280–€340/t verkauft, industrielle Schüttgutpellets dagegen für €180–€220/t) und den Stromtarif (da eine typische Anlage insgesamt 80-140 kWh/t Energie benötigt). Lokale Anlagen im Werkstattmaßstab, die an private Heizkunden verkaufen, erreichen häufig Amortisationszeiten von 12-24 Monaten, weil Fracht- und Zertifizierungskosten entfallen. Mittelindustrielle Anlagen amortisieren sich gewöhnlich innerhalb von 24-48 Monaten. Exportorientierte ENplus A1-Anlagen weisen oft längere, aber absolut höhere Amortisationswerte auf (36-60 Monate). Eine sachgerechte Antwort auf die Frage „Ist es rentabel?“ lautet, dass dies von der Kombination aus Rohstoff, Abnahme und Energiepreis und nicht von der technischen Leistung abhängt. Für eine projektbezogene Betrachtung von Investitionskosten, Energie, Verschleißteilen, Personal und Wartung bietet der 5-Jahres-TCO-Rechner für Pelletieranlagen von TCPEL Orientierungswerte zu den gesamten Einzelbudgets der drei oben genannten Kapazitätsstufen.Was kostet eine Biomasse-Pelletpresse? Erläuterung der Kostentreiber
 Angebote für industrielle Biomasse-Pelletpressen sind offen gesagt schwer erhältlich und beziehen sich stets auf eine konkrete Anlagenkonfiguration, nicht auf einen Listenpreis. Der Grund dafür sind sechs Faktoren, die den FOB-Preis beeinflussen, wobei Angebote für ähnliche Anlagenkonfigurationen je nach Anbieter um das 2X-Fache variieren können. Sobald diese Faktoren bekannt sind, lassen sich Budgetrichtwerte mit einer Genauigkeit von 30 % leicht abschätzen.
Was kostet eine Biomasse-Pelletpresse?
Die FOB-China-Preise für eine Biomasse-Pelletpresse liegen üblicherweise zwischen $8.000 und $25.000 für Maschinen im Werkstattmaßstab (100–900 kg/h), zwischen $35.000 und $180.000 für mittelindustrielle Produktionslinien (1–4 t/h) und zwischen $250.000 und $1,8 Millionen für eine Pelletproduktionsanlage (5–20 t/h, einschließlich Holztrocknung, Vermahlung, Kühlung und Verpackung). Die Preise europäischer Anlagen von Tier-1-OEM-Anbietern betragen üblicherweise das 2- bis 4-Fache der chinesischen FOB-Preise, hauptsächlich aufgrund der Arbeitskosten, des Automatisierungsgrads und des Zertifizierungsumfangs. Den größten Preisunterschied verursacht der Lieferumfang: Eine einzelne Pelletpresse liegt in einer Preisspanne, während eine vollständige schlüsselfertige Pelletieranlage mit Hacker, Trocknungsofen, Siebanlage, Mühlen, Pelletkühler und Absackanlage das 2,5- bis 4-Fache kostet.
Sechs Kostenfaktoren – nach Einfluss geordnet
Für eine auf einen bestimmten Rohstoff und eine bestimmte Produktionsleistung abgestimmte Anlagenkonfiguration zeigt der TCPEL Investitionsstufen-Finder für Pelletieranlagen bereits vor der Angebotserstellung die voraussichtliche Kostenspanne. Wenn Sie ein schriftliches Angebot anfordern möchten, wenden Sie sich mit Angaben zu Rohstoff, Produktionsleistung und Zielhafen direkt an einen Hersteller industrieller Biomasse-Pelletpressen.
- Kapazitätsstufe (einzelne Werkstattanlage / mittelindustrielle Anlage / vollständige Pelletieranlage) – jede höhere Stufe erfordert das 4- bis 8-Fache an Investitionskapital.
- Anlagenumfang (einzelne Pelletpresse oder vollständig integrierte Produktionslinie einschließlich Trocknungsofen) – erhöht den Preis gegenüber einer einzelnen Pelletpresse um das 2,5- bis 4-Fache.
- Matrizengeometrie (eine Ringmatrize kostet bei gleicher Durchsatzleistung mehr als eine Flachmatrize, lohnt sich jedoch aufgrund ihrer 2-fachen Standzeit).
- Automatisierungsgrad (manuelle Einstellung des Pressrollenspalts gegenüber hydraulischer Pressrollenverstellung oder SCADA-Anbindung) – erhöht die Kosten je Ausbaustufe um etwa 8–15 %/X.
- Werkstoffpaket (Standard-Matrizensatz aus legiertem Stahl gegenüber vakuumgehärteter Legierung für Rohstoffe mit hohem Siliziumgehalt) – Preisaufschlag von 20–30 % auf die Matrizenwerkzeuge.
- Zertifizierungs- und Dokumentationspaket (Konformität mit CE + ISO; EAC und die Inbetriebnahme im Werk verursachen zusätzliche Einzelkosten.)
Können Sie Biomassepellets selbst herstellen? Realität im Werkstatt- und Industriemaßstab
Die ehrlichste Antwort lautet: „Sie können es, erreichen aber wahrscheinlich weder die Qualität noch die Tonnage, die Sie sich vorstellen.“ Eine Flachmatrizen-Pelletpresse im Werkstattmaßstab kann bei Investitionskosten von einigen Tausend Dollar zuverlässig 100–900 kg/h produzieren und liefert ausreichend gute Pellets für die betriebsinterne Temperierung, Tierstreu oder die Beheizung eines landwirtschaftlichen Betriebs. Sie kann jedoch weder Pellets in ENplus-Qualität herstellen noch zuverlässig eine mechanische Festigkeit von 97,5 % erreichen, da sie nicht für die dafür erforderlichen drei Bedingungen ausgelegt ist: Vorkonditionierung mit Dampf, kontrollierte Trocknung und Gegenstromkühlung.
✔ Geeignet für den Werkstattmaßstab
- Pelletproduktion auf dem eigenen Hof für den Eigenbedarf
- Tierstreu aus Sägemehl örtlicher Sägewerke
- Lokaler Verkauf in einem Umkreis von ~50 km
- Pilotchargen vor der Kapazitätserweiterung
⚠ Nicht geeignet für den Werkstattmaßstab
- Jeder Liefervertrag für ENplus-zertifizierte Pellets
- Belieferung des Exportmarkts mit Holzpellets
- Anforderungen an einen kontinuierlichen 24/7-Betrieb
- Abnahmemengen von mehr als ~2.000 t/Jahr
⚠ Die drei häufigsten Fehler bei der Eigenproduktion
Laut Anlagenbetreibern treten in Werkstattanlagen vor allem folgende Fehler auf: 1) Der Feuchtegehalt des Rohstoffs liegt vor der Matrize über 18 % – Dampf lässt das Pellet am Ausgang des Presskanals auseinanderbrechen; 2) das Verdichtungsverhältnis von Rohstoff und Matrize ist nicht aufeinander abgestimmt – lockere Pellets zerfallen; 3) der Pelletkühler wurde weggelassen oder zu klein ausgelegt – die Pellets nehmen während der Lagerung Feuchtigkeit aus der Umgebungsluft auf und kommen beim Endkunden zerbrochen an.
Ausblick für die Biomassepelletindustrie 2026: EU ETS, Nachfrage in Asien und Nachhaltigkeitstreiber
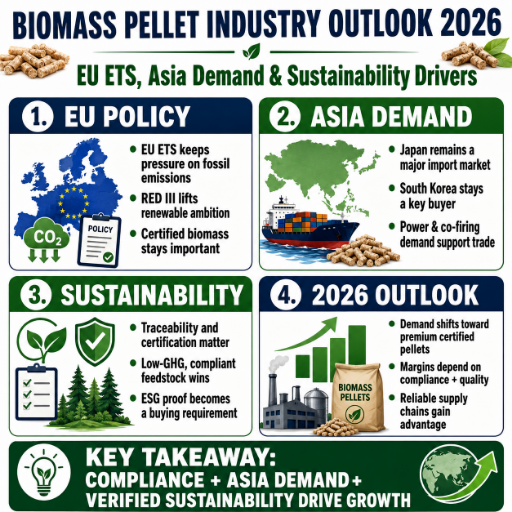 Drei Kräfte bestimmen bis 2026–8 den Biomassepelletmarkt und die umfassendere Umstellung auf erneuerbare Energien, wobei jede einen anderen Zeithorizont und andere Konsequenzen für die heutigen Entscheidungen von Anlagenkäufern hat.
EU-Politik und Kohleausstieg
Die Zeitpläne für den Kohleausstieg sind in Europa nicht einheitlich. Großbritannien legte sein letztes Kohlekraftwerk 2024 still, während dies in Deutschland voraussichtlich zwischen 2030 und 2038 und in Spanien sowie Portugal gegen Mitte des Jahrzehnts erfolgen wird. In den von Brüssel gesteuerten Kohleregionen im Osten der EU werden Biomassepellets beim Übergang zu industrieller Prozesswärme eine zentrale Rolle spielen.
Asien und strukturelle Nachfrage
Sowohl Südkorea als auch Japan schreiben die Mitverbrennung in bestehenden Kohlekraftwerken vor – eine Mischung aus 60 % Kohle / 40 % Pellets kann laut Biomass Magazine die durch Kohle verursachten Anlagenemissionen deutlich senken, ohne den Kessel umzubauen. Gleichzeitig bauen Vietnam und Malaysia ihre EFB-Exporte aus, um die Bestellungen der Käufer zu erfüllen.
Marktvolumen und EU-Defizit
Zwischen 2010 und 2025 bewegte sich der Weltmarkt für Holzpellets um US $12 Milliarden, und für den Zeitraum zwischen 2025 und 2035 wird ein Wachstum auf US $31 Milliarden prognostiziert (laut verschiedenen Branchenbeobachtern entspricht dies einer durchschnittlichen jährlichen Wachstumsrate von etwa 10 %.) Nach Angaben des USDA stehen einer Nettoproduktion der EU von 20,5 Millionen Tonnen im Jahr 2025 ein Verbrauch von 23,5 Millionen Tonnen gegenüber, woraus sich ein strukturelles Nettodefizit von 3 Millionen Tonnen ergibt, das durch Importe aus den USA und Kanada ausgeglichen wird.
Häufig gestellte Fragen
F: Worin unterscheiden sich Pelletpressen mit Ringmatrize und Flachmatrize?
Antwort anzeigen
Bei einer Ringmatrizen-Pelletpresse bildet die Matrize einen vertikalen oder horizontalen Zylinder mit Presskanälen, der von feststehenden Pressrollen umgeben ist. Diese Maschinen arbeiten kontinuierlich und mit hoher Produktionsleistung (typischerweise 500 kg/h–4 t/h je Maschine; Standzeit der Matrize bei Weichholz: 1.800–2.400 Stunden). Flachmatrizen-Pelletpressen drücken die Biomasse horizontal durch die Matrize, wobei die darüber laufenden Pressrollen das Material nach unten pressen.
Sie arbeiten mit einer deutlich geringeren Durchsatzleistung (50–900 kg/h) und einer kürzeren Matrizenstandzeit (800–1.200 Stunden), kosten bei vergleichbarer Produktionsleistung jedoch nur einen Bruchteil einer Ringmatrizen-Pelletpresse.8 Wirtschaftlich betrachtet ist die Ringmatrize bei einem kontinuierlichen Betrieb mit mehr als 1 t/h überlegen, während die Flachmatrize unterhalb dieses Werts ihren Einsatzbereich hat.
F: Welche Rohstoffe kann eine Biomasse-Pelletpresse verarbeiten?
Antwort anzeigen
Sägemehl, Hackschnitzel, Restholz aus Hart- und Weichholz, Weizen- und Maisstroh, Reisspelzen, Zuckerrohrbagasse, Palmkernschalen, Palm-EFB-Fasern, Luzerne, Baumwollstängel und grasartige Biomasse sind geeignete Rohstoffe. Für jeden Rohstoff müssen das passende Verdichtungsverhältnis, das Konditionierungsverfahren und gegebenenfalls die richtige Matrizenlegierung bestimmt werden. Geeignete Rohstoffmischungen können mit einer vertikalen Ringmatrize verarbeitet werden, wobei die Vorbehandlung und eine einheitliche Partikelgröße schwierig zu erreichen sein können.
F: Erfüllen Biomasse-Pelletpressen die Anforderungen der ENplus-Zertifizierung?
Antwort anzeigen
ENplus zertifiziert selbstverständlich das Pellet selbst, nicht die Maschine. Eine Ringmatrizen-Pelletpresse mit Dampf-Konditionierung und Gegenstromkühlung ist daher die Mindestausstattung für die Auslegung einer Produktionscharge der Qualitätsklasse ENplus A1 (Wassergehalt 10 %, Aschegehalt 0,7 % und mechanische Festigkeit 97,5 %). Flachmatrizen-Pelletpressen im Werkstattmaßstab ohne Konditionierung können die A1-Qualität im Dauerbetrieb in der Regel nicht einhalten.
F: Wie lang ist die typische Amortisationszeit einer Investition in eine Pelletpresse?
Antwort anzeigen
Lokale Versorgungsbetriebe im Werkstattmaßstab amortisieren ihre Investition mit eigenen Rohstoffen und kurzen Transportwegen üblicherweise innerhalb von 12–24 Monaten. Mittelindustrielle Pelletieranlagen mit 1–4 t/h, die auf regionale B2B-Märkte ausgerichtet sind, amortisieren sich meist innerhalb von 24–48 Monaten. Exportorientierte ENplus A1-Pelletieranlagen mit Schwerpunkt auf Nordeuropa amortisieren sich innerhalb von 36–60 Monaten oder später, erzielen jedoch eine höhere absolute Rendite.
Die örtlichen Rohstoffkosten, der Verkaufspreis der Pellets und der Stromtarif beeinflussen jedes Szenario.
F: Warum zerbröseln oder zerbrechen meine Pellets?
Antwort anzeigen
Das Zerbröseln von Pellets ist fast immer auf eine von drei Ursachen zurückzuführen – einen Eingangsfeuchtegehalt außerhalb des Bereichs von 10–15 %, ein laut vorstehender Tabelle nicht zum Rohstoff passendes Verdichtungsverhältnis oder die heiße Absackung der Pellets ohne Gegenstromkühlung. Korrigieren Sie zunächst den Feuchtegehalt – den am besten steuerbaren Parameter –, gleichen Sie anschließend das Verdichtungsverhältnis der Matrize mit der Tabelle zur Rohstoffchemie ab und prüfen Sie danach Verweilzeit und Lufttemperatur im Pelletkühler, bevor Sie nach anderen Fehlerursachen suchen.
F: Worin unterscheiden sich Biomassepellets und Holzpellets?
Antwort anzeigen
„Holzpellets“ sind eine Unterkategorie der Biomassepellets, die ausschließlich lignocellulosehaltiges Holzmaterial wie Sägemehl und Hackschnitzel verwendet, und die einzige Unterkategorie, die nach ENplus zertifiziert werden kann. „Biomassepellets“ ist ein weiter gefasster Oberbegriff, der Holzpellets, Pellets aus landwirtschaftlichen Reststoffen (Stroh, Spelzen, EFB) und Pellets aus Energiepflanzen umfasst; üblicherweise steigen Aschegehalt, Heizwert und Chlorgehalt beim Übergang vom „reinen“ Holzpellet zum Pellet aus landwirtschaftlichen Reststoffen, weshalb Kessel für den Betrieb mit der einen oder der anderen Art ausgelegt werden, nicht mit beiden.
F: Wie lange brennt ein 40-lb-Beutel Holzpellets?
Antwort anzeigen
Ein gewöhnlicher Pelletkaminofen für Privathaushalte mit mittlerer Leistung verbraucht einen 40-lb-Beutel (18 kg) bei kontinuierlichem Betrieb in etwa 16–24 Stunden. Die Betriebsdauer variiert je nach Ofen, eingestellter Leistungsstufe und Heizwert der Pellets – hochwertige ENplus A1-Pellets mit einem Nettoheizwert von 16,5 MJ/kg enthalten beispielsweise etwa 4 MJ/kg netto mehr Energie als Industriepellets der Güteklasse B und brennen daher etwas länger. (Hierbei handelt es sich um eine Frage für private Verbraucher; bei Berechnungen für industrielle Mitverbrennung oder Fernwärme ist die Betrachtung je Tonne wesentlich aussagekräftiger als je Beutel.)
Möchten Sie Ihre Biomasse-Pelletpresse jetzt auslegen?
Übermitteln Sie die Rohstoffspezifikationen, die gewünschte Durchsatzleistung und den Zielhafen, und das Engineering-Team von TPCEL sendet Ihnen innerhalb eines Arbeitstags eine Kostenschätzung und Verfahrensauslegung.
Angebot anfordern →Über diesen technischen Leitfaden
Dieser Inhalt wurde vom Engineering-Team von TCPEL verfasst und verweist direkt auf die aktuelle Holzpelletklassifizierung EN ISO 17225-2, die Prüfung der mechanischen Festigkeit nach ISO 17831-1 und das ENplus-Qualitätssystem, statt Marketingaussagen von Herstellern zu plagiieren. Die Angaben zu den Pelletqualitätsklassen stammen aus der zuletzt veröffentlichten ENplus-Referenztabelle. Wo Betriebsdaten aus der Praxis angeführt werden, ist der zugrunde liegende Branchenbericht oder das entsprechende Forum direkt verlinkt. TCPEL exportiert seit 2020 Maschinen zur Herstellung von Biomassepellets in mehr als 60 Länder, und die angegebenen Betriebsbereiche beruhen neben veröffentlichten Branchenquellen auch auf den Erfahrungen mit dieser installierten Anlagenbasis.
Literatur und Quellen
- ENplus-Qualitätssystem — Bioenergy Europe
- ISO 17831-1:2015 — Mechanische Festigkeit von Pellets — International Organization for Standardization
- Bewertung von Verbundwerkstoffen aus Weichholz-Biomasse: strukturelle Merkmale — MDPI Forests, 2025
- Strukturelle Eigenschaften von Lignin aus Reisspelzen — PMC, National Library of Medicine
- Überblick über den Pelletierprozess von Biomasse — ANDRITZ Feed & Biofuel
- Wachstum des EU-Holzpelletmarkts im Jahr 2025 — Argus Media / USDA
- Europas Kohleregionen im Wandel — European Commission DG Energy
- Bewertung wachsender Märkte — Mitverbrennung von Kohle und Holzpellets — Biomass Magazine
- Gesundheits- und Sicherheitsaspekte bei Lagerung, Transport und Zuführung fester Biomasse — IEA Bioenergy
Verwandte Artikel
- Hersteller von Biomasse-Pelletpressen — industrielle Pelletpressen mit 0,5–20 t/h — TCPEL-Lösungsseite für Käufer, die eine Anlagenkonfiguration festlegen möchten.
- 5-Jahres-TCO-Rechner für Pelletieranlagen — Modellierung von Investitions-, Energie-, Verschleißteil-, Personal- und Wartungskosten über verschiedene Kapazitätsstufen hinweg.
- 5-Signale-Schnellcheck für Rohstoff und Matrize — Schätzung der Rohstoffeignung und Matrizenstandzeit vor der Angebotserstellung.
- Investitionsstufen-Finder für Pelletieranlagen — Abstimmung von Budget und gewünschter Durchsatzleistung auf eine Anlagenkonfiguration im Werkstattmaßstab, im mittelindustriellen Maßstab oder als vollständige Pelletieranlage.