Kontakt mit TCPEL aufnehmen

Futtermittel-Pelletpresse
Futtermittel-Pelletpresse – TCF-Schrägrollen-Baureihe für Geflügel, Rinder, Fische und Aquafutter
Die TCPEL TCF Futtermittel-Pelletpresse ist darauf ausgelegt, ungleichmäßige Fliehkräfte abzuleiten (die Ursache für den PDI-Verlust von 9 % und den ungleichmäßigen Matrizenverschleiß, der bei Übergängen des L/D-Verhältnisses in gewerblichen Pelletpressen festgestellt wurde). 11 Baugrößen von 150kg/h bis 6000kg/h, FOB Qingdao von $900 bis $22,500, Versand innerhalb von 15 Arbeitstagen an Futtermittelwerke in 60+ Ländern; bevorzugt von Herstellern von Geflügel-, Nutztier-, Aquakultur- und Heimtierfutter, die vor Ort pelletieren.
ISO 9001:2015
CE-Kennzeichnung für die Einfuhr in die EU
60+ Exportländer
20.000 m² große Fabrik in Jinan
Seit 2020
FOB Qingdao in 15 Tagen

11
Verfügbare TCF-Modelle
150 kg/h – 6 T/h
Durchsatzbereich
$900 – $22,500
Preis FOB Qingdao
7,5 – 132 kW
Motorleistungsbereich
2 – 10 mm
Pelletdurchmesser (kundenspezifische Matrize)
15 Tage
Fertigungs- und Lieferzeit
Warum die meisten Futtermittelwerke 12 % Pelletqualität verlieren – und wie eine Schrägrollengeometrie das Problem löst
PROBLEM
In einem gewerblichen Futtermittelwerk wurden über 14 Monate durchschnittlich 2.691 beobachtete Pelletierläufe durchgeführt – bei Chargen derselben Rezeptur auf derselben Anlage schwankte der PDI um 11 Punkte. Der entscheidende Faktor waren Matrizenform, Kraftvektor zwischen Pressrolle und Matrize sowie die Konditionierungspraxis – nicht die Rezeptur: Bei $300-500/T führt jeder Rückgang um 5pdi in der gewerblichen Produktion zu mehr Staub, höheren Verlusten durch Herabstufung und schnellerem Matrizenwechsel.
URSACHE
Eine typische Futtermittel-Pelletpresse verdichtet trocken vermahlenes Schrot durch eine Matrize; dabei entstehen zylindrische Pellets von 2-10 mm, die für Geflügel, Nutztiere, Aquakulturen oder Heimtierfutter verpackt werden. Herkömmliche Flachrollen übertragen das Drehmoment jedoch asymmetrisch – dadurch entsteht eine Fliehkraft-Unwucht, die ungleichmäßigen Pressrollenverschleiß, einseitige Druckspitzen und die festgestellte PDI-Verschlechterung von 9-10 % verursacht, wenn das L/D-Verhältnis der Matrize von 8:1 auf 5.6:1 verringert wird.
LÖSUNG
Die TCPEL TCF Modellpalette ersetzt die asymmetrische Flachrolle durch eine Schrägrolle mit Kegelrollenlagerung. Die konische Geometrie gewährleistet einen durchgehenden vollflächigen Kontakt mit der Matrize, verteilt den Druck gleichmäßig, neutralisiert den Fliehkraftvektor und sorgt für gleichmäßigen Pressrollenverschleiß, während die massive Grundplatte und das größere Untersetzungsgetriebe die erhöhte Drehmomentbelastung aufnehmen und eine integrierte automatische Ölpumpe die Hauptwelle sowie das Getriebe schmiert.
NACHWEIS
Dieses Prinzip der Differenzkraftgeometrie wurde unabhängig bestätigt: Ein gewerblicher Pilotversuch an einer Rinderfutter-Pelletpresse mit verbessertem Pressrollen-Matrizen-Kontakt (rückwärts aufgebohrte Matrize mit optimierter Kraftverteilung) ergab einen PDI von über ~97 %, eine Verringerung der Stromaufnahme des Elektromotors um 18 % und eine um 20 % höhere Durchsatzleistung. Die TCPEL Schrägrollentechnik nutzt dieselbe Physik für eine vollständige Baugrößenpalette – ihr wirtschaftlicher Nutzen wird in den nachfolgenden Vergleichs- und TCO-Abschnitten untersucht.
TCF-Schrägrollen-Pelletpressen – 11 Modelle von 150 kg/h bis 6 T/h
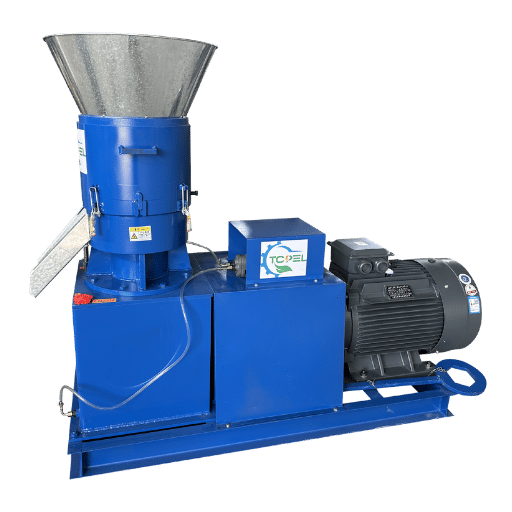
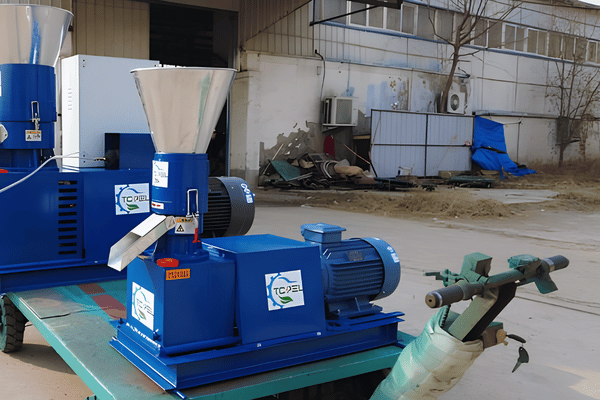
Unsere TCF-Produktfamilie – je nach Kundenstandort im Ausland als TCPEL Futtermittel-Pelletpresse, Futterpelletpresse oder Futtermittel-Pelletiermaschine vertrieben – umfasst elf Leistungsstufen mit speziell ausgelegter Produktionsleistung auf Basis unserer gemeinsamen Schrägrollenplattform; Flachmatrizen- oder Ringmatrizenausführungen sind auf Anfrage erhältlich. Alle Modelle verfügen über denselben Doppelkreuzgelenkantrieb in Automobilqualität und eine verstärkte Grundplatte; sie unterscheiden sich hinsichtlich Motorleistung (7,5-132 kW), Anzahl der Pressrollen (zwei Schrägrollen bei TCF150-TCF450, drei bei TCF550-TCF800), Matrizendurchmesser, Werkzeugen für die Pelletlänge und Schmierkonzept (manuelle Schmierung bei TCF150-TCF250, integrierte automatische Ölpumpe ab TCF300). Jede Einheit wird mit vorinstallierter elektrischer Schaltung einer Markenkomponente, einem Elektromotor mit 100 % Kupferwicklung, serienmäßigem Spannschlüssel und einer kundenspezifischen Pelletpressenmatrize geliefert, die auf Tierart und Fütterungsphase abgestimmt ist.
Modell: TCF150
| Modell | Produktionsleistung (kg/h) | Motorleistung (kW) | Pressrollenkonfiguration | Nettogewicht (kg) | Abmessungen L×B×H (mm) | FOB Qingdao (USD) |
|---|---|---|---|---|---|---|
| TCF150 | 150–200 | 7.5 | 2 Schrägrollen | 190 | 1220×620×840 | $900 |

Modelle: TCF200 & TCF250
| Modell | Produktionsleistung (kg/h) | Motorleistung (kW) | Pressrollenkonfiguration | Nettogewicht (kg) | Abmessungen L×B×H (mm) | FOB Qingdao (USD) |
|---|---|---|---|---|---|---|
| TCF200 | 300–400 | 11 | 2 Schrägrollen | 270 | 1420×670×1100 | $1,600 |
| TCF250 | 600–800 | 15 | 2 Schrägrollen | 480 | 1660×740×1220 | $2,400 |
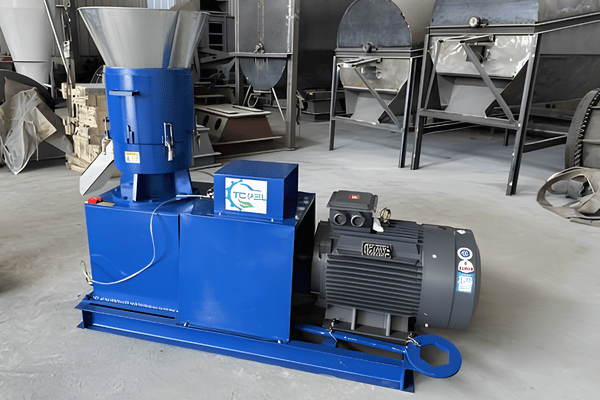
Modelle: TCF300 – TCF450
| Modell | Produktionsleistung (kg/h) | Motorleistung (kW) | Pressrollenkonfiguration | Nettogewicht (kg) | Abmessungen L×B×H (mm) | FOB Qingdao (USD) |
|---|---|---|---|---|---|---|
| TCF300 | 800–1,000 | 22 | 2 Schrägrollen | 650 | 1830×880×1560 | $2,700 |
| TCF350 | 1,000–1,200 | 30 | 2 Schrägrollen | 750 | 1960×920×1680 | $3,600 |
| TCF400 | 1,400–2,000 | 37 | 2 Schrägrollen | 900 | 2550×980×1600 | $4,300 |
| TCF450 | 2,000–2,500 | 45 | 2 Schrägrollen | 1,500 | 2780×1100×1700 | $6,300 |
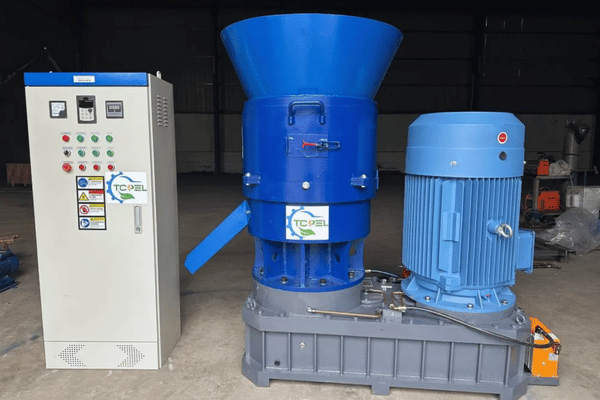
Modelle: TCF550 – TCF800
| Modell | Produktionsleistung (kg/h) | Motorleistung (kW) | Pressrollenkonfiguration | Nettogewicht (kg) | Abmessungen L×B×H (mm) | FOB Qingdao (USD) |
|---|---|---|---|---|---|---|
| TCF550 | 2,500–3,500 | 75 | 3 Schrägrollen | 1,800 | 2900×1300×1900 | $9,500 |
| TCF650 | 3,000–4,000 | 90 | 3 Schrägrollen | 2,100 | 2950×1500×2000 | $14,500 |
| TCF700 | 4,000–5,000 | 110 | 3 Schrägrollen | 2,500 | 3000×1600×2100 | $18,800 |
| TCF800 | 5,000–6,000 | 132 | 3 Schrägrollen | 2,900 | 3150×1800×2200 | $22,500 |
Hinweis: Alle Einheiten: 380V / 50-60 Hz / 3-phasig. Optionale Matrizenbohrungen: 2, 3, 4, 5, 6, 7, 8, 10 mm. Preise in usd; Bestellung gegen 100 % T/T; Lieferzeit 15 Arbeitstage.
TCF-Entscheidungsmatrix – Produktionsleistung passend zur Betriebsart wählen
| Betriebsprofil | Täglicher Produktionsbedarf | Passendes TCF-Modell | Investitionsstufe |
|---|---|---|---|
| Kleiner Geflügelbetrieb mit weniger als 100 Tieren oder Hobbyproduktion | unter 200 kg/h | TCF150 ($900) | Einstieg |
| Kleiner gewerblicher Legehennen-/Masthähnchenbetrieb mit 500–2.000 Tieren | 300–800 kg/h | TCF200 / TCF250 | $1,600–$2,400 |
| Mittelgroßer Nutztierbetrieb oder Verbund von Aquakulturteichen | 800–1.500 kg/h | TCF300 / TCF350 | $2,700–$3,600 |
| Rinderbetrieb mit eigener Futtermühle oder Lohnfuttermittelhersteller | 1.500–2.500 kg/h | TCF400 / TCF450 | $4,300–$6,300 |
| Regionales gewerbliches Futtermittelwerk mit Mehrtierartenanlage | 2.500–4.000 kg/h | TCF550 / TCF650 | $9,500–$14,500 |
| Industrielles Futtermittelwerk oder Lohnabpacker | 4.000–6.000 kg/h | TCF700 / TCF800 | $18,800–$22,500 |
Schrägrolle gegenüber herkömmlicher Flachrolle – Ablaufplan mit 5 Signalen für Qualitätsverlust
PROBLEM
Der wichtigste beeinflussbare Faktor für die Pelletqualität ist weder die analytische Chemie noch der Intensivkonditionierer, sondern die Geometrie des Zusammenspiels von Matrize und Pressrolle. Eine veröffentlichte Studie der Kansas State University zeigt, dass eine Verringerung des L/D-Verhältnisses der Matrize von 8:1 auf 5.6:1 den PDI um bis zu 9 % senken kann – die größte Abweichung aller untersuchten Parameter und damit bedeutender als Konditionierungstemperatur, Zusatzstoffanteil und sogar Rohstoffzusammensetzung.?
URSACHE
Die meisten Flachrollenpressen führen eine zylindrische Pressrolle über eine Flachmatrize. Eine schmale Kontaktlinie führt zu unterbrochener Schmierung, während die Fliehkraft die Pressrolle nach außen zum Matrizenrand drückt, was einen schnelleren Verschleiß der Bohrungen im äußeren Matrizenbereich, mehr Staubbildung und einen höheren Arbeitsaufwand für das Bedienpersonal verursacht. Bei dem für Flachrollen typischen Matrizenstandzeitbereich von 200-500 Stunden sind die Aggregate leistungsmäßig bereits über die Hälfte ihrer Nutzungsdauer hinaus verschlissen, und der Matrizenwechsel verschiebt das Problem lediglich bis zur nächsten Schwelle von 200-500Hour.
| Leistungsindikator | Herkömmliche Flachrolle | TCPEL Schrägrolle (TCF) | Technische Quelle |
|---|---|---|---|
| 1. Kontakt mit der Matrizenoberfläche | Linienkontakt, asymmetrischer Druck | Konische Pressrolle, vollflächiger Kontakt | Physik der Pressrollen-Matrizen-Geometrie |
| 2. Fliehkraftvektor | Radial nach außen gerichtet, verursacht ungleichmäßigen Verschleiß | Durch Schräggeometrie + verstärkte Grundplatte gemindert | Konstruktionsprinzip der Schrägrolle |
| 3. Matrizenstandzeit (typisch) | 200–500 Betriebsstunden | Verlängerte Standzeit durch gleichmäßigen Verschleiß (das Konstruktionsprinzip lässt einen Bereich von +30–60 % erwarten) | Branchenreferenz von Tehold 2026 |
| 4. Übertragung des Motordrehmoments | Verlust durch einseitigen Pressrollenwiderstand | Gebündelte Übertragung über ein Doppelkreuzgelenk in Automobilqualität | Getriebespezifikation der TCPEL TCF |
| 5. PDI-Konstanz (Peer-Review für gewerbliche Futtermittelwerke) | Bei 2.691 Beobachtungen wurde eine Chargenschwankung von 11 Punkten festgestellt. | Rückwärts aufgebohrte Matrize / verbesserte Pressrollengeometrie → ~97 % PDI im gewerblichen Versuch | JAS 2025 + e3sconf TSAE 2025 |
LÖSUNG
Eine kegellagergestützte Schrägrolle, eine widerstandsfähige Grundplatte und die integrierte Schmierung (automatische Ölpumpe ab TCF300+) wirken den fünf Alterungssignalen an ihrem geometrischen Ursprung entgegen, statt sie durch zusätzliche Vermahlung oder mehr Dampf zu bekämpfen.
NACHWEIS
Der aussagekräftigste wissenschaftliche Branchenvergleich für diese Verbesserung der Pressrollen-Matrizen-Geometrie ist die 2025TSAE-Studie zu einer Rinderfutter-Pelletpresse: Mit einer verbesserten Pressrollen-Matrizen-Kontaktkonfiguration bei 80C stieg der PDI auf ~ 97 %, die Stromaufnahme des Elektromotors sank um mehr als 18%und die Produktivität stieg um mehr als 20 %. Dieselben Prinzipien der Lastverteilung bestimmen die TCF-Baureihe. Die Produktion mit Ihrem angegebenen Rohstoff wird schwanken; ein Versuch mit annähernd stabilisiertem Feuchtegehalt während der Installation, um Ihre individuelle PDI-Schwankung zu ermitteln.
“Diese TCF250 wurden unter identischen Bedingungen in der Fertigungshalle in Jinan (China) betrieben (Flachrollen- und Schrägrollenbaugruppen auf demselben TCF250-Rahmen und mit identischer Beschickung), bevor die Konstruktion der 2-Rollen-Baugruppe festgelegt wurde. Die Schrägrolle hielt bei jeder vollständigen Umdrehung und allen geprüften rpm durchgehend vollflächigen Kontakt mit der Matrize – dies verhindert die Fliehkraftasymmetrie, durch die die äußeren Bohrungen schneller verschleißen als die inneren Bohrungen.”
Praxisleitfaden zum artspezifischen Verdichtungsverhältnis der Matrize – Konfiguration für Hühner, Rinder, Fische, Schweine und Schafe
Die Referenzwerte für die Pelletqualität in Abhängigkeit von der Länge des Matrizenkanals unterscheiden sich erheblich zwischen den Tierarten. Der Branchenkonsens (KSU-Abschlussarbeit, OEM-Mitteilungen) empfiehlt Verdichtungsverhältnisse von 1:8-1:12 für Geflügel- und Schweinefutter, 1:12-1:18 für Fischfutter und 1:18-1:25 für Garnelenfutter. Die Wahl des Matrizenbohrungsdurchmessers hängt ebenso von der Zieltierart und dem Reifestadium ihres Nervensystems ab. Die TCF-Schrägrollenplattform ermöglicht einzelne interne Matrizen von 2 mm bis 10 mm; die nachstehende Tabelle führt als Referenz für Grundlasten die Produktionsleistung der einzelnen Konfigurationen auf.
| Tierart / Entwicklungsphase | Pelletdurchmesser | Verdichtungsverhältnis (L/D) | Gewerblicher PDI-Sollwert | TCF-Empfehlung |
|---|---|---|---|---|
| Masthähnchenfutter – Starterphase | 2–4 mm | 1:8 | ≥85 % (88–92 % gewerblich) | TCF150 / TCF200 |
| Masthähnchenfutter – Wachstumsphase | 4–6 mm | 1:9 bis 1:11 | 88–92% | TCF250 / TCF300 |
| Legehennenfutter (Eierproduktion) | 6–8 mm | 1:10 bis 1:12 | 88–92% | TCF300 / TCF350 |
| Futter für Rinder / Milchkühe | 6–10 mm | 1:5 bis 1:8 | ~85 % (Toleranz für hohen Faseranteil) | TCF400 und größer |
| Schweinefutter – Starterphase | 3–5 mm | 1:8 | 88–92% | TCF200 / TCF250 |
| Schweinefutter – Endmast | 5–8 mm | 1:9 bis 1:11 | 88–92% | TCF350 / TCF400 |
| Futterration für Schafe / Ziegen | 5–8 mm | 1:5 bis 1:8 | ≥85% | TCF300 bis TCF450 |
| Sinkendes Fischfutter (Karpfen, Welse) | 1,5–3 mm für Jungfische / 3–6 mm für die Wachstumsphase | 1:12 bis 1:18 | 92–95% | TCF250 / TCF400 (mit Konditionierer) |
| Schwimmendes Fischfutter | n. z. — erfordert einen Extruder, keine Pelletpresse | n. z. | n. z. | Siehe FAQ-Frage 4 unten |
Technischer Hinweis – warum das Verdichtungsverhältnis wichtig ist
Das Verdichtungsverhältnis (L/D) ist das Verhältnis zwischen der Länge des Matrizenkanals und dem Bohrungsdurchmesser. Bei einem kürzeren Verhältnis werden ausschließlich Stärke- und Proteinpartikel im Schrot erfasst, sodass sie effizient in den Matrizenkanal eingezogen werden. Es beschleunigt die optionale Bewegung der Körner durch den zusätzlichen Ring, erhöht Reibungswärme und Stärkeaufschluss und verbessert dadurch Schmackhaftigkeit und Futterverwertung bei der Zieltierart. Ein niedrigerer angestrebter PDI nach dem Erhitzen wird durch eine rückwärts aufgebohrte Matrize ausgeglichen, die in gewerblichen Untersuchungen bei optimaler Abstimmung auf die Zieltierart den PDI auf nahezu 97 % zurückführte, während die Motorleistung um 18 % sank. Ein höherer PDI beeinflusst unmittelbar die Futterverwertungsrate (FCR) von Geflügel, Wassertieren und Schweinen.
Checkliste für die Auswahl vor Ort
Geben Sie vor der Angebotsanfrage für ein TCF-Produkt folgende Ausgangsdaten an:
- (1) Zieltierart (Bereich) und gewünschte Entwicklungsphase (Bereich);
- (2) gewünschte Produktionsleistung (Gesamtdurchsatz in kg/h);
- (3) tarierter Eingangsfeuchtegehalt des Rohstoffs am Einlauf (mit 14-15 % rechnen, bei der TCF-Konditionierung ist ein Feuchteverlust von 4 % typisch);
- (4) vorhandene Elektroinfrastruktur, bestätigt für 3-phasige 380 V.
Die TCPEL Ingenieure berücksichtigen vor dem Versand der Produktion die Auslegung von Matrizendurchmesser, Verdichtungsverhältnis und Pressrollengeometrie für Ihre Anforderungen.
Kundenergebnisse – Lieferung in 60+ Länder, 15 Tage Lieferzeit FOB Qingdao
Seit 2020 versendet die Fertigungslinie im 20.000 m2 großen Werk in Jinan auf Kundenwunsch TCF-Pelletieranlagen und zugehörige Komponenten für Futtermittellinien an Standorte in Nordamerika, Australien, Asien, Europa und Afrika. Besonders hoch ist die Nachfrage in Regionen, in denen die Pelletierung vor Ort Einsparungen gegenüber zugekauftem gewerblichem Futter ermöglichen kann:
PakistanGeflügel + Rinder
VietnamAquakultur + Schweine
RusslandRinder + Schafe
IndienGeflügel + Milchkühe
BangladeschGeflügel + Fische
MalaysiaAquafutter + Heimtierfutter
SüdkoreaLegehennen + Masthähnchen
DeutschlandBiofutter
FinnlandAquakultur
NeuseelandMilchkühe + Schafe
TürkeiRinder + Geflügel
Hersteller von HeimtierfutterPellets für Katzen / Hunde / Kaninchen
TCO-Analyse über 5 Jahre
Silber-Stufe – TCO nach Branchenreferenz
18 – 36 Monate
Stellt den Break-even der installierten CAPEX-Anlagenkosten von 1 bis 3 Jahren im Zusammenhang mit dem zweijährigen Betriebszyklus der vollständigen Amortisation sowie der vollständigen Amortisation durch Einsparungen beim Futterzukauf innerhalb eines Jahres oder weniger dar.
$3 – $14 / Tonne
Energiekosten je Tonne bei $0,10-0,20 je kWh. Die tatsächlichen Ergebnisse hängen vom örtlichen Stromtarif, der Spannungsstabilität und der Infrastruktur für die Dampfkonditionierung ab.
Positionierung der Preise von TCPEL TCF gegenüber der Branchenreferenz: Der veröffentlichte OEM-Preisleitfaden von Tehold 2026 beziffert mittelgroße Ringmatrizenanlagen (1-3 TPH) auf $35.000-$80.000 und große Ringmatrizenanlagen (3-6 TPH) auf $80.000-$150,000. Die TCPEL TCF800 bietet eine Produktionsleistung von 5.000-6.000 kg/hr für $22.500 FOB Qingdao – damit liegt sie nahezu 72-85 % unter diesem Referenzsegment.
Für einen Futtermittelhersteller mit einer jährlichen Durchsatzleistung von 2.000 Tonnen/Jahr dokumentiert Tehold gegenüber zugekauftem gewerblichem Futter jährliche Produktionskostensenkungen zwischen $10.000 und $210.000; eine für dasselbe Volumen ausgelegte TCF400 ($4.300) amortisiert sich deutlich vor dem unteren Ende des veröffentlichten branchenüblichen Amortisationszeitraums von 18-36 Monaten.
Logistik und Lieferzeit
Globales Vertriebsnetz
Fertigung und Abwicklung
15 Arbeitstage ab Auftragsbestätigung
Qingdao nach LA/Long Beach
Transitzeit von 22-30 Tagen
China nach Rotterdam (NL)
Transitzeit von 30-36 Tagen
China nach PSA/Bombay
Transitzeit von 14-16 Tagen
Regionen Südostasiens
Transitzeit von 10-14 Tagen
Verpackung in Sperrholzkisten: Für den Seetransport vorgesehen; die kundenspezifische Zollabfertigung erfolgt über einen Online-Exportservice.
Zertifizierungen und Qualitätskontrolle – ISO 9001:2015, CE, Elektromotoren mit 100 % Kupferwicklung
TCPEL erfüllt die Anforderungen der Qualitätsmanagementzertifizierung nach ISO 9001:2015, die für Entwicklung, Fertigung und Kundendienst am Standort Jinan gilt. Alle in EU-Märkte gelieferten TCF-Einheiten tragen die CE-Kennzeichnung; die Dokumentationspakete – Konformitätserklärungen, technische Daten und komponentenspezifische Konformitätsbescheinigungen – werden zusammen mit dem Konnossement bereitgestellt und bei ETA des Schiffes zusätzlich elektronisch übermittelt.
ISO 9001:2015
Qualitätsmanagement
CE-Kennzeichnung
Konformität für die Einfuhr in die EU
Elektromotor mit 100 % Kupferwicklung
Verlustarme Wicklung
CHINT / Delixi
Elektrik namhafter Marken
Kegelrollenlager
Schrägrollenbaugruppe
Automatische Ölpumpe
Ab TCF300
Transparenz bei den Komponenten
Elektromotor
Wicklung aus 100 % Kupfer, 380 V / 50-60 Hz / 3-phasig. Die reine Kupferwicklung vermeidet die bei mittel- bis niedrigpreisigen Pelletpressen dokumentierten Wärmeverluste durch Aluminiumrotoren und verlängert die Lagerlebensdauer im Dauerbetrieb.
Elektrische Komponenten
CHINT und Delixi (führende chinesische OEM-Marken) – Schütze, Schutzschalter und Überlastrelais. Die Verdrahtung ist zur Fehlerbehebung vor Ort in nummerierten Klemmenblöcken ausgeführt.
Pressrollenbaugruppe
Kegelrollenlager mit vollflächigem Matrizenkontakt und große Einstellmutter zur Kalibrierung des Pressrollenspalts; serienmäßiger Spannschlüssel im Lieferumfang.
Schmierung
Die Modelle TCF150-TCF250 verfügen über manuelle Schmierstellen für die Pressrollen (Fettpresse im Lieferumfang). Einheiten ab TCF300 besitzen eine integrierte Ölpumpe, die Hauptwelle und Getriebe zwangsweise mit Öl versorgt und damit die häufigste Ursache für anwenderbedingte Stillstandszeiten beseitigt.
Matrizenmaterial
Legierter Stahl – verschleißfest und mit hoher Zugfestigkeit. Die Bohrungsgrößen werden stets bis 2-10 mm an die individuellen Kundenanforderungen angepasst (siehe H2-4-Praxisleitfaden).
Transportverpackung
Robuste, vollständig abgedichtete Sperrholzkisten für einen sicheren Seetransport; eine Wärmebehandlung nach den pflanzengesundheitlichen Standards ISPM-15 ist verfügbar.
CE-/MD-Zertifikate für Anlagen
Beschaffungsleitfaden – TCF-Preisstufen, Lieferzeit, Zahlungsbedingungen und Kundendienst
Beim Vergleich der Startseiten von Wettbewerbern ist die mangelnde Preistransparenz die größte erkennbare Lücke im Markt für Futtermittel-Pelletiertechnik – alle drei untersuchten, führend platzierten Vergleichsseiten nennen lediglich Bereiche für die Produktionsleistung; für Käufer sind keine FOB-Preise sichtbar, bevor ein ausführliches Anfrageverfahren durchlaufen wurde. TCPEL legt die vollständige TCF-Preisstaffel sofort offen, damit Ausschreibungsteams den Kapazitätsbedarf bereits wenige Stunden nach dem Aufrufen der Website mit dem Budgetrahmen vergleichen können.
TCF-Preisstaffel – FOB Qingdao
| Modell | Produktionsleistung (kg/h) | FOB USD | Kosten je kg/h Produktionsleistung |
|---|---|---|---|
| TCF150 | 175 (Mittelwert) | $900 | ~$5.14 |
| TCF200 | 350 | $1,600 | ~$4.57 |
| TCF250 | 700 | $2,400 | ~$3.43 |
| TCF300 | 900 | $2,700 | ~$3.00 |
| TCF350 | 1,100 | $3,600 | ~$3.27 |
| TCF400 | 1,700 | $4,300 | ~$2.53 |
| TCF450 | 2,250 | $6,300 | ~$2.80 |
| TCF550 | 3,000 | $9,500 | ~$3.17 |
| TCF650 | 3,500 | $14,500 | ~$4.14 |
| TCF700 | 4,500 | $18,800 | ~$4.18 |
| TCF800 | 5,500 | $22,500 | ~$4.09 |
Die Kosten je Kiloampere Produktionsleistung basieren auf dem Mittelwert des veröffentlichten Bereichs jedes TCF-Modells; die kapitalmäßig effizientesten Optimalbereiche bieten die TCF400 ($2,53 /Kiloampere) und die TCF300 ($3,00 /Kiloampere).
Zahlung, Lieferzeit und Logistik
- Zahlungsbedingung: 100 % T/T bei Auftragseingang (bei Beträgen über $20.000 ist ein Zahlungsplan mit Anzahlung und Restzahlung verfügbar).
- Bank des Begünstigten: Zhejiang E-Commerce Bank Co. Ltd, Hangzhou – SWIFT ZHECCNBBXXX. Begünstigter: ALLWIN INTERNATIONAL CO., LTD .
- Fertigungs- und Lieferzeit: 15 Arbeitstage ab Eingang der freigegebenen Anzahlung.
- Bestätigung des Pelletdurchmessers: Der Käufer gibt die Matrizenbohrung (2 / 3 / 4 / 5 / 6 / 7 / 8 / 10 mm) vor der Werkzeugfertigung an.
- Kundendienst: Erfahrenes Kundendienstteam mit technischem Fachpersonal; das vollständige Kundendateisystem ermöglicht eine schnelle Identifizierung von Ersatzteilen und den Versand vorrätiger Teile innerhalb von 5 Arbeitstagen.
Erweiterungen für Komplettanlagen + kundenspezifische Anpassung
Eine TCF-Pelletpresse bildet eine Prozessstufe der Futtermittelanlage vor Ort. TCPEL fertigt im selben Werk auch vor- und nachgeschaltete Anlagen und bietet eine vollständige Anpassung von Produktionsleistung, Matrizenausführung und elektrischer Konfiguration:
- Hammermühle – zur Vermahlung von Rohstoffen; Rotordrehzahl 3.000 r/min; kompatibel mit Zyklon und Schlauchfilter.
- Pelletkühler (Baureihe SKLN) – Gegenstromkühlung; 5 Modelle von 0,5-10 T/h, $6.200-$8.500 FOB. Kühlt Pellets auf Umgebungstemperatur +5 C bei einer Verringerung des Feuchtegehalts um 3,8 %.
- Pellet-Absackanlage (BZ80) – 15-50 kg/Sack, Genauigkeit 0,2 %, 200-300 Säcke/Stunde, produktberührende Teile aus Edelstahl 304.
- Trommelhacker, Rotationstrockner, Zweiwellenzerkleinerer, Ballenzerkleinerer – zusätzliche vorgeschaltete Anlagen zur Verarbeitung von Nebenprodukten für Futtermittel.
Referenztabelle zu artspezifischen Schwellenwerten des Pellet Durability Index (PDI)
Der PDI – gemessen nach ASAE Standard S269.5:2012 (der aktuellen Fassung des Verfahrens zur Bestimmung der mechanischen Festigkeit verdichteter Produkte) – ist die am häufigsten genannte Qualitätskennzahl in gewerblichen Futtermittelwerken. Beim standardisierten Trommelkastenverfahren wird eine Probe von 500 Gramm 10 Minuten lang bei 50 RPM umgewälzt und anschließend der Anteil intakter Pellets gewogen. Die Härte wird üblicherweise zusammen mit dem PDI im Kahl-Test bestimmt (Kahl-Prüfgerät, Amandus Kahl GmbH). Die nachstehende Tabelle fasst veröffentlichte gewerbliche Schwellenwerte nach Tierart zusammen und dient Käufern als Referenz bei der Vereinbarung von Qualitätssicherungsklauseln mit nachgeschalteten Futtermittelabnehmern.
Referenztabelle gewerblicher Schwellenwerte
| PDI-Bereich | Qualitätsstufe | Anwendungsfall | Risiko bei Unterschreitung des Bereichs |
|---|---|---|---|
| Unter 80 % | Geringe mechanische Festigkeit | Ausschussqualität – nur für kurze Transportwege | Übermäßiger Staub, Ablehnung durch Kunden |
| 80–85% | Akzeptabel (geringe Anforderungen) | Lokales Futter, Verbrauch im eigenen Betrieb | Einwände des Käufers, Preisabschlag wegen Herabstufung |
| 85–88% | Gewerblicher Mindeststandard | Für die meisten Nutztierfutter akzeptiert | Grenzwertig – empfindlich gegenüber Schwankungen |
| 88–92% | Gute gewerbliche Qualität (Geflügel, Schweine) | Gängiges Futter für Masthähnchen / Legehennen / Schweine | Verlust des Status als bevorzugter Lieferant |
| 92–95% | Hohe mechanische Festigkeit | Langstreckentransport, Premiumfutter, Fischfutter | Schränkt die Eignung für Exportverträge ein |
| Über 95 % | Premium / Aquakultur | Aquafutter, Garnelenfutter (96–98 %+), Schüttgutumschlag | Für Garnelen / verlängerte Wasserstabilität erforderlich |
Variablen mit Einfluss auf den PDI
(KSU-Regressionsanalyse von 114 Proben aus Futtermittelwerken, geordnet nach dem Einfluss einzelner Faktoren):
Änderung des L/D-Verhältnisses
8:1 auf 5.6:1:
9 % PDI (größter Einzelfaktor)
9 % PDI (größter Einzelfaktor)
Verringerung der Matrizenstärke
Durchschnittlich
−10.9 PDI über den gemessenen Bereich
−10.9 PDI über den gemessenen Bereich
Erhöhung der Konditionierungstemperatur
Durchschnittlich
+7.0 PDI
+7.0 PDI
Erhöhung des Fettanteils im Mischer
1 % auf 18,2 %:
13 % PDI
13 % PDI
Verbesserter Pressrollen-Matrizen-Kontakt
(rückwärts aufgebohrt): gewerblicher Versuch mit PDI ~97 %, Motorstrom 18 %, Durchsatzleistung +20 %
Moderne Auslegungstools für Futtermittel-Pelletpressen
Kapazitätsauslegung
Berechnen Sie die optimale Produktionsleistung der Pelletpresse anhand der Rohstoffe und der benötigten Durchsatzleistung, um Engpässe zu vermeiden.
Arbeitsblatt öffnenKosten pro Tonne
Bewerten Sie die Produktionskosten einschließlich Energieverbrauch, Matrizenverschleiß und Arbeitskosten. Optimieren Sie die Kosten, um die Rentabilität zu maximieren.
Rechner startenVerdichtung in der Matrize
Ermitteln Sie das genaue Verdichtungsverhältnis der Ringmatrize für Ihre spezifischen Futtermittel, um eine optimale Pelletfestigkeit sicherzustellen.
Verdichtungsverhältnis auswählenPDI-Referenzwerte
Nutzen Sie PDI-Richtwerte und Anleitungen zur Fehlerbehebung, um die Festigkeit des Futters zu erhalten und den Feinanteil zu minimieren.
Referenz anzeigenFAQ — TCF Futtermittel-Pelletpresse
Die Preise der TCF-Baureihe reichen von $900 (TCF150, 150–200 kg/h) bis $22.500 (TCF800, 5.000–6.000 kg/h) FOB Qingdao bei 100 % Zahlung per T/T. Die vollständige Preisstaffel mit elf Modellen finden Sie oben im Beschaffungsleitfaden H2-7. Die Kosten je kg/h Produktionsleistung erreichen beim TCF400 ihren optimalen Wert (~$2,53/kg-h). Laut Teholds OEM-Preisleitfaden 2026 liegen die branchenüblichen Preise für eine vergleichbare Ringmatrizenleistung bei $35.000–$150.000; das TCF-Konzept mit schräg gestellten Pressrollen erzielt diese Durchsatzleistung bei 60–85 % niedrigerem CAPEX.
Eine herkömmliche gerade Pressrolle läuft als Zylinder auf einer ebenen Flachmatrizenoberfläche – mit schmaler Kontaktlinie, asymmetrischem Druck und einer Fliehkraft, die die Pressrolle zum äußeren Matrizenradius drückt. Die schräg gestellte Pressrolle besitzt eine konische Geometrie, die einen durchgehend vollflächigen Kontakt gewährleistet, den Druck gleichmäßig verteilt und den Fliehkraftvektor neutralisiert, der den ungleichmäßigen Verschleiß im Außenbereich verursacht. Veröffentlichte Forschungsergebnisse von KSU zeigen, dass das L/D-Verhältnis der Matrize den größten Einzeleinfluss auf die PDI-Schwankung hat; die Konstruktion mit schräg gestellten Pressrollen erhält die physikalische Lastverteilung, auf der L/D beruht.
Für eine ausgelegte kontinuierliche Durchsatzleistung von 500 kg/h ist der TCF250 (600–800 kg/h, 15 kW, $2.400 FOB) die beste Wahl – damit erhalten Sie gegenüber der Nennleistung eine Reserve von 20–60 % und müssen die Anlage nicht ständig an ihrer Leistungsgrenze betreiben. Wenn Sie innerhalb von 24 Monaten mit einem Anstieg auf über 800 kg/h rechnen, wählen Sie den TCF300 (800–1.000 kg/h, $2.700). Stellen Sie bei einem Legehennenstall für 500 Tiere außerdem sicher, dass die Kapazität der vorgeschalteten Hammermühle korrekt ausgelegt ist.
Nein – schwimmfähige Fischfutterpellets müssen durch Extrusion hergestellt werden, also bei hoher Temperatur und hohem Feuchtegehalt mit Schneckenantrieb, nicht durch Pelletierung. Eine Flachmatrizen-Pelletpresse produziert sinkendes Fischfutter mit einem PDI von 92–95 %, wenn Verdichtungsverhältnis (1:12–1:18) und Konditionierung optimal abgestimmt sind. Ein Flachmatrizenextruder für Fischfutter ist die richtige Anlage für schwimmfähiges Aquakulturfutter; TCPEL fertigt beide als separate Maschinenbaureihen.
Zu den üblichen Rohstoffen zählen Sojaschrot, Fischmehl, Erdnussschrot, Weizen- und Reiskleie, Baumwollsaat- und Sonnenblumenschrot, Luzerne, eine Vormischung aus Vitaminen und Mineralstoffen sowie Mais. Unsere von JD bevorzugte Geometrie mit schräg gestellten Pressrollen verarbeitet Mais und grobe Bestandteile problemlos und eignet sich besser für faserreichere Rohstoffe (Stroh, Grasmehl) als eine gerade Pressrollengeometrie mit engem Spalt. Sollwert der Eingangsfeuchte nach der Konditionierung: 14,0–15,5 %.
Die Lieferzeit der C-to-C-Ausrüstung beträgt 15 Arbeitstage. Übliche Seefracht-Transitzeiten ab Qingdao: Karachi 10–18 Tage, Südostasien 10–14 Tage, Nordeuropa 30–35 Tage, US-Westküste 22–30 Tage, US-Ostküste 35–42 Tage. Die Verpackung in einer Sperrholzkiste ist inbegriffen.
Standardmäßige Gewährleistungsfrist bei Fertigungsfehlern: Hauptgehäuse/Getriebe. Der Kundendienst wird von einem technisch erfahrenen Engineering-Team übernommen, das ein Kundenaktensystem mit Angaben zu jedem TCF-Modell, der Matrizeneinstellung und der vorbestellten Ersatzteilliste führt. Lagernde Ersatzteile werden innerhalb von 5 Arbeitstagen versandt.
Pellets verringern Futterverluste, reduzieren die Staubbelastung im Stall und verbessern die Futterverwertung — insbesondere bei Masthühnern. Die Pelletform verlängert außerdem die Lagerfähigkeit, da sie die Feuchtigkeitsaufnahme verringert. Der kommerzielle PDI-Schwellenwert für Legehennen- und Masthühnerfutter liegt bei 88–92 %; unter 85 % überwiegt der Verlust durch Staub den Vorteil bei der Futterverwertung.
Im Trend