Kontakt mit TCPEL aufnehmen

Palettenzerkleinerer
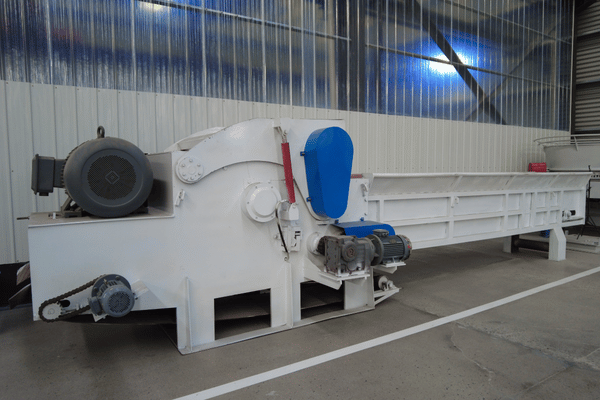
Industrieller Palettenzerkleinerer und Holzpaletten-Schredder — Kettenplatteneinzug mit kombinierter Hammer-/Messerkonfiguration
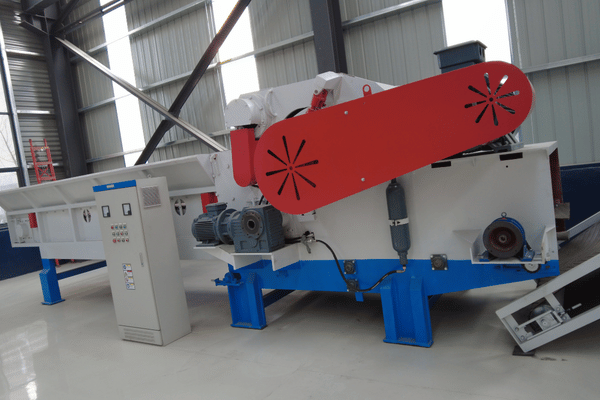
Dieser Palettenzerkleinerer wurde speziell für Recyclingbetriebe und Pelletwerke entwickelt, die unterschiedliche Palettenhölzer, Plattenholz, Äste und Erntestroh in einer Anlage verarbeiten möchten, ohne die Rohstoffe getrennt aufzugeben. Der Palettenzerkleinerer von TCPEL verarbeitet 11 verschiedene Rohstoffe zu 2 bis 10cm großen Holzstücken, lässt sich zwischen Legierungshämmern (für Nägel) und H12-Messern (für sauberes Holz und Stämme mit großem Durchmesser) umrüsten und fördert das Material zu Pelletpressen, Tierstreuanlagen und Biomassekesseln weiter.
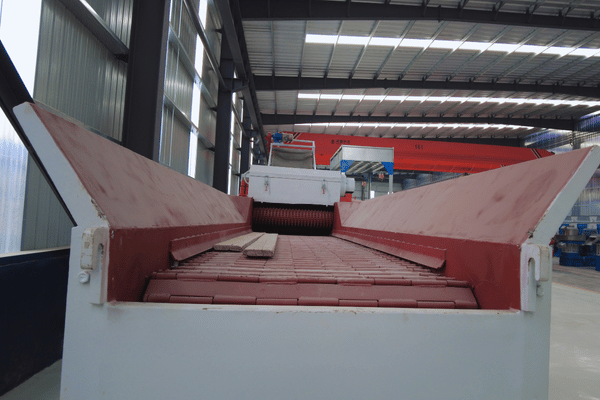
- Kettenplatteneinzug ZGMn13-4-Hochmanganstahl, lastabhängige Einzugsgeschwindigkeit
- Zwei Schneidkopfsysteme Legierungshammer für Nägel / H12-Messer für sauberes Holz — schnell wechselbar
- Austragsgröße 2-10 cm Einstellbar für Pelletrohstoff, Mulch, Tiereinstreu oder Brennstoff
- Antrieb mit Sanftanlauf Frequenzgeregelter Einzug; schützt den Elektromotor bei hoher Belastung
- 11 Rohstoffe Paletten, Plattenholz, Bambus, Äste, Stroh — in einer Anlage
- FOB Qingdao Containerverpackung, DDP-Option, Kundendienst in 60+ Ländern

11
Rohstoffarten auf einer Maschine
2-10 cm
Einstellbare Hackschnitzelgröße am Austrag
60+
Seit 2020 belieferte Länder
20.000 m²
Fertigungsfläche in Shandong
Vom Palettenstapel zur Einnahmequelle — die Rolle des TCPEL Palettenzerkleinerers
HERAUSFORDERUNG
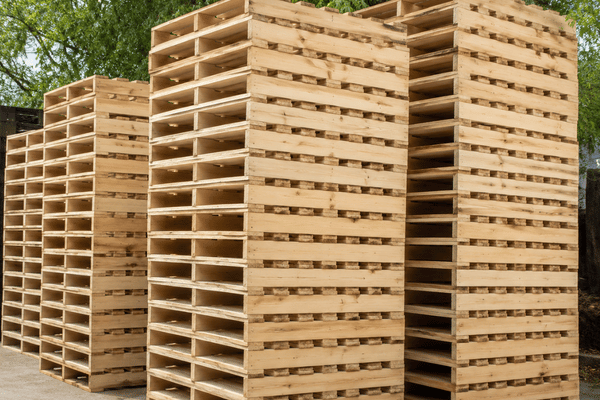
Palettenrecycler und Pelletwerke haben dasselbe betriebliche Problem: Der angelieferte Rohstoff ist nie gleich. Am Montagmorgen kommen 800 Einwegpaletten aus Weichholz, gespickt mit Nägeln der Größe #16. Bis Mittwoch liefert ein Forstunternehmen 6 Tonnen Astholz und Verschnitt aus Bambusfurnier ab. Am Donnerstag verlangt ein Hersteller von Geflügeleinstreu 4-6 cm große Hackschnitzel, während der Abnehmer von Kesselbrennstoff Material mit ≤2 cm benötigt. Palettenschredder für nur einen Einsatzzweck, die ausschließlich für „Paletten“ ausgelegt sind, verschleißen ihre Hammerschläger bei gemischten Rohstoffen 22 % schneller und zwingen die Bediener, entweder von Hand zu sortieren oder mehrere Maschinen einzusetzen.

HAUPTURSACHE
Am unteren Ende des Stapels liegt die Hauptursache. Die meisten industriellen Palettenschredder arbeiten mit nur einem Schneidsystem: entweder mit Zweiwellen-Nockenschneidern, einer 1.000 mm großen Förderschnecke oder einer langsam laufenden Einwellentrommel, die für eine bestimmte Rohstoffform ausgelegt ist. Paletten mit Nägeln und saubere Stämme mit großem Durchmesser belasten den Rotor grundlegend unterschiedlich, sodass für die eine Form ausgelegte Werkzeuge bei der anderen verschleißen und überfordert reagieren. Schließlich kaufen Recyclingbetriebe in ihrer Fertigungshalle einen Vorzerkleinerer und einen nachgeschalteten Schredder und sortieren den Rohstoff zwischen beiden, wodurch sich die Investitionskosten verdoppeln und eine weitere Sortierlinie erforderlich wird, die eigentlich entfallen sollte.
LÖSUNG
Die Antwort von TCPEL ist ein einteilig gebauter Zerkleinerer mit zwei austauschbaren Schneidkopfsätzen auf demselben Rotor mit Kettenplatteneinzug: Kombinierte Legierungspartikel-Hammerschläger verarbeiten Paletten, Plattenholz und sämtliche gemischten, weniger festen Materialien mit Nägeln oder Klammern, während H12-Messer aus Werkzeugstahl in Dosierqualität für alle sauberen Hölzer (>4″ starke Rundhölzer, Stämme, längsfaserigen Bambus und Rundballen aus Stroh) eingesetzt werden, um Ausbrüche an den Messern zu minimieren. Der Kettenplatteneinzug arbeitet mit lastabhängiger Geschwindigkeit; über die Rückmeldung des Drehmoments des Hauptmotors hält er den Materialeinzug langfristig mit ausreichender Kraft und ohne den Schlupf eines Gurtförderers aufrecht, während die dynamische Rotorauswuchtung und die durch Ausbohren zentrierte Konzentrizitätsausrichtung dafür sorgen, dass sich der Träger über den gesamten Einzugsbereich auf einer Bewegungslinie bewegt.
VALIDIERUNG
Der Nachweis ergibt sich aus den technischen Daten und den Betriebsstunden im Feld. Die Kettenplatten werden aus derselben austenitischen Hochmanganstahlgüte wie Brechmäntel von Backenbrechern und Auskleidungen von Kugelmühlen gegossen: ZGMn13-4. ZGMn13-4 verfestigt sich durch Kaltverformung von einer anfänglichen Oberflächenhärte von mindestens HB200 vor der Schlagbeanspruchung auf HB500+ nach den ersten Kontaktstunden mit dem Rohstoff. H12-Werkzeugstahl weist eine vergleichbare Kombination aus Härte und Zähigkeit wie die Güten D2 und Cr12MoV auf, die Anbieter von Verschleißteilen für schlagintensive industrielle Schneidanwendungen empfehlen. Feldversuche in 60+ Ländern seit 2020 haben bestätigt, dass eine Maschine alle Rohstoffvarianten bewältigen kann, an denen Wettbewerbsmaschinen für Einzelanwendungen scheitern.
TCPEL Palettenzerkleinerer-Produktprogramm — Industriemodelle und technische Daten
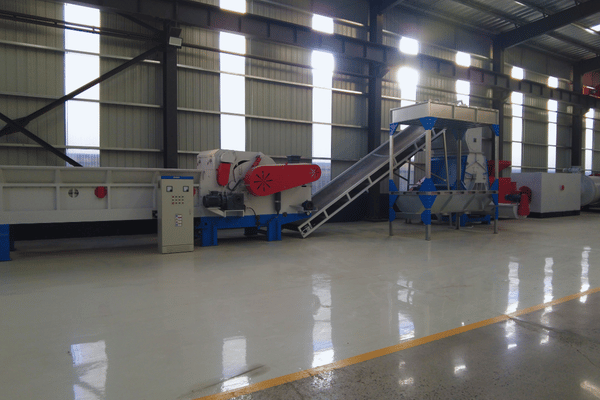
Die Palettenzerkleinerer-Baureihe von TCPEL wird in 3 Leistungsstufen angeboten, wobei jedes Produkt einen eigenen Durchsatzbereich des Recyclingbetriebs abdeckt. Marktforscher unterteilen den Durchsatzbereich von Holzzerkleinerern in Niedrig (unter 5 t/h), Mittel (5 bis 15 t/h) und Hoch (über 15 t/h); TCPEL bietet Maschinen für jeden Bereich an. Die aufgeführten technischen Daten gelten für Standardmodelle; alle sind wahlweise mit Hammer- oder Messerschneidkopf ausgestattet und passen die Geschwindigkeit des Kettenplatteneinzugs automatisch an den aktuellen Messwert des Rotordrehmoments an.

Untere Leistungsstufe
Empfohlene Zuordnung
Recycling-Einsteiger, regionale Pelletwerke
Durchsatzleistung
Unter 5 t/h (≈30-50 Paletten/h mit 30 mm Sieb)
Wahl des Schneidkopfs
Hammer (Nägel) oder Messer (sauberes Holz)
Austragsgröße
Einstellbar auf 2-10 cm
Zulässiger Rohstoffbereich
Einwegpaletten, Plattenholz, Äste
Empfohlene Ergänzung
Hammermühle (nachgeschaltete Feinvermahlung für Pellets)
Mittlere Leistungsstufe
Empfohlene Zuordnung
Industrielle Recyclingbetriebe, integrierte Pelletieranlagen
Durchsatzleistung
5-15 t/h
Wahl des Schneidkopfs
Schnellwechsel zwischen Hammer und Messer
Austragsgröße
Einstellbar auf 2-10 cm
Zulässiger Rohstoffbereich
11 Rohstoffe, täglich wechselnder Materialstrom
Empfohlene Ergänzung
TCPEL Rotationstrockner + Pelletpressenlinie
Hohe Leistungsstufe
Empfohlene Zuordnung
Recyclingkonsortien, Rohstoffe für Biomassekraftwerke
Durchsatzleistung
Über 15 t/h
Wahl des Schneidkopfs
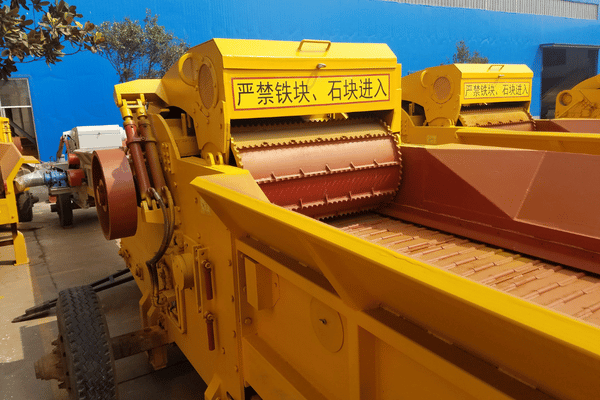
Verstärkter Hammer oder H12-Messer, Doppelrotor
Austragsgröße
2-10 cm mit Siebsteuerung
Zulässiger Rohstoffbereich
Paletten in großen Mengen, Stämme, Bambus, Agrarstroh
Empfohlene Ergänzung
TCPEL Trommelhacker + Hammermühle (mehrstufig)
Quellen: von TCPEL bereitgestellte technische Daten und branchenübliche Kapazitätsbereiche gemäß cognitivemarketresearch.com waste-shredder-market-report.
Warum die technischen Daten wichtig sind — und worauf Sie achten sollten
Technische Tabellen sind nur nützlich, wenn Käufer erkennen können, welchen Nutzen die Zahlen auf Ebene der Anlage haben. Bei diesem Produkt sind vor allem 3 Kennzahlen für den Betrieb entscheidend:
1
Durchsatzleistung in Tonnen/Stunde, nicht in Paletten/Stunde.
Branchenführer nennen Paletten/h bei einer vorgegebenen Siebgröße als Marketingbasis — UNTHA veröffentlicht für den PS1300 als Referenzwert 30 Paletten/h mit einem 30 mm Sieb. Das Gewicht der Paletten variiert jedoch: Einwegpaletten aus Weichholz wiegen ungefähr 18 kg, EPAL-Blockpaletten 22-25 kg und Frachtpaletten aus Hartholz 30+ kg. TCPEL spezifiziert seine Maschinen in Tonnen/Stunde anhand des tatsächlich in der Kundenanlage verarbeiteten gemischten Rohstoffs, denn dieser bestimmt die nachgeschaltete Durchsatzleistung der Pelletpresse oder des Kessels.
2
Standzeit des Schneidkopfs nach verarbeiteten Tonnen, nicht nach Betriebsstunden.
Branchenübliche Ersatzteilkostenrechner geben die Standzeit nach Tonnage an, da Stunden irreführend sind — Stillstandsstunden sind keine Verschleißstunden. Nach übereinstimmenden Anbieterangaben erreichen Legierungshämmer mit zwei Härtezonen vor dem Austausch 18.000-25.000 Tonnen, mit Chromkarbid beschichtete Roste 12.000-15.000 Tonnen und borlegierte Stahlauskleidungen 7.500-9.000 Tonnen. Die Standzeit der TCPEL-Hammerschläger liegt in der oberen Hälfte dieses Bereichs, da die Legierungspartikel-Hammerschläger mit einem über den Kettenplatteneinzug geregelten Vorschubdruck und nicht mit schlagartiger Schwerkraftzufuhr arbeiten.
3
Stromaufnahme des Antriebs als Verschleißindikator.
Bediener weisen in Berichten über die Wartung industrieller Schredder wiederholt auf ein Frühwarnsignal hin: Steigt die Stromaufnahme des Elektromotors um 10-15 % über den Basiswert bei sauberem Rohstoff, wird der Schneidkopf stumpf und der Energieverbrauch steigt um 15-30 %, bevor ein Bediener eine Veränderung der Hackschnitzelqualität bemerkt. Jede TCPEL-Maschine der mittleren und hohen Leistungsstufe wird mit Sanftanlasser und frequenzgeregeltem Einzugssystem geliefert, das die Stromkurve auf dem PLC-Display des Bedieners anzeigt und so auf stumpfe Messer hinweist, bevor die Durchsatzleistung sinkt.
„Wir haben Kettenplatten aus drei Gießereien geprüft, bevor wir den endgültigen Werkzeugweg entwickelten. Wir entschieden uns für ZGMn13-4 von einem einzigen Lieferanten. Zwei Wettbewerbsprodukte rissen entweder an den Bolzenlöchern oder splitterten innerhalb von 6.000 Tonnen Rohstoff ab. Unsere ZGMn13-4-Platte verfestigt sich bei den ersten 200 Stunden Rohstoffkontakt von HB200 auf HB500+ und verläuft dann auf der Verschleißkurve konstant bis zum vollständigen Austausch. Wir würden ohne sie keine Einheit der mittleren oder hohen Stufe ausliefern.“.
Palettenzerkleinerer vs. Schredder vs. Feinzerkleinerer vs. Hacker — Entscheidungsmatrix nach Materialweg
Zwischen diesen 4 Produktkategorien besteht tatsächlich eine lineare Abfolge. Sie stehen für unterschiedliche physische Wege der Materialhandhabung, unterschiedliche Annahmen zur Beschickung und deutlich voneinander abweichende, jeweils festgelegte Austragsgrößen. Die Wahl der falschen Kategorie im Beschaffungsprozess ist tatsächlich kostspieliger als die Wahl der falschen Größe innerhalb einer Kategorie. Im Folgenden sehen Sie, was jeder der 4 tatsächlichen Materialwege wirklich leistet und was dabei jeweils ungenutzt bleibt.
| Physischer Materialweg | TCPEL Palettenzerkleinerer | Zweiwellen-Nockenschneider(Referenz: industrieller Palettenschredder) | 1000 mm Förderschnecke(Referenz: Vorzerkleinerer) | Langsam laufender Einwellenzerkleinerer(Referenz: Palettenschredder) | Horizontalzerkleinerer + Hammermühle(Referenz: mehrstufiges System) |
|---|---|---|---|---|---|
| Beschickung | Kettenplatte, lastabhängig (ZGMn13-4) | Trichter, Schwerkraft | Trichter + selbsttätiger Schneckeneinzug | Schneidkammer mit automatischem Materialeinzug | Trichter + Förderband + Magnet |
| Schneidkopf | Legierungspartikel-Hammer oder H12-Messer (Schnellwechsel) | 2″-Sechskant-Nockenschneider, vorgegeben | 1.000 mm Schnecke, einheitliche Bauform | Einwelle, feststehende Messer | Trommelmesser + Hammerschläger, mehrstufig |
| Austragsgröße | Einstellbar auf 2-10 cm | Papierblattgroße Stücke (nur Vorzerkleinerung) | Papierblattgroße Stücke (nur Vorzerkleinerung) | Typischerweise 30 mm mit Sieb | Je nach Prozessstufe variabel |
| Nägel und Metall | Hammerbetrieb verarbeitet Nägel direkt | Verarbeitet Nägel („einschließlich sämtlicher Nägel“) | Verträgt Nägel; nachgeschalteter Magnetabscheider | Verträgt Nägel; Magnet am Austrag | Mehrstufig mit integriertem Magneten |
| Gemischter Rohstoff (Palette + Astholz + Stroh + Bambus) |
11 Rohstoffe in einer Anlage mit Schneidkopfwechsel | Für Paletten optimiert; Äste/Stroh erfordern eine separate Maschine | Für Paletten optimiert; nur Vorzerkleinerung | Für Paletten optimiert | Mehrstufiges System anpassbar; höhere Investitionskosten |
| Investitions- und Betriebskostenprofil | Einzelmaschine; Preisstufe FOB Qingdao [Für Angebot kontaktieren] | Branchenüblicher Preisbereich für Maschinen mit einem Einsatzzweck ($10K-$50K Referenz) | Preisstufe für Vorzerkleinerer (gewöhnlich mit einem nachgeschalteten Schredder kombiniert, wodurch sich die Systemkosten verdoppeln) | Preisbereich für Maschinen mit einem Einsatzzweck | System aus mehreren Maschinen; deutlich höhere Investition |
Wo der Kostenunterschied tatsächlich entsteht
Branchenübliche Verschleißkosten
Doch damit ist nicht nur die Geschichte hinter den technischen Daten erzählt. Der wichtigste Kostenunterschied liegt in verborgenen Faktoren unterhalb des Datenblatts. Branchenübliche Ersatzteilkostenrechner veröffentlichen eine nominelle Stückkostentabelle: Der Austausch von Legierungshämmern mit zwei Härtezonen kostet $0.11-0.14/Tonne, mit Chromkarbid beschichtete Roste kosten $0,03-0,04 /Tonne und borlegierte Auskleidungen kosten $0.09-0.12/Tonne Aufbau.04/Tonne. Ein typischer Standort, der 5000 Paletten mit einem Durchschnittsgewicht von 22 kg verarbeitet, erreicht ein Rohstoffgewicht von 1.320 Tonnen/Jahr; dadurch liegen die reinen jährlichen Kosten für den Hammeraustausch beim Legierungswerkzeug mit zwei Härtezonen bei $145 bis $185. Ein Betreiber mit geringerwertigem härtbarem Stahl müsste mit 2-3-fach höheren Kosten rechnen, wobei weitere 22 % der geplanten Stillstandszeit entfallen.
Der wirtschaftliche Vorteil von TCPEL
An diesem Punkt verändert sich die Rechnung mit TCPEL. Im reinen Hammerbetrieb mit nagelhaltigen Palettenrohstoffen liegen die Verschleißkosten der Hammerschläger am oberen Ende des Bereichs. Wird in Wochen mit sauberem Holz2(Stämme, Buschwerk, Bambus) der H12-Messerkopf durch reinen Hammerbetrieb ersetzt, sinken die Verschleißkosten in die untere Hälfte des Bereichs, da sich die Schlagbelastung bei kontrolliertem Messerkontakt gegenüber den Schlägen auf die Hammerfläche über eine längere Werkzeugschneide verteilt. Bei einer jährlichen Mischung verschiedener Rohstoffarten weisen Anlagen mit Wechselkopf durchgehend Verschleißkosten in der unteren Hälfte des branchenüblichen Bereichs aus.
Kundenergebnisse — Lieferungen in 60+ Länder, bereit für vertikale Integration
Seit 2020 hat TCLAP Palettenzerkleinerer und integrierte vor- und nachgeschaltete Biomasseanlagen für Recyclingbetriebe, Pelletwerke und ausländische DOMEX-Anlagen in mehr als 60+ Ländern installiert, darunter bei industriellen Investoren in Südkorea, Russland, Vietnam, Finnland, Neuseeland, Pakistan, Indien, Bangladesch und der Türkei. Ein Kennzeichen eines erfolgreichen Installationsmusters ist die vertikale Integration. Ein Recyclingbetrieb kauft dann im Verlauf von 18-30 Monaten eine TME-Palette (Hammermühle, Rotationstrockner, Pelletpresse, Pelletkühler und Absackanlage) und verwandelt die scheinbar teure Installation in ein Ertragszentrum, das regionale Kunden mit Holzpellets zum Heizen versorgt.
TCO-VORTEIL
Gesamtbetriebskosten über 5 Jahre — TCPEL gegenüber Alternativen für einen Einsatzzweck
Die meisten Fallstudien von Branchenanbietern nennen für die industrielle Palettenzerkleinerung eine Amortisationszeit von 12 bis 24 Monaten, sofern Anlagen mit hohem Volumen täglich betrieben werden. Die Betriebskostenstruktur von TPMNO folgt der Branchenregel, doch die Amortisationszeit ist kürzer, da nur 1 Maschine für die 11 Rohstoffquellen benötigt wird, für die Wettbewerber 2 Maschinen einsetzen müssen.
Eingesparte Investitionskosten
1 TCPEL-Zerkleinerer statt (Vorzerkleinerer + nachgeschalteter Schredder) senkt die Investitionsausgaben für Recyclingbetriebe mit gemischten Rohstoffen um 25-40 %
Verschleißkostenbereich
$0.11-0.14/Tonne für Hammer; $0.09-0.12/Tonne für Auskleidung — liegt bei gemischtem Rohstoff am unteren Ende
Vermeidung von Stillstandszeiten
Die falsche Wirtschaftlichkeit billiger Hammerschläger verursacht über einen Betrieb von 5 Jahren 22 % zusätzliche Stillstandszeit; ZGMn13-4 + Legierungspartikel als Basis vermeiden den Wechsel
Vertikale Wertschöpfung
Der Wert von Rohstoffen für Holzpellets folgt einem Markt, der bis 2031 voraussichtlich $26B erreicht (7,01 % CAGR)
3 wiederkehrende Installationsmuster aus der Praxis
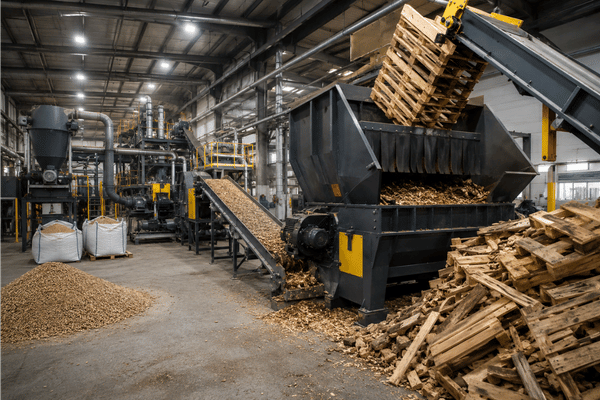
Muster A – Vom Recyclingbetrieb zum Pellethersteller (osteuropäischer Kunde).
Ein seit 5 Jahren tätiger Palettenrecycler, der zuvor durchschnittlich 800-1.200 Einwegpaletten/Tag verarbeitete, nahm im Jahr 1 den TCPEL Palettenzerkleinerer der mittleren Leistungsstufe in Betrieb. Im Jahr 2 wurden eine Hammermühle und ein Rotationstrockner installiert; im Jahr 3.6fügte der Verarbeiter Pelletpressen hinzu und benötigte 36 Monate, um ein kostenverursachendes Entsorgungszentrum finanziell in ein Ertragszentrum für Holzpellets umzuwandeln, das regionale Heizkunden belieferte. Entsprechende, anbietertypische Amortisationsbereiche weisen für die reine Zerkleinererlinie dieses Installationsmusters eine Amortisationszeit von 14-22 Monaten aus.
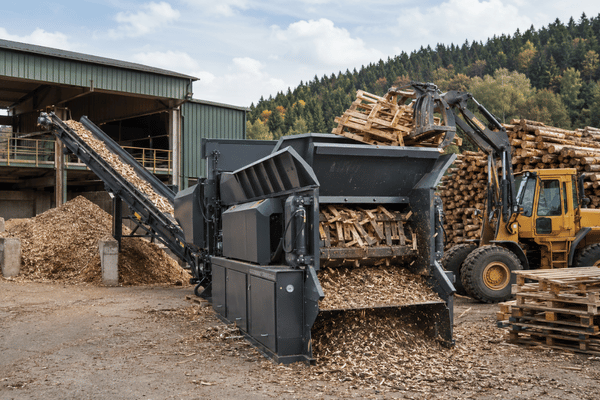
Muster B – Integrierter Forstbetrieb (südasiatisches Sägewerk).
Aufgrund eines chronischen Rückstaus bei Holzernterückständen und Astholzbeständen rüstete dieses Sägewerk den Palettenzerkleinerer der HC Series mit dem H12-Messer als primärem Werkzeug nach; für Aufträge zur Palettenentsorgung wurde regelmäßig auf den reinen Betrieb mit Legierungshämmern umgestellt. Das Werk betreibt seine Produktionslinie mit sauberem Holz als Rohstoff, sodass sich die Schlagbelastung bei sachgerechter Laststeuerung über die längere Werkzeugschneide verteilt. Dadurch liegen die durchschnittlichen Verschleißkosten im Messerbetrieb am unteren Ende des Profils.9
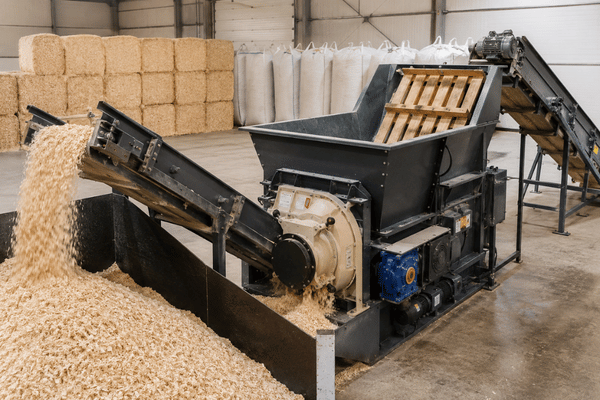
Muster C – Hersteller von Tiereinstreu (nordeuropäischer Kunde).
Ein Spezialhersteller von Einstreumaterial für den Pferdesport- und Milchviehmarkt betreibt den TCPEL Palettenzerkleinerer mit einer Austragskorngröße von 4–6 cm und beschickt damit direkt die Absiebung & Absackung. Die Spezifikationen für das Einstreumaterial schließen Feinanteile <2 cm und Überkorn >8 cm aus; ausschlaggebend für diese Anwendung war der einstellbare Austragskorngrößenbereich.
Konformität und Werkstoffnormen — ZGMn13-4, H12, OSHA, CE
Industrielle Palettenzerkleinerer werden anhand mehrerer Ebenen von Sicherheits- und Werkstoffnormen beurteilt, die Einkaufsteams vor der Freigabe abgleichen. Der TCPEL Palettenzerkleinerer erfüllt die folgenden Werkstoffnormen:
ANSI Z133.1-2006
Grundlegende Sicherheitsanforderungen für Hacker in der Baumpflege — Schnellstopp- und Rücklaufeinrichtungen an der mechanischen Einzugssteuerstange
OSHA 29 CFR 1910.212
Schutzeinrichtungen im Arbeitsbereich gegen rotierende Teile und umherfliegende Hackschnitzel (a)(1) und (a)(3)
OSHA 29 CFR 1910.266(h)(4)
Vermeidung des Kontakts mit Scheibe, Messern oder Klingen während des Betriebs
CE-Maschinenrichtlinie 2006/42/EC
Für europäische Kundenmärkte erforderlich — Deutschland, Finnland und 25+ EU-Zielmärkte
Austenitischer Manganstahl ZGMn13-4
Kettenplatte aus einer GB/T 5680 entsprechenden Güte gegossen — C 0,9-1,30 %, Mn 11-14 %
H12-Werkzeugstahl (AISI)
Messermaterial mit einem auf D2/Cr12MoV-Anwendungen für schlagbeanspruchtes Schneiden abgestimmten Härte-Zähigkeits-Bereich
Warum ZGMn13-4 statt allgemeinem legiertem Stahl — und warum das bei Audits wichtig ist
Der Werkstoff der Kettenplatten ist ein wiederkehrender Punkt auf jeder Prüfliste zur Bewertung industrieller Schredder. ZGmn13-4 ist die nach GB/T 5680 bezeichnete Entsprechung eines austenitischen Manganstahls mit C 0,9-1,30 % und Mn 11-14 %—dieselben chemischen Entsprechungen werden gemäß ASTM A128 als Hadfield-Stahlgüten veröffentlicht. Vor der Schlagbeanspruchung wird eine Oberflächenhärte von ungefähr HB200 gemessen; unter Schlagbelastung verfestigt sich die Oberfläche durch Kaltverformung innerhalb der ersten Kontaktstunden auf HB500+, während der Kern zäh bleibt. Die Proportionen von Messer/Brechmantel/Auskleidung sind auf Schlagbeanspruchung und nicht auf Abrasion ausgelegt. Die zu vereinbarten Kosten beschafften Güten werden von der ZGMn13-4-Gießerei bis zu der Stelle zurückverfolgt, an der die Konvention für die Schneidmesser aus H12-Werkzeugstahl genehmigt wurde.
Vor dem Härten geprüfte lose Späne/Zylinder aus handelsüblichen Kettenplatten aus Kohlenstofflegierungsstahl vergleichbarer Preislage, die auf Exportmärkten angeboten werden, erreichen HB180-220; ein dokumentierter Kaltverfestigungsbereich wird nicht genutzt. Praxiserfahrungen zum Nachteil bei der Standzeit: 3-5x kürzer, zudem treten bei einer Durchsatzleistung von 4.000-6.000 Tonnen Oberflächenabplatzungen im Bereich der Schraubenbohrungen auf. Kostennachteil der Platte: 40-60 %, multipliziert über eine Lebensdauer von 5 Jahren.
TCPEL stellt für jede Lieferung dokumentierte Werkstoffprüfberichte für ZGMn13-4 bereit, die bis zur Gießerei zurückverfolgbar sind und Einkaufsteams den Abgleich mit Lieferantenbedingungen nach ISO 9001:2015 ermöglichen; außerdem werden bei jedem Kauf zertifizierte Messer aus Werkzeugstahl in der vorgeschriebenen AISI-Güte exportiert. Im Werk im Bezirk Zhangqiu, Jinan, arbeiten 100+ Mitarbeitende auf 20.000 m2—das Industriegebiet ist für die vollständige Erstellung von Exportdokumenten für 60+ Empfängerländer ausgelegt.
Entscheidungsindex für 11 Rohstoffe × Hammer-/Messerkonfiguration
Dies ist das Datenblatt, das die meisten Käufer eines Palettenzerkleinerers vor ihrer Anfrage suchen — und das Produktseiten gewöhnlich auslassen. Die nachstehende Matrix ordnet 11 Rohstoffarten, die der TCPEL Palettenzerkleinerer verarbeiten kann, dem bevorzugten Schneidkopf, der Austragsgröße und den nachgeschalteten Maschinen zu.
| Rohstoffart | Empfohlener Schneidkopf | Einstellung der Austragsgröße | Nachgeschaltete Maschine | Anwendung im Absatzmarkt |
|---|---|---|---|---|
| Einwegpaletten aus Weichholz (mit Nägeln) | Legierungshammer | 2-5 cm | Hammermühle + Magnet | Pelletrohstoff / Kesselbrennstoff |
| EPAL-Blockpaletten (mit Nägeln) | Legierungshammer | 3-6 cm | Hammermühle + Magnet | Pelletrohstoff / Mulch |
| Plattenholz / Bauschalungen | Legierungshammer | 2-4 cm | Hammermühle | Pelletrohstoff |
| Verschnitt aus Bambusfurnier / Regalböden | H12-Messer | 2-5 cm | Direkt (ohne Hammermühle) | Mulch / Tiereinstreu |
| Holzlatten / Halterungen | H12-Messer | 3-7 cm | Hammermühle (bei Pellets) | Pelletrohstoff / Mulch |
| Stämme (großer Durchmesser) | H12-Messer | 4-10 cm | Hammermühle erforderlich | Pelletrohstoff / Kesselbrennstoff |
| Äste (Forstrückstände) | H12-Messer | 3-8 cm | Optionale Hammermühle | Pelletrohstoff / Kesselbrennstoff |
| Reisstroh-Rundballen | H12-Messer | 2-4 cm | Hammermühle | Pelletrohstoff / Tiereinstreu |
| Maisstroh-Rundballen | H12-Messer | 2-5 cm | Hammermühle | Pelletrohstoff |
| Baumwollstängel-Rundballen | H12-Messer | 2-4 cm | Hammermühle | Pelletrohstoff / Kesselbrennstoff |
| Gemischtes Sperrholz / Altmöbel (mit Befestigungselementen) | Legierungshammer | 2-5 cm | Hammermühle + Magnet | Pelletrohstoff / Kesselbrennstoff |
Zuordnung der Austragsgröße zur nachgeschalteten Anwendung
Nicht die Hackschnitzel selbst, sondern das Ergebnis aus dem Palettenzerkleinerer bestimmt dessen ROI. Der Ausgabebereich von 2-10 cm bei TCPEL ist auf vier Endmarktanwendungen mit ihrer jeweiligen Marktpreisdynamik und den Anforderungen an die nachgeschaltete Anlage ausgelegt. Die folgende Übersicht ordnet den vier Hauptanwendungen ihre Spezifikationen und die von TCPEL empfohlene Anlagenkonfiguration zu.
Anwendung des Austragsmaterials
Einstellung des Zerkleinerers
Erforderliche nachgeschaltete Anlagen
Marktdynamik
Empfohlene TCPEL-Anlagenkonfiguration
Rohstoff für Holzpellets
Zerkleinerer auf 2-5 cm → Feinanteil von 3-5 mm
Hammermühle + Rotationstrockner + Pelletpresse + Pelletkühler + Absackung
Holzpelletmarkt soll bis 2031 bei einer CAGR von 7,01 % auf $26B wachsen
Komplette Pelletieranlage (Palettenzerkleinerer + Hammermühle + Rotationstrockner + Pelletpresse + Pelletkühler + Absackung)
Tiereinstreu
Zerkleinerer auf 4-6 cm (kontrollierter Feinanteil)
Sieb + Verpackungslinie
Stabiler Spezialmarkt — Pferdehaltung, Milchviehhaltung und Geflügelhaltung — kauft nach Vorgaben zu Feinanteil und gleichmäßiger Hackschnitzelgröße
TCPEL-Palettenzerkleinerer + kundenspezifisches Sieb + Verpackung
Landschaftsmulch
Zerkleinerer auf 3-10 cm (vollständiger Einstellbereich)
Optionale Färbeanlage + Verpackung
Holzrecyclingmarkt soll bis 2034 auf $35.9B wachsen (CAGR von 6,5 %)
TCPEL-Palettenzerkleinerer (als Einzelmaschine oder mit optionaler Absacklinie)
Brennstoff für Industriekessel
Zerkleinerer auf 2-8 cm mit Feuchteregelung
Rotationstrockner (auf 8-12 % Feuchtegehalt)
US-Holzpelletexporte von Feb.→März 2026 mehr als verdoppelt (609k → 1.1M metrische Tonnen)
TCPEL-Palettenzerkleinerer + Rotationstrockner (mit optionaler Hammermühle für höherwertige Pelletbrennstoffe)
Strategische Markteinblicke
Übersicht der Anwendungen des Austragsmaterials — TCPEL-Anlagenkombinationen gemäß technischen Unternehmensunterlagen; Dynamik der nachgeschalteten Märkte gemäß den angeführten Branchenanalysen.
Kernaussage der Übersicht: Recyclingbetriebe müssen sich nicht von Anfang an für eine einzige Anwendung entscheiden. Ein TCPEL-Palettenzerkleinerer versorgt alle vier nachgeschalteten Anlagen, sodass Kunden üblicherweise mit der Variante mit dem geringsten Kapitalbedarf beginnen (Mulch oder Kesselbrennstoff direkt aus dem Austragsmaterial des Zerkleinerers) und die Pelletieranlage über 18-30 Monate ausbauen, während sich die Einnahmen aus Holzpellets entwickeln. Die CAGR von 7 % auf dem Holzpelletmarkt und die Verdoppelung der US-Exportmengen innerhalb eines einzigen Quartals Anfang 2026 sind die makroökonomischen Kennzahlen, die den Zeitpunkt des Ausbaus bestimmen.
Beschaffungsleitfaden — Preisfaktoren, Lieferzeit, MOQ und Kundendienst
Die Beschaffungsentscheidung für einen industriellen Palettenzerkleinerer beruht auf einem gewichteten Entscheidungsrahmen mit fünf Optionen, der in den Beschaffungskategorien für Investitionsgüter veröffentlicht wurde. Nachfolgend finden Sie die branchenübliche Gewichtung für Kaufentscheidungen bei Investitionsgütern in großen Stückzahlen:
Gesamtbetriebskosten (TCO)
Gewichtung: 30 %Investitionskosten (Preisspanne FOB Qingdao), Kosten der Verschleißteile je Tonne (Preisspanne von $0,11-0,14 für Hammerschläger), Energieaufnahme unter Last, Ausfallzeitenprofil im Vergleich zu Alternativen für einen einzigen Einsatzzweck.
Qualität und Leistung
Gewichtung: 25 %Zertifizierung der Kettenplatten aus ZGMn13-4, Zertifizierung der H12-Schneiden, Durchsatzleistung mit kundenspezifischer Rohstoffmischung, Ausrichtung an ANSI Z133.1 / 29 CFR 1910.212.
Innovation und Flexibilität
Gewichtung: 15 %Wechsel zwischen Hammerschläger- und Schneidkopf (eine Maschine für 11 Rohstoffe), Sanftstarter + frequenzgeregelter Einzug, lastadaptive Kettenplatte.
ESG und Nachhaltigkeit
Gewichtung: 15 %Vertikale Integration von der Palette bis zum Pellet mit einer TCPEL-Anlage (schließt den Recyclingkreislauf), nachgeschaltete Holzpelletproduktion bedient einen Markt für erneuerbare Energien, der bis 2031 auf $26B wächst.
Risiko und Resilienz
Gewichtung: 15 %Nachgewiesene Exporte in 60+ Länder seit 2020, Rechtsträger ALLWIN INTERNATIONAL über das chinesische Handelsregister überprüfbar, 100+ Fachkräfte in der Fertigungshalle, firmeneigene Betriebsstätte mit 20.000 m².
Rahmen für die gewichtete Beschaffungsbewertung: artofprocurement.com supplier-selection-criteria. Prüfgrundlage: von TCPEL bereitgestellte Betriebsunterlagen.
Lieferzeit, MOQ und Containerverpackung
Die Lieferzeit ist in 2 Kategorien unterteilt. Standardmäßig ausgestattete Anlagen (niedrige Ausbaustufe mit Hammerschläger und Umrüstung auf einen Einzelmesserkopf) können nach bestätigtem Auftrag innerhalb des im industriellen B2B-Export üblichen Vorbereitungszeitraums versandt und FOB Qingdao geliefert werden. Kundenspezifische Maschinen (mittlere & hohe Ausbaustufe mit Schnellwechsel für Doppelmesser/Umrüstung, Doppelrotor und nachgeschaltetem Kombipaket) benötigen aufgrund des Gießereizyklus für Kettenplatten der Werkstoffklasse ZGmn13-4 eine längere Fertigungs- und Lieferzeit. Bei integrierten Produktionslinien beträgt die konstruktive Mindestbestellmenge eine Anlage; die Systeme werden in mehreren Containern und mit vollständigen Inbetriebnahmeleistungen über die wichtigsten Exporthäfen in 60+ Länder geliefert.
Rahmen der Preisfaktoren
Die Preise für industrielle Palettenschredder bewegen sich in einer breiten Marktspanne, die sämtliche Fälle abdeckt — veröffentlichte Vergleichsdaten reichen von ungefähr $10.000 für Maschinen der Einstiegsklasse bis über $50.000 für zusätzliche große Industrieausführungen. Die Positionierung von TCPEL FOB Qingdao liegt innerhalb dieser Spanne und gliedert sich in vier Kostentreiber, liegt innerhalb dieser Spanne und gliedert sich in vier zentrale Kostenfaktoren, die Kunden im Voraus bestimmen sollten, um sie in Ihrem Budget zu berücksichtigen:
Durchsatzbereich
Einstellige Werte in t/h liegen am unteren Ende der Spanne; bei mehreren t/h steigen die Preise mit der Rotorgröße und der Ausführung des Einzugssystems.
Auswahl des Schneidkopfs
Einzelner Hammerschläger- oder Schneidkopf in einem Grundrahmen gegenüber einem Paar austauschbarer Schneidköpfe, das 11 verschiedene Brennstoffe verarbeiten kann.
Systemumfang
Separat aufgestellter Palettenzerkleinerer gegenüber einer effizienten Komplettanlage einschließlich Hammermühle, Rotationstrockner, Pelletpresse und Pelletkühler.
Zertifizierung
Einfache CE-Dokumentation oder langjährig nachgewiesene Einhaltung von ANSI Z133.1 / 29 CFR 1910.212, regionalen Elektrovorschriften und landesspezifischen Sicherheitsprüfungen.
Technische Werkzeuge und Rechner für Palettenzerkleinerer
Rohstoffauswahl
Bewerten Sie die Eigenschaften des Rohstoffs einschließlich Feuchtegehalt und Abmessungen. Ermitteln Sie die optimale Anlagenkonfiguration des Zerkleinerers für Ihre spezifischen Holzabfälle.
Werkzeug öffnen
Verschleißkosten nach Durchsatzklasse
Berechnen Sie die Betriebskosten anhand Ihres gewünschten Verarbeitungsvolumens. Schätzen Sie die Standzeiten der Verschleißteile präzise, um Ihre Wartungsbudgets zu optimieren.
Rechner öffnen
Konfigurator für die Pelletieranlage ab Palette
Planen Sie Ihr durchgängiges Verarbeitungssystem. Verknüpfen Sie die aufeinanderfolgenden Anlagen intelligent von der ersten Zerkleinerung bis zur abschließenden Biomassepelletierung.
Konfiguration starten
Häufig gestellte Fragen
Welche Durchsatzleistung des Palettenzerkleinerers passt zu unserem Recyclingvolumen?
Die erforderliche Durchsatzleistung wird anhand der monatlichen Palettenzahl sowie des Anteils reiner oder gemischter Rohstoffe berechnet. Eine Pelletieranlage mit einer Kapazität von 5.000 Paletten/Monat und ausschließlich Einwegpaletten aus Weichholz entspricht dem unteren Ende der branchenüblichen Low-Tier-Spanne (unter 5 t/h). Eine Anlage, die 15.000 Paletten/Monat mit einer Mischung aus Paletten und Astholz verarbeitet, entspricht der branchenüblichen Medium-Tier-Klasse (5-15 t/h). Palettenwerke mit einer Kapazität von 25.000 Paletten/Monat liegen am oberen Ende der branchenüblichen High-Tier-Klasse (> 15 t/h). Veröffentlichte Durchsatzbereiche von Marktanalysten der Abfallzerkleinerungsbranche folgen derselben Einteilung.
Hammerschläger oder Schneide — welcher Schneidkopf verarbeitet Paletten mit Nägeln besser?
Abrasive, mit Legierungspartikeln versehene Hammerschläger sind die Standardwahl für Rohstoffe mit Befestigungselementen wie Nägeln, Schrauben oder gestanzten Metallklammern — Paletten, Plattenholz, Altmöbel und Transportkisten. Die Hammerschläger widerstehen dem Kontakt mit den Legierungspartikeln ohne Abplatzungen, und die Vorschubgeschwindigkeit der Kettenplatte passt sich beim Auftreffen auf Metall selbstständig an die momentane Drehmomentbelastung des Rotors an. Schneiden aus H12-Werkzeugstahl sind für die gängigsten Rohstoffe, Stämme mit großem Durchmesser, Äste, Bambusfurnier und rundes Stroh vorgesehen — die gehärtete Schneidkante erzeugt eine glänzende, frische Schnittfläche der Hackschnitzel. Zusätzliche Schneidkopfsätze mit Schnellwechselsystem ermöglichen es einem einzigen Bediener, ein Rohstoffpaket im wöchentlichen Wechsel zu verarbeiten.
Wie schneidet der Kettenplatteneinzug von TCPEL im Vergleich zu Zweiwellen- und Schneckenfördersystemen ab?
Es stehen drei unterschiedliche Einzugssysteme für verschiedene physikalische Materialformen zur Verfügung. Zweiwellen-Nockenschneidsysteme (Franklin Miller TASKMASTER und andere industrielle Referenzen) sind schwerkraftbeschickte Systeme für Schüttgut, bei denen ein Trichter einen Nockenrotor mit fester Drehzahl beschickt; sie arbeiten sehr effektiv mit gleichmäßigen Rohstoffen ausschließlich aus Paletten, sind bei gemischten Rohstoffen aus Paletten und Stammholz jedoch in der Vorschubleistung begrenzt. Eine Förderschnecke mit 1.000 mm (Referenzausführung des Modells WEIMA Woodwolf) verdichtet das Material und reißt es anschließend mit der Schnecke statt mit einer Schneide auseinander; sie ist für die Vorzerkleinerung optimiert, wird für das fertige Austragsmaterial jedoch üblicherweise zusammen mit einem zweiten Schreddersystem eingesetzt. Der Kettenplatteneinzug im TCPEL-Palettenzerkleinerer hält den Rohstoff mit minimalem Schlupf am Rotor und drosselt die Vorschubgeschwindigkeit automatisch entsprechend der aktuellen Drehmomentbelastung des Elektromotors, um kombinierte Beschickungen aus Paletten, Stammholz und Stroh zu verarbeiten.
Wie hoch ist die typische Standzeit von Kettenplatten aus ZGMn13-4?
ZGMn13-4 ist ein austenitischer Manganstahl, der sich unter Stoßbelastung von einer Oberflächenhärte von ungefähr HB200 vor der Belastung auf HB500+ nach den ersten Stunden des Rohstoffkontakts verfestigt. Die Standzeit wird normalerweise in verarbeiteten Tonnen statt in Betriebsstunden angegeben, da der stoßbedingte Verschleiß vom Rohstoffdurchsatz abhängt. Branchendaten zu den Teilekosten für stoßbeanspruchte Schredderkomponenten zeigen, dass Hammerschläger in neun von zehn Fällen vor dem Austausch 18000-25000 Tonnen erreichen und vergleichbare gegossene Stoßkomponenten bei korrekter Spezifikation ebenfalls Werte in der oberen Hälfte dieser Spanne erzielen. Allgemeine Kohlenstofflegierungsvarianten ohne dokumentierte Kaltverfestigungseigenschaften erreichen tendenziell eine 3-5x kürzere Standzeit und zeigen bereits nach vier- bis sechstausend Tonnen Abplatzungen an den Schraubenlöchern.
Kann der TCPEL-Palettenzerkleinerer eine Pelletpresse direkt beschicken oder ist eine Hammermühle erforderlich?
Der Palettenzerkleinerer von TCPEL produziert Hackschnitzel mit 2-10 cm. Pelletpressen mit Ringmatrize oder Flachmatrize benötigen für eine wirksame Verdichtung in der Matrize normalerweise einen auf 3-5 mm oder weniger zerkleinerten Rohstoff, weshalb die Hammermühle üblicherweise als zweite Prozessstufe zwischen dem Austrag des Zerkleinerers und dem Einlauf der Pelletpresse eingesetzt wird. Mitsubishi liefert die Hammermühle als Teil der integrierten Pelletproduktionsanlage. Bei der Verwendung als Kesselbrennstoff oder Tiereinstreu entspricht das Austragsmaterial des Zerkleinerers mit 2-10 cm bereits der Endproduktspezifikation, sodass eine zusätzliche Verarbeitung in der Hammermühle nicht erforderlich ist.
Welche Preisklasse FOB Qingdao deckt eine gewünschte Durchsatzleistung von 30 Paletten/Stunde ab?
30 Paletten/Stunde bei 22 kg/Palette entsprechen ungefähr 0,65-0,7 t/h und liegen damit im Kapazitätsbereich der Low-Tier-Klasse. Die Branchenpreise für industrielle Palettenschredder der Einstiegsklasse liegen je nach Rotorspezifikation, Wahl des Schneidkopfs und Konformitätspaket innerhalb einer veröffentlichten Referenzspanne von $10.000-$50.000. Für ein verbindliches Angebot von TCPEL FOB Qingdao für Ihre spezifische Ausführung kontaktieren Sie uns — wir übermitteln Ihnen für alle 60+ Zielländer innerhalb eines Arbeitstags die Preise.
Welche Lieferzeit und Containerverpackung bietet TCPEL für den Export an?
Standardausführungen der Low-Tier-Klasse werden innerhalb des branchenüblichen Zeitfensters für die Exportvorbereitung von der Auftragsbestätigung bis zur Containerverladung FOB Qingdao versandt. Kundenspezifische Ausführungen der Medium- und High-Tier-Klasse benötigen aufgrund des Gießereizyklus für Kettenplatten aus ZGMn13-4 und der Komponenten der integrierten Anlage eine längere Fertigungszeit. Die Containerverpackung entspricht vollständigen Exportstandards — korrosionsgeschützter Rahmen, Schaumstoff-Kantenschutz, für die Ladungssicherung geeignete Umreifungsbänder und vollständige Exportdokumentation einschließlich Werkstoffzertifikat für ZGMn13-4, Werkszeugnis für H12, CE-Konformitätserklärung und Sicherheitshandbuch für das Bedienpersonal. DDP-Versand ist für die meisten der von TCPEL belieferten 60+ Zielländer verfügbar.
Für welche nachgeschalteten Produkte können Hackschnitzel mit 2-10 cm verwendet werden?
Austragsmaterial mit 2-10 cm eignet sich für vier Endmarktanwendungen. Rohstoff für Holzpellets muss vor der Beschickung der Pelletpresse in einer Hammermühle auf 3-5 mm feinvermahlen werden. Tiereinstreu für Pferdehaltung, Milchviehhaltung und Geflügelhaltung erfordert Hackschnitzel mit 4-6 cm und einem kontrollierten Feinanteil unter 2 cm. Farbiger oder naturbelassener Landschaftsmulch kann den vollständigen Bereich von 2-10 cm nutzen. Industrielle Biomassekessel und Kraft-Wärme-Kopplungsanlagen benötigen Hackschnitzel mit 2-8 cm und kontrolliertem Feuchtegehalt. Die nachgeschaltete Anwendung bestimmt, welche TCPEL-Kombination (Hammermühle, Rotationstrockner, Pelletpresse usw.) empfohlen wird.
Welche Ersatzteile und Kundendienstleistungen bietet TCPEL in den 60+ Exportländern an?
Austauschteile für Verschleißkomponenten (H12-Schneiden, Hammerschläger mit Legierungspartikeln, Kettenplattensegmente aus ZGMn13-4, Siebgewebe, Lager usw.) sind im Werk Zhangqiu für den Expressversand verfügbar; Lagerteile werden mit Lieferzeiten von üblicherweise unter zwei Wochen an die meisten Zielhäfen versandt. Der auf Kundendateien basierende Service stellt sicher, dass unabhängig vom Bestelldatum Teile mit identischer Anlagenkonfiguration bereitgestellt werden können. Für die meisten Lieferungen in die 60+ Zielländer sind Inbetriebnahme und Schulung vor Ort verfügbar.
Wie fügt sich der TCPEL-Palettenzerkleinerer in eine vollständige Biomassepellet-Produktionsanlage ein?
Ein vollständiger Prozess für Biomassepellets umfasst: Palettenzerkleinerer (Hackschnitzel mit 2-10 cm) Hammermühle (Feinanteil mit 3-5 mm) Rotationstrockner (Feuchtegehalt von 8-12 %) Pelletpresse (Pellets mit 8 mm) Pelletkühler (Umgebungstemperatur) Pellet-Absackmaschine (Säcke mit 15-25 kg oder Big Bags mit 1 Tonne). TCPEL liefert die vollständige Anlagenserie, sodass eine integrierte Pelletieranlage bestellt werden kann, deren sechs Prozesse für dieselbe Durchsatzleistung ausgelegt sind. Kunden bauen eine solche Anlage üblicherweise über 18-30 Monate aus: zuerst der Zerkleinerer, als 2. Trockner + Hammermühle, als 3. Pelletverarbeitungslinie + Absackung.