Kontakt mit TCPEL aufnehmen

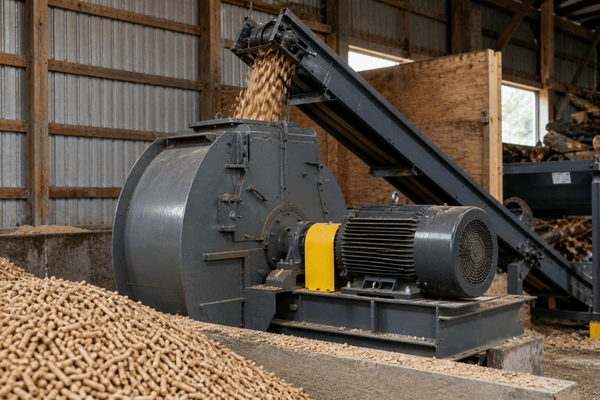
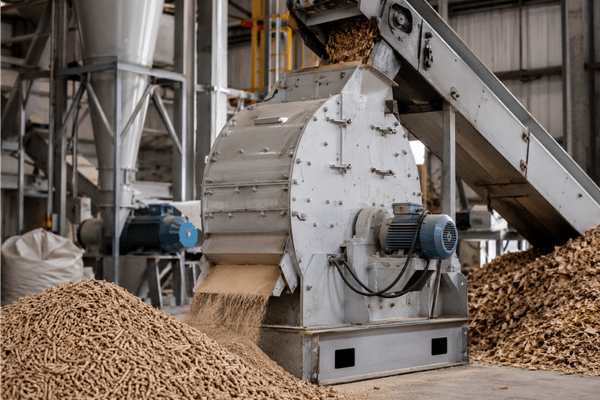
Hammermühle für Holz
Hammermühle für Holz — industrielle Holzvermahlung für Pellets, Mulch und Biomasseproduktion
Industrielle Hammermühlensysteme für Holz verarbeiten Rundholz, Rinde, Sägemehl und Altholz von Paletten bei einer Durchsatzleistung von 0,1–10 t/h zu 6mm großen, pelletierfähigen Partikeln. TCPEL liefert diese Produktionssysteme mit umfassender technischer Unterstützung in 60+ Länder — von der Rohstoffspezifikation bis zur Inbetriebnahme.
Die Wahl der richtigen Hammermühle hängt von drei technischen Faktoren ab, die auf den Produktseiten der Wettbewerber regelmäßig vernachlässigt werden: (1) Elastizitätsmodul der Holzart, (2) optimaler Feuchtebereich der Holzart und (3) Abstimmung der Siebgröße auf die nachgeschaltete Anwendung.

Kapazitätsbereich: 60 kg/h (CF158) bis 10 t/h (GXP Industrieausführung)
Motorleistungsbereich: 2,2 kW (einphasig) bis 250 kW (dreiphasig, 380V)
Siebgrößen: austauschbare Siebe mit 2/4/6/8/10 mm gemäß der Pelletspezifikation EN ISO 17225-2
Verarbeitete Materialien: 9 Holzarten und -materialien (Kiefer, Fichte, Tanne, Eiche, Ahorn, Eukalyptus, Rinde, Sägemehl, Altholz) sowie Stroh, Spelzen und Bambus
Genannte Normen: ISO 17827-1:2024, EN 15103, EN ISO 17225-2, ASAE EP496.3
Ausgelieferte Anlagen: Deutschland, Russland, Finnland, Südkorea, Malaysia, Pakistan + 54 internationale Märkte
Warum die Auswahl der Hammermühle für Holz entscheidend ist — umgekehrte Energiebilanz von Hart- und Weichholz
Käufer einer Hammermühle für Holz gehen häufig von einer falschen, vom Brennholz übernommenen Annahme aus: Hartholz ist dichter, daher müssten Hartholzpellets länger brennen, weniger Asche erzeugen und sich sauberer vermahlen lassen. Branchendaten widersprechen jedem Teil dieser Annahme — Pellets sind kein Scheitholz, und diese Umkehrung verändert die Entscheidung darüber, welche Hammermühle Sie kaufen sollten. Eine Hammermühle für Holz zerkleinert Rundholz, Hackschnitzel und Sägemehl zu gleichmäßigen Partikeln für die Pelletierung, Mulchherstellung, Tiereinstreu, Brikettrohstoffe oder Biomasseverbrennung. Die verarbeitete Holzart bestimmt die Standzeit der Hammerschläger, den Energieverbrauch je Tonne und den endgültigen Aschegehalt wesentlich stärker als die Motorleistung auf dem Typenschild — und kehrt damit die übliche Beschaffungsentscheidung vieler Käufer um.
Drei im Jahr 2023 dokumentierte, unerwartete Erkenntnisse:
01. Umgekehrte Energiebilanz (BTU)
Weichholzpellets liefern eine um 10–20 % höhere Wärmeleistung in BTU als Hartholzpellets — denn Harz und Pflanzensaft im Weichholz setzen Verbrennungsenergie frei, während der Dichteunterschied verschwindet, sobald beide Holzarten auf dasselbe Volumen verdichtet wurden. Damit kehrt sich die vom Brennholz bekannte Annahme „dichter = heißer“ um.
02. Verhältnis von Asche und Staub
Hartholzpellets erzeugen bei vergleichbarer Verbrennungsleistung etwa 3x so viel Asche wie Weichholzpellets. Bei Anlagen, die überwiegend Weichholzrohstoffe verarbeiten, bedeutet dieses Verhältnis sauberere Brennräume, weniger Stillstandszeiten und weniger Kundenbeschwerden — bei hoher Verbrennungsleistung setzt Hartholz zudem pro Stunde deutlich mehr Staub frei als Weichholz.

03. Logik der Instandhaltungskosten
Nadelholz beansprucht die Hammerschläger weniger stark als Hartholz — der Wartungsbericht 2023 von Biomass Magazine bringt es klar auf den Punkt: „Es ist offensichtlich, dass Nadelholz die Hammerschläger weniger stark beansprucht als Hartholz.“ Dieser eine Satz kehrt die Logik des Preisaufschlags für Hartholz-Anlagen um, die viele B2B-Beschaffungsentscheidungen bestimmt.
Entscheidungsmatrix für 9 Holzarten × Janka-Härte × Hammerschlägerverschleiß
Wenn die Spezifikation einer Hammermühle nicht an die Härte der Holzart angepasst wird, entstehen zwei Fehlerbilder: vorzeitiger Austausch der Hammerschläger bei hohem Hartholzanteil oder ungenutzte Kapazität mit übermäßigem Feinanteil bei reiner Weichholzverarbeitung. Diese Entscheidungsmatrix für 9 Holzarten stellt die vier technischen Variablen, die beide Ergebnisse bestimmen — Janka-Härte, optimaler Soll-Feuchtebereich, empfohlene Siebgröße und Hammerschlägeranordnung — den typischen Betriebsstunden bis zum Hammerschlägerverschleiß und dem spezifischen Energieverbrauch je verarbeiteter Tonne gegenüber.
Datenquellen
Janka-Härte-Referenzwerte des USDA Forest Products Laboratory, Studie von Wang et al. aus dem Jahr 2018 zum Energiebedarf bei der Vermahlung von Douglasie (USDA Research Note FPL-RN-0359), Biomasseverdichtungsstandard ASAE EP496.3 und Felddaten von TCPEL aus Lieferungen in 60+ Länder.
| Holzart ▼ | Janka-Härte (lbf) ▼ | Optimaler Feuchtebereich ▼ | Siebgröße ▼ | Hammerschlägeranordnung ▼ | Energie (kWh/t) ▼ | Hammerschlägerverschleiß (Stunden) ▼ |
|---|---|---|---|---|---|---|
| Kiefer (Weichholz) | ~870 | 10–15% | 4–6 mm | Gerade Kante | 15–22 | 400–600 |
| Fichte (Weichholz) | ~510 | 10–15% | 4–6 mm | Gerade Kante | 13–20 | 500–700 |
| Tanne (Weichholz) | ~660 | 10–15% | 4–6 mm | Gerade Kante | 14–21 | 450–650 |
| Eiche (Hartholz) | ~1290 | 8–12% | 4–6 mm | Abgeschrägt oder gebogen | 30–42 | 180–280 |
| Ahorn (Hartholz) | ~1450 | 8–12% | 4–6 mm | Abgeschrägt oder gebogen | 32–45 | 160–260 |
| Eukalyptus (Hartholz) | ~1125 | 8–12% | 4–6 mm | Abgeschrägt oder gebogen | 28–40 | 200–300 |
| Rinde (gemischt) | unterschiedlich | 15–25% | 6–10 mm | Verstärkte Vierkantausführung | 20–35 | 120–250 (abrasiv) |
| Sägemehl (gemischt) | n. z. (bereits fein) | 10–15% | 2–4 mm | Standard | 8–15 | 600–900 |
| Altholz von Paletten | ~700–1100 | 10–18% | 6–8 mm | Verstärkte Ausführung + vorgeschalteter Magnetabscheider | 22–38 | 100–200 (Verunreinigung) |
Betriebsdynamik
Auswirkungen von Drehzahl und Verschleiß auf die TCO
Rotordrehzahlen von Hammermühlen für die Holzvermahlung liegen üblicherweise bei 2.400–3.200 U/min; eine niedrigere Rotordrehzahl verringert den Hammerschlägerverschleiß zulasten der Durchsatzleistung, während eine höhere Rotordrehzahl den Feinanteil und die Staubbelastung des Zyklons erhöht. Die Spannweite der Verschleißstunden ist das Beschaffungssignal, das Sie in Ihrem TCO-Modell einpreisen sollten. Eine Mühle, die 100 % Weichholz verarbeitet, wechselt ihre Hammerschläger je verarbeiteter Tonne etwa doppelt so häufig wie eine Mühle mit 100 % Hartholz — die Hartholzmühle verbraucht jedoch 50–80 % mehr kWh je Tonne und erzeugt 3x mehr Asche für die nachgeschaltete Reinigung. Gemischte Rohstoffe, wie sie in Pelletieranlagen üblich sind, liegen dazwischen; Rinde und Altholz führen jedoch zu einem dritten Fehlerbild, das bei reinem Hart- oder Weichholz nicht auftritt: Verschleiß durch Abrasion und Metallverunreinigungen, dem keine Hammerschlägerlegierung vollständig standhält.
„Minderwertiger Rohstoff, einschließlich Rinde, verkürzt die Lebensdauer der Hammermühle drastisch. In osteuropäischen Rohstoffchargen haben wir große Fahrradteile gefunden, in deutschem Industrieholz außerdem Nägel und Schrauben. Selbst bei hochwertigem Rohstoff kann der Harzgehalt die Leistung erheblich beeinträchtigen.“.
Das Fazit
Die Spezifikation einer Hammermühle muss zugleich eine Spezifikation für die Rohstoffhandhabung sein. TCPEL Anlagenkonfigurationen für überwiegend aus Rinde oder Altholz bestehende Chargen umfassen einen vorgeschalteten Magnetabscheider und verstärkte Hammerschlägerlegierungen; Anlagenkonfigurationen für sauberes Sägewerksweichholz werden mit der standardmäßigen Hammerschlägeranordnung mit geraden Kanten geliefert.
Modelle und Spezifikationen der TCPEL Hammermühlen für Holz der Baureihen CF und GXP
CF-Baureihe — kleine gewerbliche Anlagen und Pilot-Pelletieranlagen
TCPEL liefert zwei Baureihen von Hammermühlen für Holz: die CF-Baureihe für kleine gewerbliche Pelletieranlagen bis hin zu Anlagen der mittleren Ausbaustufe (60 kg/h bis 1,1 t/h) und die industrielle GXP-Baureihe für die vollständige Pelletproduktion (1–10 t/h). Diese Unterteilung besteht, weil sich die technischen und wirtschaftlichen Anforderungen oberhalb von 1 t/h deutlich unterscheiden und große Mühlen eine 3-phasige 380V-Verkabelung, die Einbindung eines Staubzyklons sowie eine lastabhängige Dosierersteuerung auf SPS-Niveau rechtfertigen, deren Kosten sich bei kleinen Mühlen nicht amortisieren.

| Modell | Motorleistung | Spannung | Produktionsleistung | Siebgröße | Geeignete Anwendung |
|---|---|---|---|---|---|
| CF158 | 2,2 kW | 220V/380V, ein- oder dreiphasig | 60–120 kg/h | 360 x 160 mm | Landwirtschaft / F&E / Musterproduktion |
| CF198 | 4 kW | 380V, dreiphasig | 200–300 kg/h | 510 x 200 mm | Kleine gewerbliche Sägemehlverarbeitung |
| CF420 | 7,5 kW | 380V, dreiphasig | 200–500 kg/h | 680 x 280 mm | Pilot-Pelletieranlage |
| CF-420C | 11 kW | 380V, dreiphasig | 200–700 kg/h | 680 x 280 mm | Mischholz + landwirtschaftliche Reststoffe |
| CF500B | 22 kW | 380V, dreiphasig | 800–1.100 kg/h | 820 x 390 mm | Kleine Industrieanlage / Pelletieranlage mit 2.000-5.000 t/Jahr |
Industrielle GXP-Baureihe — vollständige Pelletproduktionslinien
Die GXP-Baureihe umfasst sieben Kapazitätsstufen von 1 t/h bis 10 t/h mit Motorleistungen von 37 kW bis 250 kW. Jede Stufe wird mit einem auf die Durchsatzleistung abgestimmten Zyklondurchmesser sowie einer passenden Anzahl von Staubsäcken und Hammerschlägern geliefert. Industriekunden, die eine Durchsatzleistung von 5.000+ t/Jahr spezifizieren, sollten das vollständige Datenblatt mit den 7 GXP-Stufen anfordern, das für jede Stufe Einzelheiten zu Zyklon, Elektromotor und Hammerschlägeranzahl enthält; die Spezifikation ist zu umfangreich, um sie hier einzubetten.

Vergleichskennzahl:
Die Referenz von Biomass Magazine aus dem Jahr 2023 stellt fest, dass „typische Trockenhammermühlen bei der Holzpelletaufbereitung mit einem 600-PS-Motor eine Durchsatzleistung von 9 bis 11 Tonnen pro Stunde erreichen“, womit die oberste GXP-Stufe (10 t/h, 250 kW ≈ 335 PS) in der energieeffizienteren Hälfte der Branchenverteilung liegt. Dies beruht auf moderner Hammerschlägergeometrie und optimiertem Siebabstand und nicht allein auf der Dimensionierung des Elektromotors — eine technische Entwicklung, die durch Patentaktivitäten des USPTO zu geschmiedeten Hammerschlägern (US7140569B2) und sieblosen Bauformen mit definiertem Abstand zwischen Hammerschläger und Platte (US5364038A, Andritz Sprout Bauer Inc.) bestätigt wird.Hammermühle für Holz, Holzhacker oder Holzzerkleinerer — wann welche Maschine eingesetzt wird
Die Erläuterung der entscheidenden Unterschiede spart Kosten und verhindert Störungen an den Produktionslinien einer Pelletieranlage. Beide stellen Kapazität für Lücken bei der Verarbeitung nicht rückstauender Rohstoffe innerhalb der Zerkleinerungskette bereit.
| Maschine | Aufgabegröße | Austragsgröße | Zerkleinerungsmechanismus | Typischer Energiebedarf | Geeignet für |
|---|---|---|---|---|---|
| Holzhacker | Rundholz und Äste bis 200 mm | 20–80 mm große Hackschnitzel | Rotierende Messer (Schnitt) | 5–12 kWh/t | Zerkleinerung von Rundholz in der ersten Prozessstufe |
| Holzzerkleinerer | Rundholz, Schwarten und Schnittholzabfälle | 10–40 mm große Stücke | Hammerschläger + Scherung (starke Schlagwirkung) | 12–25 kWh/t | Altholz von Paletten und Abbruchholz |
| Hammermühle für Holz (industrielle Zerkleinerungsmaschine) | Hackschnitzel bis ≤80 mm, Sägemehl und Hobelspäne | 2–10 mm große Partikel (siebgesteuert) | Rotierende Hammerschläger auf einem schnell laufenden Rotor (Schlag + Abrieb) | 15–40 kWh/t (abhängig von der Holzart) | Abschließende pelletierfähige Aufbereitung, Mulch und Einstreu |
Anforderungen der Pelletierkette
Fehler durch den Einsatz einer ungeeigneten Ersatzmaschine verursachen in der Pelletproduktion die höchsten Kosten. Der Betreiber eines Hackers hält die aus dem Hacker austretenden Hackschnitzel mit 50-80mm für fein genug, um sie direkt der Pelletpresse zuzuführen. EN ISO 17225-2 zeigt: Bei klassifizierten Holzmaterialien muss die Partikelgröße vor der Pelletierung auf 6mm verringert werden, wobei überwiegend 4mm große Partikel vorliegen. Nur die Hammermühle erzeugt eine siebgesteuerte Durchsatzleistung. Eine Prozesskette aus Hacker und Pelletpresse verursacht Verstopfungen an den Matrizen sowie einen Kapazitätsverlust von 50-80 % vor dem vorzeitigen Ausfall.
Nischenanwendungen für Alt- und Abbruchholz
Holzzerkleinerer bedienen eine noch engere Nische: Alt- und Abbruchholz. Sie verarbeiten Stücke, die mit Eisen- oder Nichteisenmetallen verunreinigt und daher nicht für Hacker geeignet, zugleich aber zu groß für die Pelletierung sind. Das grobe Ausschussmaterial wird nach einer Altholz-Pelletieranlage der Engstelle zugeführt. Zuvor muss es den Zerkleinerer passieren, um in geeignetes Platten- und Blockmaterial zerkleinert zu werden.
5-stufige Aufbereitung von Holzpelletrohstoffen — vom Rundholz zum pelletierfähigen Material mit ≤6 mm
Holzpelletwerke nach internationalen Standards (EN ISO 17225-2 für GI-Holz-Nisoluts, ISO 17827-1:2024 für Granulatgrößen, EN 15103 für die Schüttdichte) arbeiten mit einer fünfstufigen Rohstoffaufbereitung. Die Hammermühle kennzeichnet Prozessstufe 3-Nr. Zwischen Hacken und Trocknung arbeiten kreisende Siebe. Der Engpass entscheidet darüber, ob die Pelletieranlage ihren NFY-Sollwert erreicht. Das Auslassen oder die falsche Auslegung einer Prozessstufe führt zu einer NFY-Durchsatzleistung außerhalb der Spezifikation, Staubproblemen oder unzulässigen Feuchtewerten.
1
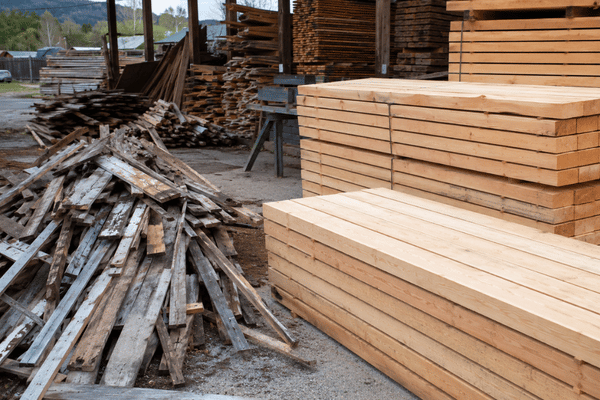
Prozessstufe 1: Rundholzannahme (Rohmaterial)
Durchmesser <100mm. Stammt aus forstwirtschaftlicher Rundholzgewinnung. Sägewerksschwarten und Altholz. Bei Alt- und Mischholz ist eine Feststoff-Magnetabscheidung erforderlich.
2
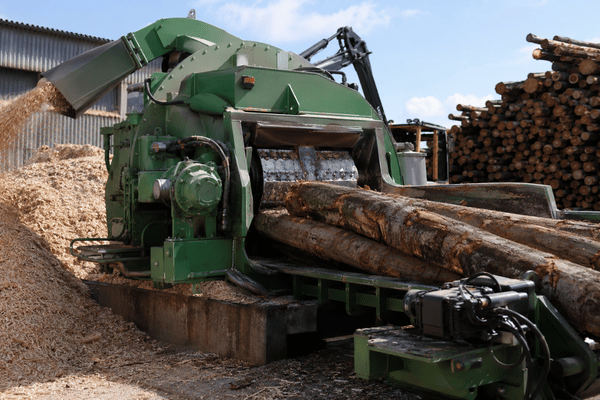
Prozessstufe 2: Holzhackung (Austragsgröße 50–100 mm)
Rotations- oder Scheibenhacker zerkleinern Rundholz zu Hackschnitzeln. Die Abstufung wird mit einem Schwingsieb nach ISO 17827-1:2024 für 3.15mm vorgenommen. Der Energiebedarf beträgt 5-12kwnh/T.
3
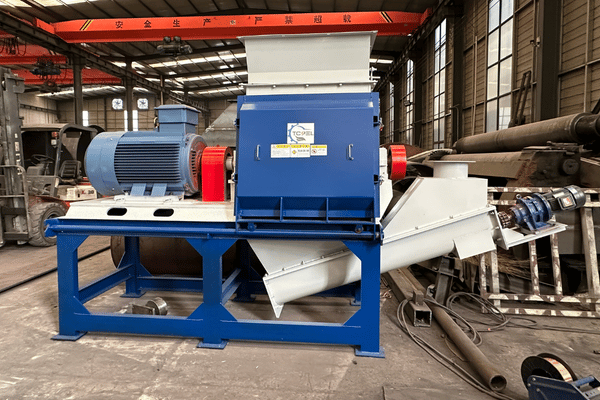
Prozessstufe 3: Holzvermahlung in der Hammermühle (Austragsgröße 6–15 mm, anschließend ≤6 mm)
In industriellen Pelletieranlagen ist eine zweistufige Vermahlung üblich — zunächst ein Grobdurchgang (6 mm Sieb), anschließend ein Feindurchgang (≤6 mm Sieb), wie in der Branchenreferenz von Biomass Magazine beschrieben. Der Energieverbrauch beträgt je nach Holzart 15–40 kWh/t. Die Hammermühle arbeitet in dieser Prozessstufe mit einem schnell laufenden Rotor und siebgesteuertem Austrag.

4
Prozessstufe 4: Trocknung auf einen Feuchtegehalt von ≤15 %
Ein Rotations- oder Bandtrockner bringt den Rohstoff auf den für die Pelletierung erforderlichen Feuchtegehalt. Klassifizierte Holzpellets nach EN ISO 17225-2 müssen eine Endfeuchte von <10% aufweisen, was vor der Pelletierung einen Rohstoff-Feuchtegehalt von 10–15% voraussetzt (bei der Verdichtung wird zusätzliche Feuchtigkeit freigesetzt). In Prozessstufe 3 zerkleinertes, feuchtes Frischholz muss vor der Pelletierung diese Trocknungsstufe durchlaufen.
5
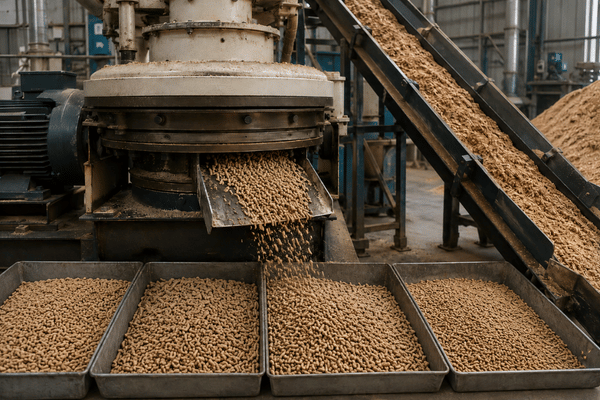
Prozessstufe 5: Verdichtung in der Pelletpresse (Pelletaustrag ≤6 mm)
Eine Pelletpresse mit Flachmatrize oder Ringmatrize presst den getrockneten Rohstoff durch die Matrize auf den Durchmesser klassifizierter Holzpellets (typischerweise 6 oder 8 mm). Durch die Pelletierung unter Wärme und Druck entstehen je nach Aschegehalt und mechanischer Festigkeit klassifizierte Holzpellets der Klassen A1, A2 oder B gemäß EN ISO 17225-2.
5-Jahres-Rechner für die Gesamtkosten je Tonne — Strom, Hammerschläger- und Siebverschleiß, Instandhaltung
Der Kaufpreis einer Hammermühle für Holz ist die falsche Optimierungsgröße. Entscheidend für die Wirtschaftlichkeit über 5 Jahre sind die Gesamtkosten je verarbeiteter Tonne, die sich in vier Komponenten gliedern: Strom, Austausch der Hammerschläger, Austausch des Siebs und Instandhaltungsarbeit. Die beiden von der Holzart abhängigen Komponenten — Stromverbrauch und Hammerschlägerverschleiß — verändern die TCO einer ansonsten identischen Mühle bei überwiegender Hart- gegenüber überwiegender Weichholzverarbeitung um 30–50 %.
TCO-Komponenten über 5 Jahre (je verarbeiteter Tonne)
Für eine Mühle der Klasse CF500B (22 kW Rotorantrieb, ~1 t/h Durchsatzleistung, 4.000 h/Jahr in Betrieb, Verarbeitung von 4.000 t/Jahr):
Komponente
Überwiegend Weichholz
Überwiegend Hartholz
Gemischter Rohstoff
Strom (bei $0.10/kWh)
$1.50–$2.20/t
$3.00–$4.00/t
$2.25–$3.10/t
Austausch der Hammerschläger (Satz + Arbeit)
$0.80–$1.10/t
$1.80–$2.50/t
$1.30–$1.80/t
Siebwechsel
$0.30–$0.50/t
$0.50–$0.80/t
$0.40–$0.65/t
Instandhaltungsarbeit (durchschnittlich 4 h/Woche)
$0.60–$0.80/t
$0.80–$1.00/t
$0.70–$0.90/t
Gesamte TCO je Tonne
$3.20–$4.60
$6.10–$8.30
$4.65–$6.45
Die Bereiche beruhen auf Felddaten von TCPEL + Branchenvergleichswerten (Biomass Magazine 2023, USDA Wang et al. 2018). Die tatsächlichen Kosten unterscheiden sich je nach lokalem Strompreis, gewählter Hammerschlägerlegierung und Siebgröße. Nutzen Sie die Bereiche für die Investitionsplanung; fordern Sie für beschaffungsreife Zahlen ein individuelles TCO-Modell an.
Betreiber von Pelletieranlagen, die zwischen überwiegend Hart- und überwiegend Weichholz umfassenden Rohstoffverträgen wählen, überspringen diese Berechnung häufig und entscheiden allein nach dem Rohstoffpreis. Die TCO-Daten kehren diese Entscheidung in etwa der Hälfte der realen Fälle um: Selbst Hartholzrohstoffe, die 10–15 % weniger als Weichholz kosten, verursachen je Tonne eine höhere Durchsatzleistungskosten, sobald Stromverbrauch und Hammerschlägerverschleiß berücksichtigt werden. Die Beschaffungsentscheidung richtet sich nicht nach dem Rohstoffpreis — sondern nach den rohstoffbereinigten TCO.
Zertifizierungen, Normen und Qualitätssicherung
Hammermühlen für Holz von TCPEL werden mit dokumentierter Konformität zu internationalen Normen für Fertigung, Maschinensicherheit, Lärmbelastung und Staubkontrolle geliefert. Beschaffungsspezifikationen verweisen üblicherweise auf vier Normenfamilien: Fertigungsqualität nach ISO 9001, Maschinensicherheit nach CE (Einfuhranforderung der EU), Lärmbelastung nach OSHA (US-Arbeitsschutzkonformität) und Gefahren durch brennbaren Staub nach NFPA 652 (Brand- und Explosionsschutz bei der Holzvermahlung). Jede Norm bietet Käufern eine konkrete Absicherung — Materialrückverfolgbarkeit, Risikobeurteilung der Maschinensicherheit, Bedienerschutz und Minderung von Staubexplosionen durch die Auslegung von Zyklon und Entstaubungsanlage.
Über formelle Zertifizierungen hinaus ist die Kontrolle von Verunreinigungen der Normenbereich, in dem die meisten Spezifikationen für Hammermühlen für Holz im realen Betrieb versagen. Altholz und Forstrückstände enthalten regelmäßig Metallverunreinigungen (Nägel, Beschläge und eingelassene Befestigungselemente) sowie Sand aus der Holzernte. Die Instandhaltungsreferenz von Biomass Magazine für Hammermühlen aus dem Jahr 2023 beschreibt das konkrete Fehlerbild: „Wir haben sowohl große Fahrradteile in osteuropäischen Rohstoffchargen als auch Nägel und Schrauben in deutschem Industrieholz gefunden“. TCPEL Anlagenkonfigurationen für Alt- oder Mischholz umfassen einen vorgeschalteten Magnetabscheider und verstärkte Hammerschlägerlegierungen — nicht als Zusatzverkauf, sondern als dokumentierte Anforderung, wenn die Wahrscheinlichkeit einer Verunreinigung 0,1 % des Gewichts überschreitet. Jüngste Patentaktivitäten des USPTO zu sieblosen Hammermühlenkonstruktionen (US5364038A, Andritz Sprout Bauer) und langsam laufenden Holzhackgut-Hammermühlen (CA2226045C) bestätigen, dass Hammerschlägergeometrie und Rotordrehzahlregelung weiterhin aktive Entwicklungsfelder bei der Aufbereitung von Biomasserohstoffen sind.
Die Kontrolle von Verunreinigungen ist die häufigste Spezifikation einer Hammermühle für Holz, die im hochskalierten Betrieb hinter den Anforderungen zurückbleibt. Altholz und Forstrückstände enthalten regelmäßig Verunreinigungen (Nägel, Beschläge und widerhakenartige Befestigungselemente) sowie abrasive Stoffe (Sand und Splitt) aus den bestehenden Ernteverfahren. Der Instandhaltungsleitfaden von Biomass Magazines für Hammermühlen aus dem Jahr 2023 zeigt das Haftungsrisiko: „Wir haben sowohl große Fahrradteile in osteuropäischen Rohstoffchargen als auch Nägel und Schrauben in deutschem Industrieholz gefunden“. Typische Beschickungskonfigurationen für Alt- oder Mischbiomasse umfassen in der Vorstufe eine Magnet-Zentrifugalabscheidung und verbesserte Hammerschlägerlegierungen — nicht als Zusatzverkauf bei einer Reparatur, sondern als dokumentierte Anforderung, wenn der massenbezogene Verunreinigungskoeffizient 0,1 % überschreitet.
Konformitätsnormen
ISO 9001
Qualitätsmanagementsystem — Fertigung
CE-Kennzeichnung
Konformität mit der EU-Maschinenrichtlinie für die Einfuhr
ISO 12100
Maschinensicherheit — Risikobeurteilung
OSHA ≤85 dB(A)
Grenzwert für die Lärmbelastung über 8 Stunden in 1m Abstand
NFPA 652
Norm für brennbaren Staub — Spezifikation für Zyklon + Schlauchfilter
Archiv der MD-Zertifikate
Kundenergebnisse — Lieferung in 60+ Länder mit Integration in Pelletieranlagen
Hammermühlen für Holz von TCPEL kommen in der Pelletindustrie, bei der Herstellung von Tiereinstreu (Schlachthöfe, weit über 60 Länder), in Mulchprozessen und in Anlagen zur Rohstoffaufbereitung für Biomassekraftwerke zum Einsatz. Die Unterschiede ergeben sich aus mehreren beschaffungsbezogenen Gründen: Das Lieferzeitfenster für Ersatzteile ist kürzer, und neue Kunden treffen bei den erhaltenen Rohstoffkombinationen häufiger auf bereits validierte Kombinationen der meisten Holzarten und Verunreinigungsarten.
Deutschland
Finnland
Russland
Neuseeland
Südkorea
Pakistan
Indien
Bangladesch
Vietnam
Malaysia
Türkei
+ 50 weitere
Anwendungsbeispiele (repräsentative Installationen)
Beschreibung der Referenzen — WWP-Standardinstallationen, die den zulässigen Bereich für Projekte in einem logischen Ablauf von der Fertigung bis zum Betrieb veranschaulichen:
Integration in eine Pelletieranlage (Osteuropa, ~3000 t/Jahr): CF500B beschickt eine Ringmatrizen-Pelletpresse mit Weichholz + gemischter Kiefer bei 12 % Feuchtegehalt. Der Betreiber bestätigte eine Amortisation des CAPEX von $35k innerhalb von 18 Monaten — TCO-Vorteil des Weichholzrohstoffs (Preis, Risiko, Verfügbarkeit) + stabile Pelletqualität der Klasse A2 gemäß EN ISO 17225-2.
Herstellung von Tiereinstreu (Nordeuropa, ~1500 t/Jahr):
CF420 mit 8 mm Maschensieb, Sollwert für Einstreuqualität bei 200-500 kg/h. Der Kunde wählte eine größere Maschenweite, um voluminösere Einstreu zu erhalten, anstatt durchgängig eine höhere Dichte mit kleineren Partikeln anzustreben.
Industrielle Pelletproduktion (Südasien, ~8000 t/Jahr):
GXP-Stufe 5 (Klasse 3 t/h) mit integriertem Zyklon für gemischtes Alt-Hart- und -Weichholz. Die vorgeschaltete Magnetabscheidung erkannte in den ersten sechs Betriebsmonaten 12 Metallverunreinigungen — Ereignisse, die zu einem Bruch am Hammerschläger oder einer Beschädigung der Matrize bei der Pelletierung geführt hätten.
Bei zahlreichen Installationen zeigt sich ein wiederkehrendes Muster: Wenn der Kunde Holzart + Verunreinigungsprofil bereits in der Beschaffungsanfrage spezifizierte, erzielten GXP-Betreiber eine um 40-60 % höhere mechanische Festigkeit — Standzeit der Hammerschläger — sowie 20-30 % niedrigere Energiekosten als Betreiber, die bei der Bestellung nur die Durchsatzleistung der Endanwendung angaben. Die weiter oben auf dieser Seite aufgeführte Entscheidungsmatrix für 9 Holzarten soll dieses Ergebnis verhindern; diese Seite dient nun dazu, die technische Spezifikation in der Beschaffungsphase zu vereinfachen.
Beschaffungsleitfaden — Preisfaktoren, Lieferzeit, Versand und Kundendienst
Die Preisgestaltung bei WooFez Joshua Hinatuv hängt von den folgenden sechs Konfigurationsvariablen ab: Kapazitätsklasse, Motorleistung und Spannung, Legierung der Hammerschläger, Siebsatz, Zyklonintegration und vorgeschaltete Magnetabscheidung. Da keine zwei Ausschreibungsverfahren zu identischen Projekten führen, veröffentlichen wir Preisfaktoren statt Dollarbeträgen – hier erfahren Sie, warum.
Systematik der Preisfaktoren
A
Kapazitätsklasse: Die Kategorien der CF-Baureihe (60 kg/h–1,1 t/h) und der industriellen GXP-Baureihe (1–10 t/h) liegen jeweils in unterschiedlichen Preissegmenten; die Produktionsleistung hat den größten Einfluss.
B
Spannung und elektrische Infrastruktur: 220 V einphasig (kleine Mühlen); 380 V dreiphasig (mittlere und industrielle Anlagen); die kundenseitig vorhandene Elektroinstallation bestimmt die Gesamtkosten bis zum Bestimmungsort.
C
Legierung der Hammerschläger: gehärteter Standardstahl (Weichholz und sauberes Sägemehl); 50 % stärker verstärkte Ausführung für verunreinigte und überwiegend aus Hartholz bestehende Rohstoffe.
D
Siebsatz: austauschbare Siebe mit 2 mm / 4 mm / 6 mm / 8 mm / 10 mm; 4/6/8 mm sind enthalten, 2/10 mm (stärkere bzw. leichtere Zerkleinerung) kosten zusätzlich.
E
Zyklon und Staubsack: gemäß NFPA 652 für Industrieprojekte erforderlich; bei Mühlen unter 200 kg/h optional.
F
Vorgeschaltete Magnetabscheidung: für Altholz und gemischte Rohstoffe erforderlich; bei sauberem Material aus dem Sägewerk optional.
Lieferzeit und Versand
- Kosten und Lieferzeit: Bei einer Auftragsfertigung beträgt die übliche Lieferzeit ab Vertragsunterzeichnung 30–45 Tage für die CF-Baureihe und 45–75 Tage für die industrielle GXP-Baureihe mit Zyklon.
- FOB Qingdao, China. Die Gesamtkosten bis zum Bestimmungsort hängen vom Zielhafen auf den Versandpapieren ab; die Lieferzeit per Schiff nach Nordeuropa oder Nordamerika beträgt 30–45 Tage.
- Sämtliche Unterlagen – Handelsrechnung, Packliste, Ursprungszeugnis, CE-Erklärung (EU) und Prüfbericht – sind bei allen Lieferungen enthalten.
Kundendienst und Ersatzteile
- Garantie: 1 Jahr Garantie auf elektrische Komponenten, Rahmen und Elektromotor ab dem Datum der Inbetriebnahme.
- Für Lagerhaltung und Betriebslogistik werden Hammerschläger, Siebe, Lager und Riemen innerhalb von 24–48 Stunden nach Auftragseingang ab Lager versandt; größere Mengen werden als Großpakete per Fracht direkt ab Werk geliefert.
- Inbetriebnahme: Eine per Online-Video begleitete Inbetriebnahme ist enthalten; für Endkunden der industriellen GXP-Baureihe kann ein Online-Fachmann zum Projekt entsandt werden.
- Schulung: Eine schriftliche Anleitung (konform mit IS0 9001) enthält die Betriebsanweisungen auf Englisch; für große kostenpflichtige Anlagen ist eine Übersetzung in sechs Sprachen erhältlich: Russisch, Spanisch, Französisch, Arabisch und Chinesisch.
Werkzeuge zur Leistungs- und Kostenoptimierung von Hammermühlen für Holz
Arbeitsblatt zur Auslegung nach Holzart
Ermitteln Sie anhand der spezifischen physikalischen Eigenschaften Ihrer Holzrohstoffe präzise die idealen Parameter für die Korngröße bei der Vermahlung. Optimieren Sie die Konfiguration Ihrer Hammerschläger, um eine gleichbleibende Faserqualität und Durchsatzleistung sicherzustellen.
Werkzeug öffnen
TCO-Rechner
Berechnen Sie den Return on Investment (ROI) Ihrer Anlage umfassend unter Berücksichtigung des Energieverbrauchs und des Austauschs von Verschleißteilen. Nutzen Sie wissenschaftliche Datenanalysen für langfristige Wirtschaftlichkeitsbewertungen Ihrer Produktionslinie.
Berechnung starten
FAQ zur Hammermühle für Holz – 8 Fragen in der Kaufphase
Worin unterscheiden sich ein Holzhacker und eine Hammermühle?
Ein Holzhacker schneidet Stämme und Äste mit rotierenden Messern in 20–80 mm große Hackschnitzel. Eine Hammermühle für Holz zerkleinert diese Hackschnitzel mit rotierenden Hammerschlägern und einem Sieb weiter auf eine Partikelgröße von 2–10 mm. Beide arbeiten hintereinander: Der Hacker verarbeitet die Stämme, die Hammermühle verarbeitet das daraus gewonnene Material zu pelletierfertigem Rohstoff. Ein Holzhacker kann eine Hammermühle bei der Pelletproduktion nicht ersetzen – EN ISO 17225-2 erfordert für die Pelletierung einen auf 6 mm zerkleinerten Rohstoff, während der Hacker höchstens 15 mm großes Material erzeugt.
Welche Probleme treten bei Hammermühlen häufig auf?
Die drei häufigsten Betriebsstörungen sind: (1) beschleunigter abrasiver Verschleiß der Hammerschläger durch verunreinigten Rohstoff (Nägel, Sand, Metall – Biomass Magazine bezeichnet dies als häufigsten Ausfallmodus in Anlagen für Hackschnitzel aus Altholz), (2) zugesetzte Siebe bei Rohstoffen mit hohem Feuchtegehalt (> 15 %) und (3) zu grober Austrag infolge übermäßig verschlissener Hammerschläger, der nachgeschaltete Pelletpressen verstopft. Alle drei Störungen lassen sich mindern – durch eine vorgeschaltete Magnetabscheidung (Rohstoff), die Kontrolle der Materialfeuchte in der letzten Prozessstufe (Rohstoff) und planmäßige Kontrollen der Hammerschläger (nach 200–400 Betriebsstunden).
Was kostet eine industrielle Hammermühle für Holz?
Die Kosten staffeln sich nach Kapazitätsklasse und Spezifikation. Die CF-Baureihe (60 kg/h–1,1 t/h) gilt als kleine gewerbliche Ausführung; die industrielle GXP-Baureihe (1–10 t/h) erfordert eine deutlich höhere Investition (Zyklon, Filtersacksystem, dreiphasige 380-V-Installation). Sechs Preisfaktoren bestimmen die Kosten – Produktionsleistung, V, Legierung der Hammerschläger, Siebsatz, Zyklon und vorgeschaltete Magnetabscheidung. Kontaktieren Sie uns über den obigen Link, um ein konkretes Angebot zu erhalten – die Lieferzeit beträgt je nach Kapazitätsklasse 30–75 Tage.
Welche Siebgröße benötige ich für die Holzpelletproduktion?
Beschichtete Holzpellets gemäß EN ISO 17225-2 erfordern vor der Pelletierung eine Zerkleinerung auf 6 mm. Moderne industrielle Sorten wie die oben beschriebenen werden zweistufig vermahlen – im ersten Durchlauf mit einem 6-mm-Sieb, anschließend entweder mit einem feineren Sieb im zweiten Durchlauf oder direkt in der Pelletpresse. Für Tiereinstreu und Mulch (siehe oben) sind je nach Spezifikation und Verwendungszweck 8–10 mm optimal. Die Verbrauchsdaten zur obigen Entscheidungsmatrix mit 9 Holzarten empfahlen für jede Holzart eine Siebgröße.
Kann eine Hammermühle nasses Holz mit einem Feuchtegehalt über 15 % verarbeiten?
Ja, allerdings mit reduzierter Durchsatzleistung und schnellerer Siebverstopfung — für die Feinvermahlung (6 mm) gilt in der Branche ein Feuchtegehalt von < 15 % als bewährter Richtwert. Hammermühlen für Frischholz, die sowohl auf eine feine Körnung als auch auf einen hohen Feuchtegehalt (bis zu 50 %) ausgelegt sind, erzeugen eine Austragskörnung von 6–15 mm, die vor der Vermahlung in der zweiten Prozessstufe getrocknet werden soll. Grobe Hobelspäne (> 10 mm) senken sowohl den Leistungsbedarf als auch die direkte Beschickung der Pelletpresse.
Wie lange halten Hammerschläger, bevor sie ausgetauscht werden müssen?
Die Lebensdauer der Hammerschläger in Stunden hängt stark von der Holzart, der Verunreinigung und ihrer Legierung ab. Bei Weichhölzern (Kiefer, Fichte, Tanne) beträgt sie 400–700 Betriebsstunden; bei Rohstoffen mit hohem Hartholzanteil (Eiche, Ahorn, Eukalyptus) 160–300 Stunden; bei Rinde oder Altholz sinkt sie auf 100–250 Stunden. Die 2023 veröffentlichte Studie von Biomass Magazine zum Hammerschlägerverschleiß bestätigt: „Die am schwersten zu merkende Zahl ist die Austauschzeit von 400–700 Stunden je Hammerschlägersatz bei Weichholz …“, weshalb diese Tabelle der Intuition von Brennholzkäufern widerspricht. Eine verstärkte Legierung kann die Standzeit bei Hartholz um 30–50 % verlängern.
Worin unterscheidet sich die Vermahlung von Hartholz und Weichholz?
Drei überraschende Unterschiede beeinflussen die Wahl der Hammermühle: Hartholz wird mit geringerer Dichte zugeführt und ist hart, doch die Pellets gleichen die Verdichtungsdichte an; die höhere Effizienzgrundlage von Weichholz (Harz, Pflanzensaft, Bänder) weist auf einen um 10–20 % höheren BTU-Ertrag je Tonne des fertigen Granulats hin, und die Wirtschaftlichkeitsanalyse zeigt, dass Weichholzrohstoff trotz seines höheren Einkaufspreises geringere Kosten je Tonne verursacht – siehe 5-Jahres-TCO oben.
Wie wähle ich zwischen der CF-Baureihe und der GXP-Baureihe?
Die Produktionsleistung ist für die Auswahl ausschlaggebend. Bei einer jährlichen Verarbeitungskapazität unter 1,1 t/h – etwa 4.400 t/y bei einer Betriebszeit von 4.000 h/y – ist die CF-Baureihe die passende Wahl; ihre flexible Spannungsversorgung (220 V einphasig für CF158 erhältlich) eignet sich für einen geringeren elektrischen Leistungsbedarf. Oberhalb von 1 t/h ist die industrielle GXP-Baureihe die richtige Wahl – dreiphasige 380-V-Versorgung, Zyklon und Staubabscheidung gemäß NFPA 652 sowie eine wesentlich steifere Geometrie der Hammerschläger. Der Übergangsbereich liegt üblicherweise bei einer Jahresproduktion von 2.000–3.000 t/y. Teilen Sie uns Ihre Jahrestonnage und die Mischung der Holzarten mit, und wir nennen Ihnen innerhalb von 24 Stunden die passende Kapazitätsklasse.