Kontakt mit TCPEL aufnehmen

Aktualisiert im Juni 2026 · Vom technischen Team von TCPEL geprüft.
Eine Futtermittel-Pelletpresse presst zerkleinertes Futterschrot durch eine Stahlmatrize, wobei Pressrollendruck und Reibungswärme das Material zu dichten, gleichmäßigen Pellets verbinden. Hinter diesem einen Satz verbergen sich die meisten Entscheidungen, vor denen Käufer tatsächlich stehen: welche Matrizenkonstruktion, welche Auslegung, welche Futtermittelbestandteile und ob der Betrieb einer eigenen Maschine überhaupt wirtschaftlicher ist als der Kauf von Sackfutter. Dieser Leitfaden beantwortet diese Fragen anhand belegter Daten statt mit Werbetexten, damit Sie die richtige Maschine für Ihren Betrieb auslegen, auswählen und betreiben können.
Kurz zusammengefasst: Eine Futtermittel-Pelletpresse verdichtet zerkleinertes Futterschrot durch eine Lochmatrize, wobei der Pressrollendruck zusammen mit der Wärme aus der Dampfkonditionierung (etwa 65–90 °C) die Stärke verkleistert und die Mischung zu Pellets bindet; die typische Durchsatzleistung liegt je nach Motorleistung bei 60–6.000 kg/h. Die Pelletform erhöht vor allem die Futteraufnahme und reduziert Futterverluste – allerdings nur bei dauerhaft hoher Pelletqualität und wenn die Wirtschaftlichkeit für Ihre Betriebsgröße stimmt.
Technische Kurzdaten: typischer Einsatzbereich einer Futtermittel-Pelletpresse
| Kapazitätsbereich | 60–6.000 kg/h (vom landwirtschaftlichen Betrieb bis zur Industrieanlage) |
| Motorleistung | 3–132 kW (Elektromotor, Diesel oder PTO) |
| Matrizenlochdurchmesser | 2–12 mm (auf die Tierart abgestimmt) |
| Konditionierungstemperatur | 65–90 °C (Dampf) |
| Optimaler Feuchtebereich des Futterschrots | 12–18 % (materialabhängig) |
| Sollwert der Pelletfestigkeit | 92–95 % PDI; unter 10 % Feinanteil |
Was ist eine Futtermittel-Pelletpresse und wie verarbeitet sie Futterschrot zu Pellets?
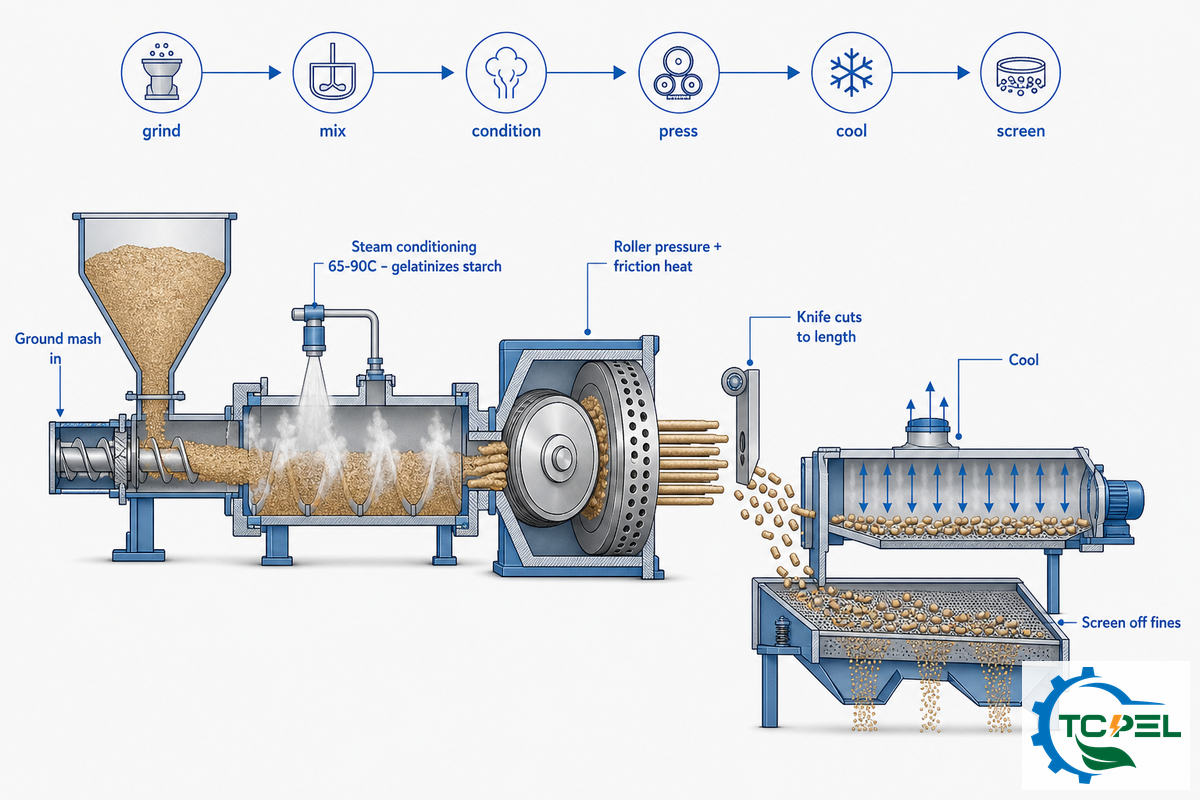
Eine Futtermittel-Pelletpresse, auch Futtermittel-Pelletmühle, Pelletpresse, Pelletiermaschine oder Pelletierer genannt, presst konditioniertes Futterschrot durch die Bohrungen einer gehärteten Stahlmatrize, wobei rotierende Pressrollen das Material zu zylindrischen Pellets verdichten, die anschließend von einem Messer abgelängt werden.
Eine Pelletpresse bildet das Herzstück einer kompakten Anlage: Zunächst zerkleinert eine Mühle, Hammermühle, ein Zerkleinerer oder eine Feinmühle die Bestandteile; danach werden sie gemischt, konditioniert, durch die Lochscheibe der Matrize gepresst und anschließend gekühlt, während der Feinanteil abgesiebt wird.
Das geschieht dabei physikalisch und ist aus folgendem Grund wichtig. Vor der Matrize wird Dampf in das Futterschrot eingeleitet [WAS]. Feuchtigkeit und Wärme machen das Futtermittel weich und leiten die Stärkeverkleisterung ein; Penn State Extension weist darauf hin, dass Konditionierung und Matrizendruck „chemische und irreversible Reaktionen“ auslösen, sodass die Pelletierung tatsächlich teilweise ein Garprozess und nicht nur eine Formgebung ist [WARUM], so Penn State Extension. Deshalb bietet ein kalt hergestelltes, unzureichend konditioniertes Pellet aus eigener Produktion nur einen geringen Teil des Vorteils für die Verdaulichkeit, selbst wenn es wie ein ordnungsgemäßes Pellet aussieht [WAS BEDEUTET DAS].
Das erteilte Patent CA2769985C dokumentiert ein praktisches Detail, das viele Käufer übersehen: Entscheidend ist, wo die Feuchtigkeit zugegeben wird. Im Mischer kalt eingemischtes Wasser wird während der Verkleisterung gebunden und besser zurückgehalten als im Konditionierer zugegebenes Wasser; dadurch steigt die Pelletfestigkeit, während der Energiebedarf der Pelletpresse in drei kommerziellen Anlagen um 14–19 % je Tonne sank.
💡 Wichtigste Erkenntnis
Pelletierung bedeutet Konditionierung + Verdichtung + Garen. Wenn Sie auf Dampf, Pelletkühler oder die Absiebung des Feinanteils verzichten, stellen Sie keine echten Futterpellets her – sondern brüchige Klumpen, die wieder zu Schrot zerfallen.
Warum sollten Sie Ihr Futtermittel pelletieren? Der messbare Vorteil gegenüber Schrot- und Sackfutter
Die Pelletierung rechnet sich hauptsächlich durch eine höhere Futteraufnahme und geringere Verluste, nicht durch eine angeblich wundersame Verbesserung der Verdauung. In einem Versuch mit 2.800 Ross 308-Masthähnchen erzielte die beste Krümel-Pellet-Ration eine Futterverwertungsrate von 1,31 gegenüber 1,49 bei Schrotfutter und eine Körpergewichtszunahme von 951 g gegenüber 757 g, so eine Studie in Veterinary Medicine International (PMC). Vögel nehmen von Pellets schlicht mehr auf; die Aufnahme kann bis zu 10 % über der von Schrotfutter liegen.
Dieser Vorteil setzt jedoch zwingend eine bestimmte Qualität voraus. Laut Penn State Extension müssen mindestens 40 % intakte Pellets den Futtertrog erreichen, bevor sich Vorteile beim Körpergewicht oder der Futterverwertung zeigen; jeder Anstieg des Anteils intakter Pellets um 10 Prozentpunkte verbessert die Futterverwertung um etwa 0,4 Punkte. Eine Maschine, die heiß und schnell läuft, aber überwiegend Feinanteil ausstößt, bringt gegenüber Schrotfutter keinen Vorteil; von Branchenagronomen zusammengefasste Untersuchungen ergaben, dass minderwertige Pellets die gleiche Leistung wie günstigeres Schrotfutter erbrachten.
Biosicherheit: wirksam, aber keine Sterilisation
Die Wärme bei der Konditionierung verringert tatsächlich die Keimbelastung. Der US-amerikanische USDA-FSIS NACMCF report gibt an, dass die Pelletierung die Salmonellenbelastung Berichten zufolge um 50–93 % reduziert, hauptsächlich durch den Dampf während der Konditionierung. Die Abtötung ist jedoch temperaturabhängig: Eine von der American Feed Industry Association zusammengestellte und bei UC Davis Food Safety veröffentlichte thermische Abtötungskurve zeigt, dass die Salmonellenreduktion von etwa 90 % bei annähernd 58 °C erst bei einer Produkttemperatur von etwa ~75 °C auf nahezu vollständig ansteigt, und warnt davor, dass bei relativ niedriger Temperatur pelletiertes Futtermittel wahrscheinlich nicht vollständig dekontaminiert wird. Der europäische Futtermittelverband FEFAC benennt die Grenze deutlich: „Die im kommerziellen Pelletierprozess üblichen Zeit-Temperatur-Kombinationen töten Bakterien nicht wirksam ab, können ihr Vorkommen jedoch verringern.“ Betrachten Sie die Pelletierung als wirksamen Reduktionsschritt und nicht als Erlaubnis, kontaminiertes Getreide zu verfüttern.
✔ Was Ihnen die Pelletierung tatsächlich bringt
- Höhere Futteraufnahme und schnellere Gewichtszunahme (bis zu ~10 % höhere Aufnahme)
- Weniger Futterverluste und Entmischung der Bestandteile
- Höhere Futterdichte, günstigere Lagerung und Beförderung
- Ein wirksamer, wenn auch nur teilweiser Schritt zur Keimreduzierung
⚠ Was die Pelletierung nicht leistet
- Die Ergebnisse bei weniger als 40 % intakten Pellets verbessern
- Futtermittel bei üblichen kommerziellen Temperaturen sterilisieren
- Eine ernährungsphysiologisch unausgewogene Ration korrigieren
- Schrotfutter immer übertreffen; manche Studien zeigen keinen Unterschied, und Schrotfutter kann mit geringeren Tierverlusten verbunden sein
Bauarten von Futtermittel-Pelletpressen im Vergleich: Flachmatrize, Ringmatrize und Extruder
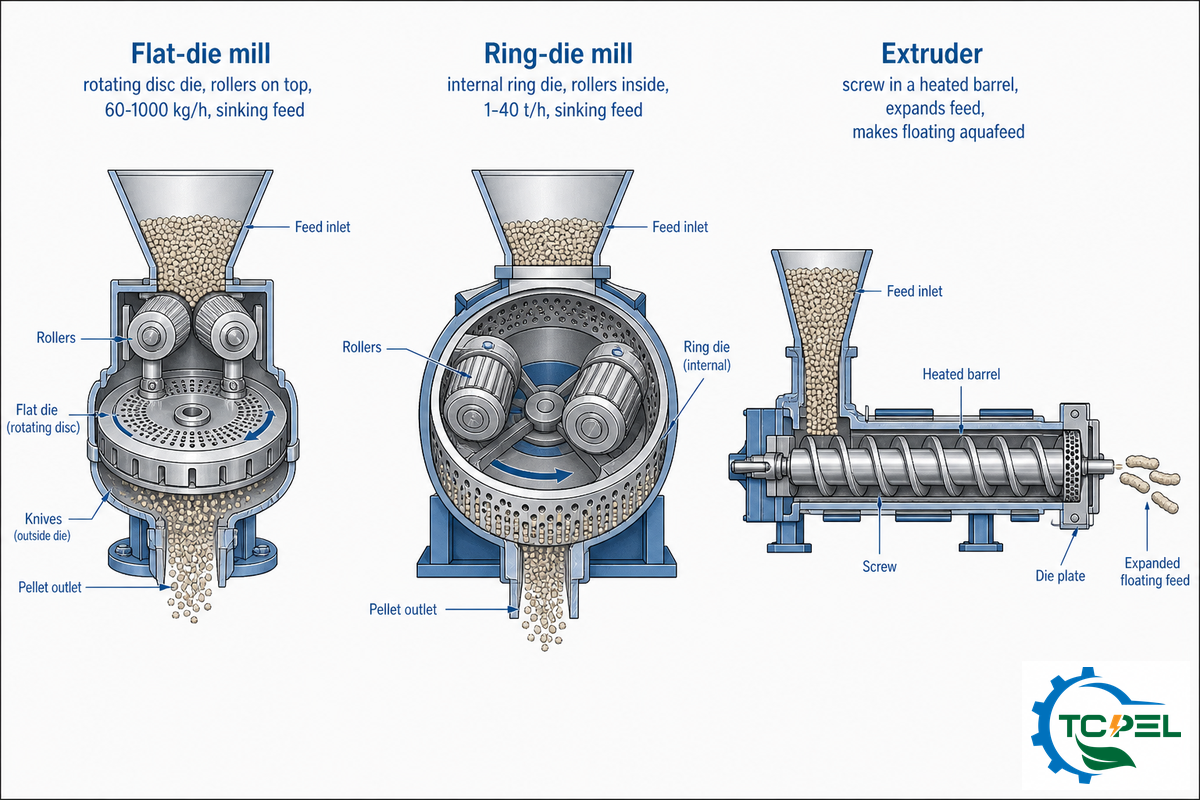
Drei Maschinenbauarten decken nahezu jede Aufgabe in der Futtermittelproduktion ab: die Flachmatrizen-Pelletpresse, die Ringmatrizen-Pelletpresse und der Extruder. Eine Biomasse-Pelletpresse und eine Flachmatrizen-Pelletpresse nutzen ähnliche Grundkonstruktionen, sind jedoch jeweils auf Sägemehl beziehungsweise Futtermittel abgestimmt. Sie sind nicht austauschbar, und die richtige Wahl hängt stärker von Ihrer Produktionsgröße und davon ab, ob Sie sinkendes oder schwimmendes Futter benötigen, als allein vom Preis.
| Kriterium | Flachmatrizen-Pelletpresse | Ringmatrizen-Pelletpresse | Extruder |
|---|---|---|---|
| Typische Produktionsleistung | 60–1.000 kg/h | 1–40 t/h | 0,2–10 t/h |
| Optimaler Einsatzbereich | Landwirtschaftlicher Betrieb / kleine Futtermühle, unterschiedliche Rohstoffe | Kontinuierlich arbeitende kommerzielle Futtermühle | Schwimmendes Aquakulturfutter, Heimtierfutter, vollfette Sojabohnen |
| Produziertes Futter | Sinkend | Sinkend | Schwimmend oder sinkend |
| Energiebedarf / Durchsatzleistung | Höherer Energiebedarf je Tonne, flexibel | Bei größerem Produktionsvolumen effizienter | Höchster Energiebedarf; Vorkonditionierung bei >18 % Feuchtegehalt |
| Investitionskosten | Am niedrigsten | Mittel bis hoch | Am höchsten |
| Zugänglichkeit für Reparaturen | Am einfachsten (offene Kammer) | Aufwendiger | Fachpersonal erforderlich |
Zusammenfassung des Feed Pelleting Reference Guide und begutachteter Bewertungen von Pelletpressen (siehe Quellenangaben).
Pressen oder extrudieren? Entscheidungsbaum mit 3 Verzweigungen für die Maschinenwahl
Die Entscheidung lässt sich in drei Verzweigungen darstellen; wir nennen dies den Entscheidungsbaum „Pressen oder extrudieren“. Wenn Sie schwimmendes Fischfutter benötigen, brauchen Sie einen Extruder; der Feed Pelleting Reference Guide weist darauf hin, dass sich mit Extrusion Futtermittel herstellen lassen, die eine herkömmliche Pelletpresse nicht produzieren kann, darunter schwimmendes Aquakulturfutter, Heimtierfutter und vollfette Sojabohnen. Wenn Sie in einem landwirtschaftlichen Betrieb oder einer kleinen Futtermühle sinkendes Futter aus unterschiedlichen Rohstoffen herstellen, wählen Sie eine Flachmatrizen-Pelletpresse. Wenn Sie kontinuierlich kommerzielle Mengen von mehr als etwa 1 t/h produzieren, ist eine Ringmatrizen-Pelletpresse effizienter. Ein weiterer Praxisaspekt: Flachmatrizen-Pelletpressen für Futtermittel, bei denen sich die Matrize dreht, und Ausführungen für Holz, bei denen sich die Pressrollen drehen, sind unterschiedlich konstruiert; Fachleute warnen, dass günstige Importmaschinen, die für „jedes Material“ angeboten werden, nur selten für Hartholz ausgelegt sind. In einer großen Pelletieranlage ist die Pelletpresse lediglich eine Maschine innerhalb einer vollständigen Pelletproduktionsanlage aus Aufbereitungstechnik – Mühle, Mischer, Konditionierer, Pelletkühler und Absackanlage – und die Futtermittelverarbeitung entwickelt sich zunehmend in Richtung einer integrierten Produktion mit Inline-Steuerungen.
Worin unterscheiden sich eine Pelletpresse und ein Extruder?
Eine Pelletpresse presst konditioniertes Futterschrot unter Pressrollendruck durch eine Matrize und erzeugt dadurch dichte, sinkende Pellets. Ein Extruder führt in einem Zylinder hohe Scherkräfte, Wärme und Feuchtigkeit zu und presst den gegarten Teig anschließend durch eine Matrize, sodass er expandiert und Luft einschließt; dadurch entstehen Pellets, die schwimmen können. Pelletpressen sind in Anschaffung und Betrieb günstiger und verarbeiten die meisten Futtermittel für Rinder, Schweine und Geflügel; Extruder sind die einzige praktikable Lösung für schwimmendes Fischfutter und bestimmte wärmebehandelte oder vollfette Rezepturen.
Was lässt sich pelletieren? Futtermittelbestandteile und Rezepturen nach Tierart
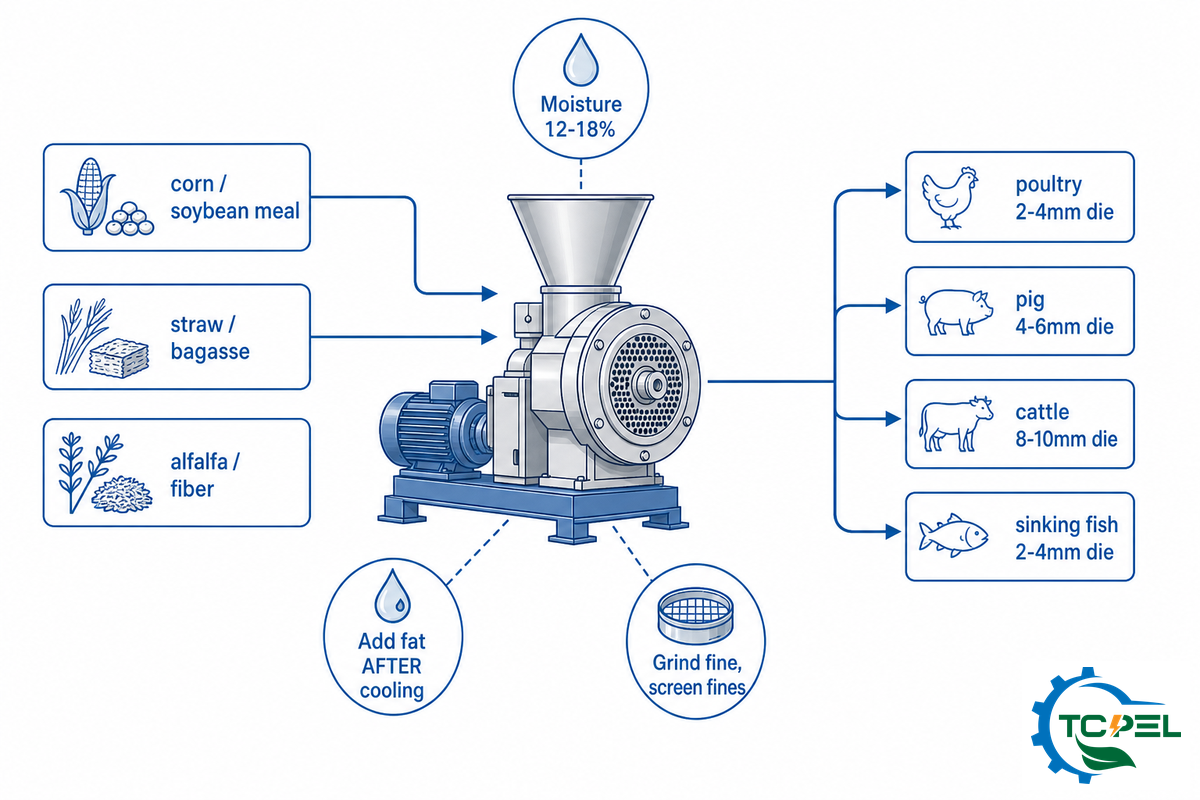
Eine Futtermittel-Pelletpresse verarbeitet nahezu jede zerkleinerte, ausgewogene Ration – Getreide, Sojaschrot, Stroh, Zuckerrohrbagasse und sogar gemahlene Nussschalen –, doch Pelletierbarkeit und Nährwert sind zwei unterschiedliche Fragen. Dieselbe Matrize produziert ein Futterpellet oder Geflügelfutterpellet, sobald die Rezeptur auf die jeweilige Tierart abgestimmt ist.
Bei richtig eingestelltem Feuchtegehalt sowie passenden Faser- und Fettanteilen bleiben die Pellets stabil; mit der richtigen Rezeptur entwickeln sich die Tiere gut. Die folgende Tabelle ordnet den Tierarten typische Rohstoffe und die für die Rezeptur entscheidenden Stellgrößen zu.
| Tierart / Produktionsphase | Typische Grundbestandteile | Hinweise zu Rezeptur / Pellets |
|---|---|---|
| Masthähnchen (Wachstums- bis Endmast) | Mais, Sojaschrot, Fett, Vormischung | ~21–23 % Rohprotein; Mais und Soja reagieren nur begrenzt auf Dampf, daher die Pelletqualität mit Bindemittel und Vermahlung statt mit Hitze optimieren |
| Legehenne | Mais, SBM, Kalkstein, Vormischung | Oft als Schrotfutter verabreicht; bei Pelletierung eine ausreichende Partikelgröße für die Muskelmagengesundheit beibehalten |
| Junghenne / Starterphase | Mais, SBM, feine Vormischung | Für kleine Schnäbel meist gekrümelt (gebrochene Pellets) |
| Mastrinder (Endmast) | Getreide, Nebenprodukte, Raufutter, Melasse | Hoher Faser-/Melasseanteil; Wiederkäuer profitieren weniger von der Stärkeverkleisterung als Monogastrier |
| Milchvieh | Getreidemischung, Proteinschrot, Mineralstoffe | Pelletiertes Kraftfutter wird zusammen mit Raufutter verabreicht; auf hitzeempfindliche Zusatzstoffe achten |
| Schwein (Wachstums- bis Endmast) | Mais, SBM, Weizen, Fett, Vormischung | Die Pelletierung erhöht die Energieverdaulichkeit, eine zu feine Vermahlung jedoch vermeiden (Geschwürgefahr) |
| Sinkendes Fischfutter (Tilapia, Wels) | Fischmehl/SBM, Getreide, Bindemittel | Pelletpresse für sinkendes Futter geeignet; schwimmendes Futter erfordert einen Extruder |
| Kaninchen | Luzerne, Getreide, Faserquellen | Ein hoher Raufaseranteil bindet gut; feste Pellets werden bevorzugt |
| Ziege / Schaf | Getreide, Nebenprodukte, Raufutter | Wiederkäuer; mittlere Härte, übermäßigen Feinanteil vermeiden |
| Heimtierfutter (Hund/Katze) | Fleischmehl, Getreide, Fett | Fettreiche / spezielle Rezepturen erfordern in der Regel einen Extruder statt einer Pelletpresse |
Zwei Stellgrößen der Rezeptur beeinflussen die Pelletqualität stärker als die Maschine. Branchenuntersuchungen führen etwa 40 % der Pelletqualität auf die Rezeptur und die Auswahl der Bestandteile zurück; die Fettzugabe im Mischer vor der Matrize gilt als „das Schlechteste für die Pelletqualität“ – tragen Sie Fett stattdessen nach der Kühlung auf. Der Feuchtegehalt ist die zweite Stellgröße: Bei zu trockenem Material zerfallen die Pellets zu Feinanteil, bei zu feuchtem Material werden sie weich und verursachen Verstopfungen; der praktikable, materialabhängige Bereich liegt gewöhnlich bei 12–18 %.
Auch in der Rezeptur verursacht Wärme versteckte Kosten. Studien in Animals und der auf PMC veröffentlichten Fachzeitschrift zeigen, dass Pelletierung und Extrusion bei über ~100 °C zugesetzte Vitamine (E, B-Komplex) erheblich abbauen; bei der Pelletierung im eigenen Betrieb kann Futtermittel ohne hitzebeständige Vormischungen daher unbemerkt nährstoffärmer werden als das zuvor verwendete Schrotfutter.
⚠️ Die Sicherheit der Bestandteile ist unabhängig von ihrer Pelletierbarkeit zu beurteilen
Eine Maschine kann verschimmeltes Getreide technisch zu Pellets verarbeiten, doch dadurch wird es nicht verfütterbar. Die US-amerikanische FDA legt laut FDA Sec. 683.100 für Milchvieh und nicht ausgewachsene Tiere Aflatoxin-Aktionsgrenzwerte von lediglich 20 ppb fest, während für Mastrinder höhere Stufen gelten. Prüfen Sie angelieferte Bestandteile auf Verunreinigungen, bevor sie die Matrize erreichen – die Pelletierung entfernt keine Mykotoxine.
Futtermittel-Pelletpresse auswählen und richtig auslegen
Die Auslegung einer Futtermittel-Pelletpresse beginnt bei Ihren Tieren und nicht im Katalog. Ermitteln Sie den täglichen Futterbedarf, teilen Sie ihn durch die tatsächlichen Betriebsstunden und berücksichtigen Sie eine Auslastungsreserve; daraus ergibt sich die erforderliche Durchsatzleistung in kg/h. Stimmen Sie anschließend die Antriebsart auf Ihren Standort ab.
Durchsatzrechner für den Futterbedarf: Auslegung in 3 Schritten
Der Durchsatzrechner für den Futterbedarf
- Tagesbedarf = Tierzahl × tägliche Futteraufnahme je Tier.
- Erforderliche kg/h = Tagesbedarf ÷ tägliche Betriebsstunden ÷ 0,8 (Auslastungsreserve).
- Ordnen Sie diesen kg/h eine Leistungsklasse zu und berücksichtigen Sie anschließend eine Reserve für Wachstum.
Rechenbeispiel. 500 Legehennen × 0,12 kg/Tag = 60 kg/Tag. Bei einer Chargenlaufzeit von 2 Stunden: 60 ÷ 2 ÷ 0,8 ≈ 38 kg/h; dafür genügt eine Einstiegsmaschine für landwirtschaftliche Betriebe statt einer Industrieanlage. Die Felddaten hinter unserem Werkzeug zur Kapazitätsauslegung zeigen, dass eine Pelletpresse der Einstiegsklasse etwa 50–150 Rinder oder 125–400 Vögel versorgen kann, was mit dieser Berechnung übereinstimmt.
Die Antriebsart ist die andere Hälfte der Entscheidung. Bei zuverlässigem Drehstromnetz ist eine elektrisch angetriebene Maschine am einfachsten und günstigsten zu betreiben; ein einphasiges 220V-Gerät eignet sich für den Heimgebrauch und kleinere landwirtschaftliche Betriebe. Wo die ländliche Stromversorgung instabil ist, hält ein Dieselmotor oder PTO-Antrieb – oder ein kombinierter Elektro- und Dieselantrieb – eine Anlage mit großer Produktionsleistung auch bei Stromausfällen in Betrieb. Berücksichtigen Sie beim Maschinenvergleich auch die Konstruktion: Kontaktteile aus Edelstahl sind korrosionsbeständig, und eine geräuscharme, wartungsarme Bauweise mit einstellbarem Matrizenspalt senkt die Betriebskosten für kleine und mittlere Betriebe, die den Großteil dieser Maschinen kaufen; eine begutachtete Bewertung einer Pressrollen-Pelletpresse für landwirtschaftliche Betriebe bestätigt, dass kleine Maschinen mit einem 2 hp-Motor dennoch einen Pellet Durability Index von 95,77 % erreichen können, der häufig höher ist als bei großen kommerziellen Maschinen, weil die geringere Wärme die Pelletstruktur erhält, so dokumentierte Konstruktionen mit großer Matrize und geringer Motorleistung (Patent US7785379B2) und Feldversuche. Ein Praxistipp von Installateuren im ländlichen Raum: Installieren Sie einen Spannungsstabilisator, denn ein vermeintlich „defekter Motor“ ist häufig nur die Folge eines Spannungseinbruchs, der den Antrieb abschaltet.
Kann ich zu Hause mit einer Pelletpresse Futtermittel herstellen?
Ja, eine kleine Futtermittel-Pelletpresse – in der Regel eine Flachmatrizen-Ausführung mit Ein- oder Drehstromanschluss – verarbeitet eine ausgewogene, selbst zusammengestellte Ration für Geflügel, Kaninchen oder Rinder mit etwa 50–400 kg/h zu Pellets. Allerdings benötigen Sie weiterhin die vollständige Kompaktanlage: auf unter 3 mm vermahlen, mischen und auf den richtigen Feuchtegehalt konditionieren, anschließend durch eine Matrize mit 4 mm, 6 mm oder 8 mm pressen, kühlen und absieben. Fehlende Konditionierung oder Kühlung ist der häufigste Grund dafür, dass selbst hergestellte Pellets zerfallen.
Bei weniger als einigen Hundert kg pro Tag sollten Sie abwägen, ob sich Zeitaufwand und Verschleiß gegenüber dem einfachen Kauf von Sackfutter lohnen.
Wirtschaftlichkeit: Lohnt sich die eigene Herstellung von pelletiertem Futtermittel?
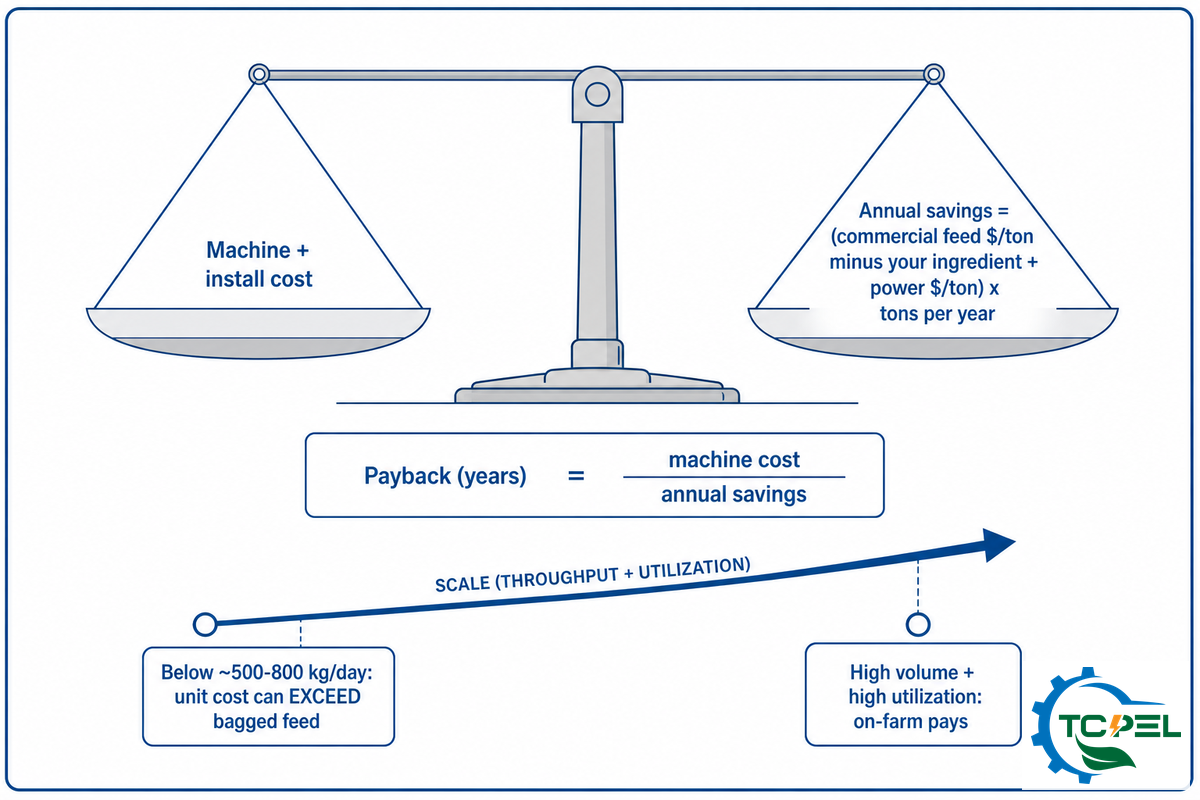
Die eigene Herstellung von pelletiertem Futtermittel ist nicht automatisch günstiger – bei kleinen Produktionsmengen ist sie häufig sogar teurer. Anbieter weichen diesem Thema aus; deshalb folgt hier eine ehrliche Einschätzung. Futtermittel stellen laut der von der University of Illinois bei Illinois (Lancheros et al., 2020) veröffentlichten Übersichtsarbeit mit etwa 70 % der gesamten Schweineproduktionskosten den größten Kostenblock in der Tierproduktion dar. Genau deshalb muss der Vergleich zwischen Eigenproduktion und Zukauf auf realen Zahlen beruhen.
Break-even-Rechner für Eigenproduktion oder Zukauf
Der Break-even-Rechner für Eigenproduktion oder Zukauf
- Jährliche Einsparung = (kommerzielles Futtermittel $/Tonne − eigene Kosten für Bestandteile + Energie $/Tonne) × Tonnen/Jahr.
- Amortisationszeit (Jahre) = Maschinen- + Installationskosten ÷ jährliche Einsparung.
Die Falle. Mit realistischen Zahlen für kleine Produktionsmengen schrumpft der Preisunterschied oft erheblich. Das Mischen im eigenen Betrieb spart je Charge üblicherweise nur einen einstelligen Prozentsatz; bei einer Durchsatzleistung von weniger als etwa 500–800 kg/Tag können häufiges Anfahren und Stoppen, manuelle Arbeit oder eine instabile Rohstoffversorgung dazu führen, dass Ihre Stückkosten kommerzielles Futtermittel übersteigen. Ein privater Tierhalter dokumentierte Kosten von etwa $111 für die Herstellung von 100 lb Futtermittel gegenüber $35 für einen Sack kommerzielles Futter. Die Preise der Bestandteile bilden eine Spanne und keinen Durchschnitt, kalkulieren Sie daher mit dem oberen Ende.
Warum ist die Produktionsgröße so entscheidend? Weil die Einkaufsmacht und nicht die Maschine den begrenzenden Faktor darstellt. Ein langjähriger Tierhalter fasste es nach wiederholten Berechnungen so zusammen: Futtermittelunternehmen kaufen Getreide in ganzen Zugladungen sowie Vitamine und Aminosäuren tonnenweise, während ein kleiner Betrieb 50-lb-Säcke pfundweise kauft; einige Säcke mit einzelnen Getreidearten kosten sogar mehr als ein Sack Alleinfuttermittel. Auch die Maschinenkosten sind real: Matrizen und Pressrollen sind Verschleißteile, die alle 500–1.000 Betriebsstunden ersetzt werden; Branchenschätzungen zufolge entfallen darauf 12–15 % der Betriebskosten. Das bedeutet nicht, dass sich die Pelletierung im eigenen Betrieb niemals rechnet; bei ausreichendem Produktionsvolumen und hoher Maschinenauslastung kann sie eindeutig wirtschaftlich sein, doch die Break-even-Menge liegt höher, als Broschüren vermuten lassen.
⚠️ Rechtliche Anforderungen können die Wirtschaftlichkeitsrechnung verändern
Die Produktionsgröße verändert nicht nur die Kosten – sie kann auch Ihre regulatorische Einstufung ändern. Nach der US-amerikanischen FDA FSMA-Regel zu präventiven Kontrollen für Tierfutter (21 CFR 507) kann ein landwirtschaftlicher Betrieb, der seine eigenen Tiere füttert, ausgenommen sein, während eine Einrichtung, die Futtermittel für Dritte herstellt, die geltenden guten Herstellungspraktiken einhalten und einen schriftlichen Lebensmittelsicherheitsplan führen muss. Der Übergang von „meine Herde füttern“ zu „Futtermittel verkaufen“ verursacht zusätzliche Compliance-Kosten, die ebenso wie Durchsatzleistung und Getreidepreis in Ihre Break-even-Rechnung gehören.
Betrieb und Wartung einer Futtermittel-Pelletpresse
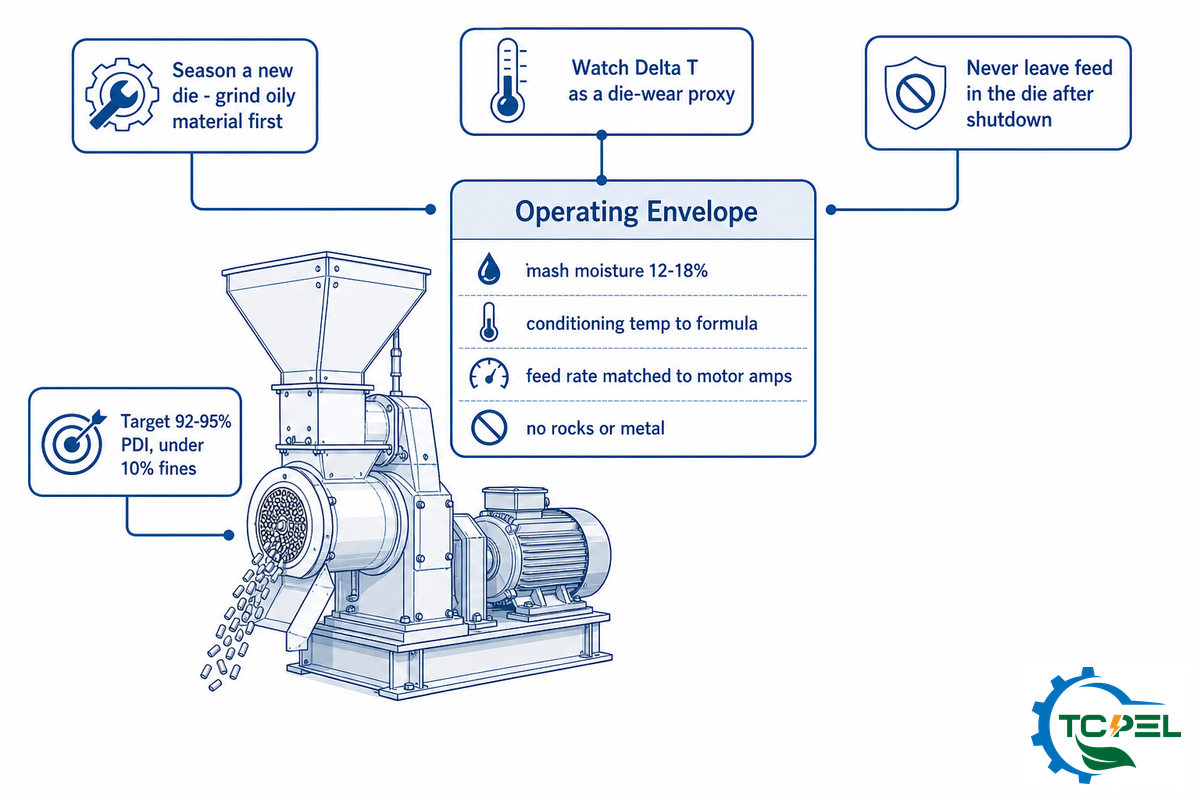
Eine Futtermittel-Pelletpresse belohnt eine konsequente Prozessführung und reagiert empfindlich auf Vernachlässigung. Die wichtigste zu überwachende Kennzahl ist der Pellet Durability Index (PDI): der gemäß ASAE S269.5 gemessene Prozentsatz der Pellets, die einen standardisierten Trommeltest überstehen; für hochwertiges Futtermittel werden laut dem Leitfaden zur Pelletqualität der Kansas State University 92–95 % angestrebt, während der Feinanteil unter 10 % bleiben soll. Ein Modell mit 2.691 Beobachtungen aus einer kommerziellen Futtermühle ergab, dass der PDI hauptsächlich von Konditionierungstemperatur, Fett, Faseranteil und Luftfeuchtigkeit und nicht allein von der Matrize bestimmt wird.
Betriebsbereich einer Futtermittel-Pelletpresse
Bleiben Sie innerhalb dessen, was wir als Betriebsbereich der Futtermittel-Pelletpresse bezeichnen, verschwinden die meisten Probleme: Feuchtegehalt des Mehlfutters 12–18 %, Konditionierung auf die für Ihre Rezeptur richtige Temperatur, an die Stromaufnahme des Elektromotors angepasste Zufuhrrate und absolut keine Steine oder Metallteile in der Matrize. Zwei Verhaltensweisen des Bedienpersonals sind besonders wichtig. Fahren Sie erstens eine neue Matrize ein, denn ihre Bohrungen sind ab Werk rau; pressen Sie daher vor der eigentlichen Produktion ölhaltiges Material hindurch, da sie sonst verstopft und nur Pulver auspresst. Lassen Sie zweitens nach dem Abschalten niemals Futter in der Matrize zurück; es härtet aus und verstopft die Bohrungen.
📐 Technischer Hinweis
Beobachten Sie „Delta T“ – die Temperaturdifferenz zwischen dem konditionierten Mehlfutter und den aus der Matrize austretenden Pellets – als Indikator für den Matrizenverschleiß. Das erteilte Patent CA2769985C bringt eine Verringerung von Delta T um 38–54 % direkt mit „Einsparungen bei Matrize und Pressrollen“ in Verbindung. Verlassen Sie sich bei der Biosicherheit nicht auf die Anzeige: Bringen Sie kalibrierte Thermoelemente im Produktstrom an, damit Sie die tatsächliche Materialtemperatur mit dem Schwellenwert von ~75 °C vergleichen können, der für eine zuverlässige Verringerung von Salmonellen erforderlich ist, und berücksichtigen Sie, dass der Pelletkühler laut dem britischen Verhaltenskodex zur Bekämpfung von Salmonellen in Futtermitteln zu den wichtigsten Stellen für eine erneute Kontamination zählt.
“Sie müssen vor der Matrize Dampf oder Feuchtigkeit einbringen, damit sich Pellets bilden, sie dann durch einen Kühler führen, weil durch die Verdichtung Wärme entsteht, und anschließend über ein Rüttelsieb, um Feinanteile abzutrennen. In 34 Jahren und bei Hunderten von Matrizen habe ich bei der Futterherstellung nie eine gebrochen, aber ich habe erlebt, wie Holzpelletpressen mit gebrochenen Matrizen verschrottet wurden.”
Sicherheit: Brennbarer Staub und bewegliche Teile
Behandeln Sie eine Futterpelletanlage als die von Staub und Maschinen ausgehende Gefahrenquelle, die sie ist. Die US-amerikanische OSHA stuft Futtermühlen und Anlagen zur Staubpelletierung als Getreideumschlagsanlagen ein, in denen lebensbedrohliche Risiken bestehen: Brände und Explosionen durch brennbaren Getreidestaub sowie Quetsch- und Amputationsgefahren an Schnecken, Pressrollen und Förderern. Halten Sie Staub durch Absauganlagen und konsequente Reinigung unter Kontrolle, sichern Sie bewegliche Teile vor dem Beseitigen einer Verstopfung gegen Wiedereinschalten und greifen Sie niemals in eine laufende Matrizen- oder Pressrollenkammer. Dies sind keine seltenen Ausnahmefälle, sondern der Grund, weshalb Vermahlung, Förderung und Pelletierung regulierte Arbeiten sind.
Futtermittelpelletierung im Jahr 2026: Was Kaufentscheidungen bestimmt
Drei Faktoren prägen in diesem Jahr, wie Betreiber Futtermittel-Pelletpressen kaufen und einsetzen, und keiner davon ist eine Schlagzeile zur Marktgröße. An erster Stelle stehen strengere Biosicherheitsanforderungen: Die Behörden verschärfen die Vorschriften zur Futtermittelsicherheit kontinuierlich, wobei das Vereinigte Königreich seinen Verhaltenskodex zur Bekämpfung von Salmonellen in Futtermitteln im Juni 2026 gemäß der EU-Verordnung 183/2005 über Futtermittelhygiene aktualisiert. Da die gewerbliche Pelletierung Krankheitserreger verringert, aber keine Sterilisation bewirkt, achten Käufer stärker auf eine nachgewiesene Konditionierungstemperatur und die Hygiene des Pelletkühlers als auf die reine Durchsatzleistung.
An zweiter Stelle steht eine Neubewertung der Futterkosten. Entgegen der verbreiteten Annahme, dass Futterkosten nur steigen, prognostiziert der USDA Economic Research Service für 2026 einen Rückgang der US-amerikanischen Agrarausgaben für Futtermittel um etwa 6,8 %. Niedrigere Rohstoffpreise verändern den Break-even zwischen Eigenproduktion und Zukauf, woraus sich eine konkrete Maßnahme ergibt: Wenn Sie für 2026 eine Pelletpresse für Ihren Betrieb erwägen, berechnen Sie den Break-even mit den aktuellen Getreidepreisen neu und nicht mit denen des Vorjahres.
Drittens erreicht die Automatisierung zunehmend das untere Marktsegment: Integrierte Sensoren für Matrizentemperatur und Pelletqualität sowie automatische Pressrolleneinstellungen, die früher ausschließlich Industrieanlagen vorbehalten waren, kommen nun auch in kleineren Futtermühlen zum Einsatz. Lediglich zur Einordnung – und diese Zahlen unterscheiden sich je nach Abgrenzung erheblich – beziffern Marktforschungsunternehmen den breiteren Markt für Futtermittel-Verarbeitungsmaschinen im Jahr 2026 auf rund USD 30 Milliarden. Betrachten Sie dies als grobe Markteinordnung und nicht als Kaufargument.
Häufig gestellte Fragen
Wie viel kostet eine Futtermittel-Pelletpresse?
Antwort anzeigen
Die Kosten steigen mit der Produktionsleistung und der Ausführung; orientieren Sie sich daher an Anlagenklassen statt an einer einzigen Zahl. Kleine landwirtschaftliche Flachmatrizen-Pelletpressen liegen am unteren Ende, kontinuierlich arbeitende Anlagen für landwirtschaftliche Betriebe bis hin zu kleinen Futtermühlen im mittleren Bereich und halbautomatische gewerbliche Ringmatrizenanlagen deutlich darüber; eine komplette industrielle Pelletieranlage erreicht einen sechsstelligen Betrag. Größere Kostenfaktoren, die Käufer häufig unterschätzen, sind Verschleißteile und Energie – Matrizen und Pressrollen müssen alle 500–1.000 Stunden ersetzt werden –, weshalb Sie den Preis frei Bestimmungsort zuzüglich Ersatzteil- und Energiekosten vergleichen sollten und nicht nur den hervorgehobenen Preis einer zum Verkauf angebotenen Futtermittel-Pelletpresse. Die aktuellen Preise der Modelle finden Sie in der veröffentlichten Spezifikationstabelle auf unserer Produktseite für Futtermittel-Pelletpressen.
Kann ich mit einer Pelletpresse Futtermittel herstellen?
Antwort anzeigen
Ja, sofern Sie mit einer ernährungsphysiologisch ausgewogenen Ration beginnen und die vollständige kompakte Produktionslinie betreiben. Zerkleinern Sie die Zutaten auf unter 3 mm, mischen und konditionieren Sie sie auf den richtigen Feuchtegehalt, pressen Sie die Mischung durch eine für Ihre Tierart ausgelegte Matrize und kühlen Sie die Pellets anschließend ab, bevor Sie den Feinanteil absieben. Eine kleine Pelletpresse eignet sich gut für Geflügel-, Kaninchen-, Schweine- und Rinderfutter. Eine Pelletpresse kann jedoch weder eine unausgewogene Rezeptur korrigieren noch Verunreinigungen entfernen – Pelletierbarkeit und Futtermittelsicherheit sind getrennte Fragen, weshalb Sie zuerst die Ration ausgleichen und die Zutaten prüfen sollten.
Wie funktioniert eine Futtermittel-Pelletpresse?
Antwort anzeigen
Zerkleinertes Mehlfutter wird mit Dampf konditioniert, um es aufzuweichen und die Verkleisterung der Stärke einzuleiten, und anschließend von rotierenden Pressrollen durch die Bohrungen einer Stahlmatrize gepresst. Die durch Druck und Reibung entstehende Wärme bindet die Mischung zu festen Pellets, die von einem Messer auf die erforderliche Länge geschnitten werden. Da die Pellets heiß aus der Matrize austreten, durchlaufen sie einen Pelletkühler; anschließend entfernt ein Sieb gebrochenen Feinanteil. Dieser Konditionierungs- und Garprozess ist der Grund dafür, dass fachgerecht hergestellte Pellets zusammenhalten und anders verdaut werden als kaltes Mehlfutter.
Ist die eigene Futtermittelherstellung günstiger?
Antwort anzeigen
Nicht immer – und bei kleinen Mengen nicht. Da Futtermittelunternehmen Zutaten in Großmengen zu Konditionen einkaufen, die Sie nicht erreichen können, spart das Mischen im eigenen Betrieb häufig nur einstellige Prozentsätze; bei weniger als einigen Hundert Kilogramm pro Tag können Ihre Stückkosten unter Berücksichtigung von Arbeitsaufwand und Matrizenverschleiß sogar über dem Preis von Handelsfutter liegen. Nutzen Sie den obigen Break-even-Rechner für Eigenproduktion oder Zukauf mit Ihrer tatsächlichen Tonnage und den aktuellen Getreidepreisen, bevor Sie sich entscheiden.
Pelletpresse oder Extruder: Was ist der Unterschied?
Antwort anzeigen
Eine Pelletpresse presst konditioniertes Mehlfutter durch eine Matrize und erzeugt dadurch dichte, absinkende Pellets; Anschaffung und Betrieb sind günstiger. Ein Extruder gart das Futter bei höherer Temperatur und Scherbeanspruchung, sodass es expandiert und schwimmen kann, was für schwimmendes Fischfutter und bestimmte Heimtierfutter unverzichtbar ist. Für die meisten Futtermittel für Nutztiere und Geflügel ist eine Pelletpresse die richtige und wirtschaftlichere Wahl.
Kann eine Futtermittel-Pelletpresse schwimmendes Fischfutter herstellen?
Antwort anzeigen
Nein – eine konventionelle Pelletpresse erzeugt absinkende Pellets. Für schwimmendes Aquakulturfutter ist ein Extruder erforderlich, der das Futter expandiert, sodass es an der Wasseroberfläche bleibt.
Welche Pelletgröße benötigen die verschiedenen Tierarten?
Antwort anzeigen
Grundsätzlich benötigt Geflügel kleine Pellets oder Pelletkrümel, Schweine und Kaninchen mittlere Abmessungen und Rinder größere Pellets – jeweils über die Matrize abgestimmt. Genaue Empfehlungen finden Sie in der nach Tierarten aufgeschlüsselten Matrix zu Matrizen und Pelletgrößen auf unserer Produktseite.
Möchten Sie eine Maschine passend zu Ihren Tierarten und Ihrer Tonnage auswählen?
Futtermittel-Pelletpressen der TCF-Baureihe ansehen →Über diesen Leitfaden
Dieser Leitfaden stützt sich auf begutachtete futtermittelwissenschaftliche Forschung, Materialien von USDA und FDA sowie auf die alltäglichen Fragen, die Käufer aus mehr als 60 Ländern unserem technischen Team bei der Auslegung einer Futtermittel-Pelletpresse stellen. Bei uneinheitlicher Datenlage, etwa zur Leistung von Pellets gegenüber Mehlfutter und zur Wirtschaftlichkeit der Produktion im eigenen Betrieb, geben wir die realistische Bandbreite statt der Marketingdarstellung an. Geprüft vom technischen Team von TCPEL.
Literatur und Quellen
- Fütterung von Pellets zur Verbesserung der Mastleistung von Broilern – Penn State Extension
- Pelletkrümel-, Pellet- und Mehlfutterrationen: Mastleistung von Broilern – Veterinary Medicine International (PMC)
- Stellungnahme des NACMCF zu Maßnahmen gegen Salmonellen USDA-FSIS
- Leitlinien zur Bekämpfung von Salmonellen (AFIA) – UC Davis Food Safety
- Futtermittelhygienisierung (Futtermittelsicherheit) – FEFAC
- Partikelgröße, Pelletierung und Extrusion in Schweinerationen (Lancheros et al., 2020) – University of Illinois
- Bewertung der Pelletqualität (MF3228) – Kansas State University Research & Extension
- Prognose des Pelletfestigkeitsindex in einer gewerblichen Futtermühle – Journal of Animal Science (PMC)
- Verhaltenskodex zur Bekämpfung von Salmonellen in Futtermitteln – UK Government (Defra/APHA/FSA)
- Prognose der Einkommen im Agrarsektor (2026) – USDA Economic Research Service
- Endgültige FSMA-Regelung: Präventive Kontrollen für Futtermittel (21 CFR 507) – U.S. FDA
- Eingriffswerte für Aflatoxine in Futtermitteln (Sec. 683.100) – U.S. FDA
- Getreideumschlag, Gefahren und Standards – U.S. OSHA
- Verbessertes Verfahren zur Konditionierung von Futtermitteln (CA2769985C) – Google Patents
- Pelletierung: Wesentliche Einflüsse der Zutaten – WATTPoultry
- Nachschlagewerk zur Futtermittelpelletierung: Extrusion – Feed Strategy
Verwandte Artikel
- Leitfaden zur Futtermittel-Pelletpresse – die Pelletieranlage und die Pelletfestigkeit im Detail
- Leitfaden zur Holzpelletpresse – Unterschiede zwischen der Pelletierung von Biomasse und Futtermitteln
- Flachmatrizen-Pelletpresse: Leitfaden für Käufer und Betreiber
- Leitfaden zur Hammermühle für Holz – die Vermahlungsstufe vor der Matrize