Kontakt mit TCPEL aufnehmen

Aktualisiert im Juli 2026. Geprüft vom technischen Team von ALLWIN INTERNATIONAL CO., LTD (TCPEL).
Eine Biomasse-Hammermühle ist ein Prallzerkleinerer, der sperrige Rohstoffe – Holzhackschnitzel, Sägemehl, Stroh, Reisspelzen, Bagasse, Maisstängel, Baumwollstängel und andere Ernterückstände – in die feinen, gleichmäßigen Partikel verwandelt, die eine Futtermittel-Pelletieranlage oder eine Biobrennstoffanlage benötigt. Was die meisten Käufer übersehen: „Biomasse“ ist kein einheitlicher Werkstoff. Eine Mühle, die sauberes Kiefernsägemehl kostengünstig vermahlt, kann bei Reisspelzen Hammerschläger und Siebe rasch verschleißen, weil sich beide Rohstoffe in der Mahlkammer völlig unterschiedlich verhalten. Dieser Leitfaden orientiert sich an dieser Tatsache sowie am Mahlverhalten, Verschleiß und den Verarbeitungskosten verschiedener Rohstoffe und nicht an einer einzelnen Maschine.
Technische Kurzdaten der Biomasse-Hammermühle (typische Bereiche)
| Partikelgröße am Austrag | 1–10 mm; ≤3,35 mm für Holzpelletmatrizen |
| Sieböffnung | Lochungen von 2–12 mm |
| Rotorumfangsgeschwindigkeit | ~60–100 m/s (Klasse ≈3000 U/min) |
| Rohstofffeuchte | unter ~14–15 %, um ein Zusetzen des Siebs zu vermeiden |
| Spezifischer Energiebedarf der Vermahlung | von ~11 kWh/Trockentonne (trockene Hackschnitzel) bis ~26 kWh/Trockentonne (Maisstroh); abhängig von Rohstoff und Sieb |
| Hauptursache des Verschleißes | Asche-/Silikagehalt des Rohstoffs, nicht die Materialhärte |
Die Bereiche dienen der überschlägigen Planung und wurden aus veröffentlichten DOE/INL-Daten sowie begutachteten wissenschaftlichen Daten abgeleitet; Ihre tatsächlichen Werte variieren je nach Rohstoff, Feuchtegehalt und gewünschter Partikelgröße.
Aufgabe der Biomasse-Hammermühle und ihre Position in der Anlage
Mechanisch ist eine Biomasse-Hammermühle recht einfach aufgebaut: Ein schnell laufender Rotor bewegt frei schwingende oder vorgegebene Hammerschläger, die den Rohstoff an Prallplatten zerschlagen und zerkleinern, bis die Stücke klein genug sind, um durch ein Lochsieb zu fallen. Das Sieb bestimmt die maximale Partikelgröße; alles, was nicht hindurchpasst, verbleibt bis zur ausreichenden Zerkleinerung im Mahlkreislauf.
(Anbieter können dieselbe Maschine als Hammermühle für Biomasse, Biomasse-Zerkleinerungsmaschine, Brecher, Feinzerkleinerer oder Biomasse-Holzzerkleinerer aufführen; einige Kataloge verwenden die Kurzbezeichnung Hammermill.) (Eine Darstellung und alle Hauptkomponenten finden Sie in unserem Artikel zum Funktionsprinzip einer Hammermühle für Holz – wir wiederholen diese Angaben hier nicht.)
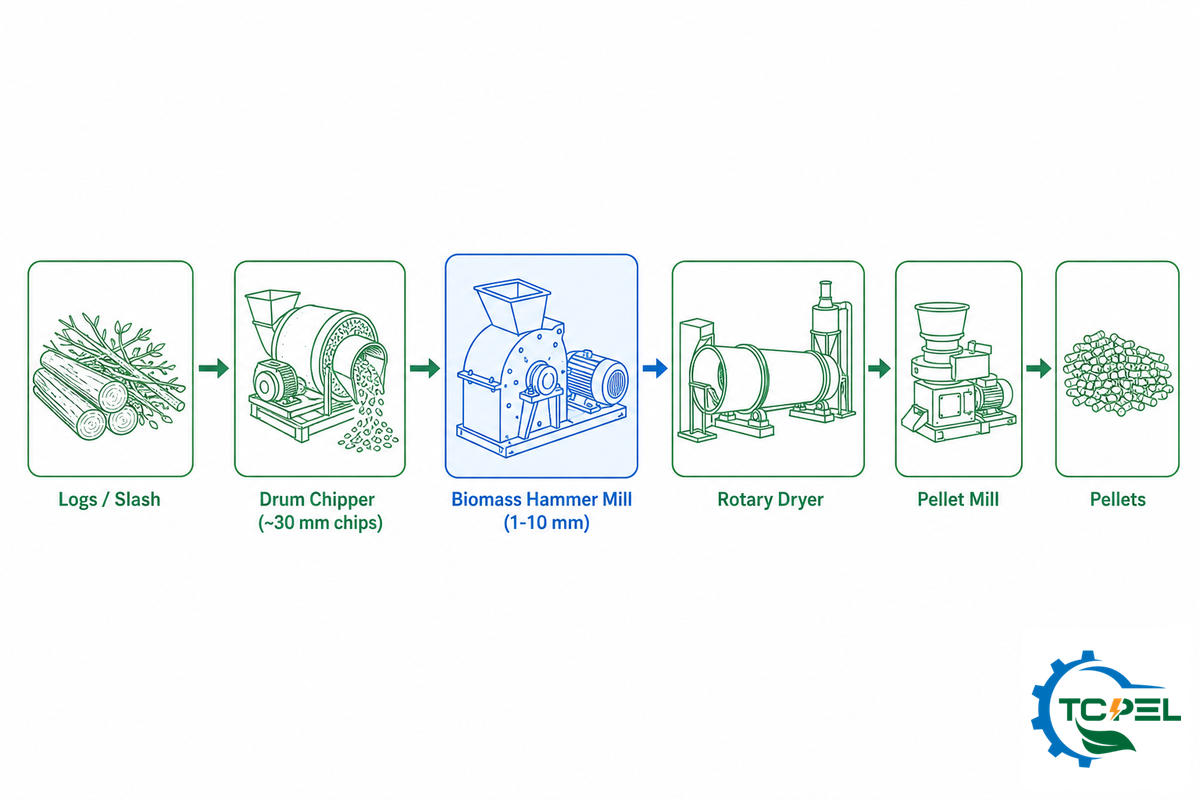
Für die Planung ist entscheidend, an welcher Stelle die Mühle angeordnet wird. Eine Pellet- oder Brikettieranlage besitzt üblicherweise eine zweistufige Zerkleinerungskette: Ein Trommelhacker verarbeitet Stämme und Schlagabraum zu Hackschnitzeln von ~30 mm; anschließend zerkleinert die Hammermühle diese Hackschnitzel sowie Sägemehl, Hobelspäne und landwirtschaftliche Reststoffe auf Millimetergröße. Das zerkleinerte Material wird danach bei Bedarf in einem Biomasse-Rotationstrockner getrocknet und in einer Biomasse-Pelletpresse verpresst. Den vollständigen Aufbau mit allen Prozessstufen zeigt unsere Holzpelletproduktionsanlage.
Das Spektrum der Biomasse-Rohstoffe: unterschiedliches Mahlverhalten der Materialien
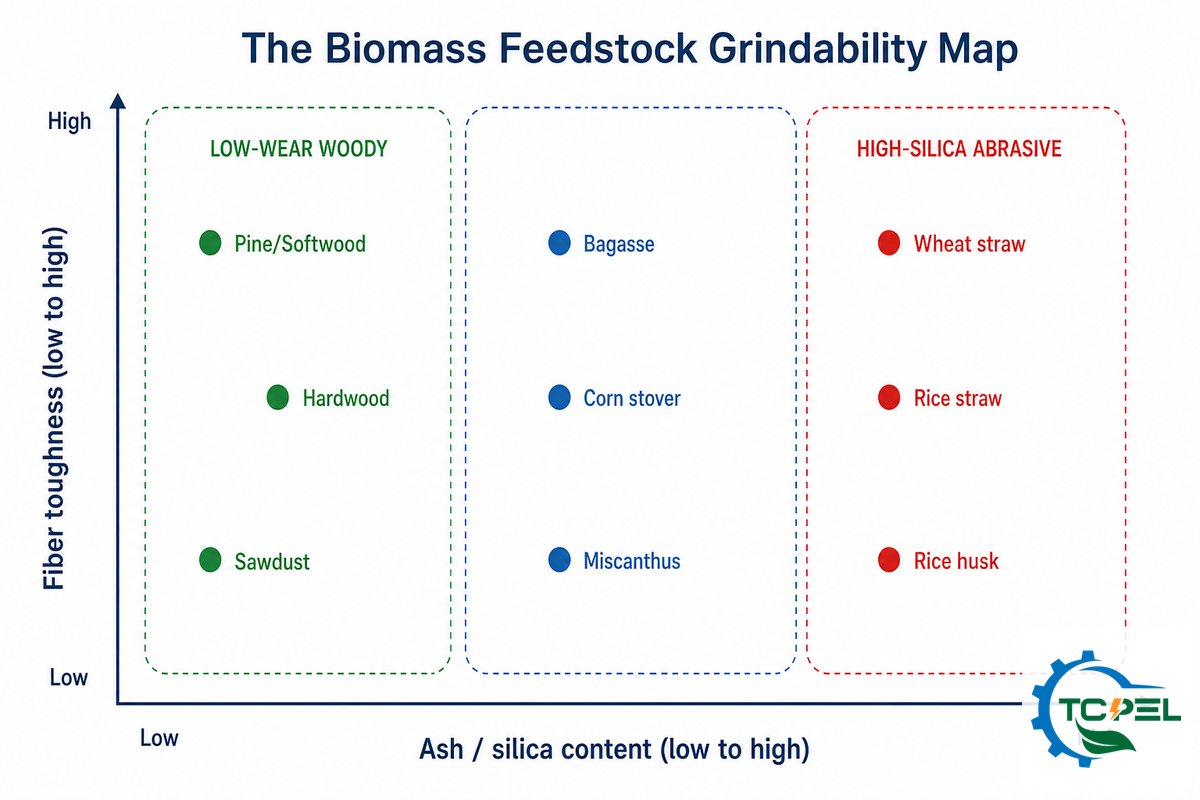
Der häufigste Planungsfehler besteht darin, „Biomasse“ als einheitliche Mahlanforderung zu betrachten. Der Aschegehalt reicht von unter 1 % bei sauberem Holz bis etwa 15-20 % bei Reisspelzen und Stroh; der größte Teil dieser Asche besteht aus Siliziumdioxid, einem stark abrasiven Mineral. Standzeit der Siebe, Energiebedarf der Vermahlung und Verschleiß der Hammerschläger werden vom tatsächlichen Rohstoff bestimmt, nicht von einem typischen Kennwert. Ob Hammermühle für Hackschnitzel, Sägemehl-Hammermühle oder Strohzerkleinerer: Bei diesen Biomassematerialien bestimmt der Rohstoff und nicht die Maschinenbezeichnung die Anlagenkonfiguration.
Mahlbarkeitsmatrix für 9 Rohstoffe
| Rohstoff | Rohstoffklasse | Asche/Siliziumdioxid | Faserstruktur | Relativer Energiebedarf der Vermahlung | Hauptursache des Verschleißes |
|---|---|---|---|---|---|
| Nadelholzhackschnitzel (Kiefer) | Holzartig | <1% Asche | Trocken gut brechbar | Niedrig (~11 kWh/Trockentonne) | Niedrig – überwiegend Prallermüdung |
| Laubholzhackschnitzel | Holzartig | <1–2% Asche | Dichter und zäher | Niedrig bis mittel | Niedrig |
| Sägemehl/Hobelspäne | Holzartig | <1% Asche | Bereits fein | Sehr niedrig | Niedrig |
| Weizen-/Reisstroh | Krautig-faseriger Reststoff | ~15–17 % Asche (73 % Siliziumdioxid) | Röhrenförmig, faserig, geringe Dichte | Mittel bis hoch | Hoch – Silikaabrieb |
| Reisspelzen | Landwirtschaftlicher Reststoff (Schale) | ~15–20 % Asche (bis zu 95 % Siliziumdioxid) | Abrasiv, geringe Schüttdichte | Mittel | Sehr hoch – Silikaabrieb |
| Maisstroh/-stängel | Krautig-faseriger Reststoff | 6–11 % Asche (bodenabhängig) | Faserig und markhaltig | Hoch (~26 kWh/Trockentonne) | Hoch – Siliziumdioxid und Erde |
| Zuckerrohrbagasse | Landwirtschaftlicher Reststoff (Faser) | Asche mit ~92 % Siliziumdioxid | Langfaserig, im Anlieferungszustand nass | Mittel bis hoch | Hoch – Siliziumdioxid und Faserumwicklung |
| Palmöl-EFB | Landwirtschaftlicher Reststoff (Faser) | Hoher Asche- und Feuchtegehalt | Sehr zäh und langfaserig | Hoch | Hoch – Faserumwicklung und Abrieb |
| Bambus | Holzartiges Gras | ~1,4 % Asche | Hart, aschearm | Mittel | Niedrig bis mittel |
| Miscanthus (Energiegras) | Energiepflanze | Mäßiger Aschegehalt | Faseriger Stängel | Mittel (14–18 kWh/t) | Mittel |
Die Asche- und Siliziumdioxidwerte stammen aus begutachteten wissenschaftlichen Charakterisierungen von Reisspelzen-, Reisstroh- und Bagasseasche; die Werte zum Energiebedarf der Vermahlung aus DOE/INL-Daten und begutachteten Untersuchungen an Hammermühlen (siehe Quellen). Die Aschewerte gelten für das Material im Anlieferungszustand und sind bodenabhängig.
Nutzen Sie die Matrix als Orientierungshilfe: Je niedriger der Wert im Datenblatt, desto sauberer das Holz; je ähnlicher das Material Reisspelzen oder Stroh ist, desto stärker verschiebt sich der Prozess vom „Faserschneiden“ zur „abrasiven Mineralbeanspruchung“. Für einen direkten Vergleich von Bambus und Reisstroh – 1,4 % Asche gegenüber 16 % – dient der Vergleich von NC State BioResources als Primärquelle.
Siliziumdioxid, Asche und Abrieb: Warum krautige Biomasse Hammerschläger schneller verschleißt als Holz
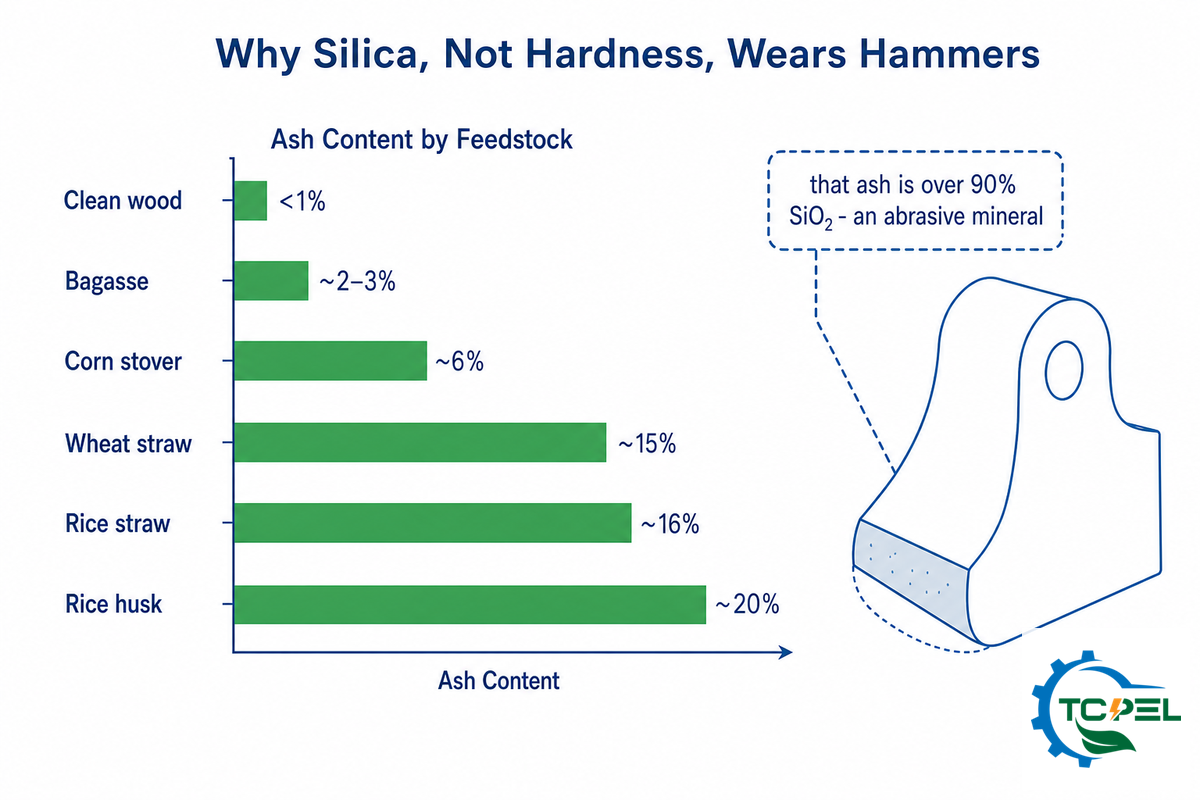
Folgender Aspekt fehlt in den meisten Maschinenspezifikationen: Der Verschleiß der Hammerschläger bei Biomasse wird nicht davon bestimmt, wie „hart“ das Material ist, sondern von seinem Siliziumdioxidgehalt. Reisspelzenasche enthält bis zu etwa 94,79 % SiO₂, Reisstrohasche rund 73,26 % SiO₂ und Zuckerrohrbagasseasche ungefähr 92,5 % Siliziumdioxid. Das in den Fasern eingeschlossene Siliziumdioxid wirkt als feines Schleifkorn und trägt Stahl wie Schleifpapier ab – unabhängig von der Janka-Härte.
Labor- und Praxisergebnisse stimmen darin überein. Laut einer Untersuchung des Verschleißes von Hammermühlenschlägern des US-Energieministeriums bei DOE PAGES führte der wiederholte Kontakt hartmetallbeschichteter Hammermühlenschläger mit dem anorganischen Material in zerkleinerter Biomasse (mineralbedingter Verschleiß, nicht faserbedingter Verschleiß) zu Erosion und sogar zum Bruch der Schläger. Ingenieure in technischen Fachforen drücken es direkter aus: Biomasse kann häufig mehr Siliziumdioxid, also „Sand“, enthalten als Kohle und dadurch einen beschleunigten Verschleiß der Mahlflächen verursachen.
“Ein weitverbreiteter Irrtum besteht darin, dass Bediener die Sieböffnung der Hammermühle für die einzig entscheidende Lösung halten. Wenn Feinanteile begrenzt werden sollen, ist eine Änderung der Sieböffnung nicht die beste Option, denn eine hohe Umfangsgeschwindigkeit und schwere Hammerschläger erzeugen unabhängig davon Feinanteile, welche Sieböffnung Sie verwenden.”
Ingenieur bei CPM Industrial Solutions, veröffentlicht in Feed & Additive Magazine
📐 Technischer Hinweis: der Silika-Verschleißfaktor
Bewerten Sie den Verschleiß daher anhand des Asche-/Silikagehalts und nicht allein anhand der Tonnage. Bei der Pelletierung von sauberem Holz können Hammerschläger mehrere Hundert Stunden halten. Bei einem stark silikahaltigen Reststoff wie Reisspelzen kann sich diese Standzeit dagegen erheblich verkürzen, sodass Siebe innerhalb weniger Wochen statt erst nach Monaten gewechselt werden müssen. Es gibt zwei Möglichkeiten, diese Auswirkungen zu mindern: 1. Werkstoffe: Verschleißschutzschichten auf die Prallflächen auftragen oder Wolframkarbidspitzen montieren. 2. Rohstoffreinigung: Steine zu entfernen und die mineralische Belastung vor der Vermahlung mittels Windsichtung zu reduzieren, kann wirksam sein (mit diesem Verfahren senkte das US-amerikanische DOE/INL den Aschegehalt von in drei Durchgängen geerntetem Maisstroh von 11,20 % auf 6,00 %). Der Verschleiß wird nicht allein von der Pflanzenart bestimmt, sondern teilweise auch von den Faktoren, die Sie beeinflussen können.
Auf Rohstoff abgestimmte Sieböffnung und Partikelgröße
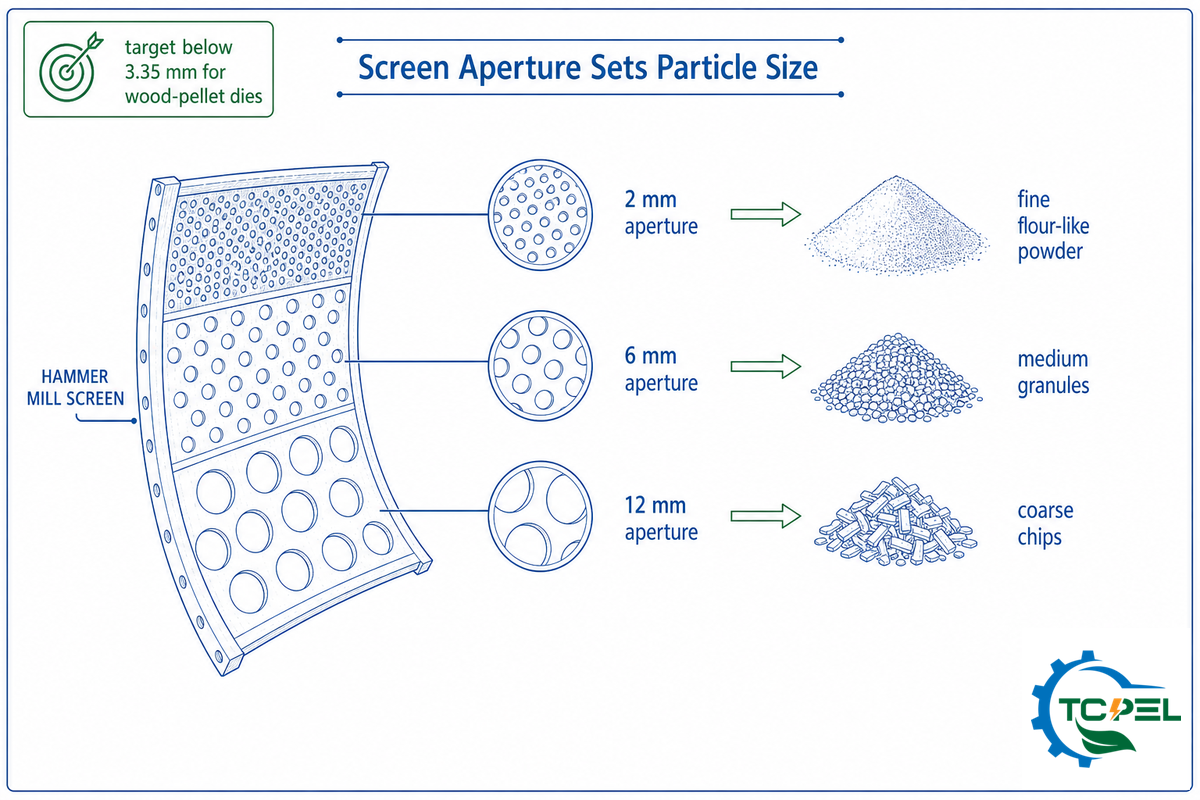
Das Sieb steuert die Partikelgröße, die optimale Öffnung hängt jedoch vom Rohstoff und Endprodukt ab. Für eine effiziente Extrusion in Holzpelletmatrizen sollte die Rohstoffgröße üblicherweise höchstens 3,35 mm betragen. Ein Sieb mit 2 bis 4 mm ist daher meist ein sinnvoller Ausgangspunkt für die Pelletierung. Verbrennung und Vergasung tolerieren eine gröbere Vermahlung. Faseriges Stroh erfordert eine größere Sieböffnung, damit größere Partikel leichter ausgetragen und Brückenbildung oder ein Zusetzen des Siebs vermieden werden. Gut brechbare Spelzen passieren dagegen kleinere Sieböffnungen leichter und geben den Feinanteil ungehindert frei.
Die häufig angeführte Holzpelletnorm ISO 17225-2, die auch die Grundlage für ENplus bildete, gilt ausschließlich für Holzpellets. Wenn Sie Stroh, Spelzen oder andere Nicht-Holz-Biomasse zu Pellets verarbeiten, gilt für klassifizierte Nicht-Holz-Pellets die entsprechende ISO 17225-6, die krautige, fruchtbasierte und gemischte Biomasse umfasst. Mit der Aktualisierung von ENplus 2021-2024 wurden beispielsweise Kriterien wie „grober Feinanteil“ und „Anteil der Pellets unter 10 mm“ ergänzt, wodurch die Gleichmäßigkeit der Vermahlung direkter mit der Pelletklasse verknüpft wird.
💡 Rechenbeispiel: Wahl einer anfänglichen Sieböffnung
Die Anforderung: Holzpellets mit einer Aufgabegröße von 3,35 mm. Beginnen Sie mit einem 3 mm-Sieb. Erzeugt die Pelletpresse einen hohen Feinanteil oder weisen die Pellets eine geringe mechanische Festigkeit auf, testen Sie ein 2,5 mm-Sieb; rechnen Sie jedoch mit einem höheren Energiebedarf der Vermahlung und kontrollieren Sie die Matrize auf einen unverdichteten Durchgang des Feinanteils. Wenn Sie Stroh auf eine vergleichbare Partikelgröße zerkleinern möchten, ist ein um eine Stufe gröberes Sieb im Allgemeinen besser geeignet, typischerweise mit einer Öffnung von 3-4 mm und größerer Siebfläche, da Brückenbildung problematischer ist als eine unzureichende Feinheit. Ungefähr 3,35 mm = 6 Mesh, 2 mm = 10 Mesh und 1 mm = 18 Mesh.
Mahlenergie und Feuchtegehalt: die beiden Stellgrößen der Kosten pro Tonne
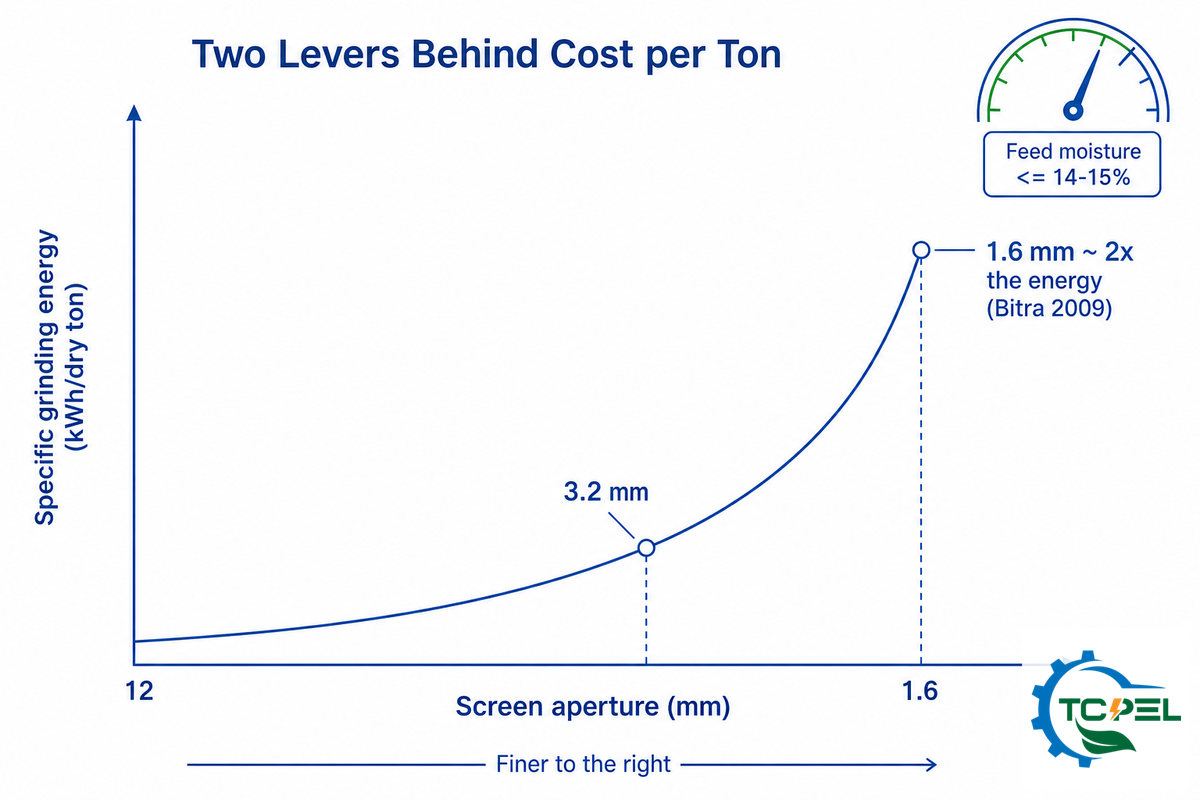
Beim spezifischen Energiebedarf der Vermahlung in Kilowattstunden pro Tonne wirken sich Rohstoff- und Siebwahl unmittelbar auf die Stromrechnung aus. Veröffentlichte Werte aus unterschiedlichen Studien und mit unterschiedlichen Bezugsgrößen (reine Mahlstufe gegenüber Gesamtprozess, Trockentonne gegenüber Tonne) decken eine große Spanne ab und sind deshalb als Richtwerte statt als direkt vergleichbare Rangfolge zu verstehen: etwa 11 kWh/Trockentonne für trockene Hackschnitzel (Fall mit niedrigem Energiebedarf), 14–18 kWh/t für Miscanthus-Energiegras und ungefähr 26 kWh/Trockentonne für die Vermahlung von Maisstroh in einer Hammermühle. Eine begutachtete Untersuchung nennt für Rutenhirse bei einem 3,2 mm-Sieb ~27,6 kWh/Mg.
📐 Technischer Hinweis: Energieaufschlag bei halbierter Sieböffnung
Je kleiner die Sieböffnung für eine Feinvermahlung wird, desto höher sind die Energiekosten: Laut der Studie von Bitra et al. (Powder Technology, 2009) benötigt ein für Weizenstroh verwendetes Sieb mit einer Öffnung von 1,6 mm nahezu doppelt so viel spezifische Gesamtmahlenergie wie ein 3,2 mm-Sieb – dabei handelt es sich um einen Laborversuch mit einem einzelnen Rohstoff, nicht um eine allgemeingültige Gesetzmäßigkeit. Beachten Sie die Randbedingungen: Die Sieböffnung ist neben Umfangsgeschwindigkeit, Hammerschlägeranordnung und Zuführrate nur eine Stellgröße; berücksichtigen Sie auch, wie sich Umfangsgeschwindigkeit und Winkel mit der Materialzufuhr verändern. Mahlen Sie nicht feiner, als es Ihre Pelletmatrize und die geforderte Durchsatzleistung verlangen. Diese zusätzlichen Mikrometer kosten Geld.
Der Feuchtegehalt ist die zweite Stellgröße. Bei einer Materialfeuchte von mehr als ~14-15 % setzt sich das Sieb zu, das Material verschmiert, die Durchsatzleistung sinkt und der Energiebedarf steigt (deshalb erfolgt die Trocknung häufig vor oder parallel zur Vermahlung). Bei nassem, faserigem Material stößt eine Hammermühle besonders schnell an ihre Grenzen. (Darauf gehen wir gleich ein).
Hammermühle, Pressrollenmühle, Zerkleinerer, Hacker oder Schredder für Biomasse im Vergleich
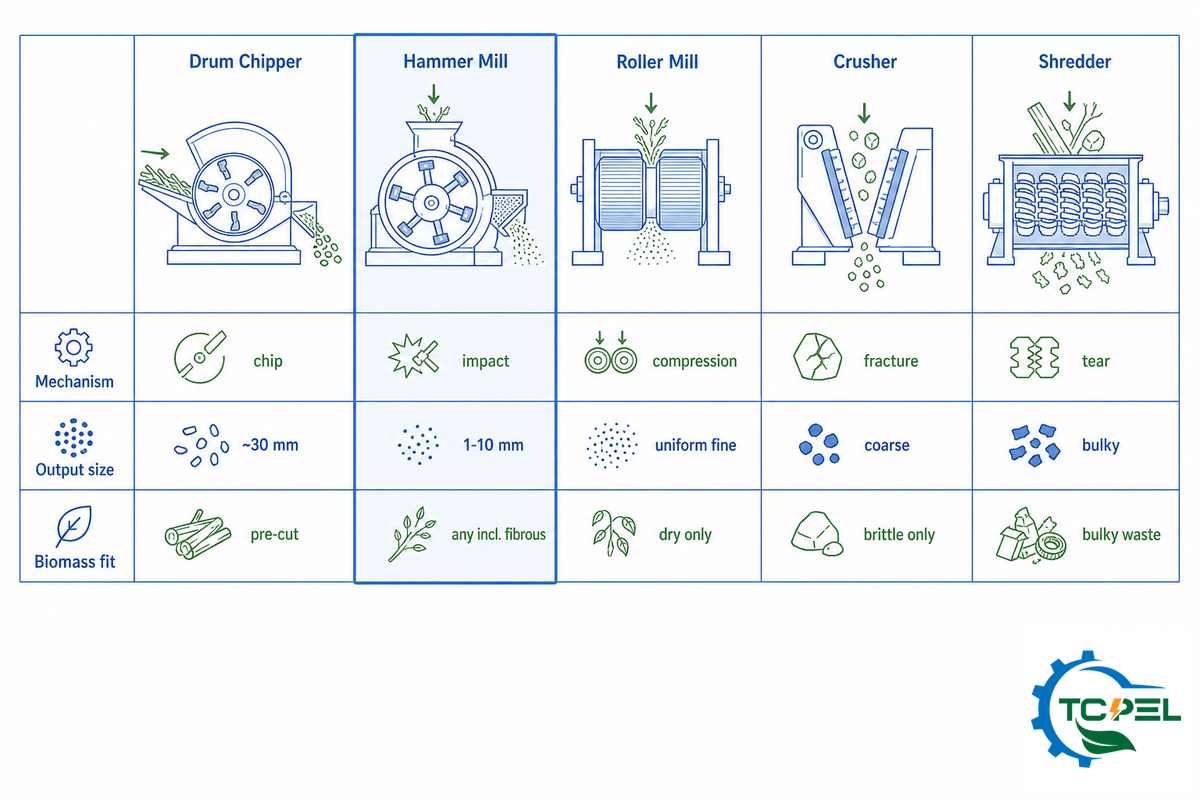
Wie unterscheidet sich eine Biomasse-Hammermühle von einem Holzhacker oder Zerkleinerer?
Biomasse-Hammermühle im Vergleich zum Holzhacker. Ein Holzhacker und eine Biomasse-Hammermühle übernehmen unterschiedliche, einander ergänzende Aufgaben. Der Holzhacker (oder Zerkleinerer) führt die erste Grobzerkleinerung durch und verarbeitet Stämme und Schlagabraum zu Hackschnitzeln von etwa 30 mm. Anschließend zerkleinert die Hammermühle diese Hackschnitzel sowie Sägemehl und andere landwirtschaftliche Reststoffe auf die Millimetergröße, die eine Pellet- oder Brikettpresse benötigt. Die meisten Betreiber vermahlen das Material auf 2-4 mm und führen es anschließend direkt der Pelletpresse zu.
✔ Stärken einer Hammermühle
- Feine, gleichmäßige Partikel (1–10 mm) für die Pelletierung
- Verarbeitet gemischte, trockene Rohstoffe und ermöglicht einfache Siebwechsel
- Hohe Produktionsleistung je investiertem Euro
⚠ Schwächen einer Hammermühle
- Nasser Rohstoff (>15 %) setzt das Sieb zu
- Silikareiche Reststoffe beschleunigen den Verschleiß von Hammerschlägern und Sieben
- Feiner Staub erhöht das Risiko durch brennbaren Staub
| Maschine | Austragsgröße | Am besten geeignet für | Schwachpunkt |
|---|---|---|---|
| Hacker | Hackschnitzel von ~10–50 mm | Stämme, Äste (Erstzerkleinerung) | Für Pellets nicht fein genug |
| Hammermühle | 1–10 mm | Trockene Hackschnitzel, Sägemehl, Stroh, Spelzen | Nasser Rohstoff, Verschleiß durch hohen Silikagehalt, Staub |
| Pressrollenmühle | Gleichmäßige Flocken | Trockenes, frei fließendes Getreide | Für faserige Biomasse schlecht geeignet |
| Rotorschere | Grob bis mittel | Nasser, faseriger krautiger Rohstoff | Nicht so fein wie eine Hammermühle |
| Schredder/Zerkleinerer | Grob | Sperriges Altholz, Paletten | Nur als Vorstufe |
Tatsächlich ist eine Hammermühle nicht immer die beste Wahl: Bei einem DOE/INL-Projekt für krautige Rohstoffe in den USA wurde eine Hammermühle der zweiten Stufe entfernt und durch eine Rotorschere ersetzt, die weniger feuchteempfindlich war, eine höhere Durchsatzleistung erreichte und bei nassem, faserigem Material weniger Motorleistung aufnahm. Wenn Sie regelmäßig nasses Stroh oder Gras verarbeiten, sollten Sie vor dem Kauf eine Rotorschere als Alternative zur Hammermühle prüfen. Weitere Informationen zu Maschinen für die grobe Vorzerkleinerung finden Sie in unserem Leitfaden Holzzerkleinerer oder Schredder.
Bauarten und Anlagenkonfigurationen für die Biomasseverarbeitung
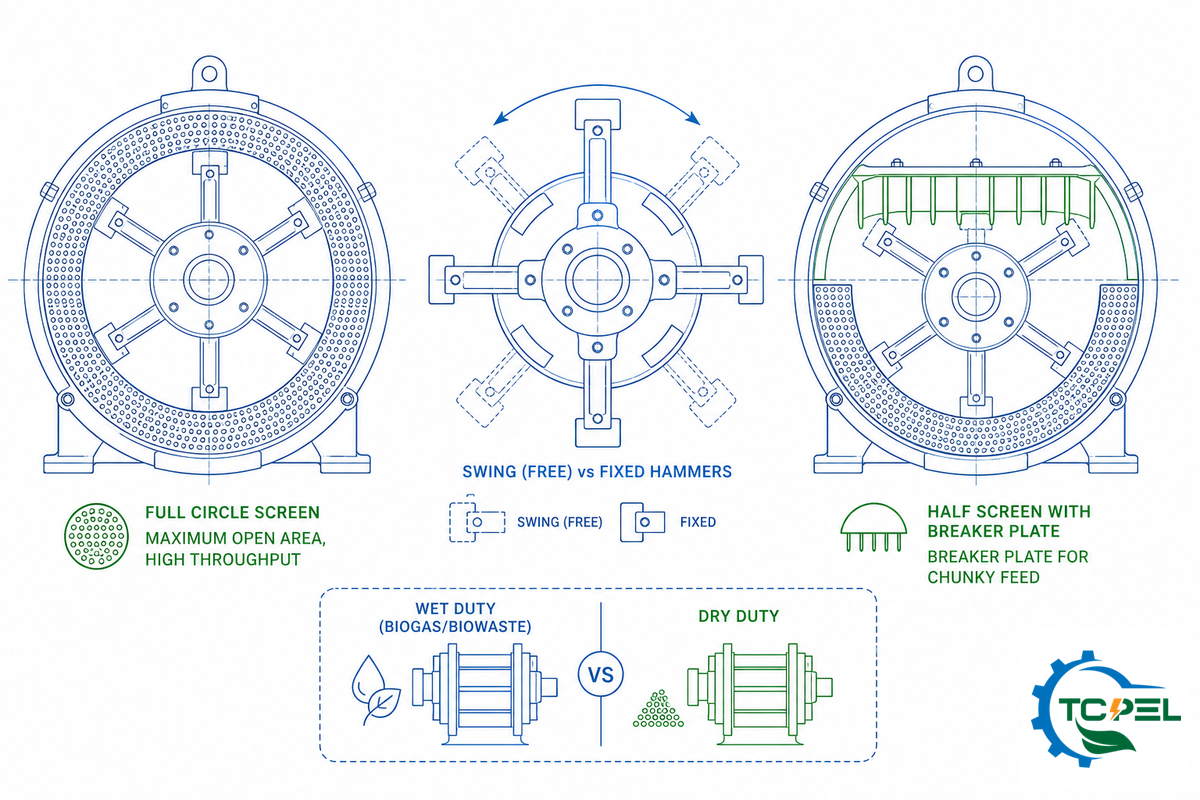
In der Praxis ist ein ungeeigneter Austrag für einen leichten Rohstoff wie Sägemehl ein kostspieliger Fehler – eine pneumatische Rückführung kann die Durchsatzleistung um 20–30 % verringern und die Mahlkammer überhitzen.
Biomasse-Hammermühlen reichen von kleinen Hammermühlen für Holz, die für den Heimgebrauch und Kleinanlagen ausgelegt sind, bis zu Maschinen für industrielle Pelletieranlagen. Nachdem der Rohstoff die passende Bauart vorgegeben hat, entscheidet die gewählte Anlagenkonfiguration über die Funktionsfähigkeit, Effizienz und Leistung der Hammermühle bei Ihrem Material:
- Vollkreissieb/Halbsieb – Vollkreissiebe bieten die größtmögliche offene Fläche für eine hohe Durchsatzleistung, während Halbsiebe mit einer Prallplatte größere und stückigere Rohstoffe verarbeiten; bei einigen Konstruktionen ist der Rotor konzentrisch über mehrere Prozessstufen angeordnet, wie im Patent für eine mehrstufige Hammermühle WO2018053600A1.
- Horizontal oder vertikal? Die horizontale Ausführung ist am weitesten verbreitet, vertikale Konstruktionen eignen sich jedoch sehr gut für besonders leichte oder klebrige Produkte
- Schwerkraft- oder pneumatischer Austrag – ein integrierter Ventilator und Zyklon fördern das fertige Produkt sowie feine und leichte Schüttgüter in den Speicher; sie ziehen feine Biomasse durch das Sieb; geeignet für Spelzen und Sägemehl; schwerere Hackschnitzel können durch Schwerkraft ausgetragen werden
- Nass- oder Trockenbetrieb: Einige Hammermühlen sind speziell für nasse Abfälle wie Biogas-Substrate oder Bioabfälle vorgesehen. In einer Pelletieranlage wird der Rohstoff für die meisten Prozesse zunächst getrocknet und für einen stabilen Betrieb über einen geregelten Trichter und eine kontrollierte Zuführung aufgegeben.
Auslegung einer Biomasse-Hammermühle: Produktionsleistung, Motorleistung und Sieb gemeinsam bestimmen
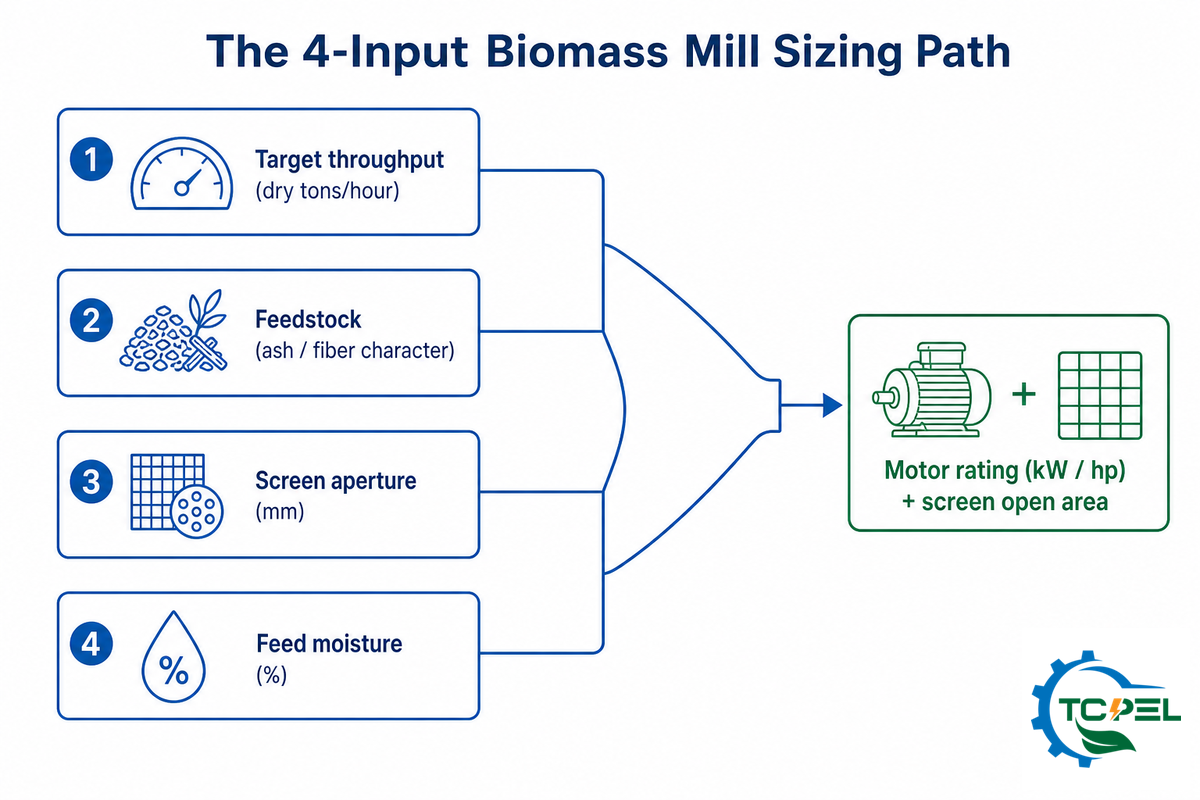
Auslegung bedeutet nicht einfach, „eine Produktionsleistung auszuwählen“. Produktionsleistung, Motorleistung, Sieböffnung und Umfangsgeschwindigkeit bilden eine zusammenhängende Auslegungsentscheidung. Ein logischer Ablauf:
Auslegungspfad für eine Biomasse-Hammermühle anhand von 4 Eingangsgrößen
- Rohstoff – Klasse und Asche-/Silikagehalt bestimmen (anhand der obigen Matrix); Rohstoffe mit hohem Silikagehalt verringern die Durchsatzleistung und verkürzen die Standzeit der Verschleißteile.
- Gewünschte Partikelgröße – durch die Endanwendung bestimmt (≤3,35 mm für Pellets); daraus ergibt sich der Bereich der Sieböffnung.
- Durchsatzleistung – gewünschte Trockentonnen pro Stunde, reduziert um einen Abschlag für schwer zu verarbeitende Rohstoffe.
- Motorleistung und Umfangsgeschwindigkeit – Legen Sie den Elektromotor – dessen Nennleistung in Kilowatt oder Pferdestärken – anhand des mit der Durchsatzleistung multiplizierten spezifischen Energiebedarfs (kWh/t) zuzüglich Leistungsreserve aus. Stimmen Sie die Umfangsgeschwindigkeit auf die erforderliche Feinheit ab, ohne übermäßig viel Feinanteil zu erzeugen.
Ein Rechenbeispiel: Für die Vermahlung von 3 Trockentonnen Maisstroh pro Stunde (~26 kWh/Trockentonne) zu einem Rohstoff für die Pelletierung sind etwa ~78 kW Mahlleistung zuzüglich Antriebsverlusten und Leistungsreserve anzusetzen – bestätigen Sie diesen Wert anschließend anhand der vom Anbieter geprüften Kennlinie für Ihr Material. Die Depotmodellierung von DOE/INL setzt die Durchsatzleistungen der ersten Mahlstufe mit 2, 5 und 8 Trockentonnen pro Stunde als sinnvolle Auslegungsstufen an.
Häufige Probleme bei Biomasse-Hammermühlen: Verstopfung, zugesetzte Siebe, Feinanteil und Brandgefahr
Welche Probleme treten bei Hammermühlen auf?
Die meisten Probleme bei Hammermühlen lassen sich auf vier wiederkehrende Fehlerbilder zurückführen. Das Blenden und Zusetzen des Siebs – Ursache #1 – beginnt meist, wenn der Feuchtegehalt des Rohstoffs über 14–15 % steigt; dadurch sinkt die Durchsatzleistung und die Stromaufnahme steigt sprunghaft an. Verschleiß durch abrasive Kieselsäure, Fremdmetall oder Steine sowie brennbarer Staub vervollständigen die Liste. Für jedes der folgenden Fehlerbilder gibt es eine konkrete Abhilfemaßnahme.
- Zugesetztes Sieb (nasser/klebriger Rohstoff): auf <15% trocknen, die Sieböffnung vergrößern oder den Feinanteil pneumatisch entfernen.
- Abrasiver Verschleiß von Sieb und Hammerschlägern: Bei Reststoffen mit hohem Silikagehalt einen Austausch innerhalb weniger Wochen einplanen, auftraggeschweißte oder hartmetallbestückte Hammerschläger verwenden und den Rohstoff vorreinigen.
- Fremdmetall und Steine: Landwirtschaftliche Ernterückstände enthalten viel Erde und Schmutz – installieren Sie vor dem Rotor einen Magnetabscheider und einen Steinabscheider.
- Brennbarer Staub: Feiner Biomassestaub stellt eine reale Verpuffungsgefahr dar (siehe unten).
⚠️ Wichtig: Verpuffungsgefahr durch Staub
Das Technische Handbuch der US-amerikanischen OSHA weist darauf hin, dass die Gefahr durch brennbaren Staub mit abnehmender Partikelgröße und sinkendem Feuchtegehalt zunimmt – also genau durch das, was eine Hammermühle bewirkt. Für Auslegungsgrundsätze verweist es auf NFPA 61 und NFPA 654. Da die Explosionsfähigkeit (Kst, Mindestzündenergie) vom Material und den Bedingungen abhängt, sollten Sie die Staubeigenschaften Ihres tatsächlichen Rohstoffs im Rahmen der technischen Auslegung prüfen lassen. Staubverpuffungen in Verarbeitungs- und Abscheideanlagen können sich zu Explosionen entwickeln.
Kostenfaktoren einer Biomasse-Hammermühle und Checkliste vor dem Kauf
Die öffentlich zugänglichen Anbieterpreise unterscheiden sich so stark, dass sich kaum eine belastbare Angabe machen lässt; die öffentliche technoökonomische Modellierung von DOE/INL liefert jedoch eine plausible Spanne. Die Modellierung eines Biomasse-Depots durch US DOE/INL (10 Trockentonnen/h) ergab je nach Anlagenkonfiguration Investitionskosten für Hammermühlen von etwa US$103.200 bis US$515.200 und Gesamtverarbeitungskosten von US$27,91 bis US$69,77 je Trockentonne.
Betrachten Sie diese Werte als Größenordnungsschätzungen und nicht als Kaufpreise – Ihre tatsächlichen Kosten hängen von den Strompreisen, der Robustheit der Maschine, dem Ersatzteilsystem und dem Rohstoff ab. Ob Sie den Preis einer zum Verkauf stehenden Biomasse-Hammermühle prüfen, eine kleine Biomasse-Hammermühle für einen landwirtschaftlichen Betrieb erwägen oder Hersteller bewerten: Entscheidend sind eher die Motorleistung, die Verarbeitungsqualität und das Verschleißteilsystem als der Listenpreis.
Zu berücksichtigende Kostenfaktoren: installierte Motorleistung (der Energiebedarf je Tonne verursacht Kosten über die gesamte Nutzungsdauer), robuste Ausführung und Lager, Verschleißteilsystem (wie schnell und kostengünstig lassen sich Hammerschläger und Siebe bei abrasivem Rohstoff wechseln), Ausführung von Zuführung und Austrag sowie Zertifizierung (CE/ ISO 9001).
- Fordern Sie eine tatsächliche Durchsatzkurve für Ihren Rohstoff an, anstatt sich lediglich auf einen veröffentlichten Wert zu verlassen.
- Lassen Sie sich die Werkstoffausführung von Hammerschlägern und Sieben sowie die angegebene Standzeit bei Material mit hohem Siliziumdioxidgehalt bestätigen.
- Prüfen Sie die Konstruktion für den Siebwechsel (wie viele Minuten, wie viele Schrauben).
- ✔Prüfen Sie Magnet und Steinfang, Staubmanagement sowie die CE/ISO-Dokumentation.
💡 Noch nicht bereit für ein Angebot?
Senden Sie uns Angaben zu Ihrem Rohstoff, dessen Feuchtegehalt und der gewünschten Partikelgröße; unsere Ingenieure empfehlen Ihnen daraufhin eine geeignete Ausgangsgröße für das Sieb und einen Modellbereich – eine unverbindliche Möglichkeit, Ihre Auslegung auf Plausibilität zu prüfen, bevor Sie Anbieter in die engere Wahl nehmen.
Ausblick auf die Biomassezerkleinerung 2026: Rohstoffdiversifizierung und ihre Bedeutung für Käufer
Die entscheidende Veränderung betrifft nicht das Marktvolumen, sondern die Materialien, die zerkleinert werden. Saubere Holzrohstoffe werden knapper: Der USDA-Bericht 2025 über Holzpellets in der EU stellt fest, dass die Produktion in der EU zwar wächst, aufgrund des begrenzten Angebots an nachhaltig erzeugtem Holz jedoch nicht mit der Nachfrage Schritt hält. Marktanalysen zufolge entfällt zugleich ein großer und wachsender Anteil der weltweiten Biomassepelletproduktion auf landwirtschaftliche Reststoffe, deren Nutzung durch nationale Vorgaben weiter zunimmt; Indien etwa erhöht seine vorgeschriebene Biomasse-Mitverbrennungsquote in Wärmekraftwerken im Zeitraum 2024–2026 von 5 % auf 7 %.
Für Käufer ist die Konsequenz konkret: Die heute spezifizierten Zerkleinerungsmaschinen werden künftig wahrscheinlich nicht nur sauberes Sägemehl, sondern auch Stroh, Spelzen und Ernterückstände verarbeiten. Legen Sie die Anlage deshalb bereits jetzt auf flexible Rohstoffnutzung und ein entsprechendes Verschleißbudget aus – mit für Hartmetallbestückung geeigneten Hammerschlägern, einfachem Siebwechsel, Magnet und Steinfang –, anstatt ausschließlich für sauberes Holz zu kaufen und später überrascht zu werden. (Zum Vergleich: Für den Markt für Biomassepellets wird bis Mitte der 2030er-Jahre ein Wachstum von rund 7 % pro Jahr prognostiziert; betrachten Sie dies als Hintergrundinformation und nicht als Kaufgrund.)
FAQ zur Biomasse-Hammermühle
F: Welche Rohstoffe kann eine Biomasse-Hammermühle verarbeiten?
Antwort anzeigen
Eine Biomasse-Hammermühle vermahlt zahlreiche Rohstoffe: Hackschnitzel, Sägemehl und Hobelspäne sowie landwirtschaftliche Reststoffe wie Weizen- und Reisstroh, Reisspelzen, Maisstängel, Zuckerrohrbagasse, Palm-EFB, Bambus und Energiegräser wie Miscanthus. Die Maschine kann all diese Materialien verarbeiten, doch Energiebedarf, Siebstandzeit und Verschleiß der Hammerschläger unterscheiden sich deutlich; sauberes Holz lässt sich leicht verarbeiten, während Spelzen und Stroh mit hohem Siliziumdioxidgehalt abrasiv wirken und die Lebensdauer der Verschleißteile verkürzen. Stimmen Sie Sieb, Werkstoffausführung der Hammerschläger und Feuchteregelung auf das jeweilige Material ab, anstatt davon auszugehen, dass eine Anlagenkonfiguration für jeden Rohstoff geeignet ist.
F: Worin unterscheidet sich eine Biomasse-Hammermühle von einem Holzhacker oder Zerkleinerer?
Antwort anzeigen
Diese Maschinen erfüllen nacheinander unterschiedliche Aufgaben und stehen daher nicht miteinander im Wettbewerb. Ein Hacker oder Zerkleinerer übernimmt die grobe Vorzerkleinerung und verarbeitet Stämme und Schlagabraum zu Hackschnitzeln von etwa 10–50 mm. Anschließend vermahlt eine Hammermühle diese Hackschnitzel sowie Sägemehl und Ernterückstände auf den für eine Pelletmatrize oder Brikettpresse erforderlichen Bereich von 1–10 mm. Zerkleinerer brechen sprödes Material, Hacker schneiden Holz zu Hackschnitzeln und Hammermühlen zerkleinern das Material durch Prallwirkung und begrenzen die Korngröße des Austrags mithilfe eines Siebs. Die meisten Pelletieranlagen setzen einen Hacker und eine Hammermühle gemeinsam ein und nicht eine der Maschinen anstelle der anderen.
F: Welche Probleme treten bei Hammermühlen auf?
Antwort anzeigen
Die drei wiederkehrenden Probleme sind zugesetzte Siebe, abrasiver Verschleiß und Staub. Bei einem Feuchtegehalt von mehr als etwa 14–15 % verschmiert der Rohstoff und setzt das Sieb zu, wodurch die Durchsatzleistung sinkt und der Energieverbrauch steigt. Reststoffe mit hohem Siliziumdioxidgehalt wie Reisspelzen verschleißen Hammerschläger und Siebe schnell und machen häufige Wechsel erforderlich. Zudem stellt der feine, trockene Staub aus einer Hammermühle eine Gefahr durch brennbaren Staub dar, die gemäß den NFPA-Vorgaben beherrscht werden muss. Alle drei Probleme lassen sich durch Trocknung, geeignete Werkstoffe und Staubkontrolle bewältigen, können aber dazu führen, dass eine Hammermühle beim falschen Rohstoff die Erwartungen nicht erfüllt.
F: Welche Nachteile hat eine Hammermühle gegenüber einem Walzenstuhl?
Antwort anzeigen
Eine Hammermühle benötigt mehr Antriebsleistung und erzeugt mehr Wärme und Staub als ein Walzenstuhl; außerdem können ihre Siebe bei feuchtem Rohstoff verstopfen. Walzenstühle erzeugen bei trockenem, rieselfähigem Getreide gleichmäßigere Partikel bei geringerem Energiebedarf, eignen sich jedoch schlecht für faserige Biomasse wie Stroh und Holz. Bei der Pelletierung von Biomasse ist die Hammermühle aufgrund ihrer Eignung für Fasermaterialien und feine Korngrößen meist überlegen; die Vorteile des Walzenstuhls gelten hauptsächlich für Getreidefutter.
F: Welche Partikelgröße erzeugt eine Biomasse-Hammermühle für die Pelletierung?
Antwort anzeigen
Für Holzpellets wird der Rohstoff üblicherweise auf 3,35 mm oder feiner vermahlen; je nach Rohstoff und Matrize kommt dabei ein Sieb von etwa 2–4 mm zum Einsatz.
F: Verschleißen die Hammerschläger beim Vermahlen von Reisspelzen oder Stroh schneller als bei Holz?
Antwort anzeigen
Ja, erheblich. Reisspelzen und Stroh weisen einen Aschegehalt von etwa 15–20 % auf, der größtenteils aus Siliziumdioxid besteht – in Reisspelzenasche sind es bis zu etwa 95 % SiO₂ –; Siliziumdioxid trägt Stahl ähnlich wie feiner Sand ab, unabhängig davon, wie “hart” die Pflanze ist. Deshalb können Reststoffe mit hohem Siliziumdioxidgehalt die Standzeit von Hammerschlägern und Sieben auf einen Bruchteil der bei sauberem Holz erreichbaren Dauer verkürzen; bei diesen Materialien zahlen sich hartmetallbestückte Hammerschläger und eine Vorreinigung des Rohstoffs aus.
Warum wir diesen Leitfaden verfasst haben
Die meisten Seiten über Hammermühlen beschreiben nur eine einzelne Maschine. Wir haben diesen Leitfaden auf die Vielfalt der Biomasserohstoffe ausgerichtet, weil Käufer gerade hier böse Überraschungen erleben können; eine für sauberes Sägemehl ausgelegte Mühle kann bei Reisspelzen versagen. Die hier aufgeführten Zahlen wurden aus öffentlichen technoökonomischen Daten von DOE/INL, begutachteten Studien zur Zerkleinerung und Aschecharakterisierung sowie OSHA/ISO-Normen zusammengestellt und mit Praxiserfahrungen abgeglichen. Geprüft durch das technische Team von ALLWIN INTERNATIONAL CO., LTD (TCPEL), das Kunden in mehr als 60 Ländern mit Anlagen zur Biomassezerkleinerung und Pelletiertechnik beliefert hat.
Legen Sie eine Hammermühle für Ihren Rohstoff aus?
Die GXP-Baureihe der Biomasse-Hammermühlen von TCPEL ist für gemischte und abrasive Rohstoffe ausgelegt und verfügt über für Hartmetallbestückung geeignete Hammerschläger sowie einen schnellen Siebwechsel.
GXP-Biomasse-Hammermühle ansehen →Literatur und Quellen
- Anatomische Fraktionierung von Maisernterückständen und Energiebedarf der Vermahlung in Hammermühlen — US Department of Energy (FCIC)
- Pelletierung im Pilotmaßstab: Rohstoffvermahlung und spezifischer Energiebedarf — Idaho National Laboratory
- Siliziumdioxid-Charakterisierung von Reisspelzen- und Reisstrohasche — NC State BioResources
- Bitra et al., Energiebedarf der Hammermühle und Partikelgröße von Biomasse — über US EPA HERO
- Verschleißmechanismen von Hammerschlägern in Biomasse-Hammermühlen — US DOE PAGES (ORNL/INL)
- Brennbarer Staub — Technisches Handbuch (NFPA 61 / 654) — US OSHA
- ISO 17225-6:2021 — Klassifizierte nicht holzartige Pellets — ISO
- EU-Jahresbericht zu Holzpellets 2025 — USDA Foreign Agricultural Service
Verwandte Artikel
- Leitfaden zur Hammermühle für Holz — Funktionsprinzip, Siebe und Aufbau
- Holzzerkleinerer oder Schredder — Auswahl der groben Vorzerkleinerungsstufe
- Rotationstrockner — Biomasse vor der Vermahlung auf unter 15 % trocknen
- Biomasse-Pelletpresse — die nachgeschaltete Verdichtungsstufe
- Holzpellet-Produktionsanlage — wie die sechs Prozessstufen zusammenwirken
- Leitfaden zum Pelletkühler — Endbearbeitung der Pellets