Contacter TCPEL

Comment fabrique-t-on les granulés de biomasse ? Procédé de fabrication étape par étape

Mis à jour en juillet 2026 · Guide technique du procédé
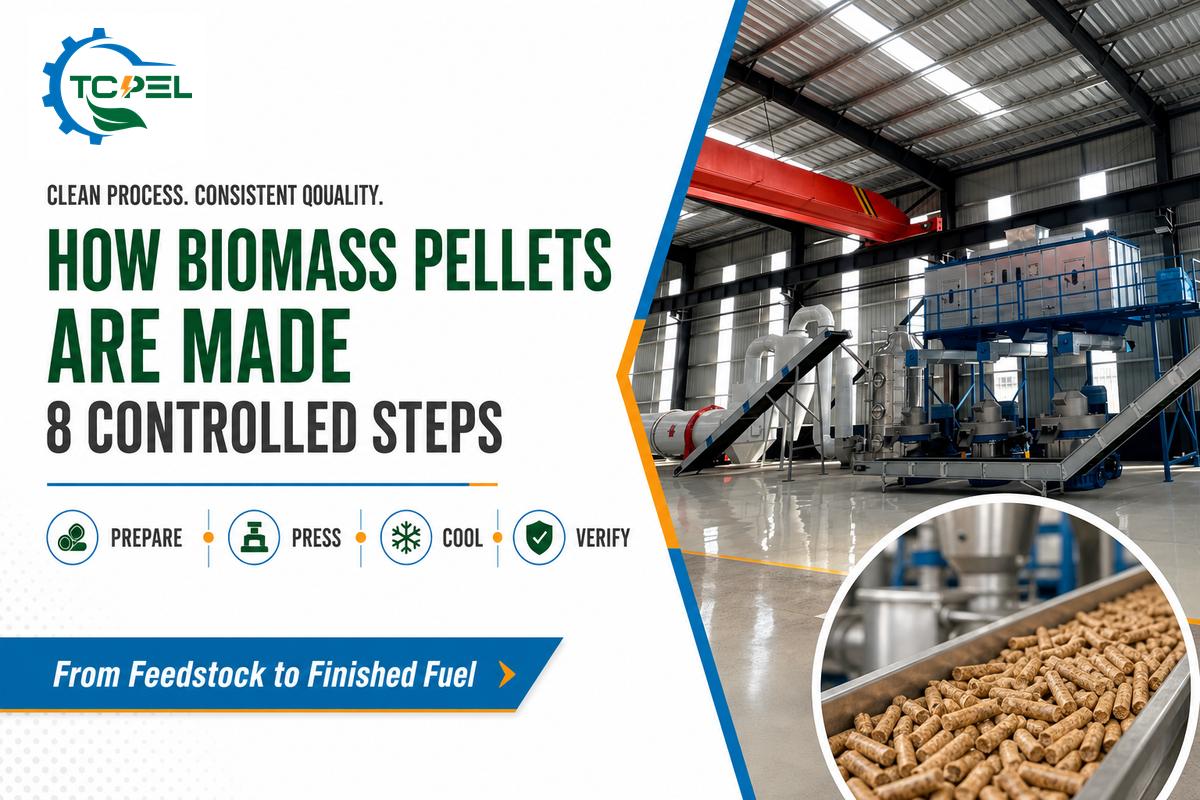
Comment fabrique-t-on les granulés de biomasse ? signifie, dans une recherche : « Quelle séquence industrielle maîtrisée transforme la biomasse préparée en granulés commercialisables ? » La biomasse préparée est nettoyée, réduite à une granulométrie maîtrisée, séchée ou conditionnée jusqu’à atteindre une plage de teneur en humidité compatible avec le pressage, puis comprimée dans une filière, refroidie, criblée, contrôlée et ensachée. Chaque transfert est déterminant, car la matière première, l’eau, les particules, la chaleur et le débit interagissent.
Réponse rapide
Une production stable de granulés repose sur la maîtrise de huit étapes : réception, pré-dimensionnement, équilibrage de la teneur en humidité, broyage fin, conditionnement, granulation, refroidissement et criblage, puis validation de la qualité. Il n’existe aucun réglage universel de la teneur en humidité ou de la granulométrie. Les plages optimales de fonctionnement dépendent de la matière première, de l’association entre la presse à granuler et la filière, des spécifications visées et des résultats d’essais.
Procédé de fabrication des granulés de biomasse : caractéristiques essentielles
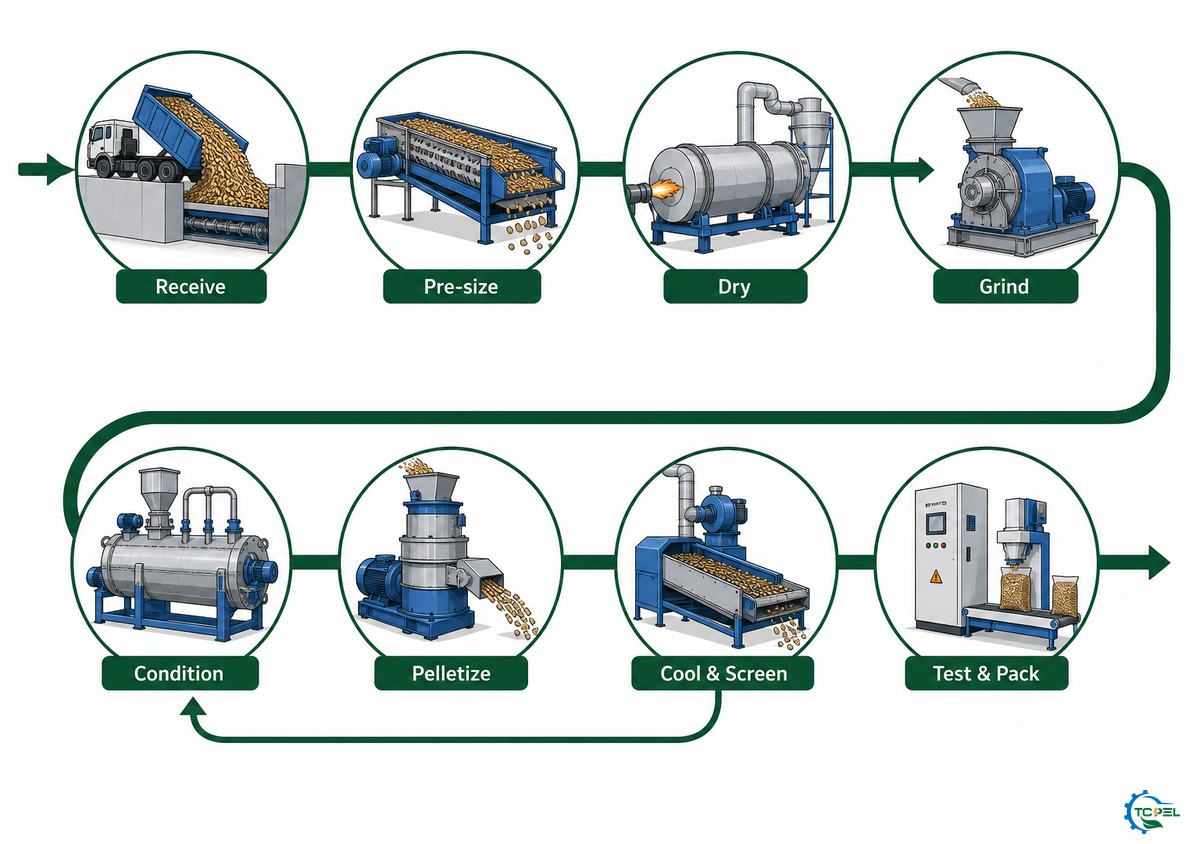
| Ordre habituel de la ligne | Nettoyer → pré-dimensionner → sécher → broyer → conditionner → granuler → refroidir/cribler → contrôler/ensacher |
|---|---|
| Principaux paramètres d’entrée à maîtriser | Nature de la matière première, teneur en humidité, distribution granulométrique, cendres/contamination, régularité du flux |
| Principaux résultats du procédé | Débit, consommation d’énergie, température, fines, durabilité mécanique, densité, teneur en humidité, cendres |
| Règle de conception essentielle | Dimensionner toutes les machines en amont et en aval pour le même débit massique continu, recyclage compris |
Note d’ingénierie : dimensionnez la ligne d’après le débit massique continu de produit commercialisable, en tenant compte des fines criblées et du recyclage prévu. La capacité nominale d’une presse à granuler prise isolément ne correspond pas au débit garanti de la ligne complète en produit fini.
Comment sont fabriqués les granulés combustibles de biomasse et quels paramètres varient dans le procédé de production
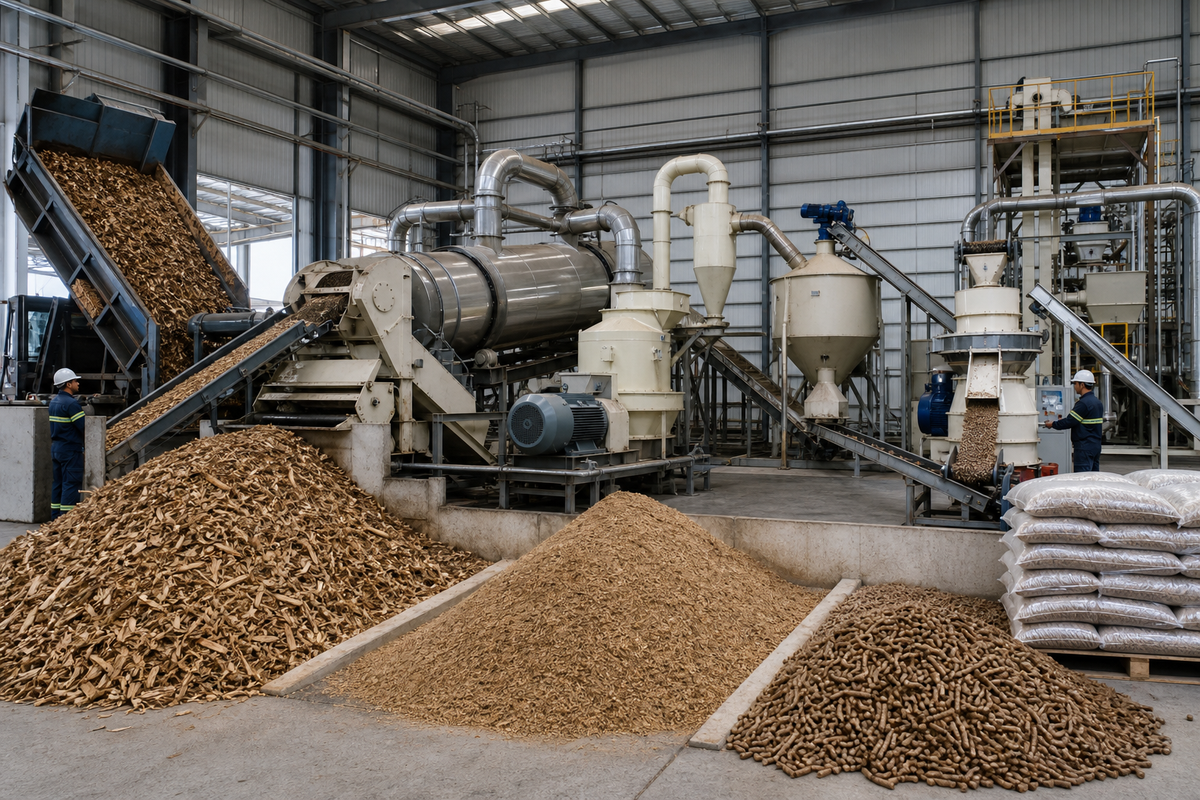
Dans de nombreuses installations, la séquence de base reste la même, contrairement aux réglages. Penn State Extension décrit la préparation, l’ajustement de la teneur en humidité, le broyage, la formation des granulés, le refroidissement, le criblage et le stockage comme des opérations interdépendantes. L’organisme précise également que la granulométrie et la teneur en humidité de la matière première doivent convenir à la presse à granuler et au matériau choisis. Cette distinction est fondamentale : le schéma de procédé peut être standard, tandis que les paramètres de fonctionnement restent propres à chaque matière première.
La terminologie varie selon les acheteurs et les régions. Les ingénieurs peuvent désigner le même périmètre par production de granulés combustibles, fabrication de granulés ou procédé de production de granulés combustibles. Dans ce guide, la capacité de production désigne le débit continu de produit commercialisable après refroidissement et élimination des fines, et non la seule capacité nominale de la presse. Cette définition évite les comparaisons trompeuses entre les offres du marché des granulés.
Ne confondez pas les affirmations relatives à l’énergie avec celles qui concernent la fabrication. Les discussions sur la biomasse et la bioénergie peuvent présenter les granulés comme une source d’énergie renouvelable, une source d’énergie destinée à la production d’électricité ou un combustible solide issu de la biomasse pour la production d’énergie. Ce guide consacré au procédé ne démontre pas qu’une chaîne d’approvisionnement donnée constitue un combustible neutre en carbone, répond à des objectifs d’énergie renouvelable ou offre, sur l’ensemble de son cycle de vie, un avantage en matière d’émissions de dioxyde de carbone par rapport au gaz naturel. Ces questions nécessitent chacune un périmètre, des données et des éléments probants propres aux politiques applicables.
Le granulé combustible est une forme densifiée utilisée dans les systèmes d’énergie renouvelable et, plus largement, de bioénergie, du chauffage domestique à certaines centrales électriques. Contrairement à une briquette de plus grande taille, sa géométrie réduite et régulière permet une alimentation automatisée. Certains projets peuvent employer la biomasse pour remplacer un combustible fossile ou la mélanger à celui-ci, mais l’appellation « renouvelable » ne rend pas tous les matériaux adaptés à tous les appareils. Les projets de valorisation énergétique de la biomasse nécessitent toujours une spécification déclarée du combustible.
Dans la presse à granuler, les galets forcent les particules conditionnées à pénétrer dans les canaux de la filière sous haute pression. Le frottement et la chaleur favorisent la liaison entre les particules. La lignine naturelle contribue à l’agglomération des matières ligneuses, mais elle ne compense pas une mauvaise préparation. Une contamination, une teneur en humidité instable à l’alimentation, un dosage irrégulier ou une filière inadaptée peuvent toujours produire des granulés friables, obstruer les canaux, générer trop de fines ou provoquer une forte hausse de la charge du moteur.
| Étape de contrôle | Opération | Question avant validation |
|---|---|---|
| 1 | Réceptionner et nettoyer | Ce lot est-il identifié, échantillonné et exempt de toute contamination nocive ? |
| 2 | Pré-dimensionner | Le séchoir et le broyeur fin peuvent-ils traiter cette matière en toute sécurité ? |
| 3 | Équilibrer la teneur en humidité | Le retrait ou l’ajout d’eau repose-t-il sur un bilan massique mesuré ? |
| 4 | Broyer et cribler | L’ensemble de la distribution granulométrique est-il acceptable, et pas seulement sa moyenne ? |
| 5 | Conditionner et doser | L’alimentation de la presse est-elle suffisamment uniforme pour assurer une charge stable ? |
| 6 | Comprimer dans la filière | L’association matière–filière permet-elle de maintenir le débit et la qualité ? |
| 7 | Refroidir et cribler | Les granulés sont-ils stables avant leur stockage et la boucle de recyclage des fines est-elle maîtrisée ? |
| 8 | Contrôler et valider | Le lot respecte-t-il les spécifications de combustible déclarées par l’acheteur ? |
Quel parcours de préparation convient aux granulés de bois, aux granulés de biomasse ligneuse et aux résidus agricoles ?
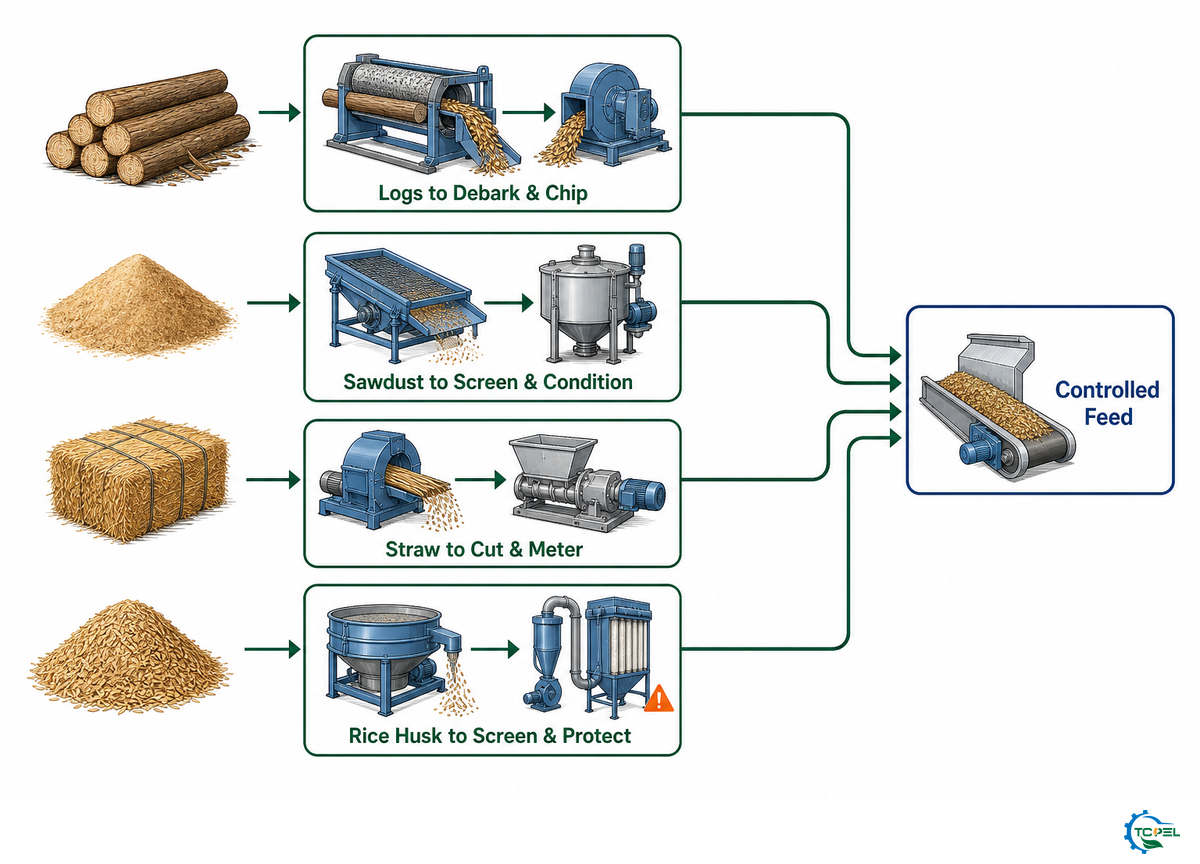
La « biomasse » désigne une catégorie, pas une recette. Une sciure de bois propre peut être introduite à proximité de l’étape de broyage fin. Les grumes nécessitent un écorçage ou une maîtrise de la contamination ainsi qu’un déchiquetage primaire. La paille doit être coupée et dosée de manière fiable. La balle de riz présente déjà une faible granulométrie, mais pose des problèmes différents en matière de cendres et d’abrasion. Les résidus fibreux de palmier peuvent nécessiter un déchiquetage, un séchage et plusieurs criblages avant de s’écouler régulièrement.
La planification des matières premières commence également en amont de l’usine. Les déchets de bois, les cultures énergétiques, les matières issues de l’herbe et les sous-produits d’autres systèmes de production de biomasse peuvent tous être envisagés pour la production de biocombustibles, mais seulement après avoir défini leur origine, leur contamination, leur saisonnalité et les volumes contractuels. Le coût de la matière première doit inclure le tri, les chargements refusés, les pertes au stockage et la préparation, et pas seulement le prix d’achat. Les matières vendues comme litière animale répondent à des spécifications d’utilisation différentes et ne doivent pas être considérées comme un combustible sans les contrôles appropriés.
En 2025, la comparaison de neuf matières premières selon un même protocole de laboratoire a encore mis en évidence des différences marquées entre les propriétés des granulés. L’enseignement utile ne réside pas dans l’unique réglage de préparation retenu par le laboratoire, mais dans le fait qu’un traitement identique ne confère pas un comportement identique à des matières différentes. Chaque usine de production de granulés doit donc définir un parcours et des critères d’acceptation documentés pour chaque famille de matières.
| Parcours de la matière première | Première tâche de préparation | Principal risque au transfert | Données à consigner |
|---|---|---|---|
| Sciure de résineux propre | Cribler et échantillonner | Dérive de la teneur en humidité | Teneur en humidité du lot et profil de criblage |
| Sciure de feuillus | Séparer les mélanges d’essences | Charge plus élevée de la presse | Évolution de la charge du moteur et de la durabilité mécanique |
| Plaquettes de scierie | Sécher et broyer au broyeur à marteaux | Teneur en humidité irrégulière des plaquettes | Échantillonnage multipoint de la teneur en humidité |
| Bois ronds ou branches | Écorcer si nécessaire, puis déchiqueter | Métaux, pierres, éléments surdimensionnés | Registre des contaminants et des dimensions des plaquettes |
| Bois de construction | Trier et retirer les matières interdites | Revêtements et éléments métalliques | Déclaration d’origine et inspection |
| Paille de blé ou de riz | Couper et doser | Formation de voûtes et teneur variable en cendres | Essai d’écoulement et résultat du contrôle des cendres |
| Tiges ou résidus de maïs | Défaire les balles et couper | Terre provenant des champs et dispersion de la teneur en humidité | Répartition des cendres et de la teneur en humidité |
| Balle de riz | Nettoyer et doser | Usure liée à la silice | Contrôle de l’usure et résultat du contrôle des cendres |
| Bagasse | Déshydrater et sécher | Teneur en humidité élevée et irrégulière | Bilan hydrique entre l’entrée et la sortie |
| Fibres EFB de palmier | Déchiqueter, sécher et cribler | Fibres longues et contaminants | Contrôle de la longueur des fibres et de la contamination |
| Herbe ou luzerne | Couper et conditionner | Fibres élastiques et variations saisonnières | Rapport d’essai par saison et par lot |
| Mélange de résidus | Doser chaque flux séparément | Dérive de la recette | Rapport massique et étalonnage du doseur |
Avant de sélectionner les machines, définissez la plage granulométrique entrante, la répartition de la teneur en humidité, la disponibilité horaire, la contamination, les cendres, le diamètre de granulé visé, la classe de combustible requise et le conditionnement de destination. Vous pouvez utiliser l’outil de contrôle de l’aptitude de la matière première à la granulation de TCPEL pour structurer ces données avant d’échanger sur la ligne.
Étape 1 : réceptionner, échantillonner, nettoyer et stocker la matière première de biomasse
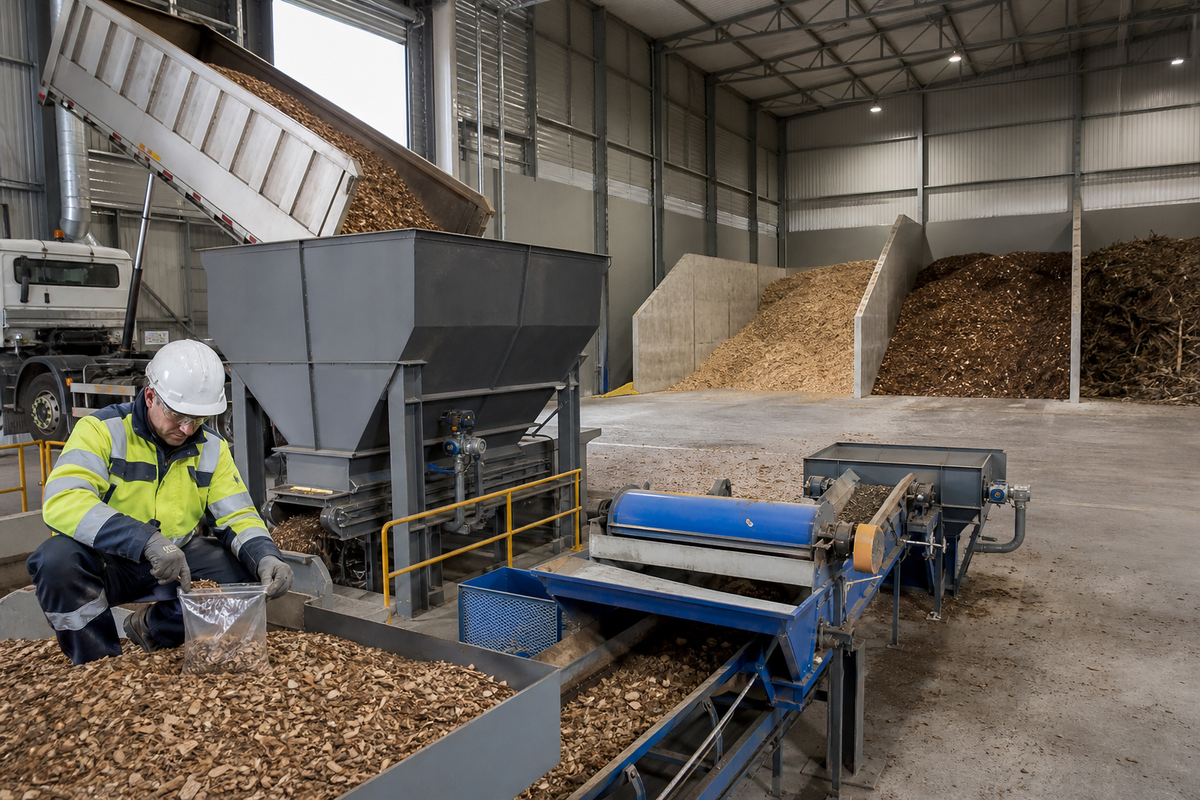
La fabrication des granulés commence au pont-bascule ou à la trémie de réception, et non à la presse à granuler. Consignez le fournisseur, l’origine, la famille de matières, la masse à l’arrivée, l’état visible et l’emplacement du prélèvement. Une mesure unique en surface constitue une base peu fiable pour des plaquettes humides ou des résidus en balles, car la quantité d’eau peut varier au sein d’un tas ou d’une balle. Appliquez un plan d’échantillonnage couvrant différentes profondeurs et positions, puis conservez un échantillon témoin étiqueté lorsqu’une contestation du lot pourrait avoir des conséquences commerciales.
Retirez les métaux indésirables, les pierres, la terre, le plastique et les débris surdimensionnés avant tout équipement à grande vitesse. Les aimants, pièges à pierres, grilles et inspections visuelles protègent non seulement la filière, mais aussi les déchiqueteuses, les broyeurs, les convoyeurs et les systèmes de dépoussiérage. Isolez les lots douteux ou anormalement humides jusqu’à la fin des contrôles. Mélanger d’abord et enquêter ensuite transforme un problème circonscrit en un problème affectant tout le silo.
Les responsables qualité d’usines de production de granulés interrogés par Biomass Magazine ont décrit des contrôles internes, la conservation d’échantillons, la corrélation avec des analyses tierces et un suivi sur plusieurs mois et saisons. Cette pratique est utile, car un certificat « moyen » ne peut pas expliquer une variation soudaine du fonctionnement si les données du lot entrant ne peuvent pas être rapprochées de celles de la presse et des granulés finis.
Dossier de validation de l’étape de contrôle 1
Ne validez la matière qu’après avoir consigné son identité, son échantillon, sa teneur en humidité, sa contamination et son lieu de stockage. Si une usine de production de granulés accepte plusieurs matières premières, utilisez des silos distincts ou un plan de mélange maîtrisé. La rotation des stocks selon le principe premier entré, premier sorti et la surveillance des incendies doivent être intégrées à la conception du stockage, en particulier lorsque de la matière chaude, de la poussière ou une activité biologique risque de s’accumuler.
Étape 2 : déchiqueter, couper ou prébroyer les matières surdimensionnées
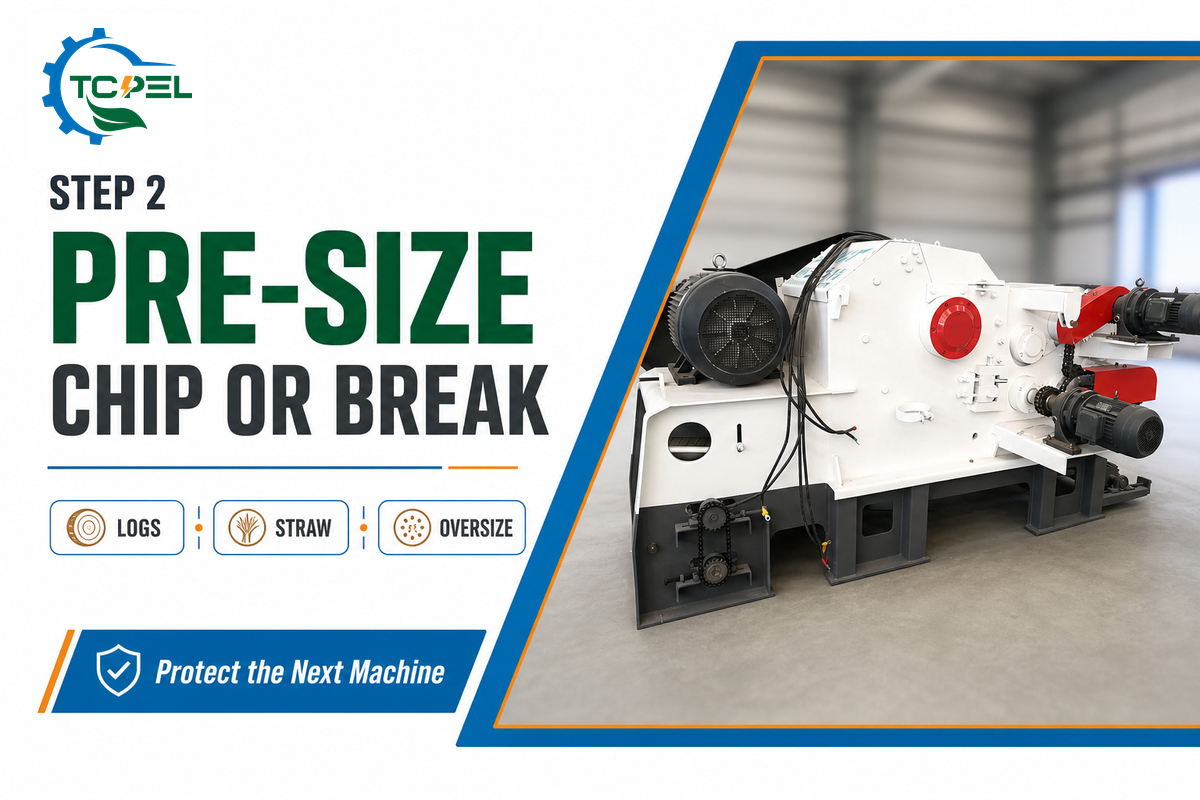
Le dimensionnement primaire transforme les grumes, dosses, branches, tiges ou résidus fibreux en morceaux que la machine suivante peut recevoir. Il ne s’agit pas de l’étape finale de broyage. Le choix de l’équipement dépend de la forme et de la résistance de la matière : les déchiqueteuses à tambour conviennent aux morceaux de bois, tandis que les défibreurs de balles, broyeurs ou coupeuses sont souvent mieux adaptés à la paille et aux fibres longues.
À titre d’exemple tiré de sa propre gamme d’équipements, TCPEL propose des configurations de déchiqueteuses à tambour couvrant une plage de 3–60 t/h et produisant des plaquettes d’une dimension nominale de 30–50 mm. Ces chiffres décrivent cette famille de produits, et non une exigence universelle applicable aux lignes de granulation. Les objectifs réels doivent correspondre aux limites d’entrée du séchoir, aux conditions de fonctionnement du broyeur à marteaux, à la forme de la matière première et au débit continu de la ligne.
Un contrôle de réception pertinent ne consiste pas seulement à vérifier que « la déchiqueteuse a fonctionné ». Contrôlez la proportion d’éléments surdimensionnés, les morceaux longs, les corps étrangers, l’intensité absorbée et la régularité du débit massique. Certaines machines peuvent atteindre leur tonnage horaire nominal tout en générant suffisamment d’éléments surdimensionnés pour surcharger l’étape suivante. Pour les matières premières ligneuses, comparez les options de déchiqueteuses à tambour industrielles pour le dimensionnement primaire de la biomasse aux dimensions maximales d’entrée et à l’ouverture de l’équipement en aval.
Étape 3 : calculer le bilan hydrique et ne sécher que ce qui est nécessaire
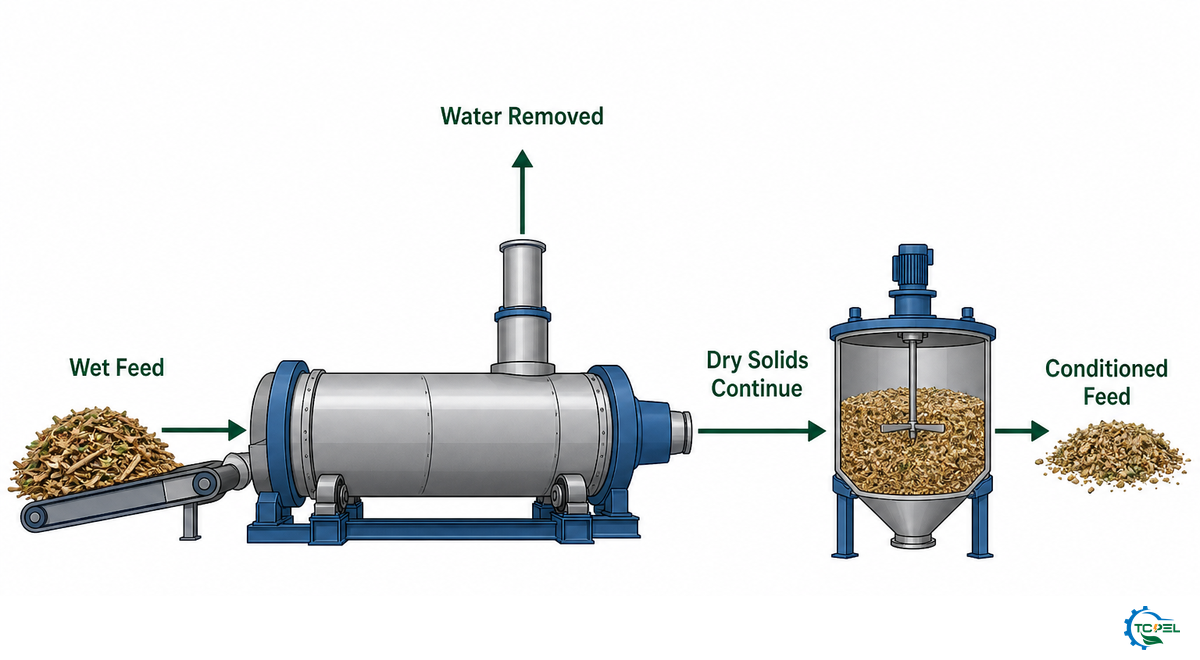
Le dimensionnement du séchoir commence par la masse de matière sèche, et non par un pourcentage de teneur en humidité retenu de mémoire. La teneur en humidité sur base humide correspond à la masse d’eau divisée par la masse humide totale. Si la teneur en humidité d’un flux d’alimentation passe de 45 % à 35 %, la charge du séchoir change même lorsque le débit massique entrant reste identique. Un conditionnement final peut également s’avérer nécessaire après le séchage ; « teneur en humidité à la sortie du séchoir » et « état de la matière à l’entrée de la presse à granuler » ne doivent donc pas être traités comme un seul chiffre non maîtrisé.
1 000 kg/hdébit entrant à 45 % de teneur en humidité
550 kg/hde matière sèche transférée à l’étape suivante
375 kg/hd’eau éliminée pour atteindre la valeur indicative de 12 %
Exemple de calcul : bilan massique de l’humidité
Voici le calcul complet. À 45 % de teneur en humidité, un flux de 1 000 kg/h contient 550 kg/h de matière sèche et 450 kg/h d’eau. Si 12 % est retenu uniquement comme objectif indicatif après conditionnement, la matière sèche représente 88 % du flux sortant : 550 ÷ 0.88 = 625 kg/h. Ce flux contient 75 kg/h d’eau ; la quantité théorique à éliminer est donc de 450 − 75 = 375 kg/h avant prise en compte des fuites, de l’évaporation hors du séchoir, du recyclage ou d’autres pertes du procédé. Remplacez 12 % par un objectif validé par des essais réalisés avec la matière première et la presse concernées.
La puissance thermique de séchage doit donc être dimensionnée d’après la quantité d’eau à éliminer et la plage optimale de température de la matière. Une faible teneur en humidité n’est pas systématiquement préférable : un séchage excessif peut gaspiller de l’énergie, accroître la quantité de poussière et priver la presse des conditions nécessaires à la matière première et à la filière choisies.
Les recherches publiées par Idaho National Laboratory illustrent pourquoi les règles universelles relatives à la teneur en humidité ne fonctionnent pas. Dans le parcours défini pour des résidus de maïs traités avec une filière plate, la matière a été granulée à des teneurs en humidité sur base humide de 33 %, 36 % et 39 %, puis les granulés formés ont été séchés à moins de 9 %. Cela n’autorise pas l’exploitation d’une ligne industrielle de granulation du bois à matrice annulaire avec ces valeurs ; cela démontre que la séquence de gestion de l’humidité peut varier selon la matière et la conception du procédé.
Mesurez assez fréquemment la teneur en humidité à l’entrée et à la sortie pour détecter toute dérive, puis comparez les résultats à la température du séchoir, au temps de séjour, à la consommation de combustible et au débit. Un séchage excessif gaspille de l’énergie et peut dégrader la manutention ou le fonctionnement de la presse. Un séchage insuffisant peut entraîner une alimentation instable, une faible durabilité mécanique, des obstructions ou des risques pendant le stockage. Pour calculer la charge de manière rigoureuse, étudiez le dimensionnement des séchoirs rotatifs industriels pour les matières premières de biomasse à partir de données d’entrée réelles, et non de la seule capacité indiquée dans un catalogue.
Étape 4 : broyer et cribler pour obtenir une distribution granulométrique maîtrisée
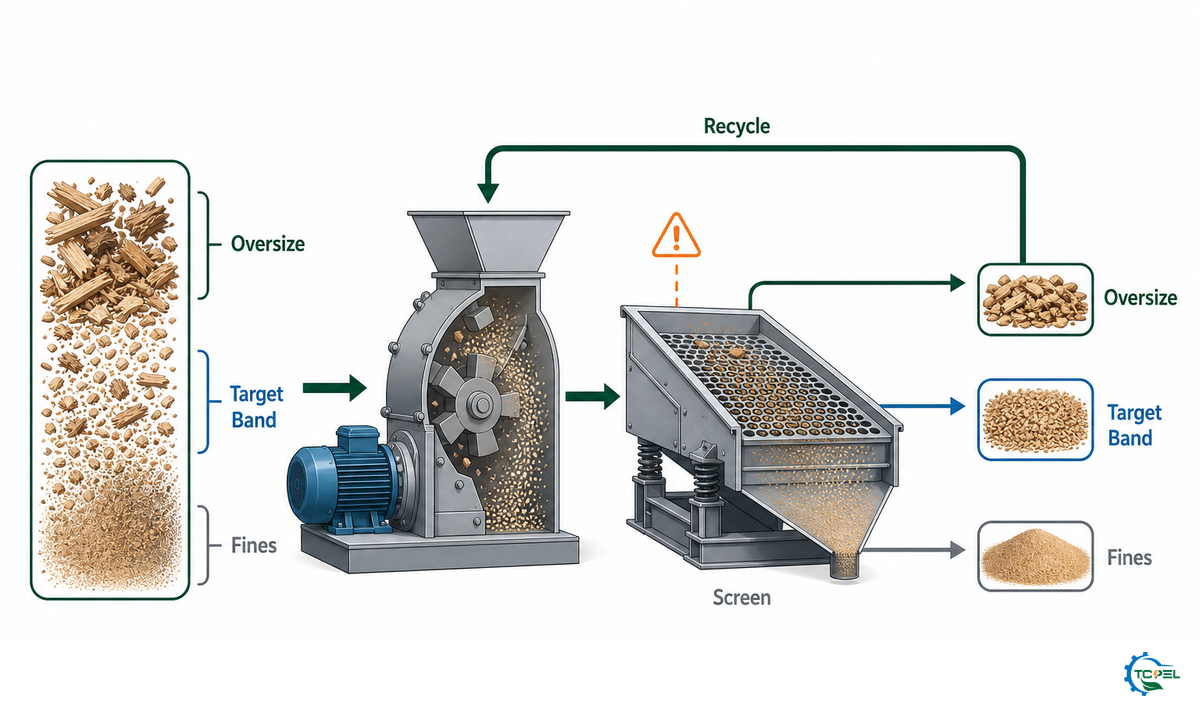
Le broyage fin augmente la surface de contact disponible pour la compression et rend le dosage plus prévisible. Penn State mentionne une granulométrie inférieure à environ 3 mm comme indication courante pour de nombreuses presses à granuler, tout en précisant immédiatement que la granulométrie appropriée dépend de l’équipement et de la matière. Considérez cette valeur comme une référence initiale, et non comme une spécification d’achat.
Les recherches analysées dans BioResources en 2012 expliquent un aspect moins évident : des particules plus fines peuvent augmenter le frottement et les résultats de densité obtenus en laboratoire ne permettent pas toujours de prévoir le comportement industriel. Une quantité excessive de fines peut également dégrader la qualité. Les opérateurs doivent donc connaître l’ensemble de la distribution — éléments surdimensionnés, fraction intermédiaire utile et fines — et pas seulement une granulométrie moyenne.
À faire
- Prélever un échantillon après le broyeur, sous charge stable
- Consigner l’ensemble de la distribution granulométrique par tamisage
- Suivre l’usure de la grille et l’intensité du moteur
- Tester les modifications avec la filière prévue
À éviter
- Supposer qu’une matière plus fine donne toujours des granulés plus résistants
- Évaluer le débit de production à partir d’une seule poignée
- Ignorer les fibres longues sous prétexte que la moyenne est faible
- Modifier simultanément la grille et la teneur en humidité
Lors du dépannage, ne modifiez qu’une seule variable maîtrisée à la fois. Une nouvelle grille peut modifier à la fois la distribution granulométrique et le débit ; une correction de la teneur en humidité peut changer le comportement du broyeur ; les fines recyclées peuvent modifier la recette apparente. Si ces trois facteurs évoluent simultanément, l’essai ne permet pas d’identifier la cause. Consultez les broyeurs à marteaux pour biomasse assurant une granulométrie maîtrisée afin d’adapter la surface de grille et la puissance du moteur à la matière.
Étape 5 : conditionner la matière première avant la presse à granuler
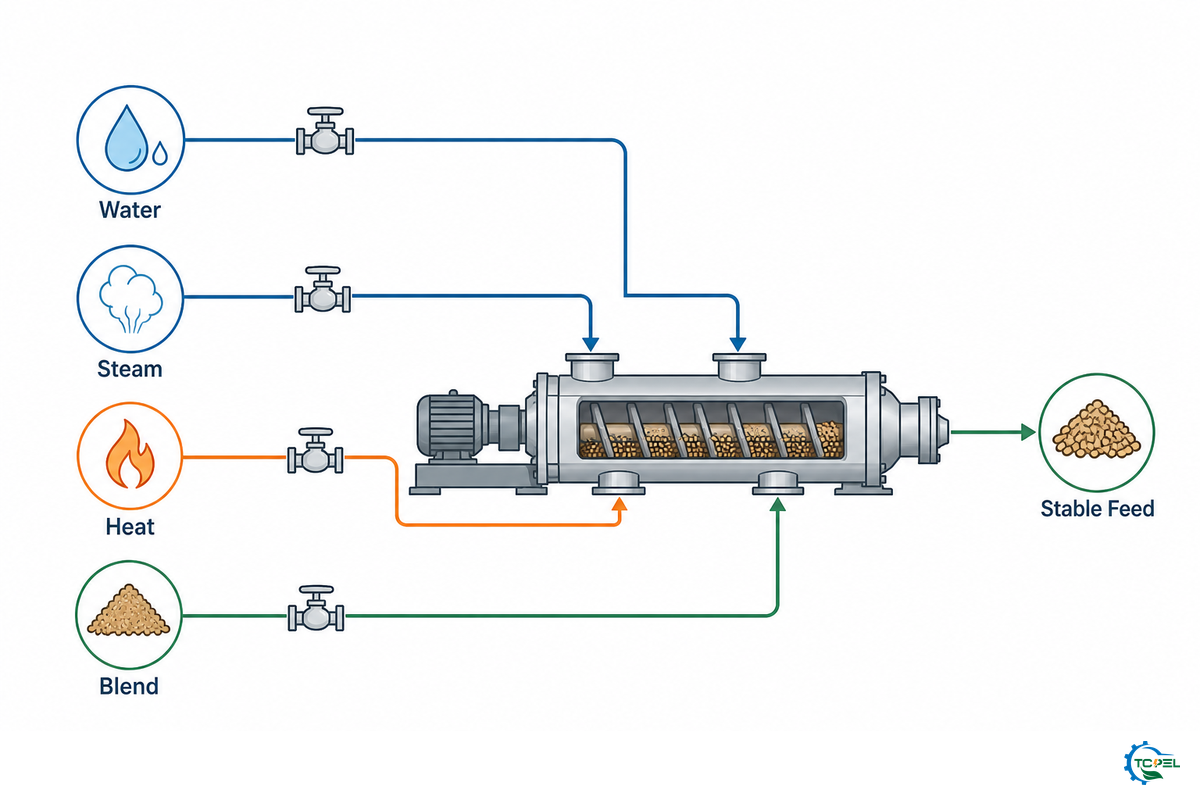
Le conditionnement contribue à fournir à la presse une matière première relativement homogène et stable. Selon la matière première, le parcours de production et les équipements disponibles, il peut comprendre l’injection d’eau ou de vapeur, le chauffage, le mélange de matières, l’ajout d’un liant, un simple malaxage ou un temps de séjour maîtrisé avant la presse. L’objectif est d’obtenir un flux régulier, et non une « valeur cible » arbitraire susceptible de nuire aux performances de la presse.
Même si la lignine du bois favorise la formation de liaisons sous l’effet de la chaleur et de la pression, le simple fait d’affirmer que « le bois contient de la lignine » ne constitue pas un moyen de maîtrise du procédé viable. La disponibilité et le comportement de la lignine varient selon l’essence, la teneur en écorce, l’historique de stockage, la granulométrie et la teneur en humidité. De même, les résidus agricoles se comportent différemment des matières premières ligneuses en raison des différences de structure fibreuse, de cendres, de teneur en composés extractibles et de propriétés naturelles de liaison. Les liants doivent servir à résoudre un problème mesuré et vérifié par des essais rigoureux, et non à masquer la présence de terre ou de métal, un broyage inadapté ou des conditions de séchage instables.
Aucun ingrédient ne garantit à lui seul et dans tous les cas la cohésion du granulé. La liaison résulte de la combinaison mesurée de la composition chimique de la matière, du contact entre les particules, de la teneur en humidité, de la température, de la pression, de la résistance de la filière et de tout additif autorisé intégré à la recette validée.
Dans l’expérience décrite sur des résidus de maïs à forte teneur en humidité avec une filière plate, l’ajout de 4 % en masse d’amidon de maïs a réduit la consommation énergétique spécifique de 20-40 % par rapport aux conditions témoins. Ce résultat est propre à cette matière première, à l’équipement d’essai et au protocole employés. Bien qu’il justifie l’intérêt de cette approche, il ne constitue pas une prescription pour l’emploi de liants avec des mélanges de matières premières agricoles et ligneuses dans une production industrielle à matrice annulaire.
Dossier d’essai de conditionnement
Consignez les champs suivants pour chaque essai : matière entrante, distribution granulométrique par tamisage, méthode de mesure de la teneur en humidité sur base humide, taux d’ajout, durée de mélange, température de la matière lorsqu’elle est mesurée, charge du moteur de la presse, tonnes produites, fines après refroidissement et résultats des contrôles des granulés finis. Conservez la recette de référence pour permettre les comparaisons. Sans données de référence, même un essai court qui semble se dérouler sans difficulté peut masquer un débit inférieur ou une charge de recyclage accrue.
Étape 6 : comprimer la biomasse dans une filière
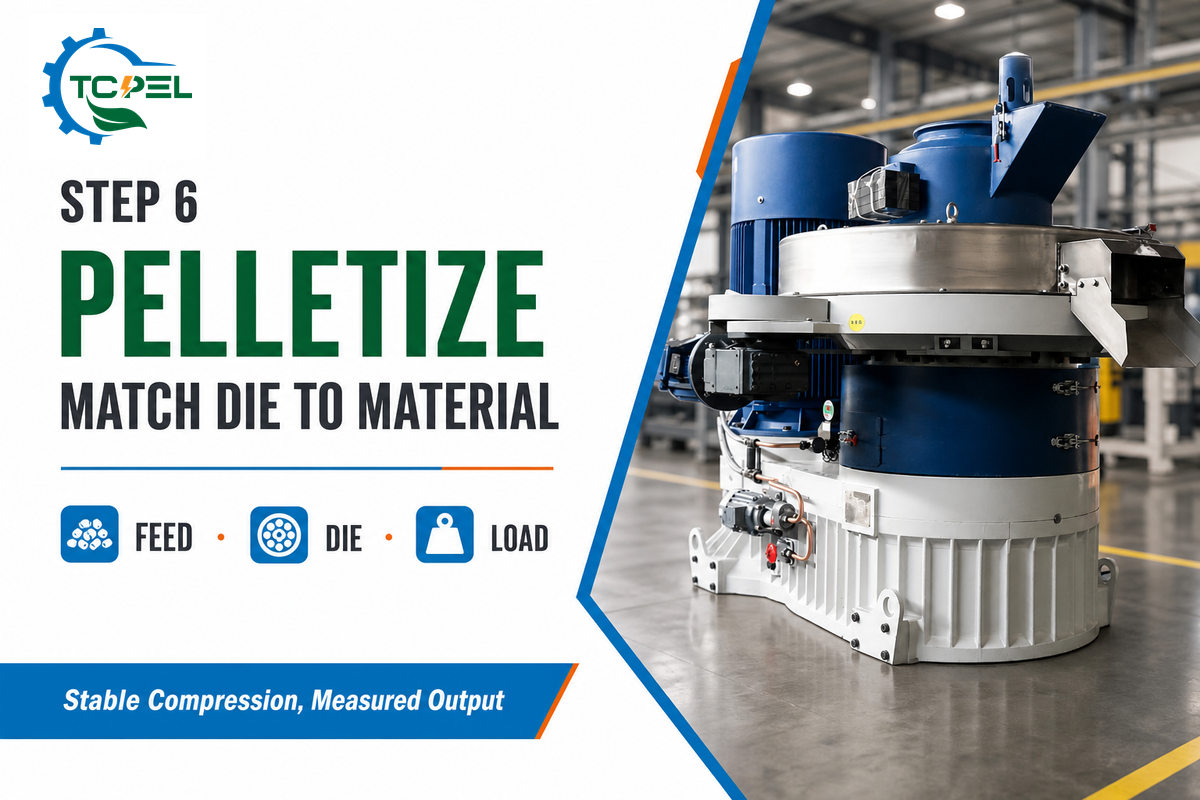
La biomasse conditionnée entre dans la presse par un doseur. Les galets entraînent la matière sur une filière plate ou une matrice annulaire, puis celle-ci est forcée à travers des canaux qui déterminent le diamètre du granulé et le parcours de résistance. Des couteaux coupent les brins extrudés à la longueur souhaitée. Les opérateurs surveillent la stabilité de la charge, le débit d’alimentation, l’évolution de la température, le bruit, les vibrations, les obstructions et l’aspect des granulés frais.
Le choix de la filière dépend autant de la matière que de la capacité de production. La géométrie des canaux, la compression effective, le diamètre des orifices, l’état du métal, le jeu des galets et l’usure interagissent avec la matière première. Une recette associant filière et conditionnement, mise au point pour un résineux propre, peut surcharger la presse lorsqu’elle est appliquée à un résidu riche en cendres ; une filière produisant des granulés résistants peut réduire le débit de production ou l’efficacité énergétique si sa résistance est excessive.
La gamme actuelle de TCPEL comprend des configurations à matrice annulaire, à filière annulaire verticale et à filière plate, dont plusieurs modèles proposent des granulés de 6 mm ou 8 mm ainsi que d’autres diamètres sur certaines configurations. Il s’agit de spécifications produits communiquées par le fabricant. Pour sélectionner une solution adaptée à votre projet, comparez les presses à granulés de biomasse conçues pour différentes matières premières et différents objectifs de débit de production, puis exigez un essai avec la matière et une base de fonctionnement écrite avant le choix définitif.
Les essais de mise en service doivent durer suffisamment longtemps pour révéler l’accumulation de chaleur, les dérives d’alimentation, l’accumulation de matières recyclées et les goulots d’étranglement en amont. Consignez le débit de produit commercialisable, et pas seulement le débit à la sortie de la presse. Si 1,0 t/h sort de la filière mais que 12 % retourne dans le procédé sous forme de fines, l’ensachage ne reçoit pas 1,0 t/h de produit. Les capacités du convoyeur, du refroidisseur de granulés, du crible et du système de dépoussiérage doivent être vérifiées au même point de fonctionnement.
Étape 7 : refroidir, cribler et maîtriser la boucle de recyclage des fines
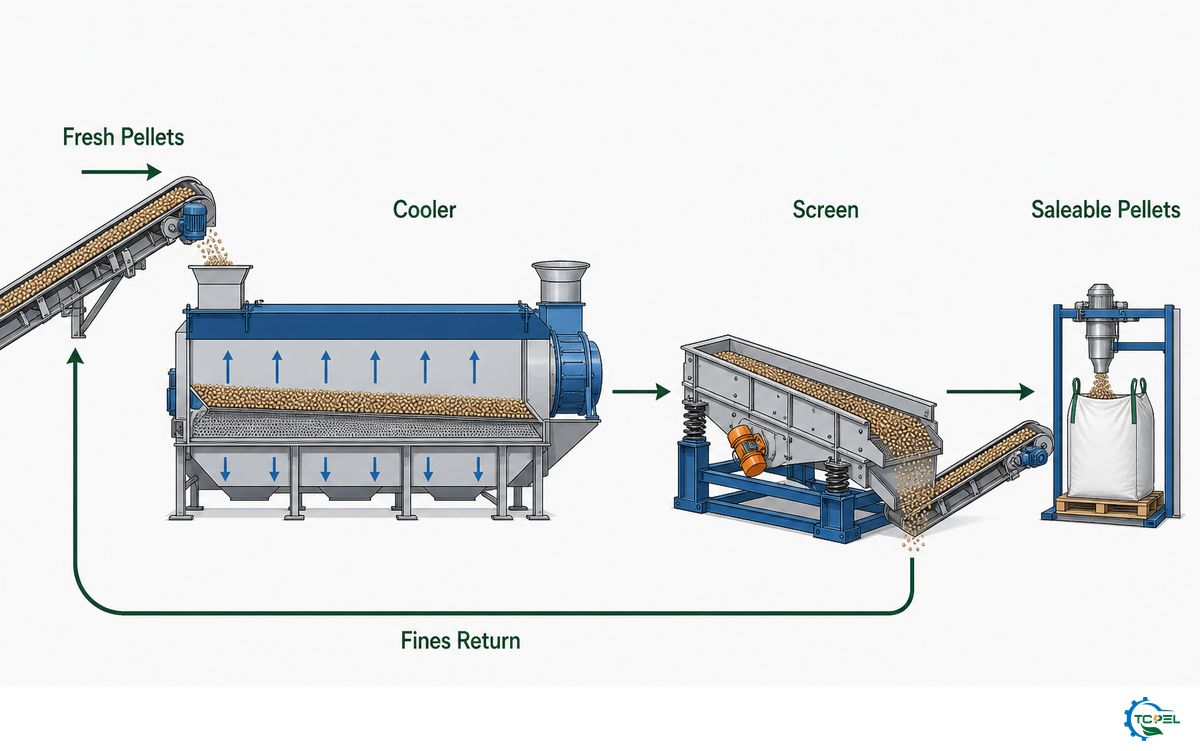
Les granulés fraîchement produits sont chauds et mécaniquement fragiles. Une étude industrielle menée en 2025 dans deux installations suédoises a relevé des températures en sortie de presse d’environ 70–90°C et indiqué qu’un objectif de refroidissement courant était proche de la température ambiante plus 5°C. Ces travaux ont montré que la température et le débit de l’air influençaient la durabilité mécanique, la dureté, la fissuration et le comportement au stockage. Ces observations en usine constituent des données circonscrites, et non une consigne universelle de réglage du refroidisseur.
Un refroidissement trop doux peut laisser un produit chaud et instable ; un flux d’air très froid ou trop intense peut accroître les contraintes thermiques et la fissuration. Contrôlez de manière coordonnée le temps de séjour, le débit d’air, l’épaisseur du lit, l’état du produit à l’entrée et la température de déchargement. Comparez les échantillons prélevés à l’entrée et à la sortie du refroidisseur au lieu de supposer que chaque granulé cassé provient de la presse.
Après le refroidissement, un crible élimine les fines libres et les morceaux hors calibre. Une partie de la matière criblée peut être réintroduite dans le procédé, mais elle reste prise en compte dans le débit massique. Un recyclage non mesuré peut insidieusement surcharger le conditionneur ou la presse, concentrer la matière sèche et fausser le rendement déclaré. Si les granulés finis produisent trop de fines lors de la manutention, prélevez des échantillons avant et après chaque transfert au lieu d’accuser d’abord la presse. Installez un point d’échantillonnage et mesurez le flux de retour ou estimez-le au moyen de contrôles de masse chronométrés. Pour l’agencement des équipements, consultez les refroidisseurs de granulés à contre-courant destinés à la stabilisation après la filière.
Le stockage et le transport commencent dès la sortie du refroidisseur. Ne chargez pas dans un silo ou un sac hermétique des granulés encore chauds, humides ou produisant trop de fines. Consignez leur état à la sortie du refroidisseur, puis de nouveau lors de l’ensachage, afin que les dommages causés par le convoyage ou la hauteur de chute ne soient pas imputés à la presse.
Des professionnels du secteur ont averti que les convoyeurs, le chargement, le déchargement et le criblage peuvent provoquer des arrêts de production, même lorsque l’attention se concentre sur le séchoir et la presse. Procédez à un essai de la chaîne de capacité de production : faites fonctionner simultanément la réception, le traitement thermique, le broyage, le pressage, le refroidissement, le criblage, le recyclage et l’ensachage, puis repérez la première étape du procédé qui ne peut pas maintenir l’objectif. C’est ce goulot d’étranglement, et non la valeur nominale la plus élevée, qui détermine le débit de production durable de l’usine de production de granulés.
Étape 8 : vérifier la qualité des granulés et les propriétés influant sur les émissions, puis ensacher et stocker
La libération des granulés finis repose sur une spécification déclarée pour leur usage final, et non sur leur aspect. Les exigences peuvent différer selon qu’il s’agit d’un combustible de chauffage domestique, d’un combustible pour chaudière industrielle, de granulés non ligneux, d’une cargaison destinée à l’exportation ou d’un contrat privé conclu avec un acheteur. Définissez le document de référence et la méthode d’échantillonnage avant la production. Sinon, l’usine risque d’améliorer une propriété dont l’acheteur ne tient pas compte tout en négligeant celle qui détermine l’acceptation.
Les granulés sont généralement choisis pour un système de chauffage donné et sont couramment utilisés dans des chaudières à granulés, des chaudières résidentielles et industrielles, des poêles à granulés de bois et certains systèmes de production d’électricité. Les acheteurs qui utilisent des granulés de biomasse pour la cuisson et le chauffage doivent vérifier la compatibilité entre la classe de combustible, les instructions de l’appareil, la réglementation locale et la conception du stockage ; le fait qu’un granulé brûle ne prouve pas qu’il convient à tous les appareils.
L’efficacité de la combustion et les émissions dépendent du système d’utilisation finale, et non de la seule forme des granulés. Les granulés peuvent émettre du dioxyde de carbone et des particules lors de la combustion, tandis que la composition chimique des cendres et les conditions d’exploitation peuvent modifier le résultat. Toute affirmation concernant leur production et leur utilisation doit donc préciser la classe de combustible, l’appareil, la méthode d’essai et le périmètre de comparaison.
La spécification 2022 du PFI relative aux combustibles ligneux densifiés à usage résidentiel et commercial comprend des propriétés obligatoires telles que la teneur en fines, la masse volumique apparente, le diamètre, la longueur, le pouvoir calorifique, la teneur en chlorure, la teneur en humidité, l’indice de durabilité mécanique, la teneur en cendres et les métaux lourds. Ce champ d’application est important : cette spécification ne doit pas être présentée comme une norme universelle couvrant tous les granulés agricoles ou industriels.
La norme ISO 17225-2:2021 définit des classes graduées de granulés de bois pour les matières premières ligneuses répertoriées et exclut les granulés traités thermiquement du champ d’application de cette partie. La norme ENplus ST 1001:2022 applique son cadre A1, A2 et B dans le système ENplus relatif aux granulés de bois. Confirmez l’édition contractuelle en vigueur et le tableau exact de la classe auprès de l’organisme de certification ou de l’acheteur plutôt que de recopier des limites provenant d’une page web secondaire.
| Décision de libération | Document ISO pertinent | Mode d’utilisation |
|---|---|---|
| Classification générale des combustibles | ISO 17225-1:2021 | Définissez l’origine de la biomasse concernée et sa classe générale avant de choisir les limites propres au produit. |
| Classe ligneuse ou non ligneuse | ISO 17225-2:2021 pour le bois ; ISO 17225-6:2021 pour les granulés non ligneux classés | N’appliquez pas un tableau de classes de granulés de bois à l’herbe, aux fruits, à la biomasse aquatique ou à un mélange non déclaré. |
| Contrôle courant de la teneur en humidité | ISO 18134-2:2024 | Pour le contrôle de la production, utilisez une méthode convenue sur base humide et un plan d’échantillonnage. |
| Durabilité mécanique | ISO 17831-1:2025 | Testez la résistance à la manutention et à l’abrasion selon l’édition contractuelle. |
| Cendres et valeur énergétique | ISO 18122:2022 pour les cendres ; ISO 18125:2017 pour le pouvoir calorifique | Comparez les résultats du laboratoire aux limites déclarées par l’acheteur pour chaque propriété et à la base de présentation exigée. |
| Éléments mineurs | ISO 16968:2015 | À utiliser lorsque la classe de combustible ou le contrat exige des données sur les éléments traces. |
Ce tableau de correspondance ne constitue pas un programme d’essais automatique. L’acheteur, l’organisme de certification ou le système de référence doit préciser les propriétés, éditions, limites et règles d’échantillonnage applicables, ainsi que le laboratoire compétent. Une usine ne doit pas déclarer la conformité au seul motif qu’elle a mesuré la même propriété selon une méthode différente.
Utilisez des essais étalonnés et un code de lot traçable. Au minimum, le plan de libération doit relier l’échantillon à l’heure de production, au lot de matière première, à la formulation, à la filière, à l’opérateur et au lot d’ensachage. Conservez les résultats suffisamment longtemps pour enquêter sur les problèmes de stockage ou les réclamations des clients. Ensachez uniquement un produit refroidi et criblé dans un conditionnement adapté à l’itinéraire prévu ; protégez les sacs ou le vrac contre la pluie, la condensation, les palettes cassées et la contamination croisée. N’examinez les équipements d’ensachage des granulés qu’après avoir défini le format des sacs, la tolérance de pesage, la maîtrise des poussières et le débit horaire de produit commercialisable.
Les matières premières variables exigent davantage de preuves : carte de contrôle en 8 portes, de la matière première aux granulés
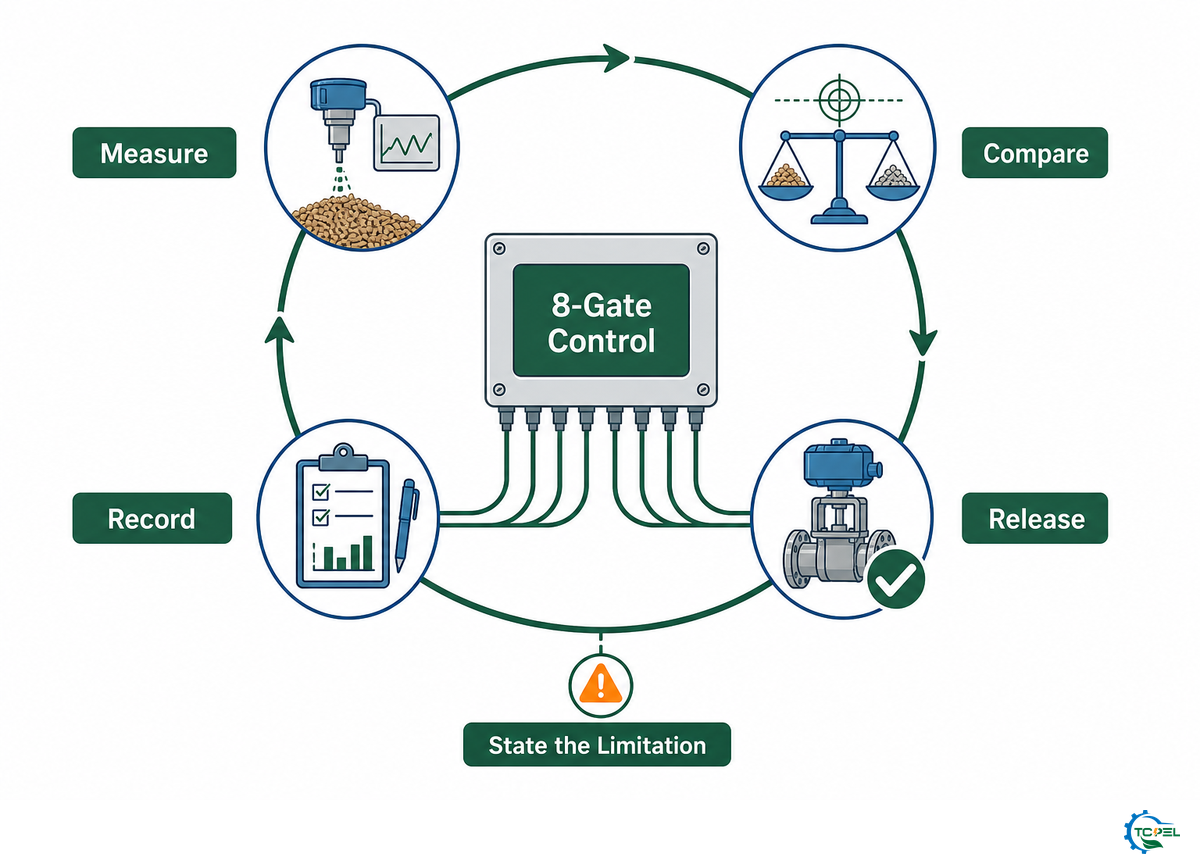
Les plans rigoureux de maîtrise du procédé associent à chaque porte une mesure, une décision de libération et une limite clairement indiquée. Un essai peut ainsi être transposé aux achats et à l’exploitation. Cela évite également de confondre la capacité maximale annoncée par le fournisseur pour une machine avec le débit garanti de la ligne utilisant un résidu non testé.
| Porte / décision | Mesure | Preuve de libération | Limite |
|---|---|---|---|
| 1. Identité de la matière | Origine et composition | Registre du fournisseur et du lot | Une désignation ne rend pas compte des variations saisonnières |
| 1. Contamination | Métal, pierre, terre, matières interdites | Registre d’inspection et de retrait | Les contrôles visuels ne détectent pas les contaminants chimiques |
| 2. Granulométrie initiale | Proportion de morceaux surdimensionnés et allongés | Résultat représentatif du criblage | Un seul échantillon peut ne pas révéler les à-coups d’alimentation |
| 3. Teneur en humidité à l’entrée | Distribution sur base humide | Échantillonnage multipoint et méthode | Les humidimètres de surface peuvent ne pas être représentatifs du tas |
| 3. Charge de séchage | kg/h d’eau évacuée | Bilan massique de la matière sèche | La charge théorique exclut les pertes du procédé |
| 4. Granulométrie fine | Distribution granulométrique complète par tamisage | Profil des fractions surdimensionnée/intermédiaire/fine | La granulométrie moyenne masque les valeurs extrêmes |
| 5. Conditionnement | Taux d’ajout et stabilité du mélange | Doseur étalonné et relevé du lot | Les essais courts peuvent ne pas révéler les dérives |
| 6. Charge de la presse | Évolution de l’intensité, du débit et de la température | Relevé d’un fonctionnement stable | Les valeurs nominales à vide ne permettent pas de prévoir la réaction de la matière |
| 6. Adéquation de la filière | Géométrie, usure et réaction des granulés | Essai de la matière première avec la filière spécifiée | Un résultat peut ne pas être transposable à une autre matière |
| 7. Refroidissement | Températures d’entrée/de sortie et débit d’air | Échantillons appariés et relevé du refroidisseur | Les conditions ambiantes modifient les performances |
| 7. Circuit de recyclage des fines | Masse retournée par heure | Contrôle de masse chronométré | Un recyclage intermittent peut passer inaperçu |
| 8. Libération du lot | Propriétés contractuelles du combustible | Résultat de laboratoire traçable et code de lot | Un certificat ne s’applique qu’au lot échantillonné |
Cette carte peut être intégrée à un essai de réception en usine. Ajoutez le nombre convenu d’échantillons, la méthode d’essai, la plage d’acceptation, la partie responsable et l’action à mener en cas de résultat non conforme. Faites ensuite fonctionner l’ensemble de la configuration de la ligne de production de granulés de biomasse dans les conditions durables promises. Des essais portant uniquement sur la presse à granuler ne peuvent pas démontrer la capacité de refroidissement, de criblage, de recyclage ou d’ensachage.
À retenir
La fabrication des granulés de biomasse repose sur la maîtrise de huit transferts ; la meilleure ligne est celle qui maintient la qualité commercialisable et le débit massique avec la matière première réelle de l’acheteur, et non celle dont une machine isolée affiche la capacité nominale la plus élevée.
FAQ : granulés de biomasse, poêles à granulés, combustible pour chaudières, liants et production à domicile
Quelles matières premières sont utilisées pour fabriquer des granulés de biomasse ?
Réponse
Les matières couramment utilisées comprennent la sciure de bois propre, les plaquettes de bois, les résidus forestiers, la paille, les cannes de maïs, les balles de riz, la bagasse, les résidus de palmier, l’herbe et certains mélanges. La source acceptable dépend de la spécification visée pour le combustible et du système de combustion. Les matières ligneuses et agricoles ne peuvent pas être considérées comme interchangeables : la composition chimique des cendres, la contamination, la structure des fibres, le comportement face à l’humidité, l’abrasion et la capacité de liaison naturelle peuvent différer. Avant de sélectionner les équipements, documentez l’origine de la matière, sa plage de variation saisonnière, son approvisionnement horaire, sa distribution granulométrique, sa teneur en humidité sur base humide, sa teneur en cendres, ses contaminants et les exigences applicables aux granulés finis.
Les granulés de biomasse nécessitent-ils un liant ?
Réponse
Pas toujours. De nombreuses matières premières ligneuses peuvent former des granulés durables grâce à la pression, à la chaleur de friction, à l’imbrication mécanique et à l’action de la lignine naturelle lorsque la préparation et les conditions de la filière sont adaptées. Un liant peut être utile pour un résidu particulier, difficile à granuler ou présentant une faible capacité de liaison, mais il doit être évalué au moyen d’un essai contrôlé et vérifié au regard des exigences de l’acheteur concernant le combustible. Commencez par exclure une teneur en humidité instable, une mauvaise distribution granulométrique, une contamination, un dosage irrégulier, un outillage usé ou une filière inadaptée. Consignez l’identité et le dosage du liant afin que la qualité et les propriétés influant sur les émissions restent traçables.
Puis-je fabriquer des granulés de biomasse chez moi ?
Réponse
De petites presses à filière plate peuvent produire des granulés à l’échelle d’un atelier de fabrication ou d’une exploitation agricole, mais le pressage ne représente qu’une partie du travail. La matière doit malgré tout être propre, correctement dimensionnée, soumise à une mesure de sa teneur en humidité, alimentée de manière régulière, refroidie, criblée et stockée en toute sécurité. La poussière, les machines tournantes, les granulés chauds, le risque d’incendie, la charge électrique et l’utilisation de bois traité inadapté rendent les expériences improvisées dangereuses. Commencez avec une matière propre et connue, en respectant la plage de fonctionnement documentée par le fabricant de la machine. Si les granulés doivent être vendus ou brûlés dans un appareil spécifié, testez le combustible fini au lieu de vous fier uniquement à sa forme.
Quelle est la teneur en humidité optimale pour fabriquer des granulés de biomasse ?
Réponse
Il n’existe aucune valeur universelle qui soit techniquement défendable. Les conditions d’entrée appropriées dépendent de la matière, de la distribution granulométrique, du procédé de conditionnement, de la géométrie de la filière, de la taille de la presse et de la qualité visée. Les procédés publiés couvrent une large plage, notamment une étude sur la granulation à forte teneur en humidité de cannes de maïs avec une filière plate, dans laquelle les granulés étaient formés avant le séchage final. Partez d’une plage optimale circonscrite fournie par l’équipementier et la documentation technique, puis déterminez la plage de fonctionnement au moyen d’essais mesurés. Précisez si chaque valeur est exprimée sur base humide ou sur base sèche et distinguez la sortie du séchoir de l’entrée conditionnée de la presse. Pour obtenir un essai exploitable, échantillonnez la même matière en plusieurs points, indiquez la méthode d’essai et ne modifiez qu’une variable à la fois. Maintenez constants la filière, la grille, le débit d’alimentation et la politique de recyclage pendant la modification de la teneur en humidité. Consignez la charge du moteur, le débit stable, l’aspect des granulés frais, la teneur en fines après refroidissement, la durabilité mécanique et tout blocage. Répétez l’essai dans les conditions les plus concluantes avec un nouveau lot de matière avant de les qualifier de plage de fonctionnement. Une valeur efficace lors d’un bref fonctionnement par temps chaud peut évoluer en fonction de la durée de stockage, de l’humidité ambiante, du mélange d’essences ou de la provenance des résidus. Le contrôle du séchoir doit donc reposer sur une plage mesurée et un plan d’intervention, tandis que le cahier des charges d’achat doit préciser l’enveloppe de matières premières utilisée pour démontrer la capacité de production.
Pourquoi les granulés de biomasse s’effritent-ils après leur sortie de la presse à granuler ?
Réponse
L’effritement peut commencer en amont, dans la filière ou pendant la manutention. Comparez les échantillons prélevés à la sortie de la presse, à la sortie du refroidisseur et au point d’ensachage. Vérifiez ensuite la distribution de la teneur en humidité, les extrêmes de la distribution granulométrique, la stabilité du conditionnement, l’usure de la filière, la charge de la presse, le débit d’air du refroidisseur, les hauteurs de chute, le fonctionnement du crible et le taux de recyclage. Le premier point où la quantité de fines augmente indique l’étape du procédé à examiner.
Les granulés de bois et les granulés de biomasse sont-ils identiques ?
Réponse
Non. Les granulés de bois constituent une catégorie de granulés de biomasse. Les résidus agricoles peuvent présenter des teneurs en cendres, des compositions chimiques, une durabilité mécanique et des comportements à la combustion différents ; il faut donc faire correspondre la classe de combustible déclarée aux spécifications du poêle ou de la chaudière.
À propos de TCPEL
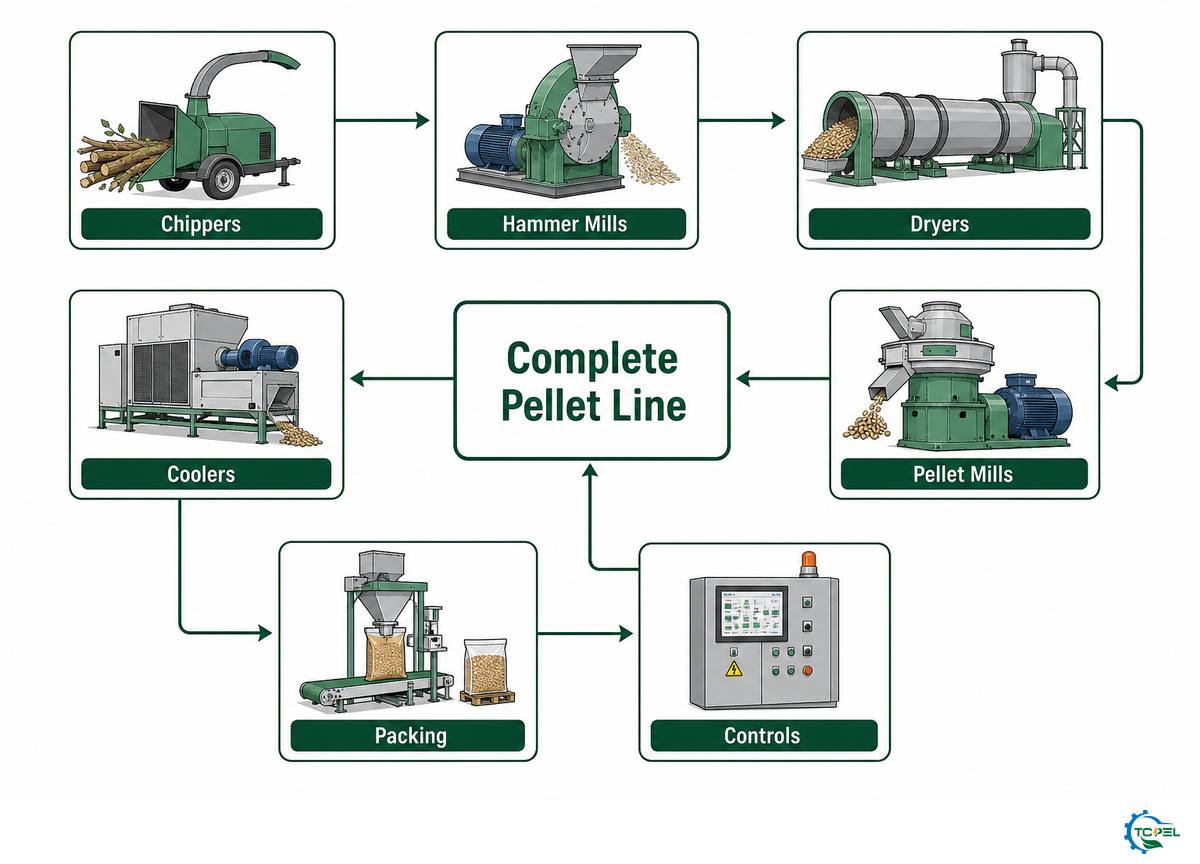
TCPEL est la marque d’équipements d’ALLWIN INTERNATIONAL CO., LTD, un fabricant chinois d’équipements de granulation en activité depuis 2020. Selon le profil d’entreprise fourni par l’utilisateur, la société exploite une usine de 20 000 m², emploie plus de 100 personnes en atelier de fabrication et exporte vers plus de 60 pays et régions. Sa gamme d’équipements comprend des déchiqueteuses à tambour, des broyeurs à marteaux, des séchoirs rotatifs, des presses à granuler, des presses à granuler les aliments pour animaux, des lignes de production, des refroidisseurs de granulés et des machines d’ensachage. Cet article distingue ces informations issues de l’entreprise elle-même des données sur le procédé et les normes provenant de sources indépendantes.
Concevez la ligne en fonction de votre matière
Envoyez une description représentative de la matière première, ses plages actuelle et saisonnière de teneur en humidité, sa disponibilité horaire, le diamètre visé des granulés, la norme requise, la tension électrique du site de destination, le débit commercialisable souhaité et le format de conditionnement. TCPEL pourra utiliser ces données pour étudier avec vous un procédé de préparation et une base d’essai.
Articles connexes
Références et sources
- Penn State Extension. Fabrication de granulés combustibles à partir de biomasse.
- North Carolina State Extension. Granulés énergétiques : une ressource de chauffage pour les exploitations agricoles et les foyers de Caroline du Nord.
- Stelte et al. Développements récents dans la granulation de la biomasse. BioResources, 2012.
- Idaho National Laboratory research team. Étude sur la granulation à forte teneur en humidité de cannes de maïs, 2016.
- BioResources. Influence de la température et du débit de l’air de refroidissement sur les granulés combustibles de bois, 2025.
- Agriculture. Étude comparative de la granulation de neuf matières premières issues de la biomasse, 2025.
- International Organization for Standardization. ISO 17225-2:2021.
- Pellet Fuels Institute. Spécification normalisée des combustibles densifiés à usage résidentiel/commercial, 4 octobre 2022.
- European Pellet Council. ENplus ST 1001:2022.
[DOC_01]
POURQUOI NOUS ÉCRIVONS CECI
TCPEL publie des guides d’achat fondés sur l’ingénierie pour les projets de granulés de biomasse, de bois et d’aliments pour animaux. Nous écrivons pour les propriétaires d’usines de production de granulés, les équipes achats, les ingénieurs de projet et les distributeurs qui ont besoin d’informations pratiques avant de sélectionner des presses à granuler, des séchoirs, des broyeurs à marteaux, des refroidisseurs ou une ligne de production complète. Notre objectif est d’expliquer les véritables variables du procédé de production de granulés, notamment la granulométrie de la matière première, la teneur en humidité, la capacité de production cible, le diamètre des granulés, l’adaptation de la ligne, la planification des pièces détachées et la stabilité opérationnelle à long terme.
[DOC_02]
À PROPOS DE NOTRE ENTREPRISE
TCPEL est la marque de machines à granulés de ALLWIN INTERNATIONAL CO., LTD., un fabricant basé dans le district de Zhangqiu, à Jinan, Shandong, China. Créée en 2020, l’entreprise exploite une usine de 20 000 mètres carrés avec des activités internes de R&D, de production, de vente et de coordination du service après-vente. Sa gamme de produits comprend des presses à granulés de bois, des presses à granulés de biomasse, des presses à granuler les aliments pour animaux, des déchiqueteuses à tambour, des broyeurs de bois, des broyeurs à marteaux, des séchoirs rotatifs, des refroidisseurs de granulés, des machines d’ensachage et des lignes de production de granulés complètes. TCPEL indique avoir fourni des clients dans plus de 60 pays et régions.
[DOC_03]
NOS SERVICES
Nous accompagnons les acheteurs depuis l’évaluation initiale du projet jusqu’au suivi après expédition. Cela comprend l’examen des matières premières, l’adéquation des capacités de production, la recommandation de la liste des machines, la configuration d’une ligne complète, la personnalisation de la tension et des documents d’exportation, la production et les essais, la coordination de l’expédition, l’assistance à l’installation et à la mise en service, ainsi que l’assistance pour les pièces détachées. Les acheteurs peuvent contacter l’équipe par e-mail ou WhatsApp et, selon la page de contact de l’entreprise, reçoivent généralement une réponse dans les 12 heures ouvrées.
GRANULÉ DE BIOMASSE
GRANULÉ DE BOIS
GRANULÉ D’ALIMENT POUR ANIMAUX
LIGNE CLÉ EN MAIN
USINE EN CHINA
FOURNISSEUR À L’EXPORTATION
PROFIL DU FABRICANT // SPÉCIFICATIONS
SPÉCIALITÉ
Machines pour granulés de biomasse, de bois et d’aliments pour animaux
RÔLE
Fabricant de presses à granuler / fournisseur de lignes de granulation clé en main
MARQUE
TCPEL
ENTREPRISE
ALLWIN INTERNATIONAL CO., LTD.
EMPLACEMENT
Zhangqiu District, Jinan, Shandong, China
CRÉÉE
2020
SUPERFICIE DE L’USINE
20,000㎡
ÉQUIPE
100+ employés d’atelier de fabrication
GAMME DE PRODUITS
Presses à granulés de bois, presses à granulés de biomasse, presses à granuler les aliments pour animaux, déchiqueteuses à tambour, broyeurs de bois, broyeurs à marteaux, séchoirs rotatifs, refroidisseurs de granulés, machines d’ensachage, lignes de production de granulés complètes
PLAGE DE CAPACITÉ DE LA LIGNE
Plage de débit des lignes complètes de 0,5–20 T/H
PORTÉE À L’EXPORTATION
60+ pays et régions
RÉPONSE AUX DEMANDES
Sous 12 heures ouvrées
ADRESSE
Côté est, deuxième usine, parc industriel de Zhangjia, rue Mingshui, district de Zhangqiu, ville de Jinan, province du Shandong, Chine 250203
—JOURNAL SYSTÈME//ACTION
Lancez votre projet de granulés
Contactez les ingénieurs TCPEL pour une évaluation initiale de votre projet, l’adéquation de la capacité de production, la configuration d’une ligne complète et un devis basé sur vos matières premières.
Nous contacter ->
Articles connexes


Tendance actuelle



