Entre em Contato com a TCPEL


Especificações rápidas — peletizadora industrial de biomassa
| Faixa de capacidade de produção (uma peletizadora) | 100 kg/h a 4 t/h (de oficina a médio porte industrial); até 20 t/h em fábricas completas com duas linhas paralelas |
| Geometrias da matriz | Matriz anelar (horizontal), matriz anelar vertical e matriz plana — cada uma ajustada à composição química da matéria-prima |
| Pressão de compressão | 200–400 MPa no interior do canal da matriz |
| Relação de densificação | 60 kg/m³ de biomassa bruta → 650 kg/m³ de pellets (redução de volume de ≈10×) |
| Padrão de qualidade pretendido | ENplus A1 — teor de umidade ≤10%, cinzas ≤0,7%, durabilidade mecânica ≥97,5% |
| Vida útil típica da matriz | 800–2.400 horas com serragem de madeira macia; 600–900 horas com resíduos ricos em sílica |
O que é uma peletizadora de biomassa? A ciência da densificação por trás do biocombustível sólido
Uma peletizadora de biomassa é uma prensa industrial que força matéria orgânica moída através dos canais de uma matriz de aço endurecido a 200–400 MPa, produzindo pellets cilíndricos, normalmente com 6 mm ou 8 mm de diâmetro. O processo funciona sem a necessidade de aglutinantes sintéticos. Madeira, palha e materiais semelhantes contêm lignina, um polímero natural que amolece a cerca de 140 °C — o calor de atrito no interior dos canais da matriz fornece essa temperatura. A lignina amolecida envolve as fibras de celulose e depois volta a se solidificar quando o pellet sai e esfria, mantendo a estrutura unida. A ANDRITZ descreve o aumento de densidade resultante como uma passagem de aproximadamente 60 kg/m³ na biomassa solta para 650 kg/m³ nos pellets acabados — uma redução de cerca de dez vezes no volume de transporte.
📐 Nota de engenharia
Chamar uma prensa de peletizadora de biomassa não define o tipo de matriz necessário, pois outras designações são de uso corrente: uma peletizadora de biomassa independente ou uma linha completa de densificação, com condicionamento a montante e resfriamento a jusante. Os pellets costumam ser produzidos a 80–95 °C e, portanto, ficam frágeis como caramelo, devendo ser resfriados em um resfriador de pellets em contrafluxo antes do peneiramento; caso contrário, a superfície rachará ao longo de várias horas.
O amolecimento da lignina é um evento de transição vítrea no sentido metalúrgico, não uma fusão. A temperatura exata varia conforme o teor de umidade da matéria-prima: a biomassa úmida pode amolecer a apenas 120 °C, enquanto a palha seca com baixo teor de lignina exige temperaturas mais altas ou uma etapa de pré-condicionamento com vapor para obter uma aglutinação confiável. Por isso, a maioria das peletizadoras industriais de biomassa inclui uma etapa de condicionamento antes da matriz.
Tipos de peletizadora de biomassa: diferenças de engenharia entre matriz anelar, matriz plana e matriz anelar vertical
Há apenas três geometrias principais de peletizadoras industriais de biomassa atualmente disponíveis no mercado: matriz anelar horizontal, matriz anelar vertical e matriz plana. A escolha não é uma questão de marca, pois a física da aplicação da pressão é fundamentalmente diferente em cada caso, já que cada geometria administra a força motriz de uma maneira distinta.
✔ Vantagens da matriz anelar
- Maior capacidade de produção específica por kW (aproximadamente 80-120 kWh/ton em comparação com 90-140 da matriz plana)
- Maior vida útil da matriz em ciclos de operação contínua
- A configuração com vários roletes distribui o desgaste
- Preferida para a produção de pellets com qualidade adequada à certificação ENplus A1
⚠ Limitações da matriz anelar
- Custo de capital mais alto (cerca de 2–³× o de uma matriz plana comparável)
- Maior área ocupada e obras civis mais pesadas
- As trocas de matriz são mais exigentes (o alinhamento é crítico)
- Não é econômica abaixo de uma capacidade de produção contínua de ~500 kg/h
| Dimensão | Matriz anelar horizontal | Matriz anelar vertical | Matriz plana |
|---|---|---|---|
| Capacidade de processamento típica | 500 kg/h a 4 t/h | 800 kg/h a 4 t/h | 50 kg/h a 900 kg/h |
| Consumo específico de energia | 80–120 kWh/ton | 85–125 kWh/ton | 90–140 kWh/ton |
| Vida útil da matriz com madeira macia | 1.800–2.400 h | 1.500–2.200 h | 800–1.200 h |
| Área ocupada a 1 t/h | ≈12 m² (somente a máquina) | ≈8 m² (compacta) | ≈4 m² |
| Faixa de investimento | De médio porte industrial a uma fábrica completa | Médio porte industrial | De oficina a pequeno porte industrial |
| Matéria-prima mais adequada | Serragem e cavacos de madeira limpa | Fibra de EFB e biomassa mista | Capim, palha e resíduos agrícolas |
Química da matéria-prima: por que teor de umidade, lignina, cinzas e sílica determinam a qualidade dos pellets e a vida útil da matriz
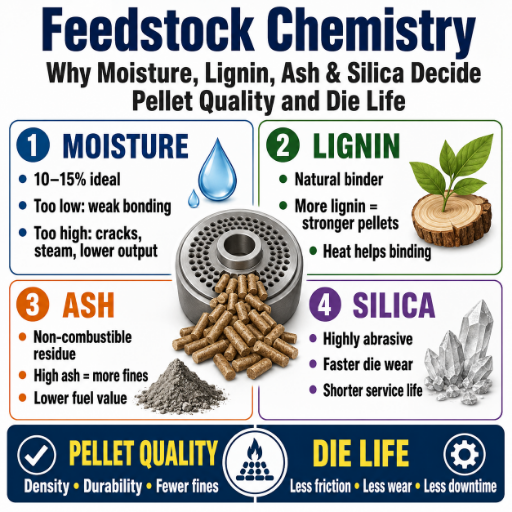 O fator mais importante para determinar a qualidade da produção e a vida útil da matriz de uma peletizadora de biomassa não é a marca nem o modelo, mas a composição química dos insumos. Há 4 valores relevantes: 1 referente ao teor de umidade (10-15% na matriz), 1 ao teor de lignina (o aglutinante natural da massa), 1 ao teor de cinzas (que reduz o poder calorífico do pellet acabado) e 1 ao teor de sílica (que acelera a abrasão da matriz). Se todos esses fatores forem ajustados corretamente, uma peletizadora de médio porte industrial funcionará por bem mais de 2000 horas entre as trocas de matriz. Se forem ajustados incorretamente, nem mesmo um motor de grande porte durará 200 horas.
Teor de lignina por matéria-prima — o balanço do aglutinante
As informações indicam que as madeiras macias, como pinheiro e abeto, contêm aproximadamente 28% em massa de lignina; as madeiras duras, 20% em massa; a casca de arroz, 22,5% em massa; e a palha de trigo, 12-18% em massa. A lignina é importante por ser a única “cola” disponível sem o uso de aglutinantes sintéticos. A palha precisa de condicionamento com vapor e/ou da adição de uma pequena quantidade de amido, pois a lignina disponível na matriz não é suficiente para aglutinar a celulose com os ajustes normalmente aplicados à matriz.| Matéria-prima | Lignina (% em massa) | Cinzas (% em massa) | Teor de sílica | Vida útil típica da matriz |
|---|---|---|---|---|
| Serragem de madeira macia | 25–30 | 0.3–0.7 | Muito baixo | 1.800–2.400 h |
| Madeira dura (carvalho, faia) | 18–22 | 0.4–1.0 | Baixo | 1.200–1.800 h |
| Palha de trigo/milho | 12–18 | 4–8 | Moderado | 700–1.100 h |
| Casca de arroz | ~22 | 15–22 | Muito alto | 600–900 h |
| Fibra de EFB de palma | 18–24 | 3–6 | Baixo–moderado | 900–1.400 h |
| Bagaço de cana-de-açúcar | 18–22 | 3–5 | Baixo | 1.000–1.500 h |
Quanto tempo dura a matriz de uma peletizadora?
Para uma matriz que processa serragem limpa de madeira macia dentro das faixas adequadas de condicionamento, 1.800-2.400 horas é uma estimativa razoável para o planejamento. Cavacos mistos de madeira dura proporcionam aproximadamente 1.200-1.800 horas, pois a maior dureza provoca desgaste superficial mais rápido. A casca de arroz reduz esse valor para 600-900 horas, já que o avanço pelos canais é determinado quase inteiramente pelo teor de partículas abrasivas de sílica. Ligas de matriz endurecidas a vácuo podem ampliar esse valor em 30-50% quando usadas com matérias-primas ricas em sílica, com um custo adicional de 20-30% em relação aos aços-liga 40Cr ou 4Cr13 padrão do setor — esse cálculo normalmente só compensa quando a peletizadora processa um único material abrasivo. Operadores de campo destacam que matrizes descartadas muitas vezes atingiram apenas 50% da vida útil projetada simplesmente porque o usuário final processou casca de arroz em uma matriz ajustada para madeira macia sem adaptar a relação de compressão.
O triângulo decisório lignina × sílica × capacidade de processamento
Antes de solicitar uma cotação, avalie amostras da sua matéria-prima com esse triângulo. O programa de verificação rápida da matéria-prima e da matriz da TCPEL acrescenta mais duas variáveis (teor de umidade e granulometria).
Uma abordagem simples para compatibilizar a seleção da geometria da matriz com o condicionamento antes da compra de uma peletizadora de biomassa:
- Eixo da lignina — acima de 20% de lignina nativa, funciona com a relação de compressão padrão (1:5 a 1:7); abaixo de 18%, considere o condicionamento com vapor ou a adição de amido como aglutinante.
- Eixo da sílica — o conjunto padrão de matriz com alta fração de SiO e endurecimento a vácuo é justificável acima de 5% de cinzas; abaixo de 2%, é mais econômico usar a liga padrão.
- Eixo da capacidade de processamento — a geometria de matriz anelar é adequada para operação contínua acima de 1 t/h, e a matriz plana, para operação em bateladas abaixo de 500 kg/h.
A maioria das auditorias de fábricas que realizamos identifica falha em um dos eixos, não nos três.
Fluxo completo de produção de pellets: da biomassa bruta aos pellets ensacados
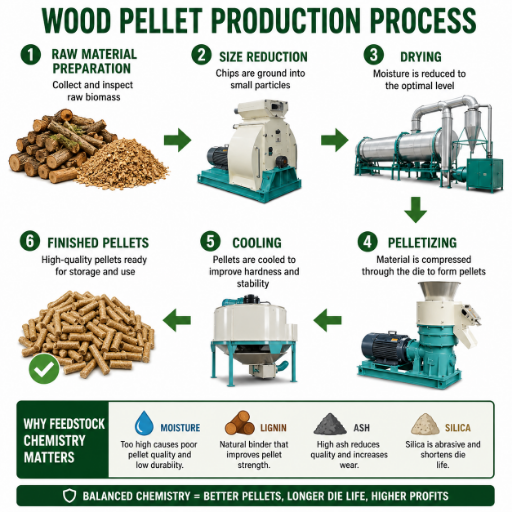 Um pellet de biomassa acabado e ensacado é obtido após seis etapas distintas do processo, cada uma com um ou dois PCCs (pontos críticos de controle). Os operadores que conhecem essa sequência resolvem problemas de qualidade em questão de minutos; aqueles que consideram a peletizadora uma caixa-preta não resolvem nada.
- Picagem e pré-dimensionamento — picadores de tambor ou de disco trituram toras em cavacos de cerca de 8-12mm. Variável de controle: afiação das facas (fração de finos).
- Etapa de moagem em moinho de martelos — os cavacos grossos são moídos até 3-5 mm. A granulometria na saída do moinho de martelos deve ser inferior ao diâmetro do canal da matriz; caso contrário, a prensa peletizadora fica obstruída.
- Etapa de secagem — secadores de tambor rotativo ou tubulares reduzem o teor de umidade da biomassa recebida de 40-55% para 10-12%. O teor de umidade na saída é a variável mais rigorosamente controlada em uma fábrica de pellets. Se estiver muito seca, a lignina não amolecerá o suficiente para promover a aglutinação; se estiver muito úmida, o vapor romperá os pellets na saída da matriz.
- Condicionamento — imediatamente antes da matriz, a biomassa seca é exposta a vapor saturado a 80–90 °C. Isso pré-aquece a lignina e uniformiza a temperatura, o que distingue uma peletizadora ENplus A1 de uma unidade de oficina que atinge A1 em uma batelada e A2 na seguinte.
- Peletização — a biomassa condicionada é introduzida de forma forçada e contínua através da matriz sob 200-400 MPs. O calor de atrito no canal da matriz leva a lignina ao seu ponto de amolecimento. A temperatura da matriz deve permanecer em 80–95 °C; acima de 110 °C, isso indica que os pellets estão saindo queimados ou que a umidade da área de condicionamento e secagem está baixa.
- Resfriamento, peneiramento e ensacamento — ao saírem da matriz, os pellets estão a 80–95 °C e devem ser resfriados em um resfriador de contrafluxo até uma diferença de no máximo 5 °C em relação à temperatura ambiente antes do peneiramento e ensacamento. Curtos-circuitos no fluxo ou passagem rápida pelo resfriador fazem com que os pellets absorvam umidade do ambiente durante o armazenamento e se desfaçam posteriormente.
📐 Nota de engenharia
Os resfriadores de contrafluxo usam ar ambiente relativamente frio em sentido contrário ao deslocamento dos pellets. Os pellets mais quentes encontram o ar externo mais frio ao entrar pela parte superior do leito do resfriador e saem pré-resfriados pela parte inferior. Esse arranjo em contrafluxo apresenta aproximadamente o dobro da eficiência energética dos resfriadores de fluxo cruzado, razão pela qual quase todas as peletizadoras de padrão industrial adotam o projeto em contrafluxo em vez do fluxo cruzado.
Independentemente do que o setor mundial de pellets comerciais considere o padrão mais elevado, o principal problema recorrente é que os operadores desviam o fluxo do resfriador durante a configuração da fábrica quando a pressão aumenta. Os pellets armazenados ainda quentes liberam umidade no ambiente do resfriador e chegam ao cliente com o dobro de finos. O tempo de residência do calor no resfriador é essencial, não opcional, independentemente da capacidade da sala de resfriamento.Consulte a página da TCPEL sobre produção industrial de pellets de biomassa para ver o mesmo arranjo de equipamentos de uma peletizadora de grande porte, com maior foco na seleção da máquina e em serviços de apoio, como a alimentação de matéria-prima.
Padrões de qualidade para pellets de biomassa: explicação de ENplus A1/A2/B, DIN+ e ISO 17225
Três conjuntos de padrões de qualidade dominam as discussões: ENplus (Bioenergy Europe), DIN+ (o conjunto alemão mais antigo, amplamente substituído pelo ENplus) e a norma técnica EN ISO 17225-2. ENplus e DIN+ certificam a qualidade dos pellets acabados, não a máquina da fábrica que os produz, mas a configuração da peletizadora e os ajustes feitos na matéria-prima são apenas dois de uma sequência de controles que permitem alcançar a qualidade final. O ENplus reconhece três níveis de qualidade dos pellets acabados. Cada padrão reduz os limites dos mesmos parâmetros físicos.| Parâmetro | ENplus A1 | ENplus A2 | ENplus B |
|---|---|---|---|
| Teor de umidade (M) | ≤10% | ≤10% | ≤10% |
| Cinzas (A) | ≤ 0.7% | ≤ 1.2% | ≤ 2.0% |
| Durabilidade mecânica (DU) | ≥97,5% | ≥97,5% | ≥ 96.5% |
| Finos na entrega (F) | ≤1,0% | ≤1,0% | ≤1,0% |
| Poder calorífico líquido (Q) | ≥ 16,5 MJ/kg | ≥ 16,5 MJ/kg | ≥ 16,5 MJ/kg |
| Cloro (Cl) | ≤ 0.02% | ≤ 0.02% | ≤ 0.03% |
| Enxofre (S) | ≤ 0.04% | ≤ 0.05% | ≤ 0.05% |
| Nitrogênio (N) | ≤ 0.3% | ≤ 0.5% | ≤1,0% |
- Alguns programas de certificação exigem um índice de durabilidade mais rigoroso que o ENplus A1, e o DIN+ ainda é necessário para determinados contratos de distribuição antigos na Alemanha e na Áustria. Esclareça os requisitos do seu cliente final antes de presumir que o ENplus A1 é suficiente.
- Como base dos programas de certificação, a EN ISO 17225-2 estabelece os procedimentos efetivos de ensaio e a classificação mais ampla dos pellets de madeira por categorias. ENplus e DIN+ são programas de avaliação da conformidade; a ISO 17225 -2 é o documento de referência.
Densidade, durabilidade e poder calorífico dos pellets: o que os compradores realmente testam
 Nenhum dos valores ENplus acima significa alguma coisa sem procedimentos de ensaio padronizados. Os clientes que realizam amostragem para controle de qualidade — ou solicitam um Certificado de Ensaio da Fábrica a um produtor de pellets — devem esperar quatro análises laboratoriais essenciais, cada uma com seu próprio método ISO ou CEN.
| Ensaio | Norma | Limite de aprovação ENplus A1 | Causas típicas de reprovação |
|---|---|---|---|
| Durabilidade mecânica (PDI) | ISO 17831-1 | ≥97,5% | Lignina insuficiente, condicionamento a seco, pellets com cura insuficiente |
| Densidade aparente | EN ISO 17828 | ≥ 600 kg/m³ | Baixa relação de compressão, finos superdimensionados |
| Poder calorífico líquido | EN ISO 18125 (substitui a EN 14918) | ≥ 16,5 MJ/kg | Teor de umidade acima de 10%, contaminação por casca ou solo |
| Teor de finos | EN ISO 18846 | ≤ 1,0% na entrega | Resfriamento inadequado, manuseio brusco, peneira subdimensionada |
Como o ensaio de PDI realmente funciona
Entre os quatro, o ensaio de PDI é o que tem maior probabilidade de surpreender compradores de primeira viagem. O procedimento ISO 17831-1 utiliza uma amostra de 500 g de pellets, coloca-a em um tambor rotativo (chamado de “caixa de tombamento”), opera-o a 50 rpm por 10 minutos e depois peneira o material resultante. O índice de durabilidade mecânica corresponde à proporção de pellets que permaneceram inteiros após o tombamento no tambor. Qualquer valor abaixo de 97,5% reprova no ENplus A1; na produção em escala de oficina, valores de durabilidade de 92-95% são comuns quando o condicionamento é omitido. Os ensaios de densidade aparente, poder calorífico e teor de finos são fisicamente simples, mas exigem equipamentos calibrados; somente um aparelho adequado para testar a durabilidade dos pellets custa €4.000–€7.000 em uma unidade com marcação CE. A maioria dos pequenos fornecedores terceiriza os ensaios para um laboratório local de qualidade de combustíveis, o que também permite estabelecer a cadeia de custódia do programa ENplus. Uma regra 80/20 para a qualidade dos pellets: cerca de 80% da qualidade é determinada pela composição química e pelo condicionamento da matéria-prima, e apenas 20% pela peletizadora. Quase todas as auditorias reprovadas de fábricas que analisamos invertem essa proporção — culpam a peletizadora quando o problema estava no balanço de lignina ou no teor de umidade.Planejamento da capacidade de processamento: dimensionamento da peletizadora conforme a demanda do mercado
As fábricas de pellets tendem a fracassar mais por terem o porte errado do que por apresentarem defeitos técnicos. O dimensionamento correto exige justificar uma taxa de alimentação pretendida com base em três medidas: quanta matéria-prima pode ser obtida em um raio de 50-100 km da fábrica, quanto pellet seus contratos de compra ou o mercado local de aquecimento consumirão e quanto a demanda varia entre a estação de aquecimento e os meses de menor consumo.
Estrutura de dimensionamento por faixa de capacidade
| Escala de oficina | 100–900 kg/h. Produção anual de 200–2.000 t. Mais adequada para vendas locais a clientes de aquecimento em um raio de 100 km — os custos adicionais de frete inviabilizam qualquer fábrica maior nesse raio. |
| Médio porte industrial | 1–4 t/h. Produção anual de 6.000–25.000 t. Configuração comum para distribuidores B2B regionais e pequenos produtores com certificação ENplus. |
| Fábrica completa | 5–20 t/h. Produção anual de 30.000–140.000 t. Padrão de exportação, quase sempre ENplus A1, com contratos de compra negociados antes do comissionamento. |
A produção de pellets de biomassa é lucrativa?
A lucratividade não é determinada pela escolha da peletizadora de biomassa, mas por três variáveis: o custo predominante da matéria-prima (a serragem gerada internamente torna o operador de uma serraria competitivo em relação a todos os demais na região), o preço de venda dos pellets (os pellets premium ENplus A1 no norte da Europa são comumente vendidos por €280–€340/t, enquanto os pellets industriais a granel custam €180–€220/t) e a tarifa de eletricidade (pois uma fábrica típica consome 80-140 kWh/ton de energia em toda a linha). Fábricas locais em escala de oficina que vendem a usuários finais de sistemas de aquecimento tendem a apresentar prazos de retorno do investimento de 12-24 meses, pois eliminam os custos adicionais de frete e certificação. Fábricas de médio porte industrial geralmente apresentam retorno em 24-48 meses. Fábricas ENplus A1 voltadas à exportação costumam apresentar retornos mais longos, porém de maior magnitude (36-60 meses). Uma resposta justa à pergunta “é lucrativo?” é que isso depende da combinação de matéria-prima, contratos de compra e preço da energia, não do desempenho da tecnologia. Para uma visão do projeto que abranja CapEx, energia, peças de desgaste, mão de obra e manutenção, a calculadora de TCO de 5 anos para fábricas de pellets da TCPEL apresenta faixas orçamentárias agregadas por item para as três categorias de capacidade acima.Quanto custa uma peletizadora de biomassa? Explicação dos fatores de custo
 Francamente, é difícil obter cotações de peletizadoras industriais de biomassa, e o preço sempre corresponde a uma configuração, não a uma etiqueta. Isso ocorre porque seis fatores influenciam o valor FOB, e as cotações de configurações semelhantes podem variar 2X entre fornecedores. Depois de compreender esses fatores, é fácil estimar valores orçamentários com precisão de 30%.
Quanto custa uma peletizadora de biomassa?
Os preços FOB China de uma peletizadora de biomassa normalmente variam de $8.000 a $25.000 para máquinas de oficina (100–900 kg/h), de $35.000 a $180.000 para linhas de produção de médio porte industrial (1–4 t/h) e de $250.000 a $1,8 milhão para uma linha de produção de pellets (5–20 t/h, incluindo secagem de madeira, moagem, resfriamento e ensacamento). Os preços dos equipamentos europeus OEM de nível 1 costumam ser 2–4X superiores aos preços FOB chineses, principalmente devido aos custos de mão de obra, ao grau de automação e ao escopo das certificações. A maior fonte de variação é o escopo: uma peletizadora independente ocupa uma faixa de preço, enquanto uma linha de produção de pellets completa e pronta para operar, que inclui picador de madeira, forno de secagem, peneira, moinhos, resfriador de pellets e ensacadeira, custa 2,5–4X mais.
Seis fatores de custo — em ordem de impacto
Para uma configuração adequada a uma capacidade e matéria-prima específicas, o seletor de faixa de investimento em fábrica de pellets da TCPEL apresenta uma estimativa da faixa de custos antes da emissão de qualquer cotação. Para solicitar uma cotação por escrito, entre em contato diretamente com um fabricante de peletizadoras industriais de biomassa e informe a matéria-prima, a capacidade e o porto de destino.
- Faixa de capacidade (oficina individual / médio porte industrial / fábrica completa) — cada aumento representa um salto de capital de 4–8 X.
- Escopo da linha (peletizadora individual ou linha totalmente integrada, incluindo forno de secagem) — acrescenta 2,5–4X ao preço apenas da peletizadora.
- Geometria da matriz (a matriz anelar custa mais que a matriz plana para a mesma capacidade de processamento, mas sua vida útil 2X maior compensa o investimento).
- Nível de automação (controle manual da folga dos roletes versus ajuste hidráulico dos roletes versus integração com SCADA) — acrescenta cerca de 8–15%/X.
- Pacote de materiais (conjunto de matrizes em liga padrão versus liga com alto teor de sílica endurecida a vácuo) — acréscimo de 20–30% nas ferramentas da matriz.
- Pacote de certificação e documentação (conformidade CE + ISO; os custos de EAC e comissionamento na fábrica acrescentam um valor adicional como item separado.)
É possível produzir seus próprios pellets de biomassa? Realidades da produção em oficina e em escala industrial
A resposta mais honesta é: “é possível, mas provavelmente não com a qualidade ou a tonelagem que você imagina.” Uma prensa peletizadora de matriz plana para produção em oficina pode produzir de forma confiável a 100–900 kg/h, custa alguns milhares de dólares e gera pellets de qualidade razoável para aquecimento de ambientes próprios, cama para animais ou aquecimento rural. No entanto, ela não consegue produzir pellets com qualidade ENplus nem atingir de forma confiável uma durabilidade de 97,5%, pois não foi instalada para atender a estas três condições: pré-condicionamento com vapor, secagem controlada e resfriador de contrafluxo.
✔ Aplicações adequadas à escala de oficina
- Produção de pellets na propriedade rural para consumo próprio
- Cama para animais produzida com serragem de serraria local
- Vendas locais em um raio de ~50 km
- Lotes-piloto antes da ampliação da escala
⚠ Aplicações inadequadas à escala de oficina
- Qualquer contrato de fornecimento de pellets certificados pela ENplus
- Fornecimento de pellets de madeira para o mercado de exportação
- Requisitos de operação contínua 24/7
- Volumes contratados acima de ~2.000 t/ano
⚠ Três principais causas de falha na produção própria
Erros de operação em oficinas relatados por operadores: 1) teor de umidade da matéria-prima a caminho da matriz acima de 18% — o vapor rompe o pellet na saída do canal; 2) incompatibilidade da taxa de compressão entre a matéria-prima e a matriz — os pellets pouco compactados se desfazem; 3) resfriador ignorado ou subdimensionado — os pellets absorvem umidade atmosférica durante o armazenamento e chegam quebrados ao usuário final.
Perspectivas da indústria de pellets de biomassa para 2026: EU ETS, demanda asiática e fatores de sustentabilidade
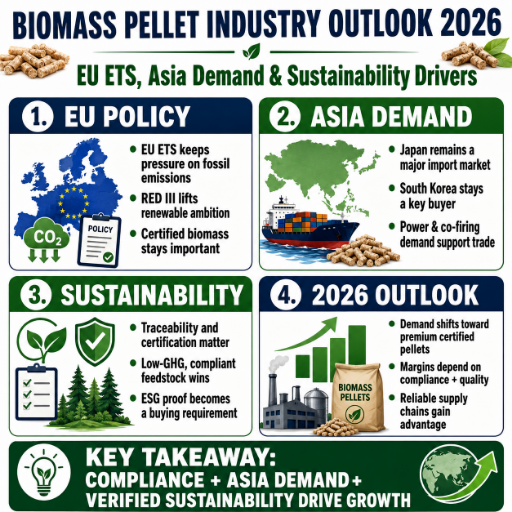 Três forças impulsionam o mercado de pellets de biomassa e a transição mais ampla para a energia renovável ao longo de 2026–8, e cada uma possui um horizonte temporal diferente e implica uma decisão distinta para quem compra equipamentos agora.
Política da UE e eliminação gradual do carvão
Os cronogramas europeus de eliminação gradual do carvão não são uniformes. O Reino Unido desativou sua última usina a carvão em 2024, enquanto a Alemanha deverá fazer o mesmo entre 2030 e 2038, e Espanha e Portugal, por volta de meados da década. As regiões carboníferas do Leste da UE, sob a liderança de Bruxelas, colocarão os pellets de biomassa no centro da transição para o calor industrial.
Ásia e demanda estrutural
Tanto a Coreia do Sul quanto o Japão adotam exigências de cocombustão para usinas a carvão existentes — uma mistura de 60% de carvão / 40% de pellets, segundo informações da Biomass Magazine, pode reduzir significativamente as emissões da usina determinadas pelo carvão sem alterar a caldeira. Enquanto isso, o Vietnã e a Malásia estão ampliando as exportações de EFB para atender aos pedidos dos compradores.
Tamanho do mercado e déficit da UE
Entre 2010 e 2025, o mercado global de pellets de madeira permaneceu em torno de US $12 bilhões e, entre 2025 e 2035, apresenta crescimento projetado para US $31 bilhões (uma taxa composta de crescimento anual de aproximadamente 10%, segundo diversos indicadores do setor.) Com base no USDA, a produção líquida da UE em 2025, de 20,5 milhões de toneladas, e o consumo de 23,5 milhões de toneladas revelam um déficit estrutural líquido de 3 milhões de toneladas, suprido por importações provenientes dos Estados Unidos e do Canadá.
Perguntas frequentes
P: Qual é a diferença entre peletizadoras de matriz anelar e de matriz plana?
Ver resposta
A máquina de matriz anelar tem a forma de um cilindro vertical ou horizontal com canais na matriz, cercado por roletes estacionários. Essas máquinas operam continuamente e com alta capacidade (normalmente 500 kg/h 4 t/h por máquina, com vida útil da matriz de 1.800–2.400 horas ao processar madeira macia). As máquinas de matriz plana forçam a biomassa horizontalmente através da matriz, com os roletes operando sobre ela para exercer pressão para baixo.
Elas operam com capacidade de processamento muito menor (50–900 kg/h) e vida útil da matriz mais curta (800–1.200 horas), mas seu preço representa apenas uma fração do preço de uma matriz anelar com capacidade semelhante.8Em termos econômicos, a matriz anelar é mais vantajosa quando a operação contínua supera 1 t/h; abaixo desse nível, a matriz plana tem sua aplicação.
P: Quais matérias-primas uma peletizadora de biomassa pode processar?
Ver resposta
Serragem, cavacos de madeira, resíduos de madeiras duras e macias, palha de trigo e milho, casca de arroz, bagaço de cana-de-açúcar, casca de palmiste, fibra de EFB de palma, alfafa, talos de algodão e biomassa de capim são matérias-primas compatíveis. Em cada caso, é necessário identificar a taxa de compressão e o regime de condicionamento corretos e, às vezes, a liga adequada para a matriz. Quando apropriado, misturas de matérias-primas podem ser processadas em uma matriz anelar vertical, embora o pré-tratamento e a obtenção de granulometria uniforme possam ser difíceis.
P: As peletizadoras de biomassa atendem aos requisitos da certificação ENplus?
Ver resposta
A ENplus certifica o próprio pellet, não a máquina. Isso significa que uma peletizadora de matriz anelar com condicionamento a vapor e resfriamento em contrafluxo é o requisito mínimo de produção para fabricar um lote da classe ENplus A1 (teor de água de 10%, teor de cinzas de 0,7% e durabilidade mecânica de 97,5%). Peletizadoras de matriz plana para oficinas sem condicionamento geralmente não conseguem manter continuamente a classe A1.
P: Qual é o prazo típico de retorno do investimento em uma peletizadora?
Ver resposta
Operações em escala de oficina que abastecem o mercado local normalmente recuperam o capital em 12–24 meses quando utilizam matéria-prima própria e percorrem curtas distâncias de transporte. Fábricas de médio porte industrial de 1–4 t/h voltadas principalmente aos mercados B2B regionais tendem a recuperar o investimento em 24–48 meses. Fábricas ENplus A1 voltadas à exportação para o Norte da Europa recuperam o investimento em 36–60 meses (com retorno absoluto maior) ou mais.
O custo local da matéria-prima, o preço de venda dos pellets e a tarifa de energia elétrica influenciam todos os cenários.
P: Por que meus pellets estão esfarelando ou se desfazendo?
Ver resposta
O esfarelamento dos pellets quase sempre decorre de três fatores: teor de umidade de entrada fora da faixa de 10–15%, taxa de compressão indicada na tabela anterior incompatível com a matéria-prima ou ensacamento dos pellets ainda quentes, sem resfriamento em contrafluxo. Primeiro, corrija o teor de umidade — o parâmetro mais controlável —, compare a taxa de compressão da matriz com a tabela de composição química da matéria-prima e, depois, examine o tempo de permanência e a temperatura do ar no resfriador antes de investigar outros problemas.
P: Qual é a diferença entre pellets de biomassa e pellets de madeira?
Ver resposta
“Pellets de madeira” são uma subcategoria dos pellets de biomassa que utiliza apenas material lenhocelulósico de origem madeireira, como serragem e cavacos de madeira, e é a única subcategoria que pode receber a certificação ENplus. “Pellets de biomassa” é uma categoria mais ampla que abrange as subcategorias de madeira, resíduos agrícolas (palha, cascas, EFB) e culturas energéticas.Normalmente, o teor de cinzas, o poder calorífico e o nível de cloro aumentam à medida que se passa do pellet de madeira “puro” para pellets de resíduos agrícolas e, por isso, as caldeiras são construídas para operar com um ou com outro, não com ambos.
P: Por quanto tempo um saco de 40-lb de pellets de madeira queima?
Ver resposta
Um aquecedor doméstico padrão a pellets, operando em potência média, consome um saco de 40-lb (18 kg) em cerca de 16–24 horas de operação contínua. A autonomia varia conforme o aquecedor, o nível de potência ajustado e o poder calorífico dos pellets — por exemplo, pellets ENplus A1 de alta qualidade, com valor líquido de 16,5 MJ/kg, fornecem cerca de 4 MJ/kg líquidos a mais de energia que pellets industriais de classe B e duram um pouco mais. (Esta é uma questão voltada ao consumidor residencial; para cálculos de cocombustão industrial ou aquecimento distrital, a base por tonelada é muito mais relevante que a base por saco.)
Pronto para especificar sua peletizadora de biomassa?
Informe as especificações da matéria-prima, a capacidade desejada e o porto de destino, e a equipe de engenharia da TPCEL enviará uma estimativa de custos e o projeto do processo em um dia útil
Solicitar uma cotação →Sobre este guia de engenharia
Este conteúdo foi elaborado pela equipe de engenharia da TCPEL e cita diretamente a classificação mais recente de pellets de madeira EN ISO 17225-2, o ensaio de durabilidade mecânica ISO 17831-1 e o programa de qualidade ENplus, em vez de plagiar alegações de marketing de fabricantes. Os indicadores dos níveis de qualidade dos pellets são citados a partir da tabela de referência ENplus publicada mais recentemente. Quando os dados de operação em campo citados foram fornecidos pelo relatório setorial ou fórum de apoio, há um link incorporado no texto. A TCPEL exporta máquinas para produção de pellets de biomassa para mais de 60 países desde 2020, e as faixas operacionais apresentadas baseiam-se nessa experiência com a base instalada, além de referências setoriais publicadas.
Referências e fontes
- Programa de qualidade ENplus — Bioenergy Europe
- ISO 17831-1:2015 — Durabilidade mecânica dos pellets — Organização Internacional de Normalização
- Avaliação de compósitos de biomassa de madeira macia: características estruturais — MDPI Forests, 2025
- Características estruturais da lignina de cascas de arroz — PMC, National Library of Medicine
- Visão geral do processo de peletização de biomassa — ANDRITZ Feed & Biofuel
- Mercado de pellets de madeira da UE deve crescer em 2025 — Argus Media / USDA
- Regiões carboníferas da Europa em transição — Direção-Geral da Energia da Comissão Europeia
- Avaliação dos mercados em crescimento — cocombustão de carvão com pellets de madeira — Biomass Magazine
- Aspectos de saúde e segurança no armazenamento, transporte e abastecimento de biomassa sólida — IEA Bioenergy
Artigos relacionados
- Fabricante de peletizadoras de biomassa — peletizadoras industriais de 0,5–20 t/h — página de soluções da TCPEL para compradores prontos para especificar uma configuração.
- Calculadora de TCO de fábrica de pellets para 5 anos — capital, energia, peças de desgaste, mão de obra e manutenção modelados por faixa de capacidade.
- Verificação rápida em 5 indicadores da compatibilidade entre matéria-prima e matriz — estimador da matéria-prima e da vida útil da matriz antes da cotação.
- Seletor de faixa de investimento em fábrica de pellets — associe o orçamento e a meta de capacidade a uma configuração de oficina, de médio porte industrial ou de fábrica completa.