Kontakt mit TCPEL aufnehmen

Aktualisiert im Juni 2026 Geprüft vom technischen Team von TCPEL
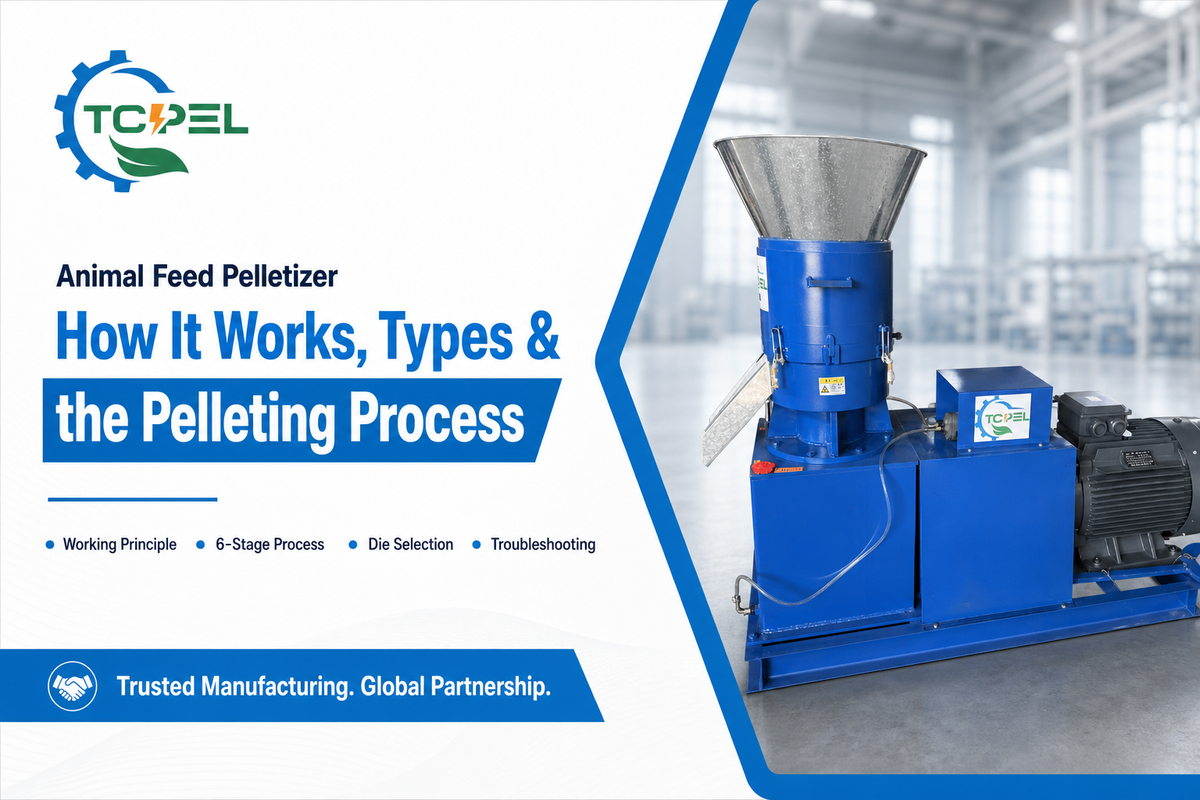
Eine Futtermittel-Pelletpresse ist eine Maschine, die rieselfähiges, gemahlenes Mischfutter zu kompakten zylindrischen Pellets verdichtet, damit Tiere es ohne Entmischung oder Verschütten aufnehmen können. Sie wird häufig auch als Pelletpresse, Futtermittel-Pelletiermaschine oder Pelletmaschine bezeichnet. Dieser Artikel erläutert, wie die Maschine tatsächlich funktioniert, in welche vollständige Produktionsanlage sie eingebunden ist, worin sich Flachmatrizen- und Ringmatrizentechnik unterscheiden, was die Pelletfestigkeit bestimmt und wie sich Probleme in der Fertigungshalle beheben lassen. Ausführungen und Preise finden Sie im Sortiment der Futtermittel-Pelletpressen von TCPEL, deren technische Auslegungskriterien dieser Artikel ausführlich behandelt.
Kurz gesagt: Eine Futtermittel-Pelletpresse verdichtet konditioniertes, gemahlenes Futter durch die Öffnungen einer Stahlmatrize, wobei die Reibungswärme die gelatinierte Stärke verfestigt und die Partikel zu Pellets mit 2-10 mm Durchmesser bindet. Der Pellet Durability Index (PDI) dient zur Beurteilung der Qualität fertiger Pellets; die Vorgaben enthält ASABE S269.5, einen Leitfaden zur Pelletqualität bietet die Kansas State University, und der Wert hängt stärker von der Matrizenabmessung und einer ordnungsgemäßen Konditionierung als von der ausgewogenen Futterrezeptur ab.
Das Wichtigste in Kürze
- Ein zu hohes Verdichtungsverhältnis (L/D) der Matrize kann die Futteraufnahme und Leistung von Masthühnern verringern sowie ein übermäßiges Verstopfen und Überhitzen der Matrize verursachen.
- Die Dampfkonditionierung und die Form der Matrizen beeinflussen die Festigkeit eines Pellets stärker als die Rezeptur – die Nährstoffe in der Mischung fallen erst zuletzt ins Gewicht!
- Pelletiertes Futter sinkt ab; für schwimmfähiges Fischfutter ist ein Extruder statt einer Pelletpresse erforderlich.
- Die Pelletierung kostet gegenüber Schrot etwa $5-6 je Tonne, amortisiert sich jedoch durch eine bessere Futterverwertung und minimale Verluste schnell – mit einer Effizienzsteigerung vom einstelligen bis mittleren Zehnprozentbereich, nicht mit den von einigen Herstellern angegebenen 300 %.
- Die meisten Störungen an Pelletpressen werden vor allem durch den Feuchtegehalt und eine unzureichende Konditionierung verursacht, nicht durch die Maschineneinstellung an sich.
Futtermittel-Pelletpresse auf einen Blick
| Typischer Leistungsbereich | ~60 kg/h (kleiner Betrieb) bis 6 t/h (gewerbliche Anlage) |
| Pelletdurchmesser | 2–10 mm (abhängig von der Matrize) |
| Zwei grundlegende Bauarten | Flachmatrize (kleiner Betrieb) · Ringmatrize (gewerbliche Produktion) |
| Kernprozess | Vermahlen → mischen → konditionieren → pressen → kühlen → absacken |
| Sollwerte der Konditionierung (Mais und Soja) | 17–18 % Feuchtegehalt an der Matrize, 180–200°F |
| Mechanische Festigkeit gewerblicher Pellets (PDI) | 88–92 % Geflügel/Schweine · 92–95 %+ Fischfutter |
Die Bereiche entsprechen typischen Branchenwerten für die Standzeit von Pelletpressenmatrizen; die tatsächlichen Werte variieren je nach Tierart, Rezeptur und Anlage. Gemessene Werte finden Sie in der veröffentlichten Dokumentation des Pelletpressenherstellers zu den TCF-Modellen.
Was ist eine Futtermittel-Pelletpresse?
Eine Futtermittel-Pelletpresse presst gemahlenes, konditioniertes Mischfutter durch eine Stahlmatrize zu gleichmäßigen, dichten Pellets, die Tiere ohne Aussortieren oder Verluste aufnehmen können. Je nach Anbieter wird sie unter verschiedenen Bezeichnungen geführt: Pelletpresse, Futtermittel-Pelletiermaschine oder Pelletmaschine.
Eine einzelne Maschine bildet das Zentrum der Futtermittelproduktion und -verarbeitung und verarbeitet dosiertes Rohgetreide, Presskuchen und Mischfutter zu fertigem Futter. Die Leistungsgrößen reichen vom Einsatz im eigenen Betrieb bis zur industriellen Produktion, wobei dieselbe Plattform Futterpellets für Geflügel, Nutztiere und Heimtiere herstellt.
Warum überhaupt pelletieren? Die Pelletierung löst ein Problem, das alle Anwender von losem Mischfutter kennen. Ein Geflügelhalter berichtete nach der Beobachtung, dass seine Tiere den gebrochenen Mais herauspickten und das Vitaminpulver zurückließen, dass Tiere aus lockerem Mischfutter nur die bevorzugten Bestandteile auswählen können. Durch die Pelletierung der gesamten Futtermischung verhindern Sie das Aussortieren von Bestandteilen und stellen sicher, dass jeder Bissen den vorgesehenen Nutzen bietet. Futtermittelfachleute der Kansas State University nennen folgende Vorteile pelletierter Futtermittel: geringere Entmischung der Bestandteile, höhere Schüttdichte, weniger Staub und Brückenbildung im Silo sowie eine bessere durchschnittliche tägliche Gewichtszunahme und Futterverwertung bei Schweinen und Geflügel, wie im Leitfaden von K-State zur Futtermittelherstellung beschrieben. Das Prinzip bleibt gleich: Die Nährstoffe werden bewahrt, unabhängig davon, ob Ihre Pellets aus Geflügelfutter, Heimtierfutter oder Fischfutter bestehen.
Eine Pelletpresse ist nur eine Prozessstufe einer umfassenderen Futtermittel-Produktionsanlage. Für sich genommen dient sie ausschließlich der Pelletherstellung, gewöhnlich sind ihr jedoch verschiedene Verarbeitungsschritte vor-, zwischen- und nachgeschaltet. In der gesamten Prozesskette befindet sich die Pelletpresse zwischen den vorgelagerten Vermahlungs- und Mischprozessen sowie dem nachgeschalteten Pelletkühler und der Absackstation. Nachfolgend führen wir Sie durch die Futtermittel-Pelletieranlage.
Funktionsweise einer Futtermittel-Pelletpresse – Schritt für Schritt
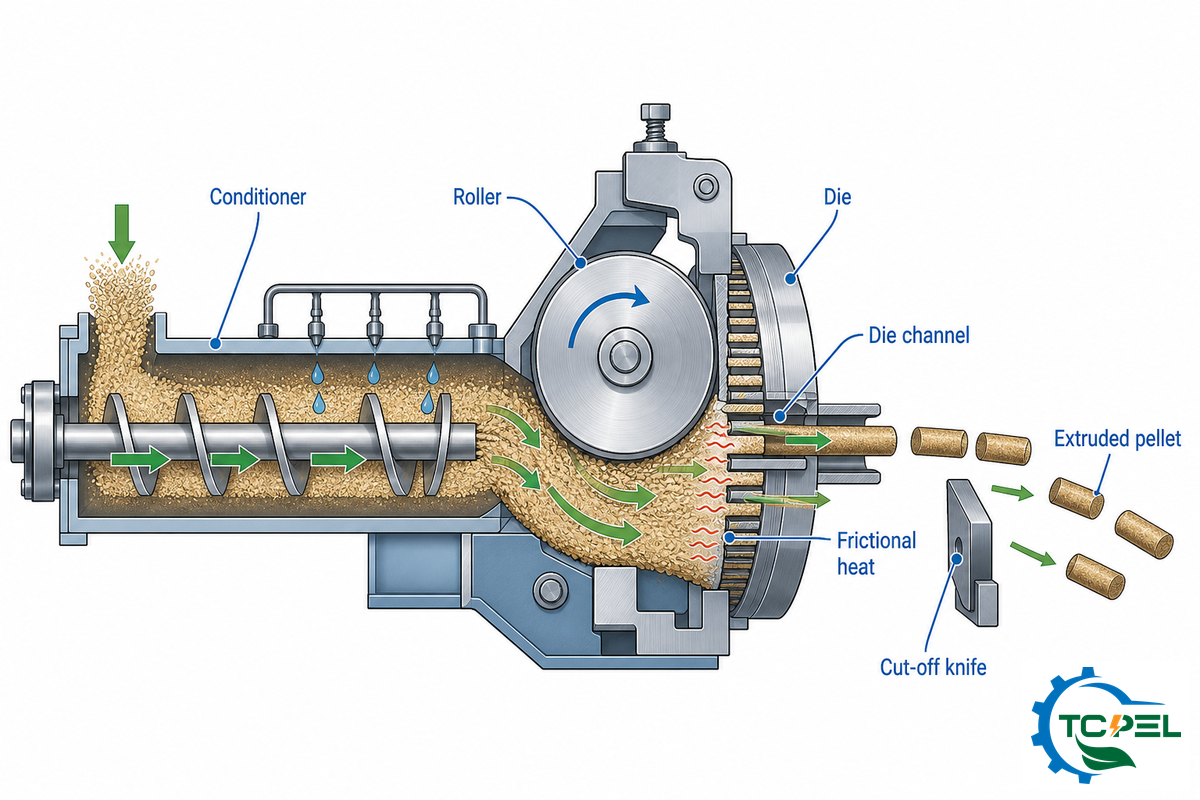
Eine Futtermittel-Pelletpresse presst konditioniertes Mischfutter durch eine Matrize. Eine Pressrolle drückt das weiche Futter in die Matrizenkanäle, wo Reibung und Druck Wärme erzeugen und die Stärke gelatinieren; die gelatinierte Stärke wirkt anschließend als Bindemittel, das den Pellet zusammenhält, während ein Messer die austretenden Stränge auf die gewünschte Länge schneidet.
Durch die Verdichtung des Futters an der Matrizenoberfläche erreicht es beim Austritt eine Schüttdichte von etwa 0,5-0,6 g/cc, wie eine ScienceDirect-Übersichtsarbeit zur Pelletierung angibt.
Der Ablauf in der richtigen Reihenfolge:
- Konditionierung. Beim Durchlaufen eines Dampfkonditionierers versorgen Feuchtigkeit und Wärme das Futter, um die Matrize zu schmieren und die Futterbestandteile für eine bessere Pelletbindung aufzuweichen. Bei üblichen Mais-Soja-Rezepturen halten Futtermittelhersteller gemäß Kansas State University Extension an der Pelletpresse häufig 17-18 % Feuchtegehalt und 180-200°F ein und streben eine Verweilzeit von 30-45 Sekunden im Konditionierer an.
- Pressen. Das konditionierte Mischfutter fällt anschließend auf die Matrize, wo sich die Pressrolle dreht und die Partikel in die Kanäle drückt. Der zunehmende Widerstand auf dem Weg zur äußeren Austrittsseite der Matrize erzeugt einen höheren Druck, durch den sich das Material erwärmt und verdichtet.
- Stärkegelatinierung. Die kombinierten Kräfte und das Wasser gelatinieren die im Futter enthaltene Stärke, sodass die Pellets nach dem Trocknen zusammenhalten.
- Austritt und Schneiden. Das pelletierte Futter tritt an der Matrizenoberfläche der Pelletpresse aus und wird dort von einem verstellbaren Messer auf die gewünschte Pelletlänge geschnitten.
- Kühlung. Die frisch hergestellten heißen Pellets verlassen die Pelletpresse und gelangen in einen Pelletkühler, wo Feuchtigkeit und ein Teil der Wärme abgeführt werden und sie ihre endgültige mechanische Festigkeit für Transport und Verwendung erreichen.
📐 Technischer Hinweis
Eine höhere Konditionierungstemperatur senkt tatsächlich die Temperatur der heißen Pellets am Austritt, da der Dampf für die erforderliche Schmierung sorgt und Reibungs- und Scherverluste an der Matrize verringert. Eine von KSU entwickelte Praxisregel besagt, dass eine Erhöhung der Konditionierungstemperatur um 25°F den Feuchtegehalt um etwa 1 Prozentpunkt erhöht; sobald der Gesamtfeuchtegehalt jedoch ungefähr 18 % überschreitet, beginnt die Pelletpresse zu verstopfen und die Pressrollen rutschen auf der Matrize.
Dieses Zusammenspiel von Feuchtegehalt, Temperatur und Druck an der Matrize erklärt, warum zwei verschiedene Pelletpressen mit exakt derselben Rezeptur sehr unterschiedliche Pellets produzieren können. Die Rezeptur hat natürlich Einfluss, doch letztlich bestimmen die Maschineneinstellungen, welches Ergebnis Ihre Rezeptur liefert.
Der Pelletierprozess für Futtermittel: von der Vermahlung bis zur Absackung
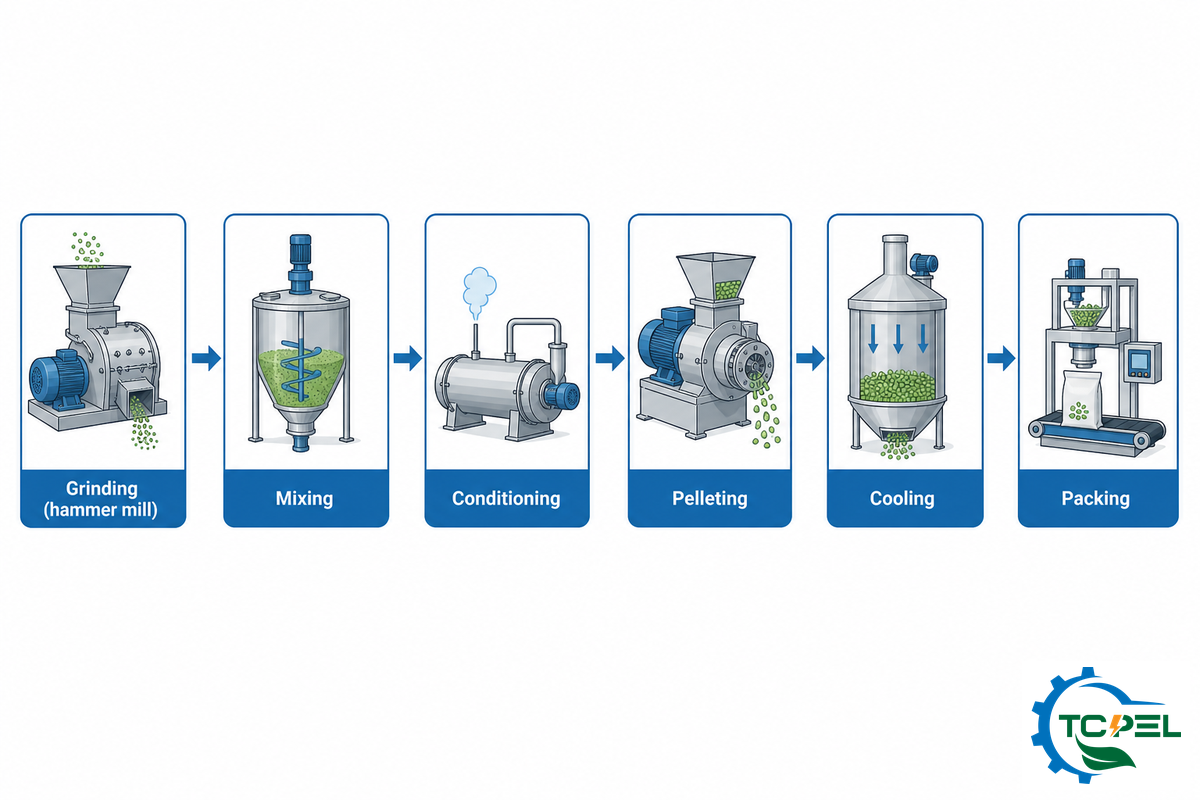
Eine Pelletpresse ist nur eine von 6 Maschinen der Anlage. Die gesamte Anlage als zusammenhängendes System auszulegen, ist der häufigste Planungsfehler. Eine zu kleine Hammermühle oder ein zu großer Pelletkühler begrenzt die Produktion unabhängig von der Qualität der Pelletpresse.
Anlagenplan für die Futtermittelpelletierung in 6 Prozessstufen
Der Anlagenplan für die Futtermittelpelletierung in 6 Prozessstufen zeigt die zusammenhängende Prozesskette, die Rohstoffe in abgesackte Pellets verwandelt: Vermahlung, Mischen, Konditionierung, Pelletierung, Kühlung und Absackung.
| Prozessstufe | Maschine | Aufgabe |
|---|---|---|
| 1. Vermahlung | Hammermühle | Zerkleinert Rohgetreide auf eine gleichmäßige Partikelgröße, damit das Futter gleichmäßig konditioniert und gebunden wird. |
| 2. Mischen | Futtermischer | Mischt gemahlenes Getreide, Sojaschrot, Vormischung und eine geringe Menge Melasse zu homogenem Mischfutter. |
| 3. Konditionierung | Dampfkonditionierer | Führt Dampf, Feuchtigkeit und Wärme zu, um die Partikel aufzuweichen und die Matrize zu schmieren. |
| 4. Pelletierung | Futtermittel-Pelletpresse | Verdichtet Mischfutter durch die Matrize zu geformten Pellets. |
| 5. Kühlung | Gegenstrom-Pelletkühler | Entzieht die bei der Konditionierung eingebrachte Feuchtigkeit und härtet die Pellets aus; der Feinanteil wird abgesiebt. |
| 6. Absackung | Absackwaage | Wiegt fertige Pellets ab und füllt sie zur Lagerung und zum Transport in Säcke. |
Prozessfolge gemäß den Empfehlungen der Kansas State University zur Futtermittelherstellung.
Alle sechs Prozessstufen hängen voneinander ab, sodass das schwächste Glied die gesamte Anlage begrenzt: Eine zu kleine Hammermühle oder eine zu knapp ausgelegte Kühlung beschränkt die gesamte Pelletieranlage, und Pellets, die noch weich in den Sack gelangen, zerfallen während des Transports. Eine vollständige Pelletproduktionsanlage für Futtermittel, die mitunter schlüsselfertig als Futtermittel-Pelletieranlage angeboten wird, umfasst diese Maschinen und Komponenten, damit die Durchsatzleistung jeder Prozessstufe aufeinander abgestimmt ist; kleinere Betriebe verwenden dagegen eine kompakte Pelletieranlage statt vollständiger Futtermittel-Pelletieranlagen. Pelletierlösungen reichen von einer einzelnen Zerkleinerungsmaschine mit Pelletpresse bis zu integrierten Futtermittel-Pelletproduktionslinien und Futtermittel-Verarbeitungsmaschinen; die Maschinen zur Herstellung von Futterpellets sind modular aufgebaut. Die vollständige Prozesskette finden Sie unter Futtermittel-Pelletproduktionsanlage, die vorgeschaltete Hammermühle zur Futtervermahlung und den nachgeschalteten Pelletkühler. Mit der passenden Matrize presst dieselbe Maschinenklasse auch Holzpellets.
Pelletpressen mit Flachmatrize oder Ringmatrize – und wann Sie einen Extruder benötigen
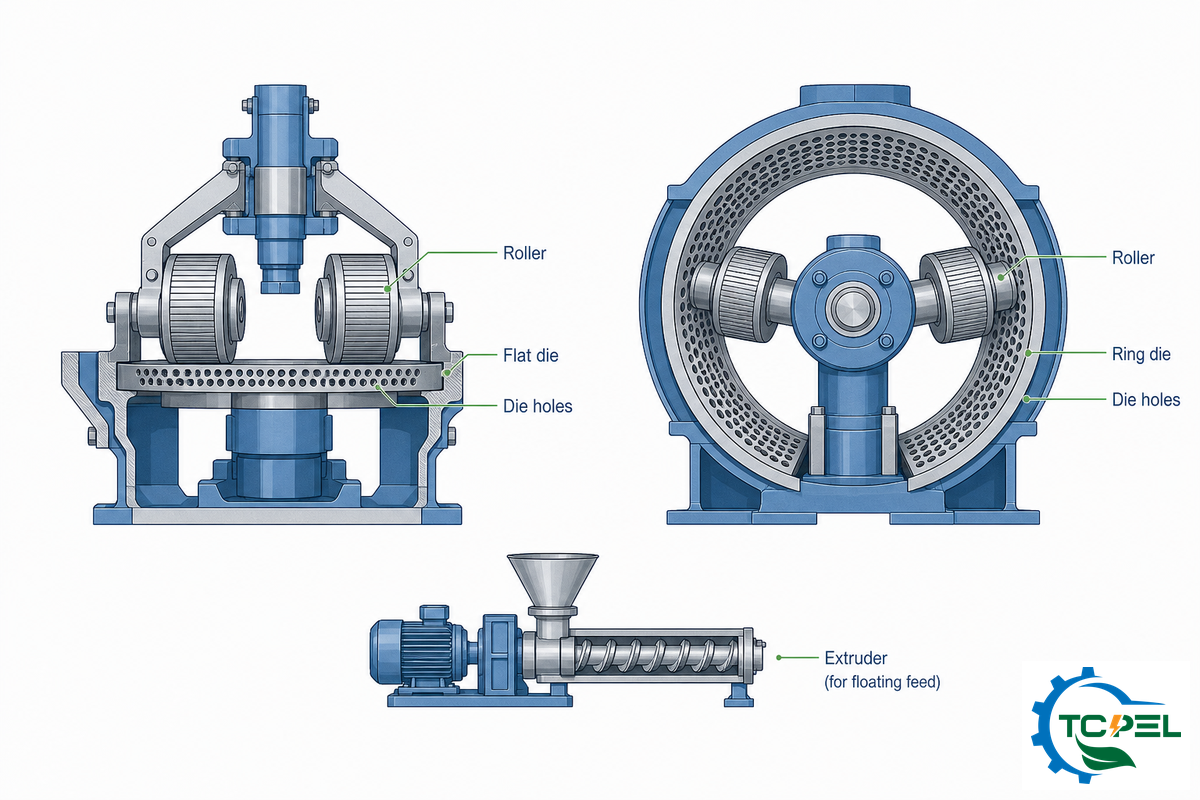
Es gibt 2 Bauarten von Futtermittel-Pelletpressen. Welche für Sie am besten geeignet ist, hängt fast ausschließlich von der benötigten Durchsatzleistung ab.
| Merkmal | Flachmatrize | Ringmatrize |
|---|---|---|
| Typische Produktionsleistung | ~60–800 kg/h | 1–15 t/h |
| Geeigneter Einsatzbereich | Landwirtschaft, Eigenbedarf, kleiner Gewerbebetrieb | Mittlere bis große Futtermittelwerke |
| Platzbedarf und Investitionskosten | Kompakt, geringere Investitionskosten | Größer, höhere Investitionskosten |
| Antrieb | Elektro- oder Dieselmotor (Ausführungen mit 220V/380V) | Leistungsstarker 3-Phasen-Antrieb, häufig mit Drehzahlregelung |
| Pelletdurchmesser | 2–10 mm | 2–10 mm |
✔ Flachmatrize — Vorteile
- Geringe Investitionskosten, einfache Bedienung und Wartung
- Geringer Platzbedarf, gut für die Pelletierung im landwirtschaftlichen Betrieb geeignet
- Verarbeitet grobe und faserreichere Rohstoffe gut
⚠ Ringmatrize — Nachteile
- Höhere Investitionskosten und Anschlussleistung
- Wirtschaftlich nur bei gewerblichen Tonnagen
- Erfordert geschultes Bedienpersonal und eine strengere Qualitätskontrolle
Beide verwenden austauschbare Matrizen mit den üblichen Lochdurchmessern 2, 4, 6, 8 und 10 mm; die Kennzeichnung einer Matrize mit 4mm, 6mm oder 8mm gibt lediglich ihren Lochdurchmesser an und bestimmt, ob Sie kleine Futterpellets für Eintagsküken oder größere 10 mm Pellets für Rinder pressen. Es gibt spezielle Fischfuttermaschinen, doch der größte Teil des sinkenden Fischfutters wird auf derselben Maschinenplattform mit einer feineren Matrize hergestellt. Sowohl Pelletpressen mit Flachmatrize als auch solche mit vertikaler Ringmatrize werden in den nachfolgend aufgeführten Leitfäden ausführlicher behandelt.
Worin unterscheiden sich die Begriffe „Pelletieren“ und „Pelletierung“?
„Pelletieren“ und „Pelletierung“ bezeichnen denselben Vorgang, nämlich das Pressen von losem Futter zu Pellets, und sind daher sinngleich. Bei Futtermitteln besteht jedoch ein wichtiger Unterschied zwischen Pelletierung und Extrusion: Wie die Kansas State University den Prozess dokumentiert, verdichtet eine Pelletpresse lediglich konditioniertes Mischfutter, während ein Extruder das Futter mithilfe einer Schnecke sowie Wärme und Feuchtigkeit gart und expandiert.
Wann benötigen Sie stattdessen einen Extruder?
Für die Herstellung schwimmfähigen Fischfutters ist ein Extruder erforderlich. Ihre Pelletpresse produziert schwere, sinkende Pellets – gut geeignet für Hühner, Schweine, Rinder, bodenfressende Fische und besonders abriebfestes Fischfutter mit 92 %+. Ohne den Lufteinschluss und die Expansion, die nur ein Extruder ermöglicht, lässt sich kein an der Oberfläche schwimmendes Futter herstellen. Wenn Ihre Tiere an der Oberfläche fressen, sollten Sie von Anfang an eine Extrusion einplanen.
Verdichtungsverhältnis der Matrize und Pelletfestigkeit (PDI) erklärt
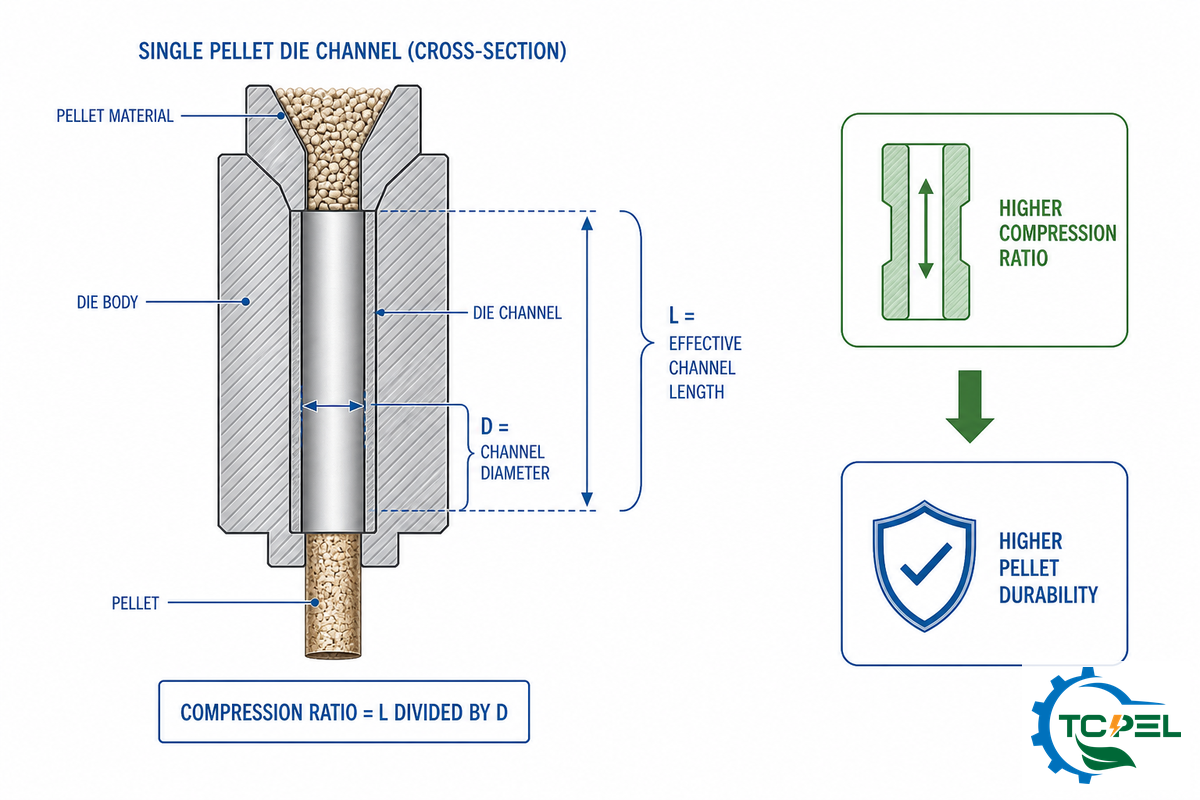
Die mechanische Festigkeit der Pellets ist das wichtigste Qualitätskriterium bei der Futtermittelpelletierung und wird stärker von Ihrer Matrize beeinflusst als von allen Parametern, die Sie im täglichen Betrieb steuern. Der PDI misst die mechanische Festigkeit als Gewichtsanteil der Pellets, die einen vorgegebenen Trommeltest unbeschadet überstehen. Die ursprünglichen Arbeiten zur Methodik der Pelletfestigkeitsprüfung begannen 1962; 1969 wurde das Verfahren standardisiert und zuletzt 2012 in ASABE Standard S269.5 aktualisiert. Wie der Leitfaden der Kansas State University Extension den Test beschreibt, wird eine gesiebte Probe von 500 g zehn Minuten lang bei 50 rpm in einer Trommel beansprucht und anschließend der intakte Anteil gewogen.
Der wichtigste Stellhebel ist jedoch das als L/D bezeichnete „Verdichtungsverhältnis“ der Matrize, wobei L die Länge des „aktiven“ Kanals in der Bohrung und D den Durchmesser der „Bohrung“ bezeichnet. Untersuchungen der Kansas State University zufolge beeinflusst L/D den PDI erheblich, während die Zuführleistung nur sehr wenig bewirkt. Mit zunehmendem L/D steigt der PDI in der Regel, sofern die Konditionierungstemperatur ausreicht.
Der Wendepunkt der L/D-PDI-Kurve
Der Wendepunkt der L/D-PDI-Kurve ist dort erreicht, wo längere Matrizenkanäle keinen Nutzen mehr bringen, sondern Nachteile verursachen – wo Sie „negative Erträge“ erzielen. Jenseits dieses Punkts führt jede weitere Erhöhung des „härteren“ PDI zu einer geringeren Futteraufnahme, einer niedrigeren Durchsatzleistung und einer kürzeren Standzeit der Matrize.
| Mit steigendem L/D-Verhältnis → | Was sich verbessert | Was sich verschlechtert |
|---|---|---|
| Niedrig (weiche Pellets) | Höhere Durchsatzleistung, längere Matrizenstandzeit, geringere Motorleistung | Mehr Feinanteil, geringe Pelletfestigkeit |
| Auf die Tierart abgestimmt | Soll-PDI bei vertretbarem Energieeinsatz erreicht | — |
| Zu hoch (übermäßig hart) | Maximale Festigkeit | Verstopfen der Matrize, höhere Motorleistung, geringe Matrizenstandzeit sowie schlechtere Nährstoffverfügbarkeit und Leistung der Masthühner |
Das ist das Paradoxon und der Grund, weshalb viele Käufer in diese Falle geraten. WVA warnt, dass „eine Erhöhung des L/D-Verhältnisses die Nährstoffverfügbarkeit und damit die anschließende Leistung der Masthühner beeinträchtigen würde“, und Praxisleitfäden für Matrizen nennen bei einem zu hohen Verdichtungsverhältnis für Legehennenfutter ausdrücklich kürzere Matrizenstandzeiten, verstopfte Matrizen, einen niedrigen, ungleichmäßigen PDI und übermäßigen Energieverbrauch. Härtere Pellets sind nicht ohne Nachteile — sie stellen einen tierartspezifischen Kompromiss dar und keinen absoluten Wert, den Sie maximieren sollten.
📐 Technischer Hinweis — berechnen Sie Ihr eigenes L/D
L/D=effektive Länge des Matrizenkanals geteilt durch den Lochdurchmesser. Sie haben eine 6mm Matrize mit einem effektiven Kanal von 60mm: Daraus ergibt sich 60/6 = 10:1 – eine typische Anlagenkonfiguration für Schweine- oder Geflügelfutter. Wenn Sie bei höherer Durchsatzleistung weiche Pellets mit 48mm herstellen möchten, gilt 48/6 = 8:1; wenn Sie härtere Pellets wünschen, dafür aber eine geringere Durchsatzleistung, ein höheres Motordrehmoment je Tonne und nur die halbe Matrizenstandzeit in Kauf nehmen, wählen Sie 72mm: 72/6=12:1, für härtere Pellets auf Kosten von Durchsatzleistung und Matrizenstandzeit. Stimmen Sie den Wert auf die Tierart ab, halten Sie ihn unter strenger Qualitätskontrolle und überprüfen Sie ihn mit einem PDI-Test, statt zu raten.
„Bei unseren Werkstattprüfungen unterschätzen Bediener am häufigsten einen gleichmäßigen vollflächigen Kontakt zwischen Pressrolle und Matrize. Wenn der Druck über die gesamte Matrizenfläche statt nur über eine Zone verteilt wird, bleibt die mechanische Festigkeit erhalten und die äußeren Matrizenlöcher verschleißen nicht mehr schneller als die inneren“.
Beim Kauf ermittelt der Matrizen-Auswahlassistent des Herstellers, welche Matrizenspezifikation jedes Modell umfasst und für welche Tierart sie am besten geeignet ist, und grenzt die Auswahl bis zur konkreten Matrizenspezifikation ein.
Fehlerbehebung bei häufigen Problemen der Futtermittelpelletierung
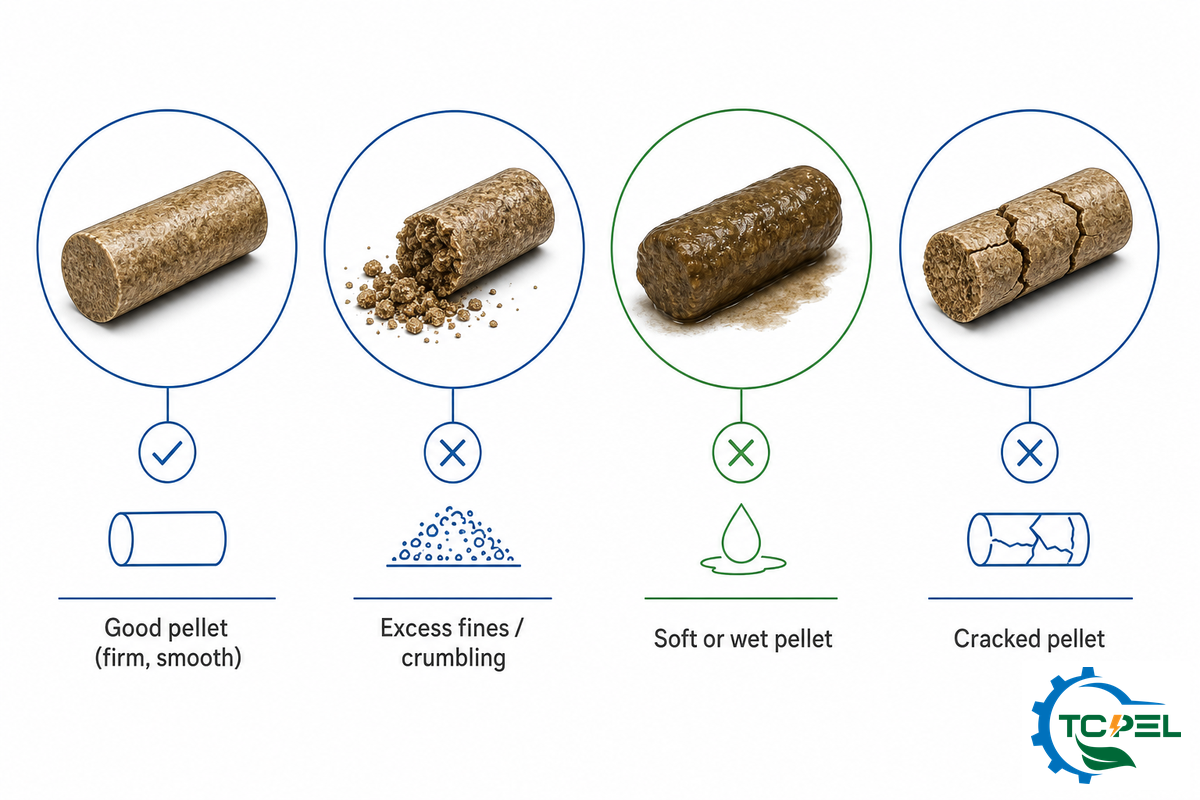
Wenn Pellets Mängel aufweisen, liegt das Problem normalerweise weiter vor der Matrize im Prozess. Von den mehr als zwei Dutzend Fällen, die wir weltweit im Rahmen des TCPEL-Kundendienstes in 60+ Ländern untersucht haben, lag die Ursache meistens nicht in der Rezeptur, obwohl unsere Kunden diese verständlicherweise zuerst prüfen. Die meisten Störungen sind auf den Feuchtegehalt bei der Konditionierung, ein ungeeignetes L/D-Verhältnis und die Einstellung des Pressrollenspalts zurückzuführen – im Einklang mit den von K-State Research and Extension veröffentlichten Grenzen der Pelletqualität. Unsere nachstehende Übersicht ordnet das bei Ihnen auftretende Symptom seiner Ursache und unserer Abhilfemaßnahme zu:
Fehlerbildübersicht für die Futtermittelpelletierung
Die Fehlerbildübersicht für die Futtermittelpelletierung ordnet Störungen, die eine Futtermittellinie tatsächlich zum Stillstand bringen, den jeweiligen Symptomen, Ursachen und Abhilfemaßnahmen zu.
| Symptom | Wahrscheinliche Ursache | Abhilfe |
|---|---|---|
| Niedriger PDI / übermäßiger Feinanteil | Unzureichende Konditionierung, zu grobe Vermahlung, L/D zu niedrig | Feuchtegehalt/Temperatur bei der Konditionierung erhöhen, feiner vermahlen, Matrizenkanal verlängern |
| Verstopfen der Matrize / Blockieren der Pelletpresse | Gesamtfeuchtegehalt über ~18 %, L/D zu hoch, Pressrollen rutschen | Dampfzufuhr reduzieren, Pressrollenspalt neu einstellen, Matrize mit geringerem Verdichtungsverhältnis verwenden |
| Feine Haarrisse an der Oberfläche | Zu viel Dampf bei stärke-/faserreichem Futter | Dampfzufuhr genauer regeln; Dampfdruck bei stärkehaltigem Futter senken |
| Längsrisse | Elastische/lockere Bestandteile quellen nach dem Konditionierer auf | Trockenen Sattdampf verwenden, Zuführleistung senken, Bindemittel hinzufügen, Matrizenkanal verlängern |
| Querrisse | Faserexpansion in lockerem Futter | Verdichtungsverhältnis der Matrize erhöhen, Feinheit der Fasern kontrollieren, Konditionierungszeit verlängern |
| Weiche / feuchte Pellets, geringe Durchsatzleistung | Verschlissene Matrize, geringe Verdichtung, Motorüberlastung | Matrize auf ungleichmäßigen Verschleiß prüfen, Matrize ersetzen, Pressrollenkontakt erneut gleichmäßig einstellen |
| Ungleichmäßiger Matrizenverschleiß | Ungleichmäßige Futterverteilung oder Fremdmetall | Futter gleichmäßig verteilen, Magnete einbauen, Matrize nach jedem Durchlauf prüfen |
| Radialrisse | Große Rohstoffpartikel können Wärme/Feuchtigkeit im Konditionierer nicht vollständig aufnehmen | Partikeldicke und Gleichmäßigkeit kontrollieren; feiner vermahlen |
| Übermäßig harte Pellets, schlechte Futterverwertung | L/D-Verhältnis für die Tierart zu hoch eingestellt | Matrize mit geringerem Verdichtungsverhältnis verwenden und Wachstumsreaktion erneut prüfen; Durchsatzleistung sichern |
| Heiße, weiche Pellets am Pelletkühler | Pelletkühler überlastet oder ungleichmäßige Schütthöhe | Schütthöhe im Pelletkühler ausgleichen; Kühlzeit und Luftstrom erhöhen |
Risstypologie gemäß den Anitox-Empfehlungen zur Pelletintegrität; Betriebsgrenzen gemäß Kansas State University; Häufigkeit in der Praxis gemäß den Kundendienstunterlagen von TCPEL.
⚠️ Häufiger Fehler aus der Praxis
Überraschend viele Betreiber selbst gebauter Anlagen erhöhen den „Druck“ oder geben Melasse hinzu, um Pellets mit geringer Festigkeit zusammenzuhalten. Die Praxiserfahrung zeigt das Gegenteil: Zu viel Melasse und Fett schmieren die Matrize und lassen die Pellets reißen, während ein zu hoher Feuchtegehalt die Pressrollen zum Rutschen bringt. Fast immer sollte zuerst die Konditionierung und nicht das Verdichtungsverhältnis geprüft werden.
Betrieb und Wartung einer Futtermittel-Pelletpresse
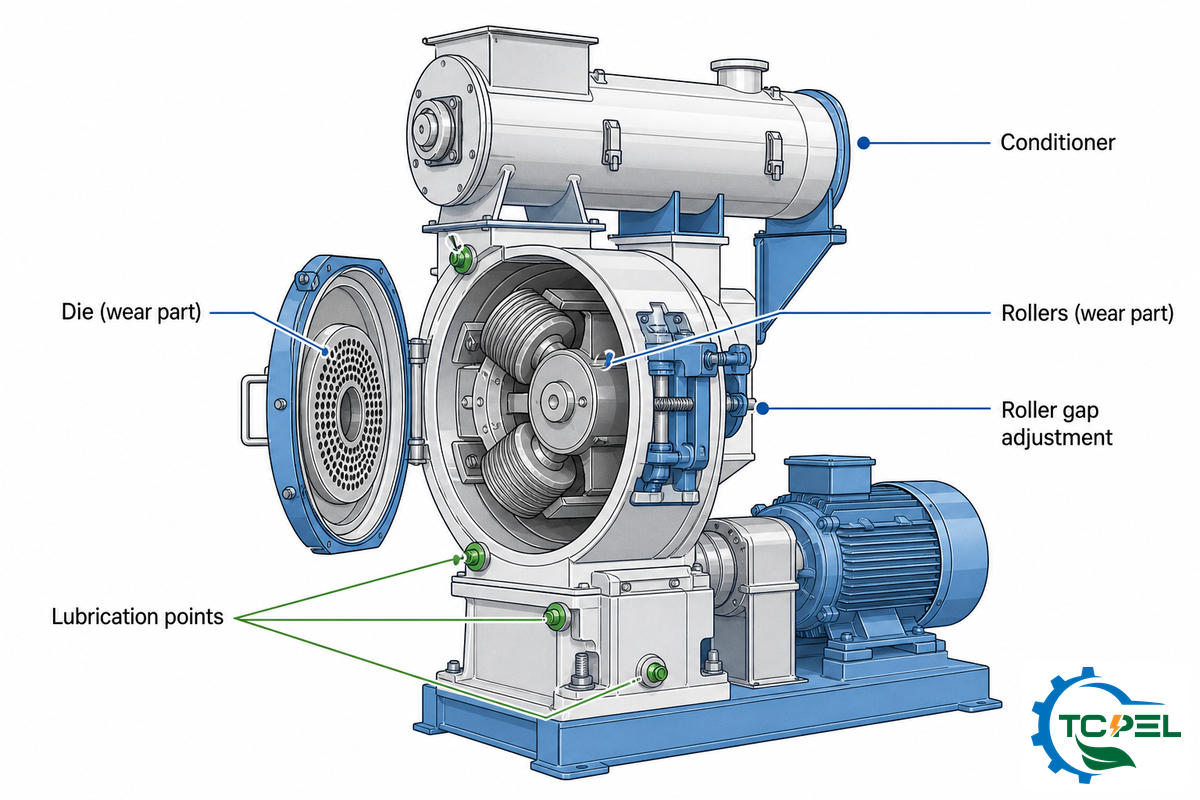
Ist die Wartung von Pelletpressen teuer? Die Kosten sind moderat – wiederkehrende Kosten entstehen durch den Verschleiß von Matrize und Pressrollen, die Schmierung sowie den Energieverbrauch pro Tonne; all dies lässt sich einplanen. Die Matrize ist das Herzstück der Maschine und das am häufigsten ausgetauschte Verschleißteil, weshalb der Schwerpunkt der Wartung auf ihr liegt.
- Erfassen Sie bei jedem Produktionslauf die Tonnenleistung je Matrize, die Betriebsstunden und die Matrizenspezifikationen, damit Sie den Austausch vorausschauend planen können, statt erst auf einen Ausfall zu reagieren.
- Prüfen Sie Matrizen mit höherer Durchsatzleistung wöchentlich auf ungleichmäßigen Verschleiß; tauschen Sie sie aus, wenn die Pressrollen keinen Kontakt mehr zur Matrize haben oder der Feinanteil stark ansteigt.
- Wählen Sie den Matrizenwerkstoff passend zum Futtermittel: Aufgekohlte Matrizen aus legiertem Stahl widerstehen bei mineralstoffreichen Futtermitteln besser Brüchen, während aufgekohlter Edelstahl gemäß den Matrizenempfehlungen der Kansas State University die beste Pelletqualität bei geringster Korrosion bietet.
- Halten Sie Hauptwelle und Getriebe ausreichend geschmiert – eine integrierte automatische Ölpumpe beseitigt die häufigste Ursache für betriebsbedingte Stillstandszeiten.
- Reinigen Sie die Kondensatableiter wöchentlich; Nassdampf lässt die Pressrollen durchrutschen, verstopft die Pelletpresse und verringert die mechanische Festigkeit.
Eine gleichmäßige Konditionierung entscheidet über die Betriebskosten. TCPEL strebt bei der Konditionierung am Einlauf einen Feuchtebereich von etwa 14,0–15,5 % an und geht davon aus, dass im Pelletkühler davon rund 4 % wieder entzogen werden – halten Sie diesen Bereich eng, damit die Matrize mit konstanter Stromaufnahme arbeitet, statt zwischen Durchrutschen und Verstopfen zu schwanken. Der Energieverbrauch ist der zweite Stellhebel: Moderne Ringmatrizengeometrien mit drehzahlgeregelten Antrieben haben den Dampfverbrauch bei der Pelletierung nachweislich gesenkt (eine Branchenanalyse bezifferte die Verringerung auf fast 18 %); legen Sie daher das Konditionierungs- und Antriebspaket aus und orientieren Sie sich nicht nur an der Nennkapazität.
Grundlagen zu Rohstoffen, Bindemitteln und Konditionierung
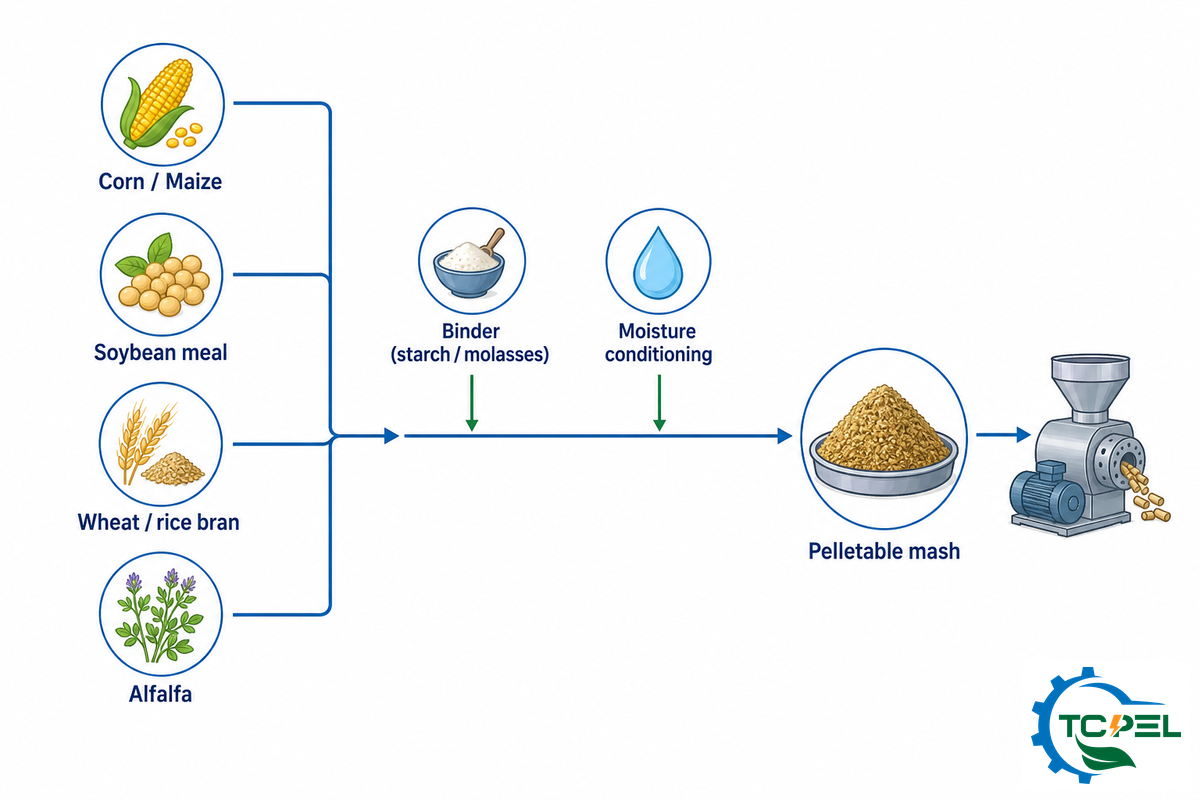
Eine Futtermittel-Pelletpresse verarbeitet die meisten trocken gemahlenen Zutaten: Mais, Sojaschrot, Weizen- und Reiskleie, Baumwollsaat- und Sonnenblumenschrot, Luzerne, Fischmehl sowie Vitamin-Mineralstoff-Vormischungen. Im Mischer soll eine homogene Mehlmischung entstehen, die gleichmäßig konditioniert wird – grobe oder lockere Partikel sind die Ursache vieler der oben im Überblick dargestellten Risse. Die folgende Tabelle ordnet gängige Rohstoffe danach, welche Funktion sie im Pellet erfüllen und wie sie sich unter hoher Temperatur und hohem Druck verhalten.
| Materialart | Funktion im Pellet | Verhalten bei der Pelletierung |
|---|---|---|
| Mais | Stärke- und Energiebasis | Verkleistert gut; wichtigstes natürliches Bindemittel |
| Sojaschrot | Protein | Mittlere Bindewirkung; gut pelletierbar |
| Weizen- / Reiskleie | Faserstoffe und Protein | Locker; kann bei zu grober Vermahlung Risse bilden |
| Luzerne- / Grasmehl | Faserstoffe und Protein | Hoher Fasergehalt; erfordert eine feinere Vermahlung |
| Fischmehl | Protein (Aquakulturfutter) | Gut pelletierbar; Fettgehalt beachten |
| Melasse | Bindemittel / Schmackhaftigkeit | In Maßen hilfreich; ein Überschuss verursacht Risse in den Pellets |
| Fett / Öl | Energie | Schmiert die Matrize und senkt den PDI; im Mischer auf ca. 1 % begrenzen |
| Kalkstein / Mineralstoff | Mineralstoffe | Abrasiv; beschleunigt den Verschleiß der Matrizen |
| Vitaminvormischung | Mikronährstoffe | Hitzeempfindlich; die Konditionierung schützt den Nährwert |
| Buchweizen / sonstige Getreidearten | Energie | Schwankender Stärkegehalt; Pelletierbarkeit zuerst prüfen |
Verhalten der Zutaten gemäß den Empfehlungen der Kansas State University und des Feed Pelleting Reference Guide.
Welche Bindemittel benötigen Futterpellets?
Die meisten Futterpellets benötigen kein zusätzliches Bindemittel; ihre Bindung beruht auf der verkleisterten Stärke des Getreides, die durch eine fachgerechte Dampfkonditionierung und die passende Matrize aktiviert wird. Ein zusätzliches Bindemittel – etwa ein Lignosulfonat oder in Maßen Melasse – setzen Sie nur dann ein, wenn sich die erforderliche Härte nicht allein durch Konditionierung und Matrizenwahl erreichen lässt.
Das zeigte sich, als ein Selbstversorger versuchte, Biertreber mit einem Feuchtegehalt von 50 % zu pelletieren; unabhängig davon, wie viele zusätzliche Zutaten er hinzufügte, bildete das feuchte, unzureichend konditionierte Futtermittel keine mechanisch festen Pellets.
Betrachten Sie zugesetztes Fett als Kompromiss. Die Tiere profitieren von der Energie, doch das Fett selbst schmiert die Matrize und verringert dadurch die mechanische Festigkeit der Pellets. Gewerbliche Futtermittelwerke begrenzen den Fettanteil im Mischer deshalb üblicherweise auf höchstens etwa 1 % (insgesamt meist maximal rund 6 %) und tragen das restliche Fett nach dem Durchgang durch die Matrize auf die Pellets auf. Dies verdeutlicht den wiederkehrenden Zielkonflikt, den wir in diesem Leitfaden behandeln: Genau die Faktoren, die dem Tier zugutekommen, können die Maschine stärker beanspruchen, weshalb eine erfolgreiche Pelletierung stets einen Ausgleich zwischen beiden erfordert. Je nach Tierart liegt der passende Punkt an einer anderen Stelle; weitere Informationen finden Sie im speziellen Leitfaden für Rinderfutter-Pelletpressen und im Leitfaden für Hühnerfutter-Pelletpressen.
Auswahl einer Futtermittel-Pelletpresse (Produktionsumfang, Tierart und Budget)
Bei der Auswahl einer Futtermittel-Pelletpresse sind nacheinander 3 Fragen zu beantworten: zuerst der Produktionsumfang, dann die Tierart und schließlich das Budget. Wenn Sie diese Reihenfolge einhalten, verkürzt sich die Auswahlliste schnell – ordnen Sie den benötigten Durchsatzbereich zunächst einer Flachmatrizen- oder Ringmatrizenbauweise zu, prüfen Sie anschließend, ob die Matrize für Ihre wichtigste Tierart geeignet ist, und wägen Sie erst dann den Preis gegen die tatsächlich benötigte Produktionsleistung ab.
Eine einfache Auswahllogik
- Arbeiten Sie mit knappem Budget und benötigen eine Durchsatzleistung von weniger als etwa 100 kg/h? Dann empfiehlt sich eine kleine Flachmatrizen-Pelletpresse – ideal für Privathaushalte, Hobbybetriebe oder landwirtschaftliche Betriebe und damit für eine echte Futtermittelpelletierung im kleinen Maßstab.
- Für größere gewerbliche Betriebe mit 1–6 t/h, die Futtermittel für mehrere Tierarten verarbeiten, sollten Sie eine Ringmatrizenanlage mit leistungsfähiger Konditionierung und Kühlung prüfen.
- Schwimmfähiges Aquakulturfutter? Wählen Sie einen Extruder und keine Pelletpresse.
- Wählen Sie das L/D-Verhältnis und die Lochgröße der Matrize entsprechend der hauptsächlich verarbeiteten Tierart und dem gewünschten Pelletdurchmesser.
Lohnt es sich, Ihr Futtermittel zu pelletieren? Für die meisten gewerblichen landwirtschaftlichen Betriebe ist dies üblicherweise der Fall. Zwar entstehen durch die Pelletierung im eigenen Betrieb zusätzliche Verarbeitungskosten von $5–$6 pro Tonne, doch die bessere Futterverwertung und der geringere Verlust machen sie in der Regel wirtschaftlicher als den Einkauf bereits pelletierten Futters mit Preisaufschlag. Für Hobbyanwender ist die Wirtschaftlichkeit schwieriger zu beurteilen. Kleine Pelletpressen eignen sich zwar gut für den privaten Einsatz, doch eine gleichbleibende Qualität erfordert Erfahrung, und viele unterschätzen die Bedeutung einer fachgerechten Konditionierung. Ob Sie eine Futtermittel-Pelletpresse für Geflügel-, Nutz- oder Heimtierfutter auswählen: Betrachten Sie die Pelletierung als einen Prozess, der abgestimmt werden muss, und nicht als bloßen Maschinenkauf. Nutzen Sie die Online-Werkzeuge für Produktionsleistung und Kosten pro Tonne in der Baureihe der Futtermittel-Pelletpressen, um die passende Maschinengröße und den konkreten Preis für Ihre Anwendung zu ermitteln.
Branchenausblick: Trends bei der Futtermittelpelletierung für 2026 und darüber hinaus
Die Faktoren, die 2026 die Anlagen zur Pelletproduktion prägen werden, haben weniger mit einer bloßen Nachfragesteigerung als vielmehr mit zwei unterschiedlichen Entwicklungen zu tun, die die Entscheidungskriterien der Käufer verändern. An erster Stelle steht die Biosicherheit: Die Vorschrift FSMA Preventive Controls for Animal Food der FDA stuft Pelletierung und Wärmebehandlung als Herstellungsprozesse ein, die einer Gefahrenanalyse unterliegen, sodass der Konditionierer nicht mehr nur der Qualitätssicherung dient, sondern als zertifizierter Mechanismus zur Eindämmung biologischer Gefahren wie Salmonellen fungiert. An zweiter Stelle steht der Energieverbrauch: Präzise ausgelegte Ringmatrizengeometrien senken in Verbindung mit drehzahlvariablen Antrieben den Energiebedarf der Pelletierung. Einige Marktforschungsinstitute schätzen die mögliche Einsparung auf bis zu 18 %, und 2025 wurden in begutachteten Fachpublikationen anspruchsvolle Finite-Elemente-Analysen eingesetzt, um die Energieeffizienz bei der Pelletierung weiter zu steigern (siehe Nature Scientific Reports, 2025).
Für Anlagen, die 2026 angeschafft werden, bedeutet dies eindeutig: Priorisieren Sie bei Ihrer Kaufentscheidung die Konditionierung, die Matrizenqualität und die Antriebseffizienz – nicht nur die auf dem Papier angegebene Durchsatzleistung. Futtermittelsicherheit und Betriebseffizienz werden künftig stärker von diesen Technologien und den sich verändernden regulatorischen Rahmenbedingungen abhängen als von hohen nominellen Produktionsleistungen. Analysten prognostizieren für dieses Segment bis Anfang der 2030er-Jahre eine jährliche Wachstumsrate von fünf bis sechs Prozent, wobei solche Marktprognosen die Kaufentscheidung weniger beeinflussen dürften als die zuvor erläuterten technischen Fortschritte und Vorschriften.
Häufig gestellte Fragen
F: Worin unterscheiden sich eine Pelletpresse und eine Pelletiermaschine?
Antwort anzeigen
Diese Begriffe werden synonym verwendet: Pelletpresse, Pelletiermaschine, Futtermittel-Pelletpresse und Futtermittelpresse bezeichnen jeweils eine Maschine, die aufbereitetes, gemahlenes Futtermittel durch eine Matrize presst und daraus dichte zylindrische Pellets formt; die Bezeichnungen unterscheiden sich hauptsächlich nach Region und Vermarktung. Entscheidend ist der Unterschied zwischen einer Pelletpresse und einem Extruder. Eine Pelletpresse verdichtet und presst das Material zu kompaktem, im Wasser sinkendem Futter, während ein Extruder das Futtermittel gart, mit Feuchtigkeit versetzt und zu schwimmfähigem Aquakulturfutter expandiert.
F: Kann ich Futterpellets zu Hause herstellen?
Antwort anzeigen
Ja, mit einer kleinen Flachmatrizen-Pelletpresse mit einer Nennleistung von etwa 60–200 kg/h, von denen viele mit einem Einphasenmotor oder einem kleinen Dieselmotor betrieben werden. Die Maschine ist der einfache Teil; eine gleichbleibende Pelletqualität ist schwieriger zu erreichen, weil Privatanwender die Konditionierung häufig auslassen oder nur unzureichend durchführen. Beginnen Sie mit gut gemahlenem, ordnungsgemäß getrocknetem Schrot statt mit feuchtem Material wie Biertreber mit 50 % Feuchtegehalt, stimmen Sie die Matrizenbohrung auf die jeweilige Tierart ab und rechnen Sie mit einer Lernphase, bevor eine zuverlässige mechanische Festigkeit erreicht wird.
F: Ist die eigene Herstellung von Futterpellets rentabel?
Antwort anzeigen
Für gewerbliche Hersteller ist dies in der Regel der Fall. Die Pelletierung verursacht zusätzliche Verarbeitungskosten von etwa $5-6 je Tonne, verbessert jedoch die Futterverwertung und die durchschnittliche tägliche Gewichtszunahme und verringert Futterverluste erheblich, sodass die Pelletierung im eigenen Betrieb bei einem gleichmäßigen Produktionsvolumen üblicherweise wirtschaftlicher ist als der Preisaufschlag für zugekauftes Fertigfutter. Angaben, wonach die Pelletierung die Nährstoffaufnahme um mehrere Hundert Prozent steigert, sollten Sie kritisch hinterfragen; die dokumentierten Verbesserungen der Futterverwertung liegen im einstelligen bis mittleren zweistelligen Prozentbereich und lohnen sich bei entsprechendem Produktionsumfang dennoch deutlich.
F: Kann eine Futtermittel-Pelletpresse schwimmfähiges Fischfutter herstellen?
Antwort anzeigen
Nein. Eine Pelletpresse stellt dichte, sinkende Pellets mit einer mechanischen Festigkeit von 92–95 %+ her, die sich für bodenfressende Fische wie Karpfen und Welse eignen. Schwimmfutter muss Luft einschließen und schwimmfähig bleiben; dafür sind die Garung und Expansion in einem Extruder erforderlich – einer von der Pelletpresse getrennten Maschinenklasse.
F: Welcher PDI ist für Futterpellets gut?
Antwort anzeigen
Bei gewerblichem Geflügel- und Schweinefutter wird ein Pellet Durability Index von 88–92 % angestrebt, während Aquakulturfutter für die Wasserstabilität 92–95 % oder mehr benötigt. Es gibt keinen allgemeingültigen Wert; in der Praxis geht es darum, den nach dem Trommeltest ASABE S269.5 gemessenen Feinanteil an der Futterstelle zu minimieren.
F: Wie lange hält eine Pelletmatrize?
Antwort anzeigen
Die Standzeit einer Matrize hängt von der Abrasivität des Futtermittels, dem Verdichtungsverhältnis und dem Matrizenwerkstoff ab. Mineralstoffreiche Futtermittel und sehr hohe L/D-Verhältnisse beschleunigen den Matrizenverschleiß. Erfassen Sie die Tonnenleistung je Matrize und die Betriebsstunden und tauschen Sie die Matrize aus, wenn die Pressrollen sie nicht mehr berühren oder der Feinanteil am Pelletkühler zu steigen beginnt.
F: Welche Rohstoffe kann eine Futtermittel-Pelletpresse verarbeiten?
Antwort anzeigen
Eine Futtermittel-Pelletpresse verarbeitet die meisten trocken gemahlenen Zutaten: Mais, Sojaschrot, Weizen- und Reiskleie, Baumwollsaat- und Sonnenblumenschrot, Luzerne, Grasmehl, Fischmehl sowie Vitamin-Mineralstoff-Vormischungen. Vermahlen Sie diese auf eine gleichmäßige Partikelgröße und konditionieren Sie das Material vor der Matrize auf einen Feuchtegehalt von etwa 14–18 %.
Sind Sie nun überzeugt, dass Sie die passende Matrize und Tonnenleistung für Ihre Tierart bestimmen und auswählen können?
Baureihe der TCF Futtermittel-Pelletpressen ansehen →Warum wir diesen Leitfaden verfasst haben
Wir bauen Futtermittel-Pelletpressen mit Flachmatrize und Ringmatrize sowie die dazugehörigen Anlagen zur Vermahlung, Konditionierung, Kühlung und Absackung; die hier beschriebenen Ausfallmuster und optimalen Konditionierungsbereiche beruhen daher auf unserer eigenen Kundendiensterfahrung in mehr als 60 Ländern und wurden anhand futtermittelwissenschaftlicher Quellen der Kansas State University, West Virginia University und ASABE überprüft. Wo die Erkenntnisse tatsächlich uneinheitlich sind, etwa bei der Temperatur der Dampfkonditionierung, weisen wir darauf hin, statt eine vermeintlich eindeutige Antwort auszuwählen. Geprüft vom technischen Team von TCPEL.
Literatur und Quellen
- Leitfaden zur Herstellung hochwertiger Futtermittel: Pelletierung — Kansas State University Feed Science
- MF3228 Bewertung der Pelletqualität (ASABE S269.5) — K-State Research and Extension
- Mechanische Festigkeit und Bruch von Futterpellets — USDA Agricultural Research Service
- Endgültige FSMA-Vorschrift: Präventive Kontrollen für Futtermittel — U.S. Food and Drug Administration
- Verbesserung der physikalischen und ernährungsphysiologischen Qualität pelletierter Futtermittel — West Virginia University
- Pelletierung: Ein Überblick — ScienceDirect
- Referenzleitfaden zur Futtermittelpelletierung — WATT Global Media & Kansas State University
- Konstruktion und Leistungsbewertung einer energieeffizienten Pelletiermaschine — Nature Scientific Reports, 2025
Verwandte Artikel
- Flachmatrizen-Pelletpresse: Leitfaden für Käufer und Betreiber — die Bauweise für kleine Produktionsmengen
- Vertikale Ringmatrizen-Pelletpresse — die Bauweise für gewerbliche Anlagen
- Leitfaden für Pelletkühler — die nachgeschaltete Kühlungsstufe
- Biomasse-Pelletpresse: Technischer Leitfaden — das Pendant für Brennstoffpellets