Kontakt mit TCPEL aufnehmen

Technische Kurzdaten: vertikale Ringmatrizen-Pelletpresse (branchenübliche Werte)
| Kapazitätsbereich | 0,8 – 4 t/h (typischer industrieller Bereich) |
| Hauptantriebsmotor | 55 – 280 kW + Hilfsmotoren für Schneidwerk, Zuführung und Schmierung |
| Standzeit der Ringmatrize | 1.000 – 1.500 Betriebsstunden je Satz (typische Herstellerangabe, abhängig vom Rohstoff) |
| Pelletdurchmesser | 6, 8, 10, 12 mm (entspricht den klassifizierten Durchmesserklassen D06 und D08 gemäß ISO 17225-2:2021) |
| Rotordrehzahl (vertikal) | ~75 U/min bei hohem Drehmoment |
| Optimaler Feuchtebereich des Rohstoffs | 10 – 15 % optimal; 10 – 18 % erreichbar, jedoch zulasten der Matrizenstandzeit |
| FOB-Preisspanne | ~USD 16.000 – 45.000 (FOB China; abhängig von Kapazitätsbereich und Matrizenwerkstoff) |
Wo kann ich eine solche Maschine beziehen?
Die technischen Daten der TCZL Baureihe von TCPEL und die aktuellen FOB-Preise finden Sie auf der Produktseite der vertikalen Ringmatrizen-Pelletpresse TCZL.Was ist eine vertikale Ringmatrizen-Pelletpresse?
 Wie funktioniert eine vertikale Ringmatrizen-Pelletpresse?
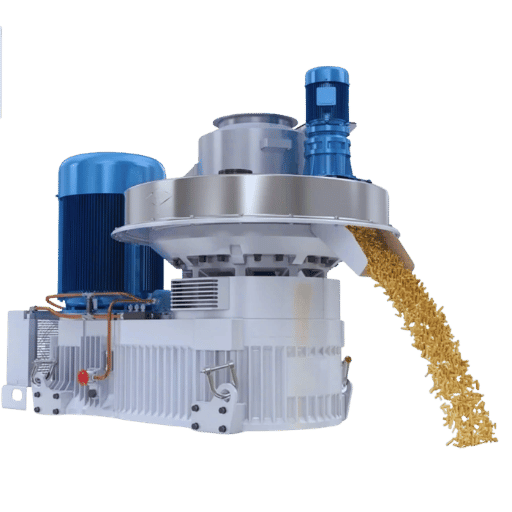
Die technische Erklärung: Eine vertikale Ringmatrizen-Pelletpresse ist eine Pelletiermaschine, die gemahlene Biomasse oder Futtermittel mithilfe einer oder mehrerer Pressrollen, die an der Innenfläche der Matrize entlanglaufen, durch die radialen Bohrungen einer vertikal ausgerichteten Ringmatrize verdichtet. Die Pellets treten an der Außenseite der Matrize aus und werden von feststehenden Messern auf Länge geschnitten. Die Bezeichnung „vertikal“ bezieht sich auf die nach oben weisende Mittelachse der Matrize, wodurch der Rohstoff durch die Schwerkraft in die Verdichtungszone fällt, anstatt durch horizontalen Druck hineingeschoben zu werden.
Und wie schneidet sie im Vergleich zu anderen Möglichkeiten ab?
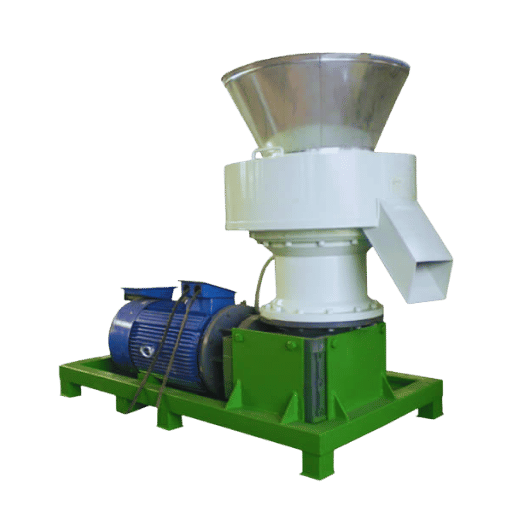
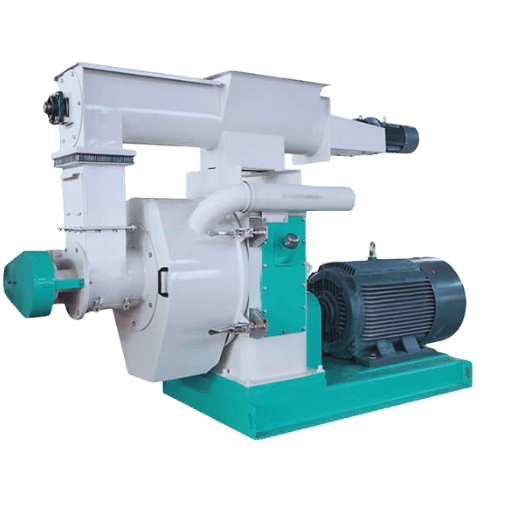
Innerhalb der Pelletiertechnik liegt sie zwischen zwei Extremen. Auf der einen Seite arbeitet die Flachmatrizen-Pelletpresse mit einer horizontalen Flachmatrize und einer einzelnen Pressrolle, die das Material nach unten presst – einfacher und günstiger, jedoch auf eine Produktionsleistung von ungefähr 0,5 t/h begrenzt. Auf der anderen Seite rotieren bei großen horizontalen Ringmatrizen-Holzpelletpressen die Matrizen mit hoher Drehzahl an feststehenden Pressrollen vorbei – ausgelegt für eine industrielle Biomasse-Brennstoffproduktion von 5 bis 10+ t/h.
Die vertikale Ringmatrizen-Holzpelletpresse besetzt die produktive Mitte: 0.8 bis 4 t/h und damit häufig die passende Lösung für Biomasseanlagen zur Versorgung regionaler Brennstoffmärkte, die Verarbeitung von EFB aus Palmölmühlen oder mittelgroße Futterpelletbetriebe.
Worin liegt der Vorteil?
Diese Anlagenkonfiguration hat sich vor allem wegen eines besonderen Vorteils auf Hallenebene etabliert. Einer vergleichenden Analyse von Best Pellet Plant zufolge bewirkt die Materialzuführung durch Schwerkraft bei der vertikalen Bauart eine gleichmäßigere Verdichtung, während der seitlich geneigte Materialeintrag horizontaler Ringmatrizen zu einer ungleichmäßigen Verteilung über die Matrizenfläche neigt. Diese eine physikalische Gegebenheit wirkt sich auf alle nachfolgend erläuterten Abwägungen aus.
Wie funktioniert eine vertikale Ringmatrizen-Pelletpresse? (Mechanismus Schritt für Schritt)
 Was befindet sich im Inneren?
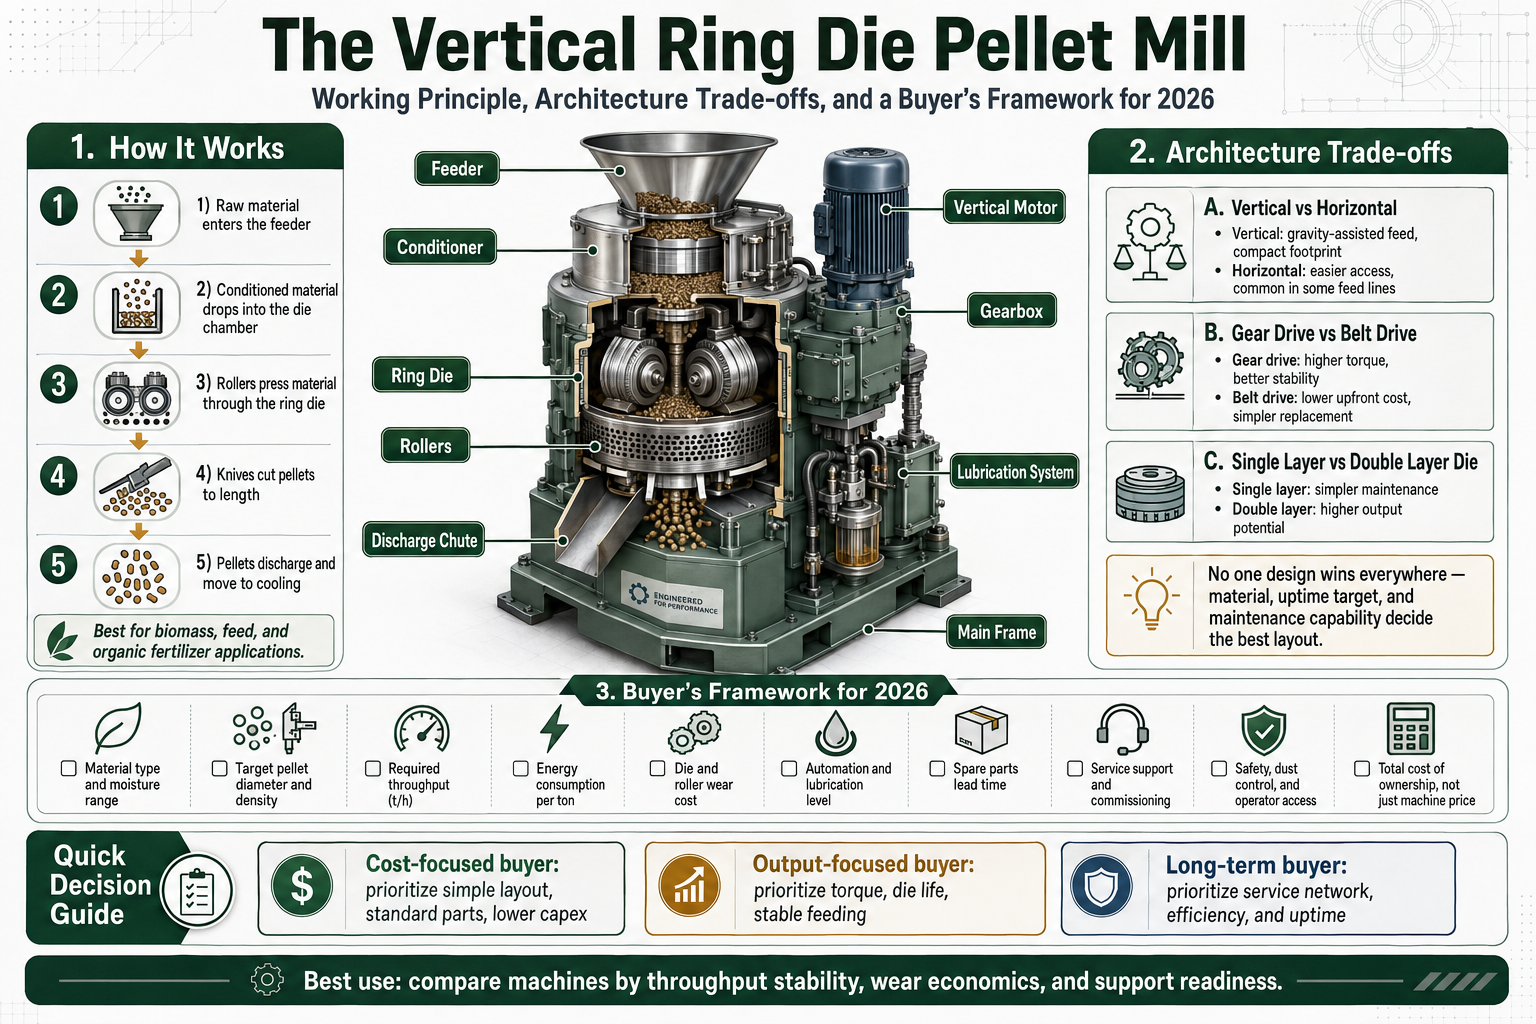
Mechanisch betrachtet umfasst der Ablauf sechs Prozessstufen: Zuführung, Konditionierung, Verteilung, Verdichtung, Ablängen und Kühlung. Die meisten Betreiber betrachten die mittleren vier Prozessstufen als eigentliche „Pelletpresse“ und schließen Konditionierer und Pelletkühler als separate Aggregate an; die entscheidende Arbeit findet im Matrizenlagergehäuse statt.
Wie stellt eine vertikale Ringmatrizen-Pelletpresse Holzpellets her?
So arbeitet eine vertikale Ringmatrizen-Pelletpresse. Im Matrizenlagergehäuse fällt gemahlene Biomasse von oben in den Innenraum der vertikalen Ringmatrize. Während die Pressrollen an der Innenwand der Matrize entlanglaufen, drücken sie das Material in radiale Bohrungen, die durch die stählerne Ringmatrize führen. Der Druck und die Reibung in den Matrizenbohrungen erhitzen das Lignin im Holz und schmelzen es, bevor es sich beim Austritt des verdichteten Pellets an der Außenseite der Matrize neu verbindet. Feststehende Messer schneiden die Pellets auf eine vorgegebene Länge, anschließend fallen die produzierten Pellets in einen Pelletkühler. Während dieses gesamten Vorgangs versorgt ein Schmiersystem die Pressrollenlager. Der Materialfluss ist kontinuierlich: An einem Ende tritt Rohstoff ein, während am anderen Ende der Pelletpresse fortlaufend fertige Pellets austreten. Die Geometrie der radialen Bohrungen. Die wikipedia-Seite über die Pelletpresse beschreibt dies besonders verständlich: Die Ringmatrize ist vollständig von radialen Bohrungen durchzogen. Pulver wird in das Innere der Matrize eingebracht und durch Verteiler gleichmäßig verteilt. Anschließend pressen zwei Pressrollen das Pulver durch die Matrizenbohrungen. Zwei Messer schneiden die Pellets an der Außenseite der Matrize ab. Diese von innen nach außen arbeitende Konstruktion mit zwei Pressrollen unterscheidet Maschinen mit Ringmatrize von Pelletpressen mit Flachmatrize und horizontalen Schneckenextrudern. Lignin und Feuchte im Bindungsprozess. In der Lehrbuchbeschreibung bleibt die Bedeutung von Feuchte und Lignin für die Bindungschemie unerwähnt. Holzfasern mit einem Feuchtegehalt zwischen 10 und 15 %, die mit einem Verdichtungsverhältnis der Matrize von ungefähr 1:5 oder 1:6 verdichtet werden, erzeugen lokal eine Temperatur, bei der das Lignin schmilzt, ohne dass so viel Feuchtigkeit entweicht, dass der Zusammenhalt der Pellets beeinträchtigt wird. Zu wenig Feuchtigkeit führt zu spröden, unzureichend verdichteten Pellets, die bei der Handhabung zerbrechen. Zu viel Feuchtigkeit führt dazu, dass sich Dampf in der Matrize ausdehnt, übermäßigen Druck erzeugt und die Matrizenbohrungen verstopft (ein Phänomen, das Betreibern nur allzu vertraut ist). Bei Hartholz ist der richtige Feuchtegehalt noch enger begrenzt, da sich dessen Lignin schwerer aufschließen lässt und mehr Druck erfordert.
📐 Technischer Hinweis: Matrizen-Pressrollen-Spalt
Abstand zwischen Matrize und Pressrolle. Der sehr kleine Spalt zwischen der Oberfläche der Pressrolle und der Innenwand der Matrize beträgt 0,1–0,3 mm. Ist er zu groß, gleitet das Material an der Pressrolle vorbei, ohne in die Bohrungen einzutreten (wodurch Produktionsleistung und Pelletqualität sinken). Ist er zu klein, schleift die Pressrolle an der Matrizenoberfläche, wodurch Pressrolle und Matrize schnell verschleißen. Bei vertikalen Ringmatrizenmaschinen ermöglicht der Verstellmechanismus zur Einstellung des Spalts, die Pressrolleneinheit zu verschieben, anstatt die Matrize zu demontieren.
Vertikale oder horizontale Ringmatrize: konstruktive Abwägungen
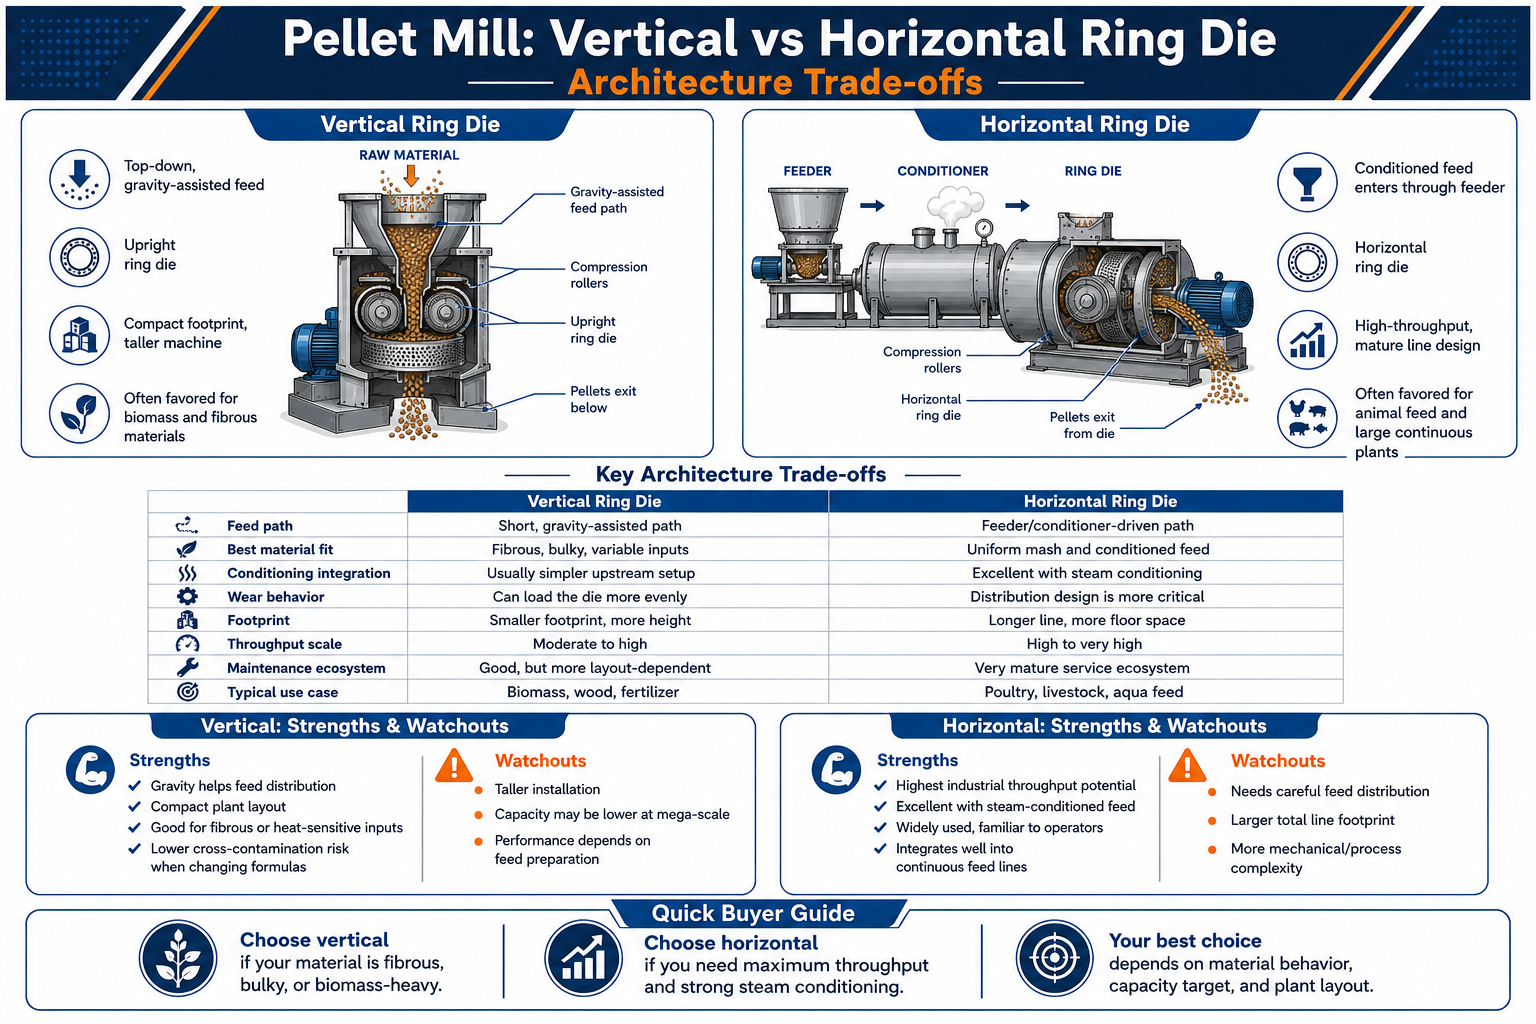 Warum gibt es Ringmatrizen-Pelletpressen in zwei Ausrichtungen? Sowohl vertikale als auch horizontale Ringmatrizen-Pelletpressen drücken Material durch die radialen Bohrungen einer zentralen Matrize. Der einzige geometrische Unterschied besteht in der Ausrichtung der Matrizenachse, die jedoch erhebliche Folgen für den Betrieb hat, wie der nachstehende Vergleich anhand von Onlineinformationen und Datenblättern mehrerer Hersteller zeigt (Best Pellet Plant wurde oben zitiert).
Worin unterscheiden sich vertikale und horizontale Ringmatrizen-Pelletpressen?
Die ausführliche Antwort lautet, dass die Kurzfassung in den meisten Fällen zutrifft, allerdings mit wichtigen Einschränkungen. Vertikale Ringmatrizenmaschinen führen durch die Schwerkraft mehr Material zu (es fällt direkt nach unten zur Matrize), arbeiten mit niedrigerer Drehzahl, erzeugen wesentlich gleichmäßigere Pellets und sind deutlich wartungsfreundlicher. Ihr Rotor drückt den Rohstoff mit höherem Drehmoment gegen die Ringmatrize. Das Material lässt sich bei ihnen mit großem Abstand am einfachsten zuführen, und sie verfügen über einfacher aufgebaute Matrizen.| Merkmal | Vertikale Ringmatrize | Horizontale Ringmatrize |
|---|---|---|
| Rohstoffverteilung | Zuführung durch Schwerkraft; gleichmäßige Verteilung über die Matrizenfläche | Seitlich geneigte Zuführung; neigt zu ungleichmäßiger Verteilung |
| Rotorkonfiguration | Matrize feststehend, Pressrollen rotierend | Matrize rotierend, Pressrollen feststehend |
| Typische Rotordrehzahl | ~75 U/min bei hohem Drehmoment | 200+ U/min bei niedrigerem Drehmoment |
| Gleichmäßigkeit der Pellets | Berichten zufolge „im Wesentlichen gleiche Länge“ bei minimaler Pulverisierung (Herstellerangabe: ~99 % Formungsrate) | Die hohe Drehzahl führt tendenziell zu ungleichmäßigen Längen und kreidendem Abrieb |
| Am besten geeigneter Rohstoff | Schwer bindende Materialien: Reisschalen, Hartholz-Sägemehl, faserige Palmreste | Feuchte, klebrige Materialien: Futtermischungen mit hohem Feuchtegehalt, Futterpellets |
| Matrizenaufbau | Häufig zweischichtig; teilweiser Austausch der Form möglich | Üblicherweise einschichtig; vollständige Demontage für den Wechsel der Matrizenplatte |
| Spalteinstellung | Position der Pressrolle im eingebauten Zustand einstellen | Matrizenplatte neu positionieren oder austauschen |
„Für reines Holzsägemehl sollten Sie sich für die vertikale Ringmatrizenausführung entscheiden. Sägemehl – selbst Hartholz-Sägemehl – benötigt eine höhere Verdichtung als weiche faserige Biomasse, und bei einem vertikalen System mit einem hochbelastbaren Untersetzungsgetriebe bleibt das Drehmoment an der Matrizenoberfläche stabil. Die horizontale Ausführung arbeitet mit der dreifachen Drehzahl, kann aber bei der Verdichtung des einzelnen Pellets nicht mithalten.“ — Einschätzung aus der Branchenpraxis, zusammengefasst aus Betriebsempfehlungen chinesischer Hersteller von Biomasse-Pelletmaschinen(Obwohl wir die vom Verkäufer im Rahmen einer Leistungsgarantie angegebene Formungsrate von 99 Prozent bei vertikalen Anlagen nicht unabhängig überprüft haben, ist die grundsätzliche Aussage zweifellos richtig: Langsam laufende Systeme mit vertikaler Schwerkraftzuführung erzeugen gleichmäßiger geformte Pellets als schnell laufende Systeme mit zentrifugaler Materialzuführung – wobei die Betonung auf dem „angegebenen Prozentsatz“ liegt.)
Ringmatrize, Flachmatrize oder horizontale Bauart: Entscheidungsbaum für 3 Bauarten
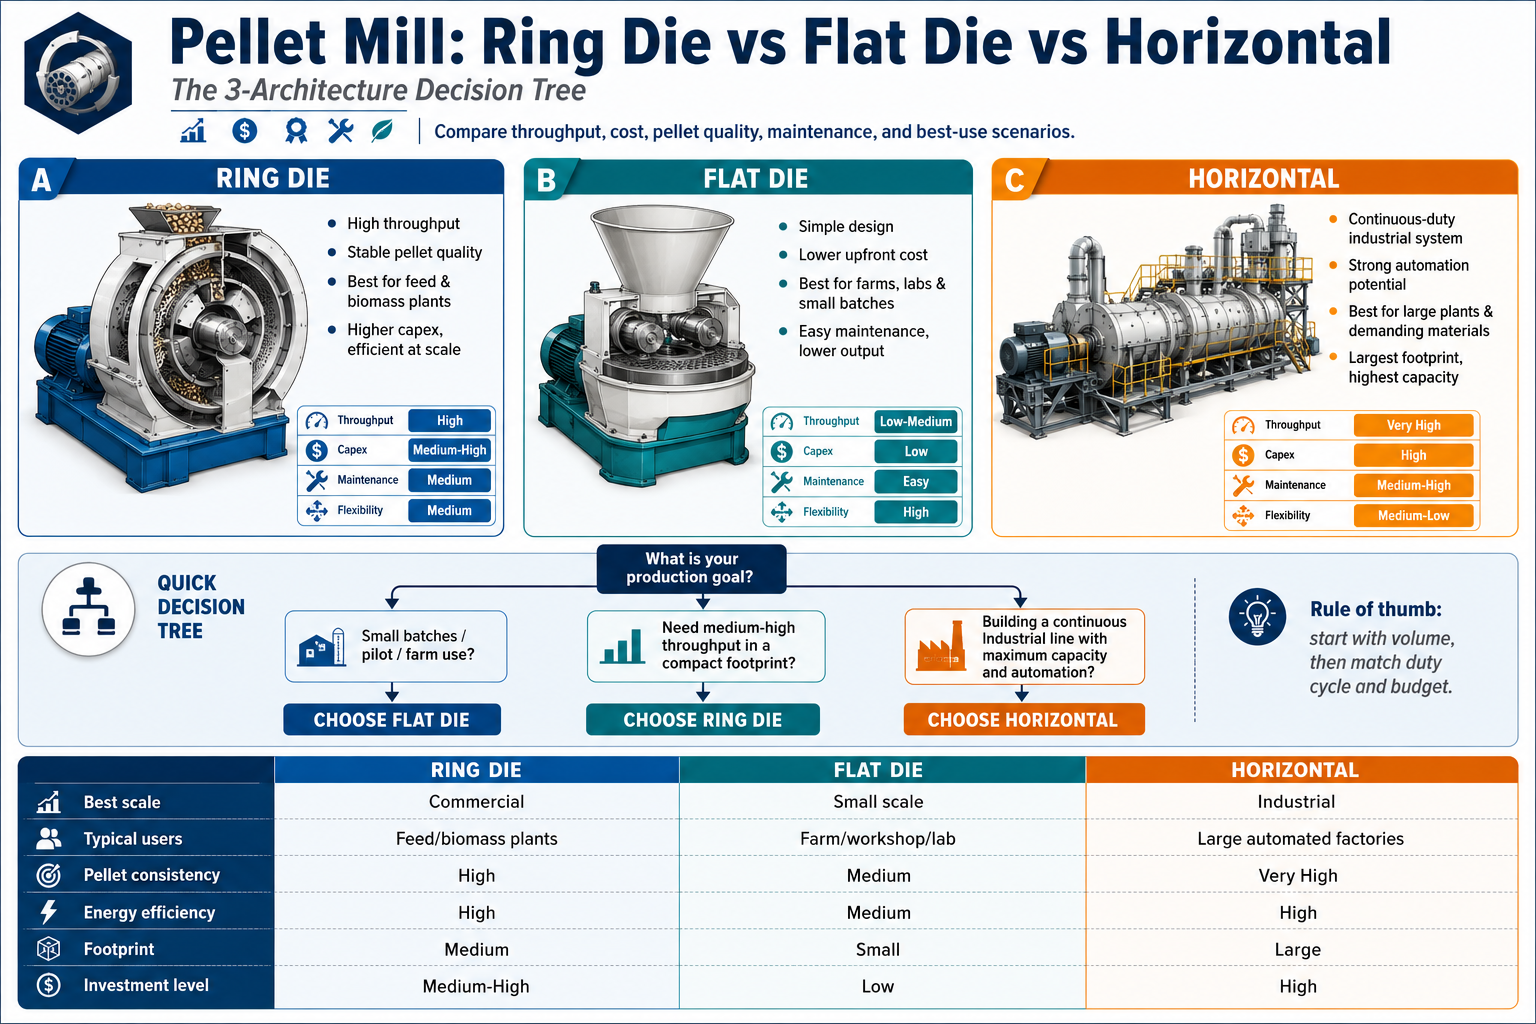 „War dies die richtige Maschine?“ Für die meisten Interessenten an einer vertikalen Ringmatrize stellt sich zunächst eine andere Frage. Tatsächlich beginnen die meisten Berichte über den „Kauf der falschen Maschine“, die uns erreichen, damit, dass wir bei der Auswahl der „besten“ vertikalen Ringmatrize helfen sollen, ohne dass zuvor geklärt wurde, ob eine Ringmatrizenmaschine überhaupt geeignet ist. Der folgende Entscheidungsbaum skizziert die drei verfügbaren Alternativen:
Gibt es einen echten Unterschied zwischen Flachmatrizen- und Ringmatrizenkonstruktionen?
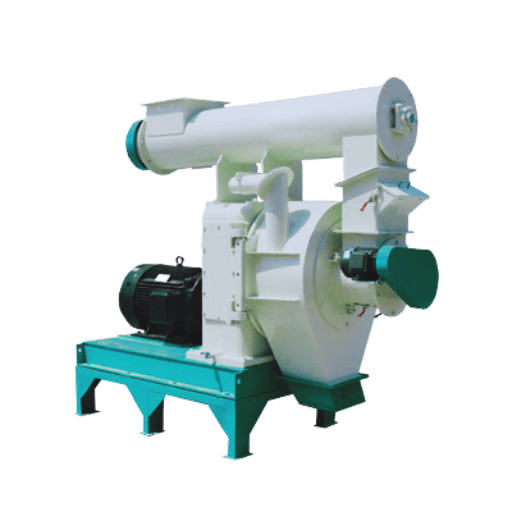
Mechanisch betrachtet ja – und der Unterschied nimmt mit der Durchsatzleistung zu. Bei einer Flachmatrize drückt eine Pressrolle das Material nach unten durch die Bohrungen einer flachen Platte, während ein Messer an der Unterkante die Pellets ablängt. Bei einer Ringmatrize drücken zwei oder mehr Pressrollen das Material nach außen durch mehrere Bohrungsreihen in einem Ring, wobei ein Ablängmesser die harten Pelletstränge abschneidet. Die Flachmatrizenkonstruktion ist am einfachsten, am wartungsfreundlichsten und mit den niedrigsten Investitionskosten verbunden, erreicht aufgrund der Verdichtung mit einer einzelnen Pressrolle in einem einzigen Durchgang jedoch schnell ihre praktische Durchsatzgrenze. Die mehreren Pressrollen und Bohrungsreihen einer Ringmatrizenkonstruktion machen sie zur bevorzugten Bauart für jeden Betrieb, der in 16-Stunden-Schichten mehrere Tonnen pro Stunde produzieren muss.
Entscheidungsbaum für 3 Bauarten: vertikal, horizontal oder Flachmatrize
Die Übergangsbereiche sind entscheidend. Bei einer dauerhaft benötigten Durchsatzleistung von 1–2 t/h und mehr erzielt eine Ringmatrize allmählich einen geringeren Verschleiß je Pellet als eine Flachmatrize; der genaue Übergangspunkt hängt jedoch von der Einschaltdauer, der Abrasivität des Rohstoffs und der gewünschten Abschreibung der anfänglichen Investitionskosten ab. Darauf gehen wir im Abschnitt zu den TCO erneut ein.
- Benötigen Sie dauerhaft weniger als 0,5 t/h Durchsatzleistung? Dann eignet sich eine Flachmatrizen-Pelletpresse mit einer Pressrolle. Sie erfordert geringere Investitionskosten und ist leichter instand zu halten. Diese Maschine ist aus unserer Sicht sinnvoll, wenn das Produktionsvolumen eine teurere und aufwendiger zu wartende Anlage nicht rechtfertigt; die meisten landwirtschaftlichen Betriebe und Pilotanlagen dürften in diese Kategorie fallen.
- Ihre Anforderung liegt bei 0,5– 3 t/h und mindestens 12 + Betriebsstunden pro Tag. Dann empfiehlt sich eine vertikale Bauart. Dank Schwerkraftzuführung, hohem Drehmoment und niedriger Drehzahl kann eine einzelne Maschine den Produktivitätsbereich abdecken, in dem Flachmatrizen an der Matrize zu schleifen beginnen und eine vertikale Ringmatrizenmaschine überdimensioniert wäre – und unnötig Kapital binden würde.
- > Liegt die gewünschte Durchsatzleistung bei 3 t/h oder höher, oder verarbeiten Sie klebrige Rohstoffe? Dann verwenden Sie eine horizontale Ringmatrize. Eine hohe Produktionsleistung von 10+ t/h ist möglich, wobei mehrere parallele Maschinen entsprechend der wechselnden Auslastung gesteuert werden können. Bei horizontal ausgeschleudertem klebrigem Material ist der Reinigungsaufwand wesentlich geringer als der hohe Wartungsaufwand, der bei klebrigem Material in vertikalen Maschinen entsteht.
Auswahlmatrix für Pelletpressen mit 4 Variablen
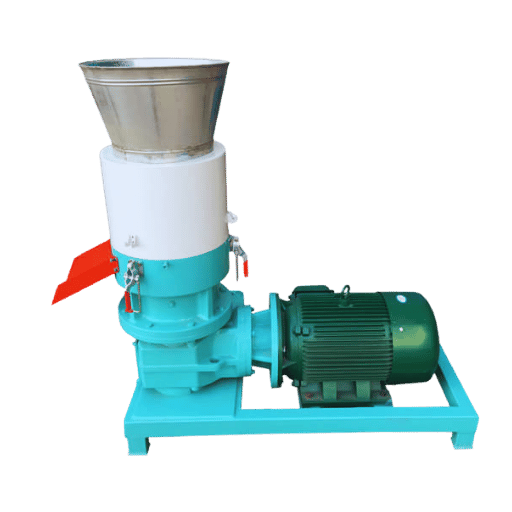 Bei der Entscheidung geht es nicht um irgendeine vertikale Ringmatrize, sondern um eine bestimmte vertikale Ringmatrize. Dabei sind vier Faktoren maßgeblich, nicht nur die Anzahl der gekauften t/h – doch erstaunlich wenige Anbieter fragen nach mehr als der Kapazität! Entscheidend sind die Kapazität, die Rohstoffdichte, der typische Feuchtebereich und die Anzahl der täglichen Dauerbetriebsstunden.
Wie wählen Sie das richtige Pelletpressenmodell aus?
Ordnen Sie jeden einzelnen Faktor der für Ihren Betrieb zutreffenden Kategorie zu und ermitteln Sie anhand der folgenden Matrix die empfohlene Konfigurationsklasse des Modells. Bitte beachten Sie, dass diese Matrix einen guten Ausgangspunkt für die Bewertung bietet; jede neue Anlagenkonfiguration sollte vor der Kaufentscheidung mit dem spezifischen Rohstoff des Kunden in der Versuchsanlage eines Herstellers erprobt werden.| Variable | Bereich A — Leicht | Bereich B — Mittel | Bereich C — Schwer |
|---|---|---|---|
| Gewünschte Durchsatzleistung | 0,5 – 1,2 t/h | 1,2 – 2,5 t/h | 2,5 – 4 t/h |
| Rohstoffdichte | Leicht und faserig (Reisschalen, EFB) | Gemischt (Weichholz-Sägemehl, Stroh) | Dicht (Hartholz, Bambus, Erdnussschalen) |
| Feuchtebereich | 10 – 13 % kontrolliert | 12 – 15 % typisch | 12 – 18 % schwankend |
| Dauerbetriebsstunden/Tag | < 12 h | 12 – 18 h | 18 – 24 h |
| Empfohlener Motorleistungsbereich | 55 – 90 kW | 110 – 160 kW | 200 – 280 kW |
„Worüber sprechen alle? Über die Kapazität! Damit werben sie zuerst, aber ein Geschäft scheitert, wenn sich herausstellt, dass Hartholz-Sägemehl durch eine für Kiefernpellets ausgelegte Maschine läuft“, erläuterte der Hersteller der Pelletpresse. „Innerhalb eines Monats sinkt die Produktionsleistung, der Verschleiß entspricht nicht den Erwartungen, und schon beschweren sich die Betreiber, der Maschinenhersteller habe ihnen die falsche Maschine verkauft.“ — Einschätzung aus dem technischen Außendienst, zusammengefasst aus der Praxis bei der Inbetriebnahme von Pelletieranlagen
Rohstoff und Feuchte: Was hineingeht, bestimmt, was herauskommt
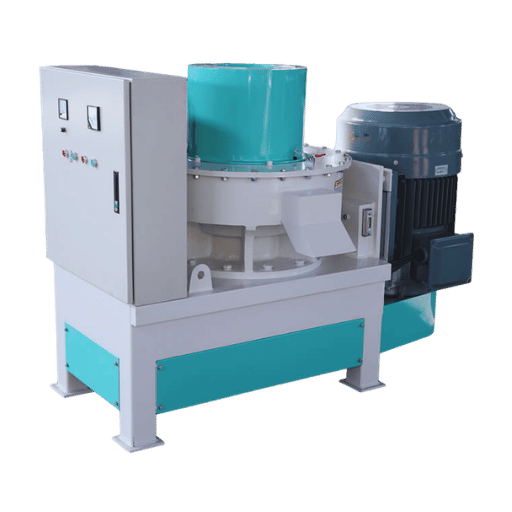 Bei einer Pelletpresse bestimmen die Qualitätsmerkmale des Rohstoffs nahezu alle weiteren Faktoren – also alles, was zwischen den einzelnen Säcken in Ihrem Lagerbestand schwanken kann. Matrizenverschleiß, Produktionsleistung und Pelletqualität sind nicht fest vorgegeben, sondern werden durch den Rohstoff bestimmt, der wiederum Merkmale wie Holzart, Partikelgrößenverteilung nach der Vermahlung und Feuchtegehalt aufweist; entscheidend ist auch, ob Metallteile die vorgeschalteten Steinfänger passiert haben und anschließend Ihre wertvolle Matrize zerstören.
Welcher Feuchtegehalt ist für Rohstoffe ideal?
Der allgemein geeignete Feuchtebereich für den Betrieb liegt bei 10–15 %. Ein höherer Feuchtegehalt innerhalb dieses Bereichs verbessert die innere Schmierung der Matrize und erweicht das Lignin, ohne dass zu viel davon verloren geht. Dieser Bereich reicht am oberen Ende jedoch bis 10–18 %, wenn die Reibung die Temperatur weiterhin erhöht. Gelangt noch mehr Feuchtigkeit in das System, verursacht überschüssiger, in der Matrize eingeschlossener Dampf Schäden. Unter 10 % führt jede Übertrocknung zu Sprödigkeit und Staubbildung. Ein zu hoher Feuchtegehalt, beispielsweise über 18 %, verstopft die Matrizenbohrungen und verringert die Durchsatzleistung rasch.| Rohstoff | Optimaler Feuchtebereich | Typisches Verdichtungsverhältnis | Hinweise |
|---|---|---|---|
| Weichholz-Sägemehl und Hobelspäne (Kiefer, Tanne) | 10 – 14% | ~1:5 | Einfachster Ausgangsfall; hoher Ligningehalt sorgt für Eigenbindung |
| Hartholz-Sägemehl (Eiche, Eukalyptus) | 11 – 15% | ~1:6 | Höhere Verdichtung erforderlich; vertikale Bauart vorteilhaft |
| Reisschalen | 10 – 13% | ~1:4 | Abrasiver Siliziumdioxidgehalt; mit schnellerem Matrizenverschleiß rechnen |
| Weizen-/Gerstenstroh | 12 – 15% | ~1:5 | Niedrige Schüttdichte; Vorverdichtung hilfreich |
| Palmfasern/EFB | 12 – 16% | ~1:5 | Faserig; profitiert von einer Dampfkonditionierung |
| Bambusstaub | 11 – 15% | ~1:6 | Hoher Siliziumdioxidgehalt; Belastung mit Hartholz vergleichbar |
| Erdnussschalen/Baumwollstängel | 10 – 14% | ~1:5 | Bei unzureichendem Ligningehalt Bindemittel zugeben |
| Bagasse | 12 – 16% | ~1:5 | Auf die Verkohlung von Restzucker achten |
⚠ Wichtig: Eine Vorreinigung ist unverzichtbar
Die häufigste Ursache für den vorzeitigen Ausfall einer Matrize sind Verunreinigungen im Sägemehl – Nägel, Klammern und Fremdeisenteile aus der Sammlung im Sägewerk. Die Ihrer Hammermühle vorgeschalteten Magnetabscheider und Steinfänger sind kein „optionales“ Zubehör, sondern entscheiden darüber, ob die Matrize 1.200 oder 200 Betriebsstunden hält. Steine wirken sich ebenso verheerend auf den Verschleiß von Pressrollen und Matrize aus.
Betrieb, Wartung und die 6 häufigsten Störungen in der Praxis
 Beim Einfahren gilt: Nur durch konsequente Wartung in der Fertigung lässt sich die Lebensdauer von Matrize und Pressrollen bis an das obere Ende des typischen Intervalls von 1.000-1.500 Betriebsstunden steigern – oder auf ein Drittel verkürzen. Ganz rechts sind branchenübliche Verfahren für vertikale Matrizen und Pressrollen bei Ein- oder Zweischichtbetrieb dargestellt.
| Intervall | Aufgabe |
|---|---|
| Täglich | Matrizenoberfläche visuell auf Verglasung prüfen; Schmierölstand kontrollieren; gleichmäßige Materialzufuhr überprüfen; auf ungewöhnliche Lagergeräusche achten |
| Wöchentlich | Spalt zwischen Matrize und Pressrollen messen; Verschleiß der Schneidmesser prüfen; Riemenspannung kontrollieren; Magnetabscheider reinigen |
| Monatlich | Schmieröl wechseln; Lagerzustand prüfen; Motorstrom unter Last kontrollieren; Konditionierer gründlich reinigen |
| Vierteljährlich | Matrizenverschleiß mit Verschleißlehre messen; Oberfläche der Pressrollen prüfen (flache, verschlissene konische Bohrungen nachsenken, bei tiefem Verschleiß ersetzen); Öl im Getriebe wechseln; Elektromotor vollständig prüfen |
| Symptom | Wahrscheinliche Ursache | Abhilfe vor Ort |
|---|---|---|
| Durchsatzleistung sinkt um 30 %+ | Verglasung der Matrize durch zu trockenen Rohstoff oder falsches Verdichtungsverhältnis | Reinigungscharge aus Sand und Öl verarbeiten; Feuchtegehalt auf Einhaltung der Vorgabe prüfen; bei anhaltendem Problem Verdichtungsverhältnis überprüfen |
| Weiche Pellets zerfallen beim Umschlag | Feuchtegehalt zu niedrig; Lignin wird nicht ausreichend plastifiziert | Am Einlauf des Konditionierers Wasser zugeben, um den Rohstoff auf 12-14 % zu bringen; mechanische Festigkeit der Pellets erneut prüfen |
| Matrizenkanäle verstopfen, Durchsatzleistung bricht ein | Rohstofffeuchte über 18 %; Dampfausdehnung in den Matrizenkanälen | Produktion stoppen; Rohstoff vortrocknen; Matrize vor dem Neustart reinigen |
| Ausfall des Pressrollenlagers unter Last | Verunreinigung des Schmierstoffs durch Undichtigkeit am Matrizengehäuse; oder Materialermüdung am Ende der Lagerlebensdauer | Lager ersetzen; Gehäuse neu abdichten; Druck im Schmiersystem prüfen |
| Motorstrom steigt sprunghaft an, Schutzschalter löst aus | Fremdkörper in der Matrize; oder Pelletstau im Austragsschacht | Anlage abschalten; Matrizeninneres prüfen; Blockade beseitigen; Funktionsfähigkeit des vorgeschalteten Magnetabscheiders kontrollieren |
| Ungewöhnliche Vibrationen beim Anfahren | Unwucht der Pressrollen durch ungleichmäßigen Verschleiß; oder lockere Fundamentschrauben | Oberflächen der Pressrollen auf gleichmäßigen Verschleiß prüfen; Fundamentschrauben mit dem vorgeschriebenen Drehmoment anziehen; Pressrollen bei Bedarf auswuchten oder ersetzen |
Gesamtbetriebskosten: mehr als nur der Anschaffungspreis
Eine chinesische Pelletpresse mit vertikaler Ringmatrize für die Kategorie 1–4 t/h liegt bei USD 16.000–45.000 FOB. Etwa die Hälfte davon ist … nur die halbe Wahrheit. Und die andere Hälfte? Ihre Betriebskosten über fünf Jahre umfassen Energie, Matrizenwechsel, Wechsel der Pressrollen, Schmierstoffe, Lager und ungeplante Ausfallzeiten. Das nachstehende TCO-Modell zeigt eine allgemeine Betrachtung einer Pelletieranlage mit 1.5 t/h, die über einen Zeitraum von fünf Jahren etwa 16 Stunden/Tag läuft.| Kostenkomponente | Schätzung für 5 Jahre (USD) | Anmerkungen |
|---|---|---|
| Investitionskosten der Maschine (FOB) | ~25,000 | Pelletpresse mit vertikaler Ringmatrize der mittleren Leistungsklasse, 1,5 t/h |
| Fracht + Einfuhr + Installation | ~5,000 | 40′-Container, regionaler Bestimmungsort |
| Stromkosten (5 yr × 16 h × 300 d × 120 kW × USD 0.10/kWh) | ~144,000 | Größter einzelner Kostenposten; regional äußerst unterschiedlich |
| Matrizenaustausch (5 Sätze × USD 1.500) | ~7,500 | Annahme: durchschnittliche Lebensdauer von 1.200 hr bei insgesamt ~24.000 Betriebsstunden |
| Austausch der Pressrollen (10 Sätze × USD 600) | ~6,000 | Pressrollen verschleißen etwa halb so schnell wie Matrizen |
| Schmierstoffe + Lager + Schneidmesser | ~5,000 | Verbrauchsmittel insgesamt |
| Kosten ungeplanter Stillstände (geschätzter Produktionsverlust von 5 %) | ~15,000 | Stark variabel; angenommen wird ein Erlös von USD 60/tonne Pellets als Ausgangswert |
| TCO-Gesamtkosten über 5 Jahre | ~207,500 | Investitionskosten entsprechen ~14 % der TCO über 5 Jahre; Energie entspricht ~70 % |
Wirtschaftlicher Kipppunkt beim Verschleiß von Ringmatrizen
Aktuelle voraussichtliche FOB-Preise und Spezifikationen des in diesem Beispiel verwendeten TCZL-Modells für 2026 finden Sie auf der Produktseite unter:
Bei der herkömmlichen Beschaffung wird davon ausgegangen, dass die Produktionsleistung einer Ringmatrize der einer Flachmatrize stets überlegen ist und im Zweifelsfall daher grundsätzlich die größere Ausführung gewählt werden sollte. Die tatsächliche Verschleißwirtschaftlichkeit zeichnet jedoch ein anderes Bild. Bei einer konstanten Durchsatzleistung von ungefähr weniger als 1,8 t/h können die Verschleißkosten der Ringmatrize je produzierter Tonne höher sein als bei der Flachmatrize, da die größere Oberfläche der Ringmatrize im Laufe der Zeit nahezu unabhängig von der Auslastung der einzelnen Matrizenkanäle verschleißt – erst oberhalb von 1,8 t/h werden die Verschleißkosten der Ringmatrize je Tonne günstiger.
Das ist ein Richtwert und keine exakt festgelegte Grenze; der Schnittpunkt verschiebt sich je nach Schwankungen des Rohstoffs (Reisspelzen verschieben ihn nach oben, Weichholz nach unten) und Betriebsweise (24/7-Betrieb begünstigt die Ringmatrize) etwas. Grundsätzlich ist der Kauf einer Pelletpresse mit vertikaler Ringmatrize für ein Projekt mit 0,8 t/h wahrscheinlich nicht die richtige Wahl. Eine Flachmatrize bietet bessere Gesamtbetriebskosten, auch wenn ihre Broschüren weniger ansprechend sind.
Branchenausblick 2026: zwei regulatorische Märkte entwickeln sich auseinander
 Bis 2026 teilt sich der Markt für Biomasse-Pelletieranlagen in zwei regulatorische Blöcke: Der eine verschärfte die Vorschriften und senkte die Anlagengröße, ab der sie gelten, während der andere den entgegengesetzten Weg einschlug und seinen wichtigsten Anreiz für diese Anlagen abschaffte. Europa hielt im Allgemeinen an der Förderung der Energieerzeugung aus erneuerbarer Biomasse fest und führte zugleich neue regulatorische Beschränkungen für kleinere Anlagen ein. In den USA waren viele Investoren überrascht, als die Regierung 2025 einen Kurswechsel ankündigte, durch den neue Anlagen zur Stromerzeugung aus Biomasse weitgehend von den wichtigsten Steuergutschriften des Bundes für erneuerbare Elektrizität ausgeschlossen wurden.
Die in den beiden Blöcken gewählten Ansätze beeinflussen den Zeitplan der Käufer.
Europäische Union: Strengere Vorschriften erfassen kleinere Anlagen. Die Richtlinie EU/2023/2413 – bekannt als RED III – trat am 21. Mai 2025 in Kraft. Sie verschärfte die Nachhaltigkeitsvorschriften für Biomasse in den 27 Mitgliedstaaten und senkte den Schwellenwert der installierten Leistung für erweiterte Kontrollen um etwa zwei Drittel.
Die neuen Nachhaltigkeitsanforderungen gemäß RED III gelten für Anlagen mit mindestens 7,5 MW thermischer Leistung (zuvor 20 MW thermische Eingangsleistung) in Wärme- und KWK-Anlagen. Finanzielle Förderungen für neue Elektrizität aus Energie, die durch die Nutzung von Holz und Rundholz aus Wäldern oder aus Holzeinschlag beziehungsweise von als primärer Energieträger eingesetzten Nebenprodukten gewonnen wird. Die finanzielle Förderung der Mitgliedstaaten für Energie aus bestimmten Ressourcen (darunter Sägeholz, Furnierholz, Baumstümpfe und Holz in Industriequalität) wird verboten; außerdem werden Ausschlussgebiete festgelegt, die für Biodiversität, Torfgebiete oder Kohlenstoffvorräte von entscheidender Bedeutung sind.
Die Gesetzgebung sah bestimmte Ausnahmen vor: Bestehende Anlagen, die den Vorschriften von RED II unterliegen, müssen diese erst Ende 2030 erfüllen; für Anlagen unterhalb des bisherigen Schwellenwerts von 20-MW waren Nachhaltigkeitsnachweise nicht verpflichtend. Für Käufer, die Europa mit Biomasse beliefern, bedeutet dies bei der Beschaffung, dass Lieferanten zertifizierte nachhaltige Lieferketten aufbauen und selbst für deutlich kleinere Anlagen Konformitätsnachweise gemäß ISO 17225-2 erbringen müssen.
Vereinigte Staaten: Die Förderung des Bundes für Biomasse wird zurückgefahren. Die Stromerzeugung aus Biomasse ist in der US-Steuerpolitik des Bundes weitgehend in Ungnade gefallen, nachdem die IRS kürzlich endgültig entschieden hat, dass diese Erzeugung weder für die neue, technologieneutrale Produktionssteuergutschrift für saubere Elektrizität (45Y) noch für die Investitionssteuergutschrift (48E) infrage kommt.
Viele hatten diese Behandlung bereits seit einiger Zeit erwartet, doch die am 15. Jan. 2025 veröffentlichten endgültigen Vorschriften waren für Investoren offen gesagt dennoch überraschend. Zahlreiche Stellungnahmen forderten das US Treasury auf, Elektrizität aus biomassebefeuerten Erzeugungsanlagen die in den endgültigen IRS-Vorschriften festgelegten Emissionsgrenzwerte erfüllen zu lassen, und verwiesen dabei auf den Einsatz einschlägiger, geeigneter sauberer Technologien einschließlich Verbrennung und Vergasung. In der endgültigen Fassung lehnten diese Behörden diese Auffassung jedoch ab.
Sie erklärten, dass die als für Biomasseanwendungen geeignet angeführten Technologien für saubere Energie (Verbrennungs- und Vergasungsanlagen) nicht mit den vom Treasury beschlossenen LCA-Grundsätzen [Lebenszyklusanalyse] für saubere Elektrizität vereinbar seien. Da der wichtigste steuerliche Förderanreiz des Bundes nun entfällt, bleiben bundesstaatliche Maßnahmen wie Quoten für erneuerbare Energien oder Zertifikate für erneuerbare Wärme gangbare Wege, um neue Stromerzeugung aus Biomasse in den USA zu fördern, doch der bedeutendste Anreiz ist weggefallen.
Auswirkungen auf die Beschaffung für 2026. Für europäische industrielle Wärmeabnehmer bleibt der Ausbau neuer Produktionsleistung mit vertikalen Ringmatrizen überzeugend, doch der Aufwand für Nachhaltigkeitsnachweise ist unter RED III deutlich gestiegen; berücksichtigen Sie die Compliance-Kosten in Ihren Beschaffungsplänen. Für US-amerikanische Stromabnehmer ist die Steuergutschrift 45Y, auf der die meisten Machbarkeitsstudien beruhen, endgültig vom Tisch; prüfen Sie die Wirtschaftlichkeit vor Investitionszusagen erneut. Auf asiatischen und afrikanischen Märkten gilt keines der beiden Regelwerke unmittelbar, und die Nachfrage nach Pelletieranlagen richtet sich weiterhin nach lokalen Brennstoffpreisen und dem Angebot auf den Futtermittelmärkten statt nach Fördermaßnahmen für Elektrizität. Für Käufer, die 2026 beschaffen: Wenn Ihr Absatz vertraglich gesichert ist, sichern Sie sich jetzt die aktuellen FOB-Preise. Verschieben Sie Zusagen, falls Ihr Geschäftsmodell auf jener Auslegung der US-Regelung 45Y für Biomasse beruhte, die in der endgültigen IRS-Vorschrift keinen Bestand hatte.
Häufig gestellte Fragen zur Pelletpresse mit vertikaler Ringmatrize
F1: Was ist eine Pelletpresse mit vertikaler Ringmatrize?
Antwort anzeigen
Bei einer Pelletpresse mit vertikaler Ringmatrize laufen Pressrollen auf der Innenfläche eines vertikal ausgerichteten Matrizenrings und drücken das zu pelletierende Material durch radiale Kanäle in der Matrizenwand. Das Material gelangt durch Schwerkraft in die Matrize, was eine gleichmäßige Befüllung begünstigt und im Vergleich zu horizontalen Pelletpressen zu gleichmäßigeren Pelletlängen und -dichten führt. Die Durchsatzleistung liegt bei den meisten industriellen Anwendungen im Bereich von 0.8 bis 4 t/h.
F2: Worin unterscheidet sie sich von einer Pelletpresse mit Flachmatrize?
Antwort anzeigen
Die einfachste und kostengünstigste Ausführung ist die Pelletpresse mit Flachmatrize, bei der eine Pressrolle gegen eine flache Matrizenplatte arbeitet und eine Durchsatzleistung von ~0,5 t/h erzielt, während Ringmatrizen-Pelletpressen problemlos auf 4 t/h (vertikal) beziehungsweise 10+ t/h (horizontal) skalierbar sind. Flachmatrizen-Pelletpressen eignen sich für die niedrigsten Produktionsmengen und Anwendungen ohne Toleranz für Stillstände der Presse, Ringmatrizen-Pelletpressen dagegen unabhängig von der Bauform (vertikal oder horizontal) für eine bessere Wirtschaftlichkeit bei Produktionsleistungen über 1,8 t/h.
F3: Welche Materialien kann eine Pelletpresse mit vertikaler Ringmatrize verarbeiten?
Antwort anzeigen
Pelletpressen mit vertikaler Ringmatrize verarbeiten hauptsächlich Holzabfälle (Sägemehl aus Weich- und Hartholz), Reisspelzen, Weizen- oder Gerstenstroh, Palmfasern und leere Fruchtbündel, Bagasse, Erdnussschalen sowie weitere landwirtschaftliche Nebenprodukte. Sie können auch zur Pelletierung von Futtermitteln eingesetzt werden, wobei klebrige Futtermittel mit hohem Feuchtegehalt im Allgemeinen in horizontalen Ringmatrizen-Pelletpressen oder Flachmatrizenmaschinen effizienter verarbeitet werden. Entscheidend für die Eignung einer Pelletpresse sind im Allgemeinen Härte und Partikelgröße des Rohstoffs, wobei eine vorgeschaltete Hammermühle und ein Sieb den Rohstoff für den Vorkonditionierer auf die richtige Korngröße bringen.
F4: Wie lang ist die typische Lebensdauer eines Ringmatrizensatzes?
Antwort anzeigen
Bei industriellen Anwendungen zur Pelletproduktion aus Biomasse liegt die Betriebsdauer bis zur Aufarbeitung der Ringmatrize im Bereich von 1.000 bis 1.500 Stunden. Dies ist ein allgemein anerkannter Branchenbereich für die Pelletierung sauberer Materialien bei korrektem Feuchtegehalt (10-15 %) und einem auf Art und Größe des Rohstoffs abgestimmten Verdichtungsverhältnis. Bei Pelletpressen ohne Magnetabscheidung und Steinabscheider beträgt die Lebensdauer der Matrize aufgrund von Beschädigungen der Matrizenoberfläche durch Steine nur 200-400 Stunden, während sie bei der Pelletierung härterer Materialien wie bestimmten landwirtschaftlichen Rohstoffen bis an das untere Ende des Bereichs sinken kann. Eine vierteljährliche Messung des Ringmatrizenverschleißes hilft, eine nachlassende Durchsatzleistung infolge des fortschreitenden Verschleißes der Materialkanäle zu vermeiden.
F5: Welche Pelletgrößen kann sie produzieren?
Antwort anzeigen
Die weit verbreiteten Größen 6, 8, 10 und 12 mm werden bei Holzpellets direkt den Größenklassen D06 und D08 zugeordnet (ISO 17225-2:2021).
F6: Benötige ich vor der Produktion einen Testlauf zur Vermahlung?
Antwort anzeigen
Ja. Ein kurzer Testlauf zur Vermahlung und Pelletierung mit demselben Rohstoff wie in der späteren Produktion deckt noch vor der Inbetriebnahme Unterschiede beim Verdichtungsverhältnis auf, bevor deren Behebung teuer wird. Verzichten Sie darauf, wird Ihnen der erste Produktionstag die Erkenntnis bei geringerer Gewinnmarge liefern.
F7: Sind Kundendienst und Ersatzteilversorgung weltweit verfügbar?
Antwort anzeigen
Alle großen chinesischen Hersteller von Pelletpressen – und in geringerem Umfang sogar einige wie TCPEL mit einem Werk in Shandong und Lieferungen in mehr als sechzig Länder – bieten Kundendienstprogramme mit technischer Unterstützung, Ersatzmatrizen und -pressrollen sowie Ferndiagnose bei Problemen an. Tatsächlich reduzieren sich Ihre praktischen Fragen an jeden potenziellen Anbieter von Pelletieranlagen auf folgende Punkte: die Lieferzeit einer Ersatzmatrize von der Bestellung bis zur Ankunft an Ihrem Anlagenstandort; den Preis der Ersatzmatrizen als Prozentsatz des F.O.B.-Maschinenpreises; und den Umfang der lokalen Lagerbestände und Ersatzteilvorräte des Lieferanten in Ihrer Weltregion. Rechnen Sie bei Ersatzmatrizen aus China mit Lieferzeiten von 6-10 Wochen, sofern der Anbieter nicht über Lagerbestände bei einem lokalen Vertriebspartner verfügt oder Sie bereit sind, eine Ersatzmatrize für die Bevorratung an Ihrem Standort zu kaufen.
In vielen Fällen amortisieren sich die anfänglichen Kosten für einen Ersatzteilsatz an Ihrem Standort – sofern dieser bereits bei den Vertragsverhandlungen in den Maschinenpreis einbezogen wird – schon beim ersten größeren vermiedenen Prozessstillstand durch einen schnellen Matrizenwechsel.
Möchten Sie eine TCZL-Pelletpresse mit vertikaler Ringmatrize auslegen?
Die TCZL-Baureihe von TCPEL deckt mit 6 Modellen eine Durchsatzleistung von 1 bis 4 t/h ab. Prüfen Sie auf dieser Produktseite die aktuellen FOB-Preise und informieren Sie sich über alle technischen Daten sowie die Checkliste für den Einkauf.
TCZL-Baureihe ansehen →Über diese Analyse
Diese Erläuterung basiert auf verfügbaren öffentlichen Quellen zum Funktionsprinzip der Pelletpresse mit vertikaler Ringmatrize und wurde mit folgenden Grundlagen abgeglichen: Holzpelletklassen gemäß ISO 17225-2:2021 sowie der durch RED III und die endgültigen IRS-Vorschriften zu 45Y / 48E festgelegte Rechtsrahmen. Das TCO-Beispiel und die Auswahlmatrix mit 4 Variablen wurden für diese Analyse als eigenständige Synthesemodelle entwickelt. Die unter „Technische Kurzdaten“ angegebenen Werte beziehen sich auf das zum Zeitpunkt der Veröffentlichung aktuelle TCZL-Modell von TCPEL – die tatsächlichen Spezifikationen und Preise entnehmen Sie bitte der Produktseite.
Der Leitfaden wurde vom Ingenieurteam von TCPEL geprüft.Literatur und Quellen
- ISO 17225-2:2021 — Feste Biobrennstoffe — Brennstoffspezifikationen und -klassen — Teil 2: Klassifizierte Holzpellets — International Organization for Standardization
- Richtlinie (EU) 2023/2413 des Europäischen Parlaments und des Rates (Erneuerbare-Energien-Richtlinie III) — Publications Office of the European Union
- Section 45Y Clean Electricity Production Credit und Section 48E Clean Electricity Investment Credit — endgültige Regelung, 90 FR 4006 — U.S. Federal Register, 15. Januar 2025
- Umsetzung der Bioenergie in der Europäischen Union — Länderbericht 2024 — IEA Bioenergy
- Pelletpresse — Enzyklopädieartikel (allgemeine Beschreibung des Funktionsprinzips) — Wikipedia
- Auswirkungen von RED III auf forstliche Biomasse — Bioenergy Series — Holman Fenwick Willan (handelsrechtliche Analyse)
Verwandte Artikel
- Technischer Leitfaden für Biomasse-Pelletpressen — Überblick über die gesamte Anlagenfamilie und die Rohstoffeignung
- Leitfaden für Pelletkühler: Funktionsweise der Gegenstromkühlung (2026) — die nachgeschaltete Prozessstufe zum Schutz der mechanischen Festigkeit der Pellets
- Kleine Pelletpresse für den Heimgebrauch: Einkaufsleitfaden 2026 — die im Entscheidungsbaum zur Bauart behandelte Alternative unter 0,5 t/h
- Pelletpresse mit Flachmatrize (TCPEL-Produktseite) — die alternative Bauart für Anlagen unter 0,5 t/h