Kontakt mit TCPEL aufnehmen

Technische Kurzdaten: typische Holzpelletieranlage
| Kapazitätsbereich der Anlage | 500 kg/h – 20 t/h (industrielle Ausbaustufen bis ~90 t/h) |
| Feuchtegehalt des Rohstoffs (Eingang) | bis ~50 % → Aufbereitung auf den optimalen Feuchtebereich für die Pelletierung |
| Optimaler Feuchtebereich für die Pelletierung | ~8–15 % (Optimalbereich für Holz: 8–12 %) |
| Partikelgröße am Einlauf der Pelletpresse | ≤ 3 mm |
| Zentrale Prozessstufen | 6 (hacken → trocknen → mahlen → pelletieren → kühlen → sieben/absacken) |
| Fertiges Pellet | Ø 6 oder 8 mm, Länge ≤ 38 mm, Restfeuchte ≤ 8–10 % |
| Energiebedarf der Pelletpresse | ~15–40 kWh je Tonne Pellets |
Was ist eine Holzpellet-Produktionslinie?
 Vereinfacht gesagt presst eine Holzpellet-Produktionslinie zerkleinerte Biomasse unter Wärme und Druck durch eine Stahlmatrize, bis sie sich zu dichten, zylindrischen Pellets verbindet. Das natürliche Lignin im Holz wird durch die Wärme weich und wirkt als Bindemittel, sodass für die meisten sauberen Holzrohstoffe kein zusätzliches Bindemittel benötigt wird.
Fertige Holzpellets besitzen einen unteren Heizwert von etwa 15–18 MJ/kg – bei Harthölzern wie Eiche liegt er höher (18–20 MJ/kg) und bei Weichhölzern wie Kiefer niedriger (16–18 MJ/kg), wobei für Kiefer in einer Studie bis zu 18,97 MJ/kg gemessen wurden. Aufgrund dieser Energiedichte werden Biomassepellets als Brennstoffpellets für die Beheizung von Wohngebäuden, die industrielle Mitverbrennung und den Export eingesetzt.
Nicht jeder Rohstoff kann jedoch in die Anlage eingebracht werden, und genau hier unterläuft vielen Erstkäufern ein Fehler.
Die 4-stufige Eignungsskala für Rohstoffe
| Stufe | Rohstoff | Zusätzlich benötigte Maschinen |
|---|---|---|
| 1 — Bereit | Trockenes Sägemehl, Hobelspäne | Keine / nur leichte Vermahlung |
| 2 — Mahlen | Hackschnitzel | Hammermühle |
| 3 — Hacken + trocknen | Stämme, feuchte Äste | Hacker + Trockner + Hammermühle |
| 4 — Umfangreiche Aufbereitung | Rinde, gemischte Rückstände/Forstrückstände | Vollständige Aufbereitung; behandeltes/lackiertes Holz ausgeschlossen |
| Rohstoff | Bindung (Lignin) | Aufbereitung vor der Pelletierung |
|---|---|---|
| Trockenes Sägemehl | Bindet von selbst | Minimal |
| Hobelspäne | Bindet von selbst | Leichte Vermahlung |
| Hackschnitzel | Bindet von selbst | Vermahlung in der Hammermühle |
| Stämme / Äste | Bindet von selbst | Hacken + trocknen + mahlen |
| Weichholz (Kiefer, Fichte) | Bindet leicht | Standard |
| Hartholz (Eiche, Buche) | Schwerer zu binden | Engere Regelung des Feuchtegehalts |
| Rinde | Schlechte Bindung; hoher Aschegehalt | Nur industriell (Klasse B) |
| Rutenhirse / Miscanthus | Benötigt Bindemittel | Zusatzstoff erforderlich |
| Stroh | Benötigt Bindemittel | Zusatzstoff erforderlich |
| Behandeltes / lackiertes Holz | Ungeeignet | Ausgeschlossen (Schadstoffe) |
Der 6-stufige Prozess einer Holzpelletieranlage
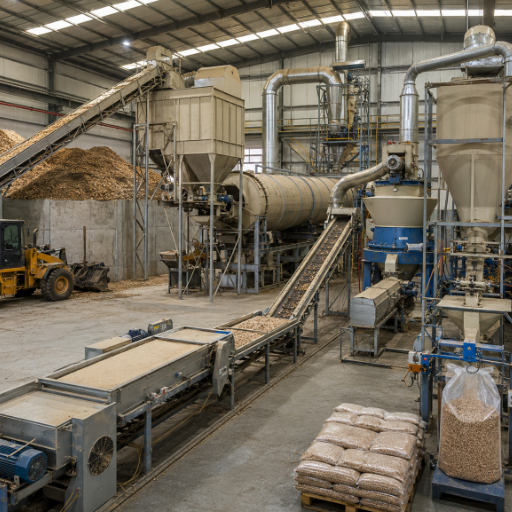 Nahezu jede kleine oder industrielle Holzpelletieranlage durchläuft nacheinander dieselben sechs Prozessstufen der Pelletherstellung. Diese Tabelle bildet das Grundgerüst des gesamten Prozesses.
| Prozessstufe | Vorgang | Schlüsselparameter |
|---|---|---|
| 1. Hacken | Stämme/Äste werden zu Hackschnitzeln zerkleinert | Einheitliche Hackschnitzelgröße |
| 2. Trocknung | Feuchtegehalt wird für die Pelletierung gesenkt | Sollwert ~8–15 % |
| 3. Vermahlung in der Hammermühle | Hackschnitzel werden zu feinen Partikeln gemahlen | ≤ 3 mm |
| 4. Pelletierung | Material wird durch die erhitzte Matrize gepresst | Matrizenwärme ~+ Reibung; Lignin bindet |
| 5. Kühlung | Heiße Pellets werden gekühlt und gehärtet | Von ~150°C auf Umgebungstemperatur |
| 6. Absiebung / Absackung | Feinanteil wird entfernt, Pellets werden abgesackt | Feinanteil ≤ 0,5 % |
📐 Technischer Hinweis — Der Feuchtebereich von 8–15 %
Bei der Trocknung wird die Anlage zudem mit den vorgeschalteten Maschinen verbunden. Wenn Sie feuchten Rohstoff verarbeiten, erfahren Sie in unserem Leitfaden zu Rotationstrocknern, wie die zweite Prozessstufe ausgelegt wird.
Holz lässt sich innerhalb eines engen Feuchtebereichs am besten pelletieren. Begutachtete Studien verorten den Optimalbereich für Holz bei etwa 8–12 % (Kiefer 6–8 %, Fichte ~10 %), während für die Verarbeitung von Sägemehl häufig Werte bis ~15 % angegeben werden.
Außerhalb dieses Bereichs treten vorhersehbare Anlagenprobleme auf. Bei zu hoher Feuchtigkeit (über ~20 %) entstehen Dampf, Rauch an der Matrize sowie schwache Pellets mit hohem Feinanteil. Bei zu geringer Feuchtigkeit (unter ~8 %) wird das Lignin nicht weich, sodass die Pellets spröde austreten. Eine Studie zeigte, dass die mechanische Festigkeit von 99,5 % auf 97,5 % sank, als der Feuchtegehalt auf Nassbasis gegen 10 % anstieg.
Anlagenübersicht — Maschine für Maschine
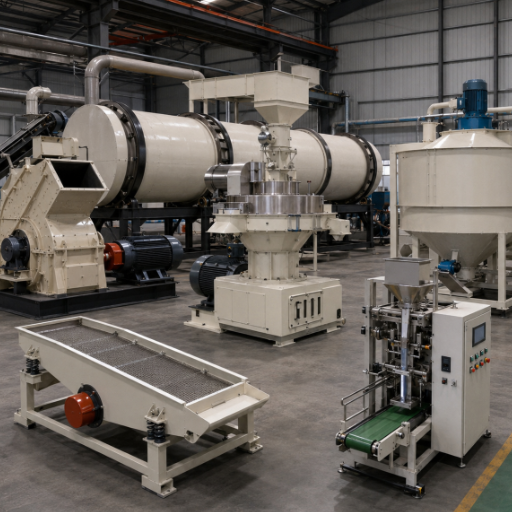 Jeder Prozessstufe ist eine Maschine zugeordnet. Welche Maschinen erforderlich sind, hängt von der Eignungsstufe Ihres Rohstoffs ab; optionale Maschinen werden nur ergänzt, wenn der Rohstoff sie erfordert.
| Maschine | Aufgabe | Erforderlich? |
|---|---|---|
| Hacker | Stämme → Hackschnitzel | Nur Stufe 3–4 |
| Trockner | Regelung des Feuchtegehalts auf ~8–15 % | Bei zu feuchtem Rohstoff |
| Hammermühle | Hackschnitzel → Partikel ≤3 mm | Ja |
| Pelletpresse (Pelletiermaschine) | Presst Material durch die Matrize | Ja (Kernmaschine) |
| Pelletkühler | 150°C → Umgebungstemperatur, härtet Pellets aus | Ja |
| Siebmaschine | Entfernt Feinanteil/Staub | Ja |
| Absackanlage | Sackt fertige Pellets ab | Ja |
| Förderanlagen | Transportieren Material zwischen den Prozessstufen | Ja |
| Zyklon / Entstaubungsanlage | Erfasst brennbaren Staub (NFPA 664) | Ja |
| Silo | Lagerung loser Pellets | Wird an die Kapazität angepasst |
⚠️ Technischer Hinweis — Staub ist die verborgene Gefahr der Anlage
Holzstaub aus Vermahlung, Kühlung und Förderung ist brennbar. NFPA 664 (die Norm zur Brand- und Explosionsverhütung in der Holzverarbeitung) und NFPA 652 verlangen eine formelle Staubgefahrenanalyse.
Eine Verpuffungsgefahr wird festgestellt, sobald eine abgelagerte Staubschicht über 3,2 mm (1/8 Zoll) auf mehr als 5 % einer Fläche oder auf 1.000 ft² liegt. Entstaubungsanlagen und Rohrleitungen benötigen üblicherweise Explosionsentlastungen oder Unterdrückungssysteme, und OSHA kann Trockner, Silos, Mühlen sowie Entstaubungsanlagen auf Grundlage der General Duty Clause beanstanden. Stauberfassung und Brandschutzabschottung des Kühlers bereits in die Anlage einzuplanen, ist kostengünstiger als eine spätere Nachrüstung.
Flachmatrize oder Ringmatrize: Auswahl der zentralen Pelletpresse
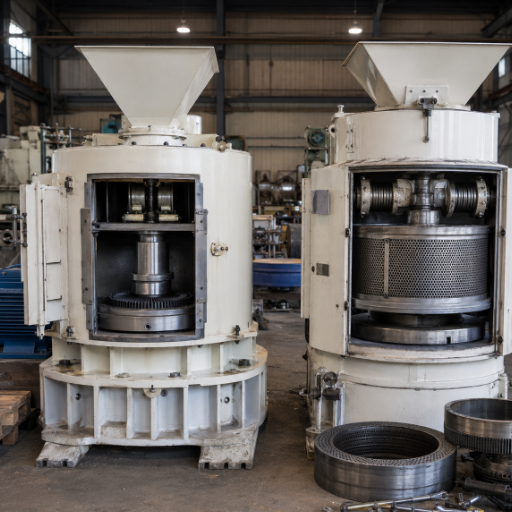 Die Pelletpresse ist das Herzstück der Anlage, wobei für Holzpelletpressen zwei Matrizenbauarten verfügbar sind. Die Wahl der Matrize richtet sich hauptsächlich nach Ihrer gewünschten kontinuierlichen Durchsatzleistung.
✔ Flachmatrize
Durchsatzleistung ~80–1.000 kg/h. Geringerer Druck, einfacher Aufbau, niedrigere Kosten. Am besten für landwirtschaftliche Betriebe, Werkstätten und die Chargenproduktion geeignet. Matrizen lassen sich leichter prüfen und wechseln.
⚙ Ringmatrize
Durchsatzleistung von ~0,8 t/h bis 20 t/h, Formungsrate über 95 %. Eine Ringmatrizen-Pelletpresse ist für den kontinuierlichen industriellen Betrieb unter hohem Druck ausgelegt. Höhere Kosten und anspruchsvollere Wartung.
Der Durchsatz-Schwellenwert zwischen Flachmatrize und Ringmatrize
Unabhängig von Ihrer Wahl ist die Matrize selbst ein Verschleißteil und ein wesentlicher Kostenfaktor. Die Patentliteratur zeigt den damit verbundenen Konstruktionsaufwand: US Patent 4.111.632 ergänzt konische Nuten, um Spannungsspitzen zu reduzieren und Matrizenbrüche zu kontrollieren, während andere Patente austauschbare Verschleißeinsätze und Verschleißschutzplatten beschreiben. Konfigurierte Ringmatrizen-Anlagenlayouts finden Sie in den Pelletieranlagen-Konfigurationen von TCPEL.
Als praktische Regel gilt: Unter ~1 t/h oder für den Chargenbetrieb und landwirtschaftlichen Einsatz eignet sich eine Flachmatrize. Für eine dauerhaft kontinuierliche Durchsatzleistung über ~1 t/h sollten Sie eine Ringmatrize wählen. Eine begutachtete Übersichtsarbeit aus dem Jahr 2026 ordnet Flachmatrizen-Pelletpressen dem mittleren Bereich von 1–3 t/h und Ringmatrizen dem großen Bereich von 5–20 t/h zu.
Betrachten Sie dies als Orientierung und nicht als unumstößliche Regel. Eine Untersuchung eines nationalen Labors stellt fest, dass gewerbliche Pelletpressen üblicherweise 2,5–5 t/h bei 15–40 kWh je Tonne erreichen, während Forschende aus verfahrenstechnischen Gründen Ringmatrizen-Pelletpressen mit 25 kg/h betrieben haben. Betriebsdauer und Rohstoff sind ebenso wichtig wie die angegebene Kapazität.
“Der häufigste Fehler, den wir beobachten, ist der Kauf einer Flachmatrizen-Pelletpresse für einen Einsatz, der tatsächlich einen kontinuierlichen Industriebetrieb erfordert. Sie funktioniert eine Woche lang, dann verschleißen Matrize und Pressrollen schnell, und die Durchsatzleistung sinkt. Wählen Sie die Matrize nach den tatsächlichen Betriebsstunden aus, nicht nach der maximalen Durchsatzleistung, die Sie zu erreichen hoffen.”
Anlagenauslegung: Kapazitätsstufen und Anlagenkonfiguration
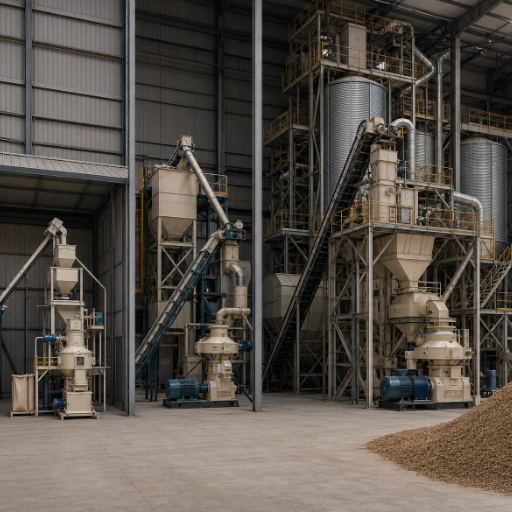 Die Kapazität entspricht nicht einfach der Nennleistung der Pelletpresse – sie wird von der langsamsten Prozessstufe der Kette bestimmt. Eine größere Presse, die an einen zu klein ausgelegten Trockner und eine zu kleine Hammermühle angebunden wird, erhält schlichtweg zu wenig Material.
| Stufe | Durchsatzleistung | Typische Anlagenkonfiguration |
|---|---|---|
| Klein / Landwirtschaft | ~0,1–0,8 t/h | Flachmatrize, manuelle Beschickung, Chargentrocknung |
| Mittel | ~1–3 t/h | Ringmatrize, kontinuierlicher Trockner, teilautomatisiert |
| Industriell | ~5–20+ t/h | Mehrere Ringmatrizen-Pelletpressen, SPS-Steuerung, automatisierte Kühlung/Absiebung/Absackung, Entstaubungs- und Silosysteme |
Wie nehme ich eine Holzpelletieranlage in Betrieb?
Gehen Sie vom Rohstoff und nicht von der Maschine aus. Prüfen Sie zunächst, was Ihnen zur Verfügung steht: Art, Feuchtegehalt und tägliches Volumen. Daraus ergeben sich die Eignungsstufe Ihres Rohstoffs und die Frage, ob Sie überhaupt einen Hacker und einen Trockner benötigen. Legen Sie anschließend eine realistische gewünschte Durchsatzleistung fest und dimensionieren Sie jede Prozessstufe entsprechend – einschließlich Trockner und Hammermühle und nicht nur der Presse. Prüfen Sie danach die Anschlussleistung am Standort (Pelletpressen benötigen laut einer Untersuchung des Idaho National Laboratory zur Verdichtung etwa 15–40 kWh je Tonne) und den Platzbedarf, wählen Sie anhand des obigen Schwellenwerts die Matrizenbauart und legen Sie die angestrebte Qualitätsklasse fest (die gewünschte Klasse nach ISO 17225-2). Erst dann sollten Sie die Anlage spezifizieren.Welche Faktoren bestimmen die Kosten einer Holzpelletieranlage?
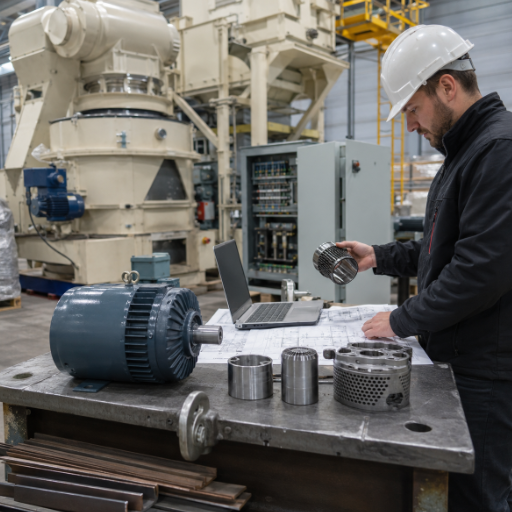 Der Maschinenpreis erhält viel Aufmerksamkeit, doch die Wirtschaftlichkeit der Produktion wird an anderer Stelle bestimmt. Eine von NC State veröffentlichte technisch-wirtschaftliche Analyse ergab, dass die Rentabilität einer Pelletieranlage am empfindlichsten auf die Kosten für Biomasse und Fachpersonal reagiert – Energie und Kapital sind ebenfalls relevant, im modellierten Fall jedoch weniger als Rohstoff und Personal.
Die Faktoren, die das Anlagenbudget tatsächlich beeinflussen, sind die gewünschte Durchsatzleistung, der Automatisierungsgrad, das Matrizenmaterial und die Standzeit, die Notwendigkeit einer Rohstofftrocknung, die installierte Anschlussleistung und der erforderliche Umfang der Rohstoffaufbereitung. Die Betriebskosten der Pelletierung liegen je nach Anlagengröße, Strom, Prozesswärme, Fachpersonal und Feuchtegehalt des Rohstoffs im Bereich von 25–40 EUR je Tonne.
💡 Die Falle „größer ist günstiger“
Eine größere Anlage bringt weniger Vorteile, als Käufer erwarten. Eine Lieferkettenstudie modellierte Pelletkosten von 136 EUR/t für eine Anlage mit 500.000 t/Jahr gegenüber 143 EUR/t für eine Anlage mit 50.000 t/Jahr – ein geringer Unterschied, da größere Anlagen zwar die Pelletierungskosten senken, dafür aber die Kosten für Rohstoffbeschaffung und Transport erhöhen. Größere Anlagen benötigen zudem Genehmigungen in Bezug auf Luft, Wasser und Holzbeschaffung, die bei kleineren Anlagen entfallen. Größer ist nicht automatisch günstiger.
Pelletqualität: Beurteilung einer guten Anlage
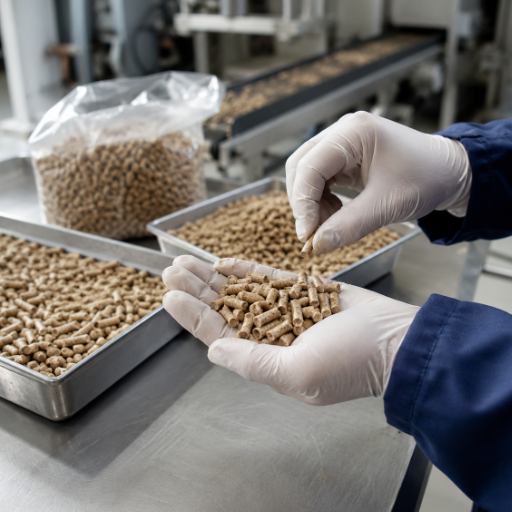 Eine Anlage ist nur so gut wie die von ihr produzierten Pellets, und die Pelletqualität wird durch eine internationale Norm definiert: ISO 17225-2:2021 unterteilt Holzpellets in die Klassen A1, A2 und B.
| Parameter | A1 (Premium) | A2 / B |
|---|---|---|
| Durchmesser | 6 oder 8 mm | 6 oder 8 mm |
| Feuchtegehalt | < 10% | < 10% |
| Aschegehalt | < 0.7% | bis 3 % (B, industriell) |
| Mechanische Festigkeit | > 98% | ≥ 97.5% |
| Feinanteil | niedrig (≤ ~0,5 % bei der Absackung) | größere Toleranz |
Welche Anforderungen gelten für den Feuchtegehalt der Rohstoffe?
Der angelieferte Rohstoff kann sehr feucht sein – teilweise nahezu 50 % – und muss vor der Pelletierung getrocknet werden. Der optimale Feuchtebereich für die Pelletierung von Holz liegt bei etwa 8–12 %, während bei der Verarbeitung von Sägemehl bis zu ~15 % möglich sind. Entgegen der Intuition kann der Rohstoff auch zu trocken sein. Ofengetrocknetes Sägemehl mit einem Feuchtegehalt unter 10 % bindet häufig nicht und muss vor einer einwandfreien Pelletierung erneut mit Wasser versetzt werden. Nach dem Pressen senkt die Matrizenwärme den Feuchtegehalt, sodass das fertige Pellet den ISO-Grenzwert M10 von unter 10 % einhält.Branchenausblick: die Zukunft der Holzpelletproduktion
Die Nachfrage wächst. Der weltweite Markt für Holzpellets wurde 2025 auf annähernd 17,25 Milliarden USD beziffert und soll bis 2031 bei einer durchschnittlichen jährlichen Wachstumsrate von rund 7 % etwa 26 Milliarden USD erreichen, wobei Europa rund 72 % der Nachfrage im Jahr 2025 ausmachte. Neue Vorschriften verändern die Rohstoffnutzung. Die seit Ende 2024 geltende RED III der EU führte ein Kaskadenprinzip ein: Direkt aus Wäldern entnommene ganze Bäume werden nicht mehr subventioniert, während Rückstände und Holzabfälle weiterhin für die Pelletproduktion infrage kommen, wie aus Berichten des USDA Foreign Agricultural Service hervorgeht. Auch die Zertifizierungsanforderungen werden strenger – etwa 82 % der Pellets waren 2025 nach ENplus, SBP oder FSC zertifiziert. Torrefizierte oder „schwarze“ Pellets sind die meistdiskutierte Technologie, da sie Kohle in Kraftwerkskesseln mit nur geringfügigen Nachrüstungen ersetzen können. Die Technologie ist vielversprechend, stellt jedoch noch keine sichere Investition dar. Das US Department of Energy und Idaho National Laboratory betonen, dass torrefizierte Brennstoffe vor einer breiten Akzeptanz einheitlich, witterungsbeständig und lagerstabil sein müssen, während Arbeiten des USDA Forest Service die Wirtschaftlichkeit der gesamten Lieferkette weiterhin als unsicher bezeichnen. Für Käufer im Jahr 2026 ist die Vorgehensweise eindeutig: Planen Sie bereits jetzt Rohstoffflexibilität in die Anlage ein und streben Sie eine zertifizierte Qualitätsklasse an, da sich sowohl die Vorschriften als auch die Käuferanforderungen in diese Richtung entwickeln.Häufig gestellte Fragen
F: Was ist eine komplette Holzpellet-Produktionslinie?
Antwort anzeigen
Eine komplette Holzpellet-Produktionslinie ist eine verbundene Maschinenanlage, die Rohholz in sechs Prozessstufen zu fertigen Brennstoffpellets verarbeitet: Hacken, Trocknung, Vermahlung in der Hammermühle, Pelletierung, Kühlung sowie Absiebung und Absackung. Abhängig vom Rohstoff umfasst sie einen Hacker und einen Trockner, gefolgt von Hammermühle, Pelletpresse, Pelletkühler, Siebmaschine, Absackanlage sowie ergänzenden Förderanlagen, Entstaubungssystemen und Silos. Die Pelletpresse ist die Kernmaschine, doch die langsamste Prozessstufe bestimmt die Durchsatzleistung.
F: Kann eine Anlage sowohl Brennstoffpellets als auch Futterpellets herstellen?
Antwort anzeigen
Grundsätzlich ja, da der Pelletiermechanismus ähnlich ist, in der Praxis ist dies jedoch selten ideal. Für Futterpellets sind andere Matrizen, niedrigere Verarbeitungstemperaturen und eine lebensmitteltaugliche Hygiene erforderlich, während bei Brennstoffpellets Dichte und mechanische Festigkeit im Vordergrund stehen. Viele Hersteller verwenden getrennte Matrizen oder separate Anlagen, um Kreuzkontaminationen zu vermeiden und die Qualitätsanforderungen beider Produkte zu erfüllen. Wenn Sie einen Produktwechsel planen, sollten Sie dies von Anfang an angeben, damit Matrize und Konditionierung für beide Produkte konfiguriert werden.
F: Woraus kann der Rohstoff für Holzpellets bestehen?
Antwort anzeigen
Sauberes Holz ist der ideale Rohstoff: Sägemehl, Hobelspäne, Hackschnitzel, Stämme und saubere Forstrückstände. Gräser wie Rutenhirse und Miscanthus sind ebenfalls geeignet, benötigen jedoch häufig einen Bindemittelzusatz, weil sie nicht genügend natürliches Lignin enthalten. Rinde sowie lackiertes oder chemisch behandeltes Holz sind im Allgemeinen ungeeignet, und Hartholz lässt sich trotz seiner höheren Dichte ohne Zusatzstoffe schwerer binden als Weichholz.
F: Wie wird die Qualität von Holzpellets geprüft?
Antwort anzeigen
Die Qualität wird anhand der Parameter von ISO 17225-2 gemessen: Durchmesser, Länge, mechanische Festigkeit (der prozentuale Anteil der Pellets, der einen Trommeltest übersteht), Aschegehalt, Feuchtegehalt, unterer Heizwert und Feinanteil. Premium-Pellets der Klasse A1 müssen eine mechanische Festigkeit über 98 %, einen Aschegehalt unter 0,7 % und einen Feuchtegehalt unter 10 % aufweisen. Eine einfache Prüfung in der Werkstatt besteht aus einem Trommel- oder Falltest zur Bestimmung der mechanischen Festigkeit sowie einer Ofenprüfung des Feuchtegehalts.
F: Warum sollte man eine kleine Pelletieranlage wählen?
Antwort anzeigen
Eine kleine Flachmatrizen-Anlage eignet sich für die Nutzung vor Ort, wenn der Rohstoff kostenlos verfügbar und bereits trocken ist, da die Trocknungsenergie den größten Kostenfaktor darstellt. Sie rechnet sich für landwirtschaftliche Betriebe und Werkstätten, die ihre eigenen Rückstände verwerten.
F: Wie lässt sich die Durchsatzleistung einer Pelletieranlage erhöhen?
Antwort anzeigen
Ermitteln Sie die langsamste Prozessstufe und rüsten Sie zuerst diese auf – normalerweise den Trockner oder die Hammermühle und nicht die Presse. Ein Feuchtegehalt im Bereich von 8–15 % und eine Partikelgröße unter 3 mm erhöhen ebenfalls die tatsächliche Durchsatzleistung.
Unsere Perspektive
TCPEL baut und liefert seit 2020 Holzpellet-Produktionslinien für Kunden in mehr als 60 Ländern – von landwirtschaftlichen Anlagen mit einer einzelnen Maschine bis zu mehrstufigen Industrieanlagen. Unsere wiederkehrende Erkenntnis entspricht der Kernaussage dieses Leitfadens: Das schwächste Glied bestimmt die Leistung der Anlage, weshalb wir Trockner und Hammermühle auf die Pelletpresse abstimmen und nicht umgekehrt.
Literatur und Quellen
- Herstellung von Brennstoffpellets aus Biomasse — Penn State Extension
- EN ISO 17225-2:2021 — Klassifizierte Holzpellets — ISO / CEN
- Anforderungen von ENplus an Holzpellets — European Pellet Council
- Physikalische, mechanische und energetische Charakterisierung von Holzpellets — NCBI PMC
- Technisch-wirtschaftliche Analyse der Holzpelletproduktion — NC State BioResources
- Leitfaden zu Gefahren durch brennbaren Staub — OSHA
- Kostenstudie zu Holzpellets — IEA Bioenergy Task 40
- Jahresbericht zu Holzpellets in der EU (RED III) — USDA Foreign Agricultural Service
Verwandte Artikel
- Kaufratgeber für Trommelhacker — Auslegung der Hackstufe
- Leitfaden zu Rotationstrocknern — Regelung des Rohstoff-Feuchtegehalts
- Holzzerkleinerer oder Schredder — Aufbereitung übergroßer Rohstoffe
Planen Sie eine Holzpelletieranlage? Fordern Sie ein auf Ihren Rohstoff und Ihre Kapazität abgestimmtes Layout an.
Pelletieranlagen-Lösungen von TCPEL ansehen →