Kontakt mit TCPEL aufnehmen

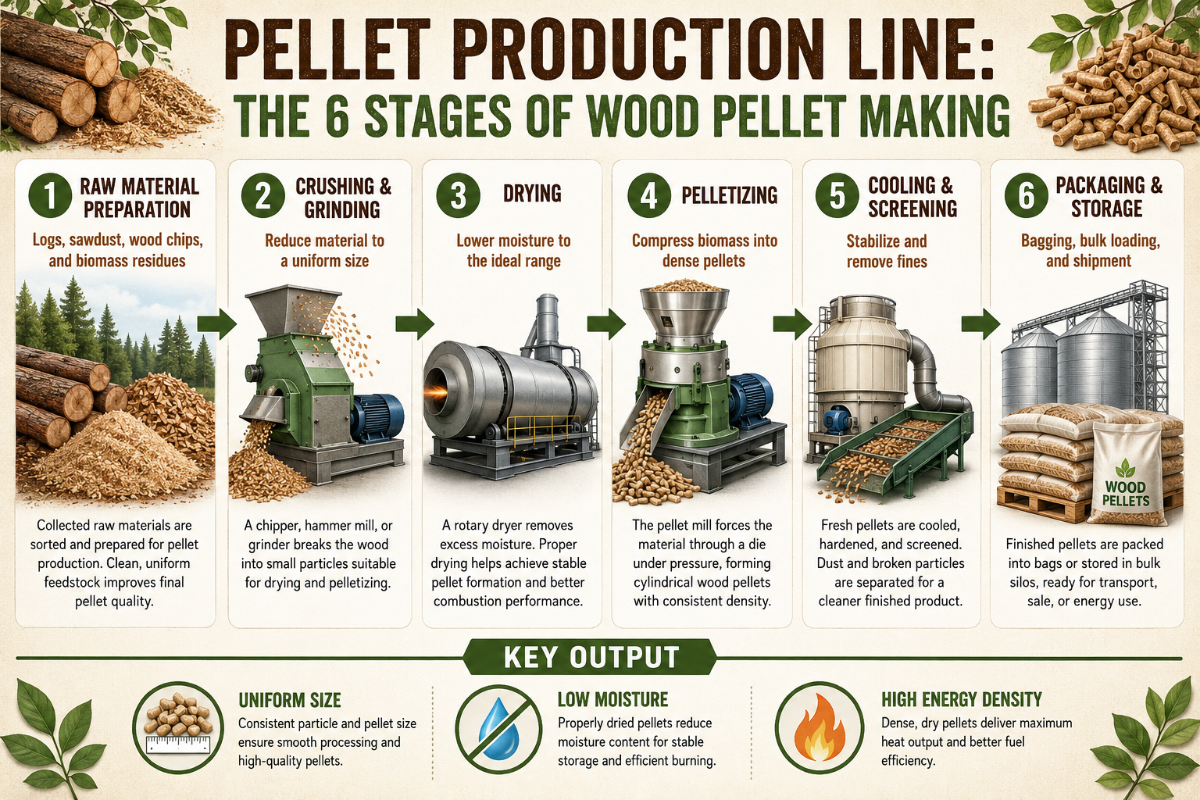
Eine Pelletproduktionsanlage ist eine integrierte Maschinenkette, die lose Biomasse — Sägemehl, Hackschnitzel, Hobelspäne, Rinde und Stroh — in dichte, gleichmäßige Holzpellets als Brennstoff umwandelt. Sie besteht nicht aus nur einer Maschine. 6 Prozessstufen arbeiten nacheinander, und die Leistung der Anlage wird durch ihre schwächste Stufe bestimmt. Dieser Leitfaden erläutert jede Stufe der Pelletproduktion, die für die Pelletqualität entscheidenden Werte und die Abstimmung einer Anlage auf Ihren Rohstoff und Ihre gewünschte Durchsatzleistung. Unterstützung bei der Anlagenkonfiguration finden Sie auf unserer Seite zu kompletten Pelletproduktionsanlagen.
Technische Daten im Überblick: eine Holzpelletproduktionsanlage
| Prozessstufen | 6 — grob zerkleinern → vermahlen → trocknen → pelletieren → kühlen → absieben und absacken |
| Typische Produktionsleistung | 0,3–1,5 t/h klein · 3–5 t/h mittelgroß · 10–20+ t/h industriell |
| Rohstofffeuchte | 25–55 % im Rohzustand → auf ~10–15 % getrocknet → fertige Pellets ≤8–10 % |
| Partikelgröße vor der Matrize | ≤3 mm (≤ Durchmesser der Matrizenbohrung) |
| Pelletdurchmesser | 6 mm oder 8 mm für Brennstoffqualität; Länge ≤38 mm |
| Elektrischer Leistungsbedarf | ≈50–100 kW je t/h Produktionsleistung |
| Kernmaschinen | Hacker, Hammermühle, Rotationstrockner, Ringmatrizen-Pelletpresse, Pelletkühler, Absackmaschine |
Was ist eine Pelletproduktionsanlage?
 Eine Pelletproduktionsanlage — auch Holzpelletwerk, Biomasse-Pelletieranlage oder Pelletieranlage genannt — ist ein verbundenes Maschinensystem, das lose Biomasse zu zylindrischen Brennstoffpellets verdichtet. Das Kernprinzip des Prozesses ist die Verdichtung: Rohstoff mit einer niedrigen, ungünstigen Schüttdichte wird in ein einheitliches Produkt umgewandelt, das dicht genug ist, um effizient gelagert, transportiert und verbrannt zu werden.
Eine einzelne Pelletpresse übernimmt nur den Pressvorgang; eine komplette Holzpelletproduktionsanlage ergänzt alle vor- und nachgeschalteten Schritte — Zerkleinerung, Trocknung, Kühlung, Absiebung und Absackung —, sodass loser Rohstoff für Biomassepellets an einem Ende in die Produktionsanlage gelangt und das abgesackte Produkt sie am anderen Ende verlässt.
Betrachten Sie die Anlage als 6 Funktionsbereiche und nicht als Auflistung einzelner Maschinen. Jeder Bereich übergibt das Material mit einer bestimmten Partikelgröße, Feuchtigkeit und Temperatur an den nächsten. Ist auch nur eine Übergabe fehlerhaft, leidet die gesamte Kette der Biomassepelletproduktion. Diese gegenseitige Abhängigkeit ist die wichtigste Erkenntnis dieses Leitfadens und prägt jede nachfolgende Entscheidung — von der Rohstoffaufbereitung bis zur Auslegung der Produktionsleistung. (Mit derselben Maschinenfamilie lassen sich auch Pellets für Futtermittel herstellen; der Unterschied liegt hauptsächlich in der Matrize und der Konditionierung, nicht im Anlagenaufbau.)
Die 6 Stufen der Holzpelletproduktion
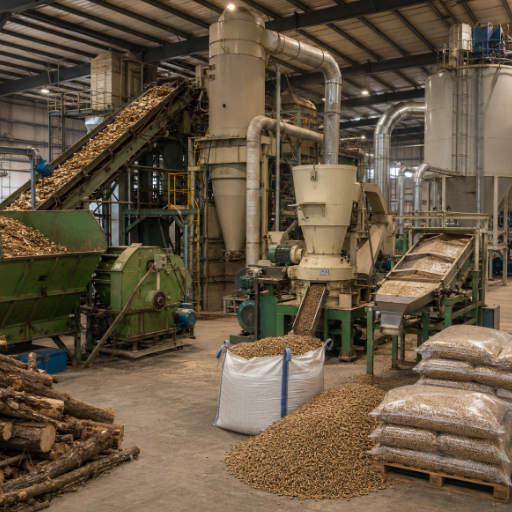 Jede Anlage zur Holzpelletproduktion, von einer Werkstattanlage mit 0,3 t/h bis zu einem Werk, das jährlich Hunderttausende Tonnen produziert, folgt demselben Prozessablauf. Nachfolgend finden Sie den 6-stufigen Aufbau einer Pelletieranlage — die Aufgabe jeder Stufe, ihren Sollwert und den dort am häufigsten auftretenden Engpass.
| Prozessstufe | Maschine | Aufgabe | Sollwert | Häufiger Engpass |
|---|---|---|---|---|
| 1. Zerkleinerung | Trommelhacker / Holzzerkleinerer | Stämme und Verschnitt zu Hackschnitzeln zerkleinern | Hackschnitzel < ~30 mm | Fremdmetall, zu großer Rohstoff |
| 2. Vermahlung | Hammermühle | Hackschnitzel/Sägemehl zu Pulver zerkleinern | Partikel ≤3 mm | Siebverschleiß, Durchsatzleistung |
| 3. Trocknung | Trommeltrockner | Überschüssiges Wasser entfernen | Feuchtegehalt ~10–15 % | Üblicherweise der Engpass der Anlage |
| 4. Pelletierung | Ringmatrizen-Pelletpresse | Pulver durch eine Matrize pressen | Pellets mit 6/8 mm | Matrizenverschleiß, ungeeigneter Feuchtegehalt |
| 5. Kühlung | Gegenstromkühler | Pellets aushärten und stabilisieren | ≈Umgebungstemperatur +10 °C | Bei zu kurzer Kühlung heiße, bröckelnde Pellets |
| 6a. Absiebung | Vibrationssieb | Feinanteil entfernen und zur Pelletpresse zurückführen | Feinanteil ≤1 % | Übermäßiger Feinanteil durch zu trockenen Rohstoff |
| 6b. Absackung | Absackmaschine / Silo | Produkt absacken oder lose lagern | 15 kg Säcke / lose Ware | Feinanteil durch Fallhöhen, Feuchtigkeitsaufnahme |
Stufe 1–2: Rohstoffaufbereitung durch Hacken und Vermahlen
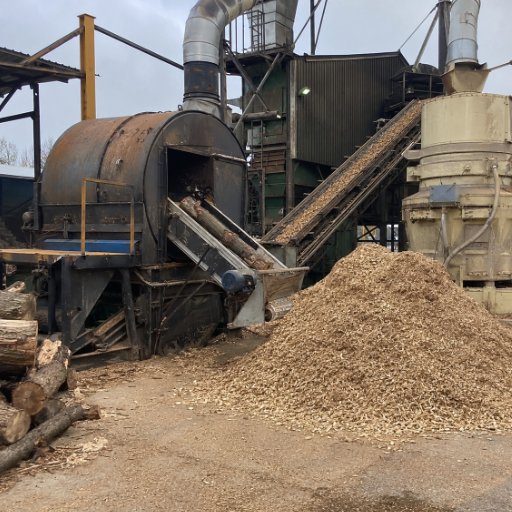 Pelletierung ist ein Verfahren für pulverförmiges Material. Bevor ein Rohstoff die Matrize erreicht, muss er klein und gleichmäßig sein. Für diese Prozessstufe gilt eine Regel: Die Partikelgröße darf den Durchmesser der Matrizenbohrung nicht überschreiten. Standard-Pelletpressen benötigen auf höchstens etwa 3 mm zerkleinerte Biomasse, da die Matrize einzelne Partikel miteinander verdichtet — größere Partikel überbrücken die Bohrung und verstopfen sie.
Welche Materialien kann eine Pelletieranlage verarbeiten?
Nahezu jede trockene lignocellulosehaltige Biomasse ist geeignet: Sägemehl, Hackschnitzel, Hobelspäne, Holzstämme, Rinde, Stroh, Reishülsen und andere Ernterückstände. Die Form des Eingangsmaterials bestimmt den Maschinenweg. Sperriges Material — Stämme und Schwarten — durchläuft zunächst einen Trommelhacker und anschließend eine Hammermühle zur Feinvermahlung. Bereits kleines Material — etwa Sägemehl aus einem Sägewerk — kann direkt in die Hammermühle gelangen. Besteht das Eingangsmaterial aus einer Mischung unregelmäßiger Abfälle, übernimmt ein separater Holzzerkleinerer oder Schredder die Grobzerkleinerung. Ein Hacker und ein Zerkleinerer sind nicht austauschbar; der Hacker erzeugt saubere Hackschnitzel aus sauberem Holz, während der Zerkleinerer Verunreinigungen besser toleriert.
📐 Technischer Hinweis
Stimmen Sie das Sieb der Hammermühle auf die Matrize ab. Bei einer 6 mm Matrize liefert ein Sieb, das die Partikelgröße unter ~3 mm hält, den am besten geeigneten Rohstoff. Übergroße Partikel mindern nicht nur die Qualität — sie überbrücken die Matrizenbohrungen und bringen die Pelletpresse zum Stillstand. Dies ist der häufigste Grund dafür, dass eine neue Anlage “keine Pellets produziert.”
Stufe 3: Trocknung auf den richtigen optimalen Feuchtebereich
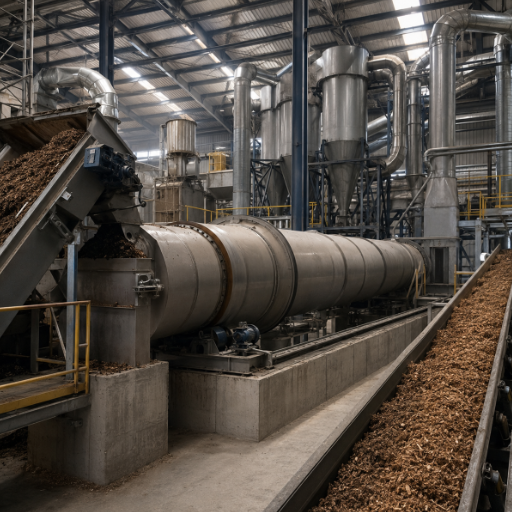 Der Feuchtegehalt ist der wichtigste Wert in der gesamten Anlage und zugleich derjenige, der am häufigsten missverstanden wird. Lignin — das natürliche Polymer im Holz — bindet die Pellets. Es wird nur weich und fließfähig, wenn ausreichend Wasser vorhanden ist und die Matrize genügend Wärme erzeugt. Bei zu wenig Wasser wird das Lignin nicht aktiviert; bei zu viel Wasser entsteht in der Matrize Dampf.
Streben Sie einen Optimalbereich und keinen Mindestwert an. Bei Holz wird der Rohstoff vor der Pelletpresse üblicherweise auf etwa 10–15 % Feuchtegehalt getrocknet, wobei das Optimum je nach Material variiert — wissenschaftliche Pelletierungsstudien berichten bei einigen Holzarten von guten Pellets aus Rohstoff im Bereich von 8–12 %. Unter etwa 10 % zerfallen die Pellets wegen unzureichender Bindung wieder zu Pulver; über etwa 15 % bilden sich in der Matrize Dampfblasen, durch die die Pellets beim Austrag auseinanderbrechen. Nach der Kühlung stabilisiert sich der Feuchtegehalt der fertigen Pellets bei ≤8–10 %.
Die Kaskade des Feuchteverlusts — wohin die Masse geht
Die Trocknung ist außerdem die Prozessstufe mit dem höchsten Energieverbrauch. Der elektrische Leistungsbedarf der Pelletiermaschinen liegt bei etwa 50–100 kW je t/h Produktionsleistung, doch der Gesamtenergiebedarf einschließlich der thermischen Last der Trommeltrocknung ist deutlich höher — veröffentlichte Analysen beziffern ihn bei einem sehr feuchten Ausgangsmaterial auf weit über 2.000 kWh je Tonne. Die Wahl eines auf den Feuchtegehalt Ihres Rohstoffs abgestimmten Trockners bietet daher den größten Hebel zur Senkung der Betriebskosten.
Wasser ist die Masse, die die Anlage verlässt. Ausgangspunkt ist etwa eine Tonne frisches Sägemehl mit 50 % Feuchtegehalt. Durch die Trocknung auf ~10 % wird der größte Teil dieses Wassers entfernt, sodass nur etwa 0.55 Tonne Pellets verbleibt. Deshalb bestimmt normalerweise die Trocknerleistung und nicht die Pressenleistung die Größe der gesamten Pelletieranlage — und deshalb wird ein Trockner nach dem feuchten Eingangsmaterial ausgelegt, während die Pelletpresse nach der trockenen Durchsatzleistung dimensioniert wird.
“Eine problematische Charge zerbröckelte immer wieder, und ich war überzeugt, dass die Matrize defekt war — dabei waren die Hobelspäne einfach zu feucht. Nachdem ich sie richtig getrocknet hatte, war das Problem verschwunden.”
⚠️ Häufiger Fehler: “Je trockener, desto besser”
Das stimmt nicht. Zu stark getrockneter Rohstoff ist die häufigste Ursache für übermäßigen Staub und bröckelnde Pellets, da nicht mehr genügend Feuchtigkeit vorhanden ist, um das Lignin als Bindemittel aufzuschmelzen. Kaufen Sie ein Feuchtemessgerät, prüfen Sie den Rohstoff und halten Sie den Optimalbereich ein — nicht dessen Untergrenze.
Stufe 4: Pelletierung — Ringmatrize oder Flachmatrize
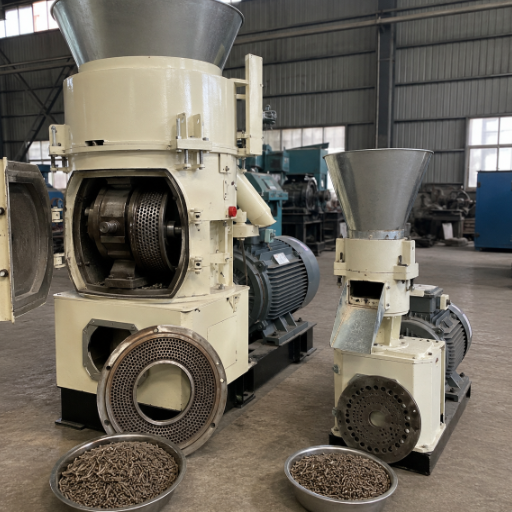 Dies ist das Herzstück der Anlage. In der Pelletpresse drücken Pressrollen das konditionierte Pulver unter hohem Druck durch die Bohrungen einer gehärteten Stahlmatrize; die Reibungswärme erweicht das Lignin, und das Material tritt als Endlosstrang aus, der auf Länge geschnitten wird. 2 Matrizenbauformen dominieren den Markt, und ihre Auswahl ist eine der eindeutigsten Entscheidungen bei der Pelletproduktion.
| Kriterium | Flachmatrize | Ringmatrize |
|---|---|---|
| Typische Produktionsleistung | ~0,1–1 t/h | ~1–20+ t/h |
| Geeignet für | Kleinbetriebe / landwirtschaftliche Betriebe / Versuche | Kontinuierliche industrielle Produktion |
| Matrizenstandzeit | Kürzer, einfach auszutauschen | ~1.000–1.500 h, danach austauschen |
| Investitionskosten | Niedrigste Einstiegskosten | Höher, geringere Kosten je Tonne |
Warum verwenden industrielle Pelletieranlagen Ringmatrizen-Pelletpressen?
Weil bei großen Produktionsmengen sowohl die Durchsatzleistung pro Stunde als auch die Kosten pro Tonne für die Ringmatrize sprechen. Eine Ringmatrizen-Pelletpresse verteilt die Arbeit auf eine große kreisförmige Matrize und mehrere Pressrollen und erreicht damit die für eine kontinuierliche Anlage erforderliche Durchsatzleistung. Flachmatrizen-Pelletpressen haben ihre Berechtigung im unteren Leistungsbereich — bei Pilotläufen, in landwirtschaftlichen Betrieben und für Futtermittel —, wo eine einfache Bauweise und niedrige Einstiegskosten wichtiger sind als Tonnen pro Stunde. Matrizenverschleiß tritt bei beiden Bauarten auf: Rechnen Sie damit, eine eingesetzte Matrize etwa alle 1.000–1.500 Betriebsstunden auszutauschen, und kalkulieren Sie sie als Verschleißteil statt als unerwartete Ausgabe ein. Patentierte Weiterentwicklungen verbessern einzelne Details — etwa die Kühlung der Pressrollen und optimierte Zuführsysteme (zum Beispiel US 6.299.430 und US 4.162.881) —, doch der grundlegende Zielkonflikt zwischen Ring- und Flachmatrize besteht seit Jahrzehnten.⚠️ Eine wichtige Kauffalle
Flachmatrizen-Pelletpressen werden in 2 nahezu gleich aussehenden Bauarten angeboten: als Futtermittelmodell mit rotierender Matrize und als Holzmodell mit rotierenden Pressrollen. Das Holzmodell kann ungefähr doppelt so viel kosten wie das Futtermittelmodell — und günstige, für “Holz” angebotene Geräte sind häufig Futtermittel-Pelletpressen, die dieser Beanspruchung nicht standhalten. Prüfen Sie genau, welche Ausführung Sie kaufen.
Stufe 5–6: Kühlung, Absiebung und Absackung
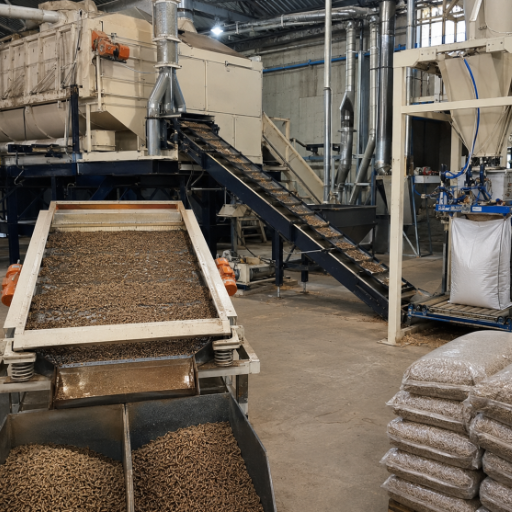 Die Pellets verlassen die Matrize heiß — mit etwa 80–90 °C — und weich. Sie sind noch nicht fertig. Ein Gegenstromkühler zieht Umgebungsluft durch das Pelletbett, härtet die Pellets beim erneuten Erstarren des Lignins aus und kühlt sie bis nahe an die Umgebungstemperatur ab.
Wird diese Prozessstufe ausgelassen oder zu stark verkürzt, zerbröckeln die Pellets und nehmen bei der Lagerung erneut Feuchtigkeit auf. Nach der Kühlung entfernt ein Vibrationssieb Feinanteile (Staub und Bruchstücke), die statt einer Entsorgung zur Pelletpresse zurückgeführt werden.
Betrachten Sie diese letzten Prozessstufen als Qualitätssicherung und nicht als Nebensache. Ein Pellet, das an der Matrize die Spezifikation erfüllte, kann sie nach der Handhabung verfehlen: Eine groß angelegte Studie ergab, dass bereits eine Fallhöhe von 7,8 m den Anteil des Feinmaterials unter 3,15 mm von 4,82 % auf 9,01 % erhöhte. Übergabestellen an Förderanlagen, der Austrag des Kühlers und die abschließende Absacklinie erzeugen zusätzlichen Feinanteil. Ein gut ausgelegter Pelletkühler, schonende Fördertechnik und eine abschließende Absiebung vor der Absackmaschine sorgen daher dafür, dass das fertige Produkt die ENplus-Grenzwerte einhält.
📐 Technischer Hinweis — brennbarer Staub ist in der gesamten Anlage eine Gefahr
Bei der Trocknung, Vermahlung, Kühlung und Absiebung entsteht feiner, brennbarer Holzstaub. OSHA hat Pelletieranlagen beanstandet, bei denen Funkenerkennung, Feuerlöschung und Explosionsentkopplung zwischen Pelletpresse, Kühler und Entstaubungsanlage fehlten. Berücksichtigen Sie Staubkontrolle, Funkenerkennung und Entkopplung (gemäß NFPA 664) als Bestandteil der Anlagenspezifikation — nicht als optionale Ergänzung.
Rohstoff, Produktionsleistung und Anlagenkonfiguration richtig aufeinander abstimmen
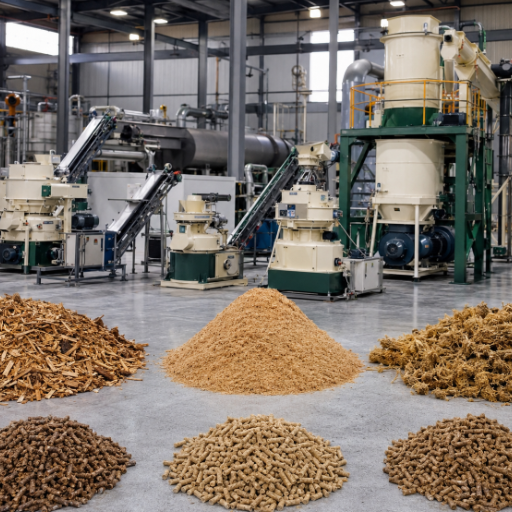 Eine große Pelletpresse zu kaufen und sie nicht ausreichend mit Material zu versorgen, ist der kostspieligste Fehler in diesem Markt. Die folgende Regel verhindert ihn.
Die Regel der schwächsten Prozessstufe
Nach dieser Regel hängt die Anlagenkonfiguration von 4 Eingangsgrößen ab. Der Anlagenkonfigurator mit 4 Eingangsgrößen wandelt sie in eine Spezifikation um:
Die tatsächliche Durchsatzleistung einer Anlage entspricht der Leistung ihrer langsamsten Prozessstufe — und diese ist fast immer der Trockner, nicht die Pelletpresse. In einem dokumentierten Fall begrenzte ein zu klein ausgelegter Rotationstrockner die Materialzufuhr einer Anlage so stark, dass die Pelletpresse weit unter ihrer Nennleistung lief; der Betreiber musste die Trocknerleistung von 3,5 t/h auf mindestens 10 t/h erhöhen, bevor die Pelletpresse ihre Nenndurchsatzleistung erreichen konnte. Legen Sie zuerst den Trockner für den feuchten Rohstoff aus und stimmen Sie anschließend jede weitere Prozessstufe kapazitiv darauf ab.
- 1. Eingangsfeuchte des Rohstoffs — >30 % Feuchte bedeutet, dass ein größerer Rotationstrockner das Budget bestimmt; unter 15 % ist nur ein kleiner oder gar kein Trockner erforderlich.
- 2. Rohstoffform: Stämme → Hacker ergänzen; sauberes Sägemehl → nur Hammermühle.
- 3. Gewünschte Durchsatzleistung (t/h): bestimmt die Größe der Ringmatrize und die Motorleistung (~50–100 kW je t/h).
- 4. Pelletqualität — Brennstoff in ENplus-Qualität erfordert eine präzisere Absiebung, Kühlung und Feuchteregelung als einfacher Brennstoff für den Eigenbedarf.
| Anlagengröße | Produktionsleistung | Richtwert für die Investition (USD) | Typischer Käufer |
|---|---|---|---|
| Klein | 0,5–1 t/h | $30k–$80k | Landwirtschaftlicher Betrieb, Eigenversorgung |
| Mittelgroß | 3–4 t/h | $95k–$430k | Regionaler Brennstoffproduzent |
| Groß | 10–20 t/h | $500k–$1.6M | Gewerbliche Pelletieranlage |
| Industriell | 20–40+ t/h | $570k–$3M+ | Export / Versorgung von Energieversorgern |
Die Werte sind Richtwerte mit Stand 2026 und variieren je nach Automatisierungsgrad, Rohstoff und Umfang der schlüsselfertigen Lieferung — betrachten Sie sie als Planungsspanne und nicht als Angebot.
Sie sind nicht sicher, welche Anlagengröße zu Ihrem Material passt? Senden Sie uns den Feuchtegehalt Ihres Rohstoffs und die gewünschte Durchsatzleistung in Tonnen pro Stunde, damit wir die Anlage darauf auslegen können.
Komplette Pelletproduktionsanlagen ansehen →Was bestimmt die Pelletqualität? Mechanische Festigkeit, Feuchtegehalt und ENplus
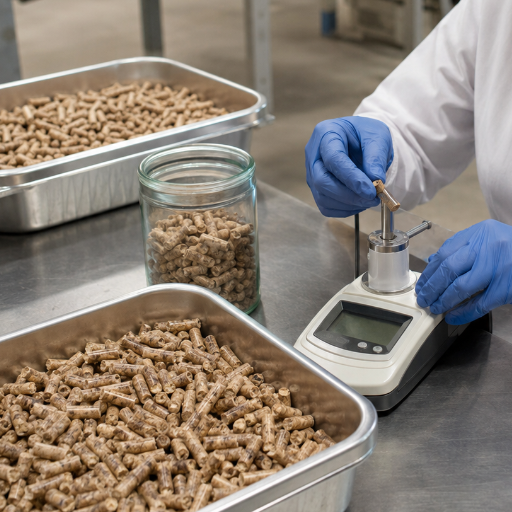 Unabhängig vom hergestellten Produkt bewertet der Markt es anhand veröffentlichter Normen. Für feste Pelletbrennstoffe ist ENplus, basierend auf ISO 17225-2, die europäische Referenz, wobei ENplus A1 die Premiumklasse für den privaten Wärmemarkt darstellt. Ein hochwertiges Brennstoffpellet muss folgende Werte erreichen:
| Eigenschaft | Anforderung nach ENplus A1 |
|---|---|
| Durchmesser | 6 ± 1 oder 8 ± 1 mm |
| Länge | 3.15 < L ≤ 40 mm |
| Feuchtegehalt | ≤ 10% |
| Aschegehalt | ≤ 0.7% |
| Mechanische Festigkeit | ≥ 98,0 % (A2/B: 97,5 %) |
| Feinanteil (< 3.15 mm) | ≤ 1,0 % lose Ware · ≤ 0,5 % abgesackt |
| Unterer Heizwert | ≥ 4,6 kWh/kg (≈16,5 MJ/kg) |
| Schüttdichte | 600–750 kg/m³ |
Die künftige Entwicklung der industriellen Pelletierung
Die Nachfrage bildet den Hintergrund jeder Entscheidung zur Anlagenauslegung. Weltweit hatte der Markt für Holzpellets im Jahr 2025 einen Wert von rund USD 17,25 Milliarden und soll bis 2031 voraussichtlich etwa USD 26 Milliarden erreichen, was einer durchschnittlichen jährlichen Wachstumsrate von nahezu 7 % entspricht. Die industrielle Wärmeerzeugung verbraucht bereits fast die Hälfte des gesamten Biomassebrennstoffs in Pelletform. Europa — angetrieben durch Vorgaben für erneuerbare Energien wie RED III — steht für etwa 58 % des Verbrauchs, während der asiatisch-pazifische Raum die am schnellsten wachsende Region ist, da Japan und Südkorea die Mitverbrennung von Biomasse ausbauen. Für alle, die in den nächsten Jahren eine Anlage spezifizieren, sind 2 Entwicklungen wichtig. Erstens verbreiten sich Automatisierung und kontinuierliche Anlagenüberwachung von den größten Pelletwerken ausgehend zunehmend auch bei kleineren Anlagen, wodurch die Feuchteregelung präziser wird und manuelle Einstellungen abnehmen, die in der Vergangenheit Feinanteile und Verstopfungen verursachten. Zweitens gewinnen torrefizierte “schwarze” Pellets — auf eine höhere Energiedichte geröstete Biomasse — für die Mitverbrennung mit Kohle an Bedeutung; beachten Sie, dass sie einer separaten Norm, ISO 17225-8, unterliegen und nicht der Normenfamilie ISO 17225-2 für herkömmliche weiße Pellets. Planen Sie bereits jetzt Flexibilität für unterschiedliche Rohstoffe und eine Qualität nach ENplus in die Anlage ein, denn sowohl die Regeln für die Rückverfolgbarkeit der Lieferkette als auch die Anforderungen der Käufer werden strenger, nicht lockerer.Häufig gestellte Fragen
F: Wie viel kostet eine Pelletproduktionsanlage?
Antwort anzeigen
Die Maschinen kosten etwa $70.000–$250.000 je Tonne Durchsatzleistung pro Stunde, wobei ungefähr die Hälfte auf die Pelletpresse selbst entfällt. In der Praxis bedeutet dies etwa $30.000–$80.000 für eine kleine Anlage mit 0,5–1 t/h, $95.000–$430.000 für eine Pelletieranlage mit 3–4 t/h und $500.000 bis mehrere Millionen für industrielle Systeme mit 10–40+ t/h. Automatisierungsgrad, Rohstofffeuchte und Umfang der schlüsselfertigen Lieferung bestimmen, wo der Preis innerhalb dieser Bereiche liegt.
F: Welche Rohstoffe kann eine Pelletproduktionsanlage verarbeiten?
Antwort anzeigen
Die meisten trockenen lignocellulosehaltigen Biomassen: Sägemehl, Hackschnitzel, Hobelspäne, Rinde, Stämme, Stroh, Reishülsen und andere Ernterückstände. Die Form bestimmt die vorgeschaltete Aufbereitung — Stämme benötigen vor der Hammermühle einen Hacker, während Sägemehl direkt in die Hammermühle gelangen kann. Unabhängig vom Ausgangsmaterial bleiben die Anforderungen an Partikelgröße (auf ≤3 mm zerkleinert) und Feuchtegehalt (vor dem Pressen auf etwa 10–15 % konditioniert) gleich.
F: Wie viel Strom verbraucht eine Pelletieranlage je Tonne?
Antwort anzeigen
Der elektrische Leistungsbedarf der Pelletiermaschinen beträgt etwa 50–100 kW je Tonne Durchsatzleistung pro Stunde, was einem Stromverbrauch von ungefähr 90–150 kWh je Tonne Pellets entspricht. Wird die zum Trocknen sehr feuchter Rohstoffe erforderliche Wärmeenergie einbezogen, kann der Gesamtenergiebedarf 2.000 kWh je Tonne überschreiten — genau deshalb bestimmt die Trocknung und nicht das Pressen die Energiekosten.
F: Kann eine Anlage sowohl Brennstoff- als auch Futterpellets herstellen?
Antwort anzeigen
Oft ja, wenn Matrize und Konditionierung angepasst werden. Der Anlagenaufbau ist ähnlich, doch Futterpellets erfordern eine Dampfkonditionierung und eine für Futtermittel geeignete Matrize, während bei Brennstoffpellets die oben genannten Anforderungen an Feuchtegehalt und mechanische Festigkeit im Vordergrund stehen.
F: Mit welcher Produktionsleistung sollte eine erste Pelletieranlage starten?
Antwort anzeigen
Die meisten gewerblichen Neueinsteiger beginnen bei etwa 1–1,5 t/h, da dies ein ausgewogenes Verhältnis zwischen einer überschaubaren Investition und einer wirtschaftlich relevanten Durchsatzleistung bietet. Entscheidend ist selten die Pelletpresse — entscheidend ist, wie viel Rohstoff Sie zuverlässig trocknen können. Legen Sie den Trockner zuerst für den voraussichtlich feuchtesten Rohstoff aus und stimmen Sie anschließend die Pelletpresse auf die trockene Durchsatzleistung ab, damit ihre Kapazität niemals durch einen zu klein ausgelegten Trockner ungenutzt bleibt.
F: Wie lange hält eine Pelletmatrize?
Antwort anzeigen
Rechnen Sie damit, eine in Betrieb befindliche Matrize nach etwa 1.000–1.500 Betriebsstunden zu ersetzen. Betrachten Sie Matrizen als einkalkulierte Verschleißteile; der Betrieb mit einer verschlissenen Matrize verschwendet Energie und erzeugt wenig feste, staubige Pellets.
F: Kann eine Pelletieranlage Pellets der Qualitätsklasse ENplus A1 produzieren?
Antwort anzeigen
Ja, sofern die gesamte Anlage dafür ausgelegt ist. ENplus A1 erfordert eine mechanische Festigkeit von ≥98 %, einen Feuchtegehalt von ≤10 %, einen Aschegehalt von ≤0,7 % und einen Feinanteil von ≤0,5 % in Säcken — Anforderungen, die von einer eng definierten Partikelgröße, dem richtigen Feuchtegehalt, einer vollständigen Kühlung und der abschließenden Absiebung abhängen. ENplus A1 ist das Ergebnis der gesamten Anlage und keine Einstellung an der Pelletpresse.
Literatur und Quellen
- Herstellung von Brennstoffpellets aus Biomasse — Penn State Extension
- Neuere Entwicklungen bei der Pelletierung von Biomasse: ein Überblick — NC State, BioResources
- Verbesserung der Biomasseeigenschaften durch Verdichtung — Ohio State Extension (Ohioline)
- ENplus-Qualitätssystem — European Pellet Council
- ISO 17225-2 — Klassifizierte Holzpellets — International Organization for Standardization
- OSHA 29 CFR 1910 — brennbarer Staub / Prozesssicherheit — U.S. Occupational Safety and Health Administration
- Die Kunst der Biomassepelletierung — Biomass Magazine
Warum wir diesen Leitfaden verfasst haben
TCPEL baut Biomassemaschinen — Trommelhacker, Hammermühlen, Rotationstrockner, Ringmatrizen-Pelletpressen, Pelletkühler und Absackanlagen — und konfiguriert komplette Pelletproduktionsanlagen für Kunden in mehr als 60 Ländern. Dieser Leitfaden zeigt, wie wir diese Anlagen Prozessstufe für Prozessstufe auslegen: den Trockner passend zum feuchten Rohstoff, die Pelletpresse passend zur Durchsatzleistung des trockenen Materials und die Qualität von der Partikelgröße an als festen Bestandteil des Prozesses.
Verwandte Artikel
- Leitfaden für Rotationstrockner — Auslegung der Prozessstufe, die gewöhnlich die Produktionsleistung Ihrer Anlage begrenzt
- Kaufberatung für Trommelhacker — die Zerkleinerung in der ersten Prozessstufe richtig auslegen
- Holzzerkleinerer oder Holzschredder — die richtige Grobzerkleinerung für gemischte Abfälle auswählen
- Komplette Pelletproduktionsanlage — Modelle, Produktionsleistungen und Anlagenkonfiguration