Póngase en contacto con TCPEL

Una línea de producción de pellets es una cadena integrada de máquinas que transforma biomasa suelta —aserrín, astillas de madera, virutas de madera, corteza y paja— en pellets de madera densos y uniformes para usarlos como combustible. No es una sola máquina. Las 6 etapas funcionan en secuencia, y el desempeño de la línea depende de su etapa más débil. Esta guía explica cada etapa de la producción de pellets, los valores que determinan la calidad del pellet y cómo adaptar una línea a su materia prima y capacidad. Si necesita ayuda con la configuración, consulte nuestra página de líneas completas de producción de pellets.
Especificaciones rápidas: panorama de una línea de producción de pellets de madera
| Etapas | 6 — triturar → moler → secar → peletizar → enfriar → cribar y ensacar |
| Capacidad típica | 0,3–1,5 t/h pequeña · 3–5 t/h mediana · 10–20+ t/h industrial |
| Humedad de la materia prima | 25–55% inicial → secado hasta ~10–15% → pellet terminado ≤8–10% |
| Tamaño de partícula antes de la matriz | ≤3 mm (≤ al diámetro del orificio de la matriz) |
| Diámetro del pellet | 6 mm u 8 mm para combustible; longitud ≤38 mm |
| Demanda eléctrica | ≈50–100 kW por cada t/h de capacidad |
| Máquinas principales | astilladora de madera, molino de martillos, secador rotativo, peletizadora de matriz anular, enfriador y ensacadora |
¿Qué es una línea de producción de pellets?
 Una línea de producción de pellets —también llamada planta de pellets de madera, planta de pellets de biomasa o línea de peletizado— es un sistema conectado de maquinaria que comprime biomasa suelta para convertirla en pellets combustibles cilíndricos. El proceso central es la densificación: una materia prima con una densidad aparente baja y difícil de manejar se convierte en un producto uniforme, suficientemente denso para almacenarlo, transportarlo y quemarlo de manera eficiente.
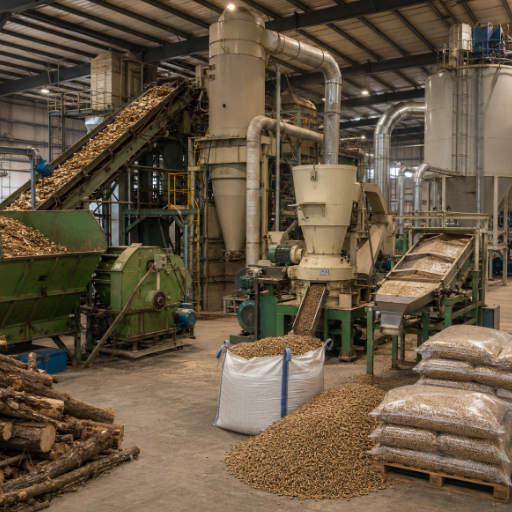
Una peletizadora independiente solo realiza la etapa de prensado; una línea completa de producción de pellets de madera incorpora todo lo necesario antes y después —reducción de tamaño, secado, enfriamiento, cribado y ensacado— para que la materia prima suelta destinada a producir pellets de biomasa entre por un extremo de la planta de producción y el producto ensacado salga por el otro.
Considere la línea como 6 secciones funcionales, no como una lista de máquinas independientes. Cada sección entrega el material a la siguiente con un tamaño, una humedad y una temperatura específicos. Si una sola transferencia es incorrecta, toda la cadena de producción de pellets de biomasa se ve afectada. Esta interdependencia es la idea más útil de esta guía y determina cada decisión que se explica a continuación, desde la preparación de la materia prima hasta el dimensionamiento de la capacidad de producción. (La misma familia de maquinaria también produce pellets de alimento para animales; la diferencia radica principalmente en la matriz y el acondicionamiento, no en la distribución de la línea.)
Las 6 etapas de la producción de pellets de madera
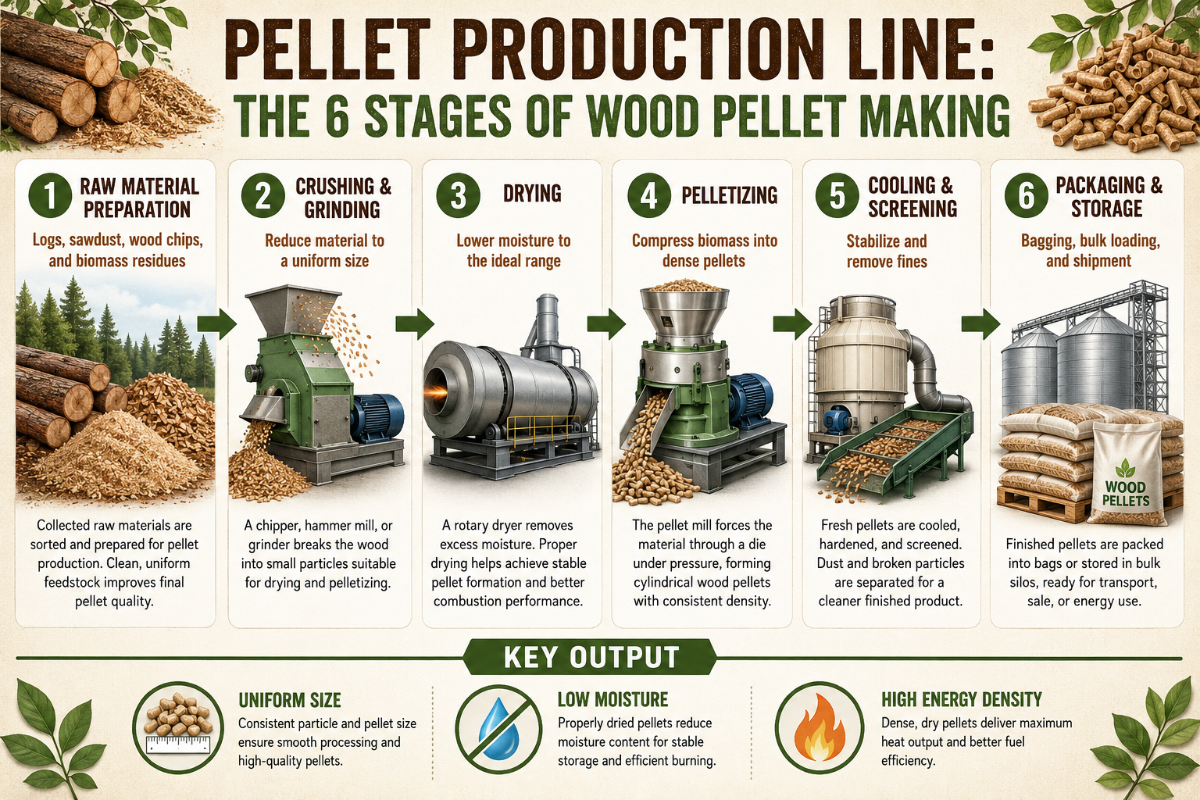
 Toda línea de producción de pellets de madera, desde una unidad de taller de 0,3 t/h hasta una planta que fabrica cientos de miles de toneladas al año, sigue el mismo flujo. A continuación se presenta el esquema de una línea de pellets en 6 etapas: qué hace cada etapa, qué objetivo debe alcanzar y cuál es el cuello de botella que aparece allí con mayor frecuencia.
| Etapa | Equipo | Función | Objetivo | Cuello de botella habitual |
|---|---|---|---|---|
| 1. Reducción de tamaño | Astilladora de tambor / trituradora de madera | Convertir troncos y recortes en astillas | Astillas < ~30 mm | Metales extraños y material de tamaño excesivo |
| 2. Molienda | Molino de martillos | Moler las astillas o el aserrín hasta convertirlos en polvo | Partículas ≤3 mm | Desgaste de la criba y capacidad de procesamiento |
| 3. Secado | Secador de tambor rotativo | Eliminar el exceso de agua | Humedad de ~10–15% | Suele ser el cuello de botella de la línea |
| 4. Peletización | Peletizadora de matriz anular | Prensar el polvo a través de una matriz de peletizado | Pellets de 6/8 mm | Desgaste de la matriz y humedad inadecuada |
| 5. Enfriamiento | Enfriador a contracorriente | Endurecer y estabilizar los pellets | ≈temperatura ambiente +10 °C | Pellets calientes y quebradizos si se acelera el proceso |
| 6a. Cribado | Criba vibratoria | Retirar los finos y devolverlos a la peletizadora | Finos ≤1% | Exceso de finos por materia prima demasiado seca |
| 6b. Ensacado | Ensacadora / silo | Ensacar o almacenar el producto a granel | Sacos de 15 kg / a granel | Finos por la altura de caída y absorción de humedad |
Etapas 1–2: preparación de la materia prima mediante astillado y molienda
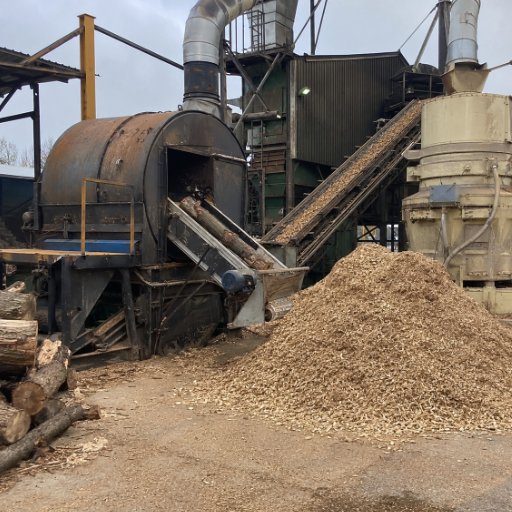 La peletización es un proceso que trabaja con material en polvo. Antes de que cualquier materia prima llegue a la matriz, debe tener un tamaño pequeño y uniforme. Una regla rige esta etapa: el tamaño de partícula debe ser igual o inferior al diámetro del orificio de la matriz. Las peletizadoras convencionales requieren que la biomasa esté molida a no más de unos 3 mm, porque la matriz comprime las partículas individuales entre sí; cualquier partícula más grande obstruye el orificio y atasca la máquina.
¿Qué materiales puede procesar una línea de pellets?
Se puede utilizar casi cualquier biomasa lignocelulósica seca: aserrín, astillas de madera, virutas de cepillado, troncos de madera, corteza, paja, cascarilla de arroz y otros residuos agrícolas. La forma del material de entrada determina la ruta de procesamiento. El material voluminoso —troncos y costeros— pasa primero por una astilladora de tambor y luego por un molino de martillos para la molienda final. El material que ya tiene un tamaño pequeño —como el aserrín de un aserradero— puede alimentar directamente el molino de martillos. Cuando el material de entrada es una mezcla de residuos irregulares, una trituradora o trituradora de madera independiente realiza la reducción gruesa. Una astilladora de madera y una trituradora no son intercambiables; la astilladora produce astillas uniformes a partir de madera limpia, mientras que la trituradora tolera la contaminación.
📐 Nota de ingeniería
Adapte la criba del molino de martillos a la matriz. Para una matriz de 6 mm, una criba que mantenga la producción por debajo de ~3 mm proporciona la materia prima más uniforme. Las partículas demasiado grandes no solo reducen la calidad: obstruyen los orificios de la matriz y detienen la peletizadora. Esta es la razón más común por la que una línea nueva “no produce pellets”.
Etapa 3: secado hasta alcanzar el intervalo óptimo de humedad
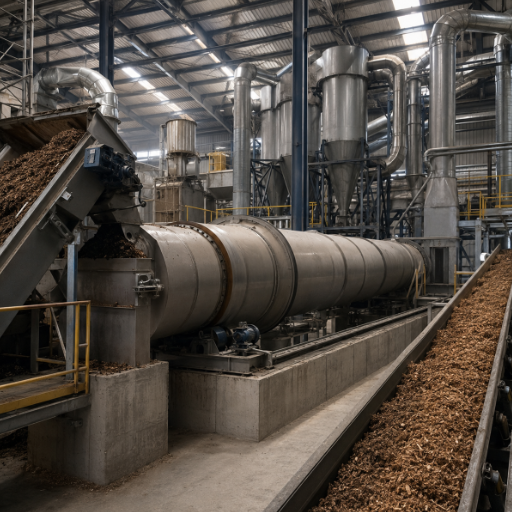 La humedad es el valor más importante de toda la línea y el que se malinterpreta con mayor frecuencia. La lignina —el polímero natural de la madera— es la sustancia que mantiene unido el pellet. Solo se ablanda y fluye cuando hay suficiente agua y la matriz genera suficiente calor. Si hay muy poca agua, la lignina nunca se activa; si hay demasiada, el agua se convierte en vapor dentro de la matriz.
Busque un intervalo óptimo, no un valor mínimo. En el caso de la madera, la materia prima suele secarse hasta aproximadamente un 10–15% de humedad antes de entrar en la peletizadora, aunque el nivel óptimo varía según el material; los estudios académicos de peletización indican que algunas especies producen pellets de buena calidad con materia prima dentro del intervalo de 8–12%. Por debajo de aproximadamente 10%, los pellets vuelven a desintegrarse en polvo por falta de aglutinación; por encima de aproximadamente 15%, se forman bolsas de vapor en la matriz que rompen los pellets al descargarlos. Después del enfriamiento, el pellet terminado se estabiliza con una humedad de ≤8–10%.
La cascada de pérdida de humedad: adónde va la masa
El secado también es la etapa que más energía consume. La demanda eléctrica de la maquinaria de peletización es de unos 50–100 kW por cada t/h de capacidad, pero el consumo total de energía, incluida la carga térmica del secado en tambor rotativo, es mucho mayor: los análisis publicados lo sitúan muy por encima de 2.000 kWh por tonelada cuando la materia prima llega muy húmeda. Por lo tanto, elegir un secador adaptado a la humedad de la materia prima es el factor que más influye en el costo operativo.
El agua es la masa que sale de la línea. Comience con aproximadamente 1 tonelada de aserrín verde con 50% de humedad. Secarlo hasta ~10% elimina la mayor parte de esa agua y deja solo unas 0,55 toneladas de pellets. Por eso la capacidad de secado, y no la capacidad de la prensa peletizadora, suele determinar el tamaño de toda la planta; también explica por qué el secador se dimensiona según la entrada húmeda, mientras que la peletizadora se dimensiona según la producción seca.
“Un lote problemático no dejaba de desmoronarse y yo estaba seguro de que la matriz estaba defectuosa, pero las virutas de madera simplemente estaban demasiado húmedas. Después de secarlas correctamente, el problema desapareció.”
⚠️ Error frecuente: “cuanto más seco, mejor”
No es así. La materia prima secada en exceso es la causa más común del exceso de polvo y de los pellets quebradizos, porque ya no queda suficiente humedad para fundir la lignina aglutinante. Compre un medidor de humedad, analice la materia prima y apunte al intervalo óptimo, no al valor mínimo.
Etapa 4: peletización — matriz anular frente a matriz plana
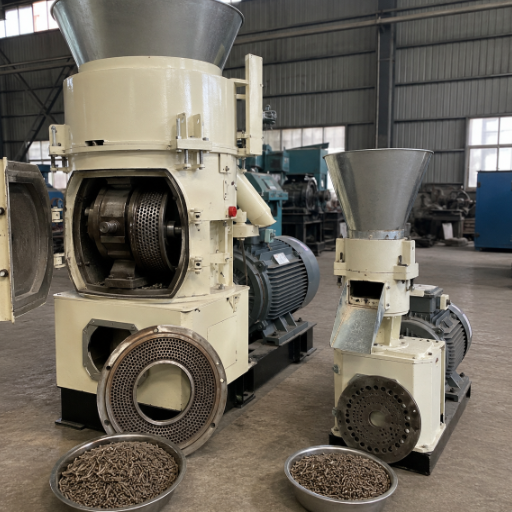 Este es el corazón de la línea. Dentro de la peletizadora, los rodillos fuerzan el polvo acondicionado a través de los orificios de una matriz de acero endurecido sometida a alta presión; el calor generado por la fricción ablanda la lignina, y el material sale como una varilla continua que se corta a la longitud requerida. Predominan 2 geometrías de matriz, y elegir entre ellas es una de las decisiones más claras en la producción de pellets.
| Factor | Matriz plana | Matriz anular |
|---|---|---|
| Capacidad típica | ~0,1–1 t/h | ~1–20+ t/h |
| Aplicación ideal | Producción pequeña / uso en granjas / pruebas | Producción industrial continua |
| Vida útil de la matriz | Más corta y fácil de sustituir | ~1.000–1.500 h; luego debe sustituirse |
| Inversión de capital | Menor inversión inicial | Mayor inversión y menor costo por tonelada |
¿Por qué las líneas industriales de pellets utilizan peletizadoras de matriz anular?
Porque, a gran escala, tanto la capacidad de producción por hora como el costo por tonelada favorecen a la matriz anular. Una peletizadora de matriz anular distribuye el trabajo sobre una gran matriz circular y varios rodillos, lo que permite mantener la capacidad de procesamiento que necesita una línea continua. Las peletizadoras de matriz plana tienen su lugar en el extremo de menor capacidad —pruebas piloto, uso en granjas y producción de alimento balanceado—, donde la sencillez y el bajo precio inicial importan más que las toneladas por hora. El desgaste de la matriz es inevitable con ambos diseños: prevea sustituir una matriz en servicio aproximadamente cada 1.000–1.500 horas de operación y considérela un consumible previsto, no una sorpresa. Las mejoras patentadas siguen perfeccionando aspectos secundarios —como el enfriamiento de los rodillos y los sistemas de alimentación mejorados (por ejemplo, US 6,299,430 y US 4,162,881)—, pero la diferencia fundamental entre las matrices anulares y planas se ha mantenido durante décadas.⚠️ Una trampa para compradores que debe conocer
Las peletizadoras de matriz plana se fabrican en 2 configuraciones de apariencia casi idéntica: un modelo para alimento balanceado, en el que gira la matriz, y un modelo para madera, en el que giran los rodillos. El modelo para madera puede costar aproximadamente el doble que el modelo para alimento balanceado, y las unidades económicas vendidas para “madera” suelen ser peletizadoras para alimento balanceado que no resisten ese trabajo. Confirme cuál está comprando.
Etapas 5–6: enfriamiento, cribado y ensacado
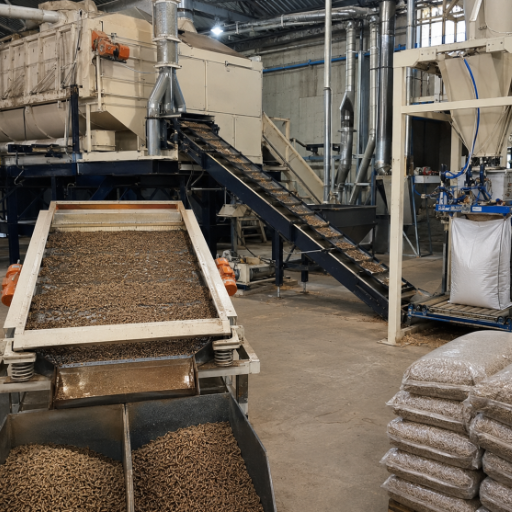 Los pellets salen de la matriz calientes —a unos 80–90 °C— y blandos. Aún no están terminados. Un enfriador a contracorriente hace pasar aire ambiente a través del lecho, endurece los pellets mientras la lignina vuelve a estabilizarse y reduce su temperatura hasta acercarla a la del ambiente.
Si omite o acelera esta etapa, los pellets se desmoronan y después vuelven a absorber humedad durante el almacenamiento. Tras el enfriamiento, una criba vibratoria retira los finos (polvo y fragmentos), que se devuelven a la peletizadora en lugar de desecharlos.
Considere estas etapas finales como medidas de conservación de la calidad, no como algo secundario. Un pellet que cumplía las especificaciones al salir de la matriz puede dejar de cumplirlas después de su manipulación: un estudio a gran escala determinó que una sola caída de 7,8 m elevó la proporción de finos inferiores a 3,15 mm de 4,82% a 9,01%. Las caídas entre transportadores, la descarga del enfriador y la línea final de ensacado generan finos; por eso, un enfriador de pellets bien diseñado, una manipulación cuidadosa y una criba final antes de la ensacadora son esenciales para mantener el producto terminado dentro de los límites de ENplus.
📐 Nota de ingeniería: el polvo combustible constituye un peligro en toda la línea
El secado, la molienda, el enfriamiento y el cribado generan polvo fino de madera, que es combustible. OSHA ha sancionado operaciones de producción de pellets por no contar con detección de chispas, sistemas de extinción de incendios y aislamiento contra explosiones entre la peletizadora, el enfriador y el colector de polvo. Incluya el control de polvo, la detección de chispas y el aislamiento (conforme a NFPA 664) en las especificaciones de la línea, no como accesorios opcionales.
Cómo adaptar la materia prima, la capacidad y la configuración a su línea
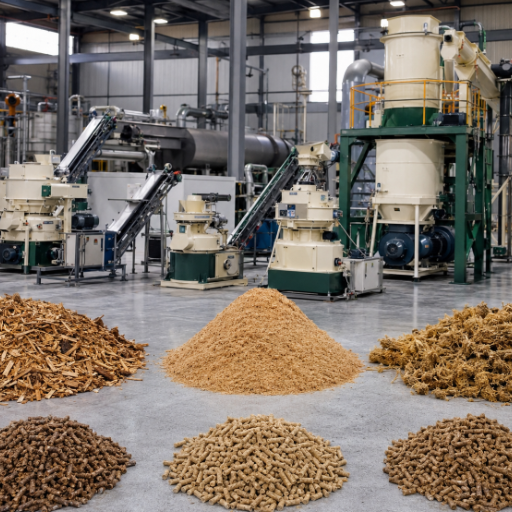 Comprar una peletizadora grande y alimentarla por debajo de su capacidad es el error más costoso de este mercado. Esta es la regla que permite evitarlo.
La regla de la etapa más débil
Con esa regla presente, la configuración de una línea depende de 4 datos. El configurador de líneas basado en 4 datos los convierte en una especificación:
La capacidad de producción real de una línea equivale a la capacidad de procesamiento de su etapa más lenta, y esa etapa casi siempre es el secador, no la peletizadora. En un caso documentado, un secador rotativo subdimensionado limitó tanto la entrada de una planta que la peletizadora operaba muy por debajo de su capacidad nominal; el operador tuvo que elevar la capacidad de secado de 3,5 t/h a por lo menos 10 t/h para que la peletizadora alcanzara su producción nominal. Primero dimensione el secador según la materia prima húmeda y después equilibre con él todas las demás etapas.
- 1. Humedad de entrada de la materia prima: >30% de humedad significa que un secador rotativo más grande dominará el presupuesto; por debajo de 15%, solo se necesita un secador pequeño o ninguno.
- 2. Forma de la materia prima: troncos → añada una astilladora; aserrín limpio → solo molino de martillos.
- 3. Capacidad objetivo (t/h): determina el tamaño de la matriz anular y la potencia del motor (~50–100 kW por cada t/h).
- 4. Calidad del pellet: el combustible de calidad ENplus requiere un control más estricto del cribado, el enfriamiento y la humedad que el combustible básico para consumo interno.
| Escala | Capacidad | Inversión estimada (USD) | Comprador habitual |
|---|---|---|---|
| Pequeña | 0,5–1 t/h | $30k–$80k | Uso en granja y autoabastecimiento |
| Mediana | 3–4 t/h | $95k–$430k | Productor regional de combustible |
| Grande | 10–20 t/h | $500k–$1.6M | Planta comercial |
| Industrial | 20–40+ t/h | $570k–$3M+ | Exportación / suministro a empresas de servicios públicos |
Las cifras son estimaciones vigentes en 2026 y varían según el nivel de automatización, la materia prima y el alcance del proyecto llave en mano; considérelas un intervalo para planificar, no una cotización.
¿No sabe qué escala se adapta a su material? Envíenos la humedad de su materia prima y la capacidad objetivo en toneladas por hora, y dimensionaremos una línea con base en esos datos.
Explore líneas completas de producción de pellets →¿Qué determina la calidad del pellet? Durabilidad, humedad y ENplus
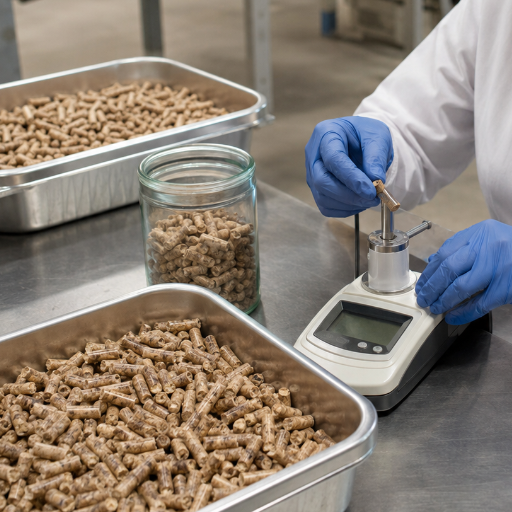 Independientemente de lo que produzca la línea, el mercado lo evalúa conforme a normas publicadas. Para los pellets combustibles sólidos, la referencia europea es ENplus, basada en ISO 17225-2, y ENplus A1 es la categoría residencial prémium. Estos son los valores que debe alcanzar un pellet combustible de calidad:
| Propiedad | Requisito de ENplus A1 |
|---|---|
| Diámetro | 6 ± 1 u 8 ± 1 mm |
| Longitud | 3,15 < L ≤ 40 mm |
| Humedad | ≤ 10% |
| Cenizas | ≤ 0.7% |
| Durabilidad mecánica | ≥ 98,0% (A2/B: 97,5%) |
| Finos (< 3,15 mm) | ≤ 1,0% a granel · ≤ 0,5% ensacado |
| Poder calorífico neto | ≥ 4,6 kWh/kg (≈16,5 MJ/kg) |
| Densidad aparente | 600–750 kg/m³ |
Hacia dónde se dirige la peletización industrial
La demanda constituye el contexto de cada decisión sobre el dimensionamiento de una línea. A escala mundial, el mercado de pellets de madera alcanzó un valor aproximado de USD 17,25 mil millones en 2025 y se prevé que llegue a cerca de USD 26 mil millones en 2031, con una tasa de crecimiento compuesto próxima a 7%. La calefacción industrial ya consume cerca de la mitad de todo el combustible de biomasa en forma de pellets, y Europa —impulsada por mandatos sobre energías renovables como RED III— representa aproximadamente 58% del consumo, mientras que Asia-Pacífico es la región de mayor crecimiento a medida que Japón y Corea del Sur amplían la cocombustión de biomasa. Hay 2 cambios importantes para quienes especificarán una línea en los próximos años. En primer lugar, la automatización y el monitoreo continuo de las líneas se están extendiendo desde las plantas más grandes hacia las de menor capacidad, lo que mejora el control de la humedad y reduce los ajustes manuales que históricamente provocaban finos y atascos. En segundo lugar, están surgiendo los pellets “negros” torrefactados —biomasa tostada para obtener una mayor densidad energética— destinados a la cocombustión con carbón; tenga en cuenta que estos se rigen por una norma distinta, ISO 17225-8, y no por la familia ISO 17225-2 que abarca los pellets blancos convencionales. En la práctica, incorpore desde ahora flexibilidad para procesar distintas materias primas y alcanzar una calidad conforme a ENplus, porque tanto las reglas de cadena de custodia como los compradores son cada vez más estrictos.Preguntas frecuentes
P: ¿Cuánto cuesta una línea de producción de pellets?
Ver respuesta
Los equipos cuestan aproximadamente $70,000–$250,000 por cada tonelada por hora de capacidad, y cerca de la mitad corresponde a la propia peletizadora. En la práctica, esto equivale a unos $30,000–$80,000 para una línea pequeña de 0,5–1 t/h, $95,000–$430,000 para una planta de 3–4 t/h y desde $500,000 hasta varios millones para sistemas industriales de 10–40+ t/h. El nivel de automatización, la humedad de la materia prima y el alcance del proyecto llave en mano determinan la posición de la cifra dentro de esos intervalos.
P: ¿Qué materias primas puede procesar una línea de producción de pellets?
Ver respuesta
La mayoría de las biomasas lignocelulósicas secas: aserrín, astillas de madera, virutas de cepillado, corteza, troncos, paja, cascarilla de arroz y otros residuos agrícolas. La forma determina los equipos iniciales: los troncos necesitan una astilladora antes del molino de martillos, mientras que el aserrín puede alimentar el molino directamente. Las constantes son el tamaño de partícula (molida hasta ≤3 mm) y la humedad (acondicionada hasta aproximadamente 10–15% antes del prensado), independientemente de la materia prima.
P: ¿Cuánta electricidad consume una línea de pellets por tonelada?
Ver respuesta
La demanda eléctrica de la maquinaria de peletización es de unos 50–100 kW por cada tonelada por hora de capacidad, lo que equivale aproximadamente a 90–150 kWh de electricidad por tonelada de pellets. Si se contabiliza la energía térmica necesaria para secar una materia prima muy húmeda, el consumo energético total puede superar los 2.000 kWh por tonelada; precisamente por eso el secado, y no el prensado, domina el costo energético.
P: ¿Una misma línea puede producir pellets combustibles y pellets de alimento para animales?
Ver respuesta
A menudo sí, con cambios en la matriz y el acondicionamiento. La distribución de la línea es similar, pero los pellets de alimento balanceado requieren acondicionamiento con vapor y una matriz apta para alimento balanceado, mientras que los pellets combustibles priorizan los objetivos de humedad y durabilidad indicados anteriormente.
P: ¿Con qué capacidad debería comenzar una primera planta de pellets?
Ver respuesta
La mayoría de los nuevos productores comerciales comienzan con alrededor de 1–1,5 t/h, lo que equilibra una inversión manejable con una capacidad de producción significativa. El factor decisivo casi nunca es la peletizadora, sino la cantidad de materia prima que puede secar de manera confiable. Dimensione primero el secador según la materia prima más húmeda prevista y después adapte la peletizadora a la producción seca, para que un secador subdimensionado nunca deje capacidad de la peletizadora sin utilizar.
P: ¿Cuánto dura una matriz de peletizado?
Ver respuesta
Prevea reemplazar una matriz de peletizado en uso aproximadamente cada 1,000–1,500 horas de operación. Considere las matrices de peletizado como consumibles presupuestados; usar una matriz desgastada desperdicia energía y produce pellets frágiles y con mucho polvo.
P: ¿Puede una línea de producción de pellets producir pellets de calidad ENplus A1?
Ver respuesta
Sí, si toda la línea está especificada para ello. ENplus A1 exige ≥98% de durabilidad del pellet, ≤10% de humedad, ≤0.7% de cenizas y ≤0.5% de finos en sacos; estos objetivos dependen de un control estricto del tamaño de partícula, la humedad correcta, un enfriamiento completo y el cribado final. La calidad ENplus A1 es el resultado de toda la línea, no un ajuste de la peletizadora.
Referencias y fuentes
- Fabricación de pellets combustibles a partir de biomasa — Penn State Extension
- Avances recientes en la peletización de biomasa: una revisión — NC State, BioResources
- Mejora de las propiedades de la biomasa mediante densificación — Ohio State Extension (Ohioline)
- Sistema de calidad ENplus — Consejo Europeo del Pellet
- ISO 17225-2 — Pellets de madera clasificados — Organización Internacional de Normalización
- OSHA 29 CFR 1910 — polvo combustible / seguridad de procesos — Administración de Seguridad y Salud Ocupacional de Estados Unidos
- El arte de peletizar biomasa — Biomass Magazine
Por qué escribimos esta guía
TCPEL fabrica maquinaria para biomasa —astilladoras de tambor, molinos de martillos, secadores rotativos, peletizadoras de matriz anular, enfriadores de pellets y unidades de ensacado— y configura líneas completas de producción de pellets para clientes de más de 60 países. Esta guía refleja cómo dimensionamos esas líneas etapa por etapa: el secador según la materia prima húmeda, la peletizadora según la capacidad de producción en seco y la calidad integrada en el diseño desde el tamaño de partícula.
Artículos relacionados
- Guía de secadores rotativos — dimensionamiento de la etapa que suele limitar la capacidad de su línea
- Guía del comprador de astilladoras de tambor — cómo realizar correctamente la reducción de tamaño desde la primera etapa
- Trituradora de madera frente a desgarradora de madera — cómo elegir el equipo de reducción gruesa para residuos mixtos
- Línea completa de producción de pellets — modelos, capacidades y configuración