Kontakt mit TCPEL aufnehmen

Kurzdaten: Typischer Betriebsbereich eines Rotationstrockners
Ungefähre branchenübliche Bereiche für direkt befeuerte Schüttgutanlagen, nicht das Datenblatt einer einzelnen Maschine. Legen Sie die Anlage stets anhand Ihres eigenen Materials aus.
| Eintrittstemperatur des Gases | Gesamte Branchenspanne ~93–1.200 °C (200–2.200 °F); bei Biomasse üblicherweise 350–600 °C |
| Feuchtereduzierung (Biomasse) | z. B. von nassem Rohstoff mit ~50 %+ auf 10–15 % in einem Durchgang |
| Verweilzeit | 5–90 min (üblicherweise 5–30 min), bestimmt durch Länge, Neigung und Drehzahl |
| Trommelneigung/Drehzahl | 1–5° Neigung; ~2–10 U/min |
| Beheizungsverfahren | Direkt (Gleichstrom/Gegenstrom) oder indirekt/Dampfrohrbeheizung |
| Übliche Materialien | Biomasse, Sägemehl, Hackschnitzel, Sand, Kohle, Mineralien, Düngemittel |
Was ist ein Rotationstrockner (und wofür wird er eingesetzt)?
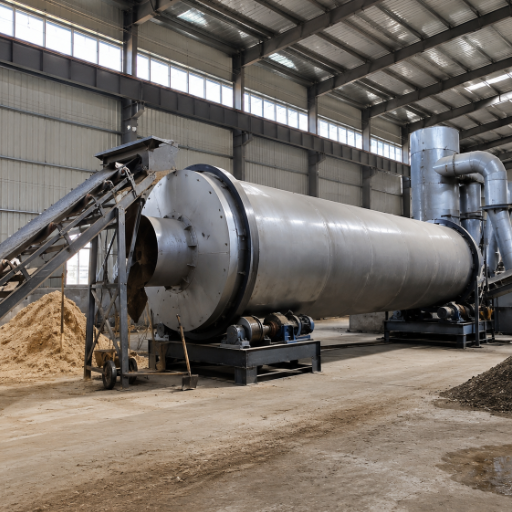 Ein Rotationstrockner ist ein industrieller Trockner mit einem langen Stahlzylinder, der sich langsam dreht, während nasses Feststoffmaterial hindurchgeführt wird. Heißgas kommt mit dem Material in Kontakt, führt Feuchtigkeit ab und senkt den Feuchtegehalt auf den Sollwert. In einem Nachschlagewerk der University of Michigan zum Chemieingenieurwesen wird der rotierende Mantel sowohl als Förderer als auch als Mischer beschrieben – er transportiert den Feststoff vorwärts und mischt ihn dabei in den Gasstrom ein .
Dieses einfache Prinzip eignet sich für viele verschiedene Materialien. Rotationstrockner trocknen Hackschnitzel, Sägemehl und Biomasse für eine Pelletieranlage sowie Sand, Kohle, Düngemittel und mineralische Erze. Das National Renewable Energy Laboratory der Vereinigten Staaten (US DOE) zählt Rotationstrockner neben Stromtrocknern und Heißdampftrocknern zu den wichtigsten Verfahren zur Trocknung von Biomasse-Brennstoffen .
Die eigentliche Bedeutung der Maschine zeigt sich im nachgeschalteten Prozess. Nasser Rohstoff mit 45–55 % Feuchtegehalt verschwendet Brennstoff für den Brenner, verstopft Pelletpressen und mindert die Produktqualität, weil jeder Prozentpunkt überschüssiger Feuchtigkeit Energie bindet, die der nächsten Prozessstufe nicht zur Verfügung steht. Eine vorgeschaltete Trocknung schützt alle nachfolgenden Anlagenkomponenten – deshalb befindet sich ein Trockner üblicherweise zwischen Zerkleinerungsmaschinen wie einem Trommelhacker oder einer Hammermühle und einer Pelletpresse.
Funktionsweise eines Rotationstrockners: Komponenten und Drei-Zonen-Trocknungskurve
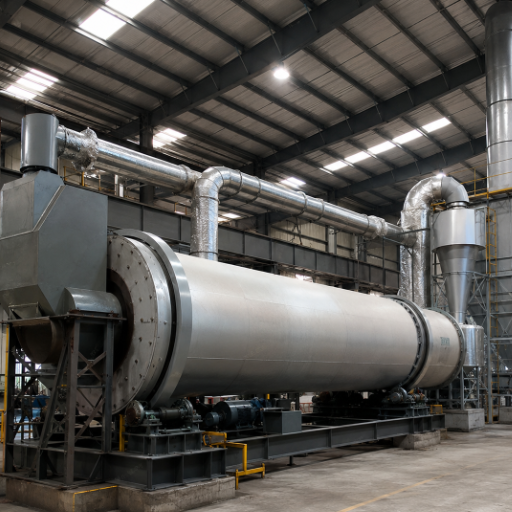
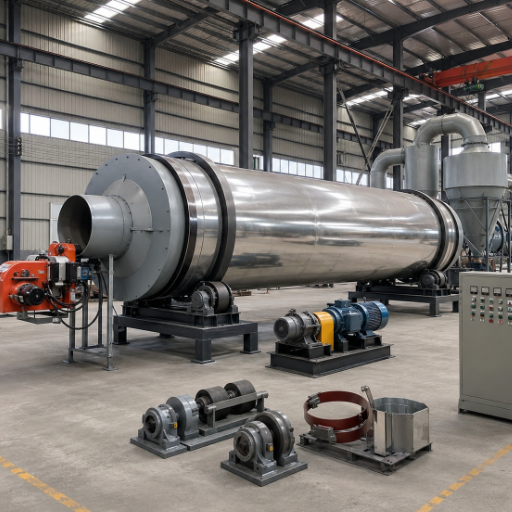
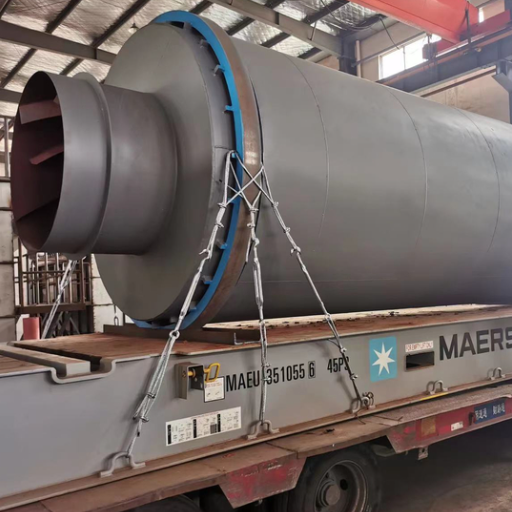 Unabhängig vom Markennamen bestehen alle Trommeltrockner aus denselben Komponenten. Am Einlauf wird das nasse Material aufgegeben. In der rotierenden Trommel heben Einbauten – auch Hubschaufeln oder Leitbleche genannt – den Feststoff an und lassen ihn durch den Gasstrom herabregnen; diese Kaskadenbewegung bewirkt den größten Teil der Trocknung. Ein Brenner mit Brennkammer liefert die Wärme, Stützrollen tragen das Gewicht der Trommel und ein Saugzugventilator mit Zyklon zieht Gas und Feinanteile am Austragsende ab.
Was sind die wichtigsten Komponenten eines Rotationstrockners?
Entscheidend sind nur wenige Komponenten: Aufgabeschurre, rotierender Zylinder (Trommelmantel), Hubschaufeln, Brenner/Brennkammer, Laufringe und Stützrollen, Antrieb (Zahnkranz- oder Kettenantrieb) sowie Austrag und nachgeschaltete Gasreinigung. Die Wärmeübertragung erfolgt überwiegend durch Konvektion – vom Heißgas auf die umgewälzten Partikel. Der Wärmeübergangskoeffizient steigt mit der Gasgeschwindigkeit (wissenschaftliche Modelle setzen ihn ungefähr proportional zur Gas-Massengeschwindigkeit hoch 0.8 an); deshalb bestimmt der Luftstrom und nicht allein die Flammentemperatur die Trocknungsrate . Ein häufiger Fehler besteht darin, die Trommel als einheitlichen Behälter zu betrachten, obwohl die Trocknung tatsächlich in Prozessstufen abläuft. Hilfreich ist die Vorstellung einer Drei-Zonen-Trocknungskurve entlang der Trommel. In der ersten Zone nahe dem Einlauf verdampft freie Oberflächenfeuchtigkeit schnell und mit annähernd konstanter Rate; dabei sinkt der Feuchtegehalt häufig innerhalb weniger Minuten um die ersten 20–30 Prozentpunkte. In der mittleren Zone ist das leicht entziehbare Wasser entfernt und die Rate beginnt zu sinken, da die Feuchtigkeit aus dem Inneren der einzelnen Partikel nach außen wandern muss. In der letzten Zone nahe dem Austrag flacht die Kurve ab – die letzten Prozentpunkte Feuchtigkeit lassen sich am langsamsten und mit dem höchsten Brennstoffbedarf entfernen. Die Ausführung der Hubschaufeln bestimmt, wie gut diese Zonen arbeiten. Ein Patent für einstellbare Hubschaufeln mit internen Stauwehren (US 5,083,382, Gencor, 1990) beschreibt das Kernproblem deutlich: Die Hubschaufeln auf der abfallenden Seite erzeugen einen dünneren Materialvorhang als auf der ansteigenden Seite, sodass Heißgas am Material vorbeiströmt, statt damit in Kontakt zu kommen, und die Trommel sich ungleichmäßig überhitzt . Gut ausgelegte Hubschaufeln sorgen über den gesamten Querschnitt für einen dichten und gleichmäßigen Materialvorhang.“Bei Biomasselinien stimmen wir zuerst Verweilzeit und Luftstrom auf die Zielfeuchtigkeit ab und stellen dann die Brennertemperatur entsprechend ein. Einer niedrigen Feuchtigkeitszahl mit einer heißeren Flamme nachzujagen, ist der Weg, wie Betriebe Produkte ansengen und Brände verursachen.”
Direkt, indirekt oder mit Dampfrohren: Bauarten von Rotationstrocknern erklärt
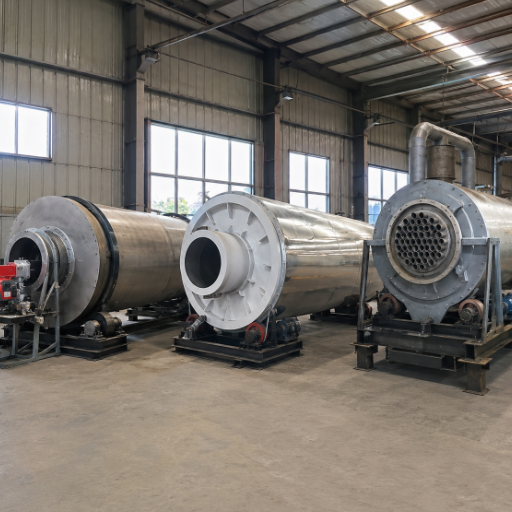 Die falsche Bauart zu wählen, ist ein kostspieliger Fehler – eine indirekte Anlage, die für eine Aufgabe angeschafft wird, die ein direkter Trockner bewältigen kann, verursacht möglicherweise deutlich höhere Betriebskosten, ohne die Qualität zu verbessern. Rotationstrockner werden zunächst danach unterschieden, wie die Wärme auf das Material übertragen wird.
Bei einem direkten Trockner kommen Verbrennungsgase mit dem Feststoff in Kontakt – dieses effiziente und verbreitete Verfahren eignet sich für Biomasse, Sand und Mineralien, die Rauchgaskontakt vertragen. Bei einem indirekten Trockner wird das Material indirekt erwärmt – die Wärme gelangt durch den Trommelmantel oder innen liegende Rohre zum Material, sodass der Feststoff nie mit dem Gas in Kontakt kommt; dies eignet sich für temperaturempfindliche, feine oder stark staubende Rohstoffe. Dampfrohrtrockner sind eine indirekte Variante, die das Material über innen liegende Dampfrohre erwärmt.
Direkte Trockner werden außerdem nach der Strömungsrichtung des Gases unterschieden. Bei Gleichstromausführungen bewegen sich Gas und Material in dieselbe Richtung, sodass der nasseste Rohstoff auf das heißeste Gas trifft – dadurch wird das getrocknete Produkt geschont. Bei Gegenstromausführungen bewegen sie sich in entgegengesetzte Richtungen, wodurch ein niedrigerer Restfeuchtegehalt möglich ist, fast trockenes Material jedoch mit dem heißesten Gas in Kontakt kommt. Diese Wahl ist eine echte technische Abwägung und keine Marketingbezeichnung.
Wie unterscheidet sich ein Rotationstrockner von einem Drehrohrofen?
Sie sehen ähnlich aus, erfüllen jedoch unterschiedliche Aufgaben. Ein Rotationstrockner entzieht dem Material Feuchtigkeit, ohne es chemisch zu verändern, während ein Drehrohrofen bei wesentlich höheren Temperaturen eine chemische Reaktion auslöst – beispielsweise das Kalzinieren von Kalkstein. Eine Verwechslung ist kostspielig: Wird für eine einfache Trocknungsaufgabe eine für Ofenprozesse ausgelegte Maschine angeschafft, werden sowohl Brennstoff als auch Investitionskapital verschwendet. Wer nach „Drehrohrofen-Trockner“ sucht, benötigt meist einen Trockner und keinen Kalzinator. Dieser Abschnitt ist bewusst als Überblick über das Funktionsprinzip gehalten. Um eine konkrete Anlagenkonfiguration auf Ihren Rohstoff und Ihre Produktionsleistung abzustimmen – einen Einpass- oder Dreizugtrockner, eine direkte oder indirekte Ausführung –, nutzen Sie die Auswahlmatrix auf der Spezifikationsseite für industrielle Rotationstrockner.Materialien und Anwendungen: Abstimmung von Material und Feuchtegehalt
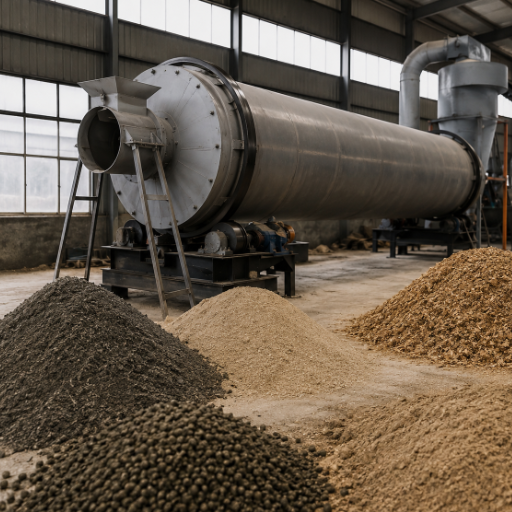 Der mit Abstand häufigste Auslegungsfehler besteht darin, die Produktionsleistung als festen Wert zu betrachten. Das ist sie nicht. Eine Anlage, die für 5 t/h Sand ausgelegt ist, kann möglicherweise keine 5 t/h nasses Sägemehl verarbeiten, weil Sägemehl verfilzt und sich nur schwer umwälzen lässt . Die Durchsatzleistung ist materialspezifisch, ebenso wie das geeignete Beheizungsverfahren.
Nutzen Sie die nachstehende Übersicht zur Abstimmung von Material und Feuchtegehalt als ersten Anhaltspunkt und bestätigen Sie die Werte anschließend durch einen realen Trocknungsversuch mit Ihrer Probe. Sie ordnet dem Rohstoff einen typischen Bereich der Eingangsfeuchte, ein Beheizungsverfahren und die üblicherweise geeignete Luftstromrichtung zu.
| Material | Typische Eingangsfeuchte | Empfohlenes Beheizungsverfahren | Empfohlene Luftstromrichtung |
|---|---|---|---|
| Sägemehl/Hobelspäne | ~45–55% | Direkt, Brandgefahr beachten | Gleichstrom (schonend) |
| Hackschnitzel | ~50 %+ (kann bezogen auf die Trockenmasse 100 % überschreiten) | Direkt | Gleichstrom |
| Sand/Gesteinskörnung | ~5–10% | Direkt, hohe Temperatur | Gegenstrom |
| Feine/temperaturempfindliche Feststoffe | unterschiedlich | Indirekt/Dampfrohrbeheizung | n. z. (kein Gaskontakt) |
Betriebstemperaturen, Brennstoffoptionen und Durchsatzleistung
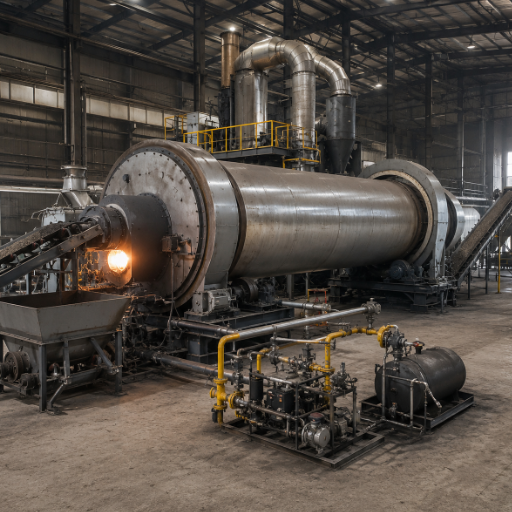 Bei der Temperatur entstehen die kostspieligsten Fehler, denn die naheliegende Maßnahme – die Wärmezufuhr zu erhöhen – ist meist die falsche. Die Eintrittstemperatur des Gases erstreckt sich branchenweit über eine große Spanne – über alle Anwendungen hinweg ungefähr 93–1.200 °C (200–2.200 °F) –, entscheidend ist jedoch die Temperaturgrenze Ihres Materials und nicht die Höchsttemperatur des Brenners. Biomasseanlagen arbeiten häufig mit Eintrittstemperaturen des Gases von 350–600 °C; die Austrittstemperatur ist deutlich niedriger, nachdem das Gas Wärme an den nassen Rohstoff abgegeben hat.
Bei der Brennstoffwahl besteht Flexibilität. Direkt befeuerte Anlagen können mit Erdgas, LPG, Diesel, Biomasse oder Kohle betrieben werden; viele Biomasseanlagen schließen den Kreislauf, indem sie den Trockner mit denselben Holzabfällen befeuern, die sie verarbeiten. Eine Studie von DOE/NREL weist darauf hin, dass die Rotationstrocknung mit Kesselabgasen den Brennstoffverbrauch senken und einen Kessel unempfindlicher gegenüber Schwankungen der Brennstofffeuchte machen kann .
📐 Technischer Hinweis
Bestimmen Sie die Durchsatzleistung anhand der Verweilzeit und nicht anhand des Typenschilds. Die Verweilzeit (5–90 min) wird durch die Trommellänge, eine Neigung von 1–5° und eine Drehzahl von ~2–10 U/min bestimmt. Eine geringere Neigung oder Drehzahl verlängert die Verweilzeit; eine höhere Drehzahl verkürzt sie und kann die Trocknungsrate steigern, doch eine zu hohe Drehzahl beschädigt empfindliches Material. Legen Sie die Anlage so aus, dass sie den Soll-Feuchtegehalt bei einer sicheren Eintrittstemperatur erreicht – nicht für die höchste Tonnenleistung pro Stunde, die sich mit der Trommel erzielen lässt
Häufige Probleme und Fehlerbehebung: Die 8 Ausfallarten von Rotationstrocknern
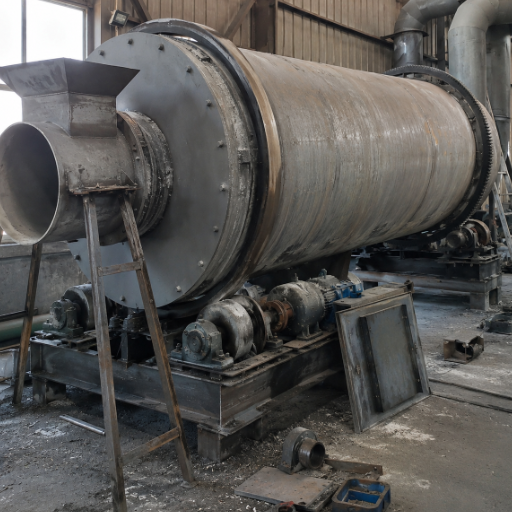 Die meisten Probleme bei Rotationstrocknern sind nicht außergewöhnlich. Praxisberichte aus der Branche kommen zu derselben kurzen Liste: Ausfälle gehen wesentlich häufiger auf Staubablagerungen, Fehlausrichtung und mangelhafte vorbeugende Wartung zurück als auf Konstruktionsfehler . Nutzen Sie die nachstehende Übersicht über die 8 Ausfallarten von Rotationstrocknern, um vom Symptom über die Grundursache zur praktischen Abhilfe zu gelangen.
| Symptom | Wahrscheinliche Grundursache | Praktische Abhilfe |
|---|---|---|
| 1. Unvollständig getrocknetes/nasses Produkt | Wärmeisolierende Ablagerungen an den Wänden; verstopfte Leitungen; zu kurze Verweilzeit | Trommelmantel und Leitungen reinigen; Trommeldrehzahl/Neigung reduzieren; Brenner prüfen |
| 2. Ungleichmäßiger Feuchtegehalt | Dünner Materialvorhang oder verschlissene Hubschaufeln lassen Gas vorbeiströmen | Hubschaufeln prüfen/einstellen; gleichmäßigen Materialvorhang wiederherstellen |
| 3. Materialablagerung/„Ringbildung“ | Klebriger Rohstoff am Einlauf; zu aggressiv ausgelegte Hubschaufeln | Klopfer ergänzen; glatten Abschnitt und schonendere Einlauf-Hubschaufeln verwenden |
| 4. Trocknerbrand | Staub + heiße Partikel + Übertemperatur; faseriger Rohstoff | Eintrittstemperatur senken; Leitungen reinigen; Funkenerkennung installieren; sichere Abschaltung üben |
| 5. Übermäßige Staubentwicklung/Emissionen | Hohe Gasgeschwindigkeit reißt Feinanteile mit; verschlissener Zyklon | Luftstrom abstimmen; Zyklon + Schlauchfilter warten |
| 6. Geräusche/Vibrationen | Verschlissene oder fehlausgerichtete Rollen; lockere Schrauben; unzureichende Schmierung | Neu ausrichten; Verbindungselemente mit dem vorgeschriebenen Drehmoment anziehen; planmäßig schmieren |
| 7. Steigender Brennstoffverbrauch | Falschluft; beschädigte Isolierung; Ablagerungen | Undichtigkeiten abdichten; Trommelmantel neu isolieren; Ablagerungen entfernen |
| 8. Übertrocknetes/angesengtes Produkt | Eintrittstemperatur über der Materialgrenze; zu lange Verweilzeit | Eintrittstemperatur senken; Drehzahl leicht erhöhen; Brennerleistung reduzieren |
Was sind die häufigsten Probleme bei Rotationstrocknern?
Wenn Sie nur 3 Punkte überwachen, achten Sie auf Ablagerungen, Ausrichtung und Brandgefahr. Ablagerungen am Trommelmantel und an den Hubschaufeln isolieren die Wärme, führen zu einem Feuchtegehalt außerhalb der Spezifikation und können sich in Klumpen lösen, die Hubschaufeln und Austrag beschädigen. Eine Fehlausrichtung macht sich zuerst durch Geräusche und Vibrationen bemerkbar. Und ein Brand ist das Ereignis, das Anlagen stilllegt. Ein Praxisbericht beschreibt das typische Brandmuster treffend: Trocknerbrände entstehen selten durch einen einzigen gravierenden Fehler – meist sind sie das Ergebnis vieler kleiner schlechter Gewohnheiten, etwa verschmutzter Leitungen, mangelhafter Temperaturregelung, verschlissener Dichtungen und heißer Partikel, die auf Staub treffen . Patente und Quellen des DOE weisen darauf hin, dass die Brandgefahr durch Holzstaub stark sinkt, sobald der Sauerstoffgehalt in der Trommel unter etwa 8–10 % gehalten wird, insbesondere wenn die Rohstofffeuchte über 30 % bleibt . Stellen Sie sich die häufigste Variante der Ausfallart 1 vor. Eine Sägemehlanlage in Nordeuropa lief 2 Winter lang störungsfrei und lieferte dann jeden Nachmittag Pellets aus, die den Test der mechanischen Festigkeit nicht bestanden. Die Grundursache lag nicht in der Konstruktion des Trockners, sondern in einer 2 mm starken Ablagerungskruste auf den Hubschaufeln, die über Monate gewachsen war und den Materialvorhang so stark verringerte, dass die letzte Trocknungszone ihre Aufgabe nicht mehr erfüllte. Eine Reinigung am Wochenende und ein Satz Klopfer am Trommelmantel stellten die Durchsatzleistung wieder her. Die Lehre, die TCPEL-Servicetechniker immer wieder betonen, ist unmissverständlich: Planen Sie die Reinigung ein, bevor die Produktqualität versagt, denn sobald der Feuchtegehalt von der Spezifikation abweicht, verursacht die Ablagerung bereits zusätzliche Brennstoffkosten.⚠️ Wichtig
Den Brenner hochzuregeln, um schneller zu trocknen, bewirkt meist das Gegenteil. Oberhalb der Materialgrenze führt eine höhere Eintrittstemperatur zu Verkokung, Farbveränderungen, Produktschäden und Bränden – nicht zu einer höheren Durchsatzleistung. Bei einem Versuch mit einem temperaturempfindlichen Produkt nahm die Qualität ab, als die Temperatur von 50 auf 65 °C erhöht wurde; das beste Ergebnis wurde bei 55 °C erzielt . Stimmen Sie zuerst Verweilzeit und Luftstrom ab; erhöhen Sie die Temperatur zuletzt.
Trocknungseffizienz, Energieverbrauch und Emissionskontrolle
 Energie ist der entscheidende laufende Kostenfaktor, und fast die gesamte Energie wird zum Verdampfen von Wasser benötigt. Allein die Verdampfung des Wassers setzt eine theoretische Untergrenze von etwa 2.257 kJ je kg (ungefähr 970 BTU je lb). Reale industrielle Trockner liegen höher, sobald fühlbare Wärme und Verluste berücksichtigt werden – veröffentlichte Analysen beziffern den Verbrauch direkter Trockner auf etwa 2.880–3.250 kJ/kg und den indirekter Trockner auf etwa 2.700–3.060 kJ/kg verdampftes Wasser.
Speziell für Biomasse weisen begutachtete wissenschaftliche Arbeiten für die indirekte Trocknung etwa 3,2–3,6 MJ je kg verdampftes Wasser aus und stellen fest, dass Rotationstrockner tendenziell 15–30 % weniger spezifische Energie als mehrere alternative Trocknerbauarten verbrauchen . Behandeln Sie den Biomassewert als Spanne einer einzelnen Studie und nicht als feste Konstante.
Die praktischen Stellhebel sind unspektakulär und werden gerade deshalb oft ignoriert, weil keiner davon dringend erscheint, bis die Brennstoffrechnung steigt. Isolieren Sie den Trommelmantel, dichten Sie Falschluftstellen ab, gewinnen Sie Wärme zurück, wo dies möglich ist, und halten Sie die Wände frei von Ablagerungen – jede dieser Maßnahmen senkt den Brennstoffverbrauch je Tonne entzogenen Wassers. Eine undichte, unisolierte Trommel ist teuer, weil sie Brennstoff zur Erwärmung der Umgebungsluft statt Ihres Rohstoffs verbraucht. Wenn TCPEL-Ingenieure eine leistungsschwache Anlage prüfen, werden normalerweise zuerst Undichtigkeiten beseitigt und der Trommelmantel neu isoliert, weil sich dies schneller amortisiert als jede Brenneraufrüstung.
Emissionen werden mit dem Abgas ausgetragen, sodass ein Rotationstrockner nur so sauber arbeitet wie seine Gasreinigungsanlage. Partikel werden üblicherweise zunächst in einem Zyklon und anschließend in einem Schlauchfilter abgeschieden; flüchtige organische Verbindungen und Gerüche werden mit Nasswäschern, Venturiwäschern oder Aktivkohle behandelt. Die Leitlinien der US EPA führen Nasswäscher als anerkanntes Verfahren zur Abscheidung von Partikeln aus solchen Abgasströmen auf .
Beschaffung eines Rotationstrockners (welche Angaben erforderlich sind)
 Jedes brauchbare Angebot beginnt mit einem klaren Lastenheft. Hersteller können einen Trockner nicht anhand der Aussage „Ich brauche einen Rotationstrockner“ auslegen – sie benötigen die für die Konstruktion maßgeblichen Zahlen. Stellen Sie ihnen die folgenden Angaben bereit, damit die Abstimmung zügig vorankommt.
- ✔ Material und Schüttdichte (und ob Rauchgaskontakt zulässig ist)
- ✔ Eingangsfeuchte und gewünschte Restfeuchte am Austritt
- ✔ Erforderliche Durchsatzleistung in t/h
- ✔ Verfügbarer Brennstoff und gegebenenfalls Temperaturgrenze des Materials
- ✔ Aufstellfläche, Höhenlage der Pelletieranlage und Emissionsgrenzwerte
Sie sind nicht sicher, welche Anlagenkonfiguration zu Ihrem Rohstoff passt?
Kostenlosen Trocknungsversuch mit Ihrem Material anfordern →Branchenausblick: Entwicklung der Biomassetrocknung
Die Nachfrage sorgt für Rückenwind. Prognosen zufolge steigt die Nachfrage nach Biomassepellets von etwa USD 14,99 billion im Jahr 2026 auf USD 25,44 billion bis 2034, was einer durchschnittlichen jährlichen Wachstumsrate von nahezu 6,83 % entspricht; Europa hält dabei den größten Anteil . Mehr Pellets bedeuten mehr nassen Rohstoff, der zunächst getrocknet werden muss. Die Automatisierung ist der deutlichere technische Wandel und löst die wichtigste Ursache für angesengte Produkte und Trocknerbrände: die manuelle Temperaturregelung. Neue Anlagen werden zunehmend mit Frequenzumrichtern und automatisierten Steuerungen ausgestattet, und einige Werke nutzen inzwischen eine computergestützte optische Feuchtemessung, um den Prozess in Echtzeit anzupassen – mit gemeldeten Energieeinsparungen von 15–25 %. Für einen Käufer im Jahr 2026 lautet die praktische Schlussfolgerung, nach der Integrationsfähigkeit einer SPS-basierten Feuchteregelung zu fragen, denn die manuelle Temperaturregelung ist genau die Vorgehensweise, die sowohl Übertrocknung als auch Brände begünstigt.Häufig gestellte Fragen
F: Wofür wird ein Rotationstrockner eingesetzt?
Antwort anzeigen
Ein Rotationstrockner senkt den Feuchtegehalt von Schüttgütern, indem er sie in einer beheizten rotierenden Trommel umwälzt. Er wird bei der Biomasse- und Holzpelletproduktion, der Verarbeitung von Sand und Gesteinskörnungen sowie in Düngemittel-, Kohle- und Mineralaufbereitungsanlagen eingesetzt – überall dort, wo nasser Rohstoff vor der nächsten Prozessstufe einen stabilen Feuchtegehalt erreichen und rieselfähig werden muss.
F: Worin besteht der Unterschied zwischen einem direkten und einem indirekten Rotationstrockner?
Antwort anzeigen
In einem direkt beheizten Rotationstrockner kommen heiße Verbrennungsgase mit dem Material in Kontakt — dieses effiziente und weitverbreitete Verfahren eignet sich für Biomasse, Sand und Mineralien. In einem indirekt beheizten Trockner wird die Wärme über den Trommelmantel oder innen liegende Rohre übertragen, ohne dass das Material mit dem Gas in Berührung kommt; dies eignet sich für wärmeempfindliche, feine oder staubende Rohstoffe. Der direkte Betrieb ist kostengünstiger; das indirekte Verfahren schützt die Produktqualität und begrenzt Verunreinigungen.
F: Bei welchen Temperaturen werden Rotationstrockner üblicherweise betrieben?
Antwort anzeigen
Die Eintrittstemperatur des Gases liegt je nach Anwendung bei etwa 93–1.200 °C (200–2.200 °F), doch die maßgebliche Betriebstemperatur richtet sich nach dem Material und nicht nach dem Brenner. In Biomasseanlagen beträgt die Eintrittstemperatur des Gases üblicherweise etwa 350–600 °C, während das Gas am Austritt deutlich kühler ist, nachdem es Wärme an den feuchten Rohstoff abgegeben hat. Richtig ist die höchste Temperatur, die mit sicherem Abstand unterhalb der Zersetzungs- oder Zündtemperatur des Materials bleibt.
F: Welche Brennstoffe können Rotationstrockner nutzen?
Antwort anzeigen
Direkt befeuerte Rotationstrockner können mit Erdgas, LPG, Diesel, Biomasse oder Kohle betrieben werden. Viele Biomasseanlagen beheizen den Trockner mit den eigenen Holzabfällen und schließen so den Stoffkreislauf.
F: Sind Rotationstrockner energieeffizient und wie wird ihre Effizienz gemessen?
Antwort anzeigen
Die Effizienz wird anhand des Energieverbrauchs je Einheit verdampften Wassers gemessen. Der theoretische Mindestenergiebedarf zum Verdampfen von Wasser beträgt etwa 2.257 kJ/kg (≈970 BTU/lb); reale Industrietrockner benötigen aufgrund der fühlbaren Wärme und der Verluste mehr Energie — direkt beheizte Anlagen etwa 2.880–3.250 kJ/kg und indirekt beheizte Anlagen etwa 2.700–3.060 kJ/kg. Begutachtete Studien zur Biomasse berichten für die indirekte Trocknung Werte von etwa 3,2–3,6 MJ/kg und stellen fest, dass Rotationstrockner ungefähr 15–30 % weniger spezifische Energie verbrauchen als mehrere alternative Systeme. Sie verbessern die Effizienz, indem Sie den Trommelmantel dämmen, Luftleckagen abdichten, Wärme zurückgewinnen und Ablagerungen von den Wänden entfernen.
F: Können Rotationstrockner automatisiert werden?
Antwort anzeigen
Ja. Moderne Anlagen verfügen über Frequenzumrichter, SPS-Steuerungen und Feuchtesensoren, um die Restfeuchte konstant zu halten und eine Übertrocknung zu verhindern. Eine automatische Feuchteregelung entwickelt sich 2026 bei neuen Biomasseanlagen zur Standardanforderung.
Verwandte Artikel
- Modelle und technische Daten industrieller Rotationstrockner — vollständige Auswahl- und Auslegungsmatrix
- Rotationstrocknersysteme — Leistungsbereiche und Anlagenkonfigurationen
- Leitfaden für Hühnerfutter-Pelletpressen — nachgeschaltete Pelletierung
- Leitfaden für Rinderfutter-Pelletpressen — Auslegung einer Futtermittelanlage
- Trommelhacker — Zerkleinerung vor der Trocknung
Literatur und Quellen
- Bericht über Technologien zur Biomassetrocknung (NREL/TP-570-25885) — National Renewable Energy Laboratory / US DOE
- Visuelle Enzyklopädie chemischer Verfahrensanlagen — Trockner — University of Michigan
- Rotationstrocknung von Holzabfällen als Brennstoff mit Kesselabgasen — OSTI / US DOE
- Nassabscheider für Partikel — Minderungsverfahren — US Environmental Protection Agency
- Indirekte Trockner zur Biomassetrocknung (ChemEngineering, 4(1):18) — MDPI, begutachtet
- Informationsblatt 12: Trocknung holzartiger Biomasse als Brennstoff — Bioenergy Association of New Zealand
Über diesen Leitfaden
Dieser Leitfaden wurde vom Entwicklungsteam von TCPEL verfasst und geprüft, das Rotationstrockner, Trommelhacker und komplette Biomasse-Pelletieranlagen baut und seit 2020 Trocknungs- und Pelletieranlagen in mehr als 60 Länder exportiert hat. Die hier angegebenen Betriebsbereiche beruhen auf praktischen Erfahrungen mit der direkten Biomassetrocknung; die Angaben zu Temperatur, Energie und Emissionen stammen aus den oben genannten öffentlichen Quellen, und das materialspezifische Verhalten sollte stets durch einen Trocknungsversuch mit Ihrer eigenen Probe bestätigt werden. TCPEL ist nach CE und ISO 9001:2015 zertifiziert.