
Contacter TCPEL

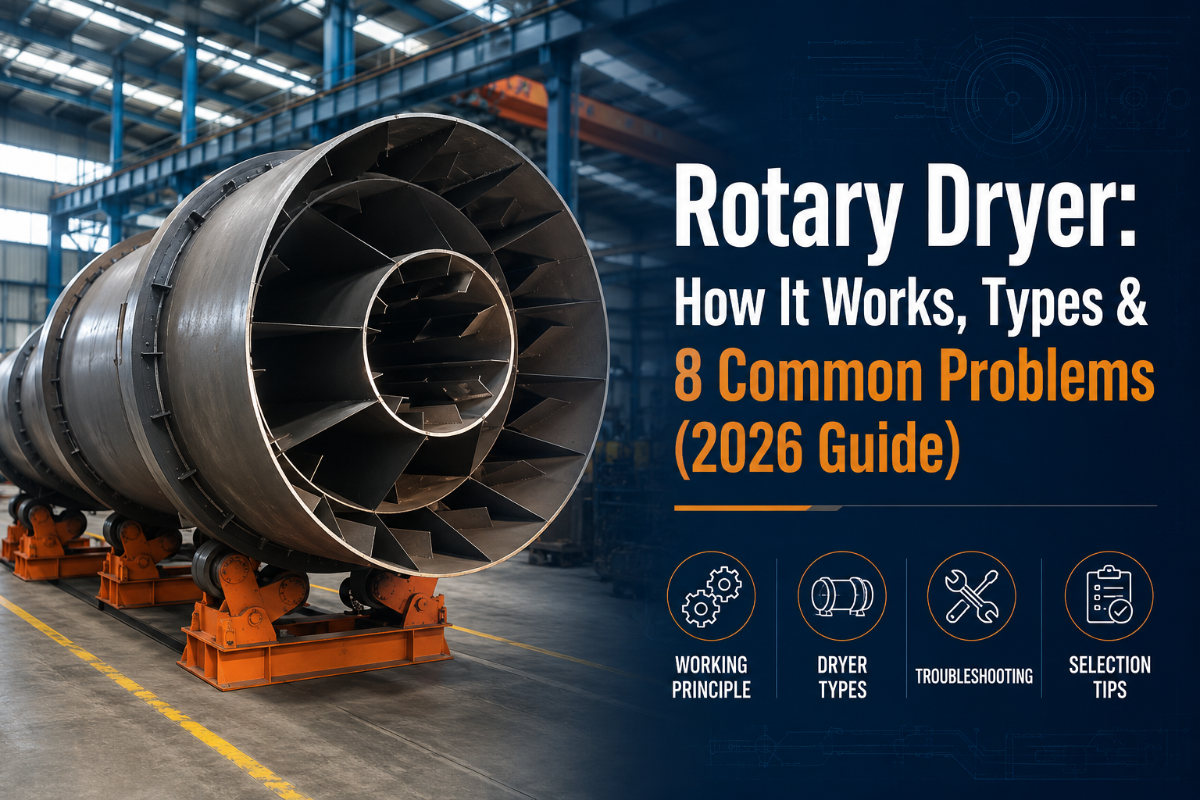
Caractéristiques essentielles : plage de fonctionnement type d’un séchoir rotatif
Plages indicatives du secteur pour les unités à chauffage direct destinées aux solides en vrac, et non fiche technique d’une machine particulière. Effectuez toujours le dimensionnement en fonction de votre propre matière.
| Température des gaz à l’entrée | ~93–1 200 °C (200–2 200 °F) sur l’ensemble du secteur ; généralement 350–600 °C pour la biomasse |
| Réduction de la teneur en humidité (biomasse) | Par exemple, matière première humide à ~50 %+ ramenée à 10–15 % en un seul passage |
| Temps de séjour | 5–90 min (généralement 5–30 min), déterminé par la longueur, l’inclinaison et la vitesse |
| Inclinaison/rotation du tambour | Inclinaison de 1–5° ; ~2–10 tr/min |
| Mode de chauffage | Direct (à cocourant/à contre-courant) ou indirect/à tubes de vapeur |
| Matières courantes | Biomasse, sciure de bois, plaquettes de bois, sable, charbon, minéraux, engrais |
Qu’est-ce qu’un séchoir rotatif et à quoi sert-il ?
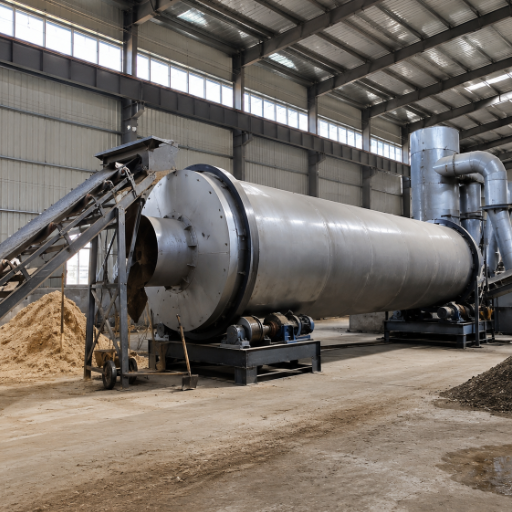 Un séchoir rotatif est un séchoir industriel constitué d’un long cylindre en acier qui tourne lentement tandis que la matière solide humide le traverse. Des gaz chauds entrent en contact avec la matière et évacuent l’humidité, abaissant ainsi sa teneur en humidité au niveau souhaité. La documentation de génie chimique de University of Michigan décrit l’enveloppe rotative comme un convoyeur et un agitateur : elle fait avancer le solide tout en le mélangeant aux gaz .
Ce principe simple convient à de nombreuses matières. Les séchoirs rotatifs sèchent les plaquettes de bois, la sciure de bois et la biomasse destinées à une ligne de granulation, ainsi que le sable, le charbon, les engrais et les minerais. Le National Renewable Energy Laboratory (US DOE) des États-Unis classe les séchoirs rotatifs, les séchoirs flash et les séchoirs à vapeur surchauffée parmi les principales solutions de séchage de la biomasse combustible .
C’est en aval que l’importance de la machine se manifeste. Une matière première présentant une teneur en humidité de 45–55 % gaspille le combustible du brûleur, bloque les presses à granuler et réduit la qualité du produit, car chaque point d’humidité excédentaire représente de l’énergie que l’étape suivante ne peut pas utiliser. Un séchage préalable protège tous les équipements en aval — c’est pourquoi un séchoir se place généralement entre les équipements de réduction granulométrique, tels qu’une déchiqueteuse à tambour ou un broyeur à marteaux, et une presse à granuler.
Fonctionnement d’un séchoir rotatif : composants et courbe de séchage en trois zones
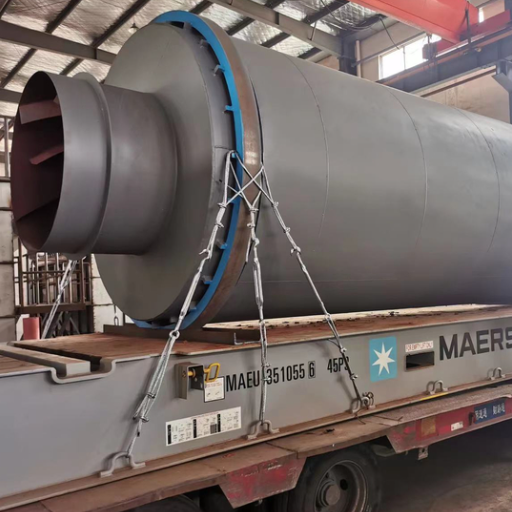 Au-delà des marques, tous les séchoirs à tambour rotatif possèdent les mêmes composants. Une extrémité d’alimentation reçoit la matière humide. À l’intérieur du tambour rotatif, des palettes de relevage (également appelées releveurs ou aubes) soulèvent le solide, puis le font retomber en pluie à travers les gaz — cette mise en cascade assure l’essentiel du séchage. Un brûleur et une chambre de combustion fournissent la chaleur, des galets porteurs supportent le poids du tambour, tandis qu’un ventilateur de tirage induit associé à un cyclone extrait les gaz et les fines par l’extrémité de déchargement.
Quels sont les principaux composants d’un séchoir rotatif ?
Seuls quelques composants sont essentiels : la goulotte d’alimentation, le cylindre rotatif (l’enveloppe), les palettes de relevage, le brûleur et la chambre de combustion, les bandages et galets porteurs, l’entraînement (par couronne dentée ou par chaîne), ainsi que le système de déchargement et la chaîne d’épuration des gaz. Le transfert thermique se fait principalement par convection, des gaz chauds vers les particules en mouvement. Ce coefficient augmente avec la vitesse des gaz (les modèles universitaires l’estiment approximativement proportionnel à la puissance 0.8 de leur vitesse massique), ce qui explique pourquoi le débit d’air, et pas seulement la température de la flamme, détermine la vitesse de séchage . Une erreur consiste à considérer le tambour comme une enceinte uniforme, alors que le séchage s’effectue en réalité par étapes. Pour bien le comprendre, représentez-vous la courbe de séchage en trois zones le long du tambour. Dans la première zone, près de l’entrée, l’humidité libre en surface s’évapore rapidement à une vitesse relativement constante, ce qui élimine souvent les 20–30 premiers points d’humidité en quelques minutes. Dans la zone centrale, l’eau facile à extraire a disparu et la vitesse commence à diminuer, car l’humidité doit migrer depuis l’intérieur de chaque particule. Dans la dernière zone, près du déchargement, la courbe s’aplatit : les derniers points d’humidité sont les plus lents et les plus énergivores à éliminer. La conception des palettes détermine l’efficacité de ces zones. Un brevet portant sur des palettes réglables munies de barrages internes (US 5,083,382, Gencor, 1990) décrit clairement le problème fondamental : du côté descendant, les palettes projettent un rideau de matière moins dense que du côté montant, ce qui permet aux gaz chauds de passer sans entrer en contact avec la matière et entraîne une surchauffe inégale du tambour . De bonnes palettes maintiennent un rideau dense et homogène sur toute la section.« Sur les lignes de biomasse, nous réglons d’abord le temps de séjour et le débit d’air en fonction de la teneur en humidité cible, puis nous adaptons la température du brûleur. Chercher à obtenir une faible teneur en humidité avec une flamme plus chaude conduit les ateliers de fabrication à brûler le produit et à provoquer des incendies. »
Séchoirs rotatifs directs, indirects et à tubes de vapeur : les différents types expliqués
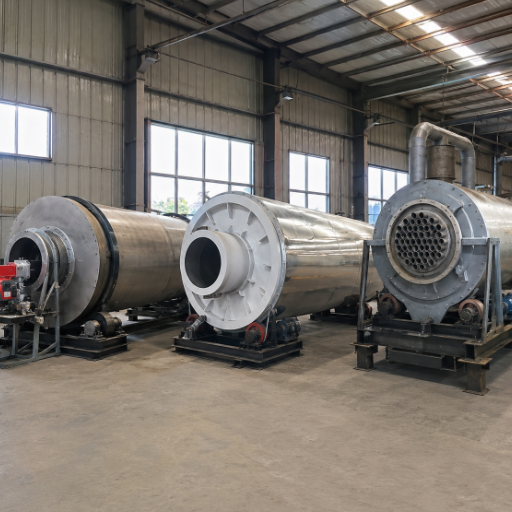 Choisir le mauvais type coûte cher : une unité indirecte achetée pour une application qu’un séchoir direct peut assurer risque d’entraîner des coûts d’exploitation nettement supérieurs sans aucun gain de qualité. Les séchoirs rotatifs se distinguent d’abord par le mode de transfert de la chaleur vers la matière.
Dans un séchoir direct, les gaz de combustion entrent en contact avec le solide : cette solution efficace et courante convient à la biomasse, au sable et aux minéraux qui tolèrent le contact avec les fumées. Dans un séchoir indirect, la matière est chauffée indirectement : la chaleur traverse l’enveloppe du tambour ou des tubes internes, de sorte que le solide n’entre jamais en contact avec les gaz ; cette solution convient aux matières premières thermosensibles, fines ou générant beaucoup de poussière. Les séchoirs à tubes de vapeur sont une variante indirecte qui chauffe la matière au moyen de tubes internes alimentés en vapeur.
Les séchoirs directs se distinguent également par le sens de circulation des gaz. Dans les configurations à cocourant, les gaz et la matière circulent dans le même sens : la matière la plus humide rencontre ainsi les gaz les plus chauds, ce qui préserve le produit sec. Dans les configurations à contre-courant, ils circulent en sens opposés, ce qui permet d’obtenir une teneur en humidité finale plus faible, mais expose la matière presque sèche aux gaz les plus chauds. Ce choix constitue un véritable compromis d’ingénierie, et non un simple argument commercial.
Quelle est la différence entre un séchoir rotatif et un four rotatif ?
Ils se ressemblent, mais remplissent des fonctions différentes. Sur le plan fonctionnel, un séchoir rotatif élimine l’humidité sans modifier chimiquement la matière, tandis qu’un four rotatif fonctionne à une température bien plus élevée pour provoquer une réaction chimique — par exemple la calcination du calcaire. Les confondre coûte cher : acheter une machine conçue comme un four pour une simple opération de séchage gaspille à la fois du combustible et des capitaux. Les personnes qui recherchent « séchoir à four rotatif » veulent généralement un séchoir, et non un calcinateur. Cette section présente volontairement une vue d’ensemble du concept. Pour adapter une configuration précise à votre matière première et à votre capacité de production — simple passage ou triple passage, fonctionnement direct ou indirect — consultez la matrice de sélection sur la page des caractéristiques des séchoirs rotatifs industriels.Matières et applications : adéquation entre matière et humidité
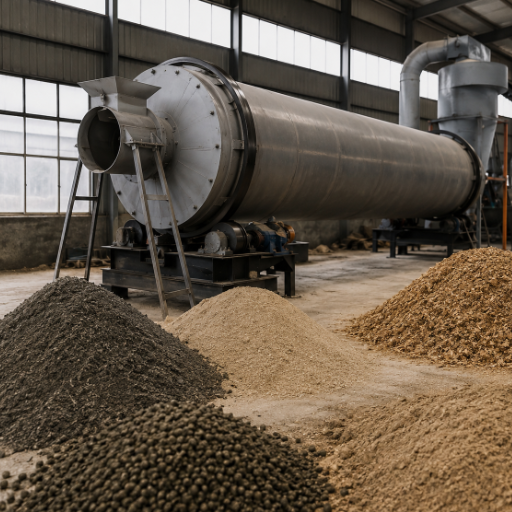 L’erreur de dimensionnement la plus courante consiste, de loin, à considérer la capacité de production comme une valeur fixe. Ce n’est pas le cas. Une unité prévue pour traiter 5 tonnes de sable par heure ne pourra pas nécessairement traiter 5 tonnes de sciure de bois humide par heure, car celle-ci s’agglomère et résiste au brassage . Le débit dépend de la matière, tout comme le mode de chauffage approprié.
Utilisez l’adéquation entre matière et humidité ci-dessous comme point de départ, puis confirmez votre choix par un véritable essai de séchage sur votre échantillon. Elle associe une matière première à une plage type de teneur en humidité à l’entrée, à un mode de chauffage et au sens de circulation d’air généralement adapté.
| Matière | Teneur en humidité type à l’entrée | Mode de chauffage recommandé | Sens de circulation d’air recommandé |
|---|---|---|---|
| Sciure de bois/copeaux de bois | ~45–55% | Direct, avec surveillance du risque d’incendie | À cocourant (doux) |
| Plaquettes de bois | ~50 %+ (peut dépasser 100 % sur base sèche) | Direct | À cocourant |
| Sable/granulats | ~5–10% | Direct, haute température | À contre-courant |
| Solides fins/thermosensibles | Variable | Indirect/à tubes de vapeur | Sans objet (aucun contact avec les gaz) |
Températures de fonctionnement, combustibles et débit
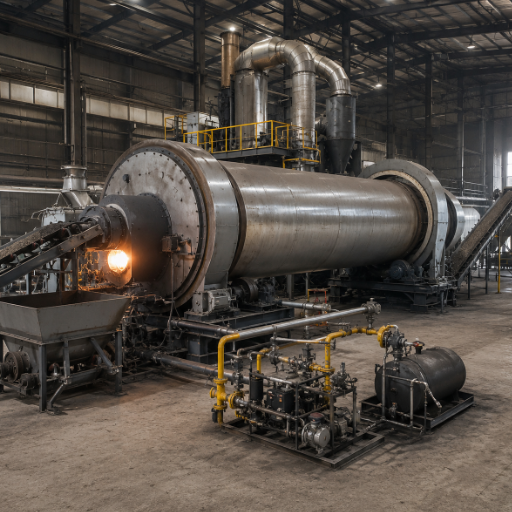 Les erreurs les plus coûteuses concernent la température, car le levier qui paraît évident — augmenter la chaleur — est généralement le mauvais. La température des gaz à l’entrée couvre une vaste plage dans le secteur — environ 93–1 200 °C (200–2 200 °F) pour l’ensemble des applications —, mais la valeur importante est la limite de votre matière, et non la température maximale que peut atteindre le brûleur. Sur les lignes de biomasse, la température des gaz à l’entrée se situe souvent entre 350–600 °C, tandis que celle des gaz de sortie est bien plus faible après le transfert de chaleur à la matière première humide.
Le choix du combustible est flexible. Les unités à chauffage direct fonctionnent au gaz naturel, au GPL, au diesel, à la biomasse ou au charbon ; de nombreuses installations de biomasse bouclent le cycle en alimentant le séchoir avec les mêmes déchets de bois qu’elles traitent. Une étude DOE/NREL indique que le séchage rotatif utilisant les gaz d’échappement d’une chaudière peut réduire la consommation de combustible et rendre la chaudière moins sensible aux variations de la teneur en humidité du combustible .
📐 Note d’ingénierie
Déterminez le débit à partir du temps de séjour, et non de la plaque signalétique. Le temps de séjour (5–90 min) est déterminé par la longueur du tambour, une inclinaison de 1–5° et une vitesse de ~2–10 tr/min. Réduire l’inclinaison ou la vitesse allonge le temps de séjour ; augmenter la vitesse le raccourcit et peut accroître la vitesse de séchage, mais une vitesse excessive endommage les matières fragiles. Dimensionnez l’installation pour atteindre la teneur en humidité cible à une température d’entrée sûre — et non pour obtenir le débit maximal en tonnes par heure que le tambour peut assurer
Problèmes courants et dépannage : les 8 modes de défaillance d’un séchoir rotatif
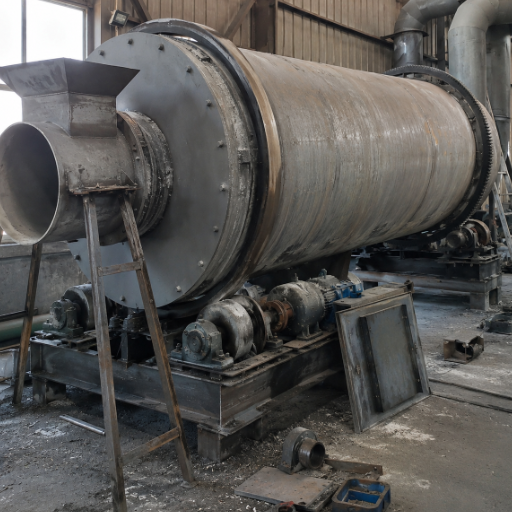 La plupart des problèmes de séchoirs rotatifs n’ont rien d’exceptionnel. Les rapports de terrain du secteur aboutissent à la même liste restreinte : les défaillances sont bien plus souvent dues à l’accumulation de poussière, au défaut d’alignement et à un entretien préventif insuffisant qu’à un défaut de conception . Utilisez les 8 modes de défaillance d’un séchoir rotatif ci-dessous pour passer du symptôme à la cause profonde, puis à la solution applicable sur site.
| Symptôme | Cause profonde probable | Solution sur site |
|---|---|---|
| 1. Séchage incomplet/produit humide | Dépôts sur les parois isolant la chaleur ; conduits obstrués ; temps de séjour insuffisant | Nettoyer l’enveloppe et les conduits ; ralentir le tambour/réduire l’inclinaison ; contrôler le brûleur |
| 2. Teneur en humidité irrégulière | Rideau de matière trop mince ou palettes usées laissant passer les gaz | Inspecter/régler les palettes ; rétablir un voile uniforme |
| 3. Accumulation de matière/formation d’anneaux | Matière première collante à l’entrée ; palettes trop agressives | Ajouter des frappeurs ; utiliser une section sans palettes et des palettes d’entrée moins agressives |
| 4. Incendie dans le séchoir | Poussière + particules chaudes + température excessive ; matière première fibreuse | Réduire la température d’entrée ; nettoyer les conduits ; installer une détection d’étincelles ; effectuer un exercice d’arrêt sécurisé |
| 5. Excès de poussière/d’émissions | Vitesse élevée des gaz entraînant les fines ; cyclone usé | Régler le débit d’air ; entretenir le cyclone et le filtre à manches |
| 6. Bruit/vibrations | Galets usés ou mal alignés ; boulons desserrés ; lubrification insuffisante | Réaligner ; serrer les fixations au couple prescrit ; lubrifier selon le calendrier prévu |
| 7. Hausse de la consommation de combustible | Fuites d’air ; isolation détériorée ; dépôts | Colmater les fuites ; réisoler l’enveloppe ; éliminer les dépôts |
| 8. Produit trop sec/brûlé | Température d’entrée supérieure à la limite de la matière ; temps de séjour trop long | Réduire la température d’entrée ; augmenter légèrement la vitesse ; diminuer le réglage du brûleur |
Quels sont les problèmes les plus courants des séchoirs rotatifs ?
Si vous ne surveillez que trois facteurs, surveillez les dépôts, l’alignement et le risque d’incendie. Les dépôts sur l’enveloppe et les palettes isolent la chaleur, rendent la teneur en humidité non conforme et peuvent se détacher sous forme d’amas qui endommagent les palettes et le système de déchargement. Un défaut d’alignement se manifeste d’abord par du bruit et des vibrations. Et un incendie est le problème qui entraîne la fermeture des installations. Un retour d’expérience illustre bien le mécanisme des incendies : ils résultent rarement d’une seule erreur spectaculaire, mais plutôt d’une accumulation de mauvaises habitudes mineures, comme des conduits sales, une mauvaise régulation de la température, des joints usés et la rencontre de particules chaudes avec de la poussière . Des brevets et des sources du DOE indiquent que le risque d’incendie dû à la poussière de bois diminue fortement lorsque la teneur en oxygène du tambour est maintenue en dessous d’environ 8–10 %, surtout si la teneur en humidité de la matière première reste supérieure à 30 % . Imaginez le cas le plus courant du mode de défaillance 1. Une usine de sciure de bois d’Europe du Nord a fonctionné sans problème pendant deux hivers, puis s’est mise à expédier chaque après-midi des granulés qui échouaient au test de durabilité mécanique. La cause profonde ne tenait pas à la conception du séchoir : une croûte de dépôts de 2 mm s’était formée sur les ailettes de relevage au fil des mois, réduisant le rideau de matière au point que la dernière zone de séchage ne pouvait plus achever son travail. Un week-end de nettoyage, complété par l’installation de percuteurs sur la virole, a rétabli le débit de production. Les ingénieurs du service après-vente de TCPEL le répètent sans détour : planifiez le nettoyage avant que le produit ne devienne non conforme, car lorsque la teneur en humidité s’écarte des spécifications, les dépôts entraînent déjà une surconsommation de combustible.⚠️ Important
Augmenter fortement le réglage du brûleur pour accélérer le séchage produit généralement l’effet inverse. Au-delà de la limite de la matière, une température d’entrée plus élevée provoque une cokéfaction, un changement de couleur, une dégradation du produit et un incendie — et non une augmentation du débit. Un essai portant sur un produit thermosensible a révélé une baisse de qualité lorsque la température est passée de 50 à 65 °C, le meilleur résultat étant obtenu à 55 °C . Réglez d’abord le temps de séjour et le débit d’air ; n’augmentez la température qu’en dernier recours.
Efficacité du séchage, consommation d’énergie et maîtrise des émissions
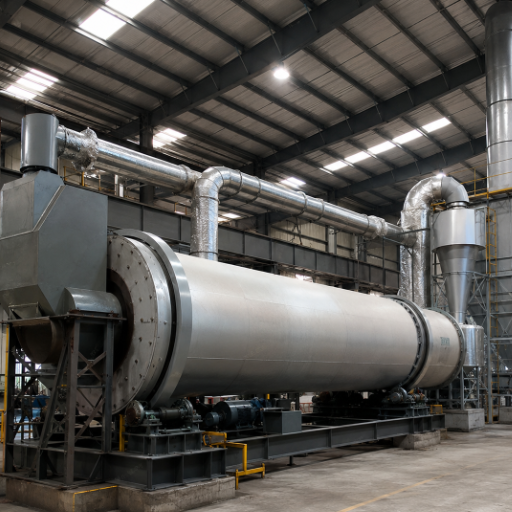 L’énergie représente le principal coût d’exploitation, et elle sert presque entièrement à évaporer l’eau. La seule vaporisation de l’eau impose un minimum théorique d’environ 2 257 kJ par kg (environ 970 BTU par lb). Les séchoirs industriels réels consomment davantage si l’on ajoute la chaleur sensible et les pertes : des analyses publiées situent les séchoirs directs autour de 2 880–3 250 kJ/kg et les séchoirs indirects autour de 2 700–3 060 kJ/kg d’eau évaporée.
Pour la biomasse en particulier, des travaux évalués par des pairs indiquent une consommation d’environ 3,2–3,6 MJ par kg d’eau évaporée pour le séchage indirect et précisent que les séchoirs rotatifs consomment généralement 15–30 % d’énergie spécifique en moins que plusieurs autres types de séchoirs . Considérez les valeurs relatives à la biomasse comme la plage issue d’une seule étude, et non comme une constante.
Les leviers pratiques sont peu spectaculaires et sont négligés parce qu’aucun ne paraît urgent avant l’augmentation de la facture de combustible. Isolez l’enveloppe, colmatez les fuites d’air, récupérez la chaleur lorsque c’est possible et empêchez les dépôts de s’accumuler sur les parois : chacune de ces mesures réduit la quantité de combustible consommée par tonne d’eau éliminée. Un tambour qui fuit et n’est pas isolé coûte cher parce qu’il consomme du combustible pour chauffer l’air ambiant plutôt que votre matière première. Lorsque les ingénieurs de TCPEL contrôlent une ligne peu performante, le colmatage des fuites et la réfection de l’isolation de l’enveloppe constituent généralement la première intervention, car leur temps de retour sur investissement est inférieur à celui de toute modernisation du brûleur.
Les émissions sont entraînées par les gaz d’échappement ; la propreté d’un séchoir rotatif dépend donc de sa chaîne d’épuration des gaz. Les particules sont généralement captées par un cyclone suivi d’un filtre à manches ; les composés organiques volatils et les odeurs sont traités par des laveurs humides, des laveurs Venturi ou du charbon actif. Les recommandations de US EPA citent les laveurs humides comme une technique reconnue de maîtrise des particules présentes dans ce type de gaz d’échappement .
Comment acheter un séchoir rotatif et quelles caractéristiques préciser
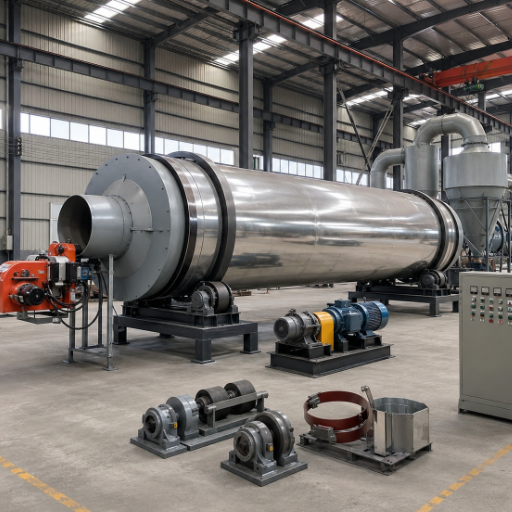 Toute offre utile commence par un cahier des charges clair. Les fabricants ne peuvent pas dimensionner un séchoir à partir de la seule phrase « J’ai besoin d’un séchoir rotatif » : ils ont besoin des données qui déterminent sa conception. Fournissez-leur les éléments suivants pour faire avancer rapidement les échanges.
- ✔ Matière, masse volumique apparente et possibilité de contact avec les fumées
- ✔ Teneur en humidité à l’entrée et teneur cible à la sortie
- ✔ Débit requis en tonnes par heure
- ✔ Combustible disponible et éventuelle température limite de la matière
- ✔ Emprise au sol, altitude de l’installation et limites d’émissions
Vous ne savez pas quelle configuration convient à votre matière première ?
Demandez un essai de séchage gratuit sur votre matière →Perspectives du secteur : l’évolution du séchage de la biomasse
La demande constitue un facteur favorable. La demande de granulés de biomasse devrait passer d’environ 14.99 milliards USD en 2026 à 25.44 milliards USD d’ici 2034, soit un taux annuel composé proche de 6,83 %, l’Europe détenant la plus grande part . Plus de granulés signifie davantage de matière première humide à sécher en amont. L’automatisation représente l’évolution technique la plus nette et résout la principale cause de produits brûlés et d’incendies de séchoirs : la régulation manuelle de la température. Les nouvelles lignes intègrent de plus en plus des variateurs de fréquence et des commandes automatisées, tandis que certaines installations utilisent désormais des capteurs de teneur en humidité reposant sur la vision par ordinateur afin d’ajuster le procédé en temps réel — avec des économies d’énergie annoncées de l’ordre de 15–25 %. Pour un acheteur en 2026, il convient concrètement de vérifier si le séchoir peut intégrer une régulation de la teneur en humidité basée sur un automate programmable, car l’habitude de régler manuellement la température favorise précisément le surséchage et les incendies.Questions fréquentes
Q : à quoi sert un séchoir rotatif ?
Voir la réponse
Un séchoir rotatif réduit la teneur en humidité des solides en vrac en les brassant dans un tambour rotatif chauffé. Il est utilisé pour la biomasse et la production de granulés de bois, le traitement du sable et des granulats, les engrais, le charbon et les installations de traitement des minéraux — partout où une matière première humide doit atteindre un niveau d’humidité stable garantissant un bon écoulement avant l’étape suivante du procédé.
Q : quelle est la différence entre un séchoir rotatif direct et indirect ?
Voir la réponse
Dans un séchoir rotatif direct, les gaz de combustion chauds entrent en contact avec la matière — une solution efficace et courante pour la biomasse, le sable et les minéraux. Dans un séchoir indirect, la chaleur traverse l’enveloppe du tambour ou les tubes internes, et la matière n’entre jamais en contact avec le gaz, ce qui convient aux matières premières sensibles à la chaleur, fines ou susceptibles de générer des poussières. Le séchage direct coûte moins cher à exploiter ; le séchage indirect préserve la qualité du produit et limite la contamination.
Q : À quelles températures les séchoirs rotatifs fonctionnent-ils généralement ?
Voir la réponse
Selon les applications, la température des gaz à l’entrée varie approximativement de 93–1 200 °C (200–2 200 °F), mais la valeur de fonctionnement est déterminée par la matière, et non par le brûleur. Sur les lignes de biomasse, la température des gaz à l’entrée se situe couramment autour de 350–600 °C, tandis que celle des gaz à la sortie est nettement inférieure après le transfert de chaleur à la matière première humide. La température appropriée est la plus élevée qui reste suffisamment inférieure au point de dégradation ou d’inflammation de la matière.
Q : Quels types de combustibles les séchoirs rotatifs peuvent-ils utiliser ?
Voir la réponse
Les séchoirs rotatifs à chauffage direct fonctionnent au gaz naturel, au GPL, au diesel, à la biomasse ou au charbon. De nombreuses installations de biomasse alimentent le séchoir avec leurs propres déchets de bois afin de fonctionner en circuit fermé.
Q : Les séchoirs rotatifs sont-ils économes en énergie et comment leur efficacité énergétique est-elle mesurée ?
Voir la réponse
L’efficacité énergétique se mesure par l’énergie consommée par unité d’eau évaporée. Le minimum théorique nécessaire pour vaporiser l’eau est d’environ 2 257 kJ/kg (≈970 BTU/lb) ; les séchoirs industriels réels consomment davantage — près de 2 880–3 250 kJ/kg pour les unités directes et de 2 700–3 060 kJ/kg pour les unités indirectes — en raison de la chaleur sensible et des pertes. Des travaux sur le séchage de la biomasse évalués par les pairs font état d’une consommation d’environ 3,2–3,6 MJ/kg pour le séchage indirect et montrent que les séchoirs rotatifs consomment approximativement 15–30 % d’énergie spécifique en moins que plusieurs autres solutions. Vous pouvez améliorer cette efficacité en isolant l’enveloppe, en colmatant les entrées d’air parasites, en récupérant la chaleur et en évitant l’accumulation de matière sur les parois.
Q : Les séchoirs rotatifs peuvent-ils être automatisés ?
Voir la réponse
Oui. Les unités modernes intègrent des variateurs de fréquence, une commande par PLC et des capteurs de teneur en humidité afin de stabiliser l’humidité en sortie et d’éviter un séchage excessif. En 2026, la régulation automatique de la teneur en humidité devient une exigence courante pour les nouvelles lignes de biomasse.
Articles connexes
- Modèles et caractéristiques des séchoirs rotatifs industriels — gamme complète et matrice de dimensionnement
- Systèmes de séchage rotatif — plages de capacité de production et configurations
- Guide des presses à granuler les aliments pour poulets — granulation en aval
- Guide des presses à granuler les aliments pour bovins — dimensionnement d’une ligne de production d’aliments pour animaux
- Déchiqueteuse à tambour — réduction granulométrique avant séchage
Références et sources
- Rapport sur la technologie de séchage de la biomasse (NREL/TP-570-25885) — National Renewable Energy Laboratory / US DOE
- Encyclopédie visuelle des équipements de génie chimique — Séchoirs — University of Michigan
- Séchage rotatif de combustibles issus de déchets de bois avec les gaz d’échappement d’une chaudière — OSTI / US DOE
- Laveur humide pour les matières particulaires — Technique de dépollution — US Environmental Protection Agency
- Séchoirs indirects pour le séchage de la biomasse (ChemEngineering, 4(1):18) — MDPI, évalué par les pairs
- Fiche d’information 12 : séchage des combustibles issus de biomasse ligneuse — Bioenergy Association of New Zealand
À propos de ce guide
Ce guide a été rédigé et vérifié par l’équipe d’ingénierie de TCPEL, qui construit des séchoirs rotatifs, des déchiqueteuses à tambour et des lignes complètes de production de granulés de biomasse, et qui exporte des équipements de séchage et de granulation dans plus de 60 pays depuis 2020. Les plages de fonctionnement présentées ici reposent sur une expérience directe du séchage de la biomasse ; les données relatives à la température, à l’énergie et aux émissions proviennent des sources publiques citées ci-dessus, et le comportement propre à chaque matière doit toujours être confirmé par un essai de séchage réalisé sur votre propre échantillon. TCPEL est certifiée CE et ISO 9001:2015.



