Contacter TCPEL


Caractéristiques essentielles — Presse industrielle à granulés de biomasse
| Plage de débit de production (une seule presse) | 100 kg/h à 4 t/h (de l’atelier de fabrication à l’échelle semi-industrielle) ; jusqu’à 20 t/h dans des usines complètes à deux lignes |
| Géométries de filière | Matrice annulaire (horizontale), filière annulaire verticale, filière plate — chacune adaptée à la composition chimique de la matière première |
| Pression de compression | 200–400 MPa dans le canal de la filière |
| Rapport de densification | 60 kg/m³ de biomasse brute → 650 kg/m³ de granulés (réduction de volume d’environ ≈10×) |
| Norme de qualité visée | ENplus A1 — humidité ≤10 %, cendres ≤0,7 %, durabilité mécanique ≥97,5 % |
| Durée de vie habituelle de la filière | 800–2 400 heures avec de la sciure de bois résineux ; 600–900 heures avec des résidus riches en silice |
Qu’est-ce qu’une presse à granulés de biomasse ? La science de la densification appliquée aux biocombustibles solides
Une presse à granulés de biomasse est une presse industrielle qui force de la matière organique broyée à travers les canaux d’une filière en acier trempé sous une pression de 200–400 MPa, afin de produire des granulés cylindriques d’un diamètre généralement égal à 6 mm ou 8 mm. Le procédé fonctionne sans liant synthétique. Le bois, la paille et les matières similaires contiennent de la lignine, un polymère naturel qui se ramollit aux alentours de 140 °C — la chaleur de friction produite dans les canaux de la filière permet d’atteindre cette température. La lignine ramollie se répartit autour des fibres de cellulose, puis se solidifie de nouveau lorsque le granulé sort et refroidit, ce qui maintient la structure. ANDRITZ décrit le gain de densité obtenu comme le passage d’environ 60 kg/m³ pour la biomasse en vrac à 650 kg/m³ pour les granulés finis — soit une réduction presque décuple du volume de transport.
📐 Note technique
Désigner une presse comme une presse à granulés de biomasse ne définit pas le type de filière requis, car d’autres configurations sont couramment utilisées : une presse à granulés de biomasse autonome ou une ligne de densification complète comprenant un conditionnement en amont et un refroidissement en aval. Les granulés sont généralement produits à 80–95 °C et sont alors aussi fragiles que du caramel mou ; ils doivent donc être refroidis dans un refroidisseur de granulés à contre-courant avant le criblage, faute de quoi leur surface se fissurera en quelques heures.
Au sens métallurgique, le ramollissement de la lignine correspond à une transition vitreuse et non à une fusion. La température exacte varie selon la teneur en humidité de la matière première : une biomasse humide peut se ramollir dès 120 °C, tandis qu’une paille sèche et pauvre en lignine nécessite une température plus élevée ou un préconditionnement à la vapeur pour assurer une liaison fiable. C’est pourquoi la plupart des presses industrielles à granulés de biomasse comportent une étape de conditionnement en amont de la filière.
Types de presses à granulés de biomasse : compromis techniques entre matrice annulaire, filière plate et filière annulaire verticale
Il n’existe actuellement sur le marché que trois grandes géométries de presses industrielles à granulés de biomasse : la matrice annulaire horizontale, la filière annulaire verticale et la filière plate, et le choix entre elles ne relève pas de l’image de marque, car la physique de l’application de la pression diffère fondamentalement dans chaque cas, chaque géométrie gérant la force motrice d’une manière différente.
✔ Avantages de la matrice annulaire
- Débit spécifique par kW plus élevé (environ 80-120 kWh/ton contre 90-140 avec une filière plate)
- Durée de vie supérieure de la filière en fonctionnement continu
- Configuration à plusieurs galets répartissant l’usure
- Solution privilégiée pour produire des granulés aptes à la certification ENplus A1
⚠ Limites de la matrice annulaire
- Coût d’investissement plus élevé (environ 2–³× celui d’une filière plate comparable)
- Emprise au sol plus importante et travaux de génie civil plus lourds
- Remplacement de la filière plus exigeant (alignement critique)
- Peu rentable en dessous d’un débit continu d’environ ~500 kg/h
| Critère | Matrice annulaire horizontale | Filière annulaire verticale | Filière plate |
|---|---|---|---|
| Débit habituel | De 500 kg/h à 4 t/h | De 800 kg/h à 4 t/h | De 50 kg/h à 900 kg/h |
| Énergie spécifique | 80–120 kWh/ton | 85–125 kWh/ton | 90–140 kWh/ton |
| Durée de vie de la filière avec du bois résineux | 1 800–2 400 h | 1 500–2 200 h | 800–1 200 h |
| Emprise au sol à 1 t/h | ≈12 m² (machine seule) | ≈8 m² (compacte) | ≈4 m² |
| Niveau d’investissement | De l’échelle semi-industrielle à l’usine complète | Semi-industriel | De l’atelier de fabrication à la petite échelle industrielle |
| Matières premières les mieux adaptées | Sciure de bois, plaquettes de bois propres | Fibre EFB, biomasse mélangée | Herbe, paille, déchets agricoles |
Chimie des matières premières : pourquoi l’humidité, la lignine, les cendres et la silice déterminent la qualité des granulés et la durée de vie de la filière
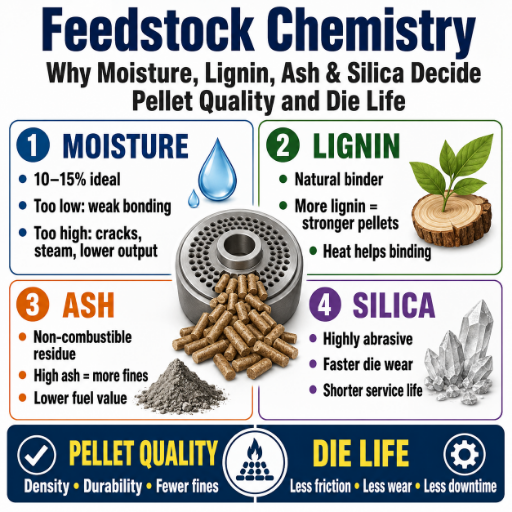 Le facteur le plus important pour déterminer la qualité du débit de production et la durée de vie de la filière d’une presse à granulés de biomasse n’est ni la marque ni le modèle, mais la composition chimique des matières entrantes. 4 valeurs sont pertinentes : 1 pour la teneur en humidité (10-15 % au niveau de la filière), 1 pour la teneur en lignine (le liant naturel du mélange), 1 pour la teneur en cendres (qui réduit donc le pouvoir calorifique du granulé fini) et 1 pour la teneur en silice (qui accélère l’abrasion de la filière). Si tous ces paramètres sont correctement maîtrisés, une presse à granuler semi-industrielle fonctionnera largement plus de 2000 heures entre deux remplacements de filière. Dans le cas contraire, même un gros moteur ne tiendra pas 200 heures.
Teneur en lignine selon la matière première — le potentiel de liaison
Les données indiquent que les bois résineux, comme le pin et l’épicéa, contiennent environ 28 % en masse de lignine, les bois feuillus 20 % en masse, les balles de riz 22,5 % en masse et la paille de blé 12-18 % en masse. La lignine est importante, car elle constitue la seule « colle » permettant de se passer de tout liant synthétique. La paille nécessite un conditionnement à la vapeur et/ou l’ajout d’une petite quantité d’amidon, car la lignine disponible au niveau de la filière ne suffit pas à lier la cellulose avec les réglages normalement appliqués.| Matière première | Lignine (% en masse) | Cendres (% en masse) | Teneur en silice | Durée de vie habituelle de la filière |
|---|---|---|---|---|
| Sciure de bois résineux | 25–30 | 0.3–0.7 | Très faible | 1 800–2 400 h |
| Bois feuillu (chêne, hêtre) | 18–22 | 0.4–1.0 | Faible | 1 200–1 800 h |
| Paille de blé / maïs | 12–18 | 4–8 | Modérée | 700–1 100 h |
| Balle de riz | ~22 | 15–22 | Très élevée | 600–900 h |
| Fibre EFB de palmier | 18–24 | 3–6 | Faible à modérée | 900–1 400 h |
| Bagasse de canne à sucre | 18–22 | 3–5 | Faible | 1 000–1 500 h |
Quelle est la durée de vie d’une filière de presse à granuler ?
Pour une filière traitant de la sciure de bois résineux propre dans de bonnes plages de conditionnement, 1 800-2 400 heures constituent une estimation raisonnable pour la planification. Les plaquettes mélangées de bois feuillus permettent d’atteindre environ 1 200-1 800 heures, car leur dureté supérieure accélère l’usure des surfaces. Avec des balles de riz, cette durée tombe à 600-900 heures, car la progression dans les canaux dépend presque entièrement de la teneur en particules abrasives de silice. Les alliages de filière trempés sous vide peuvent prolonger cette durée de 30-50 % lorsqu’ils sont utilisés avec des matières premières riches en silice, moyennant un surcoût de 20-30 % par rapport aux aciers alliés 40Cr ou 4Cr13 courants dans l’industrie — ce calcul n’est généralement rentable que si la presse traite une seule matière abrasive. Les opérateurs de terrain soulignent rapidement que les filières mises au rebut n’ont souvent atteint que 50 % de leur durée de vie prévue, simplement parce que l’utilisateur final a fait passer des balles de riz dans une filière réglée pour le bois résineux sans ajuster le taux de compression.
Le triangle de décision lignine × silice × débit
Avant de demander un devis, évaluez vos échantillons de matières premières à l’aide de ce triangle. Le programme TCPEL de contrôle rapide de la compatibilité entre matière première et filière ajoute deux paramètres supplémentaires (l’humidité et la granulométrie).
Une méthode simple pour adapter la géométrie de la filière et le conditionnement avant d’acheter une presse à granulés de biomasse :
- Axe lignine – au-dessus de 20 % de lignine naturelle, un taux de compression standard convient (1:5 à 1:7) ; en dessous de 18 %, envisagez un conditionnement à la vapeur ou l’ajout d’un liant à base d’amidon.
- Axe silice – le jeu de filières standard convient avec une fraction élevée de SiO, tandis qu’un modèle trempé sous vide se justifie au-dessus de 5 % de cendres ; en dessous de 2 %, un alliage standard est plus économique.
- Axe débit – une géométrie à matrice annulaire est adaptée au fonctionnement continu au-dessus de 1 t/h, tandis qu’une filière plate convient au fonctionnement par lots en dessous de 500 kg/h.
La plupart des audits d’usines que nous avons réalisés révèlent une défaillance sur un seul axe plutôt que sur les trois.
Processus complet de production de granulés : de la biomasse brute aux granulés ensachés
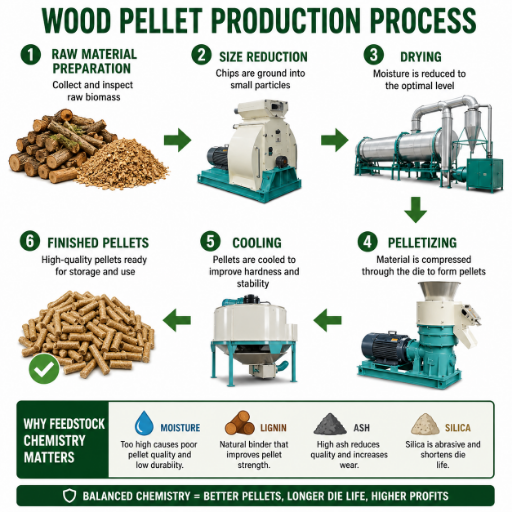 Un granulé de biomasse fini et ensaché est obtenu après six étapes distinctes du procédé, chacune comportant un ou deux CCP (points critiques de contrôle). Les opérateurs qui connaissent cet enchaînement résolvent les problèmes de qualité en quelques minutes ; ceux qui considèrent la presse comme une boîte noire ne résolvent rien.
- Déchiquetage et prédimensionnement – Les déchiqueteuses à tambour ou à disque réduisent les grumes en plaquettes de bois d’environ 8-12mm. Variable de contrôle : affûtage des couteaux (proportion de fines).
- Étape de broyage au broyeur à marteaux – Les plaquettes grossières sont broyées à 3-5 mm. La granulométrie à la sortie du broyeur à marteaux doit être inférieure au diamètre du canal de la filière, sinon la presse se bouche.
- Étape de séchage – Les séchoirs rotatifs à tambour ou les séchoirs pneumatiques font passer la teneur en humidité de la biomasse entrante de 40-55 % à 10-12 %. L’humidité en sortie est la variable la plus étroitement contrôlée dans une usine de production de granulés. Si la matière est trop sèche, la lignine ne peut pas suffisamment se ramollir pour assurer la liaison ; si elle est trop humide, la vapeur fait éclater les granulés à la sortie de la filière.
- Conditionnement – Juste avant la filière, la biomasse sèche est exposée à de la vapeur saturée à 80–90 °C. Cette opération préchauffe la lignine et uniformise la température, ce qui distingue une unité ENplus A1 d’une unité d’atelier qui atteint A1 sur un lot, puis A2 sur le suivant.
- Granulation – La biomasse conditionnée est forcée progressivement à travers la filière sous 200-400 MPa. La chaleur de friction dans le canal de la filière amène la lignine à son point de ramollissement. La température de la filière doit rester comprise entre 80–95 °C ; au-dessus de 110 °C, les granulés sortent brûlés ou le local de séchage et de conditionnement manque d’humidité.
- Refroidissement, criblage et ensachage – À la sortie de la filière, les granulés sont à 80–95 °C et doivent être refroidis dans un refroidisseur à contre-courant jusqu’à atteindre une température située à moins de 5 °C de la température ambiante avant le criblage et l’ensachage. Un passage trop rapide ou un écoulement préférentiel dans le refroidisseur amène les granulés à absorber l’humidité ambiante pendant le stockage, puis à se désagréger.
📐 Note technique
Les refroidisseurs à contre-courant font circuler de l’air ambiant relativement frais dans le sens opposé à celui des granulés. Les granulés les plus chauds rencontrent l’air extérieur le plus frais lorsqu’ils entrent par le haut du lit de refroidissement, puis ressortent prérefroidis par le bas. Cette disposition à contre-courant offre une efficacité énergétique environ deux fois supérieure à celle des refroidisseurs à flux transversal, ce qui explique pourquoi presque toutes les presses à granuler industrielles standard utilisent une conception à contre-courant plutôt que transversale.
Quel que soit le niveau d’exigence le plus élevé revendiqué par l’industrie mondiale des granulés, le problème récurrent numéro un est inévitablement le contournement du refroidisseur par les opérateurs lors du réglage de l’usine lorsque la pression augmente. Les granulés stockés à chaud absorbent l’humidité de l’environnement du refroidisseur et arrivent chez le client avec deux fois plus de fines. Le temps de séjour dans le refroidisseur est indispensable et non facultatif, quelle que soit la capacité de la salle de refroidissement.Consultez la page TCPEL consacrée à la production industrielle de granulés de biomasse pour retrouver la même implantation d’équipements destinée à une grande presse à granuler, avec un accent plus marqué sur le choix de la machine et sur les services d’assistance tels que l’alimentation en matière première.
Normes de qualité des granulés de biomasse : décryptage des normes ENplus A1/A2/B, DIN+ et ISO 17225
Trois référentiels de qualité dominent les échanges : ENplus (Bioenergy Europe), DIN+ (l’ancien référentiel allemand, aujourd’hui largement supplanté par ENplus) et la norme technique EN ISO 17225-2. ENplus et DIN+ certifient la qualité des granulés finis, et non la machine de l’usine qui les produit, mais la configuration de la presse à granuler et les réglages appliqués à la matière première ne sont que deux éléments d’une série de contrôles nécessaires pour obtenir la qualité finale attendue. ENplus reconnaît trois niveaux de qualité pour les granulés finis. Chaque niveau fixe des limites différentes pour les mêmes paramètres physiques.| Paramètre | ENplus A1 | ENplus A2 | ENplus B |
|---|---|---|---|
| Humidité (M) | ≤10% | ≤10% | ≤10% |
| Cendres (A) | ≤ 0.7% | ≤ 1.2% | ≤ 2.0% |
| Durabilité mécanique (DU) | ≥97,5% | ≥97,5% | ≥ 96.5% |
| Fines à la livraison (F) | ≤ 1.0% | ≤ 1.0% | ≤ 1.0% |
| Pouvoir calorifique inférieur (Q) | ≥ 16,5 MJ/kg | ≥ 16,5 MJ/kg | ≥ 16,5 MJ/kg |
| Chlore (Cl) | ≤ 0.02% | ≤ 0.02% | ≤ 0.03% |
| Soufre (S) | ≤ 0.04% | ≤ 0.05% | ≤ 0.05% |
| Azote (N) | ≤ 0.3% | ≤ 0.5% | ≤ 1.0% |
- Certains programmes de certification imposent un seuil de durabilité plus strict que la norme ENplus A1, et DIN+ reste nécessaire pour certains anciens contrats de distribution en Allemagne et en Autriche. Clarifiez les exigences de votre client final avant de supposer que la norme ENplus A1 suffit.
- À la base de ces programmes de certification, EN ISO 17225-2 définit les procédures d’essai proprement dites et une classification plus large des granulés de bois par catégorie. ENplus et DIN+ sont des programmes d’évaluation de la conformité ; ISO 17225 -2 est le document de référence.
Densité, durabilité mécanique et pouvoir calorifique des granulés : ce que les acheteurs contrôlent réellement
 Aucune des valeurs ENplus ci-dessus n’a de sens sans procédures d’essai normalisées. Les clients qui réalisent des prélèvements de contrôle qualité — ou qui demandent un certificat d’essai d’usine à un producteur de granulés — doivent s’attendre à quatre analyses de laboratoire essentielles, chacune reposant sur sa propre méthode ISO ou CEN.
| Essai | Norme | Seuil de conformité ENplus A1 | Causes habituelles d’échec |
|---|---|---|---|
| Durabilité mécanique (PDI) | ISO 17831-1 | ≥97,5% | Lignine insuffisante, conditionnement trop sec, granulés insuffisamment stabilisés |
| Masse volumique apparente | EN ISO 17828 | ≥ 600 kg/m³ | Faible taux de compression, fines surdimensionnées |
| Pouvoir calorifique inférieur | EN ISO 18125 (remplace EN 14918) | ≥ 16,5 MJ/kg | Humidité supérieure à 10 %, contamination par de l’écorce ou de la terre |
| Teneur en fines | EN ISO 18846 | ≤ 1,0 % à la livraison | Refroidissement insuffisant, manutention brutale, grille sous-dimensionnée |
Fonctionnement réel de l’essai PDI
Parmi ces quatre analyses, l’essai PDI est celui qui risque le plus de surprendre les primo-acheteurs. La procédure ISO 17831-1 consiste à prélever un échantillon de granulés de 500 g, à le placer dans un tambour rotatif (appelé « caisson de culbutage »), à le faire tourner à 50 rpm pendant 10 minutes, puis à tamiser le résultat. L’indice de durabilité mécanique correspond à la proportion de granulés qui ont résisté au culbutage dans le tambour sans se briser. Toute valeur inférieure à 97,5 % est non conforme à ENplus A1 ; dans une production à l’échelle d’un atelier de fabrication, des valeurs de durabilité de 92-95 % sont courantes lorsque le conditionnement est omis. Les essais de masse volumique apparente, de pouvoir calorifique et de teneur en fines sont physiquement simples, mais ils exigent des équipements étalonnés ; à lui seul, un appareil adéquat de mesure de la durabilité des granulés coûte €4 000–€7 000 pour une unité marquée CE. La plupart des petits fournisseurs sous-traitent les essais à un laboratoire local spécialisé dans la qualité des combustibles, ce qui permet également d’établir une chaîne de traçabilité conforme au programme ENplus. Règle des 80/20 appliquée à la qualité des granulés : celle-ci dépend à environ 80 % de la composition chimique et du conditionnement de la matière première, et seulement à 20 % de la presse à granuler. Presque tous les audits d’usines non concluants que nous avons consultés inversent ce rapport — ils mettent la presse en cause alors que le potentiel de lignine ou le niveau d’humidité était inadéquat.Planification du débit et de la capacité de production : dimensionner votre presse à granuler selon la demande du marché
Les usines de production de granulés échouent plus souvent parce qu’elles sont mal dimensionnées que parce qu’elles présentent une défaillance technique. Un dimensionnement correct consiste à justifier le débit d’alimentation visé à partir de trois critères : la quantité de matière première disponible dans un rayon de 50-100 km autour de l’usine, le volume de granulés que vos contrats d’enlèvement ou le marché local du chauffage peuvent absorber, et l’ampleur des fluctuations de la demande entre la saison de chauffage et les mois de mi-saison.
Cadre de dimensionnement par niveau de capacité
| Échelle d’un atelier de fabrication | 100–900 kg/h. Production annuelle de 200–2 000 t. Solution idéale pour vendre localement à des clients du secteur du chauffage dans un rayon de 100 km — au-delà de cette échelle, les frais de transport annulent l’avantage d’une usine plus grande dans ce rayon. |
| Semi-industriel | 1–4 t/h. Production annuelle de 6 000–25 000 t. Configuration courante pour les distributeurs B2B régionaux et les petits producteurs certifiés ENplus. |
| Usine complète | 5–20 t/h. Production annuelle de 30 000–140 000 t. Qualité export, presque toujours ENplus A1, avec des contrats d’enlèvement négociés avant la mise en service. |
La production de granulés de biomasse est-elle rentable ?
La rentabilité ne dépend pas du choix de la presse à granulés de biomasse, mais de trois variables : le coût prépondérant de la matière première (la sciure de bois disponible sur place rend un exploitant de scierie compétitif face à tous les autres acteurs de la région), le prix de vente des granulés (les granulés haut de gamme ENplus A1 se vendent couramment €280–€340/t en Europe du Nord, contre €180–€220/t pour les granulés industriels en vrac) et le tarif de l’électricité (car une installation type consomme au total 80-140 kWh/ton pour toute la ligne). Les installations locales à l’échelle d’un atelier de fabrication qui vendent directement aux utilisateurs de chauffage affichent généralement un temps de retour sur investissement de 12-24 mois, car elles éliminent les surcoûts de transport et de certification. Les installations semi-industrielles sont généralement amorties en 24-48 mois. Les installations ENplus A1 orientées vers l’exportation affichent souvent un temps de retour sur investissement plus long, mais des gains plus importants (36-60 mois). La réponse honnête à la question « est-ce rentable ? » est que cela dépend de la combinaison entre la matière première, les débouchés et le prix de l’énergie, et non des performances technologiques. Pour obtenir une vue d’ensemble du projet couvrant les dépenses d’investissement, l’énergie, les pièces d’usure, la main-d’œuvre et la maintenance, le calculateur de TCO sur 5 ans d’une usine de production de granulés de TCPEL fournit des plages budgétaires globales par poste pour les trois niveaux de capacité ci-dessus.Combien coûte une presse à granulés de biomasse ? Explication des facteurs de coût
 Il est franchement difficile d’obtenir des devis pour les presses industrielles à granulés de biomasse, et ceux-ci portent toujours sur une configuration plutôt que sur un prix catalogue. Cela s’explique par les six facteurs qui influencent le montant FOB, tandis que les devis de configurations similaires peuvent varier de 2X entre les fournisseurs. Une fois ces facteurs compris, il est facile d’estimer les niveaux de budget avec une précision de 30 %.
Combien coûte une presse à granulés de biomasse ?
Les prix FOB Chine d’une presse à granulés de biomasse se situent généralement entre $8 000 et $25 000 pour les machines d’atelier (100-900 kg/h), entre $35 000 et $180 000 pour les lignes de production semi-industrielles (1-4 t/h), et entre $250 000 et $1,8 million pour une ligne de production de granulés (5-20 t/h, comprenant le séchage du bois, le broyage, le refroidissement et l’ensachage). Les équipements européens OEM de niveau 1 coûtent généralement 2-4X plus cher que les équipements chinois aux prix FOB, principalement en raison du coût de la main-d’œuvre, du degré d’automatisation et de l’étendue des certifications. La principale source de variation tient au périmètre de fourniture : une presse à granuler autonome correspond à une gamme de prix, tandis qu’une ligne de granulation complète clé en main comprenant une déchiqueteuse, un séchoir, un crible, des broyeurs, un refroidisseur de granulés et une ensacheuse coûte 2,5-4X plus cher.
Six facteurs de coût — par ordre d’importance
Pour une configuration adaptée à une capacité de production et à une matière première précises, l’outil TCPEL de sélection du niveau d’investissement d’une usine de production de granulés donne une première estimation de la fourchette de coûts avant l’établissement de tout devis. Pour obtenir un devis écrit, contactez directement un fabricant industriel de presses à granulés de biomasse en indiquant la matière première, la capacité de production et le port de destination.
- Niveau de capacité de production (atelier individuel / unité semi-industrielle / usine complète) — chaque montée en capacité représente un investissement 4–8 fois supérieur.
- Périmètre de la ligne (presse à granuler seule ou ligne entièrement intégrée comprenant le séchoir) — ajoute 2,5–4 fois le prix de la presse seule.
- Géométrie de la filière (la matrice annulaire coûte plus cher que la filière plate à débit égal, mais sa durée de service 2 fois supérieure justifie l’investissement).
- Niveau d’automatisation (réglage manuel de l’écartement des galets, réglage hydraulique des galets ou interconnexions SCADA) — ajoute de l’ordre de 8–15 %/X.
- Ensemble de matériaux (jeu de filières en alliage standard ou alliage à forte teneur en silicium durci sous vide) — supplément de 20–30 % sur l’outillage de filière.
- Ensemble de certifications et de documents (conformité CE + ISO ; l’EAC et la mise en service dans l’usine ajoutent un supplément distinct.)
Peut-on fabriquer ses propres granulés de biomasse ? Réalités de la production en atelier et à l’échelle industrielle
La réponse la plus honnête est : « oui, mais probablement pas avec la qualité ou le tonnage que vous imaginez ». Une presse à granulés à filière plate de taille atelier peut produire de manière fiable 100–900kg/h, moyennant quelques milliers de dollars, avec des granulés de qualité raisonnable destinés au chauffage sur site, à la litière animale ou au chauffage d’une exploitation agricole. Elle ne peut toutefois pas produire des granulés de qualité ENplus ni atteindre de manière fiable une durabilité mécanique de 97,5 %, car elle n’est pas équipée pour réunir ces trois conditions : préconditionnement à la vapeur, séchage contrôlé et refroidisseur à contre-courant.
✔ Applications adaptées à l’échelle d’un atelier
- Production de granulés à la ferme pour un usage propre
- Litière animale produite à partir de sciure de bois provenant d’une scierie locale
- Ventes locales dans un rayon de ~50 km
- Lots pilotes avant le passage à une capacité supérieure
⚠ Applications inadaptées à l’échelle d’un atelier
- Tout contrat portant sur des granulés certifiés ENplus
- Approvisionnement du marché d’exportation en granulés de bois
- Exigences d’exploitation continue 24/7
- Volumes d’enlèvement supérieurs à ~2 000 t/an
⚠ Les trois principales causes d’échec en production autonome
Erreurs rencontrées en atelier selon les exploitants de sites : 1) teneur en humidité de la matière première supérieure à 18 % à son arrivée dans la filière — la vapeur désagrège le granulé à la sortie du canal ; 2) rapport de compression inadapté à la matière première et à la filière — les granulés peu compacts se désagrègent ; 3) refroidisseur omis ou sous-dimensionné — les granulés absorbent l’humidité atmosphérique pendant le stockage et arrivent cassés chez l’utilisateur final.
Perspectives 2026 du secteur des granulés de biomasse : SEQE-UE, demande asiatique et facteurs de durabilité
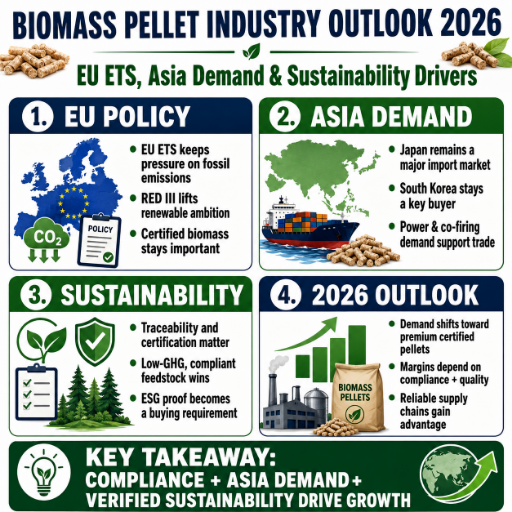 Trois forces orientent le marché des granulés de biomasse et, plus largement, la transition vers les énergies renouvelables jusqu’en 2026–8 ; chacune présente un horizon temporel différent et implique une décision distincte pour tout acheteur d’équipements aujourd’hui.
Politique de l’UE et sortie du charbon
Les calendriers européens de sortie du charbon ne sont pas uniformes. Le Royaume-Uni a fermé sa dernière centrale à charbon en 2024, l’Allemagne devrait en faire autant entre 2030 et 2038, tandis que l’Espagne et le Portugal visent le milieu de la décennie ; sous l’impulsion de Bruxelles, les régions charbonnières de l’est de l’UE placeront les granulés de biomasse au centre de la transition vers la chaleur industrielle.
Asie et demande structurelle
La Corée du Sud et le Japon imposent tous deux la cocombustion dans les centrales à charbon existantes — selon les informations de Biomass Magazine, un mélange de 60 % de charbon / 40 % de granulés peut réduire sensiblement les émissions attribuables au charbon sans modifier la chaudière. Parallèlement, le Vietnam et la Malaisie augmentent leurs exportations d’EFB afin de répondre aux commandes des acheteurs.
Taille du marché et déficit de l’UE
Entre 2010 et 2025, le marché mondial des granulés de bois s’est maintenu autour de US $12 milliards et, entre 2025 et 2035, il devrait atteindre US $31 milliards (soit un taux de croissance annuel composé d’environ 10 % selon différents organismes de suivi du secteur.) D’après l’USDA, la production nette de l’UE en 2025 s’élève à 20,5 millions de tonnes, contre une consommation de 23,5 millions de tonnes, ce qui révèle un déficit structurel net de 3 millions de tonnes compensé par des importations en provenance des États-Unis et du Canada.
Questions fréquentes
Q : quelle est la différence entre les presses à granuler à matrice annulaire et celles à filière plate ?
Voir la réponse
Une presse à matrice annulaire comporte un cylindre vertical ou horizontal percé de canaux de filière et entouré de galets fixes. Ces presses fonctionnent en continu à haute capacité de production (généralement 500 kg/h–4 t/h par machine, avec une durée de service de la filière de 1 800–2 400 heures sur bois résineux). Les presses à filière plate font passer la biomasse horizontalement à travers la filière, les galets se déplaçant au-dessus pour exercer une pression vers le bas.
Leur débit est beaucoup plus faible (50–900 kg/h) et la durée de service de leur filière plus courte (800–1 200 heures), mais leur prix ne représente qu’une fraction de celui d’une presse à matrice annulaire de capacité similaire.8 Sur le plan économique, la matrice annulaire s’impose pour une exploitation continue au-dessus de 1 t/h, tandis que la filière plate convient aux capacités inférieures.
Q : quelles matières premières une presse à granulés de biomasse peut-elle traiter ?
Voir la réponse
La sciure de bois, les plaquettes de bois, les résidus de feuillus et de résineux, la paille de blé et de maïs, les balles de riz, la bagasse de canne à sucre, les coques de palmiste, les fibres EFB de palmier, la luzerne, les tiges de coton et la biomasse herbacée sont des matières premières compatibles. Dans chaque cas, il faut déterminer le rapport de compression, le régime de conditionnement et, parfois, l’alliage de la filière appropriés. Lorsque cela convient, des mélanges de matières premières peuvent être traités dans une presse à filière annulaire verticale, même si le prétraitement et l’obtention d’une granulométrie uniforme peuvent s’avérer difficiles.
Q : les presses à granulés de biomasse répondent-elles aux exigences de certification ENplus ?
Voir la réponse
ENplus certifie bien le granulé lui-même, et non la machine. Autrement dit, une presse à matrice annulaire dotée d’un conditionnement à la vapeur et d’un refroidissement à contre-courant constitue le minimum indispensable pour concevoir une production de lots de qualité ENplus A1 (teneur en eau de 10 %, taux de cendres de 0,7 % et durabilité mécanique de 97,5 %). Les presses d’atelier à filière plate sans conditionnement ne peuvent généralement pas maintenir une production continue de qualité A1.
Q : quel est le temps de retour sur investissement habituel d’une presse à granuler ?
Voir la réponse
Les exploitations de taille atelier approvisionnant un marché local amortissent généralement leur investissement en 12–24 mois lorsqu’elles disposent de leur propre matière première et que les distances de transport sont courtes. Les installations semi-industrielles de 1–4 t/h ciblant principalement les marchés B2B régionaux sont généralement amorties en 24–48 mois. Les installations ENplus A1 tournées vers l’exportation et ciblant l’Europe du Nord sont amorties sur une période de 36–60 mois (avec un rendement absolu plus élevé), voire davantage.
Le coût local de la matière première, le prix de vente des granulés et le tarif de l’électricité influencent chaque scénario.
Q : pourquoi mes granulés s’effritent-ils ou se désagrègent-ils ?
Voir la réponse
L’effritement des granulés résulte presque toujours de trois facteurs : une teneur en humidité entrante hors de la plage de 10–15 %, un rapport de compression incompatible avec la matière première selon le tableau précédent, ou l’ensachage à chaud des granulés sans refroidissement à contre-courant. Corrigez d’abord la teneur en humidité — le paramètre le plus facile à maîtriser —, comparez ensuite le rapport de compression de la filière au tableau de composition chimique de la matière première, puis contrôlez le temps de passage dans le refroidisseur et la température de l’air avant de rechercher d’autres causes.
Q : quelle est la différence entre les granulés de biomasse et les granulés de bois ?
Voir la réponse
Les « granulés de bois » constituent une sous-catégorie des granulés de biomasse qui utilise uniquement des matières ligneuses lignocellulosiques, notamment la sciure de bois et les plaquettes de bois ; il s’agit de la seule sous-catégorie pouvant être certifiée ENplus. Les « granulés de biomasse » forment une catégorie plus large qui englobe les granulés de bois, les résidus agricoles (paille, balles, EFB) et les cultures énergétiques. En règle générale, le taux de cendres, le pouvoir calorifique et la teneur en chlore augmentent à mesure que l’on passe du granulé de bois « pur » aux granulés issus de résidus agricoles ; les chaudières sont donc conçues pour fonctionner avec l’un ou l’autre, mais pas avec les deux.
Q : combien de temps brûle un sac de granulés de bois de 40-lb ?
Voir la réponse
Un poêle domestique standard à granulés de puissance moyenne consomme un sac de 40-lb (18kg) en environ 16–24 heures de fonctionnement continu. La durée de fonctionnement varie selon le poêle, le niveau de puissance réglé et le pouvoir calorifique des granulés — par exemple, des granulés ENplus A1 de haute qualité offrant un pouvoir calorifique inférieur de 16.5MJ/kg contiennent environ 4MJ/kg d’énergie nette de plus que des granulés industriels de catégorie B et brûlent donc un peu plus longtemps. (Il s’agit ici d’une question destinée au consommateur résidentiel ; pour les calculs de cocombustion industrielle ou de chauffage urbain, il est beaucoup plus pertinent de raisonner à la tonne plutôt qu’au sac.)
Prêt à définir votre presse à granulés de biomasse ?
Indiquez les caractéristiques de la matière première, la capacité de production souhaitée et le port de destination ; l’équipe d’ingénierie de TPCEL vous transmettra une estimation des coûts et une conception du procédé sous un jour ouvré.
Demander un devis →À propos de ce guide d’ingénierie
Ce contenu a été rédigé par l’équipe d’ingénierie de TCPEL et cite directement la dernière classification des granulés de bois EN ISO 17225-2, l’essai de durabilité mécanique ISO 17831-1 et le référentiel de qualité ENplus, au lieu de plagier les arguments commerciaux des fabricants. Les indicateurs de niveau de qualité des granulés proviennent du dernier tableau de référence ENplus publié. Lorsque des données d’exploitation sur le terrain sont citées comme provenant d’un rapport sectoriel ou d’un forum, la source correspondante est indiquée par un lien intégré. TCPEL exporte des équipements de production de granulés de biomasse dans plus de 60 pays depuis 2020, et les plages de fonctionnement indiquées reposent à la fois sur l’expérience de ce parc installé et sur des références sectorielles publiées.
Références et sources
- Référentiel de qualité ENplus — Bioenergy Europe
- ISO 17831-1:2015 — Durabilité mécanique des granulés — International Organization for Standardization
- Évaluation de composites de biomasse résineuse : caractéristiques structurelles — MDPI Forests, 2025
- Caractéristiques structurelles de la lignine issue de balles de riz — PMC, National Library of Medicine
- Vue d’ensemble du procédé de granulation de la biomasse — ANDRITZ Feed & Biofuel
- Le marché européen des granulés de bois devrait progresser en 2025 — Argus Media / USDA
- Les régions charbonnières européennes en transition — European Commission DG Energy
- Évaluation des marchés en croissance — Cocombustion du charbon avec des granulés de bois — Biomass Magazine
- Aspects sanitaires et sécuritaires du stockage, du transport et de l’alimentation en biomasse solide — IEA Bioenergy
Articles connexes
- Fabricant de presses à granulés de biomasse — Presses industrielles de 0,5–20 t/h — Page des solutions TCPEL destinée aux acheteurs prêts à définir une configuration.
- Calculateur du TCO sur 5 ans d’une usine de production de granulés — Modélisation de l’investissement, de l’énergie, des pièces d’usure, de la main-d’œuvre et de la maintenance pour différents niveaux de capacité de production.
- Contrôle rapide en 5 indicateurs de l’adéquation entre matière première et filière — Estimateur de la matière première et de la durée de service de la filière avant devis.
- Outil de sélection du niveau d’investissement d’une usine de production de granulés — Adaptez le budget et l’objectif de capacité de production à une configuration d’atelier, semi-industrielle ou d’usine complète.