Contacter TCPEL

Séchoir rotatif industriel pour biomasse, plaquettes de bois et solides en vrac — systèmes à simple et triple passage
Séchoirs rotatifs industriels conçus pour faire passer la teneur en humidité des matières premières de 50 % à 15 % : 14 modèles éprouvés de 0.07 à 6 t/h pour les lignes de granulation de biomasse, le traitement du sable et le séchage de solides en vrac.
- 60+ pays d’exportation
- 14 modèles disponibles
- Usine de 20 000 m²
- 100+ employés dans l’atelier de fabrication
- Depuis 2020
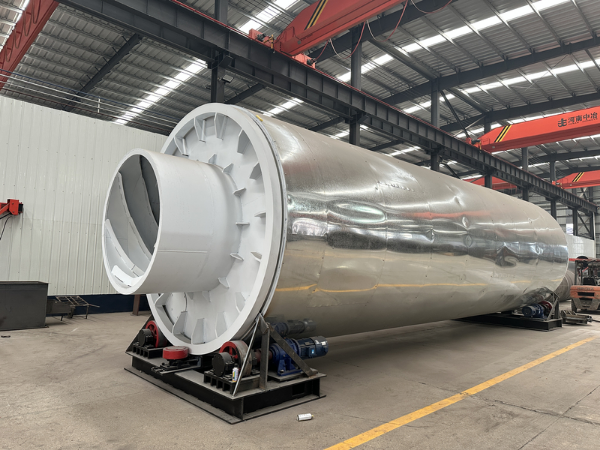

Séchage industriel de biomasse humide — pourquoi votre procédé actuel grève votre marge
Les séchoirs rotatifs industriels répondent à un problème économique persistant : les matières premières humides dégradent la rentabilité des opérations en aval. Un séchoir rotatif est un tambour tournant qui soulève la matière humide dans un flux de gaz chaud produit par la chambre de combustion d’un brûleur, à l’aide d’aubes de relevage qui augmentent les échanges thermiques entre l’air de séchage et les particules solides séchées dans le tambour.
Les coûts sont bien documentés et les économies indéniables. Avec des plaquettes de bois à 45 pour cent d’humidité, le rendement maximal d’une chaudière équipée de matériel conventionnel est d’environ 74 pour cent. Avec ce même équipement brûlant du bois à 10 à 15 pour cent d’humidité, le rendement atteint environ 80 pour cent.
Cet écart de 6 pour cent peut faire toute la différence entre une ligne de granulation qui amortit ses dépenses d’investissement dans les délais et une installation qui subit toute la journée des pertes de chaleur latente.
La chaîne du ROI du séchage
Ramener la teneur en humidité de la biomasse à 10-15 % fait passer son pouvoir calorifique d’une moyenne de 2 kWh/kg à près de 4,5 kWh/kg, soit une hausse de 125 pour cent du contenu énergétique par T/P. Cette étape de séchage de la biomasse porte l’énergie utile disponible de 8 MMBtu/ton à 12 MMBtu/ton, réduit le poids transporté et met fin au développement des moisissures et de la pourriture, qui limite à seulement quatre mois la durée de stockage des lots de plaquettes vertes.
Ce que résout réellement un séchoir rotatif industriel
- Teneur en humidité irrégulière de la matière première — la matière issue des scieries varie de 35 % à 55 % selon la provenance, la saison et le stockage. Un séchoir à tambour rotatif stabilise l’alimentation reçue en conditions réelles par votre presse à granuler, votre presse à briquettes ou votre chaudière.
- Contraintes de capacité — les séchoirs rotatifs offrent la capacité de production la plus élevée parmi les solutions de séchage continu de biomasse ; ils acceptent les gaz de combustion aux températures d’entrée les plus élevées ainsi qu’une variabilité granulométrique qui engorgerait un séchoir flash.
- Contraintes de stockage et de logistique — les plaquettes vertes s’agglomèrent dans les silos non isolés et gèlent contre les bennes des camions en hiver. Le produit séché circule mieux dans les équipements de manutention, coûte moins cher à expédier et se conserve durablement.
Gamme de séchoirs rotatifs TCPEL — TCG à simple passage et TCSG à triple passage
TCPEL propose deux familles de produits complémentaires : la gamme de séchoirs rotatifs TCG à simple passage, destinée aux flux réguliers de matières premières bien caractérisées, et la gamme de séchoirs à tambour rotatif TCSG à triple passage, adaptée aux sites exigus ainsi qu’aux matières très humides ou irrégulières. Les deux sont disponibles avec une source de chaleur directe ou indirecte et un flux à cocourant ou à contre-courant selon la sensibilité thermique des matières.
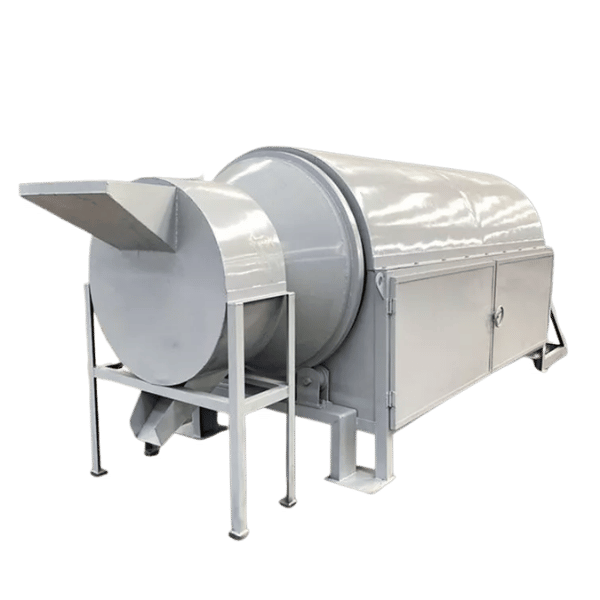
Série TCG à simple passage
Séchoir à tambour rotatif robuste à chauffage direct, conçu pour maximiser le débit lorsque la matière première est stable. Dépenses d’investissement réduites par tonne, moins d’arrêts et fiabilité accrue.
Modèles
8 (TCG0.8 → TCG2.2)
Diamètre intérieur
800 – 2 200 mm
Évaporation
0,07 – 2,2 t/h
Puissance d’entraînement
4 – 72 kW
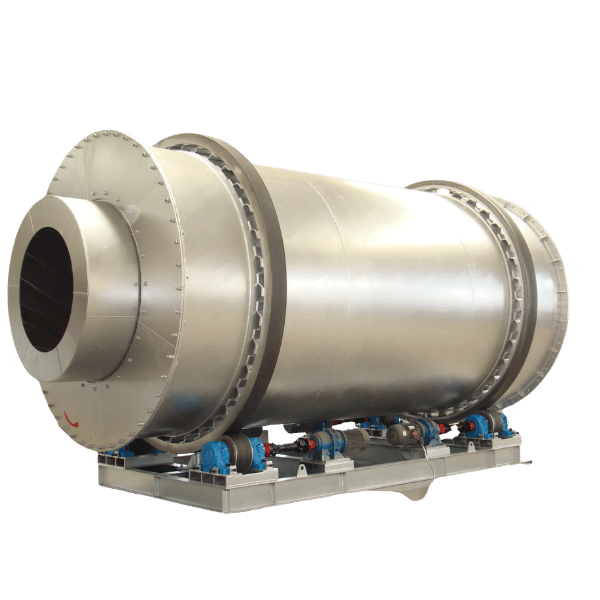
Série TCSG à triple passage
Trois cylindres concentriques permettent de ramener la teneur en humidité de 50 % à 15 %. Sa conception compacte réduit l’encombrement tout en s’adaptant à des « caractéristiques imprévisibles de la matière première ». Ce modèle est conçu pour les applications de biomasse aux matières premières plus variables et les sites soumis à de fortes contraintes d’espace.
Modèles
6 (TCSG10 → TCSG60)
Dimensions maximales de l’enveloppe du tambour
Φ3300 × 12420 mm
Capacité de production
1 – 6 t/h
Puissance du ventilateur
15 – 90 kW
Caractéristiques complètes de la série TCG à simple passage
| Modèle | Ø intérieur (mm) | Longueur (mm) | Entraînement (kW) | Ventilateur (kW) | Évaporation (t/h) | Poids (tonnes) |
|---|---|---|---|---|---|---|
| TCG0.8×10m | 800 | 10,000 | 4 | 11 | 0.07–0.15 | 3 |
| TCG1.0×10m | 1,000 | 10,000 | 5.5 | 11 | 0.10–0.23 | 4.6 |
| TCG1.2×10m | 1,200 | 10,000 | 5.5 | 15 | 0.25–0.35 | 5.6 |
| TCG1.4×10m | 1,400 | 10,000 | 5.5 | 15 | 0.25–0.50 | 7.8 |
| TCG1.6×22m | 1,600 | 22,000 | 11 | 37 | 0.80–1.20 | 19.7 |
| TCG1.8×22m | 1,800 | 22,000 | 15 | 45 | 0.90–1.50 | 27.8 |
| TCG2.0×22m | 2,000 | 22,000 | 45 | 45 | 1.00–1.80 | 30.9 |
| TCG2.2×22m | 2,200 | 22,000 | 72 | 75 | 1.20–2.20 | 34 |
Toutes les valeurs proviennent de la fiche technique de l’usine TCPEL. Les débits d’évaporation supposent une configuration à chauffage direct et une teneur en humidité cible de 50 % sur base humide.
Caractéristiques complètes de la série TCSG à triple passage
| Modèle | Enveloppe du tambour | Moteur d’entraînement (kW) | Ventilateur (kW) | Humidité initiale | Humidité finale | Capacité de production (t/h) |
|---|---|---|---|---|---|---|
| TCSG10 | Φ2000×5840 | 4×2 = 8 | 15 | 50% | 15% | 1 |
| TCSG20 | Φ2300×7340 | 5.5×2 = 11 | 22 | 50% | 15% | 2 |
| TCSG30 | Φ2400×10460 | 4×4 = 16 | 45 | 50% | 15% | 3 |
| TCSG40 | Φ2800×10460 | 4×4 = 16 | 55 | 50% | 15% | 4 |
| TCSG50 | Φ2950×12420 | 5.5×4 = 22 | 75 | 50% | 15% | 5 |
| TCSG60 | Φ3300×12420 | 5.5×4 = 22 | 90 | 50% | 15% | 6 |
Chaque système TCSG installé comprend une vis d’alimentation, un groupe de cyclones, un silo dépoussiéreur, une écluse rotative, des conduites d’air et une armoire électrique intégrée.
Note de dimensionnement pour les équipes achats
La plupart des demandes concernant les usines de production de granulés que nous recevons de nos régions indienne, allemande et vietnamienne portent sur la plage de capacité des TCG1.6×22m ou TCSG10-TCSG20 pour une configuration de ligne de granulation de 2 t/h, qui est le dimensionnement le plus courant pour les nouvelles applications de production de biomasse. Si votre approvisionnement en matières premières avoisine 600 m³/month ou si votre débit cible se situe dans la plage optimale de 1–3 t/h, ces trois modèles couvrent ~80 % des applications équivalentes que nous expédions.
Simple ou triple passage — quel séchoir rotatif convient à votre application ?
Choisir entre un séchoir rotatif à simple passage et un séchoir à tambour rotatif à triple passage ne se résume pas à un arbitrage entre prix et qualité. Chaque conception répond à un besoin différent, et un mauvais choix entraîne soit des dépenses d’investissement inutiles — un séchoir à triple passage surdimensionné pour une application stable adaptée au simple passage — soit une teneur en humidité irrégulière en sortie, lorsqu’un modèle à simple passage peine à traiter une matière première variable.
Bien entendu, l’un des inconvénients déjà signalés des séchoirs rotatifs conventionnels à simple passage tient au fait que, dans un seul tambour continu, les longs temps de réponse rendent très difficile le maintien de l’humidité de la matière dans une plage étroite. Le concept à triple passage répond à ce problème de temps de réponse. En maintenant les particules en suspension dans trois cylindres emboîtés de diamètre croissant — et en réduisant la vitesse de l’air en conséquence — la conception à triple passage ne laisse les plus grosses particules accéder au passage suivant qu’après la perte d’un niveau d’humidité prédéfini.
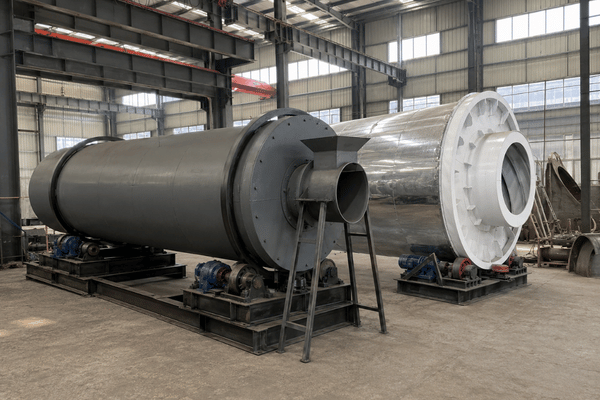
Matrice de décision : simple ou triple passage
| Critère | TCG à simple passage | TCSG à triple passage |
|---|---|---|
| Encombrement par tonne/h | 10 m × Ø1.0–1,4 m (petit) / 22 m × Ø1.6–2,2 m (grand) | ~50 % plus compact — 3 cylindres emboîtés contre 1 long tambour |
| Tolérance à l’humidité initiale | ≤45 % (fonctionne mieux avec une matière précriblée) | Jusqu’à 55 % (conçu pour les matières premières très humides) |
| Précision de régulation de l’humidité | ±3 % avec une alimentation stable | ±1,5 % — les particules ne progressent qu’après une déshydratation définie |
| Temps de séjour | ~20–40 min (un seul long passage) | ~10–20 min (trois passages plus courts, risque de surséchage réduit) |
| Efficacité des échanges thermiques | Rendement standard du chauffage direct | Supérieure — chaleur réutilisée sur 3 passages avant évacuation |
| Matières premières les mieux adaptées | Sable, laitier, boues séchées, particules uniformes | Plaquettes de bois, sciure de bois, bagasse, résidus agricoles, biomasse |
| Dépenses d’investissement (relatives) | Référence | ~20–30 % de plus par tonne/h |
| Maintenance | Plus simple — un cylindre, une transmission | Plus exigeante — les trois tambours concentriques nécessitent une inspection coordonnée |
| Durée de service attendue | 15+ ans avec des cycles de remise en état | 12+ ans (masse tournante plus importante, inspections plus fréquentes) |
« Sur plus de 60+ marchés d’exportation, nous avons utilisé les séchoirs TCPEL pour toutes sortes d’applications — de la sciure de pin très humide sortant directement d’une déchiqueteuse aux déchets agricoles compacts dont les caractéristiques varient selon la saison. Si votre matière première est déjà précriblée, uniforme et prévisible, un seul passage suffit. Le triple passage justifie les dépenses d’investissement supplémentaires lorsque l’humidité d’entrée varie d’une semaine à l’autre, comme nous le constatons dans presque toutes les usines de production de granulés que nous construisons en Asie du Sud-Est et en Europe de l’Est. »
Comment choisir : logique de décision pratique
01
Dans ce cas, passez simplement au TCSG à triple passage lorsque votre matière première est constituée de plaquettes de bois ou de sciure de bois, ou lorsque l’humidité d’entrée de la biomasse varie de plus de 5 % par rapport à la semaine précédente. Le TCSG à triple passage est plus rentable, car la réduction de l’irrégularité de l’humidité en sortie au niveau de la presse à granuler (lots refusés, arrêts de ligne, variation du taux de cendres) compense l’écart de dépenses d’investissement en 18-24 mois.
02
Pour le sable, le laitier, le gypse ou les matières minérales précriblées dont l’humidité d’entrée est stable, choisissez le TCG à simple passage. Le temps de séjour prolongé de ce cycle unique est très avantageux lorsqu’une forte rétention est recherchée sans risque de surséchage.
03
Lorsque l’espace disponible est limité, notamment lors de l’ajout d’un séchoir à une ligne de granulation existante, le triple passage n’exige qu’environ la moitié de la surface au sol pour une capacité identique. Cela justifie son installation sur nombre de nos sites en Europe et en Corée.
04
Si l’humidité initiale dépasse 50 % — situation courante avec le bois fraîchement récolté, la bagasse ou d’autres déchets végétaux — le premier passage à grande vitesse de la conception à triple passage élimine l’essentiel de l’humidité avant que la matière ne ralentisse dans les cylindres extérieurs, plus doux.
Performances et capacité — débits d’évaporation des 14 modèles TCPEL
Le débit d’évaporation, et non la capacité nominale indiquée pour le gaz de synthèse, détermine si un séchoir rotatif peut suivre le débit de la ligne de production. Un tambour peut tourner au bon nombre de tours par minute et néanmoins engorger une ligne de granulation si son débit volumique d’évaporation est inférieur au débit d’alimentation humide. Chaque système TCPEL est d’abord dimensionné selon les besoins d’évaporation de la matière première, puis selon la capacité.
Densité d’évaporation sur l’ensemble de la gamme
Les données du secteur situent le débit volumique d’évaporation des séchoirs à tambour rotatif à environ 13,9 kg d’eau par mètre cube du volume total du séchoir et par heure ; les valeurs obtenues sur le volume du lit avec un réglage optimisé atteignent 78,8 kg/m³ h.
Pour un TCSG40 de 2800 × 10 460 mm — dont le volume total du tambour est d’environ 64 m³ — le débit atteint 2800 kg/h, soit environ 43,75 kg/m³ h : largement au-dessus de la moyenne sectorielle calculée sur le volume total et proche des valeurs mesurées sur le volume du lit.
Conséquences pratiques
Un TCSG40 raccordé à une usine vietnamienne type de production de granulés traite environ 4 t/h de sciure de bois à 50 % d’humidité en entrée, en évaporant 2,800kg d’eau par heure. Avec une chauffe de 80 Kcal par kg d’eau, la charge thermique est d’environ 224 000 Kcal/hour.
Si le système chauffe à 60 000 Kcal par kg d’eau, cela ne représente qu’environ 168 000 Kcal par heure — ce qui reste considérable. Choisissez donc soigneusement votre générateur d’air chaud ou votre système de récupération de chaleur fatale.
Configurations du flux de gaz chaud
Chaque livraison TCPEL propose deux configurations pour le flux thermique entre la chambre de combustion et le tambour rotatif :
Flux à cocourant (parallèle)
Le gaz chaud et la matière avancent simultanément. Cette configuration convient notamment au prétraitement des matières thermosensibles, lorsque l’évaporation initiale rapide doit s’accompagner d’une tolérance stricte concernant la faible humidité finale.
Le flux à cocourant équipe 70 % de l’ensemble des projets de biomasse.
Flux à contre-courant
Le gaz chaud circule en sens inverse de la matière, exposant ainsi la matière la plus sèche à l’air le plus chaud.
Statistiquement plus efficace, cette configuration est réservée aux matériaux profilés ou aux minéraux durs pour lesquels la sensibilité thermique ne pose pas problème.
Aubes de relevage et temps de séjour
Chaque système à tambour rotatif TCPEL contient une combinaison d’aubes de relevage internes soigneusement étudiée. Des aubes courtes et agressives soulèvent le sable et le laitier ; des aubes plus longues et incurvées traitent les matières premières ligneuses ; des aubes en pied-de-canard conviennent aux matières friables qui doivent rester plus longtemps dans le flux chaud.
Les aubes proposées en option sont boulonnées, et nous fournissons un gabarit d’usure des aubes avec chaque système livré afin que vous puissiez planifier la maintenance sur site en fonction de votre procédé, et non de vos pièces détachées.
Des solutions éprouvées dans 60+ pays — séchage de biomasse, plaquettes de bois, sable et autres matières
Depuis 2020, les équipes de TCPEL ont produit plus de 60 systèmes de séchage rotatif destinés à l’exportation. Bon nombre ont été expédiés dans le triangle d’or de la biomasse formé par l’Allemagne, la Finlande, la Russie, la Corée du Sud, le Pakistan, l’Inde, le Bangladesh, le Vietnam, la Malaisie et la Turquie.
Notre usine de Zhangqiu, Jinan, constitue une unité de fabrication intégrée de 20 000 m², où plus de 100 employés d’atelier assurent en interne la fabrication des pièces brutes, l’assemblage des entraînements et les autres essais avant expédition.
Répartition des applications par secteur
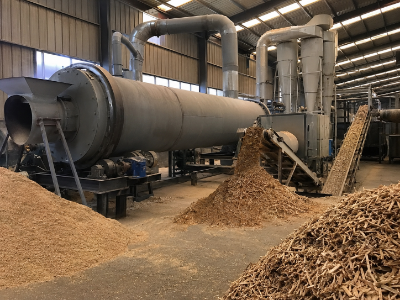
Production de granulés de biomasse et de combustibles
Il s’agit de l’application dominante en volume. En Asie, l’industrie des granulés utilise presque exclusivement des séchoirs rotatifs, et nos systèmes TCSG10 à TCSG30 équipent des usines de granulés de bois, de sciure de bois et de paille affichant une capacité de production de 1 à 3 t/h. Le séchage ramène la biomasse brute de son humidité à la récolte — généralement 45 à 55 pour cent — à la plage optimale de 12 à 16 pour cent, dans laquelle les presses à granuler produisent des granulés stables à faible teneur en fines et les chaudières atteignent leur rendement maximal. Pour les installations intégrant l’ensemble de la préparation amont, notre gamme industrielle de déchiqueteuses à tambour alimente le séchoir avec une granulométrie régulière, de la grume à la plaquette.

Transformation du bois et panneaux de particules
Le séchage des plaquettes de bois destinées à la production de panneaux de particules exige une humidité très homogène — une alimentation variable crée des vides dans le panneau fini. Nos installations TCSG40 à TCSG60 exploitées dans des usines russes et coréennes de panneaux de particules maintiennent l’humidité de sortie dans une plage de ±1.5 pour cent pendant un poste de 8 heures.
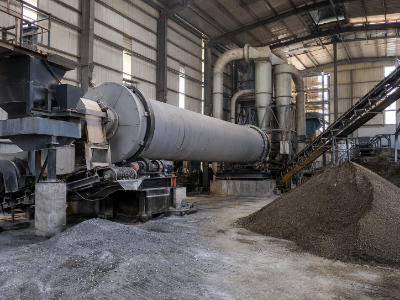
Séchage du sable, du laitier et des minéraux
Par ailleurs, avec un produit présentant 12~16 % d’humidité, notre technologie rotative TCSG40-TCSG60 a établi le record mondial d’un fonctionnement continu de 8hr avec une humidité maintenue dans une plage de 1,5 % sur des projets quotidiens de soufflage de 15 tonnes à Kara, en Russie et en Chine.

Agriculture et aliments pour animaux
Pour cette dernière application, chaque tambour rotatif TCG à simple passage intègre une sélection parfaite du profil de charge circonférentiel. Grâce à une recherche et un développement continus, le sable de construction, le laitier de fonderie, le gypse, le sable de rivière et le sable siliceux constituent tous des activités viables.
Vue d’ensemble du ROI du séchage (données sectorielles)
+50%
Gain de densité énergétique
(8 → 12 MMBtu/ton)
+125%
Hausse du pouvoir calorifique
(2 → 4,5 kWh/kg)
+6 pp
Gain de rendement de la chaudière
(Humidité 45 %→15 % : 74 % → 80 %)
~30%
Économie des plaquettes sèches
avantageuse à l’échelle industrielle
Sources : Biomass Magazine (« Watching Wood Dry »), citant Adam Sherman (Biomass Energy Resource Center) au sujet du rendement des chaudières, Mark Froling (Froling Energy) sur les économies d’échelle et Bertil Stromberg (VP Biofuels, Andritz Inc.) sur le pouvoir calorifique. Il s’agit de données représentatives du secteur ; le ROI d’un projet donné varie selon la matière première, le coût du combustible et l’échelle de l’usine — demandez une analyse personnalisée fondée sur vos paramètres d’exploitation.
Contexte du marché : pourquoi les investissements dans le séchage s’accélèrent
Le marché de l’énergie issue de la biomasse devrait passer de USD 154,79 milliards en 2026 à USD 226,67 milliards en 2033, avec un taux de croissance annuel composé de 5.6 pour cent. Aux États-Unis, les ventes nationales de combustibles densifiés issus de la biomasse s’établissaient en moyenne à environ $236 par tonne en octobre 2024, tandis que les exportations atteignaient 0,75 million de tonnes par mois — soit environ quatre fois la consommation intérieure mensuelle. Les producteurs qui répondent à cette demande d’exportation sont ceux qui investissent aujourd’hui dans des capacités de séchage rotatif.
Vous souhaitez voir des installations dans votre région ? Nous vous présenterons des installations TCPEL en service ou récentes correspondant à votre application.
Demander notre liste de références par pays →Normes d’ingénierie et assurance qualité
Chaque système de séchage rotatif TCPEL est construit conformément à des normes sectorielles documentées couvrant la mesure de l’humidité de la biomasse, la manutention des particules et la conception structurelle du tambour. Nous fournissons une documentation technique conforme aux normes que les équipes achats contrôlent le plus souvent.
ASTM E871
Analyse de l’humidité des combustibles ligneux particulaires
ISO 17827-1
Distribution granulométrique des biocombustibles solides
EN 17225-4
Norme de qualité des plaquettes de bois combustibles
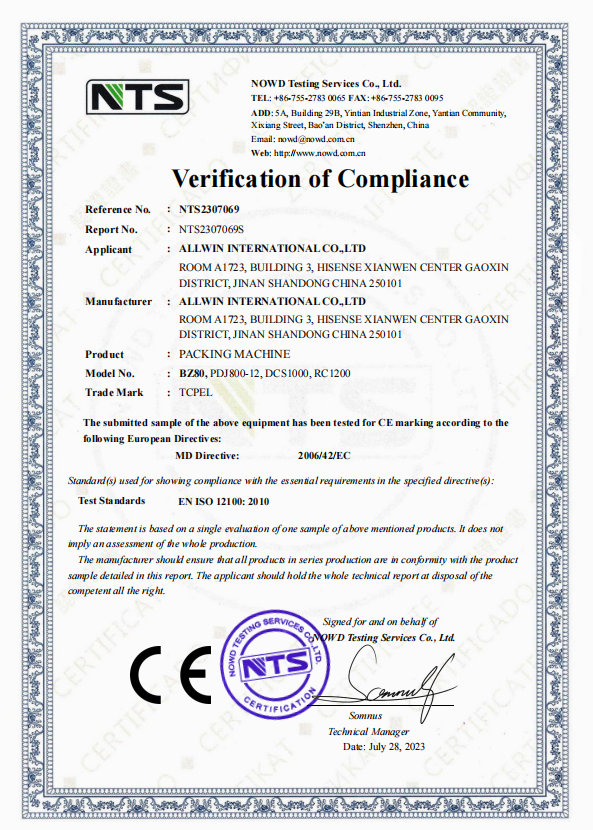
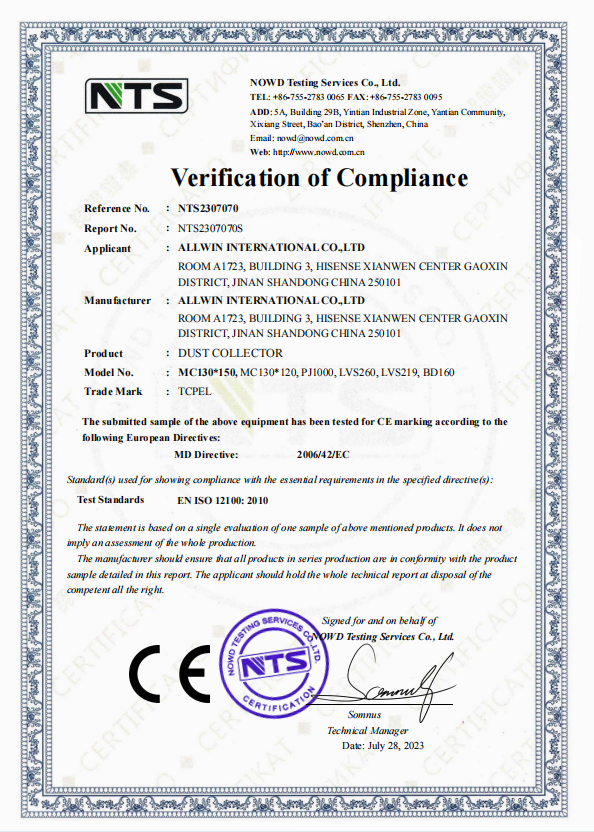
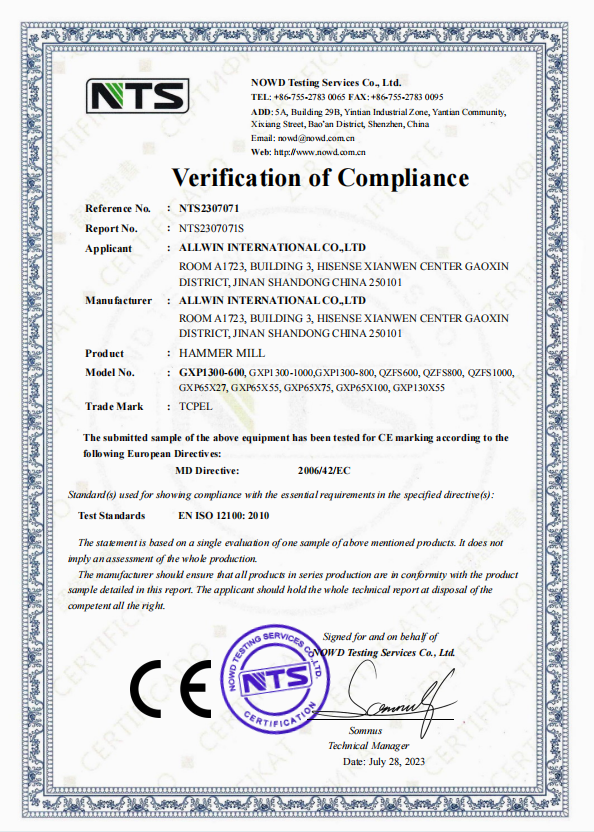
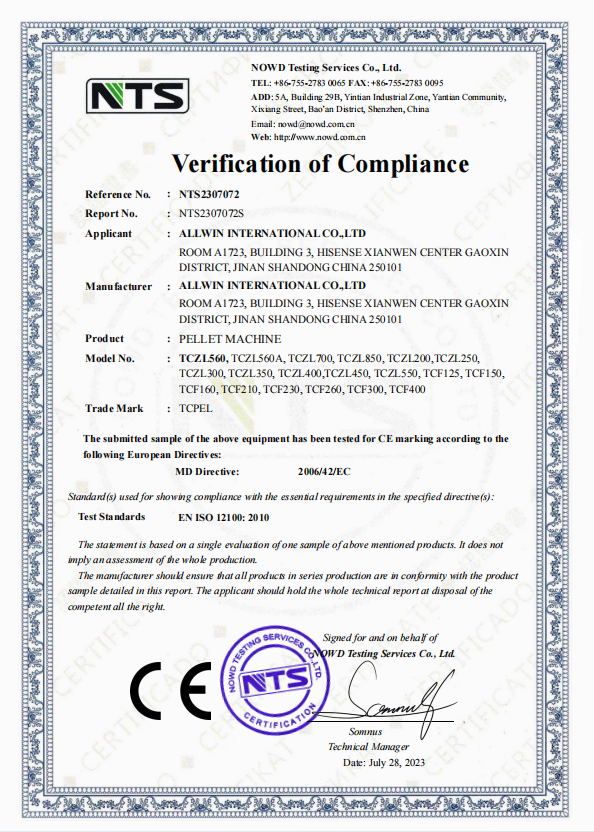
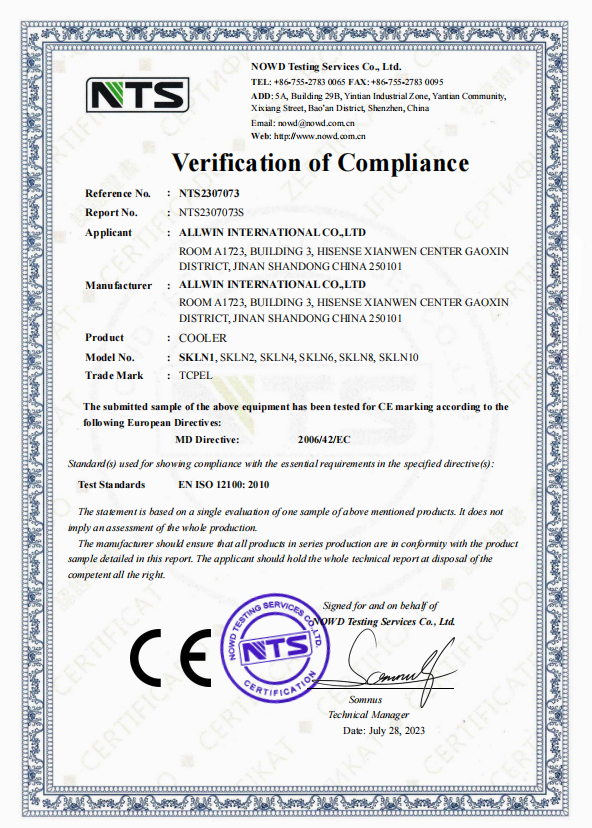
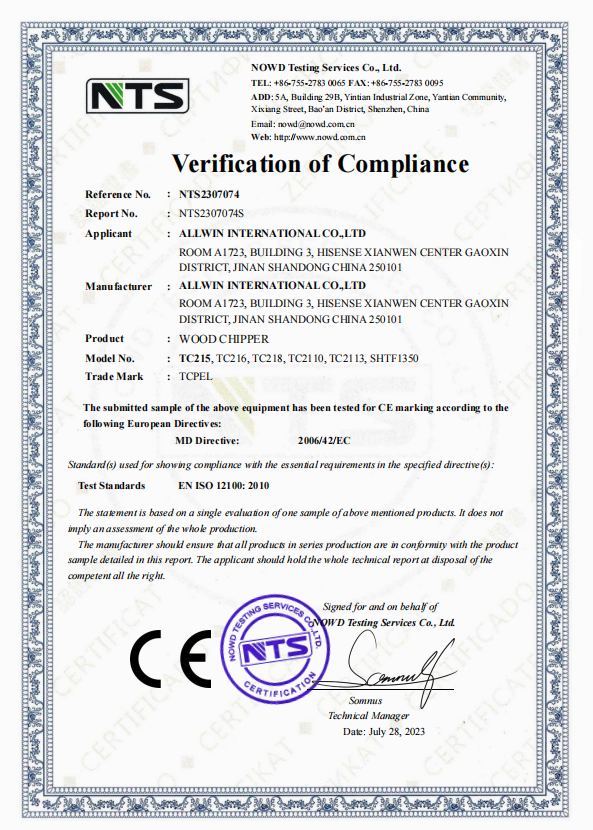
Conforme CE
Exportation vers l’UE (certificat par commande)
20 000 m²
Surface de l’usine à Zhangqiu, Jinan
100+ employés
Ingénierie, fabrication et service en interne
Sécurité intégrée : les risques documentés que les séchoirs rotatifs doivent maîtriser
Chaque système de séchage rotatif TCSG est conçu conformément à des normes sectorielles reconnues couvrant la mesure de l’humidité de la biomasse, la manutention des particules et la conception structurelle du tambour. Nous fournissons des normes techniques conformes à celles que les équipes achats contrôlent le plus souvent.
Les risques industriels à l’intérieur des séchoirs à tambour rotatif sont bien connus, particulièrement dans les installations de granulation et de bioénergie, où poussières fines, matières soulevées et températures d’entrée élevées se rencontrent dans le tambour. Sécurisez chaque système TCSG avec le dispositif de sécurité breveté :
Le diaphragme perforé en alliages haute température ouvre une cavité thermique dans l’ensemble du tambour afin de renouveler l’atmosphère et de prévenir les inflammations importantes à l’entrée.
Silo dépoussiéreur pour la captation finale des particules fines.
L’écluse rotative (vanne rotative) placée à la sortie — 3-8 kW selon la capacité — isole le tambour de l’air de transport en aval et empêche l’entrée d’oxygène.
Groupe de cyclones (2 ensembles) pour la séparation primaire des particules avant l’évacuation. Zegbrk_0012.
Réseau de conduites d’air avec des plages documentées de vitesse des gaz afin d’éviter les zones de stagnation où s’accumulent les poussières fines. Zegbrk_0013.
Capteurs de température à l’entrée, au milieu du tambour et à l’évacuation, avec verrouillage haute température du système d’alimentation.
Conditions de service et de garantie
Les conditions de livraison standard prévoient une garantie structurelle de 5+ ans sur l’enveloppe et les bandages du tambour, ainsi qu’une assistance technique pendant tout le cycle de vie du système. Sur nos principaux marchés d’exportation, la fourniture clé en main comprend l’assistance à la mise en service assurée par nos ingénieurs itinérants TCPEL. Des pièces détachées sont tenues en stock pour les 14 points d’option du tableau des modèles.
×
![Certificat agrandi]()
Guide d’achat — facteurs de prix, délai de livraison et service après-vente
Le prix des systèmes de séchoirs rotatifs industriels à tambour unique est souvent difficile à ramener à un chiffre unique. Les dépenses d’investissement (capex) sur lesquelles vous établirez votre budget dépendent de cinq variables, qui pèsent sur le coût total du projet nettement plus que le prix du tambour seul. Voici le détail de ces variables, afin que votre service achats puisse modéliser le budget d’investissement lorsque vous serez prêt à demander un devis complet.
Cadre des facteurs de prix
| Facteur | Incidence sur le devis |
|---|---|
| Niveau de capacité (débit en t/h) | Facteur principal. Les TCG0.8–TCG1.4 (moins de 0,5 t/h), d’une part, et les TCG1.6–TCG2.2 ou TCSG30+ (plusieurs t/h), d’autre part, couvrent une large plage de dépenses d’investissement. |
| Configuration : simple ou triple passage | Le triple passage augmente les dépenses d’investissement du séchoir d’environ 20–30 %, mais réduit l’encombrement et améliore la précision de l’humidité. |
| Association avec la source de chaleur | Générateur d’air chaud à biomasse, brûleur au gaz naturel, foyer au charbon ou récupération de chaleur fatale — chaque association modifie à la fois le profil des dépenses d’investissement et celui des coûts d’exploitation. |
| Spécification des matériaux | Acier au carbone (par défaut), acier inoxydable ou acier AR pour les matières premières abrasives. Le choix du matériau modifie sensiblement le coût de l’enveloppe. |
| Périmètre des équipements auxiliaires | Selon que la commande comprend ou non le convoyeur d’alimentation, le groupe de cyclones, le dépoussiéreur, le ventilateur, les conduits d’évacuation et l’armoire électrique, l’écart entre une fourniture complète clé en main et le seul tambour fait varier la facture finale de 30–50 %. |
Délai de livraison et logistique
- Configuration disponible sur stock des TCG1.6, TCG2.0, TCSG10 et TCSG20 : délai de livraison FOB Qingdao d’environ 30-45 jours après confirmation de la commande.
- Configuration personnalisée : (alliage spécial, capacité supérieure, solution intégrée clé en main) : délai de livraison d’environ 60-90 jours selon le périmètre.
- MOQ : 1 unité. Nous expédions régulièrement aussi bien des systèmes individuels que des lignes coordonnées comprenant plusieurs systèmes.
- Conditions commerciales : base FOB Chine ; conditions CIF et DAP disponibles sur demande pour la plupart des destinations d’exportation.
Pratiques de visite du site et de mise en service
Pour les commandes importantes de TCSG30+ et les clients exportant pour la première fois via de nouveaux ports, TCPEL dépêche sur site un ingénieur de mise en service pour superviser l’installation, effectuer les essais à vide et former les opérateurs. Cette intervention ajoute environ une semaine à la durée globale du projet, mais évite les trois semaines d’échanges par e-mail qui seraient autrement nécessaires après la livraison pour déterminer la source de chaleur externe optimale, la capacité de production, le nombre de tambours en cascade et les caractéristiques finales souhaitées.
Outils et calculateurs d’ingénierie interactifs
Éliminez les approximations de votre processus d’achat. Utilisez nos calculateurs d’ingénierie exclusifs pour modéliser vos besoins de capacité de production, comparer différentes conceptions et établir des prévisions précises de retour sur investissement (ROI) à partir des caractéristiques propres à votre matière première.
Calculateur de sélection d’un séchoir rotatif
Indiquez le type de matière première, sa teneur en humidité initiale et la capacité de production visée pour obtenir en moins de 60 secondes des recommandations de modèles TCPEL et les débits d’évaporation requis.
Lancer le calculateur
Calculateur du ROI du séchage de la biomasse
Comparez vos dépenses d’investissement aux économies d’exploitation réalisées en aval. Calculez le temps de retour sur investissement à partir des coûts locaux de l’énergie, de la logistique et des matières premières.
Calculer le ROI
Comparaison entre simple passage et triple passage
Effectuez une évaluation technique comparative. Comparez objectivement l’emprise au sol requise, le rendement thermique et la précision du contrôle de la teneur en humidité selon les caractéristiques du site de votre usine de production de granulés.
Comparer les systèmes
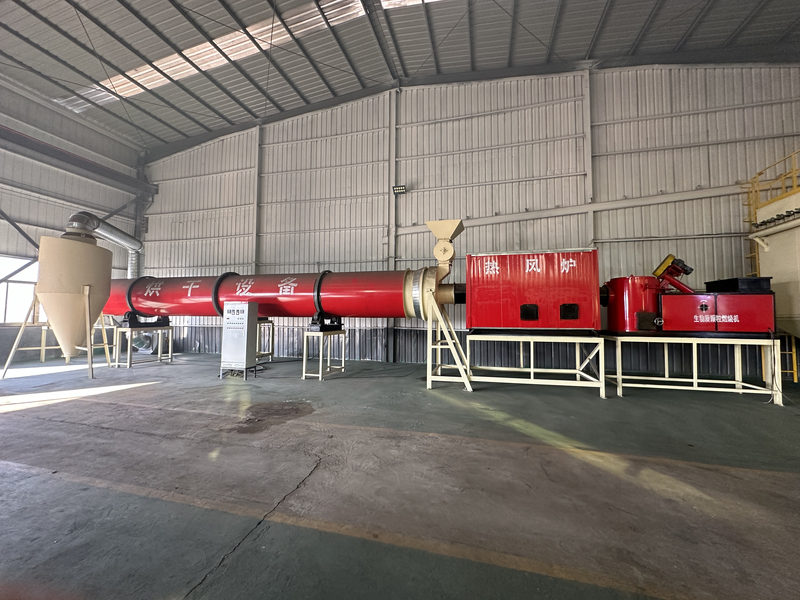
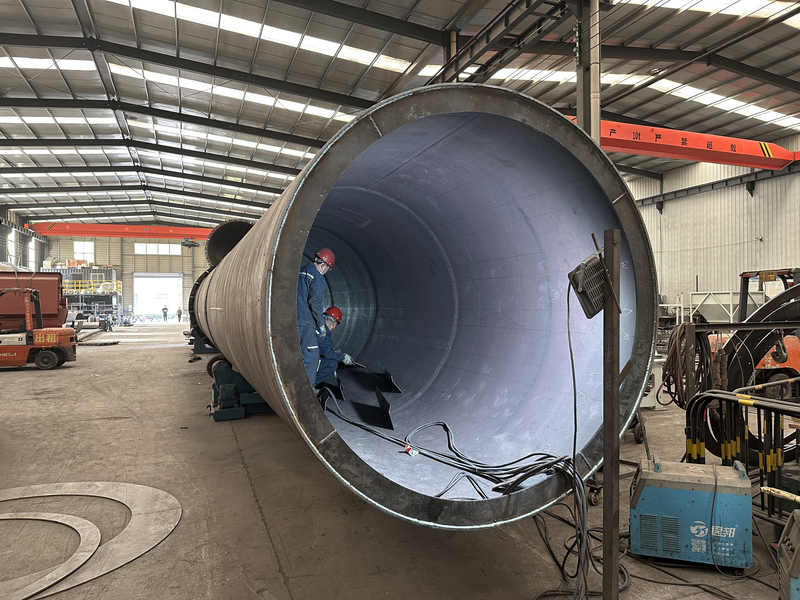
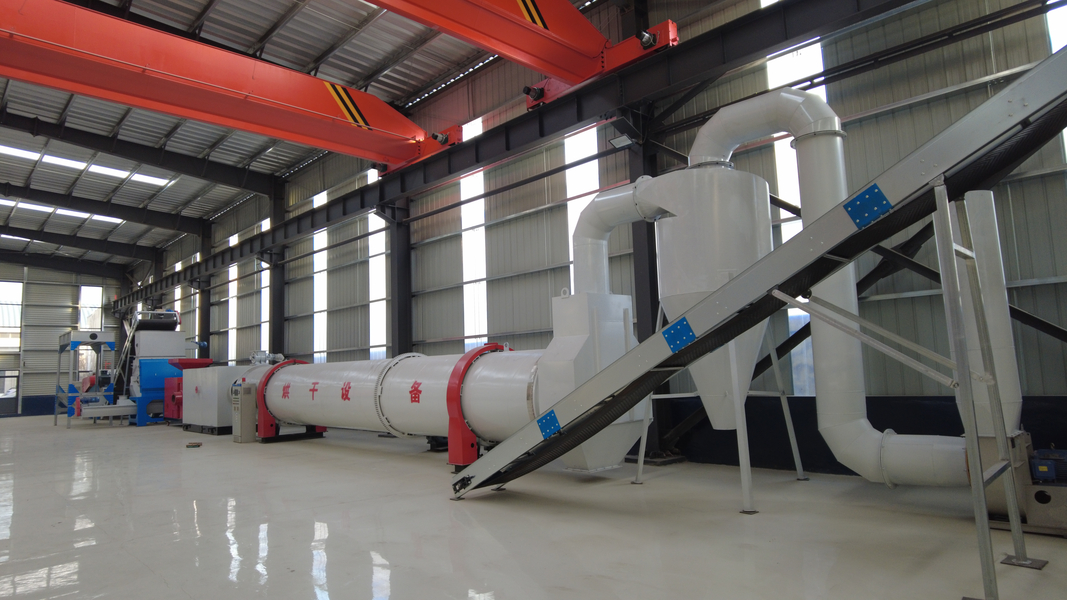
Site de production et atelier de fabrication TCPEL
Au cœur de notre usine de 20 000 m² dans le Shandong : ingénierie de précision, contrôle qualité rigoureux et fabrication renforcée de systèmes de séchage rotatif.



×
Prêt à définir les spécifications de votre système de séchage rotatif ?
Indiquez-nous les propriétés de votre matière première, le débit visé et la plage optimale de teneur en humidité. Nous vous répondrons sous 24 heures avec un modèle recommandé et un devis.
Questions fréquentes
Un séchoir rotatif à simple passage utilise un tambour continu que les particules traversent sur toute sa longueur, le temps de séjour étant réglé par la vitesse de rotation par minute et la longueur du tambour. Le tambour rotatif à triple passage intègre trois tambours de dimensions progressivement croissantes dans la même emprise au sol et retient les particules dans chacun d’eux jusqu’à ce qu’elles perdent une fraction définie de leur teneur en humidité, avant leur passage dans la chambre suivante. Le triple passage offre une emprise au sol environ 50 % inférieure par tonne par heure (t/h) de capacité de production, peut traiter une matière première humide présentant jusqu’à environ 55 % de teneur en humidité initiale et assure un contrôle de la teneur en humidité finale à ±1,5 %, contre 3 % pour le simple passage, moyennant un surcoût d’investissement d’environ 20–30 %.
Voici les critères importants : (1) la stabilité de la teneur en humidité de la matière première entrante — une matière homogène préalablement criblée convient mieux au simple passage, tandis qu’une biomasse variable nécessite une configuration à triple passage ; (2) l’emprise disponible sur le site — un espace restreint favorise le triple passage ; et (3) le débit souhaité en tonnes par heure, t/h — croisez ces exigences avec les capacités des 14 modèles proposés par TCPEL. Les deux solutions figurent dans notre calculateur utilisable en moins d’une minute : aucune attente.
La plupart de nos installations exportées traitent de la biomasse (plaquettes de bois, sciure de bois, bagasse, paille), des déchets agricoles (luzerne, manioc, fumier), des sous-produits minéraux (sable, laitier, gypse, sable de rivière, sable siliceux) ainsi que des matières avant formage de granulés ou de briquettes. Les configurations à chauffage direct conviennent à la plupart des matières premières thermorésistantes ; un fonctionnement à chauffage indirect est proposé pour les matières sensibles à la contamination ou à la chaleur.
Les dépenses d’exploitation OPEX dépendent de l’apport thermique requis et de la teneur en humidité visée. D’après le savoir-faire du secteur, les besoins thermiques se situent approximativement entre 60–80 kcal par kilo d’eau éliminée pour les applications chauffées à la biomasse, le complément correspondant à la consommation électrique des moteurs d’entraînement, des ventilateurs et des sas rotatifs. Ce n’est pas le coût par kilo qui détermine la viabilité d’un projet, mais la valeur ajoutée en aval : une augmentation d’environ 50 % du contenu énergétique de la biomasse traitée (données sectorielles de Biomass Magazine) et une rentabilité positive de ~30 % pour les plaquettes de bois séchées à l’échelle industrielle (estimation de Froling Energy). Demandez un calcul personnalisé des coûts d’exploitation intégrant les coûts de combustible propres à la zone de votre projet.
Comment commander Feed&Ammunisyon-Agencies, durabilité, tarification, délais de livraison, applications et normes sectorielles, options de conception, air chaud pulsé ou chauffage indirect, maîtrise des poussières, performances, marchés cibles Deux problèmes reviennent dans la littérature du secteur : (a) la dérive du contrôle de la teneur en humidité lorsque la matière première varie : notre conception à triple passage y remédie ; (b) le risque d’incendie (disemoutsami g pail) dans les applications de biomasse : le Biomass and Bioenergy Research Group le décrit comme un danger touchant l’ensemble du secteur. Chaque TCSG est livré avec un sas rotatif à l’évacuation, un groupe de cyclones, un dépoussiéreur et un verrouillage de température afin de limiter le mélange poussière+chaleur+oxygène à l’origine des incendies de séchoirs.
Les modèles à simple passage et à triple passage disponibles en stock sont expédiés 30–45 jours après la confirmation de la commande, FOB Chine ; configurations personnalisées : 60–90 jours. La mise en service sur site (TCSG30+ et clients commandant pour la 1re fois) ajoute 7–10 jours pour la visite de l’ingénieur sur site, les essais à vide et la formation des opérateurs.
TCPEL fabrique ses équipements conformément aux normes ASTM E871(2001) (mesure de la teneur en humidité de la biomasse), ISO 17827-1(2016) (granulométrie) et EN 17225-4(2016) (norme relative aux plaquettes de bois) ; pour l’import-export, la certification CE s’applique (selon la commande) aux exportations vers l’UE. Garantie standard : 5+ ans sur la virole du tambour tunnel+ensemble de bandages, avec un stock de pièces détachées maintenu pour les 14 modèles.
Oui – la géométrie des pales de relevage, la longueur du tambour, le dimensionnement du ventilateur et l’association avec la source de chaleur peuvent être configurés en fonction de l’application prévue. Les 14 modèles TCPEL répondent à ~80 % des demandes : les 20 % restants nécessitent une configuration adaptée à la teneur en humidité visée, aux limites d’emprise au sol et à l’intégration en aval (ligne de granulation/presse à briquettes/alimentation de chaudière). Les configurations personnalisées ajoutent 15–45 jours au délai de livraison standard.
Tendance actuelle



