Contacter TCPEL

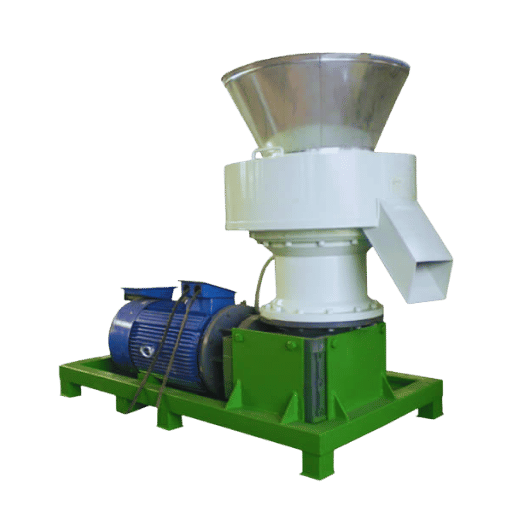
Caractéristiques essentielles : presse à granulés à filière annulaire verticale (valeurs courantes du secteur)
| Plage de capacité de production | 0,8 – 4 t/h (plage industrielle courante) |
| Moteur principal | 55 – 280 kW + moteurs auxiliaires pour la coupe, l’alimentation et la lubrification |
| Durée de service de la matrice annulaire | 1 000 – 1 500 heures par jeu (valeur courante indiquée par les fournisseurs, selon la matière première) |
| Diamètre des granulés | 6, 8, 10, 12 mm (correspond aux classes granulométriques D06 et D08 de la norme ISO 17225-2:2021) |
| Vitesse du rotor (configuration verticale) | ~75 tr/min avec un couple élevé |
| Plage optimale de teneur en humidité de la matière première | 10 – 15 % optimal ; 10 – 18 % possible au prix d’une réduction de la durée de service de la filière |
| Fourchette de prix FOB | ~USD 16 000 – 45 000 (FOB Chine ; varie selon la plage de capacité de production et le matériau de la filière) |
Où puis-je en acheter une ?
Pour connaître les caractéristiques précises de la série TCZL de TCPEL et les prix FOB actuels, consultez la page produit de la presse à granulés à filière annulaire verticale TCZL.Qu’est-ce qu’une presse à granulés à filière annulaire verticale ?
 Comment fonctionne une presse à granulés à filière annulaire verticale ?
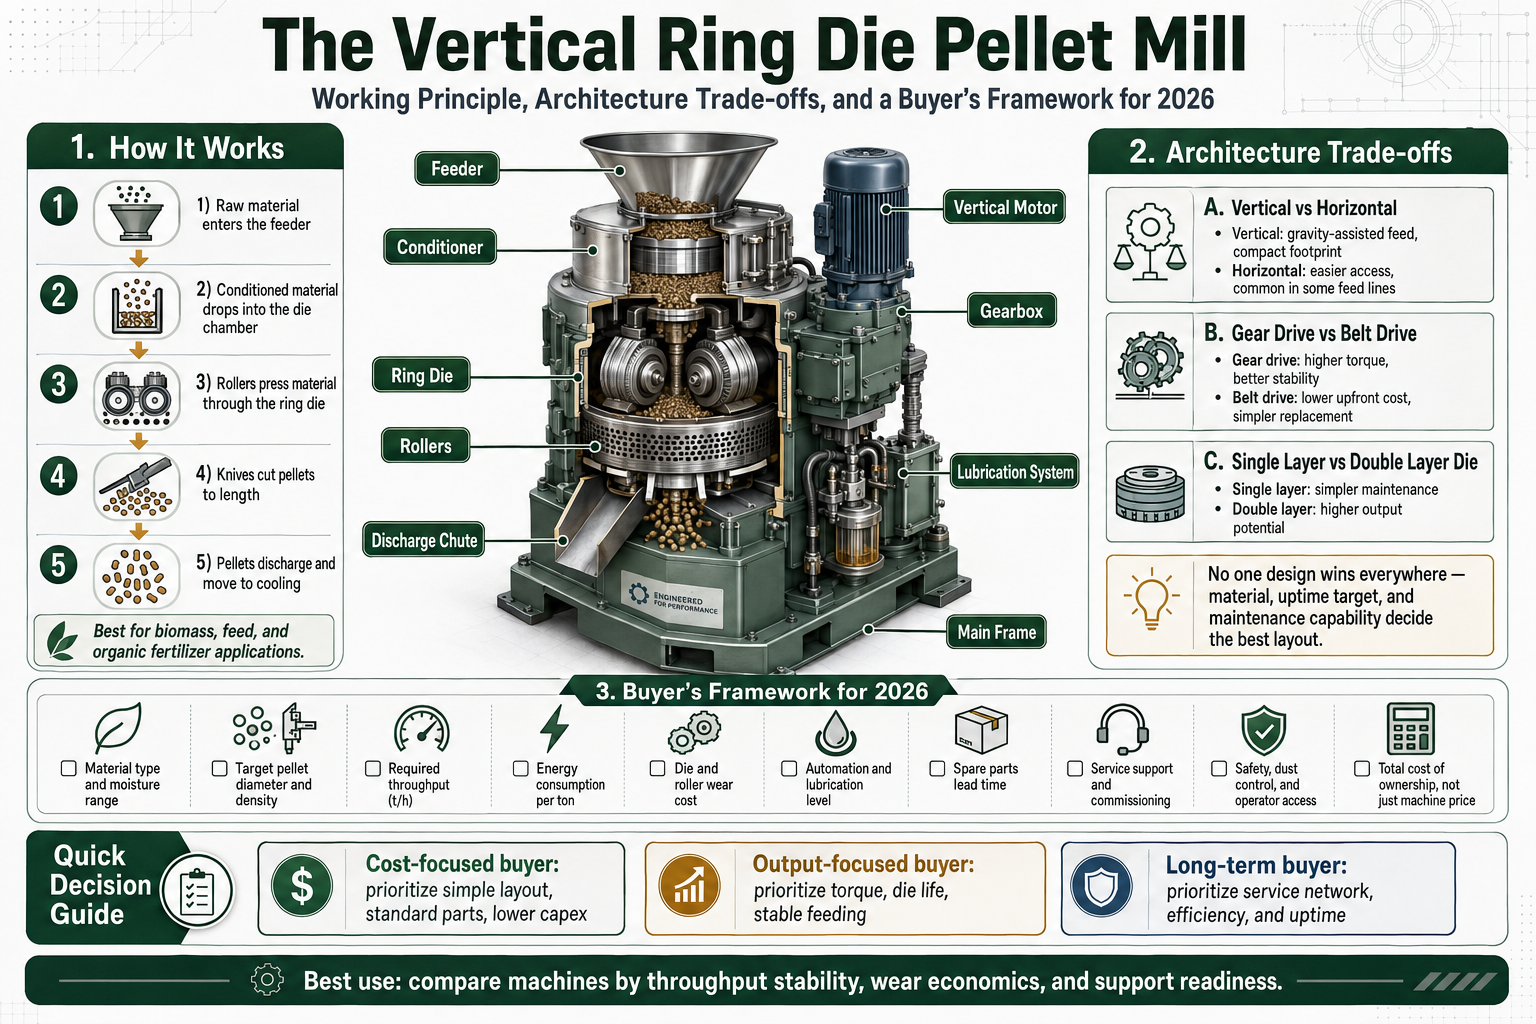
Voici l’explication technique : une presse à granulés à filière annulaire verticale est une machine de granulation qui comprime de la biomasse broyée ou une matière destinée aux aliments pour animaux dans les canaux radiaux d’une matrice annulaire orientée verticalement, au moyen d’un ou plusieurs galets de compression roulant contre sa surface intérieure. Les granulés sortent par la face extérieure de la filière et sont coupés à la longueur voulue par des couteaux fixes. Le qualificatif « verticale » désigne l’orientation de l’axe central de la filière, dirigé vers le haut, qui permet à la matière première de tomber par gravité dans la zone de compression plutôt que d’y être poussée par une pression horizontale.
Comment se compare-t-elle aux autres solutions ?
Dans la famille des équipements de granulation, elle se situe entre deux extrêmes. D’un côté, la presse à granulés à filière plate utilise une filière plate horizontale et un seul galet qui comprime la matière vers le bas ; elle est plus simple et moins chère, mais sa capacité de production est limitée à environ 0,5 t/h. De l’autre, les grandes presses à granulés de bois à filière annulaire horizontale font tourner la filière à grande vitesse contre des galets fixes ; elles sont conçues pour une production industrielle de granulés combustibles de biomasse de 5 à 10+ t/h.
La presse à granulés de bois à filière annulaire verticale occupe le milieu productif : 0.8 à 4 t/h, ce qui convient souvent aux usines de production de granulés de biomasse desservant des marchés régionaux de combustibles, au traitement de l’EFB dans les huileries de palme ou aux activités de taille moyenne produisant des granulés d’aliments pour animaux.
Quel est son avantage ?
Cette configuration s’est imposée grâce à un avantage particulier au niveau de l’alimentation. Selon une analyse comparative de Best Pellet Plant, la distribution par gravité de l’architecture verticale permet une compression plus uniforme, tandis que l’alimentation d’une filière annulaire horizontale arrive latéralement et tend à se répartir de manière irrégulière sur la face de la filière. Cette seule réalité physique influe sur tous les autres compromis examinés ci-dessous.
Comment fonctionne une presse à granulés à filière annulaire verticale ? (Mécanisme étape par étape)
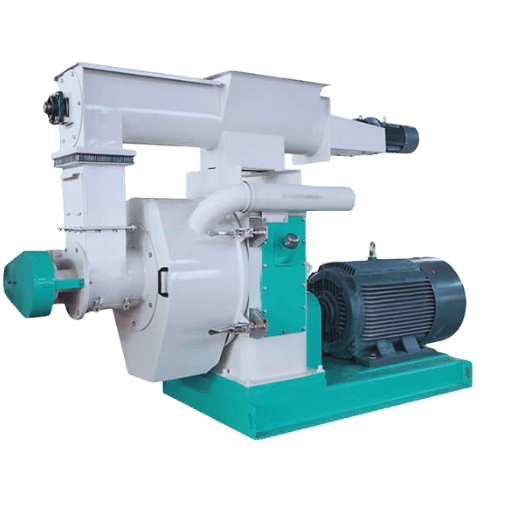 Que contient-elle ?
Sur le plan mécanique, le flux comporte six étapes : alimentation, conditionnement, distribution, compression, coupe et refroidissement. La plupart des exploitants considèrent les quatre étapes centrales comme constituant la « presse à granuler » proprement dite et ajoutent le conditionneur et le refroidisseur comme unités séparées ; c’est toutefois à l’intérieur du carter de la filière que s’effectue le véritable travail.
Comment une presse à granulés à filière annulaire verticale fabrique-t-elle des granulés de bois ?
Fonctionnement d’une presse à granulés à filière annulaire verticale. Dans le carter de la filière, la biomasse broyée tombe par le haut dans la chambre interne de la matrice annulaire verticale. Lorsque les galets de compression tournent contre la paroi intérieure de la filière, ils compriment la matière dans les canaux radiaux qui traversent la matrice annulaire en acier. La pression et le frottement centrifuge à l’intérieur des canaux chauffent la lignine du bois et la font fondre, puis celle-ci se reforme lorsque le granulé comprimé émerge de la face extérieure de la filière. Des couteaux fixes donnent aux granulés une longueur déterminée, puis les granulés produits tombent dans un refroidisseur. Pendant toute cette opération, un système de lubrification assure la circulation du lubrifiant autour des roulements des galets. Le flux est constant : la matière première entre à une extrémité tandis qu’un flux continu de granulés finis sort de la presse à granuler à l’autre extrémité. Géométrie des canaux radiaux. La page Wikipédia consacrée à la presse à granuler l’explique très clairement : la matrice annulaire est traversée de canaux radiaux. La poudre est introduite à l’intérieur de la filière, puis répartie uniformément par des distributeurs. Deux galets compriment ensuite la poudre à travers les trous de la filière. Deux couteaux servent à détacher les granulés de la face extérieure de la filière. C’est cette structure à deux galets, avec compression de l’intérieur vers l’extérieur, qui distingue les machines à matrice annulaire des presses à filière plate et des extrudeuses horizontales à vis. Rôle de la lignine et de la teneur en humidité dans la liaison. La description théorique omet le rôle de la teneur en humidité et de la lignine dans la chimie de la liaison. Lorsque des fibres de bois présentant une teneur en humidité comprise entre 10 et 15 % sont comprimées avec un taux de compression de la filière d’environ 1:5 ou 1:6, la température localisée produite sur place fait fondre la lignine sans évacuer assez d’humidité pour l’empêcher d’assurer la cohésion du granulé. Une teneur en humidité trop faible produit des granulés fragiles et mal compactés, qui se désagrègent pendant la manutention. Une teneur en humidité excessive provoque une expansion de la vapeur dans la filière, ce qui engendre une pression trop élevée et obstrue les canaux de la filière (un phénomène que les opérateurs ne connaissent que trop bien,). Le niveau de teneur en humidité requis est encore plus strict avec les bois feuillus, dont la lignine est plus difficile à décomposer et exige une pression supérieure.
📐 Note d’ingénierie : jeu entre la filière et les galets
Jeu entre la filière et les galets. Le faible écart entre la surface du galet de compression et la paroi intérieure de la filière est compris entre 0,1-0.3mm. S’il est trop important, la matière glisse simplement devant le galet sans pénétrer dans les canaux, ce qui réduit la capacité de production et la qualité des granulés. S’il est trop faible, le galet de compression frotte contre la surface de la filière, ce qui use rapidement le galet comme la filière. Sur les unités à filière annulaire verticale, le mécanisme de réglage des galets, qui sert à régler le jeu, permet de déplacer l’ensemble des galets de compression plutôt que de démonter la filière.
Filière annulaire verticale ou horizontale : compromis d’architecture
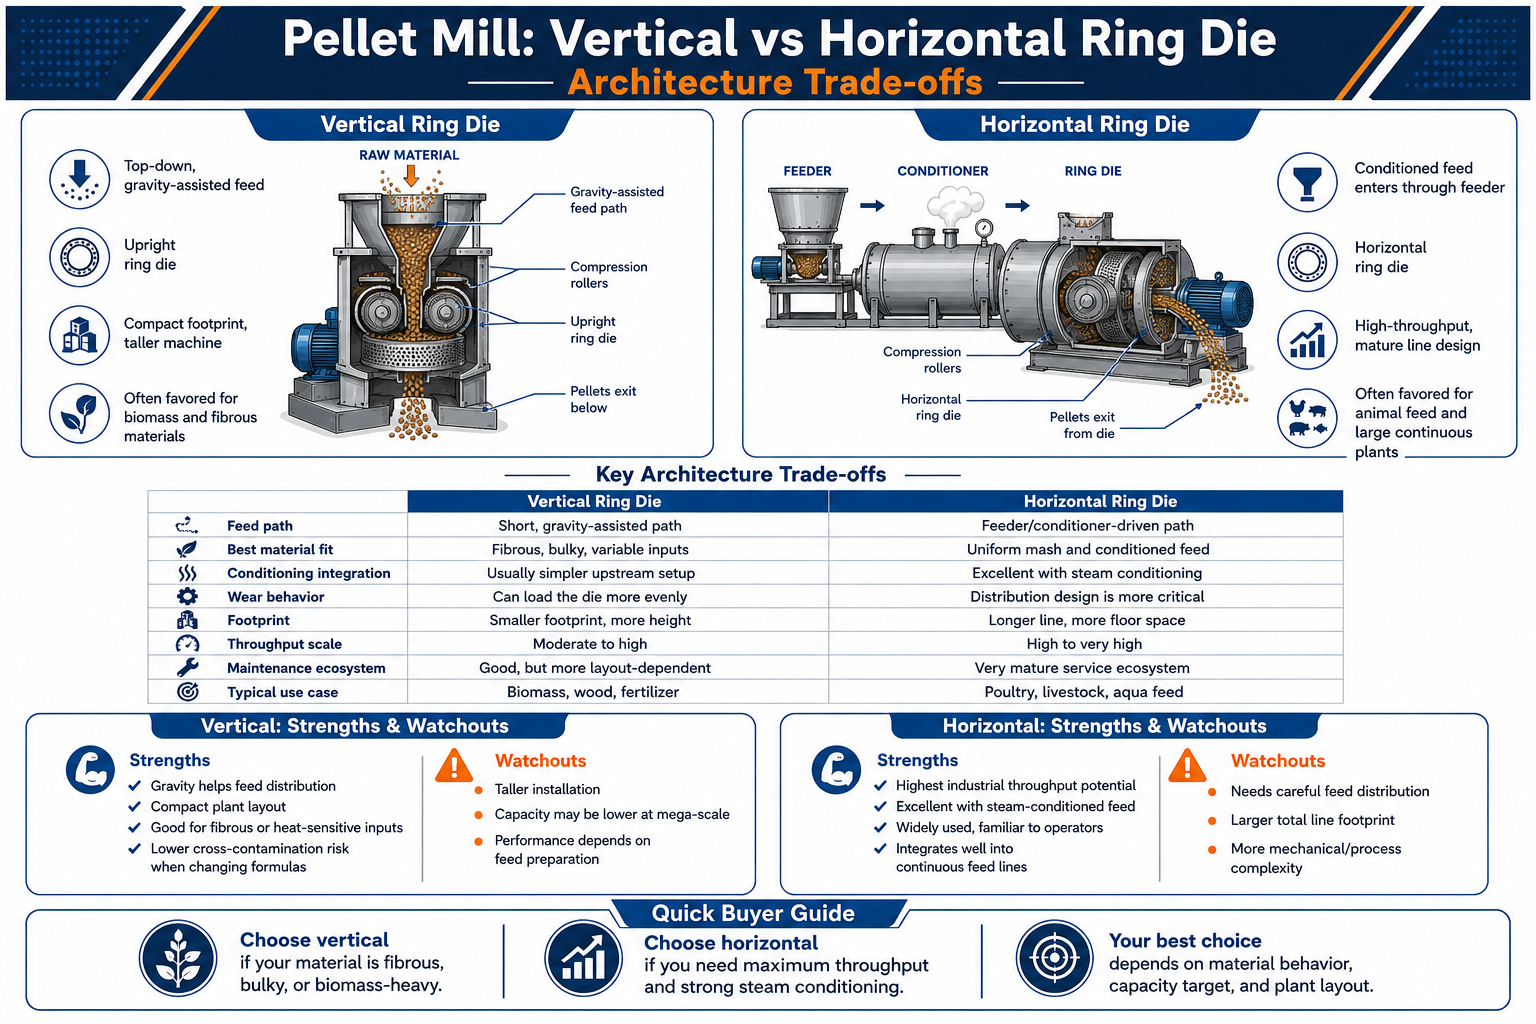 Pourquoi existe-t-il deux orientations de presses à granuler à matrice annulaire ? Les presses à granuler à filière annulaire verticale comme horizontale poussent la matière dans les trous radiaux d’une filière centrale. La seule différence géométrique concerne l’orientation de l’axe de la filière, mais elle entraîne malheureusement des conséquences notables en fonctionnement, comme l’illustre la comparaison ci-dessous, établie à partir de sources en ligne et des fiches techniques de plusieurs fabricants (Best Pellet Plant est cité plus haut.)
Quelle est la différence entre les presses à granulés à filière annulaire verticale et horizontale ?
La réponse détaillée est que la réponse courte se vérifie dans la plupart des cas, mais avec des nuances importantes. Les unités à filière annulaire verticale alimentent davantage la matière par gravité, celle-ci tombant directement jusqu’à la filière, tournent moins vite, produisent des granulés beaucoup plus uniformes et sont bien plus faciles à entretenir. Elles utilisent le rotor pour forcer ou pousser la matière vers le bas contre la matrice annulaire avec un couple plus élevé. Elles sont tout simplement, et de très loin, les plus faciles à alimenter en matière et disposent de filières plus simples.| Critère | Filière annulaire verticale | Filière annulaire horizontale |
|---|---|---|
| Distribution de la matière première | Alimentation par gravité ; répartition uniforme sur la face de la filière | Alimentation inclinée latéralement ; répartition souvent irrégulière |
| Configuration du rotor | Filière fixe, galets de compression rotatifs | Filière rotative, galets de compression fixes |
| Vitesse habituelle du rotor | ~75 tr/min avec un couple élevé | 200+ tr/min avec un couple plus faible |
| Uniformité des granulés | Longueur décrite comme « pratiquement identique » avec une pulvérisation minimale (taux de formation d’environ ~99 % annoncé par le fournisseur) | La rotation à grande vitesse tend à produire des longueurs irrégulières et un farinage |
| Matières premières les mieux adaptées | Matières difficiles à agglomérer : balle de riz, sciure de bois feuillu, fibres de palmier | Matières humides et collantes : mélanges d’aliments à forte teneur en humidité, granulés d’aliments pour animaux |
| Structure de la filière | Souvent à double couche ; remplacement partiel du moule possible | Généralement monocouche ; démontage complet pour changer le gabarit |
| Réglage du jeu | Réglage sur place de la position des galets de compression | Repositionnement ou remplacement du gabarit |
« La configuration à filière annulaire verticale serait à privilégier pour la sciure de bois seule. La sciure, même celle de bois feuillu, nécessite une compression supérieure à celle d’une biomasse fibreuse tendre ; avec un système vertical et un réducteur renforcé, le couple reste stable sur la surface de la filière. La configuration horizontale tourne à un régime trois fois supérieur, mais elle ne peut pas fournir une compression équivalente par granulé. » — Point de vue d’un professionnel du secteur, synthétisé à partir des recommandations d’exploitation publiées par des fabricants chinois de machines de granulation de biomasse(Bien que nous n’ayons pas vérifié de manière indépendante le taux de formation de 99 pour cent revendiqué pour les configurations verticales, que le vendeur assortissait d’une garantie de performance, la tendance est incontestablement valable : alimentés verticalement par gravité, les systèmes à faible vitesse produisent des granulés formés plus uniformément que les systèmes à grande vitesse alimentés par la force centrifuge, tout en insistant sur le caractère « revendiqué » du pourcentage.)
Filière annulaire, filière plate ou configuration horizontale : arbre de décision entre les 3 architectures
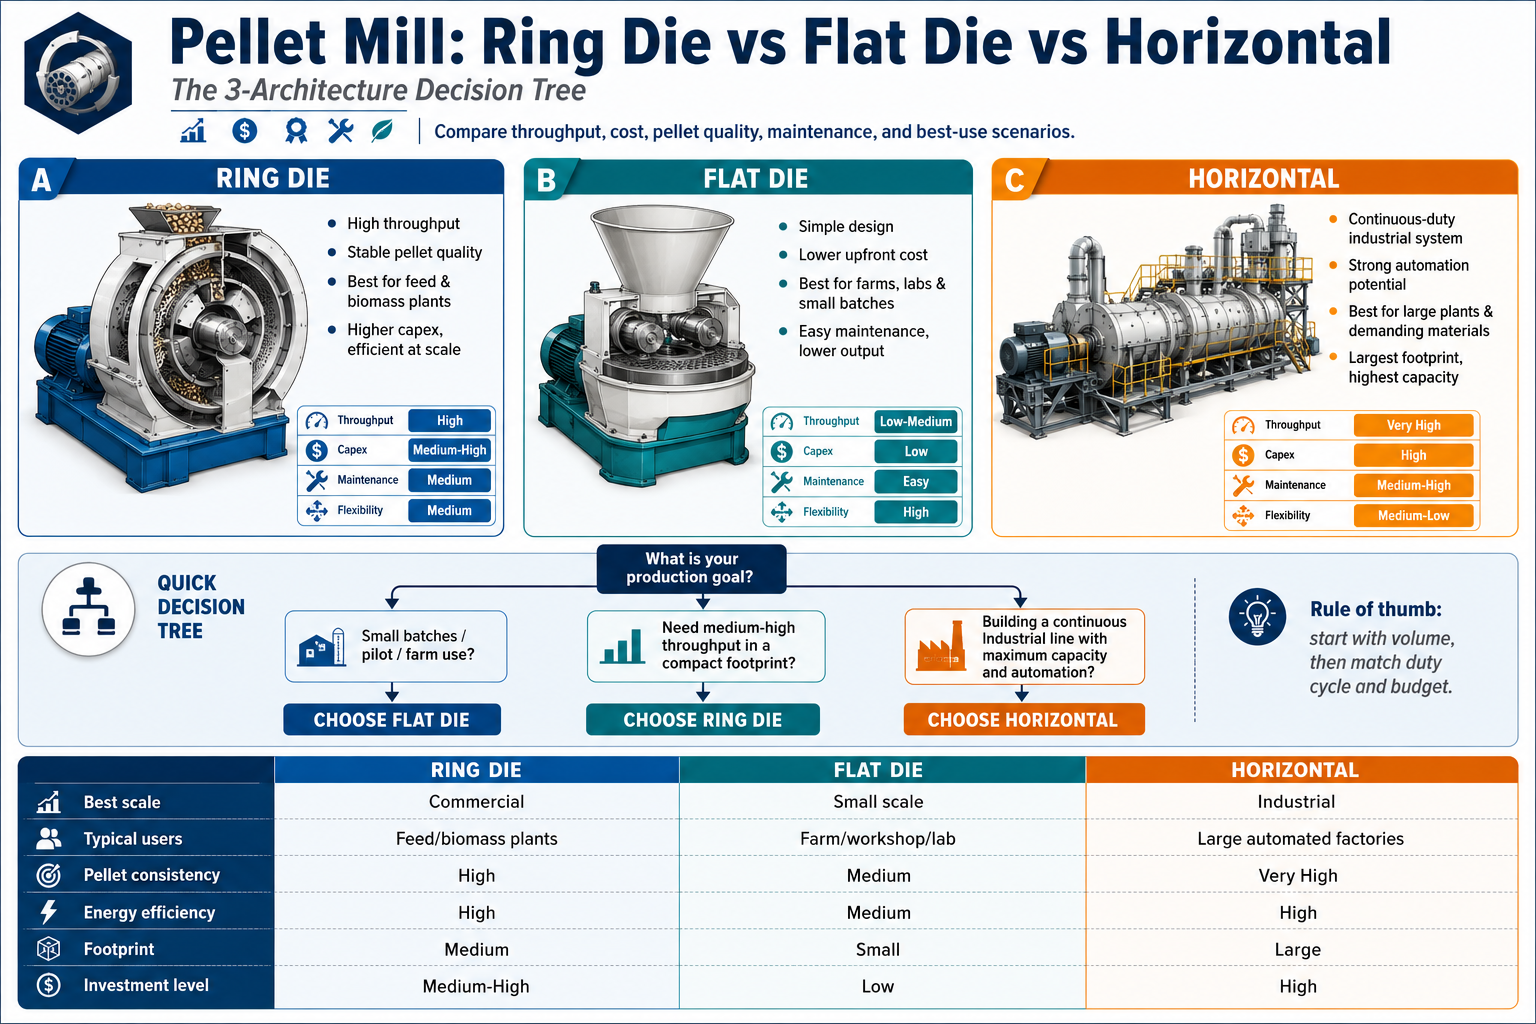 « Était-ce la bonne machine ? » Pour la plupart des personnes qui envisagent une filière annulaire verticale, une autre question doit en réalité être posée auparavant. En effet, la plupart des témoignages commençant par « nous avons acheté la mauvaise machine » nous parviennent lorsqu’on nous demande d’aider à choisir la « meilleure » filière annulaire verticale sans avoir d’abord vérifié si une machine à filière annulaire était appropriée. L’arbre de décision suivant présente les trois solutions réellement envisageables :
Existe-t-il une véritable différence entre les conceptions à filière plate et à matrice annulaire ?
Mécaniquement, oui, et l’écart augmente avec le débit. Dans une filière plate, un galet comprime la matière vers le bas à travers les trous d’une plaque plane, tandis qu’un couteau placé sur le bord inférieur coupe les granulés. Dans une matrice annulaire, deux galets ou plus compriment la matière vers l’extérieur à travers plusieurs rangées de canaux ménagés dans un anneau, puis un couteau tranche les extrémités dures des granulés. La conception à filière plate est la plus simple, la plus facile à entretenir et la moins coûteuse à l’achat, mais sa compression en un seul passage par un seul galet atteint rapidement une limite pratique de débit. Les multiples galets et rangées de canaux des conceptions à matrice annulaire en font la solution privilégiée pour toute installation devant fonctionner par équipes de 16hr, à plusieurs tonnes/heure.
Arbre de décision entre les 3 architectures : verticale, horizontale ou à filière plate
Les plages de transition sont importantes. À partir d’un débit continu de 1-2 t/h, une matrice annulaire commence à surpasser une filière plate en matière d’usure par granulé, mais le seuil précis dépend du cycle de service, du pouvoir abrasif de la matière première et de la manière dont vous souhaitez amortir le CapEx initial. Nous reviendrons sur ce point dans la section consacrée au TCO.
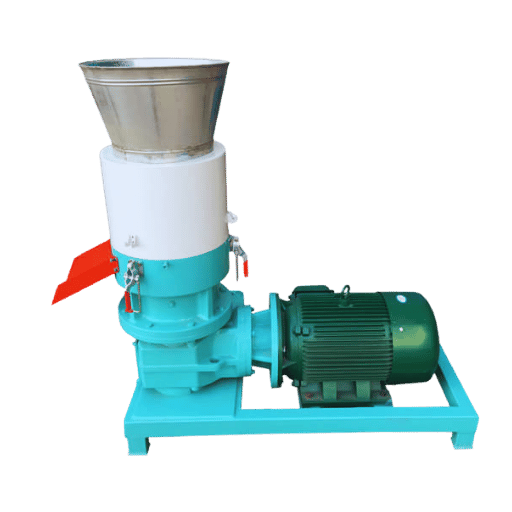
- Vous recherchez un débit continu inférieur à 0,5 t/h ? Choisissez une presse à granulés à filière plate et galet unique. Son CapEx est plus faible et son entretien plus simple. Cette machine nous paraît réellement pertinente lorsque les volumes de production ne justifient pas tout à fait un équipement plus coûteux et plus difficile à entretenir ; la plupart des exploitations agricoles et des installations pilotes relèvent probablement de cette catégorie.
- Votre objectif est de 0,5- 3 t/h, avec au moins 12 + heures de fonctionnement par jour. Choisissez une configuration verticale. Grâce à l’alimentation par gravité, au couple élevé et au faible régime, une seule machine peut atteindre la plage de productivité où les filières plates commencent à frotter contre la filière et où une filière annulaire verticale serait surdimensionnée et entraînerait des dépenses d’investissement inutiles
- > Votre débit cible est-il de 3 t/h ou plus, ou traitez-vous des matières collantes ? Choisissez alors une filière annulaire horizontale. Une capacité de production élevée de 10+ t/h est possible, avec plusieurs machines en parallèle pouvant être commandées selon les variations de charge. Les matières collantes projetées horizontalement posent bien moins de problèmes de nettoyage que les importantes contraintes de maintenance rencontrées avec les matières collantes dans les machines verticales.
Matrice de sélection d’une presse à granuler selon 4 variables
 La décision ne porte pas simplement sur une filière annulaire verticale, mais sur un modèle précis de filière annulaire verticale. Quatre éléments comptent, et pas seulement le nombre de t/h que vous achetez ; vous seriez surpris du peu de fournisseurs qui demandent autre chose que la capacité de production ! Les critères essentiels sont la capacité de production, la densité de la matière première, sa plage habituelle de teneur en humidité et le nombre d’heures de fonctionnement continu par jour.
Comment choisir le bon modèle de presse à granuler ?
Pour chaque facteur, déterminez individuellement la catégorie correspondant à votre activité, puis consultez la matrice suivante afin d’identifier la catégorie de configuration recommandée. Gardez à l’esprit que cette matrice constitue un bon point de départ pour l’évaluation ; avant tout engagement, chaque nouvelle configuration doit être validée avec la matière première propre au client dans le centre d’essais du fabricant.| Variable | Plage A — Faible | Plage B — Intermédiaire | Plage C — Élevée |
|---|---|---|---|
| Capacité de production cible | 0,5 – 1,2 t/h | 1,2 – 2,5 t/h | 2,5 – 4 t/h |
| Densité de la matière première | Fibreuse et légère (balle de riz, EFB) | Mixte (sciure de bois résineux, paille) | Dense (bois feuillu, bambou, coque d’arachide) |
| Plage de teneur en humidité | 10 – 13 % contrôlée | 12 – 15 % habituelle | 12 – 18 % variable |
| Heures de fonctionnement continu/jour | < 12 h | 12 – 18 h | 18 – 24 h |
| Plage de puissance moteur recommandée | 55 – 90 kW | 110 – 160 kW | 200 – 280 kW |
« De quoi tout le monde parle-t-il ? De la capacité de production ! C’est le premier argument avancé, mais ce qui fait échouer une affaire, c’est de découvrir que de la sciure de bois dur passe dans une machine dimensionnée pour des granulés de pin », explique le fabricant de presses à granuler. « Ils constatent que le débit de production diminue au bout d’un mois, que l’usure ne correspond pas à leurs prévisions et, peu après, ils se plaignent que le fabricant leur a vendu la mauvaise machine. » — Point de vue de l’ingénierie de terrain, synthétisé à partir des pratiques de mise en service d’usines de production de granulés
Matière première et teneur en humidité : ce qui entre détermine ce qui sort
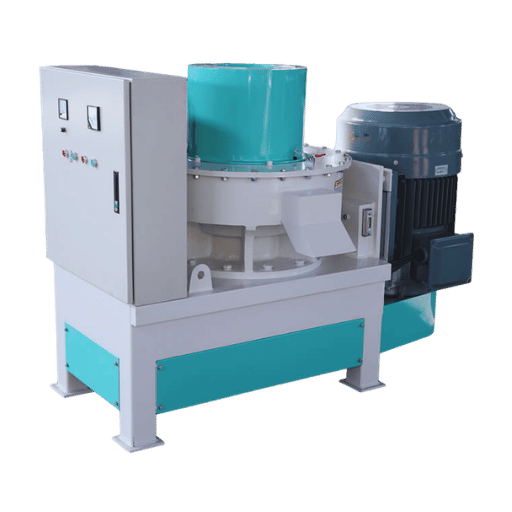 Dans une presse à granuler, les caractéristiques de la matière première déterminent presque tout le reste, notamment tout ce qui peut varier d’un sac à l’autre dans votre stock. L’usure de la filière, le débit de production et la qualité des granulés ne sont pas constants : ils dépendent de la matière première, elle-même caractérisée par l’essence de bois, le profil granulométrique après broyage, le niveau de teneur en humidité et la présence éventuelle de pièces métalliques ayant échappé aux séparateurs de pierres installés en amont de la presse à granuler, au risque de détruire votre précieuse filière.
Quelle est la teneur en humidité idéale des matières premières ?
La plage optimale de teneur en humidité généralement admise en fonctionnement est de 10-15 %. À ces niveaux, l’humidité favorise la lubrification interne de la filière et assouplit la lignine sans être présente en quantité suffisante pour que celle-ci soit éliminée. Toutefois, cette plage s’étend jusqu’à 10-18 % dans sa partie supérieure, où les frottements continuent d’élever la température. Si davantage d’humidité pénètre dans le système, l’excès de vapeur emprisonné à l’intérieur de la filière provoque des dommages. En dessous de 10 %, tout séchage excessif entraîne une fragilisation et la formation de poussière. Une teneur en humidité excessive, par exemple supérieure à 18 %, obstrue les canaux de la filière et réduit rapidement le débit.| Matière première | Plage optimale de teneur en humidité | Taux de compression habituel | Remarques |
|---|---|---|---|
| Sciure et copeaux de bois résineux (pin, sapin) | 10 – 14% | ~1:5 | Référence la plus facile à traiter ; auto-agglomération grâce à la forte teneur en lignine |
| Sciure de bois feuillu (chêne, eucalyptus) | 11 – 15% | ~1:6 | Nécessite une compression supérieure ; favorise la configuration verticale |
| Balle de riz | 10 – 13% | ~1:4 | Teneur en silice abrasive ; prévoir une usure plus rapide de la filière |
| Paille de blé / d’orge | 12 – 15% | ~1:5 | Faible densité apparente ; une pré-densification est utile |
| Fibres de palmier / EFB | 12 – 16% | ~1:5 | Matière fibreuse ; bénéficie d’un conditionnement à la vapeur |
| Poussière de bambou | 11 – 15% | ~1:6 | Forte teneur en silice ; charge comparable à celle du bois feuillu |
| Coque d’arachide / tige de coton | 10 – 14% | ~1:5 | Ajouter un liant si la teneur en lignine est insuffisante |
| Bagasse | 12 – 16% | ~1:5 | Surveiller la carbonisation des sucres résiduels |
⚠ Important : le pré-nettoyage est indispensable
La principale cause de défaillance prématurée d’une filière réside dans les contaminants présents dans la sciure de bois : clous, agrafes et fragments métalliques indésirables provenant de la collecte en scierie. Les séparateurs magnétiques et le piège à pierres placés avant votre broyeur à marteaux ne sont pas des accessoires « facultatifs » : ils font la différence entre une durée de service de la filière de 1 200 heures et de 200 heures. Les pierres ont le même effet destructeur sur l’usure des galets et de la filière.
Exploitation, maintenance et les 6 défauts de terrain les plus courants
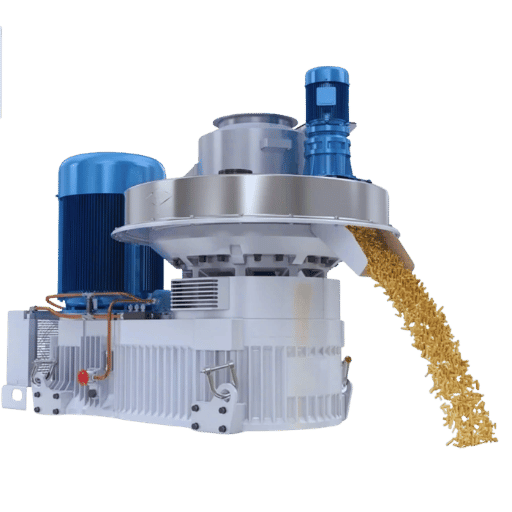 Rodage en fonctionnement ; seules les pratiques de maintenance appliquées sur le terrain permettront de porter la durée de vie de la matrice et des galets à la limite supérieure de la plage habituelle de 1 000–1 500 heures, ou de la réduire à un tiers. Comme illustré tout à droite, les pratiques courantes dans les secteurs des matrices verticales et des galets sont présentées pour un cycle de travail en une ou deux équipes.
| Intervalle | Tâche |
|---|---|
| Chaque jour | Inspecter visuellement la surface de la matrice pour détecter tout glaçage ; contrôler le niveau d’huile de lubrification ; vérifier la stabilité du débit d’alimentation ; écouter tout bruit inhabituel provenant des roulements |
| Chaque semaine | Mesurer l’écartement entre la matrice et les galets ; inspecter l’usure du couteau de coupe ; contrôler la tension des courroies ; nettoyer le séparateur magnétique |
| Chaque mois | Vidanger l’huile de lubrification ; contrôler l’état des roulements ; vérifier l’intensité du moteur sous charge ; nettoyer en profondeur le conditionneur |
| Chaque trimestre | Mesurer l’usure de la matrice avec une jauge ; inspecter la surface des galets (refraiser les trous coniques usés si l’usure est superficielle, les remplacer si elle est profonde) ; vidanger l’huile du réducteur ; inspecter entièrement le moteur |
| Symptôme | Cause probable | Solution sur le terrain |
|---|---|---|
| Le débit de production chute de 30 %+ | Glaçage de la matrice dû à une matière première trop sèche ou à un rapport de compression inadapté | Faire passer un lot de nettoyage composé de sable et d’huile ; vérifier que la teneur en humidité est conforme aux spécifications ; réexaminer le rapport de compression si le problème persiste |
| Les granulés mous se désagrègent pendant la manutention | Teneur en humidité trop faible ; ramollissement insuffisant de la lignine | Ajouter de l’eau à l’entrée du conditionneur pour porter la matière première à 12–14 % ; tester de nouveau la durabilité mécanique des granulés |
| Obstruction des canaux, effondrement du débit | Teneur en humidité de la matière première supérieure à 18 % ; expansion de la vapeur dans les canaux | Arrêter la production ; présécher la matière première ; nettoyer la matrice avant le redémarrage |
| Défaillance d’un roulement de galet sous charge | Contamination du lubrifiant due à une fuite du carter de la matrice ; ou fatigue en fin de vie du roulement | Remplacer le roulement ; refaire l’étanchéité du carter ; vérifier la pression du système de lubrification |
| Pic d’intensité du moteur, déclenchement du disjoncteur | Corps étranger dans la matrice ; ou bourrage de granulés dans la goulotte de décharge | Mettre l’équipement hors tension ; inspecter l’intérieur de la matrice ; éliminer l’obstruction ; vérifier l’intégrité du séparateur magnétique en amont |
| Vibrations anormales au démarrage | Déséquilibre des galets dû à une usure irrégulière ; ou boulons de fondation desserrés | Contrôler l’uniformité de la surface des galets ; serrer les boulons de fondation au couple prescrit ; rééquilibrer ou remplacer les galets selon les besoins |
Coût total de possession : au-delà du prix affiché
Une presse chinoise à matrice annulaire verticale pour la catégorie de 1 à 4 t/h se situe entre USD 16,000-45,000 FOB. Environ la moitié de ce montant n’est… que la moitié de l’histoire. Et l’autre moitié ? Vos coûts d’exploitation sur cinq ans couvrent l’énergie, le renouvellement de la filière, le renouvellement des galets, les lubrifiants, les roulements et les arrêts imprévus. Le modèle TCO ci-dessous présente une vue généralisée d’une usine de granulation de 1.5 t/h fonctionnant environ 16 heures/jour sur un horizon de cinq ans.| Poste de coût | Estimation sur 5 ans (USD) | Remarques |
|---|---|---|
| Dépenses d’investissement de la machine (FOB) | ~25,000 | Presse à filière annulaire verticale de milieu de gamme, 1,5 t/h |
| Transport + importation + installation | ~5,000 | Conteneur de 40′, destination régionale |
| Électricité (5 ans × 16 h × 300 j × 120 kW × USD 0.10/kWh) | ~144,000 | Principal poste de coût ; varie énormément selon la région |
| Remplacements de la matrice (5 jeux × USD 1 500) | ~7,500 | Suppose une durée de vie moyenne de 1 200 h × ~24 000 heures de fonctionnement |
| Remplacements des galets (10 jeux × USD 600) | ~6,000 | Les galets s’usent environ deux fois moins vite que les matrices |
| Lubrifiant + roulements + couteaux de coupe | ~5,000 | Ensemble des consommables |
| Coût des arrêts imprévus (perte de production estimée à 5 %) | ~15,000 | Très variable ; suppose un revenu de référence de USD 60/tonne pour les granulés |
| TCO total sur 5 ans | ~207,500 | Les dépenses d’investissement représentent ~14 % du TCO sur 5 ans ; l’énergie, ~70 % |
Point de bascule économique de l’usure des matrices annulaires
Pour connaître les indications actuelles des prix FOB à terme et les spécifications 2026 du modèle TCZL utilisé dans cet exemple, consultez la page produit à l’adresse suivante :
L’hypothèse d’achat traditionnelle veut que la capacité de production d’une matrice annulaire soit toujours supérieure à celle d’une filière plate et conduit donc à choisir par défaut le grand modèle en cas d’incertitude. L’économie réelle de l’usure raconte une autre histoire. À un régime stable approximativement inférieur à 1,8 t/h, le coût d’usure de la matrice par tonne produite peut être plus élevé avec une matrice annulaire qu’avec une filière plate, car la plus grande surface de la matrice annulaire s’use bien entendu au fil du temps, presque indépendamment du taux de sollicitation de chaque canal, et ce n’est qu’au-delà de 1,8 t/h que son coût d’usure par tonne devient inférieur.
Il s’agit d’un repère indicatif, et non d’une limite de précision absolue ; ce point de croisement varie quelque peu selon la variabilité de la matière première (les balles de riz le relèvent, les bois tendres l’abaissent) et les caractéristiques d’exploitation (un fonctionnement 24/7 favorise la matrice annulaire). Mais, dans l’ensemble, acheter une presse à filière annulaire verticale, en configuration verticale, pour un projet de 0,8 t/h n’est probablement pas le bon choix. Une presse à filière plate offrira un meilleur coût total de possession, même si ses brochures sont moins soignées.
Perspectives du secteur pour 2026 : divergence entre deux marchés réglementaires
 En 2026, le marché de l’offre d’équipements de production de granulés de biomasse se divise entre deux blocs réglementaires : l’un a durci ses règles et réduit la taille des installations auxquelles elles s’appliquent, tandis que l’autre a pris la direction opposée et supprimé sa principale mesure incitative en leur faveur. L’Europe a globalement maintenu son soutien à l’électricité renouvelable issue de la biomasse tout en instaurant de nouvelles contraintes réglementaires visant les petites installations. Aux États-Unis, de nombreux investisseurs ont été surpris lorsque l’administration a annoncé en 2025 un changement de politique excluant en grande partie les nouvelles centrales électriques à biomasse de ses principaux crédits d’impôt fédéraux en faveur de l’électricité renouvelable.
L’approche retenue dans chaque bloc influe sur le calendrier des acheteurs.
Union européenne : les règles renforcées s’étendent aux petites installations. La directive EU/2023/2413, dite RED III, est entrée en vigueur le 21 mai 2025. Elle a renforcé le cadre de durabilité applicable à la biomasse dans les 27 États membres et abaissé d’environ deux tiers le seuil de puissance installée déclenchant les contrôles renforcés.
Les nouvelles exigences de durabilité prévues par RED III s’appliqueront aux installations d’une puissance thermique supérieure ou égale à 7,5 MW (contre auparavant un apport thermique de 20 MW) dans les installations de production de chaleur et de cogénération. Les subventions financières à la nouvelle production d’électricité issue de l’énergie obtenue par l’utilisation de bois d’œuvre et de bois rond provenant de forêts ou issus de l’exploitation forestière, ou de sous-produits utilisés comme apport énergétique primaire. Le soutien financier des États membres sera interdit pour l’énergie provenant de certaines ressources (notamment les grumes de sciage, les grumes de placage, les souches et le bois de qualité industrielle) et des zones d’exclusion essentielles à la biodiversité, aux tourbières ou aux stocks de carbone seront définies.
La législation prévoit certaines exemptions : les installations existantes régies par les règles de RED II ne devront pas s’y conformer avant la fin de 2030 ; les justificatifs de durabilité n’étaient pas obligatoires pour les installations situées sous l’ancien seuil de 20-MW. Pour les acheteurs approvisionnant l’Europe en biomasse, la conséquence sur les achats est que les fournisseurs devront mettre en place des chaînes d’approvisionnement certifiées durables et fournir des justificatifs de conformité à ISO 17225-2, même pour des installations bien plus petites.
États-Unis : recul des incitations fédérales en faveur de la biomasse — L’électricité produite à partir de biomasse a largement perdu la faveur de la politique fiscale fédérale américaine depuis la récente décision définitive de l’IRS, selon laquelle cette production ne donnera pas droit aux nouveaux crédits technologiquement neutres à la production d’électricité propre (45Y) ou à l’investissement dans l’électricité propre (48E).
Beaucoup s’attendaient depuis quelque temps à ce traitement, mais les règles définitives, publiées le 15 janvier 2025, ont franchement quelque peu choqué les investisseurs. De nombreux intervenants ont exhorté le Trésor américain à permettre aux installations de production alimentées à la biomasse de respecter les seuils de taux d’émission définis dans les règles définitives de l’IRS, en plaidant pour l’application de technologies propres pertinentes, notamment la combustion et la gazéification. Mais, dans leur version définitive, ces organismes ont rejeté cette idée.
Ils ont déclaré que les technologies d’énergie propre (installations de combustion et de gazéification) présentées comme applicables à la biomasse n’étaient pas conformes aux principes d’ACV [analyse du cycle de vie] de l’électricité propre adoptés par le Trésor. La principale incitation fiscale fédérale étant désormais écartée, les politiques des États, telles que les normes de portefeuille d’énergies renouvelables ou les certificats de chaleur renouvelable, resteront des moyens viables d’encourager une nouvelle production d’électricité renouvelable à partir de biomasse aux États-Unis, mais la principale mesure incitative a disparu.
Conséquences pour les achats en 2026. Pour les industriels européens acheteurs de chaleur, l’intérêt d’une nouvelle capacité de production à filière annulaire verticale reste convaincant, mais la charge documentaire liée à la durabilité a fortement augmenté sous RED III ; intégrez les coûts de conformité aux calendriers d’achat. Pour les acheteurs américains d’électricité, le crédit d’impôt 45Y sur lequel reposent la plupart des études de faisabilité est définitivement exclu ; réévaluez la viabilité économique avant tout engagement de dépenses d’investissement. Sur les marchés asiatiques et africains, aucun de ces régimes ne s’applique directement, et la demande d’équipements de granulation continue de dépendre des prix locaux des combustibles et de l’offre du marché des aliments pour animaux plutôt que de la politique des crédits liés à l’électricité. Pour les acheteurs qui s’approvisionnent en 2026 : si votre débouché est contractualisé, sécurisez dès maintenant les prix FOB actuels. Reportez vos engagements si votre modèle économique reposait sur une interprétation américaine du dispositif 45Y concernant la biomasse qui n’a pas été retenue dans la règle définitive de l’IRS.
FAQ sur les presses à granuler à filière annulaire verticale
Q1 : Qu’est-ce qu’une presse à granuler à filière annulaire verticale ?
Voir la réponse
Une presse à granuler à filière annulaire verticale utilise des galets de compression se déplaçant sur la surface intérieure d’une matrice annulaire verticale afin de pousser la matière à granuler dans les canaux radiaux de la paroi de la matrice. La matière pénètre dans la matrice par gravité, ce qui favorise un remplissage uniforme et produit des granulés de longueur et de densité plus régulières qu’avec les presses horizontales. Pour la plupart des applications industrielles, le débit de production se situe entre 0.8 et 4 t/h.
Q2 : En quoi diffère-t-elle d’une presse à granuler à filière plate ?
Voir la réponse
La presse la plus simple et la moins coûteuse est le modèle à filière plate, qui utilise un galet contre une plaque à filière plate pour produire ~0,5 t/h, tandis que les presses à matrice annulaire peuvent facilement atteindre 4 t/h en configuration verticale et 10+ t/h en configuration horizontale. Les presses à filière plate conviennent aux débits de production les plus faibles et aux exploitants qui ne tolèrent aucun arrêt de la presse, tandis que les presses à matrice annulaire offrent de meilleures économies d’échelle lorsque la production dépasse 1,8 t/h, quelle que soit leur configuration (verticale ou horizontale).
Q3 : Quelles matières une presse à granuler à filière annulaire verticale peut-elle traiter ?
Voir la réponse
Les presses à granuler à filière annulaire verticale traitent principalement les déchets de bois (sciure de bois tendre et de bois dur), les balles de riz, la paille de blé ou d’orge, les fibres de palmier et les régimes de fruits vides, la bagasse, les coques d’arachides et d’autres sous-produits agricoles. Elles peuvent également servir à granuler des aliments pour animaux, bien que les matières collantes à forte teneur en humidité soient généralement mieux traitées par des presses horizontales à matrice annulaire ou des presses à filière plate. L’adéquation d’une presse à granuler dépend généralement de la dureté et de la granulométrie de la matière première, un broyeur à marteaux et une grille en amont produisant une matière première correctement dimensionnée pour le préconditionneur.
Q4 : Quelle est la durée de vie habituelle d’un jeu de matrices annulaires ?
Voir la réponse
Dans les applications industrielles de traitement de la biomasse, la durée de fonctionnement entre deux remises en état de la matrice annulaire utilisée pour la production de granulés se situe entre 1 000 et 1 500 heures. Il s’agit d’une plage généralement admise dans le secteur pour la granulation de matières propres présentant une teneur en humidité correcte (10–15 %) et avec un rapport de compression adapté au type et à la granulométrie de la matière première. Toute presse fonctionnant sans séparation magnétique ni piège à pierres n’atteindra qu’une durée de vie de la matrice de 200–400 heures en raison des impacts de pierres sur sa surface, tandis que les machines granulant des matières plus dures, comme certains aliments d’origine agricole, peuvent se situer au bas de cette plage. La mesure trimestrielle de l’usure de la matrice annulaire permet d’éviter la dégradation du débit de production à mesure que les canaux s’usent.
Q5 : Quels calibres de granulés peut-elle produire ?
Voir la réponse
Les calibres couramment utilisés, 6, 8, 10, 12 mm, correspondent directement aux classes granulométriques D06 et D08 pour les granulés de bois (ISO 17225-2:2021).
Q6 : Dois-je effectuer un essai de broyage avant la production ?
Voir la réponse
Oui. Un bref essai de broyage et de granulation effectué avant la mise en service avec la même matière première que celle des futures séries de production permettra de détecter immédiatement les écarts de rapport de compression, avant que leur correction ne devienne coûteuse. Omettez-le et la première journée de production vous transmettra le message avec une rentabilité moindre.
Q7 : L’assistance après-vente et le service de pièces détachées sont-ils disponibles dans le monde entier ?
Voir la réponse
Tous les grands fabricants chinois de presses à granuler, et dans une moindre mesure même certains comme TCPEL, implanté dans une usine du Shandong et expédiant ses équipements dans plus de soixante pays, proposent des programmes après-vente comprenant une assistance technique, des matrices et galets de rechange ainsi qu’un diagnostic des problèmes à distance. En réalité, les questions pratiques à poser à tout vendeur potentiel de presses à granuler se résument aux suivantes : délai de livraison d’une matrice de remplacement, de la commande à son arrivée dans votre usine ; prix des matrices de rechange en pourcentage du prix F.O.B. de la machine ; et niveau des stocks locaux et des pièces détachées que le fournisseur maintient dans votre région du monde. Prévoyez des délais de livraison de 6–10 semaines pour les matrices de remplacement provenant de Chine, sauf si le fournisseur dispose de stocks chez un distributeur local ou si vous êtes prêt à acheter une matrice de rechange à conserver sur votre site.
Dans de nombreux cas, le coût initial d’achat d’un jeu de pièces détachées à conserver sur votre site, en l’incluant dans le prix de la machine lors de la négociation du contrat, peut être rapidement amorti dès le premier arrêt important du procédé évité grâce au remplacement rapide de la matrice.
Prêt à définir les spécifications d’une presse à granuler TCZL à filière annulaire verticale ?
La série TCZL de TCPEL couvre des débits de 1 à 4 t/h avec 6 modèles. Consultez les prix FOB actuels, toutes les données techniques et la liste de contrôle d’achat sur cette page produit.
Voir la série TCZL →À propos de cette analyse
Cette explication repose sur les sources publiques disponibles concernant le mécanisme des presses à granuler à filière annulaire verticale et sur un recoupement avec les granulés de bois classés selon ISO 17225-2:2021 ainsi qu’avec le cadre législatif défini par RED III et les règlements définitifs de l’IRS relatifs aux dispositifs 45Y / 48E. L’exemple de calcul du TCO et la matrice de sélection à 4 variables ont été élaborés aux fins de cette analyse en tant que cadres de synthèse originaux. Les valeurs indiquées dans les « Spécifications rapides » correspondent au modèle TCZL actuel de TCPEL au moment de la publication ; consultez la page produit pour connaître les spécifications et les prix réels.
Le guide a été vérifié par l’équipe d’ingénierie de TCPEL.Références et sources
- ISO 17225-2:2021 — Biocombustibles solides — Classes et spécifications des combustibles — Partie 2 : classes de granulés de bois — Organisation internationale de normalisation
- Directive (EU) 2023/2413 du Parlement européen et du Conseil (directive III sur les énergies renouvelables) — Office des publications de l’Union européenne
- Section 45Y — Crédit pour la production d’électricité propre et section 48E — Crédit à l’investissement dans l’électricité propre — Règle définitive, 90 FR 4006 — Registre fédéral des États-Unis, 15 janvier 2025
- Mise en œuvre de la bioénergie dans l’Union européenne — Rapport national 2024 — IEA Bioenergy
- Presse à granuler — Article encyclopédique (référence générale sur le mécanisme) — Wikipedia
- Comment RED III affecte-t-elle la biomasse forestière ? — Série sur la bioénergie — Holman Fenwick Willan (analyse juridique sectorielle)
Articles connexes
- Guide technique des presses à granulés de biomasse — présentation générale de la famille d’équipements et de la compatibilité des matières premières
- Guide des refroidisseurs de granulés : fonctionnement du refroidissement à contre-courant (2026) — l’étape du procédé en aval qui préserve la durabilité mécanique des granulés
- Petite presse à granuler à usage domestique : guide d’achat 2026 — la solution de moins de 0,5 t/h présentée dans l’arbre de décision relatif à l’architecture
- Presse à granuler à filière plate (page produit TCPEL) — l’architecture alternative pour les installations de moins de 0,5 t/h