Contacter TCPEL

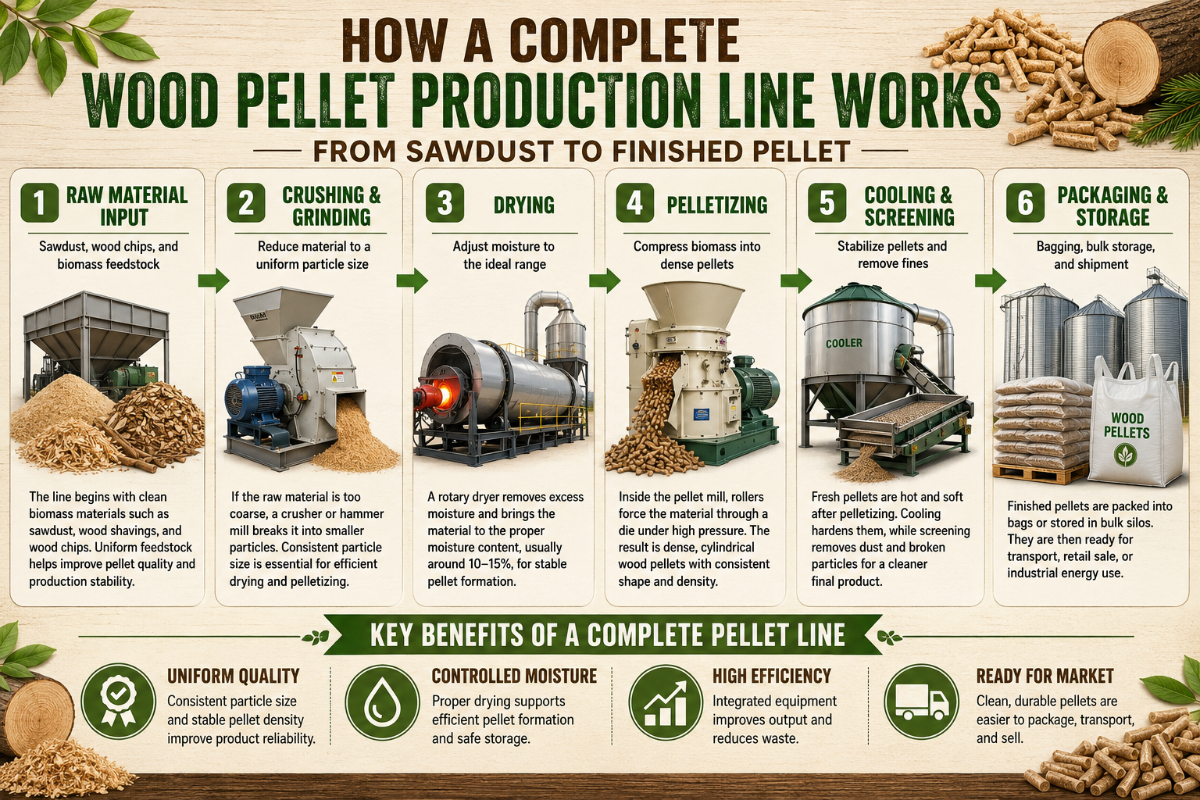
Caractéristiques principales d’une ligne type de granulés de bois
| Plage de capacité de la ligne | 500 kg/h – 20 t/h (niveaux industriels jusqu’à ~90 t/h) |
| Teneur en humidité de la matière première (à l’entrée) | jusqu’à ~50 % → conditionnée pour atteindre la plage de granulation |
| Plage optimale d’humidité pour la granulation | ~8–15 % (plage optimale du bois : 8–12 %) |
| Granulométrie à l’entrée de la presse à granuler | ≤ 3 mm |
| Principales étapes du procédé | 6 (déchiquetage → séchage → broyage → granulation → refroidissement → criblage/ensachage) |
| Granulé fini | diamètre de 6 ou 8 mm, longueur ≤ 38 mm, humidité finale ≤ 8–10 % |
| Consommation électrique de la presse à granuler | ~15–40 kWh par tonne de granulés |
Qu’est-ce qu’une ligne de production de granulés de bois ?
 Dans sa forme la plus simple, une ligne de production de granulés de bois comprime de la biomasse broyée à travers une filière en acier sous l’effet de la chaleur et de la pression, jusqu’à former des granulés cylindriques denses. La lignine naturellement présente dans le bois se ramollit sous l’effet de cette chaleur et joue le rôle de liant ; la plupart des bois propres ne nécessitent donc aucun liant ajouté.
Les granulés de bois finis présentent un pouvoir calorifique inférieur d’environ 15–18 MJ/kg — les bois feuillus comme le chêne affichent des valeurs supérieures (18–20 MJ/kg), tandis que les résineux comme le pin se situent plus bas (16–18 MJ/kg), bien qu’une étude ait mesuré jusqu’à 18,97 MJ/kg pour le pin. Cette densité énergétique explique l’utilisation des granulés de biomasse comme combustibles pour le chauffage résidentiel, la cocombustion industrielle et l’exportation.
Les matières pouvant alimenter la ligne ne sont toutefois pas illimitées, et c’est là que de nombreux primo-acheteurs se trompent.
Échelle à 4 niveaux de préparation de la matière première
| Niveau | Matière première | Machines supplémentaires nécessaires |
|---|---|---|
| 1 — Prête | Sciure de bois sèche, copeaux de bois | Aucune / broyage léger uniquement |
| 2 — Broyage | Plaquettes de bois | Broyeur à marteaux |
| 3 — Déchiquetage + séchage | Grumes, branches humides | Déchiqueteuse + séchoir + broyeur à marteaux |
| 4 — Préparation intensive | Écorce, résidus mixtes/forestiers | Préparation complète ; bois traité/peint exclu |
| Matière première utilisée | Liaison (lignine) | Préparation avant granulation |
|---|---|---|
| Sciure de bois sèche | S’agglomère naturellement | Minimale |
| Copeaux de rabotage | S’agglomère naturellement | Broyage léger |
| Plaquettes de bois | S’agglomère naturellement | Broyage au broyeur à marteaux |
| Grumes / branches | S’agglomère naturellement | Déchiquetage + séchage + broyage |
| Bois résineux (pin, épicéa) | S’agglomère facilement | Standard |
| Bois feuillu (chêne, hêtre) | Plus difficile à agglomérer | Contrôle plus strict de la teneur en humidité |
| Écorce | Mauvaise ; forte teneur en cendres | Usage industriel uniquement (classe B) |
| Panic érigé / miscanthus | Nécessite un liant | Additif nécessaire |
| Paille | Nécessite un liant | Additif nécessaire |
| Bois traité / peint | Inadapté | Exclu (contaminants) |
Flux d’une ligne de granulés de bois en 6 étapes
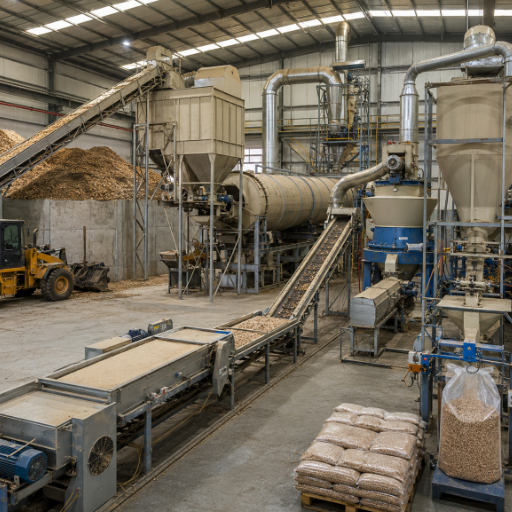 Presque toutes les lignes de granulés de bois, petites ou industrielles, suivent les mêmes six étapes de fabrication dans le même ordre. Ce tableau constitue la trame de l’ensemble du procédé.
| Étape du procédé | Opération | Paramètre clé |
|---|---|---|
| 1. Déchiquetage | Réduction des grumes/branches en plaquettes de bois | Dimensions uniformes des plaquettes de bois |
| 2. Séchage | Réduction de la teneur en humidité en vue de la granulation | Cible ~8–15 % |
| 3. Broyage au broyeur à marteaux | Broyage des plaquettes de bois en fines particules | ≤ 3 mm |
| 4. Granulation | Passage forcé de la matière à travers une filière chauffée | Chaleur de la filière ~+ frottement ; la lignine assure la liaison |
| 5. Refroidissement | Refroidissement et durcissement des granulés chauds | De ~150°C à la température ambiante |
| 6. Criblage / ensachage | Élimination des fines et ensachage des granulés | Fines ≤ 0,5 % |
📐 Note d’ingénierie — La plage optimale d’humidité de 8–15 %
Le séchage est également le point de raccordement de la ligne aux équipements en amont. Si vous utilisez une matière première humide, découvrez la conception de cette deuxième étape dans notre guide du séchoir rotatif.
Le bois se granule le mieux dans une plage étroite d’humidité. Des travaux évalués par les pairs situent la plage optimale du bois autour de 8–12 % (pin 6–8 %, épicéa ~10 %), tandis qu’une valeur allant jusqu’à ~15 % est souvent indiquée pour la transformation de la sciure de bois.
En dehors de cette plage, la ligne rencontre des défaillances prévisibles. Si la matière est trop humide (au-dessus de ~20 %), elle produit de la vapeur, de la fumée au niveau de la filière et des granulés fragiles riches en fines. Si elle est trop sèche (en dessous de ~8 %), la lignine ne se ramollit pas et les granulés obtenus sont cassants. Une étude a montré que la durabilité mécanique diminuait de 99,5 % à 97,5 % lorsque la teneur en humidité augmentait vers 10 % sur base humide.
Présentation détaillée des équipements, machine par machine
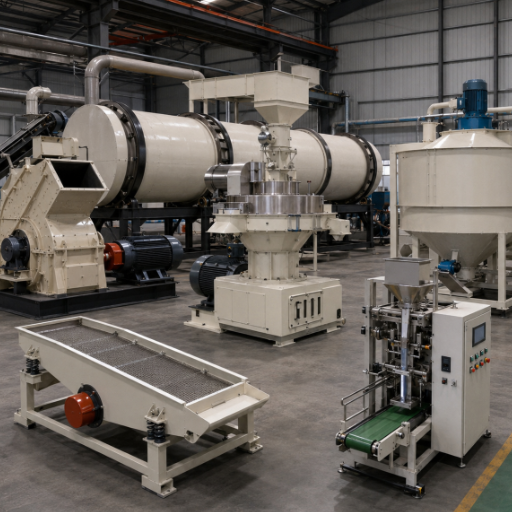 Chaque étape correspond à une machine. Les machines nécessaires dépendent du niveau de préparation de votre matière première ; les équipements facultatifs ne sont ajoutés que si celle-ci l’exige.
| Machine | Fonction | Nécessaire ? |
|---|---|---|
| Déchiqueteuse | Grumes → plaquettes de bois | Niveaux 3–4 uniquement |
| Séchoir | Réglage de la teneur en humidité à ~8–15 % | Si la matière première est trop humide |
| Broyeur à marteaux | Plaquettes de bois → particules ≤3 mm | Oui |
| Presse à granuler (presse à granulés) | Comprime la matière à travers la filière | Oui (équipement principal) |
| Refroidisseur de granulés | 150°C → température ambiante, durcit les granulés | Oui |
| Crible | Élimine les fines/la poussière | Oui |
| Ensacheuse | Ensache les granulés finis | Oui |
| Convoyeurs | Transportent la matière entre les étapes | Oui |
| Cyclone / dépoussiéreur | Capte les poussières combustibles (NFPA 664) | Oui |
| Silo | Stockage en vrac des granulés | Dimensionné selon la capacité de production |
⚠️ Note d’ingénierie — La poussière est le danger caché de la ligne
La poussière de bois issue du broyage, du refroidissement et du convoyage est combustible. NFPA 664 (la norme relative à la prévention des incendies et des explosions dans la transformation du bois) et NFPA 652 imposent une analyse formelle des risques liés aux poussières.
Un risque de déflagration est signalé dès qu’une couche de poussière diffuse dépasse 3,2 mm (1/8 pouce) sur 5 % d’une zone ou 1 000 ft². Les dépoussiéreurs et les conduits nécessitent généralement des évents de décharge d’explosion ou un système de suppression, et l’OSHA peut sanctionner les séchoirs, silos, broyeurs et dépoussiéreurs au titre de la clause générale d’obligation. Intégrer dès la conception le captage des poussières et l’isolation incendie du refroidisseur coûte moins cher que de les ajouter ultérieurement.
Filière plate ou matrice annulaire : choisir le cœur de la presse à granuler
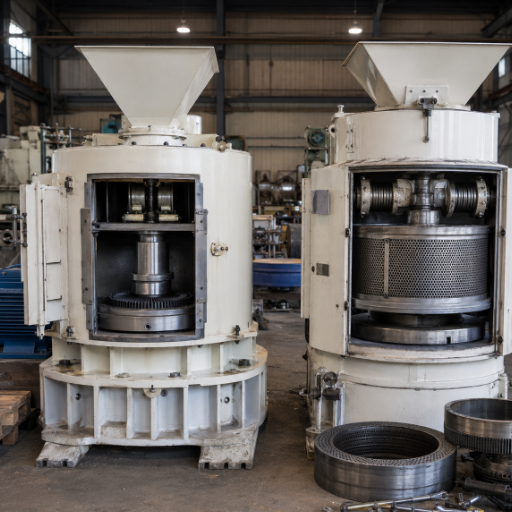 La presse à granuler est le cœur de la ligne, et une presse à granulés de bois peut adopter deux architectures de filière. Le choix dépend principalement de votre objectif de débit de production continu.
✔ Filière plate
Débit de production ~80–1 000 kg/h. Pression plus faible, conception plus simple et coût inférieur. Convient particulièrement aux exploitations agricoles, aux ateliers de fabrication et à la production par lots. Inspection et remplacement des filières plus faciles.
⚙ Matrice annulaire
Débit de production de ~0,8 t/h à 20 t/h, avec un taux de formation supérieur à 95 %. Une presse à granuler à matrice annulaire est conçue pour un fonctionnement industriel continu sous haute pression. Son coût est plus élevé et son entretien plus exigeant.
Seuil de débit entre filière plate et matrice annulaire
Quel que soit votre choix, la filière est une pièce d’usure et un véritable facteur de coût. La littérature sur les brevets illustre l’ampleur du travail d’ingénierie qu’elle exige : le brevet américain 4 111 632 ajoute des rainures coniques afin de réduire les contraintes maximales et de maîtriser la rupture de la filière, tandis que d’autres décrivent des inserts d’usure remplaçables et des plaques de protection contre l’usure. Pour découvrir des implantations configurées avec matrice annulaire, consultez les configurations de lignes de granulation de TCPEL.
En règle générale : en dessous de ~1 t/h ou pour une utilisation agricole et une production par lots, une filière plate convient. Pour un débit continu soutenu supérieur à ~1 t/h, choisissez une matrice annulaire. Une synthèse de 2026 évaluée par les pairs place les presses à filière plate dans la catégorie moyenne de 1–3 t/h et les matrices annulaires dans la catégorie haute de 5–20 t/h.
Considérez cette règle comme un repère, et non comme une loi. Une étude d’un laboratoire national indique que les presses à granuler commerciales fonctionnent généralement à 2,5–5 t/h pour une consommation de 15–40 kWh par tonne, tandis que des chercheurs ont utilisé des presses à matrice annulaire de 25 kg/h pour des raisons liées au procédé. Le cycle de fonctionnement et la matière première comptent autant que la capacité nominale annoncée.
« L’erreur que nous observons le plus souvent consiste à acheter une presse à filière plate pour une application qui exige en réalité un fonctionnement industriel continu. Elle fonctionne pendant une semaine, puis la filière et les galets s’usent rapidement et le débit diminue. Adaptez la filière au nombre d’heures de fonctionnement réel, et non au débit maximal que vous espérez atteindre. »
Dimensionnement de la ligne : niveaux de capacité et configuration
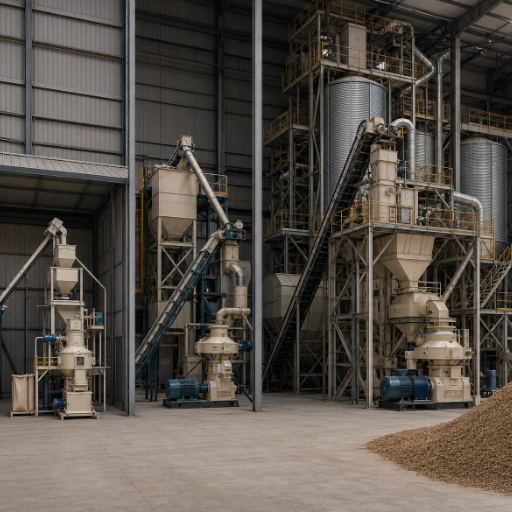 La capacité de production ne correspond pas uniquement au débit nominal de la presse à granuler — elle dépend de l’étape la plus lente de la chaîne. Une presse plus grande installée avec un séchoir et un broyeur à marteaux sous-dimensionnés sera simplement sous-alimentée.
| Niveau | Débit de production | Configuration type |
|---|---|---|
| Petite / agricole | ~0,1–0,8 t/h | Filière plate, alimentation manuelle, séchage par lots |
| Moyenne | ~1–3 t/h | Matrice annulaire, séchoir continu, fonctionnement semi-automatique |
| Industrielle | ~5–20+ t/h | Batterie de presses à matrice annulaire, commande par PLC, refroidissement/criblage/ensachage automatisés, systèmes de dépoussiérage + silos |
Comment démarrer une usine de production de granulés de bois ?
Commencez par la matière première, pas par la machine. Évaluez d’abord ce dont vous disposez : type, teneur en humidité et volume quotidien. Ces données déterminent le niveau de préparation de votre matière première et indiquent si une déchiqueteuse et un séchoir sont nécessaires. Définissez ensuite un objectif de capacité réaliste et dimensionnez chaque étape en conséquence — notamment le séchoir et le broyeur à marteaux, pas seulement la presse. Vérifiez ensuite la puissance disponible sur le site (les presses à granuler consomment environ 15–40 kWh par tonne, selon une étude de l’Idaho National Laboratory sur la densification) et la surface au sol, choisissez le type de filière en fonction du seuil indiqué ci-dessus, puis fixez un objectif de qualité (la classe ISO 17225-2 visée). Ce n’est qu’alors que vous pourrez définir les caractéristiques de la ligne.Quels facteurs déterminent le coût d’une ligne de granulés de bois ?
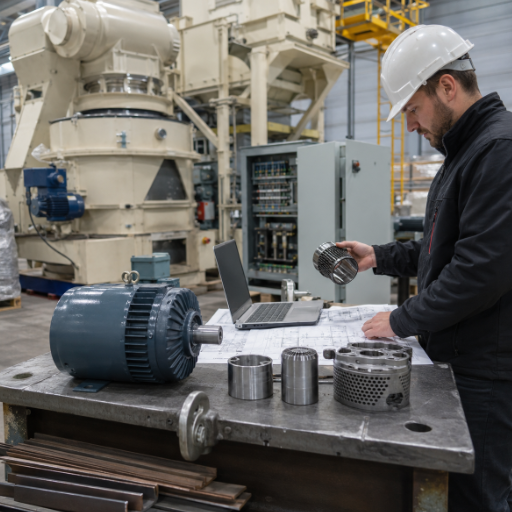 Le prix des équipements retient l’attention, mais les paramètres économiques de la production se jouent ailleurs. Une analyse technico-économique publiée par NC State a conclu que la rentabilité d’une usine de production de granulés dépend surtout du coût de la biomasse et de la main-d’œuvre — l’énergie et les investissements ont également une incidence, mais moindre que celle de la matière première et de la main-d’œuvre dans le cas modélisé.
Les facteurs de coût qui modifient réellement le budget d’une ligne sont les suivants : la capacité cible, le niveau d’automatisation, le matériau de la filière et sa durée d’usure, la nécessité ou non de sécher la matière première, la puissance installée et l’ampleur de la préparation requise. Le coût d’exploitation de la granulation se situe autour de 25–40 EUR par tonne, selon la taille de l’usine, l’électricité, la chaleur nécessaire au procédé, la main-d’œuvre et la teneur en humidité de la matière première.
💡 Le piège du « plus grand coûte moins cher »
L’augmentation d’échelle apporte moins d’économies que ne l’imaginent les acheteurs. Une étude de la chaîne d’approvisionnement a modélisé un coût des granulés de 136 EUR/t pour une usine de 500 000 t/an, contre 143 EUR/t pour une usine de 50 000 t/an — un faible écart, car les grandes installations réduisent le coût de granulation, mais augmentent les coûts d’approvisionnement et de transport de la matière première. Les grandes installations sont également soumises à des autorisations relatives à l’air, à l’eau et à l’approvisionnement forestier auxquelles les petites lignes échappent. Une ligne plus grande n’est pas automatiquement moins chère.
Qualité des granulés : critères d’évaluation d’une bonne ligne
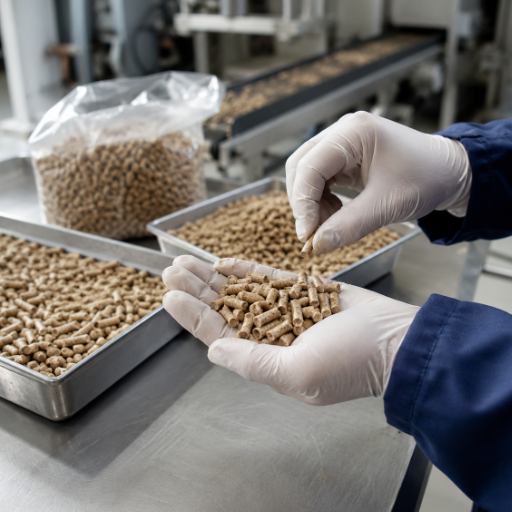 Une ligne ne vaut que par les granulés qu’elle produit, et leur qualité est définie par une norme internationale : ISO 17225-2:2021, qui classe les granulés de bois dans les catégories A1, A2 et B.
| Paramètre | A1 (qualité supérieure) | A2 / B |
|---|---|---|
| Diamètre | 6 ou 8 mm | 6 ou 8 mm |
| Teneur en humidité | < 10% | < 10% |
| Teneur en cendres | < 0.7% | jusqu’à 3 % (B, usage industriel) |
| Durabilité mécanique | > 98% | ≥97,5% |
| Fines | faible (≤ ~0,5 % lors de l’ensachage) | tolérance plus large |
Quelles sont les exigences d’humidité pour les matières premières ?
La matière première entrante peut être très humide — parfois proche de 50 % — et doit être séchée avant la granulation. Pour le bois, la plage optimale de granulation se situe autour de 8–12 %, tandis que la transformation de la sciure de bois peut tolérer jusqu’à ~15 %. Contrairement à ce que l’on pourrait penser, la matière première peut également être trop sèche. La sciure séchée en séchoir présentant une teneur en humidité inférieure à 10 % s’agglomère souvent mal et nécessite un ajout d’eau avant de pouvoir être correctement transformée en granulés. Après le pressage, la chaleur de la filière réduit la teneur en humidité afin que le granulé fini respecte la limite ISO M10, fixée à moins de 10 %.Perspectives du secteur : vers quelle évolution se dirige la production de granulés de bois ?
La demande augmente. Le marché mondial des granulés de bois était évalué à près de 17.25 milliards USD en 2025 et devrait atteindre environ 26 milliards USD d’ici 2031, soit un taux de croissance annuel composé d’environ 7 %, l’Europe représentant environ 72 % de la demande en 2025. La réglementation transforme l’approvisionnement en matières premières. RED III de l’UE, en vigueur depuis la fin de 2024, a introduit un principe d’utilisation en cascade : les arbres entiers prélevés directement dans les forêts ne sont plus subventionnés, tandis que les résidus et déchets de bois restent admissibles à la production de granulés, selon les rapports du USDA Foreign Agricultural Service. Les exigences de certification se renforcent également — environ 82 % des granulés étaient certifiés ENplus, SBP ou FSC en 2025. Les granulés torréfiés, ou granulés « noirs », sont la technologie la plus commentée, car ils peuvent remplacer le charbon dans les chaudières des centrales moyennant peu de modifications. Cette technologie est prometteuse, mais son succès n’est pas acquis. Le US Department of Energy et l’Idaho National Laboratory soulignent que les combustibles torréfiés doivent être uniformes, résistants aux intempéries et stables pendant le stockage avant de pouvoir être largement acceptés, tandis que les travaux du USDA Forest Service indiquent que la rentabilité de l’ensemble de la chaîne d’approvisionnement reste incertaine. Pour un acheteur en 2026, la marche à suivre est claire : prévoyez dès maintenant une ligne capable de traiter différentes matières premières et visez une classe de qualité certifiée, car la réglementation comme les acheteurs évoluent dans cette direction.Questions fréquentes
Q : Qu’est-ce qu’une ligne complète de production de granulés de bois ?
Voir la réponse
Une ligne complète de production de granulés de bois est un ensemble de machines reliées qui transforme le bois brut en granulés combustibles finis en six étapes : déchiquetage, séchage, broyage au broyeur à marteaux, granulation, refroidissement, puis criblage et ensachage. Selon la matière première, elle comprend une déchiqueteuse et un séchoir, puis un broyeur à marteaux, une presse à granuler, un refroidisseur, un crible, une ensacheuse, ainsi que des convoyeurs auxiliaires, un système de dépoussiérage et des silos. La presse à granuler est l’équipement principal, mais le débit est déterminé par l’étape la plus lente.
Q : Une même ligne peut-elle produire des granulés combustibles et des granulés d’aliment pour animaux ?
Voir la réponse
En principe, oui, car le mécanisme de granulation est similaire, mais cette solution est rarement idéale en pratique. Les granulés d’aliment pour animaux nécessitent des filières différentes, des températures de traitement plus basses et une hygiène de qualité alimentaire, tandis que les granulés combustibles privilégient la densité et la durabilité mécanique. De nombreux producteurs utilisent des filières ou des lignes distinctes afin d’éviter la contamination croisée et d’atteindre l’objectif de qualité propre à chaque produit. Si vous prévoyez de passer d’un produit à l’autre, précisez-le dès le départ afin que la filière et le conditionnement soient configurés pour les deux.
Q : De quoi la matière première des granulés de bois peut-elle être constituée ?
Voir la réponse
Le bois propre est la matière première idéale : sciure de bois, copeaux de rabotage, plaquettes de bois, grumes et résidus forestiers propres. Les graminées telles que le panic érigé et le miscanthus conviennent également, mais nécessitent souvent l’ajout d’un liant, car elles ne contiennent pas suffisamment de lignine naturelle. L’écorce et le bois peint ou traité chimiquement sont généralement inadaptés ; malgré leur densité supérieure, les bois feuillus sont plus difficiles à agglomérer sans additifs que les résineux.
Q : Comment contrôler la qualité des granulés de bois ?
Voir la réponse
La qualité est mesurée selon les paramètres de la norme ISO 17225-2 : diamètre, longueur, durabilité mécanique (pourcentage de granulés résistant à un essai de culbutage), teneur en cendres, teneur en humidité, pouvoir calorifique inférieur et proportion de fines. Les granulés A1 de qualité supérieure doivent conserver une durabilité mécanique supérieure à 98 %, une teneur en cendres inférieure à 0,7 % et une teneur en humidité inférieure à 10 %. Un contrôle simple en atelier associe un essai de culbutage ou de chute pour la durabilité mécanique à un essai à l’étuve pour la teneur en humidité.
Q : Pourquoi choisir une petite ligne de granulation ?
Voir la réponse
Une petite ligne à filière plate convient à une utilisation sur site lorsque la matière première est gratuite et déjà sèche, puisque l’énergie nécessaire au séchage constitue le principal coût. Elle est rentable pour les exploitations agricoles et les ateliers de fabrication qui consomment leurs propres résidus.
Q : Comment augmenter le débit de production d’une usine de granulés ?
Voir la réponse
Identifiez l’étape la plus lente et améliorez-la en priorité — il s’agit généralement du séchoir ou du broyeur à marteaux, et non de la presse. Le maintien de la teneur en humidité dans la plage de 8–15 % et d’une granulométrie inférieure à 3 mm augmente également le débit réel.
Notre point de vue
Depuis 2020, TCPEL fabrique et expédie des lignes de production de granulés de bois à des clients situés dans plus de 60 pays, depuis les installations agricoles à machine unique jusqu’aux usines industrielles à plusieurs étapes. L’enseignement récurrent est celui présenté dans ce guide : la cadence d’une ligne dépend de son étape la plus faible ; nous dimensionnons donc le séchoir et le broyeur à marteaux en fonction de la presse à granuler, et non l’inverse.
Références et sources
- Fabrication de granulés combustibles à partir de biomasse — Penn State Extension
- EN ISO 17225-2:2021 — Granulés de bois classés — ISO / CEN
- Exigences ENplus applicables aux granulés de bois — European Pellet Council
- Caractérisation physique, mécanique et énergétique des granulés de bois — NCBI PMC
- Analyse technico-économique de la production de granulés de bois — NC State BioResources
- Guide sur les risques liés aux poussières combustibles — OSHA
- Étude du coût des granulés de bois — IEA Bioenergy Task 40
- Rapport annuel sur les granulés de bois dans l’UE (RED III) — USDA Foreign Agricultural Service
Articles connexes
- Guide d’achat des déchiqueteuses à tambour — dimensionnement de l’étape de déchiquetage
- Guide du séchoir rotatif — maîtrise de la teneur en humidité de la matière première
- Broyeur de bois ou déchiqueteur — préparation des matières premières surdimensionnées
Vous planifiez une ligne de granulés de bois ? Obtenez une implantation adaptée à votre matière première et à votre capacité de production.
Découvrir les solutions de lignes de granulation TCPEL →