Contacter TCPEL

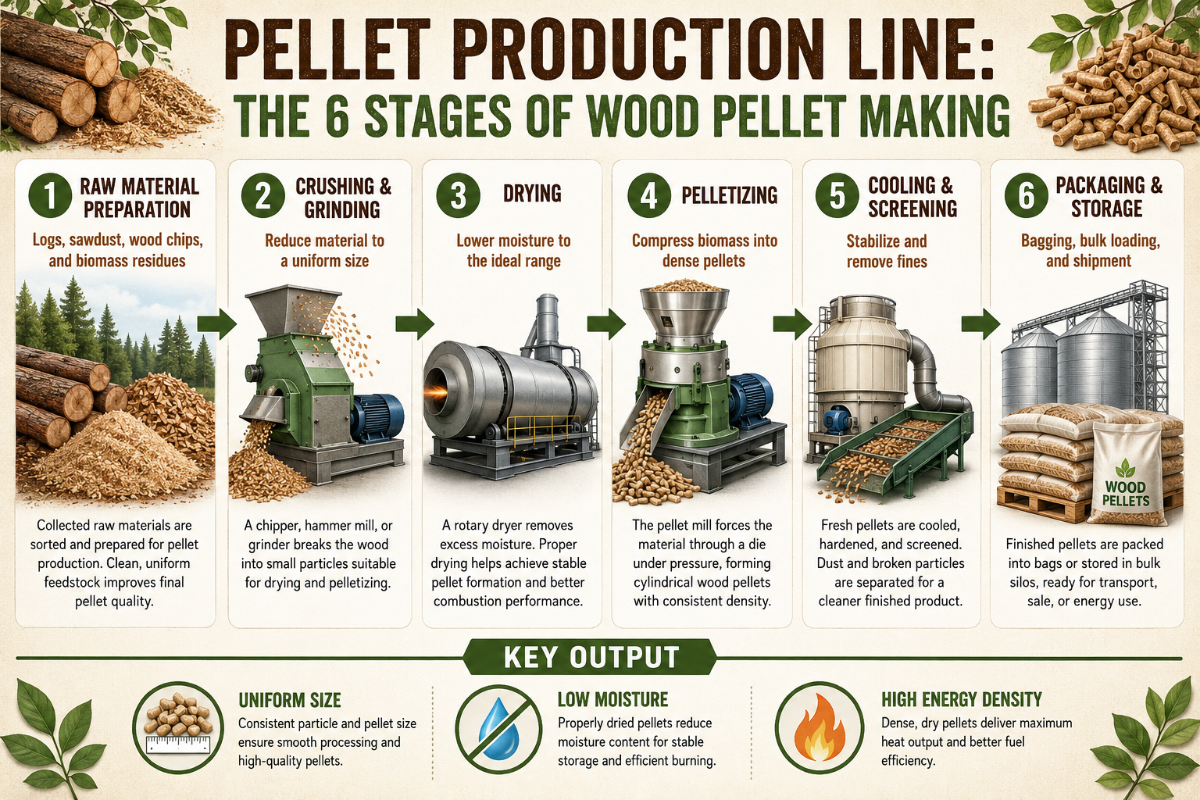
Une ligne de production de granulés est une chaîne intégrée de machines qui transforme la biomasse en vrac — sciure de bois, plaquettes de bois, copeaux de bois, écorce et paille — en granulés de bois combustibles, denses et uniformes. Il ne s’agit pas d’une seule machine. Six étapes se succèdent, et les performances de la ligne dépendent de son maillon le plus faible. Ce guide présente chaque étape de la production de granulés, les valeurs qui déterminent la qualité des granulés et la manière d’adapter une ligne à votre matière première et à votre capacité de production. Pour vous aider à définir la configuration, consultez notre page consacrée à la ligne complète de production de granulés.
Caractéristiques essentielles : aperçu d’une ligne de production de granulés de bois
| Étapes | 6 — concassage → broyage → séchage → granulation → refroidissement → criblage et ensachage |
| Capacité de production type | 0,3–1,5 t/h petite · 3–5 t/h moyenne · 10–20+ t/h industrielle |
| Teneur en humidité de la matière première | 25–55 % à l’état brut → séchage jusqu’à ~10–15 % → granulés finis ≤8–10 % |
| Granulométrie avant la filière | ≤3 mm (≤ au diamètre des trous de la filière) |
| Diamètre des granulés | 6 mm ou 8 mm pour un usage combustible ; longueur ≤38 mm |
| Puissance électrique requise | ≈50–100 kW par t/h de capacité de production |
| Machines principales | déchiqueteuse, broyeur à marteaux, séchoir rotatif, presse à granuler à matrice annulaire, refroidisseur, ensacheuse |
Qu’est-ce qu’une ligne de production de granulés ?
 Une ligne de production de granulés — également appelée usine de production de granulés de bois, usine de production de granulés de biomasse ou ligne de granulation — est un ensemble de machines reliées qui comprime de la biomasse en vrac pour former des granulés combustibles cylindriques. Le procédé repose sur la densification : une matière première peu dense et difficile à manipuler est transformée en un produit uniforme, suffisamment dense pour être stocké, transporté et brûlé efficacement.
Une presse à granuler autonome assure uniquement l’étape de pressage ; une ligne complète de production de granulés de bois comprend toutes les opérations nécessaires en amont et en aval — réduction granulométrique, séchage, refroidissement, criblage et ensachage — afin que la matière première destinée aux granulés de biomasse entre en vrac d’un côté de l’usine de production et que le produit ensaché en ressorte de l’autre.
Considérez la ligne comme un ensemble de six sections fonctionnelles plutôt que comme une liste de machines distinctes. Chaque section transmet la matière à la suivante avec une granulométrie, une teneur en humidité et une température précises. Une seule transition incorrecte pénalise toute la chaîne de production de granulés de biomasse. Cette interdépendance est le principe le plus utile de ce guide et oriente toutes les décisions ci-dessous — de la préparation de la matière première au dimensionnement de la capacité de production. (La même famille de machines produit aussi des granulés d’aliments pour animaux ; la différence concerne principalement la filière et le conditionnement, et non l’agencement de la ligne.)
Les six étapes de la production de granulés de bois
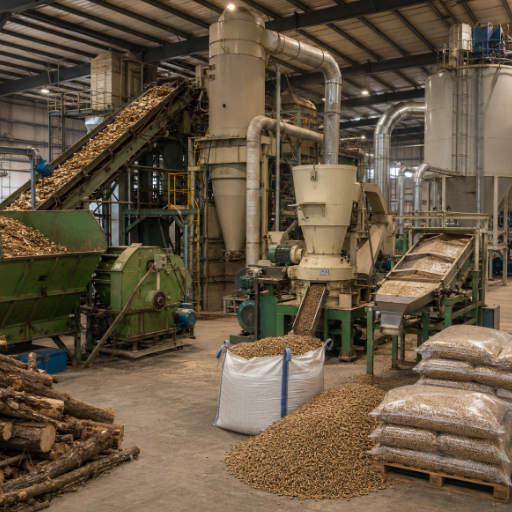 Toute ligne de production de granulés de bois, d’une unité d’atelier de fabrication de 0,3 t/h à une usine produisant des centaines de milliers de tonnes par an, suit le même processus. Voici le schéma directeur d’une ligne de granulation en 6 étapes — la fonction de chaque étape, l’objectif à atteindre et le goulot d’étranglement qui s’y présente le plus souvent.
| Étape du procédé | Équipement | Fonction | Objectif | Goulot d’étranglement courant |
|---|---|---|---|---|
| 1. Réduction granulométrique | Déchiqueteuse à tambour / broyeur de bois | Transformer les grumes et les chutes en plaquettes de bois | Plaquettes de bois < ~30 mm | Corps métalliques étrangers, matière entrante surdimensionnée |
| 2. Broyage | Broyeur à marteaux | Réduire les plaquettes de bois ou la sciure en poudre | Particules ≤3 mm | Usure de la grille, débit |
| 3. Séchage | Séchoir rotatif à tambour | Éliminer l’excès d’eau | Teneur en humidité ~10–15 % | Généralement le goulot d’étranglement de la ligne |
| 4. Granulation | Presse à granuler à matrice annulaire | Comprimer la poudre à travers une filière | Granulés de 6/8 mm | Usure de la filière, teneur en humidité inadaptée |
| 5. Refroidissement | Refroidisseur à contre-courant | Durcir et stabiliser les granulés | ≈température ambiante +10 °C | Granulés chauds et friables si l’étape est précipitée |
| 6a. Criblage | Tamis vibrant | Éliminer les fines et les recycler vers la presse | Fines ≤1 % | Excès de fines dû à une matière première trop sèche |
| 6b. Ensachage | Ensacheuse / silo | Ensacher ou stocker le produit en vrac | Sacs de 15 kg / vrac | Fines dues à la hauteur de chute, reprise d’humidité |
Étapes 1–2 : préparation de la matière première par déchiquetage et broyage
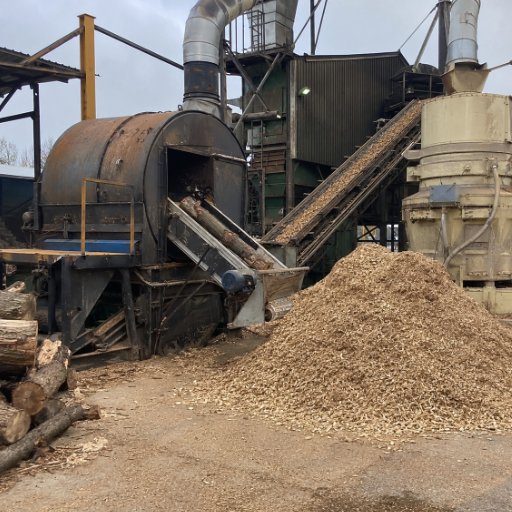 La granulation est un procédé qui utilise une matière réduite en poudre. Avant d’atteindre la filière, toute matière première doit être fine et homogène. Une règle régit cette étape : la granulométrie doit être inférieure ou égale au diamètre des trous de la filière. Les presses à granuler standard nécessitent une biomasse broyée à environ 3 mm au maximum, car la filière comprime les particules entre elles — toute particule plus grosse forme un pont au-dessus du trou et le bouche.
Quelles matières une ligne de granulation peut-elle traiter ?
Presque toutes les biomasses lignocellulosiques sèches conviennent : sciure de bois, plaquettes de bois, copeaux de rabotage, grumes de bois, écorce, paille, balle de riz et autres résidus agricoles. La forme de la matière entrante détermine le parcours des équipements. Les matières volumineuses — grumes et dosses — passent d’abord dans une déchiqueteuse à tambour, puis dans un broyeur à marteaux pour le broyage final. Les matières déjà fines — comme la sciure de bois provenant d’une scierie — peuvent alimenter directement le broyeur à marteaux. Lorsque la matière entrante est un mélange de déchets irréguliers, un broyeur ou déchiqueteur de bois distinct assure la réduction grossière. Une déchiqueteuse et un broyeur ne sont pas interchangeables ; la déchiqueteuse produit des plaquettes régulières à partir de bois propre, tandis que le broyeur tolère les contaminants.
📐 Note d’ingénierie
Adaptez la grille du broyeur à marteaux à la filière. Avec une filière de 6 mm, une grille maintenant la granulométrie sous ~3 mm fournit la matière la plus homogène. Les particules surdimensionnées ne font pas que réduire la qualité — elles forment des ponts au-dessus des trous de la filière et bloquent la presse. C’est la raison la plus fréquente pour laquelle une nouvelle ligne “ne produit pas de granulés.”
Étape 3 : séchage jusqu’à la plage optimale de teneur en humidité
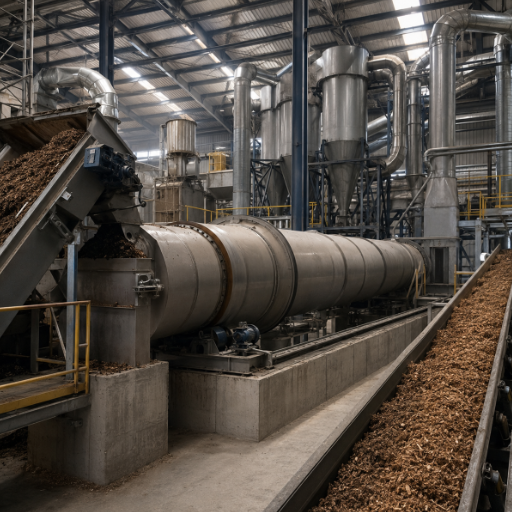 La teneur en humidité est la valeur la plus importante de toute la ligne, mais aussi la plus souvent mal comprise. La lignine — le polymère naturel du bois — assure la cohésion du granulé. Elle ne se ramollit et ne s’écoule qu’en présence d’une quantité suffisante d’eau et de la chaleur générée par la filière. S’il y a trop peu d’eau, la lignine ne s’active jamais ; s’il y en a trop, l’eau se transforme en vapeur à l’intérieur de la filière.
Visez une plage optimale, et non une valeur minimale. Pour le bois, la matière première est généralement séchée jusqu’à une teneur en humidité de 10–15 % environ avant la presse, bien que la valeur optimale varie selon la matière — des études universitaires sur la granulation font état de granulés de bonne qualité obtenus avec une matière première située dans la plage de 8–12 % pour certaines essences. En dessous d’environ 10 %, les granulés s’effritent et redeviennent de la poudre faute de liant ; au-dessus d’environ 15 %, des poches de vapeur se forment dans la filière et font éclater les granulés à leur sortie. Après refroidissement, la teneur en humidité du granulé fini se stabilise à ≤8–10 %.
La cascade de perte d’humidité — où va la masse
Le séchage est également l’étape la plus énergivore. La puissance électrique requise par les machines de granulation est d’environ 50–100 kW par t/h de capacité de production, mais la consommation totale d’énergie, charge thermique du séchage en tambour rotatif comprise, est bien plus élevée — des analyses publiées la situent largement au-dessus de 2 000 kWh par tonne lorsque la matière première est initialement très humide. Choisir un séchoir adapté à la teneur en humidité de votre matière première est donc le principal levier de réduction des coûts d’exploitation.
L’eau constitue la masse qui quitte la ligne. Prenons environ une tonne de sciure de bois fraîche présentant une teneur en humidité de 50 %. Son séchage jusqu’à ~10 % élimine la majeure partie de cette eau et ne laisse qu’environ 0.55 tonne de granulés. C’est pourquoi la capacité de séchage, et non celle de la presse, détermine généralement la taille de toute l’usine — et pourquoi le séchoir est dimensionné en fonction du débit d’entrée humide, tandis que la presse l’est en fonction du débit de production sec.
“Un lot particulièrement frustrant n’arrêtait pas de s’effriter et j’étais persuadé que la filière était défectueuse — mais les copeaux de bois étaient simplement trop humides. Après les avoir correctement séchés, le problème a disparu.”
⚠️ Erreur courante : “plus la matière est sèche, mieux c’est”
C’est faux. Une matière première trop sèche est la cause la plus fréquente d’une production excessive de poussière et de granulés friables, car il ne reste plus assez d’humidité pour faire fondre la lignine qui sert de liant. Achetez un humidimètre, contrôlez la matière première et visez la plage optimale — pas sa limite inférieure.
Étape 4 : granulation — matrice annulaire ou filière plate
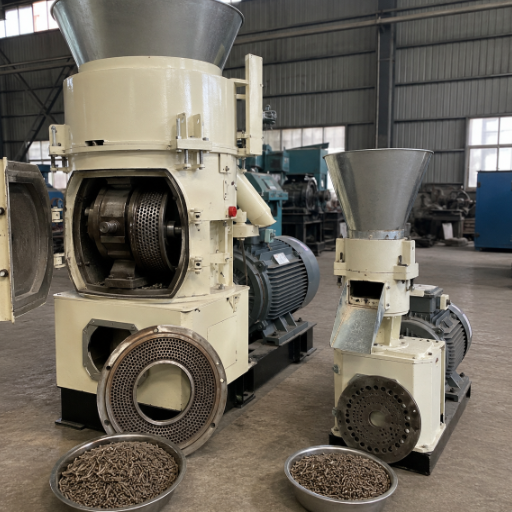 C’est le cœur de la ligne. À l’intérieur de la presse à granuler, des galets forcent la poudre conditionnée à travers les trous d’une filière en acier trempé sous haute pression ; la chaleur de friction ramollit la lignine, et la matière sort sous forme de tige continue découpée à la longueur voulue. Deux géométries de filière dominent le marché, et ce choix est l’une des décisions les plus évidentes en production de granulés.
| Critère | Filière plate | Matrice annulaire |
|---|---|---|
| Capacité de production type | ~0,1–1 t/h | ~1–20+ t/h |
| Utilisation recommandée | Petites installations / exploitations agricoles / essais | Production industrielle continue |
| Durée de service de la filière | Plus courte, remplacement facile | ~1 000–1 500 h, puis remplacement |
| Coût d’investissement | Investissement initial le plus faible | Plus élevé, avec un coût par tonne inférieur |
Pourquoi les lignes industrielles de granulation utilisent-elles des presses à matrice annulaire ?
Parce qu’à grande échelle, le débit horaire comme le coût par tonne favorisent la matrice annulaire. Une presse à matrice annulaire répartit le travail sur une grande matrice circulaire et plusieurs galets, ce qui lui permet de maintenir le débit nécessaire à une ligne continue. Les presses à filière plate ont leur place pour les petites capacités — essais pilotes, utilisation agricole et production d’aliments pour animaux — lorsque la simplicité et un faible prix d’entrée comptent davantage que le nombre de tonnes par heure. Dans les deux cas, l’usure de la filière est bien réelle : prévoyez de remplacer une filière en service environ toutes les 1 000–1 500 heures de fonctionnement et inscrivez-la au budget comme consommable plutôt que comme dépense imprévue. Les perfectionnements brevetés continuent d’apporter des améliorations marginales — refroidissement des galets et systèmes d’alimentation optimisés (par exemple US 6 299 430 et US 4 162 881) — mais le compromis fondamental entre matrice annulaire et filière plate reste inchangé depuis des décennies.⚠️ Un piège à connaître avant l’achat
Les presses à filière plate existent en deux configurations presque identiques visuellement : un modèle pour aliments pour animaux, dont la filière tourne, et un modèle pour bois, dont les galets tournent. Le modèle pour bois peut coûter environ deux fois plus cher que celui pour aliments pour animaux — et les unités bon marché vendues pour le “bois” sont souvent des presses pour aliments pour animaux qui ne résisteront pas à cet usage. Vérifiez précisément le modèle que vous achetez.
Étapes 5–6 : refroidissement, criblage et ensachage
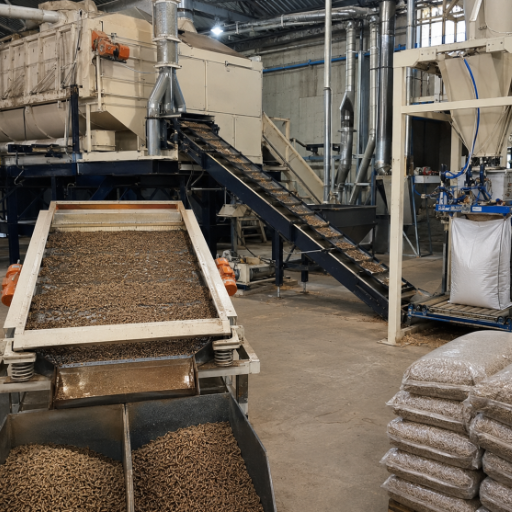 Les granulés sortent chauds de la filière — à environ 80–90 °C — et restent tendres. Ils ne sont pas encore finis. Un refroidisseur à contre-courant aspire l’air ambiant à travers le lit de granulés, ce qui les durcit lorsque la lignine se resolidifie et ramène leur température près de la température ambiante.
Si vous supprimez ou précipitez cette étape, les granulés s’effritent, puis réabsorbent de l’humidité pendant le stockage. Après le refroidissement, un tamis vibrant élimine les fines (poussières et morceaux cassés), qui sont recyclées vers la presse au lieu d’être perdues.
Considérez ces dernières étapes comme un moyen de préserver la qualité, et non comme un détail secondaire. Un granulé conforme aux spécifications à la sortie de la filière peut cesser de l’être après manutention : une étude à grande échelle a montré qu’une seule chute de 7,8 m faisait passer la proportion de fines inférieures à 3,15 mm de 4,82 % à 9,01 %. Les chutes entre convoyeurs, l’évacuation du refroidisseur et la ligne d’ensachage finale produisent toutes des fines ; un refroidisseur de granulés bien conçu, une manutention douce et un criblage final avant l’ensacheuse permettent donc de maintenir le produit fini dans les limites ENplus.
📐 Note d’ingénierie — la poussière combustible présente un risque sur toute la ligne
Le séchage, le broyage, le refroidissement et le criblage génèrent tous de fines poussières de bois combustibles. L’OSHA a relevé, dans des installations de granulation, l’absence de systèmes de détection d’étincelles, d’extinction d’incendie et d’isolation contre les explosions entre la presse à granuler, le refroidisseur et le dépoussiéreur. Intégrez la maîtrise des poussières, la détection d’étincelles et l’isolation (conformément à la norme NFPA 664) aux spécifications de la ligne — et non comme des options supplémentaires.
Adapter la matière première, la capacité de production et la configuration à votre ligne
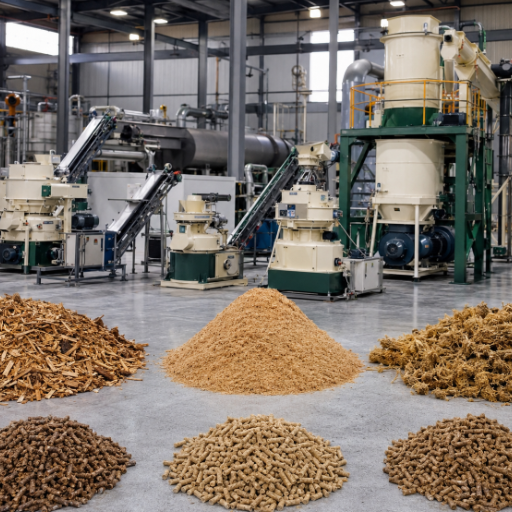 Acheter une grande presse à granuler sans pouvoir l’alimenter suffisamment est l’erreur la plus coûteuse sur ce marché. Voici la règle qui permet de l’éviter.
La règle de l’étape la plus faible
En appliquant cette règle, la configuration d’une ligne dépend de quatre données. Le configurateur de ligne à 4 paramètres les convertit en spécifications :
Le débit réel d’une ligne est égal à celui de son étape la plus lente — et il s’agit presque toujours du séchoir, et non de la presse. Dans un cas documenté, un séchoir rotatif sous-dimensionné limitait tellement le débit d’entrée d’une usine que la presse à granuler fonctionnait très en dessous de sa capacité nominale ; l’exploitant a dû faire passer la capacité de séchage de 3,5 t/h à au moins 10 t/h avant que la presse puisse atteindre son débit de production nominal. Dimensionnez d’abord le séchoir en fonction de la matière entrante humide, puis dimensionnez toutes les autres étapes de manière cohérente.
- 1. Teneur en humidité de la matière première entrante — une valeur >30 % impose un séchoir rotatif plus grand, qui domine alors le budget ; sous 15 %, un petit séchoir suffit, voire aucun.
- 2. Forme de la matière première : grumes → ajouter une déchiqueteuse ; sciure de bois propre → broyeur à marteaux uniquement.
- 3. Capacité de production visée (t/h) : détermine les dimensions de la matrice annulaire et la puissance du moteur (~50–100 kW par t/h).
- 4. Classe des granulés — un combustible de classe ENplus exige un criblage, un refroidissement et un contrôle de la teneur en humidité plus précis qu’un combustible grossier destiné à un usage interne.
| Échelle | Capacité de production | Investissement indicatif (USD) | Acheteur type |
|---|---|---|---|
| Petite | 0,5–1 t/h | $30k–$80k | Exploitation agricole, production pour ses propres besoins |
| Moyenne | 3–4 t/h | $95k–$430k | Producteur régional de combustible |
| Grande | 10–20 t/h | $500k–$1.6M | Usine commerciale |
| Industrielle | 20–40+ t/h | $570k–$3M+ | Exportation / approvisionnement des services publics |
Ces chiffres sont indicatifs pour 2026 et varient selon le niveau d’automatisation, la matière première et le périmètre de la solution clé en main — considérez-les comme une fourchette de planification, et non comme un devis.
Vous ne savez pas quelle échelle convient à votre matière ? Indiquez-nous la teneur en humidité de votre matière première et le débit horaire visé, et nous dimensionnerons une ligne en conséquence.
Découvrir les lignes complètes de production de granulés →Quels facteurs déterminent la qualité des granulés ? Durabilité mécanique, teneur en humidité et ENplus
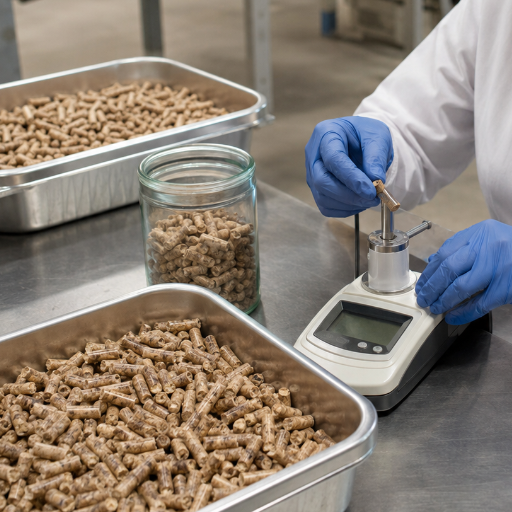 Quel que soit le produit fabriqué par la ligne, le marché l’évalue selon des normes publiées. Pour les granulés combustibles solides, la référence européenne est ENplus, fondée sur ISO 17225-2, et ENplus A1 correspond à la classe résidentielle supérieure. Voici les valeurs qu’un granulé combustible de qualité doit respecter :
| Propriété | Exigence ENplus A1 |
|---|---|
| Diamètre | 6 ± 1 ou 8 ± 1 mm |
| Longueur | 3.15 < L ≤ 40 mm |
| Teneur en humidité | ≤10% |
| Teneur en cendres | ≤ 0.7% |
| Durabilité mécanique | ≥ 98,0 % (A2/B : 97,5 %) |
| Fines (< 3.15 mm) | ≤ 1,0 % en vrac · ≤ 0,5 % en sacs |
| Pouvoir calorifique inférieur | ≥ 4,6 kWh/kg (≈16,5 MJ/kg) |
| Masse volumique apparente | 600–750 kg/m³ |
L’évolution de la granulation industrielle
La demande constitue la toile de fond de toute décision de dimensionnement d’une ligne. À l’échelle mondiale, le marché des granulés de bois représentait environ 17.25 milliards USD en 2025 et devrait atteindre près de 26 milliards USD d’ici 2031, soit un taux de croissance annuel composé proche de 7 %. Le chauffage industriel absorbe déjà près de la moitié de toute la biomasse combustible sous forme de granulés, et l’Europe — portée par des obligations en matière d’énergies renouvelables telles que RED III — représente environ 58 % de la consommation, tandis que l’Asie-Pacifique est la région à la croissance la plus rapide, à mesure que le Japon et la Corée du Sud développent la co-combustion de biomasse. Deux évolutions sont importantes pour quiconque définit les spécifications d’une ligne pour les prochaines années. Premièrement, l’automatisation et la surveillance continue des lignes se diffusent des plus grandes usines vers les installations de plus petite capacité, ce qui améliore le contrôle de la teneur en humidité et réduit les réglages manuels qui provoquaient historiquement des fines et des bourrages. Deuxièmement, les granulés “noirs” torréfiés — de la biomasse traitée thermiquement pour accroître sa densité énergétique — se développent pour la co-combustion avec le charbon ; notez qu’ils relèvent d’une norme distincte, ISO 17225-8, et non de la famille ISO 17225-2 applicable aux granulés blancs conventionnels. En pratique, prévoyez dès maintenant une ligne assez flexible pour traiter diverses matières premières et atteindre la qualité ENplus, car les règles de traçabilité comme les exigences des acheteurs deviennent plus strictes, et non plus souples.Questions fréquentes
Q : combien coûte une ligne de production de granulés ?
Voir la réponse
Les équipements coûtent environ $70 000–$250 000 par tonne de capacité horaire, dont près de la moitié pour la presse à granuler elle-même. En pratique, cela représente environ $30 000–$80 000 pour une petite ligne de 0,5–1 t/h, $95 000–$430 000 pour une usine de 3–4 t/h et de $500 000 à plusieurs millions pour des installations industrielles de 10–40+ t/h. Le niveau d’automatisation, la teneur en humidité de la matière première et le périmètre de la solution clé en main font varier le montant au sein de ces fourchettes.
Q : quelles matières premières une ligne de production de granulés peut-elle traiter ?
Voir la réponse
La plupart des biomasses lignocellulosiques sèches : sciure de bois, plaquettes de bois, copeaux de rabotage, écorce, grumes, paille, balle de riz et autres résidus agricoles. La forme détermine les équipements de tête de ligne — les grumes nécessitent une déchiqueteuse avant le broyeur à marteaux, tandis que la sciure de bois peut alimenter directement le broyeur. Quelle que soit la matière d’origine, les constantes sont la granulométrie (broyage jusqu’à ≤3 mm) et la teneur en humidité (conditionnement à environ 10–15 % avant le pressage).
Q : quelle quantité d’électricité une ligne de granulation consomme-t-elle par tonne ?
Voir la réponse
La puissance électrique requise par les machines de granulation est d’environ 50–100 kW par tonne de capacité horaire, ce qui correspond à près de 90–150 kWh d’électricité par tonne de granulés. Si l’on inclut l’énergie thermique nécessaire au séchage d’une matière première très humide, la consommation totale peut dépasser 2 000 kWh par tonne — ce qui explique précisément pourquoi le séchage, et non le pressage, domine la facture énergétique.
Q : une même ligne peut-elle produire à la fois des granulés combustibles et des granulés d’aliments pour animaux ?
Voir la réponse
Souvent oui, en changeant la filière et le conditionnement. L’agencement de la ligne est similaire, mais les granulés d’aliments pour animaux nécessitent un conditionnement à la vapeur et une filière adaptée, tandis que les granulés combustibles privilégient les objectifs de teneur en humidité et de durabilité mécanique indiqués ci-dessus.
Q : avec quelle capacité de production une première usine de production de granulés doit-elle démarrer ?
Voir la réponse
La plupart des nouveaux acteurs commerciaux commencent autour de 1–1,5 t/h, ce qui permet de concilier un investissement maîtrisable et un débit de production significatif. Le facteur déterminant est rarement la presse à granuler — c’est la quantité de matière première que vous pouvez sécher de façon fiable. Dimensionnez d’abord le séchoir en fonction de la matière entrante la plus humide que vous prévoyez de traiter, puis adaptez la presse au débit de production sec afin qu’un séchoir sous-dimensionné ne limite jamais la capacité de la presse.
Q : quelle est la durée de service d’une filière de presse à granuler ?
Voir la réponse
Prévoyez de remplacer une filière en service environ toutes les 1 000–1 500 heures de fonctionnement. Considérez les filières comme des consommables à intégrer au budget ; utiliser une filière usée gaspille de l’énergie et produit des granulés fragiles et poussiéreux.
Q : Une ligne de granulation peut-elle produire des granulés de qualité ENplus A1 ?
Voir la réponse
Oui, si toute la ligne est conçue à cette fin. La certification ENplus A1 exige une durabilité mécanique ≥98 %, une teneur en humidité ≤10 %, un taux de cendres ≤0,7 % et une teneur en fines ≤0,5 % dans les sacs — des objectifs qui dépendent d’une granulométrie maîtrisée, d’une teneur en humidité correcte, d’un refroidissement complet et d’un criblage final. La qualité ENplus A1 est le résultat de l’ensemble de la ligne, et non un réglage de la presse à granuler.
Références et sources
- Fabrication de granulés combustibles à partir de biomasse — Penn State Extension
- Développements récents dans la granulation de la biomasse : une revue — NC State, BioResources
- Amélioration des propriétés de la biomasse par densification — Ohio State Extension (Ohioline)
- Système de qualité ENplus — European Pellet Council
- ISO 17225-2 — Granulés de bois classés — International Organization for Standardization
- OSHA 29 CFR 1910 — poussières combustibles / sécurité des procédés — U.S. Occupational Safety and Health Administration
- L’art de la granulation de la biomasse — Biomass Magazine
Pourquoi nous avons rédigé ce guide
TCPEL fabrique des équipements pour la biomasse — déchiqueteuses à tambour, broyeurs à marteaux, séchoirs rotatifs, presses à granuler à matrice annulaire, refroidisseurs de granulés et unités d’ensachage — et configure des lignes complètes de production de granulés pour des clients dans plus de 60 pays. Ce guide présente notre méthode de dimensionnement de ces lignes, étape par étape : le séchoir en fonction de la matière première humide, la presse à granuler en fonction du débit de production à sec, et la qualité intégrée dès la maîtrise des particules.
Articles connexes
- Guide du séchoir rotatif — dimensionner l’étape du procédé qui limite généralement la capacité de votre ligne
- Guide d’achat d’une déchiqueteuse à tambour — réussir la réduction granulométrique dès la première étape du procédé
- Broyeur de bois ou déchiqueteur de bois — choisir l’équipement de réduction grossière adapté aux déchets mélangés
- Ligne complète de production de granulés — modèles, capacités de production et configuration