Contacter TCPEL

Caractéristiques essentielles : le refroidissement des granulés en un coup d’œil
| Température des granulés à la sortie de la presse | ~70–100 °C (plage de température de la filière/granulation) |
| Objectif après refroidissement | Écart d’environ ~5 °C et ~0,5 % d’humidité par rapport à l’équilibre ambiant |
| Règle empirique pour l’air de refroidissement | ≈ 400 CFM d’air par tonne/heure de granulés |
| Norme de durabilité mécanique | PDI selon l’essai au tambour ASABE S269.4 ; ENplus ≥97,5–98 % |
| Principaux modes de défaillance | Granulés chauds, taux élevé de fines, moisissures, auto-échauffement pendant le stockage |
Rôle d’un refroidisseur de granulés — et problèmes posés par les granulés chauds

Qu’est-ce qu’un refroidisseur de granulés ?
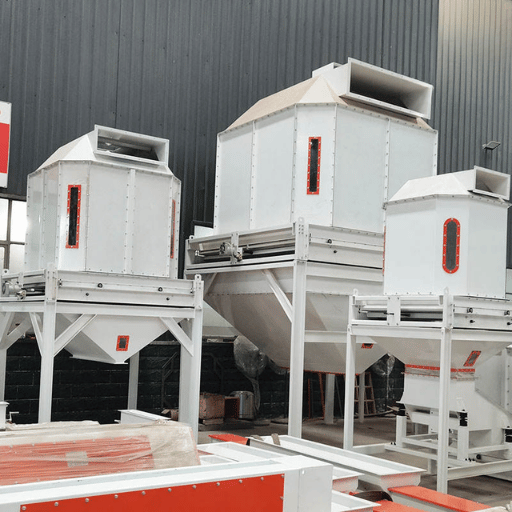
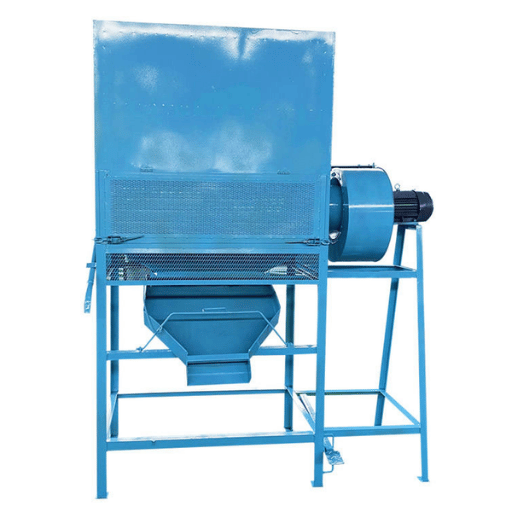
Un refroidisseur de granulés est un équipement qui aspire l’air ambiant à travers un lit mobile de granulés fraîchement pressés afin d’évacuer la chaleur du procédé et l’humidité de surface avant que le produit passe au criblage, à l’ensachage ou au stockage. Il se place juste après la presse à granuler dans une ligne de production de granulés complète et constitue la dernière étape de traitement qui modifie réellement la qualité des granulés. Les granulés frais posent problème pour trois raisons liées. Ils sont chauds et vont donc former de la condensation et réabsorber de l’humidité s’ils sont immédiatement ensachés. Ils sont encore plastifiés, si bien que les liants et la lignine naturelle qui assurent leur cohésion ne se sont pas complètement solidifiés. Ils sont également tendres : toute manutention à cette étape arrache une partie de leur surface et produit des fines. Le refroidissement traite simultanément ces trois problèmes : il extrait la chaleur par convection et élimine l’eau par évaporation, tandis que le refroidissement du granulé rigidifie la phase liquide de sa matrice, qui forme alors des ponts solides conférant au granulé sa résistance finale. Selon l’analyse de Kansas State University Feed Science sur les fonctions des refroidisseurs de granulés, publiée par le passé, le refroidissement est un processus dynamique associant simultanément transfert thermique et transfert de matière. Il repose en partie sur l’évaporation — l’eau qui quitte le granulé le sèche tout en le refroidissant — et en partie sur la convection, la chaleur passant de la surface du granulé vers l’air. Ce double mécanisme explique pourquoi le volume et l’humidité de l’air ainsi que la profondeur du lit de granulés sont tous déterminants, et pas seulement « la température de l’air ».💡 À retenir
Le refroidisseur n’est pas une finition simplement « appréciable ». C’est l’équipement qui transforme un extrudat chaud et partiellement solidifié en un produit durable et stockable — et, comme l’indique la section sur la sécurité ci-dessous, en un produit qui ne s’auto-échauffera pas dans un silo.
Fonctionnement réel du refroidissement à contre-courant
Comment se déroule le refroidissement des granulés ?
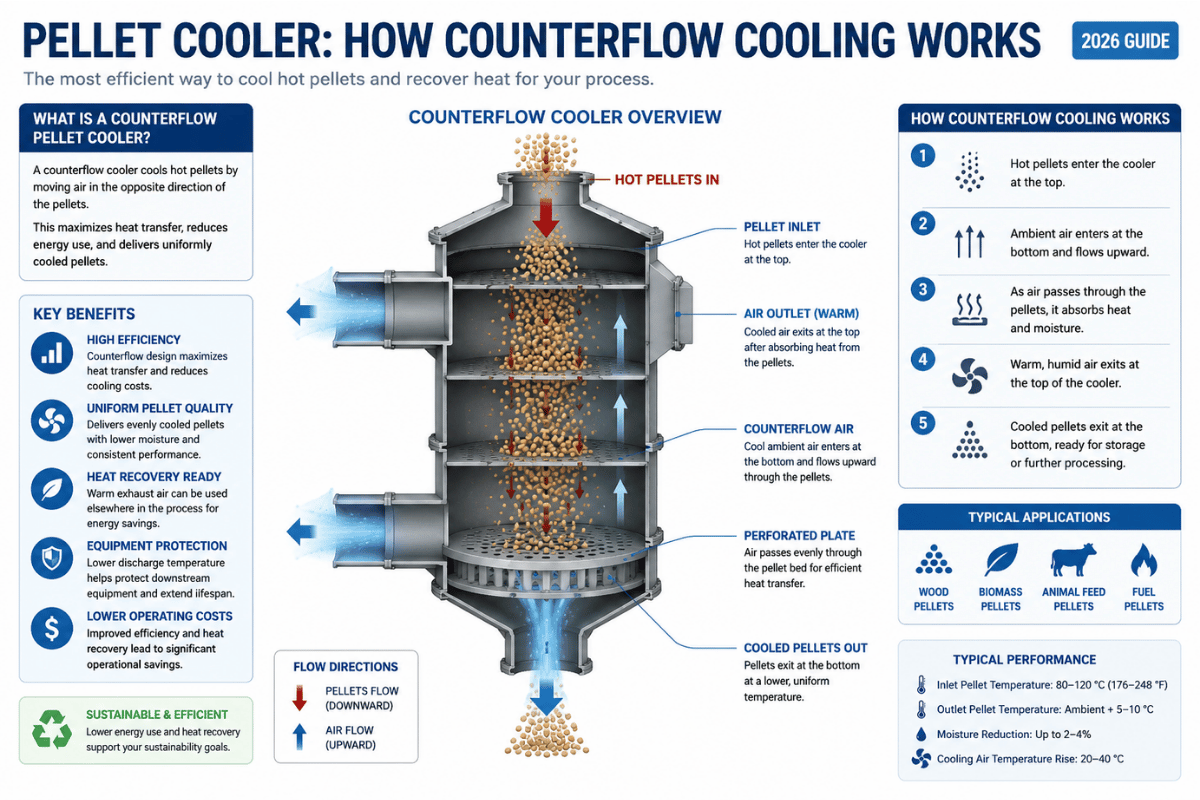
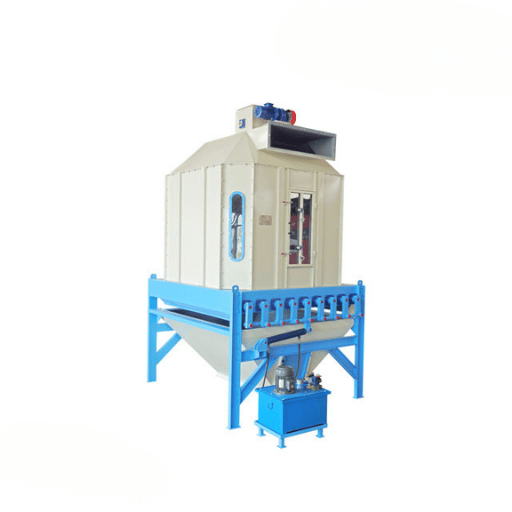
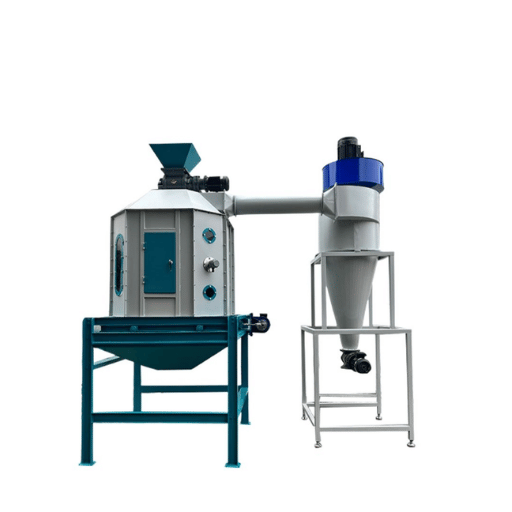
Dans un refroidisseur de granulés à contre-courant, les granulés chauds entrent par le haut et forment un lit qui descend lentement, tandis qu’un ventilateur aspire l’air ambiant frais vers le haut à travers ce lit. L’air le plus frais et le plus sec rencontre les granulés presque refroidis dans la partie inférieure, tandis que l’air le plus saturé ressort par le haut, là où les granulés les plus chauds viennent d’entrer. Ce déplacement opposé des granulés et de l’air constitue la caractéristique essentielle d’un refroidisseur de granulés à contre-courant. Il maintient un gradient de température et d’humidité dans l’ensemble du lit au lieu de refroidir uniquement la couche superficielle — c’est pourquoi le contre-courant est la conception dominante pour le refroidissement des granulés de biomasse et d’aliments pour animaux. Un mécanisme d’évacuation situé à la base — généralement une grille alternative ou une vanne rotative d’évacuation — retient le lit et libère les granulés refroidis à un débit légèrement supérieur au débit d’alimentation afin de stabiliser sa profondeur. L’air sortant par le haut entraîne la chaleur, l’humidité et les fines vers un cyclone, où les particules sont évacuées par une écluse rotative tandis que l’air épuré passe dans le ventilateur avant d’être rejeté. Cette écluse est indispensable : elle permet aux fines de tomber sous la dépression du cyclone tout en empêchant les entrées d’air parasite de rompre le vide. Les performances dépendent d’un ensemble défini de variables, et non d’un seul réglage. Les recommandations de Kansas State University en matière de science des aliments pour animaux les énumèrent explicitement : débit d’air, profondeur et uniformité du lit de granulés, température d’entrée de l’air et des granulés, humidité relative, dimensions et densité des granulés, teneur en humidité, qualité des granulés et durée de séjour du produit dans le refroidisseur. L’uniformité de la profondeur du lit compte davantage que ne le pensent la plupart des opérateurs : l’air emprunte le chemin offrant le moins de résistance, de sorte qu’un lit irrégulier entraîne un refroidissement excessif d’une partie du produit, tandis que les granulés ressortent encore chauds dans une zone plus épaisse.« Quel que soit le type de refroidisseur — horizontal, vertical ou à contre-courant — il est essentiel que la profondeur du lit soit uniforme à l’endroit où l’air traverse le produit, afin que l’air circule de manière homogène dans la totalité du produit. »
📐 Note technique
Comme le refroidisseur fonctionne en dépression, chaque interstice en amont du ventilateur détourne une partie du débit d’air destiné au lit. Une entrée d’air juste avant le ventilateur est une cause classique et souvent mal diagnostiquée de granulés encore chauds à l’évacuation — la courbe du ventilateur semble correcte, mais les granulés ne reçoivent pas le débit d’air nominal. Inspectez les raccords des conduits, l’écluse du cyclone et les portes de visite avant de modifier la vitesse du ventilateur.
Pourquoi le refroidissement détermine la qualité des granulés : durabilité mécanique, humidité et PDI
 La durabilité mécanique des granulés se mesure, elle ne s’affirme pas. La méthode normalisée est l’essai au tambour défini par ASABE S269.4 : un échantillon de 500 g est brassé pendant 10 minutes à 50 tr/min, puis tamisé sur une grille dont les ouvertures mesurent environ 0,8 fois le diamètre des granulés, la moyenne étant calculée sur deux répétitions. L’indice de durabilité des granulés (PDI) correspond simplement au pourcentage de masse conservée — les granulés restés intacts — après cette sollicitation. Les spécifications des qualités supérieures sont exigeantes : les recherches d’ENplus et de l’ASABE sur la durabilité mécanique fixent celle-ci à ≥98 % pour ENplus A1 et à ≥97,5 % pour les classes A2/B, la proportion de fines inférieures à 3,15 mm étant limitée à ≤1 %.
Voici le point que les concurrents omettent : le refroidissement ne sert pas uniquement à abaisser la température, il renforce aussi les granulés. Lorsqu’un granulé refroidit, les composants liquides de sa matrice deviennent plus visqueux et se solidifient en formant des ponts entre les particules, tandis que les liants naturels durcissent — c’est cette transformation physique qui lui confère sa résistance mécanique finale. Les recherches compilées dans la documentation du Pellet Fuels Institute sur la durabilité mécanique indiquent que la résistance à la compression passe de 78.5 N à 131.4 N uniquement grâce à la poursuite de la solidification pendant le refroidissement ; un granulé se renforce donc physiquement dans le refroidisseur et au cours des heures suivantes. Si vous supprimez ou sous-alimentez le refroidisseur, vous n’expédiez pas simplement des granulés légèrement chauds ; vous expédiez des granulés structurellement plus faibles, dont la casse après transport atteint 30 % dans des cas documentés.
L’humidité est l’autre variable indissociable. Les granulés doivent être rapprochés de l’équilibre — les sources professionnelles et universitaires fixent l’objectif à environ 5 °C et 0,5 % d’humidité de l’équilibre ambiant, tandis que la plage optimale d’humidité pour la densification de la biomasse ligneuse est généralement de 6–12 %. Il existe toutefois une limite économique qu’aucune brochure d’équipement ne mentionne : un refroidissement et un séchage excessifs éliminent de l’eau qui vous aurait été payée. Si vous retirez davantage d’humidité que ne l’exige la spécification, vous transformez une masse commercialisable en air évacué. Le refroidissement relève donc d’un équilibre, et non d’un réglage selon lequel « plus froid et plus sec est toujours préférable ».
L’équilibre entre refroidissement, durabilité mécanique et poids
- Refroidissement insuffisant → granulés tendres, nombreuses fines, risque de moisissures, faible PDI.
- Refroidissement correct → formation de ponts solides, PDI conforme aux spécifications, humidité à la valeur cible.
- Refroidissement/séchage excessif → granulés cassants et perte de poids commercialisable.
- Refroidissement trop rapide → le choc thermique et hydrique fissure la surface des granulés.
Le risque négligé : dégagement gazeux, auto-échauffement et prévention des incendies pendant le stockage
 C’est la section que l’on n’a jamais présentée à la plupart des acheteurs, et elle redéfinit la fonction du refroidisseur. Un refroidisseur de granulés n’est pas seulement un équipement de maîtrise de la qualité — il fait partie de votre système de sécurité du stockage. Les granulés de bois fraîchement produits subissent une oxydation chimique des acides gras insaturés, réaction qui libère des gaz et produit de la chaleur. Dans les espaces de stockage confinés et pendant le transport en vrac, ce risque n’est pas théorique : une thèse de doctorat menée à Karlstad University a documenté un auto-échauffement d’environ 50 °C dans des tas de granulés industriels, atteignant 70–80 °C, ainsi que huit incendies de granulés de bois causés par l’auto-échauffement et l’auto-inflammation en Suède entre 2004 et 2012.
Le risque gazeux est tout aussi grave. Les granulés de bois stockés émettent du monoxyde de carbone, du dioxyde de carbone et du méthane ; des recherches indexées par l’U.S. National Library of Medicine montrent que le transport maritime de granulés de bois dans des espaces confinés peut rapidement produire des concentrations mortelles de CO et une atmosphère appauvrie en oxygène, tandis qu’Occupational Medicine a documenté des intoxications au CO dans des locaux de stockage de granulés de bois dues à leur dégradation chimique, même à température ambiante. ACS Energy & Fuels ainsi qu’une alerte d’une autorité nationale de sécurité concernant le CO toxique émis par les granulés de bois confirment que ce phénomène a causé des décès.
Voici maintenant la nuance qu’il faut présenter honnêtement — et c’est une information à forte valeur ajoutée, car presque aucun fournisseur ne la mentionne. Le refroidissement ne supprime pas complètement les dégagements gazeux. Les mesures d’atténuation documentées concernent principalement la matière première : séchage à la vapeur à haute température, vieillissement de la sciure de bois pendant 6–12 mois avant la granulation et réduction de sa teneur en acides gras insaturés. Le refroidisseur élimine la chaleur résiduelle du procédé, qui accélérerait autrement la réaction d’oxydation et alimenterait l’auto-échauffement dans le silo. L’affirmation exacte est donc la suivante : un refroidisseur correctement dimensionné est nécessaire, mais ne suffit pas à garantir la sécurité du stockage. Le considérer comme l’unique solution est précisément l’erreur qui aboutit à un silo chaud.
⚠️ Important
Les granulés qui sortent encore chauds du refroidisseur transportent directement la chaleur du procédé dans le silo, où elle s’ajoute à celle produite par l’oxydation des acides gras. Le refroidisseur constitue donc une première ligne de défense contre l’auto-échauffement — mais il doit être associé à un stockage surveillé et ventilé ainsi qu’à des dispositifs de contrôle du CO. Ne pénétrez jamais dans un local de stockage de granulés ou une cale de transport fermée sans avoir contrôlé l’atmosphère.
Refroidisseur à contre-courant ou horizontal : lequel convient à votre ligne ?
Quelle est la différence entre un refroidisseur de granulés à contre-courant et un modèle horizontal ?
Les deux conceptions assurent la même fonction — aspirer l’air à travers un lit de granulés — mais elles gèrent ce lit différemment, ce qui modifie leur encombrement, leur nettoyage et leurs réglages. Un refroidisseur à contre-courant retient une colonne verticale et utilise la gravité ainsi qu’une grille d’évacuation ; un refroidisseur horizontal transporte les granulés sur une bande ou une sole perforée et fait circuler l’air à travers une couche mobile moins profonde.| Critère | Refroidisseur à contre-courant | Refroidisseur horizontal/à bande |
|---|---|---|
| Encombrement | Faible emprise au sol, hauteur verticale nécessaire | Grande longueur au sol, faible hauteur libre |
| Principal paramètre de réglage | Profondeur du lit + débit d’évacuation | Vitesse de la bande + épaisseur de la couche |
| Plage de capacité typique | ~0,5–10+ T/H, large plage | Souvent choisi lorsque l’agencement favorise un transport sur bande |
| Nettoyage/changement de production | Vider la colonne ; vérifier la grille et l’écluse | Davantage de surfaces de bande/sole et de pièces détachées |
| Solution idéale lorsque | L’espace est limité, le débit varie, une seule famille de produits est traitée | Le bâtiment est long et bas, les changements de production sont fréquents |
✔ Avantages du contre-courant
- Emprise au sol réduite par rapport à la capacité de production
- Lit profond = fort gradient de température
- Moins de surfaces mobiles soumises à l’usure
⚠ Limites du contre-courant
- Nécessite une hauteur libre au-dessus de la ligne
- Lit irrégulier = refroidissement irrégulier
- Le cycle d’évacuation doit être réglé en fonction du débit d’alimentation
Refroidissement des granulés de bois, d’aliments pour animaux et de biomasse : ce qui change réellement
 Les principes physiques du contre-courant sont identiques pour tous les matériaux, mais leur plage optimale de fonctionnement diffère. Les granulés d’aliments pour animaux contiennent de l’amidon et des matières grasses ajoutées ; ces matières grasses réduisent leur durabilité mécanique et modifient les transferts d’humidité et de chaleur, de sorte que les lignes d’aliments pour animaux appliquent souvent un temps de séjour plus long et surveillent étroitement la température de sortie afin d’éviter l’apparition ultérieure de moisissures. Les granulés de bois et de biomasse sont plus denses et plus abrasifs, produisent davantage de fines et suscitent les problèmes de sécurité du stockage décrits ci-dessus en raison de la chimie de leurs acides gras. Les aliments aquacoles et les farines de céréales fines se comportent encore différemment, car leur granulométrie modifie la résistance du lit à la circulation de l’air.
Règle pratique : la machine ne change pas, mais la combinaison de la profondeur du lit, du volume d’air et du temps de séjour doit être adaptée. Un refroidisseur dimensionné uniquement selon le « nombre de tonnes par heure », sans indication du matériau, de la température d’entrée, de l’humidité d’entrée et du diamètre des granulés, repose sur une estimation hasardeuse. C’est également pourquoi les paramètres de refroidissement d’une ligne traitant plusieurs produits doivent être vérifiés pour chacun d’eux, plutôt que réglés une seule fois. Pour les installations de biomasse multiproduits, notre guide technique des presses à granulés de biomasse explique comment le choix de la presse en amont interagit avec ces exigences de refroidissement.
Comment dimensionner un refroidisseur de granulés pour votre ligne : vérification de l’adéquation du refroidissement selon 5 paramètres
La plupart des refroidisseurs sous-dimensionnés n’ont en réalité jamais fait l’objet d’un calcul de dimensionnement — ils ont été commandés sur la seule base d’une capacité de production. Utilisez cette vérification à cinq paramètres avant de demander un devis. Elle repose sur la méthode de dimensionnement de Kansas State University, dans laquelle le volume d’air requis détermine tous les autres paramètres : un exemple de calcul porte sur le refroidissement de 25 T/H avec environ 400 CFM par tonne, soit 10 000 CFM, la vitesse de l’air dans le refroidisseur et les conduits étant déterminée par la relation Q = V × A (quantité d’air = vitesse × aire de la section), avec une vitesse d’environ 3 200–4 000 fpm dans les conduits afin de maintenir les fines en mouvement et d’éviter la condensation.| # | Paramètre à communiquer au fournisseur | Pourquoi il modifie le choix du refroidisseur |
|---|---|---|
| 1 | Débit et débit de pointe (T/H) | Détermine le volume d’air de base (~400 CFM/tonne) et la surface du lit |
| 2 | Matériau et diamètre des granulés | La densité et les dimensions déterminent la résistance du lit et le temps de séjour |
| 3 | Température et humidité à l’entrée | Détermine la charge thermique et hydrique à éliminer |
| 4 | Température et humidité relative de l’air ambiant | Les climats humides réduisent la capacité de refroidissement par évaporation |
| 5 | Hauteur en aval et parcours d’ensachage | Détermine la hauteur d’évacuation, la gestion des fines et le plan de maîtrise des poussières |
Problèmes courants de refroidissement des granulés et méthode de diagnostic
La plupart des problèmes de refroidissement proviennent d’une courte liste de causes. Les observations des professionnels sur le terrain et les recommandations de dépannage des usines d’aliments pour animaux font ressortir les mêmes schémas, résumés ci-dessous sous la forme symptôme → cause probable → premier contrôle.| Symptôme | Cause probable | Premier contrôle |
|---|---|---|
| Granulés chauds à l’évacuation | Entrée d’air parasite avant le ventilateur ; lit trop profond | Raccords des conduits, écluse, réglage de la profondeur du lit |
| Taux élevé de fines après le refroidisseur | Granulés trop secs/cassants, évacuation brutale | Humidité cible, débit d’évacuation par rapport au débit d’alimentation |
| Refroidissement irrégulier dans le lot | Profondeur du lit non uniforme | Mise à niveau, répartiteur d’entrée, capteurs du lit |
| Moisissures/problèmes d’écoulement pendant le stockage | Refroidissement insuffisant, humidité résiduelle | Température et humidité de sortie par rapport à l’équilibre |
| Condensation dans les conduits | Refroidissement d’un air chaud et humide dans un conduit non isolé | Isolation des conduits, vitesse inférieure à ~4 000 fpm |
Entretien et inspections pour prolonger la durée de vie du refroidisseur
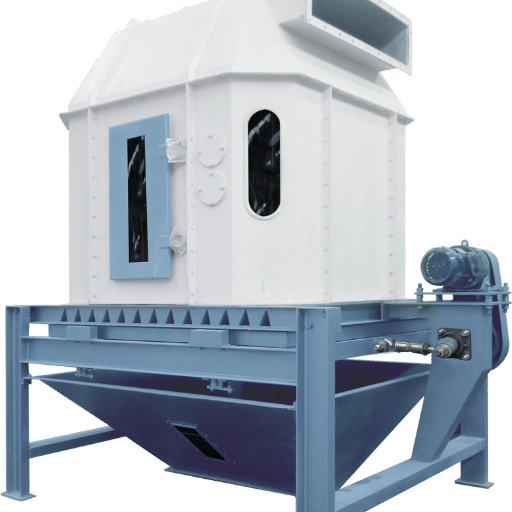 Un refroidisseur à contre-courant comporte peu de pièces mobiles, mais celles qui bougent — le mécanisme d’évacuation, l’écluse rotative et le ventilateur — déterminent sa fiabilité. Voici une routine applicable :
- ✔ Maintenez le lit de granulés plan et uniforme à chaque poste — c’est le principal facteur de régularité du refroidissement.
- ✔ Inspectez à intervalles fixes les raccords des conduits, les portes et l’écluse du cyclone afin de détecter les entrées d’air parasite.
- ✔ Éliminez les accumulations de fines dans le cyclone et les conduits avant qu’elles n’entravent la circulation de l’air.
- ✔ Vérifiez que l’isolation des conduits est intacte afin d’éviter la condensation et la corrosion.
- ✔ Mesurez périodiquement le PDI ainsi que la température et l’humidité de sortie — et normalisez le moment du prélèvement, car les valeurs de durabilité mécanique évoluent à mesure que les granulés se solidifient.
Évolution du refroidissement des granulés (perspectives 2026)
Trois évolutions méritent d’être intégrées à vos projets. Premièrement, l’augmentation de la demande : le 2026 Global Pellet Markets Report prévoit que la demande industrielle de granulés de bois approchera 50 millions de tonnes, ce qui oriente les nouvelles lignes vers des capacités horaires plus élevées. Le refroidissement est l’étape qui devient le plus souvent un goulot d’étranglement caché lorsqu’on augmente la capacité d’une ligne sans redimensionner le refroidisseur. Deuxièmement, la diversification des conceptions : des travaux évalués par les pairs, comme l’étude sur un refroidisseur vibrant en spirale publiée dans Processes, montrent que le refroidissement continu par vibrations est évalué comme solution de remplacement de la colonne classique à contre-courant pour certaines applications liées à la biomasse. Il ne s’agit pas d’un substitut, mais cela indique que l’époque où une conception unique convenait à toutes les applications touche à sa fin. Troisièmement, les normes et la sécurité : les limites ENplus relatives à la durabilité mécanique et aux fines continuent de se resserrer, tandis que les dégagements gazeux et l’auto-échauffement pendant le stockage passent du statut de préoccupation spécialisée à celui d’exigence d’achat. Si vous définissez les spécifications d’une ligne destinée à 2026 et aux années suivantes, inscrivez dans l’appel d’offres la température et l’humidité de sortie du refroidisseur ainsi que l’ensemble des mesures de sécurité du stockage — ne les laissez pas au stade de simples hypothèses.Questions fréquentes
Q : Jusqu’à quelle température faut-il refroidir les granulés avant leur stockage ou leur ensachage ?
Voir la réponse
Avant leur arrivée dans le stockage ou sur la ligne d’ensachage, ramenez-les à un écart d’environ 5 °C et à environ 0,5 % d’humidité par rapport à l’équilibre ambiant. Si vous allez au-delà en abaissant davantage leur température et leur humidité, vous consommez inutilement l’énergie du ventilateur et éliminez de l’eau qui vous aurait été payée ; si vous vous arrêtez avant, la chaleur et l’humidité résiduelles passent directement dans le silo, où elles favorisent ensuite les moisissures, les fines et l’auto-échauffement.
Q : Quels sont les types courants de refroidisseurs de granulés ?
Voir la réponse
Trois types prédominent : le refroidisseur à contre-courant (colonne verticale), le refroidisseur horizontal ou à bande, et les modèles plus récents à vibrations ou en continu. Le refroidisseur à contre-courant est la solution courante pour les lignes de biomasse et d’aliments pour animaux.
Q : Comment la durabilité mécanique des granulés (PDI) est-elle testée ?
Voir la réponse
La durabilité mécanique se mesure, elle ne se décrète pas. La méthode de référence est l’essai au tambour rotatif ASABE S269.4 : un échantillon de 500 g tourne pendant 10 minutes à 50 rpm, puis il est tamisé sur une grille dont les ouvertures mesurent environ 0,8 fois le diamètre des granulés, et le pourcentage de masse intacte retenue — calculé comme la moyenne de deux répétitions — constitue l’indice de durabilité des granulés. Les spécifications premium sont strictes : ENplus A1 exige ≥98 % et les classes A2/B ≥97,5 %, avec un taux de fines inférieur à 1 %.
Q : Un même refroidisseur de granulés peut-il traiter à la fois des granulés de bois et des granulés d’aliments pour animaux ?
Voir la réponse
Mécaniquement, oui — le principe du contre-courant est identique. Cependant, la matière grasse des granulés d’aliments pour animaux et la densité plus élevée des granulés de bois modifient la hauteur du lit, le volume d’air et le temps de séjour ; il faut donc revérifier les paramètres pour chaque produit.
Q : Quels sont les problèmes courants des refroidisseurs de granulés ?
Voir la réponse
Granulés encore chauds à la sortie (généralement à cause d’une entrée d’air parasite en amont du ventilateur, et non du ventilateur lui-même), taux élevé de fines dû à un séchage excessif, refroidissement irrégulier causé par un lit non uniforme, moisissures dues à un refroidissement insuffisant et condensation dans les conduits lorsque la vitesse de l’air ou l’isolation est insuffisante.
Q : Le refroidissement empêche-t-il le dégazage des granulés de bois ?
Voir la réponse
Non — et le dire clairement constitue en soi un gage de confiance. Le refroidissement élimine la chaleur résiduelle du procédé, qui accélérerait sinon l’auto-échauffement dans le silo ; il est donc nécessaire, mais les principales mesures documentées d’atténuation du dégazage concernent la matière première : séchage à la vapeur à haute température de la matière première, vieillissement de la sciure de bois pendant six à douze mois avant la granulation et réduction de la teneur en acides gras insaturés. Considérez un refroidisseur correctement dimensionné comme une composante essentielle de la sécurité du stockage, qui complète la ventilation, la surveillance des gaz et les mesures de sécurité applicables aux espaces confinés — jamais comme une solution suffisante à elle seule.
Vous dimensionnez un refroidisseur pour une ligne précise ?
Effectuez le contrôle d’adéquation du refroidissement à 5 paramètres ci-dessus, puis comparez le résultat aux capacités de production et aux prix réels.
Voir les modèles et les prix des refroidisseurs de granulés SKLN →Méthodologie de recherche de ce guide
Les principes mécaniques du refroidissement et les calculs de dimensionnement présentés ici proviennent d’une analyse d’ingénierie en sciences des aliments de Kansas State University ; les données de durabilité mécanique sont tirées de la norme ASABE S269.4 et des recherches du Pellet Fuels Institute sur la durabilité mécanique ; enfin, la section consacrée à la sécurité du stockage repose sur des études évaluées par les pairs portant sur le dégazage et l’auto-échauffement, dont une thèse de doctorat de Karlstad University publiée en 2024. Lorsque les données sont incomplètes — par exemple sur le fait que le refroidissement seul n’élimine pas le dégazage — ce guide le précise au lieu d’exagérer le rôle du refroidisseur.
Références et sources
- Fonctions des refroidisseurs de granulés — Fred Fairchild, P.E., professeur émérite en sciences des aliments, Kansas State University (World Grain)
- Granulation — Guide de fabrication d’aliments pour animaux de qualité — Kansas State University Grain & Food Science
- Facteurs influant sur la durabilité mécanique des granulés de bois — données sectorielles du Pellet Fuels Institute (ASABE S269.4 / ENplus)
- Atténuation du dégazage et de l’auto-échauffement lors du stockage de granulés combustibles de bois — thèse de doctorat de Karlstad University (DiVA)
- Dégazage dangereux de monoxyde de carbone et appauvrissement en oxygène — U.S. National Library of Medicine (PMC)
- Intoxication au monoxyde de carbone dans les locaux de stockage de granulés de bois — Occupational Medicine, Oxford Academic
- Expositions au monoxyde de carbone provenant du dégazage de granulés de bois stockés en vrac — ACS Energy & Fuels
- Alerte de sécurité — granulés de bois : intoxication au monoxyde de carbone — Health and Safety Authority (Irlande)
- Refroidisseur vibrant en spirale pour le refroidissement continu des granulés de biomasse — Processes (MDPI)
- Rapport 2026 sur les marchés mondiaux des granulés — Canadian Biomass Magazine
Articles connexes
- Modèles, capacités de production et prix des refroidisseurs de granulés à contre-courant SKLN — confrontez le contrôle à 5 paramètres à des machines réelles
- Presse à granulés de biomasse : guide technique complet — comment la presse située en amont détermine la charge de refroidissement
- Petite presse à granuler à usage domestique : guide d’achat — points à considérer pour le refroidissement des lignes à petite échelle
- Demander une étude de dimensionnement d’un refroidisseur à contre-courant — transmettez les cinq paramètres pour obtenir un devis au périmètre défini