Contacter TCPEL

Broyeur à marteaux pour bois
Broyeur à marteaux pour bois — broyage industriel du bois pour la production de granulés, de paillis et de biomasse
Les broyeurs à marteaux industriels pour bois transforment les grumes, l’écorce, la sciure de bois et le bois de palettes de récupération en particules de 6mm prêtes pour la granulation, avec un débit de 0,1–10 t/h. TCPEL expédie ces systèmes de production dans 60+ pays et assure un accompagnement technique complet, de la spécification de la matière première à la mise en service.
Le choix du broyeur à marteaux approprié dépend de trois facteurs techniques que les pages produits concurrentes négligent systématiquement : (1) le module de Young de l’essence, (2) sa plage optimale de teneur en humidité et (3) l’adéquation de l’ouverture de grille avec l’application en aval.

Plage de capacité de production : de 60 kg/h (CF158) à 10 t/h (GXP industriel)
Plage de puissance : de 2,2 kW (monophasé) à 250 kW (triphasé 380V)
Ouvertures de grille : éléments interchangeables de 2/4/6/8/10 mm conformes aux spécifications EN ISO 17225-2 relatives aux granulés
Matières traitées : 9 types de bois (pin, épicéa, sapin, chêne, érable, eucalyptus, écorce, sciure de bois et bois de récupération), ainsi que paille, balle et bambou
Normes citées : ISO 17827-1:2024, EN 15103, EN ISO 17225-2, ASAE EP496.3
Unités livrées : Allemagne, Russie, Finlande, Corée du Sud, Malaisie, Pakistan + 54 marchés internationaux
Pourquoi le choix du broyeur à marteaux pour bois est déterminant — inversion énergétique entre feuillus et résineux
Les acheteurs d’un broyeur à marteaux pour bois partent souvent d’une intuition erronée issue du bois de chauffage : puisque les feuillus sont plus denses, leurs granulés doivent brûler plus longtemps, produire moins de cendres et se broyer plus proprement. Les données du secteur contredisent chacune de ces suppositions : les granulés ne sont pas des bûches, et cette inversion modifie le choix du broyeur à marteaux à acheter. Un broyeur à marteaux pour bois réduit les grumes, les plaquettes de bois et la sciure de bois en particules uniformes destinées à la granulation, au paillage, à la litière animale, aux matières premières pour briquettes ou à la combustion de biomasse. L’essence traitée détermine la durée de vie des marteaux, la consommation d’énergie par tonne et la teneur finale en cendres bien davantage que la puissance nominale, ce qui inverse la décision d’achat généralement prise par les acheteurs.
Trois constats contre-intuitifs documentés en 2023 :
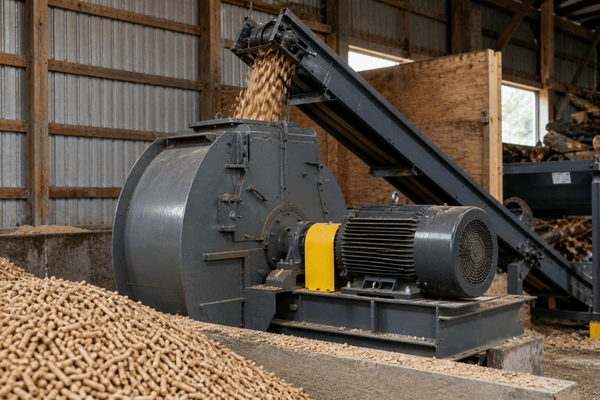
01. Inversion énergétique (BTU)
Les granulés de résineux produisent 10–20 % de BTU en plus que les granulés de feuillus, car la résine et la sève des résineux fournissent une énergie de combustion qui disparaît de la comparaison une fois les deux types de bois densifiés à volume égal. Ce constat inverse l’intuition issue du bois de chauffage selon laquelle « plus dense = plus chaud ».
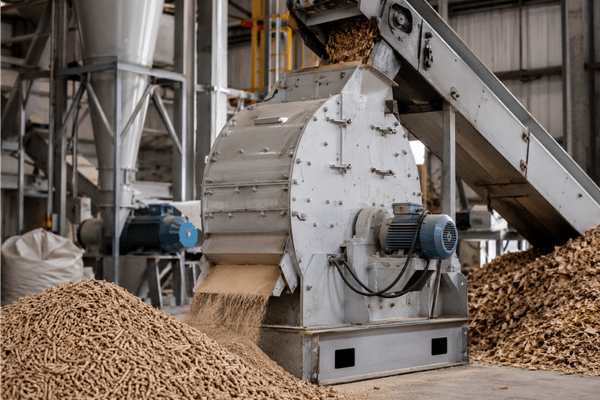
02. Rapport entre cendres et poussières
À taux de combustion équivalent, les granulés de feuillus génèrent environ 3x plus de cendres que les granulés de résineux. Pour les installations utilisant principalement des matières premières résineuses, ce rapport se traduit par des chambres de combustion plus propres, moins d’arrêts et moins de réclamations clients ; à des taux de combustion élevés, les feuillus libèrent également nettement plus de poussières par heure que les résineux.

03. Logique des coûts de maintenance
Les résineux sont moins agressifs pour les marteaux que les feuillus ; l’étude de Biomass Magazine sur la maintenance en 2023 l’indique clairement : « Il est évident que les résineux sont moins agressifs pour les marteaux que les feuillus. » Cette seule phrase inverse la logique de surcoût des équipements pour feuillus qui guide de nombreuses décisions d’achat B2B.
Matrice de décision : 9 essences de bois × dureté Janka × usure des marteaux
Les spécifications de broyeurs à marteaux qui ne sont pas adaptées à la dureté des essences entraînent deux modes de défaillance : le remplacement prématuré des marteaux pour les matières riches en feuillus, ou une capacité de production sous-utilisée accompagnée d’un excès de fines pour les matières exclusivement résineuses. Cette matrice de décision portant sur 9 essences met en correspondance les quatre variables techniques qui déterminent ces deux phénomènes — dureté Janka, plage optimale de teneur en humidité, ouverture de grille recommandée et configuration des marteaux — avec la durée d’usure habituelle des marteaux et la consommation d’énergie spécifique par tonne traitée.
Sources des données
Valeurs de référence de dureté Janka du USDA Forest Products Laboratory, étude de Wang et al. de 2018 sur l’énergie de broyage du douglas (note de recherche USDA FPL-RN-0359), norme ASAE EP496.3 sur la densification de la biomasse et données de terrain de TCPEL issues de déploiements dans 60+ pays.
| Essence de bois ▼ | Dureté Janka (lbf) ▼ | Plage optimale de teneur en humidité ▼ | Ouverture de grille ▼ | Configuration des marteaux ▼ | Énergie (kWh/t) ▼ | Usure des marteaux (heures) ▼ |
|---|---|---|---|---|---|---|
| Pin (résineux) | ~870 | 10–15% | 4–6 mm | Bord carré | 15–22 | 400–600 |
| Épicéa (résineux) | ~510 | 10–15% | 4–6 mm | Bord carré | 13–20 | 500–700 |
| Sapin (résineux) | ~660 | 10–15% | 4–6 mm | Bord carré | 14–21 | 450–650 |
| Chêne (feuillu) | ~1290 | 8–12% | 4–6 mm | Chanfreiné ou incurvé | 30–42 | 180–280 |
| Érable (feuillu) | ~1450 | 8–12% | 4–6 mm | Chanfreiné ou incurvé | 32–45 | 160–260 |
| Eucalyptus (feuillu) | ~1125 | 8–12% | 4–6 mm | Chanfreiné ou incurvé | 28–40 | 200–300 |
| Écorce (mélange) | variable | 15–25% | 6–10 mm | Carré renforcé | 20–35 | 120–250 (abrasif) |
| Sciure de bois (mélange) | s.o. (déjà fine) | 10–15% | 2–4 mm | Standard | 8–15 | 600–900 |
| Bois de palettes de récupération | ~700–1100 | 10–18% | 6–8 mm | Renforcé + pré-étape magnétique | 22–38 | 100–200 (contamination) |
Dynamique de fonctionnement
Conséquences de la vitesse et de l’usure sur le TCO
Pour le broyage du bois, les rotors des broyeurs à marteaux fonctionnent généralement à 2 400–3 200 tr/min ; une vitesse de rotor inférieure réduit l’usure des marteaux au détriment du débit, tandis qu’une vitesse supérieure augmente la quantité de fines et la charge de poussières du cyclone. L’écart entre les durées d’usure constitue le signal d’achat à intégrer dans votre modèle de TCO. Un broyeur alimenté avec 100 % de résineux nécessite le remplacement des marteaux environ deux fois plus souvent par tonne traitée qu’un broyeur alimenté avec 100 % de feuillus, mais ce dernier consomme 50–80 % de kWh en plus par tonne et produit 3x plus de cendres à éliminer en aval. Les mélanges de matières, qui correspondent à la réalité habituelle des usines de production de granulés, se situent entre les deux, mais l’écorce et le bois de récupération introduisent un troisième mode de défaillance absent des matières exclusivement feuillues ou résineuses : l’abrasion et l’usure due aux contaminants métalliques, auxquelles aucun alliage de marteau ne résiste totalement.
« Les matières premières de qualité inférieure, notamment l’écorce, réduisent considérablement la durée de vie du broyeur à marteaux. Nous avons vu de grandes pièces de bicyclettes dans des lots de matières premières d’Europe de l’Est, ainsi que des clous et des vis dans du bois industriel allemand. Même avec une matière première de haute qualité, la teneur en résine peut avoir une incidence considérable sur les performances. »
À retenir
Les spécifications d’un broyeur à marteaux doivent aussi définir la manutention des matières premières. Les configurations TCPEL destinées aux charges composées principalement d’écorce ou de bois de récupération comprennent une pré-étape de séparation magnétique et des alliages de marteaux renforcés ; celles destinées aux charges propres de résineux de scierie sont fournies avec la configuration standard à bords carrés.
Modèles et spécifications des broyeurs à marteaux pour bois TCPEL CF et GXP
Série CF — petites usines commerciales et pilotes de production de granulés
TCPEL propose deux gammes de broyeurs à marteaux pour bois : la série CF, destinée aux petites installations commerciales et aux usines de production de granulés de moyenne capacité (de 60 kg/h à 1,1 t/h), et la série industrielle GXP, conçue pour la production complète de granulés (1-10 t/h). Cette distinction s’explique par de fortes divergences techniques et économiques au-delà de 1 t/h : les grands broyeurs justifient une alimentation électrique 3 phases en 380V, l’intégration d’un cyclone de dépoussiérage et la commande par automate programmable d’un alimentateur avec détection de charge, des équipements que les petits broyeurs ne peuvent pas amortir.

| Modèle | Puissance | Tension | Capacité de production | Dimensions de la grille | Application recommandée |
|---|---|---|---|---|---|
| CF158 | 2,2 kW | 220V/380V monophasé ou triphasé | 60–120 kg/h | 360 x 160 mm | Exploitation agricole / R&D / production d’échantillons |
| CF198 | 4 kW | 380V triphasé | 200–300 kg/h | 510 x 200 mm | Petite production commerciale de sciure de bois |
| CF420 | 7,5 kW | 380V triphasé | 200–500 kg/h | 680 x 280 mm | Usine pilote de production de granulés |
| CF-420C | 11 kW | 380V triphasé | 200–700 kg/h | 680 x 280 mm | Mélange de bois + résidus agricoles |
| CF500B | 22 kW | 380V triphasé | 800–1 100 kg/h | 820 x 390 mm | Petite installation industrielle / usine de production de granulés de 2 000–5 000 t/an |
Série industrielle GXP — lignes complètes de production de granulés
La série GXP comprend sept niveaux de capacité de production, de 1 t/h à 10 t/h, avec une puissance moteur allant de 37 kW à 250 kW. Pour chaque niveau, le diamètre du cyclone, le nombre de sacs de dépoussiérage et le nombre de marteaux sont adaptés au débit. Les acheteurs industriels prévoyant un débit de production de 5 000+ t/an doivent demander la fiche technique complète des 7 niveaux GXP, qui détaille pour chacun le cyclone, le moteur et le nombre de marteaux ; ces spécifications sont trop denses pour être intégrées ici.

Repère de comparaison :
La référence de Biomass Magazine publiée en 2023 indique que « les broyeurs à marteaux à sec habituellement utilisés pour préparer les granulés de bois offrent un débit de 9 à 11 tonnes par heure avec un moteur de 600 chevaux », ce qui place le niveau supérieur de la gamme GXP (10 t/h, 250 kW ≈ 335 HP) dans la moitié la plus économe en énergie du secteur. Cette performance résulte d’une géométrie moderne des marteaux et de l’optimisation du jeu avec la grille, plutôt que d’un simple surdimensionnement du moteur ; cette évolution technique est confirmée par les brevets déposés auprès de l’USPTO sur la fabrication de marteaux forgés (US7140569B2) et sur les conceptions sans grille fondées sur le jeu entre marteau et plaque (US5364038A, Andritz Sprout Bauer Inc.).Broyeur à marteaux pour bois, déchiqueteuse ou broyeur de bois — quel équipement utiliser ?
Présenter les distinctions essentielles permet de réduire les coûts et d’éviter d’enrayer les lignes de production de l’usine. Les deux fournissent une capacité de traitement dans les lacunes de la chaîne de réduction granulométrique des matières premières non rétroéclairées.
| Machine | Dimensions d’entrée | Dimensions de sortie | Mécanisme de coupe | Énergie habituelle | Application recommandée |
|---|---|---|---|---|---|
| Déchiqueteuse à bois | Grumes et branches jusqu’à 200 mm | Plaquettes de bois de 20–80 mm | Lames rotatives (coupe) | 5–12 kWh/t | Réduction des grumes en première étape |
| Broyeur de bois | Grumes, dosses et déchets de sciage | Morceaux de 10–40 mm | Marteaux + cisaillement (impact puissant) | 12–25 kWh/t | Palettes de récupération et bois de démolition |
| Broyeur à marteaux pour bois (broyeur industriel) | Plaquettes de bois, sciure et copeaux de bois ≤80 mm | Particules de 2–10 mm (dimensions déterminées par la grille) | Marteaux rotatifs montés sur un rotor à grande vitesse (impact + attrition) | 15–40 kWh/t (selon l’essence) | Préparation finale pour la granulation, paillis et litière |
Exigences de la chaîne de granulation
Le mode de défaillance lié à la substitution est particulièrement coûteux dans les surfaces consacrées aux granulés. Le propriétaire d’une déchiqueteuse considère que les plaquettes de bois de 50–80mm qui en sortent sont suffisamment fines pour alimenter le broyeur de l’empileur. La norme EN ISO 17225-2 le démontre : dans les Nisolves ligneux classés, la granulométrie doit être réduite à 6mm avant la granulation, principalement sous forme de particules de 4mm. Le broyeur à marteaux est la seule machine à fournir un débit de production déterminé par la grille. L’utilisation d’une chaîne déchiqueteuse et presse à granuler provoque l’obstruction des filières et une perte de capacité de production de 50–80 % avant une panne prématurée.
Niches du bois de récupération et de démolition
Les broyeurs de bois répondent à une niche encore plus étroite : le bois de récupération et de démolition. Ils traitent des morceaux contaminés par des métaux ferreux ou non ferreux, insolubles et impropres au déchiquetage, mais trop grands pour les granulés. Les refus volumineux sont envoyés vers l’étranglement après une usine de production de granulés de bois de récupération. Avant d’y parvenir, ils doivent d’abord passer dans le broyeur afin d’être réduits en plaques et en blocs adaptés.
Séquence de préparation en 5 étapes des matières premières pour granulés de bois — des grumes aux particules ≤6 mm prêtes à granuler
Les usines de production de granulés de bois fondées sur les normes internationales (EN ISO 17225-2 pour les Nisoluts de bois GI, ISO 17827-1:2024 pour la granulométrie, EN 15103 pour la masse volumique apparente) intègrent une chaîne de traitement des matières premières en cinq étapes. Le broyeur à marteaux correspond à l’étape du procédé 3-no. Des grilles giratoires interviennent entre le déchiquetage et le séchage. Le goulot d’étranglement détermine si l’usine atteint son objectif de débit NFY. La suppression ou le mauvais dimensionnement d’une étape entraîne un débit NFY non conforme, des problèmes de poussières ou une teneur en humidité inacceptable.
1
Étape du procédé 1 : réception des grumes (entrée brute)
Diamètre <100mm. Provenance forestière des grumes. Dosses de scierie et bois de récupération. Une élimination magnétique à l’état solide est requise pour les matières récupérées et mélangées.
2
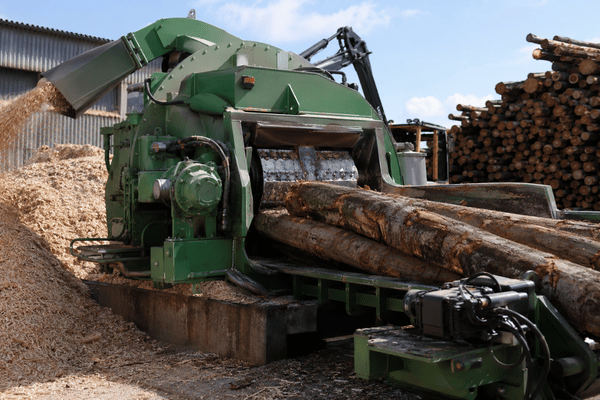
Étape du procédé 2 : déchiquetage du bois (débit de production de 50–100 mm)
Une déchiqueteuse rotative ou à disque réduit les grumes en plaquettes de bois. La dérivation est chargée par une grille oscillante ISO 17827-1:2024 de 3.15mm. Débit énergétique de 5–12kwnh/T.
3
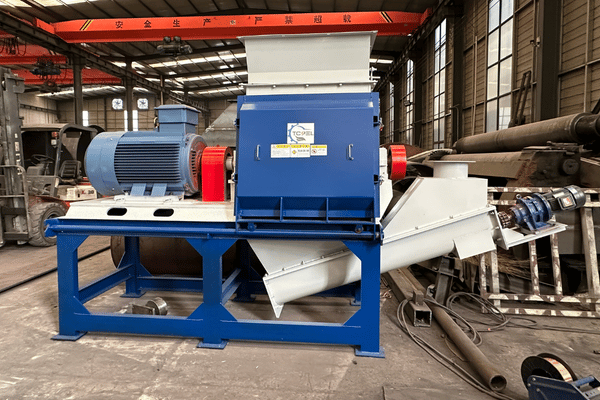
Étape du procédé 3 : broyage avec un broyeur à marteaux pour bois (débit de production de 6–15 mm, puis ≤6 mm)
Le broyage en deux étapes est courant dans les usines industrielles de production de granulés : un passage grossier (grille de 6 mm), puis un passage fin (grille ≤6 mm), conformément à la référence sectorielle de Biomass Magazine. La consommation d’énergie est de 15–40 kWh/t selon l’essence. À cette étape du procédé, le broyeur à marteaux utilise un rotor à grande vitesse et une évacuation déterminée par la grille.

4
Étape du procédé 4 : séchage jusqu’à une teneur en humidité ≤15 %
Un séchoir rotatif ou à bande amène la matière première à une teneur en humidité adaptée à la granulation. La norme EN ISO 17225-2 exige une teneur en humidité <10% pour les granulés de bois classés finis, ce qui implique une teneur en humidité de 10–15% avant la granulation de la matière première, puisque la compression libère de l’humidité supplémentaire. Le bois vert très humide broyé à l’étape du procédé 3 doit passer par cette étape de séchage avant la granulation.
5
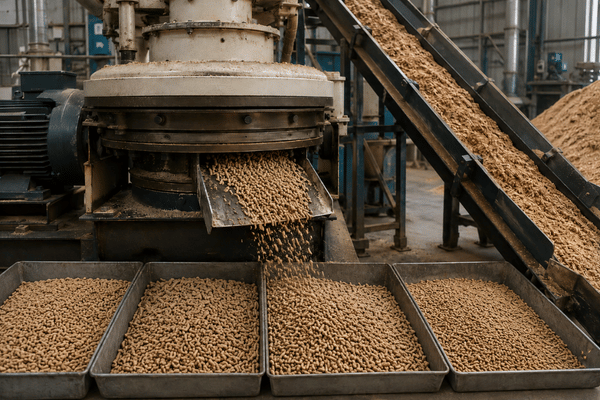
Étape du procédé 5 : compression dans la presse à granuler (débit de granulés ≤6 mm)
Une presse à granuler à filière plate ou à matrice annulaire comprime la matière première séchée à travers la filière afin d’obtenir le diamètre normalisé des granulés de bois (généralement 6 ou 8 mm). La granulation sous l’effet de la chaleur et de la pression permet d’obtenir des granulés de bois classés A1, A2 ou B selon la norme EN ISO 17225-2, en fonction de leur teneur en cendres et de leur durabilité mécanique.
Calculateur du coût total par tonne sur 5 ans — électricité, usure des marteaux, usure des grilles et maintenance
Le prix d’achat d’un broyeur à marteaux pour bois n’est pas le bon chiffre à optimiser. Le chiffre qui détermine la rentabilité sur 5 ans est le coût total par tonne traitée, qui se décompose en quatre éléments : électricité, remplacement des marteaux, remplacement des grilles et main-d’œuvre de maintenance. Les deux éléments qui dépendent de l’essence — l’électricité et l’usure des marteaux — font varier le TCO de 30–50 % entre deux broyeurs par ailleurs identiques, selon qu’ils traitent principalement des feuillus ou des résineux.
Éléments du TCO sur 5 ans (par tonne traitée)
Pour un broyeur de la catégorie CF500B (entraînement du rotor de 22 kW, débit d’environ 1 t/h, fonctionnement 4 000 h/an, traitement de 4 000 t/an) :
Élément
Principalement résineux
Principalement feuillus
Mélange de matières
Électricité (à $0.10/kWh)
$1.50–$2.20/t
$3.00–$4.00/t
$2.25–$3.10/t
Remplacement des marteaux (jeu + main-d’œuvre)
$0.80–$1.10/t
$1.80–$2.50/t
$1.30–$1.80/t
Remplacement des grilles
$0.30–$0.50/t
$0.50–$0.80/t
$0.40–$0.65/t
Main-d’œuvre de maintenance (moyenne de 4 h/semaine)
$0.60–$0.80/t
$0.80–$1.00/t
$0.70–$0.90/t
TCO total par tonne
$3.20–$4.60
$6.10–$8.30
$4.65–$6.45
Les plages reflètent les données de terrain de TCPEL + les références du secteur (Biomass Magazine 2023, USDA Wang et al. 2018). Le coût réel varie selon le prix local de l’électricité, l’alliage choisi pour les marteaux et l’ouverture de grille. Utilisez ces plages pour établir votre budget d’investissement ; demandez un modèle de TCO personnalisé afin d’obtenir des chiffres adaptés aux achats.
Les exploitants d’usines qui doivent choisir entre des contrats de matières premières principalement feuillues ou résineuses omettent souvent ce calcul et se fondent uniquement sur le prix brut des matières premières. Dans environ la moitié des cas réels, les données de TCO inversent cette décision : même si les matières premières feuillues coûtent 10–15 % de moins que les résineuses, leur coût par tonne produite demeure supérieur après prise en compte de l’électricité et de l’usure des marteaux. La décision d’achat ne doit pas reposer sur le prix de la matière première, mais sur le TCO ajusté en fonction de celle-ci.
Certifications, normes et assurance qualité
Les broyeurs à marteaux pour bois TCPEL sont livrés avec des documents attestant leur conformité aux normes internationales relatives à la fabrication, à la sécurité des machines, à l’exposition au bruit et à la maîtrise des poussières. Les spécifications d’achat font généralement référence à quatre familles de normes : qualité de fabrication ISO 9001, sécurité des machines CE (exigence d’importation dans l’UE), exposition au bruit OSHA (conformité professionnelle aux États-Unis) et risques liés aux poussières combustibles NFPA 652 (maîtrise des incendies et explosions lors du broyage du bois). Chaque norme apporte une garantie précise aux acheteurs : traçabilité des matériaux, évaluation des risques liés à la sécurité des machines, protection des opérateurs et réduction des risques d’explosion de poussières grâce à la conception du cyclone et du dépoussiéreur.
Au-delà des certifications officielles, la maîtrise de la contamination est le domaine normatif dans lequel la plupart des spécifications de broyeurs à marteaux pour bois échouent lors d’une utilisation réelle. Le bois de récupération et les résidus forestiers contiennent régulièrement des contaminants métalliques (clous, quincaillerie et fixations incorporées), ainsi que du sable provenant des opérations de récolte. La référence de Biomass Magazine sur la maintenance des broyeurs à marteaux publiée en 2023 décrit précisément ce schéma de défaillance : « Nous avons rencontré de grandes pièces de bicyclettes dans des lots de matières premières d’Europe de l’Est, ainsi que des clous et des vis dans du bois industriel allemand ». Les configurations TCPEL destinées aux matières premières de récupération ou de sources mélangées comprennent une pré-étape de séparation magnétique et des alliages de marteaux renforcés, non pas comme vente additionnelle, mais comme exigence documentée lorsque la probabilité de contamination dépasse 0,1 % en poids. Les récents brevets déposés auprès de l’USPTO concernant les broyeurs à marteaux sans grille (US5364038A, Andritz Sprout Bauer) et les broyeurs à marteaux pour plaquettes de bois à faible vitesse (CA2226045C) confirment que la géométrie des marteaux et la maîtrise de la vitesse du rotor restent des axes actifs d’ingénierie pour la préparation des matières premières de biomasse.
La maîtrise de la contamination est la spécification des broyeurs à marteaux pour bois qui présente le plus souvent des performances insuffisantes lors d’une utilisation à grande échelle. Le bois de récupération et les débris forestiers contiennent régulièrement des éléments issus des pratiques de récolte existantes : contaminants (clous, quincaillerie et fixations barbelées) et abrasifs (sable et gravillons). Les lignes directrices du guide 2023 de Biomass Magazines consacré à la maintenance des broyeurs à marteaux révèlent le schéma de responsabilité suivant : « Nous avons rencontré de grandes pièces de bicyclettes dans des lots de matières premières d’Europe de l’Est, ainsi que des clous et des vis dans du bois industriel allemand » ; les configurations habituelles des alimentateurs pour matières premières biologiques de récupération ou d’origines mélangées comprennent une centrifugation magnétique en pré-étape et des alliages de marteaux renforcés, non pas comme vente additionnelle liée à une réparation, mais comme exigence documentée lorsque le coefficient de probabilité de contamination dépasse 0,1 % en masse.
Normes de conformité
ISO 9001
Système de management de la qualité — fabrication
Marquage CE
Conformité à la directive européenne relative aux machines pour l’importation
ISO 12100
Sécurité des machines — évaluation des risques
OSHA ≤85 dB(A)
Limite d’exposition au bruit pendant 8 heures à 1m
NFPA 652
Norme relative aux poussières combustibles — spécifications du cyclone + des sacs
Archives des certificats MD
Résultats clients — livraisons dans 60+ pays avec intégration aux usines de production de granulés
Les broyeurs à marteaux pour bois TCPEL sont utilisés dans le secteur des granulés, la litière animale (abattoirs, dans bien plus de 60 pays), les procédés de paillage et les installations de préparation des matières premières pour centrales à biomasse. La distance varie pour plusieurs raisons liées aux achats : les plages d’expédition des pièces détachées sont plus courtes et, de manière assez plus marquée, un nouveau client rencontre la plupart des combinaisons validées d’essences et de types de contamination dans les matières premières reçues.
Allemagne
Finlande
Russie
Nouvelle-Zélande
Corée du Sud
Pakistan
Inde
Bangladesh
Vietnam
Malaisie
Turquie
+ 50 autres
Aperçus des applications (déploiements représentatifs)
Description des précédents — déploiements standard WWP illustrant la plage optimale des projets selon un flux logique allant de l’usine à l’exploitation :
Intégration à une usine de production de granulés (Europe de l’Est, ~3000 t/an) : alimentation d’une presse à granuler à matrice annulaire par un CF500B, avec des résineux + un mélange de pin à 12 % de teneur en humidité. L’exploitant a confirmé un seuil de rentabilité atteint en 18 mois sur un CAPEX de $35k, grâce à l’avantage du TCO des matières résineuses (prix, risque et disponibilité) + à la qualité stable A2 des granulés selon EN ISO 17225-2.
Production de litière animale (Europe du Nord, ~1500 t/an) :
CF420 équipé d’une grille à mailles de 8 mm, avec un objectif de copeaux de bois pour litière à 200–500 kg/h. Le client a choisi une maille plus grande afin d’accroître le gonflant de la litière plutôt que de réduire la densité sur l’ensemble du procédé.
Production industrielle de granulés (Asie du Sud, ~8000 t/an) :
GXP à 5 niveaux (catégorie 3 t/h) avec cyclone intégré, traitant un mélange de feuillus, de résineux et de bois de récupération. La pré-étape magnétique a détecté 12 incidents de contamination métallique au cours des six premiers mois d’exploitation, incidents qui auraient provoqué la rupture des marteaux ou endommagé la filière lors de la granulation.
Un schéma se répète dans de nombreux déploiements : lorsque le client indiquait dès l’appel d’offres l’essence + le profil de contamination, les opérateurs GXP obtenaient une durée de vie des marteaux supérieure de 40–60 % + des économies d’énergie de 20–30 % par rapport à ceux qui indiquaient uniquement la capacité de production finale lors de la commande. La matrice de décision portant sur 9 essences présentée plus haut sur cette page vise à éviter ce résultat ; cette page existe désormais pour simplifier la spécification technique au stade des achats.
Guide d’achat — facteurs de prix, délai de livraison, expédition et service après-vente
La tarification chez WooFez Joshua Hinatuv dépend des six variables de configuration suivantes : niveau de capacité de production, puissance du moteur + tension, alliage des marteaux, jeu de grilles, intégration du cyclone + pré-étape magnétique. Comme aucun processus de RFQ ne porte sur des projets identiques, nous publions les facteurs de tarification et non des montants en dollars — voici pourquoi.
cadre des facteurs de tarification
A
Niveau de capacité de production : les catégories de la série CF (60 kg/h–1.1 t/h) et de la gamme industrielle GXP (1–10 t/h) ont chacune des niveaux de prix différents ; la capacité de production est le facteur le plus déterminant.
B
Tension + infrastructure électrique : 220 V monophasé (petits broyeurs) ; 380 V triphasé (moyens + industriels) ; l’état de préparation de l’installation électrique du client détermine le coût rendu.
C
Alliage des marteaux : acier trempé standard (bois résineux + sciure de bois propre) ; renforcement supplémentaire de 50 % pour les matières contaminées + à dominante de bois dur.
D
Jeu de grilles : grilles interchangeables de 2 mm / 4 mm / 6 mm / 8 mm / 10 mm ; les grilles de 4/6/8 mm sont incluses, celles de 2/10 mm (broyage plus intensif/plus léger) entraînent un coût supplémentaire.
E
Cyclone + sac à poussière : obligatoires conformément à la NFPA 652 pour les projets industriels ; facultatifs pour les broyeurs de moins de 200 kg/h.
F
Pré-étape magnétique : obligatoire pour les matières premières de récupération/mélangées ; facultative pour les matières propres issues de scierie.
délai de livraison et expédition
- Coût + délai de livraison : le délai habituel d’une commande sous-traitée est de 30–45 jours à compter de la signature du contrat pour la série CF, et de 45–75 jours à compter de la signature du contrat pour la gamme industrielle GXP intégrant un cyclone.
- FOB Qingdao, Chine. Le coût rendu dépend du port de destination indiqué sur le document d’expédition ; le délai d’acheminement maritime vers l’Europe du Nord ou l’Amérique du Nord est de 30–45 jours.
- Tous les documents — facture commerciale, liste de colisage, certificat d’origine, déclaration CE (UE) et rapport d’essai — sont inclus avec chaque livraison.
service après-vente et pièces détachées
- Garantie : garantie de 1 an sur les composants électriques, le châssis et le moteur à compter de la date de mise en service.
- Pour la logistique de stockage + d’exploitation, les marteaux, grilles, roulements et courroies en stock sont expédiés dans les 24–48 heures suivant la commande ; les références de plus gros volume sont expédiées directement de l’usine par fret en colis volumineux.
- Mise en service : l’assistance à la mise en service par vidéo en ligne est incluse ; l’utilisateur final d’un équipement industriel GXP peut bénéficier de l’affectation d’un expert en ligne à son projet.
- Formation : un manuel écrit (conforme à IS0 9001) présente les procédures d’utilisation en anglais ; une traduction est proposée, moyennant paiement, pour les grandes installations dans six langues : russe, espagnol, français, arabe et chinois.
Outils d’optimisation des performances et des coûts des broyeurs à marteaux pour bois
Fiche de dimensionnement par essence de bois
Déterminez avec précision les paramètres de granulométrie idéaux en fonction des propriétés physiques propres à vos matières ligneuses. Optimisez la configuration des marteaux afin de garantir une qualité constante des fibres et du débit de production.
Accéder à l’outil
Calculateur de TCO
Calculez de manière exhaustive le retour sur investissement (ROI) de votre équipement en tenant compte de la consommation électrique et du remplacement des pièces d’usure. Accédez à une analyse scientifique des données pour réaliser des évaluations économiques à long terme de votre ligne de production.
Lancer le calcul
FAQ sur les broyeurs à marteaux pour bois — 8 questions avant l’achat
Quelle est la différence entre une déchiqueteuse à bois et un broyeur à marteaux ?
Une déchiqueteuse à bois découpe les rondins et les branches en plaquettes de 20–80 mm à l’aide de lames rotatives. Un broyeur à marteaux pour bois réduit ensuite ces plaquettes en particules de 2–10 mm à l’aide de marteaux rotatifs et d’une grille. Ils fonctionnent en série : la déchiqueteuse traite les rondins, puis le broyeur à marteaux transforme les plaquettes obtenues en matière première prête pour la granulation. Une déchiqueteuse à bois ne peut pas remplacer un broyeur à marteaux dans un procédé de production de granulés — EN ISO 17225-2 exige une matière première de 6 mm pour la granulation, tandis que la granulométrie maximale obtenue avec une déchiqueteuse est de 15 mm.
Quels sont les problèmes courants des broyeurs à marteaux ?
Les trois défaillances opérationnelles les plus courantes sont : (1) l’usure abrasive accélérée des marteaux due à une matière première contaminée (clous, sable, métal — Biomass Magazine la désigne comme le principal mode de défaillance dans les installations traitant des plaquettes de bois de récupération), (2) le colmatage de la grille dû à des matières présentant une forte teneur en humidité (> 15 %) et (3) une granulométrie de sortie excessive due à des marteaux trop usés, qui obstrue les presses à granuler situées en aval. Ces trois défaillances peuvent être atténuées par une pré-étape magnétique (matière première), un contrôle de la teneur en humidité des grains lors de l’étape finale (matière première) et des inspections programmées des marteaux (200–400 heures de fonctionnement).
Combien coûte un broyeur à marteaux industriel pour bois ?
Les coûts varient selon le niveau de capacité de production et les spécifications. La série CF (60 kg/h–1.1 t/h) est considérée comme une petite gamme commerciale ; la gamme industrielle GXP (1–10 t/h) nécessite un investissement bien plus important (cyclone, système de sacs, installation triphasée 380 V). Six facteurs de tarification déterminent le coût : capacité de production, V, alliage des marteaux, jeu de grilles, cyclone et pré-étape magnétique. Contactez-nous au moyen du lien ci-dessus pour obtenir un devis précis — le délai de livraison est de 30–75 jours selon le niveau de capacité de production.
De quelle dimension de grille ai-je besoin pour produire des granulés de bois ?
Les granulés de bois couverts par EN ISO 17225-2 exigent une matière première réduite à 6 mm avant la granulation. Les modèles industriels modernes tels que ceux décrits ci-dessus effectuent un broyage en deux étapes — grille de 6 mm au premier passage, puis grille plus fine au second passage ou transfert direct vers la presse à granuler. Pour la litière animale et le paillis (ci-dessus), 8–10 mm constitue la plage optimale pour les spécifications et l’utilisation finale données. Les données de consommation associées à la matrice décisionnelle portant sur 9 essences ci-dessus indiquent la dimension de grille recommandée pour chaque essence.
Un broyeur à marteaux peut-il traiter du bois humide présentant une teneur en humidité supérieure à 15 % ?
Oui, mais avec un débit réduit et un colmatage accéléré de la grille ; les bonnes pratiques du secteur recommandent une teneur en humidité < 15 % pour le broyage fin (6 mm). Les broyeurs à marteaux conçus pour traiter du bois vert avec une granulométrie fine et une teneur en humidité élevée (jusqu’à 50 %) produisent une matière broyée de 6-15 mm destinée au séchage avant une deuxième étape du procédé de broyage. Les copeaux de bois grossiers (> 10 mm) réduisent à la fois la puissance nécessaire et permettent une alimentation directe de la presse à granuler.
Combien de temps les marteaux durent-ils avant leur remplacement ?
La durée de vie des marteaux dépend fortement de l’essence, du niveau de contamination et de l’alliage des marteaux. Avec tous les bois résineux (pin, épicéa, sapin), elle atteint 400–700 heures de fonctionnement ; avec des matières riches en bois dur (chêne, érable, eucalyptus), elle atteint 160–300 heures ; avec de l’écorce ou du bois de récupération, elle tombe à 100–250 heures. L’étude de 2023 de Biomass Magazine sur l’usure des marteaux confirme que "la donnée la plus difficile à retenir est le délai de remplacement de 400–700 heures par jeu de marteaux pour le bois résineux…", ce tableau va donc à l’encontre de l’intuition des acheteurs de bois de chauffage. Un alliage renforcé peut prolonger de 30–50 % la durée d’utilisation avec du bois dur.
Quelle est la différence entre le broyage du bois dur et celui du bois résineux ?
Trois différences surprenantes influencent le choix du broyeur à marteaux : le bois dur entre dans le procédé moins dense et dur, mais les granulés uniformisent la densité de compression ; la base d’efficacité supérieure du bois résineux (résine, sève, cernes) indique un rendement en BTU par tonne de granulés finis supérieur de 10–20 %, et l’analyse économique montre que la matière première résineuse offre un coût par tonne inférieur malgré son prix d’achat plus élevé — voir le TCO sur 5 ans ci-dessus.
Comment choisir entre la série CF et la série GXP ?
La capacité de production détermine le choix. Pour une capacité annuelle de traitement inférieure à 1,1 t/h — soit environ 4 400 t/an avec 4 000 h/an de fonctionnement — la série CF constitue le choix approprié, avec une tension adaptable (220 V monophasé disponible sur le modèle CF158) pour répondre à des besoins électriques plus modestes. Au-dessus de 1 t/h, la gamme industrielle GXP est la solution : alimentation triphasée 380 V, cyclone et dépoussiérage conformes à la NFPA 652, ainsi qu’une géométrie de marteaux beaucoup plus rigide. La plage de transition se situe généralement entre 2 000–3 000 t/an de production annuelle. Communiquez-nous votre tonnage annuel et votre mélange d’essences, et nous vous indiquerons le niveau adapté dans un délai de 24 heures.
Tendance actuelle