Entre em Contato com a TCPEL

Como são feitos os pellets de biomassa? Processo passo a passo

Atualizado em julho de 2026 · Guia técnico do processo
Como são feitos os pellets de biomassa corresponde à pergunta de busca “Qual sequência industrial controlada transforma biomassa preparada em pellets comercializáveis?”. A biomassa preparada é limpa, reduzida a uma granulometria controlada, seca ou condicionada até atingir uma faixa de umidade adequada à prensagem, comprimida por uma matriz, resfriada, peneirada, testada e ensacada.
Resposta rápida
A produção estável de pellets controla oito etapas: recebimento, pré-dimensionamento, equilíbrio do teor de umidade, moagem fina, condicionamento, peletização, resfriamento e peneiramento e, por fim, liberação após o controle de qualidade. Não existe uma configuração universal de teor de umidade ou granulometria. As faixas operacionais corretas dependem da combinação entre matéria-prima, peletizadora e matriz, da especificação desejada e das evidências obtidas em testes.
Processo de produção de pellets de biomassa: especificações rápidas
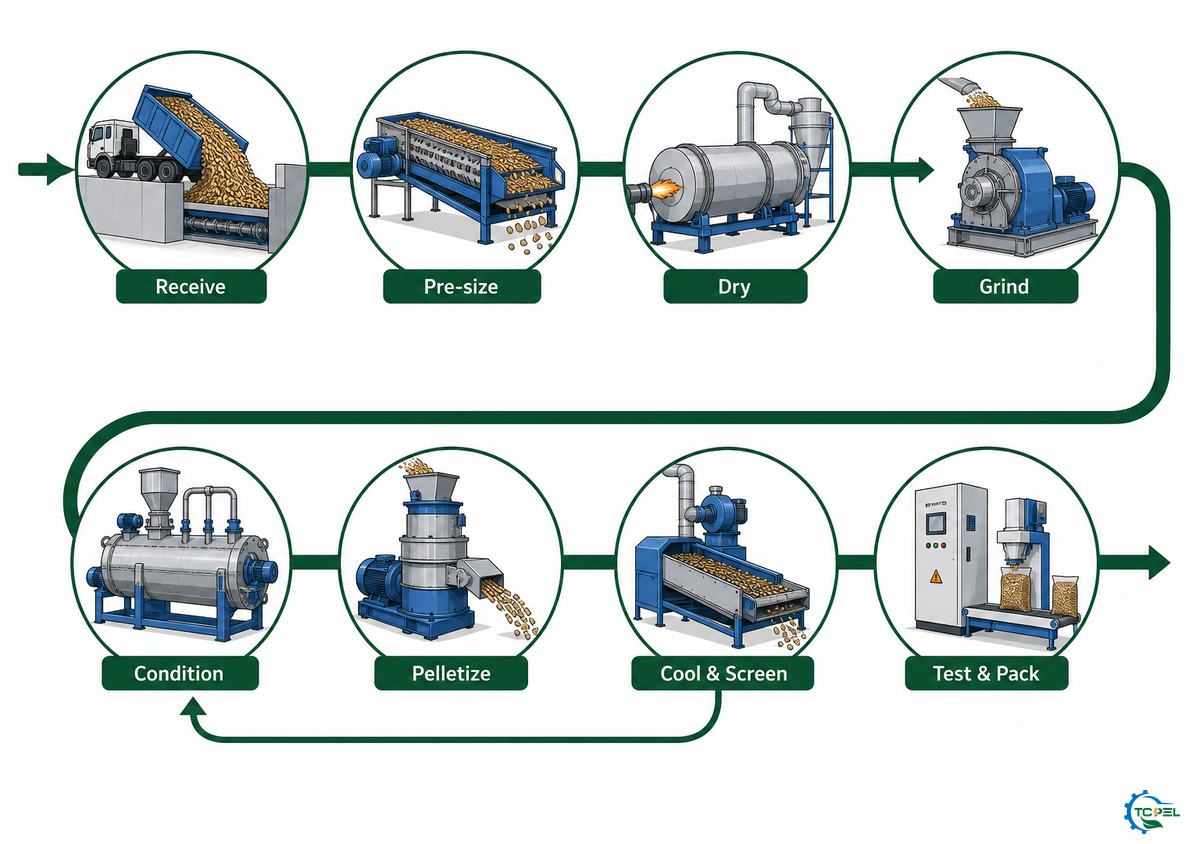
| Sequência típica da linha | Limpar → pré-dimensionar → secar → moer → condicionar → peletizar → resfriar/peneirar → testar/ensacar |
|---|---|
| Principais variáveis de controle | Identificação da matéria-prima, teor de umidade, distribuição granulométrica, cinzas/contaminação, estabilidade do fluxo |
| Principais resultados do processo | Capacidade de processamento, consumo de energia, temperatura, finos, durabilidade, densidade, teor de umidade, cinzas |
| Regra fundamental de projeto | Dimensione todas as máquinas a montante e a jusante para o mesmo fluxo de massa contínuo, incluindo a recirculação |
Nota de engenharia: dimensione a linha com base no fluxo de massa comercializável contínuo, incluindo os finos peneirados e a recirculação planejada. A capacidade nominal isolada da prensa peletizadora não equivale à capacidade de produção garantida da linha completa.
Como são feitos os pellets combustíveis de biomassa e o que muda no processo de produção
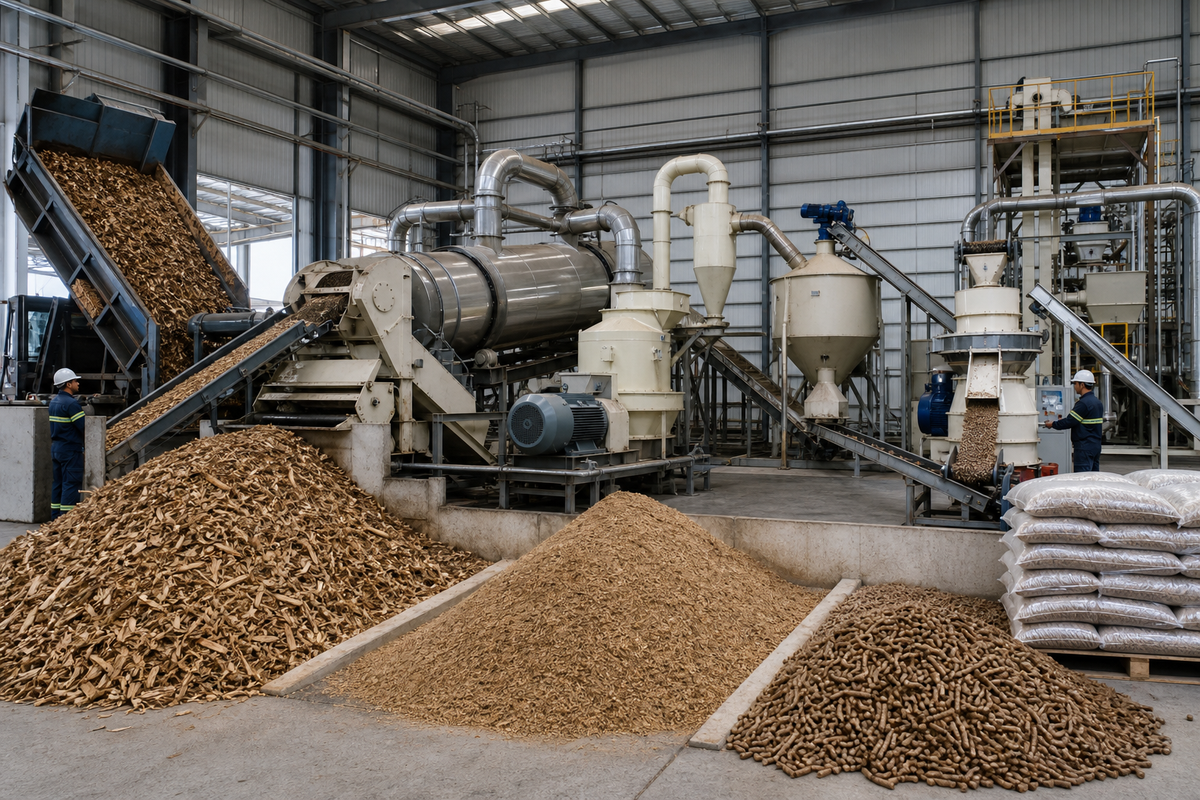
Em muitas fábricas de pellets, a sequência básica é a mesma, mas as configurações não. A Penn State Extension descreve a preparação, o ajuste do teor de umidade, a moagem, a formação dos pellets, o resfriamento, o peneiramento e o armazenamento como operações interligadas. Ela também observa que a granulometria e o teor de umidade da matéria-prima devem ser adequados à peletizadora e ao material escolhidos. Essa distinção é fundamental: o fluxograma pode ser padronizado, enquanto a receita operacional permanece específica para cada matéria-prima.
A terminologia varia entre compradores e regiões. Os engenheiros podem chamar o mesmo escopo de produção de pellets combustíveis, fabricação de pellets ou processo de produção de pellets combustíveis. Neste guia, capacidade de produção significa a produção comercializável contínua após o resfriamento e a remoção dos finos, e não apenas a capacidade nominal da prensa. Essa definição evita comparações enganosas entre ofertas no mercado de pellets.
Mantenha a afirmação sobre energia separada da afirmação sobre fabricação. As discussões sobre biomassa e bioenergia podem descrever os pellets como uma fonte de energia renovável, uma fonte de energia para geração elétrica ou uma fonte de combustível sólido de biomassa para produção de energia. Este guia de processo não determina que uma cadeia de suprimentos específica seja um combustível neutro em carbono, cumpra metas de energia renovável ou ofereça, ao longo do ciclo de vida, uma vantagem em emissões de dióxido de carbono sobre o gás natural. Essas questões exigem limites, dados e evidências de políticas próprios.
O pellet combustível é uma forma densificada usada em sistemas de energia renovável e de bioenergia em geral, desde o aquecimento residencial até determinadas usinas de geração de energia. Ao contrário de um briquete maior, sua geometria pequena e uniforme permite a alimentação automatizada. Os projetos podem usar biomassa para substituir combustíveis fósseis ou misturá-la a eles, mas o rótulo de renovável não torna todos os materiais adequados a todos os equipamentos. Os projetos de energia de biomassa ainda precisam de uma especificação de combustível declarada.
Dentro da peletizadora, os roletes forçam as partículas condicionadas para dentro dos canais da matriz sob alta pressão. O atrito e o calor favorecem a ligação entre as partículas. A lignina natural contribui para a aglutinação em materiais lenhosos, mas não compensa uma preparação inadequada. Contaminação, alimentação com teor de umidade instável, dosagem irregular ou uma matriz incompatível ainda podem gerar pellets frágeis, canais obstruídos, excesso de finos ou um aumento acentuado na carga do motor.
| Etapa de controle | Operação | Pergunta antes da liberação |
|---|---|---|
| 1 | Receber e limpar | Este lote está identificado, foi amostrado e está livre de contaminação prejudicial? |
| 2 | Pré-dimensionar | O secador e o moinho de moagem fina podem receber o material com segurança? |
| 3 | Equilibrar o teor de umidade | A remoção ou adição de água se baseia em um balanço de massa medido? |
| 4 | Moer e peneirar | Toda a distribuição granulométrica é aceitável, e não apenas a média? |
| 5 | Condicionar e dosar | A alimentação da prensa é uniforme o suficiente para manter uma carga estável? |
| 6 | Comprimir através da matriz | A combinação entre material e matriz mantém a capacidade de processamento e a qualidade? |
| 7 | Resfriar e peneirar | Os pellets estão estáveis antes do armazenamento e o circuito de finos está controlado? |
| 8 | Testar e liberar | O lote atende à especificação de combustível declarada pelo comprador? |
Qual rota de matéria-prima é adequada para pellets de madeira, pellets de biomassa de madeira e resíduos agrícolas?
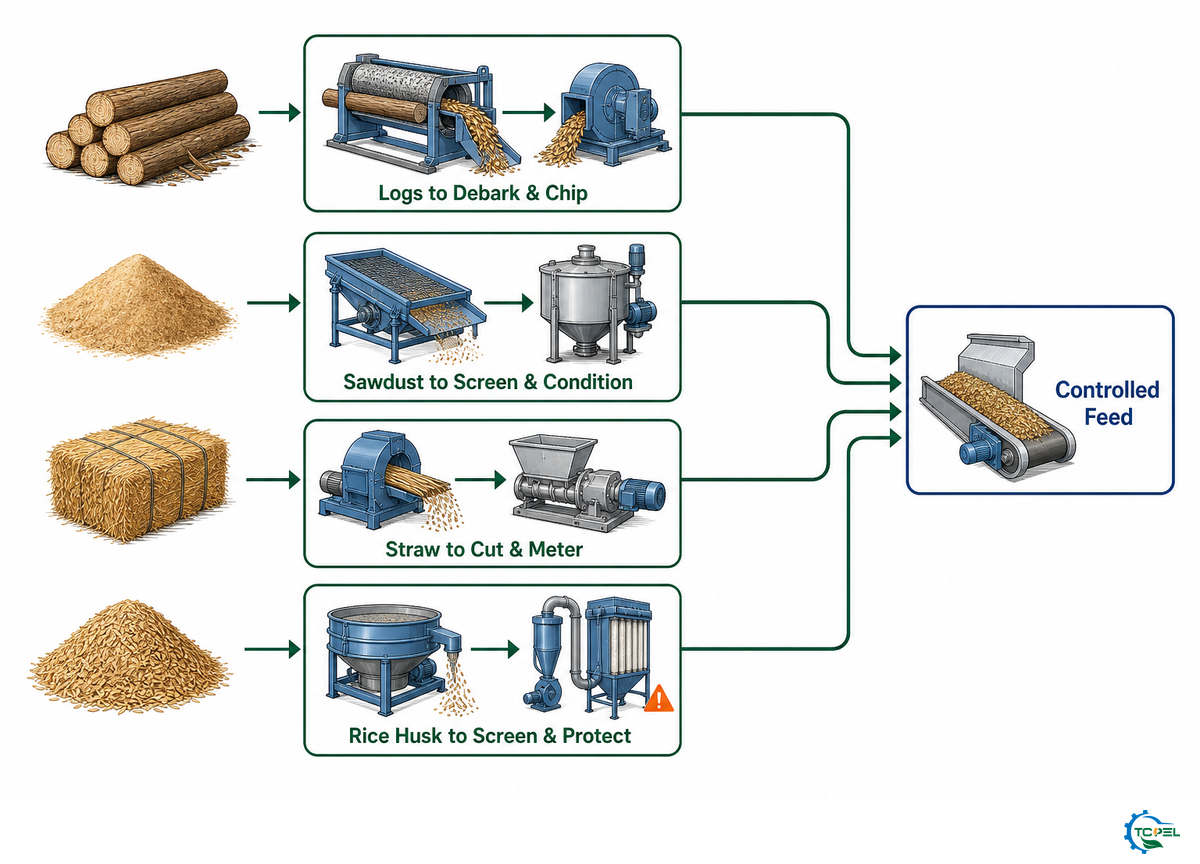
“Biomassa” é uma categoria, não uma receita. A serragem limpa pode entrar próximo à etapa de moagem fina. As toras exigem descascamento ou controle de contaminação e picagem primária. A palha exige corte e dosagem confiável. A casca de arroz já é pequena, mas apresenta outras preocupações relacionadas a cinzas e abrasão. Resíduos fibrosos de palmeiras podem exigir trituração, secagem e peneiramento repetido antes de fluírem de forma consistente.
O planejamento da matéria-prima também começa fora dos portões da fábrica de pellets. Resíduos de madeira, culturas energéticas, materiais produzidos com gramíneas e subprodutos de outros sistemas de produção de biomassa podem ser considerados para a produção de biocombustíveis, mas somente depois de definidos a origem, a contaminação, a sazonalidade e o volume contratual. O custo da matéria-prima deve incluir classificação, cargas rejeitadas, perdas no armazenamento e preparação, e não apenas o preço de compra. O material vendido para cama de animais segue uma especificação de uso diferente e não deve ser tratado como combustível sem os testes apropriados.
Em 2025, uma comparação de nove matérias-primas sob o mesmo protocolo de laboratório ainda encontrou diferenças acentuadas nas propriedades dos pellets. A lição útil não é a configuração única de preparação adotada pelo laboratório, mas o fato de que um tratamento idêntico não faz materiais diferentes se comportarem da mesma forma. Portanto, cada fábrica de pellets deve definir uma rota e evidências de aceitação para cada família de materiais.
| Rota da matéria-prima | Primeira tarefa de preparação | Principal risco na transferência | Evidências a registrar |
|---|---|---|---|
| Serragem limpa de madeira de coníferas | Peneirar e coletar amostra | Variação do teor de umidade | Teor de umidade do lote e perfil granulométrico da peneira |
| Serragem de madeira de folhosas | Separar a mistura de espécies | Maior carga na prensa | Tendência da carga do motor e da durabilidade |
| Cavacos de serraria | Secar e moer no moinho de martelos | Teor de umidade desigual nos cavacos | Amostras do teor de umidade em vários pontos |
| Madeira roliça ou galhos | Descascar conforme necessário e picar | Metal, pedras e materiais superdimensionados | Registro de contaminantes e do tamanho dos cavacos |
| Madeira de construção | Separar e remover materiais proibidos | Revestimentos e ferragens | Declaração de origem e inspeção |
| Palha de trigo ou arroz | Cortar e dosar | Formação de pontes e teor de cinzas variável | Teste de fluxo e resultado do teor de cinzas |
| Colmos ou palhada de milho | Desfazer os fardos e cortar | Terra do campo e variação do teor de umidade | Distribuição das cinzas e do teor de umidade |
| Casca de arroz | Limpar e dosar | Desgaste relacionado à sílica | Inspeção de desgaste e resultado do teor de cinzas |
| Bagaço | Desaguar e secar | Teor de umidade alto e desigual | Balanço de água na entrada/saída |
| Fibra de EFB de palma | Triturar, secar e peneirar | Fibras longas e contaminantes | Verificação do comprimento das fibras e da contaminação |
| Capim ou alfafa | Cortar e condicionar | Fibra elástica e variação sazonal | Registro do teste por lote da estação |
| Resíduos misturados | Dosar cada fluxo separadamente | Variação da receita | Proporção em massa e calibração do alimentador |
Antes de selecionar as máquinas, defina a faixa granulométrica de entrada, a distribuição do teor de umidade, a disponibilidade horária, a contaminação, as cinzas, o diâmetro desejado do pellet, a classe de combustível exigida e a embalagem de destino. Você pode usar o verificador de preparo da matéria-prima da TCPEL para organizar esses dados antes de discutir a linha.
Etapa 1: receba, colete amostras, limpe e armazene a matéria-prima de biomassa
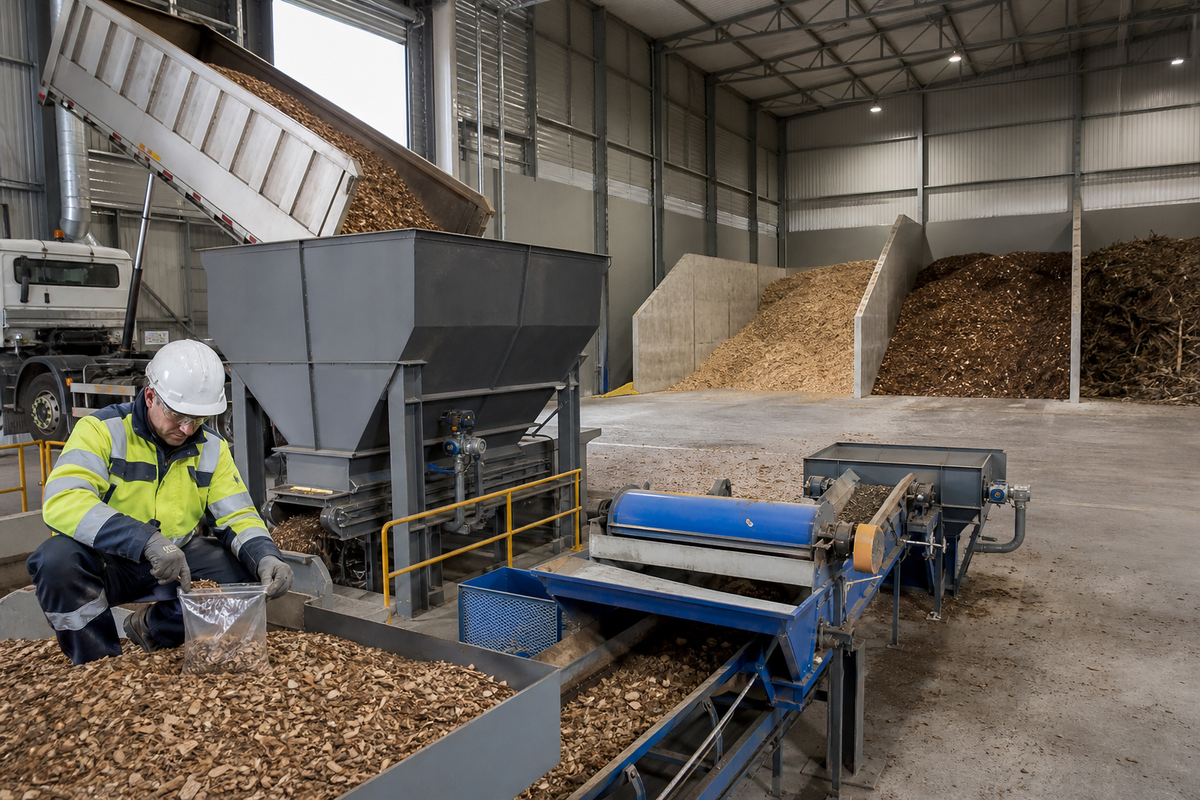
A fabricação de pellets começa na balança rodoviária ou na moega de recebimento, e não na peletizadora. Registre o fornecedor, a origem, a família do material, a massa na chegada, a condição visível e o local da coleta da amostra. Uma única medição superficial oferece uma base frágil para cavacos úmidos ou resíduos enfardados, pois a água pode variar entre diferentes pontos de uma pilha ou de um fardo. Use um plano de amostragem que contemple diferentes profundidades e posições e, quando um lote contestado puder ter impacto comercial, retenha uma contramostra identificada.
Remova metais estranhos, pedras, terra, plástico e detritos superdimensionados antes dos equipamentos de alta velocidade. Ímãs, separadores de pedras, peneiras e inspeção visual protegem mais do que a matriz: também protegem picadores, moinhos, transportadores e sistemas de despoeiramento. Mantenha separados os lotes suspeitos ou com teor de umidade excepcionalmente alto até que os testes sejam concluídos. Misturar primeiro e investigar depois transforma um problema isolado em um problema que afeta todo o silo.
Os gestores de qualidade de fábricas entrevistados pela Biomass Magazine descreveram testes internos, retenção de amostras, correlação com terceiros e acompanhamento ao longo de meses e estações. Essa prática é útil porque um certificado “médio” não explica uma mudança operacional repentina, a menos que o registro do lote recebido possa ser correlacionado aos dados da prensa e dos pellets acabados.
Registro de liberação da etapa de controle 1
Libere o material somente depois de registrar sua identificação, amostra, teor de umidade, contaminação e local de armazenamento. Se uma fábrica de pellets aceitar várias matérias-primas, use silos separados ou um plano de mistura controlado. A rotação de estoque pelo sistema primeiro a entrar, primeiro a sair e o monitoramento de incêndios devem fazer parte do projeto de armazenamento, principalmente onde possa haver acúmulo de material quente, pó ou atividade biológica.
Etapa 2: pique, corte ou faça a pré-trituração de materiais superdimensionados
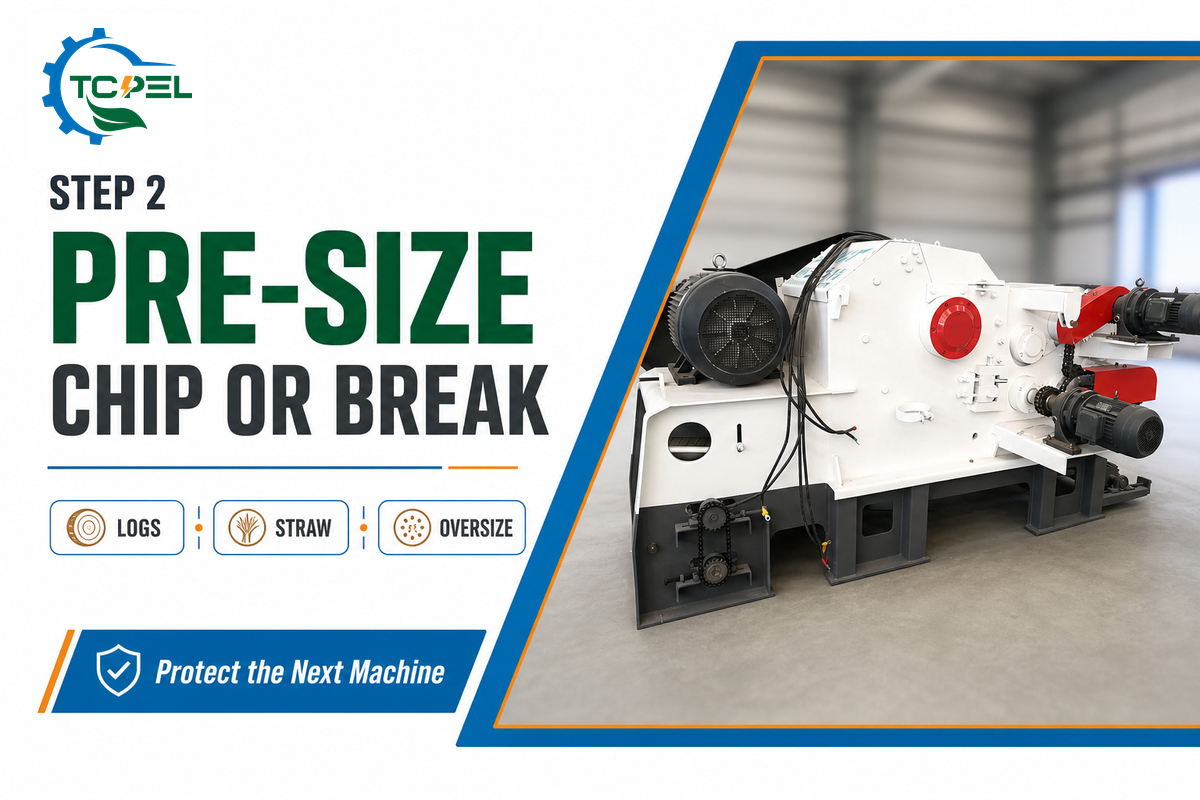
O dimensionamento primário transforma toras, costaneiras, galhos, colmos ou resíduos fibrosos em pedaços que a próxima máquina consiga receber. Essa não é a etapa de moagem final. A escolha do equipamento depende da forma e da resistência do material: picadores de tambor são adequados para peças de madeira, enquanto desmanchadores de fardos, trituradores ou cortadores costumam ser mais apropriados para palha e fibras longas.
Como exemplo de equipamento fornecido pelo próprio fabricante, a TCPEL oferece configurações de picadores de tambor com capacidade de 3–60 t/h e produção nominal de cavacos de 30–50 mm. Esses números descrevem essa família de produtos, não um requisito universal para linhas de produção de pellets. Os valores reais devem ser compatíveis com os limites de entrada do secador, o regime de trabalho do moinho de martelos, a forma da matéria-prima e a capacidade de processamento contínua da linha.
Um teste de aceitação útil avalia mais do que apenas se “o picador funcionou”. Verifique a fração superdimensionada, as peças longas, os materiais estranhos, o consumo de corrente e a estabilidade do fluxo de massa. As máquinas podem atingir as toneladas nominais por hora e, ainda assim, produzir uma quantidade de material superdimensionado suficiente para sobrecarregar a etapa seguinte. Para matérias-primas lenhosas, compare as opções de picadores de tambor industriais para o dimensionamento primário da biomassa com as dimensões máximas de entrada e o tamanho da abertura do equipamento seguinte.
Etapa 3: calcule o balanço do teor de umidade e seque apenas o necessário
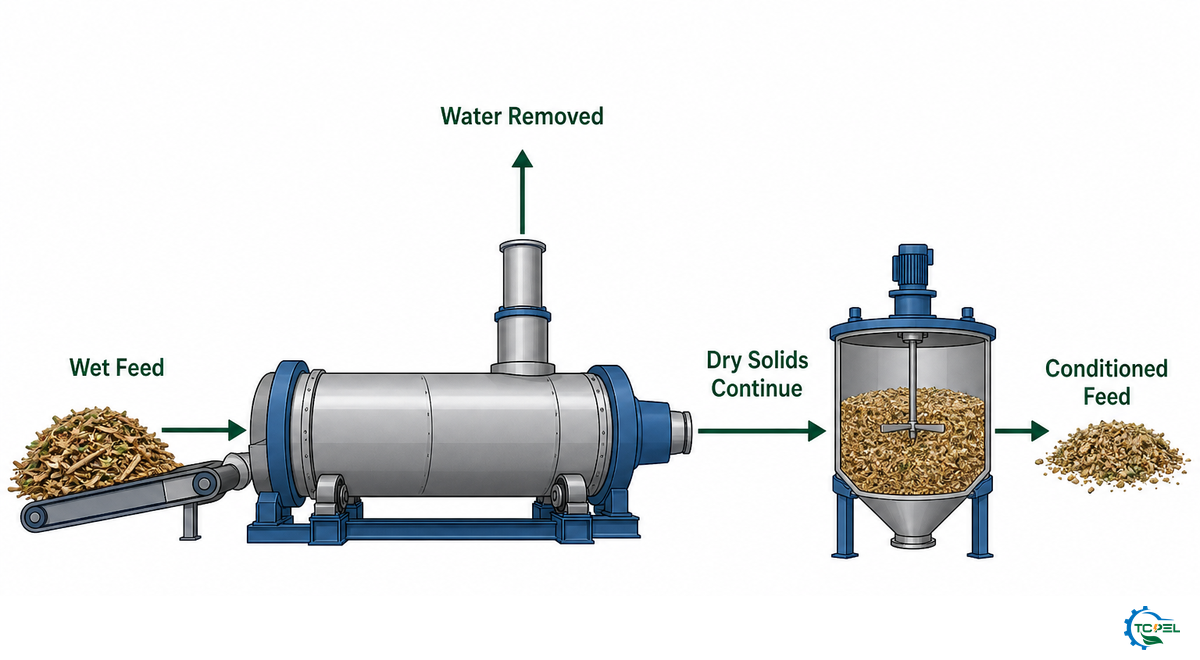
O dimensionamento do secador começa pela massa de sólidos secos, e não por um percentual de teor de umidade memorizado. O teor de umidade em base úmida é a massa de água dividida pela massa úmida total. Se o teor de umidade de um fluxo de alimentação mudar de 45% para 35%, a carga de trabalho do secador mudará mesmo que o fluxo de massa de entrada permaneça igual. Também pode ser necessário um condicionamento final após a secagem, portanto o “teor de umidade na saída do secador” e a “condição na entrada da peletizadora” não devem ser tratados como um único número sem controle.
1.000 kg/hde fluxo de entrada com 45% de teor de umidade
550 kg/hde sólidos secos que seguem no processo
375 kg/hde água removida para atingir o valor ilustrativo de 12%
Exemplo resolvido: balanço de massa do teor de umidade
Este é o cálculo completo. Com 45% de teor de umidade, um fluxo de 1.000 kg/h contém 550 kg/h de sólidos secos e 450 kg/h de água. Se 12% for usado apenas como meta ilustrativa de condicionamento, os sólidos secos corresponderão a 88% do fluxo de saída: 550 ÷ 0.88 = 625 kg/h. Esse fluxo contém 75 kg/h de água, portanto a remoção teórica é de 450 − 75 = 375 kg/h antes de considerar vazamentos, evaporação fora do secador, recirculação ou outras perdas do processo. Substitua 12% por uma meta respaldada por testes com a matéria-prima e a prensa reais.
Portanto, o calor necessário à secagem deve ser dimensionado com base na carga de remoção de água e na faixa segura de temperatura do material. Um baixo teor de umidade não é automaticamente melhor: a secagem excessiva pode desperdiçar energia, aumentar o pó e deixar a prensa sem as condições exigidas pela matéria-prima e pela matriz selecionadas.
Uma pesquisa publicada pelo Idaho National Laboratory ilustra por que regras universais de teor de umidade não funcionam. A rota definida no estudo para palhada de milho com matriz plana peletizou o material com teor de umidade em base úmida de 33%, 36% e 39% e depois secou os pellets formados até menos de 9%. Isso não autoriza operar uma linha industrial de madeira com matriz anelar nesses valores; é uma evidência de que a sequência de controle do teor de umidade pode mudar conforme o material e o projeto do processo.
Meça o teor de umidade na entrada e na saída com frequência suficiente para detectar variações e compare o resultado com a temperatura do secador, o tempo de residência, o consumo de combustível e a capacidade de processamento. A secagem excessiva desperdiça energia e pode prejudicar o manuseio ou o comportamento na prensa. A secagem insuficiente pode causar alimentação instável, baixa durabilidade, obstruções ou riscos no armazenamento. Para calcular tecnicamente a carga de trabalho, analise o dimensionamento de secadores rotativos industriais para matérias-primas de biomassa com dados reais de entrada, em vez de considerar apenas a capacidade indicada no catálogo.
Etapa 4: moa e peneire para obter uma distribuição granulométrica controlada
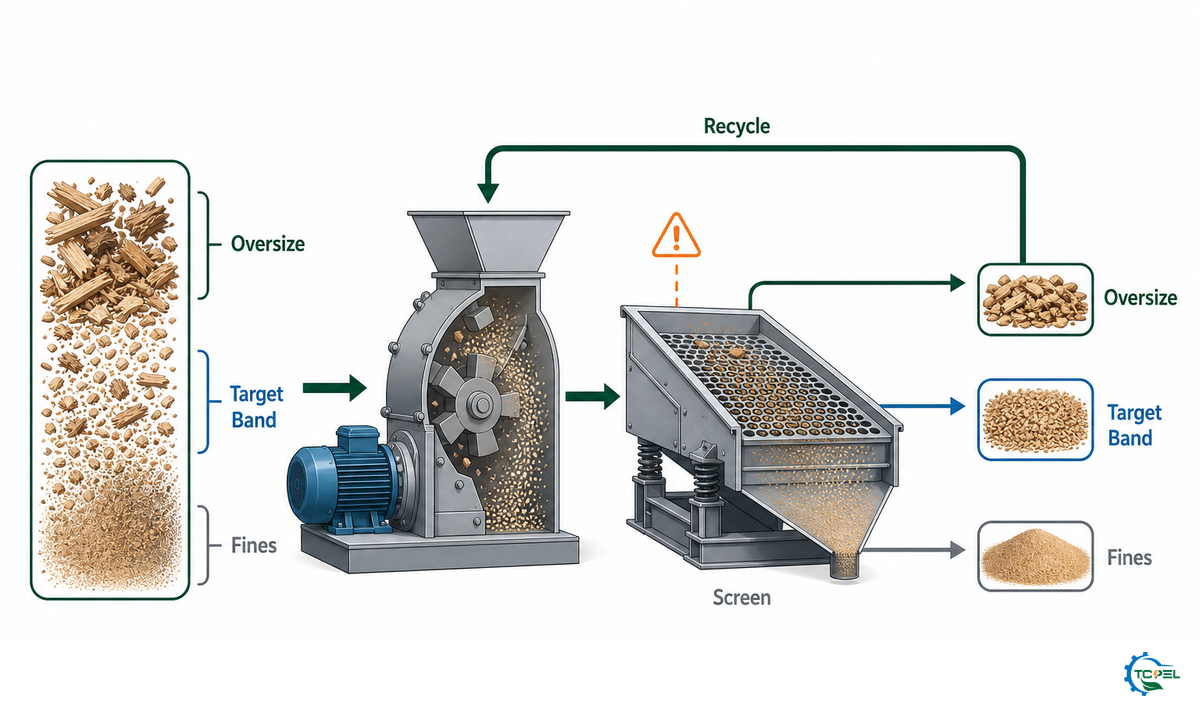
A moagem fina aumenta a área de contato disponível para compactação e torna a dosagem mais previsível. A Penn State cita granulometrias abaixo de aproximadamente 3 mm como orientação comum para muitas peletizadoras, mas associa imediatamente o tamanho adequado ao equipamento e ao material. Considere esse número uma referência inicial, não uma especificação de compra.
Uma pesquisa analisada pela BioResources em 2012 explica o aspecto menos evidente: partículas menores podem aumentar o atrito, e os resultados laboratoriais de densidade nem sempre preveem o comportamento industrial. O excesso de finos também pode prejudicar a qualidade. Portanto, os operadores precisam conhecer a distribuição — material superdimensionado, fração intermediária útil e finos —, e não apenas uma granulometria média.
Faça
- Colete uma amostra após o moinho sob carga estável
- Registre toda a distribuição granulométrica obtida por peneiramento
- Monitore o desgaste da peneira e a corrente do motor
- Teste as alterações com a matriz que será utilizada
Não faça
- Presumir que uma moagem mais fina sempre significa maior resistência
- Avaliar a capacidade de produção com base em um único punhado
- Ignorar fibras longas porque a média é baixa
- Alterar simultaneamente a peneira e o teor de umidade
Ao investigar problemas, altere uma variável controlada de cada vez. Uma nova peneira pode alterar tanto a distribuição granulométrica quanto a capacidade de processamento; uma correção do teor de umidade pode mudar o comportamento do moinho; os finos recirculados podem alterar a composição aparente da receita. Se os três mudarem ao mesmo tempo, o teste não conseguirá identificar a causa. Consulte os moinhos de martelos para biomassa destinados ao controle da granulometria ao adequar a área da peneira e a carga do motor ao material.
Etapa 5: condicione a matéria-prima antes da peletizadora
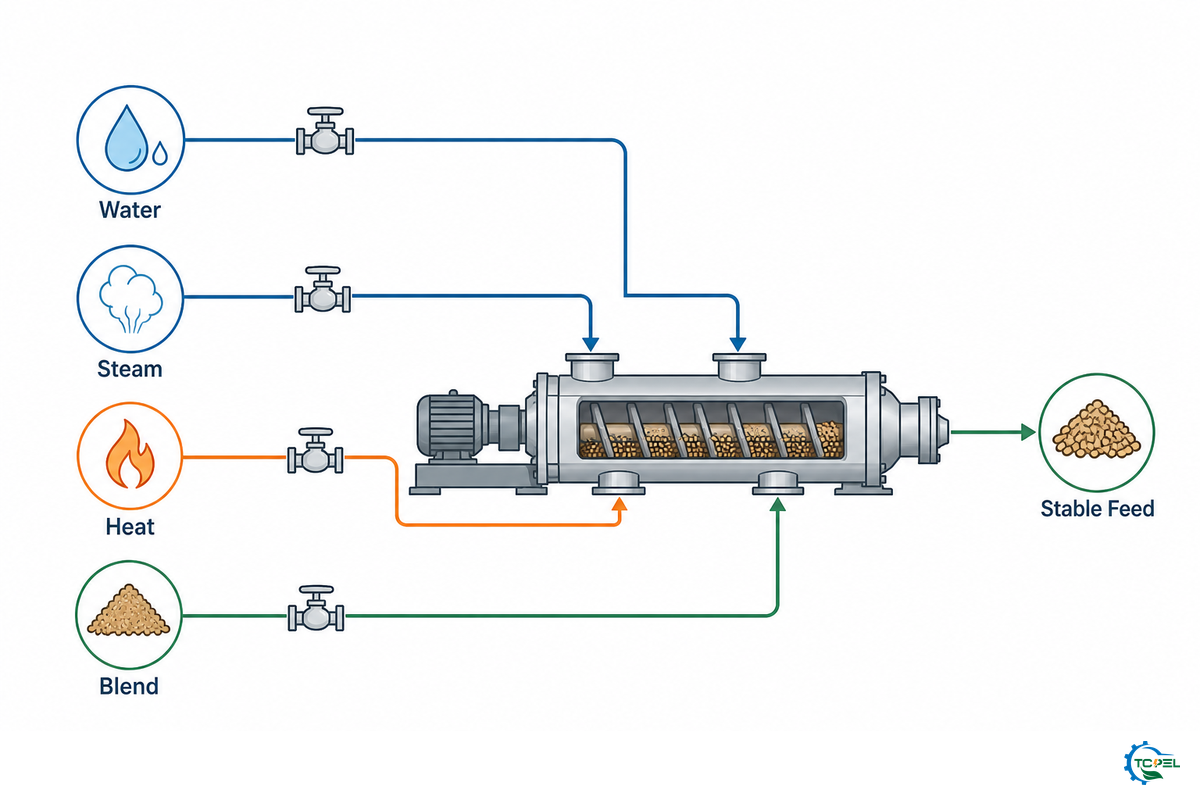
O condicionamento ajuda a criar uma matéria-prima relativamente uniforme e estável para a prensa. Dependendo da matéria-prima, da rota operacional e dos equipamentos disponíveis, o condicionamento pode envolver injeção de água, vapor, aquecimento, mistura de materiais, adição de aglutinante, simples homogeneização ou tempo de residência controlado antes da prensa. O objetivo é obter um fluxo consistente, não um “valor-alvo” arbitrário que possa prejudicar o desempenho da prensa.
Embora a lignina da madeira ajude a formar ligações sob calor e pressão, simplesmente afirmar que “a madeira contém lignina” não constitui um controle de processo viável. A disponibilidade e o comportamento da lignina variam conforme a espécie, o teor de casca, o histórico de armazenamento, a granulometria e o teor de umidade. Da mesma forma, os resíduos agrícolas se comportam de modo diferente das matérias-primas lenhosas devido às diferenças na estrutura das fibras, nas cinzas, no teor de extrativos e nas propriedades aglutinantes naturais. Os aglutinantes devem ser usados para resolver um problema medido e comprovado em testes realizados cuidadosamente, não para ocultar sujeira, metal, moagem inadequada ou condições de secagem instáveis.
Nenhum ingrediente isolado mantém sempre o pellet coeso. A aglutinação resulta da combinação medida entre a química do material, o contato entre as partículas, o teor de umidade, a temperatura, a pressão, a resistência da matriz e qualquer aditivo permitido usado na receita validada.
No experimento descrito com palhada de milho em matriz plana e alto teor de umidade, a adição de 4% em peso de amido de milho reduziu o consumo específico de energia em 20-40% em comparação com a condição de controle. Esse resultado é específico para essa matéria-prima, equipamento de teste e procedimento. Embora forneça uma justificativa para a abordagem, ele não é uma recomendação para o uso de aglutinantes com matérias-primas agrícolas e lenhosas misturadas na produção industrial com matriz anelar.
Registro do teste de condicionamento
Registre estes campos em cada teste: material de entrada, distribuição granulométrica obtida por peneiramento, método de medição do teor de umidade em base úmida, taxa de adição, tempo de mistura, temperatura da alimentação quando medida, carga do motor da prensa, toneladas produzidas, finos após o resfriamento e resultados dos testes dos pellets acabados. Mantenha a receita de referência disponível para comparação. Sem dados de referência, até mesmo uma operação curta que pareça estável pode ocultar menor capacidade de produção ou maior carga de recirculação.
Etapa 6: comprima a biomassa através de uma matriz
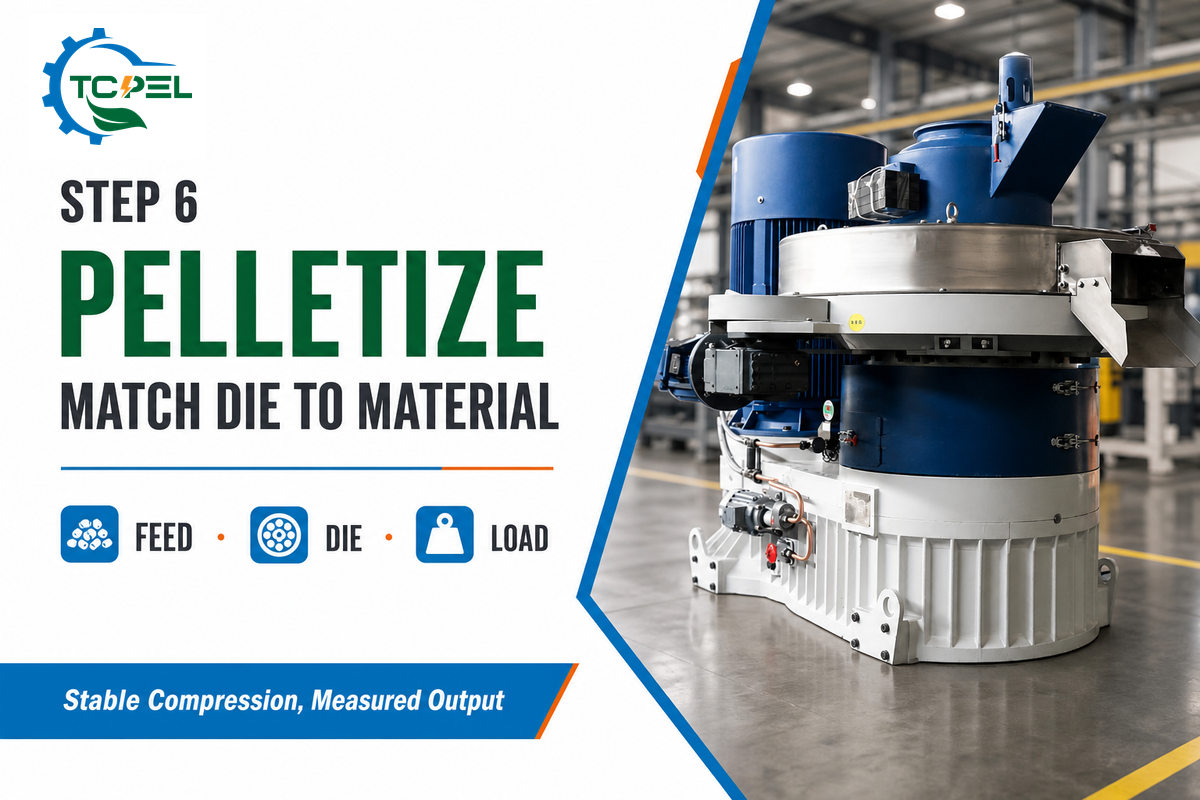
A biomassa condicionada entra na prensa por meio de um alimentador dosador. Os roletes pressionam o material sobre uma matriz plana ou anelar, e o material é forçado através de canais que determinam o diâmetro do pellet e o percurso de resistência. As facas cortam os cordões extrudados no comprimento desejado. Os operadores monitoram a estabilidade da carga, a taxa de alimentação, a tendência da temperatura, o ruído, a vibração, as obstruções e a aparência dos pellets recém-formados.
A escolha da matriz depende tanto do material quanto da capacidade. A geometria dos canais, a compressão efetiva, o diâmetro dos furos, a condição do metal, a folga dos roletes e o desgaste interagem com a matéria-prima. Uma combinação de matriz e receita de condicionamento desenvolvida para madeira limpa de coníferas pode sobrecarregar a prensa quando aplicada a um resíduo com alto teor de cinzas; matrizes que produzem pellets resistentes podem reduzir a capacidade de produção ou a eficiência energética se a resistência for excessiva.
A linha atual da TCPEL inclui configurações com matriz anelar, matriz anelar vertical e matriz plana, com vários modelos que oferecem pellets de 6 mm ou 8 mm e outros diâmetros em configurações selecionadas. Essas são especificações de produtos fornecidas pelo próprio fabricante. Para encontrar a configuração adequada a cada projeto, compare as opções de peletizadoras de biomassa para diferentes matérias-primas e metas de capacidade de produção e depois exija um teste com o material e uma base operacional por escrito antes da seleção final.
Os testes de comissionamento devem durar o suficiente para revelar o acúmulo de calor, as variações na alimentação, o acúmulo na recirculação e os gargalos a montante. Registre a capacidade de produção comercializável, não apenas a descarga da prensa. Se 1,0 t/h sair da matriz, mas 12% retornar como finos, o ensacamento não receberá 1,0 t/h de produto. As capacidades do transportador, do resfriador de pellets, da peneira e do sistema de despoeiramento devem ser verificadas no mesmo ponto operacional.
Etapa 7: resfrie, peneire e controle o circuito de finos
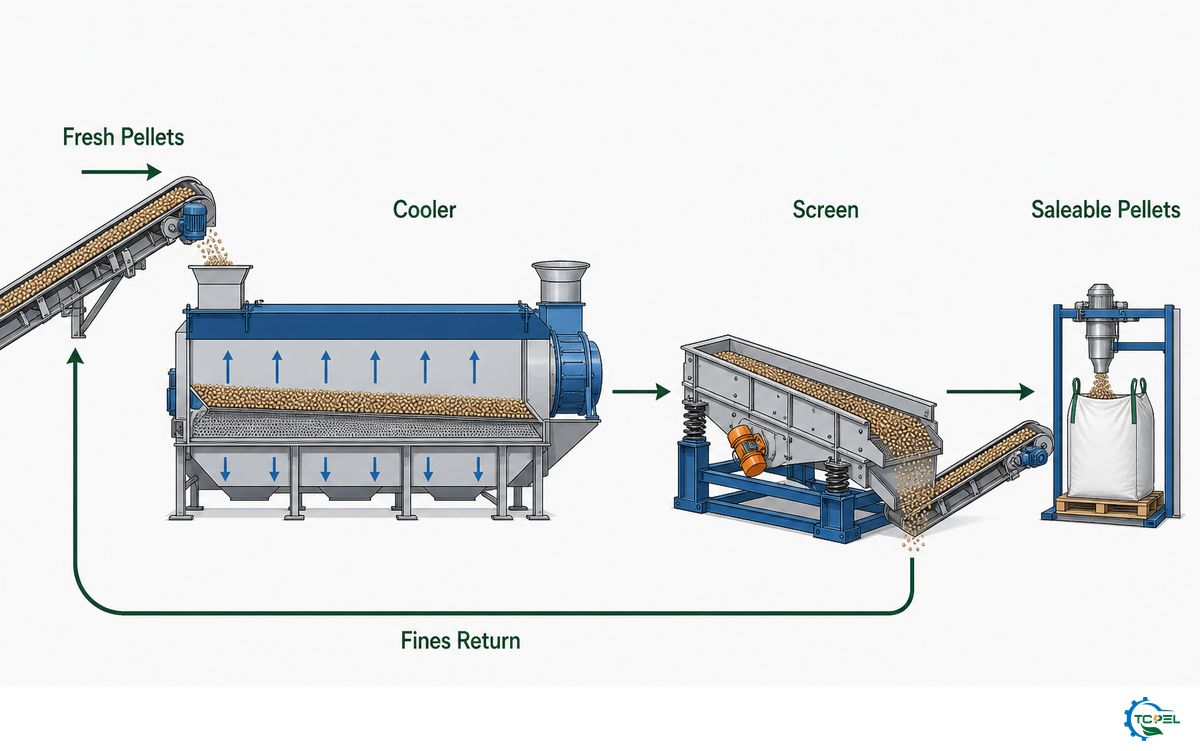
Os pellets recém-produzidos estão quentes e mecanicamente vulneráveis. Um estudo industrial de 2025 realizado em 2 fábricas suecas registrou temperaturas na saída da prensa em torno de 70–90°C e descreveu como meta comum de resfriamento uma temperatura próxima à ambiente acrescida de 5°C. Esse trabalho constatou que a temperatura e a vazão do ar afetaram a durabilidade, a dureza, as trincas e o comportamento durante o armazenamento. Essas observações nas fábricas constituem evidências limitadas àquelas condições, e não um ponto de ajuste universal para o resfriador.
Um resfriamento brando demais pode deixar o produto quente e instável; um fluxo de ar muito frio ou intenso pode aumentar o estresse térmico e as trincas. Controle de forma integrada o tempo de residência, a vazão de ar, a profundidade do leito, a condição de entrada e a temperatura de descarga. Compare amostras da entrada e da saída do resfriador, em vez de presumir que todo pellet quebrado veio da prensa.
Após o resfriamento, uma peneira remove os finos soltos e as partículas fora de especificação granulométrica. Parte do material peneirado pode retornar ao processo, mas o material reciclado ainda deve ser contabilizado no fluxo de massa. A recirculação não medida pode sobrecarregar silenciosamente o condicionador ou a prensa, concentrar material seco e distorcer a capacidade de produção informada. Se os pellets acabados produzirem excesso de finos durante o manuseio, colete amostras antes e depois de cada transferência, em vez de culpar primeiro a prensa. Instale um ponto de amostragem e meça o fluxo de retorno ou estime-o por meio de verificações cronometradas de massa. Para o layout dos equipamentos, consulte resfriadores de pellets em contrafluxo para estabilização após a matriz.
O armazenamento e o transporte começam na descarga do resfriador. Não carregue um silo nem um saco selado com pellets que ainda estejam quentes, úmidos ou liberando excesso de finos. Registre a condição na saída do resfriador e novamente no ensacamento, para que danos causados pelo transporte ou pela altura de queda não sejam atribuídos à prensa.
Profissionais do setor alertam que transportadores, carregamento, descarregamento e peneiramento podem causar paradas mesmo quando a atenção está concentrada no secador e na prensa. Faça um teste da cadeia de capacidade: opere em conjunto o recebimento, o processamento térmico, a moagem, a prensagem, o resfriamento, o peneiramento, a recirculação e o ensacamento e identifique a primeira etapa que não consegue sustentar a meta. Esse gargalo, e não o maior valor de placa, determina a capacidade de produção contínua da fábrica de pellets.
Etapa 8: verificar a qualidade dos pellets e as propriedades relevantes para emissões, ensacar e armazenar
Os pellets acabados são liberados conforme uma especificação declarada de uso final, e não com base na aparência. Os requisitos podem variar entre combustível para aquecimento residencial, combustível para caldeiras industriais, pellets não lenhosos, cargas de exportação e contratos particulares de compradores. Defina o documento aplicável e o método de amostragem antes da produção. Caso contrário, a fábrica poderá melhorar uma propriedade que o comprador não utiliza e deixar de atender àquela que determina a aceitação.
Normalmente, os pellets são selecionados para um sistema de aquecimento específico e são comumente usados em caldeiras a pellets, caldeiras residenciais e industriais, fogões a pellets de madeira e determinados sistemas de geração de energia. Os compradores que utilizam pellets de biomassa para cozinhar e aquecer devem confirmar a compatibilidade entre a classe do combustível, as instruções do equipamento, as normas locais e o projeto de armazenamento; o fato de um pellet queimar não comprova que ele seja adequado para todos os equipamentos.
A eficiência da combustão e as emissões pertencem ao sistema de uso final, e não apenas ao formato do pellet. Os pellets podem emitir dióxido de carbono e material particulado durante a combustão, enquanto a composição química das cinzas e as condições operacionais podem alterar o resultado. Portanto, qualquer afirmação sobre produção e uso deve identificar a classe do combustível, o equipamento, o método de ensaio e os limites da comparação.
A especificação de 2022 do PFI para combustível lenhoso densificado de uso residencial e comercial inclui propriedades obrigatórias como teor de finos, densidade a granel, diâmetro, comprimento, poder calorífico, cloreto, teor de umidade, índice de durabilidade, cinzas e metais pesados. Esse escopo é importante: a especificação não deve ser apresentada como uma norma abrangente para todos os pellets agrícolas ou industriais.
A ISO 17225-2:2021 define classes graduadas de pellets de madeira para as matérias-primas lenhosas relacionadas e exclui os pellets tratados termicamente do escopo dessa parte. A ENplus ST 1001:2022 aplica a estrutura A1, A2 e B no âmbito do programa ENplus para pellets de madeira. Confirme com a certificadora ou o comprador a edição contratual vigente e a tabela exata da classe, em vez de copiar limites de uma página secundária da internet.
| Decisão de liberação | Documento ISO pertinente | Como utilizá-lo |
|---|---|---|
| Classificação geral do combustível | ISO 17225-1:2021 | Defina a origem aplicável da biomassa e a classe geral antes de escolher os limites específicos do produto. |
| Classe lenhosa ou não lenhosa | ISO 17225-2:2021 para madeira; ISO 17225-6:2021 para pellets não lenhosos classificados | Não aplique uma tabela de classes de pellets de madeira a gramíneas, frutas, biomassa aquática ou misturas não declaradas. |
| Teor de umidade de rotina | ISO 18134-2:2024 | Use um método acordado em base úmida e um plano de amostragem para o controle da produção. |
| Durabilidade mecânica | ISO 17831-1:2025 | Teste a resistência ao manuseio e à abrasão conforme a edição contratual. |
| Cinzas e valor energético | ISO 18122:2022 para cinzas; ISO 18125:2017 para poder calorífico | Compare os resultados laboratoriais com os limites de propriedades declarados pelo comprador e a base de apresentação dos resultados. |
| Elementos minoritários | ISO 16968:2015 | Use quando a classe do combustível ou o contrato exigir evidências sobre elementos-traço. |
Essa correspondência não constitui um pacote automático de ensaios. O comprador, a certificadora ou o programa aplicável deve identificar as propriedades, edições, limites, regras de amostragem e o laboratório competente. Uma fábrica não deve alegar conformidade apenas porque mediu a mesma propriedade por outro método.
Use ensaios calibrados e um código de lote rastreável. No mínimo, o plano de liberação deve vincular a amostra ao horário de produção, ao lote de matéria-prima, à formulação, à matriz, ao operador e ao lote de embalagem. Guarde os resultados por tempo suficiente para investigar problemas de armazenamento ou reclamações de clientes. Embale somente produtos resfriados e peneirados, usando embalagens adequadas à rota; proteja os sacos ou o material a granel contra chuva, condensação, paletes quebrados e contaminação cruzada. Avalie os equipamentos para ensacamento de pellets somente depois de definir o tamanho do saco, a tolerância de pesagem, o controle de pó e a capacidade horária de produção comercializável.
Matérias-primas variáveis exigem mais evidências: o mapa de controle da matéria-prima ao pellet com 8 pontos de verificação
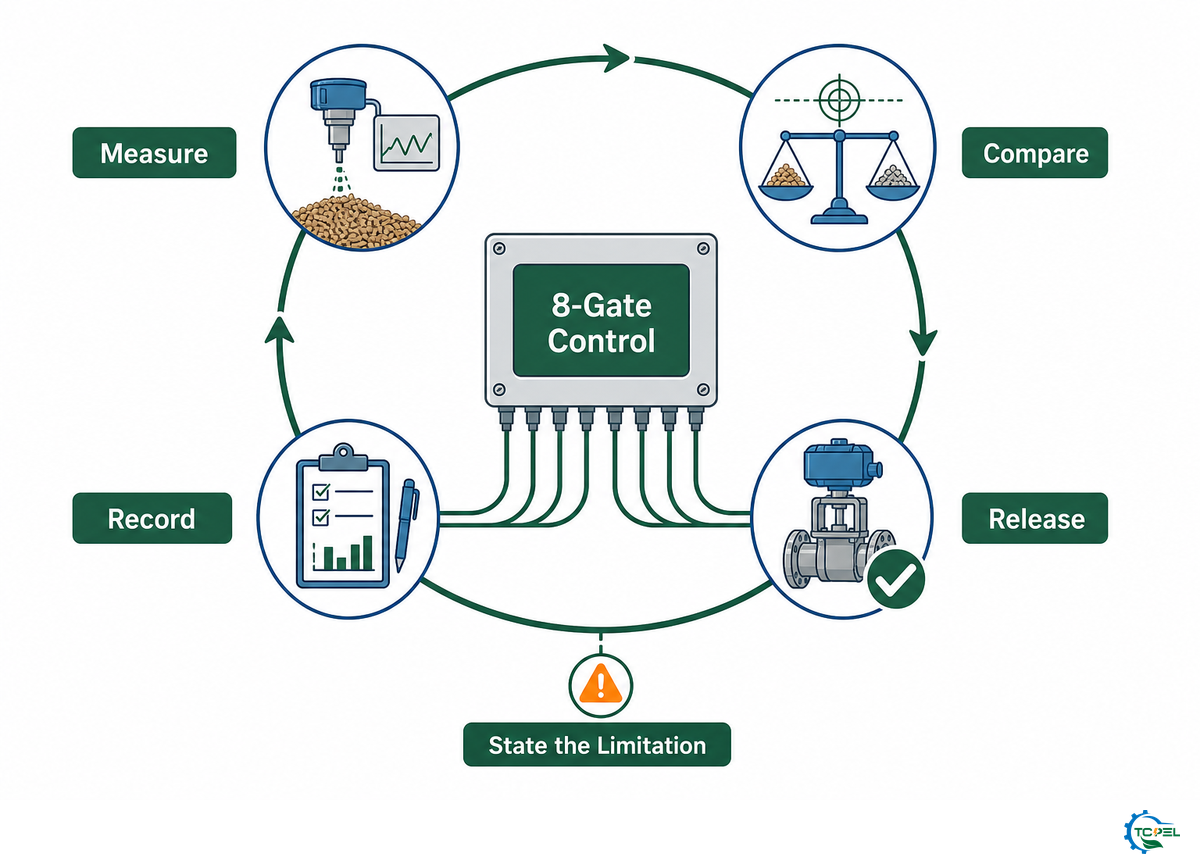
Planos sólidos de controle de processo associam cada ponto de verificação a uma medição, uma decisão de liberação e uma limitação declarada. Isso permite transferir os resultados de um teste para as áreas de compras e operações. Também evita que a capacidade máxima da máquina informada por um fornecedor seja confundida com a capacidade de produção garantida da linha ao processar um resíduo não testado.
| Ponto de verificação/decisão | Medição | Evidência para liberação | Limitação |
|---|---|---|---|
| 1. Identidade do material | Origem e composição | Registro do fornecedor e do lote | Um nome não representa a variação sazonal |
| 1. Contaminação | Metal, pedra, terra e materiais proibidos | Registro de inspeção e remoção | As inspeções visuais não detectam contaminantes químicos |
| 2. Granulometria inicial | Fração de materiais superdimensionados e peças longas | Resultado representativo do peneiramento | Uma única amostra pode não detectar picos no alimentador |
| 3. Teor de umidade na entrada | Distribuição em base úmida | Amostragem em vários pontos e método | Medidores de superfície podem não representar a pilha |
| 3. Carga térmica do secador | kg/h de água removida | Balanço de massa dos sólidos secos | A carga teórica não inclui as perdas do processo |
| 4. Granulometria fina | Distribuição granulométrica completa por peneiramento | Perfil de partículas superdimensionadas/intermediárias/finos | O tamanho médio oculta os extremos da distribuição |
| 5. Condicionamento | Taxa de adição e estabilidade da mistura | Alimentador calibrado e registro do lote | Testes curtos podem não detectar desvios |
| 6. Carga da prensa | Tendência de corrente, capacidade de processamento e temperatura | Registro de operação estável | As especificações sem carga não preveem a resposta do material |
| 6. Compatibilidade da matriz | Geometria, desgaste e resposta do pellet | Teste da matéria-prima com a matriz identificada | Um resultado pode não se aplicar a outro material |
| 7. Resfriamento | Temperatura de entrada/saída e vazão de ar | Amostras pareadas e registro do resfriador | As condições ambientais alteram o desempenho |
| 7. Circuito de finos | Massa retornada por hora | Verificação cronometrada de massa | A recirculação intermitente pode passar despercebida |
| 8. Liberação do lote | Propriedades do combustível previstas em contrato | Resultado laboratorial rastreável e código do lote | Um certificado se aplica somente ao lote amostrado |
Esse mapa pode ser incorporado a um teste de aceitação em fábrica. Acrescente a quantidade acordada de amostras, o método de ensaio, a faixa de aceitação, a parte responsável e a medida a tomar após um resultado reprovado. Em seguida, opere toda a configuração da linha de produção de pellets de biomassa na condição contínua prometida. Testes realizados somente na prensa peletizadora não comprovam a capacidade de resfriamento, peneiramento, recirculação nem ensacamento.
Principal conclusão
Os pellets de biomassa são produzidos por meio do controle de 8 transferências; a linha vencedora é aquela que mantém a qualidade comercializável e o fluxo de massa com a matéria-prima real do comprador, e não aquela que apresenta a maior capacidade de placa isolada.
Perguntas frequentes: pellets de biomassa, fogões a pellets, combustível para caldeiras, aglutinantes e produção doméstica
Quais matérias-primas são usadas para produzir pellets de biomassa?
Resposta
Os insumos comuns incluem serragem limpa, cavacos de madeira, resíduos florestais, palha, resíduos de milho, casca de arroz, bagaço, resíduos de palma, gramíneas e determinadas misturas. A fonte aceitável depende da especificação de combustível pretendida e do sistema de combustão. Os materiais lenhosos e agrícolas não podem ser tratados como intercambiáveis: a composição química das cinzas, a contaminação, a forma das fibras, o comportamento do teor de umidade, a abrasão e a capacidade natural de aglutinação podem variar. Antes de selecionar os equipamentos, documente a origem do material, a variação sazonal, o fornecimento por hora, a distribuição granulométrica, o teor de umidade em base úmida, as cinzas, os contaminantes e os requisitos dos pellets acabados.
Os pellets de biomassa precisam de aglutinante?
Resposta
Nem sempre. Muitas matérias-primas lenhosas podem formar pellets duráveis por meio de pressão, calor gerado por atrito, entrelaçamento mecânico e contribuição da lignina natural, quando o preparo e as condições da matriz são adequados. Um aglutinante pode ajudar com um resíduo específico de baixa capacidade de aglutinação ou difícil processamento, mas deve ser avaliado em um teste controlado e verificado conforme as regras do comprador para o combustível. Primeiro, descarte como causas o teor de umidade instável, a distribuição granulométrica incorreta, a contaminação, a dosagem inadequada, as ferramentas desgastadas ou uma matriz incompatível. Registre a identidade e a dosagem do aglutinante para manter rastreáveis a qualidade e as propriedades relevantes para emissões.
Posso produzir pellets de biomassa em casa?
Resposta
Pequenas máquinas de matriz plana podem produzir pellets na escala de uma oficina ou propriedade rural, mas a prensa é apenas uma parte do trabalho. O material ainda precisa estar limpo, ter a granulometria correta e o teor de umidade medido, além de ser alimentado com regularidade, resfriado, peneirado e armazenado com segurança. Pó, máquinas rotativas, pellets quentes, risco de incêndio, carga elétrica e madeira tratada inadequada tornam perigosos os experimentos informais. Comece com um material comprovadamente limpo e respeite a faixa operacional documentada pelo fabricante da máquina. Se os pellets forem vendidos ou queimados em um equipamento especificado, teste o combustível acabado em vez de avaliá-lo apenas pelo formato.
Qual é o melhor teor de umidade para produzir pellets de biomassa?
Resposta
Não existe um valor universal que possa ser tecnicamente sustentado. A condição adequada de entrada depende do material, da distribuição granulométrica, da rota de condicionamento, da geometria da matriz, da escala da prensa e da qualidade desejada. Os processos publicados variam muito, incluindo um estudo com resíduos de milho e alto teor de umidade em matriz plana, no qual os pellets foram formados antes da secagem final. Use como ponto de partida uma faixa limitada recomendada pelo fornecedor dos equipamentos e pela literatura e, depois, determine a faixa operacional por meio de testes com medições. Especifique se cada número está em base úmida ou seca e diferencie a saída do secador da entrada condicionada da prensa. Para realizar um teste útil, colete amostras da mesma matéria-prima em vários pontos, indique o método de ensaio e altere uma variável por vez. Mantenha constantes a matriz, a peneira, a taxa de alimentação e a política de recirculação enquanto o teor de umidade varia. Registre a carga do motor, a capacidade de processamento estável, a aparência dos pellets recém-produzidos, os finos após o resfriamento, a durabilidade e eventuais bloqueios. Repita a condição mais favorável com um novo lote de material antes de considerá-la uma faixa operacional. Um valor que funciona durante uma operação curta em clima quente pode mudar conforme variam o tempo de armazenamento, a umidade ambiente, a mistura de espécies ou a origem do resíduo. Portanto, o controle do secador deve usar uma faixa medida e um plano de resposta, enquanto a especificação de compra deve indicar os limites da matéria-prima utilizados para comprovar a capacidade.
Por que os pellets de biomassa se desfazem depois de sair da peletizadora?
Resposta
A desagregação pode começar antes da prensa, na matriz ou durante o manuseio. Compare amostras coletadas na descarga da prensa, na saída do resfriador e no ponto de ensacamento. Depois, verifique a distribuição do teor de umidade, os extremos da distribuição granulométrica, a estabilidade do condicionamento, o desgaste da matriz, a carga da prensa, a vazão de ar do resfriador, as alturas de queda, a ação da peneira e a taxa de recirculação. O primeiro ponto em que a quantidade de finos aumenta identifica a etapa que deve ser investigada.
Pellets de madeira e pellets de biomassa são a mesma coisa?
Resposta
Não. Os pellets de madeira constituem uma categoria de pellets de biomassa. Os resíduos agrícolas podem apresentar diferenças nas cinzas, na composição química, na durabilidade e no comportamento durante a combustão; portanto, compatibilize a classe declarada do combustível com a especificação do fogão ou da caldeira.
Sobre a TCPEL
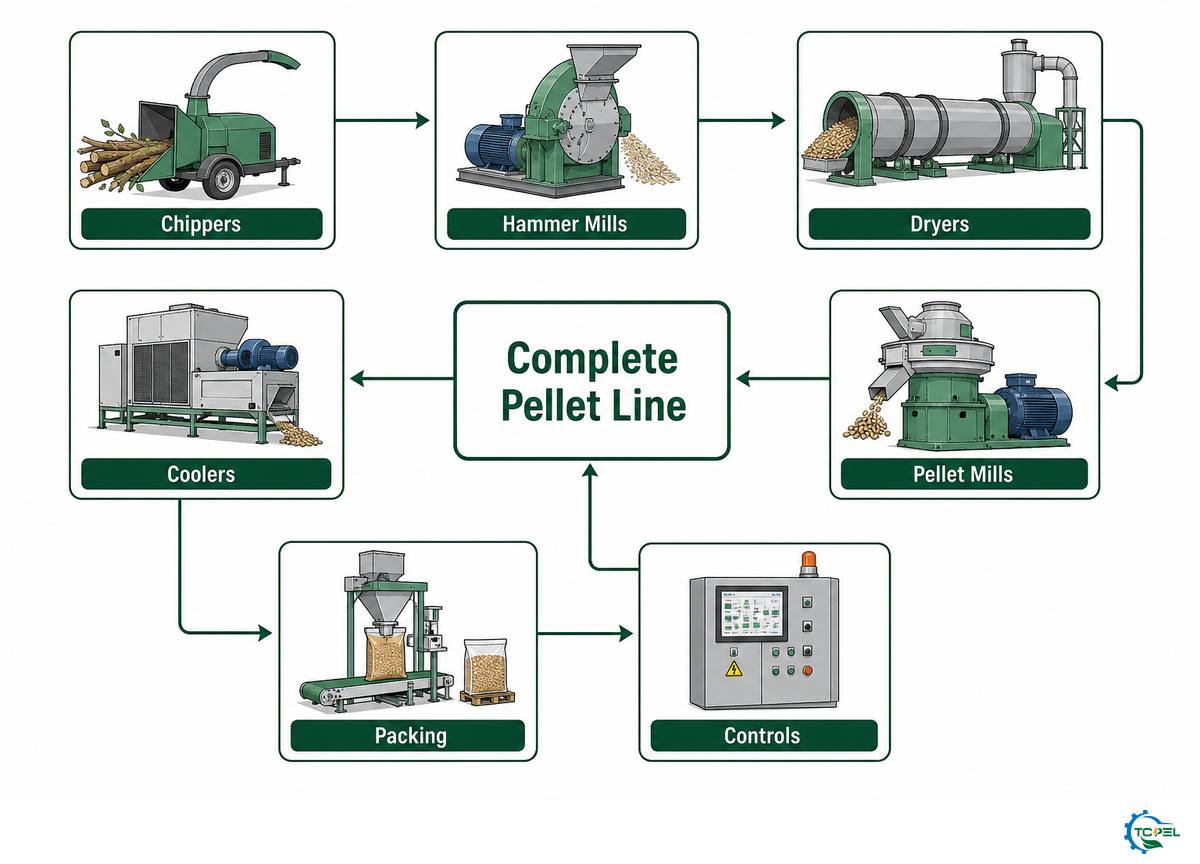
A TCPEL é a marca de máquinas da ALLWIN INTERNATIONAL CO., LTD, fabricante de equipamentos para pellets sediada na China e em operação desde 2020. O perfil da empresa fornecido pelo usuário informa que ela opera uma fábrica de 20.000 m², emprega mais de 100 funcionários na produção e exporta para mais de 60 países e regiões. Sua linha de equipamentos abrange picadores de tambor, moinhos de martelos, secadores rotativos, peletizadoras, peletizadoras de ração, linhas de produção, resfriadores e máquinas de ensacamento. Este artigo separa esses dados da própria empresa das evidências sobre processo e normas obtidas de fontes independentes.
Planeje a linha em função do seu material
Envie uma descrição representativa da matéria-prima, a faixa atual e sazonal do teor de umidade, a disponibilidade por hora, o diâmetro desejado do pellet, a norma exigida, a tensão elétrica no destino, a capacidade de produção comercializável desejada e o formato da embalagem. A TCPEL pode usar essas informações para discutir uma rota de preparo e uma base de testes.
Artigos relacionados
Referências e fontes
- Penn State Extension. Produção de pellets combustíveis a partir de biomassa.
- North Carolina State Extension. Pellets energéticos: um recurso de combustível para aquecimento de propriedades rurais e residências da Carolina do Norte.
- Stelte et al. Avanços recentes na peletização de biomassa. BioResources, 2012.
- Equipe de pesquisa do Idaho National Laboratory. Estudo sobre a peletização de resíduos de milho com alto teor de umidade, 2016.
- BioResources. Impacto da temperatura e da vazão do ar de resfriamento sobre pellets combustíveis de madeira, 2025.
- Agriculture. Estudo comparativo da peletização de 9 matérias-primas de biomassa, 2025.
- Organização Internacional de Normalização. ISO 17225-2:2021.
- Pellet Fuels Institute. Especificação normativa para combustível densificado de uso residencial/comercial, 4 de outubro de 2022.
- European Pellet Council. ENplus ST 1001:2022.
[DOC_01]
POR QUE ESCREVEMOS ISSO
A TCPEL publica guias de compra elaborados por engenheiros para projetos de pellets de biomassa, madeira e ração. Escrevemos para proprietários de plantas, equipes de compras, engenheiros de projeto e distribuidores que precisam de informações práticas antes de selecionar peletizadoras, secadores, moinhos de martelos, resfriadores ou uma linha de produção completa. Nosso objetivo é explicar as variáveis reais do processo por trás da produção de pellets, incluindo tamanho da matéria-prima, teor de umidade, capacidade desejada, diâmetro do pellet, compatibilidade da linha, planejamento de peças de reposição e estabilidade operacional de longo prazo.
[DOC_02]
SOBRE O NOSSO NEGÓCIO
A TCPEL é a marca de máquinas de pellets da ALLWIN INTERNATIONAL CO., LTD., uma fabricante sediada no distrito de Zhangqiu, Jinan, Shandong, China. Fundada em 2020, a empresa opera uma fábrica de 20.000 metros quadrados com coordenação interna de P&D, produção, vendas e pós-venda. Sua linha de produtos abrange máquinas de pellets de madeira, peletizadoras de biomassa, peletizadoras de ração, picadores de tambor, trituradores de madeira, moinhos de martelos, secadores rotativos, resfriadores de pellets, máquinas de embalagem e linhas completas de produção de pellets. A TCPEL afirma ter fornecido clientes em mais de 60 países e regiões.
[DOC_03]
NOSSOS SERVIÇOS
Apoiamos os compradores desde a avaliação inicial do projeto até o acompanhamento pós-embarque. Isso inclui análise da matéria-prima, compatibilização de capacidade, recomendação de lista de máquinas, configuração completa da linha, personalização de tensão e documentos de exportação, produção e testes, coordenação de embarque, assistência à instalação e comissionamento e suporte a peças de reposição. Os compradores podem contatar a equipe por e-mail ou WhatsApp e, conforme a página de contato da empresa, geralmente recebem resposta em até 12 horas úteis.
PELLET BIOMASSA
PELLET MADEIRA
PELLET ALIMENTAÇÃO
LINHA TURNKEY
CHINA FÁBRICA
EXPORTAR FORNECEDOR
PERFIL DO FABRICANTE// SPECIFICATIONS
NICHO
Máquinas de biomassa, madeira e pellets de ração
PAPEL
Fabricante de máquina de pelotas/fornecedor de linha de pelotas chave na mão
MARCA
TCPEL
EMPRESA
ALLWIN INTERNATIONAL CO., LTD.
LOCALIZAÇÃO
Distrito Zhangqiu, Jinan, Shandong, China
ESTABELECIDO
2020
PEGADA FÁBRICA
20,000㎡
EQUIPE
mais de 100 funcionários da oficina
ESCOPO PRODUTO
Máquinas de pellets de madeira, peletizadoras de biomassa, peletizadoras de ração, picadores de tambor, trituradores de madeira, moinhos de martelos, secadores rotativos, resfriadores de pellets, máquinas de embalagem, linhas completas de produção de pellets
FAIXA DE CAPACIDADE DA LINHA
Faixa de rendimento de linha completa 0,5-20 T/H
EXPORTAR ALCANÇAR
Mais de 60 países e regiões
RESPOSTA INQUÉRITO
Dentro de 12 horas de trabalho
ENDEREÇO
Lado leste, segunda fábrica, Parque Industrial Zhangjia, rua Mingshui, distrito de Zhangqiu, cidade de Jinan, província de Shandong, China 250203
ÓSISTEMA LOG//AÇÃO
Inicie seu projeto Pellet
Entre em contato com os engenheiros da TCPEL para avaliação inicial do projeto, compatibilização de capacidade, configuração completa da linha e cotação com base em suas matérias-primas.
Contate-nos - >