Entre em Contato com a TCPEL

Especificações rápidas: linha típica de pellets de madeira
| Faixa de capacidade da linha | 500 kg/h – 20 t/h (categorias industriais de até ~90 t/h) |
| Teor de umidade da matéria-prima (na entrada) | até ~50% → condicionado para a faixa de peletização |
| Faixa de teor de umidade para peletização | ~8–15% (faixa ideal para madeira: 8–12%) |
| Granulometria na entrada da peletizadora | ≤ 3 mm |
| Principais etapas do processo | 6 (picar → secar → moer → peletizar → resfriar → peneirar/ensacar) |
| Pellet acabado | 6 ou 8 mm de diâmetro, ≤ 38 mm de comprimento, teor de umidade final ≤ 8–10% |
| Consumo de energia da peletizadora | ~15–40 kWh por tonelada de pellets |
O que é uma linha de produção de pellets de madeira?
 Em sua forma mais simples, uma linha de produção de pellets de madeira comprime biomassa moída através de uma matriz de aço, sob calor e pressão, até que o material se aglutine em pellets cilíndricos e densos. A lignina natural da madeira amolece com esse calor e atua como aglutinante, por isso a maioria das madeiras limpas não precisa da adição de aglutinantes.
Os pellets de madeira acabados apresentam poder calorífico líquido de aproximadamente 15–18 MJ/kg — madeiras duras, como o carvalho, ficam em uma faixa mais alta (18–20 MJ/kg), enquanto madeiras macias, como o pinheiro, ficam em uma faixa mais baixa (16–18 MJ/kg), embora um estudo tenha medido até 18,97 MJ/kg para o pinheiro. Essa densidade energética explica por que o pellet de biomassa é usado como combustível no aquecimento residencial, na cocombustão industrial e na exportação.
A linha, porém, não aceita qualquer matéria-prima, e é nesse ponto que muitos compradores de primeira viagem se enganam.
Escala de preparo da matéria-prima em 4 níveis
| Nível | Matéria-prima | Máquinas adicionais necessárias |
|---|---|---|
| 1 — Pronta | Serragem de madeira seca, maravalha de madeira | Nenhuma / apenas moagem leve |
| 2 — Moagem | Cavacos de madeira | Moinho de martelos |
| 3 — Picagem + secagem | Toras, galhos úmidos | Picador de madeira + secador + moinho de martelos |
| 4 — Preparação intensiva | Casca, resíduos mistos/florestais | Preparação completa; madeira tratada/pintada excluída |
| Material da matéria-prima | Aglutinação (lignina) | Preparação antes da peletização |
|---|---|---|
| Serragem seca | Aglutina-se naturalmente | Mínima |
| Maravalha de plaina | Aglutina-se naturalmente | Moagem leve |
| Cavacos de madeira | Aglutina-se naturalmente | Moagem em moinho de martelos |
| Toras / galhos | Aglutina-se naturalmente | Picar + secar + moer |
| Madeira macia (pinheiro, abeto) | Aglutina-se facilmente | Padrão |
| Madeira dura (carvalho, faia) | Mais difícil de aglutinar | Controle mais rigoroso do teor de umidade |
| Casca | Fraca; alto teor de cinzas | Somente industrial (Classe B) |
| Panicum virgatum / miscanthus | Precisa de aglutinante | Aditivo necessário |
| Palha | Precisa de aglutinante | Aditivo necessário |
| Madeira tratada / pintada | Inadequada | Excluída (contaminantes) |
Fluxo da linha de pellets de madeira em 6 etapas
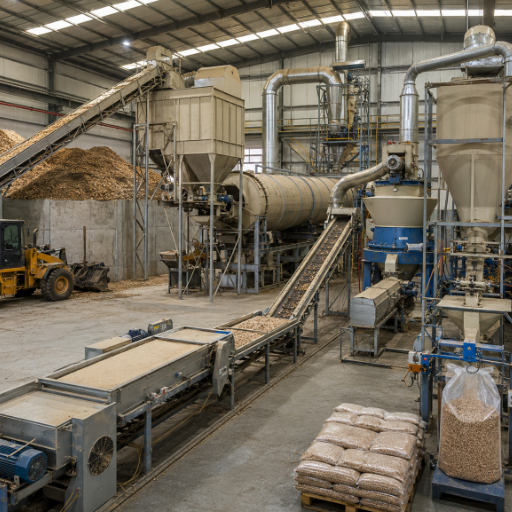 Quase todas as linhas de pellets de madeira, pequenas ou industriais, executam em sequência as mesmas 6 etapas de produção. Esta tabela é a base de todo o processo.
| Etapa | Ação | Parâmetro principal |
|---|---|---|
| 1. Picagem | Toras/galhos reduzidos a cavacos | Cavacos de tamanho uniforme |
| 2. Secagem | Redução do teor de umidade para a peletização | Meta de ~8–15% |
| 3. Moagem em moinho de martelos | Cavacos moídos em partículas finas | ≤ 3 mm |
| 4. Peletização | Material forçado através da matriz aquecida | Calor da matriz ~+ atrito; a lignina aglutina |
| 5. Resfriamento | Pellets quentes resfriados e endurecidos | De ~150°C até a temperatura ambiente |
| 6. Peneiramento / ensacamento | Remoção dos finos e ensacamento dos pellets | Finos ≤ 0,5% |
📐 Nota de engenharia — A faixa de teor de umidade de 8–15%
A secagem também é o ponto em que a linha se conecta aos equipamentos anteriores do processo. Se você utiliza matéria-prima úmida, veja como a segunda etapa é projetada em nosso guia sobre secadores rotativos.
A madeira é peletizada com melhores resultados dentro de uma faixa estreita de teor de umidade. Estudos revisados por pares situam a faixa ideal para madeira em cerca de 8–12% (pinheiro: 6–8%; abeto: ~10%), enquanto, para o processamento de serragem, costuma-se citar até ~15%.
Fora dessa faixa, a linha falha de maneiras previsíveis. Com umidade excessiva (acima de ~20%), há formação de vapor, fumaça na matriz e pellets frágeis com grande quantidade de finos. Com umidade insuficiente (abaixo de ~8%), a lignina não amolece, fazendo com que os pellets saiam quebradiços. Um estudo mostrou que a durabilidade caiu de 99,5% para 97,5% à medida que o teor de umidade se aproximou de 10% em base úmida.
Detalhamento dos equipamentos — máquina por máquina
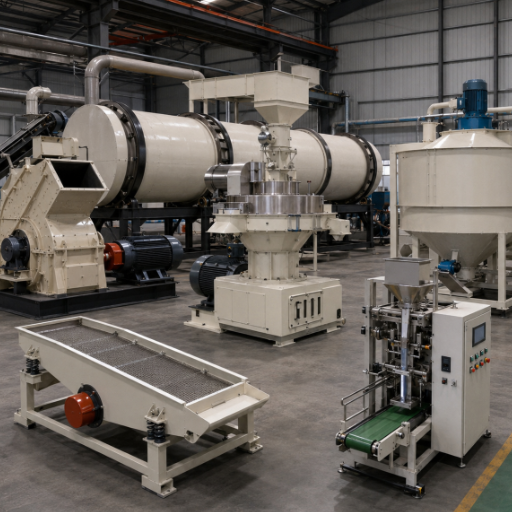 Cada etapa corresponde a uma máquina. As máquinas necessárias dependem do nível da matéria-prima; as opcionais são acrescentadas somente quando exigidas pela matéria-prima.
| Máquina | Função | Necessária? |
|---|---|---|
| Picador de madeira | Toras → cavacos | Somente níveis 3–4 |
| Secador | Controle do teor de umidade para ~8–15% | Se a matéria-prima estiver úmida demais |
| Moinho de martelos | Cavacos → partículas de ≤ 3 mm | Sim |
| Peletizadora (máquina de pellets) | Comprime o material através da matriz | Sim (equipamento principal) |
| Resfriador de pellets | 150°C → temperatura ambiente; endurece os pellets | Sim |
| Peneira classificadora | Remove finos/pó | Sim |
| Ensacadora | Ensaca os pellets acabados | Sim |
| Transportadores | Movimentam o material entre as etapas | Sim |
| Ciclone / coletor de pó | Captura pó combustível (NFPA 664) | Sim |
| Silo | Armazenamento de pellets a granel | Dimensionado conforme a capacidade |
⚠️ Nota de engenharia — O pó é o perigo oculto da linha
O pó de madeira gerado durante a moagem, o resfriamento e o transporte é combustível. A NFPA 664 (norma para prevenção de incêndios e explosões no processamento de madeira) e a NFPA 652 exigem uma análise formal dos perigos relacionados a poeiras combustíveis.
O risco de deflagração é identificado quando uma camada de pó disperso ultrapassa 3,2 mm (1/8 de polegada) em mais de 5% de uma área ou em 1.000 ft². Coletores de pó e dutos normalmente precisam de dispositivos de alívio ou sistemas de supressão de explosões, e a OSHA pode autuar irregularidades em secadores, silos, moinhos e coletores de pó com base na General Duty Clause. Incorporar ao projeto da linha a captação de pó e o isolamento do resfriador contra incêndios custa menos do que adaptar esses recursos posteriormente.
Matriz plana ou matriz anelar: como escolher o núcleo da peletizadora
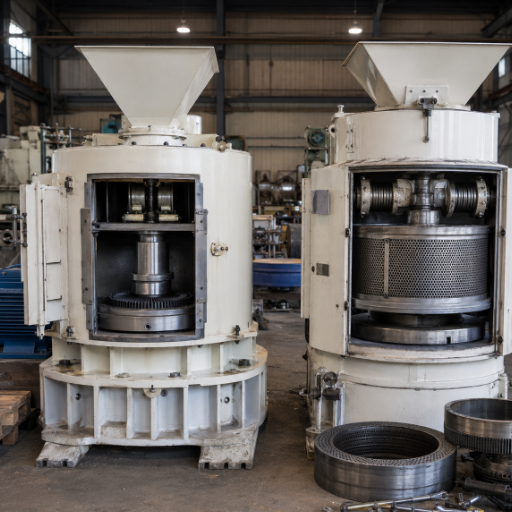 A peletizadora é o coração da linha, e uma peletizadora de madeira pode ter 2 configurações de matriz. A escolha da matriz depende principalmente da meta de capacidade de produção contínua.
✔ Matriz plana
Capacidade de produção de ~80–1.000 kg/h. Pressão mais baixa, construção mais simples e menor custo. Mais indicada para fazendas, oficinas e produção em lotes. Mais fácil de inspecionar e trocar as matrizes.
⚙ Matriz anelar
Capacidade de produção de ~0,8 t/h a 20 t/h, com taxa de formação acima de 95%. Uma peletizadora de matriz anelar é projetada para operação industrial contínua sob alta pressão. Tem custo mais elevado e manutenção mais exigente.
O limite de capacidade entre matriz plana e matriz anelar
Independentemente da matriz escolhida, ela é uma peça de desgaste e um fator real de custo. A literatura de patentes mostra quanto trabalho de engenharia é dedicado a ela: a patente dos Estados Unidos 4.111.632 acrescenta ranhuras cônicas para reduzir a tensão máxima e controlar a quebra da matriz, enquanto outras descrevem insertos de desgaste substituíveis e placas de proteção contra desgaste. Para layouts configurados com matriz anelar, consulte as configurações de linhas de produção de pellets da TCPEL.
Como regra prática: abaixo de ~1 t/h ou para produção em lotes e uso em fazendas, a matriz plana é adequada. Para produção contínua sustentada acima de ~1 t/h, escolha uma matriz anelar. Uma revisão de 2026, avaliada por pares, classifica as peletizadoras de matriz plana na faixa média de 1–3 t/h e as de matriz anelar na faixa de grande porte de 5–20 t/h.
Considere isso uma orientação, não uma regra absoluta. Uma revisão de um laboratório nacional observa que peletizadoras comerciais normalmente operam entre 2,5–5 t/h, com consumo de 15–40 kWh por tonelada, embora pesquisadores tenham operado peletizadoras de matriz anelar de 25 kg/h por motivos relacionados ao processo. O ciclo de trabalho e a matéria-prima são tão importantes quanto a capacidade indicada.
“O erro que vemos com mais frequência é comprar uma peletizadora de matriz plana para uma operação que, na verdade, exige serviço industrial contínuo. Ela funciona por uma semana, depois a matriz e os roletes se desgastam rapidamente e a capacidade de produção cai. Escolha a matriz de acordo com as horas em que você realmente operará, não com o pico que espera atingir.”
Dimensionamento da linha: faixas de capacidade e configuração
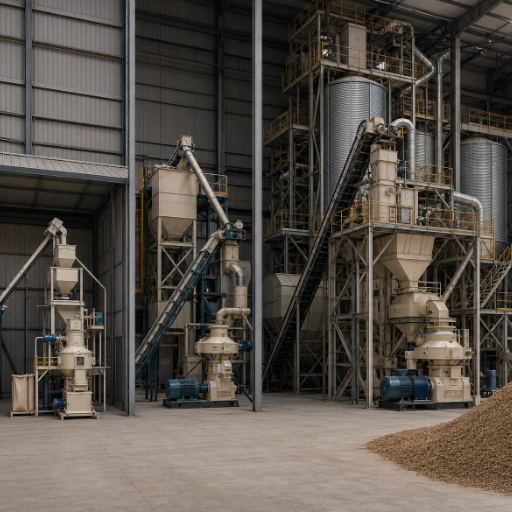 A capacidade não se resume à especificação da peletizadora — ela corresponde à etapa mais lenta da cadeia. Uma peletizadora maior instalada com um secador e um moinho de martelos subdimensionados simplesmente ficará sem alimentação suficiente.
| Porte | Capacidade de produção | Configuração típica |
|---|---|---|
| Pequeno / fazenda | ~0,1–0,8 t/h | Matriz plana, alimentação manual, secagem em lotes |
| Médio | ~1–3 t/h | Matriz anelar, secador contínuo, operação semiautomática |
| Industrial | ~5–20+ t/h | Conjunto de matrizes anelares, controle por PLC, resfriamento/peneiramento/ensacamento automatizados, sistemas de despoeiramento + silos |
Como iniciar uma fábrica de pellets de madeira?
Comece pela matéria-prima, não pela máquina. Primeiro, avalie o que você tem: tipo, teor de umidade e volume diário. Isso determina o nível de preparo da matéria-prima e se você realmente precisa de um picador de madeira e de um secador. Em seguida, defina uma meta de capacidade realista e dimensione todas as etapas de acordo com ela — incluindo o secador e o moinho de martelos, não apenas a prensa peletizadora. Depois, confirme a potência disponível no local (as peletizadoras consomem aproximadamente 15–40 kWh por tonelada, segundo uma revisão sobre densificação do Idaho National Laboratory) e a área útil, escolha o tipo de matriz com base no limite indicado acima e estabeleça uma meta de qualidade (a classe da ISO 17225-2 que pretende alcançar). Só então especifique a linha.O que determina o custo de uma linha de pellets de madeira?
 O preço dos equipamentos chama a atenção, mas a economia da produção é determinada por outros fatores. Uma análise técnico-econômica hospedada pela NC State constatou que a rentabilidade de uma fábrica de pellets é mais sensível aos custos de biomassa e mão de obra — a energia e o capital são relevantes, mas tiveram menos peso do que a matéria-prima e a mão de obra no caso modelado.
Os fatores de custo que realmente alteram o orçamento de uma linha são: capacidade desejada, nível de automação, material e vida útil da matriz, necessidade de secagem da matéria-prima, potência instalada e intensidade da preparação necessária para a matéria-prima. O custo operacional da peletização fica na faixa de 25–40 EUR por tonelada, dependendo do porte da fábrica de pellets, da eletricidade, do calor de processo, da mão de obra e do teor de umidade da matéria-prima.
💡 A armadilha de pensar que “quanto maior, mais barato”
O aumento de escala traz menos benefícios do que os compradores esperam. Um estudo da cadeia de suprimentos estimou o custo dos pellets em 136 EUR/t para uma fábrica de pellets de 500.000 t/ano, em comparação com 143 EUR/t para uma fábrica de pellets de 50.000 t/ano — uma diferença pequena, pois fábricas maiores reduzem o custo de peletização, mas elevam os custos de aquisição e transporte da matéria-prima. Instalações maiores também precisam de licenças relacionadas ao ar, à água e à origem florestal que linhas menores não exigem. Uma instalação maior não é automaticamente mais barata.
Qualidade dos pellets: como avaliar uma boa linha
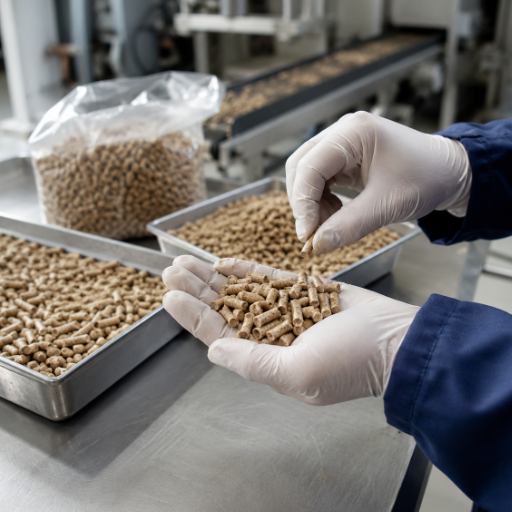 Uma linha só é tão boa quanto os pellets que produz, e a qualidade dos pellets é definida por uma norma internacional: ISO 17225-2:2021, que classifica os pellets de madeira nas classes A1, A2 e B.
| Parâmetro | A1 (premium) | A2 / B |
|---|---|---|
| Diâmetro | 6 ou 8 mm | 6 ou 8 mm |
| Teor de umidade | < 10% | < 10% |
| Teor de cinzas | < 0.7% | até 3% (B, industrial) |
| Durabilidade mecânica | > 98% | ≥97,5% |
| Finos | baixo (≤ ~0,5% no ensacamento) | tolerância mais ampla |
Quais são os requisitos de teor de umidade das matérias-primas?
A matéria-prima pode chegar muito úmida — às vezes perto de 50% — e precisa ser seca antes da peletização. A faixa ideal de teor de umidade para peletizar madeira é de aproximadamente 8–12%, podendo chegar a ~15% no processamento de serragem. Contrariando a intuição, a matéria-prima também pode estar seca demais. A serragem seca em estufa com teor de umidade abaixo de 10% frequentemente não se aglutina e precisa receber água novamente para formar pellets corretamente. Após a prensagem, o calor da matriz reduz o teor de umidade para que o pellet acabado atenda ao limite ISO M10, inferior a 10%.Perspectivas do setor: para onde caminha a produção de pellets de madeira
A demanda está crescendo. O mercado global de pellets de madeira foi avaliado em cerca de USD 17,25 bilhões em 2025 e deve atingir aproximadamente USD 26 bilhões até 2031, com uma taxa de crescimento anual composta de aproximadamente 7%, enquanto a Europa respondeu por cerca de 72% da demanda em 2025. A regulamentação está remodelando o uso de matérias-primas. A RED III da UE, em vigor desde o fim de 2024, introduziu um princípio de uso em cascata: árvores inteiras retiradas diretamente das florestas não recebem mais subsídios, enquanto resíduos e descartes de madeira continuam qualificados para a produção de pellets, segundo informações do USDA Foreign Agricultural Service. A certificação também está se tornando mais rigorosa — cerca de 82% dos pellets tinham certificação ENplus, SBP ou FSC em 2025. Os pellets torrificados, ou pellets “pretos”, são a tecnologia mais discutida porque podem substituir o carvão em caldeiras de usinas com poucas adaptações. É uma opção promissora, mas ainda não consolidada. O US Department of Energy e o Idaho National Laboratory destacam que os combustíveis torrificados precisam ser uniformes, resistentes às intempéries e estáveis durante o armazenamento antes de obter ampla aceitação, enquanto estudos do USDA Forest Service consideram que a viabilidade econômica de toda a cadeia de suprimentos ainda é incerta. Para um comprador em 2026, a ação é clara: incorpore agora flexibilidade de matérias-primas ao projeto da linha e tenha como meta uma classe de qualidade certificada, pois tanto a regulamentação quanto os compradores avançam nessa direção.Perguntas frequentes
P: O que é uma linha completa de produção de pellets de madeira?
Ver resposta
Uma linha completa de produção de pellets de madeira é o conjunto interligado de máquinas que transforma madeira bruta em pellets combustíveis acabados por meio de 6 etapas: picagem, secagem, moagem em moinho de martelos, peletização, resfriamento, além de peneiramento e ensacamento. Dependendo da matéria-prima, ela inclui um picador de madeira e um secador, seguidos por moinho de martelos, peletizadora, resfriador, peneira classificadora, ensacadora e equipamentos auxiliares de transporte, coleta de pó e silos. A peletizadora é o núcleo, mas a capacidade de processamento é determinada pela etapa mais lenta.
P: Uma única linha pode produzir pellets combustíveis e pellets de ração?
Ver resposta
Em princípio, sim, porque o mecanismo de peletização é semelhante, mas, na prática, isso raramente é ideal. Os pellets de ração utilizam matrizes diferentes, temperaturas de processamento mais baixas e higiene de padrão alimentício, enquanto os pellets combustíveis priorizam densidade e durabilidade. Muitos produtores mantêm matrizes ou linhas separadas para evitar a contaminação cruzada e atingir a meta de qualidade de cada produto. Se pretende alternar a produção, especifique isso desde o início para que a matriz e o condicionamento sejam configurados para ambos.
P: De que pode ser composta a matéria-prima para pellets de madeira?
Ver resposta
A madeira limpa é a matéria-prima ideal: serragem, maravalha de plaina, cavacos de madeira, toras e resíduos florestais limpos. Gramíneas como Panicum virgatum e miscanthus também funcionam, mas frequentemente precisam de um aditivo aglutinante por não conterem lignina natural suficiente. Cascas e madeiras pintadas ou tratadas quimicamente geralmente são inadequadas, e a madeira dura é mais difícil de aglutinar sem aditivos do que a madeira macia, apesar de ser mais densa.
P: Como testar a qualidade dos pellets de madeira?
Ver resposta
A qualidade é medida de acordo com os parâmetros da ISO 17225-2: diâmetro, comprimento, durabilidade mecânica (a porcentagem de pellets que resiste ao tamboreamento), teor de cinzas, teor de umidade, poder calorífico líquido e finos. Os pellets premium A1 devem manter durabilidade acima de 98%, teor de cinzas abaixo de 0,7% e teor de umidade inferior a 10%. Uma verificação simples na oficina combina um teste de tamboreamento ou queda para avaliar a durabilidade com um teste em estufa para medir o teor de umidade.
P: Por que escolher uma linha pequena de produção de pellets?
Ver resposta
Uma linha pequena com matriz plana é adequada para uso no próprio local quando a matéria-prima é gratuita e já está seca, pois a energia de secagem é o principal custo. Ela oferece retorno para fazendas e oficinas que consomem seus próprios resíduos.
P: Como aumentar a capacidade de produção de uma fábrica de pellets?
Ver resposta
Identifique a etapa mais lenta e atualize-a primeiro — geralmente o secador ou o moinho de martelos, não a prensa peletizadora. Manter o teor de umidade na faixa de 8–15% e a granulometria abaixo de 3 mm também aumenta a capacidade real de processamento.
Nossa perspectiva
A TCPEL fabrica e fornece linhas de produção de pellets de madeira desde 2020 para clientes em mais de 60 países, desde instalações rurais com uma única máquina até plantas industriais com várias etapas. A lição que se repete é a mesma apresentada neste guia: o ritmo de uma linha é determinado por sua etapa mais fraca, por isso dimensionamos o secador e o moinho de martelos de acordo com a peletizadora, e não o contrário.
Referências e fontes
- Produção de pellets combustíveis a partir de biomassa — Penn State Extension
- EN ISO 17225-2:2021 — Pellets de madeira classificados — ISO / CEN
- Requisitos ENplus para pellets de madeira — European Pellet Council
- Caracterização física, mecânica e energética de pellets de madeira — NCBI PMC
- Análise técnico-econômica da produção de pellets de madeira — NC State BioResources
- Orientações sobre os perigos de poeiras combustíveis — OSHA
- Estudo de custos de pellets de madeira — IEA Bioenergy Task 40
- Relatório anual sobre pellets de madeira da UE (RED III) — USDA Foreign Agricultural Service
Artigos relacionados
- Guia de compra de picadores de tambor — dimensionamento da etapa de picagem
- Guia sobre secadores rotativos — controle do teor de umidade da matéria-prima
- Triturador de madeira ou shredder — preparação de matérias-primas superdimensionadas
Planejando uma linha de pellets de madeira? Obtenha um layout adequado à sua matéria-prima e capacidade.
Veja as soluções de linhas de produção de pellets da TCPEL →