Entre em Contato com a TCPEL

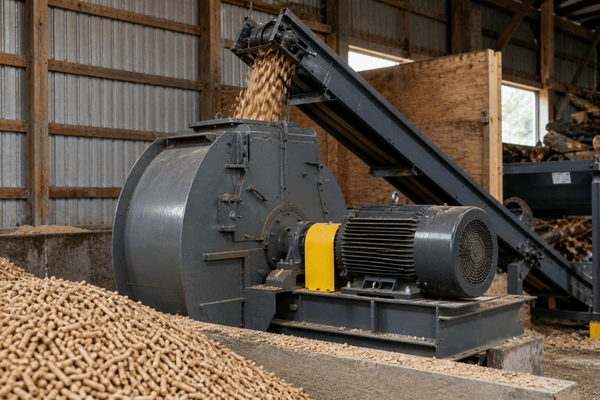
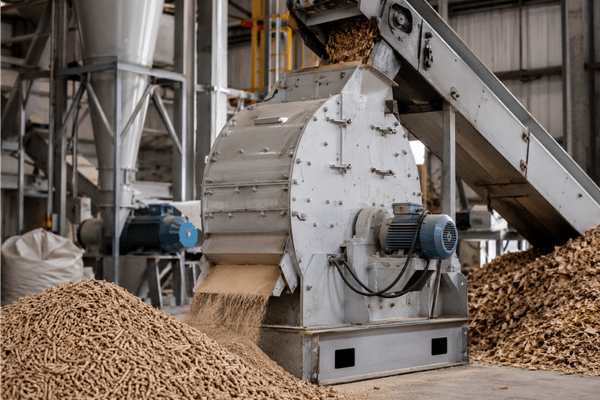
Moinho de martelos para madeira
Moinho de martelos para madeira — moagem industrial para produção de pellets, cobertura morta e biomassa
Os sistemas industriais de moinho de martelos para madeira transformam toras, cascas, serragem e madeira recuperada de paletes em partículas de 6mm prontas para peletização, com capacidade de processamento de 0,1–10 t/h. A TCPEL envia esses sistemas de produção para 60+ países com suporte completo de engenharia — desde a especificação da matéria-prima até o comissionamento.
A escolha do moinho de martelos adequado depende de três fatores de engenharia que as páginas de produtos dos concorrentes sempre negligenciam: (1) módulo de Young da espécie, (2) faixa de teor de umidade da espécie e (3) compatibilidade do tamanho da peneira com a aplicação posterior.

Faixa de capacidade de produção: 60 kg/h (CF158) a 10 t/h (GXP industrial)
Faixa de potência: 2,2 kW (monofásica) a 250 kW (trifásica 380V)
Tamanhos de peneira: intercambiabilidade entre 2/4/6/8/10 mm conforme a especificação de pellets EN ISO 17225-2
Materiais processados: 9 tipos de madeira (pinus, abeto-vermelho, abeto, carvalho, bordo, eucalipto, casca, serragem e madeira recuperada), além de palha, casca de grãos e bambu
Normas citadas: ISO 17827-1:2024, EN 15103, EN ISO 17225-2, ASAE EP496.3
Unidades fornecidas: Alemanha, Rússia, Finlândia, Coreia do Sul, Malásia, Paquistão + 54 mercados internacionais
Por que a seleção do moinho de martelos para madeira é importante — inversão energética entre madeiras duras e macias
Quem procura um moinho de martelos para madeira costuma partir de uma intuição equivocada herdada da lenha: como a madeira dura é mais densa, seus pellets deveriam queimar por mais tempo, produzir menos cinzas e apresentar moagem mais limpa. Os dados do setor contradizem todas as partes dessa suposição — pellets não são lenha empilhada, e essa inversão muda o moinho de martelos que você deve comprar. Um moinho de martelos para madeira reduz toras, cavacos e serragem a partículas uniformes destinadas à peletização, cobertura morta, cama animal, matéria-prima para briquetes ou combustão de biomassa. A espécie processada determina a vida útil dos martelos, o consumo de energia por tonelada e o teor final de cinzas muito mais do que a potência indicada na placa — e inverte a decisão de compra que muitos compradores costumam tomar.
Três constatações contraintuitivas documentadas em 2023:
01. Inversão energética (BTU)
Os pellets de madeira macia geram 10–20% mais BTU do que os pellets de madeira dura — porque a resina e a seiva da madeira macia fornecem energia de combustão, uma diferença que desaparece quando ambas as espécies são densificadas até o mesmo volume. Isso inverte a intuição associada à lenha de que “mais densa = mais quente”.
02. Relação entre cinzas e pó
Os pellets de madeira dura geram aproximadamente 3x mais cinzas do que os pellets de madeira macia em taxas de combustão equivalentes. Essa proporção significa câmaras de combustão mais limpas, menos tempo de parada e menor volume de reclamações de clientes para fábricas que utilizam matéria-prima predominantemente de madeira macia — e, em taxas de combustão elevadas, a madeira dura também libera significativamente mais pó por hora do que a madeira macia.

03. Lógica dos custos de manutenção
A madeira macia é menos agressiva para os martelos do que a madeira dura — a análise de manutenção de 2023 da Biomass Magazine afirma isso claramente: “É evidente que a madeira macia é menos agressiva para os martelos do que a madeira dura.” Essa única frase inverte a lógica de equipamentos mais caros para madeira dura que orienta muitas decisões de compra B2B.
Matriz de decisão: 9 espécies de madeira × dureza Janka × desgaste dos martelos
Especificações de moinho de martelos que não se adaptam à dureza da espécie geram dois modos de falha: substituição prematura dos martelos (matérias-primas com alta proporção de madeira dura) ou capacidade subutilizada com excesso de finos (matérias-primas compostas apenas por madeira macia). Esta matriz de decisão para 9 espécies relaciona as quatro variáveis de engenharia que determinam ambos os resultados — dureza Janka, faixa-alvo de teor de umidade, tamanho de peneira recomendado e padrão dos martelos — com as horas típicas de desgaste dos martelos e o consumo específico de energia por tonelada processada.
Fontes dos dados
Valores de referência de dureza Janka do USDA Forest Products Laboratory, estudo de Wang et al. de 2018 sobre a energia de moagem do abeto-de-Douglas (USDA Research Note FPL-RN-0359), norma ASAE EP496.3 sobre densificação de biomassa e dados de campo da TCPEL em instalações de 60+ países.
| Espécie de madeira ▼ | Dureza Janka (lbf) ▼ | Faixa de teor de umidade ▼ | Tamanho da peneira ▼ | Padrão dos martelos ▼ | Energia (kWh/t) ▼ | Desgaste dos martelos (horas) ▼ |
|---|---|---|---|---|---|---|
| Pinus (madeira macia) | ~870 | 10–15% | 4–6 mm | Aresta reta | 15–22 | 400–600 |
| Abeto-vermelho (madeira macia) | ~510 | 10–15% | 4–6 mm | Aresta reta | 13–20 | 500–700 |
| Abeto (madeira macia) | ~660 | 10–15% | 4–6 mm | Aresta reta | 14–21 | 450–650 |
| Carvalho (madeira dura) | ~1290 | 8–12% | 4–6 mm | Chanfrado ou curvo | 30–42 | 180–280 |
| Bordo (madeira dura) | ~1450 | 8–12% | 4–6 mm | Chanfrado ou curvo | 32–45 | 160–260 |
| Eucalipto (madeira dura) | ~1125 | 8–12% | 4–6 mm | Chanfrado ou curvo | 28–40 | 200–300 |
| Casca (mista) | varia | 15–25% | 6–10 mm | Quadrado reforçado | 20–35 | 120–250 (abrasiva) |
| Serragem (mista) | n/d (já está fina) | 10–15% | 2–4 mm | Padrão | 8–15 | 600–900 |
| Madeira recuperada de paletes | ~700–1100 | 10–18% | 6–8 mm | Reforçado + pré-etapa magnética | 22–38 | 100–200 (contaminação) |
Dinâmica operacional
Implicações de velocidade, desgaste e TCO
As velocidades do rotor de moinhos de martelos para moagem de madeira normalmente variam de 2.400–3.200 RPM; uma velocidade menor do rotor reduz o desgaste dos martelos em detrimento da capacidade de processamento, enquanto uma velocidade maior aumenta os finos e a carga de pó no ciclone. A variação das horas de desgaste é o indicador de compra que merece ser incorporado ao seu modelo de TCO. Um moinho alimentado com 100% de madeira macia substitui os martelos aproximadamente duas vezes mais por tonelada processada do que outro alimentado com 100% de madeira dura — mas o moinho para madeira dura consome 50–80% mais kWh por tonelada e produz 3x mais cinzas para a limpeza posterior. Matérias-primas mistas (a realidade típica de uma fábrica de pellets) ficam em uma faixa intermediária, mas a casca e a madeira recuperada introduzem um terceiro modo de falha que a madeira dura ou macia pura não apresenta: desgaste por abrasão e contaminação metálica ao qual nenhuma liga de martelo é totalmente resistente.
“Matérias-primas de qualidade inferior, incluindo casca, reduzem drasticamente a vida útil do moinho de martelos. Já encontramos peças grandes de bicicletas em lotes de matéria-prima do Leste Europeu, além de pregos e parafusos em madeira industrial alemã. Mesmo com matéria-prima de alta qualidade, o teor de resina pode ter um impacto drástico no desempenho.”
Conclusão
A especificação de um moinho de martelos também será uma especificação de manuseio da matéria-prima. As configurações TCPEL para cargas predominantemente de casca ou madeira recuperada incluem uma pré-etapa com separador magnético e ligas reforçadas para os martelos; as configurações para cargas limpas de madeira macia de serraria são fornecidas com o padrão convencional de arestas retas.
Modelos e especificações dos moinhos de martelos para madeira TCPEL CF e GXP
Série CF — fábricas de pellets comerciais de pequeno porte e unidades-piloto
A TCPEL oferece duas linhas de moinhos de martelos para madeira: a série CF, destinada a fábricas de pellets de pequeno porte comercial a médio porte (de 60 kg/h a 1,1 t/h), e a série industrial GXP, para produção completa de pellets (1-10 t/h). Essa divisão existe porque a engenharia e a viabilidade econômica divergem acentuadamente acima de 1 t/h, e os moinhos de grande porte justificam cabeamento de 3 fases a 380V, integração com ciclone coletor de pó e controle do alimentador por detecção de carga com padrão de PLC, cujos custos não podem ser amortizados pelos moinhos de pequeno porte.

| Modelo | Potência | Tensão | Capacidade de produção | Tamanho da peneira | Aplicação mais indicada |
|---|---|---|---|---|---|
| CF158 | 2,2 kW | 220V/380V monofásica ou trifásica | 60–120 kg/h | 360 x 160 mm | Fazenda / P&D / produção de amostras |
| CF198 | 4 kW | 380V trifásica | 200–300 kg/h | 510 x 200 mm | Produção comercial de serragem em pequena escala |
| CF420 | 7,5 kW | 380V trifásica | 200–500 kg/h | 680 x 280 mm | Fábrica-piloto de pellets |
| CF-420C | 11 kW | 380V trifásica | 200–700 kg/h | 680 x 280 mm | Madeira mista + resíduos agrícolas |
| CF500B | 22 kW | 380V trifásica | 800–1.100 kg/h | 820 x 390 mm | Pequena indústria / fábrica de pellets de 2.000-5.000 t/ano |
Série industrial GXP — linhas completas de produção de pellets
A série GXP abrange sete níveis de capacidade, de 1 t/h a 10 t/h, com potência de motor entre 37 kW e 250 kW. Cada nível é fornecido com diâmetro do ciclone, quantidade de mangas filtrantes e número de martelos compatíveis com a capacidade de processamento. Compradores do segmento industrial que especificam capacidade de produção de 5.000+ t/ano devem solicitar a ficha completa dos 7 níveis da GXP, com detalhes de ciclone, motor e número de martelos de cada nível; a especificação é densa demais para ser incorporada aqui.

Indicador comparativo:
A referência de 2023 da Biomass Magazine observa que “moinhos de martelos a seco típicos usados no preparo de pellets de madeira têm capacidade de processamento de 9 a 11 toneladas por hora com um motor de 600 cavalos”, o que coloca o nível superior da GXP (10 t/h, 250 kW ≈ 335 HP) na metade mais eficiente em termos de energia da distribuição do setor. Isso reflete a geometria moderna dos martelos e a otimização da folga da peneira, e não simplesmente o dimensionamento do motor — uma trajetória de engenharia confirmada pela atividade de patentes do USPTO relativa à construção de martelos forjados (US7140569B2) e a projetos sem peneira com controle da folga entre martelo e placa (US5364038A, Andritz Sprout Bauer Inc.).Moinho de martelos para madeira vs. picador de madeira vs. triturador de madeira — quando usar cada um
Apresentar as diferenças essenciais economiza dinheiro e evita o fresamento inadequado das linhas de produção da fábrica. Ambos fornecem capacidade em lacunas de processamento de matéria-prima não backlitor na cadeia de redução de tamanho.
| Máquina | Tamanho de entrada | Tamanho de saída | Mecanismo de corte | Energia típica | Mais indicado para |
|---|---|---|---|---|---|
| Picador de madeira | Toras e galhos de até 200 mm | Cavacos de 20–80 mm | Lâminas rotativas (corte) | 5–12 kWh/t | Redução inicial de toras |
| Triturador de madeira | Toras, costaneiras e resíduos de madeira serrada | Pedaços de 10–40 mm | Martelo + cisalhamento (impacto intenso) | 12–25 kWh/t | Paletes recuperados e madeira de demolição |
| Moinho de martelos para madeira (moedor industrial) | Cavacos de ≤80 mm, serragem e maravalha de madeira | Partículas de 2–10 mm (controladas pela peneira) | Martelos rotativos em rotor de alta velocidade (impacto + atrito) | 15–40 kWh/t (dependendo da espécie) | Preparo final para peletização, cobertura morta e cama animal |
Requisitos da cadeia de peletização
O modo de falha por substituição é mais caro na área de produção de pellets. O proprietário de um picador considera que os cavacos de 50-80mm que saem do equipamento são suficientemente finos para alimentar o misturador empilhador. A EN ISO 17225-2 demonstra: em Nisolves lenhosos classificados, a granulometria deve ser reduzida a 6mm antes da peletização, com predominância de partículas de 4mm. O moinho de martelos é a única máquina que fornece capacidade de produção controlada por peneira. O uso de uma cadeia com picador e peletizadora provoca entupimento nas matrizes, penalidade de 50-80% na capacidade antes de uma quebra prematura.
Nichos de recuperação e demolição
Os trituradores de madeira atendem a um nicho ainda mais restrito: madeira recuperada e de demolição. Eles processam pedaços contaminados com metais ferrosos ou não ferrosos que não são adequados para picagem, mas são grandes demais para a peletizadora. O material rejeitado a granel é enviado ao estrangulamento após uma fábrica de pellets de madeira recuperada. Antes de chegar lá, precisa passar primeiro pelo triturador para ser reduzido a materiais adequados em placas e blocos.
Sequência de preparo da matéria-prima para pellets de madeira em 5 etapas — das toras ao material pronto para peletização de ≤6 mm
Fábricas de pellets de madeira baseadas em normas internacionais (EN ISO 17225-2 para Nisoluts de madeira GI, ISO 17827-1:2024 para tamanhos de pellets, EN 15103 para densidade a granel) incorporam uma cadeia de processamento da matéria-prima em cinco etapas. O moinho de martelos representa a Etapa 3-nº. Peneiras giratórias entre a picagem e a secagem. O gargalo determina se a fábrica atinge sua meta de capacidade de produção NFY. Eliminar ou dimensionar incorretamente qualquer etapa provoca capacidade de produção NFY fora da especificação, problemas com pó ou níveis inaceitáveis de teor de umidade.
1
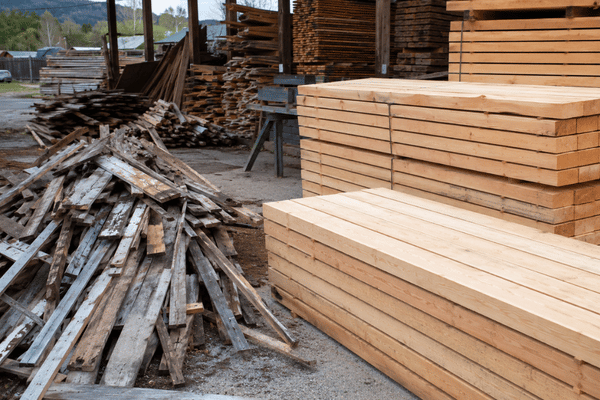
Etapa 1: entrada de toras (matéria-prima bruta)
Diâmetro <100mm. Provenientes de fontes florestais de toras. Costaneiras de serraria e madeira recuperada. A remoção magnética em estado sólido é obrigatória para materiais recuperados e mistos.
2
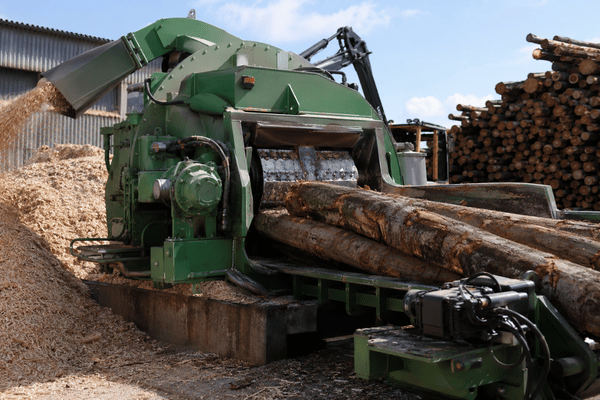
Etapa 2: picagem da madeira (capacidade de produção de 50–100 mm)
Picador rotativo ou de disco que reduz as toras a cavacos. Derivação cobrada pela peneira oscilante ISO 17827-1:2024 para 3.15mm. Capacidade energética de 5-12kwnh/T.
3
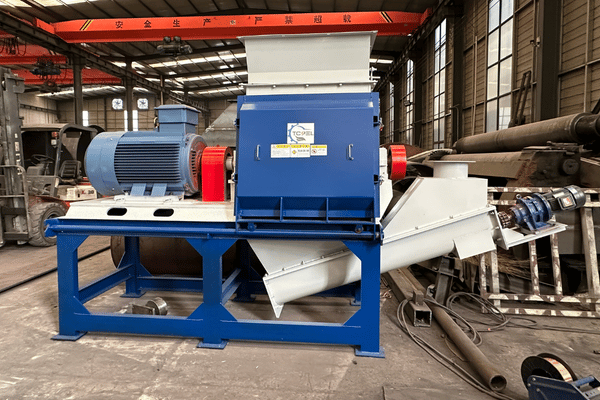
Etapa 3: moagem em moinho de martelos para madeira (capacidade de produção de 6–15 mm e depois ≤6 mm)
A moagem em duas etapas é comum em fábricas industriais de pellets — passagem grossa (peneira de 6 mm) seguida de passagem fina (peneira de ≤6 mm), conforme a referência setorial da Biomass Magazine. O consumo de energia é de 15–40 kWh/t, dependendo da espécie. Nesta etapa, o moinho de martelos opera com um rotor de alta velocidade e descarga controlada por peneira.

4
Etapa 4: secagem até teor de umidade ≤15%
Um secador rotativo ou de correia leva a matéria-prima ao teor de umidade adequado para peletização. Os pellets de madeira classificados conforme a EN ISO 17225-2 exigem teor de umidade final <10%, o que implica teor de umidade de 10–15% na matéria-prima antes da peletização (a compressão libera umidade adicional). A madeira verde com alto teor de umidade moída na Etapa 3 precisa passar por esta etapa de secagem antes da peletização.
5
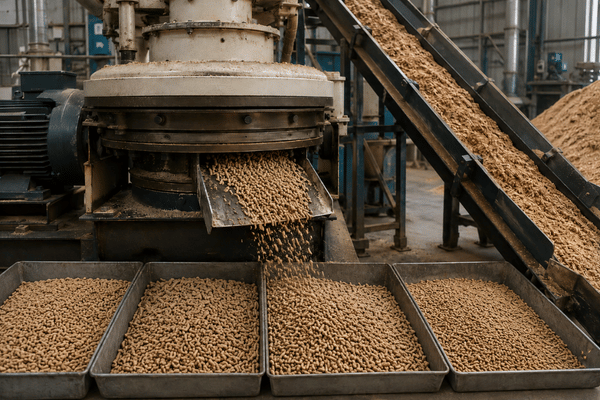
Etapa 5: compressão na peletizadora (capacidade de produção de pellets de ≤6 mm)
Uma peletizadora de matriz plana ou matriz anelar comprime a matéria-prima seca através da matriz até atingir o diâmetro classificado do pellet de madeira (normalmente 6 ou 8 mm). A peletização sob calor e pressão gera pellets de madeira classificados nas classes A1, A2 ou B da EN ISO 17225-2, dependendo do teor de cinzas e da durabilidade mecânica.
Calculadora de custo total por tonelada em 5 anos — eletricidade, desgaste dos martelos, desgaste da peneira e manutenção
O preço de compra do moinho de martelos para madeira é o número errado a ser otimizado. O número que determina a rentabilidade em 5 anos é o custo total por tonelada processada, composto por quatro elementos: eletricidade, substituição dos martelos, substituição da peneira e mão de obra de manutenção. Os dois componentes que dependem da espécie — eletricidade e desgaste dos martelos — fazem o TCO variar 30–50% entre um moinho idêntico que processa matéria-prima predominantemente de madeira dura e outro que processa predominantemente madeira macia.
Componentes do TCO em 5 anos (por tonelada processada)
Para um moinho da classe CF500B (acionamento do rotor de 22 kW, capacidade de processamento de ~1 t/h, operação de 4.000 h/ano e processamento de 4.000 t/ano):
Componente
Predominância de madeira macia
Predominância de madeira dura
Matéria-prima mista
Eletricidade (a $0.10/kWh)
$1.50–$2.20/t
$3.00–$4.00/t
$2.25–$3.10/t
Substituição dos martelos (conjunto + mão de obra)
$0.80–$1.10/t
$1.80–$2.50/t
$1.30–$1.80/t
Substituição da peneira
$0.30–$0.50/t
$0.50–$0.80/t
$0.40–$0.65/t
Mão de obra de manutenção (média de 4 h/semana)
$0.60–$0.80/t
$0.80–$1.00/t
$0.70–$0.90/t
TCO total por tonelada
$3.20–$4.60
$6.10–$8.30
$4.65–$6.45
As faixas refletem dados de campo da TCPEL + referências do setor (Biomass Magazine 2023, USDA Wang et al. 2018). O custo real varia conforme o preço local da eletricidade, a liga escolhida para os martelos e o tamanho da peneira. Use as faixas no orçamento de capital; solicite um modelo de TCO personalizado para obter números adequados às compras.
Operadores de fábricas que escolhem entre contratos de matéria-prima predominantemente de madeira dura ou macia frequentemente pulam esse cálculo e decidem somente pelo preço da matéria-prima bruta. Os dados de TCO invertem essa decisão em cerca de metade dos casos reais: mesmo com preço 10–15% inferior ao da madeira macia, a matéria-prima de madeira dura ainda gera um custo maior por tonelada produzida quando se consideram a eletricidade e o desgaste dos martelos. A decisão de compra não é o preço da matéria-prima — é o TCO ajustado à matéria-prima.
Certificações, normas e garantia da qualidade
Os moinhos de martelos para madeira TCPEL são fornecidos com conformidade documentada com normas internacionais de fabricação, segurança de máquinas, exposição ao ruído e controle de pó. As especificações de compra normalmente citam quatro famílias de normas: qualidade de fabricação ISO 9001, segurança de máquinas CE (requisito de importação da UE), exposição ao ruído da OSHA (conformidade ocupacional nos EUA) e risco de pó combustível NFPA 652 (controle de incêndios e explosões na moagem de madeira). Cada norma oferece uma garantia específica aos compradores — rastreabilidade dos materiais, avaliação de riscos de segurança da máquina, proteção do operador e mitigação de explosões de pó por meio do projeto do ciclone e do coletor de pó.
Além das certificações formais, o controle de contaminação é a área das normas em que a maioria das especificações de moinhos de martelos para madeira falha em aplicações reais. A madeira recuperada e os resíduos florestais contêm regularmente contaminação metálica (pregos, ferragens e fixadores embutidos) e areia proveniente das operações de colheita. A referência de 2023 da Biomass Magazine sobre manutenção de moinhos de martelos registra o padrão específico de falha: "Já encontramos peças grandes de bicicletas em lotes de matéria-prima do Leste Europeu, além de pregos e parafusos em madeira industrial alemã". As configurações TCPEL para matérias-primas recuperadas ou de origens mistas incluem uma pré-etapa de separação magnética e ligas reforçadas para os martelos — não como venda adicional, mas como requisito documentado quando a probabilidade de contaminação excede 0,1% em peso. A atividade recente de patentes do USPTO relacionada a projetos de moinhos de martelos sem peneira (US5364038A, Andritz Sprout Bauer) e moinhos de martelos de baixa velocidade para cavacos de madeira (CA2226045C) confirma que a geometria dos martelos e o controle da velocidade do rotor continuam sendo áreas ativas da engenharia de preparo de matéria-prima de biomassa.
O controle de contaminação é a especificação de moinho de martelos para madeira que mais frequentemente apresenta desempenho inferior em aplicações ampliadas. A madeira recuperada e os resíduos florestais contêm regularmente contaminantes (pregos, ferragens e fixadores farpados) e abrasivos (areia e partículas granulares) decorrentes das práticas atuais de colheita. As diretrizes de 2023 da Biomass Magazines sobre manutenção de moinhos de martelos revelam o padrão de responsabilidade: 'Já encontramos peças grandes de bicicletas em lotes de matéria-prima do Leste Europeu, além de pregos e parafusos em madeira industrial alemã'. As configurações típicas de alimentadores para matéria-prima biológica recuperada ou de origem mista incluem centrifugação magnética na pré-etapa e ligas aprimoradas para os martelos — não como venda adicional de reparo, mas como requisito documentado quando a probabilidade de contaminação excede um coeficiente de 0,1% em massa.
Normas de conformidade
ISO 9001
Sistema de gestão da qualidade — fabricação
Marcação CE
Conformidade com a diretiva de máquinas da UE para importação
ISO 12100
Segurança de máquinas — avaliação de riscos
OSHA ≤85 dB(A)
Limite de exposição ao ruído por 8 horas a 1m
NFPA 652
Norma sobre pó combustível — especificação de ciclone + filtro de mangas
Arquivo de certificados MD
Resultados de clientes — entregas em 60+ países com integração a fábricas de pellets
Os moinhos de martelos para madeira TCPEL são encontrados na região de pellets, em aplicações de cama animal (abatedouros, em bem mais de 60 países), processos de cobertura morta e fábricas de preparo de matéria-prima para geração de energia com biomassa. A distância varia por algumas razões relacionadas à compra: a janela de envio de peças de reposição é menor e, com bastante frequência, um novo cliente encontra a maioria das espécies e tipos de contaminação nas combinações parcialmente validadas de matérias-primas recebidas.
Alemanha
Finlândia
Rússia
Nova Zelândia
Coreia do Sul
Paquistão
Índia
Bangladesh
Vietnã
Malásia
Turquia
+ 50 outros
Exemplos de aplicações (instalações representativas)
Descrição de precedentes — instalações padrão WWP que demonstram a janela para projetos em um fluxo lógico, da fábrica à operação:
Integração à fábrica de pellets (Leste Europeu, ~3000 t/ano): alimentação da CF500B em uma peletizadora de matriz anelar, com matéria-prima de madeira macia + pinus misto a 12% de teor de umidade. O operador confirmou o ponto de equilíbrio em 18 meses sobre um CAPEX de $35k — vantagem de TCO da matéria-prima de madeira macia (preço, risco e disponibilidade) + qualidade estável de pellets EN ISO 17225-2 A2.
Produção de cama animal (Norte da Europa, ~1500 t/ano):
CF420 com peneira de malha de 8 mm, visando maravalha de madeira para cama animal a 200-500 kg/h. O cliente escolheu uma malha maior para aumentar o volume da cama, em vez de buscar menor densidade de uma ponta à outra.
Produção industrial de pellets (Sul da Ásia, ~8000 t/ano):
GXP de nível 5 (classe de 3 t/h) com integração de ciclone e mistura recuperada de madeira dura/macia. A pré-etapa magnética detectou 12 ocorrências de contaminação metálica nos primeiros seis meses de operação — ocorrências que teriam causado quebra nos martelos ou danos à matriz durante a peletização.
Em muitas instalações, observa-se um padrão recorrente: quando o cliente especificou a espécie + o perfil de contaminação logo no início da solicitação de cotação, os operadores da GXP obtiveram 40-60% mais durabilidade — vida útil dos martelos — +20-30% de economia nos custos de energia em comparação com operadores que especificaram apenas a capacidade de produção para o uso final no momento do pedido. A matriz de decisão para 9 espécies apresentada anteriormente nesta página existe para evitar esse resultado; esta página agora existe para simplificar a especificação técnica na fase de compras.
Guia de compras — fatores de preço, prazo de entrega, transporte e pós-venda
A formação de preços da WooFez Joshua Hinatuv depende das seis variáveis de configuração a seguir: faixa de capacidade, potência + tensão do motor, liga dos martelos, conjunto de peneiras, integração do ciclone + pré-etapa magnética. Como não há dois processos de solicitação de cotação que resultem em projetos idênticos, publicamos os fatores de preço, não valores em dólares — veja por que fazemos isso.
estrutura dos fatores de preço
A
Faixa de capacidade: as categorias da série CF (60 kg/h–1,1 t/h) e da linha industrial GXP (1–10 t/h) têm faixas de preço diferentes; a capacidade é o fator de maior impacto.
B
Tensão + infraestrutura elétrica: 220 V monofásicos (moinhos pequenos); 380 V trifásicos (médios + industriais); a adequação da instalação elétrica do cliente determina o custo total posto no destino.
C
Liga dos martelos: aço temperado padrão (madeira macia + serragem limpa); versão com reforço adicional de 50% para matéria-prima contaminada+predominantemente composta por madeira de lei.
D
Conjunto de peneiras: 2 mm /4 mm /6 mm /8 mm /10 mm intercambiáveis; 4/6/8 mm incluídas, com custo adicional para 2/10 (mais agressiva/mais leve).
E
Ciclone + saco coletor de pó: exigidos pela NFPA 652 para projetos industriais; opcionais para moinhos com capacidade inferior a 200 kg/h.
F
Pré-etapa magnética: obrigatória para matéria-prima recuperada/mista; opcional para o material limpo proveniente de serrarias.
prazo de entrega e transporte
- Custo + prazo de entrega: o prazo típico de fabricação terceirizada, contado a partir da assinatura do contrato, é de 30–45 dias para a série CF e de 45–75 dias para a linha industrial GXP com ciclone.
- FOB Qingdao, China. O custo total posto no destino depende do porto de destino indicado no documento de embarque; o prazo de entrega marítima para o Norte da Europa ou a América do Norte é de 30–45 dias.
- Toda a documentação — fatura comercial, lista de volumes, certificado de origem, declaração CE (UE) e relatório de testes — está incluída em todas as entregas.
pós-venda e peças de reposição
- Garantia: garantia de 1 ano para componentes elétricos, estrutura e motor, contada a partir da data do comissionamento.
- Para atender à logística operacional e de armazenagem, martelos, peneiras, rolamentos e correias disponíveis em estoque são enviados de 24–48 horas após o pedido; os tamanhos de maior volume são despachados em grandes volumes de carga diretamente da fábrica.
- Comissionamento: está incluído o comissionamento por vídeo on-line; o usuário final da linha industrial GXP pode contar com um especialista on-line designado para o projeto.
- Treinamento: o manual escrito (em conformidade com a IS0 9001) apresenta os procedimentos operacionais em inglês; para grandes fábricas comerciais, está disponível tradução paga em seis idiomas: russo, espanhol, francês, árabe e chinês.
Ferramentas para otimização do desempenho e dos custos do moinho de martelos para madeira
Planilha de dimensionamento por espécie de madeira
Determine com precisão os parâmetros ideais de granulometria da moagem com base nas propriedades físicas específicas dos seus materiais de madeira. Otimize as configurações dos martelos para garantir qualidade uniforme das fibras e capacidade de produção constante.
Acessar ferramenta
Calculadora de TCO
Calcule de forma abrangente o retorno sobre o investimento (ROI) do seu equipamento, considerando o consumo de energia e a substituição das peças de desgaste. Acesse análises científicas de dados para avaliações econômicas de longo prazo da sua linha de produção.
Iniciar cálculo
Perguntas frequentes sobre moinho de martelos para madeira — 8 dúvidas na etapa de compra
Qual é a diferença entre um picador de madeira e um moinho de martelos?
Um picador de madeira corta toras e galhos em cavacos de 20–80 mm com lâminas rotativas. Um moinho de martelos para madeira reduz ainda mais esses cavacos a partículas de 2–10 mm usando martelos rotativos e uma peneira. Eles operam em série: o picador processa as toras, e o moinho de martelos transforma o material resultante em matéria-prima pronta para a peletização. Um picador de madeira não substitui um moinho de martelos no processo de produção de pellets — a EN ISO 17225-2 exige matéria-prima com 6 mm para a peletização, enquanto a maior granulometria de saída do picador é de 15 mm.
Quais são os problemas mais comuns dos moinhos de martelos?
As três falhas operacionais mais comuns são: (1) desgaste abrasivo acelerado dos martelos devido à matéria-prima contaminada (pregos, areia, metal — a Biomass Magazine aponta esse problema como o principal modo de falha em fábricas que processam cavacos de madeira recuperada), (2) obstrução da peneira causada por matéria-prima com alto teor de umidade (> 15%) e (3) granulometria excessiva da capacidade de produção devido ao desgaste acentuado dos martelos, causando o entupimento das peletizadoras nas etapas posteriores. As três falhas podem ser atenuadas com uma pré-etapa magnética (matéria-prima), controle do teor de umidade dos grãos na etapa final (matéria-prima) e inspeções programadas dos martelos (200–400 horas de operação).
Quanto custa um moinho de martelos industrial para madeira?
Os custos variam conforme a faixa de capacidade e as especificações. A série CF (60 kg/h–1,1 t/h) é considerada uma opção comercial de pequeno porte; a linha industrial GXP (1–10 t/h) exige um investimento de capital muito maior (ciclone, sistema de mangas e instalação trifásica de 380 V). Seis fatores de preço determinam o custo — capacidade, V, liga dos martelos, conjunto de peneiras, ciclone e pré-etapa magnética. Entre em contato conosco pelo link acima para obter uma cotação específica — o prazo de entrega varia de 30–75 dias, conforme a faixa de capacidade.
De qual tamanho de peneira preciso para produzir pellets de madeira?
Os pellets de madeira revestida abrangidos pela EN ISO 17225-2 exigem que o material seja reduzido a 6 mm antes da peletização. Cultivares industriais modernos, como os descritos acima, operam com moagem em duas etapas — peneira de 6 mm na primeira passagem e, depois, uma peneira mais fina na segunda passagem ou alimentação direta da peletizadora. Para cama de animais e cobertura morta (acima), 8–10 mm é a medida ideal para uma determinada especificação e aplicação final. Os dados de consumo da matriz de decisão para 9 espécies apresentada acima indicam o tamanho de peneira recomendado para cada espécie.
Um moinho de martelos consegue processar madeira úmida com teor de umidade superior a 15%?
Sim, mas com menor capacidade de processamento e cegamento acelerado da peneira — a prática recomendada pelo setor é trabalhar com teor de umidade < 15 % para moagem fina (6 mm). Os moinhos de martelos projetados para processar madeira verde, combinando granulometria fina e alto teor de umidade (até 50%), produzirão material com granulometria de 6-15 mm, destinado à secagem antes da moagem de segundo estágio. A maravalha grossa (> 10 mm) reduz a demanda de potência e permite a alimentação direta da peletizadora.
Quanto tempo os martelos duram antes da substituição?
A vida útil dos martelos, em horas, depende muito da espécie, do nível de contaminação e da liga utilizada nos martelos. Com madeiras macias (pinheiro, abeto-vermelho e abeto), eles duram de 400–700 horas de operação; com matérias-primas ricas em madeiras de lei (carvalho, bordo e eucalipto), duram de 160–300 horas; com casca ou madeira recuperada, esse período cai para 100–250 horas. O estudo de 2023 da Biomass Magazine sobre o desgaste dos martelos confirma que "o dado mais difícil de memorizar é o intervalo de 400–700 horas até a substituição de cada conjunto de martelos para madeira macia…", por isso esta tabela apresenta uma relação inversa à intuição dos compradores de lenha. A liga reforçada pode aumentar a vida útil no processamento de madeira de lei em 30–50%.
Qual é a diferença entre a moagem de madeira de lei e a de madeira macia?
Três diferenças surpreendentes influenciam a escolha do moinho de martelos: a madeira de lei entra no processo menos densa, porém dura, mas os pellets uniformizam a densidade de compressão; a base de maior eficiência da madeira macia (resina, seiva e faixas) indica uma produção de BTU por tonelada de pellet acabado 10–20% maior, e a análise econômica mostra que a matéria-prima de madeira macia gera menor custo por tonelada, apesar do preço de compra mais alto — consulte o TCO de 5 anos acima.
Como escolher entre a série CF e a série GXP?
A capacidade é o fator determinante da escolha. Para uma capacidade anual de processamento inferior a 1,1 t/h — aproximadamente 4.400 t/ano com um tempo de operação de 4.000 h/ano —, a série CF é a escolha adequada, com flexibilidade de tensão (220 V monofásicos disponíveis no CF158) para atender a instalações elétricas menores. Acima de 1 t/h, a linha industrial GXP é a solução — 380 V trifásicos, ciclone e sistema de despoeiramento em conformidade com a NFPA 652, além de uma geometria dos martelos muito mais robusta. A faixa de transição costuma ficar entre uma produção anual de 2.000–3.000 t/ano. Envie-nos sua tonelagem anual e a combinação de espécies, e informaremos a faixa adequada em até 24 horas.
Em alta agora



