
Póngase en contacto con TCPEL


Especificaciones rápidas — Peletizadora industrial de biomasa
| Rango de capacidad de producción (una peletizadora) | De 100 kg/h a 4 t/h (desde talleres hasta instalaciones industriales medianas); hasta 20 t/h en plantas completas gemelas |
| Geometrías de la matriz de peletizado | Matriz anular (horizontal), matriz anular vertical y matriz plana, cada una adaptada a la composición química de la materia prima |
| Presión de compresión | 200–400 MPa dentro del canal de la matriz de peletizado |
| Relación de densificación | 60 kg/m³ de biomasa sin procesar → 650 kg/m³ de pellets (reducción de volumen de ≈10×) |
| Norma de calidad objetivo | ENplus A1 — humedad ≤10%, cenizas ≤0.7%, durabilidad mecánica ≥97.5% |
| Vida útil típica de la matriz de peletizado | 800–2,400 horas con aserrín de madera blanda; 600–900 horas con residuos de alto contenido de sílice |
¿Qué es una peletizadora de biomasa? La ciencia de la densificación detrás del biocombustible sólido
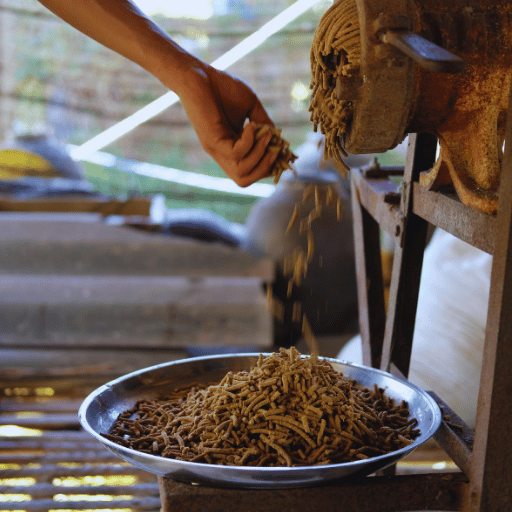
Una peletizadora de biomasa es una prensa industrial que fuerza materia orgánica molida a través de los canales de una matriz de peletizado de acero endurecido a 200–400 MPa para producir pellets cilíndricos, por lo general de 6 mm u 8 mm de diámetro. El proceso funciona sin necesidad de aglutinantes sintéticos. La madera, la paja y otros materiales similares contienen lignina, un polímero natural que se ablanda a unos 140 °C; el calor por fricción dentro de los canales de la matriz de peletizado proporciona esa temperatura. La lignina ablandada fluye alrededor de las fibras de celulosa y vuelve a solidificarse cuando el pellet sale y se enfría, con lo que mantiene unida la estructura. ANDRITZ describe el aumento de densidad resultante como un cambio de aproximadamente 60 kg/m³ para la biomasa suelta a 650 kg/m³ para los pellets terminados, lo que supone cerca de diez veces menos volumen de transporte.
📐 Nota de ingeniería
Llamar a una prensa «peletizadora de biomasa» no define el tipo de matriz de peletizado necesario, pues se usan habitualmente otras designaciones: una peletizadora de biomasa independiente o una línea completa de densificación con acondicionamiento previo y enfriamiento posterior en la línea. Los pellets suelen producirse a 80–95 °C, por lo que son tan frágiles como un caramelo y deben enfriarse en un enfriador de pellets a contracorriente antes del cribado; de lo contrario, la superficie se agrietará durante las horas siguientes.
El ablandamiento de la lignina es un fenómeno de transición vítrea en el sentido metalúrgico, no una fusión. La temperatura e×acta varía según el contenido de humedad de la materia prima: la biomasa húmeda se ablanda a temperaturas de hasta 120 °C, mientras que la paja seca con bajo contenido de lignina requiere temperaturas más altas o una etapa previa de acondicionamiento con vapor para aglutinarse de forma confiable. Por eso, la mayoría de las peletizadoras industriales de biomasa incluyen una etapa de acondicionamiento antes de la matriz de peletizado.
Tipos de peletizadoras de biomasa: ventajas y desventajas técnicas de la matriz anular, la matriz plana y la matriz anular vertical
Actualmente solo existen 3 geometrías principales de peletizadoras industriales de biomasa en el mercado: matriz anular horizontal, matriz anular vertical y matriz plana. La elección no es una cuestión de marca, sino de física: la aplicación de presión es fundamentalmente distinta en cada caso, porque cada geometría gestiona la fuerza motriz de manera diferente.
✔ Ventajas de la matriz anular
- Mayor capacidad de producción específica por kW (aproximadamente 80-120 kWh/ton frente a 90-140 con matriz plana)
- Mayor vida útil de la matriz de peletizado en ciclos de trabajo continuo
- La configuración de varios rodillos distribuye el desgaste
- Preferida para producir pellets con calidad apta para la certificación ENplus A1
⚠ Limitaciones de la matriz anular
- Mayor costo de capital (alrededor de 2–³× el de una matriz plana comparable)
- Mayor superficie ocupada y obras civiles más pesadas
- Los cambios de matriz de peletizado son más exigentes (la alineación es crítica)
- No resulta económica por debajo de una capacidad de producción sostenida de ~500 kg/h
| Aspecto | Matriz anular horizontal | Matriz anular vertical | Matriz plana |
|---|---|---|---|
| Capacidad de procesamiento típica | De 500 kg/h a 4 t/h | De 800 kg/h a 4 t/h | De 50 kg/h a 900 kg/h |
| Consumo específico de energía | 80–120 kWh/ton | 85–125 kWh/ton | 90–140 kWh/ton |
| Vida útil de la matriz de peletizado con madera blanda | 1,800–2,400 h | 1,500–2,200 h | 800–1,200 h |
| Superficie ocupada a 1 t/h | ≈12 m² (solo la máquina) | ≈8 m² (compacta) | ≈4 m² |
| Nivel de inversión | De escala industrial media a planta completa | Escala industrial media | De taller a pequeña escala industrial |
| Materia prima más adecuada | Aserrín, astillas de madera limpia | Fibra de EFB, biomasa mixta | Pasto, paja, residuos agrícolas |
Composición química de la materia prima: por qué la humedad, la lignina, las cenizas y la sílice determinan la calidad del pellet y la vida útil de la matriz de peletizado
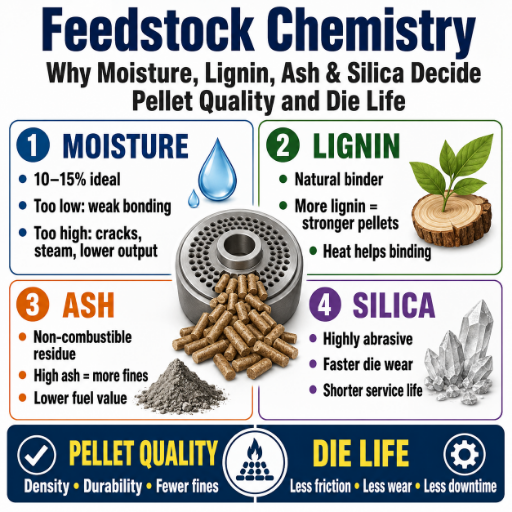 El factor más importante para determinar la calidad de la capacidad de producción y la vida útil de la matriz de peletizado de una peletizadora de biomasa no es la marca ni el modelo, sino la composición química de los insumos. Hay 4 cifras relevantes: 1 sobre el contenido de humedad (10-15% en la matriz de peletizado), 1 sobre el contenido de lignina (el aglutinante natural de la mezcla), 1 sobre el contenido de cenizas (que reduce el poder calorífico del pellet terminado) y 1 sobre el contenido de sílice (que acelera la abrasión de la matriz de peletizado). Si todos estos factores se gestionan correctamente, una peletizadora de escala industrial media funcionará durante bastante más de 2000 horas entre cambios de matriz de peletizado. Si se gestionan mal, un motor grande no durará 200 horas.
Contenido de lignina por materia prima: el balance del aglutinante
La información indica que las maderas blandas, como el pino y el abeto, contienen aproximadamente 28 wt% de lignina; las maderas duras, 20 wt%; las cascarillas de arroz, 22.5 wt%; y la paja de trigo, 12-18 wt%. La lignina es importante porque constituye el único «pegamento» cuando no se usa ningún aglutinante sintético. La paja debe someterse a acondicionamiento con vapor o recibir una pequeña cantidad de almidón, o ambas cosas, porque la lignina disponible en la matriz de peletizado no basta para aglutinar la celulosa con los ajustes habituales de la matriz.| Materia prima | Lignina (wt%) | Cenizas (wt%) | Contenido de sílice | Vida útil típica de la matriz de peletizado |
|---|---|---|---|---|
| Aserrín de madera blanda | 25–30 | 0.3–0.7 | Muy bajo | 1,800–2,400 h |
| Madera dura (roble, haya) | 18–22 | 0.4–1.0 | Bajo | 1,200–1,800 h |
| Paja de trigo/maíz | 12–18 | 4–8 | Moderado | 700–1,100 h |
| Cascarilla de arroz | ~22 | 15–22 | Muy alto | 600–900 h |
| Fibra de EFB de palma | 18–24 | 3–6 | Bajo–moderado | 900–1,400 h |
| Bagazo de caña de azúcar | 18–22 | 3–5 | Bajo | 1,000–1,500 h |
¿Cuánto dura la matriz de peletizado de una peletizadora?
Para una matriz de peletizado que procesa aserrín limpio de madera blanda dentro de intervalos óptimos de acondicionamiento, 1,800-2,400 horas es una cifra razonable para la planificación. Las astillas mixtas de madera dura permiten obtener aproximadamente 1,200-1,800 horas, porque su mayor dureza provoca un desgaste superficial más rápido. Con cascarilla de arroz, la cifra baja a 600-900 horas, ya que el avance por los canales está determinado casi por completo por el contenido de partículas abrasivas de sílice. Las aleaciones de matriz endurecidas al vacío pueden prolongar esta cifra en 30-50% cuando se utilizan con materias primas de alto contenido de sílice, con un sobrecosto de 20-30% frente a los aceros de aleación 40Cr o 4Cr13 habituales en la industria; ese cálculo suele ser viable únicamente si la peletizadora procesa un solo material abrasivo. Los operadores de campo señalan rápidamente que las matrices de peletizado destinadas a la chatarra a menudo solo alcanzaron 50% de la vida útil prevista porque el usuario final procesó cascarilla de arroz con una matriz ajustada para madera blanda sin modificar la relación de compresión.
El triángulo de decisión lignina × sílice × capacidad de procesamiento
Antes de solicitar una cotización, evalúe sus muestras de materia prima con este triángulo. El programa de comprobación rápida de materia prima y matriz de peletizado de TCPEL incorpora otros 2 datos (humedad y tamaño de partícula).
Un método sencillo para seleccionar la geometría de la matriz de peletizado y el acondicionamiento antes de comprar una peletizadora de biomasa:
- Eje de lignina: por encima de 20% de lignina natural funciona una relación de compresión estándar (1:5 a 1:7); por debajo de 18%, considere el acondicionamiento con vapor o la adición de un aglutinante de almidón.
- Eje de sílice: el conjunto estándar de matriz de peletizado con una fracción alta de SiO y endurecimiento al vacío se justifica por encima de 5% de cenizas; por debajo de 2%, resulta más económico usar una aleación estándar.
- Eje de capacidad de procesamiento: la geometría de matriz anular resulta razonable para la operación continua por encima de 1 t/h, y la matriz plana, para la operación por lotes por debajo de 500 kg/h.
En la mayoría de las auditorías de plantas que hemos realizado, encontramos fallas en 1 eje, no en los 3.
Proceso completo de producción de pellets: de la biomasa sin procesar a los pellets ensacados
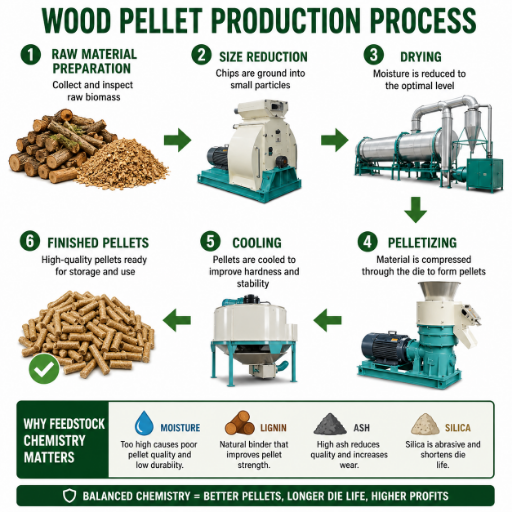 Un pellet de biomasa terminado y ensacado se obtiene después de 6 etapas de proceso independientes, cada una con 1 o 2 PCC (puntos críticos de control). Los operadores que conocen esta secuencia resuelven los problemas de calidad en cuestión de minutos; quienes consideran la peletizadora una caja negra no resuelven nada.
- Astillado y dimensionamiento preliminar: las astilladoras de tambor o disco reducen la madera en trozas a astillas de unos 8-12 mm. Variable de control: afilado de las cuchillas (proporción de finos).
- Etapa de molienda con molino de martillos: las astillas gruesas se muelen hasta alcanzar 3-5 mm. El tamaño de partícula a la salida del molino de martillos debe ser inferior al diámetro del canal de la matriz de peletizado; de lo contrario, la prensa peletizadora se obstruye.
- Etapa de secado: los secadores rotativos de tambor o de tubería reducen la humedad de la biomasa entrante de 40-55% a 10-12%. La humedad de salida es la variable sometida al mayor control en una planta de pellets. Si el material está demasiado seco, la lignina no puede ablandarse lo suficiente para aglutinarlo; si está demasiado húmedo, el vapor desintegra los pellets al salir de la matriz de peletizado.
- Acondicionamiento: justo antes de la matriz de peletizado, la biomasa seca se expone a vapor saturado a 80–90 °C. Esto precalienta la lignina y uniforma la temperatura, lo que marca la diferencia entre una planta ENplus A1 y una unidad de taller que alcanza A1 en un lote y A2 en el siguiente.
- Peletización: la biomasa acondicionada se introduce a la fuerza, poco a poco, a través de la matriz de peletizado a 200-400 MPs. El calor por fricción en el canal de la matriz lleva la lignina a su punto de ablandamiento. La temperatura de la matriz de peletizado debe mantenerse entre 80–95 °C; una temperatura superior a 110 °C indica que los pellets salen quemados o que el ambiente de secado para el acondicionamiento de humedad está seco.
- Enfriamiento, cribado y ensacado: los pellets salen de la matriz de peletizado a 80–95 °C y deben enfriarse en un enfriador a contracorriente hasta quedar a menos de 5 °C de la temperatura actual antes del cribado y ensacado. Los cortocircuitos o el paso directo por el enfriador hacen que los pellets absorban humedad del ambiente durante el almacenamiento y se desintegren posteriormente.
📐 Nota de ingeniería
Los enfriadores a contracorriente utilizan aire ambiente relativamente frío que circula en dirección contraria a la de los pellets. Los pellets más calientes entran para enfriarse en la parte superior del lecho del enfriador, donde encuentran el aire exterior más frío, y salen preenfriados por la parte inferior. Esta disposición a contracorriente ofrece aproximadamente el doble de eficiencia energética que los enfriadores de flujo cruzado, razón habitual por la que casi todas las peletizadoras industriales estándar emplean el diseño a contracorriente en lugar del transversal.
Inevitablemente, sin importar qué considere la industria mundial de pellets comerciales como las normas más exigentes, el principal problema recurrente es que los operadores omiten el enfriador durante la puesta en marcha de la planta cuando aumenta la presión. Los pellets almacenados en caliente liberan humedad al ambiente del enfriador y llegan al cliente con el doble de finos. El tiempo de residencia del calor en el enfriador es esencial, no opcional, independientemente de la capacidad de la sala de enfriamiento.Consulte la página de TCPEL sobre producción industrial de pellets de biomasa para ver la misma disposición de equipos destinada a una planta de pellets grande, con mayor énfasis en la selección de maquinaria y en servicios de apoyo como el suministro de materia prima.
Normas de calidad de pellets de biomasa: explicación de ENplus A1/A2/B, DIN+ e ISO 17225
3 conjuntos de normas de calidad dominan la conversación: ENplus (Bioenergy Europe), DIN+ (el antiguo conjunto de normas alemanas, sustituido en gran medida por ENplus) y la norma técnica EN ISO 17225-2. ENplus y DIN+ certifican la calidad del pellet terminado, no la máquina de la planta que lo produce, pero la configuración de la peletizadora y los ajustes de la materia prima son simplemente 2 controles de una secuencia que permite alcanzar la calidad final. ENplus reconoce 3 niveles de calidad del pellet terminado. Cada norma reduce los límites de los mismos parámetros físicos.| Parámetro | ENplus A1 | ENplus A2 | ENplus B |
|---|---|---|---|
| Humedad (M) | ≤ 10% | ≤ 10% | ≤ 10% |
| Cenizas (A) | ≤ 0.7% | ≤ 1.2% | ≤ 2.0% |
| Durabilidad mecánica (DU) | ≥97.5% | ≥97.5% | ≥ 96.5% |
| Finos en la entrega (F) | ≤ 1.0% | ≤ 1.0% | ≤ 1.0% |
| Poder calorífico neto (Q) | ≥ 16.5 MJ/kg | ≥ 16.5 MJ/kg | ≥ 16.5 MJ/kg |
| Cloro (Cl) | ≤ 0.02% | ≤ 0.02% | ≤ 0.03% |
| Azufre (S) | ≤ 0.04% | ≤ 0.05% | ≤ 0.05% |
| Nitrógeno (N) | ≤ 0.3% | ≤ 0.5% | ≤ 1.0% |
- Algunos sistemas de certificación exigen una cifra de durabilidad más estricta que ENplus A1, y DIN+ sigue siendo necesaria para determinados contratos de distribución antiguos en Alemania y Austria. Aclare los requisitos de su cliente final antes de asumir que ENplus A1 es suficiente.
- Como base de los sistemas de certificación, EN ISO 17225-2 establece los procedimientos de ensayo reales y la clasificación más amplia por grados de los pellets de madera. ENplus y DIN+ son sistemas de evaluación de la conformidad; ISO 17225 -2 es el documento de referencia.
Densidad, durabilidad y poder calorífico del pellet: lo que realmente evalúan los compradores
 Ninguna de las cifras de ENplus anteriores tiene sentido sin procedimientos de ensayo normalizados. Los clientes que realizan muestreos de control de calidad o solicitan un certificado de ensayo de fábrica a un productor de pellets deben esperar 4 análisis básicos de laboratorio, cada uno con su propio método ISO o CEN.
| Ensayo | Norma | Umbral de aprobación ENplus A1 | Causas habituales de incumplimiento |
|---|---|---|---|
| Durabilidad mecánica (PDI) | ISO 17831-1 | ≥97.5% | Lignina insuficiente, acondicionamiento en seco, pellets con curado insuficiente |
| Densidad aparente | EN ISO 17828 | ≥ 600 kg/m³ | Relación de compresión baja, finos sobredimensionados |
| Poder calorífico neto | EN ISO 18125 (sustituye a EN 14918) | ≥ 16.5 MJ/kg | Humedad superior a 10%, contaminación con corteza o tierra |
| Contenido de finos | EN ISO 18846 | ≤ 1.0% en la entrega | Enfriamiento inadecuado, manipulación brusca, criba subdimensionada |
Cómo funciona realmente el ensayo PDI
De los 4, el ensayo PDI es el que más probablemente sorprenda a los compradores primerizos. El procedimiento ISO 17831-1 toma una muestra de pellets de 500 g, la introduce en un tambor giratorio (denominado «caja de volteo»), lo hace funcionar a 50 rpm durante 10 minutos y luego criba el resultado. El índice de durabilidad mecánica es la proporción de pellets que sobrevivieron sin romperse al volteo en el tambor. Cualquier valor inferior a 97.5% incumple ENplus A1; en la producción de categoría de taller son habituales cifras de durabilidad de 92-95% cuando se omite el acondicionamiento. Los ensayos de densidad aparente, poder calorífico y finos son sencillos desde el punto de vista físico, pero requieren equipos calibrados; solo un equipo adecuado para medir la durabilidad del pellet cuesta €4,000–€7,000 si cuenta con el marcado CE. La mayoría de los proveedores pequeños subcontrata los ensayos a un laboratorio local de calidad de combustibles, que también permite establecer la cadena de custodia del sistema ENplus. Regla 80/20 sobre la calidad del pellet: aproximadamente 80% de la calidad del pellet depende de la composición química y el acondicionamiento de la materia prima, y solo 20% de la peletizadora. Casi todas las auditorías de plantas fallidas que hemos leído invierten esta proporción: culpan a la peletizadora cuando el problema estaba en el balance de lignina o el nivel de humedad.Planificación de capacidad y producción: dimensione su peletizadora según la demanda del mercado
Las plantas de pellets suelen fracasar más a menudo por tener un tamaño incorrecto que por fallas técnicas. Un dimensionamiento adecuado exige justificar el caudal objetivo con 3 parámetros: cuánta materia prima puede obtener en un radio de 50-100 km alrededor de la planta, cuántos pellets consumirán sus acuerdos de compra o el mercado local de calefacción y cuánto fluctúa la demanda entre la temporada de calefacción y los meses de transición.
Marco de dimensionamiento por nivel de capacidad
| Escala de taller | 100–900 kg/h. Producción anual de 200–2,000 t. Es la mejor opción para vender localmente a clientes de calefacción situados en un radio de 100 km, ya que los costos de transporte eliminan la ventaja de cualquier planta más grande dentro de ese radio. |
| Escala industrial media | 1–4 t/h. Producción anual de 6,000–25,000 t. Configuración habitual para distribuidores B2B regionales y pequeños productores con certificación ENplus. |
| Planta completa | 5–20 t/h. Producción anual de 30,000–140,000 t. Calidad de exportación, casi siempre ENplus A1, con contratos de compra negociados antes de la puesta en marcha. |
¿Es rentable fabricar pellets de biomasa?
La rentabilidad no depende de la peletizadora de biomasa elegida, sino de 3 variables: el costo predominante de la materia prima (el aserrín generado internamente permite que el operador de un aserradero sea competitivo frente a todos los demás de la región), el precio de venta de los pellets (los pellets ENplus A1 de primera calidad suelen venderse en el norte de Europa a €280–€340/t, mientras que los pellets industriales a granel cuestan €180–€220/t) y la tarifa eléctrica (porque una planta típica consume en total 80-140 kWh/ton de energía). Las plantas locales de escala de taller que venden a usuarios finales de calefacción suelen mostrar periodos de recuperación de la inversión de 12-24 meses porque eliminan los costos adicionales de transporte y certificación. Las plantas de escala industrial media suelen recuperar la inversión en 24-48 meses. Las plantas ENplus A1 orientadas a la exportación suelen presentar periodos de recuperación de la inversión más largos, pero de mayor magnitud (36-60 meses). Una respuesta razonable a «¿es rentable?» es que depende de la combinación de materia prima, contratos de compra y precio de la energía, no del desempeño de la tecnología. Para obtener una perspectiva del proyecto que abarque CapEx, energía, piezas de desgaste, mano de obra y mantenimiento, la calculadora de TCO a 5 años para plantas de pellets de TCPEL ofrece rangos presupuestarios globales por partida para los 3 niveles de capacidad anteriores.¿Cuánto cuesta una peletizadora de biomasa? Explicación de los factores de costo
 Francamente, es difícil obtener cotizaciones de peletizadoras industriales de biomasa, y el precio siempre corresponde a una configuración, no a una etiqueta. Esto se debe a que hay 6 factores que influyen en el valor FOB, y las cotizaciones de configuraciones similares pueden variar 2X entre proveedores. Una vez comprendidos estos factores, resulta fácil estimar cifras presupuestarias con una precisión de 30%.
¿Cuánto cuesta una peletizadora de biomasa?
Los precios FOB China de una peletizadora de biomasa suelen oscilar entre $8,000 y $25,000 para equipos de taller (100-900 kg/h), entre $35,000 y $180,000 para líneas de producción de escala industrial media (1-4 t/h) y entre $250,000 y $1,8 millones para una línea de producción de pellets (5-20 t/h, incluido el secado, la molienda, el enfriamiento y el ensacado de la madera). Los precios de los equipos europeos OEM de nivel 1 suelen ser 2-4X superiores a los precios FOB de China, principalmente debido al costo de la mano de obra, el grado de automatización y el alcance de las certificaciones. La principal fuente de variación es el alcance: una peletizadora independiente se ubica en un rango de precios, mientras que una línea de peletizado completa llave en mano que incluye astilladora, secador, criba, molinos, enfriador de pellets y ensacadora cuesta 2.5-4X más.
Seis factores de costo, en orden de impacto
Para una configuración adaptada a una capacidad y una materia prima específicas, el selector de nivel de inversión para plantas de pellets de TCPEL presenta un rango de costos antes de que se emita cualquier cotización. Para solicitar una cotización por escrito, comuníquese directamente con un fabricante industrial de peletizadoras de biomasa e indique la materia prima, la capacidad y el puerto de destino.
- Nivel de capacidad (taller individual / escala industrial media / planta completa): cada aumento representa un salto de capital de 4-8 X.
- Alcance de la línea (una sola peletizadora o una línea totalmente integrada que incluya secador): agrega 2.5-4X al precio de la peletizadora sola.
- Geometría de la matriz de peletizado (la matriz anular es más costosa que la matriz plana para la misma capacidad de procesamiento, pero su vida útil 2X mayor hace que valga la pena).
- Nivel de automatización (control manual de la separación de los rodillos frente a ajuste hidráulico de los rodillos o conexiones SCADA): agrega aproximadamente 8-15%/X.
- Paquete de materiales (juego estándar de matrices de aleación frente a aleación con alto contenido de sílice endurecida al vacío): recargo de 20-30% en las herramientas de la matriz.
- Paquete de certificación y documentación (cumplimiento de CE + ISO; los costos de EAC y de puesta en marcha en planta agregan un recargo adicional como partida independiente).
¿Puede fabricar sus propios pellets de biomasa? Realidades de la escala de taller frente a la industrial
La respuesta más honesta es: «sí puede, pero probablemente no con la calidad ni el tonelaje que imagina». Una prensa peletizadora de matriz plana a escala de taller puede producir de forma confiable entre 100-900 kg/h, cuesta unos cuantos miles de dólares y permite obtener pellets razonablemente buenos para mantener la temperatura interna, producir cama para animales o generar calor en la granja. Sin embargo, no puede producir pellets con calidad ENplus ni alcanzar de forma confiable una durabilidad de 97.5%, porque no está instalada para cumplir estas tres condiciones: preacondicionamiento con vapor, secado controlado y enfriador de contraflujo.
✔ Aplicaciones adecuadas para la escala de taller
- Producción de pellets en la granja para consumo propio
- Cama para animales elaborada con aserrín de un aserradero local
- Ventas locales dentro de un radio de ~50 km
- Lotes piloto antes de ampliar la escala
⚠ Aplicaciones inadecuadas para la escala de taller
- Cualquier contrato de pellets con certificación ENplus
- Suministro de pellets de madera para mercados de exportación
- Requisitos de funcionamiento continuo 24/7
- Volúmenes de compra superiores a ~2,000 t/año
⚠ Los tres principales modos de falla en proyectos propios
Errores de taller detectados por los operadores de planta: 1) humedad de la materia prima superior a 18% al llegar a la matriz de peletizado: el vapor desintegra el pellet a la salida del canal; 2) relación de compresión inadecuada para la combinación de materia prima y matriz: los pellets sueltos se desintegran; 3) enfriador omitido o subdimensionado: los pellets absorben humedad atmosférica durante el almacenamiento y llegan rotos al usuario final.
Perspectivas de la industria de pellets de biomasa para 2026: RCDE UE, demanda de Asia y factores de sostenibilidad
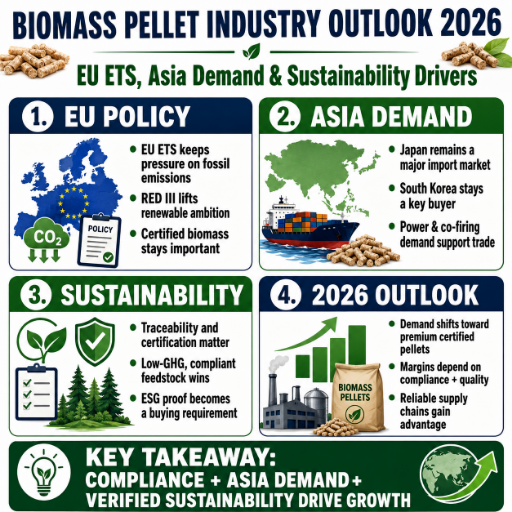 Tres fuerzas impulsan el mercado de pellets de biomasa y la transición más amplia hacia las energías renovables durante 2026-8, y cada una tiene un horizonte temporal distinto y diferentes implicaciones para las decisiones de cualquier comprador de equipos en la actualidad.
Política de la UE y eliminación gradual del carbón
Los calendarios para eliminar gradualmente el carbón en Europa no son uniformes. Gran Bretaña retiró su última central de carbón en 2024; se espera que Alemania haga lo mismo entre 2030 y 2038, mientras que España y Portugal lo harían hacia mediados de la década. Las regiones carboníferas orientales de la UE, bajo las directrices de Bruselas, darán un papel central a los pellets de biomasa durante la transición al calor industrial.
Asia y la demanda estructural
Tanto Corea del Sur como Japón aplican mandatos de combustión conjunta en las centrales eléctricas de carbón existentes: una mezcla de 60% de carbón / 40% de pellets, según información de Biomass Magazine, puede reducir considerablemente las emisiones generadas por el carbón en la planta sin modificar la caldera. Mientras tanto, Vietnam y Malasia están aumentando las exportaciones de EFB para atender los pedidos de los compradores.
Tamaño del mercado y déficit de la UE
Entre 2010 y 2025, el mercado mundial de pellets de madera se mantuvo en torno a US $12 mil millones y, entre 2025 y 2035, se proyecta que crecerá hasta US $31 mil millones (aproximadamente una tasa de crecimiento anual compuesto de 10%, según diversas entidades de seguimiento del sector). Con base en los datos del USDA, la producción neta de la UE en 2025 fue de 20,5 millones de toneladas y el consumo alcanzó 23,5 millones de toneladas, lo que revela un déficit estructural neto de 3 millones de toneladas cubierto mediante importaciones de Estados Unidos y Canadá.
Preguntas frecuentes
P: ¿Cuál es la diferencia entre las peletizadoras de matriz anular y las de matriz plana?
Ver respuesta
La matriz de la peletizadora de matriz anular tiene forma de cilindro vertical u horizontal con canales, rodeado de rodillos estacionarios. Estas máquinas funcionan de manera continua y con alta capacidad (normalmente de 500 kg/h a 4 t/h por máquina, con una vida útil de la matriz de 1,800-2,400 horas al procesar madera blanda). Las peletizadoras de matriz plana fuerzan la biomasa horizontalmente a través de la matriz, mientras los rodillos se desplazan por encima y ejercen presión hacia abajo.
Funcionan con una capacidad de procesamiento mucho menor (50-900 kg/h) y una vida útil de la matriz más corta (800-1,200 horas), pero su precio representa solo una fracción del de una matriz anular de capacidad similar.8En términos económicos, la matriz anular es más conveniente cuando la operación continua supera 1 t/h; por debajo de ese nivel, la matriz plana tiene su lugar.
P: ¿Qué materias primas puede procesar una peletizadora de biomasa?
Ver respuesta
El aserrín, las astillas de madera, los residuos de maderas duras y blandas, la paja de trigo y maíz, la cascarilla de arroz, el bagazo de caña de azúcar, la cáscara de palmiste, la fibra EFB de palma, la alfalfa, los tallos de algodón y la biomasa de pastos son materias primas compatibles. En cada caso, es necesario identificar la relación de compresión y el régimen de acondicionamiento correctos y, en ocasiones, la aleación adecuada de la matriz. Cuando resulte apropiado, es posible procesar mezclas de materias primas en una matriz anular vertical, aunque el pretratamiento y la uniformidad del tamaño de partícula pueden ser difíciles de lograr.
P: ¿Las peletizadoras de biomasa cumplen los requisitos de certificación ENplus?
Ver respuesta
ENplus certifica el pellet en sí, no la máquina. Es decir, una peletizadora de matriz anular con acondicionamiento por vapor y enfriamiento por contraflujo es la configuración mínima indispensable para diseñar una producción por lotes de clase ENplus A1 (contenido de agua de 10%, contenido de cenizas de 0.7% y durabilidad mecánica de 97.5%). Por lo general, las peletizadoras de taller con matriz plana y sin acondicionamiento no pueden mantener de forma continua la clase A1.
P: ¿Cuál es el periodo típico de recuperación de la inversión en una peletizadora?
Ver respuesta
Las operaciones de suministro local a escala de taller suelen recuperar el capital en 12-24 meses cuando cuentan con materia prima propia y distancias de transporte cortas. Las plantas de escala industrial media de 1-4 t/h orientadas principalmente a mercados B2B regionales tienden a recuperar la inversión en 24-48 meses. Las plantas ENplus A1 enfocadas en la exportación al norte de Europa recuperan la inversión en un periodo de 36-60 meses (con un retorno absoluto mayor) o más.
El costo local de la materia prima, el precio de venta de los pellets y la tarifa eléctrica influyen en todos los escenarios.
P: ¿Por qué mis pellets se desmoronan o se rompen?
Ver respuesta
El desmoronamiento de los pellets casi siempre se debe a tres factores: una humedad de entrada fuera del intervalo de 10-15%, una relación de compresión que no corresponde a la indicada para la materia prima en la tabla anterior o el ensacado de pellets calientes sin enfriamiento por contraflujo. Primero corrija la humedad —el parámetro más controlable—, compare la relación de compresión de la matriz con la tabla de composición química de la materia prima y después examine el tiempo de funcionamiento y la temperatura del aire del enfriador antes de investigar otros problemas.
P: ¿Cuál es la diferencia entre los pellets de biomasa y los pellets de madera?
Ver respuesta
Los «pellets de madera» son una subcategoría de los pellets de biomasa que utiliza exclusivamente material leñoso lignocelulósico, es decir, aserrín, astillas de madera, etc., y es la única subcategoría que puede obtener la certificación ENplus. «Pellets de biomasa» es un término más amplio que abarca las subcategorías de madera, residuos agrícolas (paja, cascarillas, EFB) y cultivos energéticos. Por lo general, el contenido de cenizas, el poder calorífico y el nivel de cloro aumentan a medida que se pasa del pellet de madera «pura» a los pellets de residuos agrícolas; por ello, las calderas se construyen para funcionar con uno u otro, no con ambos.
P: ¿Cuánto tiempo arde una bolsa de 40-lb de pellets de madera?
Ver respuesta
Una estufa doméstica de pellets estándar y potencia media consume una bolsa de 40-lb (18 kg) en aproximadamente 16-24 horas de funcionamiento continuo. La autonomía varía según la estufa, el nivel de potencia configurado y el poder calorífico de los pellets; por ejemplo, los pellets ENplus A1 de alta calidad, con un poder calorífico neto de 16,5 MJ/kg, contienen alrededor de 4 MJ/kg netos más de energía que los pellets industriales de clase B y duran un poco más. (Esta pregunta se refiere al consumidor residencial; para calcular la combustión conjunta industrial o la calefacción urbana, es mucho más pertinente utilizar como base una tonelada y no una bolsa).
¿Está listo para especificar su peletizadora de biomasa?
Proporcione las especificaciones de la materia prima, la capacidad deseada y el puerto de destino, y el equipo de ingeniería de TPCEL le enviará una estimación de costos y un diseño del proceso en un día hábil
Solicitar una cotización →Acerca de esta guía de ingeniería
Este contenido fue elaborado por el equipo de ingeniería de TCPEL y cita directamente la clasificación más reciente de pellets de madera EN ISO 17225-2, la prueba de durabilidad mecánica ISO 17831-1 y el esquema de calidad ENplus, en lugar de plagiar afirmaciones comerciales de fabricantes. Los niveles indicativos de calidad de los pellets se citan de la tabla de referencia ENplus más reciente publicada. Cuando se indica que los datos de operación en campo fueron proporcionados por el informe o foro sectorial correspondiente, se incluye un enlace en el texto. TCPEL exporta maquinaria para pellets de biomasa a más de 60 países desde 2020, y los intervalos operativos citados se basan tanto en la experiencia de esa base instalada como en referencias publicadas del sector.
Referencias y fuentes
- Esquema de calidad ENplus — Bioenergy Europe
- ISO 17831-1:2015 — Durabilidad mecánica de los pellets — Organización Internacional de Normalización
- Evaluación de compuestos de biomasa de madera blanda: características estructurales — MDPI Forests, 2025
- Características estructurales de la lignina de la cascarilla de arroz — PMC, National Library of Medicine
- Descripción general del proceso de peletización de biomasa — ANDRITZ Feed & Biofuel
- El mercado de pellets de madera de la UE crecerá en 2025 — Argus Media / USDA
- Las regiones carboníferas de Europa en transición — Dirección General de Energía de la Comisión Europea
- Evaluación de mercados en crecimiento: combustión conjunta de carbón y pellets de madera — Biomass Magazine
- Aspectos de salud y seguridad del almacenamiento, transporte y alimentación de biomasa sólida — IEA Bioenergy
Artículos relacionados
- Fabricante de peletizadoras de biomasa — Peletizadoras industriales de 0,5–20 t/h — Página de soluciones de TCPEL para compradores listos para especificar una configuración.
- Calculadora del TCO de una planta de pellets a 5 años — Modelado del capital, la energía, las piezas de desgaste, la mano de obra y el mantenimiento en distintos niveles de capacidad.
- Verificación rápida de 5 señales para compatibilidad entre materia prima y matriz — Estimador de la materia prima y de la vida útil de la matriz previo a la cotización.
- Selector de nivel de inversión para plantas de pellets — Adapte el presupuesto y la capacidad objetivo a una configuración de taller, de escala industrial media o de planta completa.



