Liên hệ với TCPEL

Dòng TC của TCPEL
Máy băm dăm gỗ dạng trống công nghiệp —
3–60 t/h cho dây chuyền viên nén sinh khối
Máy băm dăm gỗ dạng trống công nghiệp biến gỗ tròn, cành ngọn và phế liệu lâm nghiệp thành dăm gỗ 30-50 mm cho nhà máy sản xuất viên nén, lò hơi sinh khối và dây chuyền sản xuất ván. Đội ngũ kỹ sư tại Sơn Đông, Trung Quốc thiết kế tám mẫu máy băm dăm gỗ dạng trống riêng biệt, từ mẫu dùng trong xưởng có công suất 55 kw (tương đương 75 mã lực) đến máy xử lý nguyên cây 710 kw — thông số động cơ, hệ thống dao, bộ cấp liệu thủy lực và băng tải xả liệu đều được công bố trên trang này.
Phù hợp CE
ISO 9001:2015
60+ quốc gia
Bảo hành 2 năm
FOB Thanh Đảo

Vì sao nhà máy viên nén và xưởng cưa chuyển sang băm dăm bằng trống (Vấn đề → Giải pháp)
Tổng quan hệ thống // Dòng TC
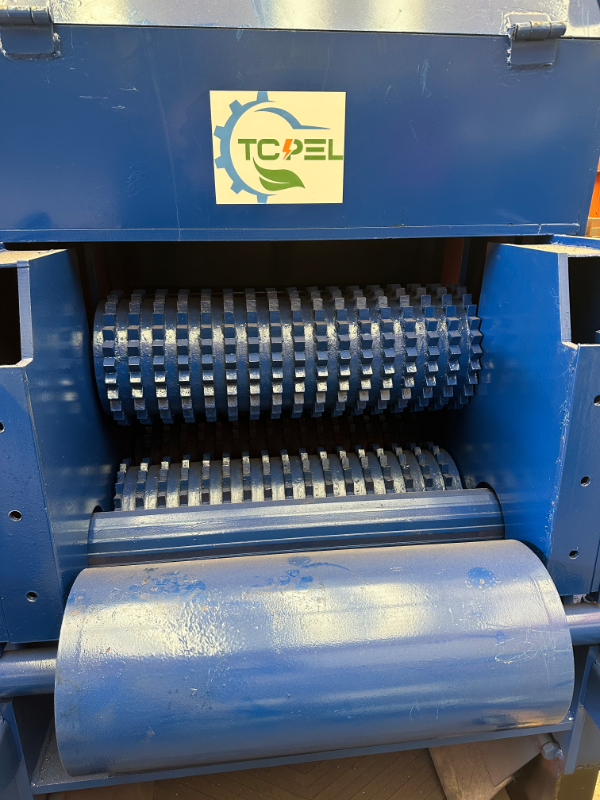
Một máy băm gỗ bị kẹt trước mọi cành cong sẽ liên tục làm thất thoát tiền. Máy băm dạng trống khắc phục ba dạng sự cố mà máy dạng đĩa và dạng bánh đà thường gặp khi xử lý sinh khối quanh năm: cấp liệu không ổn định với phần gỗ có u vai và thân cong, phân bố kích thước dăm nằm ngoài khoảng máy sấy chấp nhận được và thời gian dừng để cân bằng lại đĩa sau khi dao va phải dị vật.
Kẹt liệu khi xử lý thân gỗ cong hoặc thân lớn
Cửa nạp của máy dạng đĩa trên 250 mm thường đòi hỏi phải cắt sửa trước. Trong dải máy băm của Sơn Đông, cửa nạp dạng trống tiếp nhận gỗ tròn 230-600 mm bằng hệ thống cấp liệu hai con lăn dẫn động thủy lực.
Kích thước dăm sai lệch khiến máy sấy phải chạy lặp chu kỳ quá mức
Đầu vào của nhà máy sản xuất viên nén hoạt động tốt nhất với dăm gỗ 0,5-1,5 inch (12-38 mm), có độ ẩm dưới 30% (All Power Labs technical.doc). Kích thước dăm biến động khiến máy sấy phải chạy thêm chu kỳ và làm tăng hạt vụn mịn, gây tắc sàng của máy nghiền ở công đoạn phía sau.
Thời gian dừng máy để cân bằng lại đĩa sau khi dao va phải vật cứng
Cân bằng lại đĩa máy băm là công việc thực hiện tại chỗ và cần chuyên gia xử lý, có thể gây thời gian dừng đáng kể cùng chi phí sửa chữa cao; thông tin này theo một hướng dẫn thị trường đã xuất bản — All Power Labs technical.doc. Dao trống có thể đảo mặt ngay tại hiện trường trong chưa đầy một giờ.
Lợi thế kỹ thuật
Nói đơn giản, máy băm dạng trống sử dụng một rôto nằm ngang (“trống”) có đường kính 600-1.600 mm, mang 2-12 dao quay lướt qua dao đế cố định để cắt gỗ tròn thành dăm đồng đều. Tốc độ làm việc định mức 350-590 rpm của trống chỉ bằng khoảng một nửa mức 1.000-2.000 rpm của đĩa điển hình (tốc độ mà OSHA giám sát mức phát thải tiếng ồn tối đa cho phép); nhờ đó, máy có phễu nạp hoạt động êm hơn, giảm dòng điện tải đỉnh và chịu được nguyên liệu đầu vào bẩn, chưa phân loại mà không bị sai lệch do mất cân bằng khối lượng ở các kích thước lớn hơn.
Dưới đây, chúng tôi lần lượt trình bày tám mẫu TC của TCPEL, ma trận quyết định máy dạng trống so với dạng đĩa theo năm tiêu chí, kinh nghiệm thực tế về năng suất xử lý tại nhà máy sinh khối, chứng nhận và giá FOB Thanh Đảo — đúng theo thứ tự mà bộ phận kỹ thuật và thu mua của quý khách phân tích một khoản đầu tư thiết bị băm dăm.
Dải máy băm dăm gỗ dạng trống TCPEL — từ TC216 đến TC2116, 8 cấp thiết kế
Tám mẫu đáp ứng toàn bộ dải thiết bị lâm nghiệp công nghiệp: TC216 (3–5 tấn mỗi giờ, 55 kW) phù hợp với dây chuyền sản xuất viên nén gỗ cứng 1 t/h; TC4113 (35–50 tấn mỗi giờ, 315–450 kW) cấp liệu cho nhà máy sản xuất viên nén 6–8 t/h hoặc cụm lò hơi sinh khối 50 MW. Mọi mẫu TC đều sử dụng cùng hệ thống cấp liệu hai con lăn thủy lực, cùng hình học dao đế cố định và cùng khoảng kích thước dăm 30–50 mm — vì vậy dao băm, dao đế và con lăn cấp liệu có thể dùng thay thế lẫn nhau ở các mẫu trước TC4113.
TC216
3–5 t/h · 55 kW
Gỗ tròn Ø 230 mm · Rôto 600 mm
TC217
5–7 t/h · 75 kW
Gỗ tròn Ø 230 mm · Rôto 600 mm
TC218
6–10 t/h · 110 kW
Gỗ tròn Ø 300 mm · Rôto 800 mm
TC2110
12–15 t/h · 160/185 kW
Gỗ tròn Ø 400 mm · Rôto 1.000 mm
TC2113
16–20 t/h · 200/220 kW
Gỗ tròn Ø 400 mm · Rôto 1.300 mm
TC2113D
20–30 t/h · 250 kW
Gỗ tròn Ø 450 mm · Rôto 1.300 mm
TC4113
35–50 t/h · 315/450 kW
Gỗ tròn Ø 450 mm · Rôto 1.300 mm
TC2116
30–60 t/h · 400/600/710 kW
Gỗ tròn Ø 600 mm · Rôto 1.600 mm
Bảng thông số đầy đủ — 11 thông số kỹ thuật × 8 mẫu
Đây là mức công bố thông số chi tiết mà không đối thủ nào trong Top-5 kết quả SERP cung cấp. Mọi số liệu trên trang này đều tham chiếu bảng dữ liệu của nhà máy TCPEL (nhà máy Chương Khâu, Tế Nam).
| Thông số | TC216 | TC217 | TC218 | TC2110 | TC2113 | TC2113D | TC4113 | TC2116 |
|---|---|---|---|---|---|---|---|---|
| Động cơ chính (kW) | 55 | 75 | 110 | 160/185 | 200/220 | 250 | 315/450 | 400/600/710 |
| Động cơ con lăn cấp liệu (kW) | 4+3 | 4+4 | 4+4 | 7.5+7.5 | 7.5+5.5 | 15+11 | 15+11 | 18.5+18.5 |
| Động cơ băng tải xả liệu (kW) | 3 | 3 | 3 | 7.5 | 7.5 | 7.5 | 11+7.5 | 15 |
| Bơm dầu thủy lực (kW) | 1.5 | 1.5 | 1.5 | 3 | 3 | 3 | 3 | 3 |
| Cửa nạp liệu (mm) | 230×540 | 230×700 | 350×700 | 450×1000 | 450×700 | 450×1000 | 450×1300 | 750×1200 |
| Đường kính gỗ tròn tối đa (mm) | 230 | 230 | 300 | 400 | 400 | 450 | 450 | 600 |
| Đường kính rôto (mm) | 600 | 600 | 800 | 1,000 | 1,300 | 1,300 | 1,300 | 1,600 |
| Tốc độ trục dao (rpm) | 550 | 590 | 540 | 530 | 420 | 420 | 355 | 350 |
| Dao băm (chiếc) | 2 | 2 | 2 | 2×3 | 3 | 2×3 | 2×3 | 4×3 |
| Dao đáy (chiếc) | 1 | 1 | 1 | 2×1 | 1 | 2×1 | 2×1 | 4×1 |
| Kích thước dăm gỗ (mm) | 30–50 | 30–50 | 30–50 | 30–50 | 30–50 | 30–50 | 30–50 | 30–50 |
| Năng suất (t/h) | 3–5 | 5–7 | 6–10 | 12–15 | 16–20 | 20–30 | 35–50 | 30–60 |
Cách đọc bảng để tính toán chọn cỡ thiết bị
Quy tắc kinh nghiệm điển hình khi ghép với dây chuyền viên nén: năng suất t/h ổn định của máy băm nên bằng khoảng 1,4-1,7 lần năng suất t/h định mức của máy ép viên ở công đoạn phía sau. Vì vậy, nhà máy sản xuất viên nén gỗ cứng 1 t/h phù hợp với TC216 (3-5t/h), đồng thời chừa dư 50 phần trăm năng suất để bù biến động độ ẩm, dao cùn và lượng vỏ cây tăng đột biến khó tránh.
Đường kính rôto chi phối ba yếu tố: đường kính gỗ tối đa, năng suất t/h có thể đạt được và tiếng ồn. Rôto 1.600 mm (63 inch) của TC2116 đủ lớn để xử lý nguyên thân gỗ đường kính 600mm (24 inch) mà không cần cắt sửa trước — đặc biệt hữu ích khi xử lý gỗ tại bãi nguyên liệu của xưởng cưa.
Máy băm gỗ dạng trống và dạng đĩa — Ma trận quyết định theo 5 tiêu chí
Câu hỏi nên chọn máy dạng trống hay dạng đĩa đã tồn tại lâu như chính thị trường viên nén từ dăm gỗ, và sự thật khó tránh là “lựa chọn này phụ thuộc vào biểu hiện của ba trong năm yếu tố trên dây chuyền của quý khách.” Các nghiên cứu độc lập có bình duyệt (Spinelli 2013, Silva Fennica) cho thấy máy dạng trống đạt năng suất cao hơn 8phần trăm và tiêu thụ nhiên liệu trên mỗi tấn khô kiệt cao hơn 19phần trăm so với máy ép viên dạng đĩa tương đương. Bài toán sản lượng mỗi ca cao hơn nhưng nhiên liệu mỗi tấn cũng nhiều hơn chính là trọng tâm khi lựa chọn thiết bị.
| Tiêu chí | Máy băm dạng trống (dòng TC của TCPEL) | Máy băm dạng đĩa (loại thương mại điển hình) |
|---|---|---|
| Độ đồng đều của dăm gỗ (mục tiêu 12–38 mm) Cho đầu vào máy ép viên/máy sấy | Khoảng đồng đều 30–50 mm. Tỷ lệ hạt vụn mịn (<3 mm) cao hơn máy dạng đĩa theo Spinelli 2013 — kiểm soát bằng cách thay sàng. | Phần chủ đạo 8–16 mm có dải hẹp hơn (Spinelli 2013). Vết cắt sạch hơn đôi chút, nhưng cửa nạp hẹp hơn. |
| Năng suất xử lý trên mỗi kW Năng suất t/h ÷ công suất lắp đặt kW | Năng suất cao hơn 8% ở cùng mức công suất (Spinelli 2013, có bình duyệt). | Năng suất đầu ra hữu ích thấp hơn với cùng một hệ truyền động. |
| Nhiên liệu/năng lượng trên mỗi tấn Công bố thẳng thắn: đây là điểm đánh đổi của máy dạng trống | Nhiên liệu trên mỗi tấn khô kiệt cao hơn máy dạng đĩa +19% (Spinelli 2013). Quán tính rôto lớn hơn giúp máy vượt qua lúc lượng vỏ cây tăng đột biến mà không bị kẹt dừng. | Tiêu thụ nhiên liệu trên mỗi tấn khô kiệt thấp hơn khi nguyên liệu đầu vào sạch và ổn định. |
| Dao va đập và cân bằng lại Chi phí ẩn khi đá lọt vào dòng cấp liệu | Dao băm được bắt bu lông vào mặt trống. Có thể thay tại hiện trường trong chưa đầy một giờ bằng dụng cụ xưởng. | Đĩa mất cân bằng sau va đập cần được chuyên gia cân bằng lại — dẫn đến “hóa đơn sửa chữa nặng nề” theo hướng dẫn của nhà cung cấp năm 2026. |
| Đường kính gỗ tròn tối đa Cần xử lý sơ bộ khi vượt quá giới hạn | 230–600 mm trên toàn dòng TC. TC2116 tiếp nhận được nguyên cây. | Hầu hết máy dạng đĩa thương mại bị giới hạn ở 280–350 mm nếu không cắt sửa trước. |
Chọn máy dạng trống nếu…
Nguyên liệu đầu vào là hỗn hợp sơ cấp (vỏ cây, cành ngọn, gỗ thừa theo kích thước, đôi khi có kim loại). Việc bảo trì dao cần đơn giản và được thực hiện tốt. Quý khách sẽ lắp máy sấy thùng quay + máy nghiền búa + hệ thống cấp liệu cho máy ép viên, và cuối quy trình cần năng suất đầu ra cỡ 12-38 mm. Đường kính cửa nạp lớn hơn 300 mm.
Chọn máy dạng đĩa nếu…
Nguyên liệu đầu vào là gỗ tròn đã bóc vỏ đồng đều, có đường kính dưới 300 mm. Ưu tiên mức tiêu thụ nhiên liệu thấp nhất có thể trên mỗi tấn khô kiệt để tối đa hóa hiệu quả chi phí. Quý khách có sẵn dịch vụ cân bằng lại chuyên nghiệp trong vòng bốn giờ.
“Máy ép viên TC của chúng tôi được chủ ý lựa chọn với quán tính rôto lớn hơn khoảng 12phần trăm so với thông số tải trạng thái ổn định đã tính toán — thậm chí đến mức tấm trong hệ truyền động có thể chịu được một mảnh kim loại cồng kềnh trong nguồn nguyên liệu pallet dồi dào đó mà máy không bị kẹt dừng hoặc có nguy cơ quay văng mất kiểm soát.” Khách hàng vận hành thực tế cho biết phần tải dư 12phần trăm so với thông số tải tính toán chính là yếu tố tạo nên khả năng vận hành ổn định khi liên tục xuất hiện tạp kim loại lớn và hỗn hợp nguyên liệu biến động.
— Đội ngũ kỹ thuật TCPEL, nhà máy Chương Khâu, ghi chép nội bộ tại hiện trường
Năng suất thực tế — Máy băm dạng trống TCPEL vận hành thế nào trong nhà máy viên nén sinh khối
Máy băm dạng trống không bao giờ ‘hoạt động độc lập;’ đây là thiết bị đầu tiên trong chuỗi cung ứng sáu công đoạn để sản xuất viên nén sinh khối. TCPEL cung cấp các hệ thống sẵn sàng tiếp nhận dăm 12-38 mm để kết hợp với máy băm và cũng cung cấp toàn bộ hệ thống sản xuất, nhờ đó quá trình chuyển dăm sang máy sấy thùng quay diễn ra liền mạch trong một đơn hàng tổng thể, thay vì hai đơn hàng riêng biệt được triển khai trên thị trường vào những thời điểm khác nhau.
Dây chuyền viên nén sinh khối — Vị trí của máy băm dăm
Công đoạn 1
Máy băm dăm gỗ dạng trống
Dăm 30–50 mm, 3–60 t/h
Công đoạn 2
Máy sấy thùng quay
Sấy từ 45%→10–15% MC
Công đoạn 3
Máy nghiền búa
Nghiền xuống 3–5 mm
Công đoạn 4
Máy ép viên
Nén thành viên nén 6/8 mm
Công đoạn 5
Máy làm nguội viên nén
Làm nguội và ổn định xuống <30°C
Công đoạn 6
Đóng bao
Đóng bao 15 kg / 1 t
Tầm quan trọng của việc duy trì kích thước dăm tại đầu vào máy ép viên: nghiên cứu của All Power Labs cho thấy kích thước hạt 0,5-1,5 inch (12-38 mm) với độ ẩm dưới 30 phần trăm là tối ưu để thiết bị phía sau vận hành liên tục và ít sự cố. Năng suất đầu ra với dăm 30-50mm (1,18-2 inch) của dòng TCPEL TC tập trung ở đầu dải đó — nhờ vậy, diện tích bề mặt dăm đủ để máy sấy thùng quay hoạt động hiệu quả nhưng dăm không quá mịn đến mức phải dùng sàng máy nghiền búa nhỏ hơn nữa.
Lưu ý kỹ thuật: bẫy độ ẩm nguyên liệu đầu vào
Đây là một thực tế trái với trực giác khác dành cho đơn vị vận hành dây chuyền viên nén: máy băm dạng trống cắt gỗ ẩm (độ ẩm trên 25 phần trăm) tạo bề mặt dăm đồng đều hơn gỗ khô — dăm khô có xu hướng bị bo tròn và bong mảnh thay vì được cắt lát. Nếu nhân viên vận hành máy sấy dự định băm gỗ tròn đã sấy, đừng sấy khô hoàn toàn trước khi băm; thay vào đó, hãy băm khi gỗ còn ẩm hơn rồi sấy dăm trong máy sấy thùng quay xuống mức đo yêu cầu tại máy ép viên.
Ba hồ sơ nhà máy (các dự án TCPEL đã ẩn danh)
Nguyên liệu đầu vào: phế liệu gỗ keo và gỗ cao su · 16 giờ/ngày
Thay thế máy băm dạng đĩa 6 t/h; dạng khối cấp liệu gây kẹt nhiều lần khi xử lý gỗ thừa theo kích thước. Dao trống có thể thay tại hiện trường cho phép đơn vị tự bảo trì; lắp dao hỏng mất 45 phút, trong khi phục hồi đĩa hỏng mất 6 giờ.
Nguyên liệu đầu vào: thân cây bông + cành cây cắt tỉa
Cửa nạp 300 mm là giải pháp khả thi duy nhất cho nguồn phế thải nông nghiệp hỗn hợp. Hiện nay, sau tổng cộng hai năm vận hành, nhà máy có khoảng cách trung bình 700-900 giờ giữa các lần sửa xích-dao/bộ truyền động băng tải khi cấp cùng một mức tải.
Nguyên liệu đầu vào: gỗ vân sam để sản xuất dăm cho hệ thống sưởi khu vực
Chuyển từ một máy dạng trống của châu Âu có chi phí đầu tư cao hơn; báo cáo chi phí dăm sau khi giao đến nơi thấp hơn 35-45% (FOB Thanh Đảo + cước biển + nhập khẩu vào EU, so với OEM trong EU) sau khi chuyển sang dùng lưỡi dao đạt chất lượng tương đương hàng bản địa.
~40%
Chênh lệch chi phí sau khi giao đến nơi điển hình giữa máy băm dạng trống OEM Trung Quốc cấp 2 và máy băm dạng trống thương hiệu EU/NA cấp 1 thuộc nhóm 200–450 kW — báo cáo thực tế từ các đơn vị từng sở hữu cả hai loại.
Nguồn: phỏng vấn đơn vị vận hành + đối chuẩn giá niêm yết công khai của đối thủ (nhóm máy băm dạng trống, dữ liệu năm 2024). Hãy xem đây là một khoảng tham khảo, không phải bảo đảm.
Các con số đều hỗ trợ nhận định này: chỉ số đối chuẩn hiệu suất chuyển đổi sinh khối thành năng lượng nhấn mạnh tỷ lệ chuyển đổi 1,2 kg nguyên liệu đầu vào thành 1 kWh điện (dữ liệu All Power Labs). Khi vận hành ở 12 t/h, máy băm TC2110 của chúng tôi tạo ra đủ năng lượng trong một ca để thay thế 10-14 MWh nhiên liệu hóa thạch trong chu trình viên nén/lò hơi; đây là mức mà phần lớn dự án chúng tôi đã báo giá đạt hoàn vốn trong 14-20 tháng.
Ứng dụng của máy băm dạng trống trong các ngành
Băm phế liệu lâm nghiệp thành nhiên liệu sinh khối; vận chuyển tận dụng phế liệu từ hoạt động xưởng cưa; băm nguyên liệu đầu vào ở đầu dây chuyền cho nhà máy sản xuất viên nén; cung cấp dăm cho ngành bột giấy và giấy; thu gom cành cắt tỉa từ vườn cây ăn quả và vườn nho; hậu cần dăm nhiên liệu nguyên cây cho hệ thống sưởi khu vực; bãi băm pallet tái chế và gỗ phá dỡ có thiết bị dò kim loại; tạo vật liệu phủ cho các dự án chống xói mòn.
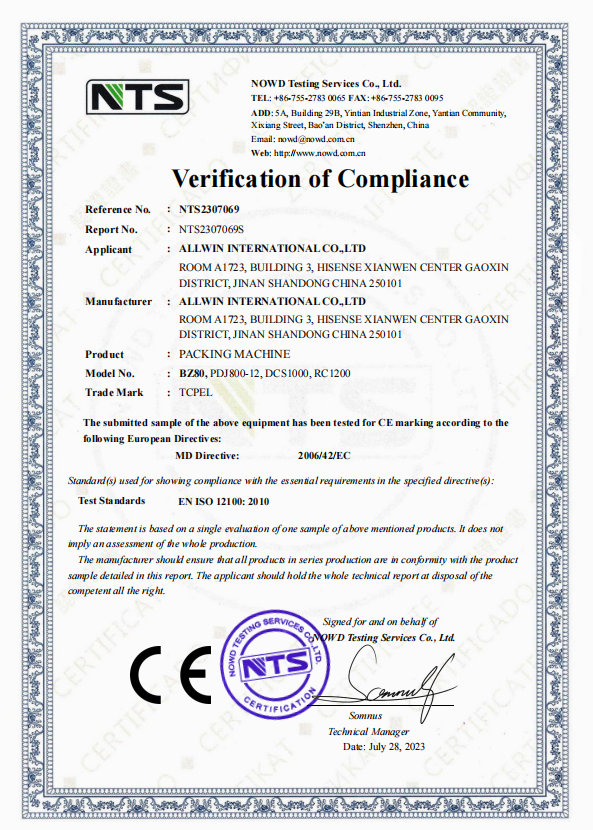
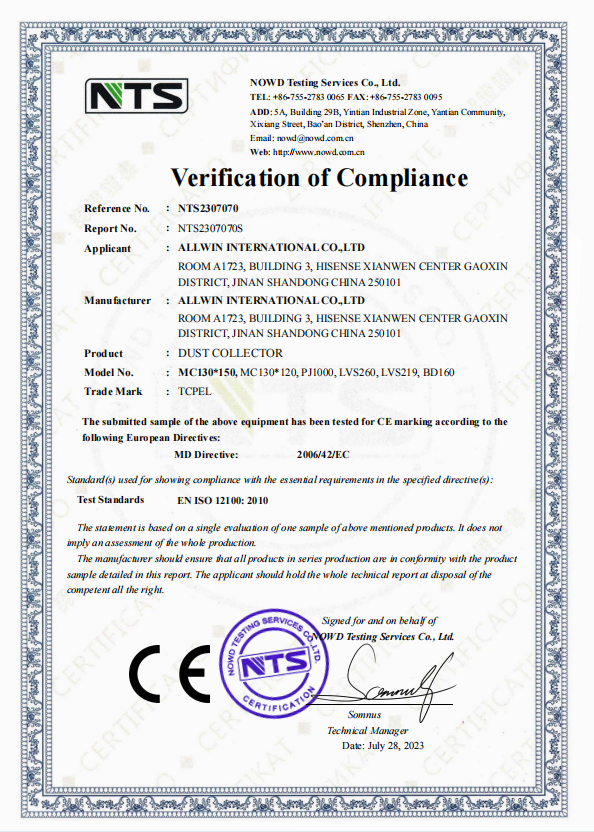
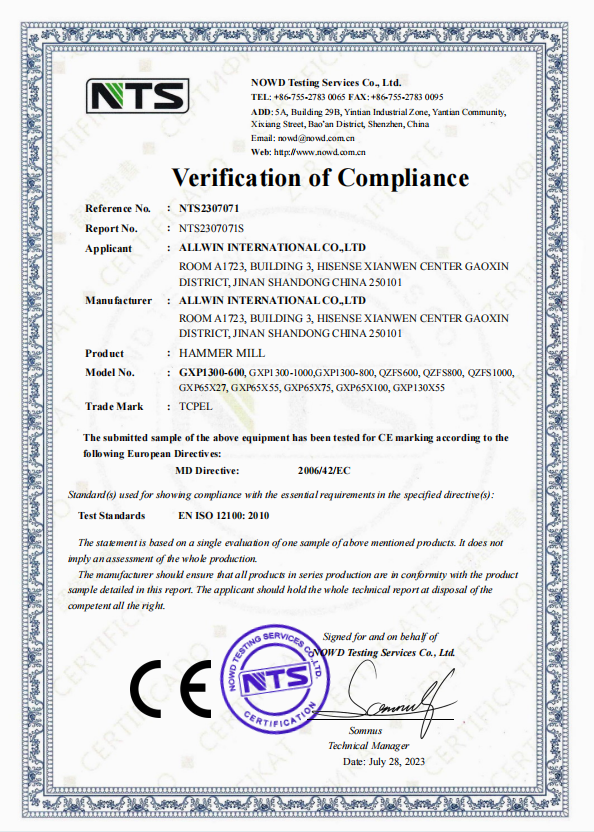
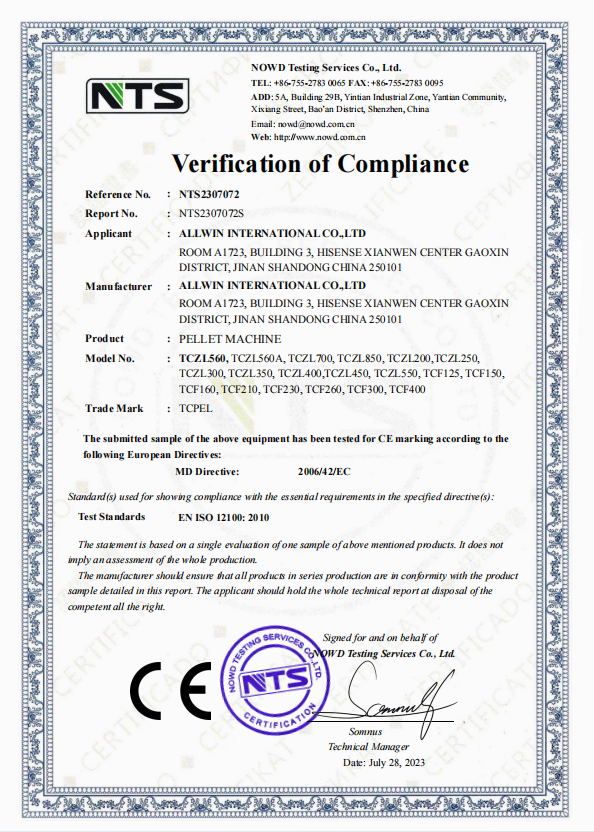
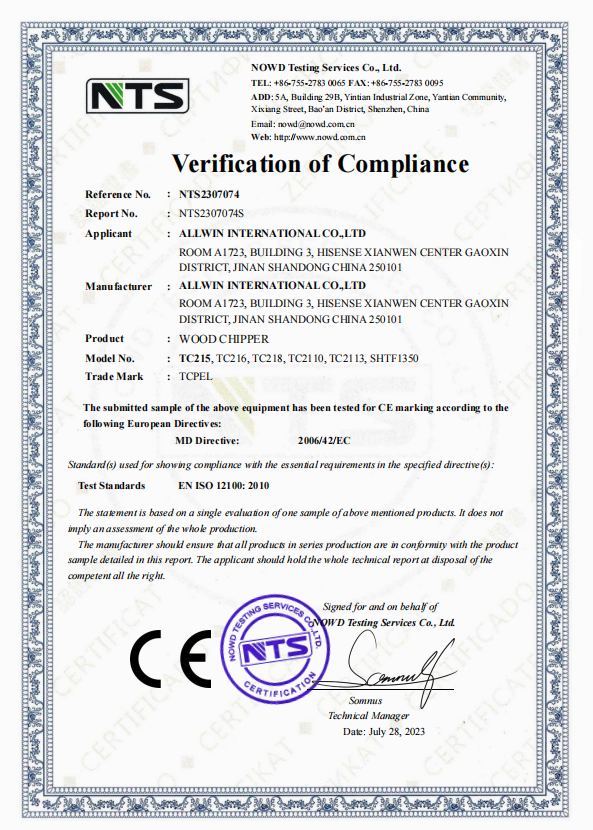
Nền tảng bảo chứng kỹ thuật — CE, ISO 9001, an toàn phù hợp OSHA, xuất khẩu tới 60+ quốc gia
Máy băm gỗ công nghiệp 55–710 kW là một thiết bị đầu tư quan trọng, và đội ngũ thu mua cần ba nội dung bằng văn bản: chứng nhận phù hợp sản phẩm, chứng nhận hệ thống chất lượng và luận chứng thiết kế an toàn phù hợp với tiêu chuẩn mà cơ quan kiểm định sẽ viện dẫn. TCPEL giao máy đáp ứng cả ba nội dung.
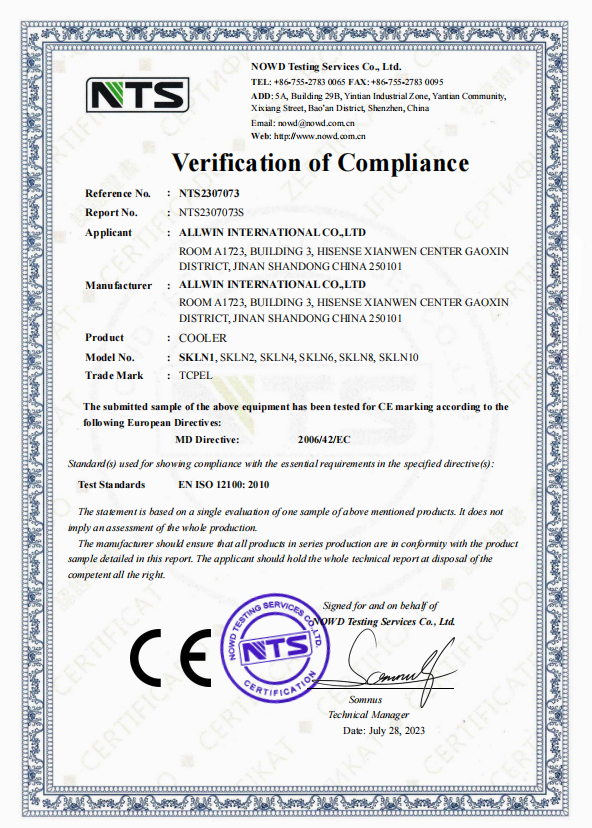
Chứng nhận CE
Phù hợp Chỉ thị Máy móc 2006/42/EC
ISO 9001:2015
Hệ thống quản lý chất lượng
Phù hợp ANSI Z133.1
Thiết kế an toàn với chức năng dừng nhanh và thanh điều khiển cấp liệu
OSHA 1910.266
Kết cấu che chắn máng nạp/xả liệu
60+ quốc gia
Thành tích xuất khẩu từ năm 2020
Danh tiếng năm 2006 và thực tế năm 2024
Thu mua thiết bị công nghiệp sản xuất tại Trung Quốc vào năm 2006? Khách hàng của quý khách có lẽ vẫn ám ảnh về phụ tùng không tương thích, hệ thống thủy lực hỏng sau 200 giờ và vật đúc bị nung ngược. Câu chuyện đã khác vào năm 2024: các nhà nhập khẩu lập danh mục hàng trăm máy nông nghiệp sản xuất tại Trung Quốc; giờ đây họ báo cáo chu kỳ vận hành 3000-7000 giờ trước khi cần đại tu tốn kém, còn chi phí phụ tùng định kỳ cộng lại vào khoảng ~$35 cho mỗi máy động lực mỗi năm. Chúng tôi sẽ không tô vẽ điều đó bằng lời lẽ gây dựng uy tín: đây là sổ theo dõi xuất khẩu. Bảng thông số ở đầu trang này? Đó là hồ sơ công khai.
Các thị trường đã nhập dòng TC
Đức
Phần Lan
Nga
New Zealand
Hàn Quốc
Pakistan
Ấn Độ
Bangladesh
Việt Nam
Malaysia
Thổ Nhĩ Kỳ
+ 49 quốc gia khác
×
![]()
Thu mua — Khoảng giá FOB Thanh Đảo, thời gian giao hàng 30–45 ngày, bảo hành 2 năm
Mua máy băm dạng trống hiếm khi chỉ cần một dòng trong PO; dưới đây là những điều khoản chúng tôi giữ cố định và những điều khoản có thể thương lượng, để hồ sơ mua hàng của quý khách có đủ thông tin trước cuộc gọi đầu tiên. Giá FOB được tính bằng USD, giao từ Thanh Đảo và không bao gồm bộ dao dự phòng, container vận chuyển, bảo hiểm hàng hải và phí cảng đến — các khoản này được tách riêng trong RFQ.
Khoảng giá FOB Thanh Đảo — Bốn phân khúc
| Phân khúc | Mẫu máy | Nhóm công suất (kW) | Khoảng giá FOB Thanh Đảo |
|---|---|---|---|
| Cơ bản | TC216 · TC217 | 55–75 kW | Liên hệ để nhận báo giá — nhóm xưởng nhỏ |
| Trung cấp | TC218 · TC2110 | 110–185 kW | Liên hệ để nhận báo giá — nhóm nhà máy viên nén nhỏ |
| Công nghiệp | TC2113 · TC2113D | 200–250 kW | Liên hệ để nhận báo giá — nhóm viên nén/sinh khối công nghiệp |
| Hạng nặng | TC4113 · TC2116 | 315–710 kW | Liên hệ để nhận báo giá — nhóm sưởi khu vực/xử lý nguyên cây |
Lý do chúng tôi công bố “liên hệ để nhận báo giá” thay vì giá niêm yết cố định rất rõ ràng: điện áp động cơ (380V / 400V / 415 V / 480 V), dung sai cân bằng rôto, cấp thép dao và chiều dài băng tải xả liệu đều làm chi phí mỗi máy thay đổi từ 8-22%. Báo giá dựa trên điện áp dây chuyền và kích thước dăm mục tiêu của quý khách có ý nghĩa hơn với kỹ sư thu mua so với mức giá niêm yết mà họ phải tự ước tính chiết khấu.
Cấu hình hậu cần và vận chuyển
MOQ: 1 máy.
Thanh toán: Đặt cọc 30% bằng T/T, thanh toán số dư theo bản sao B/L (có thể thương lượng với khách hàng mua lại và giao dịch bằng thư tín dụng).
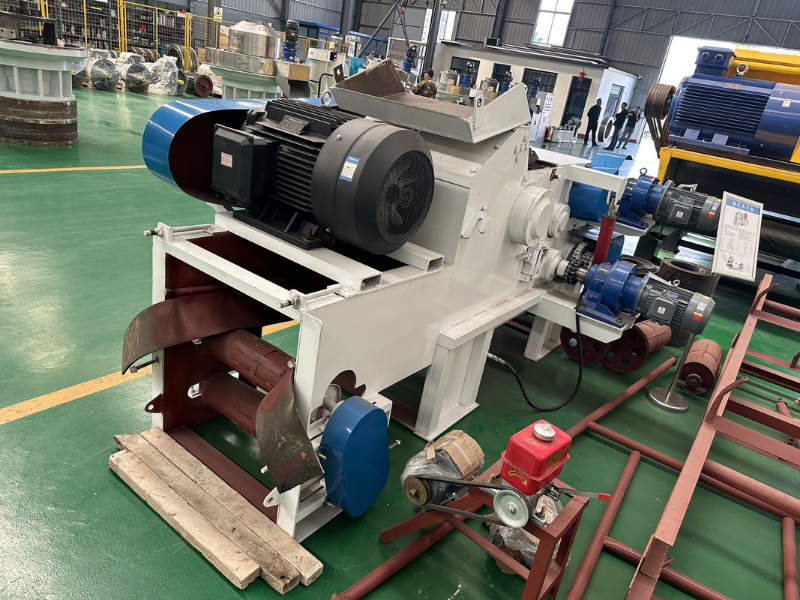
Đóng container: TC216-TC2110 được vận chuyển bằng 40HQ; TC2113 trở lên được vận chuyển bằng container giá phẳng hoặc container mở nóc để đủ chiều cao cho vỏ rôto.
Thời gian giao hàng theo nhóm mẫu máy
TC216–TC2110 (cấu hình tiêu chuẩn): 30 ngày kể từ khi nhận PO + khoản đặt cọc 30%.
TC2113–TC4113: 35–45 ngày đối với cấu hình tiêu chuẩn; +10 ngày nếu tùy chỉnh điện áp hoặc lớp phủ.
TC2116 (hạng nặng, cân bằng trống tùy chỉnh): 45–60 ngày.
Phụ tùng thay thế thiết yếu: (bộ dao băm, dao đế, con lăn cấp liệu): vận chuyển hàng không trong 5–7 ngày làm việc từ kho Thanh Đảo hoặc Thượng Hải.
Phạm vi bảo hành 2 năm
Máy chính: (rôto, khung máy, hệ thống thủy lực, hộp số) — 2 năm kể từ ngày B/L.
Động cơ truyền động và tủ điện: 2 năm.
Vật tư tiêu hao: (dao băm, dao đế, phớt thủy lực, dây đai) — Là chi tiết hao mòn, không thuộc phạm vi bảo hành; phụ tùng thay thế được gửi theo đơn đặt hàng.
Phản hồi của kỹ sư: Phản hồi kỹ thuật trong vòng 24 giờ. Gửi đường hàng không các phụ tùng thiết yếu trong 5-7 ngày làm việc. Có thể cử kỹ sư đến hiện trường với chi phí do khách hàng chi trả khi xảy ra sự cố lớn.
Xưởng sản xuất và gia công chính xác
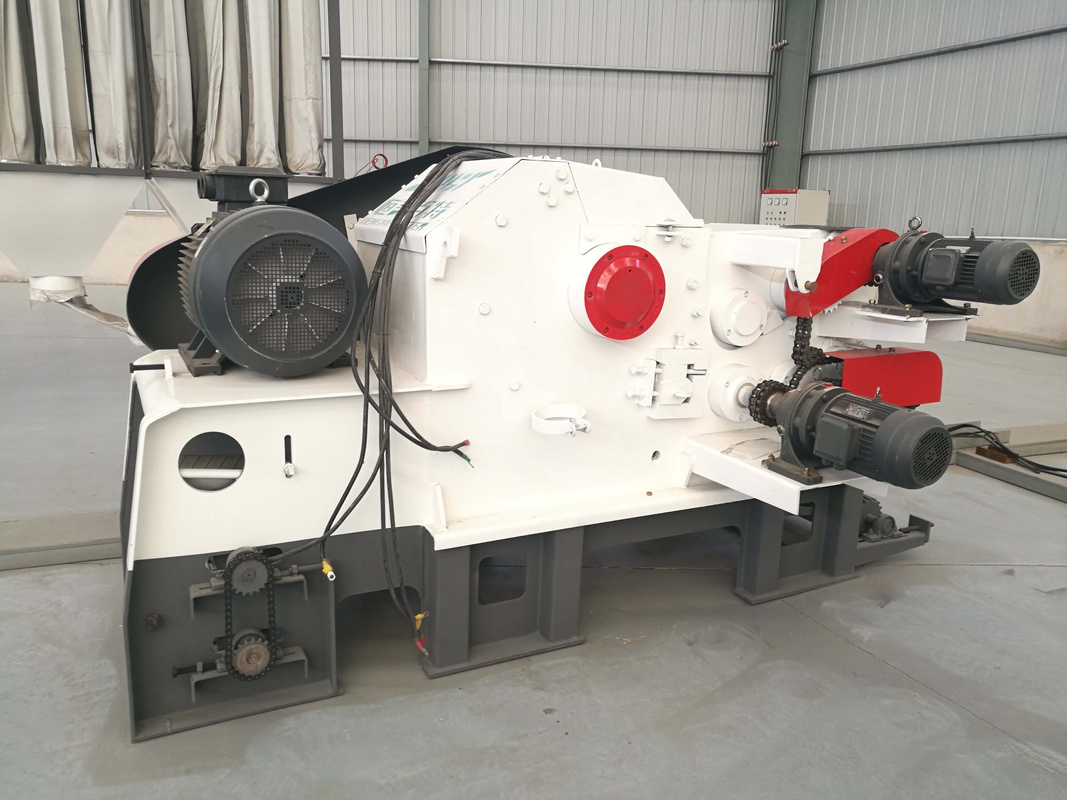
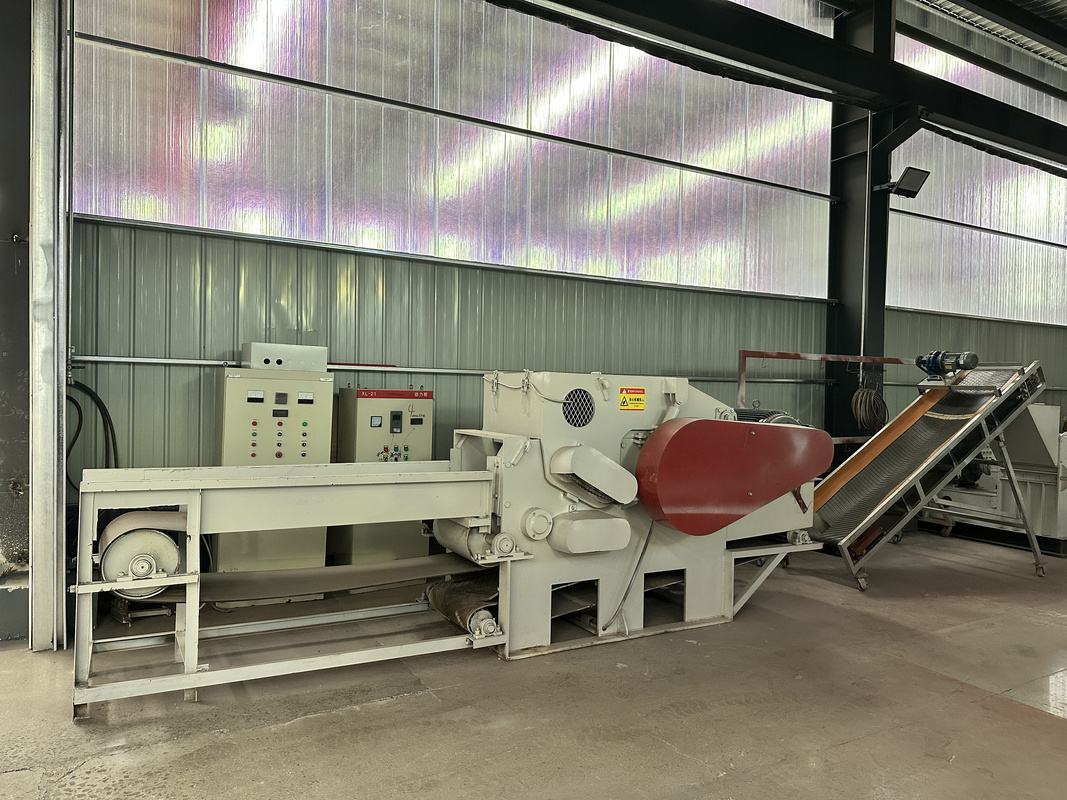
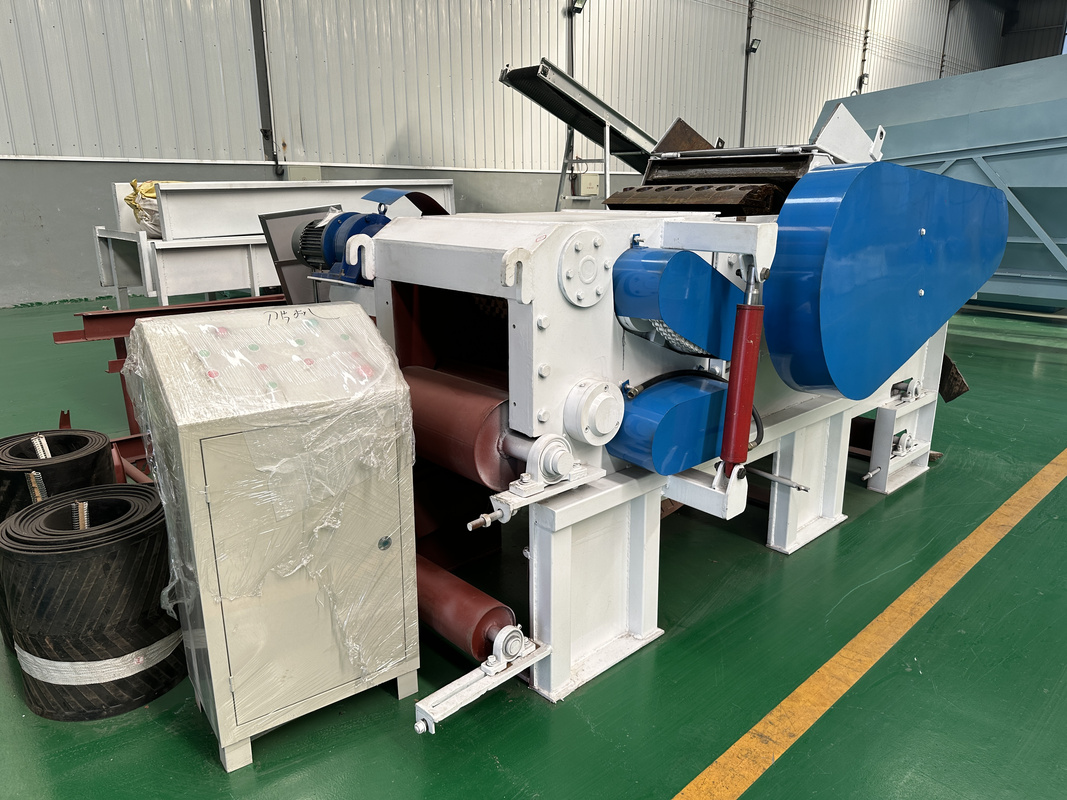
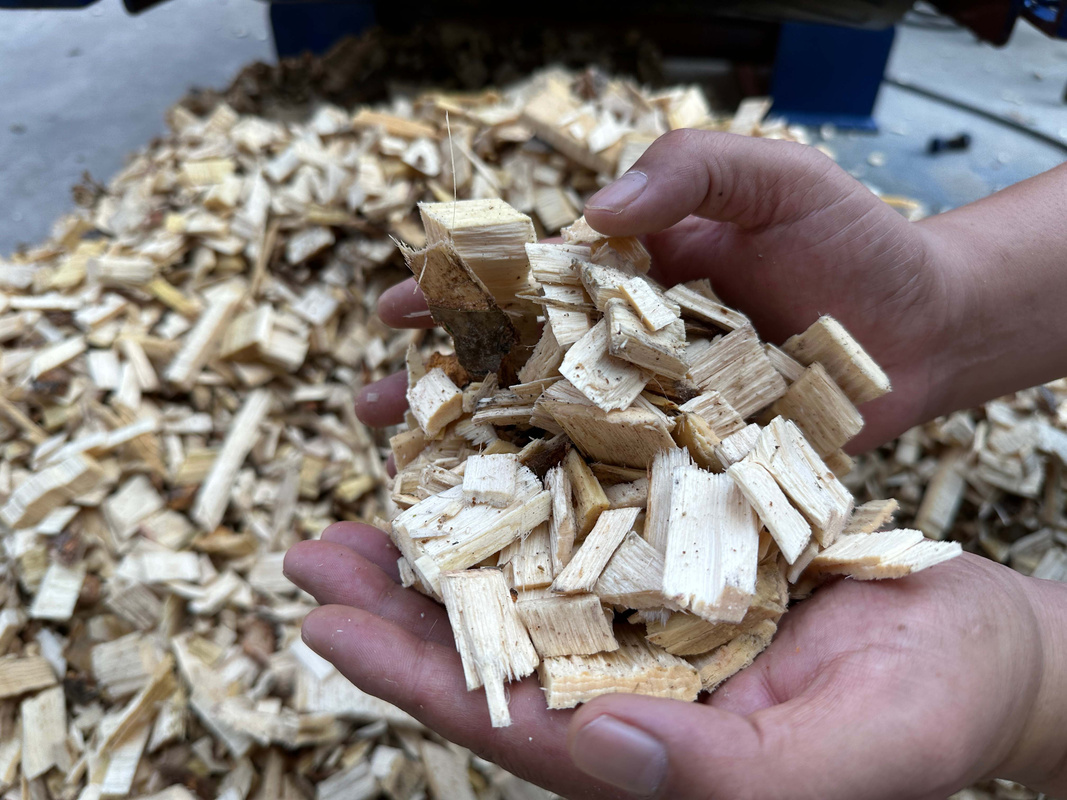
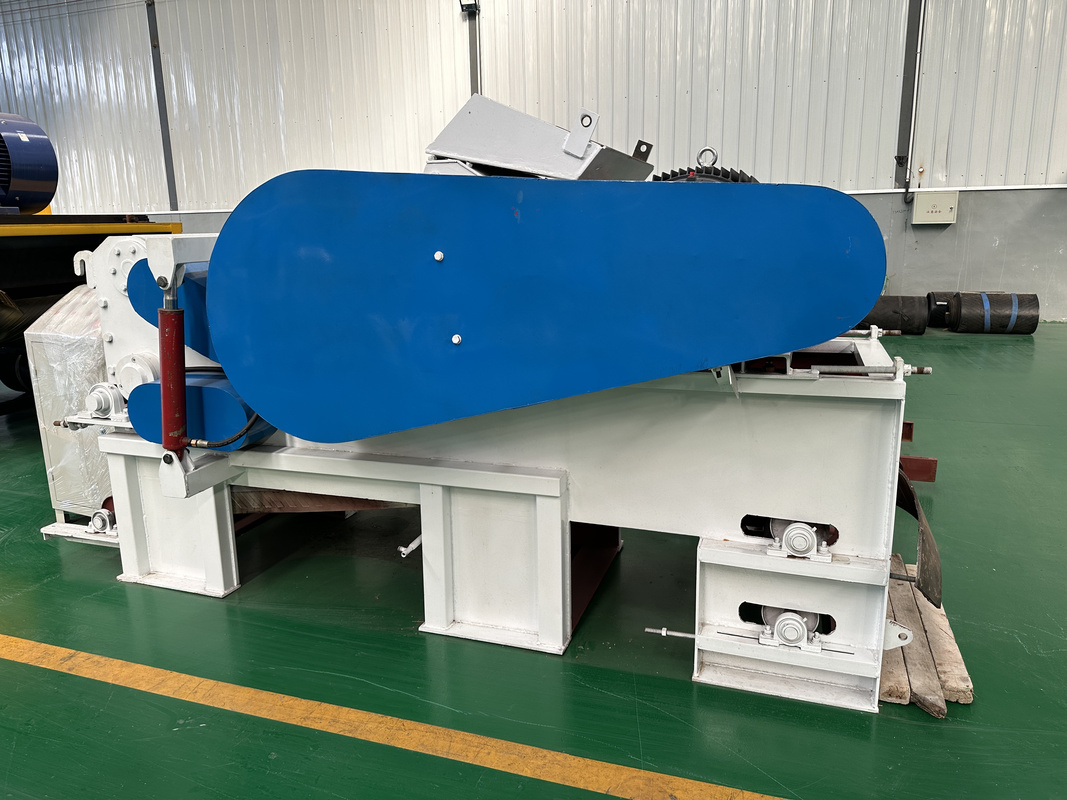
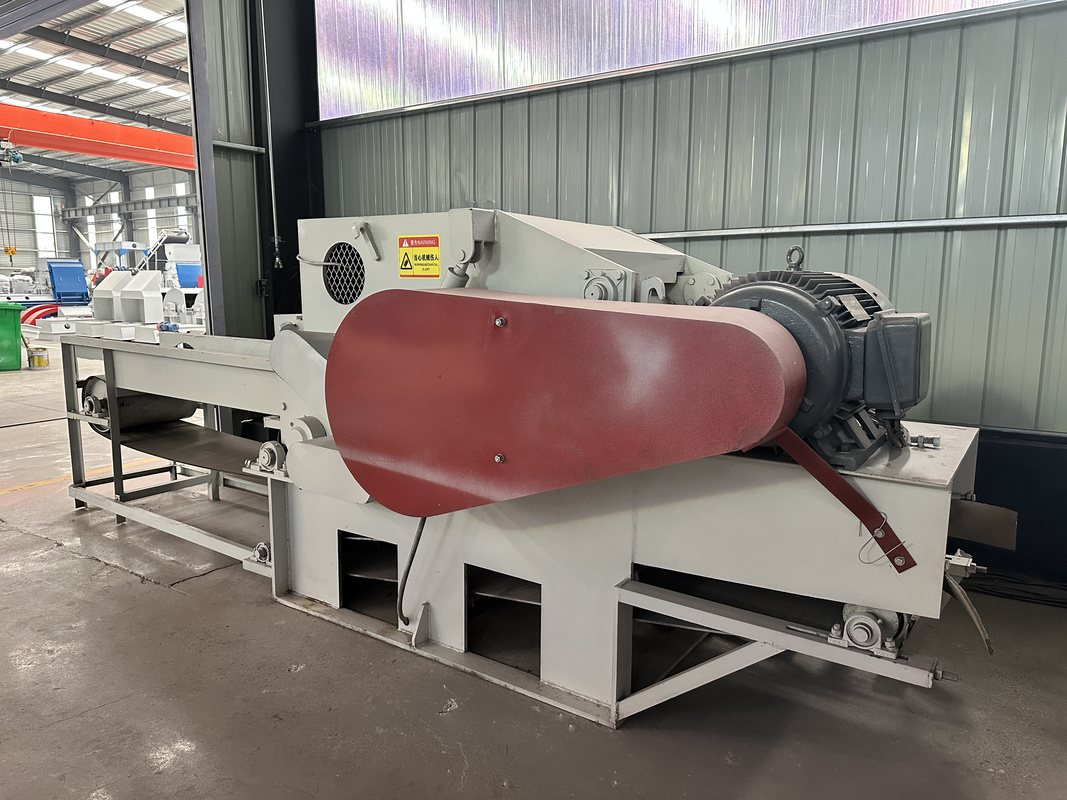
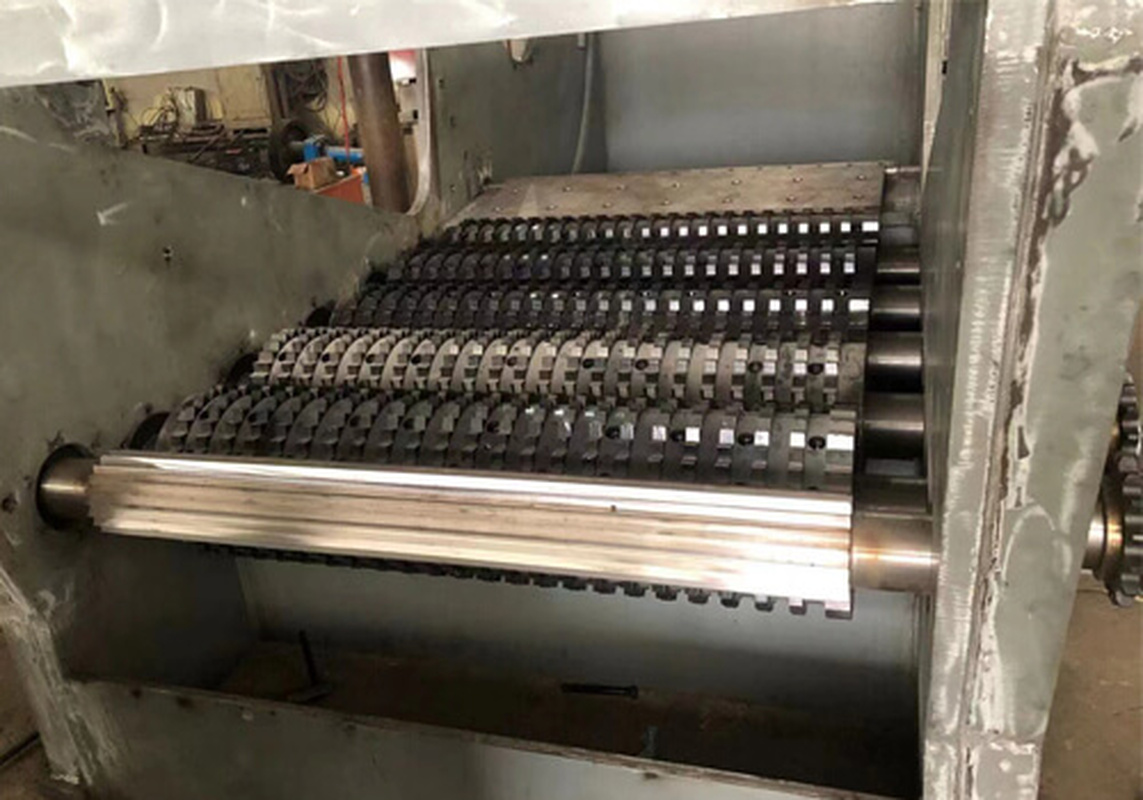
Bên trong dây chuyền sản xuất

×
![Toàn cảnh nhà máy]()
Công cụ đánh giá kỹ thuật
Sử dụng các mô hình tính toán độc quyền của chúng tôi để cấu hình dây chuyền sản xuất sinh khối của quý khách. Đánh giá năng suất công đoạn phía sau, dự tính chi phí vận hành dài hạn và xác định chính xác kích thước rôto mà nhà máy cần trước khi tiến hành thu mua.
Công cụ đề xuất mẫu máy dòng TC của TCPEL
Nhập đường kính gỗ mục tiêu và yêu cầu t/h theo giờ để thuật toán lập tức đối chiếu với đúng mẫu máy băm dạng trống dòng TC được thiết kế cho quy trình của quý khách.
Mở công cụ đề xuất
Công cụ đối chiếu năng suất nhà máy viên nén ↔ máy băm dạng trống
Đồng bộ năng suất xử lý của máy băm đầu dây chuyền với máy sấy thùng quay và máy ép viên ở công đoạn phía sau để loại bỏ điểm nghẽn và tối ưu hiệu suất dây chuyền.
Đối chiếu năng suất
Công cụ tính TCO máy băm dạng trống trong 5 năm
Dự tính tổng chi phí sở hữu (TCO) trong khoảng thời gian 5 năm. Linh hoạt tính đến mức tiêu thụ điện theo kW, chu kỳ thay dao và bảo trì định kỳ.
Tính TCO
Câu hỏi thường gặp về máy băm dạng trống
Bảy câu hỏi kỹ thuật và thương mại mà bên mua thiết bị thường đặt ra trước khi ký PO cho dòng TC.
Dự án có yêu cầu riêng?
Nếu nguyên liệu đầu vào của quý khách nằm ngoài các thông số tiêu chuẩn hoặc cần hệ thống sàng tùy chỉnh, kỹ sư của chúng tôi có thể lập mô hình.
Liên hệ bộ phận kỹ thuật01 Mẫu TC nào phù hợp với nhà máy viên nén gỗ cứng 1 t/h?
Bố trí TC216 (3–5 t/h, 55 kW) tại đầu vào, với tỷ lệ năng suất máy băm dăm gỗ so với máy ép viên là 1,4–1,7×. Mức dự phòng 50% giúp hấp thụ biến động độ ẩm của nguyên liệu đầu vào và tình trạng dao bị cùn mà không buộc dây chuyền phải chạy chậm lại. Các nhà máy đặt mục tiêu sản lượng viên nén 1,5–2 t/h nên nâng cấp lên TC217.
02 Máy băm dăm gỗ dạng trống có thực sự tốt hơn máy băm dạng đĩa khi xử lý sinh khối không?
Có, đối với các dây chuyền sinh khối sử dụng hỗn hợp nguyên liệu đầu vào – vì hai lý do. Thứ nhất, kết cấu họng nạp có thể tiếp nhận các mảnh vỏ cây nhọn và đầu mẩu gỗ xẻ theo quy cách vốn dễ làm kẹt hầu hết máy dạng đĩa. Thứ hai, dao có thể thay ngay tại hiện trường giúp MTTR (thời gian sửa chữa trung bình) không vượt quá một ca sau khi máy va phải dị vật, trong khi máy dạng đĩa thường phải đưa ra ngoài để cân bằng lại. Đổi lại, mức tiêu thụ nhiên liệu trên mỗi tấn khô tuyệt đối cao hơn khoảng 19% (Spinelli 2013) – với gỗ tròn sạch, máy dạng đĩa vẫn tiết kiệm nhiên liệu hơn.
03 Máy băm dăm gỗ dạng trống TCPEL có giá bao nhiêu?
FOB Thanh Đảo USD. Giá FOB được xác định theo công suất động cơ tính bằng kW, cấp điện áp, bộ phát hiện kim loại tùy chọn, cấp thép làm dao và chiều dài băng tải xả liệu. Giá của các nhà sản xuất OEM hạng 2 tại Trung Quốc thường thấp hơn 35-45% so với thiết bị OEM tương đương của EU/NA trong cùng cấp kW. Hãy cung cấp điện áp dây chuyền và mục tiêu năng suất để nhận báo giá phù hợp với phân khúc trong vòng một ngày làm việc.
04 Bao lâu cần thay dao của máy băm dăm gỗ dạng trống?
Dao bay bằng thép dụng cụ hoạt động được 50-100 giờ khi xử lý gỗ mềm sạch và 20-30 giờ khi xử lý gỗ cứng bẩn hoặc vật liệu xây dựng tái chế, đồng thời có thể đảo dùng cả hai lưỡi trước khi mài lại. Dao gắn mảnh hợp kim cứng hoạt động lâu hơn 3-5 lần, với chi phí mỗi bộ cao hơn khoảng 4-8 lần. Hầu hết đơn vị vận hành nhà máy sản xuất viên nén sử dụng thép dụng cụ tiêu chuẩn và tự mài lại dao sau mỗi 60-80 giờ. Dao cùn làm mức tiêu thụ nhiên liệu tăng khoảng 25% và giảm năng suất xử lý 30-50% – cần xây dựng SOP thay dao.
05 Có thể tích hợp dòng TC vào nhà máy sản xuất viên nén hiện dùng máy băm dạng đĩa không?
Có, dải kích thước dăm tại điểm bàn giao có phần giao nhau, và dăm cỡ 30-50 mm do dòng TC tạo ra đã nằm trong khoảng tối ưu 0,5-1,5 inch mà các máy sấy thùng quay và máy nghiền búa của nhà máy sản xuất viên nén yêu cầu (thông số nguyên liệu đầu vào của All Power Labs). Không cần thay sàng máy sấy, vòng nghiền của máy nghiền búa hay khuôn ép của máy ép viên hiện có khi lắp thay bằng một máy TC – nếu dây chuyền hiện tại đã được tinh chỉnh cho dăm cỡ 8-16 mm từ máy băm dạng đĩa, dự kiến cần 1-2 tuần để hiệu chỉnh lại máy sấy trong quá trình lắp đặt & khởi động.
06 Dòng TC xử lý được tốc độ rôto và đường kính khúc gỗ nào?
Tốc độ làm việc của rôto dao động từ 350 rpm (TC2116, rôto 1.600 mm) đến 590 rpm (TC217, rôto 600 mm). Đường kính khúc gỗ tối đa là 230 mm (TC216/217) hoặc 600 mm (TC2116). Dải 350-590 rpm thấp hơn nhiều so với dải 1.000-2.000 rpm mà OSHA báo cáo đối với máy băm nạp liệu thủ công – rôto quay chậm hơn, ít mảnh vật liệu bị va đập hơn, năng lượng phân mảnh khi va đập thấp hơn và khu vực làm việc trong ca ít ồn hơn.
07 Thời gian giao hàng là bao lâu và quý công ty xử lý logistics quốc tế như thế nào?
Với cấu hình tiêu chuẩn của các mẫu TC216-TC2110 nhỏ hơn, thời gian giao hàng là 30 ngày kể từ khi đặt mua máy lẻ và thanh toán tiền đặt cọc. Tất cả dây chuyền TC2113 và cỡ lớn hơn có thời gian giao hàng 35-45 ngày, còn dây chuyền TC2116 cần cân bằng trống theo yêu cầu có thể mất tới 60 ngày. Chúng tôi vận chuyển qua các đơn vị giao nhận từ Thanh Đảo và Thượng Hải – bảng thông số kỹ thuật trong mỗi báo giá đều kiểm tra loại container phù hợp (40HQ so với container sàn phẳng so với container mở nóc), để việc xử lý tại cảng đích được thực hiện ổn định. Các phụ tùng thay thế quan trọng có sẵn trong kho được gửi bằng đường hàng không trong vòng 5-7 ngày làm việc.



