Liên hệ với TCPEL

TCPEL · Cấp công nghiệp
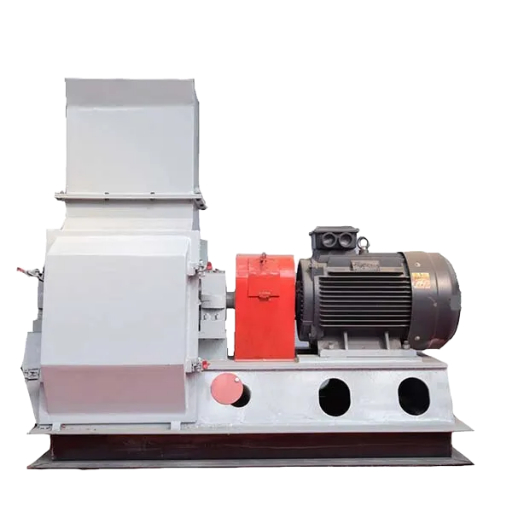
Máy nghiền búa sinh khối — Cụm tích hợp 1 khối và dây chuyền nghiền
Điểm mấu chốt của hệ thống được giao dưới dạng cụm tích hợp 1 khối — máy nghiền, bộ tách cyclone, bộ lọc bụi túi vải, băng tải cấp liệu — là quý khách chỉ cần 25 ngày chạy thử và đưa vào vận hành, thay vì phải làm việc với ba nhà cung cấp khác nhau và chịu thêm phiền toái. Dòng GXP của chúng tôi đạt năng suất xử lý 1–10 T/H với 7 model và đang được vận hành tại 60+ quốc gia.
Do TCPEL thiết kế
MẪU · DÒNG GXP
Phạm vi năng suất xử lý
1–10T/H
/ 01
7
Các mẫu GXP
/ 02
1–10T/H
Phạm vi năng suất xử lý
/ 03
13
Nguyên liệu sinh khối
/ 04
60+
Quốc gia xuất khẩu
/ 05
25 ngày
Thời gian giao hàng FOB
Tóm tắt kỹ thuật · Vì sao dây chuyền sinh khối bị nghẽn
Vì sao nhà máy sinh khối đình trệ tại máy nghiền búa —
Và cách dòng GXP của TCPEL khắc phục cho mọi khách hàng
Tóm tắt chẩn đoán
THAM CHIẾU / GXP-DX-2026
Máy nghiền búa sinh khối quyết định việc tính toán chọn cỡ thiết bị hoặc năng suất xử lý của phần còn lại trong dây chuyền viên nén hay thức ăn chăn nuôi. Phần lớn nhà máy không thực sự mắc kẹt ở máy ép viên — điểm nghẽn xuất hiện trước đó hai công đoạn, tại máy nghiền búa, vì độ biến động của nguyên liệu, tải bụi cao và độ mòn sàng chưa bao giờ được tính toán đồng bộ trong một cụm tích hợp. Máy nghiền búa chủ yếu hoạt động dựa trên va đập, cắt xé và va chạm: nguyên liệu được cấp vào buồng nghiền, chịu tác động của cụm búa nghiền quay ở 3000 r/min, rồi bị đẩy về phía sàng nghiền cho đến khi kích thước hạt nhỏ hơn thông số yêu cầu của khuôn ép viên.
⟢ Nguyên lý hoạt động
01
Cấp nguyên liệu
02
Búa nghiền @ 3000 r/min
03
Sàng nghiền
04
Thông số khuôn ép viên
02 / CẠM BẪY
Cạm bẫy từ ba nhà cung cấp
Khi mua riêng máy nghiền búa, bộ tách cyclone, bộ lọc bụi túi và băng tải cấp liệu, đồng thời mất 4–6 tuần để lắp đặt/điều chỉnh các điểm kết nối, ba điểm lỗi kết cấu sẽ xuất hiện và tác động cộng dồn trên toàn dây chuyền:
“Khách hàng tiềm năng thường hối tiếc vì chưa nghiên cứu kỹ” — và sự hối tiếc thường nằm ở việc tính chọn thiết bị đầu dây chuyền, chứ không phải kích cỡ máy ép viên.
 LỖI · 01
Hệ thống khí động
Áp suất vận chuyển không tương thích
THAM CHIẾU / FX-01
LỖI 01
Khí động
Áp suất vận chuyển không tương thích
Tải vận chuyển không tương thích và/hoặc dư thừa làm quá tải định mức áp suất của hệ thống khí động — dây chuyền vận hành dưới thông số thiết kế ngay từ ngày đầu tiên.
 LỖI · 02
Hệ thống cyclone
Cửa xả lệch vị trí
THAM CHIẾU / FX-02
LỖI 02
Cyclone
Cửa xả lệch vị trí
Đường kính cyclone không tương thích khiến bụi tích tụ tại các điểm xả khó tiếp cận, buộc phải vệ sinh thủ công theo chu kỳ và làm thời gian dừng máy tăng đột biến.
 LỖI · 03
Hệ thống túi lọc bụi
Chạm giới hạn lưu lượng khí
THAM CHIẾU / FX-03
LỖI 03
Túi lọc bụi
Chạm giới hạn lưu lượng khí
Túi lọc bụi quá nhỏ đạt lưu lượng khí tối đa trước khi thùng chứa biến dạng — năng lực hút giảm và vỏ cụm túi bị biến dạng dưới tải.
03 / GIẢI PHÁP
Cách dòng GXP của TCPEL phá vỡ vòng lặp
Mỗi máy nghiền búa sinh khối dòng GXP được bán kèm cyclone tương thích, hệ thống túi lọc bụi được tính chọn theo lưu lượng xả thực tế, quạt tích hợp và tùy chọn băng tải cấp liệu — tất cả được lắp thành cụm nguyên khối có bảo hành. Thiết kế thân máy sử dụng kết cấu vỏ liền khối không mối nối, xả liệu ở cả phía trước và phía sau, giúp tăng năng suất xử lý trên mỗi kW công suất so với hệ thống xả một phía, đồng thời loại bỏ “vùng chết” nơi vật liệu tích tụ và gây kẹt.
01
Máy nghiền búa
Thân máy GXP
VỎ LIỀN KHỐI
02
Cyclone tương thích
800–1800
TÍCH HỢP
03
Hệ thống túi lọc bụi
24–108
TÍNH CHỌN THEO LƯU LƯỢNG
04
Quạt tích hợp
5,5–22 kW
CÓ TRUYỀN ĐỘNG
05
Băng tải cấp liệu
Tùy chọn
ĐƯỢC BẢO HÀNH
Kết cấu vỏ liền khối không mối nối — không có mối hàn kết nối bị nứt dưới tải chu kỳ.
Xả liệu hai phía trước và sau — tăng năng suất xử lý trên mỗi kW so với chuẩn đối chứng xả một phía.
Loại bỏ “vùng chết” — không còn hốc tích tụ gây kẹt trong buồng nghiền.
⟶ Kết quả
Thay vì trở thành điểm nghẽn, máy nghiền búa đóng vai trò nguồn lực duy trì năng suất xử lý cho toàn dây chuyền. Khi kết hợp với máy ép viên khuôn vòng hoặc khuôn phẳng TCPEL, năng suất xử lý luôn ổn định từ đầu đến cuối.
“
Trước khi đưa ra quyết định cuối cùng, chúng tôi đã thử nghiệm 14 phương án bố trí búa nghiền trên bảy mẫu thuộc dòng GXP. Tổ hợp xả liệu 2 phía và truyền động trực tiếp ở 3000 r/min giúp giảm suất tiêu hao năng lượng khoảng 8–10% so với cấu hình chuẩn xả một phía mà bộ phận R&D của chúng tôi dùng để đối chiếu.
Phương án bố trí búa đã thử nghiệm
14phương án
Mức giảm suất tiêu hao năng lượng
8–10% so với chuẩn đối chứng
Thang năng suất-công suất · 7 cấp
Thang ghép cặp năng suất-công suất GXP 7 cấp —
7 mẫu cho nhà máy 1–10 T/H
DÀNH CHO · KỸ SƯ / THU MUA
Dải vận hành
1 → 10 T/H
37 kW
110 kW
250 kW
Chọn cỡ máy nghiền búa sinh khối là bài toán ghép cặp công suất với năng suất xử lý, không phải đối chiếu một-một. Động cơ thiếu công suất sẽ khiến rôto hụt tốc khi gặp nguyên liệu ướt; động cơ quá cỡ lại làm lãng phí 15–25% lượng kWh trong từng giờ vận hành. Dòng GXP của chúng tôi đồng bộ hóa cặp thông số này ở cả bảy cấp, vì vậy dù quý khách chọn mẫu nào để đạt năng suất xử lý yêu cầu, dữ liệu cyclone, số lượng túi lọc bụi, mật độ bố trí búa và định mức quạt cũng được cung cấp ở cùng cấp tương ứng.
Động cơ thiếu công suất
Rôto hụt tốc khi gặp nguyên liệu ướt — dây chuyền đình trệ, thời gian dừng máy tăng đột biến và sàng mòn nhanh hơn.
Động cơ quá cỡ
Lãng phí 15–25% kWh mỗi giờ — mức hao phí năng lượng cộng dồn trên dây chuyền vận hành 24/7.
01 / THANG CHỌN MẪU
Chọn năng suất · Xem mẫu phù hợp
Năng suất mục tiêu của nhà máy
3.0T/H
Mẫu đề xuất
GXP65X100
Động cơ chính
110 kW
⟢ Bản đồ phân bổ công suất · 7 cấp
Thanh kW (37→250)
Cấp đang chọn
T1
GXP65X35
1–1,5 T/H
37 kW
T2
GXP65X55
1,5–2 T/H
55 kW
T3
GXP65X75
2–2,5 T/H
75 kW
T4
GXP65X100
2,5–3,5 T/H
110 kW
T5
GXP130×80
3–5 T/H
160 kW
T6
GXP130×110
5–8 T/H
220 kW
T7
GXP130×130
6–10 T/H
250 kW
02 / DỮ LIỆU
Thông số kỹ thuật và ma trận lựa chọn GXP
| Mẫu | Năng suất (T/H) | Động cơ chính (kW) | Cyclone (ø mm) | Túi lọc bụi | Số búa nghiền | Quạt (kW) |
|---|---|---|---|---|---|---|
| GXP65X35 | 1–1.5 | 37 | ø 800 | 24 | 36 | 5.5 |
| GXP65X55 | 1.5–2 | 55 | ø 1000 | 36 | 36 | 7.5 |
| GXP65X75 | 2–2.5 | 75 | ø 1000 | 48 | 48 | 11 |
| GXP65X100 | 2.5–3.5 | 110 | ø 1200 | 60 | 48 | 15 |
| GXP130×80 | 3–5 | 160 | ø 1200 | 72 | 72 | 15 |
| GXP130×110 | 5–8 | 220 | ø 1500 | 96 | 96 | 18.5 |
| GXP130×130 | 6–10 | 250 | ø 1800 | 108 | 108 | 22 |
Nguồn: thông số kỹ thuật dòng GXP của TCPEL (USER-DATA, tài liệu thông số máy nghiền búa nội bộ, 2026).
| Cấp năng suất nhà máy | Mẫu GXP đề xuất | Dây chuyền sản xuất phù hợp nhất | Cyclone ghép cặp | Sinh khối điển hình | Định mức quạt | Mật độ búa nghiền | Số túi lọc bụi | Sàng đề xuất (mm) |
|---|---|---|---|---|---|---|---|---|
| THỬ NGHIỆM · 1 T/H | GXP65X35 | Dây chuyền viên nén gỗ quy mô hộ gia đình, hệ thống thử nghiệm R&D | ø 800 | Dăm bào gỗ, mùn cưa, rơm nhẹ | 5,5 kW | 36 búa nghiền | 24 túi | 4–6 |
| NHỎ · 1,5–2 T/H | GXP65X55 | Nhà máy viên nén quy mô chuyên biệt, xưởng thức ăn chăn nuôi tại trang trại | ø 1000 | Dăm gỗ ≤10 mm, cỏ linh lăng, cỏ switchgrass | 7,5 kW | 36 búa nghiền | 36 túi | 3–5 |
| TRUNG BÌNH · 2–2,5 T/H | GXP65X75 | Nhà máy viên nén gỗ cấp khu vực, xưởng thức ăn chăn nuôi quy mô trung bình | ø 1000 | Bã mía, vỏ lạc, thân ngô | 11 kW | 48 búa nghiền | 48 túi | 3–5 |
| TIÊU CHUẨN · 2,5–3,5 T/H | GXP65X100 | Nhà máy viên nén đa nguyên liệu | ø 1200 | Gỗ hỗn hợp + phụ phẩm nông nghiệp | 15 kW | 48 búa nghiền | 60 túi | 3–5 |
| CÔNG NGHIỆP · 3–5 T/H | GXP130×80 | Nhà máy viên nén công nghiệp, nhiên liệu cho lò hơi sinh khối | ø 1200 | Phế phụ phẩm lâm nghiệp, dăm gỗ cứng | 15 kW | 72 búa nghiền | 72 túi | 2–4 |
| LỚN · 5–8 T/H | GXP130×110 | Nhà máy viên nén cấp xuất khẩu, chuẩn bị nguyên liệu RDF | ø 1500 | Gỗ cứng, hỗn hợp gỗ mềm, phụ phẩm nông nghiệp đặc chắc | 18,5 kW | 96 búa nghiền | 96 túi | 2–3 |
| HẠNG NẶNG · 6–10 T/H | GXP130×130 | Ép đặc sinh khối quy mô tiện ích | ø 1800 | Sinh khối công nghiệp hỗn hợp, thành phần chất thải rắn đô thị có nguồn gốc gỗ | 22 kW | 108 búa nghiền | 108 túi | 2–3 |
| TRÊN 10 T/H | Hai GXP130×130 · Vận hành song song | Cung cấp nhiên liệu cho hệ thống tiện ích / sưởi ấm khu vực | 2× ø 1800 | Sinh khối không đồng nhất | 2× 22 kW | 2× 10⁸ | 2× 10⁸ | 2–3 |
| CẤU HÌNH TÙY CHỈNH | Biến thể thiết kế riêng | Ứng dụng phi tiêu chuẩn (RDF / cây gai dầu / chuyên dụng) | Tùy chỉnh | Do khách hàng xác định | Tính chọn theo tải | Tùy chỉnh | Tùy chỉnh | Tính chọn theo khuôn ép |
03 / LÝ DO
Vì sao truyền động trực tiếp @ 3000 r/min, xả liệu hai phía và thân vỏ liền khối lại quan trọng
Cả ba quyết định thiết kế GXP đều liên quan trực tiếp đến hiệu quả kinh tế của nhà máy: động cơ chính được nối cơ khí trực tiếp với rôto — không trượt dây đai, không tổn thất truyền động — ở tốc độ cố định 3.000 rpm; qua thử nghiệm của kỹ sư chúng tôi, cấu hình này có suất tiêu hao năng lượng thấp hơn 5–10% so với chuẩn cơ sở dùng dây đai và xả một phía; buồng xả hai phía tăng năng suất xử lý trên mỗi kilowatt nhờ mở rộng diện tích xả hữu hiệu và là lý do chính giúp GXP65X100 đạt 2,5–3,5 T/H với 110 kW, trong khi các thiết kế cạnh tranh xả một phía cần 132–160 kW cho cùng năng suất sinh khối; kết cấu thân vỏ liền khối không mối nối loại bỏ khe xả làm phát sinh hạt vụn mịn và gây tắc nghẽn khi vận hành. Tính năng thứ tư là bộ Cyclone + Bộ lọc bụi túi ghép cặp, thường được đối thủ báo giá bằng một đơn đặt hàng riêng; chúng tôi giao cùng trong một container.
⟢ Chuẩn đối sánh ngành · Suất tiêu hao năng lượng
Các nghiên cứu trong ngành xác định suất tiêu hao năng lượng trung bình của máy nghiền búa vào khoảng 22 kWh/t đối với nguyên liệu sinh khối. Một máy GXP130×130 vận hành ở đầu trên của dải 6–10 T/H sử dụng 250 kW (khoảng 335 HP), tương ứng với dải suất tiêu hao năng lượng tương tự — nhưng hình học xả kép giúp giảm con số thực tế xuống 5–10% khi xử lý nguyên liệu gỗ khô.
Mức trung bình ngành
~22kWh / t
Ưu thế xả kép của GXP
−5 đến 10% với gỗ khô
Quy đổi năng suất — T/H hệ mét ⇄ kg/h
CÔNG BỐ THEO CẢ HAI CÁCH
Dòng GXP được định mức theo tấn hệ mét mỗi giờ (T/H) để lập kế hoạch năng suất quy mô nhà máy; khi quy đổi sang năng suất khối lượng, mẫu cơ bản GXP65X35 đạt 1.000–1.500 kg/h, còn GXP130×130 đạt 6.000–10.000 kg/h. Với tư cách nhà sản xuất máy nghiền búa TCPEL, chúng tôi công bố cả hai cách quy đổi để kỹ sư lập kế hoạch theo thông số năng suất hiện có của dây chuyền viên nén và đội ngũ thu mua tính toán thể tích lưu trữ đều sử dụng cùng một bộ số liệu.
GXP65X35 · Mẫu cơ bản
1–1,5 T/H
1.000–1.500 kg/h
⇄
GXP130×130 · Công nghiệp hạng nặng
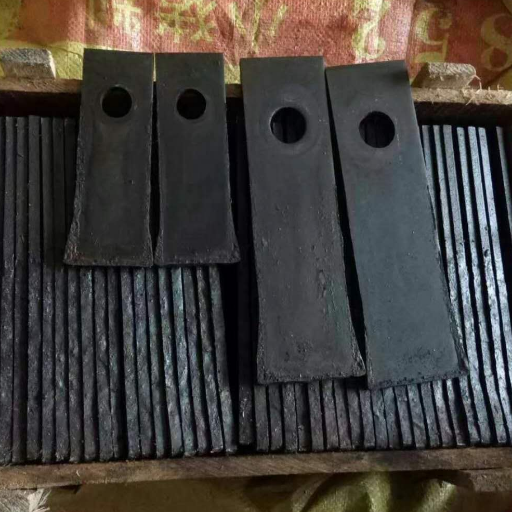
6–10 T/H
6.000–10.000 kg/h
PDF CÓ THỂ TẢI XUỐNG · SẴN SÀNG CHO KỸ SƯ
Quý khách cần biết chính xác mẫu GXP nào phù hợp với năng suất nhà máy?
Tải xuống bảng tính chọn GXP dạng PDF →
Bản đồ lựa chọn · 13 loại sinh khối × 7 mẫu
Bản đồ lựa chọn bố trí búa cho 13 loại sinh khối × 7 mẫu —
Chọn theo nguyên liệu, không phỏng đoán
DÀNH CHO · KỸ SƯ / QUẢN LÝ NHÀ MÁY
13
loại nguyên liệu
×
7
mẫu GXP
=
91
phương án ghép cặp
Cụ thể, 97% quy trình sản xuất viên nén gỗ yêu cầu một tỷ lệ nhất định lọt qua sàng 3,35 mm; để đáp ứng ổn định thông số này, cần tối ưu bốn biến số: khả năng chịu va đập của nguyên liệu, độ ẩm, mật độ bố trí búa và khoảng cách từ búa đến sàng — các biến số này thay đổi theo từng loại nguyên liệu. Sơ đồ dưới đây ghép 13 dạng nguyên liệu phổ biến với cách bố trí búa và kích thước lỗ sàng GXP đề xuất, dựa trên dữ liệu từ 60+ quốc gia nơi các nhà máy này được lắp đặt kể từ 2020.
01
Khả năng chịu va đập của nguyên liệu
02
Độ ẩm
03
Mật độ bố trí búa nghiền
04
Khoảng cách từ búa đến sàng
01 / MA TRẬN
Bản đồ tương thích nguyên liệu-thiết bị
| Nguyên liệu sinh khối | Độ ẩm điển hình | Nhóm độ cứng | Bố trí búa đề xuất | Sàng (mm) | Mẫu GXP phù hợp đầu tiên | Mục tiêu kích thước hạt đầu ra |
|---|---|---|---|---|---|---|
| 01 Dăm bào gỗ |
≤15% |
Mềm | NHẸBố trí 36 búa |
4–6mm | GXP65X35X55 |
≥97% < 3.35 mm |
| 02 Mùn cưa (sấy lò) |
≤12% |
Mềm | NHẸBố trí 36 búa |
3–4mm | GXP65X35X55 |
≥97% < 3.35 mm |
| 03 Dăm gỗ (cắt sơ bộ ≤10 mm) |
15–25% |
Trung bình | TIÊU CHUẨNBố trí 48 búa |
4–6mm | GXP65X75X100 |
≥95% < 3.35 mm |
| 04 Phế phụ phẩm lâm nghiệp / vỏ cây |
20–35% |
Cứng · Nhiều xơ | HẠNG NẶNGBố trí 72 búa |
3–5mm | GXP130×80 |
≥95% < 4 mm |
| 05 Thân ngô |
15–20% |
Trung bình-Nhiều xơ | TIÊU CHUẨNBố trí 48–72 búa |
3–5mm | GXP65X100GXP130×80 |
≥97% < 3.35 mm |
| 06 Trấu |
10–14% |
Mềm · Mài mòn | TÔI CỨNGBố trí 48 búa |
2–3mm | GXP65X75X100 |
≥97% < 2 mm |
| 07 Vỏ lạc |
10–14% |
Mềm · Mài mòn | TÔI CỨNGBố trí 48 búa |
3–4mm | GXP65X75 |
≥97% < 3.35 mm |
| 08 Thân đậu / thân bông |
15–22% |
Trung bình | TIÊU CHUẨNBố trí 48–72 búa |
3–5mm | GXP65X100 |
≥95% < 3.35 mm |
| 09 Bã mía (mía đường) |
40–55% nguyên liệu thô / 12–18% sau sấy |
Trung bình-Nhiều xơ | HẠNG NẶNGBố trí 72 búa + máy sấy sơ bộ |
3–5mm | GXP130×80 |
≥95% < 3.35 mm |
| 10 Cỏ linh lăng (thức ăn thô xanh) |
10–14% |
Nhẹ-Nhiều xơ | TIÊU CHUẨNBố trí 48 búa |
3–4mm | GXP65X75X100 |
≥97% < 3.35 mm |
| 11 Cỏ switchgrass |
10–15% |
Nhẹ-Nhiều xơ | TIÊU CHUẨNBố trí 48 búa |
3–4mm | GXP65X75X100 |
≥97% < 3.35 mm |
| 12 Rơm (lúa mì / đại mạch) |
10–18% |
Nhẹ-Nhiều xơ | TIÊU CHUẨNBố trí 48 búa |
3–5mm | GXP65X100GXP130×80 |
≥95% < 3.35 mm |
| 13 Sinh khối công nghiệp hỗn hợp / hạt vụn mịn RDF |
Biến đổi |
Không đồng nhất | HẠNG NẶNGBố trí 96–108 búa |
2–3mm | GXP130×110×130 |
≥90% < 3 mm |
02 / YẾU TỐ ĐIỀU CHỈNH
Giải thích bốn yếu tố điều chỉnh
01
Mật độ bố trí búa nghiền
Yếu tố thứ nhất · Số lần va đập mỗi giây
Số búa nghiền nhiều hơn trong mỗi vòng quay của rôto (= mỗi hạt chịu nhiều lần va đập hơn mỗi giây) giúp phân bố kích thước hạt mịn hơn khi dùng cùng một cỡ sàng. Các nguyên liệu nhẹ như dăm bào gỗ và cỏ linh lăng phù hợp với 36 búa nghiền; nguyên liệu nhiều xơ, không đồng nhất và/hoặc có thành phần không ổn định (gỗ lẫn than, nhựa hoặc phân chuồng) thường cần 72–108 búa nghiền mỗi vòng quay để tránh vật liệu chưa xử lý kéo thành sợi qua sàng.
36
Nhẹ
48
Tiêu chuẩn
72
Hạng nặng
96
RDF
108
Tối đa
02
Lỗ sàng
Yếu tố thứ hai · Cỡ lưới tương đương
Thông số thường dùng là cỡ lưới tương đương hoặc đường kính lỗ; quy đổi cỡ lưới tương đương (xấp xỉ): 3 mm = 6 mesh, 1 mm = 18 mesh. Lựa chọn sàng đặt ra giới hạn trên cho độ mịn cần thiết của sản phẩm đầu ra; lực va đập từ phân bố hạt thành phẩm thô chiếm hơn 70% trong phân bố lực va đập, còn lựa chọn sàng chiếm 30%.
03
Hàm lượng ẩm
Yếu tố thứ ba · Nguy cơ tắc buồng nghiền
Hỗn hợp ướt (≥ 25%) có xu hướng làm tắc buồng nghiền, vì vậy phải sấy bằng máy sấy thùng quay ở công đoạn trước hoặc sử dụng cấu hình nghiền ướt có sàng.
≥ 25%
CẦN SẤY SƠ BỘ HOẶC CẤU HÌNH NGHIỀN ƯỚT
04
Độ cứng
Yếu tố thứ tư · Lựa chọn vật liệu búa nghiền
Đây có thể là một yếu tố điều chỉnh hoặc không, và buộc phải lựa chọn búa nghiền đã tôi cứng hoặc không tôi cứng. Nguyên liệu có tính mài mòn như trấu làm giảm tuổi thọ búa nghiền trong quá trình các bề mặt chịu mài mòn hoạt động.
Mềm
Trung bình
Cứng
Không đồng nhất
PDF CÓ THỂ TẢI XUỐNG · MIỄN PHÍ
Quý khách muốn nhận bản in của bản đồ 13 loại sinh khối này cùng công thức tính chọn?
Bản đồ này có sẵn dưới dạng PDF để tải xuống. Tải bảng tính chọn máy nghiền búa sinh khối dạng PDF →
Đối sánh cạnh tranh · Đánh giá sáu tiêu chí
So với Schutte Hammermill / GEMCO / USA Pellet Mill — TCPEL chiếm ưu thế về TCO ở đâu
Đối tượng · Nhóm ra quyết định
Kỹ sư
Quản lý nhà máy
Thu mua
Quyết định mua máy nghiền búa sinh khối hiếm khi chỉ dựa trên giá niêm yết. Một máy nghiền búa có giá thấp hơn 50–60% nhưng tiêu thụ nhiều hơn 8–10% kWh / làm búa nghiền mòn nhiều hơn và mất 6 tuần để xử lý yêu cầu bảo hành sẽ tiêu hết khoản tiết kiệm đó trong 18 tháng vận hành đầu tiên. Ma trận so sánh dưới đây dựa trên sáu tiêu chí nêu trên, vốn quyết định phạm vi vận hành trong sáu năm — sử dụng số liệu thực tế thay vì chỉ báo “cao / trung bình / thấp”.
Ma trận so sánh sáu tiêu chí
Cột tham chiếu TCPEL
Tiêu chí đánh giá
Dòng GXP của TCPEL
Schutte (Mỹ)
GEMCO (Trung Quốc)
USA Pellet Mill
01Số lượng mẫu (1–10 T/H)
7 cấp GXP chuyên dụng
~6 dòng, không tập trung vào phân khúc này
5 mẫu nhỏ + 3 mẫu lớn = tổng cộng 8
16 SKU (phần lớn dưới 1 T/H)
02Phạm vi tích hợp khi báo giá
Máy nghiền + cyclone + bộ lọc bụi túi + quạt + băng tải
Chỉ máy nghiền; cyclone và bộ lọc bụi tách riêng
Cụm máy nghiền + cyclone; bộ lọc bụi tách riêng
Chỉ máy nghiền; cụm thiết bị ép viên tách riêng
03Minh bạch về giá
Đã công bố mức giá FOB Thanh Đảo
“Liên hệ” — không công bố giá
“Liên hệ để hỏi giá và chi phí”
Có giá niêm yết ($1.338–$5.538 cho các mẫu nhỏ)
04Dịch vụ hậu mãi đa ngôn ngữ
Hỗ trợ kỹ thuật bằng EN / RU / ES / FR / AR
Tiếng Anh (có các trang es, nl, pl)
Tiếp nhận yêu cầu bằng EN / ES / RU / FR / AR
EN / FR / ES / AR / ZH
05Khung tiêu chuẩn
Phù hợp CE + ISO 9001
OSHA của Mỹ / tuân thủ quy định trong nước
Có dẫn chiếu CE / ISO
Lắp ráp tại FL; không liệt kê thông tin cụ thể
06Mức độ chi tiết của thông số trên trang
Bảng thông số 7 hàng + bản đồ nguyên liệu
Thẻ sản phẩm + bảng dữ liệu PDF
2 bảng thông số, định dạng đơn vị không đồng nhất
Thẻ mẫu + giá; thông số tách riêng
Dữ liệu so sánh được thu thập từ các trang công khai của đối thủ — lưu trữ ngày 09/05/2026. Schutte Hammermill được dẫn chiếu là một thương hiệu chuyên ngành đã đăng ký và được công chúng biết đến.
Đánh giá · 6 hàng · 4 nhà cung cấp
Thẻ lợi thế TCO · Phạm vi 5 năm
Bảng tính TCO hao mòn búa nghiền và năng lượng trong 5 năm của GXP
Mô hình hóa chi phí cấp kỹ thuật cho nhà máy viên nén và thức ăn chăn nuôi
Mức độ tin cậy
Bạc
Tổng chi phí sở hữu của máy nghiền búa sinh khối chủ yếu đến từ hai khoản: điện năng và hao mòn búa nghiền/sàng. Khung phân tích dưới đây sử dụng các chuẩn đối sánh công khai của ngành cùng dữ liệu vận hành của TCPEL; số liệu chính xác thay đổi theo hỗn hợp nguyên liệu đầu vào, biểu giá điện tại địa phương và số giờ vận hành, vì vậy các giá trị được trình bày theo khoảng và ghi chú tương ứng.
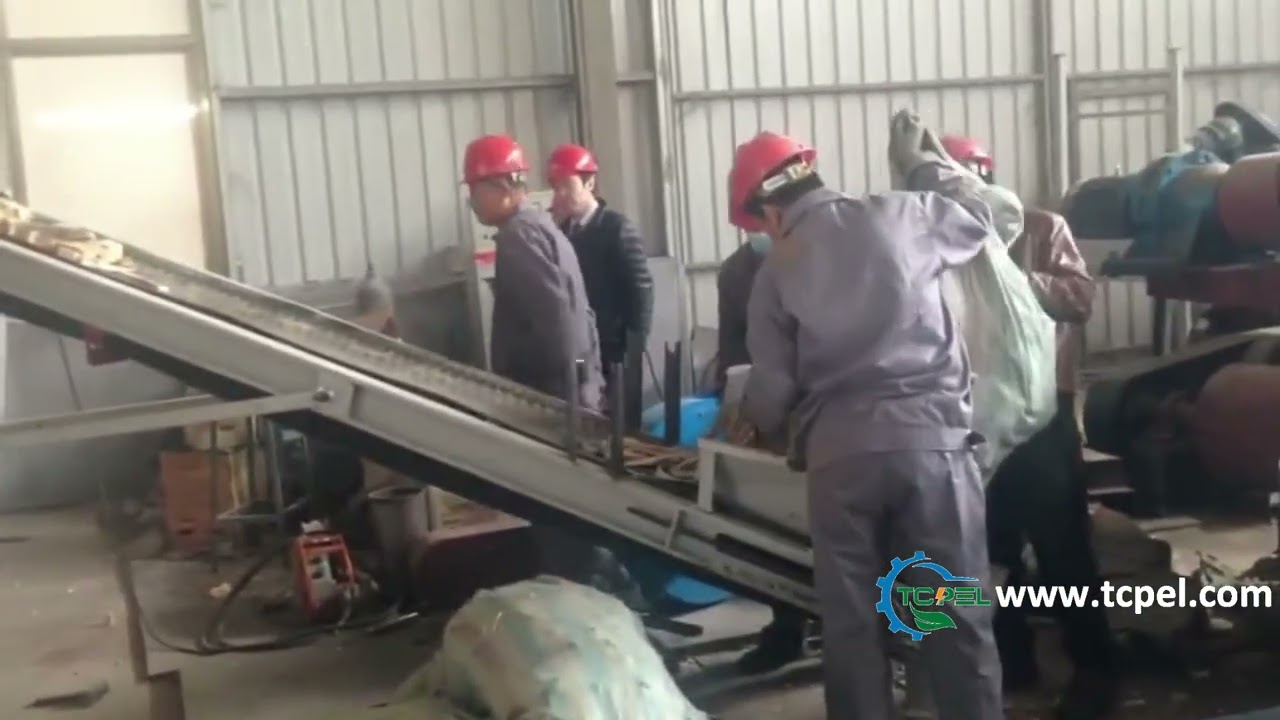
01 · Mức cơ sở về năng lượng
~22 kWh/t
Suất tiêu hao năng lượng cơ sở của ngành
Mức trung bình ngành của máy nghiền búa sinh khối — công bố năm 2024
02 · Chênh lệch nhờ thiết kế GXP
Thấp hơn 5–10%
Chênh lệch của thiết kế GXP so với mức cơ sở
Truyền động trực tiếp 3000 r/min + xả liệu hai phía
03 · Tiết kiệm năng lượng hằng năm
~$850–$1,100/năm
Chênh lệch chi phí năng lượng ước tính hằng năm ở mức 4 T/H
Giả định $0.08–$0.10/kWh, vận hành 2.000 giờ/năm
04 · Chu kỳ hao mòn búa nghiền
800–1.500 giờ vận hành
Tuổi thọ sử dụng của búa nghiền (điển hình)
Khoảng này phụ thuộc vào độ mài mòn của nguyên liệu đầu vào
05 · Thay sàng
Mỗi 3–6 tháng
Chu kỳ thay sàng
Đối với nhà máy sinh khối vận hành liên tục
06 · Khoảng thời gian hoàn vốn
Tiềm năng 15 tháng
Bối cảnh hoàn vốn ở cấp nhà máy
Nghiên cứu tình huống kinh doanh nhà máy sản xuất viên nén gỗ
Vì sao xếp hạng Bạc
Chúng tôi có dữ liệu thiết kế nội bộ và các số liệu cơ sở của ngành, nhưng tỷ lệ ROI chính xác của từng nhà máy phụ thuộc vào giá nguyên liệu đầu vào và biểu giá điện tại địa phương mà chúng tôi không giả vờ là mình biết. Để tính TCO theo cấu hình cụ thể dựa trên nguyên liệu đầu vào và biểu giá điện của quý khách, hãy xem phần RFQ.
Mô hình hóa TCO theo nguyên liệu đầu vào cụ thể của quý khách
Quý khách đã sẵn sàng mô hình hóa TCO theo nguyên liệu đầu vào và biểu giá điện cụ thể chưa?
Yêu cầu so sánh TCO tùy chỉnh
Hiện diện toàn cầu · Bản đồ tham chiếu thực tế
Đã giao hàng đến 60+ quốc gia — Bản đồ triển khai máy nghiền búa sinh khối TCPEL
Đối tượng · Nhóm ra quyết định
Quản lý nhà máy
Kỹ sư
01 · Phạm vi tiếp cận
60+Quốc gia
Thị trường xuất khẩu đang hoạt động
02 · Đã công bố
11Địa danh cụ thể
Điểm đến tham chiếu công khai
03 · Phạm vi bao phủ
6Khu vực
Phân bố theo châu lục
04 · Thời gian hoạt động
Từ 2020đến nay
Hoạt động xuất khẩu liên tục
Kể từ năm 2020, TCPEL (ALLWIN INTERNATIONAL CO.,LTD) đã xuất khẩu nhiều loại máy móc sinh khối, bao gồm máy nghiền búa dòng GXP phổ biến, đến hơn 60 quốc gia trên toàn thế giới thuộc EU, châu Á, CIS, Trung Đông, châu Phi và châu Mỹ. Dưới đây là 11 quốc gia mà chúng tôi đã xuất khẩu tới (các khách hàng cuối khác chịu ràng buộc bởi thỏa thuận bảo mật); từ điều kiện sinh khối nhiệt đới ẩm đến môi trường làm việc mùa đông dưới 0, các máy nghiền búa dòng GXP đều đang vận hành với cùng một hệ thống dịch vụ sau bán hàng cho đến nay.
02Điểm đến xuất khẩu được nêu tên
Châu Âu
02 quốc gia
Đức
Phần Lan

CIS / Trung Á
01 quốc gia
Nga
Nam Á / Đông Nam Á
05 quốc gia · Phân khúc chủ lực
Pakistan
Ấn Độ
Bangladesh
Việt Nam
Malaysia
Đông Á
01 quốc gia
Hàn Quốc
Trung Đông / Á-Âu
01 quốc gia
Thổ Nhĩ Kỳ

Châu Đại Dương
01 quốc gia
New Zealand
03 · Cơ sở kỹ thuật
Vì sao phạm vi triển khai có ý nghĩa
Máy chỉ dùng trong một kiểu khí hậu = nguyên mẫu nghiên cứu
Một máy nghiền búa chỉ vận hành trong một điều kiện khí hậu sẽ trở thành nguyên mẫu nghiên cứu. Mặc dù cấu hình đóng gói của dòng GXP được chuẩn hóa theo cùng một nền tảng kỹ thuật trên toàn thế giới, cấu hình xuất xưởng cho một xưởng cưa tại Phần Lan với nhiệt độ môi trường 25°C (và được tích hợp trực tiếp vào một nhà máy điện nguyên mẫu ở 45°C để kiểm tra đặc tính vận hành ở nhiệt độ cao mà không phải loại bỏ IP) có thể không giống cấu hình được gửi đến một nhà máy chế biến trấu tại Bangladesh có độ ẩm tương đối 85 phần trăm và nhiệt độ 38°C dưới danh nghĩa công nghệ tiên tiến nhất của công ty.
Bố trí búa nghiền, lựa chọn sàng, tính năng làm mát động cơ và hình học xả liệu của bộ tách cyclone được điều chỉnh theo từng chuyến hàng cho điểm đến cụ thể — nhờ kinh nghiệm tổ chức mà mỗi kỹ sư thiết kế đã tích lũy tại hơn 60 quốc gia theo số liệu gần nhất và khả năng truy xuất nhanh kinh nghiệm đó. Nguyên tắc này trực tiếp tạo nên hướng dẫn mà người mua trên thị trường dùng để định hướng các nhóm thu mua nghiêm túc: với những máy vận hành hiệu quả — Junk’in, chúng tôi đã kiểm tra nhanh trước khi giao hàng.
Dải điều kiện khí hậu · Tham chiếu
Bắc Âu
Xưởng cưa Phần Lan
25°C
⇄
Nam Á
Trấu Bangladesh
38°C
Cộng thêm thử nghiệm xác nhận tại nhà máy điện nguyên mẫu 45°C — dải vận hành bao quát mức chênh ~60°C mà không thay đổi IP.
Các biến số được hiệu chỉnh theo từng điểm đến
BIẾN SỐ · 01
Bố trí búa nghiền
BIẾN SỐ · 02
Lựa chọn sàng
BIẾN SỐ · 03
Tính năng làm mát động cơ
BIẾN SỐ · 04
Hình học xả liệu của bộ tách cyclone
04Tình huống triển khai mẫu
Trong 60+ thị trường này, có 3 mô hình ứng dụng lặp lại nhiều lần — các tổ hợp năng suất, model và nguyên liệu đầu vào phù hợp với phần lớn RFQ nhận được.
TÌNH HUỐNG · 01
3–8T/H
Nhà máy viên nén gỗ xuất khẩu
GXP13080 / GXP130110
GXP13080 hoặc GXP130110 kết hợp với máy ép viên khuôn vòng TCPEL và dây chuyền máy sấy thùng quay; máy nghiền búa ở công đoạn phía sau máy ép viên nghiền hỗn hợp gỗ cứng / gỗ mềm để đạt 97% < 3.35 mm trước khuôn ép viên.
TÌNH HUỐNG · 02
1–3T/H
Xưởng sản xuất thức ăn chăn nuôi tại trang trại
GXP65X35 — GXP65X100
GXP65X35 đến GXP65X100, nghiền thân ngô còn lại, cỏ linh lăng và ngũ cốc cho các nhà máy sản xuất viên thức ăn chăn nuôi gia súc và gia cầm.
TÌNH HUỐNG · 03
5–10T/H
Nén chặt sinh khối dùng cho mục đích nhiệt
GXP130×110 / GXP130×130
GXP130×110 / ×130 cấp liệu cho hoạt động sản xuất bánh nhiên liệu hoặc viên nén nhiên liệu lò hơi, thường kết hợp với máy sấy thùng quay để xử lý phế liệu rừng có độ ẩm cao hơn.
Quý khách đang tìm dự án tham chiếu tại khu vực hoặc theo nhóm nguyên liệu đầu vào của mình?
Hãy yêu cầu các nghiên cứu tình huống phù hợp và chúng tôi sẽ cung cấp những hệ thống đang vận hành có điều kiện gần nhất với dải vận hành của quý khách.
Danh tính cụ thể của khách hàng, năng suất nhà máy và số liệu ROI được bảo mật trong hệ thống hồ sơ khách hàng của chúng tôi; chúng tôi chia sẻ các thông tin này ở công đoạn RFQ khi năng suất nhà máy và nguyên liệu đầu vào của người mua phù hợp với một dự án tham chiếu hiện có.
Tóm tắt tuân thủ · Chính sách công bố trung thực
Tuân thủ CE / ISO 9001 & Minh bạch nhà máy DÀNH CHO · THU MUA / KỸ SƯ
CE
TUÂN THỦ TIÊU CHUẨN CHÂU ÂU
Tiếp cận thị trường
EU / EEA ✓ Bắt buộc
Đối với người mua tại Khu vực Kinh tế châu Âu, dấu CE là yêu cầu bắt buộc để tiếp cận thị trường, không phải huy hiệu thương hiệu tùy chọn. ISO 9001 được phần lớn các nhóm thu mua chuyên nghiệp ưu tiên nhưng không phải yêu cầu pháp lý ở mọi nơi — mỗi người mua áp dụng ngưỡng bằng chứng khác nhau, và câu trả lời trung thực là yêu cầu này phụ thuộc vào thị trường đích cùng khuôn khổ đánh giá của chính người mua. Chúng tôi công bố những gì mình có và cách thức vận hành để bộ phận thu mua có thể đánh giá theo danh mục kiểm tra riêng.
⟢ CHÍNH SÁCH
Chúng tôi công bố những gì mình có và cách thức vận hành — bộ phận thu mua đánh giá theo khuôn khổ của họ, không phải của chúng tôi.
01 / CHỨNG NHẬN
Hệ thống tuân thủ & kiểm định
CHỨNG NHẬN · 01
Tuân thủ CE
Phạm vi áp dụng của Chỉ thị Máy móc, sẵn sàng nhập khẩu vào EU. Bắt buộc đối với mọi máy nghiền búa sinh khối được vận chuyển vào thị trường Khu vực Kinh tế châu Âu.
CHỨNG NHẬN · 02
ISO 9001
Khung quản lý chất lượng. Được phần lớn các nhóm thu mua chuyên nghiệp ưu tiên; không phải yêu cầu pháp lý ở mọi nơi.
CHỨNG NHẬN · 03
Đánh giá nhà máy (SGS / TÜV)
Sẵn sàng để người mua kiểm định — kiểm định trước khi giao hàng bởi người mua hoặc tổ chức kiểm định bên thứ ba theo yêu cầu.
CHỨNG NHẬN · 04
Đóng gói sẵn sàng xếp container
Đóng kiện gia cố đi biển theo điều kiện FOB Thanh Đảo. Được thiết kế chịu tải xếp chồng khi vận chuyển đường biển, có chứng nhận điểm chằng buộc.
02 / NHÀ MÁY
Tổng quan nhà máy
20.000
m²
Tổng diện tích nhà máy tích hợp
- Tích hợp R&D + Sản xuất + Kinh doanh
- Sản xuất thiết bị hiện đại
- Đội ngũ kỹ thuật chuyên trách
DIỆN TÍCH
100+
Nhân viên xưởng
Đội ngũ kỹ thuật & lực lượng QC
- Đội ngũ kỹ thuật phát triển sản phẩm
- Kiểm soát chất lượng xuyên suốt các công đoạn lắp ráp
- Nhóm dịch vụ sau bán hàng đa ngôn ngữ
ĐỘI NGŨ
2020
→ Nay
Hoạt động liên tục từ khi thành lập
- Thành tích xuất khẩu đến 60+ quốc gia
- Hệ thống dịch vụ dựa trên hồ sơ khách hàng
- Hậu cần phụ tùng thay thế từ Thanh Đảo
Thành lập.
03 / ĐỊA CHỈ
Vị trí nhà máy & kiểm định trước khi giao hàng
TRÊN BẢN ĐỒ · ĐỊA CHỈ CÔNG BỐ
Phía đông, nhà máy thứ hai
Quý khách có thể tìm thấy địa chỉ công bố của chúng tôi: Phía đông, nhà máy thứ hai. Khu công nghiệp Zhangjia, phố Mingshui, quận Zhangqiu, thành phố Tế Nam, tỉnh Sơn Đông, Trung Quốc 250203.
Quận
Zhangqiu
Thành phố
Tế Nam
Tỉnh
Sơn Đông
Mã bưu chính
250203
KIỂM ĐỊNH TRƯỚC KHI GIAO HÀNG · SẴN SÀNG
Chấp nhận kiểm định bởi người mua & bên thứ ba
Theo yêu cầu, chúng tôi chấp nhận kiểm định trước khi giao hàng bởi người mua hoặc tổ chức kiểm định bên thứ ba. Quý khách chọn tổ chức mong muốn — bộ phận thu mua sẽ điều phối và lên lịch trước khi xếp container theo điều kiện FOB Thanh Đảo.
SGS
Được chấp nhận
TÜV
Được chấp nhận
Intertek
Được chấp nhận
PDF CÓ THỂ TẢI XUỐNG · SẴN SÀNG CHO ĐẠI LÝ NHẬP KHẨU
Quý khách cần bộ tài liệu tuân thủ đầy đủ cho đại lý nhập khẩu?
Tải xuống bộ tài liệu tuân thủ →
Sẵn sàng RFQ · Khung định giá 6 yếu tố
Hướng dẫn thu mua — phân khúc giá, thời gian giao hàng, phụ tùng thay thế, dịch vụ sau bán hàng
Đối tượng · Nhóm ra quyết định
Bộ phận thu mua
Quản lý nhà máy
Những người mua thiết bị sinh khối không phù hợp mà chưa nghiên cứu kỹ thường hối tiếc hơn những người xem nhẹ thông số kỹ thuật. Phần này công bố khung thu mua mà chúng tôi sử dụng để cuộc trao đổi bắt đầu trên nền tảng thông tin ngang nhau thay vì từ con số không.
02Khung các yếu tố định giá
Giá FOB Thanh Đảo cuối cùng của máy nghiền búa sinh khối dòng GXP được xác định bởi 6 yếu tố. Chúng tôi trình bày cơ cấu giá thay vì chỉ đưa ra một mức giá niêm yết, vì mỗi đơn hàng có tổ hợp khác nhau:
YẾU TỐ · 01
Nền tảng
Phân hạng model
Dòng GXP65 (1–3,5 T/H) so với dòng GXP130 (3–10 T/H), dòng 130 sử dụng rôto và thân buồng nghiền tương đối nặng hơn.
GXP65 · 1–3,5 T/H
SO VỚI
GXP130 · 3–10 T/H
YẾU TỐ · 02
Tích hợp
Phạm vi tích hợp
Chỉ máy nghiền, máy nghiền + bộ tách cyclone, hoặc hệ thống hoàn chỉnh tích hợp bộ lọc bụi túi, quạt và băng tải cấp liệu.
Chỉ máy nghiền
→
Đơn hàng hệ thống hoàn chỉnh
YẾU TỐ · 03
Chi tiết hao mòn
Bố trí & vật liệu búa nghiền
Búa nghiền thép carbon tiêu chuẩn so với loại tôi cứng dành cho nguyên liệu đầu vào có tính mài mòn (trấu, vỏ lạc).
Thép carbon
SO VỚI
Loại tôi cứng
YẾU TỐ · 04
Sàng
Bộ sàng
Một sàng so với nhiều sàng có thể thay thế dành cho nhà máy chuyển đổi nguyên liệu đầu vào, trong đó lựa chọn lỗ sàng quyết định độ mịn của sản phẩm.
Một sàng
SO VỚI
Nhiều sàng có thể thay thế
YẾU TỐ · 05
Nguồn điện
Đấu nối điện áp & tần số
380V / 50Hz, 440V / 60Hz hoặc nguồn điện phi tiêu chuẩn do người mua chỉ định.
380V / 50Hz · 440V / 60Hz
+
Phi tiêu chuẩn theo yêu cầu người mua
YẾU TỐ · 06
Tuân thủ
Kiểm định & tài liệu
Kiểm định phía người mua (SGS / TÜV / Intertek), hồ sơ kỹ thuật CE, tài liệu chứng nhận xuất xứ.
SGS / TÜV / Intertek
+
Hồ sơ CE · COO
03 · Phạm vi thương mại
Điều khoản thương mại tiêu chuẩn
07 mục · Tiêu chuẩn ⇄ Tùy chỉnh
Điều khoản
Tiêu chuẩn
Tùy chỉnh / Có thể thương lượng
01
Thời gian giao hàng (model tiêu chuẩn)
25 ngày FOB Thanh Đảo
35–45 ngày cho cấu hình phi tiêu chuẩn
02
Số lượng đặt hàng tối thiểu
1 bộ
Có thể thương lượng mức chiết khấu cho nhiều máy
03
Thanh toán
Đặt cọc 30% T/T + 70% khi xuất trình bản sao B/L
Chấp nhận L/C trả ngay; có thể thương lượng D/P cho đơn hàng lặp lại
04
Phụ tùng thay thế (kèm theo đơn hàng)
1 bộ búa nghiền + 1 bộ sàng
Có sẵn bộ phụ tùng mở rộng
05
Bảo hành búa nghiền / chi tiết hao mòn
12 tháng
Gia hạn theo thỏa thuận thương mại
06
Bảo hành thân máy chính
24 tháng
—
07
Hỗ trợ kỹ sư tại hiện trường
Có sẵn, theo khu vực và điều khoản thương mại
Chương trình bố trí sẵn phụ tùng thay thế được đóng kiện gia cố đi biển
08
Thời gian phản hồi sau bán hàng
Trong vòng 24–48 giờ qua hồ sơ khách hàng
Đường dây nóng trực tiếp cho dự án đang chạy thử và đưa vào vận hành
Hệ thống hồ sơ khách hàng · Tính liên tục
Hệ thống dịch vụ dựa trên hồ sơ khách hàng của chúng tôi tự động đối chiếu một lệnh công việc đang mở với biên bản chạy thử và đưa vào vận hành ban đầu — người mua không phải bắt đầu trao đổi lại từ đầu khi yêu cầu phụ tùng, ngay cả 3 năm sau khi giao hàng.
Quý khách cần báo giá phù hợp với model, phạm vi tích hợp và điểm đến vận chuyển?
Chúng tôi sẽ gửi báo giá FOB Thanh Đảo có cấu trúc, phù hợp với 6 dữ liệu đầu vào của quý khách — không dùng mức giá niêm yết chung chung.
Công cụ kỹ thuật
Các công cụ đánh giá chính xác và mô-đun cấu hình năng suất cho hoạt động công nghiệp B2B.
07 câu hỏi · Câu trả lời cấp kỹ thuật
FAQ — từ hộp thư thu mua đến bảng thông số kỹ thuật
Đối tượng
Tất cả người mua
Câu trả lời cấp kỹ thuật cho 7 câu hỏi mà chúng tôi thường nhận nhất từ bộ phận thu mua, quản lý nhà máy và kỹ sư thiết kế — bao quát nguyên lý kỹ thuật cơ bản, logic định giá, vòng đời chi tiết hao mòn, khả năng tích hợp và hiệu quả kinh tế của viên nén. Mỗi câu trả lời được gắn thẻ danh mục để quý khách có thể chuyển thẳng đến thông số hoặc khía cạnh thương mại mình cần.
01 · Phạm vi
07Chủ đề
Danh mục câu hỏi được tuyển chọn
02 · Thông số chuẩn
3000r/min
Tốc độ rôto tham chiếu
03 · Thông số
≥97%< 3.35 mm
Mục tiêu nguyên liệu cấp vào khuôn ép viên
04 · Giao hàng
25Ngày
Tiêu chuẩn FOB Thanh Đảo
Trả lời
Cả hai đều giảm kích thước hạt bằng lực va đập — nhưng máy nghiền búa sử dụng các cụm búa nghiền xoay trên rôto ở tốc độ 3000 r/min và sàng đục lỗ để kiểm soát kích thước hạt thành phẩm, còn máy nghiền va đập sử dụng thanh đập cố định hoặc xoay tác động vào tấm phản kích và được tính chọn để nghiền sơ cấp đá hoặc cốt liệu từ cỡ centimét xuống vài milimét. Đối với ép viên sinh khối, khi mục tiêu là ≥97% hạt nhỏ hơn 3,35 mm, máy nghiền búa là thiết bị phù hợp; máy nghiền va đập sẽ để lại quá nhiều vật liệu quá cỡ để cấp vào khuôn ép viên.
Rôto 3000 r/min
Sàng đục lỗ
≥97% < 3.35 mm
Thiết bị phù hợp để ép viên
Trả lời
Đó là công đoạn giảm kích thước nằm giữa nguyên liệu đầu vào thô (dăm gỗ, mùn cưa, phế liệu rừng) và máy ép viên. Khuôn ép viên yêu cầu phân bố kích thước hạt mịn và đồng đều — thường ≥97% nhỏ hơn 3,35 mm — và máy nghiền búa tạo ra phân bố đó từ nguyên liệu có thể được đưa tới dưới dạng mảnh đến 30 mm hoặc lớn hơn. Nếu không có công đoạn này, mật độ, độ bền viên nén và đặc tính cháy đều suy giảm.
Dăm gỗ
Mùn cưa
Phế liệu rừng
Đầu vào ≤ 30 mm
Năng suất đầu ra ≥97% < 3.35 mm
Trả lời
Giá cuối cùng phụ thuộc vào quy mô của 6 nhóm tiêu chí trong khung thu mua của chúng tôi, gồm phân hạng model, phạm vi tích hợp, bố trí búa nghiền, quy cách bộ sàng, cấu hình điện áp và thông số của bộ tài liệu. Ngân sách công khai cho các dự án nhà máy sản xuất viên nén công nghiệp dao động từ khoảng $20.000 cho cơ sở khởi đầu dưới T/H đến vài triệu đô la Mỹ cho nhà máy quy mô tiện ích 90 T/H. Máy nghiền búa chỉ là một hạng mục trong tổng ngân sách đó. Vui lòng yêu cầu báo giá FOB Thanh Đảo theo cấu hình quý khách chọn để nhận con số chính xác.
$20.000 · Khởi đầu dưới T/H
$M+ · Quy mô tiện ích 90 T/H
Khung 6 yếu tố
Báo giá FOB Thanh Đảo
Trả lời
4 vấn đề thường gặp là:
01
Tắc nghẽn khi nguyên liệu ướt — được kiểm soát nhờ kết cấu thân vỏ liền khối, không có mối nối và lưu lượng khí phù hợp của bộ tách cyclone.
02
Búa nghiền hao mòn quá mức do nguyên liệu đầu vào có tính mài mòn (trấu, vỏ lạc) — được kiểm soát bằng các tùy chọn búa nghiền tôi cứng.
03
Quá nhiều hạt vụn mịn do lỗ sàng quá nhỏ — được kiểm soát bằng cách tính chọn sàng theo nguyên liệu đầu vào + thông số khuôn ép viên ở công đoạn phía sau thay vì dùng cấu hình mặc định chung trong catalog.
04
Phát thải bụi gây phiền nhiễu và nguy cơ nổ bụi — được kiểm soát bằng bộ lọc bụi túi tích hợp có năng suất lưu lượng khí được tính chọn phù hợp (24–108 túi tùy model).
Cấu hình xả liệu hai phía cũng làm giảm các điểm nghẽn cục bộ do thiết kế xả liệu một phía tạo ra.
Trả lời
Tuổi thọ vận hành liên tục điển hình của buồng nghiền và rôto là 10+ năm nếu được bảo trì đúng cách. Tuổi thọ tương đối của các chi tiết hao mòn là: búa nghiền đạt 800–1.500 giờ vận hành tùy độ mài mòn của nguyên liệu đầu vào, sàng đạt 3–6 tháng tại nhà máy vận hành liên tục. Cả hai số liệu đều là mức trung bình, không phải cam kết bảo đảm, và phụ thuộc vào đặc tính nguyên liệu đầu vào, số giờ vận hành và chất lượng vận hành. Bảo hành thân máy chính 2 năm cùng bảo hành búa nghiền 1 năm tạo cơ sở cho việc lập ngân sách. Mọi yếu tố còn lại phụ thuộc vào chế độ vận hành của nhà máy.
Buồng nghiền · 10+ năm
Búa nghiền · 800–1.500 giờ
Sàng · 3–6 tháng
Bảo hành thân máy chính 24 tháng
Bảo hành búa nghiền 12 tháng
Trả lời
Các số liệu ngành cho thấy biên lợi nhuận ròng 8–12% đối với nhà máy viên nén gỗ có năng suất 50–100.000 T/A, cùng mô hình dựa vào nông hộ trong đó chi phí thu mua nguyên liệu chiếm 40–50% chi phí vận hành và tiện ích chiếm thêm 30–40%. Một nghiên cứu tình huống đã công bố về nhà máy chuyên sản xuất viên nén gỗ cho thấy thời gian hoàn vốn đầu tư là 15 tháng. Hiệu quả kinh tế của quý khách sẽ phụ thuộc vào chi phí nguyên liệu đầu vào, giá điện và giá bán tại thị trường của mình.
Biên lợi nhuận ròng · 8–12%
Nguyên liệu · 40–50%
Tiện ích · 30–40%
Hoàn vốn · ~15 tháng
Trả lời
Có — và khả năng tích hợp là một trong những vấn đề đầu tiên chúng tôi xem xét trước khi báo giá. Trung tâm thiết kế của chúng tôi phân tích ngược các thông số khuôn ép viên hiện có dựa trên yêu cầu của quý khách về chiều dài viên nén, mật độ viên nén, phân bố kích thước hạt của nguyên liệu đầu vào, kích thước lỗ sàng, cách bố trí búa nghiền và model GXP. Chúng tôi cũng xác minh điện áp / tần số, giao diện xả liệu kết nối với băng tải cấp liệu hiện có và hệ thống thu bụi tại cửa nhà máy kết nối với hệ thống hút hiện có của quý khách. Thời gian giao hàng tiêu chuẩn là 25 ngày kể từ khi nhận đơn hàng nếu quý khách đã chốt phương án thiết kế tại thời điểm đó.
Phân tích ngược thông số khuôn ép
Tương thích điện áp / tần số
Giao diện băng tải
Kết nối hệ thống thu bụi
Thời gian giao hàng 25 ngày
Không thấy câu hỏi của quý khách tại đây?
Hãy gửi câu hỏi kỹ thuật hoặc thương mại — chúng tôi sẽ chuyển đến đúng kỹ sư và phản hồi trong vòng 24–48 giờ qua hệ thống hồ sơ khách hàng.