Póngase en contacto con TCPEL

¿Cómo se fabrican los pellets de biomasa? Proceso de fabricación paso a paso

Actualizado en julio de 2026 · Guía técnica del proceso
Cómo se fabrican los pellets de biomasa es una búsqueda que significa: “¿Qué secuencia industrial controlada convierte la biomasa preparada en pellets comercializables?”. La biomasa preparada se limpia, se reduce a un tamaño controlado, se seca o acondiciona hasta alcanzar un intervalo de humedad apto para el prensado, se comprime a través de una matriz de peletizado, se enfría, se criba, se somete a pruebas y se ensaca. Cada transferencia es importante porque la materia prima, el agua, las partículas, el calor y la capacidad de procesamiento interactúan.
Respuesta rápida
La producción estable de pellets controla ocho etapas: recepción, reducción preliminar de tamaño, balance de humedad, molienda fina, acondicionamiento, peletización, enfriamiento y cribado, y finalmente liberación por control de calidad. No existe un ajuste universal de humedad ni de tamaño de partícula. Los intervalos óptimos de operación dependen de la combinación de materia prima, peletizadora y matriz de peletizado, la especificación objetivo y la evidencia obtenida en las pruebas.
Proceso de pellets de biomasa: especificaciones rápidas
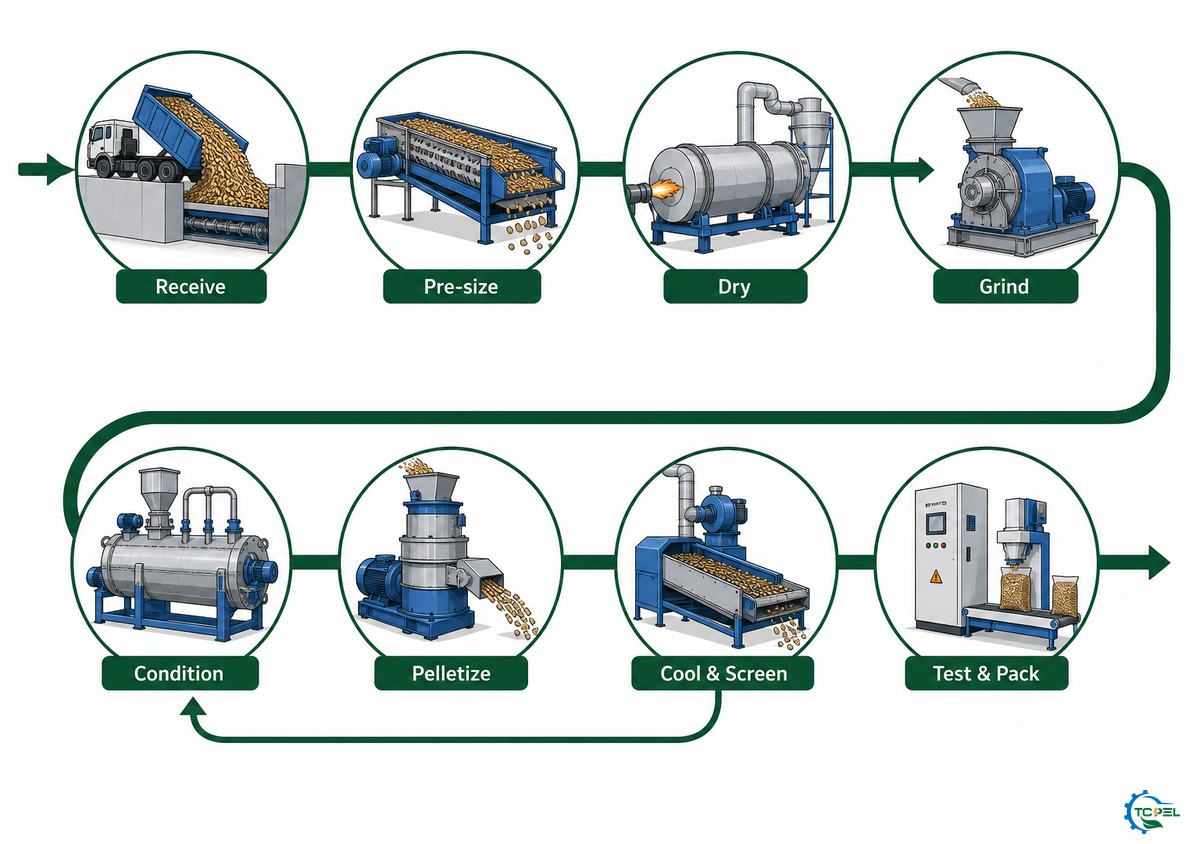
| Orden habitual de la línea | Limpiar → reducir previamente el tamaño → secar → moler → acondicionar → peletizar → enfriar/cribar → probar/ensacar |
|---|---|
| Principales variables de control | Identidad de la materia prima, humedad, distribución de tamaños, cenizas/contaminación, estabilidad del flujo |
| Principales resultados del proceso | Capacidad de procesamiento, consumo de energía, temperatura, finos, durabilidad del pellet, densidad, humedad, cenizas |
| Regla clave de diseño | Dimensione todas las máquinas anteriores y posteriores de la línea para el mismo flujo másico sostenido, incluido el material recirculado |
Nota de ingeniería: Dimensione la línea según el flujo másico comercializable sostenido, incluidos los finos cribados y la recirculación prevista. La capacidad nominal de una prensa peletizadora aislada no equivale a la capacidad de producción garantizada de la línea completa.
Cómo se fabrican los pellets de biomasa combustible y qué cambia en el proceso de producción
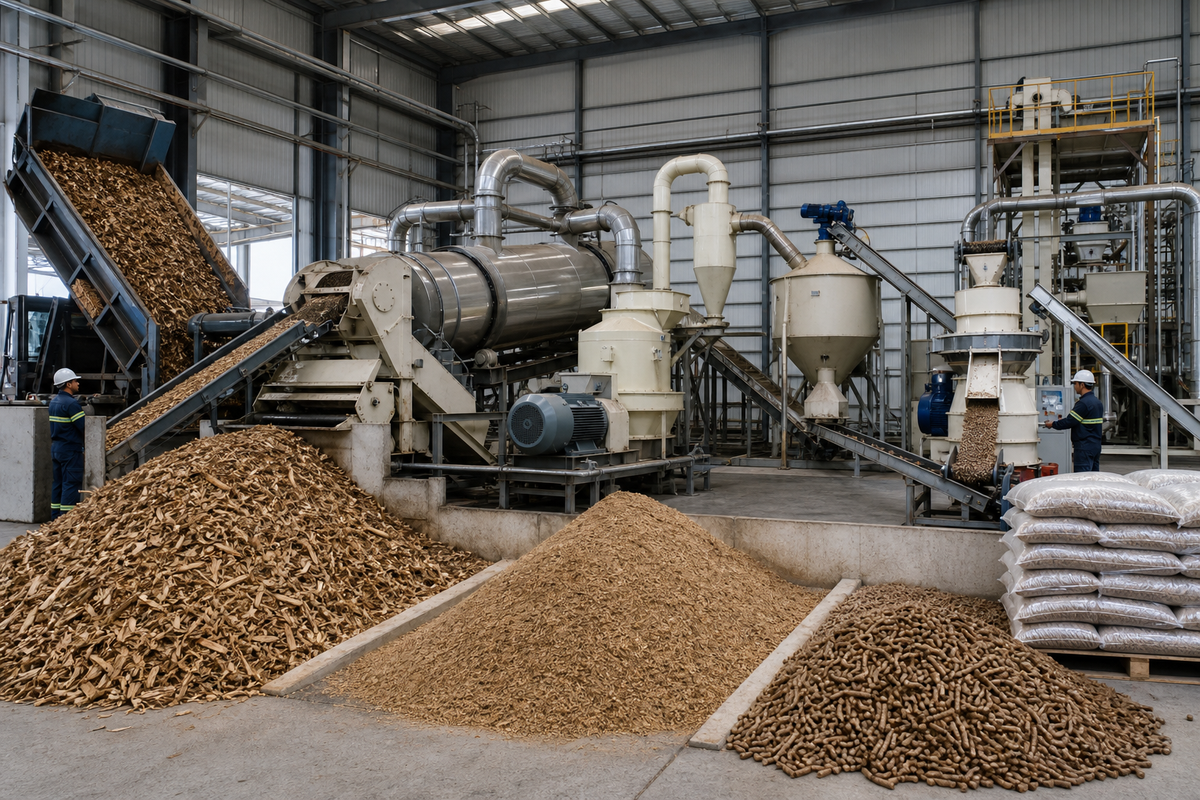
La secuencia básica es similar en muchas plantas, pero los ajustes no lo son. Penn State Extension describe la preparación, el ajuste de humedad, la molienda, la formación de pellets, el enfriamiento, el cribado y el almacenamiento como operaciones vinculadas. También señala que el tamaño y la humedad de la materia prima deben ser adecuados para la peletizadora y el material elegidos. Esta distinción es fundamental: el diagrama de flujo puede ser estándar, mientras que la configuración operativa continúa siendo específica para cada materia prima.
La terminología varía entre compradores y regiones. Los ingenieros pueden denominar el mismo alcance producción de pellets combustibles, fabricación de pellets o proceso de producción de pellets combustibles. En esta guía, capacidad de producción significa la producción comercializable sostenida después del enfriamiento y la eliminación de finos, no solo la capacidad nominal de la prensa peletizadora. Esta definición evita comparaciones engañosas entre ofertas del mercado de pellets.
Mantenga separada la afirmación energética de la afirmación sobre la fabricación. En los análisis sobre biomasa y bioenergía, los pellets pueden describirse como una fuente de energía renovable, una fuente energética para generar electricidad o una fuente de combustible sólido de biomasa para producir energía. Esta guía del proceso no establece que una cadena de suministro específica sea un combustible neutro en carbono, cumpla los objetivos de energía renovable ni ofrezca una ventaja en emisiones de dióxido de carbono durante su ciclo de vida frente al gas natural. Esas cuestiones requieren sus propios límites, datos y evidencia normativa.
El combustible en pellets es una forma densificada utilizada en sistemas de energía renovable y en sistemas más amplios de bioenergía, desde la calefacción doméstica hasta determinadas centrales eléctricas. A diferencia de una briqueta de mayor tamaño, su geometría pequeña y uniforme facilita la alimentación automatizada. Los proyectos pueden utilizar biomasa para sustituir combustibles fósiles o mezclarse con ellos, pero la clasificación como renovable no convierte todos los materiales en aptos para cualquier equipo. Los proyectos de energía de biomasa también necesitan una especificación de combustible declarada.
Dentro de la peletizadora, los rodillos fuerzan las partículas acondicionadas a entrar en los canales de la matriz de peletizado a alta presión. La fricción y el calor favorecen la unión de las partículas. La lignina natural contribuye a la aglomeración del material leñoso, pero no compensa una preparación deficiente. La contaminación, el suministro con humedad inestable, la dosificación irregular o una matriz de peletizado inadecuada aún pueden producir pellets blandos, canales obstruidos, demasiados finos o un aumento pronunciado de la carga del motor.
| Etapa de control | Operación | Pregunta antes de autorizar la etapa |
|---|---|---|
| 1 | Recibir y limpiar | ¿Este lote está identificado, se ha muestreado y está libre de contaminación perjudicial? |
| 2 | Reducir previamente el tamaño | ¿El secador y el molino fino pueden procesar el material de forma segura? |
| 3 | Equilibrar la humedad | ¿La eliminación o adición de agua se basa en un balance de masa medido? |
| 4 | Moler y cribar | ¿Es aceptable toda la distribución de partículas y no solo el promedio? |
| 5 | Acondicionar y dosificar | ¿La alimentación de la prensa peletizadora es lo bastante uniforme para mantener una carga estable? |
| 6 | Comprimir a través de la matriz de peletizado | ¿La combinación de material y matriz de peletizado mantiene la capacidad de procesamiento y la calidad? |
| 7 | Enfriar y cribar | ¿Los pellets están estables antes del almacenamiento y está controlado el circuito de finos? |
| 8 | Probar y liberar | ¿El lote cumple la especificación de combustible declarada por el comprador? |
¿Qué ruta de materia prima es adecuada para pellets de madera, pellets de biomasa de madera y residuos agrícolas?
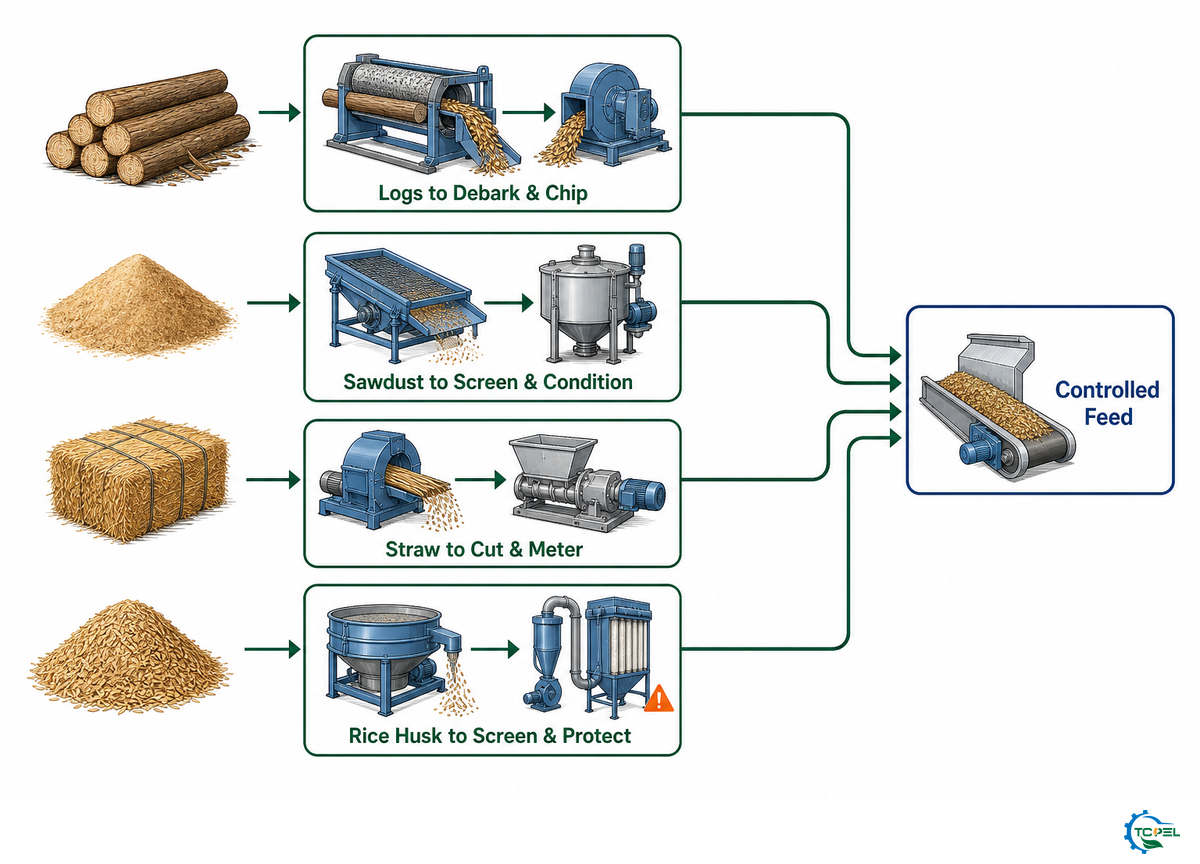
La “biomasa” es una categoría, no una receta. El aserrín limpio puede incorporarse cerca de la etapa de molienda fina. Los troncos necesitan descortezado o control de contaminación y astillado primario. La paja requiere corte y dosificación confiable. La cascarilla de arroz ya es pequeña, pero presenta riesgos distintos relacionados con las cenizas y la abrasión. Los residuos fibrosos de palma pueden requerir trituración, secado y cribado repetido antes de fluir de forma constante.
La planificación de la materia prima también comienza fuera de la entrada de la planta. Los residuos de madera, los cultivos energéticos, los materiales elaborados con pasto y los subproductos de otros sistemas de producción de biomasa pueden considerarse para producir biocombustible, pero solo después de definir su origen, contaminación, estacionalidad y volumen contractual. El costo de la materia prima debe incluir la clasificación, las cargas rechazadas, las pérdidas durante el almacenamiento y la preparación, no solo el precio de compra. El material vendido como lecho para animales se rige por una especificación de uso distinta y no debe tratarse como combustible sin las pruebas adecuadas.
En 2025, una comparación de nueve materias primas bajo un mismo protocolo de laboratorio todavía encontró diferencias marcadas en las propiedades de los pellets. La lección útil no es el único ajuste de preparación del laboratorio, sino que un tratamiento idéntico no hace que materiales diferentes se comporten de la misma manera. Por lo tanto, cada planta debe definir una ruta y evidencia de aceptación para cada familia de materiales.
| Ruta de la materia prima | Primera tarea de preparación | Principal riesgo en la transferencia | Evidencia que debe registrarse |
|---|---|---|---|
| Aserrín limpio de madera blanda | Cribar y tomar muestras | Variación de la humedad | Humedad del lote y perfil de cribado |
| Aserrín de madera dura | Separar la mezcla de especies | Mayor carga de la prensa peletizadora | Tendencia de la carga del motor y la durabilidad del pellet |
| Astillas de aserradero | Secar y procesar en el molino de martillos | Humedad irregular de las astillas | Muestras de humedad en varios puntos |
| Madera en rollo o ramas | Descortezar según sea necesario y astillar | Metal, piedras y material sobredimensionado | Registro de contaminantes y tamaño de las astillas |
| Madera de construcción | Clasificar y retirar los materiales prohibidos | Recubrimientos y herrajes | Declaración de origen e inspección |
| Paja de trigo o arroz | Cortar y dosificar | Formación de puentes y cenizas variables | Prueba de flujo y resultado de cenizas |
| Tallos o rastrojo de maíz | Desarmar las pacas y cortar | Suciedad del campo y variación de la humedad | Distribución de cenizas y humedad |
| Cascarilla de arroz | Limpiar y dosificar | Desgaste relacionado con la sílice | Inspección del desgaste y resultado de cenizas |
| Bagazo | Deshidratar y secar | Humedad alta e irregular | Balance de agua en la entrada y la salida |
| Fibra de EFB de palma | Triturar, secar y cribar | Fibras largas y contaminantes | Control de la longitud de la fibra y la contaminación |
| Pasto o alfalfa | Cortar y acondicionar | Fibra elástica y variación estacional | Registro de pruebas por temporada y lote |
| Residuos mezclados | Dosificar cada flujo por separado | Variación de la receta | Proporción másica y calibración del alimentador |
Antes de seleccionar la maquinaria, defina el intervalo de tamaños de entrada, la distribución de humedad, la disponibilidad por hora, la contaminación, las cenizas, el diámetro objetivo del pellet, la clase de combustible requerida y el envase de destino. Puede utilizar el verificador de aptitud de la materia prima para peletizado de TCPEL para organizar esos datos antes de analizar la línea.
Paso 1: Recibir, muestrear, limpiar y almacenar la materia prima de biomasa
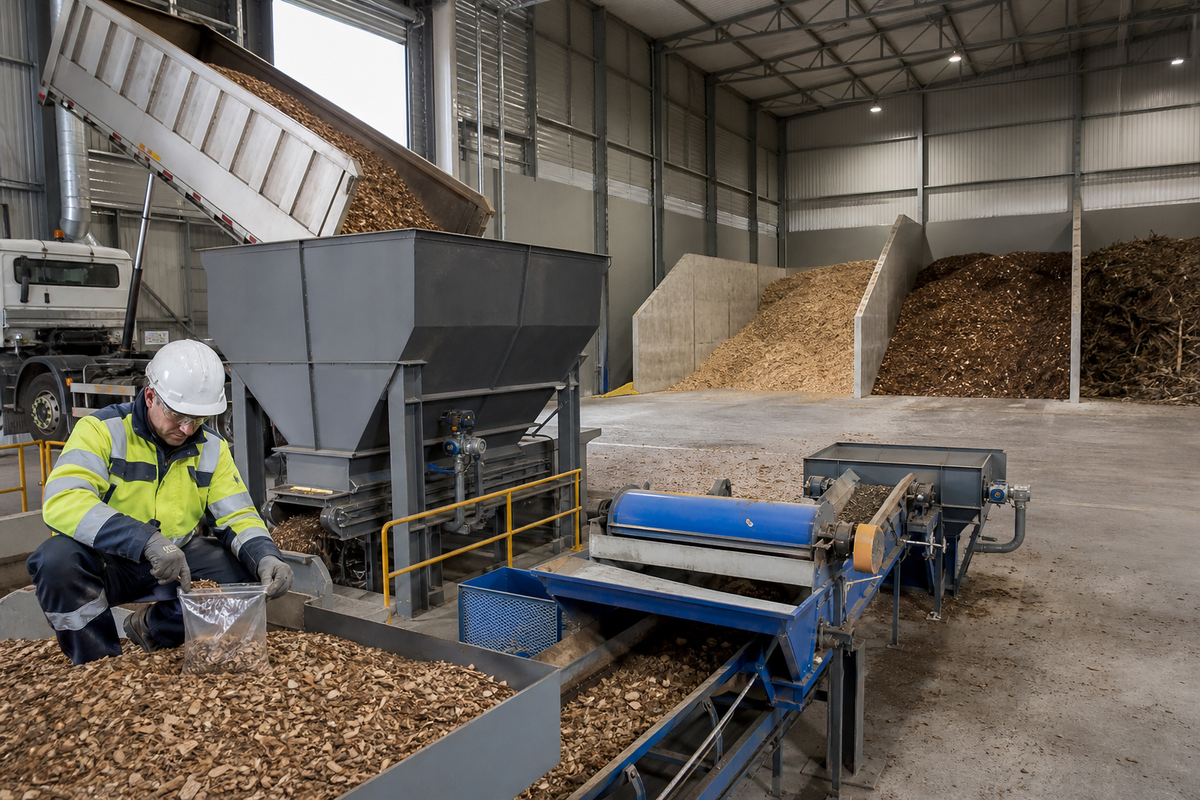
La fabricación de pellets comienza en la báscula para vehículos o en la tolva de recepción, no en la peletizadora. Registre el proveedor, el origen, la familia del material, la masa de llegada, el estado visible y el lugar de muestreo. Una única medición superficial es una base poco confiable para evaluar astillas húmedas o residuos empacados, ya que el agua puede variar en distintas partes de una pila o paca. Utilice un plan de muestreo que abarque diferentes profundidades y posiciones, y conserve una contramuestra etiquetada cuando una disputa sobre el lote pueda tener importancia comercial.
Retire metales extraños, piedras, tierra, plástico y residuos sobredimensionados antes de los equipos de alta velocidad. Los imanes, las trampas para piedras, las cribas y la inspección visual protegen más que la matriz de peletizado: también protegen las astilladoras, los molinos, los transportadores y los sistemas de captación de polvo. Mantenga separados los lotes dudosos o inusualmente húmedos hasta terminar las pruebas. Mezclar primero e investigar después convierte un problema contenido en un problema que afecta todo el silo.
Los responsables de calidad de plantas entrevistados por Biomass Magazine describieron pruebas internas, muestras conservadas, correlación con terceros y seguimiento durante meses y temporadas. Esta práctica resulta útil porque un certificado “promedio” no puede explicar un cambio operativo repentino si el registro del lote recibido no puede relacionarse con los datos de la prensa peletizadora y de los pellets terminados.
Registro de liberación de la etapa 1
Libere el material únicamente después de registrar su identidad, muestra, humedad, contaminación y ubicación de almacenamiento. Si una planta acepta varias materias primas, utilice silos separados o un plan de mezcla controlado. La rotación de existencias según el principio de primeras entradas, primeras salidas y el monitoreo de incendios deben formar parte del diseño del almacenamiento, especialmente donde puedan acumularse material caliente, polvo o actividad biológica.
Paso 2: Astillar, cortar o triturar previamente el material sobredimensionado
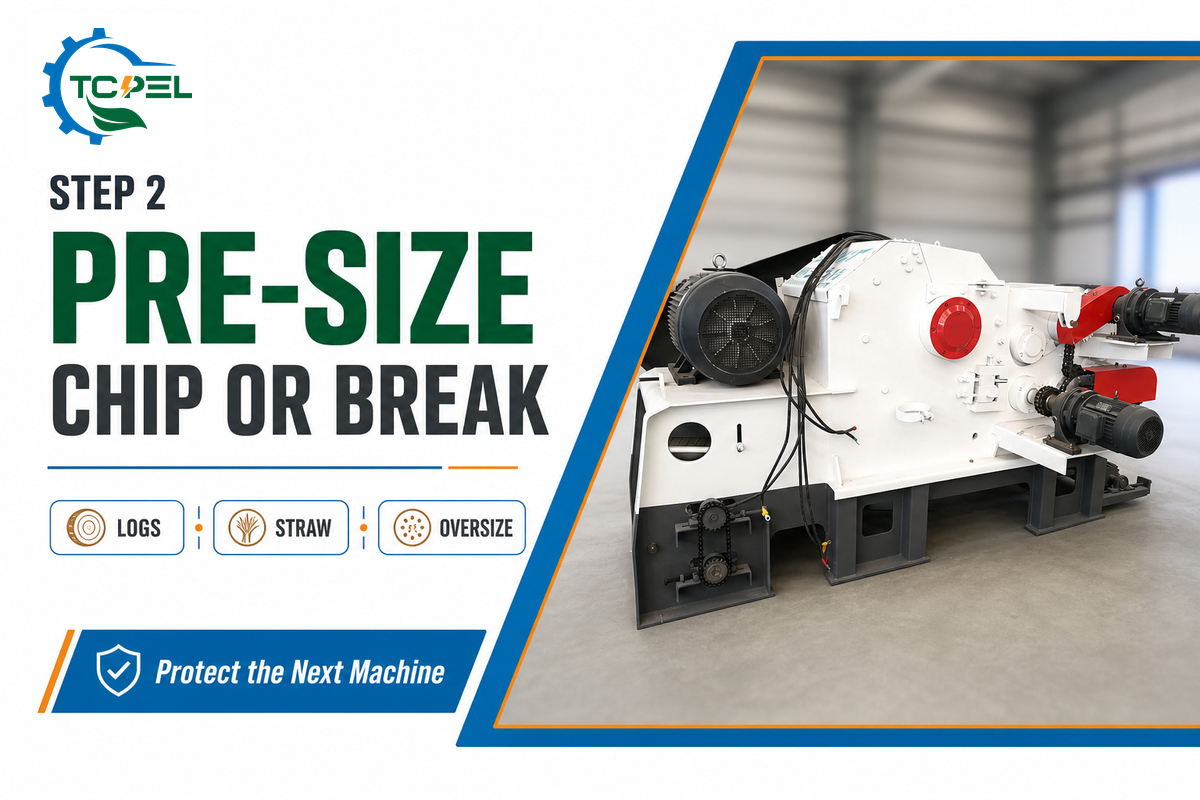
La reducción primaria de tamaño convierte troncos, costeros, ramas, tallos o residuos fibrosos en piezas que la siguiente máquina puede recibir. No es la etapa final de molienda. La elección del equipo depende de la forma y la dureza: las astilladoras de tambor son adecuadas para piezas leñosas, mientras que los desarmadores de pacas, las trituradoras o las cortadoras suelen ser más apropiados para la paja y las fibras largas.
Como ejemplo de equipos propios, TCPEL ofrece configuraciones de astilladoras de tambor con un intervalo de 3–60 t/h y una capacidad nominal de producción de astillas de 30–50 mm. Esas cifras describen esa familia de productos, no un requisito universal para las líneas de producción de pellets. Los objetivos reales deben ajustarse a los límites de entrada del secador, las exigencias del molino de martillos, la forma de la materia prima y la capacidad de procesamiento sostenida de la línea.
Una prueba de aceptación útil evalúa más que si “la astilladora funcionó”. Revise la fracción sobredimensionada, las piezas largas, los materiales extraños, el consumo de corriente y el flujo másico constante. Las máquinas pueden alcanzar las toneladas nominales por hora y, al mismo tiempo, producir suficiente material sobredimensionado como para sobrecargar la siguiente etapa. Para materias primas leñosas, compare las opciones de astilladoras industriales de tambor para la reducción primaria de biomasa con las dimensiones máximas de entrada y el tamaño de la abertura posterior en la línea.
Paso 3: Calcular el balance de humedad y secar únicamente lo necesario
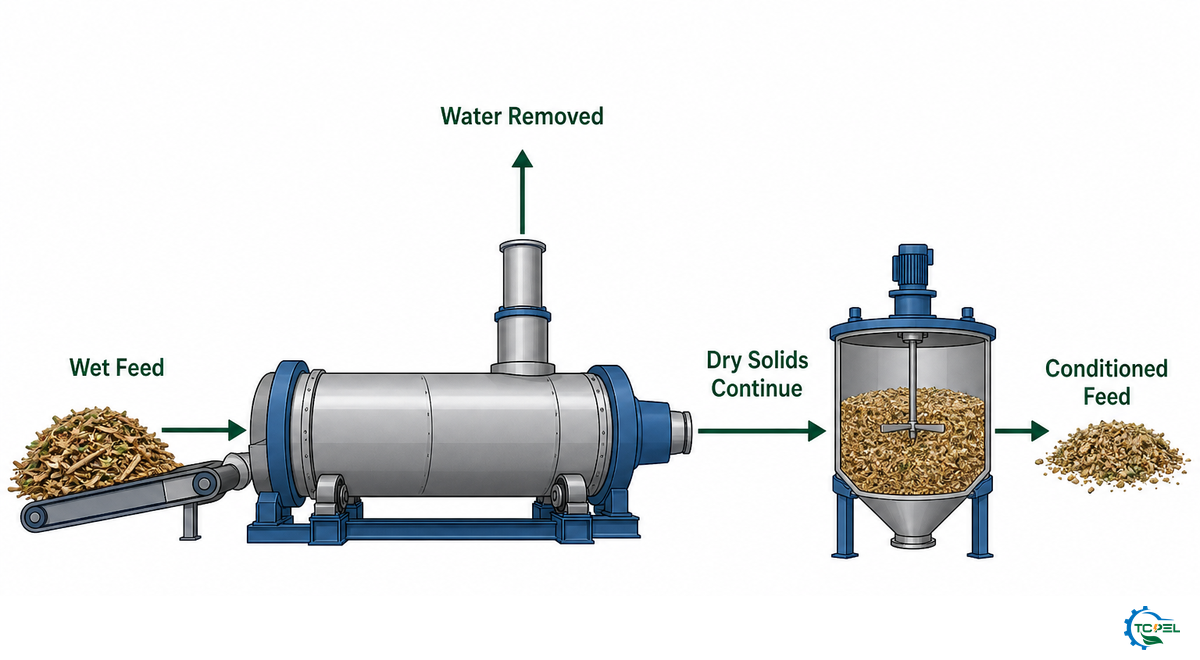
El dimensionamiento del secador comienza con los sólidos secos, no con un porcentaje de humedad recordado. La humedad en base húmeda es la masa de agua dividida entre la masa húmeda total. Si la humedad de un flujo de alimentación cambia de 45% a 35%, la carga del secador cambia aunque el flujo másico de entrada permanezca igual. También puede ser necesario un acondicionamiento final después del secado, por lo que la “humedad a la salida del secador” y el “estado a la entrada de la peletizadora” no deben tratarse como una sola cifra sin controlar.
1,000 kg/hde flujo de entrada con 45% de humedad
550 kg/hde sólidos secos que continúan en el proceso
375 kg/hde agua eliminada para alcanzar el valor ilustrativo de 12%
Ejemplo resuelto: balance de masa de humedad
Este es el cálculo completo. Con 45% de humedad, un flujo de 1,000 kg/h contiene 550 kg/h de sólidos secos y 450 kg/h de agua. Si se utiliza 12% únicamente como objetivo ilustrativo de acondicionamiento, los sólidos secos representan 88% del flujo de salida: 550 ÷ 0,88 = 625 kg/h. Ese flujo contiene 75 kg/h de agua, por lo que la eliminación teórica es de 450 − 75 = 375 kg/h antes de considerar fugas, evaporación fuera del secador, recirculación u otras pérdidas del proceso. Sustituya 12% por un objetivo respaldado por pruebas para la materia prima y la prensa peletizadora reales.
Por lo tanto, el calor para el secado debe dimensionarse a partir de la cantidad de agua que se debe eliminar y del intervalo de temperatura seguro del material. Un contenido de humedad bajo no siempre es mejor: el secado excesivo puede desperdiciar energía, aumentar el polvo y dejar la alimentación de la prensa peletizadora fuera de las condiciones que necesitan la materia prima y la matriz de peletizado seleccionadas.
Una investigación publicada por Idaho National Laboratory demuestra por qué fallan las reglas universales de humedad. En su ruta definida para rastrojo de maíz con matriz plana, el material se peletizó con 33%, 36% y 39% de humedad en base húmeda, y después los pellets formados se secaron por debajo de 9%. Esto no autoriza a operar una línea industrial de madera con matriz anular en esos valores; demuestra que la secuencia de humedad puede cambiar según el material y el diseño del proceso.
Mida la humedad de entrada y salida con suficiente frecuencia para detectar variaciones y compare el resultado con la temperatura del secador, el tiempo de residencia, el consumo de combustible y la capacidad de procesamiento. El secado excesivo desperdicia energía y puede dificultar la manipulación o afectar el comportamiento de la prensa peletizadora. Un secado insuficiente puede causar alimentación inestable, baja durabilidad del pellet, obstrucciones o riesgos durante el almacenamiento. Para realizar un cálculo técnico de la carga, revise el dimensionamiento de secadores rotativos industriales para materias primas de biomasa utilizando datos reales de entrada y no solo la capacidad indicada en un catálogo.
Paso 4: Moler y cribar hasta obtener una distribución controlada de partículas
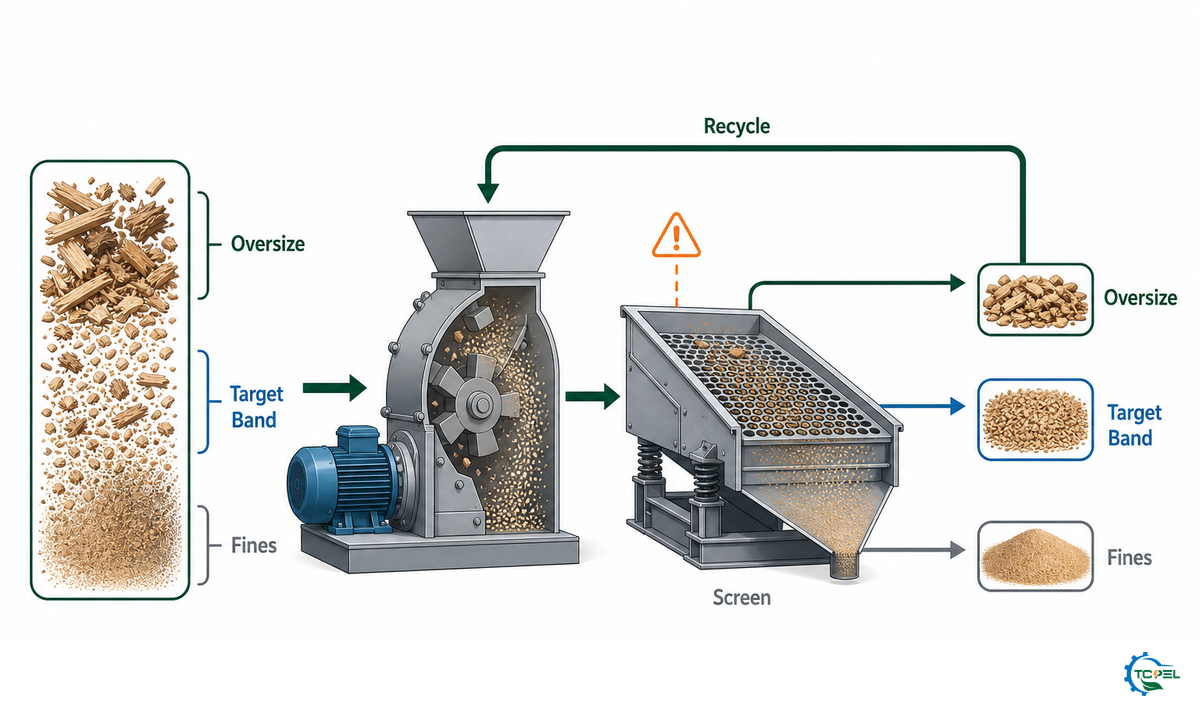
La molienda fina aumenta el área de contacto disponible para la compactación y hace que la dosificación sea más predecible. Penn State menciona tamaños de partícula inferiores a aproximadamente 3 mm como orientación habitual para muchas peletizadoras, pero vincula de inmediato el tamaño adecuado con el equipo y el material. Considere esa cifra como una referencia inicial, no como una especificación de compra.
Una investigación revisada en BioResources en 2012 explica el aspecto menos evidente: las partículas más pequeñas pueden aumentar la fricción y los resultados de densidad obtenidos en laboratorio no siempre predicen el comportamiento industrial. El exceso de finos también puede perjudicar la calidad. Por lo tanto, los operadores necesitan conocer la distribución —material sobredimensionado, fracción intermedia útil y finos—, no solo un tamaño medio de partícula.
Qué hacer
- Tomar muestras después del molino con una carga estable
- Registrar la distribución granulométrica completa
- Controlar el desgaste de la criba y la corriente del motor
- Probar los cambios con la matriz de peletizado prevista
Qué no hacer
- Suponer que un material más fino siempre produce pellets más resistentes
- Evaluar la capacidad de producción con un solo puñado
- Ignorar las fibras largas debido a un promedio bajo
- Cambiar al mismo tiempo la criba y la humedad
Al solucionar problemas, cambie una variable controlada a la vez. Una criba nueva puede modificar tanto la distribución de tamaños como la capacidad de procesamiento; una corrección de humedad puede cambiar el comportamiento del molino; los finos recirculados pueden alterar la receta aparente. Si las tres variables cambian al mismo tiempo, la prueba no permitirá identificar la causa. Consulte los molinos de martillos para biomasa destinados al control del tamaño de partícula al adaptar el área de cribado y la carga del motor al material.
Paso 5: Acondicionar la materia prima antes de la peletizadora
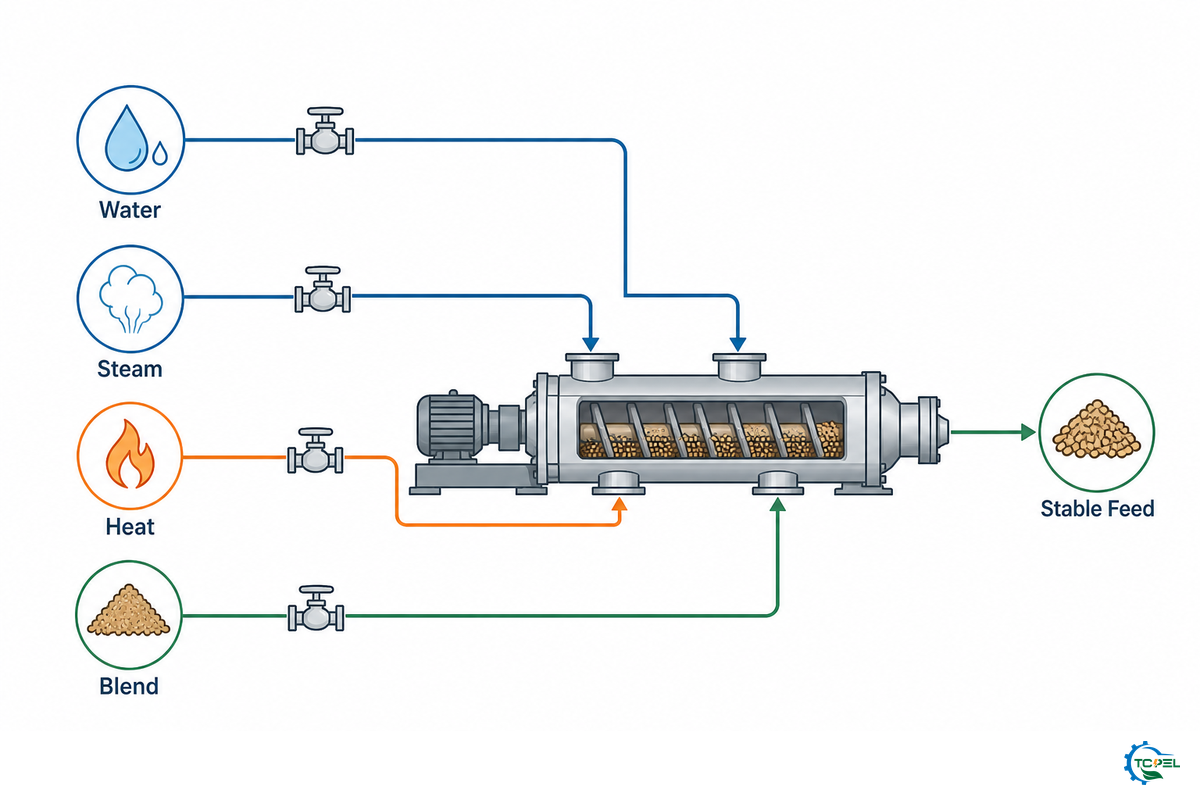
El acondicionamiento ayuda a generar una materia prima relativamente uniforme y estable para la prensa peletizadora. Según la materia prima, la ruta de operación y los equipos disponibles, el acondicionamiento puede incluir la inyección de agua, vapor, calentamiento, mezcla de materiales, adición de aglutinantes, mezclado sencillo o un tiempo de residencia controlado antes de la prensa peletizadora. El objetivo es mantener un flujo uniforme, no alcanzar un “valor objetivo” arbitrario que pueda perjudicar el desempeño de la prensa peletizadora.
Aunque la lignina de la madera ayuda a formar uniones bajo calor y presión, afirmar simplemente que “la madera contiene lignina” no constituye un control de proceso viable. La disponibilidad y el comportamiento de la lignina varían según la especie, el contenido de corteza, el historial de almacenamiento, el tamaño de partícula y el contenido de humedad. Del mismo modo, los residuos agrícolas se comportan de manera diferente a las materias primas leñosas debido a las diferencias en la estructura de las fibras, las cenizas, el contenido de extractivos y las propiedades aglutinantes naturales. Los aglutinantes deben utilizarse para resolver un problema medido y verificado mediante pruebas realizadas cuidadosamente, no para ocultar suciedad, metal, una molienda inadecuada o condiciones de secado inestables.
Ningún ingrediente por sí solo mantiene siempre unido el pellet. La aglomeración surge de la combinación medida de la composición química del material, el contacto entre partículas, la humedad, la temperatura, la presión, la resistencia de la matriz de peletizado y cualquier aditivo permitido que se utilice en la receta validada.
En el experimento descrito con rastrojo de maíz de alta humedad y matriz plana, la adición de 4% en peso de almidón de maíz redujo el consumo específico de energía en 20-40% frente a la condición de control. Ese resultado es específico de esa materia prima, equipo de prueba y procedimiento. Aunque aporta una justificación para el enfoque, no prescribe el uso de aglutinantes con mezclas de materias primas agrícolas y leñosas en la producción industrial con matriz anular.
Registro de la prueba de acondicionamiento
Registre estos campos en cada prueba: material de entrada, distribución granulométrica, método para determinar la humedad en base húmeda, proporción de adición, tiempo de mezclado, temperatura de alimentación cuando se mida, carga del motor de la prensa peletizadora, toneladas producidas, finos posteriores al enfriamiento y resultados de las pruebas de los pellets terminados. Mantenga disponible la receta de referencia para realizar comparaciones. Sin datos de referencia, incluso una operación breve que parezca estable puede ocultar una menor capacidad de producción o una mayor carga de recirculación.
Paso 6: Comprimir la biomasa a través de una matriz de peletizado
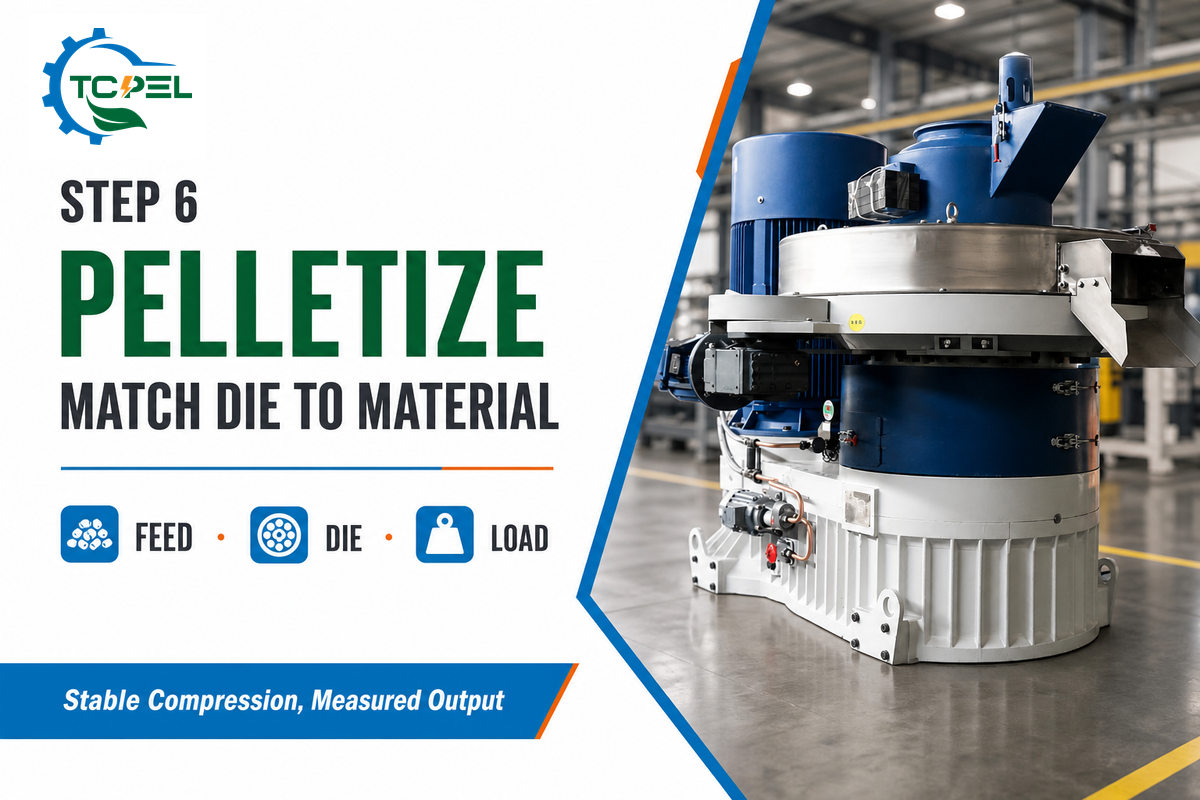
La biomasa acondicionada entra en la prensa peletizadora mediante un alimentador dosificador. Los rodillos hacen pasar el material sobre una matriz plana o anular, y el material es forzado a atravesar canales que determinan el diámetro del pellet y su recorrido de resistencia. Las cuchillas cortan a la longitud requerida las hebras extruidas. Los operadores vigilan la estabilidad de la carga, la velocidad de alimentación, la tendencia de la temperatura, el sonido, la vibración, las obstrucciones y el aspecto de los pellets recién formados.
La elección de la matriz de peletizado depende tanto del material como de la capacidad de producción. La geometría de los canales, la compresión efectiva, el diámetro de los orificios, el estado del metal, la separación de los rodillos y el desgaste interactúan con la materia prima. Una configuración de matriz de peletizado y acondicionamiento desarrollada para madera blanda limpia puede sobrecargar la prensa peletizadora cuando se aplica a un residuo con alto contenido de cenizas; las matrices que producen pellets resistentes pueden reducir la capacidad de producción o la eficiencia energética si ofrecen demasiada resistencia.
La gama actual de TCPEL incluye configuraciones de matriz anular, matriz anular vertical y matriz plana; varios modelos producen pellets de 6 mm u 8 mm de diámetro y otros diámetros en determinadas configuraciones. Estas son especificaciones de productos proporcionadas por el fabricante. Para encontrar una opción adecuada para cada proyecto, compare las peletizadoras de biomasa para distintas materias primas y capacidades de producción objetivo y, antes de la selección final, exija una prueba con el material y una base de operación por escrito.
Las pruebas de puesta en marcha deben durar lo suficiente para revelar la acumulación de calor, las variaciones en la alimentación, la acumulación de material recirculado y los cuellos de botella anteriores en la línea. Registre la capacidad de producción comercializable, no solo la descarga de la prensa peletizadora. Si salen 1,0 t/h de la matriz de peletizado, pero 12% regresa como finos, el sistema de ensacado no recibe 1,0 t/h de producto. Las capacidades del transportador, el enfriador de pellets, la cribadora y el sistema de captación de polvo deben comprobarse en el mismo punto de operación.
Paso 7: Enfriar, cribar y controlar el circuito de finos
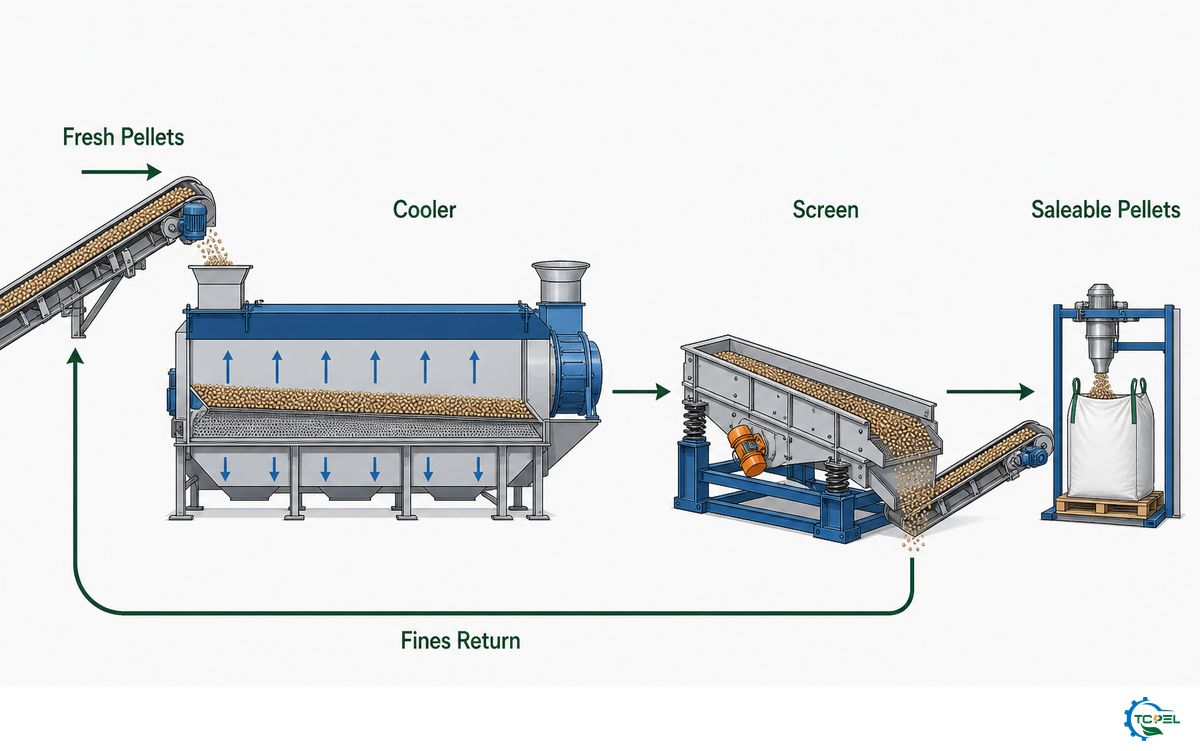
Los pellets recién fabricados están calientes y son mecánicamente vulnerables. Un estudio industrial de 2025 realizado en dos plantas suecas registró temperaturas a la salida de la prensa de aproximadamente 70–90 °C y describió como objetivo habitual de enfriamiento una temperatura cercana a la ambiente más 5 °C. Ese trabajo determinó que la temperatura y el caudal del aire afectaban la durabilidad, la dureza, las grietas y el comportamiento durante el almacenamiento. Esas observaciones en planta constituyen evidencia acotada, no un valor de ajuste universal para el enfriador.
Un enfriamiento demasiado suave puede dejar un producto caliente e inestable; un caudal de aire muy frío o agresivo puede aumentar la tensión térmica y el agrietamiento. Controle como un sistema el tiempo de residencia, el caudal de aire, la profundidad del lecho, las condiciones de entrada y la temperatura de descarga. Compare muestras de la entrada y la salida del enfriador en lugar de suponer que todos los pellets rotos provienen de la prensa peletizadora.
Después del enfriamiento, una criba elimina los finos sueltos y las piezas de tamaño inadecuado. Parte del material cribado puede regresar al proceso, pero el material reciclado sigue contando en el flujo másico. Un reciclaje no medido puede sobrecargar inadvertidamente el acondicionador o la prensa peletizadora, concentrar material seco y distorsionar la capacidad de producción informada. Si los pellets terminados generan demasiados finos durante la manipulación, tome muestras antes y después de cada transferencia en lugar de culpar primero a la prensa peletizadora. Instale un punto de muestreo y mida la corriente de retorno o estímela mediante comprobaciones cronometradas de masa. Para conocer la disposición de los equipos, consulte los enfriadores de pellets a contraflujo para la estabilización posterior a la matriz.
El almacenamiento y el transporte comienzan en la descarga del enfriador. No cargue un silo ni una bolsa sellada con pellets que todavía estén calientes, húmedos o desprendan demasiados finos. Registre las condiciones a la salida del enfriador y nuevamente durante el ensacado para que los daños causados por el transporte o la altura de caída no se atribuyan a la prensa peletizadora.
Profesionales del sector han advertido que los transportadores, la carga, la descarga y el cribado pueden provocar tiempos de inactividad incluso cuando la atención se concentra en el secador y la prensa peletizadora. Responda con una prueba de la cadena de capacidad: opere conjuntamente la recepción, el procesamiento térmico, la molienda, el prensado, el enfriamiento, el cribado, el reciclaje y el ensacado, e identifique la primera etapa que no pueda mantener el objetivo. Ese cuello de botella, y no la cifra nominal más alta, determina la capacidad de producción sostenida de la planta de pellets.
Paso 8: Verificar la calidad de los pellets y las propiedades pertinentes para las emisiones, ensacar y almacenar
Los pellets terminados se liberan conforme a una especificación declarada de uso final, no por su apariencia. Los requisitos pueden diferir entre el combustible para calefacción doméstica, el combustible para calderas industriales, los pellets no leñosos, la carga de exportación y el contrato privado de un comprador. Defina el documento rector y el método de muestreo antes de la producción. De lo contrario, la planta podría mejorar una propiedad que el comprador no utiliza y pasar por alto otra que determine la aceptación.
Los pellets suelen seleccionarse para un sistema de calefacción específico y se utilizan habitualmente en calderas de pellets, calderas residenciales e industriales, estufas de pellets de madera y determinados sistemas de generación eléctrica. Los compradores que utilicen pellets de biomasa para cocinar y calentar deben confirmar la concordancia entre la clase de combustible, las instrucciones del aparato, las normas locales y el diseño del almacenamiento; que un pellet se queme no demuestra que sea adecuado para todos los aparatos.
La eficiencia de la combustión y las emisiones corresponden al sistema de uso final, no solo a la forma del pellet. Los pellets pueden emitir dióxido de carbono y partículas durante la combustión, mientras que la composición química de las cenizas y las condiciones operativas pueden modificar el resultado. Por lo tanto, cualquier afirmación sobre la producción y el uso debe indicar la clase de combustible, el aparato, el método de ensayo y los límites de la comparación.
La especificación de PFI de 2022 para combustibles leñosos densificados de uso residencial y comercial incluye propiedades obligatorias como finos, densidad aparente, diámetro, longitud, poder calorífico, cloruro, humedad, índice de durabilidad, cenizas y metales pesados. Este alcance es importante: no debe presentarse como una norma general aplicable a todos los pellets agrícolas o industriales.
La norma ISO 17225-2:2021 define clases graduadas de pellets de madera para las materias primas leñosas enumeradas y excluye de su alcance los pellets tratados térmicamente. La norma ENplus ST 1001:2022 aplica su marco A1, A2 y B dentro del sistema ENplus para pellets de madera. Confirme con la entidad certificadora o el comprador la edición contractual vigente y la tabla de clases exacta, en lugar de copiar límites de una página web secundaria.
| Decisión de liberación | Documento ISO pertinente | Cómo utilizarlo |
|---|---|---|
| Clasificación general del combustible | ISO 17225-1:2021 | Defina el origen aplicable de la biomasa y la clase general antes de elegir límites específicos para el producto. |
| Clase leñosa o no leñosa | ISO 17225-2:2021 para madera; ISO 17225-6:2021 para pellets no leñosos clasificados | No aplique una tabla de clases de pellets de madera a pasto, frutas, biomasa acuática o una mezcla no declarada. |
| Control rutinario de humedad | ISO 18134-2:2024 | Utilice un método acordado en base húmeda y un plan de muestreo para el control de la producción. |
| Durabilidad mecánica | ISO 17831-1:2025 | Ensaye la resistencia a la manipulación y la abrasión conforme a la edición contractual. |
| Cenizas y valor energético | ISO 18122:2022 para cenizas; ISO 18125:2017 para poder calorífico | Compare los resultados de laboratorio con los límites declarados por el comprador para cada propiedad y con la base de presentación de resultados. |
| Elementos minoritarios | ISO 16968:2015 | Utilícela cuando la clase de combustible o el contrato exijan evidencia sobre oligoelementos. |
Esta tabla de correspondencias no constituye un paquete automático de ensayos. El comprador, la entidad certificadora o el sistema rector deben identificar las propiedades, ediciones, límites, reglas de muestreo y el laboratorio competente aplicables. Una planta no debe declarar conformidad simplemente porque midió la misma propiedad con un método diferente.
Utilice ensayos calibrados y un código de lote trazable. Como mínimo, el plan de liberación debe vincular la muestra con la hora de producción, el lote de materia prima, la formulación, la matriz de peletizado, el operador y el lote de envasado. Conserve los resultados durante el tiempo suficiente para investigar problemas de almacenamiento o reclamos de clientes. Envase únicamente producto enfriado y cribado en un empaque adecuado para la ruta; proteja las bolsas o el material a granel de la lluvia, la condensación, los pallets rotos y la contaminación cruzada. Evalúe los equipos de ensacado de pellets solo después de definir el tamaño de la bolsa, la tolerancia de pesaje, el control del polvo y la capacidad de producción comercializable por hora.
Las materias primas variables exigen más evidencia: mapa de control de la materia prima al pellet con 8 puntos de verificación
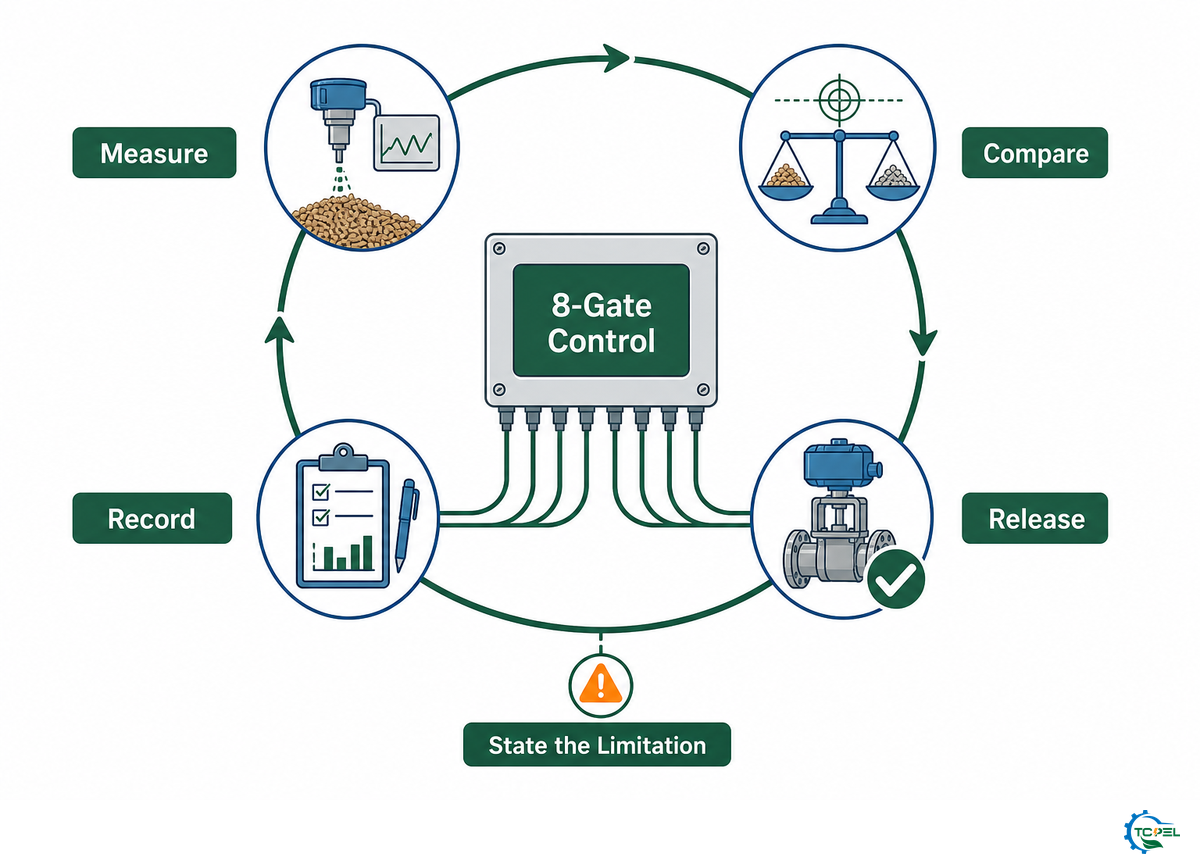
Los planes sólidos de control del proceso vinculan cada punto de verificación con una medición, una decisión de liberación y una limitación declarada. Esto permite transferir una prueba a las áreas de compras y operaciones. También evita confundir la capacidad máxima de la máquina declarada por un proveedor con la capacidad de producción garantizada de la línea al procesar un residuo no probado.
| Punto de verificación / decisión | Medición | Evidencia para la liberación | Limitación |
|---|---|---|---|
| 1. Identidad del material | Origen y composición | Registro del proveedor y del lote | Un nombre no refleja la variación estacional |
| 1. Contaminación | Metal, piedra, tierra y materiales prohibidos | Registro de inspección y eliminación | Las inspecciones visuales no detectan los contaminantes químicos |
| 2. Tamaño inicial | Fracción de piezas sobredimensionadas y largas | Resultado representativo del cribado | Una sola muestra puede no detectar los picos de alimentación |
| 3. Humedad de entrada | Distribución en base húmeda | Muestra multipunto y método | Los medidores de superficie pueden no representar todo el acopio |
| 3. Carga térmica del secador | kg/h de agua eliminada | Balance de masa de sólidos secos | La carga térmica teórica excluye las pérdidas del proceso |
| 4. Tamaño fino | Distribución granulométrica completa | Perfil de partículas sobredimensionadas/intermedias/finos | El tamaño promedio oculta los extremos de la distribución |
| 5. Acondicionamiento | Tasa de adición y estabilidad de la mezcla | Alimentador calibrado y registro del lote | Las pruebas cortas pueden no detectar desviaciones |
| 6. Carga de la prensa peletizadora | Tendencia de corriente, capacidad de procesamiento y temperatura | Registro de operación estable | Los valores nominales sin carga no predicen la respuesta del material |
| 6. Compatibilidad de la matriz de peletizado | Geometría, desgaste y respuesta del pellet | Prueba de la materia prima con una matriz de peletizado identificada | Un resultado puede no ser aplicable a otro material |
| 7. Enfriamiento | Temperatura de entrada/salida y caudal de aire | Muestras pareadas y registro del enfriador | Las condiciones ambientales modifican el desempeño |
| 7. Circuito de finos | Masa de retorno por hora | Comprobación cronometrada de masa | El reciclaje intermitente puede pasar inadvertido |
| 8. Liberación del lote | Propiedades contractuales del combustible | Resultado de laboratorio trazable y código de lote | Un certificado se aplica únicamente al lote muestreado |
Este mapa puede incorporarse a una prueba de aceptación en fábrica. Agregue la cantidad de muestras acordada, el método de ensayo, el intervalo de aceptación, la parte responsable y la acción que deberá tomarse tras un resultado no conforme. Luego opere toda la configuración de la línea de producción de pellets de biomasa en las condiciones sostenidas prometidas. Las pruebas realizadas únicamente en la prensa peletizadora no pueden demostrar la capacidad del enfriador, el cribado, el reciclaje ni el ensacado.
Conclusión clave
Los pellets de biomasa se fabrican controlando ocho transferencias; la línea ganadora es la que mantiene la calidad comercializable y el flujo másico con la materia prima real del comprador, no la que tiene la mayor capacidad nominal aislada.
Preguntas frecuentes: pellets de biomasa, estufas de pellets, combustible para calderas, aglutinantes y producción doméstica
¿Qué materias primas se utilizan para fabricar pellets de biomasa?
Respuesta
Las materias primas comunes incluyen aserrín limpio, astillas de madera, residuos forestales, paja, rastrojo de maíz, cascarilla de arroz, bagazo, residuos de palma, pasto y determinadas mezclas. La fuente aceptable depende de la especificación prevista del combustible y del sistema de combustión. Los materiales leñosos y agrícolas no pueden tratarse como intercambiables: la composición química de las cenizas, la contaminación, la forma de las fibras, el comportamiento de la humedad, la abrasión y la respuesta de aglutinación natural pueden diferir. Antes de seleccionar los equipos, documente el origen del material, su variación estacional, el suministro por hora, la distribución granulométrica, la humedad en base húmeda, las cenizas, los contaminantes y los requisitos de los pellets terminados.
¿Los pellets de biomasa necesitan un aglutinante?
Respuesta
No siempre. Muchas materias primas leñosas pueden formar pellets duraderos mediante presión, calor por fricción, entrelazamiento mecánico y el aporte de la lignina natural cuando la preparación y las condiciones de la matriz de peletizado son adecuadas. Un aglutinante puede ser útil para un residuo específico con poca capacidad de aglutinación o difícil de procesar, pero debe evaluarse mediante una prueba controlada y verificarse conforme a las reglas del comprador para el combustible. Primero descarte la humedad inestable, una distribución granulométrica incorrecta, la contaminación, una dosificación deficiente, las herramientas desgastadas o una matriz de peletizado incompatible. Registre la identidad y la dosis del aglutinante para mantener la trazabilidad de la calidad y de las propiedades pertinentes para las emisiones.
¿Puedo fabricar pellets de biomasa en casa?
Respuesta
Las máquinas pequeñas de matriz plana pueden producir pellets a escala de taller o granja, pero la prensa peletizadora es solo una parte del trabajo. El material también debe estar limpio, tener el tamaño correcto, someterse a medición de humedad, alimentarse de manera uniforme, enfriarse, cribarse y almacenarse de forma segura. El polvo, la maquinaria rotativa, los pellets calientes, el riesgo de incendio, la carga eléctrica y la madera tratada inadecuada hacen peligrosos los experimentos improvisados. Comience con un material limpio conocido y respete el intervalo operativo documentado por el fabricante de la máquina. Si los pellets se venderán o se quemarán en un aparato específico, ensaye el combustible terminado en lugar de evaluarlo únicamente por su forma.
¿Cuál es el mejor contenido de humedad para fabricar pellets de biomasa?
Respuesta
No existe un valor universal que pueda defenderse técnicamente. Las condiciones de entrada adecuadas dependen del material, la distribución granulométrica, el método de acondicionamiento, la geometría de la matriz de peletizado, la escala de la prensa peletizadora y la calidad objetivo. Los procesos publicados abarcan intervalos muy amplios, incluido un estudio sobre rastrojo de maíz con alta humedad y matriz plana en el que los pellets se formaron antes del secado final. Utilice como punto de partida un intervalo acotado basado en la información del proveedor de los equipos y la bibliografía, y después establezca el intervalo operativo mediante pruebas con mediciones. Especifique si cada número se expresa en base húmeda o seca y diferencie la salida del secador de la entrada acondicionada de la prensa peletizadora. Para realizar una prueba útil, tome muestras del mismo material de alimentación en varios puntos, indique el método de ensayo y modifique una variable a la vez. Mantenga constantes la matriz de peletizado, la criba, la tasa de alimentación y la política de reciclaje mientras cambia la humedad. Registre la carga del motor, la capacidad de procesamiento estable, la apariencia de los pellets recién fabricados, los finos después del enfriamiento, la durabilidad y cualquier obstrucción. Repita las condiciones ganadoras con un nuevo lote de material antes de considerarlas un intervalo operativo. Un valor que funciona durante una prueba corta con clima cálido puede cambiar cuando varían la antigüedad del material almacenado, la humedad ambiental, la mezcla de especies o la fuente del residuo. Por lo tanto, el control del secador debe utilizar un intervalo medido y un plan de respuesta, mientras que la especificación de compra debe indicar el rango de materias primas utilizado para demostrar la capacidad de producción.
¿Por qué se desmoronan los pellets de biomasa después de salir de la peletizadora?
Respuesta
El desmoronamiento puede comenzar en una etapa anterior, dentro de la matriz de peletizado o durante la manipulación. Compare muestras tomadas en la descarga de la prensa peletizadora, la salida del enfriador y el punto de ensacado. Luego revise la distribución de la humedad, los extremos de la distribución granulométrica, la estabilidad del acondicionamiento, el desgaste de la matriz de peletizado, la carga de la prensa peletizadora, el caudal de aire del enfriador, las alturas de caída, la acción de la criba y la tasa de reciclaje. El primer punto donde aumenten los finos identifica la etapa que debe investigarse.
¿Los pellets de madera y los pellets de biomasa son lo mismo?
Respuesta
No. Los pellets de madera son una categoría de pellets de biomasa. Los residuos agrícolas pueden presentar diferencias en cenizas, composición química, durabilidad y comportamiento durante la combustión, por lo que debe corresponder la clase de combustible declarada con la especificación de la estufa o la caldera.
Acerca de TCPEL
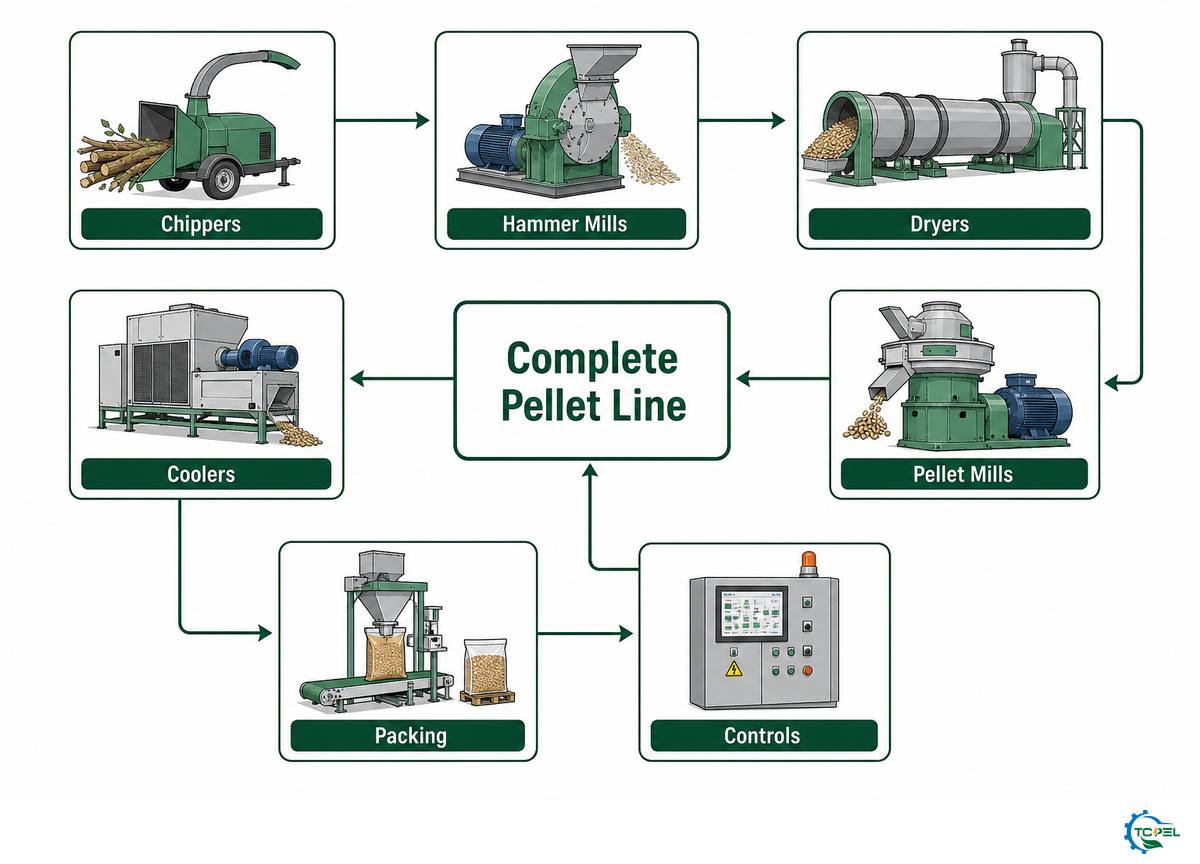
TCPEL es la marca de maquinaria de ALLWIN INTERNATIONAL CO., LTD, un fabricante de equipos para pellets con sede en China que opera desde 2020. Según el perfil de la empresa proporcionado por el usuario, la compañía cuenta con una fábrica de 20,000 m², emplea a más de 100 trabajadores de taller y exporta a más de 60 países y regiones. Su gama de equipos incluye astilladoras de tambor, molinos de martillos, secadores rotativos, peletizadoras, peletizadoras de alimento balanceado, líneas de producción, enfriadores y máquinas de ensacado. Este artículo distingue esos datos de la propia empresa de la evidencia sobre procesos y normas obtenida de fuentes independientes.
Planifique la línea en función de su material
Envíe una descripción representativa de la materia prima, el intervalo de humedad actual y estacional, la disponibilidad por hora, el diámetro objetivo del pellet, la norma requerida, el voltaje de destino, la capacidad de producción comercializable deseada y el formato de envasado. TCPEL puede utilizar estos datos para analizar un proceso de preparación y una base de prueba.
Artículos relacionados
Referencias y fuentes
- Penn State Extension. Fabricación de pellets combustibles a partir de biomasa.
- North Carolina State Extension. Pellets energéticos: un recurso combustible para la calefacción de granjas y hogares de Carolina del Norte.
- Stelte et al. Avances recientes en la peletización de biomasa. BioResources, 2012.
- Equipo de investigación del Idaho National Laboratory. Estudio de peletización de rastrojo de maíz con alta humedad, 2016.
- BioResources. Efecto de la temperatura y el caudal del aire de enfriamiento en los pellets combustibles de madera, 2025.
- Agriculture. Estudio comparativo de peletización de nueve materias primas de biomasa, 2025.
- Organización Internacional de Normalización. ISO 17225-2:2021.
- Pellet Fuels Institute. Especificación estándar para combustible densificado de uso residencial/comercial, 4 de octubre de 2022.
- European Pellet Council. ENplus ST 1001:2022.
[DOC_01]
POR QUÉ ESCRIBIMOS ESTO
TCPEL publica guías de compra basadas en ingeniería para proyectos de pellets de biomasa, madera y alimento balanceado. Escribimos para propietarios de plantas, equipos de compras, ingenieros de proyecto y distribuidores que necesitan información práctica antes de seleccionar peletizadoras, secadores, molinos de martillos, enfriadores o una línea de producción completa. Nuestro objetivo es explicar las variables reales del proceso detrás de la producción de pellets, incluido el tamaño de la materia prima, el contenido de humedad, la capacidad objetivo, el diámetro del pellet, la compatibilidad de la línea, la planificación de repuestos y la estabilidad operativa a largo plazo.
[DOC_02]
SOBRE NUESTRA EMPRESA
TCPEL es la marca de maquinaria para pellets de ALLWIN INTERNATIONAL CO., LTD., un fabricante ubicado en Zhangqiu District, Jinan, Shandong, China. Fundada en 2020, la empresa opera una fábrica de 20,000 metros cuadrados con I+D, producción, ventas y coordinación posventa internas. Su gama de productos incluye peletizadoras de madera, peletizadoras de biomasa, peletizadoras de alimento balanceado, trituradoras de tambor, trituradoras de madera, molinos de martillos, secadores rotativos, enfriadores de pellets, máquinas de ensacado y líneas de producción de pellets completas. TCPEL afirma haber suministrado a clientes de más de 60 países y regiones.
[DOC_03]
NUESTROS SERVICIOS
Apoyamos a los compradores desde la evaluación inicial del proyecto hasta el seguimiento posterior al envío. Esto incluye revisión de materias primas, ajuste de capacidad, recomendación de lista de máquinas, configuración de línea completa, personalización de voltaje y documentos de exportación, producción y pruebas, coordinación de envíos, asistencia para la instalación y puesta en marcha, y soporte de repuestos. Los compradores pueden contactar al equipo por correo electrónico o WhatsApp y, según la página de contacto de la empresa, normalmente reciben una respuesta en un plazo de 12 horas laborables.
PELLET DE BIOMASA
PELLET DE MADERA
ALIMENTO BALANCEADO PELETIZADO
LÍNEA LLAVE EN MANO
FÁBRICA EN CHINA
PROVEEDOR DE EXPORTACIÓN
PERFIL DEL FABRICANTE // ESPECIFICACIONES
NICHO
Maquinaria para pellets de biomasa, madera y alimento balanceado
FUNCIÓN
Fabricante de peletizadoras / proveedor de líneas de producción de pellets llave en mano
MARCA
TCPEL
EMPRESA
ALLWIN INTERNATIONAL CO., LTD.
UBICACIÓN
Zhangqiu District, Jinan, Shandong, China
FUNDADA
2020
SUPERFICIE DE LA FÁBRICA
20,000㎡
EQUIPO
100+ trabajadores de taller
Alcance de productos
Peletizadoras de madera, peletizadoras de biomasa, peletizadoras de alimento balanceado, trituradoras de tambor, trituradoras de madera, molinos de martillos, secadores rotativos, enfriadores de pellets, máquinas de ensacado, líneas de producción de pellets completas
Rango de capacidad de la línea
Rango de capacidad de procesamiento de línea completa de 0,5-20 t/h
Alcance de exportación
60+ países y regiones
Respuesta a consultas
En un plazo de 12 horas laborables
DIRECCIÓN
Lado este, segunda fábrica, Parque Industrial Zhangjia, calle Mingshui, distrito de Zhangqiu, ciudad de Jinan, provincia de Shandong, China 250203
—Registro del sistema//Acción
Inicie su proyecto de pellets
Contacte a los ingenieros de TCPEL para la evaluación inicial del proyecto, el ajuste de capacidad, la configuración de línea completa y una cotización basada en sus materias primas.
Contáctenos ->
Publicaciones relacionadas


Trending now



