Liên hệ với TCPEL

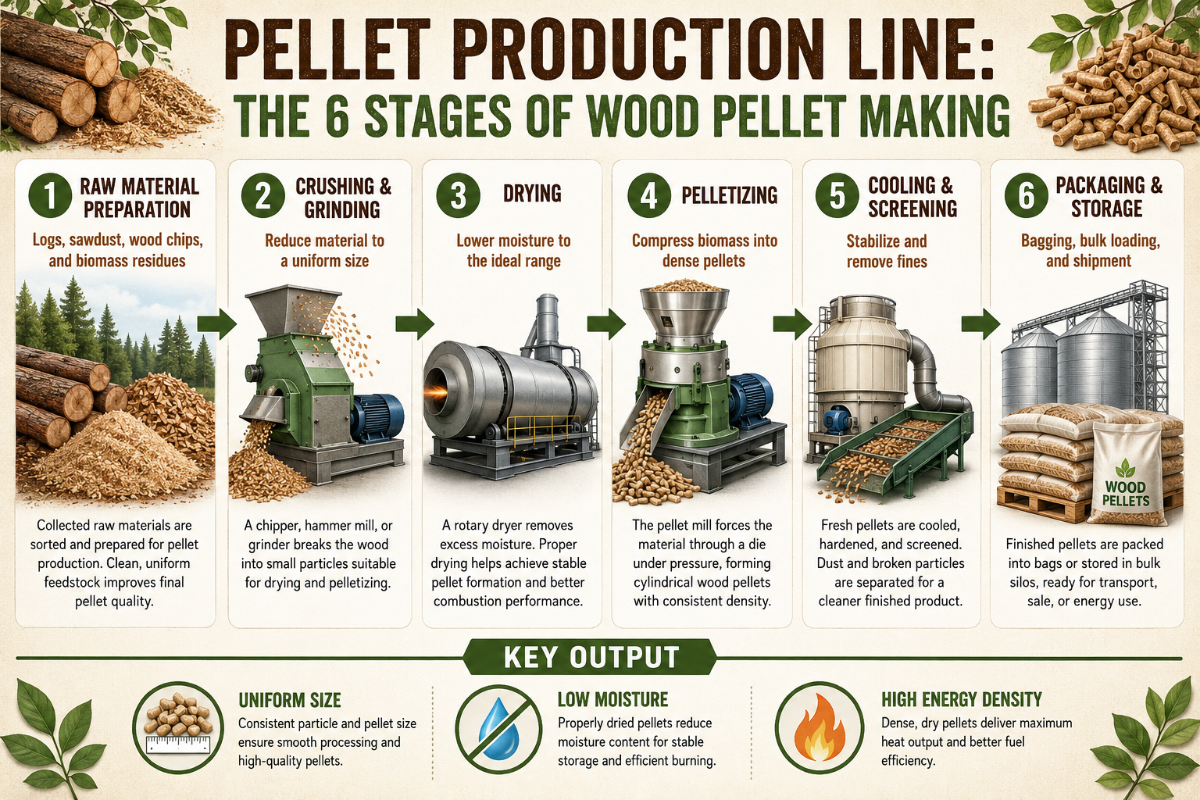
Dây chuyền sản xuất viên nén là hệ thống máy móc tích hợp biến sinh khối rời — mùn cưa, dăm gỗ, dăm bào gỗ, vỏ cây và rơm — thành viên nén gỗ nhiên liệu có mật độ cao và đồng đều. Đây không phải là một máy đơn lẻ. 6 công đoạn vận hành nối tiếp nhau và hiệu quả của cả dây chuyền phụ thuộc vào công đoạn yếu nhất. Hướng dẫn này trình bày từng công đoạn sản xuất viên nén, các thông số quyết định chất lượng viên nén và cách lựa chọn dây chuyền phù hợp với nguyên liệu đầu vào cùng năng suất mong muốn. Để được hỗ trợ về cấu hình, hãy xem trang dây chuyền sản xuất viên nén hoàn chỉnh của chúng tôi.
Thông số nhanh: Tổng quan dây chuyền sản xuất viên nén gỗ
| Công đoạn | 6 — nghiền thô → nghiền tinh → sấy → ép viên → làm nguội → sàng và đóng bao |
| Năng suất điển hình | 0,3–1,5 t/h quy mô nhỏ · 3–5 t/h quy mô vừa · 10–20+ t/h quy mô công nghiệp |
| Độ ẩm nguyên liệu đầu vào | Nguyên liệu thô 25–55% → sấy xuống ~10–15% → viên nén thành phẩm ≤8–10% |
| Kích thước hạt trước khuôn ép | ≤3 mm (≤ đường kính lỗ khuôn ép) |
| Đường kính viên nén | Cấp nhiên liệu 6 mm hoặc 8 mm; chiều dài ≤38 mm |
| Nhu cầu điện năng | ≈50–100 kW trên mỗi t/h năng suất |
| Thiết bị chính | máy băm dăm gỗ, máy nghiền búa, máy sấy thùng quay, máy ép viên khuôn vòng, máy làm nguội viên nén, máy đóng bao |
Dây chuyền sản xuất viên nén là gì?
 Dây chuyền sản xuất viên nén — còn gọi là nhà máy sản xuất viên nén gỗ, nhà máy sản xuất viên nén sinh khối hoặc dây chuyền ép viên — là hệ thống máy móc liên kết với nhau để nén sinh khối rời thành viên nén nhiên liệu hình trụ. Cốt lõi của quy trình là nén tăng mật độ: nguyên liệu có khối lượng riêng thể tích thấp, khó xử lý được chuyển thành sản phẩm đồng đều, đủ đặc để lưu kho, vận chuyển và đốt hiệu quả.
Một máy ép viên độc lập chỉ thực hiện công đoạn ép; dây chuyền sản xuất viên nén gỗ hoàn chỉnh bổ sung mọi công đoạn cần thiết ở trước và sau — giảm kích thước, sấy, làm nguội, sàng và đóng bao — để nguyên liệu viên nén sinh khối rời đi vào một đầu nhà máy và sản phẩm đóng bao đi ra ở đầu kia.
Hãy xem dây chuyền là 6 khu vực chức năng thay vì một danh sách máy móc riêng lẻ. Mỗi khu vực chuyển nguyên liệu sang khu vực tiếp theo ở kích thước, độ ẩm và nhiệt độ xác định. Chỉ cần một điểm chuyển giao sai, toàn bộ chuỗi sản xuất viên nén sinh khối sẽ bị ảnh hưởng. Tính phụ thuộc lẫn nhau này là ý tưởng hữu ích nhất trong hướng dẫn và chi phối mọi quyết định dưới đây — từ chuẩn bị nguyên liệu đầu vào đến tính toán chọn năng suất sản xuất. (Cùng dòng máy móc này cũng sản xuất viên thức ăn chăn nuôi; khác biệt chủ yếu nằm ở khuôn ép và công đoạn điều hòa phối liệu, không phải bố trí dây chuyền.)
6 công đoạn sản xuất viên nén gỗ
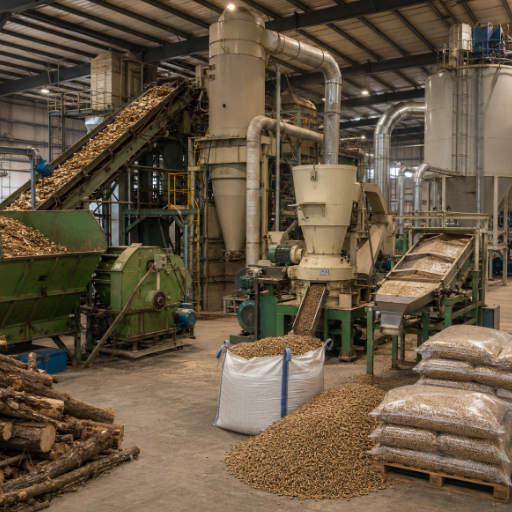 Mọi dây chuyền sản xuất viên nén gỗ, từ thiết bị xưởng 0,3 t/h đến nhà máy sản xuất hàng trăm nghìn tấn mỗi năm, đều tuân theo cùng một quy trình. Dưới đây là Sơ đồ dây chuyền viên nén 6 công đoạn — nhiệm vụ, mục tiêu cần đạt và điểm nghẽn thường gặp nhất ở từng công đoạn.
| Công đoạn | Thiết bị | Nhiệm vụ | Mục tiêu | Điểm nghẽn thường gặp |
|---|---|---|---|---|
| 1. Giảm kích thước | Máy băm dăm gỗ dạng trống lô / máy nghiền gỗ | Băm khúc gỗ và gỗ thừa thành dăm gỗ | Dăm gỗ < ~30 mm | Kim loại lẫn trong nguyên liệu, nguyên liệu quá cỡ |
| 2. Nghiền | Máy nghiền búa | Nghiền dăm gỗ/mùn cưa thành bột | Kích thước hạt ≤3 mm | Sàng bị mòn, năng suất xử lý |
| 3. Sấy | Máy sấy thùng quay | Loại bỏ lượng nước dư thừa | Độ ẩm ~10–15% | Thường là điểm nghẽn của dây chuyền |
| 4. Ép viên | Máy ép viên khuôn vòng | Ép bột qua khuôn ép | Viên nén 6/8 mm | Khuôn ép bị mòn, độ ẩm không phù hợp |
| 5. Làm nguội | Máy làm nguội viên nén kiểu ngược dòng | Làm cứng và ổn định viên nén | ≈nhiệt độ môi trường +10 °C | Viên nén còn nóng, dễ vỡ vụn nếu xử lý quá nhanh |
| 6a. Sàng | Sàng rung | Loại hạt vụn mịn, hồi lưu về máy ép viên | Hạt vụn mịn ≤1% | Quá nhiều hạt vụn mịn do nguyên liệu bị sấy quá khô |
| 6b. Đóng bao | Máy đóng bao / silo | Đóng bao hoặc lưu trữ sản phẩm dạng rời | Bao 15 kg / dạng rời | Hạt vụn mịn do độ cao rơi, hút ẩm trở lại |
Công đoạn 1–2: Chuẩn bị nguyên liệu bằng băm và nghiền
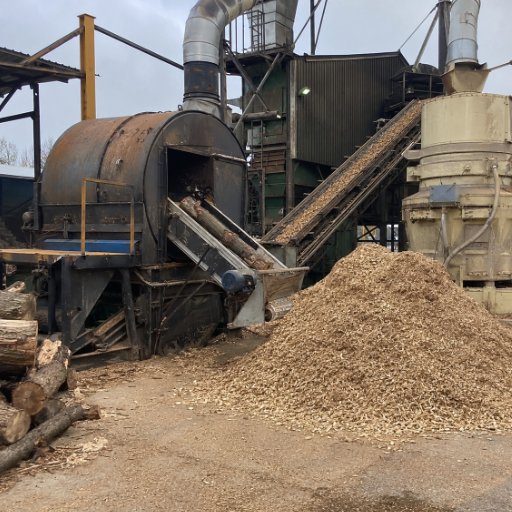 Ép viên là quá trình xử lý nguyên liệu dạng bột. Trước khi nguyên liệu đến khuôn ép, nguyên liệu phải có kích thước nhỏ và đồng đều. Một nguyên tắc chi phối công đoạn này: kích thước hạt phải bằng hoặc nhỏ hơn đường kính lỗ khuôn ép. Máy ép viên tiêu chuẩn yêu cầu sinh khối được nghiền xuống không quá khoảng 3 mm vì khuôn ép nén các hạt riêng lẻ lại với nhau — bất kỳ hạt nào lớn hơn cũng có thể bắc cầu qua lỗ và làm tắc khuôn.
Dây chuyền sản xuất viên nén có thể xử lý những nguyên liệu nào?
Hầu như mọi loại sinh khối lignocellulose khô đều có thể sử dụng: mùn cưa, dăm gỗ, dăm bào gỗ, khúc gỗ, vỏ cây, rơm, trấu và các phụ phẩm cây trồng khác. Hình thái nguyên liệu đầu vào quyết định lộ trình thiết bị. Nguyên liệu cồng kềnh — khúc gỗ và gỗ tấm — trước tiên đi qua máy băm dăm gỗ dạng trống lô, sau đó qua máy nghiền búa để nghiền tinh. Nguyên liệu vốn đã nhỏ — mùn cưa từ xưởng cưa — có thể được cấp trực tiếp vào máy nghiền búa. Khi nguyên liệu đầu vào là hỗn hợp phế liệu không đều, một máy nghiền gỗ hoặc máy xé riêng sẽ đảm nhiệm công đoạn nghiền thô. Máy băm dăm gỗ và máy nghiền không thể thay thế cho nhau; máy băm tạo dăm sạch từ gỗ sạch, còn máy nghiền có khả năng chịu tạp chất.
📐 Lưu ý kỹ thuật
Chọn lưới sàng của máy nghiền búa phù hợp với khuôn ép. Với khuôn ép 6 mm, lưới sàng giữ kích thước sản phẩm đầu ra dưới ~3 mm sẽ cho nguyên liệu sạch và đồng đều nhất. Hạt quá cỡ không chỉ làm giảm chất lượng — chúng còn bắc cầu qua lỗ khuôn ép và làm máy dừng. Đây là nguyên nhân phổ biến nhất khiến một dây chuyền mới “không ép được viên nén.”
Công đoạn 3: Sấy đến đúng khoảng độ ẩm tối ưu
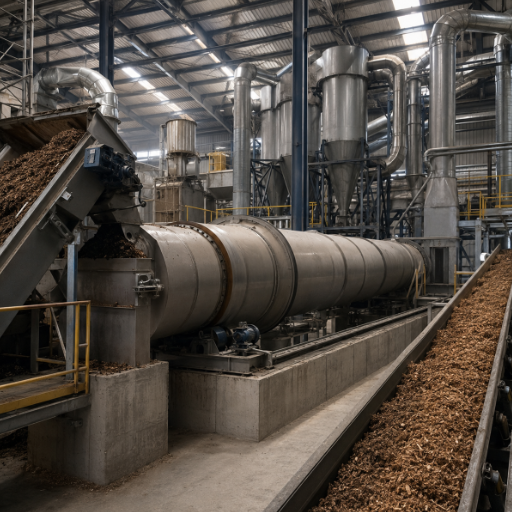 Độ ẩm là thông số quan trọng nhất trong toàn bộ dây chuyền và cũng thường bị hiểu sai nhất. Lignin — polymer tự nhiên trong gỗ — là chất liên kết các hạt thành viên nén. Lignin chỉ mềm và chảy khi có đủ nước cùng lượng nhiệt cần thiết từ khuôn ép. Quá ít nước khiến lignin không được hoạt hóa; quá nhiều nước khiến nước biến thành hơi bên trong khuôn ép.
Hãy nhắm đến một khoảng tối ưu, không phải mức tối thiểu. Với gỗ, nguyên liệu đầu vào thường được sấy xuống khoảng 10–15% độ ẩm trước khi vào máy ép viên, dù mức tối ưu thay đổi theo vật liệu — các nghiên cứu học thuật về ép viên ghi nhận viên nén đạt chất lượng tốt từ nguyên liệu nằm trong khoảng 8–12% đối với một số loài. Khi độ ẩm giảm xuống dưới khoảng 10%, viên nén sẽ vỡ vụn trở lại thành bột do thiếu liên kết; khi tăng lên trên khoảng 15%, các túi hơi hình thành trong khuôn ép và làm viên nén vỡ tung lúc xả liệu. Sau khi làm nguội, độ ẩm của viên nén thành phẩm ổn định ở mức ≤8–10%.
Chuỗi suy giảm độ ẩm — khối lượng đi đâu
Sấy cũng là công đoạn tiêu thụ nhiều năng lượng nhất. Nhu cầu điện của máy móc ép viên vào khoảng 50–100 kW trên mỗi t/h năng suất, nhưng tổng năng lượng khi tính cả tải nhiệt của quá trình sấy thùng quay cao hơn nhiều — các phân tích đã công bố cho thấy mức tiêu thụ vượt xa 2.000 kWh trên mỗi tấn khi nguyên liệu đầu vào ban đầu rất ướt. Vì vậy, lựa chọn máy sấy phù hợp với độ ẩm nguyên liệu đầu vào là yếu tố có ảnh hưởng lớn nhất đến chi phí vận hành.
Nước là phần khối lượng rời khỏi dây chuyền. Hãy bắt đầu với khoảng một tấn mùn cưa tươi có độ ẩm 50%. Sấy xuống ~10% sẽ loại bỏ phần lớn lượng nước đó, chỉ còn khoảng 0.55 tonne viên nén. Đó là lý do năng suất sấy, chứ không phải năng suất ép, thường quyết định quy mô của toàn bộ nhà máy — và cũng là lý do máy sấy được tính chọn theo lượng nguyên liệu ướt đầu vào, còn máy ép viên được tính chọn theo sản lượng khô.
“Một mẻ sản xuất khó chịu cứ liên tục vỡ vụn và tôi tin chắc khuôn ép bị lỗi — nhưng thực ra dăm bào gỗ chỉ đơn giản là quá ướt. Sau khi sấy đúng cách, vấn đề đã biến mất.”
⚠️ Sai lầm thường gặp: “càng khô càng tốt”
Không phải vậy. Nguyên liệu bị sấy quá khô là nguyên nhân phổ biến nhất gây nhiều bụi và viên nén vỡ vụn vì không còn đủ độ ẩm để làm chảy chất kết dính lignin. Hãy mua máy đo độ ẩm, kiểm tra nguyên liệu và nhắm đến khoảng tối ưu — không phải mức thấp nhất.
Công đoạn 4: Ép viên — khuôn vòng so với khuôn phẳng
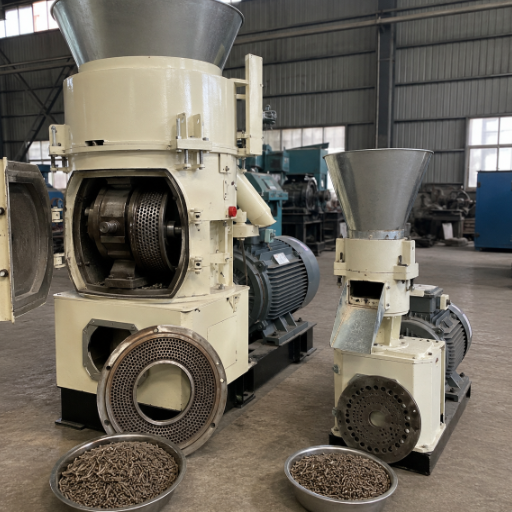 Đây là trung tâm của dây chuyền. Bên trong máy ép viên, các con lăn ép bột đã điều hòa qua những lỗ trên khuôn thép tôi cứng dưới áp suất cao; nhiệt ma sát làm mềm lignin và vật liệu đi ra dưới dạng thanh liên tục rồi được cắt theo chiều dài yêu cầu. Có 2 dạng hình học khuôn ép chủ đạo và việc lựa chọn giữa chúng là một trong những quyết định rõ ràng nhất trong sản xuất viên nén.
| Yếu tố | Khuôn phẳng | Khuôn vòng |
|---|---|---|
| Năng suất điển hình | ~0,1–1 t/h | ~1–20+ t/h |
| Phù hợp nhất với | Quy mô nhỏ / tại trang trại / thử nghiệm | Sản xuất công nghiệp liên tục |
| Tuổi thọ khuôn ép | Ngắn hơn, dễ thay thế | ~1.000–1.500 h, sau đó thay thế |
| Chi phí đầu tư | Mức đầu tư ban đầu thấp nhất | Cao hơn, chi phí trên mỗi tấn thấp hơn |
Tại sao dây chuyền viên nén công nghiệp sử dụng máy ép khuôn vòng?
Vì ở quy mô lớn, khuôn vòng có lợi thế về cả sản lượng theo giờ lẫn chi phí trên mỗi tấn. Máy ép viên khuôn vòng phân bổ tải trên một khuôn tròn lớn và nhiều con lăn, duy trì năng suất xử lý cần thiết cho dây chuyền liên tục. Máy ép viên khuôn phẳng phù hợp ở quy mô nhỏ — chạy thử, sử dụng tại trang trại và sản xuất thức ăn chăn nuôi — nơi kết cấu đơn giản và giá đầu tư ban đầu thấp quan trọng hơn sản lượng tính theo tấn mỗi giờ. Dù chọn loại nào, khuôn ép cũng bị mòn: dự kiến thay khuôn đang làm việc sau khoảng 1.000–1.500 giờ vận hành và hãy lập ngân sách cho khuôn như một vật tư tiêu hao, không phải một khoản phát sinh bất ngờ. Các cải tiến được cấp bằng sáng chế vẫn tiếp tục nâng cấp từng phần nhỏ — làm mát con lăn và cải thiện hệ thống cấp liệu (chẳng hạn US 6.299.430 và US 4.162.881) — nhưng sự đánh đổi cơ bản giữa khuôn vòng và khuôn phẳng vẫn không thay đổi trong nhiều thập kỷ.⚠️ Một bẫy người mua cần biết
Máy ép viên khuôn phẳng có 2 kết cấu trông gần như giống hệt nhau: mẫu dùng cho thức ăn chăn nuôi với khuôn ép quay và mẫu dùng cho gỗ với con lăn quay. Mẫu dùng cho gỗ có thể có giá cao gần gấp đôi mẫu dùng cho thức ăn chăn nuôi — và các thiết bị giá rẻ được bán dưới danh nghĩa máy ép “gỗ” thường là máy ép thức ăn chăn nuôi, không đủ độ bền để vận hành lâu dài. Hãy xác nhận chính xác loại quý khách đang mua.
Công đoạn 5–6: Làm nguội, sàng và đóng bao
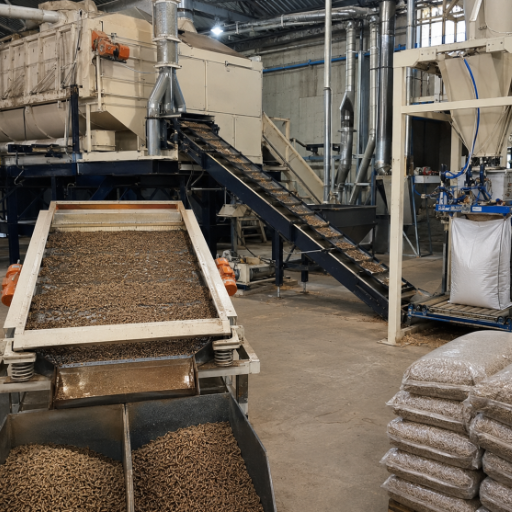 Viên nén rời khuôn ép ở trạng thái nóng — khoảng 80–90 °C — và mềm. Chúng chưa phải là thành phẩm. Máy làm nguội viên nén kiểu ngược dòng hút không khí môi trường qua lớp viên nén, làm viên nén cứng lại khi lignin tái ổn định và hạ nhiệt độ xuống gần nhiệt độ môi trường.
Nếu bỏ qua hoặc thực hiện công đoạn này quá nhanh, viên nén sẽ vỡ vụn rồi hút ẩm trở lại trong quá trình lưu kho. Sau khi làm nguội, sàng rung loại bỏ hạt vụn mịn (bụi và mảnh vỡ), sau đó hồi lưu chúng về máy ép viên thay vì thải bỏ.
Hãy xem các công đoạn cuối này là quá trình duy trì chất lượng, không phải phần việc phụ. Một viên nén đạt thông số tại khuôn ép vẫn có thể không đạt sau khi vận chuyển: một nghiên cứu quy mô lớn phát hiện rằng chỉ một lần rơi từ độ cao 7,8 m đã làm tỷ lệ hạt vụn mịn dưới 3,15 mm tăng từ 4,82% lên 9,01%. Các điểm rơi trên băng tải, cửa xả của máy làm nguội viên nén và dây chuyền đóng bao cuối đều làm phát sinh hạt vụn mịn, vì vậy máy làm nguội viên nén được thiết kế tốt, quá trình vận chuyển nhẹ nhàng và sàng cuối trước máy đóng bao là những yếu tố giúp thành phẩm duy trì trong giới hạn ENplus.
📐 Lưu ý kỹ thuật — bụi dễ cháy là mối nguy trên toàn dây chuyền
Các công đoạn sấy, nghiền, làm nguội và sàng đều tạo ra bụi gỗ mịn có khả năng bắt cháy. OSHA đã xử phạt các cơ sở sản xuất viên nén do thiếu hệ thống phát hiện tia lửa, chữa cháy và cô lập vụ nổ giữa máy ép viên, máy làm nguội viên nén và thiết bị thu bụi. Hãy đưa hệ thống kiểm soát bụi, phát hiện tia lửa và cô lập (theo NFPA 664) vào thông số kỹ thuật của dây chuyền — không xem đó là hạng mục bổ sung tùy chọn.
Lựa chọn nguyên liệu đầu vào, năng suất và cấu hình phù hợp cho dây chuyền
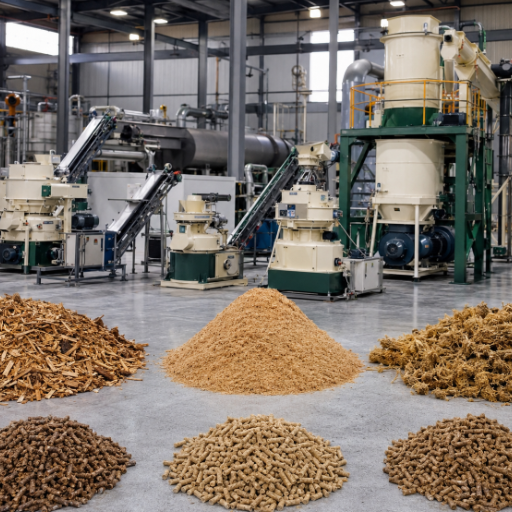 Mua một máy ép viên lớn nhưng không cấp đủ nguyên liệu là sai lầm tốn kém nhất trên thị trường này. Quy tắc sau sẽ giúp ngăn ngừa sai lầm đó.
Quy tắc công đoạn yếu nhất
Với quy tắc này, việc cấu hình dây chuyền phụ thuộc vào 4 dữ liệu đầu vào. Công cụ cấu hình dây chuyền theo 4 dữ liệu đầu vào chuyển chúng thành thông số kỹ thuật:
Sản lượng thực tế của một dây chuyền bằng năng suất xử lý của công đoạn chậm nhất — và công đoạn đó hầu như luôn là máy sấy, không phải máy ép viên. Trong một trường hợp được ghi nhận, máy sấy thùng quay quá nhỏ đã hạn chế lượng nguyên liệu đầu vào của nhà máy đến mức máy ép viên vận hành thấp hơn nhiều so với năng suất định mức; đơn vị vận hành phải nâng năng suất sấy từ 3,5 t/h lên ít nhất 10 t/h trước khi máy ép viên có thể đạt sản lượng định mức. Trước tiên hãy tính chọn máy sấy theo lượng nguyên liệu ướt, sau đó đồng bộ năng suất của mọi công đoạn khác với máy sấy.
- 1. Độ ẩm nguyên liệu đầu vào — độ ẩm >30% đồng nghĩa máy sấy thùng quay lớn hơn sẽ chiếm phần lớn ngân sách; dưới 15% chỉ cần máy sấy nhỏ hoặc không cần máy sấy.
- 2. Hình thái nguyên liệu đầu vào: khúc gỗ → bổ sung máy băm dăm gỗ; mùn cưa sạch → chỉ cần máy nghiền búa.
- 3. Năng suất mục tiêu (t/h): quyết định kích thước khuôn vòng và công suất động cơ (~50–100 kW trên mỗi t/h).
- 4. Cấp chất lượng viên nén — nhiên liệu đạt cấp ENplus cần kiểm soát khắt khe hơn về sàng, làm nguội và độ ẩm so với nhiên liệu thô dùng nội bộ.
| Quy mô | Năng suất | Mức đầu tư tham khảo (USD) | Người mua điển hình |
|---|---|---|---|
| Nhỏ | 0,5–1 t/h | $30k–$80k | Tại trang trại, tự cung tự cấp |
| Vừa | 3–4 t/h | $95k–$430k | Nhà sản xuất nhiên liệu trong khu vực |
| Lớn | 10–20 t/h | $500k–$1.6M | Nhà máy thương mại |
| Công nghiệp | 20–40+ t/h | $570k–$3M+ | Xuất khẩu / cung cấp cho đơn vị tiện ích |
Các số liệu mang tính tham khảo tại thời điểm 2026 và thay đổi theo mức độ tự động hóa, nguyên liệu đầu vào cùng phạm vi trọn gói, sẵn sàng vận hành — hãy dùng chúng làm khoảng lập kế hoạch, không phải báo giá.
Chưa chắc quy mô nào phù hợp với nguyên liệu của quý khách? Hãy gửi cho chúng tôi độ ẩm nguyên liệu đầu vào và năng suất mục tiêu tính theo tấn mỗi giờ để chúng tôi tính chọn dây chuyền phù hợp.
Khám phá các dây chuyền sản xuất viên nén hoàn chỉnh →Yếu tố nào quyết định chất lượng viên nén? Độ bền, độ ẩm và ENplus
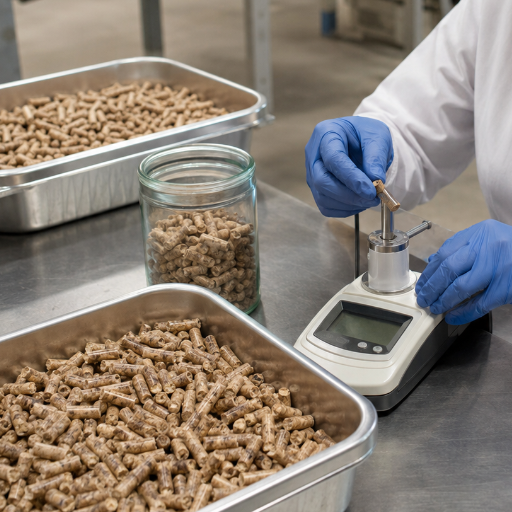 Dù dây chuyền sản xuất ra sản phẩm nào, thị trường cũng đánh giá sản phẩm theo các tiêu chuẩn đã công bố. Đối với nhiên liệu viên nén rắn, tiêu chuẩn tham chiếu của châu Âu là ENplus, được xây dựng trên ISO 17225-2, còn ENplus A1 là cấp cao cấp dùng cho dân dụng. Một viên nén nhiên liệu chất lượng phải đáp ứng các thông số sau:
| Đặc tính | Yêu cầu ENplus A1 |
|---|---|
| Đường kính | 6 ± 1 hoặc 8 ± 1 mm |
| Chiều dài | 3.15 < L ≤ 40 mm |
| Độ ẩm | ≤10% |
| Tro | ≤ 0.7% |
| Độ bền cơ học của viên nén | ≥ 98,0% (A2/B: 97,5%) |
| Hạt vụn mịn (< 3.15 mm) | ≤ 1,0% dạng rời · ≤ 0,5% đóng bao |
| Nhiệt trị thuần | ≥ 4,6 kWh/kg (≈16,5 MJ/kg) |
| Khối lượng riêng thể tích | 600–750 kg/m³ |
Xu hướng phát triển của ngành ép viên công nghiệp
Nhu cầu là bối cảnh của mọi quyết định tính toán chọn cỡ dây chuyền. Trên toàn cầu, thị trường viên nén gỗ có giá trị khoảng USD 17,25 billion vào 2025 và được dự báo đạt khoảng USD 26 billion vào 2031, với tốc độ tăng trưởng kép gần 7%. Sưởi ấm công nghiệp đã tiêu thụ gần một nửa tổng lượng nhiên liệu sinh khối ở dạng viên nén, còn châu Âu — được thúc đẩy bởi các quy định về năng lượng tái tạo như RED III — chiếm khoảng 58% mức tiêu thụ, trong khi châu Á–Thái Bình Dương là khu vực tăng trưởng nhanh nhất khi Nhật Bản và Hàn Quốc mở rộng đốt đồng thời sinh khối. Có 2 chuyển dịch quan trọng đối với bất kỳ ai lập thông số kỹ thuật cho dây chuyền trong vài năm tới. Thứ nhất, tự động hóa và giám sát dây chuyền liên tục đang lan rộng từ các nhà máy lớn nhất xuống những cơ sở quy mô nhỏ hơn, giúp kiểm soát độ ẩm chặt chẽ hơn và giảm việc điều chỉnh thủ công vốn từng gây hạt vụn mịn và tắc nghẽn. Thứ hai, viên nén “đen” được nhiệt phân nhẹ — sinh khối được xử lý nhiệt để đạt mật độ năng lượng cao hơn — đang xuất hiện trong ứng dụng đốt đồng thời với than; lưu ý rằng loại này thuộc một tiêu chuẩn riêng là ISO 17225-8, không thuộc bộ ISO 17225-2 áp dụng cho viên nén trắng thông thường. Trên thực tế, hãy tích hợp ngay khả năng thích ứng với nhiều loại nguyên liệu đầu vào và chất lượng cấp ENplus vào dây chuyền vì cả quy tắc chuỗi hành trình sản phẩm lẫn yêu cầu của người mua đều đang trở nên khắt khe hơn, không phải dễ dãi hơn.Câu hỏi thường gặp
Hỏi: Dây chuyền sản xuất viên nén có giá bao nhiêu?
Xem câu trả lời
Chi phí thiết bị vào khoảng $70.000–$250.000 trên mỗi tấn/giờ năng suất, trong đó khoảng một nửa nằm ở chính máy ép viên. Trên thực tế, mức này tương đương khoảng $30.000–$80.000 cho dây chuyền nhỏ 0,5–1 t/h, $95.000–$430.000 cho nhà máy 3–4 t/h và từ $500.000 đến vài triệu cho hệ thống công nghiệp 10–40+ t/h. Mức độ tự động hóa, độ ẩm nguyên liệu đầu vào và phạm vi trọn gói, sẵn sàng vận hành sẽ làm chi phí thay đổi trong các khoảng đó.
Hỏi: Dây chuyền sản xuất viên nén có thể xử lý những nguyên liệu nào?
Xem câu trả lời
Hầu hết sinh khối lignocellulose khô: mùn cưa, dăm gỗ, dăm bào gỗ, vỏ cây, khúc gỗ, rơm, trấu và các phụ phẩm cây trồng khác. Hình thái nguyên liệu quyết định cụm thiết bị đầu dây chuyền — khúc gỗ cần đi qua máy băm dăm gỗ trước máy nghiền búa, còn mùn cưa có thể được cấp trực tiếp vào máy nghiền. Các yêu cầu cố định là kích thước hạt (nghiền xuống ≤3 mm) và độ ẩm (điều chỉnh xuống khoảng 10–15% trước khi ép), bất kể nguyên liệu ban đầu là gì.
Hỏi: Dây chuyền viên nén sử dụng bao nhiêu điện cho mỗi tấn?
Xem câu trả lời
Nhu cầu điện của máy móc ép viên vào khoảng 50–100 kW trên mỗi tấn/giờ năng suất, tương đương khoảng 90–150 kWh điện trên mỗi tấn viên nén. Nếu tính cả nhiệt năng cần để sấy nguyên liệu đầu vào rất ướt, tổng năng lượng có thể vượt 2.000 kWh trên mỗi tấn — đó chính là lý do công đoạn sấy, chứ không phải ép, chiếm phần lớn chi phí năng lượng.
Hỏi: Một dây chuyền có thể sản xuất cả viên nhiên liệu và viên thức ăn chăn nuôi không?
Xem câu trả lời
Thường là có, nếu thay đổi khuôn ép và công đoạn điều hòa phối liệu. Bố trí dây chuyền tương tự nhau, nhưng viên thức ăn chăn nuôi sử dụng công đoạn điều hòa bằng hơi nước và khuôn ép chuyên dùng cho thức ăn chăn nuôi, còn viên nhiên liệu ưu tiên các mục tiêu về độ ẩm và độ bền nêu trên.
Hỏi: Nhà máy sản xuất viên nén đầu tiên nên bắt đầu với năng suất bao nhiêu?
Xem câu trả lời
Hầu hết doanh nghiệp mới tham gia thị trường bắt đầu ở mức khoảng 1–1,5 t/h, giúp cân bằng giữa khoản đầu tư có thể kiểm soát và sản lượng đáng kể. Yếu tố quyết định hiếm khi là máy ép viên — mà là lượng nguyên liệu đầu vào quý khách có thể sấy ổn định. Trước tiên hãy tính chọn máy sấy theo loại nguyên liệu ướt nhất dự kiến, sau đó lựa chọn máy ép viên phù hợp với sản lượng khô để năng suất máy ép không bao giờ bị bỏ phí vì máy sấy quá nhỏ.
Hỏi: Khuôn ép viên có tuổi thọ bao lâu?
Xem câu trả lời
Dự kiến thay khuôn ép đang vận hành sau khoảng 1.000–1.500 giờ hoạt động. Hãy coi khuôn ép là vật tư tiêu hao đã được tính trong ngân sách; vận hành với khuôn ép bị mòn sẽ gây lãng phí năng lượng và tạo ra viên nén yếu, nhiều bụi.
Hỏi: Dây chuyền sản xuất viên nén có thể sản xuất viên nén cấp ENplus A1 không?
Xem câu trả lời
Có, nếu toàn bộ dây chuyền được thiết kế theo các yêu cầu này. ENplus A1 yêu cầu độ bền viên nén ≥98%, độ ẩm ≤10%, hàm lượng tro ≤0,7% và hạt vụn mịn trong bao ≤0,5% — những chỉ tiêu phụ thuộc vào việc kiểm soát chặt kích thước hạt, duy trì độ ẩm phù hợp, làm nguội hoàn toàn và sàng thành phẩm. ENplus A1 là kết quả của toàn bộ dây chuyền, không phải một thông số cài đặt trên máy ép viên.
Tài liệu tham khảo và nguồn
- Sản xuất viên nhiên liệu từ sinh khối — Penn State Extension
- Những tiến bộ gần đây trong công nghệ ép viên sinh khối: Tổng quan — NC State, BioResources
- Cải thiện đặc tính sinh khối bằng phương pháp nén chặt — Ohio State Extension (Ohioline)
- Chương trình chất lượng ENplus — European Pellet Council
- ISO 17225-2 — Viên nén gỗ phân cấp chất lượng — International Organization for Standardization
- OSHA 29 CFR 1910 — bụi dễ cháy / an toàn quy trình — U.S. Occupational Safety and Health Administration
- Nghệ thuật ép viên sinh khối — Biomass Magazine
Vì sao chúng tôi viết bài này
TCPEL chế tạo máy móc sinh khối — máy băm dăm gỗ dạng trống lô, máy nghiền búa, máy sấy thùng quay, máy ép viên khuôn vòng, máy làm nguội viên nén và thiết bị đóng bao — đồng thời cấu hình các dây chuyền sản xuất viên nén hoàn chỉnh cho khách hàng tại hơn 60 quốc gia. Hướng dẫn này phản ánh cách chúng tôi tính chọn từng công đoạn của dây chuyền: máy sấy theo lượng nguyên liệu ướt, máy ép viên theo sản lượng nguyên liệu khô và tích hợp yêu cầu chất lượng ngay từ cấp độ hạt nguyên liệu.
Bài viết liên quan
- Hướng dẫn về máy sấy thùng quay — tính chọn công đoạn thường giới hạn năng suất toàn dây chuyền
- Hướng dẫn mua máy băm dăm gỗ dạng trống lô — giảm kích thước chính xác ngay từ công đoạn đầu tiên
- Máy nghiền gỗ và máy xé gỗ — lựa chọn thiết bị nghiền thô cho chất thải hỗn hợp
- Dây chuyền sản xuất viên nén hoàn chỉnh — model, năng suất và cấu hình