Liên hệ với TCPEL

Máy nghiền búa gỗ
Máy nghiền búa gỗ — Nghiền gỗ cấp công nghiệp để sản xuất viên nén, vật liệu phủ và sinh khối
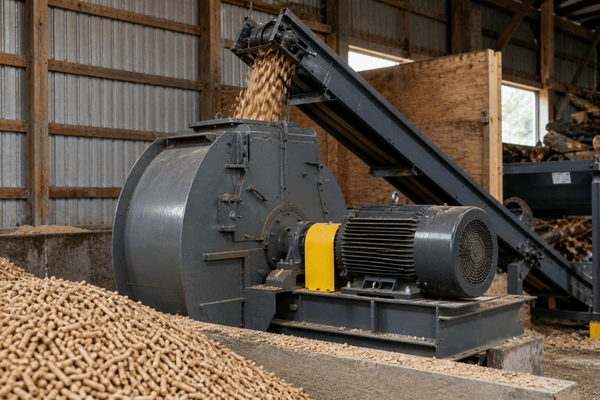
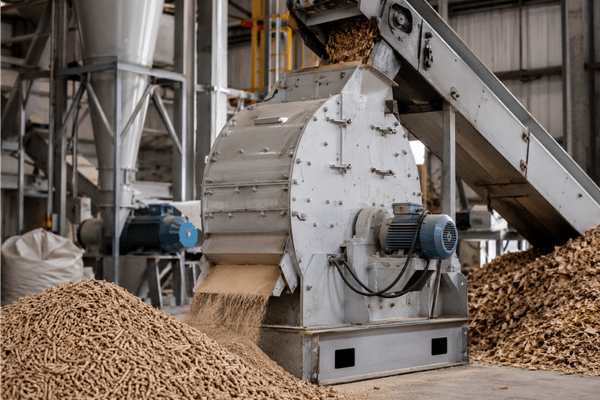
Hệ thống máy nghiền búa gỗ công nghiệp biến gỗ tròn, vỏ cây, mùn cưa và gỗ pallet thu hồi thành hạt 6mm sẵn sàng để ép viên, với năng suất xử lý 0,1–10 t/h. TCPEL cung cấp các hệ thống sản xuất này đến 60+ quốc gia cùng dịch vụ hỗ trợ kỹ thuật toàn diện — từ xác định thông số nguyên liệu đầu vào đến chạy thử và đưa vào vận hành.
Việc lựa chọn đúng máy nghiền búa phụ thuộc vào ba yếu tố kỹ thuật mà các trang sản phẩm của đối thủ luôn bỏ qua: (1) môđun Young của từng loài gỗ, (2) khoảng độ ẩm phù hợp của từng loài và (3) sự tương thích giữa kích thước sàng với công đoạn phía sau.

Dải năng suất: từ 60 kg/h (CF158) đến 10 t/h (GXP công nghiệp)
Dải công suất: từ 2,2 kW (một pha) đến 250 kW (ba pha 380V)
Kích thước sàng: có thể thay đổi giữa 2/4/6/8/10 mm theo thông số kỹ thuật viên nén EN ISO 17225-2
Nguyên liệu xử lý: 9 loại gỗ (thông, vân sam, linh sam, sồi, phong, bạch đàn, vỏ cây, mùn cưa, gỗ thu hồi), cùng rơm, vỏ trấu và tre
Các tiêu chuẩn được viện dẫn: ISO 17827-1:2024, EN 15103, EN ISO 17225-2, ASAE EP496.3
Các thị trường đã cung cấp thiết bị: Đức, Nga, Phần Lan, Hàn Quốc, Malaysia, Pakistan + 54 thị trường quốc tế
Vì sao việc lựa chọn máy nghiền búa gỗ lại quan trọng — Sự đảo ngược về năng lượng giữa gỗ cứng và gỗ mềm
Người mua máy nghiền búa gỗ thường bắt đầu từ một trực giác sai bắt nguồn từ củi đốt: gỗ cứng có mật độ cao hơn, vì vậy viên nén gỗ cứng hẳn phải cháy lâu hơn, tạo ít tro hơn và nghiền sạch hơn. Dữ liệu ngành bác bỏ mọi phần của giả định đó — viên nén không phải là củi khúc, và sự đảo ngược này làm thay đổi loại máy nghiền búa quý khách nên mua. Máy nghiền búa gỗ nghiền gỗ tròn, dăm gỗ và mùn cưa thành các hạt đồng đều để ép viên, làm vật liệu phủ, chất độn chuồng, nguyên liệu đầu vào cho ép bánh hoặc đốt sinh khối. Loài gỗ được cấp vào máy ảnh hưởng đến tuổi thọ búa nghiền, mức tiêu thụ năng lượng trên mỗi tấn và hàm lượng tro cuối cùng nhiều hơn đáng kể so với công suất ghi trên nhãn máy — đồng thời đảo ngược quyết định mua sắm mà người mua thường đưa ra.
Ba phát hiện trái với trực giác được ghi nhận trong năm 2023:
01. Sự đảo ngược về năng lượng (BTU)
Viên nén gỗ mềm tạo ra năng lượng BTU cao hơn 10–20% so với viên nén gỗ cứng — vì nhựa và nhựa cây trong gỗ mềm cung cấp năng lượng đốt mà sự khác biệt này biến mất khi cả hai loại gỗ được nén đến cùng một thể tích. Điều này đảo ngược trực giác về củi đốt rằng “mật độ cao hơn = nóng hơn”.
02. Tỷ lệ tro và bụi
Viên nén gỗ cứng tạo ra lượng tro xấp xỉ 3x viên nén gỗ mềm ở cùng tốc độ đốt. Tỷ lệ đó đồng nghĩa với buồng đốt sạch hơn, thời gian dừng máy ít hơn và số lượng khiếu nại của khách hàng thấp hơn đối với các nhà máy sử dụng nguyên liệu chủ yếu là gỗ mềm — còn ở tốc độ đốt cao, gỗ cứng cũng phát sinh lượng bụi mỗi giờ cao hơn đáng kể so với gỗ mềm.

03. Logic chi phí bảo trì
Gỗ mềm ít gây mài mòn búa nghiền hơn gỗ cứng — bài đánh giá bảo trì năm 2023 của Biomass Magazine nêu rõ: “Rõ ràng gỗ mềm ít gây mài mòn búa nghiền hơn gỗ cứng.” Chỉ một câu đó đã đảo ngược logic đầu tư thêm cho thiết bị xử lý gỗ cứng vốn chi phối nhiều quyết định mua sắm B2B.
Ma trận quyết định theo 9 loại gỗ × độ cứng Janka × độ mòn búa nghiền
Thông số máy nghiền búa không thích ứng với độ cứng của loài gỗ sẽ gây ra hai dạng sự cố: phải thay búa nghiền sớm (nguyên liệu chứa nhiều gỗ cứng) hoặc không khai thác hết năng suất và tạo quá nhiều hạt vụn mịn (nguyên liệu chỉ có gỗ mềm). Ma trận quyết định gồm 9 loại gỗ này đối chiếu bốn biến số kỹ thuật quyết định cả hai vấn đề — độ cứng Janka, khoảng độ ẩm mục tiêu, kích thước sàng khuyến nghị và kiểu bố trí búa nghiền — với số giờ mòn búa điển hình và mức tiêu thụ năng lượng riêng trên mỗi tấn được xử lý.
Nguồn dữ liệu
Các giá trị tham chiếu về độ cứng Janka của Phòng thí nghiệm Sản phẩm Lâm nghiệp USDA, nghiên cứu năm 2018 của Wang và cộng sự về năng lượng nghiền gỗ linh sam Douglas (USDA Research Note FPL-RN-0359), tiêu chuẩn ASAE EP496.3 về nén sinh khối và dữ liệu thực địa của TCPEL từ các dự án triển khai tại 60+ quốc gia.
| Loại gỗ ▼ | Độ cứng Janka (lbf) ▼ | Khoảng độ ẩm phù hợp ▼ | Kích thước sàng ▼ | Kiểu bố trí búa nghiền ▼ | Năng lượng (kWh/t) ▼ | Độ mòn búa nghiền (giờ) ▼ |
|---|---|---|---|---|---|---|
| Gỗ thông (gỗ mềm) | ~870 | 10–15% | 4–6 mm | Cạnh vuông | 15–22 | 400–600 |
| Gỗ vân sam (gỗ mềm) | ~510 | 10–15% | 4–6 mm | Cạnh vuông | 13–20 | 500–700 |
| Gỗ linh sam (gỗ mềm) | ~660 | 10–15% | 4–6 mm | Cạnh vuông | 14–21 | 450–650 |
| Gỗ sồi (gỗ cứng) | ~1290 | 8–12% | 4–6 mm | Vát cạnh hoặc cong | 30–42 | 180–280 |
| Gỗ phong (gỗ cứng) | ~1450 | 8–12% | 4–6 mm | Vát cạnh hoặc cong | 32–45 | 160–260 |
| Gỗ bạch đàn (gỗ cứng) | ~1125 | 8–12% | 4–6 mm | Vát cạnh hoặc cong | 28–40 | 200–300 |
| Vỏ cây (hỗn hợp) | thay đổi | 15–25% | 6–10 mm | Cạnh vuông chịu tải nặng | 20–35 | 120–250 (gây mài mòn) |
| Mùn cưa (hỗn hợp) | không áp dụng (đã mịn) | 10–15% | 2–4 mm | Tiêu chuẩn | 8–15 | 600–900 |
| Gỗ pallet thu hồi | ~700–1100 | 10–18% | 6–8 mm | Loại chịu tải nặng + công đoạn tách từ tính sơ bộ | 22–38 | 100–200 (nhiễm tạp chất) |
Đặc tính vận hành
Ảnh hưởng của tốc độ, độ mòn và TCO
Tốc độ rôto của máy nghiền búa dùng để nghiền gỗ thường nằm trong khoảng 2.400–3.200 RPM; tốc độ rôto thấp hơn làm giảm độ mòn búa nghiền nhưng phải đánh đổi bằng năng suất xử lý, còn tốc độ rôto cao hơn làm tăng hạt vụn mịn và tải bụi lên bộ tách cyclone. Chênh lệch về số giờ mòn là tín hiệu mua sắm đáng được tính vào mô hình TCO của quý khách. Một máy nghiền sử dụng 100% gỗ mềm phải thay búa nghiền thường xuyên gấp khoảng hai lần trên mỗi tấn được xử lý so với máy sử dụng 100% gỗ cứng — nhưng máy nghiền gỗ cứng tiêu thụ thêm 50–80% kWh trên mỗi tấn và tạo ra lượng tro cao hơn 3x để xử lý ở công đoạn phía sau. Nguyên liệu hỗn hợp (thực tế phổ biến tại nhà máy sản xuất viên nén) nằm ở khoảng giữa, nhưng vỏ cây và gỗ thu hồi tạo ra dạng sự cố thứ ba mà gỗ cứng hoặc gỗ mềm nguyên chất không gây ra: mài mòn do cọ xát và tạp nhiễm kim loại mà không hợp kim búa nghiền nào có thể chống chịu hoàn toàn.
“Nguyên liệu chất lượng thấp, bao gồm vỏ cây, làm giảm đáng kể tuổi thọ máy nghiền búa. Chúng tôi từng thấy các bộ phận xe đạp lớn trong những mẻ nguyên liệu ở Đông Âu, cũng như đinh và trục vít trong gỗ công nghiệp của Đức. Ngay cả với nguyên liệu chất lượng cao, hàm lượng nhựa cũng có thể ảnh hưởng đáng kể đến hiệu suất.”
Kết luận chính
Thông số của máy nghiền búa cũng chính là thông số xử lý nguyên liệu. Các cấu hình TCPEL dành cho tải chủ yếu là vỏ cây hoặc gỗ thu hồi bao gồm công đoạn tách từ tính sơ bộ và hợp kim búa nghiền gia cường; cấu hình dành cho tải gỗ mềm sạch từ xưởng cưa được cung cấp với kiểu búa cạnh vuông tiêu chuẩn.
Các model và thông số máy nghiền búa gỗ TCPEL dòng CF và GXP
Dòng CF — nhà máy sản xuất viên nén thương mại nhỏ và quy mô thử nghiệm
TCPEL cung cấp hai dòng máy nghiền búa gỗ: dòng CF dành cho nhà máy sản xuất viên nén từ quy mô thương mại nhỏ đến trung bình (từ 60 kg/h đến 1,1 t/h) và dòng GXP công nghiệp dành cho hoạt động sản xuất viên nén toàn diện (1-10 t/h). Sự phân chia này tồn tại vì yêu cầu kỹ thuật và hiệu quả kinh tế khác biệt rõ rệt khi vượt quá 1 t/h; các máy cỡ lớn phù hợp với hệ thống điện 3 pha 380V, tích hợp bộ tách cyclone bụi và điều khiển bộ cấp liệu cảm biến tải cấp PLC, trong khi các máy nhỏ không thể phân bổ hết chi phí cho những hạng mục này.

| Model | Công suất | Điện áp | Năng suất | Kích thước sàng | Ứng dụng phù hợp nhất |
|---|---|---|---|---|---|
| CF158 | 2,2 kW | 220V/380V một pha hoặc ba pha | 60–120 kg/h | 360 x 160 mm | Trang trại / R&D / sản xuất mẫu |
| CF198 | 4 kW | 380V ba pha | 200–300 kg/h | 510 x 200 mm | Sản xuất mùn cưa thương mại quy mô nhỏ |
| CF420 | 7,5 kW | 380V ba pha | 200–500 kg/h | 680 x 280 mm | Nhà máy sản xuất viên nén thử nghiệm |
| CF-420C | 11 kW | 380V ba pha | 200–700 kg/h | 680 x 280 mm | Gỗ hỗn hợp + phụ phẩm nông nghiệp |
| CF500B | 22 kW | 380V ba pha | 800–1.100 kg/h | 820 x 390 mm | Công nghiệp quy mô nhỏ / nhà máy sản xuất viên nén 2.000-5.000 t/năm |
Dòng GXP công nghiệp — dây chuyền sản xuất viên nén hoàn chỉnh
Dòng GXP gồm bảy cấp năng suất từ 1 t/h đến 10 t/h, với công suất động cơ từ 37 kW đến 250 kW. Mỗi cấp được cung cấp với đường kính bộ tách cyclone, số lượng túi lọc bụi và số lượng búa nghiền tương ứng với năng suất xử lý. Khách hàng công nghiệp yêu cầu sản lượng 5.000+ t/năm nên đề nghị bảng thông số đầy đủ gồm 7 cấp của GXP để xem chi tiết bộ tách cyclone, động cơ và số lượng búa nghiền theo từng cấp; bảng thông số quá dày để trình bày trực tiếp tại đây.

Chỉ dấu so sánh:
Tài liệu tham chiếu năm 2023 của Biomass Magazine ghi rằng “máy nghiền búa khô điển hình dùng trong khâu chuẩn bị viên nén gỗ có năng suất xử lý từ 9 đến 11 tấn mỗi giờ với động cơ 600 mã lực”, qua đó xếp cấp GXP cao nhất (10 t/h, 250 kW ≈ 335 HP) vào nửa có hiệu quả năng lượng cao hơn trong phân bố toàn ngành. Điều này phản ánh hình dạng búa nghiền hiện đại và việc tối ưu khe hở sàng, thay vì chỉ tăng công suất động cơ — một xu hướng kỹ thuật được xác nhận bởi hoạt động cấp bằng sáng chế USPTO về kết cấu búa rèn (US7140569B2) và thiết kế khoảng hở giữa búa với tấm nghiền không dùng sàng (US5364038A, Andritz Sprout Bauer Inc.).Máy nghiền búa gỗ, máy băm dăm gỗ hay máy nghiền gỗ — Khi nào nên dùng từng loại
Việc nêu rõ những khác biệt then chốt giúp tiết kiệm chi phí và ngăn dây chuyền sản xuất của nhà máy bị cản trở. Cả hai đều cung cấp năng suất cho những khoảng trống xử lý nguyên liệu không được chiếu sáng phía sau trong chuỗi giảm kích thước.
| Máy | Kích thước đầu vào | Kích thước đầu ra | Cơ chế cắt | Mức năng lượng điển hình | Phù hợp nhất cho |
|---|---|---|---|---|---|
| Máy băm dăm gỗ | Gỗ tròn, cành cây đến 200 mm | Dăm gỗ 20–80 mm | Lưỡi dao quay (cắt) | 5–12 kWh/t | Giảm kích thước gỗ tròn ở công đoạn đầu |
| Máy nghiền gỗ | Gỗ tròn, bìa gỗ, phế liệu gỗ xẻ | Khối gỗ 10–40 mm | Búa nghiền + cắt xé (va đập mạnh) | 12–25 kWh/t | Pallet thu hồi, gỗ phá dỡ |
| Máy nghiền búa gỗ (máy nghiền công nghiệp) | Dăm gỗ ≤80 mm, mùn cưa, dăm bào gỗ | Hạt 2–10 mm (được kiểm soát bằng sàng) | Búa nghiền quay trên rôto tốc độ cao (va đập + chà xát) | 15–40 kWh/t (tùy loài gỗ) | Chuẩn bị nguyên liệu cuối cùng để ép viên, làm vật liệu phủ và chất độn chuồng |
Yêu cầu của chuỗi ép viên
Dùng sai máy thay thế gây thiệt hại lớn nhất trên diện tích sản xuất viên nén. Chủ máy băm dăm gỗ coi dăm 50-80mm ra khỏi máy là đủ mịn để cấp vào máy trộn stackifier. EN ISO 17225-2 cho thấy: trong Nisolves gỗ phân hạng, kích thước hạt phải được giảm xuống 6mm trước khi ép viên, chủ yếu là hạt 4mm. Máy nghiền búa là máy duy nhất tạo ra năng suất đầu ra được kiểm soát bằng sàng. Sử dụng chuỗi máy băm dăm gỗ-&-máy ép viên gây tắc tại khuôn ép-, làm giảm 50-80% năng suất trước khi hỏng sớm.
Ứng dụng ngách cho gỗ thu hồi và gỗ phá dỡ
Máy nghiền gỗ phục vụ một thị trường ngách còn hẹp hơn: gỗ thu hồi và gỗ phá dỡ. Máy xử lý các mảnh bị nhiễm kim loại đen hoặc kim loại màu, không dùng dung môi, phù hợp để băm dăm nhưng lại quá lớn để ép viên. Phần loại thô được đưa đến điểm thắt sau một nhà máy sản xuất viên nén từ gỗ thu hồi. Trước khi đến đó, nguyên liệu phải đi qua máy nghiền để được giảm thành phôi tấm và phôi khối phù hợp.
Quy trình chuẩn bị nguyên liệu viên nén gỗ gồm 5 công đoạn — Từ gỗ tròn đến nguyên liệu sẵn sàng ép viên ≤6 mm
Các nhà máy viên nén gỗ dựa trên tiêu chuẩn quốc tế (EN ISO 17225-2 cho Nisoluts gỗ GI, ISO 17827-1:2024 cho kích thước hạt, EN 15103 cho khối lượng riêng rời) tích hợp chuỗi xử lý nguyên liệu đầu vào gồm năm công đoạn. Máy nghiền búa đánh dấu Công đoạn 3-không. Sàng quay được bố trí giữa công đoạn băm dăm và sấy. Điểm nghẽn quyết định liệu nhà máy có đạt mục tiêu sản lượng NFY hay không. Loại bỏ hoặc tính chọn sai bất kỳ công đoạn nào sẽ gây ra sản lượng NFY không đạt thông số, vấn đề về bụi hoặc độ ẩm không chấp nhận được.
1
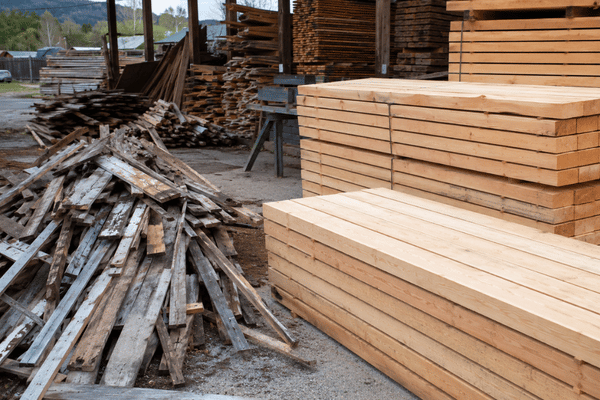
Công đoạn 1: Tiếp nhận gỗ tròn (nguyên liệu thô đầu vào)
Đường kính <100mm. Có nguồn gốc từ gỗ tròn-lâm nghiệp. Bìa gỗ xẻ, gỗ thu hồi. Bắt buộc loại bỏ kim loại ở trạng thái rắn đối với nguyên liệu thu hồi và hỗn hợp.
2
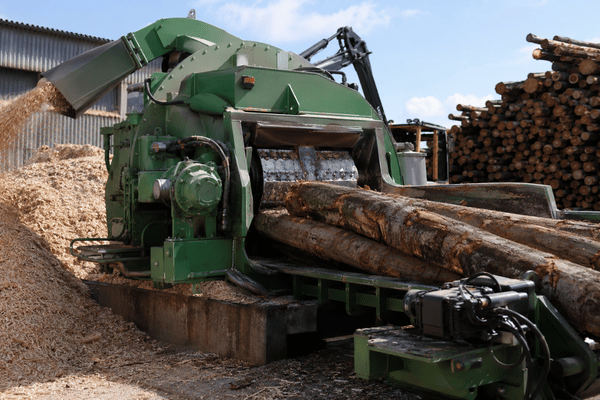
Công đoạn 2: Băm dăm gỗ (năng suất đầu ra 50–100 mm)
Máy băm dăm gỗ kiểu quay hoặc kiểu đĩa băm nhỏ gỗ tròn. Mức suy giảm được tính theo sàng dao động ISO 17827-1:2024 cho 3.15mm. Năng lượng xử lý là 5-12kwnh/T.
3
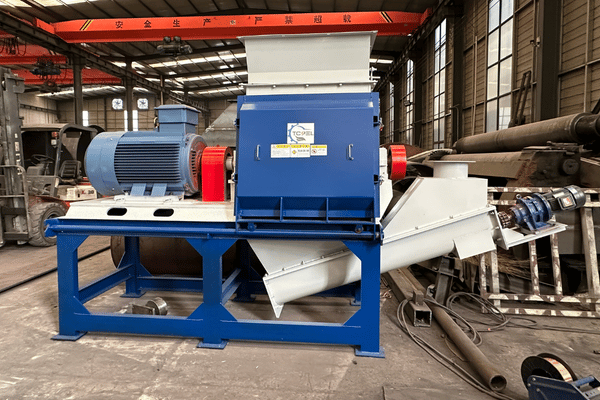
Công đoạn 3: Nghiền bằng máy nghiền búa gỗ (năng suất đầu ra 6–15 mm, sau đó ≤6 mm)
Nghiền hai cấp phổ biến trong các nhà máy sản xuất viên nén công nghiệp — lượt nghiền thô (sàng 6 mm), sau đó là lượt nghiền mịn (sàng ≤6 mm) theo tài liệu tham chiếu ngành của Biomass Magazine. Mức tiêu thụ năng lượng là 15–40 kWh/t tùy theo loài gỗ. Máy nghiền búa ở công đoạn này sử dụng rôto tốc độ cao và cơ chế xả liệu được kiểm soát bằng sàng.

4
Công đoạn 4: Sấy đến độ ẩm ≤15%
Máy sấy thùng quay hoặc máy sấy băng tải đưa nguyên liệu đầu vào về độ ẩm phù hợp để ép viên. Viên nén gỗ phân hạng theo EN ISO 17225-2 yêu cầu độ ẩm viên nén thành phẩm <10%, đồng nghĩa với độ ẩm nguyên liệu trước khi ép viên là 10–15% (quá trình nén giải phóng thêm độ ẩm). Gỗ tươi có độ ẩm cao sau khi được nghiền ở Công đoạn 3 phải đi qua công đoạn sấy này trước khi ép viên.
5
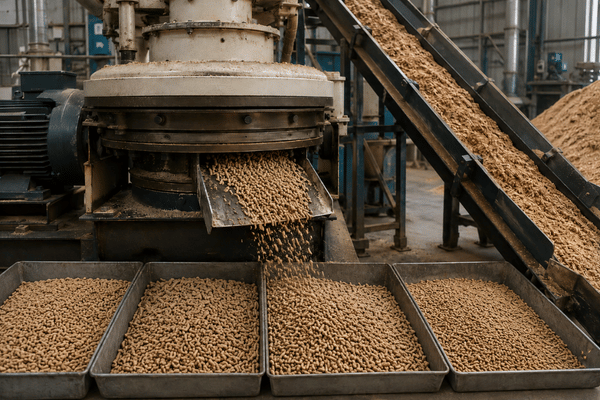
Công đoạn 5: Nén bằng máy ép viên (năng suất đầu ra viên nén ≤6 mm)
Máy ép viên khuôn phẳng hoặc khuôn vòng nén nguyên liệu đã sấy qua khuôn ép để tạo đường kính viên nén gỗ phân hạng (thường là 6 hoặc 8 mm). Ép viên dưới tác dụng của nhiệt và áp suất tạo ra viên nén gỗ phân hạng cấp A1, A2 hoặc B theo EN ISO 17225-2, tùy thuộc vào hàm lượng tro và độ bền cơ học của viên nén.
Công cụ tính tổng chi phí trên mỗi tấn trong 5 năm — Điện năng, độ mòn búa nghiền, độ mòn sàng, bảo trì
Giá mua máy nghiền búa gỗ không phải là con số cần tối ưu. Con số quyết định khả năng sinh lời trong 5 năm là tổng chi phí trên mỗi tấn được xử lý, gồm bốn thành phần: điện năng, thay búa nghiền, thay sàng và nhân công bảo trì. Hai thành phần phụ thuộc vào loài gỗ — điện năng và độ mòn búa nghiền — khiến TCO dao động 30–50% giữa hai máy giống hệt nhau nhưng lần lượt chạy nguyên liệu chủ yếu là gỗ cứng và chủ yếu là gỗ mềm.
Các thành phần TCO trong 5 năm (trên mỗi tấn được xử lý)
Đối với máy cấp CF500B (bộ truyền động rôto 22 kW, năng suất xử lý ~1 t/h, vận hành 4.000 h/năm, xử lý 4.000 t/năm):
Thành phần
Chủ yếu là gỗ mềm
Chủ yếu là gỗ cứng
Nguyên liệu hỗn hợp
Điện năng (ở mức $0.10/kWh)
$1.50–$2.20/t
$3.00–$4.00/t
$2.25–$3.10/t
Thay búa nghiền (bộ búa + nhân công)
$0.80–$1.10/t
$1.80–$2.50/t
$1.30–$1.80/t
Thay sàng
$0.30–$0.50/t
$0.50–$0.80/t
$0.40–$0.65/t
Nhân công bảo trì (trung bình 4 h/tuần)
$0.60–$0.80/t
$0.80–$1.00/t
$0.70–$0.90/t
Tổng TCO trên mỗi tấn
$3.20–$4.60
$6.10–$8.30
$4.65–$6.45
Các khoảng giá trị phản ánh dữ liệu thực địa của TCPEL + số liệu chuẩn ngành (Biomass Magazine 2023, Wang và cộng sự thuộc USDA 2018). Chi phí thực tế thay đổi theo giá điện địa phương, lựa chọn hợp kim búa nghiền và kích thước sàng. Hãy dùng các khoảng giá trị này để lập ngân sách vốn; yêu cầu mô hình TCO tùy chỉnh để có các con số đủ độ tin cậy cho hoạt động mua sắm.
Các đơn vị vận hành nhà máy khi lựa chọn giữa hợp đồng nguyên liệu chủ yếu là gỗ cứng và chủ yếu là gỗ mềm thường bỏ qua phép tính này và chỉ quyết định dựa trên giá nguyên liệu thô. Dữ liệu TCO đảo ngược quyết định đó trong khoảng một nửa số trường hợp thực tế: nguyên liệu gỗ cứng có giá thấp hơn gỗ mềm 10–15% vẫn tạo ra chi phí sản phẩm trên mỗi tấn cao hơn sau khi tính đến điện năng và độ mòn búa nghiền. Yếu tố quyết định mua sắm không phải là giá nguyên liệu — mà là TCO đã điều chỉnh theo nguyên liệu.
Chứng nhận, tiêu chuẩn và bảo đảm chất lượng
Máy nghiền búa gỗ TCPEL được cung cấp kèm hồ sơ tuân thủ các tiêu chuẩn quốc tế về sản xuất, an toàn máy móc, phơi nhiễm tiếng ồn và kiểm soát bụi. Thông số mua sắm thường viện dẫn bốn nhóm tiêu chuẩn: chất lượng sản xuất ISO 9001, an toàn máy móc CE (yêu cầu nhập khẩu của EU), phơi nhiễm tiếng ồn OSHA (tuân thủ quy định nghề nghiệp của Hoa Kỳ) và nguy cơ bụi dễ cháy NFPA 652 (kiểm soát cháy nổ khi nghiền gỗ). Mỗi tiêu chuẩn mang lại một bảo đảm cụ thể cho người mua — khả năng truy xuất vật liệu, đánh giá rủi ro an toàn máy, bảo vệ người vận hành và giảm thiểu nổ bụi thông qua thiết kế bộ tách cyclone và thiết bị thu bụi.
Ngoài các chứng nhận chính thức, kiểm soát tạp nhiễm là lĩnh vực tiêu chuẩn mà phần lớn thông số máy nghiền búa gỗ không đáp ứng được khi triển khai thực tế. Gỗ thu hồi và phụ phẩm lâm nghiệp thường chứa tạp nhiễm kim loại (đinh, phụ kiện kim khí, chi tiết liên kết nằm bên trong) và cát từ hoạt động khai thác. Tài liệu tham chiếu năm 2023 của Biomass Magazine về bảo trì máy nghiền búa ghi nhận dạng sự cố cụ thể: "Chúng tôi từng gặp các bộ phận xe đạp lớn trong những mẻ nguyên liệu ở Đông Âu, cũng như đinh và trục vít trong gỗ công nghiệp của Đức". Cấu hình TCPEL dành cho nguyên liệu đầu vào thu hồi hoặc có nguồn hỗn hợp bao gồm công đoạn tách từ tính sơ bộ và hợp kim búa nghiền gia cường — không phải để bán thêm, mà là yêu cầu được lập thành hồ sơ khi xác suất tạp nhiễm vượt quá 0,1% theo khối lượng. Hoạt động cấp bằng sáng chế USPTO gần đây về thiết kế máy nghiền búa không dùng sàng (US5364038A, Andritz Sprout Bauer) và máy nghiền búa dăm gỗ tốc độ thấp (CA2226045C) xác nhận rằng hình dạng búa nghiền và khả năng kiểm soát tốc độ rôto vẫn là những hướng phát triển kỹ thuật tích cực trong khâu chuẩn bị nguyên liệu sinh khối.
Kiểm soát tạp nhiễm là thông số máy nghiền búa gỗ thường không đạt hiệu quả nhất khi mở rộng quy mô ứng dụng. Gỗ thu hồi và phế liệu lâm nghiệp thường chứa tạp chất (đinh, phụ kiện kim khí, chi tiết liên kết có ngạnh) và chất mài mòn (cát, sạn) từ các phương thức khai thác hiện hành. Hướng dẫn bảo trì máy nghiền búa năm 2023 của Biomass Magazines cho thấy dạng trách nhiệm này, 'Chúng tôi từng gặp các bộ phận xe đạp lớn trong những mẻ nguyên liệu ở Đông Âu, cũng như đinh và trục vít trong gỗ công nghiệp của Đức' Cấu hình bộ cấp liệu điển hình cho nguyên liệu sinh học thu hồi hoặc có nguồn hỗn hợp sử dụng cơ chế ly tâm-từ tính ở công đoạn sơ bộ và hợp kim búa nghiền nâng cấp- không phải để bán thêm dịch vụ sửa chữa, mà là yêu cầu được lập thành hồ sơ khi hệ số xác suất tạp nhiễm vượt quá 0,1% theo khối lượng.
Tiêu chuẩn tuân thủ
ISO 9001
Hệ thống quản lý chất lượng — sản xuất
Dấu CE
Tuân thủ chỉ thị máy móc của EU để nhập khẩu
ISO 12100
An toàn máy móc — đánh giá rủi ro
OSHA ≤85 dB(A)
Giới hạn phơi nhiễm tiếng ồn trong 8 giờ ở khoảng cách 1m
NFPA 652
Tiêu chuẩn bụi dễ cháy — thông số bộ tách cyclone + túi lọc
Kho lưu trữ chứng nhận MD
Kết quả của khách hàng — Đã cung cấp đến 60+ quốc gia và tích hợp vào nhà máy sản xuất viên nén
Máy nghiền búa gỗ TCPEL hiện diện trong khu vực sản xuất viên nén, cơ sở chất độn chuồng (lò mổ, tại hơn 60 quốc gia), quy trình sản xuất vật liệu phủ và nhà máy chuẩn bị nguyên liệu đầu vào cho điện sinh khối. Khoảng cách thay đổi vì một vài lý do liên quan đến mua sắm: khoảng thời gian vận chuyển phụ tùng thay thế ngắn hơn và phần lớn khách hàng mới gặp phải nhiều tổ hợp đã được kiểm chứng theo loài gỗ và loại tạp nhiễm trong nguyên liệu tiếp nhận.
Đức
Phần Lan
Nga
New Zealand
Hàn Quốc
Pakistan
Ấn Độ
Bangladesh
Việt Nam
Malaysia
Thổ Nhĩ Kỳ
+ 50 quốc gia khác
Tổng quan ứng dụng (các dự án triển khai tiêu biểu)
Mô tả các trường hợp tiền lệ—những dự án WWP tiêu chuẩn thể hiện khoảng dự án theo luồng hợp lý từ nhà máy đến vận hành:
Tích hợp nhà máy sản xuất viên nén (Đông Âu, ~3000 t/năm): CF500B cấp liệu cho máy ép viên khuôn vòng, sử dụng gỗ mềm + hỗn hợp gỗ thông có độ ẩm 12%. Đơn vị vận hành xác nhận hòa vốn sau 18 tháng đối với CAPEX $35k—lợi thế TCO của nguyên liệu gỗ mềm (giá, rủi ro, tính sẵn có) + chất lượng viên nén EN ISO 17225-2 A2 ổn định.
Sản xuất chất độn chuồng (Bắc Âu, ~1500 t/năm):
CF420 với sàng lưới 8 mm, mục tiêu tạo sản phẩm cấp dăm bào gỗ ở năng suất 200-500 kg/h. Khách hàng chọn mắt lưới lớn hơn để tăng độ phồng của chất độn chuồng thay vì giảm mật độ xuyên suốt.
Sản xuất viên nén công nghiệp (Nam Á, ~8000 t/năm):
GXP cấp 5 (cấp 3 t/h) tích hợp bộ tách cyclone, xử lý hỗn hợp gỗ cứng/gỗ mềm thu hồi. Công đoạn tách từ tính sơ bộ phát hiện 12 sự kiện tạp nhiễm kim loại trong sáu tháng vận hành đầu tiên—những sự kiện có thể làm gãy búa nghiền hoặc làm hỏng khuôn ép viên.
Qua nhiều dự án triển khai, một mô hình lặp lại xuất hiện: Khi khách hàng nêu rõ loài gỗ + hồ sơ tạp nhiễm ngay từ đầu trong RFQ mua sắm, các bên sử dụng GXP đạt độ bền—tuổi thọ búa nghiền—cao hơn 40-60% + tiết kiệm 20-30% chi phí năng lượng so với các bên chỉ nêu năng suất sử dụng cuối cùng tại thời điểm đặt hàng. Ma trận quyết định gồm 9 loại gỗ ở phần trước của trang này được xây dựng để tránh kết quả đó; giờ đây, trang này tồn tại nhằm giúp việc xác định thông số kỹ thuật ở giai đoạn mua sắm trở nên đơn giản.
hướng dẫn mua sắm — các yếu tố định giá, thời gian giao hàng, vận chuyển và dịch vụ sau bán hàng
Giá tại WooFez Joshua Hinatuv phụ thuộc vào 6 biến cấu hình sau: cấp năng suất, công suất động cơ + điện áp, hợp kim búa nghiền, bộ sàng, tích hợp bộ tách cyclone + công đoạn tách từ sơ bộ. Vì không có 2 quy trình RFQ nào cung cấp các dự án có cấu hình giống hệt nhau, chúng tôi công bố các yếu tố định giá thay vì số tiền cụ thể—đây là lý do chúng tôi làm như vậy.
khung các yếu tố định giá
A
Cấp năng suất: dòng CF (60 kg/h-1.1 t/h) và dòng GXP công nghiệp (1-10 t/h) có các mức giá khác nhau; năng suất là yếu tố tác động lớn nhất.
B
Điện áp + hạ tầng điện: 220 V một pha (máy nghiền nhỏ); 380 V ba pha (máy cỡ vừa + công nghiệp); mức độ sẵn sàng của hệ thống điện tại cơ sở quý khách quyết định tổng chi phí đến nơi.
C
Hợp kim búa nghiền: thép tôi cứng tiêu chuẩn (gỗ mềm + mùn cưa sạch); gia cường thêm 50% cho nguyên liệu nhiễm tạp chất + chủ yếu là gỗ cứng.
D
Bộ sàng: các cỡ 2 mm /4 mm /6 mm /8 mm /10 mm có thể thay thế cho nhau; kèm theo các cỡ 4/6/8 mm, còn cỡ 2/10 (nghiền mạnh hơn/nhẹ hơn) tính thêm chi phí.
E
Bộ tách cyclone + túi lọc bụi: bắt buộc theo NFPA 652 đối với các dự án công nghiệp; tùy chọn đối với máy nghiền dưới 200 kg/h.
F
Công đoạn tách từ sơ bộ: bắt buộc đối với nguyên liệu thu hồi/hỗn hợp; tùy chọn đối với nguyên liệu sạch từ xưởng cưa.
thời gian giao hàng và vận chuyển
- Chi phí + thời gian giao hàng: thời gian giao hàng điển hình khi thuê gia công là 30-45 ngày kể từ ngày ký hợp đồng đối với dòng CF và 45-75 ngày kể từ ngày ký hợp đồng đối với dòng GXP công nghiệp có tích hợp bộ tách cyclone.
- FOB Thanh Đảo, Trung Quốc. Tổng chi phí đến nơi phụ thuộc vào cảng đích ghi trên chứng từ vận tải đường biển; thời gian vận chuyển bằng tàu đến Bắc Âu hoặc Bắc Mỹ là 30-45 ngày.
- Toàn bộ chứng từ: hóa đơn thương mại, phiếu đóng gói, giấy chứng nhận xuất xứ, tuyên bố CE (EU) và báo cáo thử nghiệm—đều được cung cấp trong mọi lô hàng.
dịch vụ sau bán hàng và phụ tùng thay thế
- Bảo hành: bảo hành 1 năm đối với các bộ phận điện, khung máy và động cơ kể từ ngày chạy thử và đưa vào vận hành.
- Để phục vụ kho hàng + hậu cần vận hành, búa nghiền, sàng, ổ bi hoặc ổ lăn và dây đai được xuất từ hàng tồn kho trong vòng 24-48 giờ sau khi đặt hàng; các cỡ có sản lượng lớn được vận chuyển trực tiếp từ nhà máy dưới dạng kiện hàng lớn.
- Chạy thử và đưa vào vận hành: đã bao gồm hỗ trợ chạy thử và đưa vào vận hành qua video trực tuyến; người dùng cuối dòng GXP công nghiệp có thể được bố trí chuyên gia trực tuyến hỗ trợ dự án.
- Đào tạo: tài liệu hướng dẫn bằng văn bản (phù hợp với IS0 9001) cung cấp quy trình vận hành bằng tiếng Anh; các nhà máy lớn có trả phí có thể yêu cầu bản dịch sang 6 ngôn ngữ: tiếng Nga, tiếng Tây Ban Nha, tiếng Pháp, tiếng Ả Rập và tiếng Trung.
Công cụ tối ưu hiệu suất và chi phí máy nghiền búa gỗ
Bảng tính chọn cỡ theo loài gỗ
Xác định chính xác các thông số kích thước nghiền lý tưởng dựa trên đặc tính vật lý cụ thể của nguyên liệu gỗ. Tối ưu cấu hình búa nghiền để bảo đảm chất lượng xơ và năng suất đầu ra ổn định.
Truy cập công cụ
Công cụ tính TCO
Tính toán toàn diện tỷ suất hoàn vốn (ROI) của thiết bị, có xét đến mức tiêu thụ điện và việc thay thế chi tiết hao mòn. Tiếp cận dữ liệu phân tích khoa học để đánh giá hiệu quả kinh tế dài hạn của dây chuyền sản xuất.
Bắt đầu tính toán
Câu hỏi thường gặp về máy nghiền búa gỗ—8 câu hỏi ở giai đoạn mua hàng
Máy băm dăm gỗ và máy nghiền búa khác nhau như thế nào?
Máy băm dăm gỗ dùng lưỡi dao quay để cắt thân và cành cây thành dăm gỗ 20-80 mm. Máy nghiền búa gỗ tiếp tục nghiền dăm gỗ thành các hạt 2-10 mm bằng búa nghiền quay và sàng. Hai máy vận hành nối tiếp nhau: máy băm dăm gỗ xử lý thân cây, còn máy nghiền búa xử lý dăm gỗ thành nguyên liệu đầu vào sẵn sàng để ép viên. Máy băm dăm gỗ không thể thay thế máy nghiền búa trong quy trình sản xuất viên nén—EN ISO 17225-2 yêu cầu nguyên liệu đầu vào 6 mm để ép viên, trong khi kích thước đầu ra lớn nhất của máy băm dăm gỗ là 15 mm.
Các vấn đề thường gặp ở máy nghiền búa là gì?
3 sự cố vận hành thường gặp nhất là: (1) búa nghiền bị mài mòn nhanh do nguyên liệu đầu vào nhiễm tạp chất (đinh, cát, kim loại—Biomass Magazine ghi nhận đây là dạng hư hỏng phổ biến nhất tại các nhà máy xử lý dăm gỗ thu hồi), (2) sàng bị bít do nguyên liệu có độ ẩm cao (> 15% độ ẩm) và (3) năng suất đầu ra có kích thước quá lớn do búa nghiền mòn quá mức, gây tắc máy ép viên ở công đoạn phía sau. Có thể giảm thiểu cả 3 sự cố bằng công đoạn tách từ sơ bộ (nguyên liệu đầu vào), kiểm soát độ ẩm hạt ở công đoạn cuối (nguyên liệu đầu vào) và kiểm tra búa nghiền theo lịch (sau mỗi 200-400 giờ vận hành).
Máy nghiền búa gỗ công nghiệp có giá bao nhiêu?
Chi phí tăng theo cấp năng suất và thông số kỹ thuật. Dòng CF (60 kg/h-1.1 t/h) được xem là thiết bị thương mại cỡ nhỏ; dòng GXP công nghiệp (1-10 t/h) đòi hỏi vốn đầu tư lớn hơn nhiều (bộ tách cyclone, hệ thống túi lọc, hệ thống điện ba pha 380 V). 6 yếu tố định giá quyết định chi phí—năng suất, V, hợp kim búa nghiền, bộ sàng, bộ tách cyclone và công đoạn tách từ sơ bộ. Hãy liên hệ với chúng tôi qua liên kết ở trên để nhận báo giá cụ thể—thời gian giao hàng là 30-75 ngày tùy theo cấp năng suất.
Tôi cần cỡ sàng nào để sản xuất viên nén gỗ?
Viên nén gỗ phủ theo EN ISO 17225-2 yêu cầu nguyên liệu phải được nghiền xuống 6 mm trước khi ép viên. Các giống công nghiệp hiện đại như mô tả ở trên sẽ áp dụng quy trình nghiền công đoạn kép—dùng sàng 6 mm ở lượt đầu, sau đó dùng sàng có mắt nhỏ hơn ở lượt tiếp theo hoặc đưa thẳng vào máy ép viên. Đối với chất độn chuồng và vật liệu phủ gốc cây (ở trên), 8-10 mm là kích thước tối ưu cho quy cách và mục đích sử dụng cụ thể. Dữ liệu tiêu thụ trong ma trận quyết định gồm 9 loài ở trên đề xuất kích thước sàng cho từng loài.
Máy nghiền búa có thể xử lý gỗ ướt có độ ẩm trên 15% không?
Có, nhưng năng suất xử lý sẽ giảm và sàng bị bít nhanh hơn—thực hành tốt nhất trong ngành là duy trì độ ẩm < 15 % khi nghiền mịn (6 mm). Máy nghiền búa xử lý gỗ tươi, được thiết kế để vừa nghiền mịn vừa xử lý nguyên liệu có độ ẩm cao (lên đến 50%), sẽ tạo ra sản phẩm có kích thước 6-15 mm để sấy trước công đoạn nghiền tiếp theo. Dăm bào gỗ thô (> 10 mm) vừa làm giảm nhu cầu công suất vừa có thể được cấp trực tiếp vào máy ép viên.
Búa nghiền sử dụng được bao lâu trước khi phải thay?
Tuổi thọ tính theo giờ của búa nghiền phụ thuộc nhiều vào loài gỗ, mức độ nhiễm tạp chất và hợp kim búa nghiền. Với mọi loại gỗ mềm (thông, vân sam, linh sam), tuổi thọ đạt 400-700 giờ vận hành; nguyên liệu chứa nhiều gỗ cứng (sồi, phong, bạch đàn) đạt 160-300 giờ; vỏ cây hoặc gỗ thu hồi giảm xuống còn 100-250 giờ. Nghiên cứu năm 2023 của Biomass Magazine về độ mòn búa nghiền cũng đồng tình rằng "con số khó nhớ nhất là thời gian thay thế 400-700 giờ cho mỗi bộ búa nghiền khi xử lý gỗ mềm…", vì vậy bảng này trái với trực giác của người mua củi. Hợp kim gia cường có thể kéo dài thời gian sử dụng với gỗ cứng thêm 30-50%.
Nghiền gỗ cứng và gỗ mềm khác nhau như thế nào?
3 điểm khác biệt đáng ngạc nhiên ảnh hưởng đến việc lựa chọn máy nghiền búa: gỗ cứng đầu vào có mật độ thấp hơn nhưng cứng, song viên nén sẽ đồng nhất mật độ nén; nền tảng hiệu suất cao hơn của gỗ mềm (nhựa, nhựa cây, các dải vân) cho thấy sản lượng BTU trên mỗi tấn viên nén thành phẩm cao hơn 10-20%, và phân tích kinh tế cho thấy nguyên liệu đầu vào là gỗ mềm có chi phí trên mỗi tấn thấp hơn dù giá mua cao hơn—xem TCO 5 năm ở trên.
Tôi nên chọn dòng CF hay dòng GXP như thế nào?
Năng suất là yếu tố quyết định lựa chọn. Với năng suất xử lý hằng năm dưới 1,1 t/h—tương đương khoảng 4.400 t/y khi vận hành 4.000 h/y—dòng CF là lựa chọn phù hợp, đồng thời có điện áp linh hoạt (CF158 hỗ trợ điện một pha 220 V) để đáp ứng nhu cầu điện nhỏ hơn. Trên 1 t/h, dòng GXP công nghiệp là lựa chọn phù hợp—điện ba pha 380 V, bộ tách cyclone và hệ thống thu bụi theo NFPA 652, cùng kết cấu búa nghiền cứng vững hơn nhiều. Khoảng chuyển tiếp thường nằm trong mức sản lượng hằng năm 2.000-3.000 t/y. Hãy gửi cho chúng tôi sản lượng hằng năm và tỷ lệ phối trộn các loài gỗ, chúng tôi sẽ cho quý khách biết cấp máy phù hợp trong vòng 24 giờ.